Kontaktieren Sie das Unternehmen PCBark


Aktualisiert im Juli 2026
Eine Automotive-Leiterplatte ist eine Leiterplatte, die so konstruiert und qualifiziert wurde, dass sie den Betriebsbedingungen in einem Fahrzeug standhält – üblicherweise Temperaturen von -40 °C bis 125 °C oder höher, dauerhaften Vibrationen und jahrelangen Temperaturwechseln – und die Dokumentation (AEC-Q200, IPC-6012FA, IATF 16949) bereitstellt, die OEMs und Tier-1-Einkäufer verlangen, bevor sie einen Lieferanten qualifizieren. Dieser Leitfaden behandelt, was eine Leiterplatte nach Automotive-Standards tatsächlich von einer Leiterplatte für Verbraucherprodukte unterscheidet, welche vier Leiterplattenfamilien im Fahrzeug zum Einsatz kommen, welche Normen Einkäufer überprüfen sollten, statt ihnen blind zu vertrauen, und wie sich Beschaffungsentscheidungen ändern, während die Anforderungen an Qualifizierungsnachweise bis 2026 zunehmen. Jede Automotive-Leiterplatte in einem modernen Fahrzeug – vom Karosseriesteuergerät bis zur Batteriemanagement-Leiterplatte – durchläuft genau denselben Qualifizierungsprozess, unabhängig davon, wie einfach ihr Leiterplattendesign auf dem Papier wirkt. Wer den Fertigungsprozess hinter dieser Qualifizierung versteht, kann einen echten Anbieter von Automotive-Leiterplatten von einem Anbieter unterscheiden, der sich lediglich so bezeichnet.
Technische Eckdaten
| Betriebstemperaturbereich | -40°C bis 125°C+ (Grade 1, AEC-Q200) |
| Norm für die Leiterplatte | IPC-6012FA (Dez 2025), ersetzt IPC-6012DA |
| Qualifizierung des Fertigungsstandorts | IATF 16949:2016 (Änderungen der Auditregeln, 6. Ausgabe, gültig ab Jan 2025) |
| Kupfergewicht | 1oz bis 3oz+ auf Außenlagen, gemäß den Strombelastbarkeitstabellen der IPC-2152 |
| Leiterplattenfamilien | Standard-Multilayer-Leiterplatten, Starrflex-Leiterplatten, Metallkern-Leiterplatten (MCPCB), HDI-Leiterplatten |
Was ist eine Automotive-Leiterplatte?
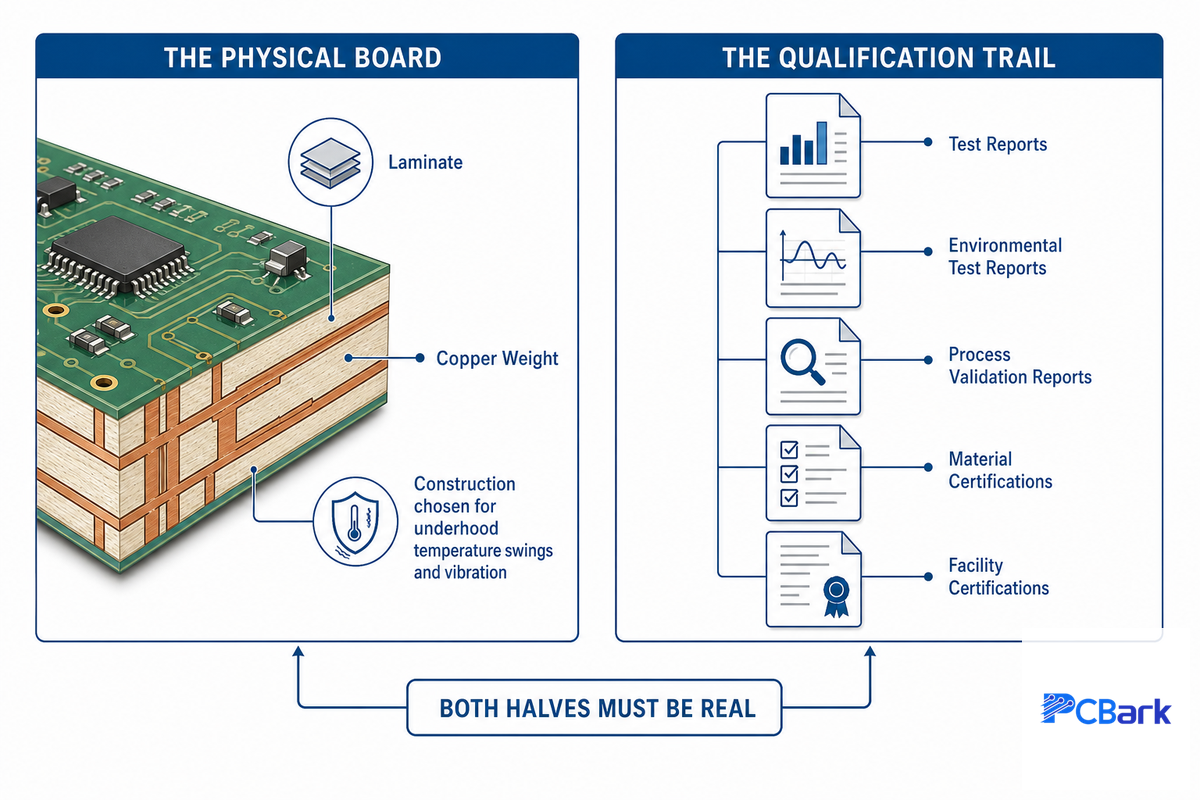
Eine Automotive-Leiterplatte ist eine Leiterplatte, die speziell nach Automotive-Anforderungen entwickelt und dokumentiert wird, anstatt nach allgemeinen Verbraucherstandards. Sie wird durch zwei Aspekte definiert: die physische Leiterplatte – mit Laminat, Kupfergewicht und Leiterplattenaufbau, die so gewählt werden, dass sie Temperaturschwankungen im Motorraum und Vibrationen standhält – sowie die Qualifizierungsnachweise, also Prüfberichte und Zertifizierungen des Fertigungsstandorts, die belegen, dass die Leiterplatte tatsächlich nach Automotive-Standards gefertigt und geprüft wurde.
Diese beiden Aspekte sind nicht austauschbar. Der zweite – die Dokumentation – lässt sich leicht behaupten, ohne ihn tatsächlich nachzuweisen.
Der zweite Aspekt, die Dokumentation, scheint wichtiger zu sein, als die meisten Einkäufer annehmen. AEC-Q200 ist eine Belastungsprüfspezifikation für passive Bauteile auf der Leiterplatte (Widerstände, Kondensatoren, Induktivitäten), nicht für die unbestückte Leiterplatte selbst. Die Leiterplatte und ihr Fertigungsprozess werden separat auf Produktebene nach IPC-6012FA und auf Standortebene nach IATF 16949 qualifiziert. Eine Leiterplatte kann nach IPC-Klasse 2 gefertigt werden – derselben Klasse, die auch für viele Verbraucherstandards gilt – und dennoch berechtigt als „Automotive“ bezeichnet werden, nur weil ein entsprechendes Qualifizierungspaket vorliegt. Keiner der drei für diesen Leitfaden untersuchten Wettbewerberartikel macht diesen Unterschied. Die meisten beschreiben eine „AEC-Q100/Q200-zertifizierte Leiterplatte“, als decke die Bauteilspezifikation auch die Leiterplatte selbst ab.
📐 Technischer Hinweis
Der Grundtemperaturbereich nach AEC-Q200 liegt bei -40C bis +85C. Bauteilhersteller erweitern Grade-1-Bauteile häufig auf 125C und Grade-0-Bauteile auf 150C. Zu den in der Spezifikation referenzierten Prüfverfahren gehören JESD22-A104 (Temperaturwechsel), MIL-STD-202 Methode 204 (Vibration) und Methode 213 (mechanischer Schock). Fordern Sie den tatsächlichen Prüfbericht zu diesen Verfahren an, nicht nur eine Grade-Angabe im Datenblatt.
PCBark fertigt nach IATF 16949 und IPC-A-610 Klasse 2 und 3 in einem Fertigungsstandort mit einer Fläche von 500.000 sqm/yr – mit derselben Zertifizierung auf Standortebene, die dieser Leitfaden Einkäufern empfiehlt, vor dem Versand von Zeichnungen zu überprüfen.
Eine Frage klärt die meisten Diskussionen darüber, ob eine Automotive-Qualifizierung wirklich nötig ist: Führt ein Ausfall dieser Leiterplatte im Fahrzeug zu einem Sicherheits-, Gewährleistungs- oder Rückrufrisiko? Wenn ja, sollte sie bereits bei der ersten Designprüfung als Automotive-Leiterplatte qualifiziert werden. AEC-Q200- und IATF-16949-Nachweise erst nach einem Design-Freeze nachzurüsten, kostet deutlich mehr Zeit und erneute Prüfungen, als die Anforderungen von Anfang an festzulegen.
Worin sich Automotive-Leiterplatten von Standard-Leiterplatten unterscheiden
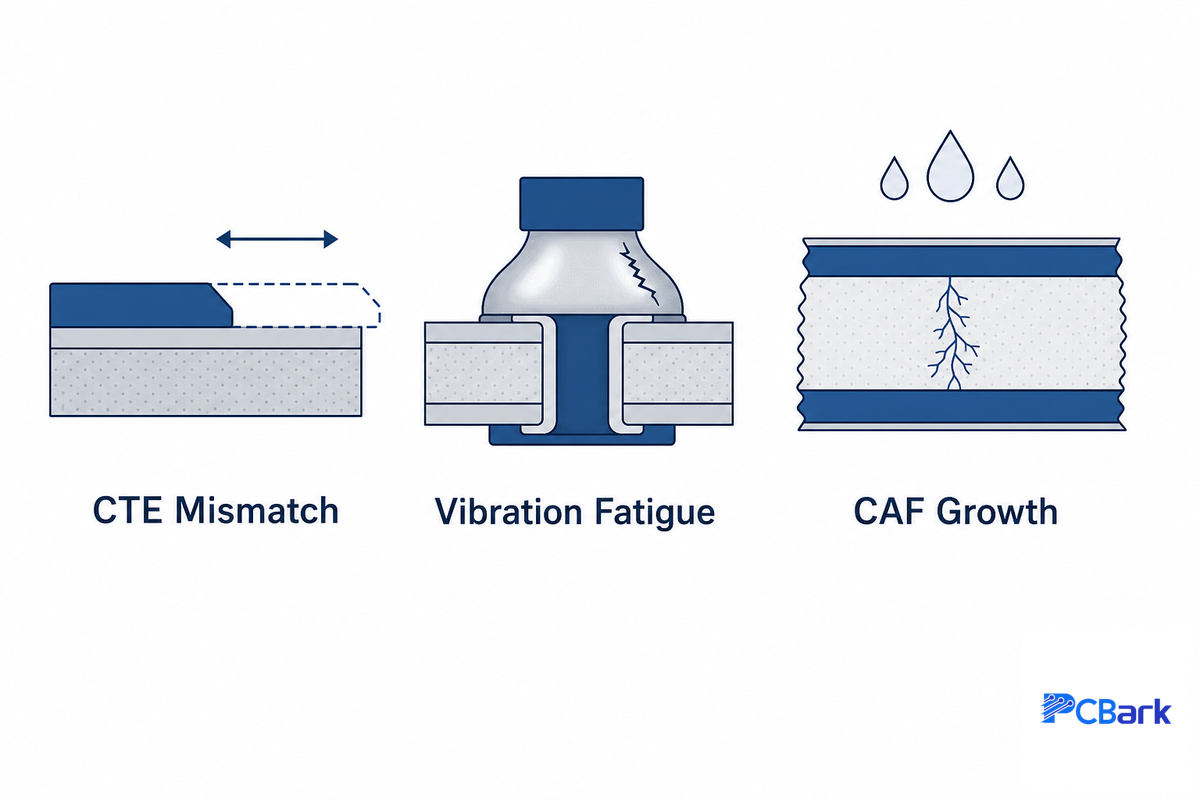
Tatsächlich liegt der Unterschied weniger in der Leiterplatte selbst, als Werbetexte vermuten lassen, und stärker in drei Ausfallmechanismen, die die Branche zu verhindern gelernt hat: einer Abweichung des Wärmeausdehnungskoeffizienten (CTE) zwischen Kupfer und Laminat, vibrationsbedingter Ermüdung von Lötstellen und galvanisierten Durchkontaktierungen sowie dem Wachstum leitfähiger anodischer Filamente (CAF) zwischen Kupferleiterbahnen unter dem Einfluss von Feuchtigkeit und Spannung über längere Zeit.
Diese Mechanismen entsprechen direkt den SAE-Normen zur Ausfallphysik von Automobilelektronik (J3168, J1879, J3083). Sie ordnen Ausfallursachen Mechanismen auf Bauteilebene zu – Elektromigration, Oxiddurchbruch, Bias-Temperatur-Instabilität und Heißträgerinjektion – sowie einem Mechanismus auf Leiterplattenebene: Ermüdung durch mechanische und thermische Belastung, zu der alle drei genannten Ausfallmechanismen gehören.
| Faktor | Verbraucher-Leiterplatte | Automotive-Leiterplatte |
|---|---|---|
| Betriebsbereich | Typischerweise 0°C bis ~70°C | -40°C bis 125°C+ (abhängig vom Grade) |
| Norm für die Leiterplatte | IPC-Klasse 1-2, allgemeine Abnahmekriterien | IPC-6012FA-Ergänzung, Klasse 2-3 |
| Qualifizierung des Fertigungsstandorts | ISO 9001 (typische Basisanforderung) | Audit des Fertigungsstandorts nach IATF 16949 |
| Prüfumfang | Sichtprüfung und einfache elektrische Prüfung | AOI, Röntgenprüfung, ICT, Funktionstest nach AEC-Q/JESD-Verfahren |
| Typische Vorlaufzeit für die Qualifizierung | Tage bis wenige Wochen | Wochen bis Monate (PPAP und Auditnachweise des Fertigungsstandorts) |
✔ Vorteile des Automotive-Qualifizierungswegs
- Dokumentierte Prüfungen auf Ausfallmechanismen (JESD22-A104, MIL-STD-202) sind durch einen tatsächlichen Prüfbericht belegt und nicht nur durch eine Werbeaussage
- Audits nach IATF am Fertigungsstandort decken Prozessabweichungen auf, die eine einmalige Leiterplattenprüfung nicht erkennen kann
- Das Qualifizierungspaket lässt sich nach erfolgreicher Qualifizierung für Ausschreibungsanfragen verschiedener OEMs verwenden
⚠ Einschränkungen
- Vorlaufzeit und Kosten der Qualifizierung sind erheblich; eine Abwicklung innerhalb derselben Woche ist in dieser Kategorie nicht möglich
- Ein qualifizierter Fertigungsstandort bedeutet nicht automatisch, dass jede dort versandte Leiterplatte Automotive-Qualität hat. Prüfen Sie das Datenblatt für den jeweiligen Auftrag.
Typen von Automotive-Leiterplatten: die 4 Leiterplattenfamilien
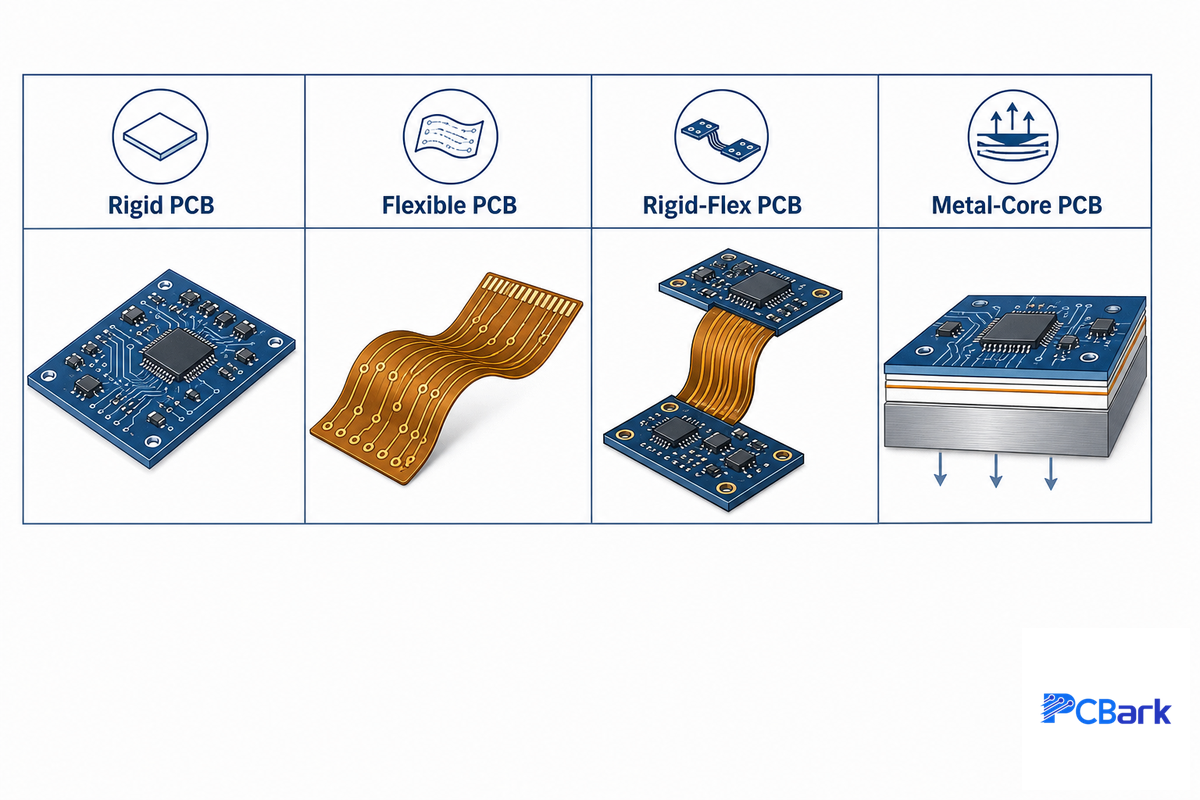
Auf den verschiedenen Seiten zu Automotive-Leiterplatten finden Sie den jeweiligen Leiterplattentyp wahrscheinlich in Form eines einfachen Katalogeintrags. Viel wichtiger ist jedoch die Frage, welcher Typ sich für ein bestimmtes Subsystem am besten eignet und warum – eine Designentscheidung, nicht bloß eine Frage der Terminologie. Bei den verfügbaren Automotive-Leiterplatten reicht das Spektrum von den vollständig starren bis zu den flexiblen Leiterplattenfamilien; für Baugruppen, die sich biegen oder bewegen müssen, gibt es auch eine Kombination aus beiden. Designs mit hoher Wärmeleitfähigkeit finden sich typischerweise am Metallkern-Ende des Spektrums.
| Familie | Auswahlkriterium | Typisches Subsystem |
|---|---|---|
| Standard-Multilayer-Leiterplatte, starr | Mittlere Strombelastung, dichte digitale Leiterbahnführung, kostenempfindlich | Karosseriesteuergeräte, Infotainment-Steuergeräte |
| Starrflex-Leiterplatte | Dynamische oder eng gebogene Leiterbahnführung zwischen Baugruppen | Elektronik in der Lenksäule, klappbare oder bewegliche Baugruppen |
| Metallkern-Leiterplatte (MCPCB) | Hohe Wärmeableitung, Wärmeverteilung bei LEDs und Leistungsbauteilen | LED-Module für Scheinwerfer und Bremsleuchten |
| HDI-Leiterplatte für dichte digitale Leiterbahnführung | Prozessoren mit hoher Pinzahl, Leiterbahnführung zu BGAs mit feinem Raster | ADAS-Domänencontroller, leistungsstarke ECUs |
Eine weitere anpassbare Eigenschaft jeder Leiterplattenfamilie ist das Kupfergewicht. Die IPC-2152 ersetzte einen alten pauschalen Ansatz durch Diagramme, die auf tatsächlichen Versuchen bei unterschiedlichen Temperaturanstiegen basieren, darunter häufig 10 C, 20 C und höhere Werte. Eine aus diesen Daten abgeleitete Faustregel besagt, dass eine Verdopplung des Kupfergewichts von 1 ounce auf 2 ounces die Strombelastbarkeit einer Leiterbahn bei einem bestimmten Temperaturanstieg verdoppelt. Es ist jedoch besser, das konkrete Diagramm zu prüfen, da das Verhältnis je nach Leiterbahnbreite und gewünschtem Temperaturanstieg leicht variiert. Die IPC-2152 ordnet bestimmten Branchen keine spezifischen Diagramme zu – die Auswahl bleibt dem Entwickler überlassen. Für eine Leiterplatte mit geringem thermischem Budget im Motorraum kann daher eine Kurve mit niedrigerem Temperaturanstieg erforderlich sein als für Verbraucher-Elektronik mit Leiterbahnen, die ähnliche Ströme führen. Häufig wird angegeben, dass eine angrenzende Masse- oder Versorgungslage mit einem Abstand von etwa 100 microns die thermische Reserve deutlich erhöht. Der tatsächliche Wert hängt jedoch vom Lagenaufbau des Leiterplattenherstellers ab. Lassen Sie ihn daher bestätigen, statt einen allgemeinen Branchenwert als verbindliche Regel anzunehmen.
💡 Profi-Tipp
Bei extrem hohen Leistungsniveaus, etwa in SiC-Wechselrichter- und Traktionsantriebsmodulen für Elektrofahrzeuge, kommen neben diesen vier Hauptkategorien auch Keramik-DBC-Leiterplatten (direct-bond-copper) oder IMS-Leiterplatten (Insulated Metal Substrate) infrage. Dabei sind Wärmeverteilung und CTE-Abgleich entscheidende Faktoren. Einen umfassenden Vergleich finden Sie in unserem Leitfaden zu Keramik-Leiterplatten.
Materialien und Umgebungsanforderungen
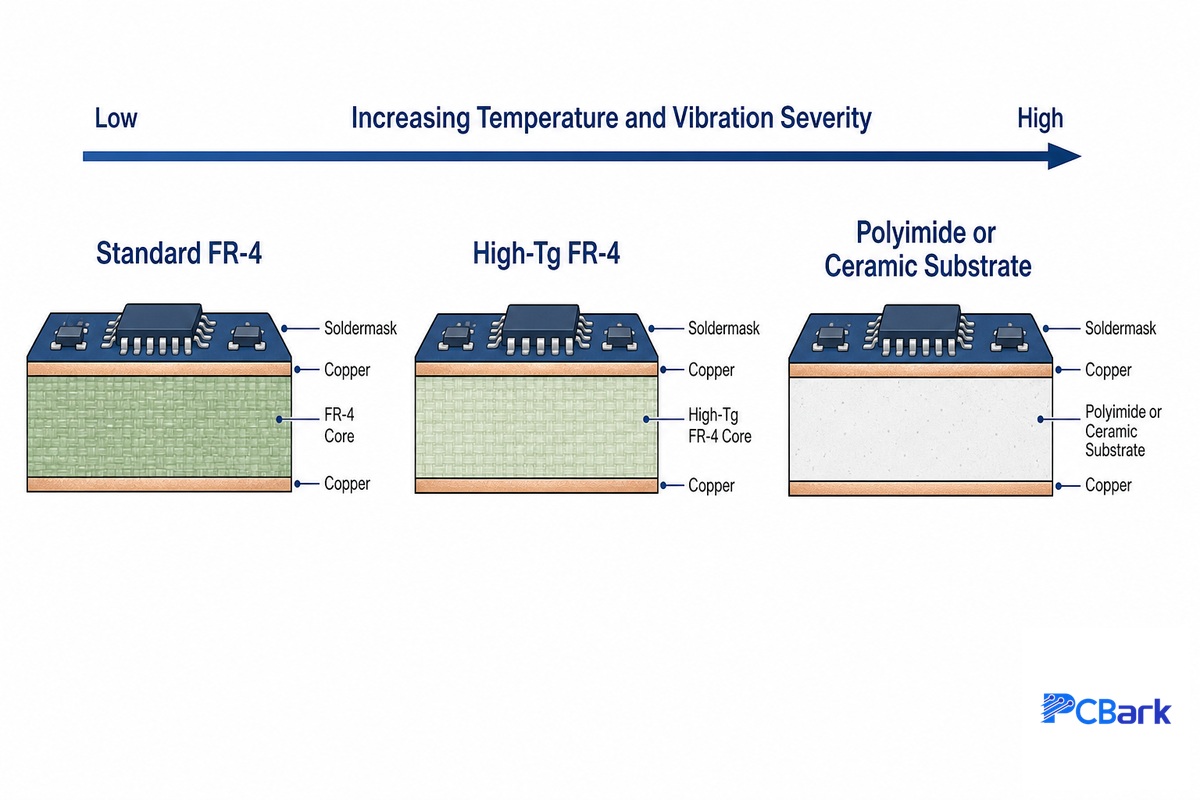
Bei Automotive-Leiterplatten werden die Materialauswahl und ein Großteil der Bestückungsauswahl von einer zentralen Überlegung bestimmt: Eine Abkürzung bei der Materialwahl oder der sichtbaren Bestückung kann sich bei einem Verbraucherprodukt schon nach wenigen Jahren als Feldausfall bemerkbar machen. Bei Automotive-Leiterplatten steht dagegen viel auf dem Spiel, um die Sicherheit des Fahrzeugs zu gewährleisten. Bei der Verpressung für Automotive-Anwendungen muss ein breiterer und anspruchsvollerer Temperaturbereich abgedeckt werden, als die einfache Angabe „hohes Tg“ vermuten lässt. Die meisten Automotive-Leiterplatten verwenden eine FR-4-Variante mit höherer Glasübergangstemperatur (Tg). Bei höheren Temperaturen oder stärkeren Vibrationen, etwa im Motorraum, kommen keramikgefülltes PTFE oder flammhemmende Glasfaser-Epoxidharze zum Einsatz, die für Temperaturen deutlich über 125 C (Grade 1) ausgelegt sind. Typische Kupfergewichte auf den Außenlagen liegen bei 1-3 oz oder höher. Die Auslegung erfolgt anhand der Strombelastbarkeitstabellen der IPC-2152 (siehe unten), nicht anhand einer Faustregel.
Wichtige Faktoren: Laminatklasse nach Einbauzone
- Im Motorraum oder am Auspuff montiert (höchste Temperatur, am ehesten Grade 0): Leiterplattensubstrat auf Basis von Grade 0 oder 1 erforderlich
- Unter dem Armaturenbrett oder im Fahrgastraum (mittlere Temperatur): meist reicht ein günstigeres Leiterplattensubstrat der Grade 2 oder 3.
- Bei jeder Leiterbahn mit einer Strombelastbarkeit von >~ 2A und hoher Stromdichte sollten Sie anhand der IPC-2152-Tabellen die erforderliche Leiterbahnbreite prüfen, damit die thermische Belastungsgrenze des Laminats eingehalten wird.
Keine der drei anderen Wettbewerberseiten gibt eine Empfehlung dazu, wie sich diese Auswahlkriterien auf die Anwendung übertragen lassen. Alle sprechen von „Automotive-Qualität“, ohne eine Methode zur Auswahl des passenden Automotive-Materials zu nennen.
Warum ist das Wärmemanagement bei Automotive-Leiterplatten wichtig?
Temperaturwechsel sind der wichtigste Ausfallmechanismus bei einem nicht ausreichend spezifizierten Design. Bei jedem Fahrzyklus dehnt sich die Leiterplatte durch Änderungen der Umgebungs- und Betriebstemperatur aus und zieht sich wieder zusammen. Diese Schwankungen sind bei Bauteilen im Motorraum oder in der Nähe des Motors am größten und belasten Lötstellen sowie galvanisierte Durchkontaktierungen. Über Tausende von Zyklen summieren sich die Bewegungen zu einem Ermüdungsausfall.
Genau diesen Mechanismus führen die SAE-Normen zur Zuverlässigkeitsphysik für Automobilelektronik auf. Thermische Vias allein lösen das Problem nicht. Die Lösung besteht darin, die inneren Kupferlagen als echte Kühlkörper auszulegen und einen Wärmeleitpfad von der Wärmequelle dorthin zu schaffen. Verifizieren Sie diesen mit einer thermischen Simulation oder einer Wärmebildprüfung an einer Prototyp-Leiterplatte, statt ihn einfach vorauszusetzen.
Normen und Qualifizierung für Automotive-Leiterplatten
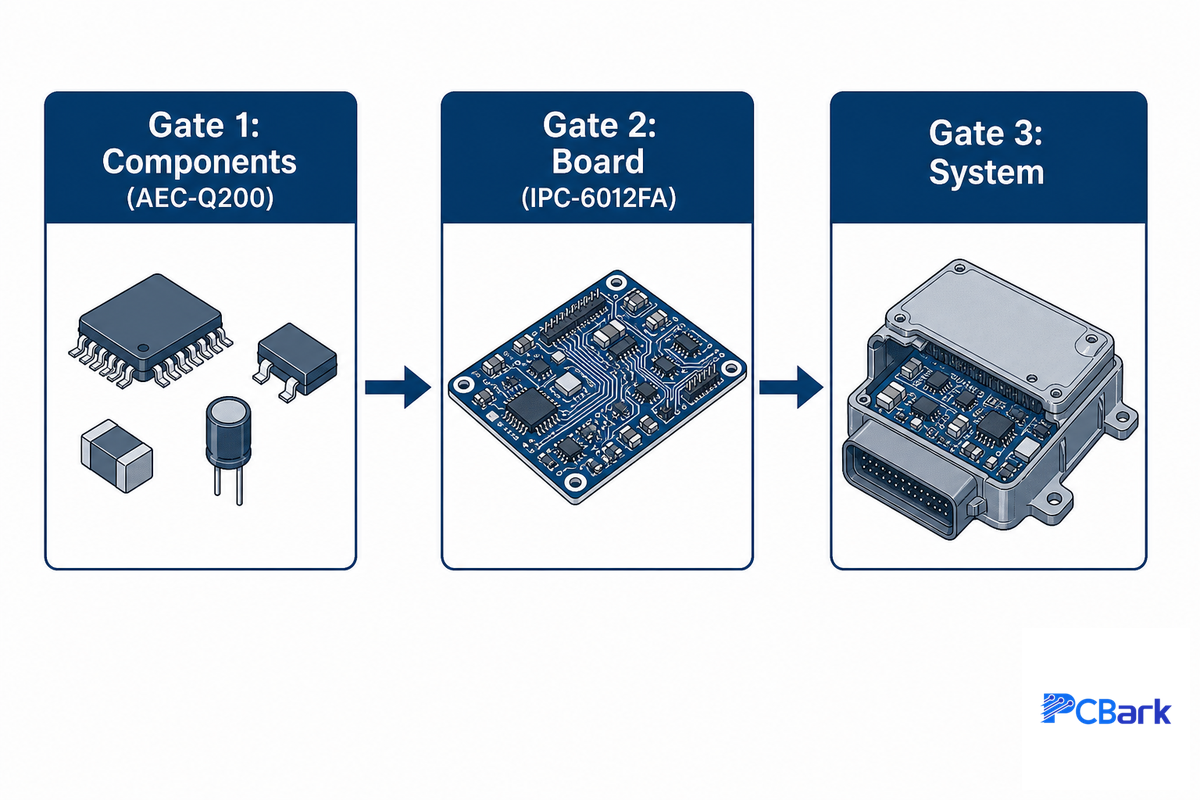
Fast jeder Anbieter von Automotive-Leiterplatten erwähnt diese drei Zertifizierungen. Was die meisten nicht hinterfragen: Bedeutet die jeweilige Zertifizierung tatsächlich das, was sie zu bedeuten scheint?
Der 3-stufige Qualifizierungsweg für Automotive-Leiterplatten
- Stufe 1 – Bauteile (AEC-Q200): Die Prüfberichte belegen, dass die Bauteile auf Ihrer Leiterplatte die Belastungsprüfungen für passive Bauteile bestanden haben. Fordern Sie Prüfberichte nach JESD22-A104/MIL-STD-202 an, nicht nur die Kennzeichnung „Grade 1“.
- Stufe 2 – Leiterplatte (IPC-6012FA): die aktuelle Leistungsspezifikation der Branche für die fertige Leiterplatte. Diese Ergänzung, die im December 2025 hinzugefügt wurde, behandelt rückseitig gebohrte Strukturen, Mikro-Vias und die Abnahmekriterien für Leiterplatten mit integrierten Kavitäten. Sie ersetzt die ältere IPC-6012DA, auf die sich die meisten Wettbewerberseiten noch beziehen.
- Stufe 3 – Fertigungsstandort (IATF 16949): Audit des Qualitätsmanagementsystems am gesamten Fertigungsstandort des Leiterplattenherstellers, nicht nur für einen einzelnen Fertigungslauf.
Wer diese drei Stufen nicht vorab überprüft, entdeckt den Unterschied womöglich erst schmerzhaft, wenn der PPAP-Antrag mitten im Programm abgelehnt wird. Das ist eine teure Lektion – dabei hätte es genügt, den Leiterplattenhersteller bei der Angebotsanfrage nach den Unterlagen zu fragen.
Diese aktuelle Einordnung zeigt, warum das Thema wichtig ist. IPC-6012DA (April 2016) ist noch immer die Spezifikation, die auf Websites von Automotive-Leiterplattenherstellern am häufigsten verwendet und gesucht wird. Sie fand sich auf allen drei Wettbewerberseiten in diesem Artikel. Inzwischen wurde diese Norm jedoch durch IPC-6012F (Oktober 2023) sowie die Ergänzung für die Automobilindustrie IPC-6012FA ersetzt; beide wurden im Dezember 2025 veröffentlicht. Wenn ein Lieferant in seiner Spezifikation nur IPC-6012DA aufführt, sollten Sie direkt nachfragen, welche Prozessstufe seine Anlagen erfüllen.
Für den Fertigungsstandort traten die IATF-Regeln der 6. Ausgabe am Jan 1, 2025 in Kraft. Sie wirken sich auf die Durchführung der Audits aus – etwa auf die Berechnung der leistungsbasierten Audittage – und enthalten eine erweiterte Definition eines Fertigungsstandorts. Fertigungsstätten innerhalb eines bestimmten Radius (10 miles/16km, 60-minütige Fahrt) können als ein Standort auditiert werden. Die Qualitätsanforderungen der IATF 16949:2016 bleiben davon unberührt. Die vollständig überarbeitete Norm IATF 16949:2016 wird voraussichtlich gegen Ende 2026 oder 2027 veröffentlicht, zeitgleich mit der ISO 9001 (siehe vorherigen Beitrag). Sie soll auch ausdrückliche Anforderungen an Softwarequalität und Resilienz der Lieferkette enthalten.
| Norm | Typ | Umfang | Status |
|---|---|---|---|
| IATF 16949:2016 | QMS des Fertigungsstandorts | Gesamtes Qualitätssystem des Leiterplattenherstellers | Aktualisierung der Verwaltungsregeln, 6. Ausgabe, Jan 2025; Kernnorm unverändert |
| IPC-6012FA (Dez 2025) | Leiterplattenebene | Ergänzung für die Automobilindustrie zu IPC-6012F | Aktuell |
| IPC-6012DA (2016) | Leiterplattenebene | Vorgängerversion der Ergänzung für die Automobilindustrie | Ersetzt, aber weiterhin häufig referenziert |
| AEC-Q200 | Bauteilebene | Belastungsqualifizierung passiver Bauteile | Aktuell |
| IPC-2152 (2009) | Leiterplattenebene | Auslegungsdaten zur Strombelastbarkeit | Aktuell, grundlegende Referenz |
| ISO 26262 | Systemebene, funktionale Sicherheit | Sicherheitsrelevante E/E-Systeme in Straßenfahrzeugen | Von ISO als „Überarbeitung vorgesehen“ gekennzeichnet |
| SAE J3168 | Zuverlässigkeitsphysik | Kategorien von Ausfallmechanismen in der Automobilelektronik | Aktuell |
| SAE J1879 | Zuverlässigkeitsphysik | Handbuch zur Validierung der Robustheit von Halbleitern | Aktuell |
| SAE J3083 | Zuverlässigkeitsphysik | Zuverlässigkeitsprognose anhand von Felddaten zu zurückgesandten Produkten | Aktuell |
| JESD22-A104 | Prüfverfahren | Verfahren für Temperaturwechsel (referenziert in AEC-Q200) | Aktuell |
| MIL-STD-202 Methoden 204/213 | Prüfverfahren | Verfahren für Vibration und mechanischen Schock | Aktuell |
Bei sicherheitskritischen Subsystemen ist ein Punkt besonders wichtig. ISO 26262 – die Norm zur funktionalen Sicherheit im Straßenfahrzeugbereich – regelt das sicherheitsrelevante Verhalten elektrischer und elektronischer Systeme. Sie bezieht sich jedoch nicht selbst auf die Produktsicherheit im weiteren Sinne. Gefahren wie Feuer, Giftigkeit oder Stromschlag fallen nur dann in ihren Geltungsbereich, wenn ein Ausfall eines E/E-Systems als Ursache der Gefahr festgestellt wurde. Eine Leiterplatte nach IATF 16949 und IPC-6012FA auszulegen, macht sie nicht „ISO-26262-konform“. Diese Einstufung erfolgt auf Systemebene. Der Leiterplattenentwickler liefert dazu Rückverfolgbarkeits- und Prozessdaten für den Sicherheitsnachweis des OEM auf Systemebene.
Automotive-Leiterplatten nach Subsystem
| Subsystem | Maßgebliche Anforderung |
|---|---|
| ECU / Karosseriesteuerung | Dichte digitale Leiterbahnführung, mittlere thermische Belastung, Zuverlässigkeit über eine lange Lebensdauer |
| ADAS-Domänencontroller (fortschrittliche Fahrerassistenzsysteme) | HDI-Leiterbahnführung für BGAs mit feinem Raster, Rückverfolgbarkeit für funktionale Sicherheit (im Kontext von ISO 26262) |
| Batteriemanagement (BMS) | Hochspannungsisolierung, Kriech- und Mindestabstände |
| LED-Beleuchtung | Wärmeableitung über Metallkern |
| Infotainment | Standard-Multilayer-Leiterplatte, ausgewogenes Verhältnis von Kosten und Packungsdichte |
Wie erfüllen Automotive-Leiterplatten die Hochspannungsanforderungen von Elektrofahrzeugen?
Hochspannungssubsysteme in Elektrofahrzeugen – Batteriemanagement, Onboard-Ladegeräte und Traktionswechselrichter – stellen höhere Anforderungen an das Leiterplattendesign, als die vier oben genannten Familien erfüllen können. Entscheidend sind Kriech- und Mindestabstände: Die Abstände zwischen Hoch- und Niederspannungs-Kupferstrukturen müssen größer sein als bei einem 12V-System. Sie werden anhand der Betriebsspannung des Gehäuses und der Annahmen zum Verschmutzungsgrad festgelegt, nicht anhand einer Faustregel für eine andere Spannungsklasse.
Bei den in Traktionssystemen von Elektrofahrzeugen üblichen Gleichspannungen der 400V-Klasse sehen Tabellen nach IPC-2221 je nach Material und Verschmutzungsgrad Abstände von etwa 3,2mm bis 6,4mm vor. Bei einem 12V-Zubehörstromkreis auf derselben Leiterplatte sind es dagegen etwa 0,13mm bis 0,4mm. Schlitze, Nuten und Isolationsbarrieren sind gängige Möglichkeiten, den durch die größeren Abstände beanspruchten Leiterplattenplatz zurückzugewinnen.
Auch die Grenzen der Leiterplattenfamilien werden auf Substratebene hier besonders deutlich: Veröffentlichte Untersuchungen zu SiC-Traktionsantriebsmodulen mit hoher Leistung zeigen, dass DBC-Keramiksubstrate bei Wärmeverteilung und Fertigung an Grenzen stoßen, während IMS-Alternativen (Insulated Metal Substrate) sowohl bei Dauerbelastung als auch bei transienter Belastung besser abschneiden. Diese Materialabwägung sollten Sie gezielt mit Ihrem Leiterplattenhersteller besprechen, statt von einer Standardlösung auszugehen.
Langstreckenradar für ADAS verdient eine gesonderte Erwähnung: Automotive-Radar arbeitet bei 76-81 GHz. In diesem Bereich greift das Modell mit vier Leiterplattenfamilien nicht mehr; Radar-Leiterplatten benötigen ein Laminat mit kontrollierter Impedanz in HF-Qualität und lassen sich nicht einfach den Kategorien starr, flexibel, Metallkern oder HDI zuordnen. Materiallieferanten reagieren gezielt auf diese Anforderungen: Rogers Corporation brachte im February 2025 sein Leiterplattenmaterial RO4830 Plus speziell für Automotive-Radaranwendungen auf den Markt. Weitere Informationen finden Sie in unserem Leitfaden zu Hochfrequenz-Leiterplatten oder auf unserer Seite zu den Rogers-Leiterplattenkapazitäten, wenn Ihr Programm Radar oder andere Hochfrequenzbauteile umfasst.
Entscheidungsregel: Ist die zentrale Anforderung Ihres Subsystems eine dichte digitale Leiterbahnführung oder HF-Signalintegrität, sollte diese Anforderung Ihre erste Entscheidung bestimmen. Wählen Sie danach die Leiterplattenfamilie und das Material aus. Die meisten häufigen Fehler in diesem Leitfaden entstehen dadurch, dass die Leiterplattenfamilie festgelegt wird, bevor die maßgebliche Anforderung definiert ist.
Fertigung, Bestückung und Designtechnologie für Automotive-Leiterplatten
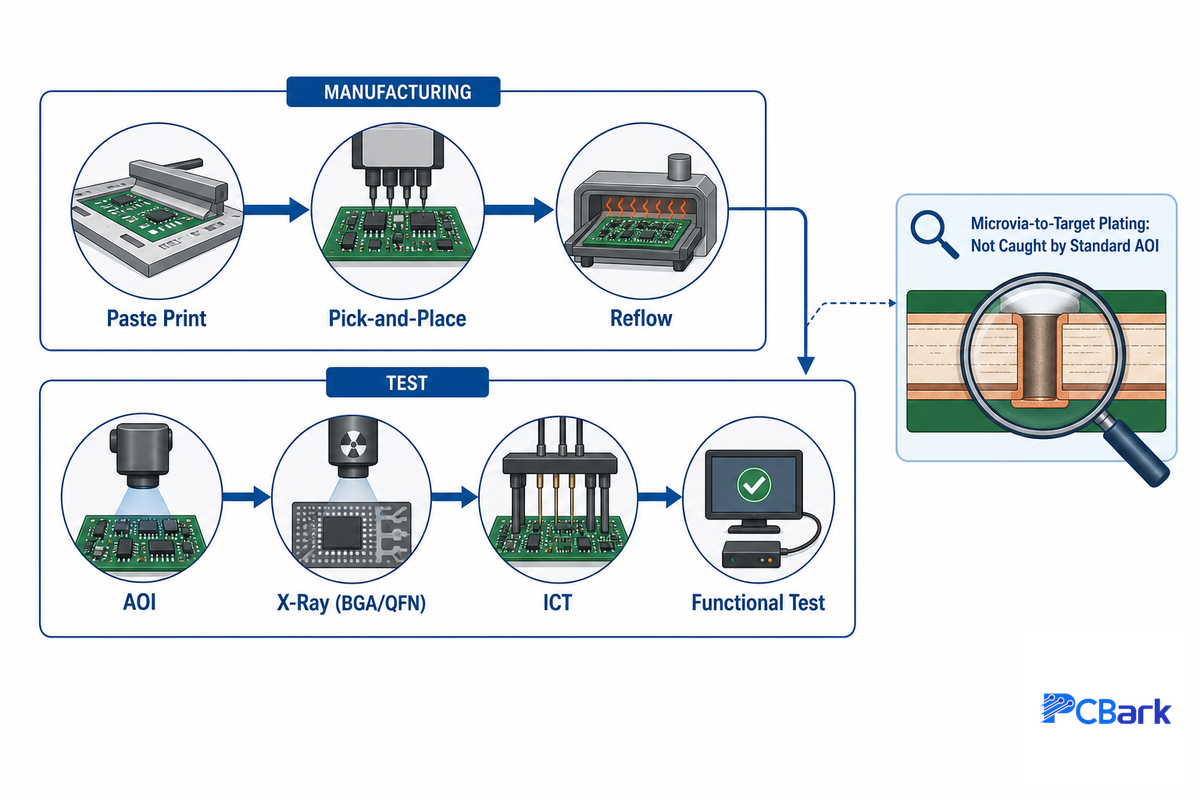
Auf den ersten Blick wirkt die Fertigung von Automobil-Leiterplatten recht konventionell: Sie umfasst Lotpastendruck, Pick-and-Place, Reflow-Löten und Prüfung. Auf den Standardprüfablauf folgen die automatische optische Inspektion (AOI), die Röntgenprüfung verdeckter Lötstellen (BGA, QFN), der In-Circuit-Test (ICT) und Funktionstests unter realen Betriebsbedingungen. Hinter den oberflächlichen Abläufen unserer Leiterplattenfertigung verbirgt sich jedoch ein kritischer blinder Fleck, der bei Automobil-Leiterplatten wichtig ist und von herkömmlichen Prüfungen nicht erfasst wird.
⚠️ Wichtig
Wie von IPC hervorgehoben, werden Fehler bei der Galvanisierung von Microvias auf Zielflächen durch die üblichen Abnahmekriterien nach IPC-6010 nicht erkannt. Sie treten erst nach dem Reflow-Löten, nach ESS oder im Feldeinsatz auf. Stattdessen empfiehlt IPC, den elektrischen Widerstand mithilfe eines Testcoupons zu messen, als Ersatz für oder Ergänzung zur Mikroquerschliff- und Sichtprüfung. Bei HDI-Leiterplatten mit Microvias, die in sicherheits- oder zuverlässigkeitskritischen Automobilanwendungen eingesetzt werden, sollten Sie ausdrücklich erfragen, ob diese Widerstandsmessung am Testcoupon zum Prüfumfang gehört und nicht nur AOI und Röntgenprüfung durchgeführt werden.
„Herkömmliche Prüfverfahren sind kein wirksames Qualitätssicherungsinstrument mehr“, um Fehler bei der Galvanisierung von Microvias auf Zielflächen zu erkennen, bevor die Leiterplatten den Hersteller verlassen.
IPC: Branchenwarnung zur Zuverlässigkeit von Microvias in Leiterplatten
2W
Schwellenwert für thermische Durchkontaktierungen bei direkter Verbindung zur Kupferfläche
300MHz
Ungefähre Obergrenze, bis zu der die 20H-EMI-Regel zuverlässig funktioniert
Regel für die Leiterplatten-Designprüfung: Gibt ein Bauteil auf der Leiterplatte mehr als ~2W Wärme ab, sollte vor dem ersten Prototypenlauf bei der Fertigungsfreigabe geprüft werden, ob ein Feld aus thermischen Durchkontaktierungen zu einer internen Kupferlage führt. Andernfalls genügt eine Standardanordnung von Durchkontaktierungen; eine spezielle thermische Untersuchung kann optional durchgeführt werden.
Eine für die Automobilfertigung geeignete Leiterplattenfertigungslinie ermöglicht typischerweise Leiterbahnen und Leiterbahnabstände von 0.1mm/0.1mm (4mil/4mil) auf Standardlagen, fertige Bohrungsdurchmesser von 0,2mm-6,5mm, Leiterplattendicken von 0,4mm-3,2mm und mindestens einen 0,15mm breiten Restring an galvanisierten Bohrungen. Bei HDI-Aufbauten sind feinere Strukturen bis hinunter zu 0.075mm/0.075mm möglich; sie verursachen jedoch zusätzliche Kosten und verlängern die Vorlaufzeit. Geben Sie sie daher nur vor, wenn das Layout sie erfordert.
Bei der Leiterplattenentwicklung gelten manche verbreiteten Faustregeln nur für bestimmte Frequenzen, Flankensteilheiten oder Leiterbahnlängen, obwohl sie oft als universell anwendbar dargestellt werden. Wer sie blind befolgt, verschwendet wertvolle Leiterplattenfläche, ohne die EMI-Reserve entsprechend zu verbessern. Die 20H-Regel etwa sieht vor, die Kupferfläche von der Leiterplattenkante zurückzusetzen, um EMI zu verringern. Bei Frequenzen unter etwa 300MHz zeigt sie eine messbare Wirkung, wird bei höheren Frequenzen jedoch unvorhersehbar und kehrt sich manchmal sogar um. Nicht alle Netze benötigen Leiterbahnecken mit 90 Grad. Diese Geometrie wirkt sich elektrisch nur auf Leiterbahnen mit kontrollierter Impedanz aus. Eine GPIO-Leitung mit langsamer Flanke und kurzer Leiterbahn profitiert weder von einer 45-Grad- oder Bogenführung noch von einer Impedanzkontrolle auf 50 Ohm.
Automobil-Leiterplattenhersteller prüfen: Checkliste für Einkäufer
In der Automobilbranche stehen sowohl Kunden von Leiterplattendesignern als auch Automobilhersteller bei der Bewertung eines Automobil-Leiterplattenlieferanten oft vor derselben Herausforderung: Auf Marketingseiten ist meist kein Unterschied zwischen einem echten Service für Automobil-Leiterplatten und einem Anbieter für Unterhaltungselektronik zu erkennen, der seiner Website lediglich das Wort „Automobil“ hinzugefügt hat. Der entscheidende Unterschied zwischen Leistung für Unterhaltungselektronik und Automobilqualität, wie sie etwa für ADAS, Infotainment oder Komponenten elektrischer Antriebe erforderlich ist, liegt in der nachweisbaren Qualifizierung und nicht in Marketingaussagen. Der mit Abstand häufigste Irrtum bei Automobil-Leiterplatten besteht darin, anzunehmen, ein Logo auf der Startseite belege einen zugrunde liegenden AEC-Q200-Qualifizierungsbericht für Bauteile. Ohne die zugehörigen Berichte sagt ein Logo wenig aus, insbesondere wenn das AEC-Q200-Logo mit einer tatsächlichen Qualifizierung auf Leiterplattenebene verwechselt wird (siehe vorherigen Abschnitt).
- Fordern Sie die AEC-Q200-Prüfberichte zur Bauteilqualifizierung an – nicht bloß eine „Gradzahl“ aus dem Bauteildatenblatt.
- Prüfen Sie, nach welcher Ausgabe der Norm IPC-6012 F/FA der Prozess des Leiterplattenherstellers tatsächlich qualifiziert wurde – ältere „DA“-Ausgaben zählen nicht.
- Klären Sie den Geltungsbereich des IATF 16949-Zertifikats. Es kann nur eine einzelne Produktlinie oder Fertigungsstätte abdecken und nicht den gesamten Standort, von dem Sie das Produkt beziehen möchten.
- Erkundigen Sie sich bei HDI-Aufbauten mit Microvias, ob der Leiterbahnwiderstand an einem Testcoupon zusätzlich zur standardmäßigen AOI- und Röntgenprüfung gemessen wird.
- Wenden Sie bei der Bewertung von Automobil-Leiterplattenunternehmen, der Qualifizierung von Automobil-Leiterplattenherstellern oder der Auswahl eines einzelnen Leiterplattenherstellers vor der Bestellung dieselben oben beschriebenen Leitlinien für Design und Qualifizierung von Automobil-Leiterplatten an.
- Stellen Sie sicher, dass Materialunterlagen und Stoffdeklarationen zu den durch die EU-Altautorichtlinie (ELV) beschränkten Stoffen in dem Format vorliegen, das Ihr Compliance-Team benötigt, und verlassen Sie sich nicht einfach auf eine allgemeine RoHS-Erklärung.
Gerade für Automobilzulieferer ist die Zertifizierung des Fertigungsstandorts zu einer zwingenden Voraussetzung geworden und kein bloßes Plus. Zulieferer von Automobilherstellern, die beliebige Bauteile für Leiterplatten liefern, nicht nur Elektronik, müssen in der Regel nach IATF 16949 zertifiziert sein, um als qualifizierte Lieferanten anerkannt zu werden. (In unserem Unternehmensprofil sind alle unsere Zertifizierungen aufgeführt, darunter IATF 16949, IPC-A-610 Klasse 2 & 3, ISO 9001/14001, UL, RoHS, REACH und CE. Spezifikationen und Anfrageformular finden Sie auf unserer Seite zu unseren Fertigungsmöglichkeiten für Automobil-Leiterplatten.)
Angebot für Automobil-Leiterplatten anfordern →
Branchenausblick: Was sich bei der Beschaffung von Automobil-Leiterplatten ändert (2026)
Dieser Ausblick auf den Markt für Automobil-Leiterplatten konzentriert sich darauf, wie Normen und Zertifizierungen die Kaufentscheidung beeinflussen, und nicht allein auf die allgemeine Wachstumsprognose. Denn diese Rahmenbedingungen prägen die nächste Angebotsanfrage. Die Suchdaten hinter diesem Leitfaden sprechen für sich: Die Suchanfragen nach „automotive pcb“ liegen unverändert bei 70-140 pro Monat, ohne klaren Trend. „IATF 16949“ wird dagegen mehr als 40-mal so häufig gesucht und „AEC-Q200“ mehr als 5-mal so häufig. Diese Lücke spiegelt einen tatsächlichen Wandel wider: Die Recherche nach Qualifizierungsnachweisen findet zunehmend schon in einer früheren Phase der Angebotsprüfung statt. Lieferanten, die bis zur Angebotsanfrage keinen AEC-Q200-Prüfbericht für Bauteile oder ein IATF 16949-Zertifikat mit eindeutigem Geltungsbereich vorlegen können, werden immer häufiger aussortiert, noch bevor die Angebotserstellung beginnt.
Zwei wichtige Entwicklungen treiben diesen zunehmenden Druck voran. Dezember 2025 ist das Veröffentlichungsdatum von IPC-6012FA. Die automobilspezifische Spezifikation für die Qualität von Leiterplatten ist also erst seit wenigen Monaten verfügbar, und viele Wettbewerber in diesem Bereich haben noch nicht nachgezogen. Darüber hinaus wird erwartet, dass die Norm IATF 16949 umfassend überarbeitet wird und in den nächsten 12-18 Monaten zusätzlich zum aktuellen Qualitätsmanagementstandard ausdrückliche Anforderungen an Softwarequalität und Widerstandsfähigkeit der Lieferkette enthalten wird. Als Anhaltspunkt: Der weltweite Markt für Automobil-Leiterplatten wird für 2025 auf rund $10 billion geschätzt; bis Mitte der 2030er-Jahre wird eine durchschnittliche jährliche Wachstumsrate im mittleren einstelligen Prozentbereich erwartet. Diese Information ist nützlich, doch der andere Punkt zu den Qualifizierungen ist der, bei dem Sie jetzt handeln müssen.
Für Einkäufer bedeutet das heute: Fordern Sie proaktiv einen AEC-Q200-Bericht für Bauteile an und prüfen Sie den genauen Geltungsbereich eines IATF 16949-Zertifikats, bevor Sie Ihre Designs an Lieferanten senden. Nutzen Sie diese Prüfung als Filter vor der Angebotsanfrage und nicht erst am Ende des Auswahlprozesses.
Häufig gestellte Fragen
F: Können Automobil-Leiterplattenhersteller Leiterplatten für Elektrofahrzeuge (EVs) fertigen?
Antwort anzeigen
Ja, allerdings stellen die Leistungselektronik von Elektrofahrzeugen – Batteriemanagement, Bordladegeräte und Traktionswechselrichter – zusätzliche Anforderungen, die über die standardmäßige Automobilqualifizierung hinausgehen. Üblicherweise sind größere Kriech- und Mindestabstände für Hochspannung erforderlich. Für SiC-Wechselrichter mit hoher Leistung werden häufig keramische DBC-Substrate oder isolierte Metallsubstrate statt herkömmlicher starrer oder metallkernhaltiger Leiterplatten benötigt. Ein Lieferant für Leistungselektronik von Elektrofahrzeugen sollte nachweisliche Erfahrung mit dem Design von Isolationsbarrieren und der thermischen Leistungsfähigkeit von Substraten belegen können und nicht nur eine allgemeine Zertifizierung für den Automobilbereich vorweisen.
F: Bieten Automobil-Leiterplattenhersteller Prototypenfertigung an?
Antwort anzeigen
Die meisten etablierten Hersteller von Automobil-Leiterplatten betreiben parallel Prototypen- und Serienfertigungslinien. Die Validierung mit tatsächlichem Material in Automobilqualität und dem vorgesehenen Kupfergewicht deckt thermische und mechanische Probleme auf, bevor sich ein Serienlauf auf Werkzeuge festlegt. Vergewissern Sie sich, dass der Prototyp denselben qualifizierten Materialaufbau wie die Serie verwendet. Ein günstigerer Ersatz würde die in diesem Leitfaden beschriebenen Ausfallarten nicht sichtbar machen.
F: Wie werden Automobil-Leiterplatten auf Qualität und Zuverlässigkeit geprüft?
Antwort anzeigen
Eine übliche Prüffolge für Automobil-Leiterplatten umfasst AOI zur Erkennung sichtbarer Mängel, Röntgenprüfung verdeckter Lötstellen unter BGA-/QFN-Bauteilen, In-Circuit-Test (ICT) anhand des Schaltplans und Funktionstests unter realen Betriebsbedingungen. Bei der Zuverlässigkeitsprüfung auf Bauteilebene kommen auch Verfahren nach AEC-Q200 zum Einsatz: Temperaturwechsel (JESD22-A104), Vibration und Stoß (MIL-STD-202). Fragen Sie bei HDI-Leiterplatten mit Microvias nach, ob auch Prüfungen mit Widerstandscoupons durchgeführt werden. IPC hat darauf hingewiesen, dass bei der üblichen Abnahmeprüfung allein Microvia-Fehler übersehen werden können, die erst später im Feldeinsatz auftreten.
F: Was ist eine Sensor-Leiterplatte?
Antwort anzeigen
Eine Sensor-Leiterplatte erfasst und verarbeitet Signale von Fahrzeugsensoren – etwa Drehzahl-, Druck- oder Näherungssensoren, die ADAS- und Sicherheitssysteme versorgen – und erfüllt dieselben Qualifizierungsanforderungen nach AEC-Q200 für Bauteile und Laminat in Automobilqualität wie jede andere Leiterplatte im Motorraum des Fahrzeugs.
F: Wie wirken sich Herausforderungen in der Lieferkette auf die Fertigung von Automobil-Leiterplatten aus?
Antwort anzeigen
Die Fertigung von Automobil-Leiterplatten hängt nachgelagert von der Versorgung mit Rohstoffen (kupferkaschiertes Laminat, Harze mit hohem Tg-Wert) und der Verfügbarkeit von Halbleitern ab. Schon ein einzelner Engpass kann die Fertigung zum Stillstand bringen. Da die Qualifizierung eines Fertigungsstandorts nach IATF 16949 und die PPAP-Unterlagen an einen bestimmten freigegebenen Prozess und Materialsatz gebunden sind, kann ein Lieferant während eines Fertigungslaufs nicht einfach ein gleichwertiges Laminat oder Bauteil einsetzen, ohne eine erneute Qualifizierung durchzuführen. Genau deshalb wird qualifizierte Kapazität für Automobil-Leiterplatten bei Lieferengpässen zu einem echten Engpass – stärker, als es bei der flexibleren und schneller umstellbaren Fertigung von Unterhaltungselektronik typischerweise der Fall ist.
F: Kann eine beschädigte Automobil-Leiterplatte repariert werden?
Antwort anzeigen
Eine gerissene Lötstelle oder ein defektes Bauteil lässt sich in der Regel reparieren, die Bildung leitfähiger anodischer Filamente (CAF) oder eine interne Delamination dagegen meist nicht. Für sicherheitskritische Module wie BMS- oder ADAS-Systeme schreiben die meisten OEMs im Servicefall den Austausch statt einer Reparatur vor Ort vor.
Quellen und Referenzen
- IATF 16949:2016 – ÜberblickAutomotive Industry Action Group (AIAG)
- IATF Global Oversight: Kundenspezifische AnforderungenInternational Automotive Task Force
- IPC-6012: Qualifizierungs- und LeistungsspezifikationIPC International
- IPC-2152: Strombelastbarkeit von LeiterplattenANSI
- AEC-Q200 Rev. E: BasisdokumentAutomotive Electronics Council
- SAE J3083: Zuverlässigkeitsprognose anhand von FelddatenSAE International
- ISO 26262: Whitepaper zur funktionalen Sicherheit im AutomobilbereichSRM Tech
- Zuverlässigkeit von Automobil-ICs durch frühzeitige Designanalyse verbessernEE Times
- Was Industrie 4.0 für die Leiterplattenbestückung 2025 und darüber hinaus wirklich bedeutetEE Times
Verwandte Artikel
- Fertigungsmöglichkeiten für Automobil-LeiterplattenAnfrage und Leistungsübersicht für Fertigungen in Automobilqualität
- Lösungen für die Automobilindustrie bei PCBarkÜberblick über die branchenspezifische Fertigung
- Leitfaden zu Keramik-LeiterplattenAuswahl von DBC-/AMB-Substraten für Hochleistungsmodule
- Leitfaden zu Hochfrequenz-LeiterplattenDesign von HF-/Mikrowellen-Leiterplatten für Radar und Kommunikation
- Fertigungsmöglichkeiten für Starrflex-LeiterplattenFertigungsumfang für dynamische und faltbare Baugruppen
Warum wir diesen Leitfaden geschrieben haben
Käufer von Automobil-Leiterplatten sollten die Möglichkeit haben, Qualifizierungsangaben zu überprüfen, anstatt einem Zertifizierungslogo blind zu vertrauen. Deshalb haben wir diesen Leitfaden geschrieben. Allein die Unterscheidung, dass AEC-Q200 Bauteile und nicht die Leiterplatte abdeckt, korrigiert ein Missverständnis, das sich in den meisten Konkurrenzinhalten zu diesem Thema findet. Jede hier genannte Norm – IPC-6012FA und IATF Rules 6th Edition – wurde im Juli 2026 direkt anhand der von IPC und IATF veröffentlichten Dokumente überprüft.
Ein kurzer Hinweis zur Terminologie: Derselbe Qualifizierungsweg gilt unabhängig davon, ob jemand Automobil-Leiterplatte, Leiterplatte für Kraftfahrzeuge oder Leiterplatte für die Automobilindustrie sagt. Sowohl eine einseitige Leiterplatte für einen einfachen Sensor als auch eine dicht bestückte Multilayer-Leiterplatte für den Antrieb eines Elektrofahrzeugs fallen darunter. Die Automobiltechnik entwickelt sich ständig weiter. Doch Automobil-Leiterplattenlösungen, die tatsächlich für den Einsatz in Fahrzeugen ausgelegt und nicht nur so vermarktet sind, können auf entsprechende Nachweise nach AEC-Q200 und IATF 16949 verweisen. Das gilt für Leiterplatten, die im Automobil-Ersatzteilmarkt verkauft werden, ebenso wie für OEM-Leiterplatten in den heutigen Fertigungslinien der Automobilindustrie. Lösungen zur Fertigung von Automobil-Leiterplatten, bei denen diese Unterlagen fehlen, eignen sich nicht als Grundlage für ein Fertigungsprogramm – unabhängig davon, was das Design auf dem Papier verspricht. Bei den vielen Arten von Automobil-Leiterplatten auf dem Markt, von einer einfachen Fahrzeug-Leiterplatte bis hin zu einer leistungsstarken Leiterplatte für den EV-Antrieb, beeinflussen Leiterplattenmaterialien sowie wichtige Fertigungs- und Bestückungsentscheidungen die Zuverlässigkeit stärker als Marketingtexte. Genau deshalb spielen Automobil-Leiterplatten eine wichtige Rolle in den Sicherheitssystemen von Fahrzeugen. Anbieter von Automobil-Leiterplatten und Kunden aus der Automobilbranche sollten Leiterplatten für die jeweilige Fahrzeugumgebung als eine gemeinsame Kategorie betrachten, unabhängig davon, ob die Anwendung einfach oder anspruchsvoll ist und ob die Leiterplatten für die Automobilindustrie von einem inländischen oder ausländischen Standort stammen. Betrachtet man die weltweite Entwicklung des Marktes für Automobil-Leiterplatten und den fortlaufenden Wandel der Leiterplattentechnologie, bleibt eine Sache bei jeder neuen Technologiewelle gleich: Die Qualifizierungsanforderungen für Automobil-Leiterplatten spielen bei der Vorauswahl von Lieferanten eine immer größere Rolle – und sind in der Praxis wichtiger als die Größe des Marktes oder die Technologie selbst. Geprüft vom technischen Team von PCBark.