Kontaktieren Sie das Unternehmen PCBark


Bei der Prototypen-Leiterplattenbestückung wird eine gefertigte, unbestückte Leiterplatte mit Bauteilen bestückt und geprüft. So wird aus Gerber-Daten und einer Stückliste eine greifbare, funktionsfähige Schaltung, mit der Sie arbeiten können. Dieser Schritt folgt auf die Leiterplattenfertigung und liegt vor dem Übergang zur Serienfertigung. Hier lässt sich erstmals das tatsächliche Verhalten Ihrer Schaltung prüfen – anders als bei der bloßen Betrachtung der Schaltungslogik im Schaltplan.
Die wichtigsten Daten
| Typische Stückzahl beim ersten Lauf | 3-10 Leiterplatten (bei einzelnen Leiterplatten besteht das Risiko, dass ein Fehler unentdeckt bleibt) |
| Praktische Grenze fürs Handlöten | Bis hin zu etwa 0201-Passivbauteilen bzw. 0,4-0,5 mm Rastermaß, laut Branchenempfehlungen |
| Mindestumfang der Dateien | Gerber (RS-274X/IPC-2581) + Stückliste mit MPNs + CPL-/Schwerpunktdatei |
| Kostenstruktur bei 1-5 Leiterplatten | Vor allem durch fixe Rüstkosten (Schablone, Programmierung, Erstmusterprüfung) bestimmt, nicht durch die Bauteile |
| Maßgebliche Normen | IPC J-STD-001 (Löten), IPC-A-610J-2024 (Abnahmekriterien), IPC-2221 (Design) |
Kurz gesagt: Bei der Prototypen-Leiterplattenbestückung wird aus einer Designdatei eine prüfbare Leiterplatte. Wer zum ersten Mal Leiterplatten fertigen lässt, verliert meist nicht beim Bestückungsprozess selbst Zeit, sondern durch Entscheidungen, die schon vor der Bestellung anstehen: von Hand löten oder bestücken lassen, welche Dateien senden und wie viele Leiterplatten fertigen lassen. Dieser Leitfaden führt Sie Schritt für Schritt durch diese Entscheidungen. Dazu gehören eine Richtlinie zur Grenze des Handlötens, eine Aufschlüsselung der Kosten, eine Übersicht typischer Fehler beim ersten Lauf und ein Modell zur Bewertung des Designstands, das Sie unabhängig vom Bestückungsdienstleister nutzen können.
Kurzfassung
- Bauteile mit einem Rastermaß von weniger als etwa 0.4 bis 0,5 mm liegen deutlich jenseits dessen, was sich zuverlässig von Hand löten lässt – und damit klar über dieser Grenze.
- Eine fehlende oder falsch positionierte Schwerpunktdatei ist vermutlich die häufigste Ursache dafür, dass ein erstes Angebot auf sich warten lässt oder fehlerhaft erstellt wird.
- Bei 1-5 Leiterplatten bestimmen die fixen Rüstkosten den Stückpreis, nicht die Bauteile.
- Hinter fast allen Fehlern beim ersten Prototyp stecken meist eine Handvoll wiederkehrender Ursachen – es ist nicht einfach Pech.
- Drei Prüfpunkte zur Produktionsreife, angelehnt an technische Ansätze zum Risikomanagement, helfen Ihnen einzuschätzen, ob Sie wirklich bereit sind, über den Prototypenumfang hinauszugehen.
Was ist eine Prototypen-Leiterplattenbestückung – und wann brauchen Sie sie wirklich?
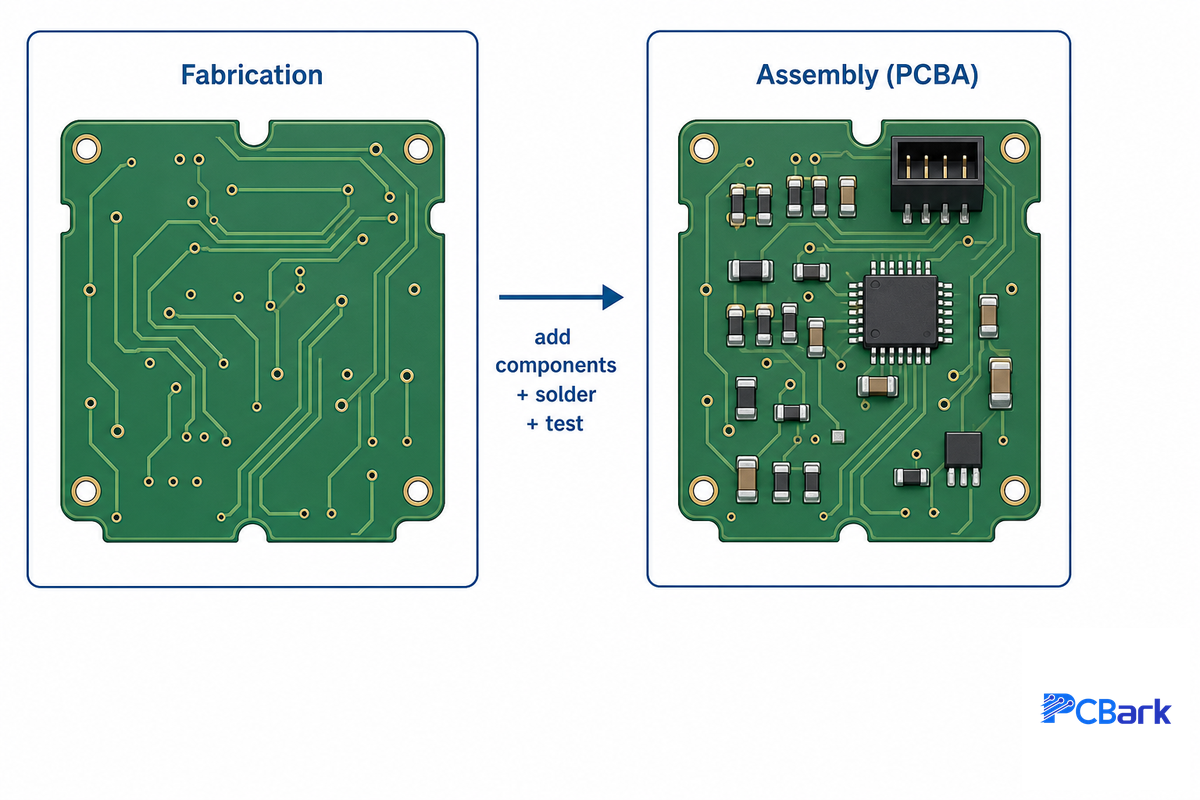
Eine Prototypen-Leiterplattenbestückung ist nicht dasselbe wie eine Leiterplattenfertigung für Prototypen. Bei der Fertigung entsteht die unbestückte Leiterplatte mit Leiterbahnen, Lötstoppmaske, Bestückungsdruck, durchkontaktierten Bohrungen usw. Bei der Bestückung – auch PCBA oder Leiterplattenbestückung genannt – werden die Bauteile wie Widerstände, ICs und Steckverbinder auf der Leiterplatte montiert, verlötet und anschließend geprüft.
Möchten Sie nur prüfen, ob eine Leiterplatte in ein Gehäuse passt oder ob der Zielwert der Impedanz im Lagenaufbau erreicht wird, reicht möglicherweise die gefertigte, unbestückte Leiterplatte. Wenn Sie hingegen die Spannungsversorgung anschließen, Firmware aufspielen und prüfen möchten, ob die Sensorwerte plausibel sind, benötigen Sie einen bestückten Prototyp.
Der Unterschied wirkt sich darauf aus, was geliefert wird und an wen geliefert wird. Das sollten Sie im Hinterkopf behalten, wenn „Leiterplatte“ als allgemeiner Begriff verwendet wird, der sowohl die unbestückte Leiterplatte als auch eine komplette Baugruppe meinen kann. Für die reine Leiterplattenfertigung benötigen Dienstleister Gerber- und Bohrdaten. Für eine komplette Baugruppe müssen Sie eine Stückliste und eine Bauteilplatzierungsdatei bereitstellen. Bei vielen modernen Designs müssen die Bauteile außerdem klein genug sein, damit die Bestückungsanlagen des Leiterplattenherstellers sie verarbeiten können.
Wer diesen Unterschied übersieht, verliert wertvolle Zeit: Erstaunlich viele Erstkunden bestellen eine „Schnellfertigung von Prototypen-Leiterplatten“, also nur unbestückte Leiterplatten. Erst mitten im Projekt stellen sie fest, dass sie eine komplett bestückte Leiterplatte für Firmwaretests benötigen. Dann werden eine zweite Bestellung und ein weiterer Lieferzeitraum fällig. Der NASA-Schulungslehrplan auf Grundlage von IPC J-STD-001 behandelt Leiterplattenfertigung und Bestückung aus gutem Grund als zwei getrennte Prozessbereiche mit eigenen Abnahmekriterien: Eine Leiterplatte kann sämtliche Fertigungsprüfungen bestehen und dennoch nicht für die Bestückung geeignet sein. Ein guter Leiterplattenbestückungsdienstleister fragt vor der Angebotserstellung, welche Leistung Sie benötigen, statt es einfach anzunehmen. Auch die meisten Anbieter für die Leiterplattenfertigung und -bestückung unterscheiden klar zwischen diesen Leistungsumfängen: Ein reiner Fertigungsdienstleister bietet nur unbestückte Leiterplatten an. Bei der kompletten Leiterplattenbestückung gehören die Prüfung der Dateien, die Beschaffung der Bauteile sowie Bestückung und Prüfung zum selben Auftrag.
Was umfasst die Prototypenfertigung von Leiterplatten?
Die Prototypenfertigung von Leiterplatten umfasst sowohl die Fertigung der unbestückten Leiterplatte als auch die Bestückung und Prüfung der fertigen Leiterplatten. Sie erfolgt in kleinen Vorserien von 1-25 Leiterplatten, mit denen das Design geprüft wird, bevor Sie sich auf die Serienfertigung festlegen. Üblicherweise kommen dieselben Verfahren wie in der Serienfertigung zum Einsatz, etwa Lotpastendruck, Bestückung mit Bestückungsautomaten und Reflowlöten. Der Unterschied: Gefertigt wird auf flexiblen Fertigungslinien mit kurzen Durchlaufzeiten statt in langen Produktionsläufen. Ziel ist nicht maximale Effizienz, sondern Erkenntnis: Wie verhält sich die Leiterplatte, und ist sie serienreif?
Wenn Sie bereits in der Designphase saubere Dateien aus Ihrer Leiterplatten-Designsoftware exportieren, müssen Sie nicht erst reagieren, wenn ein Anbieter ein Problem meldet. So bleibt der Zeitplan für die Prototypenbestückung Ihrer Leiterplatten eingehalten.
Handbestückung oder professionelle Prototypenbestückung: die Grenze des Handlötens
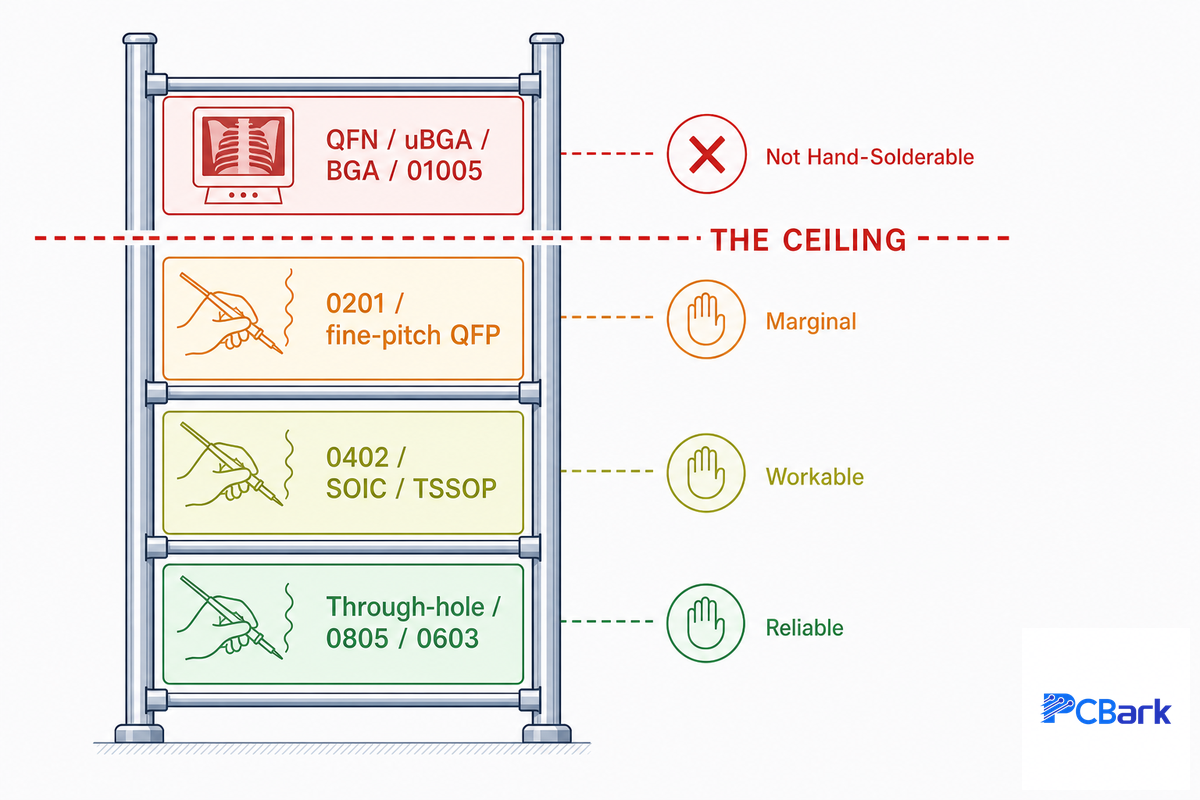
Die Grenze des Handlötens ist erreicht, wenn sich die Bauteile eines Designs in der Praxis nicht mehr von Hand löten lassen – unabhängig davon, wer den Lötkolben hält. Darunter ist Handbestückung eine durchaus geeignete und sogar weit verbreitete Vorgehensweise. Die meisten von Hobbyisten gefertigten Leiterplatten und auch viele professionelle Leiterplatten aus den Anfangsjahren wurden von Hand bestückt. Oberhalb dieser Grenze erschwert die Physik der Lötverbindung die Handarbeit erheblich, und die Fehlerquote steigt statt zu sinken.
| Gehäusetyp | Eignung fürs Handlöten | Begründung |
|---|---|---|
| THT-Bauteile, 0805-/0603-Passivbauteile | Zuverlässig | Pads und Rastermaß sind groß genug, um die Bauteile optisch auszurichten und den Lötkolben präzise zu führen. |
| 0402-Passivbauteile, Standard-SOIC/TSSOP | Mit etwas Übung machbar | Klein, aber mit feiner Lötspitze und Vergrößerung noch einzeln bearbeitbar |
| 0201-Passivbauteile, QFP mit feinem Rastermaß | Grenzwertig – rechnen Sie mit Fehlern | Die Grenze ist fast erreicht; mit abnehmender Wärmekapazität steigt das Risiko für den Tombstone-Effekt stark an. |
| QFN, uBGA, BGA, 01005 | Nicht von Hand lötbar | Die Lötstellen liegen unter dem Bauteilgehäuse verborgen – sie lassen sich weder mit bloßem Auge prüfen noch mit dem Lötkolben nacharbeiten. |
Dass es hier eine klare Grenze und keinen allmählichen Übergang gibt, hat einen Grund: das thermische Gleichgewicht. Ein 0201-Passivbauteil wiegt etwa ein Milligramm und hat praktisch keine Wärmekapazität. Schon ein Unterschied von 2-3°C zwischen seinen beiden Pads während des Reflowlötens kann es aufrichten, bevor das Lot beide Seiten benetzt hat. Der NASA-Schulungsstandard (auf Grundlage von IPC J-STD-001) widmet THT- und SMT-Lötverfahren aus genau diesem Grund getrennte Module: Die physikalischen Bedingungen, die bei einer Gehäusefamilie funktionieren, ändern sich mit kleiner werdendem Rastermaß grundlegend. Bei QFN- und BGA-Bauteilen liegen die Anschlüsse auf der Unterseite. Eine Lötstelle lässt sich dann nicht einmal optisch prüfen, geschweige denn korrigieren. Von diesem Punkt an lassen sich die Lötstellen nur noch mit einer Röntgenprüfung kontrollieren.
⚠️ Wichtig
Handbestückung scheint zunächst die günstigere, aber langsamere Lösung zu sein. Rechnet man jedoch die tatsächlichen Kosten einer fehlerhaften Bestückung ein, verschwindet dieser Vorteil. Bei einem professionellen Fertigungslauf fallen hohe fixe Kosten zu Beginn an (siehe unten). Ein einziger Fehler, der eine Nacharbeit und einen zweiten Leiterplattenlauf erfordert, kann die vermeintlichen Einsparungen durch das Handlöten einer grenzwertigen Leiterplatte zunichtemachen.
So machen Sie Ihr Design bestückungsfertig: Dateien, Formate und typische Stolperfallen für Einsteiger
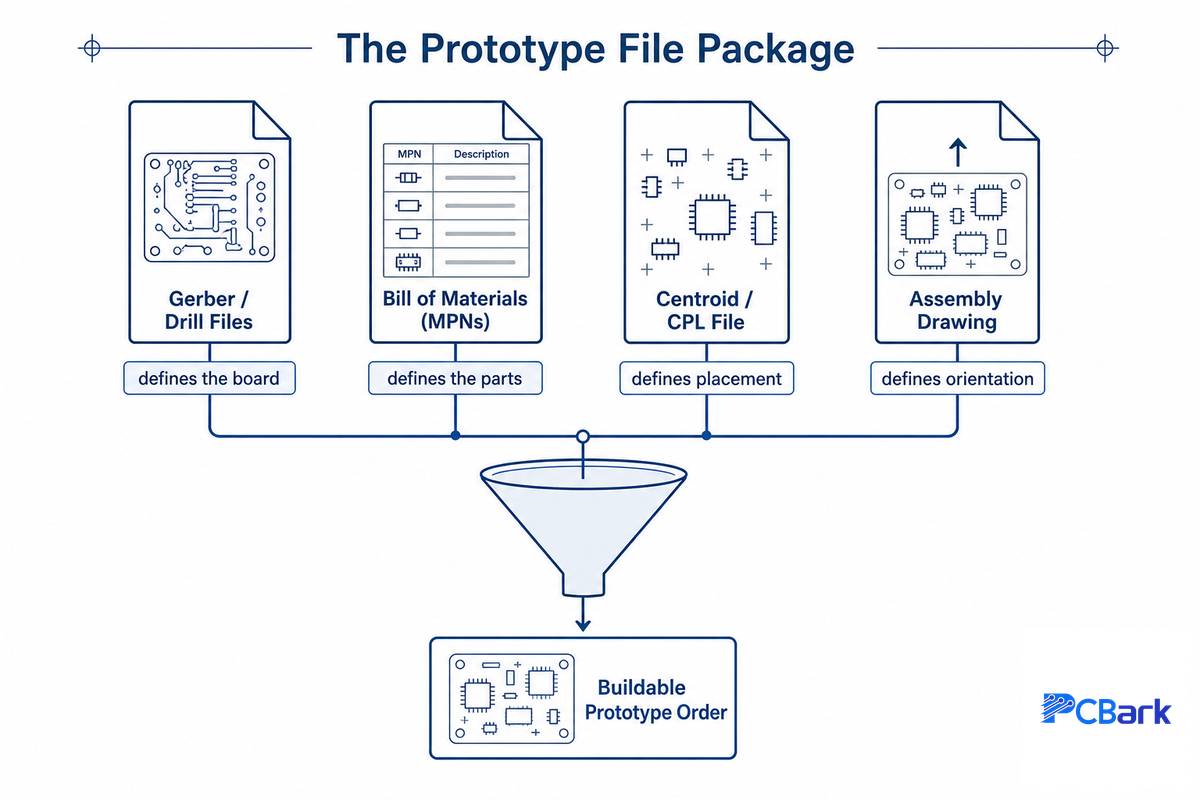
Was gehört eigentlich zum Prototyping von Leiterplatten?
Für Leiterplattenprototypen müssen drei zusammengehörige Dateien exakt zueinander passen: Gerber- und Bohrdaten für das Leiterplattenlayout, eine Stückliste (BOM) mit Hersteller und Teilenummer für jedes Bauteil sowie eine Schwerpunktdatei (CPL/Pick-and-Place) zur Steuerung der Bestückungsautomaten. Neue Designer erstellen die Gerber-Daten meistens problemlos, weil sie üblicherweise automatisch aus dem CAD-System exportiert werden. Bei den beiden anderen Dateien passieren die typischen Fehler.
- Die Stückliste enthält für jede Position die Teilenummer des Herstellers und nicht nur eine allgemeine Bauteilbeschreibung wie „10k-Widerstand“.
- Ausrichtung und Ursprung in der Schwerpunktdatei entsprechen dem Leiterplattenlayout und nicht den Standardkoordinaten Ihrer CAD-Software.
- Die Referenzbezeichnungen der Stückliste stimmen genau mit dem Bestückungsdruck der Leiterplatte und der Schwerpunktdatei überein.
- Polarität und Pin 1 sind klar gekennzeichnet, damit der Leiterplattenbestücker nicht raten muss.
- Alle Dateien der Lieferung (Gerber, BOM, Schwerpunktdatei, Bestückungszeichnung) beziehen sich auf dieselbe Revision Ihres Designs.
Fehlende oder falsch skalierte Schwerpunktdateien gehören zu den häufigsten Gründen für eine Verzögerung des ersten Angebots oder dafür, dass Bauteile auf einer fertigen Leiterplatte falsch positioniert sind. Schon ein Versatz von 0,1 mm bei einem Bauteil mit 0,4 mm Rastermaß kann eine offene Lötstelle verursachen. Dieses Problem lässt sich leicht vermeiden: Anders als bei einem Designfehler müssen Sie keine neue technische Lösung entwickeln. Prüfen Sie einfach vor dem Klick auf „Senden“, ob die Datei vorhanden ist und ob Maßeinheit und Ursprung mit der Leiterplatte übereinstimmen.
📐 Technischer Hinweis
Wenn ein Pad Ihrer Leiterplatte – ob Durchkontaktierung oder Wärmeleitpad – mit einer durchgehenden Kupferfläche aus 1oz oder mehr Kupfer verbunden ist, wirkt diese Fläche beim Löten als Kühlkörper. Das ist eine übliche Vorgehensweise beim Leiterplattendesign, die in der gesamten IPC-2221-Reihe der Normen für Leiterplattendesign behandelt wird. Die dort beschriebenen Regeln sehen eine thermische Entlastung in Form von schmalen Kupferstegen vor, die das Pad mit der Fläche verbinden, statt einer durchgehenden Verbindung. So wird verhindert, dass der Lötstelle beim Reflow- oder Handlöten zu viel Wärme entzogen wird. Fragen Sie Ihren Leiterplattenhersteller, nach welcher Ausgabe und welchem Abschnitt er arbeitet, da Normen regelmäßig aktualisiert werden. Fehlt eine solche Entlastung auf einer großen Massefläche, entstehen häufig kalte Lötstellen, die bei der Sichtprüfung einwandfrei aussehen, im späteren Einsatz aber sporadisch ausfallen.
Der DFM-Prüfer von PCBark und vergleichbare Werkzeuge der meisten Bestückungsdienstleister erkennen automatisch Verstöße gegen grundlegende Designregeln, etwa zu Restringen, Leiterbahnabständen oder dem Mindestabstand der Lötstoppmaske. In diesem Abschnitt geht es um die Dateiebene, die diese Werkzeuge nicht prüfen können: ob Ihre Dateien vollständig und konsistent sind und tatsächlich die Leiterplatte beschreiben, die Sie fertigen lassen möchten.
Design und Bestückung sind zwei getrennte Fachgebiete mit unterschiedlichen Fehlerursachen: Eine Leiterplatte kann alle Fertigungsprüfungen bestehen und dennoch nicht bestückbar sein. Ebenso kann sie perfekt bestückt sein und trotzdem wegen eines bereits im Layout angelegten Problems im Lagenaufbau ausfallen. Auch die Impedanzkontrolle spielt hier eine Rolle: Bei Multilayer-Leiterplatten führt eine falsche Leiterbahnbreite oder eine fehlende Bezugsebene zu Signalfehlern, lange bevor die Bestückung beginnt. Diese Probleme lassen sich in der Designphase deutlich kostengünstiger erkennen als nach der Bestückung. Spät entdeckte Designänderungen nach der Bestellung gehören zu den teuersten Wegen, diese Lektion zu lernen.
SMT, THT oder gemischt: Die passende Bestückungstechnologie für Ihren Prototyp
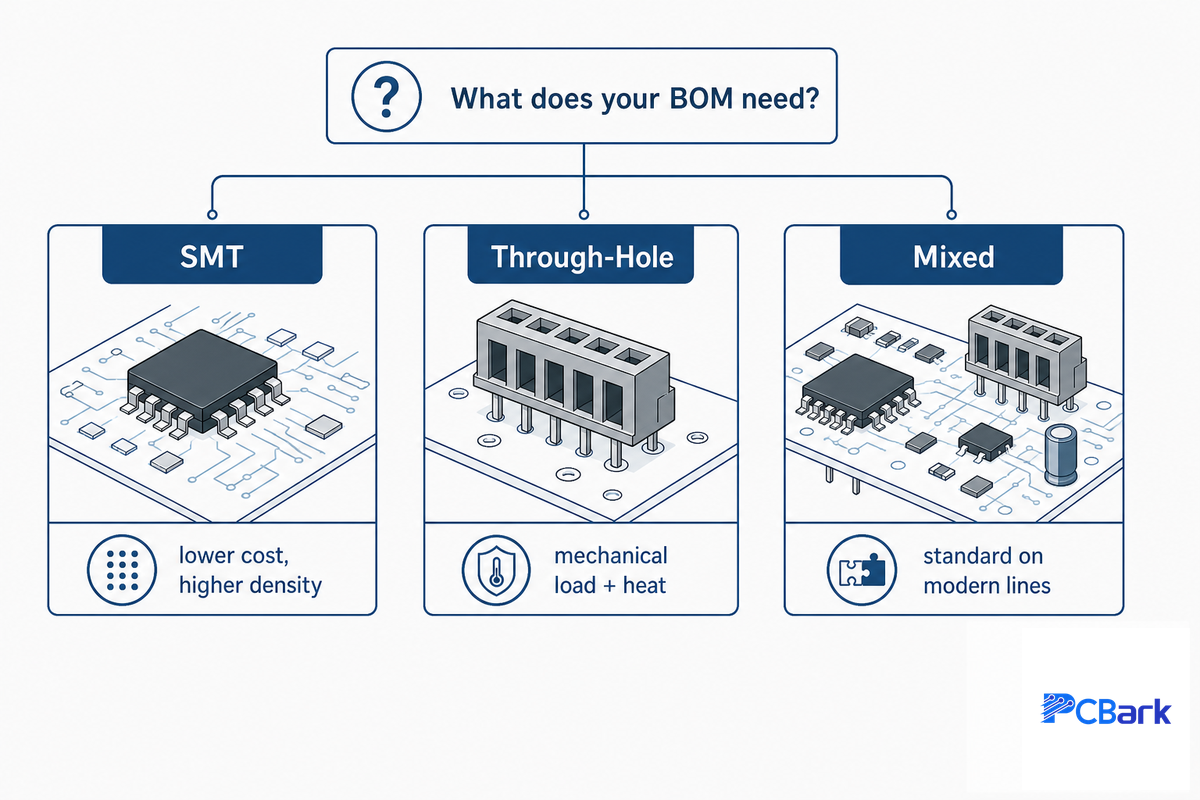
Bei den meisten modernen Designs kommt standardmäßig die Oberflächenmontage (SMT) zum Einsatz, da sie eine höhere Bauteildichte und geringere Bestückungskosten pro Lötstelle ermöglicht. Die Durchsteckmontage (THT) ist bei Prototypen dennoch nicht verschwunden – und zwar aus rein mechanischen Gründen: Eine 2021 veröffentlichte Studie in Microelectronics Reliability, die Lötstellen über 550 Temperaturzyklen von -20°C bis +80°C untersuchte, kam zu dem Schluss, dass THT die entscheidende Wahl ist, wenn eine Lötstelle einer echten mechanischen Belastung standhalten oder erhebliche Wärme ableiten muss. Das betrifft Steckverbinder, große Elektrolytkondensatoren und Leistungsbauteile, die im Einsatz wiederholt eingesteckt oder Temperaturwechseln ausgesetzt werden.
| Ihre Stückliste umfasst | Wählen Sie | Begründung |
|---|---|---|
| Vorwiegend ICs und Passivbauteile, keine Steckverbinder am Leiterplattenrand, die starken Kräften ausgesetzt sind | SMT | Geringere Kosten pro Lötstelle, höhere Bauteildichte, schnellere Bestückung |
| Steckverbinder am Leiterplattenrand, Leistungsbauteile oder andere Teile, die häufig ein- und ausgesteckt werden | Für diese Bauteile THT wählen | Bietet die mechanische Verankerung und Wärmeableitung, die ein SMT-Pad allein nicht leisten kann |
| Beides auf derselben Leiterplatte | Mischbestückung | Auf modernen Fertigungslinien Standard; für die Mischbestückung fällt ein moderater Aufpreis für den zusätzlichen Prozessschritt an, nicht für einen grundsätzlich anderen Fertigungsaufbau. |
Gerade beim ersten Prototyp sollten Sie nicht jedes Bauteil nur deshalb in ein SMT-Footprint zwängen, um die Bestückungszeit zu verkürzen. Steckverbinder, die bei Tests am Prüfplatz häufig ein- und ausgesteckt werden, sollten nicht mechanisch versagen, während Sie noch an der Firmware arbeiten.
In der Fertigung sieht der Ablauf bei passender Technologie für Ihre Stückliste so aus: Lotpastendruck, Bestückung sämtlicher Bauteile mit einem Bestückungsautomaten, Reflowlöten mit einem Prozessprofil, das bei bleifreien Legierungen häufig Spitzenwerte um 245°C erreicht, und anschließend die Prüfung. Moderne Bestückungsautomaten verarbeiten sowohl SMT-Bauteile als auch THT-Einsetzpunkte auf derselben Linie. Das ist einer der Hauptgründe, warum Leiterplatten mit Mischbestückung nicht mehr den früheren Kostenaufschlag haben. Die automatische optische Inspektion (AOI) erkennt die meisten sichtbaren Bestückungs- und Lötfehler direkt nach dem Reflowlöten. Die 3D-Röntgenprüfung erkennt Lötfehler unter dem Bauteilgehäuse, die bei einer AOI-Prüfung verborgen bleiben. Erst eine Funktionsprüfung – die Leiterplatte tatsächlich mit Strom versorgen, mit einem Oszilloskop messen und anhand Ihrer Bestehens- und Durchfallkriterien prüfen – bestätigt, dass das Design funktioniert und nicht nur korrekt gefertigt wurde.
Was die Kosten der Prototypen-Leiterplattenbestückung wirklich bestimmt: Verhältnis von NRE-Kosten und Stückpreis
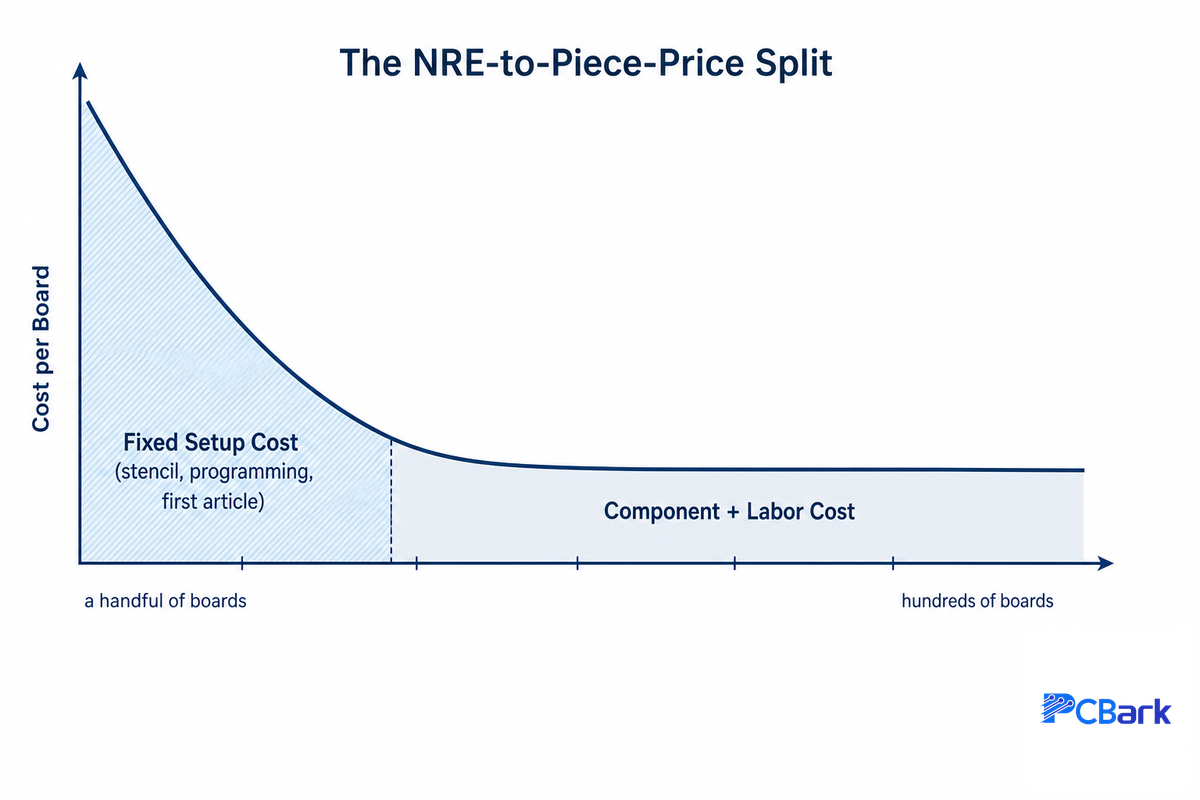
Angebote für die Prototypenbestückung wirken pro Leiterplatte oft teuer, verglichen mit Serienpreisen. Der Grund dafür sind selten höhere Bauteil- oder Arbeitskosten bei kleinen Stückzahlen. Ausschlaggebend sind vielmehr die einmaligen Entwicklungskosten (NRE), die pro Auftrag und nicht pro Leiterplatte anfallen. Dieses Verhältnis zwischen NRE-Kosten und Stückpreis bedeutet: Bei Prototypenstückzahlen bestimmen vor allem Kosten den Stückpreis, die sich durch eine höhere Stückzahl nicht verringern, etwa die Fertigung der Schablone, die Programmierung des Bestückungsautomaten und die Einrichtung der Erstmusterprüfung.
Typische Preisstrukturen der Branche veranschaulichen das: Rüstkosten von $200-$400 (für Schablone, Programmierung und Erstmusterprüfung zusammen) schlagen bei einem ersten Lauf mit 5 Leiterplatten mit etwa $40-$80 pro Leiterplatte zu Buche. Werden dieselben Fixkosten 6-12 Monate später auf einen Lauf mit 1.000 Einheiten umgelegt, betragen sie nur noch wenige Cent pro Leiterplatte – obwohl die zugrunde liegenden Prozesse unverändert bleiben. Deshalb kann derselbe Entwurf pro Stück viel günstiger erscheinen, sobald Sie statt fünf fünfhundert Leiterplatten fertigen lassen, obwohl sich am Fertigungsprozess nichts geändert hat.
Wofür Sie Ihr Geld beim Prototypen tatsächlich ausgeben
- Fixe Rüstkosten – Schablone, Bestückungsprogramm und Erstmusterprüfung. Eine Schablone kostet häufig allein $30 bis $150; Programmierung und Erstmusterprüfung kommen noch hinzu. Diese Kosten fallen unabhängig von der Stückzahl einmal pro Auftrag an.
- Bauteile (Stückliste) – Die Kosten für Bauteile steigen proportional zur Stückzahl. Bei kleinen Mengen erhalten Sie in der Regel keine Direktpreise vom Lieferanten, sondern zahlen Vertriebspreise pro Bauteil.
- Bestückungsarbeit und Maschinenzeit – Die Kosten richten sich vor allem nach der Zahl der zu platzierenden Bauteile und der Komplexität des Leiterplattenlayouts. Sie steigen ungefähr linear mit der Stückzahl.
- Prüfung und Inspektion – Diese Kosten fallen pro Leiterplatte an. Die Kosten für die zugehörige Vorrichtung oder das Prüfprogramm sind hingegen wie die Rüstkosten fixe Kosten.
Dieses Verhältnis ist bei der ersten Bestellung wichtig, weil es zeigt, worüber Sie tatsächlich verhandeln sollten. Bei 5 Leiterplatten bringt es kaum etwas, die Kosten eines bestimmten Bauteils zu senken, denn dort geben Sie Ihr Geld nicht hauptsächlich aus. Deutlich mehr sparen Sie, wenn Sie bei Ihrer zweiten Bestellung gleich eine weitere Designrevision mitfertigen lassen oder statt einer Expresslieferung die reguläre Lieferzeit wählen. In beiden Fällen fallen die Rüstkosten seltener an.
Auch bei der Suche nach dem „günstigsten Leiterplattenhersteller“ liegt für Prototypenbestellungen eine Falle: Wer mit dem niedrigsten Stückpreis wirbt, spart häufig gerade bei den Fixkosten – etwa durch eine oberflächliche DFM-Analyse oder den Verzicht auf die Erstmusterprüfung. Eine patentierte Methode zur Fehleranalyse elektronischer Bauteile zeigt denselben technischen Grundsatz: Es ist günstiger, mögliche Fehler eines Designs vor der Fertigung vorherzusagen, als sie erst danach zu entdecken. Genau diesen Schritt überspringt ein stark abgespeckter Rüstprozess. Wenn Sie Preise für die Prototypen-Leiterplattenbestückung vergleichen, fragen Sie, welche Leistungen im Stückpreis enthalten sind – nicht nur, wie hoch er ist.
Warum erste Prototypen scheitern: der Fehlerbaum für Erstmuster
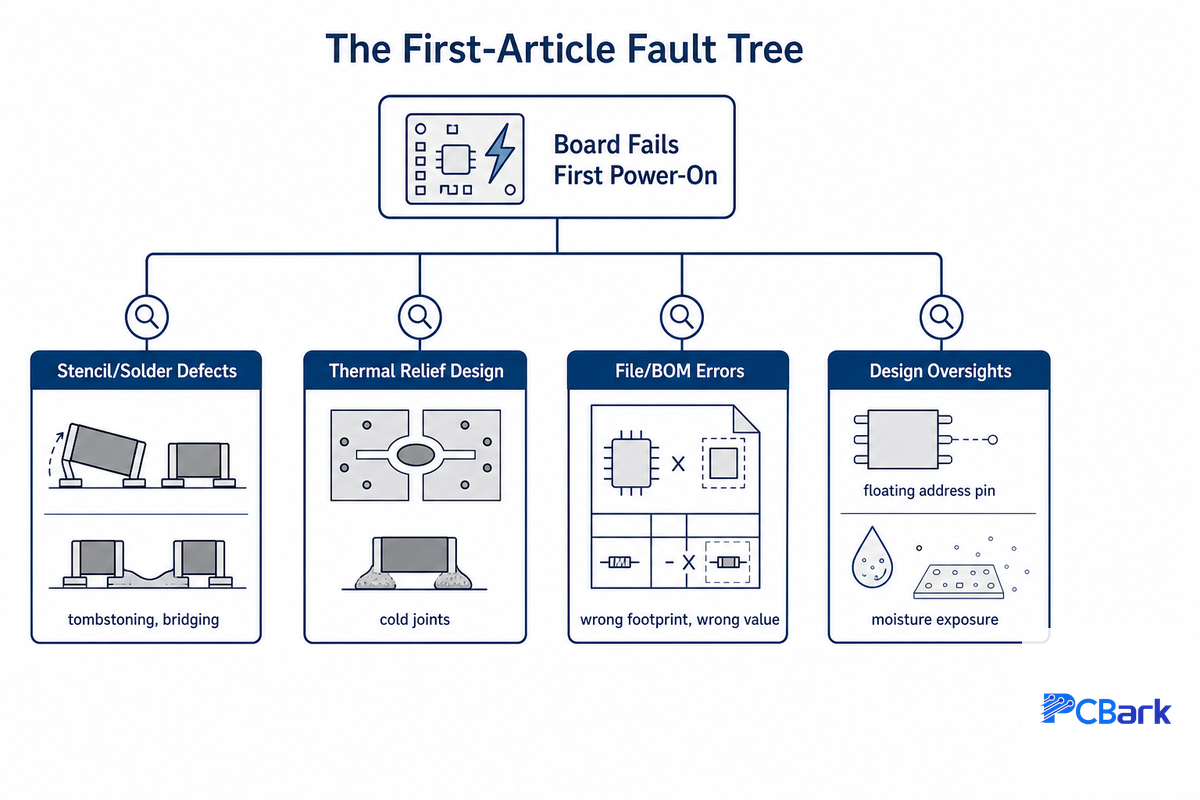
Wie in der Fachliteratur zu Fertigung und Bestückung immer wieder berichtet wird, lassen sich über 70 % der Fehler in der Bestückungsphase auf den ersten Fertigungsschritt zurückführen, den eine Leiterplatte durchläuft: den Schablonendruck. Dieser Prozess findet statt, bevor auch nur ein einziges Bauteil platziert wird, und zeigt eine wichtige Erkenntnis: Die meisten Fehler bei ersten Prototypen sind keine Zufälle. Wissenschaftliche Arbeiten zur Zuverlässigkeit von Lötstellen bei Temperaturwechseln führen dasselbe Muster auf einen Mechanismus zurück: wiederholte Ermüdung durch unterschiedliche Wärmeausdehnungskoeffizienten (CTE), nicht auf Zufall.
Tatsächlich lässt sich mit einer Fehlerbaumanalyse des Erstmusters eine kleine Gruppe wiederkehrender, reproduzierbarer Grundursachen für die Fehler ermitteln, statt jeden einzelnen Fall als völlig neues Problem analysieren zu müssen.
„An den Gründen, warum eine Leiterplatte beim ersten Einschalten nach einem ersten Fertigungslauf scheitert, ist selten etwas ‚Magisches‘. Fast immer gibt es eine Ursache, die Sie bei sorgfältiger Prüfung schon vorher hätten finden können. Wenn wir Leiterplatten untersuchen, die als DOA vom Fertigungsband zurückkommen, tauchen dieselben wenigen Ursachen immer wieder auf, jeweils in anderer Form.“
| Fehlerart | Wahrscheinliche Grundursache | Vorbeugung |
|---|---|---|
| Tombstoning (kleine passive Bauteile stehen hochkant) | Ungleichmäßige Wärmeverteilung zwischen den beiden Pads beim Durchlauf der Leiterplatte durch den Reflow-Ofen, häufig ausgelöst durch eine Aufheizrate von deutlich mehr als 1-2°C pro Sekunde, nicht durch einen Platzierungsfehler | Halten Sie die Kupferfläche und Wärmekapazität beider Pads innerhalb einer Abweichung von 10 %; vermeiden Sie es, ein Pad ohne thermische Entlastung an eine große Kupferfläche anzubinden |
| Zu wenig Lot / offene Lötstellen an Bauteilen mit feinem Rastermaß | Flächenverhältnis der Schablonenapertur unter etwa 0.66; die Apertur ist zu dick oder zu schmal, als dass die Lotpaste sauber herausgelöst werden könnte | Prüfen Sie vor der Bestellung, ob das Flächenverhältnis der Schablone für Aperturen unter 0,5mm ausreichend ist; bei Bauteilen mit feinem Rastermaß ist eine 100-120µm starke Folie oft besser als eine dickere |
| Lötbrücke zwischen benachbarten Pins | Zu viel Lotpaste oder eine falsch ausgerichtete Schablone bei Rastermaßen unter 0,5mm | Prüfen Sie vor dem Lauf der gesamten Nutzenplatte die Toleranz der Schablonenausrichtung zu den Pads und die Lotpastenmenge, nicht erst danach |
| Kalte Lötstelle, die bei der Prüfung unauffällig ist, aber sporadisch ausfällt | THT-Pin direkt mit einer massiven Kupferfläche (1oz+) ohne thermische Entlastung verbunden | Verwenden Sie gemäß IPC-2221 Abschnitt 9.1.4 Speichenanschlüsse mit thermischer Entlastung statt einer direkten Verbindung mit der Kupferfläche |
| Die Leiterplatte wird sauber gefertigt, funktioniert elektrisch aber nicht | Abweichung zwischen Footprint und Pinbelegung, die elektrische Regelprüfungen nicht erkennen können, da sie nur den gezeichneten Entwurf kennen, nicht das tatsächliche Bauteil | Gleichen Sie jeden Footprint mit dem aktuellen Datenblatt des Herstellers ab, nicht mit einem Bibliotheksbauteil aus einer gemeinsam genutzten Bibliothek |
| Bauteil mit falschem Wert eingesetzt und bei der Sichtprüfung nicht erkannt | Ein Stücklisteneintrag ist allgemein beschrieben („10k-Widerstand“) statt mit der Herstellerteilenummer; dadurch kann eine nicht genehmigte Ersetzung unbemerkt erfolgen | Hinterlegen Sie für jeden Stücklisteneintrag eine konkrete MPN samt genehmigten Alternativen, niemals nur eine allgemeine Wertangabe |
| Bauteil verkehrt herum oder falsch ausgerichtet | Mehrdeutige oder fehlende Kennzeichnung von Pin 1 bzw. der Polarität in der Schwerpunktdatei oder im Bestückungsdruck | Kennzeichnen Sie Polarität und Ausrichtung von Pin 1 ausdrücklich in der Bestückungszeichnung, nicht nur im Bestückungsdruck |
| Sporadische Fehler, die erst nach Handhabung oder Lagerung auftreten | Feuchtigkeitsempfindliche Bauteile überschreiten vor dem Reflow-Löten ihre zulässige Lagerdauer außerhalb der Trockenverpackung | Befolgen Sie bei allen Bauteilen mit MSL-Einstufung die Vorgaben für den Umgang mit feuchtigkeitsempfindlichen Bauteilen (Normenreihe J-STD-020/033), besonders wenn eine Leiterplatte zwischen Designrevisionen liegen bleibt |
| Adresskonflikt zwischen zwei identischen Sensoren/ICs | Ein Adresswahl- oder Enable-Pin bleibt unbeschaltet, statt auf einen definierten Logikpegel gelegt zu werden | Prüfen Sie, ob für jeden Konfigurationspin im Schaltplan ein definierter Zustand festgelegt ist, nicht nur im typischen Anwendungsschaltkreis des Datenblatts |
Wie die Berichte zweier Forenteilnehmer zeigen, die sich mit ihren allerersten Leiterplatten auseinandersetzten, sind diese Grundursachen oft keine Hightech-Überraschungen, wie man meinen könnte, sondern die Folge ganz einfacher Versäumnisse. Einer führte eine nicht funktionierende Leiterplatte auf zwei Sensoren mit derselben Adresse zurück, weil ein Adresswahl-Pin unbeschaltet geblieben war, statt mit einer Versorgungsschiene verbunden zu werden — eine Designentscheidung, kein Lötfehler. Ein anderer berichtete, bei seinem ersten Prototyp „etwa ein Dutzend Probleme“ gefunden zu haben, vor allem falsche Footprints und Widerstände mit falschem Wert.
Wer diese Probleme früh behebt, spart viel Geld und gewinnt zudem Sicherheit. Ein Bericht zu den Fehlerkosten in der Elektronikindustrie ergab, dass die Behebung eines vor dem Reflow-Löten entdeckten Fehlers etwa $0.44 kostet, gegenüber etwa $550, wenn der Fehler nach dem Versand beim Kunden auftritt — mehr als 1000-mal so viel. Ein Design vor der ersten Weitergabe anhand einer bekannten Fehlerliste zu prüfen, ist schon aus rein wirtschaftlicher Sicht klar vorteilhaft.
Vom Prototyp zur Serienfertigung: Das 3-Stufen-Modell zur Designreife
Das 3-Stufen-Modell zur Designreife beantwortet direkt die Frage, die sich fast alle PCB-Designer beim ersten Projekt irgendwann während der Prototypenphase stellen: „Wie viele Prototypenrunden sind nötig, bis meine Leiterplatte für die Serienfertigung bereit ist?“ Das Modell orientiert sich am Ansatz, den das U.S. Government Accountability Office für umfangreiche Beschaffungsprogramme dokumentiert hat, einschließlich der etablierten wissensbasierten Entscheidungspunkte zur Risikominderung bei Investitionen hoher Summen in unerprobte Systeme. Die Übertragung dieses Konzepts auf Ihr Prototyp-Leiterplattenprojekt soll praktische Orientierung bieten, keine starre Vorschrift sein.
Die drei Stufen
- Stufe 1 — Funktionsvalidierung: Ist das grundlegende Design anhand seiner ursprünglichen Anforderungen solide? Manche Teams simulieren das erwartete elektrische Verhalten oder das Verhalten beim Wärmemanagement, bevor sie Werkzeuge in Auftrag geben. Eine Simulation ersetzt jedoch keine bestückte Leiterplatte, die aus dem Reflow-Prozess kommt und unter realen Bedingungen geprüft wird. Bauen Sie Ihre Leiterplatten nicht unnötig aufwendig auf: Lassen Sie in dieser Phase Testpunkte, Debug-Header und Programmierzugänge zugänglich, damit Sie Probleme finden und beheben können.
- Stufe 2 — Designreife: Ist das Design stabil, sodass die weiteren Arbeiten der Optimierung und nicht einer Neuentwicklung dienen? Zu diesem Zeitpunkt sollten eine abgeschlossene DFM-Analyse ohne offene Punkte, eine festgeschriebene Stückliste mit genehmigten Alternativen und ein Lagenaufbau entsprechend der endgültigen mechanischen Kontur vorliegen.
- Stufe 3 — Wiederholbarkeit: Haben mindestens zwei Iterationen bewiesen, dass der Fertigungsprozess (nicht nur das Design) zuverlässig funktionierende Leiterplatten herstellen kann? Ein einzelner funktionierender Prototyp kann das nicht belegen.
Unternehmen behandeln Prototypenfertigungen oft so, als wären sie alle gleich — unabhängig davon, welche Stufe sie belegen sollen. Ein Prototyp, mit dem Designfehler gefunden und behoben werden sollen, muss möglichst offen für Änderungen sein (unaufgeräumte Dateien und Änderungen während der Fertigung sind in Stufe 1 normal). Ein Prototyp zum Nachweis der Serienreife muss dagegen so stabil sein, dass keine weiteren Designanpassungen mehr hinzukommen. Falls doch, ist das ein Hinweis darauf, dass der Prototyp eine Stufe übersprungen hat.
So bestellen Sie Ihre erste Prototyp-Leiterplattenbestückung (Checkliste ohne Herstellerbindung)
Wie kann ich eine Leiterplattenbestückung bestellen?
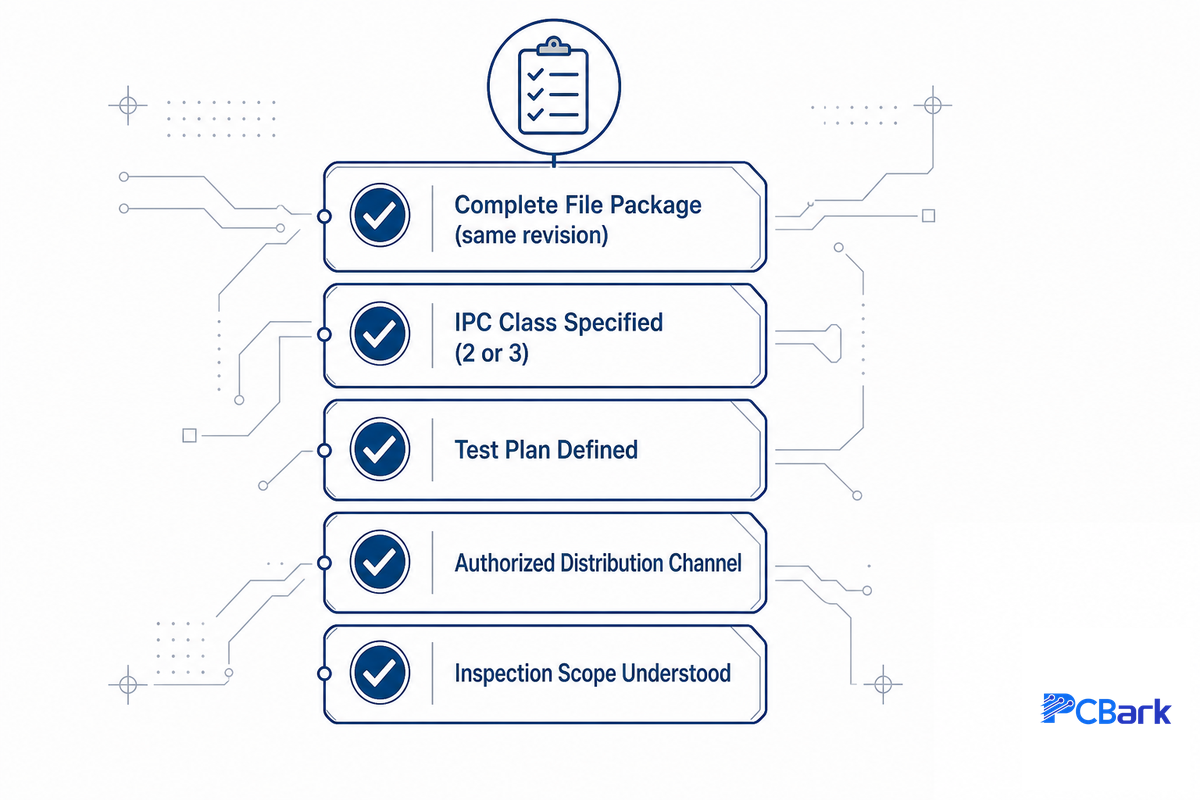
Ob Sie bei einem großen ausländischen Anbieter oder einem lokalen Expressfertiger bestellen: Bei einer Prototyp-Leiterplattenbestückung kommt es auf vollständige Fertigungsdaten, klare Erwartungen an die IPC-Klasse und die richtigen Fragen an, bevor Sie sich für einen Anbieter entscheiden. Diese Checkliste gilt unabhängig von Auftragsumfang und Durchlaufzeit:
- Ein vollständiger Datensatz mit Gerber- und Bohrdaten, Stückliste (mit Teilenummern), Schwerpunktdaten und Bestückungszeichnung — alles mit demselben Revisionsstand
- Eine IPC-Klasse (Klasse 2 für die meisten Verbraucher- und Gewerbeprodukte; Klasse 3 für Produkte, die über längere Zeit in anspruchsvollen Umgebungen funktionieren müssen).
- Ein Prüfplan, der zumindest die Einschaltsequenz, die erforderlichen Versorgungsspannungen und ein Bestehens-/Nichtbestehenskriterium umfasst. Sie sollten wissen, woran Sie erkennen, dass die Leiterplatten „funktionieren“, bevor sie eintreffen.
- Die Zusicherung, dass jedes Bauteil aus einer einzigen Bezugsquelle über einen autorisierten Vertriebskanal und nicht über den freien Markt beschafft wird.
- Klären Sie, welche Prüfdienstleistungen (optische Prüfung und gegebenenfalls Röntgenprüfung von BGA- und QFN-Bauteilen) enthalten und welche optional sind und wie sie Durchlaufzeit und Kosten beeinflussen.
Über die grundlegende Liste hinaus helfen drei konkrete Fragen dabei, einen Anbieter zu erkennen, der Probleme vor dem Eintreffen Ihres Prototyps findet und behebt, statt einfach nur Ihre Vorgaben umzusetzen: Prüft ein menschlicher Ingenieur das Design oder erfolgt lediglich eine automatisierte Designregelprüfung? Was passiert, wenn ein Stücklisteneintrag mehrdeutig ist? Ist die Erstmusterprüfung enthalten oder kostenpflichtig zubuchbar? Wenn Sie diese Prüfung lieber nicht selbst durchführen möchten, setzt der Prototyp-Leiterplattenbestückungsservice von PCBark unsere seriengeprüften Fertigungslinien ein und umfasst für jeden Auftrag eine kostenlose DFM-Analyse.
Die Wahl des richtigen Fertigungspartners ist bei einem kleinen Los wichtiger als bei großen, regelmäßig wiederkehrenden Aufträgen. Denn ein Partner, der bei einem Prototypenlauf mit 5 Leiterplatten gleichbleibende Qualität liefert, ist derjenige, dem Sie später auch Ihren Serienauftrag über 5.000 Leiterplatten anvertrauen möchten. Wenn Ihr Design zusätzlich zur unbestückten Leiterplatte eine vollständige Box-Build-Bestückung erfordert, klären Sie vor einer Aufteilung des Auftrags auf zwei Lieferanten, ob derselbe Anbieter diesen Umfang abdeckt. Seien Sie außerdem skeptisch bei jedem Angebot, das niedrige Kosten verspricht, ohne die ausgeschlossenen Leistungen zu erläutern. Wenn Sie den gesamten Leiterplattenbestückungsprozess von Anfang bis Ende verstehen und nicht nur den Bestückungsschritt für sich betrachten, können Sie in jeder Phase die richtigen Fragen stellen.
Branchenausblick: Was sich 2026 bei der Prototyp-Leiterplattenbestückung ändert
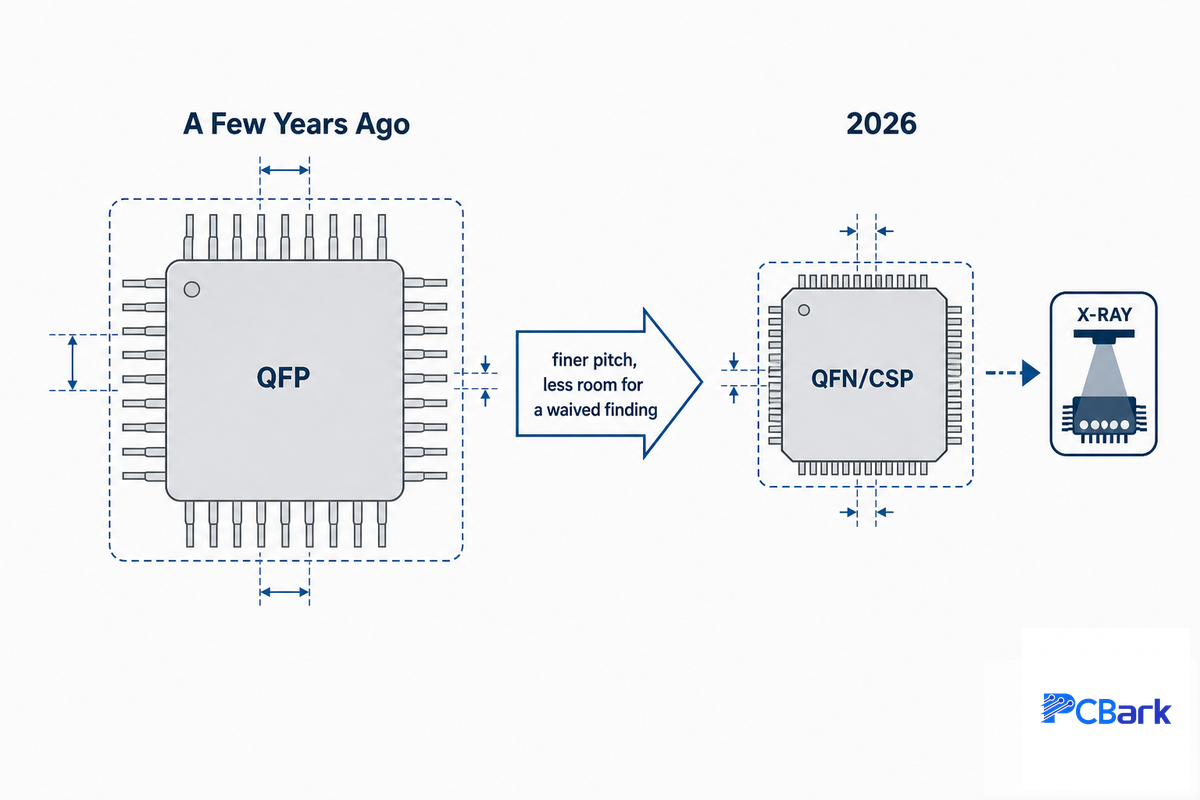
Bei der Prototyp-Leiterplattenbestückung geht es mit Blick auf 2026 klar weniger um den Preis als um das Risiko. Dichtere Bauteile und Gehäuse mit feinerem Rastermaß werden bei den meisten neuen Designs vom Ausnahmefall zum Standard. Mit jedem kleineren Rastermaß schrumpft die Fehlertoleranz genau zu dem Zeitpunkt, an dem ein Design erstmals einer genauen Prüfung unterzogen wird: bei der Erstmusterbestückung. Während ein Leiterplattendesign vor zwei Jahren wahrscheinlich noch ein QFP-Gehäuse mit 0,8mm Rastermaß aufwies, ist es heute vermutlich ein QFN- oder CSP-Gehäuse mit 0,4mm Rastermaß. Damit stoßen Designs an die Grenzen der Handlötbarkeit, und die Phasen der Datenvorbereitung und DFM-Analyse, die in diesem Leitfaden beschrieben wurden, gewinnen an Bedeutung. Automatisierte Prüfung fängt einen Teil davon auf: Automatische optische Inspektionssysteme, die speziell für solche dichten Leiterplatten mit feinem Rastermaß ausgelegt sind, werden auf Bestückungslinien für Designs des Jahres 2026 zum Standard statt zur Option.
Was das in der Praxis bedeutet: Planen Sie am Ende mehr Zeit für die Prüfung ein, nicht weniger, auch wenn Fortschritte bei den Designwerkzeugen das Layout beschleunigen. Eine DFM-Prüfung, die vor zwei Jahren bei einer Leiterplatte mit 0,5mm Rastermaß 24-48 Stunden dauerte, kann heute bei einem Layout für 2026 mit 01005-Passivbauteilen und einem BGA mit 0,4mm Rastermaß 3-5 Tage in Anspruch nehmen. Wenn Sie derzeit einen Fertigungslauf für 2026 mit gemischter Technologie und Bauteilen mit feinem Rastermaß planen, sollten Sie die DFM-Prüfung als zwingenden Prüfschritt betrachten, nicht als freiwillige Kontrolle. Ein übersehener Befund an einem Bauteil mit 0,4mm Rastermaß führt viel eher zu einem Feldausfall als derselbe übersehene Befund bei den gröber gerasterten Designs von gestern. Prognosen zur Größe des gesamten Leiterplattenbestückungsmarkts (nach einigen Schätzungen $100 billion für 2025-2026) liefern hilfreichen Kontext und nicht mehr.
Häufig gestellte Fragen zur Prototyp-Leiterplattenbestückung
F: Wie viele Prototyp-Leiterplatten sollte ich für einen ersten Fertigungslauf bestellen?
Antwort anzeigen
Bei einem ersten Prototypenlauf sind es üblicherweise 3 bis 10 Leiterplatten pro Entwicklungsteam — niemals nur eine. Mit einer einzelnen Leiterplatte erfahren Sie, ob genau diese Leiterplatte funktioniert. Sie erfahren jedoch nicht, ob sich das Ergebnis wiederholen lässt (eine verdächtige Lötstelle oder ein Toleranzwert nahe der Grenze kann bei einer Leiterplatte unauffällig sein und bei einer anderen zum Fehler führen). Wenn Sie mehrere Einheiten auf einmal bestellen, lassen sich viele typische Probleme mit den Fertigungsdaten beim ersten Auftrag (siehe obige Checkliste) in einer Bestellung entdecken, statt zwei Datensätze einreichen und zweimal warten zu müssen.
F: Kann ich meinen PCB-Prototyp selbst von Hand löten, statt einen Bestückungsdienst zu nutzen?
Antwort anzeigen
Ja, wenn Ihr Design die Grenzen der Handlötbarkeit nicht überschreitet und nur Passivbauteile ab Baugröße 0402 sowie ICs mit Standardrastermaß umfasst (keine Gehäuse mit verdeckten Anschlüssen). Sobald die Stückliste QFN-, BGA- oder 01005-Bauteile enthält, ist Handlöten keine Frage der Zuverlässigkeit mehr, sondern physisch kaum möglich: Die Lötstellen sind unter dem Bauteil verborgen und lassen sich nur mit Reflow-tauglichen Werkzeugen und einem Röntgengerät prüfen oder nacharbeiten.
F: Was ist der Unterschied zwischen einem unbestückten PCB-Prototyp und einer Prototyp-Leiterplattenbestückung?
Antwort anzeigen
Ein unbestückter PCB-Prototyp ist lediglich die Leiterplatte, die mit all ihren Lagen, dem Lötstopplack und den Bohrungen gefertigt wurde, aber ohne montierte elektronische Bauteile. Sobald Sie alle Bauteile auf dieser unbestückten Leiterplatte montieren und sie anschließend vermutlich prüfen, spricht man von einer Prototyp-Leiterplattenbestückung. Eine unbestückte Leiterplatte kann verwendet werden, um die Passgenauigkeit in einem mechanischen Design zu prüfen oder einen Fertigungsprozess zu testen. Für die Prüfung der elektrischen Funktion ist dagegen eine bestückte Leiterplatte erforderlich.
F: Warum fällt ein erster Prototypenlauf bei der Prüfung durch?
Antwort anzeigen
Die meisten Fehler bei ersten Fertigungsläufen haben weniger mit Zufall zu tun als mit einigen wiederkehrenden Fehlerursachen, die in der oben gezeigten Fehlerbaumanalyse des Erstmusters vollständig aufgeführt sind. Dazu zählen etwa: kleine Bauteile, die sich aufgrund ungleichmäßiger Wärmeverteilung beim Reflow-Löten aufstellen; zu wenig Lot an Lötstellen oder Lötbrücken durch Fehler beim Schablonendruck; fehlerhafte thermische Entlastungen an Bauteilen, die an große Kupferflächen angebunden sind; Footprints oder Pinbelegungen, die zwar die elektrische Regelprüfung bestehen, aber nicht zum tatsächlichen Bauteil passen; sowie feuchtigkeitsempfindliche Bauteile, die vor der Bestückung zu lange ungeschützt waren. Fast jeder dieser Fehler lässt sich bei der Designprüfung beheben, bevor überhaupt eine Leiterplatte gefertigt wird — und das zu einem Bruchteil der Kosten für eine Behebung nach dem Versand.
F: Was ist eine Gerber-Datei, und brauche ich sie wirklich?
Antwort anzeigen
Ein Gerber-Dateisatz beschreibt die physischen Lagen Ihrer Leiterplatte — Kupfer, Bestückungsdruck, Lötstopplack und Bohrdaten — in einem Format, das Fertigungsanlagen direkt verarbeiten können. Ja, Sie brauchen diese Dateien. Jedes gängige Leiterplattendesignprogramm kann sie automatisch exportieren.
F: Woher weiß ich, ob mein Design SMT, THT-Bestückung oder beides erfordert?
Antwort anzeigen
Berücksichtigen Sie neben der zu erwartenden elektrischen Belastung auch, ob das Bauteil mechanischen Belastungen standhalten kann. ICs und Passivbauteile, die nur geringen mechanischen Belastungen ausgesetzt sind und keine nennenswerte Wärme erzeugen, eignen sich für die SMD-Bestückung. Steckverbinder am Leiterplattenrand, Leistungsbauteile und alle Bauteile, die Steckverbindungen oder erheblichen mechanischen Prüfbelastungen ausgesetzt sind, benötigen THT-Bestückung, damit sie ausreichend mechanischen Halt haben und Wärme an die Kupferfläche abgeben können. Bei den meisten modernen Prototyp-Leiterplattenbestückungen kommen schließlich gemischte Technologien zum Einsatz.
F: Welche Fragen sollte ich stellen, bevor ich einen Anbieter für Prototypenbestückung auswähle?
Antwort anzeigen
Fragen Sie, ob ein Mensch Ihr Design prüft oder nur ein automatisiertes Prüfprogramm. Klären Sie, was mit Ihrem Stücklisteneintrag geschieht, wenn er unklar ist: Wird das Bauteil nachbestellt oder durch den Anbieter ersetzt? Fragen Sie, ob Erstmusterprüfung und AOI enthalten sind oder zusätzlich berechnet werden und ob die Bauteile über das autorisierte Vertriebsnetz des Herstellers bezogen werden. Diese vier Informationen sagen mehr über Ihre konkrete Erfahrung aus als die angegebene Durchlaufzeit.
Warum wir diesen Leitfaden verfasst haben
Wir haben diesen Leitfaden verfasst, weil viele Ratschläge zur Prototyp-Leiterplattenbestückung aus der Sicht des Anbieters geschrieben sind: als Katalog von Dienstleistungen statt als Entscheidungshilfe für alle, die erstmals einen Prototyp entwickeln. Dieser Leitfaden bleibt bewusst herstellerneutral — die Grenzen der Handlötbarkeit, die Fehlerursachen im Fehlerbaum und die Checkliste mit drei Stufen sind unabhängig davon hilfreich, wer Ihre Leiterplatte fertigt. Geprüft vom technischen Team der Shenzhen Linghangda Technology Co., Ltd.
Quellen und Referenzen
- Schulung zu gelöteten elektrischen und elektronischen Baugruppen (IPC J-STD-001) — NASA Jet Propulsion Laboratory MTTC
- IPC-2221A: Allgemeine Norm für das Leiterplattendesign — IPC
- Regelung des Lötpastendruckprozesses mit geschlossenem Regelkreis — IPC APEX-Fachbeitrag (Speedline Technologies / Agilent Technologies)
- Abnahmekriterien für elektronische Baugruppen (IPC A-610J-2024) — American National Standards Institute
- Zuverlässigkeit dotierter SnAgCu-Lötstellen bei Temperaturwechseln — Auburn University
- Zuverlässigkeit von Lötstellen bei Temperaturwechseln — Microelectronics Reliability (ScienceDirect), 2021
- Verteidigungsbeschaffung: Wissensbasierte Entscheidungspunkte — U.S. Government Accountability Office, GAO-06-368
- NPR 7123,1A, Anhang G: Prüfung der Fertigungsreife — NASA
Verwandte Artikel
- Was ist Leiterplattenbestückung? Ein vollständiger Leitfaden zu PCBA-Prozessen, Normen und Beschaffung
- Schlüsselfertige Leiterplattenbestückung: Einkaufsleitfaden zu Angeboten, Fertigungsdaten und Beschaffungsrisiken
- Leiterplattenfertigung: Fähigkeitsindex und Vergleich der Gesamtkosten
- Kapazitäten und Prozessspezifikationen für die SMT-Bestückung
- DFM-Analysewerkzeuge für Leiterbahnbreite, Ringbreite und Via-Prüfungen
- Leiterplattenbestückung kleiner Stückzahlen für Pilotläufe nach dem Prototyp