Kontaktieren Sie das Unternehmen PCBark

Schutzlack für Leiterplatten: Arten, Prozess und Einsatz

Entscheidungen über Schutzlack für Leiterplatten sollten sich an Umwelteinflüssen, Servicezugang und Prozesskontrolle orientieren, nicht an einem bevorzugten Harz. Schutzlack für Leiterplatten bezeichnet die Entscheidung und das Verfahren, ausgewählte Bereiche einer bestückten Leiterplatte mit einem schützenden Polymerfilm zu versehen. Eine gute Wahl kann das Risiko durch Feuchtigkeit und Verunreinigungen senken. Kein Harz gleicht jedoch eine unzureichende Reinigung, ein ungeeignetes Gehäuse, ungeschützte Steckverbinder oder einen fehlenden Prüfplan aus.
Dieser Leitfaden bietet Entwicklungs-, Fertigungs-, Qualitäts- und Einkaufsteams einen praktischen Weg von der Frage „Brauchen wir einen Schutzlack?“ bis hin zu einer lieferantengerechten Spezifikation. Außerdem kennzeichnet er Aussagen, die anhand des Datenblatts des ausgewählten Materials und einer repräsentativen bestückten Leiterplatte überprüft werden müssen.
Was Schutzlack leistet – und was nicht
Ein Schutzlack ist eine dünne Polymerschicht, die auf ausgewählte Bereiche einer bestückten Leiterplatte aufgetragen wird und als elektrische Isolierung gegenüber Umwelteinflüssen dient. Er folgt der Oberfläche der Baugruppe, statt das gesamte Gehäuse auszufüllen. Seine Aufgabe ist es, Leiterplatten zu schützen – vor bestimmten elektrischen und korrosiven Auswirkungen von Feuchtigkeit, Partikeln und aggressiven Gasen. Er macht jedoch nicht jede Baugruppe wasserdicht oder mechanisch unzerstörbar.
In seinem Projekt zum Schutz vor Umwelteinflüssen nennt iNEMI Feuchtigkeit, Partikel und korrosive Gase als relevante Gefahren. Außerdem vergleicht das Projekt verschiedene Prüfumgebungen. Das ist wichtig, denn ein Schutzlack ist nur so aussagekräftig wie das Umwelteinflussmodell, anhand dessen er qualifiziert wird.
Ein Schutzlack für Leiterplatten ersetzt weder Entwässerung und Belüftung noch abgedichtete Steckverbinder, das Design von Kriech- und Mindestabständen, korrosionsbeständige Oberflächenfinishs oder ein geeignetes Gehäuse. Auf Flussmittelrückständen, Prozessöl, Staub oder eingeschlossener Feuchtigkeit kann er außerdem nicht zuverlässig haften.
Was ist Schutzlack auf einer Leiterplatte?
Schutzlack auf einer Leiterplatte ist ein selektiv aufgetragener dielektrischer Polymerfilm, der Bauteilen, Lötstellen und Leiterplattenoberflächen folgt. Zeichnungsseitig definierte Steckverbinder, Prüfpunkte, Schalter und Wärmeschnittstellen bleiben unbeschichtet. Material, Aushärtung, Dicke und Abnahmekriterien richten sich nach der Formulierung und den Umwelteinflüssen.
Häufiger Fehler
Die Anweisung „gesamte Leiterplatte beschichten“ ergibt noch keine brauchbare technische Spezifikation. Eine geeignete Zeichnung weist die beschichteten Zonen, beschichtungsfreien Bereiche, zulässiges Überkriechen an Kanten, Messstellen und die erforderlichen Nachweise für die Abnahme der fertigen Baugruppe aus.
Beschichtungs-Check mit 4 Umwelteinflüssen: Wann braucht eine Leiterplatte Schutzlack?
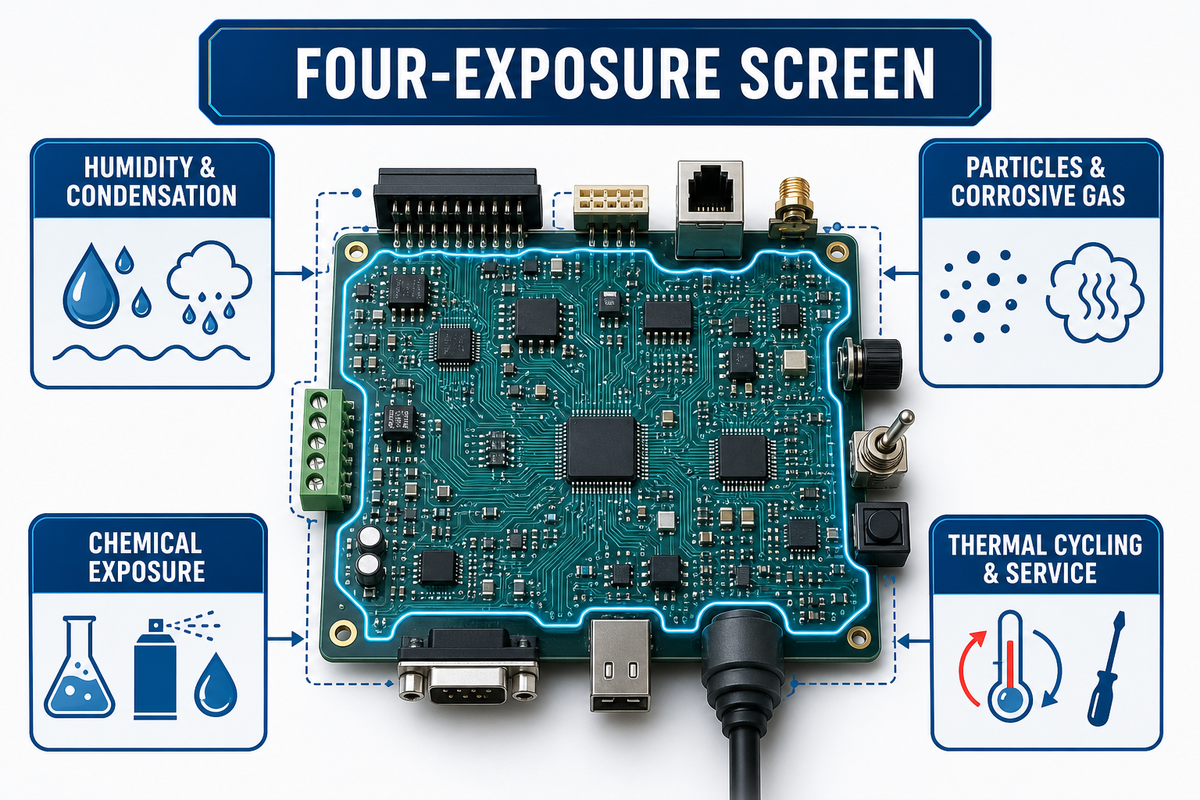
Nutzen Sie den Beschichtungs-Check mit 4 Umwelteinflüssen, um aus allgemeinen Zuverlässigkeitsbedenken eine nachvollziehbare Entscheidung zu machen. Dokumentieren Sie für jeden Umwelteinfluss den plausiblen Ausfallmechanismus, bewerten Sie, ob Schutzlack das Risiko verändert, und benennen Sie Gehäuse-, Layout-, Material- oder Servicevorkehrungen, die weiterhin funktionieren müssen. Der Projektbericht von iNEMI unterstreicht, warum die gewählte Prüfumgebung zur Gefahr passen muss: Die pauschale Bezeichnung „raue Umgebung“ reicht nicht aus.
Dieser Check betrachtet Umwelteinflüsse, nicht die vollständige Entscheidung zur elektrischen Isolierung. Führen Sie eine Isolationskoordination separat durch, wenn der Schutz vor Verschmutzung eine Verringerung von Mindest- oder Kriechabständen rechtfertigen soll. IEC 60664-3:2016 behandelt Baugruppen, die durch Beschichtung, Verguss oder Umspritzung geschützt sind, und unterscheidet zwischen Typ 1 zur Verbesserung des Mikroklimas und Typ 2, dessen Schutzwirkung der einer festen Isolierung ähnelt. Wenden Sie dieses Verfahren ausschließlich anhand der kontrollierten Norm und der Qualifizierungsnachweise des Programms an.
| Umwelteinfluss | Ausfallrisiko | Relevanz des Schutzlacks | Weitere zu überprüfende Maßnahme | Anzufordernder Nachweis |
|---|---|---|---|---|
| Luftfeuchtigkeit, Kondensation oder Nass-Trocken-Wechsel | Leckstrompfade und Korrosion | Oft relevant, besonders zwischen spannungsführenden Leitern | Gehäuseabdichtung, Entwässerung, Belüftung, Abstände | Umweltprüfung an einer repräsentativen Leiterplatte |
| Partikel, Salz, schwefelhaltige oder korrosive Gase | Ablagerungen, Dendritenbildung, Angriff auf das Oberflächenfinish | Relevant, wenn der Film die tatsächlich gefährdeten Leiterbahnen bedeckt | Filterung, Auswahl des Oberflächenfinishs, Gehäuse und Luftstrom | Begründung der Qualifizierung anhand der konkreten Umwelteinflüsse |
| Chemikaliendämpfe, Spritzer, Reiniger, Kraftstoffe oder Öle | Quellen, Erweichen, Rissbildung, Haftungsverlust | Erst nach Nachweis der Verträglichkeit mit der Formulierung relevant | Materialverträglichkeit und Spritzschutz | Verträglichkeitsprüfung mit dem ausgewählten Produkt |
| Temperaturwechsel, Vibration und geplanter Serviceeinsatz | Risse im Film, belastete Lötstellen, aufwendiger Zugang | Abhängig von Flexibilität, Geometrie und Reparaturstrategie | Mechanische Abstützung, unterschiedliche Wärmeausdehnung, Servicezugang | Zyklische Prüfung und dokumentierter Nacharbeitsversuch |
Beispielszenario: Ein Außensensor befindet sich in einem nominell abgedichteten Gehäuse. Tägliche Temperaturschwankungen ziehen jedoch feuchte Luft durch eine Kabeleinführung. Die Prüfer sollten nicht sofort zu Silikonschutzlack greifen. Zuerst sind die Kabelabdichtung, der Entwässerungsweg, die Steckverbindung, das Kondensationsrisiko im eingeschalteten Zustand und die Servicemethode zu überprüfen. Anschließend wird ein vorausgewählter Schutzlack auf der tatsächlichen Baugruppe getestet.
Ist Schutzlack immer erforderlich?
Schutzlack ist nicht immer erforderlich. Eine Leiterplatte in einem sauberen, kontrollierten Gehäuse profitiert möglicherweise kaum von einem zusätzlichen Material und Prozessschritt. Ungeeignet kann er sein, wenn Bauteile häufig gewechselt werden, Steckverbinder nicht zuverlässig maskiert werden können oder eine Gehäuseänderung die Umwelteinflüsse wirksamer beseitigt.
Schutzlackarten: Acryl, Silikon, Polyurethan, Epoxid und Parylen
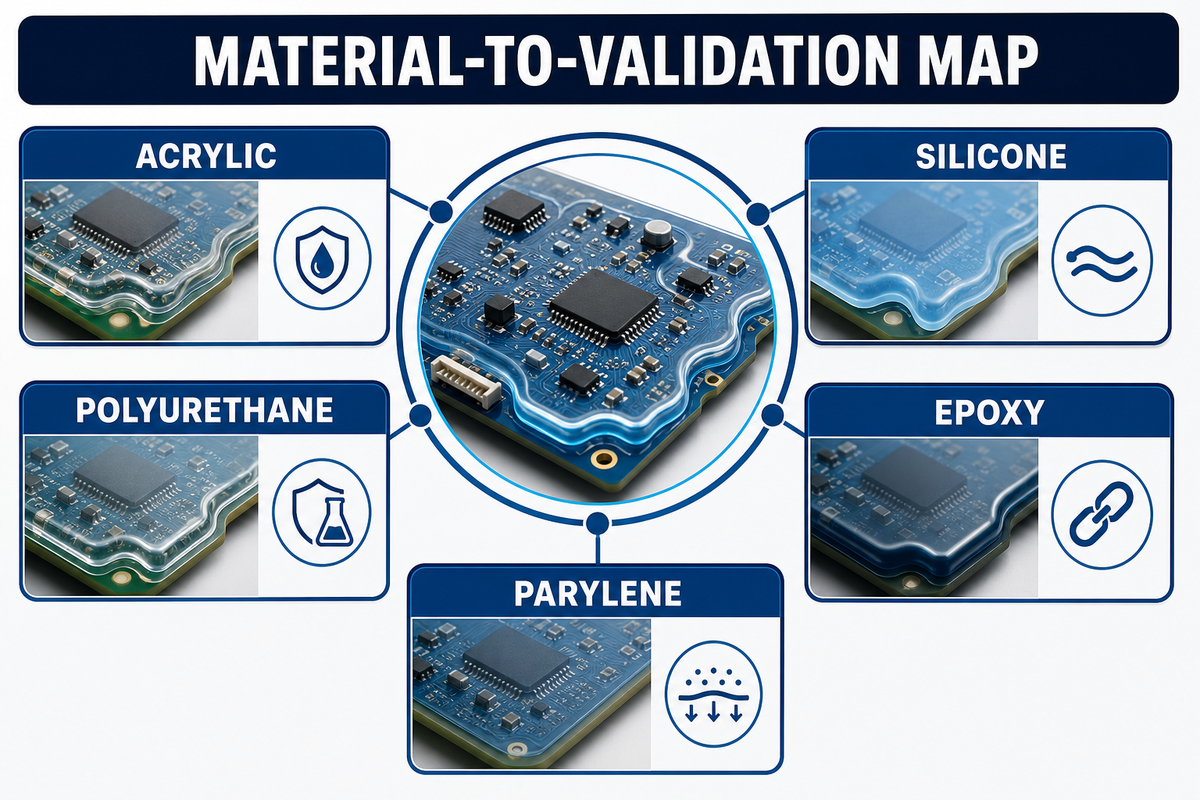
Fünf verbreitete Schutzlackfamilien decken unterschiedliche Kombinationen aus Umwelteinflüssen, Prozess- und Serviceanforderungen ab. Diese Schutzlackarten für Leiterplatten sind erste Orientierungskategorien und keine austauschbaren Spezifikationen. Acryllack lässt sich häufig gut auftragen und nacharbeiten. Einige flexible Schutzlacke, darunter geeignete Silikonlacke, eignen sich für Temperaturwechsel. Polyurethan kann bei Chemikalien- und Abriebbelastung passen. Epoxid ist widerstandsfähig, aber schwieriger nachzuarbeiten. Parylen wird durch Dampfabscheidung aufgetragen und erreicht auch komplexe Geometrien.
Das sind Richtwerte, keine Leistungsspezifikation. Eine ausgehärtete Schutzlackformulierung kann sich innerhalb derselben Familie durch Additive, Aushärtungsmechanismus, Viskosität, Haftung, maximale Dicke und Substratverträglichkeit unterscheiden. Die in einer begutachteten Studie zur Entfernung von Acryllack dokumentierten Grenzen zeigen, warum sich Ergebnisse für eine Formulierung und Anwendung nicht auf alle Schutzlackfamilien übertragen lassen. Maßgeblich sind das Datenblatt des ausgewählten Schutzlackmaterials und Prüfungen an einer repräsentativen Leiterplatte, nicht ein allgemeiner Vergleich.
| Familie | Frage für die Vorauswahl | Zu klärender Prozessweg | Nacharbeitsrisiko | Validierungsnachweis |
|---|---|---|---|---|
| Acryl | Hat die Servicefähigkeit höchste Priorität? | Umgang mit Lösungsmitteln, Verdunstung und Nachweis der vollständigen Aushärtung | Oft einfacher nachzuarbeiten, doch die Verträglichkeit des Entferners muss nachgewiesen sein | Datenblatt, Haftungsprüfung, Umweltprüfung, Nacharbeitsversuch |
| Silikon | Sind Flexibilität und Wärmeausdehnung entscheidend? | Aushärtungschemie des Silikonharzes, Feuchtigkeitsabhängigkeit, Maßnahmen gegen Verunreinigungen | Das Entfernen kann schwierig sein, und Rückstände können Reparaturen beeinträchtigen | Zyklische Prüfung, Verträglichkeitsprüfung, Reparaturnachweis |
| Polyurethan (Urethan) | Welche Chemikalien und Abriebarten sind zu erwarten? | Kontrolle von Mischverhältnis oder Feuchtigkeit, Aushärtungsprofil, Schutzmaßnahmen für Bedienpersonal | Ein widerstandsfähigerer Film kann die Entfernungszeit verlängern | Chemikalienverträglichkeit, Aushärtungsprotokoll, Nacharbeitsverfahren |
| Epoxid | Wiegt die Widerstandsfähigkeit der Schutzbarriere schwerer als der Zugang für Reparaturen vor Ort? | Mischungsverhältnis, Topfzeit, Aushärtung und Belastung rund um Bauteile | Beim Entfernen können Bauteile oder Laminat beschädigt werden | Prüfung von Testcoupon und Baugruppe, Bewertung des Reparaturrisikos |
| Parylen | Rechtfertigt die komplexe Geometrie ein spezielles Dampfverfahren? | Vakuumabscheidung, Maskierung, Haftvermittlung | Für lokales Entfernen und erneutes Maskieren ist ein festgelegter Prozess erforderlich | Abscheidungsprotokoll, Überprüfung der Abdeckung, Reparaturversuch |
Welcher Schutzlack ist für eine Leiterplatte am besten?
Kein Schutzlack ist für jede Anwendung am besten geeignet. Am besten ist die Schutzlackart, deren Formulierung Umwelteinflüssen, Geometrie, Aushärtung, Prüfung und Nacharbeit standhält und dabei eine akzeptable Fertigungsstreuung zulässt. Zu jeder Schutzlackart gehören Produkte mit unterschiedlichen Additiven, Aushärtungsbedingungen und Verträglichkeitsgrenzen. Vergleichen Sie aktuelle Lieferantendatenblätter, dokumentieren Sie, warum jeder Kandidat die Vorauswahl besteht, und validieren Sie die engere Auswahl auf seriengerechten Leiterplatten – statt sich auf eine Familienbezeichnung oder eine pauschale Angabe zur Beschichtung zu verlassen. Maßgeblich sind die festgelegten Prüf- und Servicepläne.
So wählen Sie das passende Material für die Betriebsumgebung
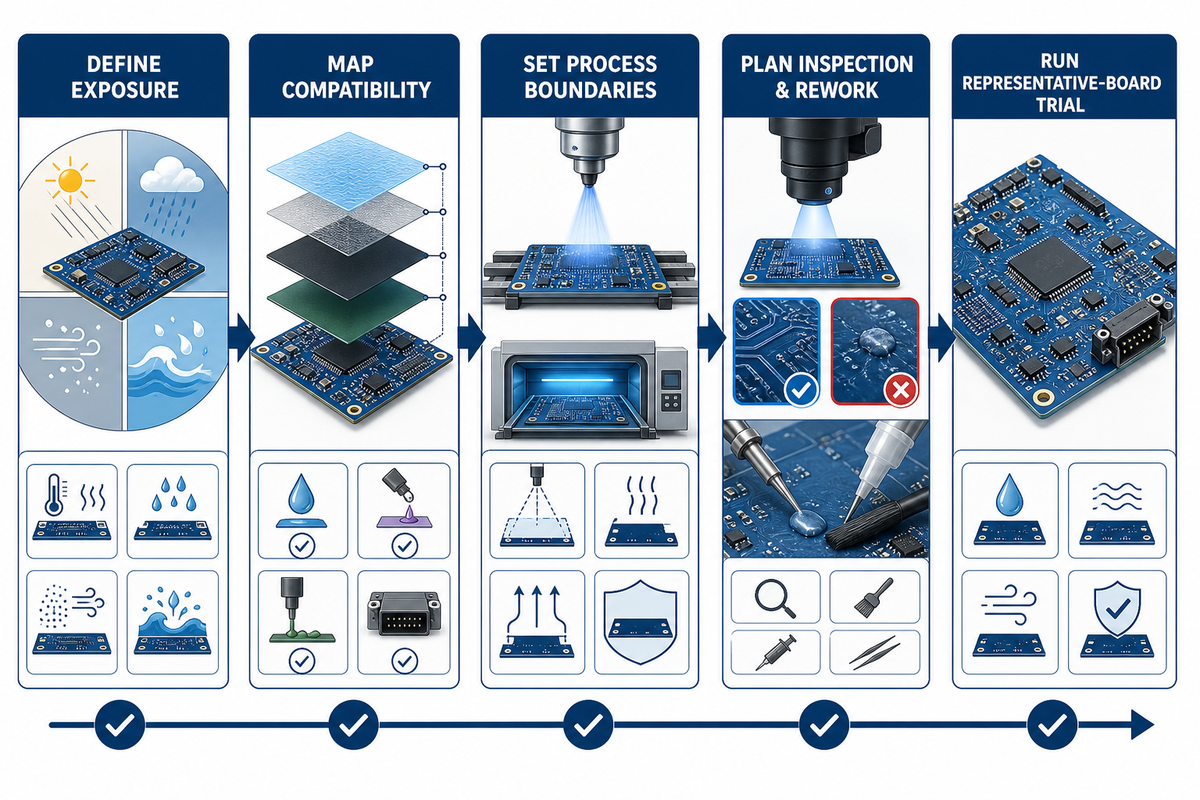
Den passenden Schutzlack wählen Sie am besten schrittweise durch Ausschluss. Beginnen Sie mit den plausiblen Umwelteinflüssen und einer repräsentativen Prüfumgebung. Der Bewertungsbericht von iNEMI zu Schutzlacken zeigt, warum die Auswahl dieser Prüfumgebung entscheidend ist. Schließen Sie Formulierungen aus, die mit Bauteilen oder Aushärtungsgrenzen unvereinbar sind. Prüfen Sie, ob das Auftragsverfahren die erforderliche Geometrie erreicht. Behalten Sie nur Kandidaten, die sich für das Programm qualifizieren und einen praktikablen Prüf- und Reparaturplan ermöglichen. Die endgültige Freigabe erfolgt anhand repräsentativer Baugruppen.
- Legen Sie zuerst die Umwelteinflüsse fest. Beschreiben Sie den Temperaturverlauf der feuchten Luft, Verunreinigungen, Reinigungschemikalien, korrosive Gase, Temperaturänderungen oder mechanische Belastungen. „Außenbereich“ und „Öl- und Gasfeld“ sind keine konkreten Bedingungen.
- Prüfen Sie als Nächstes die Materialverträglichkeit. Berücksichtigen Sie Lötstopplack, Bauteilgehäuse, Kennzeichnungen, Steckverbinder, Elastomere, Klebstoffe und alle Materialien, die die Aushärtung hemmen oder die Haftung verlieren könnten.
- Legen Sie anschließend die Prozessgrenzen fest. Bestimmen Sie zulässige Aushärtungsbedingungen, Linientaktzeit, Maskieraufwand, Zugänglichkeit für selektives Beschichten sowie Bereiche, in denen Abschattung oder Ansammlungen auftreten können.
- Erteilen Sie keine Freigabe, bevor Prüf- und Nacharbeitspläne berücksichtigt sind. Wie werden Abdeckung, beschichtungsfreie Bereiche, Aushärtung und Ausschuss dokumentiert? Was geschieht, wenn ein Bauteil ausgebaut und der Schutzlack anschließend erneut aufgetragen werden muss?
- Führen Sie abschließend den Versuch auf einer repräsentativen Leiterplatte durch. Verwenden Sie seriengerechte Leiterplatten und Bauteile sowie die vorgesehenen Auftragsgeräte, Masken, Reinigungschemikalien, Aushärtungsbedingungen, Prüf- und Nacharbeitspläne.
Beispielszenario: Ein wartungsfähiger Industrieregler ist an einer Kante Lösungsmitteln ausgesetzt. Über die gesamte Leiterplatte verteilt befinden sich jedoch austauschbare Relais und Prüfpunkte. Ein chemikalienbeständiger Film erscheint zunächst attraktiv, bis das Risiko beim Entfernen, die Wiederholgenauigkeit der Maskierung und die Reparaturzeit einbezogen werden. In diesem Fall könnte eine selektive Beschichtung in Verbindung mit einer stärkeren Gehäusebarriere besser geeignet sein als eine möglichst vollständige Beschichtung.
Eine Materialfamilie grenzt die Suche ein. Die tatsächliche Spezifikation besteht aus der gewählten Formulierung, dem kontrollierten Auftragsverfahren und den Abnahmenachweisen für die repräsentative Baugruppe.
Prozess für Schutzlack auf Leiterplatten: reinigen, maskieren, auftragen, aushärten und prüfen
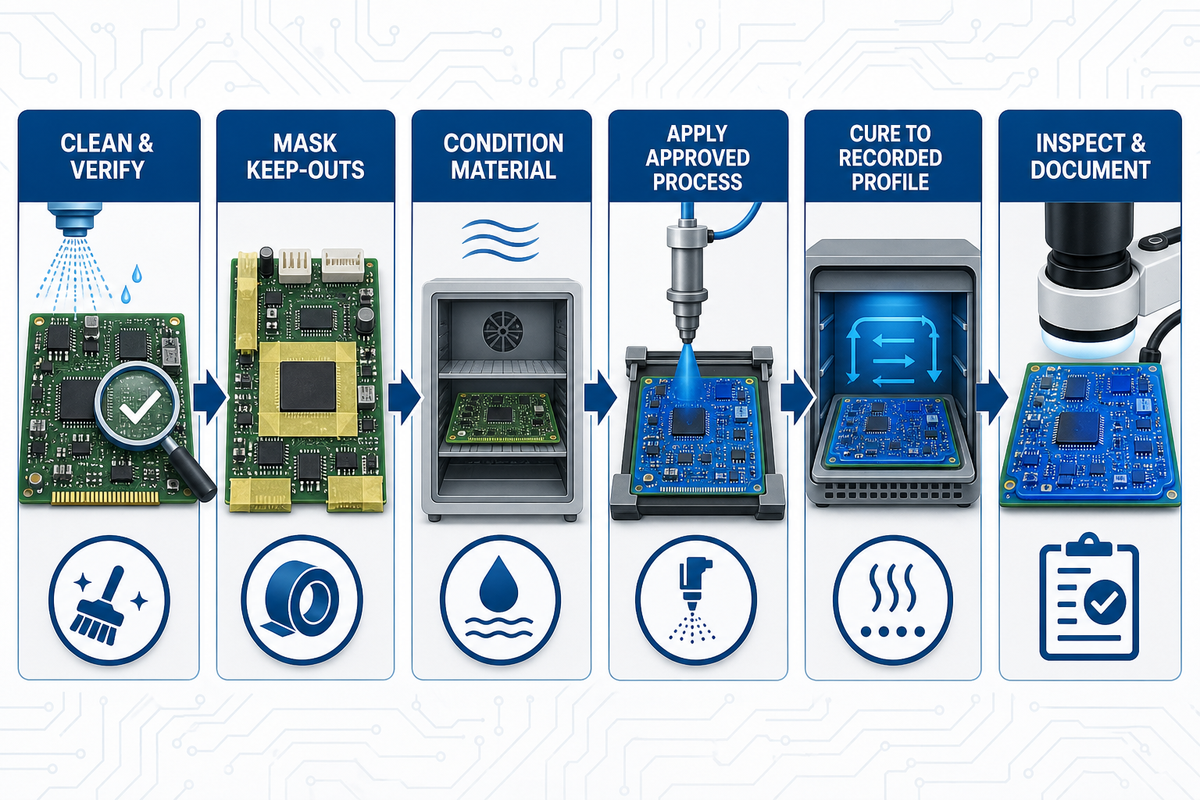
Bei einem kontrollierten Schutzlackprozess ist jeder Arbeitsgang mit einem Abnahmenachweis verknüpft. Durch die Reinigung wird die Leiterplatte vorbereitet, die Maskierung schützt definierte Funktionsbereiche, beim Auftragen wird das Beschichtungsmaterial appliziert, durch das Aushärten bildet sich der gewünschte Film und die Prüfung stellt den Erfolg fest. Die offizielle IPC-Revisionstabelle unterscheidet zwischen Anwendungshinweisen und Anforderungen an Qualifizierung und Leistung. Die tatsächlichen Prozesswerte gehören weiterhin in die kontrollierten Programmunterlagen. Fehlen Nachweise in einem Arbeitsschritt, lassen sich spätere Ausfälle nur schwer diagnostizieren.
- Beginnen Sie mit Reinigung und Überprüfung. Entfernen Sie Flussmittelrückstände, Öle, Staub und Feuchtigkeit mit einem für die Baugruppe geeigneten Verfahren. Die Kennzeichnung „No-Clean“ belegt nicht, dass Rückstände mit dem ausgewählten Schutzlack verträglich sind: Eine Studie aus dem Jahr 2024 zu drei Beschichtungen ergab, dass der Zustand der Rückstände unter den jeweiligen Prüfbedingungen Haftung und Schutzwirkung deutlich beeinflusste. Verstehen Sie das als Warnung zur Verträglichkeit, nicht als allgemeine Rangfolge. Definieren Sie, wann eine Leiterplatte als sauber und trocken gilt, und bewahren Sie den relevanten Prozessnachweis auf.
- Maskieren Sie nach der Reinigung die definierten beschichtungsfreien Bereiche. Schützen Sie Steckverbinderkontakte, Prüfpunkte, Schalter, Einstellmöglichkeiten, Erdungsflächen, Wärmeschnittstellen und andere in der Zeichnung festgelegte Ausschlussbereiche. Prüfen Sie die Maskierung vor dem Beschichten.
- Vor dem Auftragen konditionieren Sie das Material. Befolgen Sie die Vorgaben des ausgewählten Lieferanten zum Mischen, Verdünnen, zur Viskosität, Temperatur, Filtration, Topfzeit und Handhabung. Übertragen Sie keine allgemeinen Werte von einem anderen Harz oder Produkt.
- Beginnen Sie beim Auftragen mit dem Auftrag des Schutzlacks nach dem freigegebenen Verfahren. Ein Pinsel eignet sich für lokale Reparaturen mit flüssigem Schutzlack. Manuelles Sprühen ist flexibel. Tauchbeschichtung kann bei aufwendiger Maskierung für wiederholbare Ergebnisse in größeren Stückzahlen geeignet sein. Selektives Beschichten zielt auf programmierte Zonen.
- Aushärten Sie den Schutzlack unter kontrollierten Bedingungen nach einem dokumentierten Prozessprofil. Die Aushärtung kann von Zeit, Temperatur, Luftfeuchtigkeit, UV-Einstrahlung oder mehreren Mechanismen abhängen.
- Prüfen, entmaskieren und dokumentieren Sie bei der Fertigungsfreigabe. Kontrollieren Sie Abdeckung, beschichtungsfreie Bereiche, Blasen, Fehlstellen, Läufer, Ansammlungen, Verunreinigungen, Beschädigungen und vorgegebene Messstellen für die Schichtdicke.
Technischer Hinweis
Aushärtungszeit und vorgegebene Schutzlackdicke hängen jeweils vom Produkt und Prozess ab. Geben Sie die Revision und das Revisionsdatum des Hersteller-Datenblatts an. Beschreiben Sie bei der Messung der Schutzlackdicke das Prüfverfahren einschließlich Ort und Durchführung der Messungen. Dokumentieren Sie Aushärtung und Abnahme im Fertigungsbegleitschein. Allgemeine „Webdaten“ sind kein geeigneter Ersatz für geprüfte Produktdaten.
Wie trägt man Schutzlack auf einer Leiterplatte auf?
Bereiten Sie eine saubere, trockene Baugruppe vor, maskieren Sie die zeichnungsseitig definierten beschichtungsfreien Bereiche, konditionieren Sie das ausgewählte Material und tragen Sie es mit einem freigegebenen Pinsel-, Sprüh-, Tauch-, Dosier- oder Selektivbeschichtungsverfahren auf. Härten Sie es unter den dokumentierten Produktbedingungen aus. Prüfen Sie Abdeckung, Ausschlussbereiche, Fehler und vorgegebene Messstellen. Ordnen Sie Materialcharge, Rezeptur, Aushärtung und Prüfprotokolle der fertigen Baugruppe zu. Prüfen Sie Topfzeit, Viskosität und Geräteeinstellungen anhand der aktuellen Produktdaten und des freigegebenen Fertigungsbegleitscheins. Erproben Sie den programmierten Auftrag auf repräsentativen Leiterplatten, bevor Sie die Serienfertigung freigeben.
Suchbegriffe in kontrollierte Anforderungen übersetzen
Betrachten Sie einen Leitfaden zu Schutzlacken oder eine Seite mit dem Versprechen, alles Wissenswerte über Schutzlacke zu vermitteln, lediglich als Orientierung. Er ersetzt weder Vorgaben für das Leiterplattendesign noch verifizierte Eigenschaften des Schutzlacks oder ein kontrolliertes Auftragsverfahren für den Schutzlack.
Beginnen Sie bei der Auswahl eines Schutzlacks mit Umwelteinflüssen, Verträglichkeit, Aushärtung, Prüfung und Servicezugang. Der Nutzen von Schutzlack hängt davon ab, dass all diese Aspekte zusammenpassen, nicht von einer Materialfamilie.
Qualifizieren Sie vor dem Auftragen des Schutzlacks die ausgewählten Geräte und die Rezeptur auf der Baugruppe. Schutzlack lässt sich auf mehreren Wegen auftragen, darunter mit einem kontrollierten Verfahren per Spritzpistole. Der Gerätename allein legt jedoch weder Abdeckung noch Abnahme fest.
Aussagen wie „Schutzlack ist eine Schutzschicht“ und „Schutzlack wird nach der Bestückung aufgetragen“ ergeben keine vollständige Spezifikation. Definieren Sie Schutzlack nicht nur mit einer allgemeinen Prozessbezeichnung.
Ersetzen Sie eine ungefähre Trockenschichtdicke durch kontrollierte Grenzwerte und genau benannte Messstellen vor und nach dem Beschichten. Berücksichtigen Sie Anschlussdrähte, Kanten, abgeschattete Bereiche und freiliegendes Metall unter dem Schutzlack. Materialchemie und Aushärtungsbedingungen bilden den Polymerfilm, den der Prüfplan bewerten muss.
Dicke, Abdeckung, beschichtungsfreie Bereiche und Prüfung
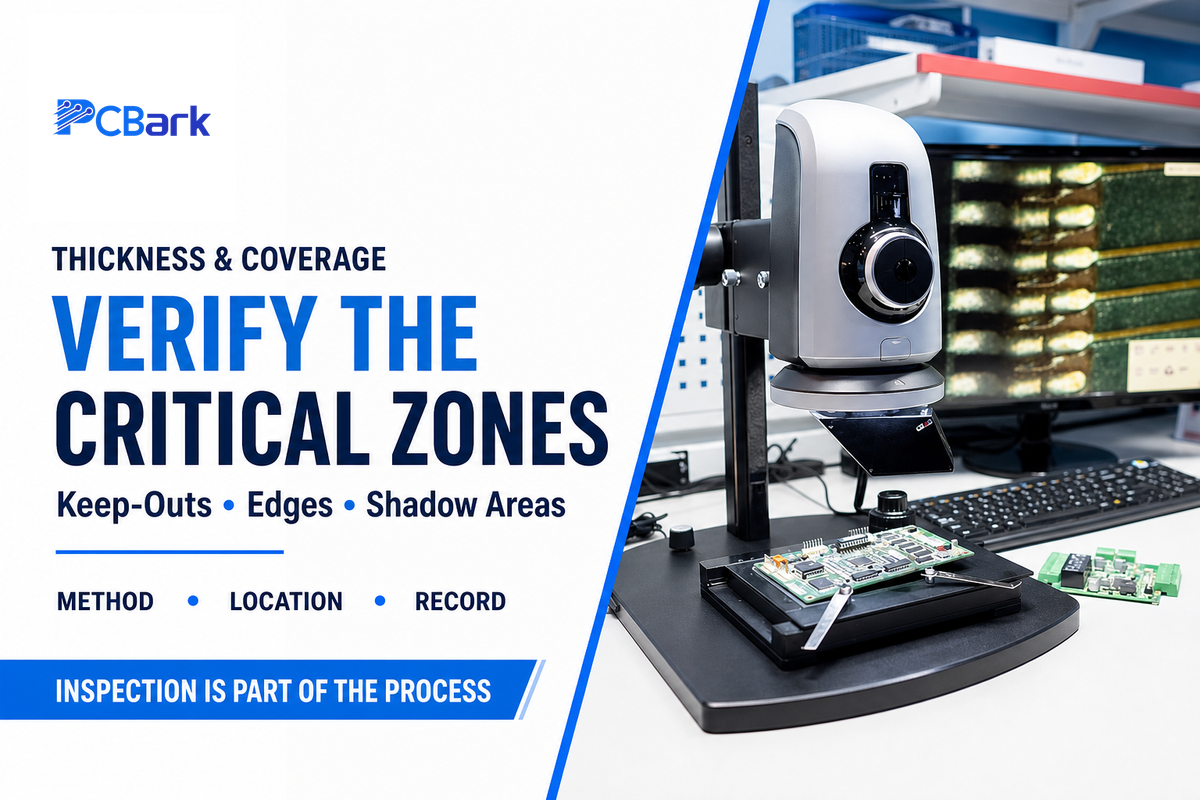
Bei der Prüfung des Schutzlacks müssen zwei voneinander unabhängige Fragen beantwortet werden: Ist der Schutzlack dort vorhanden, wo er Schutz bieten soll, UND fehlt er dort, wo er nicht benötigt wird und die Funktion beeinträchtigen könnte? Keine der beiden Fragen lässt sich durch eine Messung der Schutzlackdicke an einer einzelnen oder gemittelten Stelle beantworten. Design und Prüfplan sollten die einzelnen Zonen, Grenzen, Referenzpunkte für die Dicke, Fehlerkriterien und Messverfahren festlegen.
- Dokumentieren Sie Hersteller und Chargennummer des Schutzlacks, Prozessweg, Aushärtungsmethode, Datum und Ergebnisse.
- Prüfen Sie kritische Merkmale an Bauteilen ebenso wie flache, offene Laminatbereiche der Leiterplatte. Achten Sie auf Anschlussdrähte, Kanten und abgeschattete Stellen, an denen Schutzlack fehlen oder sich ansammeln könnte.
- Überprüfen Sie die Einhaltung der Vorgaben unter anderem an Steckverbinder-Stirnflächen und -Gehäusen, freiliegenden Kontakten, Prüfpunkten, Schalterbetätigern, Kontaktflächen von Kühlkörpern und festgelegten Erdungspunkten.
- Verwenden Sie an festgelegten Prüfpunkten das vorgegebene Messverfahren für Nass- und Trockenschicht. Eine Sichtprüfung ergänzt die Messung, reicht allein jedoch nicht aus.
- Dokumentieren Sie Fehler, Abweichungsentscheidungen, Reparaturmaterial, lokale Aushärtung und Nachprüfung.
UV-Fluoreszenz kann die Prüfung der Abdeckung unterstützen, wenn die Formulierung einen geeigneten Marker enthält. WO2009120951A2 beschreibt ein kamerabasiertes automatisiertes Verfahren. Es handelt sich um ein Patentbeispiel von Nordson – nicht um eine unabhängige Norm, eine allgemeine Anforderung oder eine Technologie von PCBark. Die offizielle IPC-Revisionstabelle nennt die maßgeblichen Beschichtungsdokumente. Prüfstellen und Abnahmegrenzen müssen jedoch aus der kontrollierten Programmspezifikation hervorgehen.
Wie misst man Dicke und Abdeckung von Schutzlack?
Verwenden Sie ein freigegebenes Verfahren mit festgelegten Messstellen und Grenzwerten aus der maßgeblichen Spezifikation oder Produktdokumentation. Bei der Sichtprüfung lassen sich Läufer, Fehlstellen, Blasen, Ansammlungen und Verstöße gegen beschichtungsfreie Bereiche erkennen. UV-Fluoreszenz kann die Prüfung der Abdeckung unterstützen, wenn die Formulierung einen geeigneten Marker enthält. Nachweis zur Dicke kann je nach Produkt und Baugruppe aus Nassschichtmessungen, ausgehärteten Testcoupons, Trockenschichtverfahren oder Querschliffen gewonnen werden. Dokumentieren Sie, welches Verfahren welche Abnahmefrage beantwortet.
Fragen zu Normen, Qualifizierung und Dokumentation
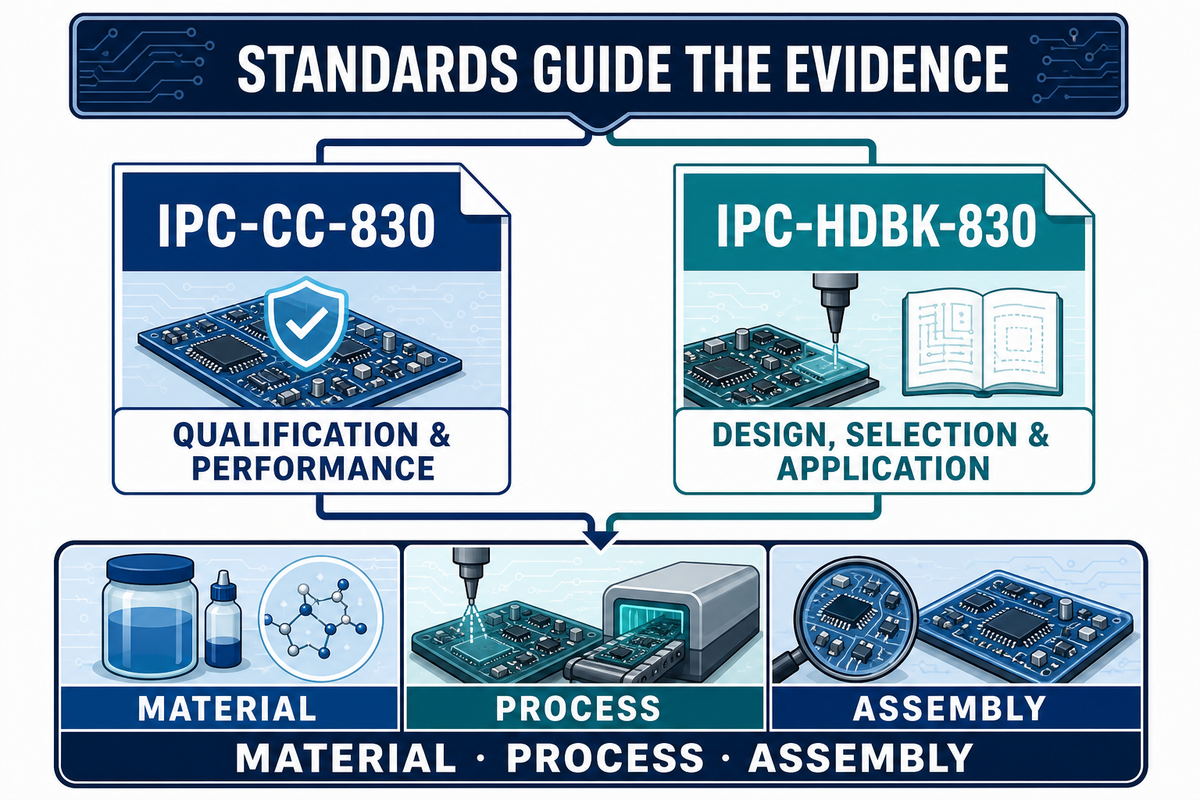
Normen sollten die Nachweisführung strukturieren und nicht als vage Auszeichnung dienen. Der öffentlich einsehbare Revisionsstand von IPC unterscheidet zwischen einem Dokument zu Qualifizierung und Leistung und einem Handbuch mit Anwendungshinweisen. Keiner der beiden öffentlichen Titel belegt allein, dass ein Lieferant, Material, Prozess oder eine fertige Baugruppe die Abnahmeanforderungen Ihres Programms erfüllt.
| Dokument | Öffentlich bestätigter Geltungsbereich | Was der Einkäufer zusätzlich anfordern muss |
|---|---|---|
| IPC-CC-830, Revision C | Qualifizierung und Leistungsfähigkeit elektrischer Isolierstoffe für Leiterplattenbaugruppen | Materialidentität, Qualifizierungsnachweise, geltender Prüfumfang, aktuelle Dokumente und Abnahmeplan für die Baugruppe |
| IPC-HDBK-830, Revision A | Leitlinien für Design, Auswahl und Anwendung von Schutzlacken | Welche Leitlinien für Layout, beschichtungsfreie Bereiche, Prozessauswahl, Prüfung und Nacharbeit angewendet werden |
Die genauen Titel und Revisionen sind in der offiziellen IPC-Revisionstabelle aufgeführt. Auf der öffentlichen Seite finden sich weder eine allgemeingültige Schutzlackdicke noch ein Aushärtungsprofil oder ein Abnahmewert für fertige Leiterplatten. Diese Angaben müssen daher den kontrollierten Dokumenten entnommen werden, die für das Programm tatsächlich gelten.
Fragen Sie nach, ob sich die Nachweise auf das Schutzlackmaterial, das Auftragsverfahren oder die fertige Baugruppe beziehen. Das sind unterschiedliche Aussagen. Fordern Sie außerdem die Revision des Datenblatts, die Chargenrückverfolgbarkeit, den Fertigungsbegleitschein, Regeln zur Änderungsmitteilung, das Verfahren für Fehlerentscheidungen und die Aufzeichnungen zu den fertigen Leiterplatten an.
Schutzlack oder Verguss: Wählen Sie die Schutzstrategie, nicht den Produktnamen
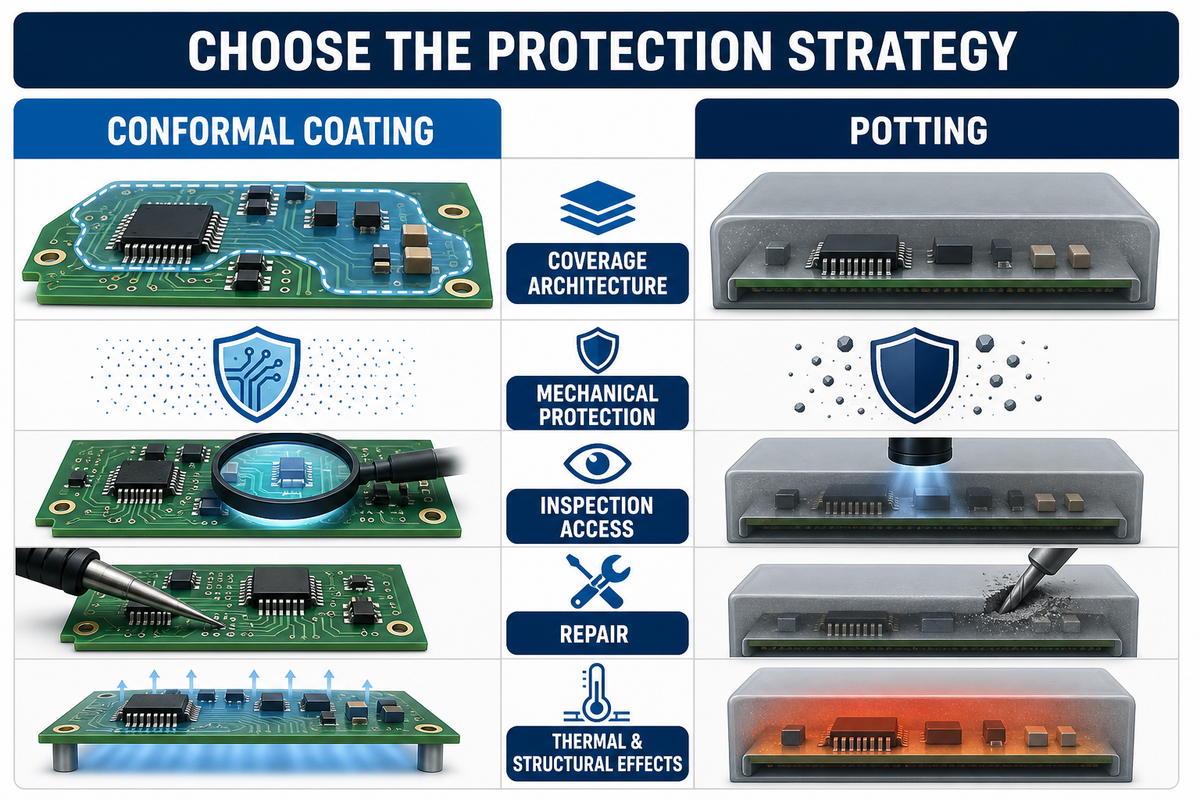
Schutzlack erhält den Zugang und folgt der Oberfläche der Baugruppe. Beim Verguss wird ein größerer Teil der Baugruppe von einer größeren Materialmenge umschlossen. Schutzlack eignet sich häufig für Risiken durch Verunreinigungen und elektrische Isolation, wenn Prüfung und Reparatur weiterhin wichtig sind. Der Projektbericht von iNEMI stützt die Entscheidung im Hinblick auf den Schutz vor Umwelteinflüssen, vergleicht Schutzlack jedoch nicht mit Verguss. Verguss kommt infrage, wenn eine stärkere Kapselung und ein besserer mechanischer Schutz wichtiger sind als zusätzliches Gewicht, veränderte Wärmeleitung und aufwendige Nacharbeit.
| Entscheidungsfaktor | Schutzlack | Verguss oder Kapselung |
|---|---|---|
| Abdeckungsprinzip | Dünner, selektiv aufgetragener Oberflächenfilm | Baugruppe von einer größeren Materialmenge umschlossen |
| Mechanischer Schutz | Begrenzt; abhängig von Film und Geometrie | Kann deutlich stärker sein, abhängig von Formulierung und Design |
| Prüfzugang | Mit geplanten beschichtungsfreien Bereichen häufig gewährleistet | Nach der Kapselung eingeschränkt |
| Reparatur | Möglich, wenn ein validiertes Verfahren zum Entfernen und erneuten Beschichten vorliegt | Häufig schwierig oder zerstörerisch |
| Thermische und strukturelle Auswirkungen | In der Regel geringer, dennoch ist eine Verträglichkeitsprüfung erforderlich | Materialmasse, Ausdehnung, Belastung und Wärmefluss erfordern eine Systemanalyse |
Nachteile, Nacharbeit und einzuplanende Ausfallarten
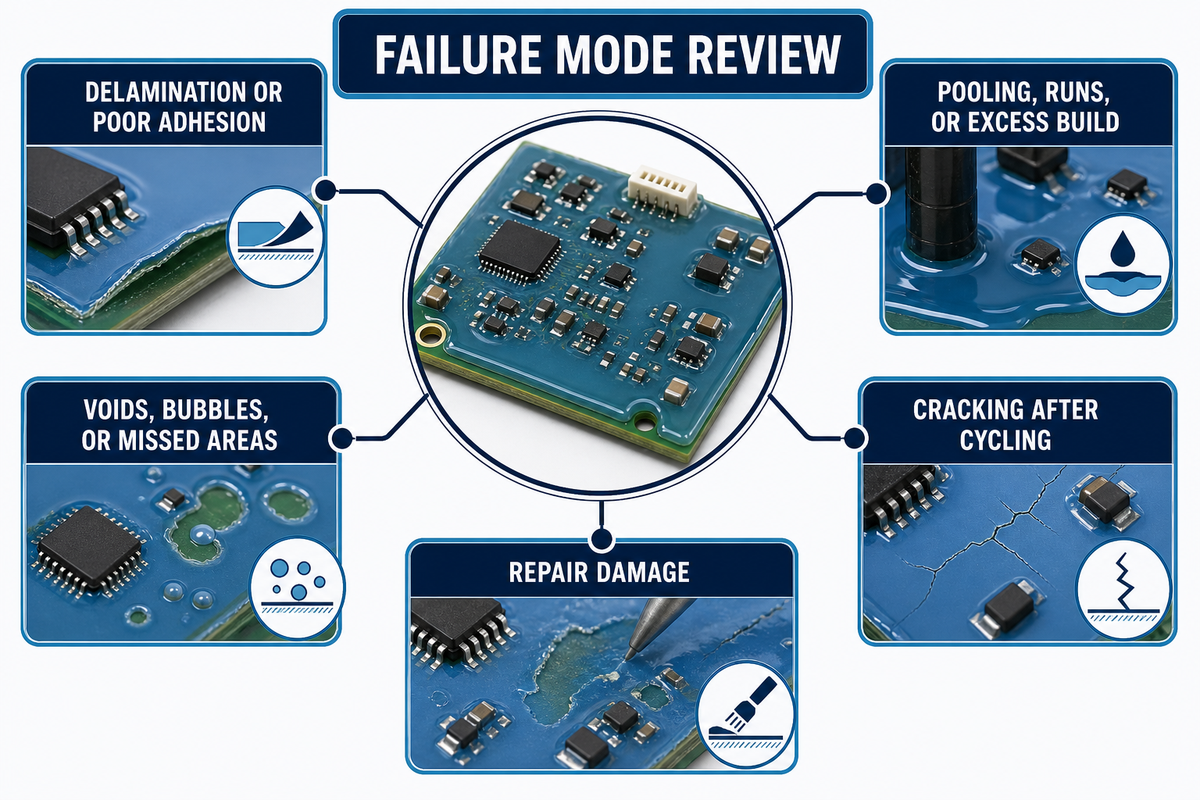
Jede beschichtete Baugruppe erfordert zusätzliche Schritte für Materialauftrag, Maskierung, Aushärtung, Prüfung und Dokumentation. Die Beschichtung kann Prüfsonden behindern, Verunreinigungen verdecken, Lötarbeiten zur Nacharbeit erschweren oder einen mangelhaften Prozess unter einer überzeugend wirkenden Oberfläche verbergen. Diese Zielkonflikte lassen sich nur beherrschen, wenn Entfernen, lokale Reparatur, erneutes Beschichten und erneute Prüfung vor der Produktion qualifiziert werden.
In einer begutachteten Studie zu sichereren Lösungsmittelverfahren untersuchen Forschende das Entfernen einer Acrylat-Schutzbeschichtung. Die Ergebnisse zeigen, warum die Wahl des Lösungsmittels und Maßnahmen zur Begrenzung der Exposition wichtig sind, liefern aber kein universell anwendbares Entfernungsverfahren. Systeme auf Polyurethan- und Silikonbasis werden ausdrücklich als schwieriger zu entfernen eingestuft.
Hinweise zum Entfernen müssen Sicherheitsgrenzen berücksichtigen
Zum Entfernen einer Schutzbeschichtung benötigen Sie eine materialspezifische Arbeitsanweisung, eine geprüfte Materialverträglichkeit, lokale Maßnahmen zur Expositionsbegrenzung und klar definierte Grenzen für die erneute Prüfung. Aussagen, dass sich Schutzbeschichtungen abziehen lassen, gelten nur für bestimmte Materialien und Bedingungen; es gibt kein einzelnes allgemein anwendbares Verfahren zum Entfernen der Beschichtung, das für jedes Harz und jede Baugruppe geeignet ist.
Suchtrefferfragmente wie „die Beschichtung einfach zu entfernen …“ oder „die Beschichtung einfach durchbrennen“ sind keine sicheren Produktionsanweisungen. Das Erhitzen der Beschichtung mit einem Lötkolben kann Leiterplatte, Bauteile, Bedienpersonal und Lötstelle unkontrollierten thermischen Risiken oder Risiken durch Zersetzungsprodukte aussetzen. Jedes thermische Verfahren erfordert daher ein validiertes Verfahren und geeignete Schutzmaßnahmen.
In manchen Quellen heißt es, dass Mikrostrahlen die Schutzbeschichtung lokal entfernt. Die Formulierung „Strahlen entfernt die Schutzbeschichtung“ kommt ebenfalls vor. Keine der beiden Aussagen legt jedoch Strahlmittel, Druck, Maskierung, Substratgrenzen, Rückstandskontrolle oder Abnahmekriterien fest. All dies muss vor dem Einsatz in der Produktion qualifiziert werden.
| Fehlerbild | Wahrscheinliche Frage zum Prozess | Erforderliche Maßnahme |
|---|---|---|
| Delamination oder schlechte Haftung | War die Oberfläche sauber, trocken und materialverträglich? | Charge sperren, Vorbehandlung prüfen und Haftungsnachweis wiederholen |
| Hohlräume, Blasen oder nicht beschichtete Abschattungsbereiche | Haben Viskosität, Auftragswinkel oder Bauteilgeometrie eine vollständige Beschichtung verhindert? | Prozessparameter korrigieren und kritische Bereiche erneut prüfen |
| Ansammlungen, Läufer oder lokal zu hoher Schichtauftrag | Wurde zu viel Material aufgetragen oder der Ablauf behindert? | Geometrie, Prozessparameter, Aushärtung und lokale Abnahmeregel prüfen |
| Rissbildung nach Temperaturzyklen | Ist die Beschichtung mit thermischen und mechanischen Bewegungen verträglich? | Material, Schichtdicke, Geometrie und Qualifizierung der Zyklen erneut prüfen |
| Beschädigung reparieren | Wurden die Chemikalien zum Entfernen und die Wärmeexposition validiert? | Materialspezifische Arbeitsanweisung und Grenzen für das erneute Beschichten festlegen |
Welche Nachteile hat eine Schutzbeschichtung?
Eine Schutzbeschichtung verursacht zusätzliche Materialkosten, verlängert die Prozesszeit und erfordert Prüfungen und Prozesskontrollen. Beschichtungsfehler wie Ansammlungen, Hohlräume oder Verstöße gegen beschichtungsfreie Bereiche können die Leistung beeinträchtigen. Die Beschichtung kann den Zugang für Prüfsonden und Nacharbeiten behindern; ungeeignetes Entfernen kann die gesamte Baugruppe beschädigen.
Leiterplatten für raue Umgebungen und die Luft- und Raumfahrt
Bei Anwendungen in rauen Umgebungen sollte die Beschichtung als eine Maßnahme innerhalb eines umfassenderen Haltbarkeitskonzepts für Leiterplatten betrachtet werden. Ob die vollständige Leiterplatte die Anforderungen der vorgesehenen Einsatzbedingungen erfüllt, hängt weiterhin von Materialien, Lagenaufbau, Oberflächen, Bauteilanschlüssen, Sauberkeit, Gehäusekonstruktion, Bestückungsprozess, Prüfung, Test, Rückverfolgbarkeit und Wartungskonzept ab.
Bei Anwendungen mit höheren möglichen Folgen sollte die Prüfung den Beschichtungsbedarf mit den anwendungsspezifischen Abnahmenachweisen verknüpfen. Jeder ausgewählte beschleunigte Test muss die vorgesehene Belastung abbilden. Die iNEMI-Arbeit zum Vergleich korrosiver Prüfgasumgebungen zeigt, warum die Prüfbedingungen eine technische Entscheidung erfordern und keine allgemeine Pflichtübung sind.
Bei Anwendungen im Weltraum und bei empfindlichen Anforderungen an Verunreinigungen stellt die Ausgasung im Vakuum eine zusätzliche Nachweisfrage dar. Der Leitfaden zur NASA-Ausgasungsdatenbank umfasst Schutzbeschichtungen und dokumentiert Kennwerte wie den Gesamtmassenverlust, gesammelte flüchtige kondensierbare Stoffe und die Rückgewinnung von Wasserdampf sowie materialspezifische Aushärtungsbedingungen. Nutzen Sie Datenbankergebnisse als Auswahlgrundlage und prüfen Sie anschließend die genaue Formulierung, den Aushärtungszustand sowie die Anforderungen der Charge oder des Programms. Änderungen an Rezeptur oder Verarbeitung können die Übertragbarkeit einschränken.
Stellen Sie sich eine Avionik-nahe Steuerungsbaugruppe vor, die Niederdruckzyklen, extremen Temperaturschwankungen, Wartungseinschränkungen und Rückverfolgbarkeitsanforderungen ausgesetzt ist. Eine Beschichtung kann sinnvoll sein. Das Programm benötigt dennoch eine Verträglichkeitsprüfung, eine Spezifikation beschichtungsfreier Bereiche, repräsentative Leiterplatten, eine kontrollierte Aushärtung, Prüfberichte und ein festgelegtes Verfahren für Reparaturen.
Die Seite von PCBark zu Fertigungsaspekten von Luft- und Raumfahrt-Leiterplatten bietet ergänzende Informationen aus erster Hand zur Leiterplattenfertigung und Bestückung. Sie dient hier nicht als unabhängiger Nachweis für die Qualifizierung oder Leistung von Schutzbeschichtungen.
Die RFQ-Matrix zur Prozesskontrolle für beschichtete Leiterplattenbaugruppen
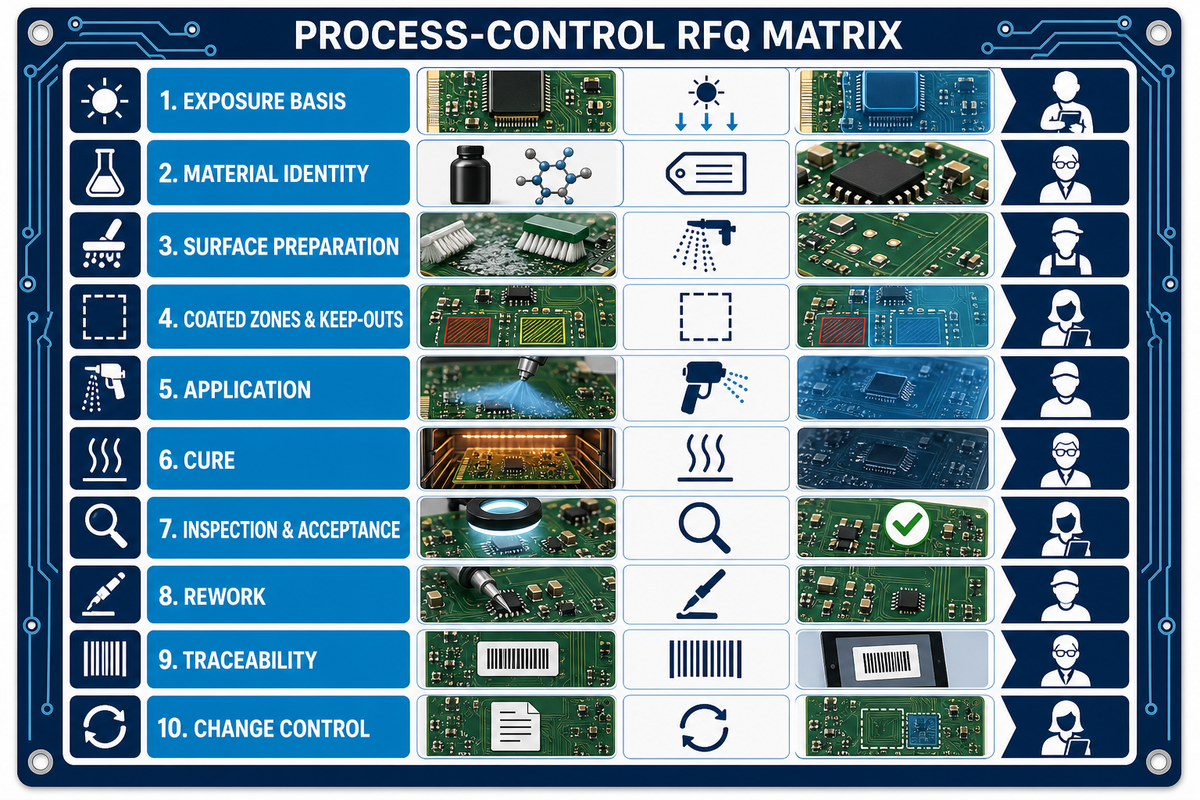
Die RFQ-Matrix zur Prozesskontrolle trennt die Materialqualifizierung von den fertigungsspezifischen Nachweisen für die Baugruppe. Die offizielle IPC-Revisionstabelle bestätigt, dass Qualifizierungs- und Leistungsanforderungen einen anderen Dokumentenumfang haben als Richtlinien zu Design und Anwendung. Die Matrix überträgt diese Unterscheidung in Fragen für Einkäufer, ohne Abnahmewerte zu erfinden. So kann der Einkauf Antworten vergleichen, ohne alle Lieferanten auf denselben Anlagenprozess festzulegen. Qualitäts- und Fertigungsteams können die akzeptierte Antwort anschließend in Zeichnungen, Fertigungsunterlagen, Prüfprotokolle und Verpflichtungen zur Änderungskontrolle überführen.
| Kontrollkategorie der RFQ | Angaben des Käufers | Angaben des Lieferanten | Verantwortlich |
|---|---|---|---|
| 1. Grundlage der Umgebungsbelastung | Kondensation, Verunreinigungen, Chemikalien, Zyklen und Wartungsprofil | Begründung der Materialauswahl und Einschränkungen | Design / Zuverlässigkeit |
| 2. Materialidentität | Erforderliche Materialfamilie oder Leistungsgrenzen | Produkt, Revision, Datenblatt, Qualifizierungsnachweise, Kontrollen der Lagerfähigkeit | Materialien / Beschaffung |
| 3. Oberflächenvorbereitung | Anforderungen an Bestückungsmaterialien und Sauberkeit | Reinigungsverfahren, Nachweis der Trocknung, Prozessprotokoll | Fertigung / Qualität |
| 4. Beschichtete Bereiche und beschichtungsfreie Bereiche | Zeichnung, Koordinaten, Toleranz der Begrenzung, kritische Stellen | Maskierungsverfahren und Prüfung vor dem Beschichten | Design / Fertigung |
| 5. Auftrag | Anforderungen an Abdeckung und Erscheinungsbild | Pinseln, Sprühen, Tauchen, Dosieren oder selektives Verfahren; Prozessparameter | Fertigungsplanung |
| 6. Aushärtung | Temperatur- und Prozessbeschränkungen bei der Bestückung | Aushärtungsmechanismus, tatsächliches Prozessprofil, Überprüfung und Handhabungszeitraum | Fertigung / Qualität |
| 7. Prüfung und Abnahmekriterien | Fehlerklassen, Messstellen, Stichprobenprüfung oder vollständige Prüfung | Sichtprüfverfahren oder UV-Verfahren, Schichtdickenmessverfahren, Protokolle und Fehlerbilder | Qualität |
| 8. Nacharbeit | Zulässiger Umfang von Reparaturen und Anforderungen an den Bauteilzugang | Verfahren zum Entfernen, Reinigen, erneuten Beschichten, lokalen Aushärten und erneuten Prüfen | Service / Qualität |
| 9. Rückverfolgbarkeit | Anforderungen an die Aufbewahrung von Aufzeichnungen und die Seriennummernvergabe | Verknüpfung von Materialcharge, Bedienpersonal oder Anlage, Prozessparametern, Aushärtung und Prüfung | Qualität / Programm |
| 10. Änderungskontrolle | Auslöser für Benachrichtigung und erneute Qualifizierung | Regeln für Änderungen an Material, Formulierung, Anlage, Prozessparametern, Fertigungsstandort und Prüfverfahren | Beschaffung / Qualität |
Eine vollständige Antwort macht Annahmen sichtbar. Schlägt der Lieferant eine andere Beschichtungsfamilie oder einen anderen Prozess vor, fragen Sie nach den veränderten Risiken, den entsprechenden Nachweisen und danach, ob ein neuer Versuch mit repräsentativen Leiterplatten erforderlich ist.
Häufig gestellte Fragen
Lohnt sich eine Schutzbeschichtung?
Eine Schutzbeschichtung kann sich lohnen, wenn eine glaubhafte Umgebungsbelastung die elektrische Funktion oder Korrosionsbeständigkeit gefährdet und sich dieses Risiko allein durch das Produktgehäuse nicht ausreichend mindern lässt. Bei der Abwägung sollten die erwartete Risikominderung sowie die zusätzlichen Kosten und der Mehraufwand für Reinigungsverfahren, Maskierung, Prozesskontrolle der Aushärtung, Prüfung, Nacharbeit und Dokumentation berücksichtigt werden. Ein Test mit einer repräsentativen Leiterplatte liefert aussagekräftigere Nachweise als eine allgemeine Behauptung zu den Materialeigenschaften.
Sind Schutzbeschichtungen wasserdicht?
Geben Sie eine Schutzbeschichtung nicht pauschal als Lösung zur „Abdichtung gegen Wasser“ vor. Eine solche Beschichtung kann die Auswirkungen von Feuchtigkeit, Kondensation oder bestimmten Verunreinigungen verringern. Steckverbinder, Bauteilkanten, innere Hohlräume, mechanische Beschädigungen, Eintauchen, Druck und Undichtigkeiten des Gehäuses können jedoch entscheidender bleiben. Definieren Sie die vorgesehene Wassereinwirkung und prüfen Sie die vollständige Baugruppe unter repräsentativen Bedingungen.
Wie lange dauert es, bis eine Schutzbeschichtung trocken oder ausgehärtet ist?
Es gibt keine allgemeingültige Aushärtungszeit. Sie hängt vom genauen Produkt, der Schichtdicke, der Temperatur, der Luftfeuchtigkeit, der Luftströmung, gegebenenfalls der UV-Dosis sowie vom Unterschied zwischen Berührungstrockenheit und vollständiger Aushärtung ab. Verwenden Sie das aktuelle Datenblatt des Lieferanten, validieren Sie das Prozessprofil für die Produktion und dokumentieren Sie die Abnahmenachweise vor der Handhabung oder Prüfung.
Kann eine Schutzbeschichtung die Reparatur oder Nacharbeit an Leiterplatten beeinträchtigen?
Schutzbeschichtete Leiterplatten können Prüfung und Reparatur erschweren, wenn Prüfpunkte verdeckt oder Prüfsonden blockiert werden. Außerdem können sich die Prüfzeit und die Belastung durch Lösungsmittel oder Wärme erhöhen; nach dem Austausch von Bauteilen sind lokale Reinigung und erneutes Auftragen der Beschichtung erforderlich. Wie schwierig die Nacharbeit ist, hängt stark von der Formulierung ab. Validieren Sie vor dem Fortfahren das Werkzeug zum Entfernen, die Verträglichkeit der Reinigungschemikalien, Temperaturgrenzen, die Grenze des freigelegten Beschichtungsbereichs, die Anforderungen an die lokale Aushärtung und das abschließende Prüfverfahren anhand repräsentativer Leiterplatten.
Nehmen Sie eine praktische „Probe“-Reparatur in den Validierungsplan auf: Entfernen und ersetzen Sie ein Bauteil mit dem vorgesehenen Lötverfahren, reinigen Sie den lokalen Bereich, stellen Sie die Beschichtungsgrenze wieder her, härten Sie den Bereich lokal aus und führen Sie die abschließende Prüfung durch. So zeigt sich, ob das schriftliche Verfahren funktioniert, ohne eine Produktionsleiterplatte zum Versuchsobjekt zu machen.
Setzen Sie die Beschichtungsanforderung in einen fertigungsgerechten Bestückungsplan um
PCBark bietet Leiterplattenfertigung, Bestückung, Design-for-Manufacturing-Prüfungen, Bauteilbeschaffung und Funktionstests. Stellen Sie Ihr Belastungsprofil, die Leiterplattendateien, beschichtungsfreien Bereiche, alle relevanten Unterlagen zur Schutzbeschichtung, Prüfkriterien und Nacharbeitsverfahren bereit, damit das Fertigungsgespräch auf kontrollierten Eingaben aufbauen kann.
Besprechen Sie Ihre Anforderungen an Leiterplatten und Bestückung mit PCBark.
Referenzen und Quellen
- IPC-Dokumenten-Revisionstabelle: offizielle Titel und Revisionskontext zu IPC-CC-830 und IPC-HDBK-830.
- iNEMI: Bewertung von Schutzbeschichtungen für einen verbesserten Umweltschutz, Phase 2: Einordnung von Belastungen und Prüfumgebungen.
- Entfernen einer Acrylat-Schutzbeschichtung mit sichereren Lösungsmitteln zur Wiederaufbereitung von Elektronik: begutachtete Studie zum Entfernen von Acrylatbeschichtungen.
- IEC 60664-3:2016: öffentlicher Anwendungsbereich für den Schutz vor Verschmutzung durch Beschichtung, Verguss oder Umspritzen sowie Schutz der Typen 1 und 2.
- Verträglichkeitsstudie zu No-Clean-Flussmittelrückständen und Schutzbeschichtungen: begutachteter Test von 2024 mit drei Beschichtungen und ausdrücklich benannten Anwendungsgrenzen.
- Benutzerhandbuch der NASA-Ausgasungsdatenbank: Auswahl von Raumfahrzeugmaterialien, Ausgasungskennwerte und Angaben zu Aushärtungsbedingungen.
- WO2009120951A2: Automatisiertes Prüfsystem für Schutzbeschichtungen und Anwendungsmethoden: Beispiel eines Nordson zugeordneten Patents, keine unabhängige Norm.
WARUM WIR DIESE BEITRÄGE SCHREIBEN
Einblicke in die Entwicklung bei PCBark
PCBark veröffentlicht technische Leitfäden zur Leiterplattenfertigung und Leiterplattenbestückung, die auf Erfahrungen aus der Entwicklung, technischen Prüfung und Fertigung beruhen. Wir helfen Teams, Materialien, Lagenaufbauten, DFM-Risiken, Bauteilbeschaffung, Prüfpläne und Fertigungswege zu vergleichen, bevor sie vom Prototyp zur Serienfertigung übergehen.
16+ Jahre EMS-Erfahrung
1-42 Leiterplattenlagen
500.000 m2 jährliche Leiterplattenkapazität
Fertigungsstandards der IPC-Klasse 2/3
DFM-Analyse und Prüfung der Testanforderungen