Kontaktieren Sie das Unternehmen PCBark


Kurzüberblick
| Substrat | Polyimid (PI), 12,5-125 µm, Tg im Allgemeinen 250-300°C |
| Kupferfolie | Walzgeglühtes Kupfer (RA), üblicherweise ½-1 oz |
| Reflow-Spitzentemperatur | Unter 235°C, langsame Rampe (≤2°C/sec) |
| Maßgebliche Normen | IPC-2223 (Design), IPC-6013 (Qualifizierung der Leiterplatte), J-STD-001 (Löten), IPC-A-610 (Abnahmekriterien für die Bestückung) |
| Prüfumfang | AOI, Röntgenprüfung, Flying-Probe-Test oder ICT, Funktionstest |
| Vortrocknung | Üblicherweise 120-125°C, 4-8 Stunden (Feuchtigkeitsentzug vor dem Reflow) |
Bei der Bestückung flexibler Leiterplatten werden elektronische Bauteile direkt auf ein flexibles Polyimidsubstrat montiert, gelötet und geprüft. Das Verfahren unterscheidet sich deutlich von der Bestückung starrer FR4-Leiterplatten. Da das Substrat selbst flexibel und hygroskopisch ist, muss der gesamte Prozess – vom Lotpastendruck bis zum abschließenden Reflow – die materialbedingten Einschränkungen berücksichtigen: In einer üblichen SMT-Umgebung neigt das Material zum Verziehen, Knittern oder zur Blasenbildung.
Bei der Bestückung flexibler Leiterplatten (FPCA) werden Bauteile auf einem biegsamen Polyimidsubstrat platziert, das von einer stabilen Vorrichtung getragen wird. Bei Serienfertigung wird ein Reflow-Temperaturprofil unter 235°C verwendet, damit die Folie während des Lötens flach und trocken bleibt.
Wichtige Fakten, bevor Sie einen Fertigungsauftrag spezifizieren
- Dünneres Polyimid ist nicht immer die bessere Wahl: Zwar ermöglicht es einen kleineren statischen Biegeradius, doch das bedeutet nicht zwangsläufig, dass es bei dynamischer Biegebeanspruchung zuverlässiger ist.
- IPC-6013 gilt für die Leiterplatte (Klasse 1/2/3), NICHT für Löt- oder Bestückungsprozesse; dafür gelten J-STD-001 und IPC-A-610.
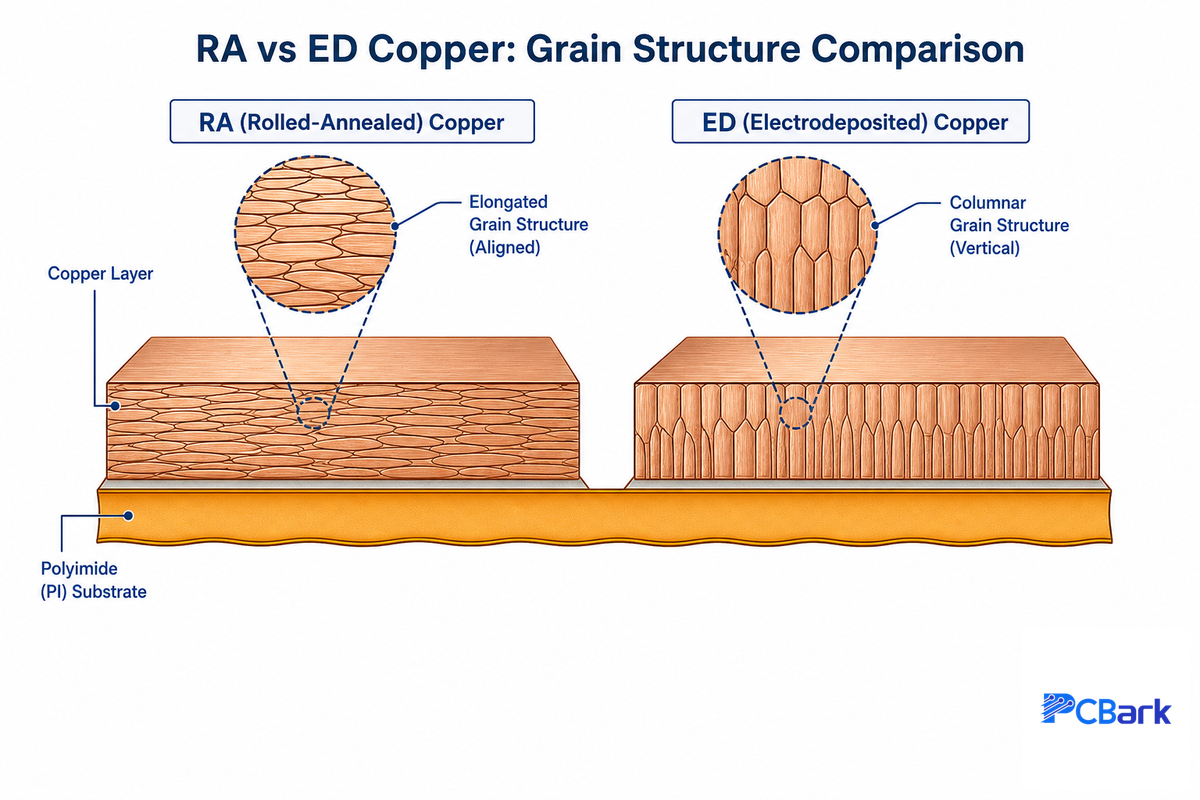
- Walzgeglühtes Kupfer hält vielen Biegezyklen stand, weil sich seine Kornstruktur beim Walzen in die Länge gezogen hat – und nicht einfach nur, weil es eine „weichere“ Kupfersorte ist.
- Feuchtigkeit ist die größte Gefahr für die Bestückung flexibler Leiterplatten: Polyimid nimmt unbemerkt Feuchtigkeit aus der normalen Raumluft auf, lange bevor der Reflow-Prozess beginnt.
- Zuverlässigkeit zeigt sich nicht in den Marketingversprechen eines Lieferanten, sondern in seinem Prüfumfang (Flying-Probe-Test, AOI, Röntgenprüfung).
Was ist die Bestückung flexibler Leiterplatten?
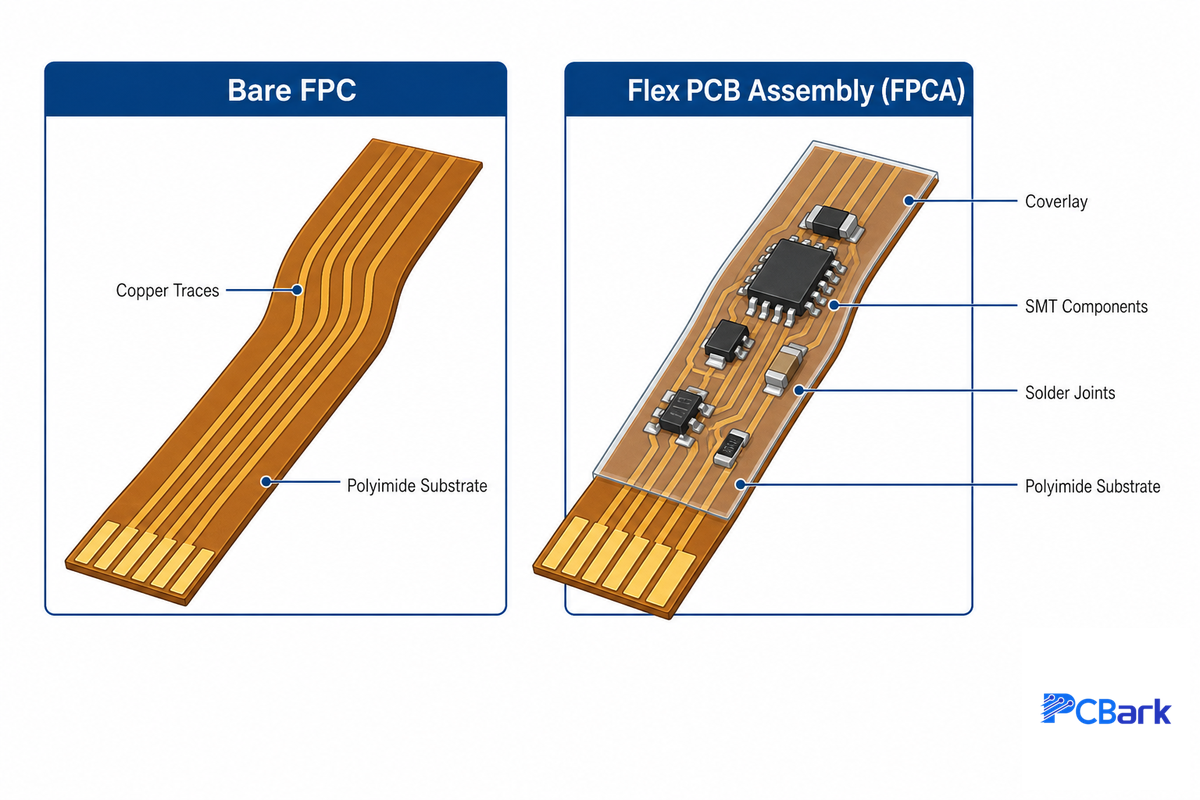
Bei der Bestückung flexibler Leiterplatten (FPCA) werden Lotpaste, Bauteile und Beschichtungen auf einer unbestückten flexiblen Leiterplatte (FPC) aufgebracht, um eine funktionsfähige elektronische Baugruppe herzustellen. Die unbestückte FPC – eine auf dünnes Polyimid geätzte Kupferbahn – ist lediglich eine Leiterbahnstruktur; erst durch die Bestückung entsteht das fertige Produkt. IPC-A-610 legt fest, wie diese fertige Baugruppe nach Abschluss der Arbeiten geprüft wird.
Diese Prüfnorm (auch das NASA-eigene Programm für Fertigungsstandards bei Missionshardware übernimmt denselben IPC-Rahmen) ist einer der Gründe, warum die Abgrenzung zwischen Leiterplattenfertigung und Bestückung bereits beim Einholen eines Angebots wichtig ist und nicht erst bei der Endabnahme. PCBark begegnet diesem Problem bei fast jedem ersten Kundengespräch: Eine Designdatei wird mit Verweis auf ein Spezifikationsblatt eingereicht, aber niemand hat geklärt, ob die Anfrage die Leiterplattenfertigung, die Bestückung oder beides umfasst. Deshalb müssen so viele Angebote für flexible Leiterplatten in einer zweiten Runde überarbeitet werden.
Die Begriffe sorgen für Verwirrung, weil die Branche für diesen Prozess verschiedene Bezeichnungen verwendet: Flexible PCBA, Bestückung flexibler Leiterplatten, Bestückung flexibler Schaltungen, FPC-SMT-Bestückung und Bestückung flexibler Schaltkreise bezeichnen alle die Montage von Bauteilen auf flexiblen Substraten – ob einseitig, doppelseitig, mehrlagig oder im flexiblen Bereich einer Starrflex-Leiterplatte. Außerdem sollten Sie zwischen der Leiterplattenbestückung und dem vorgelagerten Schritt unterscheiden: Bei der Fertigung unbestückter Leiterplatten und der Fertigung flexibler Leiterplatten wird das flexible Schaltungsmaterial für eine flexible Leiterplatte strukturiert. Für die Fertigung einer Leiterplatte mit flexiblem Substrat werden andere Materialien benötigt als für die Bestückung. Bei vielen Full-Service-Herstellern finden beide Prozesse jedoch unter einem Dach statt.
Zur Fertigung: Auf den ersten Blick mag der Kernprozess bei Prototypen und Serienaufträgen gleich erscheinen. Bei einem Prototypen steht jedoch die schnelle Lieferung der fertigen Leiterplatten stärker im Vordergrund als die niedrigstmöglichen Stückkosten. Bei einer Großserie lassen sich pro Leiterplatte höhere Investitionen in Nutzenaufteilung und Werkzeuge rechtfertigen. Auf einer typischen Full-Service-Fertigungslinie bedeutet das: Für wenige Prototypenleiterplatten reicht eine Trägervorrichtung mit einer Aufnahme; bei ausreichend hohen Stückzahlen wird eine Mehrfachaufnahme speziell dafür gefertigt, die Stückkosten zu senken.
Unklarheiten beim Leistungsumfang sind keine bloße Theorie, sondern der häufigste Grund für Missverständnisse bei Angeboten für flexible Leiterplatten. Ein Ingenieur stellt Gerber-Daten und eine Stückliste bereit und erwartet ein schlüsselfertiges Angebot für die Bestückung flexibler Leiterplatten. Das EMS-Unternehmen liest die Stückliste und kalkuliert nur die Fertigung unbestückter Leiterplatten, weil die Anfrage lediglich eine allgemeine Liste mit „Teilen und Materialien für flexible Leiterplatten“ enthält. Zwei Wochen und unzählige E-Mails später wird klar, dass die Bauteile aus der Stückliste nie angeboten wurden. Wenn Sie genau festlegen, was enthalten sein soll – etwa Bauteile für die Bestückung flexibler Leiterplatten, einen Prototypen oder eine Serienfertigung, Beschaffung, Bauteilplatzierung und Prüfung statt nur der „unbestückten flexiblen Leiterplatte“ –, vermeiden Sie diesen kostspieligen Austausch.
Was ist der Unterschied zwischen PCB und PCBA?
PCB (flexible Leiterplatte): unbestückte Leiterplatte, nur mit Leiterbahnen. Leiterplattenbestückung (Bestückung flexibler Leiterplatten): mit Lötstoppmaske, Bauteilen und/oder Coverlays sowie geprüft. Bei flexiblen Leiterplatten ist die FPC die unbestückte flexible Leiterplatte; eine flexible PCBA oder FPCA ist die bestückte FPC. Wer ein Angebot für eine „flexible PCB“ statt für eine „Bestückung flexibler Leiterplatten“ anfragt, benötigt etwas ganz anderes: Im einen Fall geht es nur um die Leiterplattenfertigung, im anderen auch um Beschaffung, Bauteilplatzierung, Löten und Prüfung.
Abgrenzung zwischen flexibler und Starrflex-Bestückung
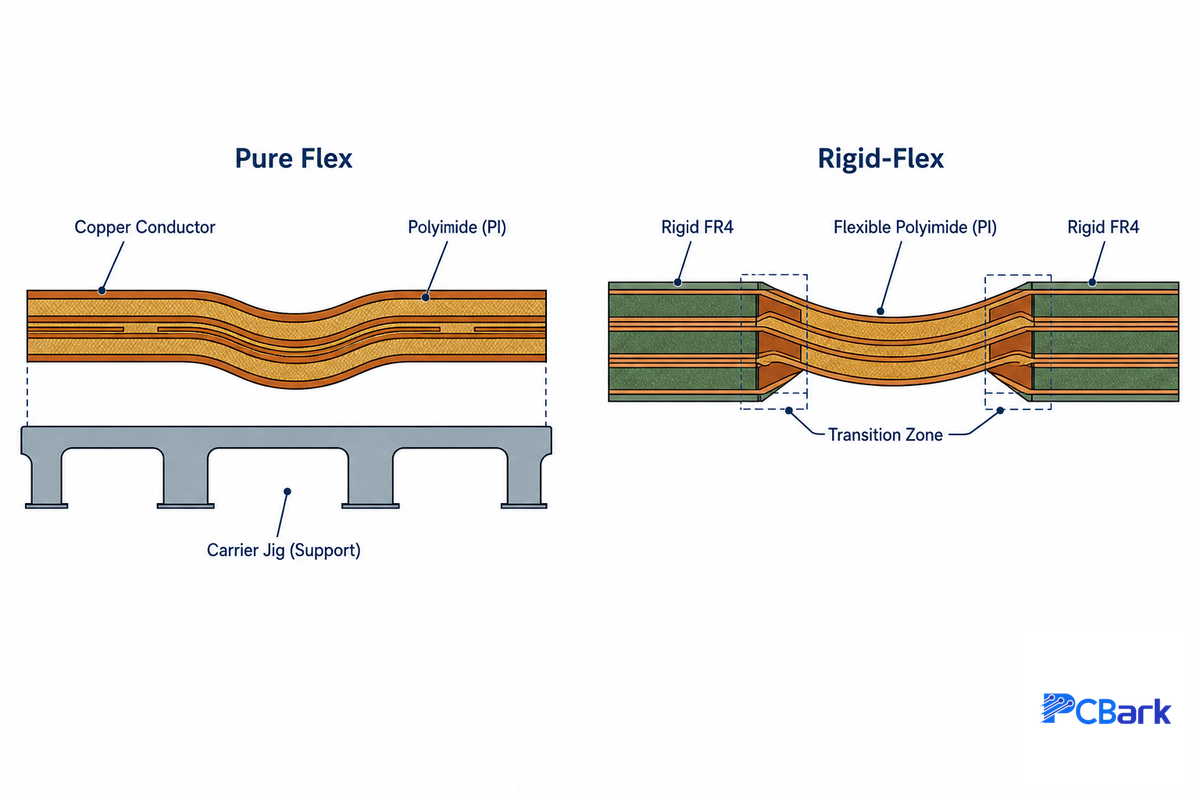
Halten Sie zunächst kurz inne und prüfen Sie Ihre Anforderungen an flexible und Starrflex-Leiterplatten: Benötigen Sie wirklich eine Kombination aus einer einfachen flexiblen und einer starren Leiterplatte oder tatsächlich Starrflex-Leiterplatten? Eine reine flexible Leiterplatte ist vollständig biegsam und wird während sämtlicher Bestückungsschritte durchgehend auf einem Träger gestützt. Starrflex-Leiterplatten kombinieren integrierte starre und flexible Bereiche. Dadurch besteht die Herausforderung bei der Bestückung nicht mehr darin, die Leiterplatte flach zu halten, sondern die unterschiedliche Wärmeausdehnung zu beherrschen. Bei der Entscheidung zwischen einer flexiblen und einer Starrflex-Leiterplatte wählen Entwickler oft Starrflex, obwohl es deutlich teurer ist als eine vergleichbare starre Leiterplatte und sich wegen der zusätzlichen Verpressungszyklen aufwendiger fertigen lässt. Dabei könnte eine einfache flexible Schaltung mit einer Versteifung an der benötigten Stelle genauso zuverlässig funktionieren und deutlich geringere Werkzeugkosten verursachen – doch „Starrflex klingt besser“. In der Fertigung wird dieser Fehler oft erst spät bemerkt: Der Lagenaufbau einer Starrflex-Leiterplatte wurde bereits angeboten, mit Werkzeugen versehen und teilweise gefertigt, bevor jemand erneut prüft, ob die zusätzlichen Verpressungszyklen überhaupt erforderlich waren. Dann sind die Werkzeugkosten bereits angefallen. PCBark weist bei der DFM-Analyse gezielt auf dieses strukturelle Risiko hin, denn die Designrichtlinien für Starrflex-Leiterplatten in IPC-2223 setzen voraus, dass diese Entscheidung bewusst und nicht automatisch getroffen wurde. Ein nach ISO 9001 zertifizierter, disziplinierter Prozess soll solche Probleme bei der Auftragsannahme erkennen, bevor Werkzeuge angefertigt werden – nicht erst danach. Eine vollständige Aufschlüsselung nach Leiterplattenart und Gesamtkosten finden Sie auf der Übersichtsseite zu den Fertigungsmöglichkeiten für flexible und Starrflex-Leiterplatten bei PCBark. Weitere Einzelheiten zum Design und zur Fertigung von Starrflex-Leiterplatten enthält unser Leitfaden zur Fertigung von Starrflex-Leiterplatten. Alternativ können Sie einen Starrflex-Leiterplattenhersteller später in diesem Leitfaden anhand derselben 6-Punkte-Checkliste bewerten.
Materialien und Substratauswahl: die physikalischen Grundlagen des Datenblatts
Datenblätter zur Bestückung flexibler Leiterplatten enthalten oft kaum mehr als eine Liste einiger gängiger Materialien für flexible Leiterplatten (Polyimid, walzgeglühtes Kupfer, Coverlay, ENIG) und die Angabe, ob der Aufbau einseitig oder doppelseitig ist. Die meisten Quellen erklären nicht, warum ein bestimmtes Material für eine Anwendung ausgewählt wird. Doch genau dieses „Warum“ entscheidet darüber, ob Ihr Gerät Biegezyklen übersteht.
Polyimid: hitzebeständig und unbemerkt feuchtigkeitsdurstig
Polyimid (PI) wird häufig als flexibles Substrat verwendet, da es im Vergleich zu allgemeineren Polymeren sowohl Reflow-Temperaturen als auch wiederholtem Biegen besser standhält. Für die Bestückung flexibler Leiterplatten ist insbesondere die Glasübergangstemperatur (Tg) des Polyamidimid-Polymerharzes (des Substrats flexibler Leiterplatten) entscheidend. Liegt die Tg des PI-Materials unter etwa 250°C, können die Hitzebeständigkeit und die Dimensionsstabilität des Substrats beim Reflow-Löten beeinträchtigt werden. Für hochzuverlässige Bestückungen flexibler Leiterplatten werden üblicherweise Materialien mit Tg-Werten von 280°C-300°C oder mehr angestrebt. Dieser Schwellenwert ist direkt in den USPTO-Patentanmeldungen zu Harzformulierungen für flexible kupferkaschierte Laminate dokumentiert.
Ein Aspekt überrascht Ingenieure mit Erfahrung bei starren Leiterplatten besonders oft: Polyimid ist hygroskopisch. Es nimmt Feuchtigkeit aus der normalen Raumluft auf. Selbst moderne Sorten mit geringer Feuchtigkeitsaufnahme können auf eine Feuchtigkeitsaufnahme von etwa 0,3 % ausgelegt sein – ein Wert, der mit der in der Fachliteratur dokumentierten Polyimidchemie mit geringer Wasseraufnahme übereinstimmt. Doch bereits ein paar Tage in einem ungeschützten Raum können ausreichen, um eine Leiterplatte so stark mit Feuchtigkeit zu sättigen, dass diese beim Reflow schlagartig verdampft und Delamination oder Blasenbildung verursacht. Das bekannte „Popcorning“ feuchtigkeitsempfindlicher Bauteile auf starren Leiterplatten tritt bei flexiblen Substraten noch leichter auf als bei FR4. Genau deshalb ist die Vortrocknung nicht optional. Sie ist nicht bloß ein allgemeiner Schritt zum „Trocknen des Teils“, sondern dient dazu, eine bekannte und quantifizierbare Fehlerursache auszuschließen.
Walzgeglühtes und galvanisch abgeschiedenes Kupfer: Entscheidend ist die Kornstruktur, nicht die Weichheit
Bei flexiblen Schaltungen wird fast immer walzgeglühtes Kupfer (RA) anstelle des galvanisch abgeschiedenen Kupfers (ED) verwendet, das auf den meisten starren Leiterplatten zu finden ist. Das ist kein Marketingtrick, sondern Metallurgie. Durch das Walzen wird die Kupferkornstruktur in Walzrichtung gestreckt – Materialwissenschaftler bezeichnen dies als „β-Fasertextur“. ED-Kupfer weist dagegen meist eine säulenförmige oder gleichachsige Kornstruktur auf. Studien, die walzgeglühte Kupferfolie für flexible Schaltungen gezielt untersuchen, zeigen elastisch-plastisches Verhalten und Ermüdungsverhalten bei geringer Zyklenzahl, wie sie für eine optimierte Biegefolie typisch sind. Andere Untersuchungen zu herkömmlichem ED-Kupfer mit hohem Chloridgehalt zeigen eine vergleichsweise geringe Ermüdungsduktilität. Die Unterschiede zwischen diesen beiden Folienarten gehen außerdem über das Kupfer hinaus: Faktoren wie das Klebstoffsystem, der Verbundaufbau des Coverlays, die Leiterbahnbreite und die Kupferdicke beeinflussen die tatsächliche Ermüdungsbeständigkeit. Ein kompetenter Bestückungspartner für flexible Leiterplatten bespricht daher den gesamten Lagenaufbau und dessen langfristige Fertigbarkeit – nicht nur die Verwendung von „RA-Kupfer“.
⚠️ Der Mythos „Je dünner das Material, desto besser die Biegeeigenschaften“
Das ist eine der Fragen, die Käufer bei der Bestückung flexibler Leiterplatten immer wieder stellen: Dünneres Polyimid ermöglicht tatsächlich einen kleineren statischen Biegeradius. Daraus folgt jedoch nicht zwangsläufig, dass es bei wiederholter dynamischer Biegebeanspruchung zuverlässiger ist. Die Ermüdungslebensdauer hängt nicht nur von der Substratdicke ab, sondern auch von der Dehnungsamplitude, der Leiterbahnbreite, der Kupferdicke und davon, wie das flexible Design die Spannungskonzentration an den Übergängen zwischen Leiterbahn und Pad beherrscht. Als Faustregel kann das 10-fache der Substratdicke eine akzeptable Ausgangsbasis für das Design sein. Die Lebensdauer in Biegezyklen muss jedoch anhand des konkreten Aufbaus überprüft werden.
| Materialkategorie | Typische Spezifikation | Warum das wichtig ist |
|---|---|---|
| Polyimidfolie (PI) – Basissubstrat | 12,5-125 µm, Tg 250-300°C | Standardbasis für flexible Leiterplatten; hygroskopisch, muss vor dem Reflow vorgetrocknet werden |
| Flüssigkristallpolymer (LCP) – Basissubstrat | Dk ~3,0-3,2 bei 10 GHz | Geringere Feuchtigkeitsaufnahme und bessere Signalintegrität bei hohen Frequenzen als PI; Einsatz bei ungefähr 5 GHz und darüber |
| Walzgeglühtes Kupfer (RA) – Leiter | ½-1 oz, Dehnung >30 % | Gestreckte Kornstruktur hält Tausenden von Biegezyklen stand |
| Galvanisch abgeschiedenes Kupfer (ED) – Leiter | ~1 oz, Dehnung ~10 % | Kostengünstig, aber nur für statische (nicht biegebeanspruchte) Bereiche geeignet |
| Coverlay mit Acrylklebstoff | 12,5-50 µm, bis zu 200°C | Kostengünstiger Schutz von Leiterbahnen bei Aufbauten mit standardmäßiger Zuverlässigkeit |
| Klebstofffreies Coverlay | Gleiche PI-Folie, keine Klebeschicht | Beste Dimensionsstabilität und geringste Feuchtigkeitsaufnahme bei hochdichten Aufbauten oder Aufbauten der Klasse 3 |
| ENIG-Oberflächenfinish | ~3-8 µin Au über ~120-240 µin Ni | Lange Lagerfähigkeit und ebene Pads für Bauteile mit feinem Raster |
| Chemisch-Silber-Oberflächenfinish | ~5-12 µin Ag | Hervorragende Lötbarkeit, kostengünstiger als ENIG, kürzere Lagerfähigkeit |
| FR4-Versteifung | 0,1-1,6 mm | Universelle lokale Versteifung unter Steckverbindern, geringste Kosten |
| Versteifung aus Edelstahl | 0,1-0,3 mm | Höchste mechanische Belastbarkeit bei geringster Dicke |
Ein mehrlagiger Aufbau flexibler Leiterplatten (häufig drei bis acht Lagen, bei speziellen medizinischen oder modularen Designs manchmal mehr) ist noch komplexer als ein doppelseitiger Aufbau: Jeder weitere Verpressungsschritt bringt zusätzliche thermische und mechanische Belastungen sowie Anforderungen an die Passgenauigkeit mit sich. Deshalb wird bei flexiblen Leiterplatten mit mehr Lagen oft ein kleinerer statischer Biegeradius angestrebt als bei einlagigen Aufbauten.
📐 Technischer Hinweis
Wenn Sie bei einer flexiblen Verbindung eine kontrollierte Impedanz einhalten müssen, sollten Sie beachten, dass das flexible Dielektrikum im Allgemeinen engere und besser vorhersagbare Dk-Werte bietet als glasfaserverstärktes FR4 oder andere herkömmliche Materialien für starre Leiterplatten. Das ist ein Leistungsvorteil für die Hochgeschwindigkeits-Leiterbahnführung in elektronischen Geräten, macht jedoch eine Prüfung des Lagenaufbaus bereits beim Leiterplattendesign umso wichtiger.
So läuft die Bestückung flexibler Leiterplatten tatsächlich ab – Schritt für Schritt
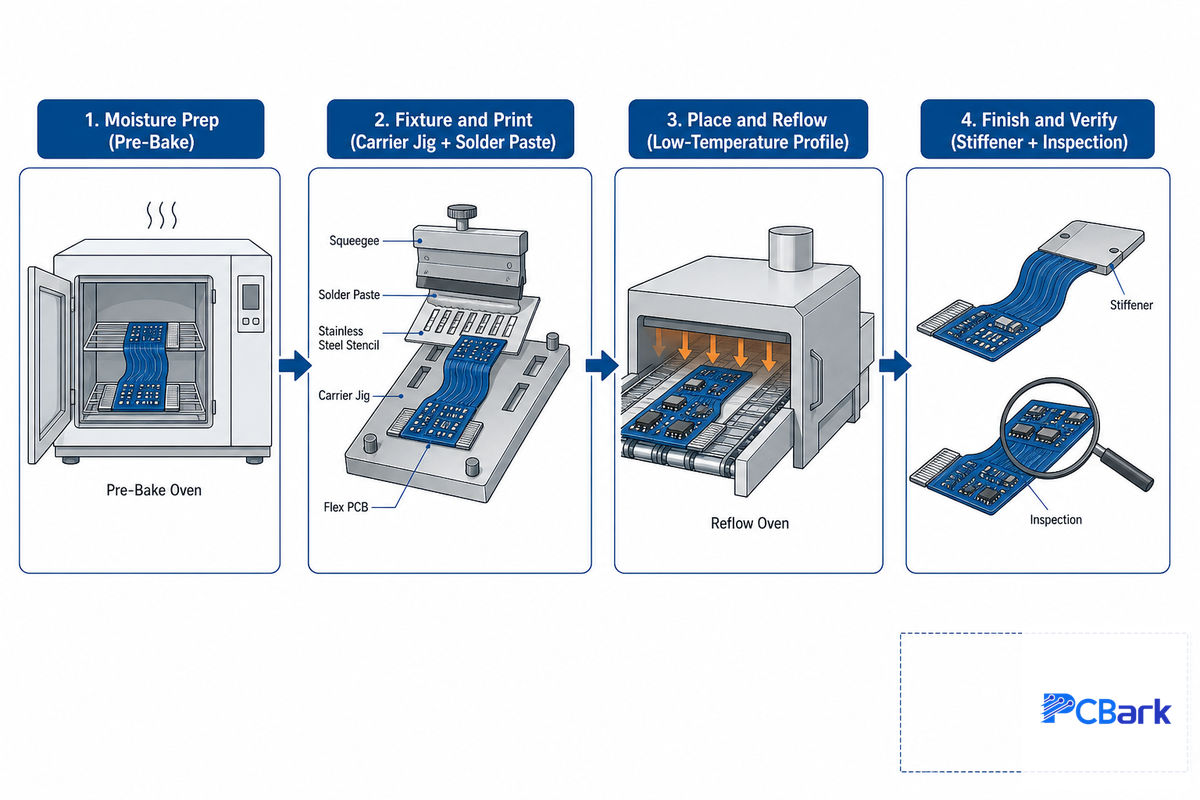
Abseits des Marketing-Hypes läuft die Bestückung flexibler Leiterplatten in vier weitgehend vorhersehbaren Phasen ab: Feuchtigkeitsvorbereitung, Fixierung, Bauteilplatzierung und Reflow sowie abschließende Prüfung und Verifizierung. Der Unterschied zur SMT-Bestückung starrer Leiterplatten liegt darin, was in jeder Phase geschehen muss, damit das biegsame, empfindliche Substrat flach und ausgerichtet bleibt und nicht durch Hitze beschädigt wird – es reicht nicht, es einfach nur zu löten.
4-stufige Abfolge zur Fixierung flexibler Leiterplatten
Schritt 1 – Feuchtigkeitsvorbereitung
Techniker trocknen die unbestückten flexiblen Leiterplatten vor (üblicherweise mehrere Stunden bei 120-125°C; die Dauer hängt von der Leiterplattendicke und den Lagerbedingungen ab), damit die enthaltene Feuchtigkeit beim Reflow nicht schlagartig verdampft.
Schritt 2 – Fixieren und LotpastendruckTechniker setzen die flexible Schaltung auf eine starre Palette oder Vorrichtung – entweder mithilfe von Passbohrungen oder durch Vakuumfixierung –, da sie nicht eigenständig durch das Förderband einer normalen SMT-Linie transportiert werden kann. Anschließend wird Lotpaste durch eine Schablone auf die Pads gedruckt, während die Leiterplatte flach fixiert bleibt.
Schritt 3 – Platzieren und ReflowBestückungsautomaten platzieren die Bauteile auf dem Substrat. Dabei wird die Platzierungskraft genau kontrolliert, damit das sehr dünne Leiterplattenmaterial nicht verformt wird. Anschließend durchläuft die Baugruppe den Reflow-Prozess mit einem Temperaturprofil für niedrige Temperaturen. Bei den meisten Aufbauten liegt die Spitzentemperatur unter 235°C und damit deutlich unter der für hochzuverlässige Polyimidqualitäten dokumentierten Tg-Obergrenze von 280-300°C, um sowohl das Polyimid als auch die Lötverbindungen vor Schäden zu schützen.
Schritt 4 – Abschließen und prüfenVersteifungen werden nach dem Reflow hinzugefügt, um Bereiche lokal abzustützen, an denen Steckverbinder oder schwerere Bauteile montiert werden müssen. Anschließend wird die Baugruppe aus der Vorrichtung gelöst und den Prüfstationen zugeführt, darunter optische Prüfung (AOI), Röntgenprüfung (zur Kontrolle verdeckter Lötstellen) und elektrische Prüfung.
In der Leiterplattenfertigung und Bestückung allgemein gilt für Fertigungslinien, die sowohl flexible als auch starre Teile und deren flexible Bereiche bearbeiten: Dieser vierstufige Prozess ist der Hauptgrund dafür, dass eine flexible Leiterplatte langsamer durch die Linie läuft als eine vergleichbare starre Leiterplatte. Die oben beschriebenen vier Schritte für flexible Leiterplatten umfassen eine Fixierung und eine Anpassung des Reflow-Temperaturprofils, die bei starren Leiterplatten entfallen. Die abschließende Prüfung nach IPC-A-610 muss jedoch für jedes Bauteil erfolgen, unabhängig davon, wie viel besondere Handhabung während der Bestückung erforderlich war. Deshalb plant PCBark für Aufträge mit flexiblen Leiterplatten Zeitpuffer in den Linienplan ein, statt sie wie beliebige starre Nutzen einzutakten.
Warum sich SMT auf flexiblen Substraten grundlegend unterscheidet
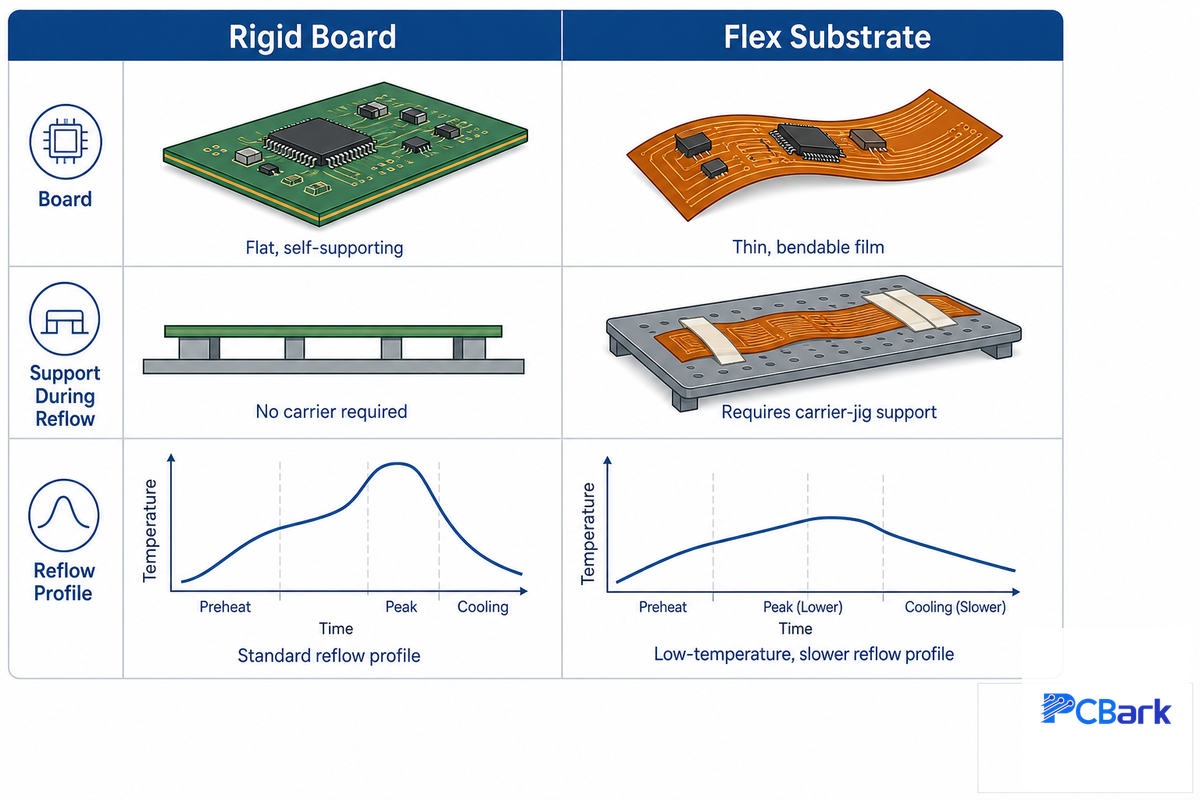
Standard-SMT-Linien sind für starre Leiterplatten ausgelegt, die sich beim Lotpastendruck und bei der Bauteilplatzierung selbst tragen können. Flexible Substrate behalten ihre Form nicht von allein. Dieser eine Unterschied bedingt die meisten Prozessanpassungen, die Käufer in einem Angebot für eine flexible Leiterplatte bemerken – von der Fixierung bis zum Temperaturprofil.
Warum ist eine durchgehende externe Stabilisierung (Werkzeug) ein grundlegender Schritt bei der Bestückung flexibler Leiterplatten?
Ohne eine externe Träger- oder Fixiervorrichtung würde sich eine reine flexible Schaltung, die nur aus einer sehr dünnen und biegsamen Polyimidschicht besteht, beim Lotpastendruck und bei der Bauteilplatzierung biegen, durchhängen oder knittern und dadurch ihre Form verändern. Das würde die entscheidende Dimensionsstabilität beeinträchtigen. Die durchgehende externe Stabilisierung vom Lötprozess über die Bauteilplatzierung bis zum Reflow gewährleistet eine präzise Ausrichtung, denn jede Fehlregistrierung führt direkt entweder zu einer Unterbrechung oder zu einer Lötbrücke.
Auch die thermischen Eigenschaften sorgen für zusätzliche Schwierigkeiten: Die deutlich niedrigere Glasübergangstemperatur (Tg) von Polyimid und seine im Vergleich zu starrem FR4 geringere Wärmekapazität stellen einen weiteren Faktor dar. Anders als bei Prozessen für starre Leiterplatten, die meist mit aggressiveren Temperaturprofilen arbeiten, müssen flexible Teile beim Reflow sehr langsam und mit einer flachen Temperaturanstiegsrampe erhitzt werden; auch die Spitzentemperatur muss niedrig sein, damit das Polyimid selbst nicht thermisch geschädigt wird. Dabei gilt dieselbe Tg-Obergrenze, die zuvor in der Patentschrift zur Harzliteratur dokumentiert wurde. Gleichzeitig müssen die Lötverbindungen vor einem Temperaturschock geschützt werden. Daher verwendet man für flexible Leiterplatten in der Bestückung speziell angepasste Reflow-Profile für niedrige Temperaturen, statt ein Standardprofil für starre Leiterplatten anzupassen.
Wird dieser Prozess in der Fertigung übersehen, kann Folgendes passieren: Eine Charge flexibler Leiterplatten läuft mit einem Standard-Reflow-Profil für starre Leiterplatten durch den Ofen, weil sie bereits darin liegt. Das Polyimid im heißen Bereich kann sich verfärben oder leicht verziehen. Bei einer AOI nach dem Reflow werden dann möglicherweise abgehobene Pads erkannt, die bei einem für starre Leiterplatten vorgesehenen Profil nicht aufgetreten wären. Das führt zum Ausschuss. Die Ursache ist schlicht die falsche Auswahl des Temperaturprofils. Deshalb lohnt es sich, die fünf Minuten aufzuwenden und den Lieferanten um sein dokumentiertes Niedrigtemperaturprofil zu bitten, statt sich auf die Annahme „Wir fertigen flexible Leiterplatten“ zu verlassen.
Normen im Überblick: Welche beantwortet welche Frage?
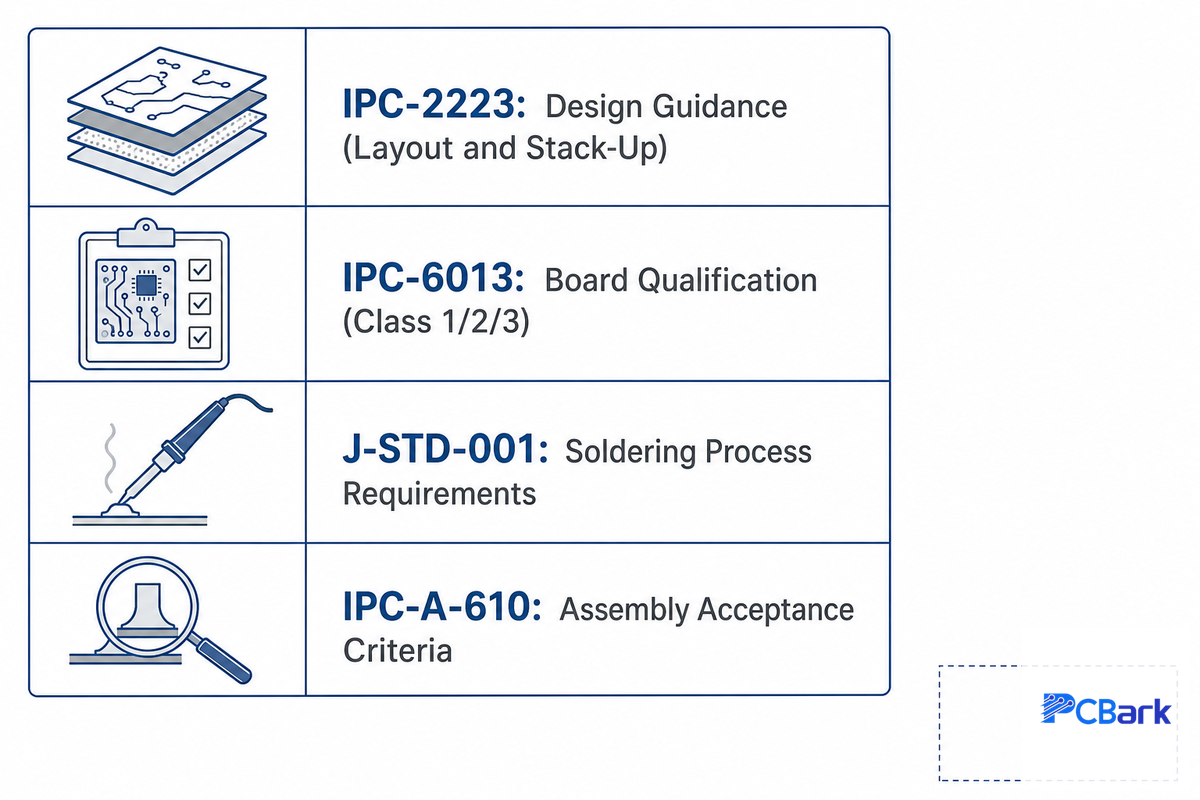
Hier scheitern viele ansonsten fundierte technische Inhalte: IPC-6013 wird regelmäßig als „die“ Norm für die Flex-Baugruppenbestückung bezeichnet. Tatsächlich ist sie jedoch eine Norm für Leiterplatten und keine Norm für das Prozessprofil der Bestückung. Dieser Unterschied im Prüfumfang ist wichtig, wenn Sie ihn in eine Einkaufsspezifikation oder ein Lieferantenaudit aufnehmen.
| Norm | Was sie regelt | Fragen Sie danach, wenn … |
|---|---|---|
| IPC-2223 | Leitlinien zum Design von Flex- und Starrflex-Leiterplatten – Dicke, Biegeradius, Layout | Sie noch am Layout arbeiten und Leitlinien zu Biegeradius oder Lagenaufbau benötigen |
| IPC-6013 | Qualifizierung und Leistungsanforderungen an die Leiterplatte – Klassen 1/2/3 für die unbestückte bzw. fertiggestellte Leiterplatte | Sie festlegen müssen, welche Zuverlässigkeitsklasse die Leiterplatte erfüllen muss |
| J-STD-001 | Anforderungen an den Lötprozess – Materialien, Verfahren und Prozesskontrolle | Sie den Lötprozess des Bestückers selbst qualifizieren |
| IPC-A-610 | Abnahmekriterien für elektronische Baugruppen – Kriterien für Sichtprüfung und Verarbeitungsqualität | Sie eine fertige Baugruppe anhand einer Pass/Fail-Norm prüfen |
Die meisten Missverständnisse drehen sich um das Klassensystem in IPC-6013. Produkte der Klasse 1 müssen lediglich eine grundlegende Funktion erfüllen und haben die kürzestmögliche Lebensdauer – etwa einfaches Zubehör für Unterhaltungselektronik. Geräte der Klasse 2 müssen eine längere Zuverlässigkeit bieten, wie die meisten Industrie- und Automobilelektronikprodukte. Produkte der Klasse 3 wiederum sind auf höchste Zuverlässigkeit ausgelegt und häufig für extreme Einsatzbedingungen bestimmt, bei denen Leben und Tod auf dem Spiel stehen – etwa in der Luft- und Raumfahrt, bei medizinischen Implantaten und in militärischer Ausrüstung. Diese Zuverlässigkeitsklasse ist nicht bloß eine Formalität in den Unterlagen: Dazu gehört auch das Material mit höherem Tg-Wert, das im oben unter Materialien besprochenen Patentregister für Polyimidharze dokumentiert ist.
Beispiel: Die passende Klasse wählen
- Medizinische Implantate oder andere lebenserhaltende Geräte → Klasse 3 (Anforderung: KEINE Fehler; Rückverfolgbarkeit wird vorausgesetzt)
- Industriesensor oder Steuergerät für Automobile → Klasse 2 (längere Zuverlässigkeit, aber nicht lebensnotwendig)
- Verbraucherzubehör mit relativ kurzer erwarteter Lebensdauer → Klasse 1 (muss die Grundfunktionen erfüllen, mehr nicht)
Wenn Sie nicht sicher sind, welcher Klasse Ihr Produkt zuzuordnen ist, klären Sie das mit dem Entwickler, bevor Sie Angebote anfordern. Sie sollten nicht erst feststellen müssen, dass Ihre Leiterplatte der Klasse 1 im Einsatz bei einer Anwendung der Klasse 2 ausfällt.
Prüfung und Tests: Was Sie von jedem Anbieter verlangen sollten
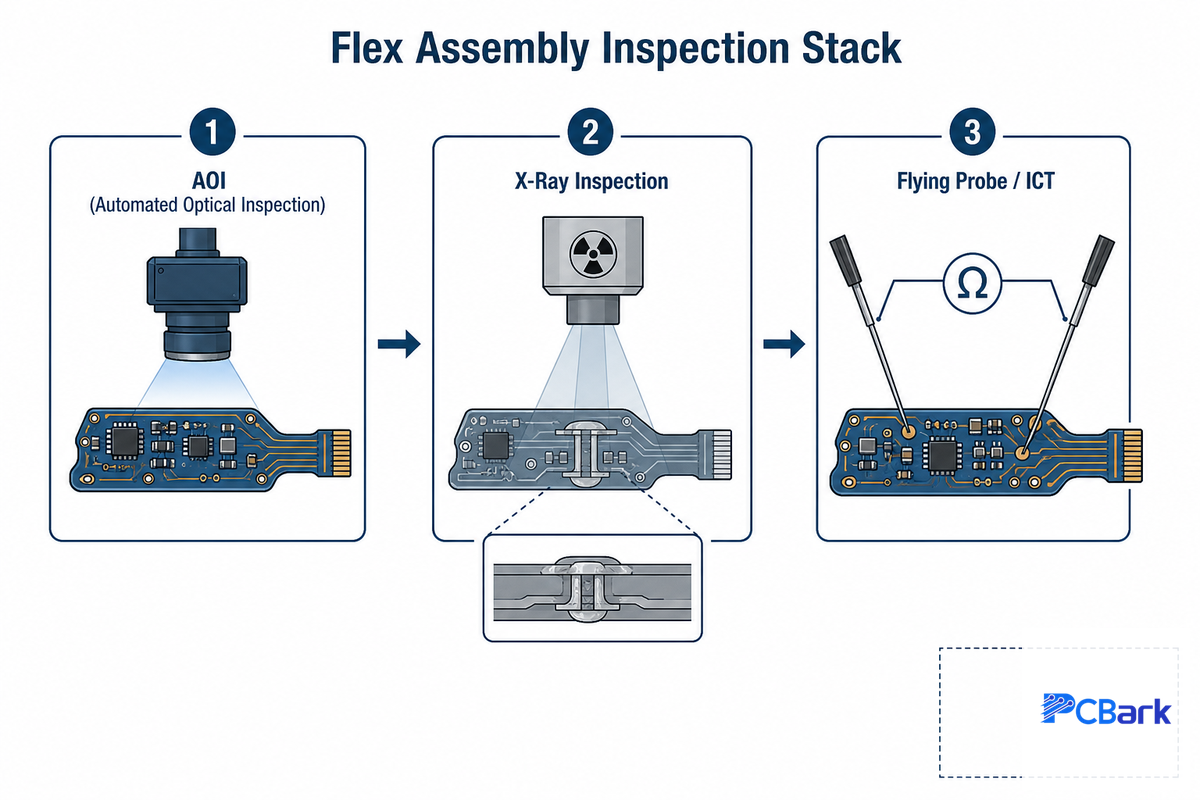
Unabhängig davon, welchen Bestückungspartner Sie wählen: Der zuverlässigste Hinweis auf eine erfolgreiche Flex-Leiterplattenbestückung sind die Prüfgeräte und Verfahren, die dem Prozess zugrunde liegen. Selbst das NASA-Programm für Verarbeitungsstandards betrachtet dokumentierte Prüfverfahren – nicht nur die zugrunde liegende Zertifizierung – als entscheidendes Qualitätsmerkmal für Verbindungsbaugruppen. Hier erfahren Sie, was Sie anfordern sollten und warum.
- AOI (Automatische Optische Inspektion) für jede Baugruppe: Damit lassen sich nach dem Reflow-Prozess Fehlausrichtungen, Lötbrücken und andere offensichtliche sichtbare Mängel erkennen.
- Röntgenprüfung der Lötstellen: Sie ermöglicht die Prüfung von Lötstellen unter Bauteilgehäusen oder Versteifungen, die optisch nicht zugänglich sind.
- Flying-Probe-Test oder ICT: Damit wird sichergestellt, dass die Lötstellen und durchkontaktierten Bohrungen, die die Lagen der Schaltung verbinden, nicht nur optisch akzeptabel, sondern auch tatsächlich elektrisch leitfähig sind.
- Dokumentierte Vorbackverfahren: Sie sollten die konkreten Vorbacktemperaturen und -zeiten kennen und wissen, ob diese an die Leiterplattendicke angepasst werden.
- Nachweise zu Biegezyklen-Tests für dynamische Anwendungen: Ein Anbieter muss durch gründliche Tests belegen können, dass er die Haltbarkeit und Zuverlässigkeit des Flex-Designs überprüft hat, statt es nur zu behaupten.
Der letzte Punkt ist keine Formalität. Ein dokumentierter Fall einer Starrflex-Leiterplatte für die medizinische Bildgebung (PICA Manufacturing Solutions) zeigt warum: Gefordert waren 2 Millionen Biegezyklen bei einem 14-lagigen Aufbau mit kontrollierter Impedanz – etwa 700x so viele wie die 2.000-3.000 Zyklen, denen eine typische Flex-Verbindung standhält. Der erste Prototyp überstand nur 10.000 Zyklen, bevor Mängel auftraten. Die Lösung war kein anderes Material, sondern die Verlagerung des Kupfers auf die neutrale Biegeachse und das Hinzufügen einer Abschirmfolie, um die Impedanzkontrolle bei der verringerten Dicke des Flexbereichs zu erhalten. Genau solche Probleme soll eine Anforderung an Biegezyklen-Tests erkennen, bevor sie im Einsatz zum Ausfall führen.
Welche Bestückungsfehler treten bei flexiblen Leiterplatten am häufigsten auf, und wie lassen sie sich vermeiden?
Die häufigsten spezifischen Fehler bei Flex-Leiterplatten betreffen drei Bereiche: feuchtigkeitsbedingte Delamination und abgehobene Lötpads, Risse in Leiterbahnen an Biegestellen sowie kalte oder nicht benetzte Lötstellen infolge eines zu aggressiven Temperaturprofils. Delamination entsteht, wenn das Polyimid Feuchtigkeit aufnimmt, die beim Reflow schlagartig zu Dampf wird. Durch Vorbacken der Leiterplatte wird die Feuchtigkeit entfernt, bevor das passieren kann.
Der wichtigste begünstigende Faktor ist die Feuchtigkeitsaufnahme des Polyimids während der Zeit zwischen Leiterplattenfertigung und Bestückung. Polyimid nimmt deutlich mehr Wasser auf als starres FR4. Wird die unbestückte Leiterplatte längere Zeit der Umgebungsluft ausgesetzt, ist das eine Hauptursache für diese Fehler. Risse in Leiterbahnen entstehen meist am Übergang zur Biegestelle und nicht direkt unter der Coverlay-Folie. Eine über die Biegelinie hinausreichende Coverlay-Abdeckung verbessert die Zuverlässigkeit. Ein abgerundeter Übergang von der Leiterbahn zum Lötpad verlängert die Lebensdauer bei wiederholtem Biegen gegenüber scharf rechtwinkligen Übergängen. Kalte oder nicht benetzende Lötstellen weisen in der Regel auf ein Reflow-Profil hin, das nicht niedrig genug angesetzt war, um eine Überschreitung der für das jeweilige Polyimid geltenden Temperaturgrenzen zu verhindern.
Wie wirken sich Umgebungsbedingungen auf die langfristige Zuverlässigkeit flexibler Leiterplatten aus?
Feuchtigkeit, Temperaturspitzen und Staub bzw. Verunreinigungen sind die drei wichtigsten Faktoren für die langfristige Zuverlässigkeit einer Flex-Baugruppe und können sich gegenseitig beeinflussen. Wiederholte hohe Luftfeuchtigkeit kann Klebeverbindungen mit der Zeit beeinträchtigen, selbst wenn der Aufbau bei Auslieferung die Spezifikation erfüllte.
Für Umgebungen mit höherem Risiko – etwa im Motorraum von Automobilen, bei Außenanwendungen und bei manchen medizinischen Anwendungen mit Sterilisationszyklen – werden üblicherweise eine Schutzlackierung, Polyimidmaterial mit höherem Tg-Wert und eine kontrollierte Lagerung der Leiterplatten zwischen der Fertigung und dem Einbau in das Endprodukt empfohlen. Die Kontrolle von Partikeln und chemischen Verunreinigungen während der Fertigung verringert zusätzlich das Risiko, dass latente Fehler später im Einsatz auftreten.
Einsatzbereiche für die Flex-Leiterplattenbestückung
Drei wichtige Branchen treiben die Nachfrage nach Flex-Leiterplattenbestückung an. Jede setzt dabei andere Prioritäten: Bei Medizingeräten zählen Biokompatibilität und lückenlose Rückverfolgbarkeit ohne Fehler, in der Automobilindustrie Temperaturbereich und Vibrationsbeständigkeit und bei Wearables die Lebensdauer bei dynamischen Biegezyklen auf immer kleinerem Bauraum.
| Branche | Maßgebliche Normen | Wichtigste Priorität |
|---|---|---|
| Medizingeräte (implantierbare Geräte, tragbare Monitore) | ISO 13485, ISO 10993 (Biokompatibilität), häufig IPC-6013 Klasse 3 | Biokompatibilität und lückenlose Rückverfolgbarkeit ohne Fehler |
| Automobilindustrie (EV, ADAS) | AEC-Q200 (Qualifizierung der Bauteil-Stressfestigkeit), IATF 16949 (Qualitätsmanagementsystem) | Temperaturbereich (typischerweise -40°C bis +150°C) und Vibrationsbeständigkeit |
| Wearables und Unterhaltungselektronik | Typischerweise IPC-6013 Klasse 1-2 | Lebensdauer bei dynamischen Biegezyklen und Miniaturisierung |
Im Medizinbereich ist noch ein weiterer Punkt zu beachten. Wie die obige Tabelle zusammenfasst, beschreibt ISO 13485 das Qualitätsmanagementsystem eines Herstellers, während die biologischen Anforderungen von ISO 10993 im Allgemeinen die Biokompatibilitätsprüfung eines Geräts regeln, wenn die Flex-Leiterplatte den Patienten berühren soll. Bei implantierbaren Medizinprodukten müssen nicht nur die Basismaterialien geeignet sein. Auch die konkrete Materialgüte, das Oberflächenfinish und etwaige Nachbehandlungen müssen das Bioevaluierungsverfahren durchlaufen – genau wie in den USPTO-Patentanmeldungen zum Aufbau flexibler implantierbarer Elektrodenarrays dokumentiert, bei denen Flex-Substrat, Gehäusematerial und Elektrodenbauart gemeinsam biokompatibel sein mussten und nicht jeweils einzeln zugelassen werden konnten. Polyimid wird aufgrund seiner nachgewiesenen Biokompatibilität schon seit einiger Zeit in medizinischen Anwendungen eingesetzt. Für die biologische Freigabe sind jedoch weiterhin die konkrete Materialgüte und Oberflächenbehandlung entscheidend. In der Automobilindustrie beschreibt die Qualifizierung nach AEC-Q200 die Belastbarkeit des Bauteils, während die Norm IATF 16949 das Qualitätsmanagementsystem des Herstellers betrifft. Keine der beiden qualifiziert für sich genommen eine fertige Flex-Baugruppe. Ein qualifizierter Lieferant für Flex-Baugruppen in Automobilqualität sollte erläutern können, wie er beide Bereiche abdeckt und sicherstellt, dass sein Prüfprogramm mit Ihren übrigen Anforderungen an Leiterplatten für Automobilbauteile vereinbar ist.
Welche Faktoren bestimmen die Kosten der Flex-Leiterplattenbestückung?
Die Bestückung von Flex-Leiterplatten ist grundsätzlich teurer als die Bestückung starrer Leiterplatten. Polyimidlaminat kostet in der Regel ein Mehrfaches von FR4. Hinzu kommen die Kosten für Vorrichtungen, mit denen sich spezielle Designs für das Fräsen flach halten lassen. Zusätzliche Lagen über die ersten 2 hinaus sowie die Wahl der Versteifung und des Oberflächenfinishs erhöhen die Kosten weiter.
Der teuerste Fehler, den wir bei Angeboten zur Flex-Leiterplattenbestückung beobachtet haben, ist nicht die Materialwahl, sondern die Diskrepanz zwischen der geforderten Zuverlässigkeitsklasse und der tatsächlichen Anwendung. In den von uns geprüften Fällen erhöhten Spezifikationen für Verbraucher-Wearables mit Prüf- und Dokumentationsanforderungen nach IPC-6013 Klasse 3 die Stückkosten um etwa 20-40 %, obwohl die Anwendung diese Anforderungen nicht erforderte. Ein Hersteller von Flex-Leiterplattenbestückungen, der dasselbe Produkt in der passenden Klasse anbietet, kann um mehrere zehn Prozent günstiger liegen – ohne das Material zu ändern. Prüfen Sie die Klasse vor der Angebotsanfrage, nicht danach. Sie ist der einzelne größte Kostentreiber bei einem Flex-Projekt. Die ausführliche, mit Zahlen belegte Darstellung einschließlich der genauen Gewichtung der Kostentreiber für Ihren Aufbau finden Sie auf der Seite zur Flex-Leiterplattenbestückung von PCBark. Mit dem dortigen Tool zu Kostentreibern sehen Sie genau, wofür Ihr Projektbudget eingesetzt wird, bevor Sie ein Angebot anfordern.
So bewerten Sie einen Partner für die Flex-Bestückung
Nicht jeder Leiterplattenbestücker, der „Flex“ bewirbt, fertigt Flex-Leiterplatten tatsächlich mit einem speziell dafür ausgelegten Prozess. Manche betreiben lediglich eine Fertigungslinie für starre Leiterplatten mit besonderer Sorgfalt und bezeichnen sich dann als flex-tauglich. Diese anbieterneutrale Prüfliste hilft Ihnen bei der Auswahl – unabhängig davon, was eine einzelne Zertifizierung verspricht.
Checkliste mit 6 Punkten zur Bewertung eines Partners für die Flex-Bestückung
- Dokumentiertes Niedertemperatur-Reflow-Profil – kein allgemeines Profil für starre Leiterplatten, das lediglich „mit besonderer Sorgfalt“ angewendet wird
- Polyimid und klebstofffreie Laminate auf Lager – Ihre Fertigung sollte nicht auf Spezialmaterial warten müssen, das erst bei Bedarf beschafft wird
- Spezielle Werkzeuge für starre Träger – auf Ihr Design abgestimmt statt eine Einheitslösung für alle
- Vollständiges Prüfprogramm mit AOI, Röntgenprüfung und entweder Flying-Probe-Test oder ICT, nicht nur Sichtprüfung (dasselbe mehrstufige Prüfprinzip aus dem NASA-Programm für Verarbeitungsqualität gilt für missionskritische Verbindungen)
- Leiterplattenfertigung und Bestückung am selben Fertigungsstandort oder mit einem eng abgestimmten, klar definierten Prozess, um gegenseitige Schuldzuweisungen bei Problemen mit Versteifungen oder Coverlay zu vermeiden
- Realistische Vorlaufzeiten – fragen Sie nach den Faktoren, die den Zeitplan bestimmen (Lagenzahl, Versteifungskonzept, Oberflächenfinish, Prüfanforderungen), und vereinbaren Sie anhand Ihrer Dateien einen verbindlichen Liefertermin, statt Marketingangaben zu übernehmen.
„Bei der Lieferantenprüfung wünschen wir uns, dass mehr Einkäufer früher nach dem Normengefüge fragen und nicht nur die Zertifikate an der Wand betrachten. Ein Lieferant kann nach ISO 9001 zertifiziert sein und trotzdem kein dokumentiertes Niedertemperatur-Reflow-Profil für Polyimid haben. Fragen Sie nach dem Prozessprofil, nicht nur nach der Zertifizierung.“
Wenn Ihre Bewertung für einen umfassenden Service für Flex- und Starrflex-Leiterplatten spricht, finden Sie auf der Seite zu den Fertigungskapazitäten des Flex-Leiterplattenherstellers PCBark dieselbe detaillierte Checkliste zu den Fertigungsmöglichkeiten.
Branchenausblick: Was sich bei der Flex-Leiterplattenbestückung verändert
Bei den Normen sind kurzfristige Änderungen am greifbarsten. In der Branche konzentrieren sich die Diskussionen über Aktualisierungen von IPC-2223 und IPC-6013 derzeit darauf, Zuverlässigkeitslücken im Zusammenhang mit Klasse 3 zu schließen. Einkäufer, die im nächsten Zyklus Flex-Leiterplatten für Medizintechnik oder die Luft- und Raumfahrt beschaffen, sollten deshalb mit höheren Dokumentations- und Prüfanforderungen rechnen, nicht mit niedrigeren. Wenn Sie bereits ein Klasse-3-Projekt mit geplanter Fertigstellung in 2026-2027 definieren, planen Sie zeitliche Reserven für eine mögliche Normenänderung während des Projekts ein. Auch die Materialwissenschaft entwickelt sich weiter, während die Normen nachziehen: neuere Patentanmeldungen zu Polyimidfolien mit niedriger Dielektrizitätskonstante zeigen, dass die Chemie des Substrats weiterhin ein aktives Investitionsfeld ist und keine ausgereifte, unveränderte Standardware.
Auch die Art und Weise, wie Menschen technische Antworten finden, hat sich verändert: Bei der Recherche für diesen Leitfaden bezog die Google-KI-Übersicht für „flex pcb assembly“ fast alle Quellen aus ausführlichen technischen Leitfäden und nicht aus Produkt- oder Serviceseiten. Das ist eine persönliche Beobachtung aus der Recherche zur Suchlandschaft, die in diesen Leitfaden eingeflossen ist, und kein Bericht Dritter. In der Praxis bedeutet das: Bestücker und Leiterplattenhersteller, die technische Inhalte mit fundierten Kenntnissen der Normen veröffentlichen, werden von Ingenieuren gefunden, die Antworten in KI-Tools suchen – nicht unbedingt von Ingenieuren, die direkt in einem Webbrowser danach suchen.
Nachfrageseitig steigen durch die Miniaturisierung bei Wearables und Medizingeräten laufend die Anforderungen an die Bestückungspräzision – etwa durch feinere Bauteilraster und höhere Platzierungsgenauigkeit. Die genauen Schätzungen zur Marktgröße variieren jedoch je nach Quelle und sind daher keine besonders aussagekräftige Grundlage. Das Wachstum des Flex-Markts für Medizin- und Automobilanwendungen ist ein deutlich beständigerer Trend als jede einzelne Schätzung zur Marktgröße.
Häufig gestellte Fragen zur Flex-Leiterplattenbestückung
F: Was ist eine Starrflex-Leiterplatte?
Antwort anzeigen
Bei einer Starrflex-Leiterplatte sind starre FR4-Bereiche und flexible Polyimidbereiche in einem gemeinsamen Substrat integriert und durchgehende Kupferlagen miteinander verbunden, statt separate Leiterplatten über Kabel zu verbinden. So lässt sich ein Design in eine kompakte 3D-Form falten oder ein Kabelbaum vermeiden. Gegenüber einer rein flexiblen oder rein starren Leiterplatte entstehen dabei Mehrkosten.
F: Was ist eine flexible Leiterplatte?
Antwort anzeigen
Eine flexible Leiterplatte ist eine auf Polyimid statt auf dem gebräuchlicheren starren Glasfaser-Epoxidharz FR4 gefertigte flexible elektronische Schaltung. Sie kann mit einer, 2 oder mehr Kupferlagen gefertigt und so gestaltet werden, dass sie sich wiederholt falten oder biegen lässt – dadurch können Kabelbaugruppen entfallen oder die Leiterplatte passt in ein gekrümmtes Gehäuse.
F: Warum wird eine reine Flex-Leiterplatte anders bestückt als eine Starrflex-Leiterplatte?
Antwort anzeigen
Die zentrale Herausforderung bei der Bestückung einer reinen Flex-Leiterplatte besteht darin, die Maßhaltigkeit und Ebenheit zu bewahren. Dafür wird sie bei jedem Prozessschritt durchgehend auf einer Trägervorrichtung gehalten. Bei der Bestückung einer Starrflex-Leiterplatte liegt die Herausforderung woanders: FR4 und Flexbereiche dehnen sich unter Hitze unterschiedlich stark aus. Daher müssen Prozesstemperatur und mechanische Belastung am Übergangsbereich kontrolliert werden, um Delamination oder einen Leiterplattenausfall genau dort zu vermeiden, wo die Unterschiede am größten sind.
F: Welche Faktoren sollten bei der Materialauswahl für ein Projekt zur Flex-Leiterplattenbestückung berücksichtigt werden?
Antwort anzeigen
Am wichtigsten sind 4 Faktoren: der Typ der Basisfolie (Polyimid für hohe Temperaturbeständigkeit, günstigere Folien für niedrigere Temperaturen bei weniger anspruchsvollen Aufbauten); der Kupfertyp (gewalztes, geglühtes Kupfer für alle Biegeanwendungen und eine lange Ermüdungslebensdauer; galvanisch abgeschiedenes Kupfer nur für statische Bereiche); das Klebstoffsystem (klebstofffreies Laminat für höchste Stabilität zu höheren Kosten, Acryl für geringere Kosten); und das Oberflächenfinish (ENIG oder chemisch Silber für gute Lötbarkeit). Eine falsche Wahl führt selten sofort zum Ausfall – oft zeigt sie sich erst Monate später durch einen Ermüdungsriss nach wiederholtem Biegen oder ein abgelöstes Lötpad.
F: Was ist bei der Bestückung schwieriger: eine flexible oder eine Starrflex-Leiterplatte?
Antwort anzeigen
Bei der Bestückung einer Flex-Leiterplatte muss das nicht unterstützte Substrat in jedem Prozessschritt durchgehend fixiert werden, damit es flach und korrekt ausgerichtet bleibt. Bei der Bestückung einer Starrflex-Leiterplatte ist vor allem eine präzise Kontrolle des Temperaturprofils am Übergang zwischen FR4 und Flex erforderlich, da sich die beiden Materialien unter Hitze unterschiedlich stark ausdehnen.
F: Warum werden nicht alle Leiterplatten flexibel gefertigt?
Antwort anzeigen
Kosten und Komplexität. Flex-Laminat ist in der Leiterplattenfertigung teurer als FR4, erfordert maßgefertigte Trägerwerkzeuge und hat ein engeres Reflow-Toleranzfenster. Daher liegt die Ausbeute unter der eines vergleichbaren starren Aufbaus. Wenn ein Design weder gebogen oder gefaltet werden noch Platz sparen muss, ist starres FR4 die wirtschaftlichere Wahl. Flex lohnt sich nur, wenn diese Vorteile die Mehrkosten aufwiegen. Diese Abwägung sollte vor dem Werkzeugbau in einer DFM-Analyse erfolgen, nicht erst, nachdem das Geld ausgegeben wurde.
Warum wir diesen Leitfaden geschrieben haben
PCBark hat diesen Leitfaden zur Flex-Leiterplattenbestückung vor allem wegen der vielen marketingorientierten und/oder fachlich falsch eingeordneten Informationen zur Baugruppenbestückung im Internet geschrieben. Dazu gehörte, wie wir einräumen müssen, auch ein früher Entwurf unserer eigenen Gliederung, in dem IPC-6013 kurzzeitig fälschlich als Norm für die Baugruppenbestückung statt als Norm zur Qualifizierung von Leiterplatten eingeordnet war. Wir haben das vor der Veröffentlichung erkannt und korrigiert. Wir erwähnen es hier, weil die korrekte Einordnung von Normen wichtiger ist als eine schnelle Veröffentlichung. Geprüft vom technischen Team von PCBark.
Quellen und Referenzen
- IPC-6013: Qualifizierungs- und Leistungsspezifikation für flexible und Starrflex-LeiterplattenGlobalSpec Standards
- U.S. Patent 7,364,799, Polyamidimidharz, flexibles metallkaschiertes Laminat und flexible LeiterplatteUSPTO
- U.S. Patent 7,728,102, Polyamidimidharz, flexibles metallkaschiertes Laminat und flexible LeiterplatteUSPTO
- Poly(esterimide) mit niedrigen linearen Wärmeausdehnungskoeffizienten und geringer WasseraufnahmePMC, National Institutes of Health
- Mechanische Eigenschaften und Mikrostruktur von gewalzter und galvanisch abgeschiedener dünner KupferfolieRare Metals (Wiley)
- International Automotive Task Force, Aufsicht über IATF 16949IATF
- AEC-Q200: Qualifizierung von Passivbauteilen durch BelastungstestsAutomotive Electronics Council
- Alles über Flex: Spezifikationen für flexible Leiterplatten in kommerziellen und militärischen AnwendungenI-Connect007
- Fallstudie: Innovationen bei Medizintechnik mit Starrflex-LeiterplattendesignPICA Manufacturing Solutions
- Verarbeitungsstandards für LeiterplattenbaugruppenNASA Safety and Mission Assurance
- U.S. Patent 7,447,551, Flexibles implantierbares elektrisches Stimulator-ArrayUSPTO
- U.S. Patent 12,497,487, Polyimidfolie mit niedriger Dielektrizitätskonstante und Verfahren zu ihrer HerstellungUSPTO
Verwandte Artikel
- Flex-Leiterplattenbestückung, Leistungsmatrix, Tool zur Ermittlung von Kostentreibern und Angebotsanfragedie kaufmännische Ergänzung zu diesem Leitfaden für Einkauf und Beschaffung
- Hersteller flexibler Leiterplatten: Was Sie vor der Beschaffung wissen solltenEin vertiefender Einblick in Kupferduktilität und Lieferantenprüfung
- Fertigung von Starrflex-Leiterplatten: Fertigungsbereich und Regeln für den Biegeradiusfür Designs mit dauerhaft starren Bereichen
- Automobil-Leiterplatten: IATF 16949 und AEC-Q-Designanforderungenfür Anwendungen im Motorraum und ADAS