Contactez PCBark


Caractéristiques en bref
| Substrat | Polyimide (PI), 12,5-125 µm, Tg généralement de 250-300°C |
| Feuille de cuivre | Cuivre recuit laminé (RA), généralement ½-1 oz |
| Pic de refusion | Moins de 235°C, montée lente (≤2°C/sec) |
| Normes applicables | IPC-2223 (conception), IPC-6013 (qualification des circuits imprimés), J-STD-001 (brasage), IPC-A-610 (critères d’acceptation de l’assemblage) |
| Niveaux de contrôle | AOI, rayons X, sonde volante ou ICT, test fonctionnel |
| Précuisson | Généralement 120-125°C pendant 4-8 heures (élimination de l’humidité avant la refusion) |
L’assemblage de circuits imprimés souples consiste à monter directement des composants électroniques sur un substrat flexible en polyimide, à les braser et à les tester. Il ressemble très peu au processus d’assemblage des circuits imprimés rigides en FR4. Comme le substrat est lui-même flexible et hygroscopique, chaque étape, de l’impression de la pâte à braser à la refusion finale, doit tenir compte des contraintes intrinsèques du matériau, qui tend à se déformer, à se froisser ou à cloquer dans les conditions habituelles d’un environnement SMT.
Le processus d’assemblage de circuits imprimés souples (FPCA) consiste à monter les composants sur un substrat souple en polyimide, maintenu sur un support rigide, puis à appliquer un profil de refusion inférieur à 235°C en production afin de garder le film à plat et sans humidité pendant le brasage.
Points clés à connaître avant de définir une fabrication
- Un polyimide plus fin n’est pas toujours le meilleur choix : il permet un rayon de pliage statique plus serré, mais n’offre pas nécessairement une meilleure fiabilité face à la fatigue due aux pliages dynamiques.
- La norme IPC-6013 porte sur le circuit imprimé (classe 1/2/3), et NON sur les procédés de brasage ou d’assemblage, qui relèvent de J-STD-001 et d’IPC-A-610.
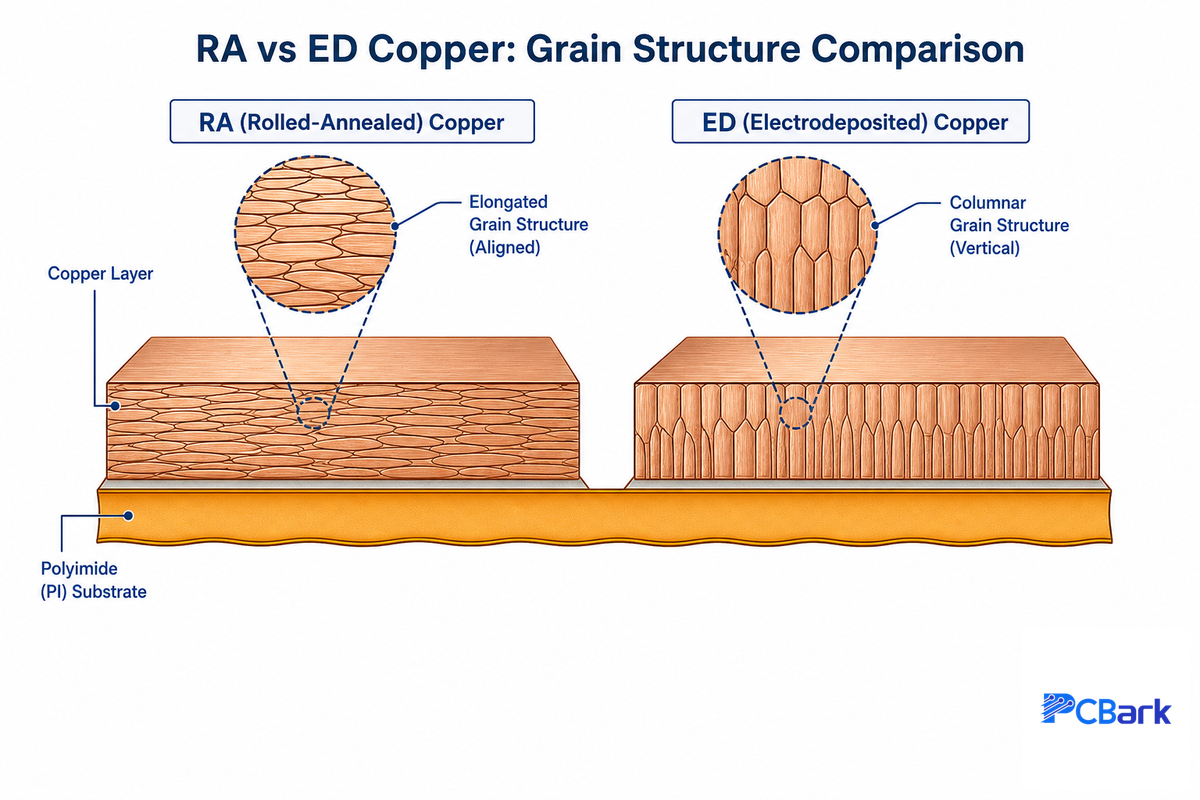
- Le cuivre recuit laminé peut résister à de nombreux cycles de pliage grâce à sa structure granulaire allongée par le laminage, et pas seulement parce qu’il s’agit d’un cuivre « plus souple ».
- L’humidité est le principal risque pour l’assemblage de circuits souples : le polyimide absorbe discrètement l’humidité de l’air ambiant bien avant le début de la refusion.
- La fiabilité ne se mesure pas aux arguments commerciaux d’un fournisseur, mais à ses moyens de contrôle (sonde volante, AOI, rayons X).
Qu’est-ce que l’assemblage de circuits imprimés souples ?
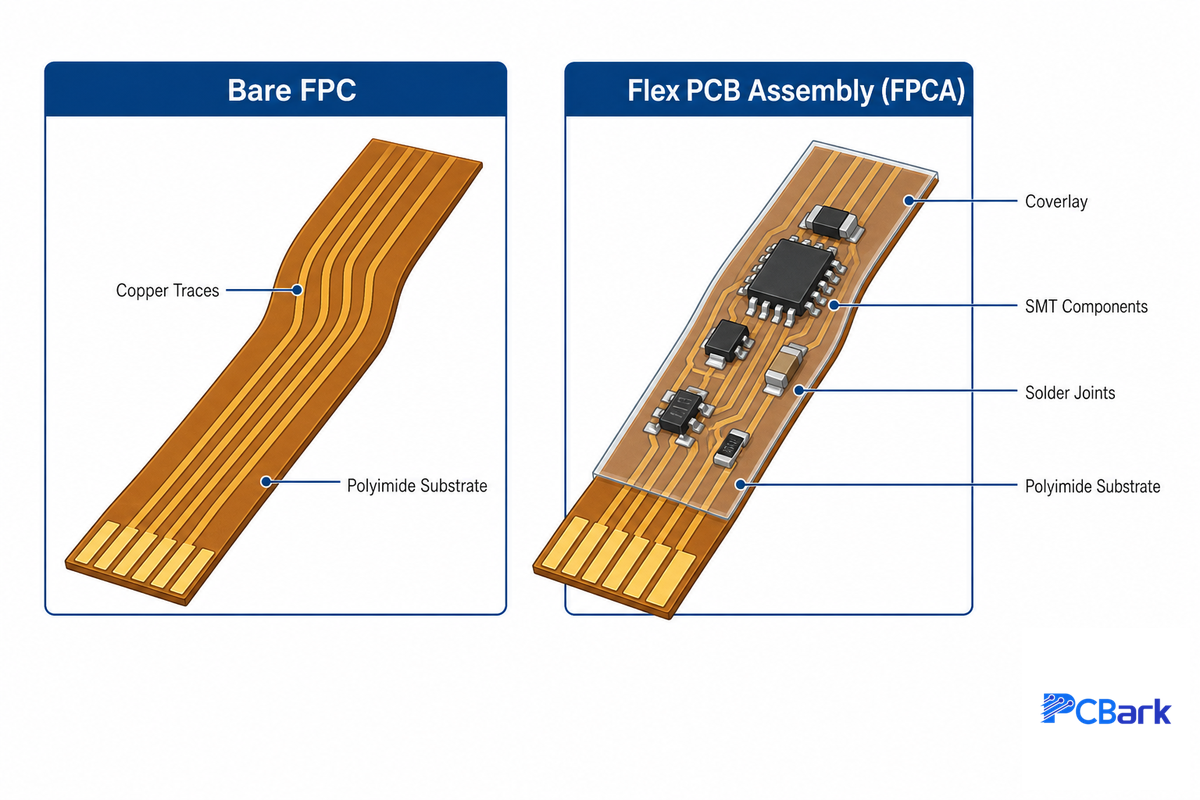
L’assemblage de circuits imprimés souples (FPCA) consiste à appliquer de la pâte à braser, des matériaux et des revêtements sur un circuit imprimé souple nu (FPC) pour obtenir un assemblage électronique fonctionnel. Le FPC nu — une feuille de cuivre gravée sur un mince substrat en polyimide — ne constitue que le circuit électrique ; l’assemblage est le produit fini. La norme IPC-A-610 régit le contrôle de cet assemblage une fois celui-ci terminé.
Cette norme de contrôle (le programme de normes de qualité de la NASA applique lui aussi ce même référentiel IPC au matériel de mission) explique notamment pourquoi il est important de distinguer le périmètre de la fabrication de celui de l’assemblage dès la demande de devis, et pas seulement lors de l’acceptation finale. PCBark rencontre ce problème dans presque chaque premier échange : un fichier de conception arrive avec une fiche technique de conformité, mais personne n’a confirmé si la demande porte sur la fabrication, l’assemblage ou les deux. Cette ambiguïté explique pourquoi tant de devis pour des circuits souples nécessitent une seconde version.
Les termes prêtent à confusion, car le secteur emploie plusieurs synonymes pour désigner ce processus : PCBA flexible, assemblage de circuits imprimés souples, assemblage de circuits flexibles, assemblage SMT de FPC et assemblage de circuits flexibles désignent tous le montage de composants sur différents types de substrats flexibles, qu’ils soient simple face, double face, multicouches ou constitués d’une section flexible rigide-flexible. Il est également utile de distinguer l’assemblage du circuit imprimé de l’étape qui le précède : la fabrication d’un PCB nu et la fabrication d’un circuit imprimé souple consistent à graver le matériau flexible pour produire un circuit imprimé souple, et les matériaux employés pour fabriquer un substrat flexible diffèrent de ceux de l’étape d’assemblage. De nombreux fabricants offrant une gamme complète de services réalisent toutefois les deux opérations sous le même toit.
La production mérite une précision : le processus de base peut sembler identique pour un prototype et une série. Pourtant, un prototype privilégie la rapidité de livraison des circuits imprimés terminés, plutôt que le coût unitaire le plus bas possible. Pour une grande série, il est possible d’investir davantage par circuit imprimé dans la mise en panneau et l’outillage. Sur une ligne complète classique, cela fait la différence entre un gabarit porte-pièces à empreinte unique pour quelques circuits de prototype et un gabarit à empreintes multiples, conçu spécialement pour réduire le coût unitaire lorsque le volume le justifie.
Cette incertitude sur le périmètre n’a rien de théorique : c’est la cause la plus fréquente des malentendus dans les devis de fabrication de circuits souples. Un ingénieur fournit des fichiers Gerber et une BOM, dans l’intention de demander un devis clé en main pour l’assemblage de circuits imprimés souples. Le fabricant EMS examine la BOM et s’attend à chiffrer uniquement la fabrication des circuits nus, car la demande de devis était une simple liste de « pièces et matériaux pour PCB souple ». Deux semaines et d’interminables échanges par e-mail plus tard, on découvre que les composants de la BOM n’ont jamais été chiffrés. En définissant clairement ce qui est inclus — composants pour l’assemblage du PCB souple, prototype ou série, approvisionnement, placement et contrôle, et pas seulement le « circuit souple nu » — vous éviterez ces échanges coûteux.
Quelles sont les différences entre PCB et PCBA ?
PCB (circuit imprimé souple) nu : pistes uniquement. Assemblage de PCB (assemblage de circuits imprimés souples) : avec masque de soudure, composants et/ou revêtements de protection (coverlays), et contrôlé. Pour un circuit imprimé souple, le FPC désigne le circuit nu ; la PCBA flexible ou FPCA désigne le FPC assemblé. Une personne qui demande un devis pour un « PCB souple » au lieu d’un « assemblage de PCB souple » veut quelque chose de tout à fait différent : dans un cas, il s’agit uniquement de fabrication ; dans l’autre, il faut aussi l’approvisionnement, le placement, le brasage, le contrôle, etc.
Distinguer l’assemblage flexible de l’assemblage rigide-flexible
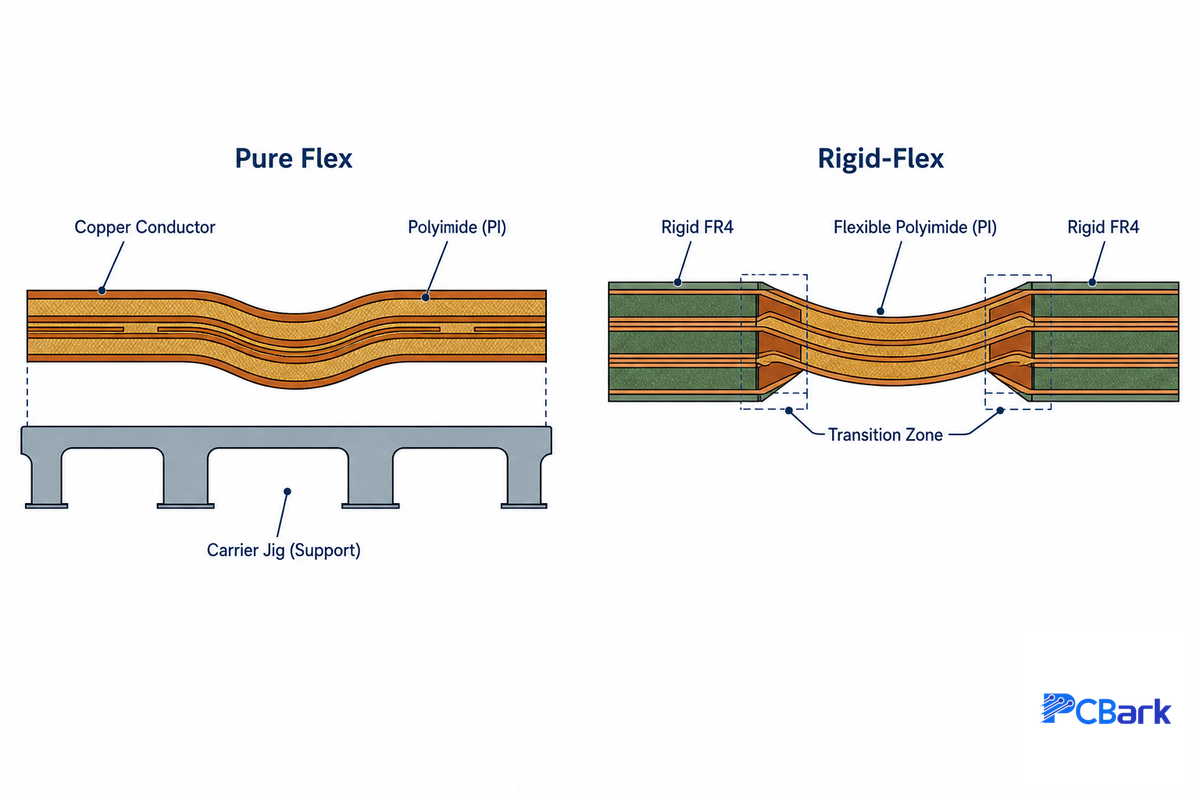
Avant tout, faites une pause et vérifiez rapidement votre besoin en circuits imprimés souples ou rigides-flexibles : souhaitez-vous vraiment une combinaison de circuits souples et rigides séparés, ou de véritables circuits rigides-flexibles ? Un circuit purement flexible est entièrement souple et reste maintenu en continu sur un support à chaque étape de l’assemblage. Un circuit rigide-flexible intègre des parties rigides et flexibles, ce qui oblige à gérer la dilatation thermique différentielle plutôt qu’à simplement maintenir le circuit à plat. Lorsqu’ils choisissent entre un PCB souple et un circuit rigide-flexible, les concepteurs optent souvent pour le rigide-flexible — nettement plus coûteux qu’un circuit rigide comparable et plus complexe à fabriquer en raison des cycles de lamination supplémentaires — alors qu’un circuit souple standard doté d’un renfort à l’endroit nécessaire serait tout aussi fiable et réduirait considérablement les coûts d’outillage, simplement parce que « le rigide-flexible semble mieux ». En atelier, l’erreur est souvent repérée tard : un empilement de couches rigide-flexible est chiffré, l’outillage est fabriqué et la moitié du circuit est produite avant que quelqu’un ne vérifie si la conception avait réellement besoin de cycles de lamination supplémentaires. À ce stade, les frais d’outillage sont déjà engagés. PCBark signale ce risque structurel lors de l’analyse DFM, car les propres directives de conception rigide-flexible de la norme IPC-2223 supposent que ce choix a été fait délibérément, et non par défaut. La discipline d’un processus certifié ISO 9001 dès la réception de la demande vise justement à détecter ce type de problème avant la fabrication de l’outillage, et non après. Consultez la page des capacités de PCBark en assemblage flexible et rigide-flexible pour comparer en détail les coûts totaux de chaque type de fabrication, ou notre guide de fabrication de circuits imprimés rigides-flexibles pour en savoir plus sur leur conception et leur fabrication. Vous pouvez également évaluer un fabricant de circuits imprimés rigides-flexibles à l’aide de la liste de contrôle en 6 points présentée plus loin dans ce guide.
Matériaux et choix du substrat : les propriétés physiques derrière la fiche technique
Les fiches techniques d’assemblage de circuits imprimés souples se limitent souvent à une courte liste de matériaux courants (polyimide, cuivre recuit laminé, coverlay, ENIG), que la fabrication soit simple face ou double face. La plupart des ressources n’expliquent pas pourquoi chaque matériau est choisi pour une application donnée. Or, c’est ce « pourquoi » qui détermine la résistance de votre appareil aux cycles de pliage.
Polyimide : résistant à la chaleur, mais sensible à l’humidité
Le polyimide (PI) est un substrat flexible courant, car il résiste mieux aux températures de refusion et aux pliages répétés que les polymères plus classiques. Pour l’assemblage de circuits imprimés souples, la température de transition vitreuse (Tg) de la résine polyamide-imide (le substrat utilisé pour les PCB souples) influe sur les performances. Lorsque la Tg du matériau PI est inférieure à environ 250°C, sa capacité à résister à la chaleur et à conserver sa stabilité dimensionnelle pendant le brasage par refusion est compromise. Les matériaux optimaux pour les assemblages flexibles à haute fiabilité visent généralement des valeurs de Tg de 280°C-300°C ou plus, un seuil directement documenté dans les dépôts de brevets de l’USPTO sur les formulations de résines pour stratifiés flexibles plaqués métal.
Le point qui surprend le plus les ingénieurs habitués aux circuits rigides : le polyimide est hygroscopique. Il absorbe l’humidité de l’air ambiant, et même les qualités modernes à faible absorption peuvent atteindre environ 0,3 % d’absorption d’humidité (une valeur conforme à la chimie du polyimide à faible absorption d’eau décrite dans des recherches évaluées par les pairs). Pourtant, même quelques jours dans une pièce sans protection peuvent suffire à saturer le circuit au point que l’humidité se transforme brusquement en vapeur pendant la refusion, provoquant un délaminage ou des cloques (le phénomène de « popcorning » bien connu pour les composants sensibles des circuits rigides — sauf que les substrats flexibles y sont bien plus sujets que le FR4). Voilà pourquoi la précuisson n’est pas facultative : ce n’est pas une simple opération générale de « séchage de la pièce », mais un moyen d’éliminer un mode de défaillance connu et quantifiable.
Cuivre recuit laminé ou électrodéposé : une question de structure granulaire, pas de souplesse
Les circuits flexibles utilisent presque toujours du cuivre recuit laminé (RA), plutôt que le cuivre électrodéposé (ED) que l’on trouve sur la plupart des circuits rigides. Ce n’est pas un argument marketing, mais une question de métallurgie. Le laminage allonge les grains de cuivre dans le sens du laminage, créant une « texture β-fibre », selon le terme des spécialistes des matériaux. Le cuivre ED tend à présenter une structure granulaire colonnaire ou équiaxe. Des recherches consacrées aux feuilles de cuivre recuit laminé pour circuits flexibles ont mis en évidence un comportement élastoplastique et une fatigue à faible nombre de cycles caractéristiques d’une feuille optimisée pour le pliage ; d’autres études sur le cuivre ED conventionnel à forte teneur en chlorure montrent une ductilité en fatigue relativement faible. La différence entre ces deux familles de feuilles ne tient pas seulement au cuivre : le système adhésif, la structure composite du coverlay, la largeur des pistes et l’épaisseur du cuivre modifient aussi les performances réelles en fatigue. Un partenaire compétent en assemblage flexible abordera donc l’ensemble de l’empilement des couches et sa fabricabilité à long terme, et ne se contentera pas d’affirmer « nous utilisons du cuivre RA » pour garantir la fiabilité du circuit flexible.
⚠️ Le mythe du « matériau le plus fin qui se plie le mieux »
Parmi les défis d’assemblage récurrents soulevés par les acheteurs, celui-ci revient constamment : il est vrai qu’un polyimide plus fin peut atteindre un rayon de pliage statique plus serré. En revanche, un matériau plus fin n’offre pas nécessairement une meilleure fiabilité lors de pliages dynamiques répétés. La durée de vie en fatigue dépend non seulement de l’épaisseur du substrat, mais aussi de l’amplitude de déformation, de la largeur des pistes, de l’épaisseur du cuivre et de la manière dont la conception flexible gère la concentration des contraintes au niveau des transitions entre les pistes et les pastilles. La règle empirique consistant à utiliser 10x l’épaisseur du substrat peut fournir une base de conception acceptable, mais elle ne remplace pas la vérification de la durée de vie en cycles pour la construction concernée.
| Catégorie de matériau | Spécification type | Importance |
|---|---|---|
| Film de polyimide (PI) — substrat de base | 12,5-125 µm, Tg 250-300°C | Base standard pour circuit flexible ; hygroscopique, nécessite une précuisson avant la refusion |
| Polymère à cristaux liquides (LCP) — substrat de base | Dk ~3,0-3,2 à 10 GHz | Absorption d’humidité moindre et intégrité du signal haute fréquence supérieure à celles du PI ; utilisé au-delà d’environ 5 GHz |
| Cuivre recuit laminé (RA) — conducteur | ½-1 oz, allongement >30 % | Sa structure granulaire allongée résiste à des milliers de cycles de pliage |
| Cuivre électrodéposé (ED) — conducteur | ~1 oz, allongement ~10 % | Économique uniquement pour les sections statiques (sans pliage) |
| Coverlay à adhésif acrylique | 12,5-50 µm, jusqu’à 200°C | Protection des pistes économique pour les fabrications à fiabilité standard |
| Coverlay sans adhésif | Même film PI, sans couche de liaison | Meilleure stabilité dimensionnelle et absorption d’humidité minimale pour les fabrications à haute densité ou de classe 3 |
| Finition de surface ENIG | ~3-8 µin d’Au sur ~120-240 µin de Ni | Longue durée de conservation et pastilles planes pour les composants à pas fin |
| Finition de surface à l’argent par immersion | ~5-12 µin d’Ag | Excellente brasabilité, coût inférieur à l’ENIG, durée de conservation plus courte |
| Renfort en FR4 | 0,1-1,6 mm | Rigidité locale polyvalente sous les connecteurs, au coût le plus bas |
| Renfort en acier inoxydable | 0,1-0,3 mm | Capacité de charge mécanique maximale pour l’épaisseur la plus faible |
Une fabrication flexible multicouche (souvent trois à huit couches, parfois davantage pour les conceptions médicales ou modulaires spécialisées) ajoute une complexité supplémentaire par rapport à une construction flexible double face : chaque étape de lamination entraîne des contraintes thermiques et mécaniques ainsi que des exigences de repérage. C’est l’une des raisons pour lesquelles les circuits souples comportant davantage de couches visent généralement un rayon de pliage statique plus serré que les constructions monocouches.
📐 Note technique
Si vous devez maintenir une impédance contrôlée sur une liaison flexible, sachez que le diélectrique flexible offre généralement des valeurs de Dk plus resserrées et prévisibles que le FR4 renforcé de verre ou d’autres matériaux classiques pour circuits imprimés rigides. C’est un atout pour le routage haute vitesse des appareils électroniques, mais cela rend encore plus importante l’analyse de l’empilement des couches dès la conception du PCB.
Déroulement concret de l’assemblage de circuits imprimés souples, étape par étape
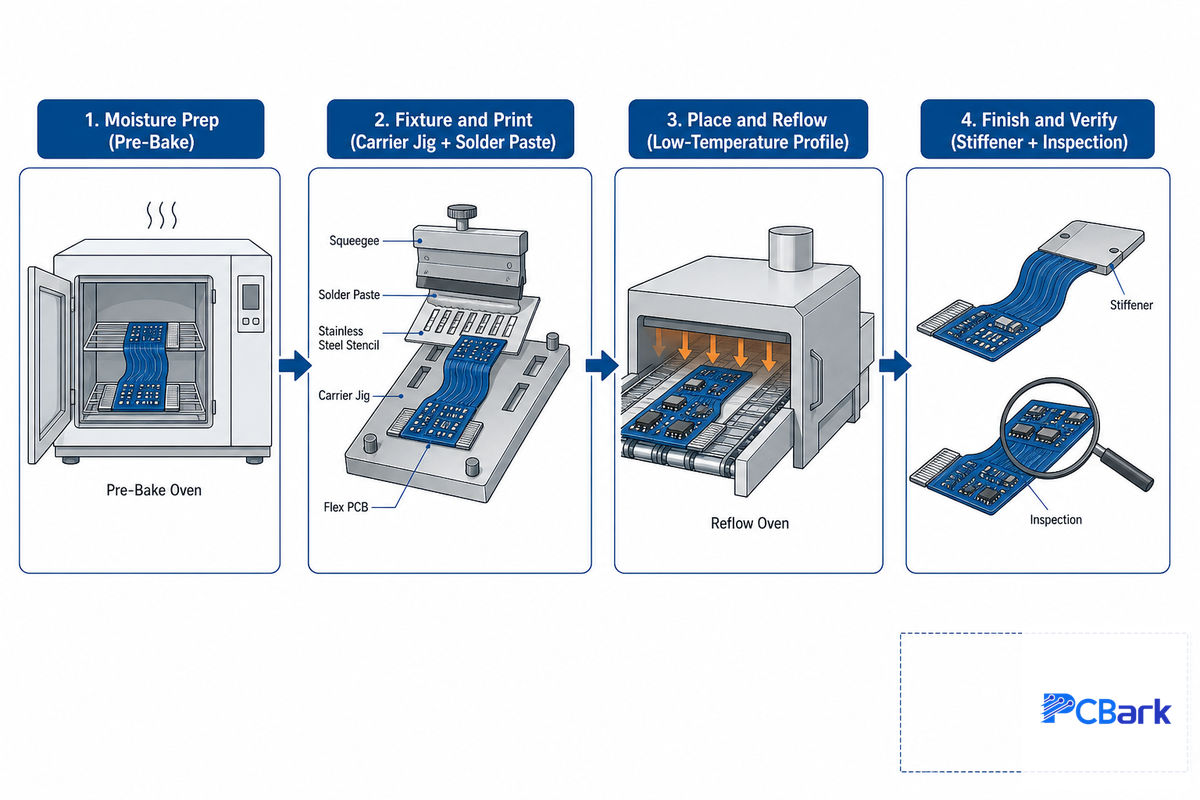
Au-delà des arguments marketing, l’assemblage de circuits imprimés souples suit quatre étapes assez prévisibles : préparation contre l’humidité, maintien sur un support, placement et refusion, puis finition et vérification. Ce qui distingue le processus SMT de celui des circuits rigides, ce sont les opérations nécessaires à chaque étape pour garder le substrat souple, sensible et fragile à plat, aligné et à l’abri des dommages thermiques, et pas seulement pour le braser.
Séquence de maintien des circuits souples en 4 étapes
Étape 1 — Préparation contre l’humidité
Les techniciens précuisent les circuits souples nus (généralement à 120-125°C pendant plusieurs heures, selon l’épaisseur du circuit et les conditions de stockage) afin que l’humidité qu’ils contiennent ne se transforme pas brusquement en vapeur pendant la refusion.
Étape 2 — Maintien sur support et impressionLes techniciens placent le circuit flexible sur une palette ou un gabarit rigide, à l’aide de trous de positionnement ou d’un système à vide, car il ne peut pas avancer seul sur le convoyeur d’une ligne SMT standard. La pâte à braser est ensuite déposée au pochoir sur les pastilles, tandis que le circuit est maintenu à plat.
Étape 3 — Placement et refusionLes machines de placement déposent les composants électroniques sur le substrat en contrôlant soigneusement la force appliquée afin de ne pas déformer le matériau très fin du circuit. L’assemblage passe ensuite par la refusion selon un profil à très basse température (la plupart des fabrications ne dépassent pas 235°C, bien en dessous du plafond de Tg de 280-300°C documenté pour les qualités de polyimide à haute fiabilité) afin de ne pas endommager le polyimide ni les joints de brasage.
Étape 4 — Finition et vérificationLes renforts sont ajoutés après la refusion pour assurer un soutien local aux endroits où doivent être installés des connecteurs ou des pièces plus lourdes. L’assemblage est ensuite retiré de son gabarit, puis passe aux postes de contrôle, notamment le contrôle optique automatisé (AOI), les rayons X (pour vérifier les joints cachés) et les tests électriques.
Dans les opérations plus générales de fabrication et d’assemblage de circuits imprimés, notamment dans les ateliers traitant à la fois des pièces flexibles, des pièces rigides et leurs sections flexibles, cette même procédure en quatre étapes explique principalement pourquoi la fabrication et l’assemblage d’un circuit souple progressent plus lentement sur une ligne que ceux d’un circuit rigide équivalent. Les quatre étapes pour circuits souples ci-dessus comprennent une opération nécessitant un gabarit et une modification du profil de refusion dont les circuits rigides n’ont pas besoin. Pourtant, chaque pièce doit toujours satisfaire aux critères de contrôle final de la norme IPC-A-610, quels que soient les traitements particuliers appliqués à l’assemblage. C’est pourquoi PCBark intègre une marge dans la planification de la ligne pour les commandes de circuits souples, au lieu de les traiter comme de simples panneaux rigides supplémentaires.
Pourquoi le SMT sur substrats souples est réellement différent
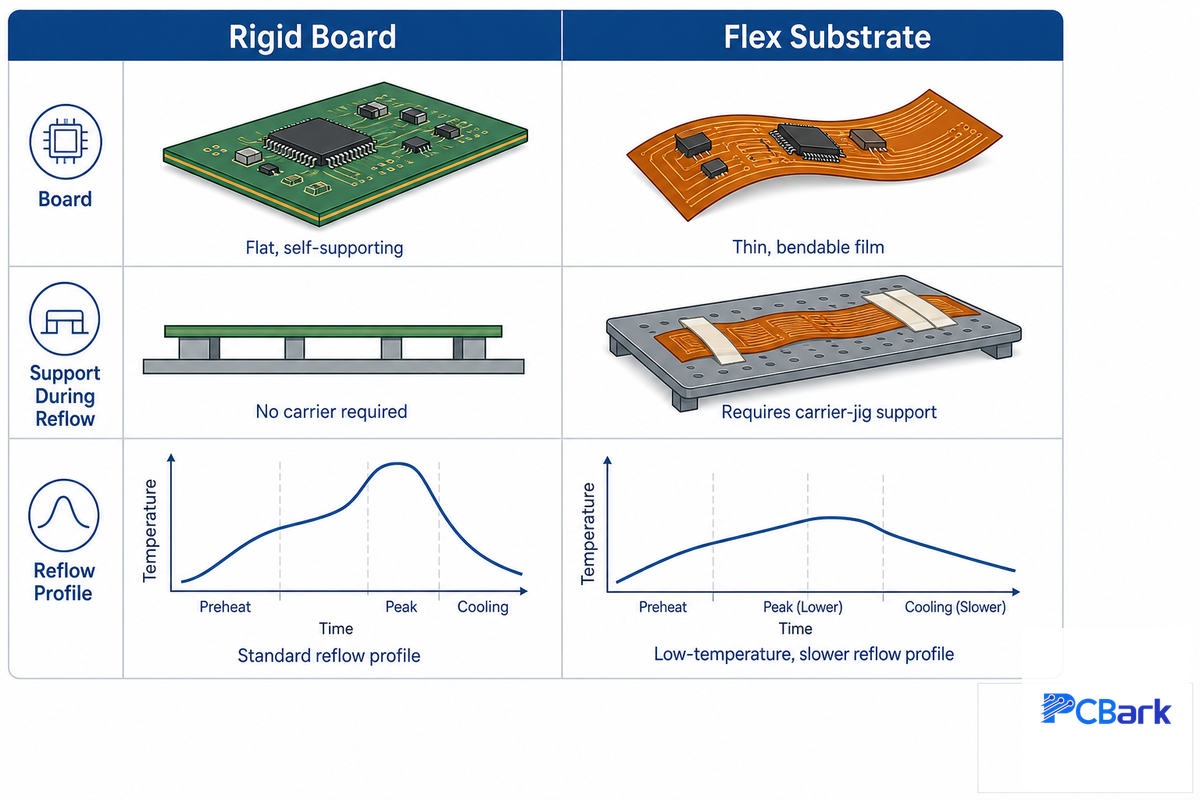
Les lignes SMT standard sont conçues pour traiter des circuits rigides qui se maintiennent à plat pendant l’impression de la pâte à braser et le placement des composants. Les substrats flexibles, eux, ne gardent pas leur forme. Cette seule différence explique l’essentiel des changements de processus qu’un acheteur constatera dans un devis pour un circuit souple, du maintien sur support au profil thermique.
Pourquoi la stabilisation externe continue (outillage) est-elle une étape essentielle de l’assemblage de circuits imprimés souples ?
Sans support externe ni gabarit, un circuit purement flexible — composé uniquement d’une très fine couche souple de polyimide — fléchirait, s’affaisserait ou se froisserait, puis se déformerait lors de l’impression de la pâte à braser et du placement des composants, compromettant ainsi sa stabilité dimensionnelle. La stabilisation externe continue, depuis l’étape de brasage jusqu’au placement des composants et à la refusion, garantit un alignement précis, car tout défaut de repérage entraîne directement un circuit ouvert ou un pont de soudure.
Sur le plan thermique, la température de transition vitreuse (Tg) nettement plus basse du polyimide et sa masse thermique relativement faible par rapport à celle du FR4 rigide ajoutent une difficulté supplémentaire. Contrairement aux procédés pour circuits rigides, qui utilisent généralement des profils plus agressifs, les pièces flexibles exigent une montée en température extrêmement progressive et lente, ainsi qu’une température de pointe limitée pendant la refusion, afin d’éviter d’endommager thermiquement le polyimide lui-même — dont le plafond de Tg est documenté dans les brevets sur les résines cités plus haut — et de protéger les joints de brasage contre les chocs thermiques. C’est pourquoi l’assemblage de ces circuits souples fait appel à des profils de refusion spécialisés à basse température, plutôt qu’à une modification du profil standard pour circuits rigides.
Voici ce qui se passe si un atelier néglige cette étape : un lot de circuits souples est traité selon un profil de refusion standard pour circuits rigides parce qu’il est déjà dans le four. Le polyimide situé près de la zone chaude semble décoloré ou légèrement déformé, et le contrôle AOI après refusion détecte des pastilles décollées qui ne seraient pas apparues avec un profil pour circuits rigides. Le lot est mis au rebut, uniquement à cause d’un mauvais choix de profil. Voilà pourquoi les cinq minutes nécessaires pour demander au fournisseur son profil documenté à basse température sont bien employées : mieux vaut cela que de s’en remettre à l’affirmation « nous savons traiter les circuits souples ».
Normes applicables : quelle norme répond à quelle question
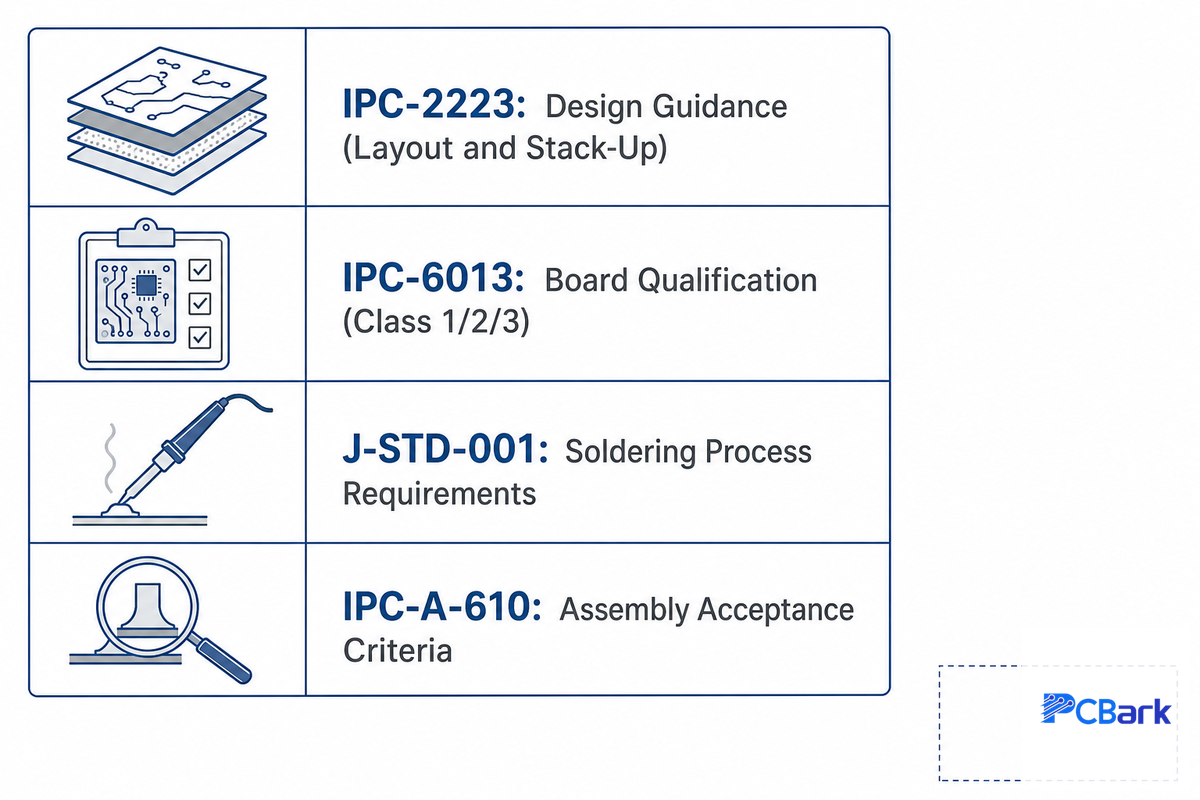
C’est souvent là que des contenus techniques par ailleurs tout à fait solides déraillent : IPC-6013 est régulièrement présentée comme « la » norme d’assemblage des circuits flexibles, alors qu’elle porte sur le circuit imprimé, et non sur les exigences d’assemblage. Il est important de comprendre son périmètre lorsque vous rédigez un cahier des charges d’achat ou réalisez un audit fournisseur.
| Norme | Objet de la norme | À consulter lorsque… |
|---|---|---|
| IPC-2223 | Directives de conception sectionnelle pour circuits flexibles et rigides-flexibles : épaisseur, rayon de pliage, implantation | Vous êtes encore au stade de l’implantation et avez besoin de directives sur le rayon de pliage et l’empilement des couches |
| IPC-6013 | Qualification et performances du circuit imprimé : classes 1/2/3 pour le circuit nu ou fini | Vous devez préciser le niveau de fiabilité auquel le circuit imprimé doit satisfaire |
| J-STD-001 | Exigences relatives au procédé de soudage : matériaux, méthodes et maîtrise du procédé | Vous qualifiez le procédé de soudage de l’assembleur lui-même |
| IPC-A-610 | Acceptabilité des assemblages électroniques : critères de contrôle visuel et de qualité d’exécution | Vous contrôlez un assemblage fini au regard d’une norme définissant les critères de conformité |
La plupart des confusions concernent le système de classes de la norme IPC-6013. Les produits de classe 1 doivent simplement assurer un niveau de fonctionnement de base et avoir la durée de vie la plus courte possible, comme de simples accessoires pour appareils électroniques grand public. Les appareils de classe 2 doivent offrir une fiabilité accrue, comme la plupart des équipements électroniques industriels ou automobiles. Enfin, les produits de classe 3 sont conçus pour offrir le plus haut niveau de fiabilité, souvent dans des environnements extrêmes où des vies peuvent être en jeu : aéronautique et spatial, implants médicaux et équipements militaires. Ce niveau de fiabilité ne se résume pas à une distinction administrative : il repose sur le même matériau à Tg plus élevée, documenté dans le brevet sur la résine polyimide mentionné dans la section consacrée aux matériaux.
Exemple pratique : choisir une classe
- Implants médicaux ou dispositifs de maintien des fonctions vitales → classe 3 (exigence de ZÉRO défaut ; traçabilité attendue)
- Capteur industriel ou contrôleur automobile → classe 2 (fiabilité accrue, sans enjeu vital)
- Accessoires grand public à durée de vie prévue relativement courte → classe 1 (le fonctionnement de base est requis, rien de plus)
Si vous ne savez pas à quelle classe appartient votre produit, discutez-en avec le concepteur avant de demander des devis. Vous ne voulez pas découvrir qu’un circuit imprimé de classe 1 tombe en panne sur le terrain alors qu’il est utilisé dans une application de classe 2.
Contrôle et essais : que demander à tout fournisseur
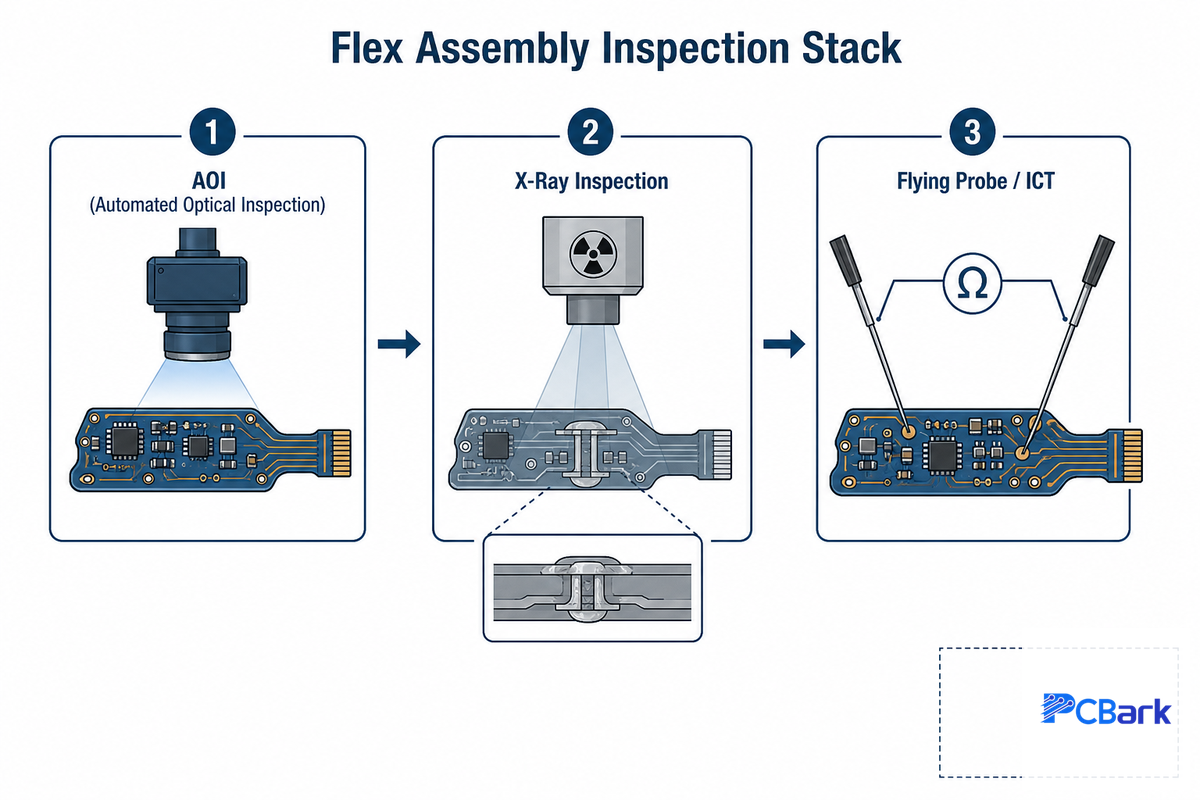
Quel que soit votre partenaire d’assemblage, l’indicateur le plus fiable de la réussite d’un circuit flexible est l’équipement et les procédures de contrôle qui étayent son processus. Même le programme de normes de qualité d’exécution de la NASA considère que les procédures de contrôle documentées, et pas seulement la certification sous-jacente, sont le véritable indicateur de qualité des assemblages d’interconnexion. Voici ce que vous devez demander et pourquoi c’est important.
- Contrôle optique automatisé (AOI) de chaque assemblage : il permet de détecter les défauts d’alignement, les ponts de soudure et tout autre défaut visuel évident après refusion.
- Contrôle par rayons X de l’intégrité des joints : il permet de contrôler les joints cachés sous les composants ou les raidisseurs, inaccessibles au contrôle optique.
- Test par sonde mobile ou test ICT : pour vérifier que les joints de soudure et les trous métallisés reliant les couches du circuit sont réellement conducteurs, et pas seulement acceptables sur le plan esthétique.
- Procédures de précuisson documentées : vous devez connaître les températures et durées précises de précuisson, ainsi que leur éventuelle adaptation à l’épaisseur du circuit imprimé.
- Résultats documentés des essais de cycles de pliage pour les applications dynamiques : le fournisseur doit pouvoir démontrer qu’il a effectué des essais rigoureux pour confirmer la durabilité et la fiabilité de la conception flexible, et pas seulement l’affirmer.
Ce dernier point n’est pas une simple formalité. Un cas documenté de circuit rigide-flexible pour l’imagerie médicale (PICA Manufacturing Solutions) en montre l’importance : l’objectif était d’atteindre 2 millions de cycles de pliage sur un circuit de 14 couches à impédance contrôlée, soit environ 700 fois les 2 000-3 000 cycles tolérés par une interconnexion flexible classique. Le premier prototype n’a résisté qu’à 10 000 cycles avant l’apparition de défauts. La solution n’a pas consisté à changer de matériau, mais à déplacer le cuivre vers l’axe neutre de pliage et à ajouter un film de blindage afin de préserver le contrôle de l’impédance malgré la réduction de l’épaisseur de la zone flexible. C’est le type de problème qu’une exigence d’essai en cycles de pliage doit détecter avant qu’il ne provoque une défaillance sur le terrain.
Quels sont les défauts d’assemblage les plus fréquents sur les circuits imprimés flexibles et comment les prévenir ?
Les défaillances propres aux circuits flexibles les plus fréquentes relèvent de trois catégories : le délaminage dû à l’humidité et le décollement des pastilles, les fissures des pistes dans les zones de pliage, et les joints de soudure froids ou non mouillés en raison d’un profil thermique trop agressif. Le délaminage est lié à l’humidité absorbée par le polyimide, qui se transforme en vapeur lors de la refusion ; la précuisson du circuit imprimé élimine cette humidité avant que cela ne se produise.
L’absorption d’humidité par le polyimide pendant la période entre la fabrication et l’assemblage est le principal facteur contributif. Le polyimide absorbe beaucoup plus d’eau que le FR4 rigide ; l’exposition prolongée du circuit nu non assemblé à l’air ambiant est donc une cause fondamentale de ces défaillances. Les fissures des pistes apparaissent généralement à la transition de pliage, plutôt que directement sous le film de recouvrement. Prolonger le recouvrement au-delà de la ligne de pliage améliore la fiabilité, et une liaison arrondie entre la piste et la pastille prolonge la durée de vie en cycles par rapport à une transition à angle droit. Des joints froids ou mal mouillés indiquent généralement que le profil de refusion n’a pas été suffisamment abaissé pour éviter un dépassement de température au regard des limites thermiques propres au polyimide.
Quel est l’effet des conditions environnementales sur la fiabilité à long terme des circuits imprimés flexibles ?
L’humidité, les écarts de température et la poussière ou la contamination sont les trois principaux facteurs qui affectent la fiabilité à long terme d’un assemblage flexible, et ils peuvent interagir. Une exposition répétée à une humidité élevée finit par dégrader les liaisons adhésives, même sur un circuit conforme aux spécifications à la livraison.
Dans les environnements à risque élevé (sous le capot des véhicules, applications extérieures et certaines applications médicales impliquant des cycles de stérilisation), les recommandations habituelles sont d’appliquer un revêtement de protection, de choisir un polyimide à Tg plus élevée et de stocker les circuits imprimés dans un environnement contrôlé entre leur fabrication et leur intégration finale dans le produit. La maîtrise des particules et des contaminants chimiques pendant la fabrication contribue également à réduire les défauts latents qui pourraient apparaître sur le terrain.
Applications de l’assemblage de circuits imprimés flexibles
Trois grands secteurs alimentent la demande en assemblage de circuits imprimés flexibles, chacun privilégiant une caractéristique différente : les dispositifs médicaux exigent la biocompatibilité et une traçabilité sans défaut, l’automobile requiert une large plage thermique et une résistance aux vibrations, et les objets connectés portables nécessitent une grande durée de vie en cycles de pliage dans un encombrement toujours plus réduit.
| Secteur | Normes applicables | Priorité principale |
|---|---|---|
| Dispositifs médicaux (implants, moniteurs portables) | ISO 13485, ISO 10993 (biocompatibilité), souvent IPC-6013 classe 3 | Biocompatibilité et traçabilité sans défaut |
| Automobile (EV, ADAS) | AEC-Q200 (qualification à la résistance aux contraintes des composants), IATF 16949 (système qualité) | Plage thermique (généralement -40°C à +150°C) et résistance aux vibrations |
| Objets connectés portables et électronique grand public | Généralement IPC-6013 classe 1-2 | Durée de vie en cycles de pliage dynamique et miniaturisation |
Pour le secteur médical, un point supplémentaire est à retenir. Comme le résume le tableau ci-dessus, la norme ISO 13485 décrit le système de management de la qualité d’un fabricant, tandis que les exigences biologiques de la norme ISO 10993 régissent généralement les essais de biocompatibilité d’un dispositif destiné à entrer en contact avec le patient. Les dispositifs médicaux implantables exigent que le matériau de base, mais aussi la nuance précise, la finition de surface et tout traitement après fabrication soient validés dans le cadre de l’évaluation biologique. Cette contrainte est précisément documentée dans les dépôts de brevets de l’USPTO sur la construction de réseaux d’électrodes implantables flexibles : le substrat flexible, le matériau d’encapsulation et la conception des électrodes devaient tous satisfaire ensemble aux exigences de biocompatibilité, et non faire l’objet d’approbations distinctes. Le polyimide est accepté depuis quelque temps dans les applications médicales en raison de ses bons antécédents en matière de biocompatibilité, mais la validation biologique dépend toujours de la nuance précise et du traitement de surface. Dans le secteur automobile, la qualification AEC-Q200 décrit le niveau de résistance aux contraintes du composant, tandis que la norme IATF 16949 porte sur le système de management de la qualité du fabricant ; aucune des deux ne qualifie à elle seule un assemblage flexible fini. Un fournisseur d’assemblages flexibles de qualité automobile doit être en mesure de démontrer sa démarche dans ces deux domaines et de garantir que son ensemble d’essais de fiabilité est compatible avec vos autres exigences relatives aux circuits imprimés des composants automobiles.
Facteurs déterminant le coût de l’assemblage de circuits imprimés flexibles
L’assemblage flexible coûte par nature plus cher que son équivalent rigide. Le stratifié en polyimide coûte généralement plusieurs fois plus cher que le FR4, auquel s’ajoute le coût des gabarits nécessaires pour maintenir à plat les conceptions particulières pendant le détourage. L’ajout de couches au-delà de deux, ainsi que le choix du raidisseur et de la finition de surface, augmentent encore le coût.
L’erreur la plus coûteuse que nous ayons observée dans les devis d’assemblage de circuits imprimés flexibles ne concerne pas le matériau, mais l’inadéquation entre la classe de fiabilité requise et l’application réelle. Dans les cas que nous avons examinés, des spécifications de dispositifs portables grand public exigeant des contrôles et une documentation conformes à la classe 3 de l’IPC-6013 ont augmenté le coût unitaire d’environ 20-40 % en raison d’essais et d’outillages dont l’application n’avait pas besoin. Pour le même produit, un fabricant d’assemblages de circuits imprimés flexibles qui propose la classe adaptée peut réduire le prix de plusieurs dizaines de pour cent, sans changer de matériau. Examinez la classe avant de demander des devis, pas après : c’est le facteur qui a le plus d’impact sur le coût d’un programme de circuits flexibles. Au lieu de répéter ces informations, vous trouverez la version détaillée et chiffrée, avec la pondération exacte des facteurs de coût de votre fabrication, sur la page d’assemblage de circuits imprimés flexibles de PCBark. L’outil d’analyse des facteurs de coût vous aidera à voir précisément où se concentrera votre budget avant de demander un devis.
Comment évaluer un partenaire d’assemblage de circuits flexibles
Tous les assembleurs de PCB qui proposent des circuits « flexibles » ne fabriquent pas réellement des circuits imprimés flexibles avec un procédé conçu à cet effet : certains utilisent simplement une ligne pour circuits rigides avec davantage de précautions et la présentent comme adaptée aux circuits flexibles. Voici une liste de contrôle indépendante des fournisseurs à examiner avant d’en choisir un, quelles que soient les certifications revendiquées.
6 points à vérifier chez un partenaire d’assemblage de circuits flexibles
- Profil de refusion à basse température documenté, et pas simplement un profil générique pour circuits rigides utilisé « avec précaution »
- Stock disponible de polyimide et de stratifiés sans adhésif : votre fabrication ne devrait pas être retardée par l’approvisionnement à la demande de matériaux spécialisés
- Outillage dédié pour les supports rigides, adapté à votre conception, et non un plateau universel
- Ensemble complet de contrôles, comprenant AOI, rayons X et sonde mobile ou ICT, et pas seulement un contrôle visuel (le même principe de contrôle à plusieurs niveaux que celui appliqué aux interconnexions critiques pour les missions dans le programme de qualité d’exécution de la NASA)
- Fabrication et assemblage réalisés dans le même établissement (ou selon un processus bien défini et étroitement intégré), afin de limiter les renvois de responsabilité en cas de problème lié aux raidisseurs ou au film de recouvrement
- Délais réels : demandez quels facteurs déterminent le calendrier (nombre de couches, stratégie de raidissement, finition, exigences d’essais) et fixez une date de livraison ferme en fonction de vos fichiers, au lieu de vous fier aux chiffres marketing.
« Nous aimerions que davantage d’acheteurs abordent plus tôt la question des normes applicables, au lieu de se contenter d’examiner les certificats affichés. Un fournisseur peut être certifié ISO 9001 sans disposer d’un profil de refusion à basse température documenté pour le polyimide. Demandez le profil, pas seulement la certification. »
Si votre évaluation vous oriente vers une offre complète pour les circuits flexibles et rigides-flexibles, consultez la page des capacités de fabricant de circuits flexibles de PCBark pour retrouver la même liste détaillée des capacités de fabrication.
Tendances du secteur : évolutions de l’assemblage des circuits imprimés flexibles
Dans le domaine des normes, les évolutions à court terme sont les plus concrètes. Les discussions du secteur sur les mises à jour des normes IPC-2223 et IPC-6013 portent actuellement sur la réduction des écarts de fiabilité pour la classe 3. Les acheteurs qui s’approvisionneront au prochain cycle en circuits imprimés flexibles de niveau médical ou aéronautique doivent donc s’attendre à des exigences accrues en matière de documentation et d’essais, et non à leur allègement. Si vous définissez déjà un projet de classe 3 dont l’achèvement est prévu en 2026-2027, prévoyez une marge dans le calendrier pour tenir compte d’une éventuelle révision des normes en cours de projet. La science des matériaux n’est pas restée immobile pendant que les normes rattrapent leur retard : de récents dépôts de brevets portant sur des films de polyimide à faible constante diélectrique montrent que la chimie des substrats demeure un domaine d’investissement actif, et n’est pas une technologie mature et figée.
La manière dont les professionnels trouvent les réponses techniques a également changé. Pendant les recherches menées pour ce guide, l’aperçu généré par l’IA de Google pour « flex pcb assembly » renvoyait presque exclusivement à des guides techniques détaillés, plutôt qu’à des pages de produits ou de services. Il s’agit d’une observation personnelle tirée de l’analyse des résultats de recherche qui a contribué à ce guide, et non d’un rapport tiers. En pratique, cela signifie que les assembleurs et les fabricants qui publient des contenus techniques maîtrisant les normes sont ceux qui seront repris par les outils d’IA utilisés par les ingénieurs pour trouver des réponses, pas nécessairement par les ingénieurs qui effectuent directement leurs recherches dans un navigateur.
Du côté de la demande, la miniaturisation des objets connectés portables et des dispositifs médicaux ne cesse d’accroître les exigences de précision de l’assemblage, par exemple avec des composants à pas plus fin et une plus grande précision de placement. Toutefois, les estimations exactes de la taille du marché varient selon les sources et ne méritent donc pas qu’on s’y attarde trop. La croissance des marchés des circuits flexibles médicaux et automobiles est une tendance bien plus constante que n’importe quelle estimation ponctuelle de leur taille.
Questions fréquentes sur l’assemblage de circuits imprimés flexibles
Q : Qu’est-ce qu’un circuit rigide-flexible ?
Afficher la réponse
Un circuit rigide-flexible associe des sections permanentes en FR4 à des sections flexibles en polyimide sur un même substrat, reliées par des couches de cuivre continues plutôt que par des circuits imprimés distincts reliés par des câbles. Il permet de plier la conception pour obtenir une forme 3D compacte ou de supprimer les faisceaux de câbles, mais coûte plus cher qu’un circuit entièrement flexible ou entièrement rigide.
Q : Qu’est-ce qu’un circuit imprimé flexible ?
Afficher la réponse
Un circuit imprimé flexible est un circuit électronique fabriqué sur du polyimide plutôt que sur le FR4, plus courant, qui est une résine époxy renforcée de fibre de verre rigide. Il peut comporter une, deux ou plusieurs couches de cuivre et être conçu pour se plier ou fléchir de façon répétée, afin de remplacer des faisceaux de câbles ou de s’intégrer dans un boîtier incurvé.
Q : Pourquoi l’assemblage des circuits imprimés flexibles ne se fait-il pas de la même manière que celui des circuits imprimés rigides-flexibles ?
Afficher la réponse
Le principal défi de l’assemblage d’un circuit entièrement flexible est de maintenir sa planéité dimensionnelle, ce qui nécessite un support continu par un gabarit porte-pièce à chaque étape. Pour les circuits rigides-flexibles, le défi est différent : sous l’effet de la chaleur, les zones en FR4 et les zones flexibles se dilatent à des rythmes différents. Il est donc essentiel de maîtriser la température du procédé et les contraintes mécaniques à l’interface pour éviter le délaminage ou la défaillance du circuit au niveau de la zone de transition, où l’écart est le plus marqué.
Q : Quels facteurs prendre en compte pour choisir les matériaux d’un projet d’assemblage de circuits imprimés flexibles ?
Afficher la réponse
Quatre facteurs sont essentiels : le type de film de base (polyimide pour sa stabilité à haute température ; films moins coûteux et adaptés aux basses températures pour les fabrications moins exigeantes) ; le type de cuivre (cuivre recuit laminé pour toute application impliquant des pliages, afin d’assurer une meilleure résistance à la fatigue ; cuivre électrodéposé uniquement pour les sections statiques) ; le système adhésif (stratifié sans adhésif pour une stabilité optimale, à un prix plus élevé ; acrylique pour un coût inférieur) ; et la finition de surface (ENIG ou argent par immersion pour la soudabilité). Un mauvais choix dans l’un de ces domaines entraîne rarement une défaillance immédiate : il se manifeste des mois plus tard sous la forme d’une fissure de fatigue après des cycles de pliage ou d’une pastille délaminée.
Q : Quelle est la principale différence de difficulté d’assemblage entre un circuit imprimé flexible et un circuit imprimé rigide-flexible ?
Afficher la réponse
L’assemblage d’un circuit flexible exige principalement un maintien continu pour garder le substrat non soutenu à plat et aligné à chaque étape du processus. Celui d’un circuit rigide-flexible exige surtout un contrôle plus précis du profil thermique à la transition entre le FR4 et la zone flexible, car les deux matériaux se dilatent à des rythmes différents sous l’effet de la chaleur.
Q : Pourquoi ne pas rendre tous les circuits imprimés flexibles ?
Afficher la réponse
Le coût et la complexité. Le stratifié flexible coûte plus cher à fabriquer que le FR4, nécessite un outillage porte-pièce sur mesure et tolère moins les écarts de refusion ; son rendement est donc inférieur à celui d’une fabrication rigide équivalente. Si une conception n’a pas besoin de pliage ou de gain de place, le FR4 rigide est plus économique. Le flexible n’est avantageux que si ses atouts compensent son coût supplémentaire. Cette analyse doit avoir lieu lors d’un échange DFM, avant la fabrication de l’outillage, et non une fois l’argent dépensé.
Pourquoi nous avons rédigé cet article
PCBark a rédigé ce guide sur l’assemblage de circuits imprimés flexibles principalement en réaction à la prolifération de contenus d’assemblage en ligne axés sur le marketing ou dont le périmètre était mal défini, y compris, nous devons l’admettre, une première version de notre propre plan qui présentait brièvement à tort IPC-6013 comme une norme d’assemblage plutôt que comme la norme de qualification des circuits imprimés qu’elle est réellement. Nous avons repéré et corrigé cette erreur avant publication. Nous la mentionnons ici parce qu’il est plus important de bien définir le périmètre des normes que de publier rapidement. Révisé par l’équipe technique de PCBark.
Références et sources
- IPC-6013 : Spécification de qualification et de performances des circuits imprimés flexibles et rigides-flexiblesGlobalSpec Standards
- Brevet américain 7,364,799, Résine polyamide-imide, stratifié flexible plaqué métal et circuit imprimé flexibleUSPTO
- Brevet américain 7,728,102, Résine polyamide-imide, stratifié flexible plaqué métal et circuit imprimé flexibleUSPTO
- Poly(imides d’ester) à faibles coefficients linéaires de dilatation thermique et à faible absorption d’eauPMC, National Institutes of Health
- Propriétés mécaniques et microstructure de feuilles minces de cuivre laminé et électrodéposéRare Metals (Wiley)
- International Automotive Task Force, supervision de l’IATF 16949IATF
- AEC-Q200 : qualification par essais de résistance aux contraintes des composants passifsAutomotive Electronics Council
- Tout savoir sur les circuits flexibles : spécifications pour les applications commerciales et militairesI-Connect007
- Étude de cas : innover dans les technologies médicales grâce à la conception de circuits imprimés rigides-flexiblesPICA Manufacturing Solutions
- Normes de qualité d’exécution pour les assemblages de circuits imprimésNASA Safety and Mission Assurance
- Brevet américain 7,447,551, Réseau de stimulateurs électriques implantables flexiblesUSPTO
- Brevet américain 12,497,487, Film de polyimide à faible constante diélectrique et procédé de fabrication correspondantUSPTO
Articles associés
- Assemblage de circuits imprimés flexibles : matrice de capacités, outil d’analyse des facteurs de coût et demande de devisle guide complémentaire sur les aspects commerciaux et l’approvisionnement
- Fabricant de circuits imprimés flexibles : ce qu’il faut savoir avant de choisir un fournisseurapprofondissement sur la ductilité du cuivre et l’évaluation des fournisseurs
- Fabrication de circuits imprimés rigides-flexibles : limites de fabrication et règles de rayon de pliagepour les conceptions qui nécessitent des sections rigides permanentes
- Circuits imprimés automobiles : exigences de conception IATF 16949 et AEC-Qpour les applications sous le capot et ADAS