Contactez PCBark


Mis à jour en juin 2026 · Temps de lecture : ~13 min.
L’assemblage de circuits imprimés (PCBA) consiste à monter et à souder des composants électroniques sur un circuit imprimé nu fabriqué : cette étape transforme un circuit nu et un ensemble de composants en produit fonctionnel. C’est aussi à ce stade que se jouent la plupart des coûts évitables, des retards et des défaillances sur le terrain. Ce guide présente l’ensemble du processus d’assemblage de circuits imprimés, explique les classes de qualité IPC, répertorie les fichiers de conception exacts dont un assembleur a besoin, relie les défauts de soudure courants à leurs causes profondes et vous aide à choisir entre un approvisionnement clé en main et un approvisionnement en consignation.
En bref : caractéristiques de l’assemblage de circuits imprimés
| Méthodes de montage | Montage en surface (SMT) et montage traversant (THT), souvent combinés sur un même circuit |
| Composant le plus petit monté | 0201 (0,6 × 0,3 mm) ; 01005 (0,4 × 0,2 mm) sur les lignes les plus avancées |
| Précision de placement | ≈ ±0,05 mm, à plusieurs dizaines de milliers de composants par heure |
| Pic de refusion | ≈ 245 °C (sans plomb), ~480 °F |
| Fichiers principaux | Gerber + nomenclature (BOM) + fichier centroid/pick-and-place (CPL) |
| Norme d’acceptation | IPC-A-610J (2024), classe 1 / 2 / 3 |
| Norme de soudage | IPC J-STD-001J (2024) + supplément spatial pour les applications à haute fiabilité |
| Principaux contrôles et essais | AOI, rayons X (pour les BGA), test in situ ou par sonde mobile, test fonctionnel |
| Délai typique pour un prototype | 1–3 semaines, selon les délais d’approvisionnement des composants |
Qu’est-ce que l’assemblage de circuits imprimés (PCBA) ?
L’assemblage de circuits imprimés (PCBA) consiste à monter et à souder des composants électroniques sur un circuit imprimé nu fabriqué : résistances, condensateurs, circuits intégrés (CI) et connecteurs transforment ainsi un schéma électrique en circuit électronique fonctionnel. PCBA désigne à la fois le processus de fabrication et le circuit équipé de ses composants, livré avec vos autres circuits assemblés.
Deux termes sont faciles à confondre. La fabrication de circuits imprimés (ou fabrication de PCB) produit le circuit nu à partir d’un stratifié cuivré : pistes gravées, trous percés, masque de soudure et sérigraphie. L’assemblage de circuits imprimés intervient ensuite : il ajoute les composants. Pour en savoir plus sur l’étape précédente, consultez notre guide consacré à la fabrication de PCB, puis revenez ici pour découvrir l’assemblage.
⚠️ Une précision sur les termes
Les recherches sur « pourquoi les PCB sont-ils interdits » renvoient à un autre sens de « PCB » : les polychlorobiphényles, des produits chimiques industriels soumis à des restrictions pour des raisons environnementales. En électronique, PCB signifie toujours circuit imprimé. Ces deux notions n’ont aucun rapport.
Pour obtenir un produit fonctionnel, le circuit assemblé doit respecter des critères d’acceptation définis. La norme applicable est IPC-A-610, actuellement dans sa révision « J » de 2024 ; les classes sont détaillées ci-dessous. Vous trouverez une définition utile dans notre aperçu du circuit imprimé. Les organismes tels que IEEE contribuent également à l’élaboration de normes plus générales pour l’électronique.
Le processus d’assemblage de circuits imprimés, étape par étape
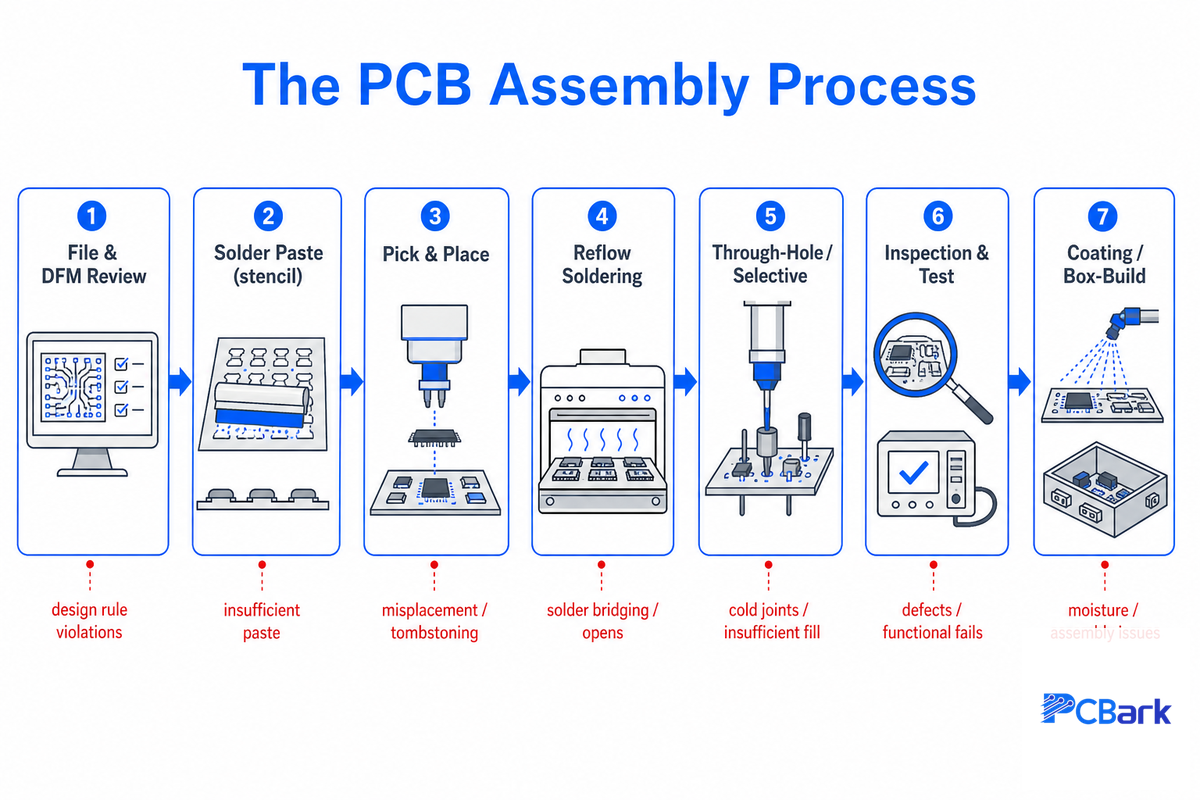
Le PCBA moderne suit une ligne contrôlée et en grande partie automatisée. Les étapes exactes varient selon le circuit : une carte SMT seule ne passe pas par le montage traversant, tandis qu’un produit fini peut nécessiter un assemblage en boîtier. Le processus s’articule toutefois autour des six à sept étapes ci-dessous. Une colonne souvent absente des guides indique le point essentiel : ce qui peut mal se passer à chaque étape.
| Étape | Opération | Défauts possibles |
|---|---|---|
| 1. Vérification des fichiers et analyse DFM | Les fichiers Gerber, la BOM et le fichier centroid sont vérifiés pour s’assurer de leur fabricabilité avant toute intervention sur le circuit. | Fichiers manquants, polarité ambiguë, composants obsolètes : principales causes de retards dans l’établissement des devis. |
| 2. Dépôt de pâte à braser | Un pochoir découpé au laser (généralement de 4–6 mil) dépose la pâte à braser sur chaque pastille SMT. | Un excès de pâte provoque des ponts de soudure ; une quantité insuffisante fragilise la liaison. |
| 3. Prise et placement | Une machine de placement à haute vitesse dépose les composants sur la pâte encore humide, en suivant le fichier centroid et les repères de positionnement du circuit. | Composant incorrect, mauvaise orientation ou décalage en l’absence de repères de positionnement. |
| 4. Brasage par refusion | Un four de refusion suit un profil de préchauffage, de palier, de refusion et de refroidissement qui transforme la pâte en liaisons solides. | Un profil thermique inadapté provoque des composants en « pierre tombale », des vides ou des soudures froides. |
| 5. Montage traversant / soudage sélectif | Les connecteurs et les gros composants sont insérés, puis soudés à la vague (~260 °C / 500 °F) ou par soudage sélectif. | Ponts de soudure ou remplissage insuffisant sur les rangées de connecteurs rapprochés. |
| 6. Contrôle et essais | L’AOI, les rayons X (pour les liaisons cachées) et les essais électriques vérifient l’assemblage. | Des défauts passent inaperçus si l’ensemble des contrôles ne correspond pas à la complexité du circuit. |
| 7. Revêtement / assemblage en boîtier | Application facultative d’un revêtement de protection, nettoyage et assemblage final en boîtier. | Revêtement appliqué sur les connecteurs ; résidus de flux piégés sous les composants. |
Le processus s’appuie sur les pratiques de soudage de la norme IPC J-STD-001 ; les étapes sont adaptées de références de lignes de production.
Ensemble, ces étapes transforment un circuit nu en circuit assemblé et fini : le processus PCBA place les composants SMT et leurs boîtiers sur un ou deux côtés du circuit, en combinant montage en surface et montage traversant lorsque la conception le nécessite.
L’étape 2 mérite une précision sur les matériaux. La plupart des circuits utilisent une pâte à braser sans plomb et conforme à RoHS. Un alliage SAC courant contient environ 96,5 % d’étain, 3 % d’argent et 0,5 % de cuivre. La pâte est déposée à travers un pochoir de 4–6 mil (0,1–0,15 mm), puis refondue à une température maximale proche de 245 °C (480 °F). Les pâtes avec plomb restent utilisées pour certaines fabrications historiques et à haute fiabilité. Mélanger des composants avec et sans plomb dans une fabrication RoHS est une erreur classique. Les finitions riches en étain soulèvent aussi des questions de whiskers d’étain pour les équipements à longue durée de vie : indiquez vos exigences de conformité dans la BOM. Pour connaître les critères d’acceptation des soudures, consultez la norme IPC J-STD-001 et son supplément spatial, la version haute fiabilité désormais citée par les normes techniques de la NASA. Notre aperçu de l’assemblage SMT détaille les circuits fabriqués principalement sur la ligne de montage en surface.
Quelle est la différence entre la fabrication et l’assemblage de circuits imprimés ?
La fabrication produit le circuit nu ; l’assemblage le dote de ses composants. Il s’agit généralement de deux lignes de production distinctes, parfois chez deux fournisseurs différents. L’assemblage traditionnel commence par des circuits imprimés nus, issus de la fabrication, avant tout travail d’assemblage ou autre service de fabrication en aval. Une offre complète « fabrication + assemblage » ou un service d’assemblage de circuits imprimés prend en charge les deux opérations sous un même toit et évite les problèmes de transfert, lorsque les tolérances de fabrication et les empreintes des composants ne concordent pas.
Comparatif : montage SMT, montage traversant et assemblage mixte
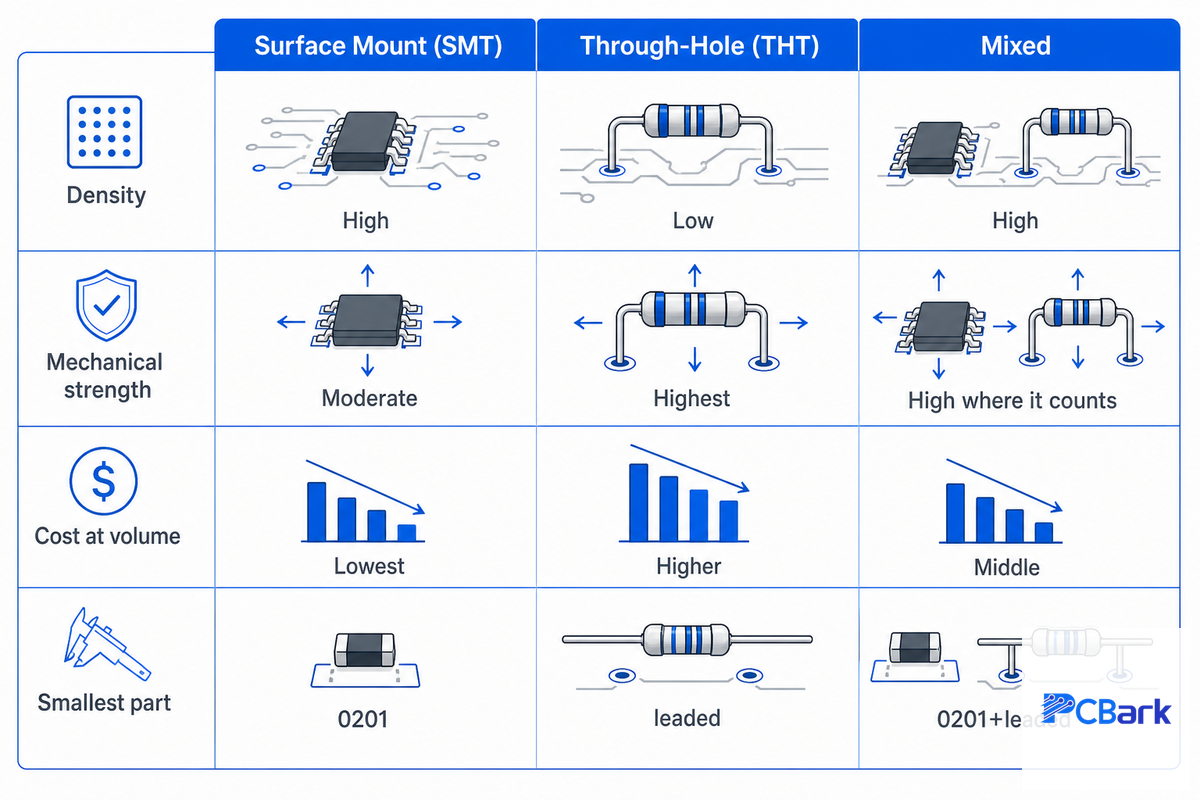
La plupart des circuits ne peuvent pas vraiment « choisir » une méthode : ce sont les composants qui la déterminent. Les circuits intégrés à pas fin et les composants passifs sont montés en surface ; les connecteurs soumis à de fortes contraintes et certains composants de puissance sont montés en traversant. Une machine de placement monte ces petits composants, jusqu’aux formats 0201 (0,6 × 0,3 mm) et 01005 (0,4 × 0,2 mm), rapidement et avec une précision d’environ ±0,05 mm. C’est l’une des raisons pour lesquelles le montage en surface est privilégié pour les circuits produits en grandes quantités. Vous devez déterminer quelle méthode prédomine et si les deux sont nécessaires, notamment si certains composants traversants influent sur la ligne.
✔ Montage en surface (SMT)
- Densité élevée, composants sur les deux faces du circuit
- Coût le plus faible en production de volume (automatisée)
- Indispensable pour les composants à pas fin et aux formats 0201/01005
⚠ Montage traversant (THT)
- Liaison mécanique la plus solide (connecteurs porteurs)
- Plus lent ; davantage de soudage manuel ou sélectif
- Occupe de la place sur le circuit et s’automatise plus difficilement
| Critère | SMT | Montage traversant | Mixte |
|---|---|---|---|
| Densité | La plus élevée | Faible | Élevée |
| Résistance mécanique | Modérée | La plus élevée | Élevée là où elle est nécessaire |
| Coût en production de volume | Le plus faible | Plus élevé (main-d’œuvre) | Intermédiaire |
| Composants typiques | Circuits intégrés, composants passifs, BGA | Connecteurs, transformateurs | Les deux |
| Composant le plus petit | 0201 / 01005 | Boîtiers à broches | 0201 + composants à broches |
Définitions du montage en surface selon la technologie de montage en surface ; les recherches sur le placement et la fiabilité sont publiées par IEEE.
💡 Comment choisir entre SMT et montage traversant ?
Trois indices vous aident à déterminer la ligne adaptée à votre circuit : (1) examinez la BOM : si elle contient principalement des boîtiers SMT à pas fin, le circuit est destiné au montage SMT ; (2) repérez les connecteurs porteurs ou les composants soumis à des contraintes mécaniques : ils nécessitent un montage traversant ; (3) tenez compte du volume : les grandes séries tirent parti de l’automatisation SMT. La plupart des produits réels passent par une ligne mixte.
Fichiers de conception et DFM : les points à régler avant l’assemblage
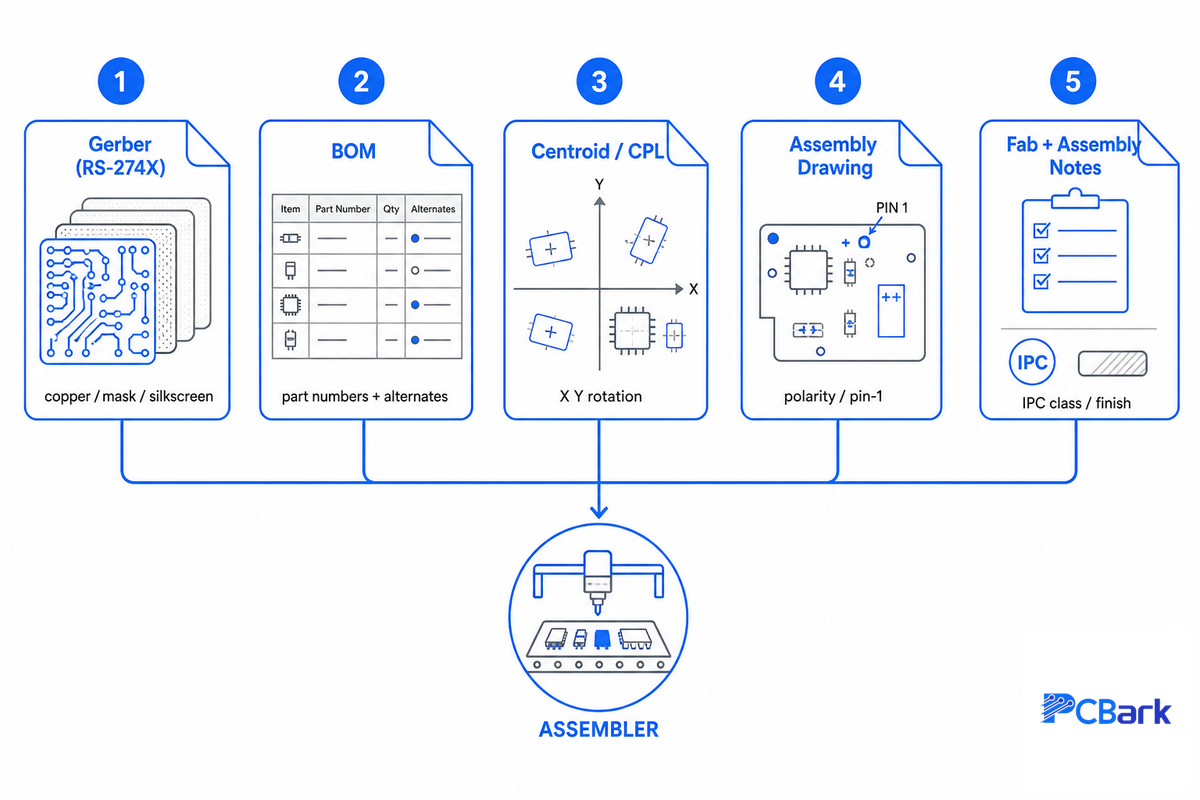
La principale cause de retard, et de loin, n’est pas la ligne de production, mais un dossier incomplet. Un dossier transmis correctement accélère l’établissement du devis ; s’il est incomplet, votre circuit attend. Une bonne conception de PCB facilite aussi le transfert des fichiers. Voici les documents dont tout assembleur a besoin.
| Fichier | Contenu | Lacune fréquente |
|---|---|---|
| 1. Gerber (RS-274X) | Cuivre, masque de soudure, sérigraphie, contour du circuit. | Couches ou contour manquants ; absence de couche de pâte pour le pochoir. |
| 2. Nomenclature (BOM) | Chaque composant, avec sa référence fabricant et les références de remplacement approuvées. | Descriptions génériques, absence de référence fabricant et de colonne « remplacement autorisé ? ». |
| 3. Centroid / CPL | Position X/Y et orientation de chaque composant (fichier de placement). | Origine ou référence d’orientation incorrecte : tous les composants sont montés de travers. |
| 4. Plan d’assemblage | Polarité, repères de broche 1, consignes particulières d’orientation. | Aucune indication de polarité pour les diodes, circuits intégrés et condensateurs électrolytiques. |
| 5. Notes de fabrication et d’assemblage | Classe visée, finition de surface, mise en panneau, points de test, revêtement. | Classe IPC non précisée ; absence de repères de positionnement ou de rails de maintien pour la ligne. |
Dossier établi à partir des pratiques DFM en production ; voir le format Gerber et les recherches sur la conception pour la fabrication menées par NIST.
Quelques mots sur l’avenir du transfert des fichiers : le format IPC-2581 gagne du terrain comme fichier unique regroupant les informations absentes des fichiers Gerber : empilement des couches, matériaux, netlist et intention de conception. Il ne les remplace pas encore : le dossier standard reste constitué des fichiers Gerber, de la BOM et du fichier centroid. Pour la grande majorité des commandes, de nombreux assembleurs reçoivent encore des fichiers Gerber. Considérez IPC-2581 comme une option qui réduit les échanges pour les circuits complexes, et non comme une exigence.
📐 Note technique
Les problèmes DFM qui retardent le plus souvent une fabrication sont d’ordre mécanique, et non des cas inhabituels : couronne annulaire insuffisante, composants trop proches pour la buse ou l’AOI (un espacement trop faible crée des zones d’ombre lors du contrôle), repères de positionnement manquants et composants non livrés en bobine sur bande. Ajoutez des rails de maintien pour le convoyeur et prévoyez une zone d’exclusion de 3–5 mm entre les composants et le bord du circuit.
Normes de qualité : les classes 1, 2 et 3 de l’IPC-A-610 expliquées
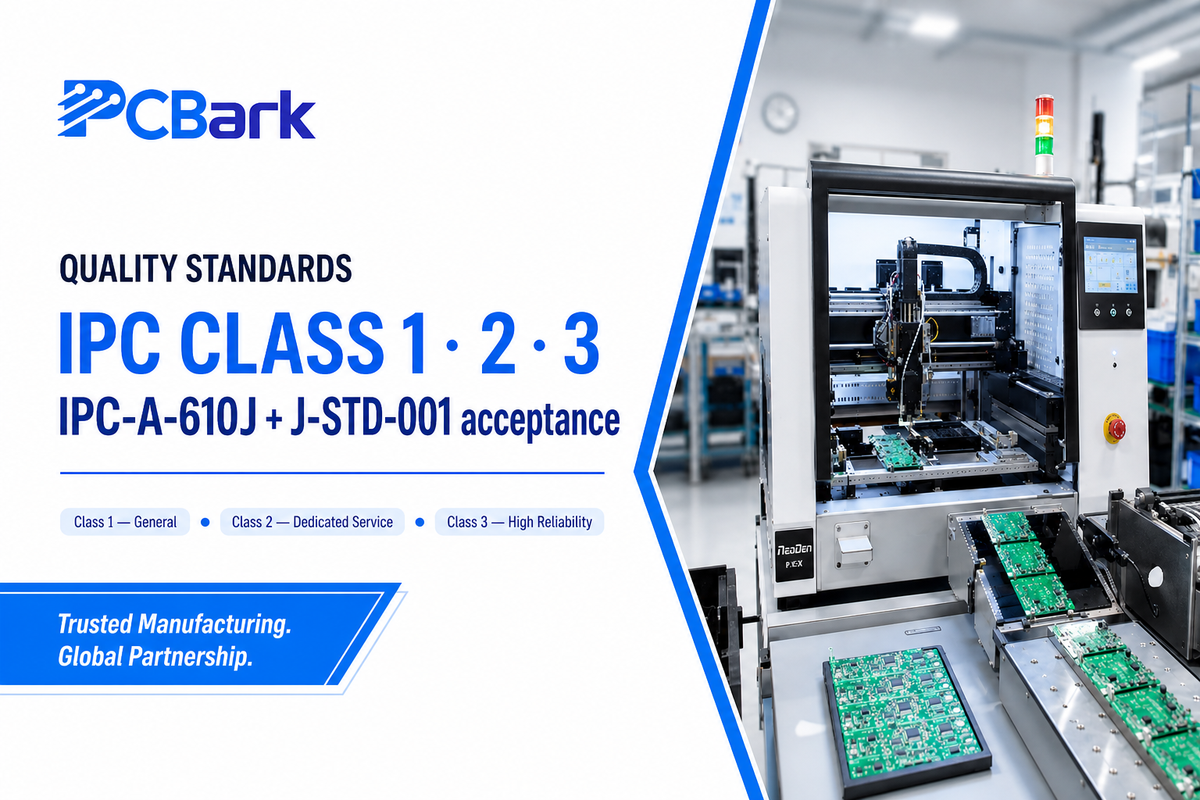
Deux normes régissent la plupart des travaux d’assemblage. IPC J-STD-001 (actuellement dans sa révision « J » de 2024) définit les exigences de processus de soudage ; IPC-A-610J (2024) définit les critères d’acceptation utilisés lors du contrôle. L’IPC-A-610 distingue trois classes. Le choix de la classe relève autant d’une décision de coût que de qualité.
| Classe | Désignation / usage final | Niveau d’exigence des critères d’acceptation | Exemples |
|---|---|---|---|
| Classe 1 | Produits électroniques courants | Fonctionnement accepté ; tolérance esthétique | Jouets, biens de consommation à bas coût |
| Classe 2 | Produits destinés à un service dédié | Fonctionnement fiable ; certains défauts limités sont autorisés | La plupart des équipements électroniques industriels, commerciaux et grand public |
| Classe 3 | Haute fiabilité / hautes performances | Exigences les plus strictes : repérage presque parfait, couronne annulaire plus étroite | Médical, aéronautique et spatial, défense, sécurité automobile |
Définitions des classes selon IPC-A-610J (2024) ; pour le soudage à haute fiabilité, application du supplément spatial de la norme J-STD-001, adopté par la NASA à la place des normes retirées NASA-STD-8739.2/.3.
⚠️ La réalité des classes IPC
Une classe supérieure n’est pas automatiquement préférable. Imposer la classe 3 à un circuit grand public augmente les coûts sans apporter la fiabilité dont vous avez besoin. Des groupes de travail du secteur soulignent par ailleurs que, même dans les environnements les plus exigeants, les normes de classe 3 « ne sont pas toujours suffisantes ni appropriées » : des qualifications supplémentaires sont alors déterminantes. Adaptez la classe à l’usage final : la classe 2 convient à la plupart des applications industrielles et commerciales ; réservez la classe 3 aux circuits assemblés dont une défaillance sur le terrain aurait des conséquences pour la sécurité ou la mission.
Contrôle et essais : comment détecter les défauts
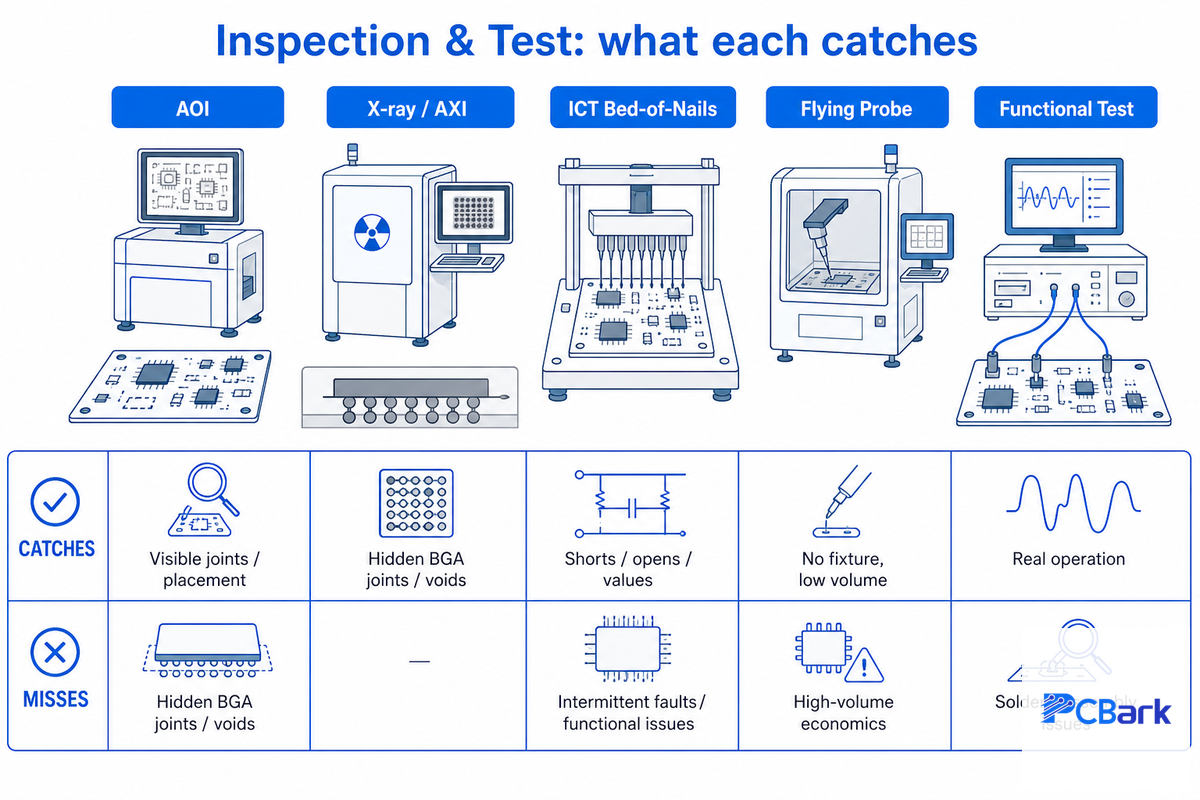
Aucune méthode ne détecte tous les défauts. Un circuit équipé de BGA nécessite un contrôle par rayons X ; un circuit à composants variés se prête au contrôle par sonde mobile ; une production en grande série justifie un gabarit de test. Les contrôles doivent être adaptés à la complexité et à la classe du circuit : les circuits assemblés complexes nécessitent davantage qu’une AOI seule.
| Méthode | Défauts détectés | Défauts non détectés | Cas d’utilisation |
|---|---|---|---|
| AOI (optique) | Soudures visibles, polarité, composants manquants ou décalés | Soudures cachées sous les BGA | Tous les circuits |
| Rayons X (AXI) | Soudures BGA/QFN, vides, défauts de type « head-in-pillow » | Fonctionnement électrique | Tout circuit avec BGA ou composants à connexions sous le boîtier |
| ICT (test in situ) | Courts-circuits, circuits ouverts, valeurs incorrectes (lit à clous) | Comportement du micrologiciel et du système | Production en plus grand volume (coût du gabarit amorti) |
| Sonde mobile | Courts-circuits, circuits ouverts, valeurs incorrectes — sans gabarit | Vitesse (plus lente que l’ICT) | Prototypes et petites séries |
| Test fonctionnel (FCT) | Comportement réel en fonctionnement | Cause profonde d’une défaillance | Validation finale |
Voir le contrôle optique automatisé. Des brevets récents, par exemple sur le contrôle radioscopique adaptatif, EP4134883B1, ajoutent des décisions de détection des défauts par apprentissage automatique à ces méthodes.
Défauts courants de PCBA et leurs causes profondes
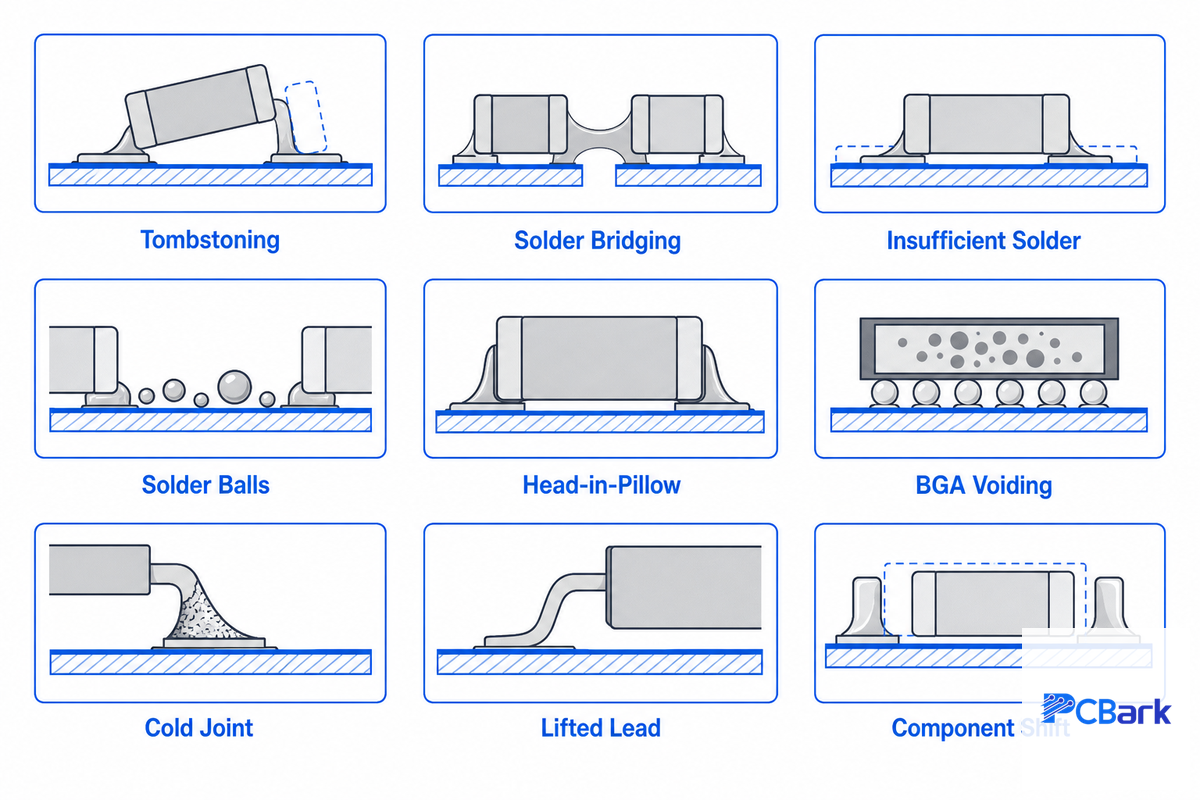
La plupart des défauts de soudure remontent à quelques causes : pâte, profil thermique, conception des pastilles ou placement. Utilisez ce tableau pour le diagnostic : repérez le défaut, puis suivez la ligne pour trouver sa cause, la solution et la méthode de détection. De nombreux défauts des circuits assemblés peuvent être évités dès la conception, et non sur la ligne.
Tableau de correspondance des 10 défauts et de leurs causes
| Type de défaut | Cause profonde | Prévention | Détection |
|---|---|---|---|
| Effet « pierre tombale » | Échauffement inégal des pastilles ou de la pâte | Équilibrer les pastilles, ajuster la montée en température lors de la refusion | AOI |
| Pont de soudure | Excès de pâte, pas fin | Réduction des ouvertures du pochoir, masque de soudure | AOI / AXI |
| Soudure insuffisante | Volume de pâte trop faible, oxydation | Épaisseur du pochoir, refusion sous azote | AOI |
| Billes de soudure | Affaissement de la pâte, montée en température trop rapide | Contrôle du palier du profil thermique | AOI |
| Défaut « head-in-pillow » | BGA déformé, oxydation | Profil thermique et pâte fraîche, coplanéité des billes | Rayons X |
| Vides dans les soudures BGA | Dégazage, via dans la pastille | Via remplie et bouchée, profil thermique | Rayons X |
| Soudure froide | Température maximale trop basse | Profil thermique validé | AOI / FCT |
| Broche soulevée / circuit ouvert | Coplanéité, placement | Contrôler la coplanéité à la réception | Rayons X / ICT |
| Décalage de composant | Précision de placement, écoulement de la pâte | Repères de positionnement, étalonnage du placement | AOI |
| Résidus de flux | Nettoyage incomplet | Pâte sans nettoyage ou lavage validé | Contrôle visuel / de propreté |
Limites d’acceptation selon IPC-A-610J ; critères des congés de soudure pour la haute fiabilité selon le supplément spatial de la norme J-STD-001, cité dans les normes de savoir-faire de la NASA.
Quand faut-il appliquer un revêtement de protection ?
Un revêtement de protection protège un circuit fini de l’humidité, de la poussière, du brouillard salin et de la condensation. L’acrylique s’applique et se retouche facilement ; le silicone résiste à la chaleur et au pliage ; l’uréthane résiste aux produits chimiques ; le parylène forme le film le plus fin et le plus uniforme pour les applications médicales et aéronautiques. Si votre produit est utilisé en extérieur, dans un véhicule ou à proximité de l’humidité, prévoyez un revêtement. Définissez des zones d’exclusion autour des connecteurs et des points de test dans le plan d’assemblage pour éviter qu’ils ne soient recouverts.
Pour un projet complet de circuit imprimé, l’application du revêtement est suivie de l’assemblage mécanique et de l’assemblage final, qui consiste à installer le boîtier et le câblage dans l’unité finie.
« Dans nos analyses DFM, les défauts que les clients imputent à la ligne sont généralement liés à la conception : des pastilles déséquilibrées qui provoquent un effet “pierre tombale”, des vias dans les pastilles qui créent des vides ou des composants si rapprochés que l’AOI ne peut pas les distinguer. Le défaut le moins coûteux est celui qui est détecté lors de l’examen des fichiers, pas sur le circuit. »
Équipe technique de PCBark
Assemblage clé en main ou en consignation : choisir son mode d’approvisionnement
Une fois le circuit conçu, vous devez décider qui prend en charge les composants. Ces trois modèles offrent différents compromis entre maîtrise et simplicité ; le choix influe également sur l’assemblage en boîtier qui peut suivre.
| Modèle | Qui fournit les composants ? | Recommandé pour |
|---|---|---|
| Clé en main | L’assembleur fournit tous les composants | La plupart des acheteurs ; rapidité et interlocuteur unique responsable |
| En consignation | Vous fournissez tous les composants | Maîtrise complète de certains composants ou de leur répartition |
| Clé en main partiel | L’assembleur fournit les composants courants ; vous fournissez les composants critiques | Composants à long délai d’approvisionnement ou soumis à contrôle |
Une fabrication de prototypes de circuits imprimés assemblés est généralement clé en main ; la production peut passer à un modèle partiel lorsque vous sécurisez les composants à long délai d’approvisionnement.
Pour évaluer un assembleur, commencez par examiner ses capacités d’assemblage, et non sa page d’accueil. Un partenaire d’assemblage de confiance, capable de vous accompagner pour les prototypes comme pour la production en volume, doit démontrer des capacités concrètes pour l’ensemble de ses services d’assemblage de circuits imprimés, des petites séries aux grandes séries, avec une montée en cadence du prototype à la production. Tous les fabricants de circuits imprimés assemblés ne fonctionnent pas ainsi : une entreprise qui réalise l’assemblage et les essais sous un même toit, du montage des circuits jusqu’à l’assemblage électronique final, évite les transferts entre fournisseurs auxquels une entreprise de services de fabrication électronique aux capacités plus limitées ne peut échapper.
Les 4 critères incontournables pour évaluer un assembleur
- Capacité à respecter la classe IPC : peut-il fabriquer et contrôler selon votre classe (1/2/3), avec des opérateurs certifiés ?
- ISO 9001 : un certificat de management de la qualité valide et vérifiable, pas seulement un logo.
- Traçabilité et intégrité de l’approvisionnement : traçabilité des lots et des codes de date, approvisionnement des composants par des circuits agréés afin d’écarter les contrefaçons et les composants hors spécifications (le risque augmente avec les composants soumis à allocation et ceux à long délai d’approvisionnement).
- Contrôles et essais en interne : AOI, rayons X et essais électriques réalisés sous un même toit, sans sous-traitance.
Un constat du terrain : les acheteurs passent le plus souvent d’un assemblage en interne à un assemblage externalisé pour des raisons logistiques, et non par manque de capacités. Tenir en stock un inventaire de composants pour alimenter une ligne de placement est un travail à temps plein. Un partenaire de qualité prend cette tâche en charge et contrôle également les composants à leur réception.
Facteurs qui influent sur le coût et le délai d’assemblage des circuits imprimés
Il n’existe pas de prix unique pour l’assemblage d’un circuit imprimé : un même circuit peut faire l’objet de devis très différents selon les choix que vous maîtrisez. Le devis dépend autant des composants prévus pour l’assemblage que du circuit lui-même. Une grille tarifaire devenant vite obsolète, voici les principaux facteurs à prendre en compte.
Facteurs de coût que vous pouvez maîtriser
- L’approvisionnement et la disponibilité des composants, les allocations et les composants à long délai d’approvisionnement pèsent fortement sur les coûts et le calendrier.
- Nombre de références dans la BOM : plus il y a de références distinctes, plus les réglages sont nombreux ; le coût ne dépend pas uniquement du nombre de composants.
- Proportion entre montage SMT et traversant : le montage traversant manuel et le soudage à la vague des composants traversants ajoutent de la main-d’œuvre.
- Niveau de contrôle : les tests fonctionnels et les gabarits coûtent plus cher qu’une AOI seule.
- Volume : pour 100–500 circuits, les coûts de réglage ne sont pas encore amortis et le coût unitaire reste élevé ; il diminue avec l’augmentation des quantités.
- Mise en panneau et finition de surface : une utilisation efficace du panneau et une finition standard réduisent à la fois les coûts et les risques liés au rendement.
Le délai suit la même logique : le principal facteur limitant est presque toujours le délai d’approvisionnement des composants, puis la fabrication du pochoir et la validation du premier article. Les recherches de NIST sur les coûts de fabrication montrent que les réglages et changements de série constituent le principal coût fixe en petite série. Pour obtenir un devis plus rapidement et à moindre coût, transmettez un dossier complet d’assemblage de circuits imprimés et faites examiner la BOM tôt, afin d’approuver les substitutions de composants avant la fabrication, et non en cours de fabrication.
Perspectives 2026 : les évolutions de l’assemblage de circuits imprimés
Ce qui évolue réellement, ce n’est pas la taille du marché, mais le moment où se prend la décision de fabrication. Le rapatriement de la production, les exigences accrues de traçabilité des composants et la miniaturisation constante (0201, 01005 et boîtiers BGA à pas plus fin) imposent de prendre plus tôt les décisions de fabricabilité, dès la conception et l’analyse DFM. La faisabilité en classe 2 ou 3 se décide de plus en plus avant la fin du routage, et non après.
Deux évolutions concrètes le confirment. Premièrement, l’automatisation ne vise plus seulement à « placer plus vite », mais à « prédire les défauts » : des brevets délivrés décrivent désormais des outils d’apprentissage automatique qui combinent les données de procédé pour détecter les risques qualité avant le contrôle (par exemple, un outil de prédiction des procédés SMT, US11825606B2), ce qui améliore le rendement au premier passage pour les volumes élevés de circuits imprimés assemblés. Deuxièmement, les normes ont été mises à jour : IPC-A-610 et J-STD-001 sont toutes deux passées à leur révision « J » en 2024. Un assembleur qui cite encore une révision sans la préciser donne donc une indication qu’il convient de vérifier.
Pour les acheteurs, la marche à suivre est simple : concevoir dès le départ en fonction de la classe visée, transmettre un dossier de fabrication complet et choisir un partenaire dont les procédés et les normes sont à jour. Le contexte du marché — l’assemblage de cartes électroniques reste le principal segment du secteur en croissance des services de fabrication électronique — est réel, mais ces choix passent avant.
Foire aux questions
Qu’est-ce que l’assemblage de cartes électroniques et que signifie PCBA ?
Voir la réponse
PCBA signifie « assemblage de circuits imprimés ». Il s’agit de souder des composants électroniques — résistances, condensateurs, circuits intégrés, connecteurs — sur un circuit imprimé nu fabriqué, afin d’en faire un circuit électronique fonctionnel. Le même sigle désigne aussi le circuit imprimé assemblé, avec ses composants. Cette étape suit la fabrication de circuits imprimés, qui produit le circuit nu.
Quelle est la différence entre la fabrication et l’assemblage de circuits imprimés ?
Voir la réponse
La fabrication de circuits imprimés, également appelée fabrication de PCB, consiste à produire le circuit nu à partir d’un matériau stratifié plaqué cuivre : pistes gravées, trous percés, masque de soudure et sérigraphie. L’assemblage de cartes électroniques consiste ensuite à monter et à souder les composants sur ce circuit. Ces opérations sont généralement réalisées sur des lignes de production distinctes et peuvent être confiées à des fournisseurs différents. Un service clé en main prend en charge les deux, évitant ainsi les écarts entre les tolérances de fabrication et les empreintes de composants prévues pour l’assemblage.
Combien coûte l’assemblage de cartes électroniques ?
Voir la réponse
Il n’existe pas de tarif fixe : le coût dépend de l’approvisionnement en composants, du nombre de lignes distinctes dans la nomenclature (BOM), de la proportion entre SMT et montage traversant, de l’étendue des essais et du volume. Le coût de mise en route est fixe ; pour les petites quantités (environ 100–500 circuits imprimés), le prix unitaire reste donc élevé, puis diminue lorsque le volume permet de répartir ce coût. Le moyen le plus fiable de réduire le montant du devis est de fournir un dossier complet et de faire examiner la BOM en amont, afin de valider les substitutions de composants avant la fabrication.
Combien de temps prend l’assemblage de cartes électroniques ?
Voir la réponse
L’assemblage de prototypes prend généralement 1–3 semaines ; les séries de production demandent plus de temps. Le principal facteur de blocage est presque toujours le délai d’approvisionnement en composants, et non la ligne de production elle-même.
Ai-je besoin d’un assemblage SMT ou d’un montage traversant ?
Voir la réponse
Tout dépend des composants. Les circuits intégrés à pas fin et les petits composants passifs sont montés en surface ; les connecteurs soumis à des contraintes mécaniques et certains composants de puissance sont montés en traversant. Examinez votre BOM : si elle comprend surtout des composants CMS, il vous faut une ligne SMT ; si elle comporte des connecteurs soumis à des contraintes, le montage traversant est également nécessaire. La plupart des circuits imprimés réels combinent les deux technologies.
Quels fichiers dois-je fournir pour l’assemblage de cartes électroniques ?
Voir la réponse
Cinq éléments : les fichiers Gerber (cuivre, masque, sérigraphie, contour), une nomenclature avec les références fabricant des composants et les références de remplacement approuvées, un fichier de centroïdes ou de placement des composants indiquant les coordonnées X/Y et l’angle de rotation, un plan d’assemblage précisant la polarité et la broche 1, ainsi que des notes de fabrication et d’assemblage indiquant la classe IPC, la finition de surface et les exigences éventuelles en matière d’essais ou de revêtement. Pour les circuits imprimés complexes, un fichier IPC-2581 peut inclure des données d’empilement des couches et de liste des réseaux absentes des fichiers Gerber. Toutefois, le dossier standard comprend toujours les fichiers Gerber, la BOM et le fichier de centroïdes.
« PCB » désigne-t-il la même chose que le produit chimique interdit ?
Voir la réponse
Non. En électronique, PCB signifie « circuit imprimé ». Le PCB interdit est le biphényle polychloré, un produit chimique industriel sans rapport avec l’électronique.
Articles connexes
- Services d’assemblage de cartes électroniques clé en main, SMT, montage traversant et intégration en boîtier sous un même toit
- Assemblage SMT détail de la ligne de montage en surface
- Assemblage de prototypes de circuits imprimés fabrications rapides en petites séries
- Fabrication de PCB et de circuits imprimés l’étape de production du circuit nu avant l’assemblage
À propos de ce guide
Ce guide s’appuie sur les pratiques d’assemblage de cartes électroniques de huit lignes de montage en surface, capables d’effectuer jusqu’à neuf millions de placements par jour et de traiter des composants jusqu’au format 0201. Elles disposent en interne de contrôles AOI, de contrôles aux rayons X 3D, de tests en circuit, par sonde mobile et fonctionnels, et sont conformes à IPC-A-610, classes 2 et 3, ainsi qu’à J-STD-001. Lorsque nous citons des chiffres, nous indiquons la norme ou la source correspondante ; lorsqu’une valeur dépend de votre circuit imprimé, nous le précisons au lieu d’en inventer une. L’équipe technique de Shenzhen Linghangda Technology (PCBark) a relu ce guide.
Références et sources
- IPC-A-610J (2024), Critères d’acceptabilité des assemblages électroniquesIPC, via ANSI
- IPC J-STD-001 et son supplément pour le matériel spatialIPC / Global Electronics Association
- Normes techniques de la NASANASA (a adopté le supplément spatial J-STD-001 en remplacement de NASA-STD-8739.2/.3)
- Consortium IPC-2581échange de données du modèle numérique du produit
- Gestion de la qualité selon ISO 9001Organisation internationale de normalisation
- US11825606B2, outil de prédiction des procédés SMT pour la qualité des circuits imprimésUSPTO via Google Patents