Entre em contato com a PCBark


Atualizado em junho de 2026 · Tempo de leitura: ~13 min.
A montagem de placas de circuito impresso (PCBA) consiste em posicionar e soldar componentes eletrônicos em uma placa de circuito impresso fabricada e sem componentes— etapa que transforma uma placa nua e um conjunto de componentes em um produto funcional e na qual se definem a maior parte dos custos evitáveis, atrasos e falhas em campo. Este guia percorre todas as etapas do processo de montagem de placas de circuito impresso, explica as classes de qualidade IPC, lista os arquivos de projeto exatos que você deve enviar ao montador, relaciona defeitos comuns de soldagem às suas causas-raiz e mostra como escolher entre aquisição turnkey e consignada.
Especificações rápidas: montagem de PCBs em resumo
| Métodos de montagem | Montagem em superfície (SMT) + PTH, muitas vezes combinadas na mesma placa |
| Menor componente posicionado | 0201 (0,6 × 0,3 mm); 01005 (0,4 × 0,2 mm) em linhas avançadas |
| Precisão de posicionamento | ≈ ±0,05 mm, a dezenas de milhares de componentes/hora |
| Pico de refusão | ≈ 245 °C (sem chumbo), ~480 °F |
| Conjunto principal de arquivos | Gerber + lista de materiais (BOM) + centroides/posicionamento (CPL) |
| Norma de aceitação | IPC-A-610J (2024), Classe 1 / 2 / 3 |
| Norma de soldagem | IPC J-STD-001J (2024) + adendo espacial para alta confiabilidade |
| Conjunto principal de testes | AOI, raios X (para BGAs), teste em circuito ou com sonda móvel, teste funcional |
| Prazo típico de entrega de protótipos | 1–3 semanas, dependendo dos prazos de entrega dos componentes |
O que é montagem de placas de circuito impresso (PCBA)?
Montagem de placas de circuito impresso (PCBA) é o processo de posicionar e soldar componentes eletrônicos em uma placa de circuito impresso fabricada e sem componentes— resistores, capacitores, circuitos integrados (ICs) e conectores — para transformar um projeto de circuito em uma placa eletrônica funcional. PCBA denomina tanto o processo de fabricação quanto a placa final com os componentes montados, que é enviada como uma das suas placas montadas.
É fácil confundir 2 termos. A fabricação de placas de circuito impresso (ou fabricação de PCBs) produz a placa nua a partir de laminado revestido de cobre, com trilhas gravadas, furos perfurados, máscara de solda e serigrafia. A montagem de placas de circuito impresso é a etapa seguinte: acrescenta os componentes. Saiba mais sobre a etapa anterior em nosso guia de fabricação de PCBs e depois volte aqui para conhecer a fabricação com montagem.
⚠️ Uma distinção importante
As buscas por “por que os PCBs foram proibidos” se referem a outro significado de “PCB”: bifenilos policlorados, substâncias químicas industriais restritas por razões ambientais. Na eletrônica, PCB sempre significa placa de circuito impresso. São coisas sem relação entre si.
Para que um produto funcione, o que importa é que a placa montada atenda a uma norma de aceitação definida. Essa norma é a IPC-A-610, atualmente na revisão “J” de 2024; explicamos as classes mais adiante. Uma definição de referência útil está na visão geral sobre placas de circuito impresso, e organizações como o IEEE mantêm informações mais amplas sobre normas de eletrônica.
O processo de montagem de PCBs, passo a passo
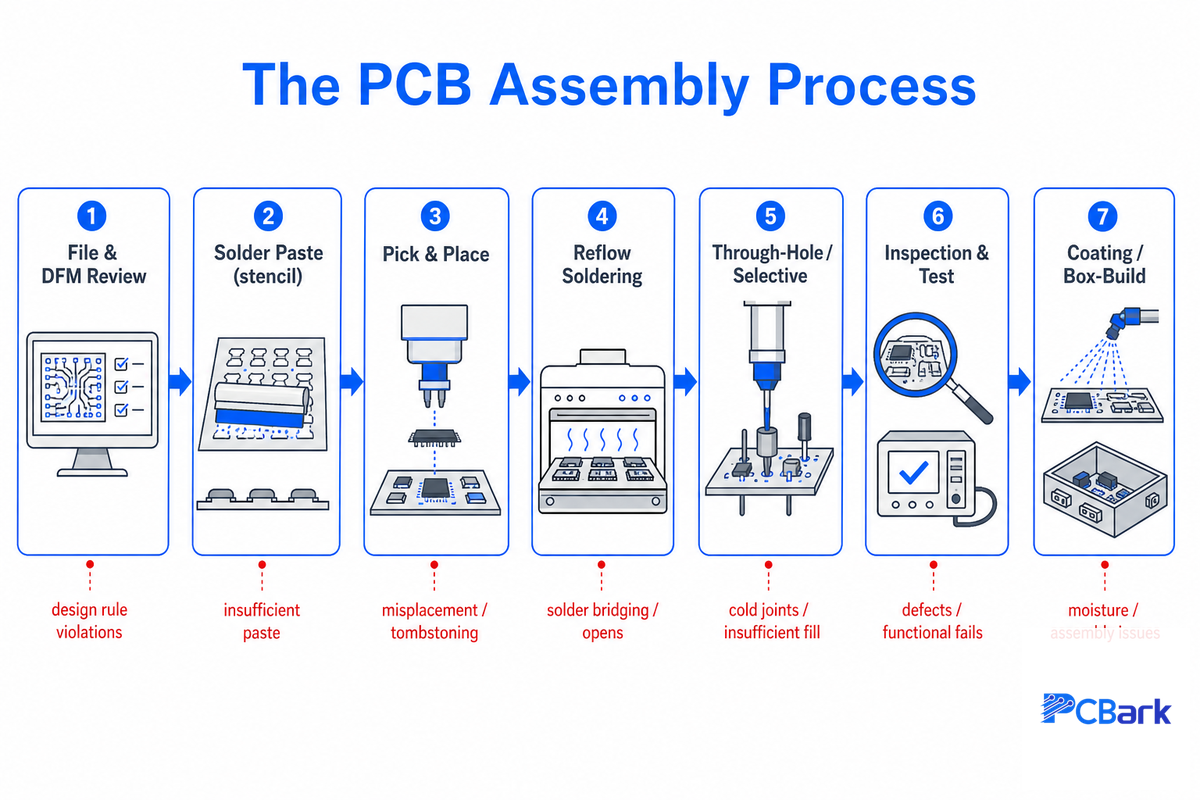
A montagem moderna de PCBs acontece em uma linha controlada e, em grande parte, automatizada. As etapas exatas variam conforme a placa: uma placa somente SMT não passa pela etapa PTH, e um produto final pode incluir a montagem do conjunto. Mas a sequência básica tem as 6 a 7 etapas abaixo. Uma coluna que a maioria dos guias deixa de fora é a última: o que pode dar errado em cada etapa.
| Etapa | O que acontece | O que pode dar errado |
|---|---|---|
| 1. Análise dos arquivos e DFM | Gerber, BOM e arquivo de centroides são verificados quanto à fabricabilidade antes de qualquer intervenção na placa. | Arquivos ausentes, polaridade pouco clara e componentes obsoletos — principais causas de orçamentos parados. |
| 2. Pasta de solda | Um estêncil cortado a laser (normalmente 4–6 mil) deposita pasta de solda em cada pad SMT. | Pasta em excesso causa pontes de solda; em quantidade insuficiente, não forma uma junta adequada. |
| 3. Pick-and-place | Uma máquina de posicionamento de componentes de alta velocidade coloca os componentes sobre a pasta ainda úmida, orientada pelo arquivo de centroides e pelas marcas fiduciais da placa. | Componente errado, orientação incorreta ou deslocamento quando faltam marcas fiduciais. |
| 4. Soldagem por refusão | Um forno de refusão executa um perfil de pré-aquecimento, estabilização, refusão e resfriamento, que derrete a pasta e forma juntas sólidas. | Um perfil térmico incorreto causa efeito tombstone, vazios ou juntas frias. |
| 5. PTH / seletiva | Conectores e componentes grandes são inseridos e, em seguida, soldados por onda (~260 °C / 500 °F) ou por soldagem seletiva. | Pontes de solda ou preenchimento insuficiente em fileiras densas de conectores. |
| 6. Inspeção e testes | AOI, raios X (para juntas ocultas) e testes elétricos verificam a fabricação. | Defeitos passam despercebidos se o conjunto de testes não corresponder à complexidade da placa. |
| 7. Revestimento / montagem do conjunto | Revestimento conformal opcional, limpeza e montagem final do conjunto. | Revestimento sobre conectores; resíduos de fluxo presos sob os componentes. |
A sequência básica do processo segue as práticas de soldagem IPC J-STD-001; a lista de etapas foi adaptada de referências de linhas de produção.
Juntas, essas etapas transformam uma placa nua em uma placa montada e pronta: o processo de montagem de PCBs posiciona componentes SMT e encapsulamentos de dispositivos de montagem em superfície nas placas, com componentes em uma ou em ambas as faces, combinando SMT e PTH sempre que o projeto exige os dois processos.
Vale uma observação sobre os materiais da etapa 2. A maioria das placas usa pasta de solda sem chumbo e em conformidade com RoHS. Uma liga SAC típica contém cerca de 96,5% de estanho, 3% de prata e 0,5% de cobre; é aplicada por um estêncil de 4–6 mil (0,1–0,15 mm) e passa por refusão até atingir um pico próximo de 245 °C (480 °F). Pastas com chumbo ainda são usadas em algumas fabricações legadas e de alta confiabilidade. Misturar componentes com chumbo e sem chumbo em uma fabricação RoHS é um erro clássico; acabamentos ricos em estanho também levantam preocupações com filamentos de estanho em equipamentos de longa vida útil. Indique sua meta de conformidade na BOM. Para conhecer as regras de aceitação de soldagem aplicáveis a cada junta, consulte a IPC J-STD-001 e seu adendo espacial, a versão de alta confiabilidade indicada atualmente pelas normas técnicas da NASA. Veja em detalhes a montagem de placas produzidas principalmente na linha de montagem em superfície em nossa visão geral de montagem SMT.
Qual é a diferença entre fabricação e montagem de PCBs?
A fabricação produz a placa nua; a montagem acrescenta os componentes. Normalmente, são 2 linhas de produção diferentes e, às vezes, 2 fornecedores diferentes. A montagem tradicional de PCBs começa com placas de circuito impresso nuas, produzidas na etapa de fabricação, antes de qualquer trabalho de montagem ou serviço de fabricação posterior. Um serviço completo de fabricação e montagem de PCBs cuida de ambas as etapas em um só lugar, eliminando a lacuna de transferência em que as tolerâncias de fabricação e os footprints dos componentes podem não corresponder.
SMT, PTH ou montagem mista
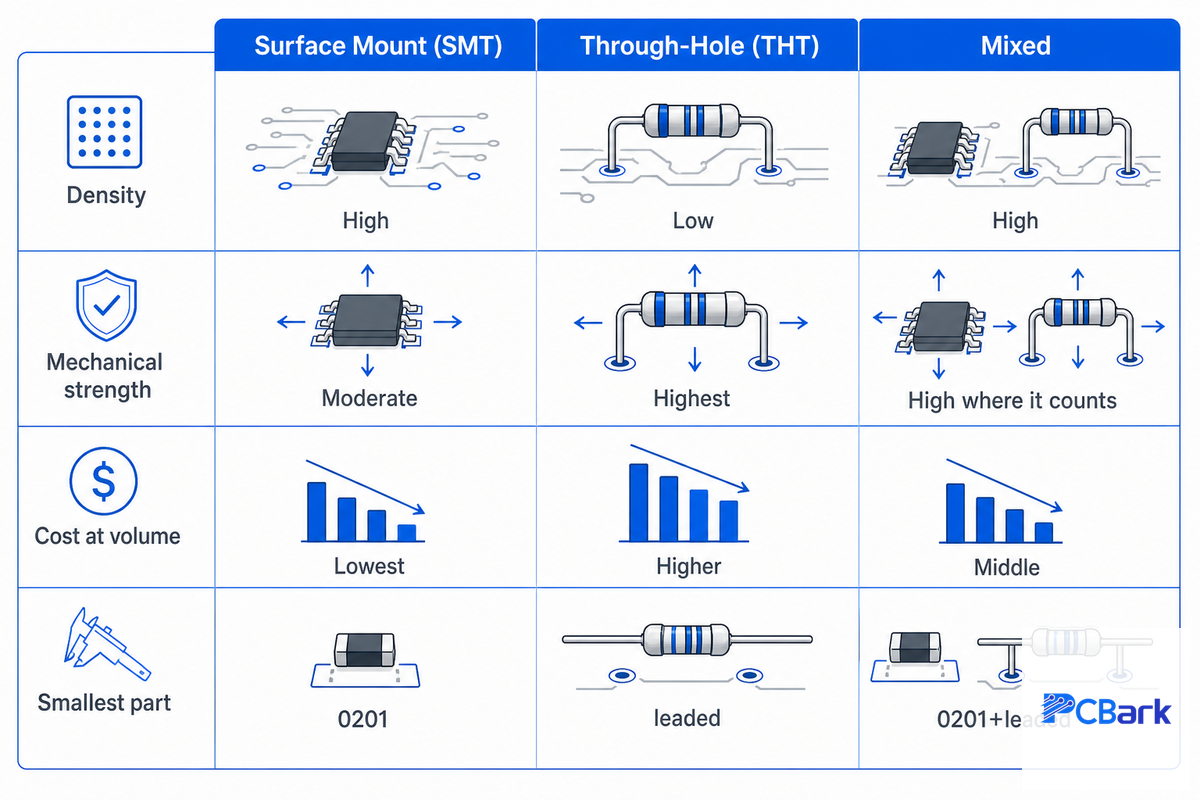
A maioria das placas não “escolhe” o método; os componentes é que determinam. CIs de passo fino e componentes passivos são de montagem em superfície; conectores sujeitos a alto estresse e alguns componentes de potência são PTH. Uma máquina de posicionamento de componentes coloca esses componentes minúsculos, até os tamanhos 0201 (0,6 × 0,3 mm) e 01005 (0,4 × 0,2 mm), com rapidez e precisão de aproximadamente ±0,05 mm, o que ajuda a explicar por que placas produzidas em alto volume favorecem a montagem em superfície. O que você define é qual método predomina e se precisa dos dois, incluindo quaisquer componentes de furo passante que alterem a linha.
✔ Montagem em superfície (SMT)
- Alta densidade nas duas faces da placa
- Menor custo em grandes volumes (automatizada)
- Necessária para componentes de passo fino e 0201/01005
⚠ PTH
- União mecânica mais resistente (conectores sujeitos a carga)
- Mais lenta, exige mais soldagem manual ou seletiva
- Ocupa espaço na placa; mais difícil de automatizar
| Fator | SMT | PTH | Mista |
|---|---|---|---|
| Densidade | A mais alta | Baixa | Alta |
| Resistência mecânica | Moderada | A mais alta | Alta onde é necessária |
| Custo em grandes volumes | O mais baixo | Mais alto (mão de obra) | Intermediário |
| Componentes típicos | CIs, componentes passivos, BGAs | Conectores, transformadores | Ambos |
| Menor componente | 0201 / 01005 | Encapsulamentos com terminais | 0201 + componentes com terminais |
Definições de montagem conforme a tecnologia de montagem em superfície; pesquisas sobre posicionamento e confiabilidade são publicadas pelo IEEE.
💡 Como escolher entre SMT e PTH
3 sinais ajudam a identificar a linha de montagem mais adequada para sua placa: (1) analise a BOM — se ela tiver principalmente encapsulamentos SMT de passo fino, a placa é SMT; (2) verifique se há conectores sujeitos a carga ou componentes submetidos a esforços mecânicos — eles exigem PTH; (3) considere o volume — grandes volumes favorecem a automação SMT. A maioria dos produtos reais usa uma linha mista.
Arquivos de projeto e DFM: o que preparar antes da montagem
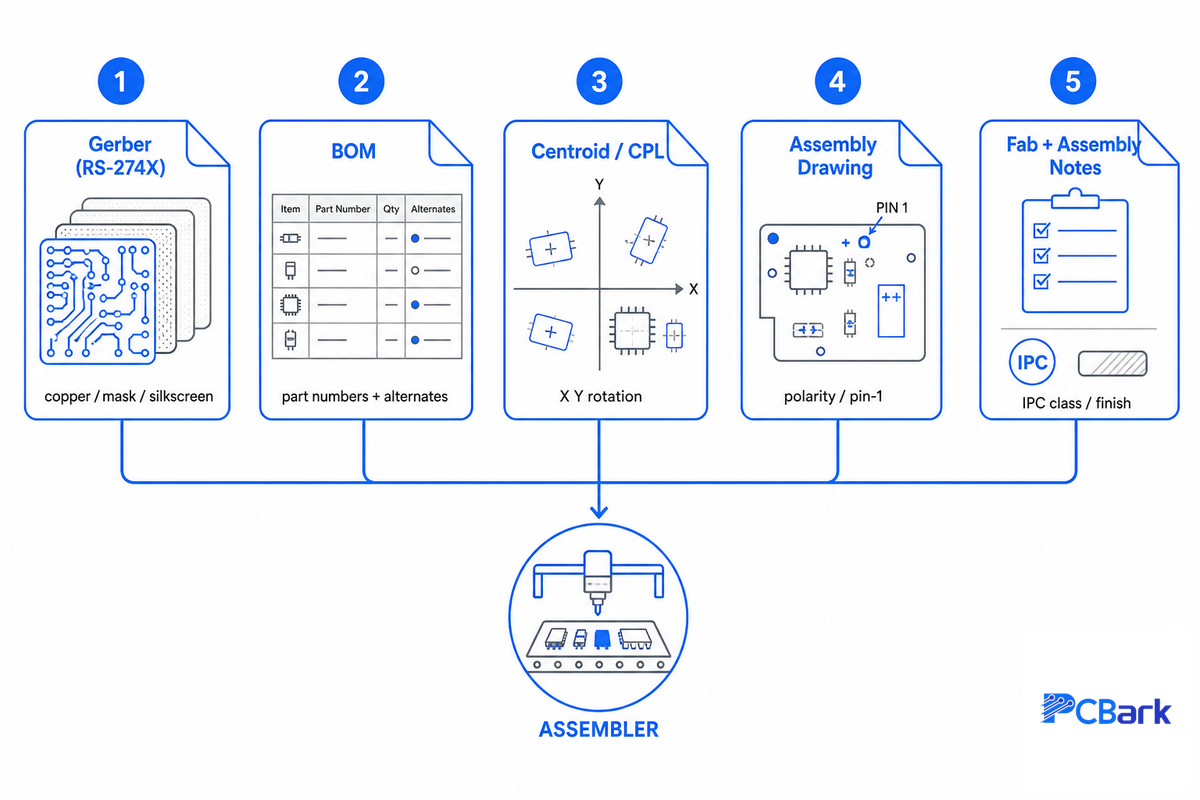
De longe, a maior causa de atraso não é a linha de produção, mas um pacote de arquivos incompleto. Faça a transferência corretamente e o orçamento avança; erre e sua placa fica parada. Um bom projeto de PCB facilita uma transferência sem problemas. Veja o conjunto de arquivos de que todo montador precisa.
| Arquivo | O que contém | Lacuna comum |
|---|---|---|
| 1. Gerber (RS-274X) | Cobre, máscara de solda, serigrafia e contorno da placa. | Camadas ou contorno ausentes; falta a camada de pasta para o estêncil. |
| 2. Lista de materiais (BOM) | Todos os componentes, com número de peça do fabricante e alternativas aprovadas. | Descrições genéricas, sem MPN e sem coluna “substituição permitida?”. |
| 3. Centroides / CPL | Posição X/Y e orientação de cada componente (arquivo pick-and-place). | Origem ou referência de orientação incorreta — todos os componentes ficam girados. |
| 4. Desenho de montagem | Polaridade, marcações do pino 1 e observações sobre orientações especiais. | Sem referência de polaridade para diodos, CIs e capacitores eletrolíticos. |
| 5. Observações de fabricação e montagem | Classe desejada, acabamento superficial, panelização, pontos de teste e revestimento. | Classe IPC não especificada; faltam marcas fiduciais ou trilhos de suporte para a linha. |
Conjunto de arquivos compilado com base em práticas de DFM de produção; consulte o formato Gerber e as pesquisas de projeto para fabricação do NIST.
Uma observação sobre o futuro da transferência de arquivos: o formato IPC-2581 está ganhando espaço como um único arquivo que inclui o que falta no Gerber: stackup, materiais, netlist e intenção do projeto. Ainda não substituiu o Gerber. A combinação de Gerber, BOM e arquivo de centroides continua sendo o pacote padrão, e muitos montadores ainda recebem arquivos Gerber na grande maioria dos trabalhos. Considere o IPC-2581 uma opção para reduzir trocas de informações em placas complexas, não uma exigência.
📐 Nota de engenharia
Os problemas de DFM que mais costumam atrasar a fabricação são mecânicos, e não incomuns: anel anular insuficiente, componentes posicionados perto demais para o bocal ou para a AOI (o espaçamento reduzido cria áreas de sombra na inspeção), ausência de marcas fiduciais e componentes que não são fornecidos em fita e carretel. Acrescente trilhos de suporte para o transportador e mantenha uma zona livre de componentes de 3–5 mm a partir da borda da placa.
Normas de qualidade explicadas: classes 1, 2 e 3 da IPC-A-610
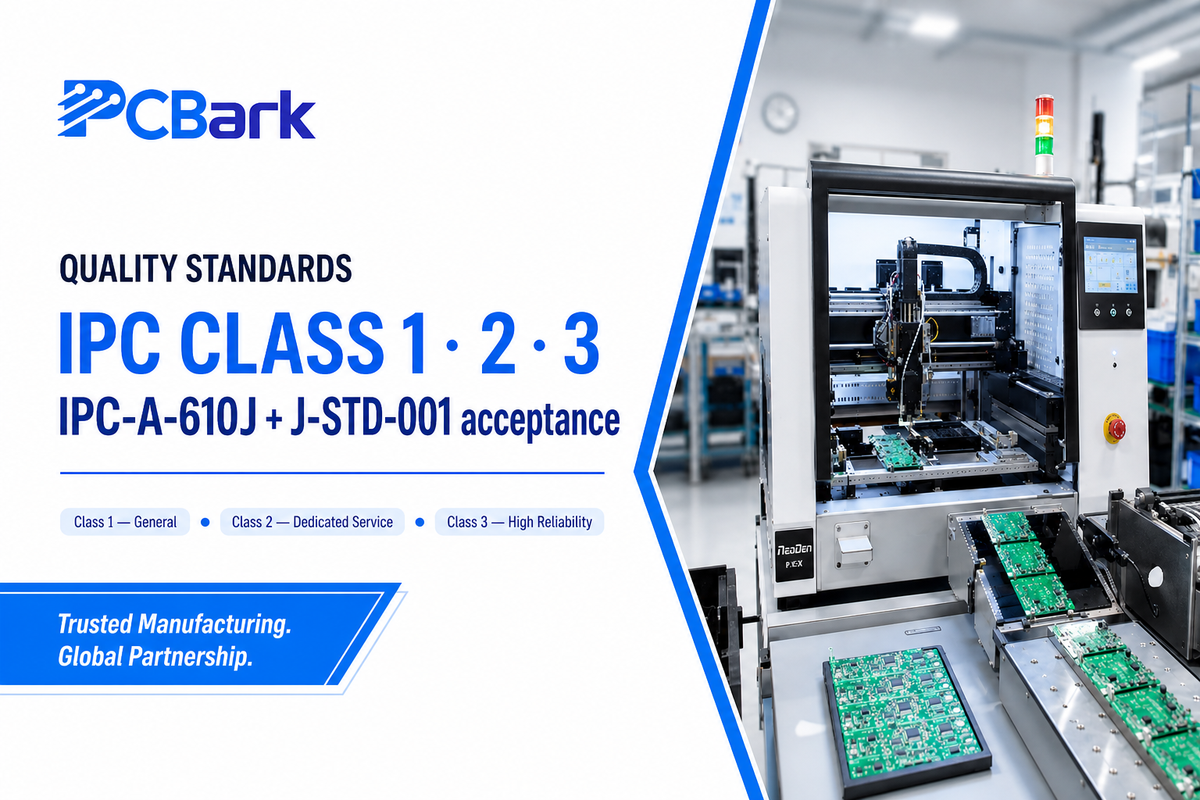
2 normas regem a maioria dos trabalhos de montagem. A IPC J-STD-001 (atualmente na revisão “J” de 2024) define os requisitos de processo de soldagem; a IPC-A-610J (2024) estabelece os critérios de aceitação usados nas inspeções. A IPC-A-610 tem 3 classes, e escolher a adequada é tanto uma decisão de custo quanto de qualidade.
| Classe | Nome / uso final | Rigor dos critérios de aceitação | Exemplos |
|---|---|---|---|
| Classe 1 | Produtos eletrônicos em geral | Aceitação funcional; tolerância a imperfeições estéticas | Brinquedos, bens de consumo de baixo custo |
| Classe 2 | Produtos para serviço dedicado | Operação confiável; admite defeitos limitados | A maioria dos produtos eletrônicos industriais, comerciais e de consumo |
| Classe 3 | Alta confiabilidade / alto desempenho | A mais rigorosa — registro quase perfeito e anel anular mais estreito | Setores médico, aeroespacial, de defesa e sistemas de segurança automotiva |
Definições das classes conforme a IPC-A-610J (2024); a soldagem de alta confiabilidade segue o adendo espacial da J-STD-001, que a NASA adotou em substituição às normas aposentadas NASA-STD-8739.2/.3.
⚠️ O que considerar sobre as classes IPC
Uma classe mais alta não é automaticamente melhor. Especificar Classe 3 para uma placa de consumo aumenta o custo sem proporcionar a confiabilidade necessária — e grupos de trabalho do setor observam que até as normas de Classe 3 “nem sempre são suficientes ou apropriadas” para os ambientes mais severos, nos quais o que importa é uma qualificação adicional além da classe. Escolha a classe conforme o uso final: a Classe 2 atende à maioria das aplicações industriais e comerciais; reserve a Classe 3 para placas montadas destinadas a equipamentos em que uma falha em campo tenha consequências para a segurança ou a missão.
Inspeção e testes: como detectar defeitos
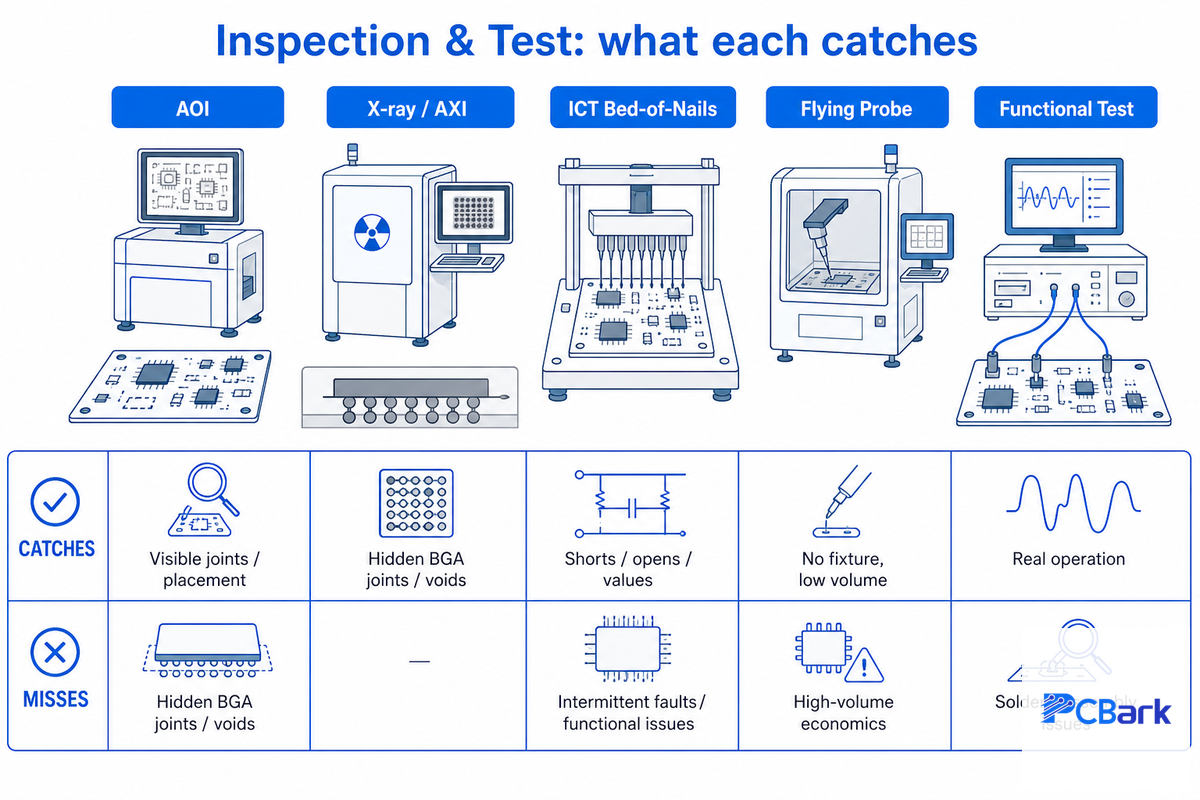
Nenhum método detecta todos os defeitos. Uma placa com BGAs precisa de raios X; uma placa com alta variedade de componentes pode exigir sonda móvel; uma placa de grande volume justifica um dispositivo de teste. O conjunto de testes deve corresponder à complexidade e à classe da placa: montagens complexas de placas de circuito impresso precisam de mais do que apenas AOI.
| Método | Detecta | Não detecta | Quando usar |
|---|---|---|---|
| AOI (óptica) | Juntas visíveis, polaridade e componentes ausentes ou deslocados | Juntas ocultas sob BGAs | Todas as placas |
| Raios X (AXI) | Juntas de BGA/QFN, vazios e defeito head-in-pillow | Funcionamento elétrico | Qualquer placa com BGAs ou componentes com terminais na parte inferior |
| ICT (teste em circuito) | Curto-circuitos, circuitos abertos e valores incorretos (cama de pregos) | Comportamento do firmware/sistema | Volumes maiores (o custo do dispositivo de teste é amortizado) |
| Sonda móvel | Curto-circuitos, circuitos abertos e valores — sem dispositivo de teste | Velocidade (mais lento que o ICT) | Protótipos e pequenos volumes |
| Funcional (FCT) | Comportamento real em operação | Causa-raiz de uma falha | Aprovação final |
Consulte a inspeção óptica automatizada. Patentes recentes (por exemplo, inspeção radioscópica adaptativa, EP4134883B1) acrescentam a identificação de defeitos por aprendizado de máquina a esses métodos.
Defeitos comuns em PCBA e suas causas-raiz
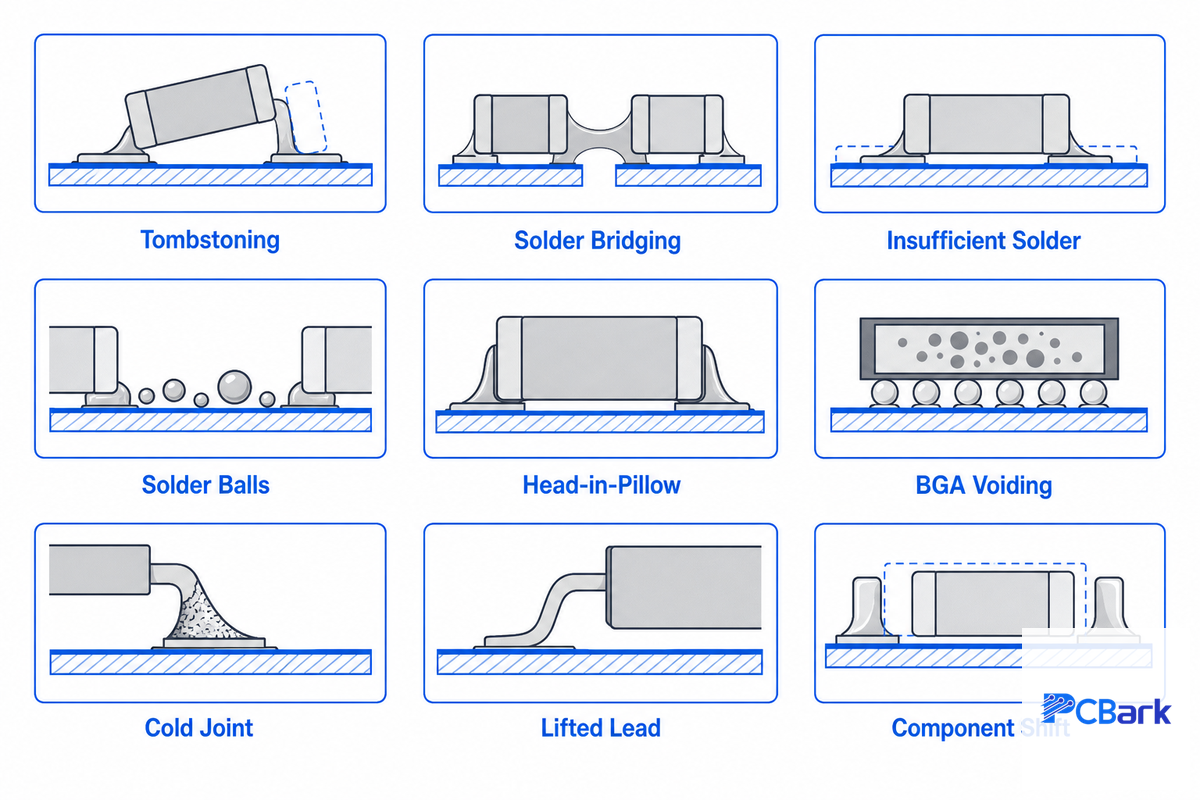
A maioria dos defeitos de soldagem está ligada a poucas causas: pasta, perfil, projeto dos pads ou posicionamento. Use esta tabela para triagem: localize o defeito e veja a causa, a correção e o método de detecção. Muitos defeitos em placas montadas podem ser evitados na etapa de projeto, não na linha de produção.
Mapa de defeitos e causas em 10 linhas
| Tipo de defeito | Causa-raiz | Prevenção | Detectado por |
|---|---|---|---|
| Efeito tombstone | Aquecimento desigual dos pads / pasta | Pads balanceados, rampa de refusão ajustada | AOI |
| Ponte de solda | Pasta em excesso, passo fino | Redução das aberturas do estêncil, máscara de solda | AOI / AXI |
| Solda insuficiente | Pouco volume de pasta, oxidação | Espessura do estêncil, refusão em nitrogênio | AOI |
| Esferas de solda | Espalhamento da pasta, rampa rápida | Controle da estabilização do perfil | AOI |
| Defeito head-in-pillow | BGA empenado, oxidação | Perfil + pasta fresca, coplanaridade das esferas | Raios X |
| Vazios em BGA | Liberação de gases, via no pad | Vias preenchidas e tampadas, perfil | Raios X |
| Junta fria | Temperatura de pico baixa demais | Perfil térmico validado | AOI / FCT |
| Terminal levantado / circuito aberto | Coplanaridade, posicionamento | Inspecionar a coplanaridade dos componentes recebidos | Raios X / ICT |
| Componente deslocado | Precisão de posicionamento, fluxo da pasta | Marcas fiduciais, calibração do posicionamento | AOI |
| Resíduo de fluxo | Limpeza incompleta | Pasta sem necessidade de limpeza ou lavagem validada | Inspeção visual / teste de limpeza |
Limites de aceitação conforme a IPC-A-610J; regras para filetes de solda de alta confiabilidade conforme o adendo espacial da J-STD-001, citado pelas normas de qualidade de fabricação da NASA.
Quando é necessário usar revestimento conformal?
O revestimento conformal protege uma placa pronta contra umidade, poeira, névoa salina e condensação. O acrílico é fácil de aplicar e retrabalhar; o silicone suporta calor e flexão; o uretano resiste a produtos químicos; o parileno forma a película mais fina e uniforme, adequada para aplicações médicas e aeroespaciais. Se o produto ficar ao ar livre, em um veículo ou perto de umidade, planeje o revestimento e indique no desenho de montagem as zonas que devem permanecer sem revestimento ao redor dos conectores e pontos de teste, para que não sejam cobertos.
Em um projeto completo de PCB, após o processo de revestimento vêm a montagem mecânica e a montagem final, com a instalação do gabinete e dos cabos na unidade pronta.
“Em nossas análises DFM, os defeitos que os clientes atribuem à linha geralmente já estão previstos no projeto: pads desequilibrados que causam o efeito tombstone, vias nos pads que formam vazios ou componentes tão próximos que a AOI não consegue inspecionar os espaços entre eles. O defeito mais barato é aquele detectado na análise dos arquivos, não na placa.”
Equipe técnica da PCBark
Montagem turnkey ou consignada: a decisão de aquisição
Depois de projetar a placa, você escolhe quem ficará responsável pelos componentes. Esses 3 modelos equilibram controle e conveniência, e a escolha também afeta a montagem do conjunto que vem depois.
| Modelo | Quem obtém os componentes | Mais indicado para |
|---|---|---|
| Turnkey | O montador obtém todos os componentes | A maioria dos compradores; mais rápido, com um único responsável |
| Consignada | Você fornece todos os componentes | Controle rigoroso de componentes específicos ou da alocação |
| Turnkey parcial | O montador obtém os componentes comuns; você fornece os críticos | Componentes com prazo de entrega longo ou controlados |
Uma montagem de PCBs para protótipo completa costuma ser turnkey; na produção, pode passar para turnkey parcial quando os componentes com prazo de entrega longo já estiverem definidos.
A avaliação começa pela análise das capacidades do montador, não pela página inicial do site. Um parceiro confiável de montagem de PCBs, que atue como seu parceiro de fabricação para protótipos e produção em volume, deve demonstrar capacidades reais em serviços de montagem de placas de circuito impresso, desde pequenos lotes até produção em volume, com possibilidade de escalar de protótipos à produção. Nem todos os fabricantes de montagem de PCBs trabalham dessa forma: uma empresa que mantém montagem e testes sob o mesmo teto, da montagem dos circuitos à montagem eletrônica final, elimina as transferências entre fornecedores que uma empresa de serviços de fabricação eletrônica com escopo mais limitado não consegue evitar.
4 requisitos indispensáveis para avaliar um montador
- Capacidade de atender à classe IPC— consegue fabricar e inspecionar conforme sua classe (1/2/3), com operadores certificados?
- ISO 9001— certificado vigente e legítimo de gestão da qualidade, não apenas um logotipo.
- Rastreabilidade e integridade na aquisição— rastreabilidade por lote/código de data e aquisição de componentes por canais autorizados, para excluir componentes falsificados ou fora das especificações (o risco aumenta com componentes alocados e com prazo de entrega longo).
- Conjunto de testes próprio— AOI, raios X e testes elétricos no mesmo local, sem terceirização.
Uma observação prática: o motivo mais comum para os compradores passarem da montagem interna à terceirizada não é a capacidade técnica, mas a logística. Manter em estoque os componentes necessários para abastecer uma linha pick-and-place é um trabalho em tempo integral. Um parceiro de alta qualidade assume essa tarefa e também inspeciona os componentes recebidos.
O que determina o custo e o prazo de entrega da montagem de PCBs
Não existe um preço único para montagem de PCBs: o orçamento da mesma placa pode variar bastante conforme as escolhas que você controla. O orçamento depende tanto dos componentes especificados quanto da própria placa. Em vez de uma tabela de preços, que fica desatualizada rapidamente, veja os fatores que influenciam o custo.
Fatores de custo que você pode controlar
- Aquisição e disponibilidade de componentes: alocação e componentes com prazo de entrega longo predominam no custo e no cronograma.
- Número de itens da BOM: mais componentes diferentes exigem mais preparação, não apenas mais componentes.
- Combinação de SMT e PTH: a soldagem manual e por onda de componentes PTH aumenta a mão de obra.
- Profundidade dos testes: teste funcional e dispositivos de teste custam mais do que apenas AOI.
- Volume: em 100–500 placas, o custo de preparação ainda não foi amortizado, então o custo por placa continua alto; ele cai conforme a quantidade aumenta.
- Panelização e acabamento superficial: o uso eficiente dos painéis e um acabamento padrão reduzem o custo e o risco para o rendimento.
O prazo de entrega segue a mesma lógica: o item que define o cronograma quase sempre é o prazo de entrega dos componentes, seguido pela aprovação do estêncil e da primeira peça. Pesquisas do NIST sobre custos de fabricação indicam que, em pequenos volumes, preparação e troca de processo são os principais custos fixos. O caminho mais rápido para obter um orçamento mais rápido e barato é enviar um pacote de arquivos de montagem de PCBs completo e revisar a BOM antecipadamente, para aprovar as substituições de componentes antes da fabricação, não durante ela.
Perspectivas para 2026: o que está mudando na montagem de PCBs
O que está realmente mudando não é o tamanho do mercado, mas o momento em que se decide como será a fabricação. A produção local, as exigências mais rigorosas de rastreabilidade de componentes e a miniaturização contínua (0201, 01005 e BGAs de passo ainda menor) estão antecipando as decisões de fabricabilidade para as etapas de projeto e análise DFM. Cada vez mais, a possibilidade de fabricar a placa conforme a classe 2 ou 3 é definida antes da conclusão do layout, e não depois.
Dois movimentos concretos confirmam essa tendência. Primeiro, a automação está deixando de se concentrar em “posicionar mais rápido” e passando a “prever defeitos”: patentes concedidas já descrevem ferramentas de aprendizado de máquina que combinam dados de processo para sinalizar riscos à qualidade antes da inspeção (por exemplo, uma ferramenta de previsão de processos SMT, US11825606B2), o que aumenta o rendimento de aprovação na primeira passagem em montagens de PCBs de alto volume. Segundo, as normas foram atualizadas: IPC-A-610 e J-STD-001 chegaram às revisões “J” em 2024. Por isso, se uma empresa de montagem ainda cita uma revisão sem identificá-la, vale questionar se ela está atualizada.
Para quem compra, a recomendação é simples: projete desde o início para a classe desejada, envie um pacote completo de arquivos e escolha um parceiro que trabalhe com processos e normas atualizados. O contexto do mercado — a montagem de PCBs representa a maior fatia de um setor de serviços de fabricação de eletrônicos em crescimento — é relevante, mas essas decisões têm prioridade.
Perguntas frequentes
O que é montagem de PCBs e o que significa PCBA?
Ver resposta
PCBA significa montagem de placas de circuito impresso. É o processo de soldar componentes eletrônicos — resistores, capacitores, CIs e conectores — em uma placa de circuito impresso fabricada e sem componentes, para que ela se torne uma placa eletrônica funcional. A mesma sigla também designa a placa pronta, com os componentes montados. Essa etapa vem depois da fabricação de PCBs, que produz a placa nua.
Qual é a diferença entre fabricação e montagem de PCBs?
Ver resposta
A fabricação de placas de circuito impresso (também chamada de fabricação de PCBs) produz a placa nua a partir de laminado revestido de cobre: são feitas as trilhas por gravação, os furos por furação, a máscara de solda e a serigrafia. Na montagem de PCBs, os componentes são posicionados e soldados na placa. Em geral, são linhas de produção distintas e podem ser fornecedores diferentes. Um serviço turnkey realiza as duas etapas, evitando a lacuna entre as tolerâncias da fabricação da placa e os footprints da montagem.
Quanto custa a montagem de PCBs?
Ver resposta
Não há preço fixo: o custo depende da obtenção dos componentes, do número de itens diferentes na BOM, da proporção entre SMT e PTH, da abrangência dos testes e do volume. O custo de preparação é fixo; por isso, em quantidades baixas (cerca de 100–500 placas), o preço por placa permanece alto e depois cai à medida que o custo é diluído pelo volume. A maneira mais confiável de reduzir o valor cotado é enviar um pacote completo de arquivos e solicitar uma análise antecipada da BOM, para definir as substituições de componentes antes da fabricação.
Quanto tempo leva a montagem de PCBs?
Ver resposta
A montagem de protótipos costuma levar 1–3 semanas; as produções em série levam mais tempo. O fator que quase sempre determina o prazo é o prazo de entrega dos componentes, e não a própria linha de produção.
Preciso de montagem SMT ou PTH?
Ver resposta
A escolha depende dos componentes. CIs de passo fino e componentes passivos pequenos são de montagem em superfície; conectores que suportam carga e alguns componentes de potência são montados por PTH. Confira a BOM: se a maioria dos encapsulamentos for SMT, sua placa será montada em uma linha SMT; se houver conectores sujeitos a esforço, você também precisará de montagem PTH. A maioria das placas reais combina os dois tipos.
Quais arquivos preciso enviar para a montagem de PCBs?
Ver resposta
Cinco: arquivos Gerber (cobre, máscara, serigrafia e contorno), uma lista de materiais com os números de peça do fabricante e alternativas aprovadas, um arquivo de centróide/posicionamento de componentes com coordenadas X/Y e rotação, um desenho de montagem que indique a polaridade e o pino 1, e notas de fabricação e montagem que especifiquem a classe IPC, o acabamento superficial e os requisitos de teste ou revestimento. Em placas complexas, um arquivo IPC-2581 pode incluir dados de stackup e netlist que não constam nos arquivos Gerber. Ainda assim, Gerber, BOM e arquivo de centróide continuam sendo o pacote padrão.
“PCB” é o mesmo que a substância química proibida?
Ver resposta
Não. Em eletrônica, PCB significa placa de circuito impresso. A sigla “PCB” da substância química proibida significa bifenila policlorada, um produto químico industrial sem relação com eletrônica.
Leitura relacionada
- Serviços de montagem de PCBssolução turnkey completa, SMT, PTH e montagem de equipamentos, tudo em um só lugar
- Montagem SMTdetalhes da linha de montagem em superfície
- Montagem de protótipos de PCBsfabricação rápida e em pequenos volumes
- Fabricação de PCBsa etapa da placa nua antes da montagem
Sobre este guia
Este guia se baseia nas práticas de montagem de PCBs em 8 linhas de montagem em superfície, com capacidade de até 9 milhões de posicionamentos por dia e de trabalhar com componentes 0201, além de inspeção óptica automatizada (AOI), raios X 3D, testes em circuito, com sonda móvel e funcionais realizados internamente. Os processos seguem IPC-A-610 classe 2 e classe 3 e J-STD-001. Quando citamos números, indicamos a norma ou a fonte; quando um valor depende da sua placa, deixamos isso claro em vez de inventar um número. Revisado pela equipe técnica da Shenzhen Linghangda Technology (PCBark).
Referências e fontes
- IPC-A-610J (2024), Critérios de aceitação de montagens eletrônicasIPC, via ANSI
- IPC J-STD-001 e o adendo para equipamentos espaciaisIPC / Global Electronics Association
- Normas técnicas da NASANASA (adotou o adendo espacial da J-STD-001 em substituição à NASA-STD-8739.2/.3)
- Consórcio IPC-2581intercâmbio de dados do modelo digital do produto
- Gestão da qualidade ISO 9001Organização Internacional de Normalização
- US11825606B2, ferramenta de previsão de processos SMT para a qualidade de PCBsUSPTO via Google Patents