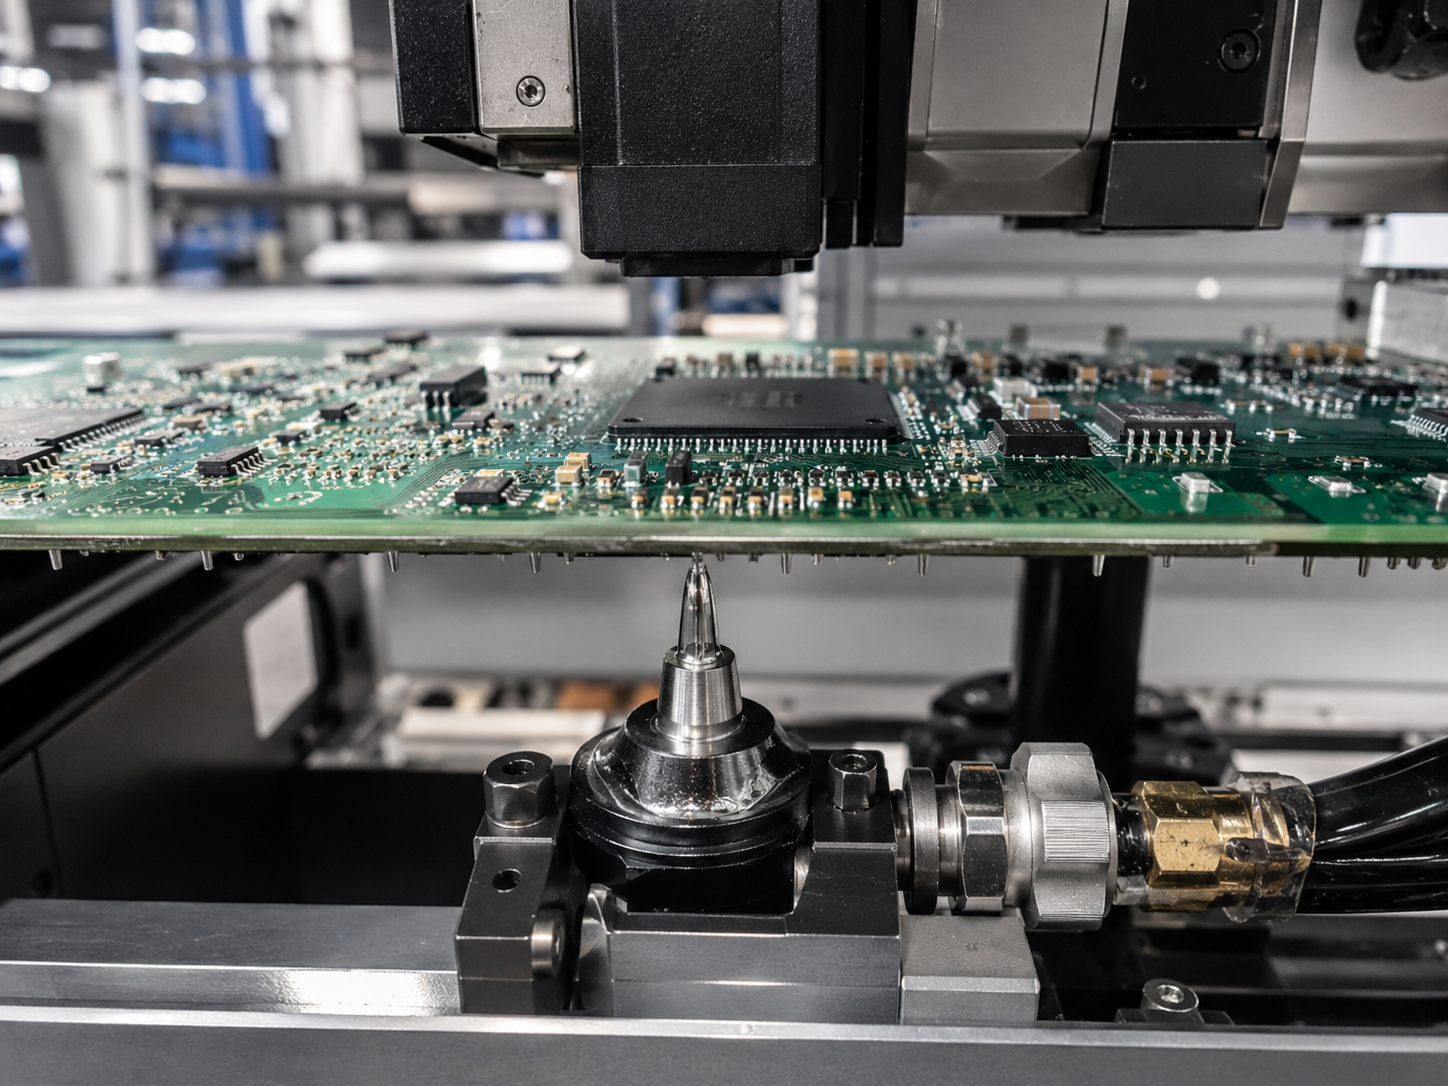
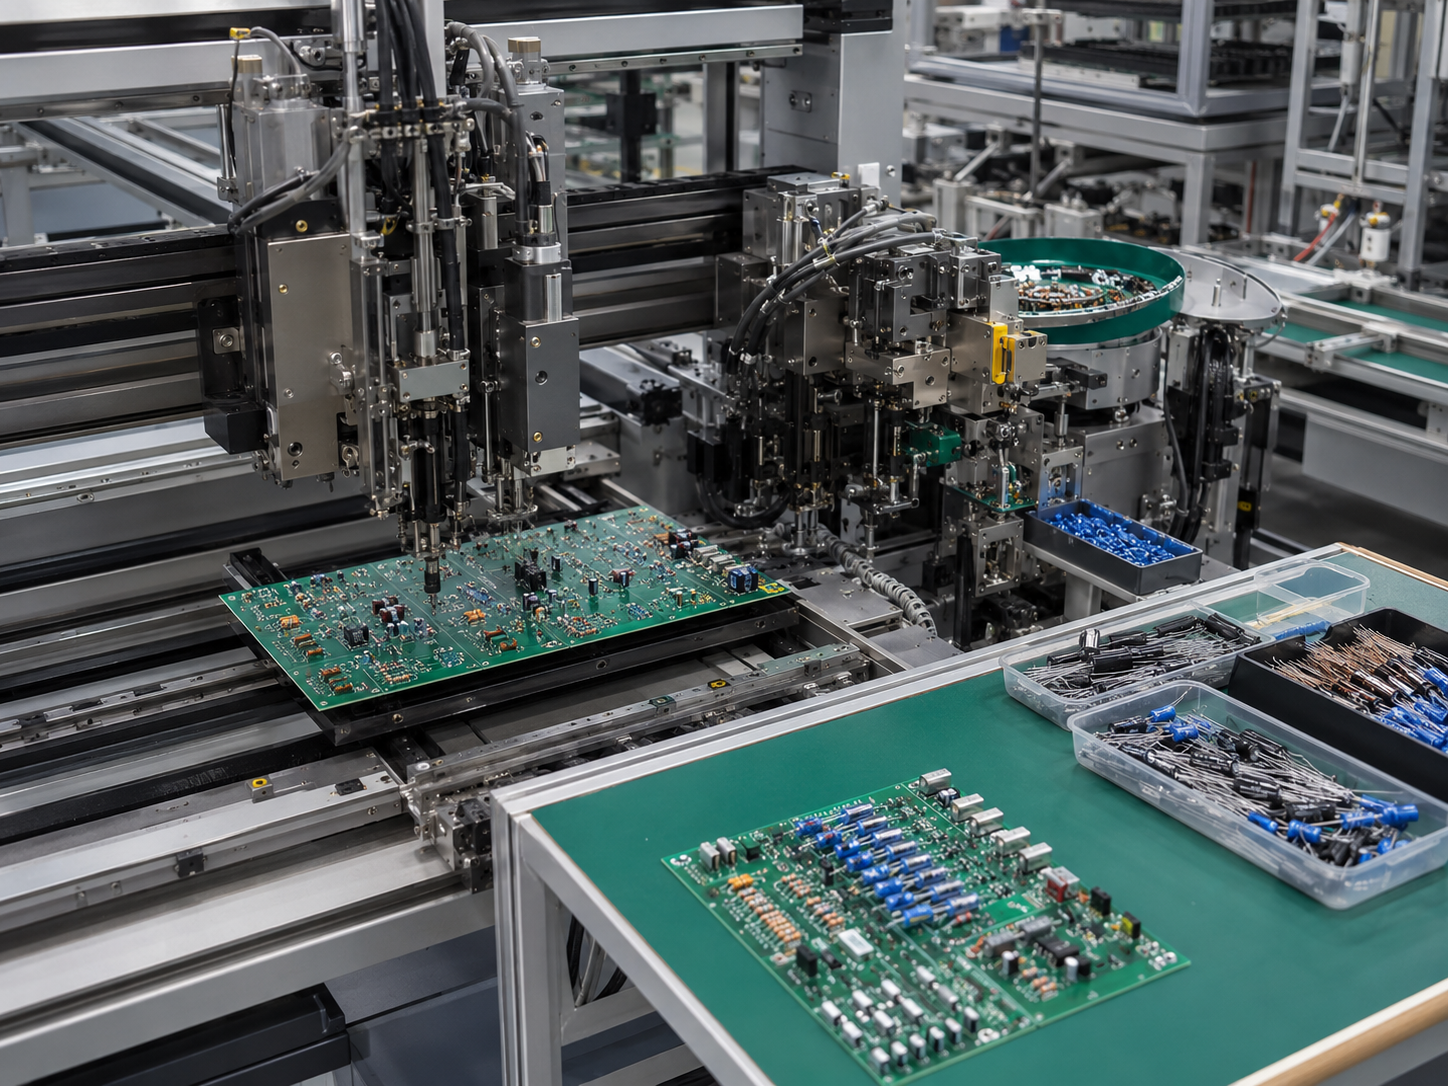
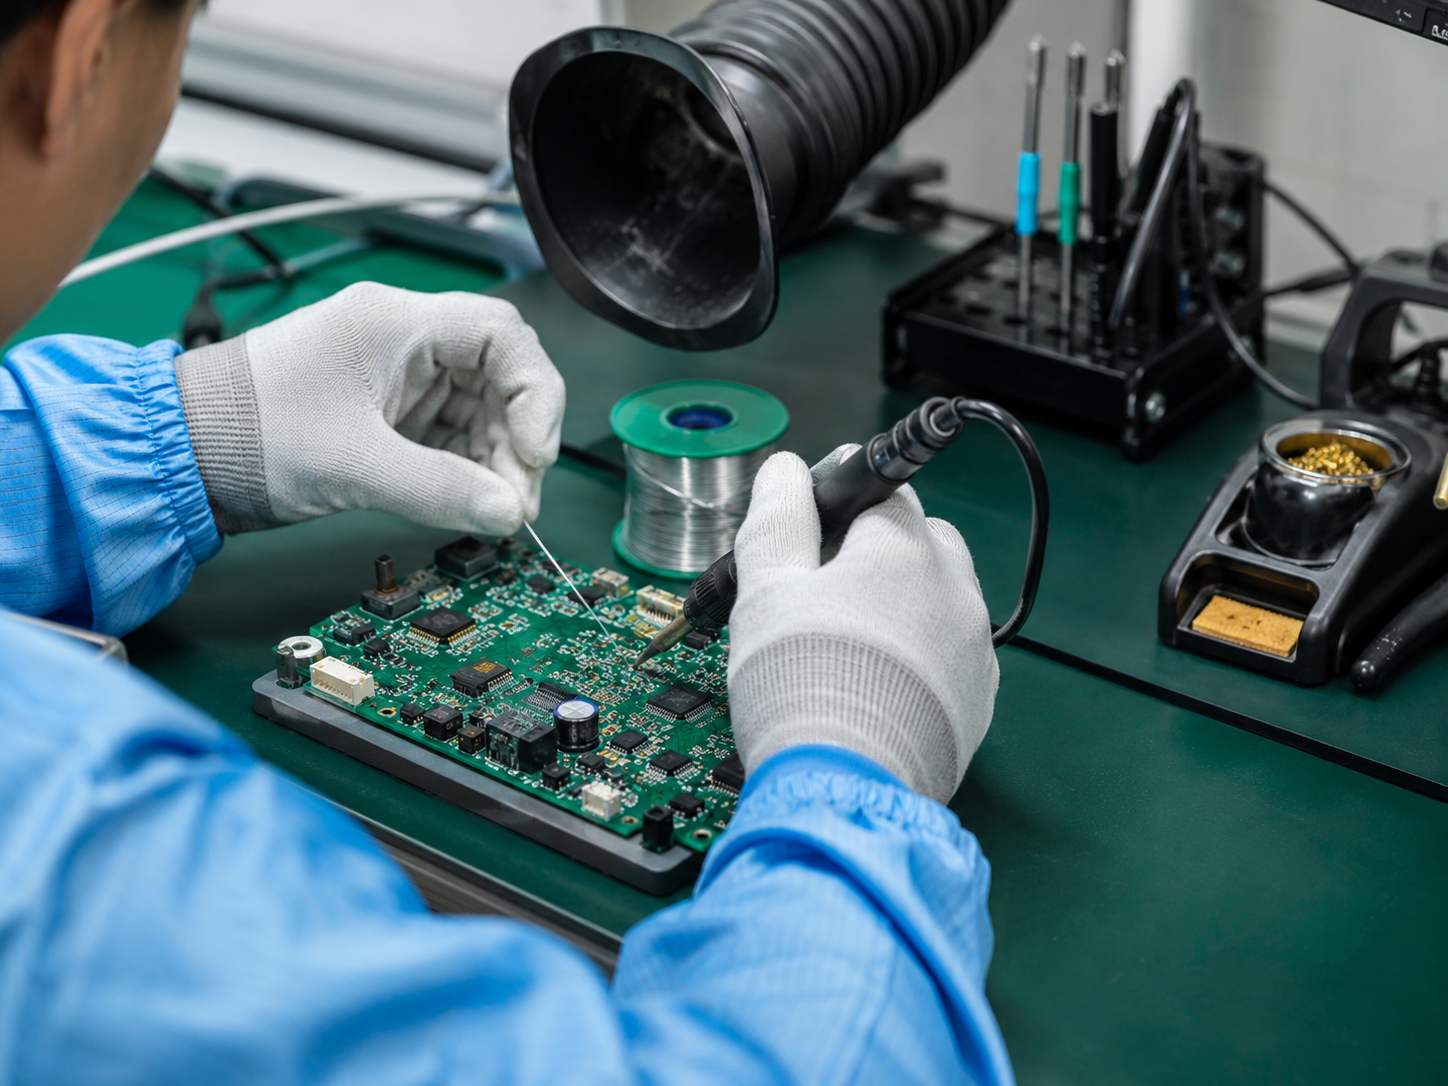
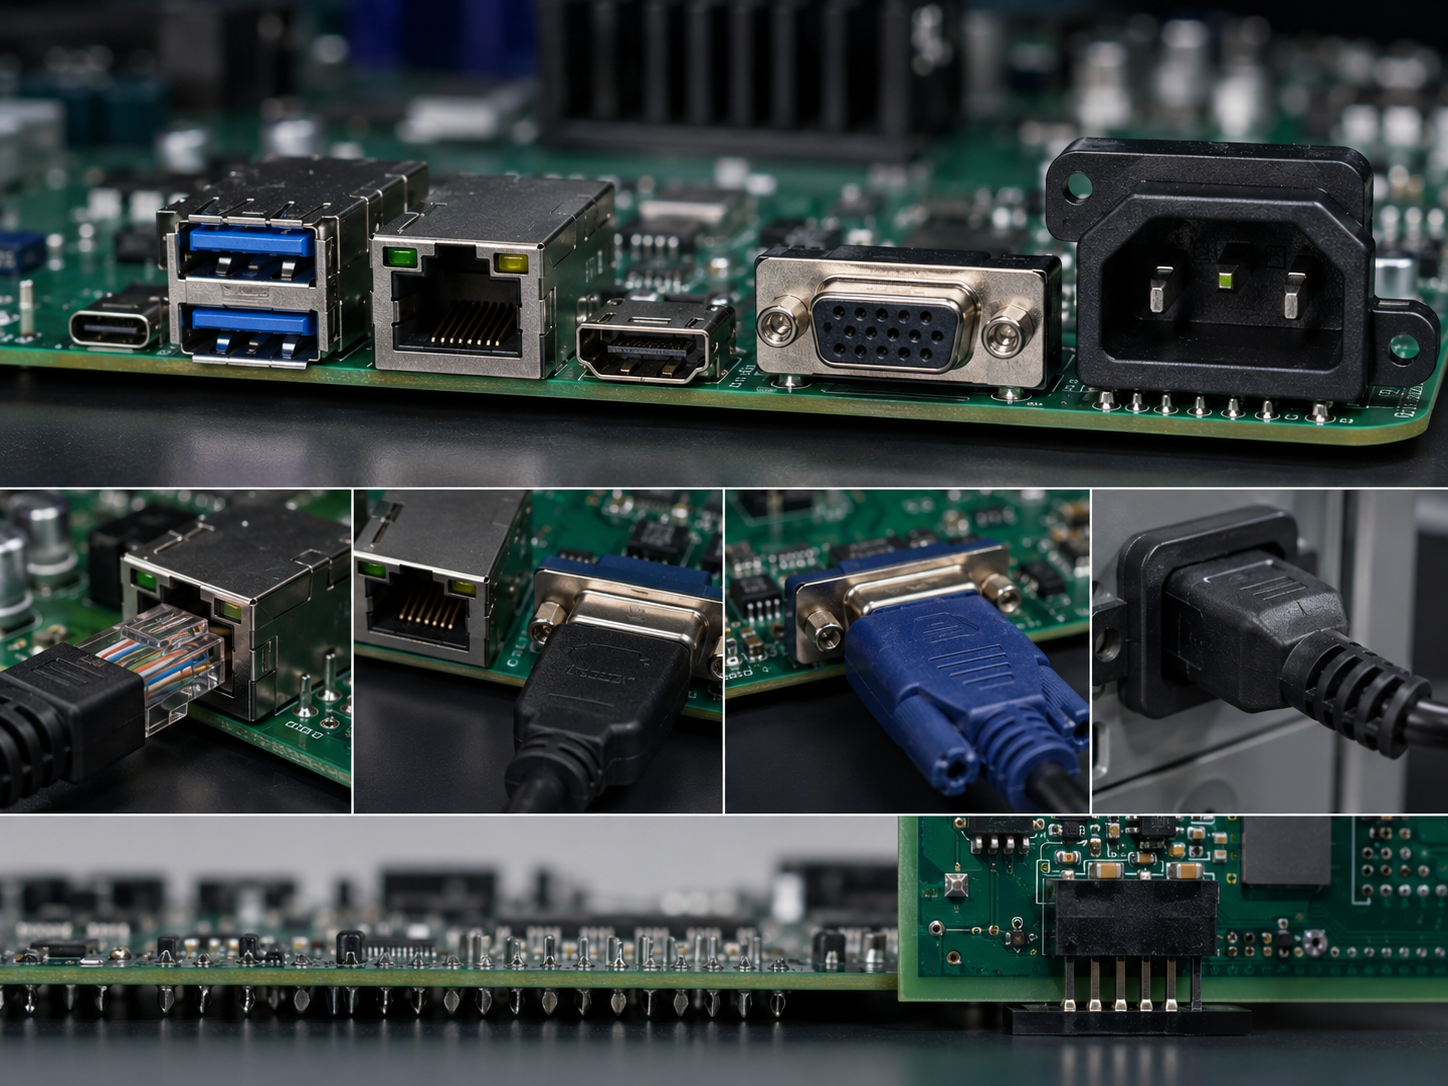
Montagem de PCBs por furo passante de alta confiabilidade para aplicações em que a falha de uma junta de solda SMT não é aceitável — certificação IPC-A-610 Classe III, sem pedido mínimo e análise DFM gratuita. A PCBark monta placas mistas SMT+THT ou exclusivamente DIP para os setores aeroespacial, de defesa, industrial e médico, nos quais a integridade estrutural é indispensável. Mais de 20 anos de experiência em EMS, capacidade anual de produção de 500.000 metros quadrados e soldagem por onda ou seletiva dos componentes THT em todas as linhas de produção.
PASSE O CURSOR PARA ALINHAR • CLIQUE PARA ALTERNAR
20+
Anos de experiência em EMS
500 mil metros quadrados
Capacidade anual de montagem
Classe III
Categoria mais exigente da IPC-A-610
Zero
Protótipos de 1 unidade são bem-vindos
24 h
Prazo da análise DFM
98.8%
Rendimento do processo (IPC APEX)
// THT_STRUCTURAL_ANALYSIS
Por que a montagem PTH supera a SMT em projetos sujeitos a esforços elevados
[FIG-01] JOINT_STRUCTURAL_ANALYSIS
Dados de engenharia: comparação da resistência das juntas
A resistência típica à tração de uma junta de solda PTH (SAC305), medida conforme métodos do IPC ou do NIST, é de 193-198 N após a soldagem; depois de 1.000 horas de ensaio de ciclagem térmica a 125 °C, fica em 166-172 N, ou cerca de 10x a resistência de uma junta de solda SMT comparável.
O preenchimento típico dos furos metalizados é de, no mínimo, 75%, com molhabilidade aceitável no lado de destino (molhabilidade circunferencial mínima de 270) e zero vazios; a especificação IPC-A-610H Classe III será sempre o padrão da PCBark para a produção PTH e de tecnologia mista de alta densidade.
Com um rendimento total apurado em mais de 250k+ contagens de furos metalizados de amostras de placas de servidor complexas com tecnologia mista, conforme confirmado em um estudo da SMTA International, esse rendimento se aproxima de 100%. (Pesquisa da Celestica & IBM).
MECÂNICA
A montagem por furo passante oferece maior resistência a choques e vibrações, maior tolerância térmica e melhor capacidade de suportar altas densidades de corrente em determinadas aplicações (em comparação com equivalentes SMT), porque os terminais dos componentes atravessam os dois lados da placa de circuito impresso.
Os terminais são então soldados nas faces superior e inferior, formando uma junta estrutural ancorada em três dimensões, muito mais resistente a esforços mecânicos do que as juntas de solda SMT. Engenheiros dos setores aeroespacial, de defesa e industrial reconhecem a maior robustez mecânica da tecnologia PTH nas aplicações a seguir.
[RISK_COST]
Um erro de engenharia de projeto — especificar tecnologia de montagem em superfície em vez de PTH — quase sempre custa várias ordens de grandeza mais para corrigir do que qualquer economia obtida no processo de montagem (muitas vezes insignificante).
Escolher a tecnologia errada na etapa de especificação é o erro mais caro na montagem de PCBs. A assimetria do risco é clara: a falha da tecnologia inadequada ocorre antes do primeiro intervalo de manutenção.
[MARKET_DATA]
A ideia difundida de que a montagem em superfície tornou a tecnologia PTH obsoleta (o DIP morreu!…) é contrariada por todos os dados de mercado disponíveis.
Só o mercado global de soquetes DIP movimentou $1,52 bilhão em 2024, com crescimento anual composto de 5,6% até 2033,6% de crescimento anual composto. Um estudo publicado pela Indium Corp / JUKI para a IPC APEX EXPO nos Estados Unidos estima que mais de 30 bilhões de componentes PTH sejam usados anualmente no mundo. A tecnologia SMT já atende e continuará atendendo a mais de 85% dos projetos no mercado, mas a parcela crítica de cerca de 10-15% em que a integridade mecânica é pré-requisito sempre incluirá algum elemento PTH.
INTEGRIDADE
Na prática, para engenheiros que projetam produtos robustos, a diferença de integridade estrutural entre montagens SMT e PTH significa a falha de uma única peça mecânica:
Os componentes SMT dependem apenas da adesão à superfície — a ligação metalúrgica entre a pasta de solda e o pad. Essa ligação é frágil diante de vibrações ou esforços térmicos e se degrada após relativamente poucos ciclos de choque, esforços térmicos repetidos acima de uma variação de temperatura de 85 °C e fluxos de corrente elétrica elevados, contínuos ou transitórios. Já em um conector, capacitor ou plugue PTH inserido pelo centro de uma via metalizada, os terminais atravessam a folha de cobre nos furos metalizados, recebem suporte estrutural dos furos perfurados e também são soldados na face oposta. Com isso, a junta PTH resiste estruturalmente a impactos e vibrações em 3 dimensões, enquanto o componente SMT fica apoiado apenas na superfície. É por essa resistência estrutural que fontes de alimentação usam grande quantidade de componentes PTH fisicamente grandes, que conectores precisam de fixação física à placa-mãe e que componentes magnéticos exigem vários terminais para suportar a corrente necessária. Não existe tecnologia equivalente de montagem em superfície capaz de suportar essa magnitude de força mecânica em uma PCB.
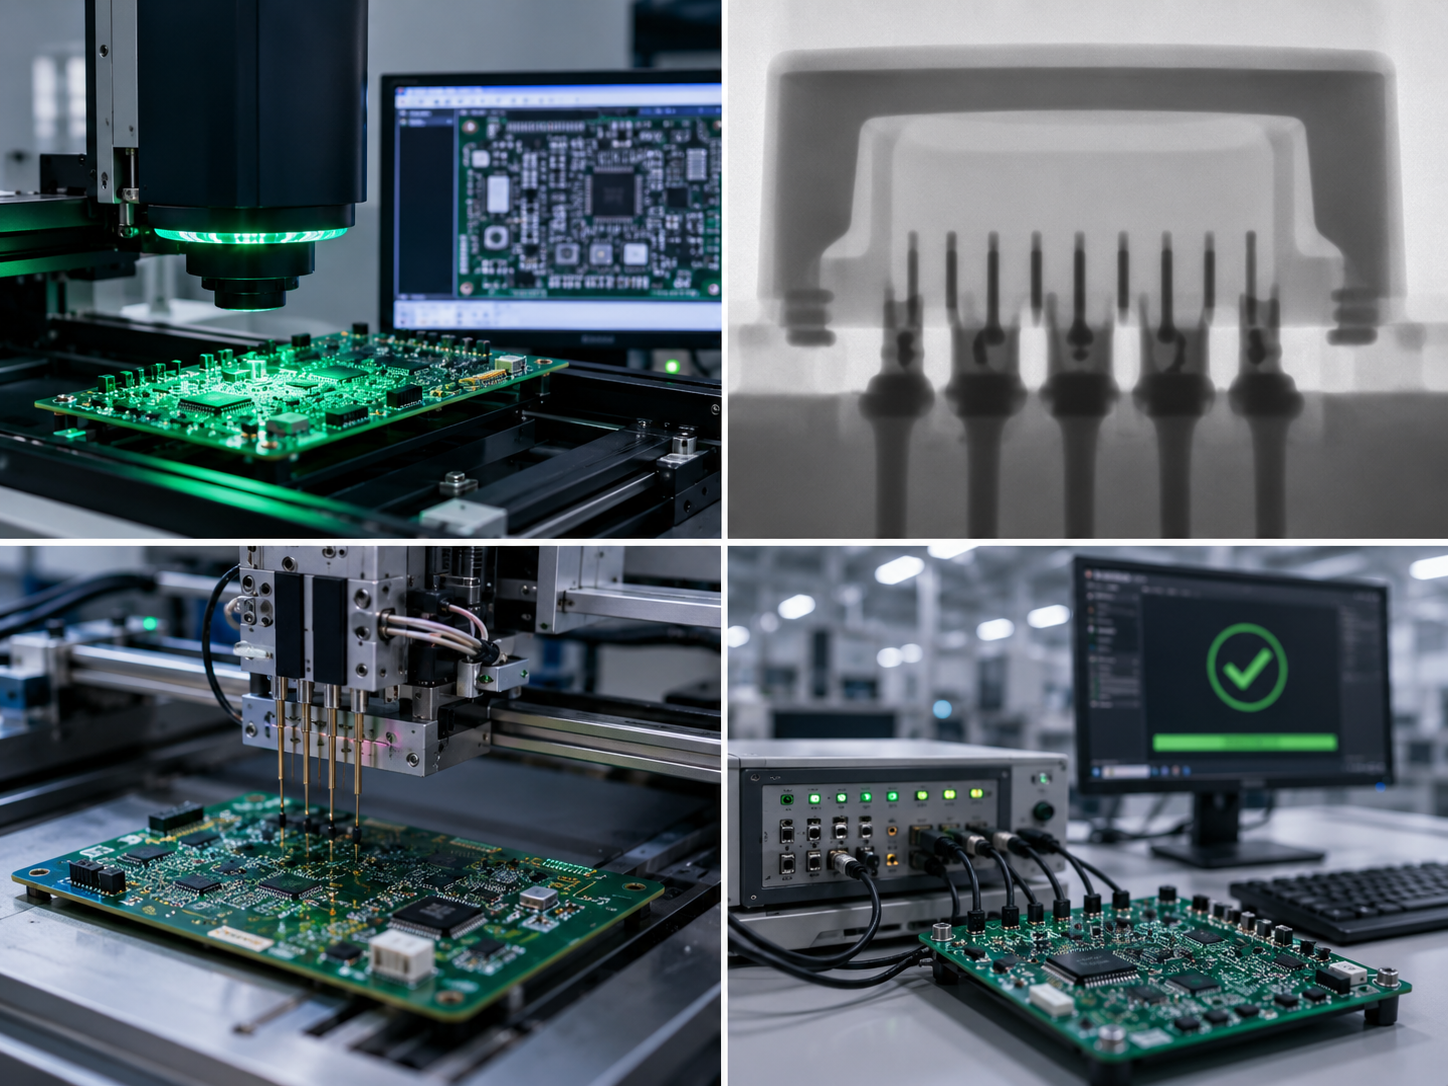
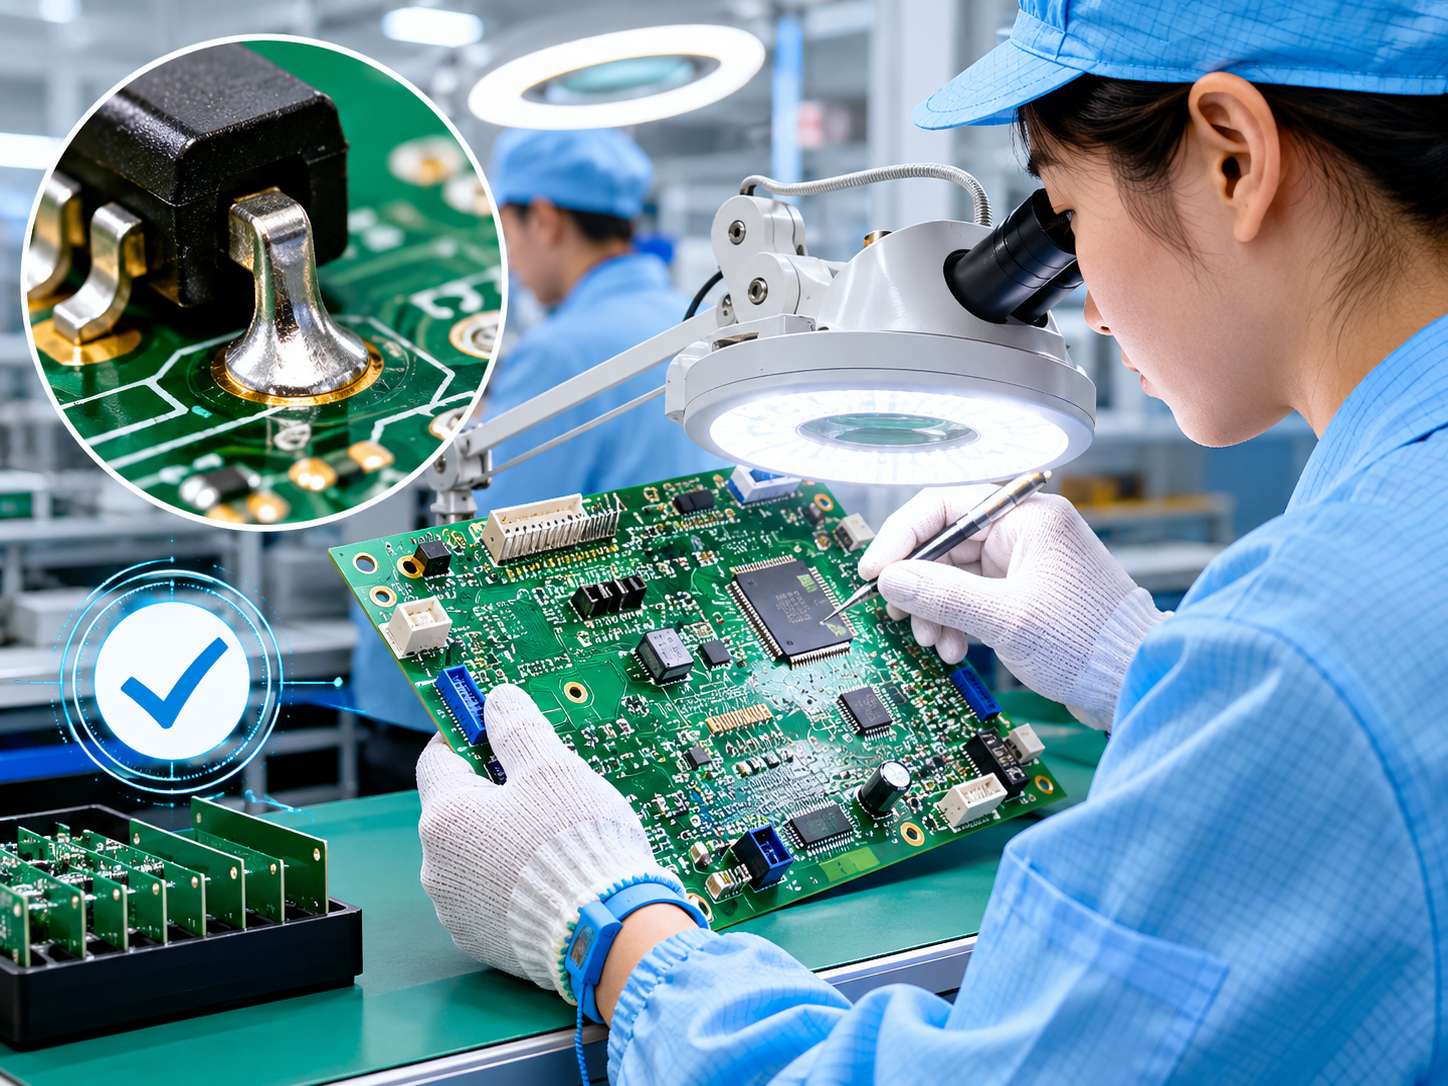
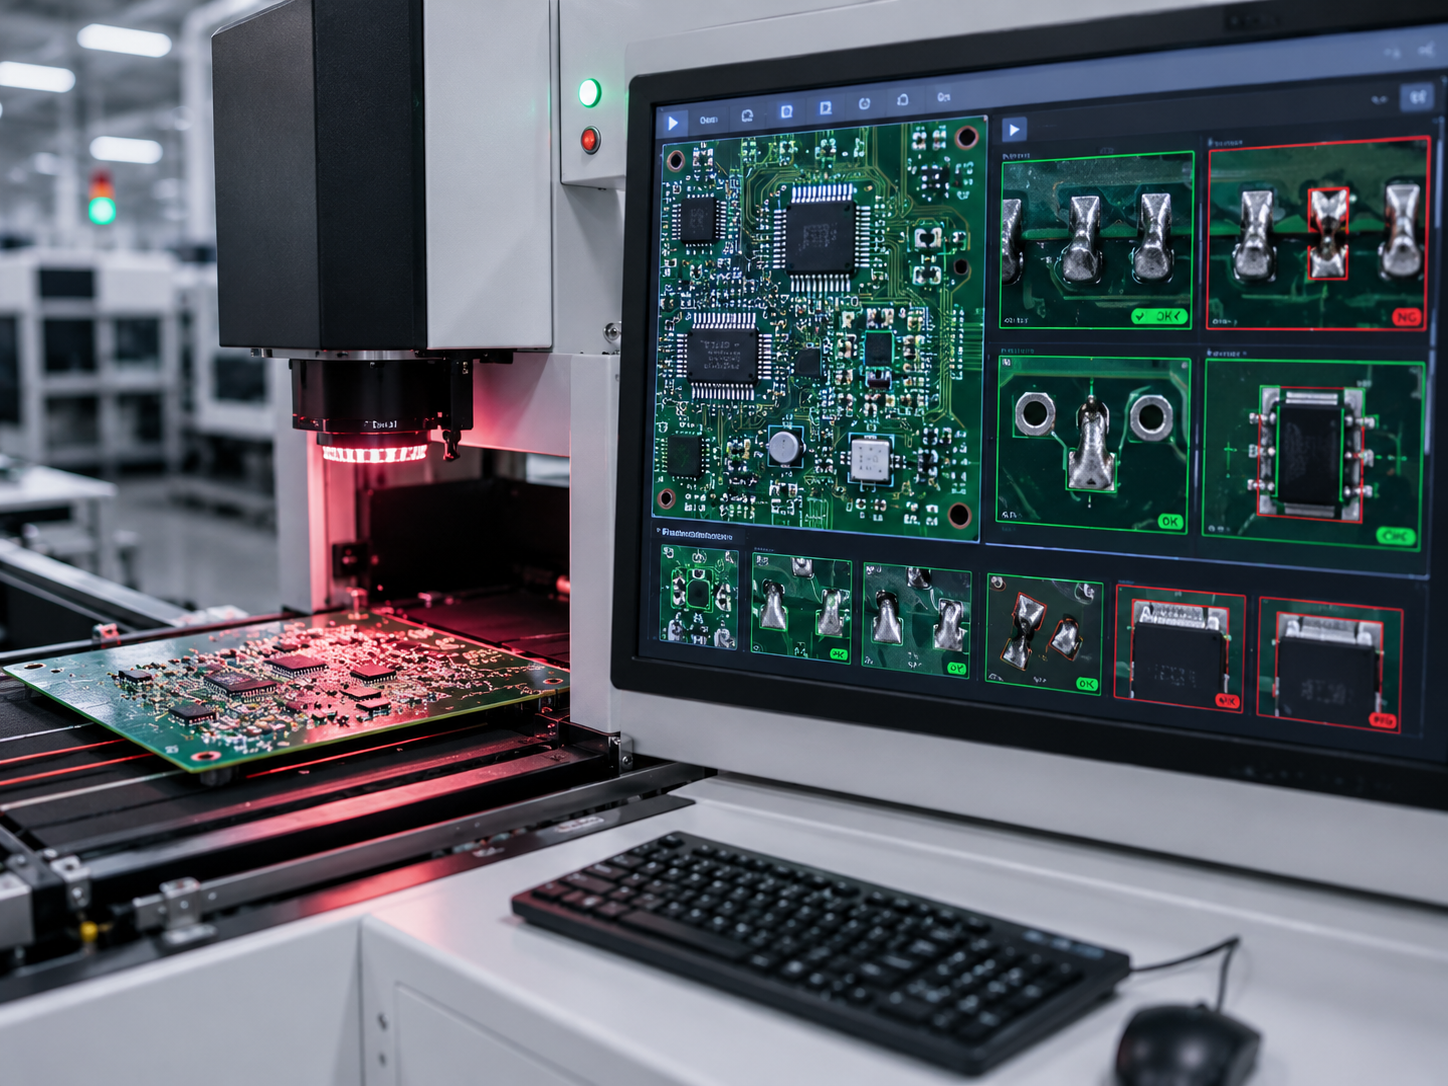
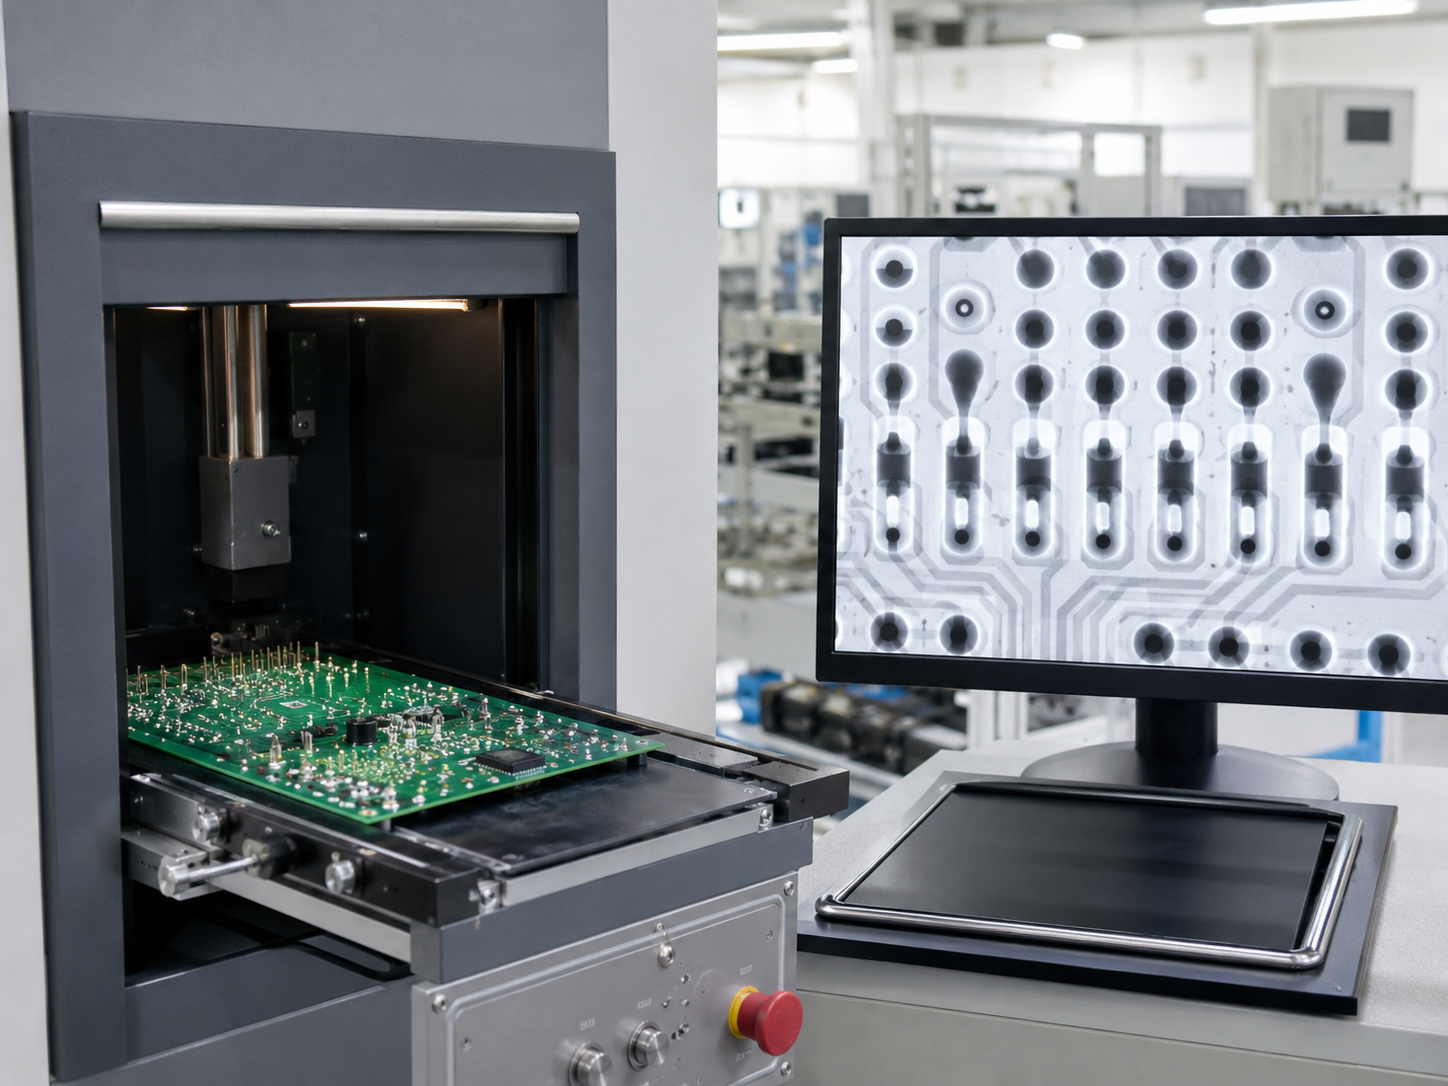
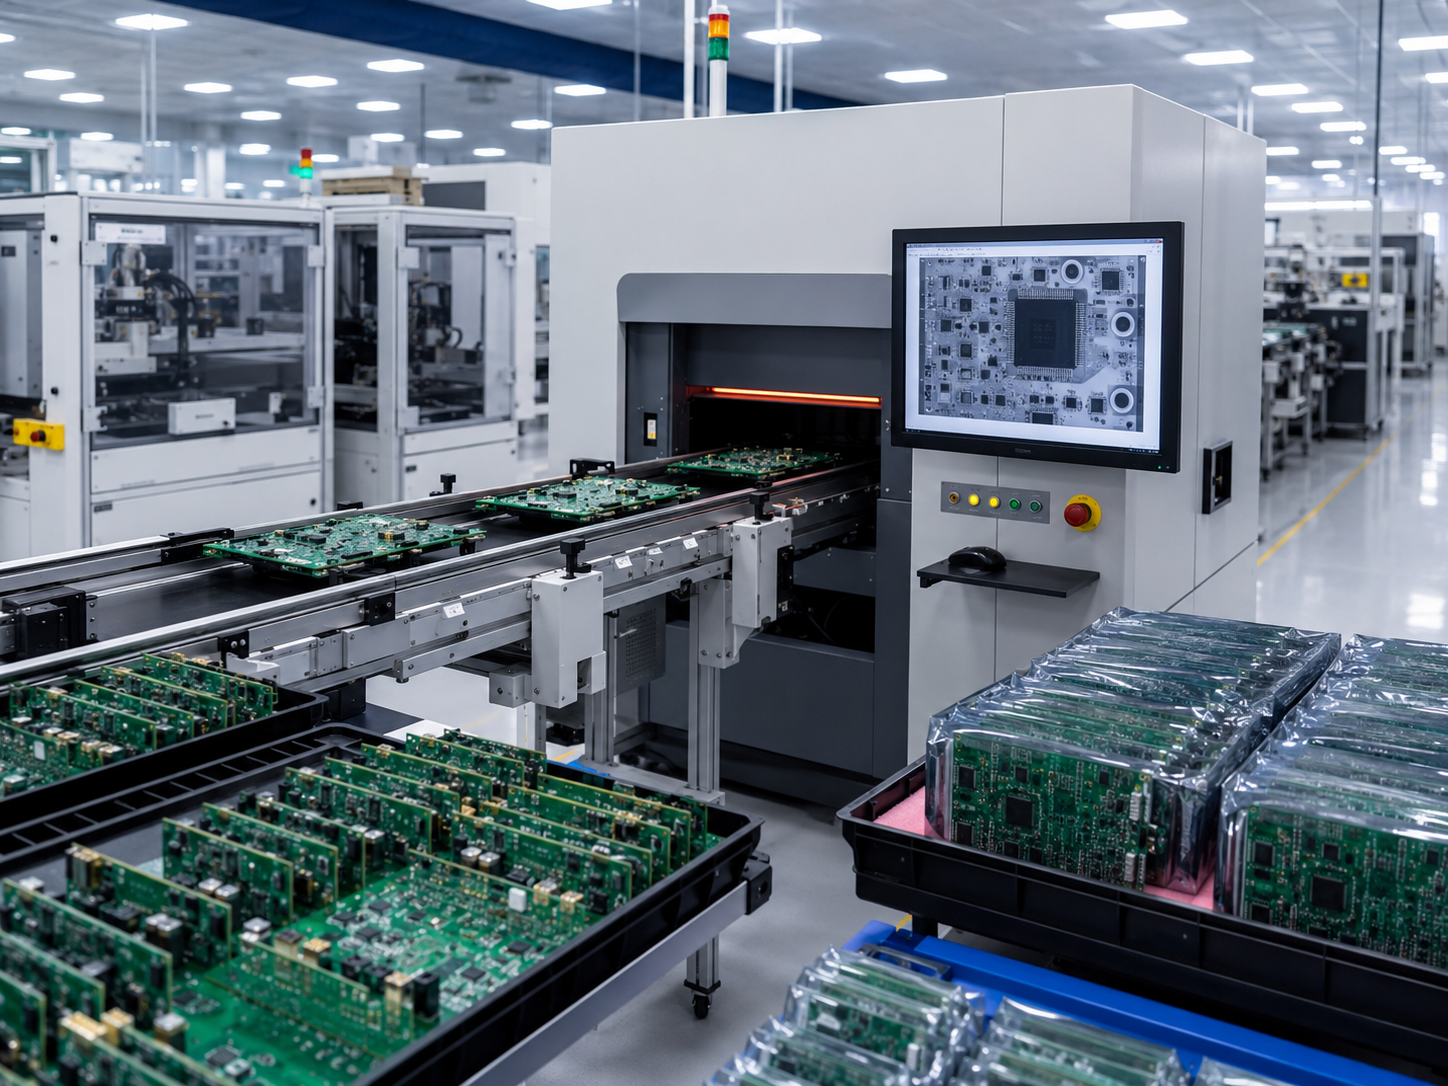
Montagens PTH de PCBs de alta confiabilidade, apoiadas pelo rigoroso controle de processo exigido: todas as placas passam por inspeção AOI aprimorada por IA, e nossas produções padrão também incluem exame por raios X para confirmar o preenchimento correto das vias metalizadas.
Capacidades da PCBark em montagem PTH e DIP de PCBs
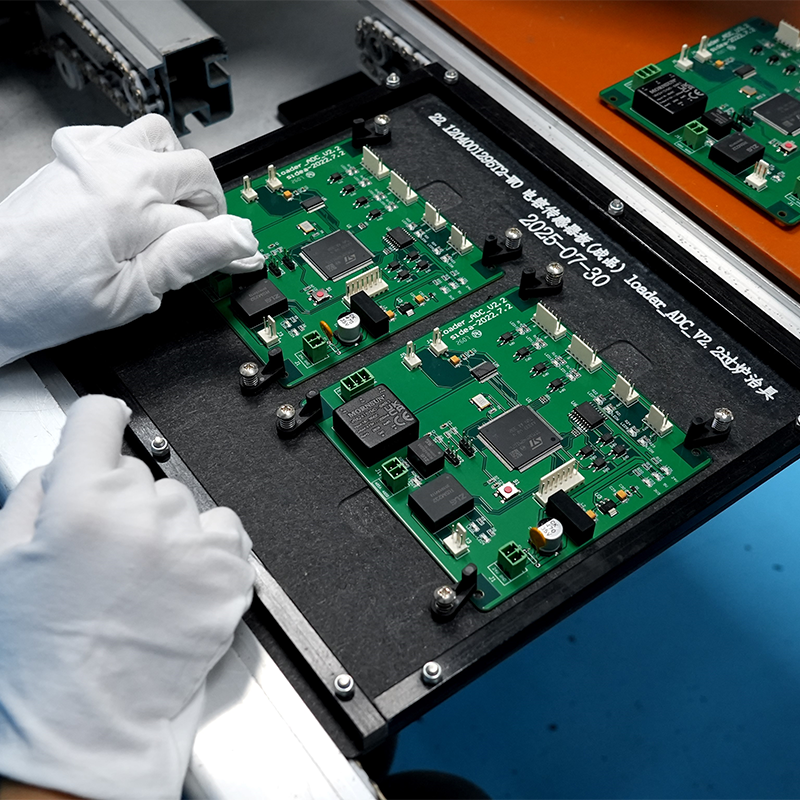
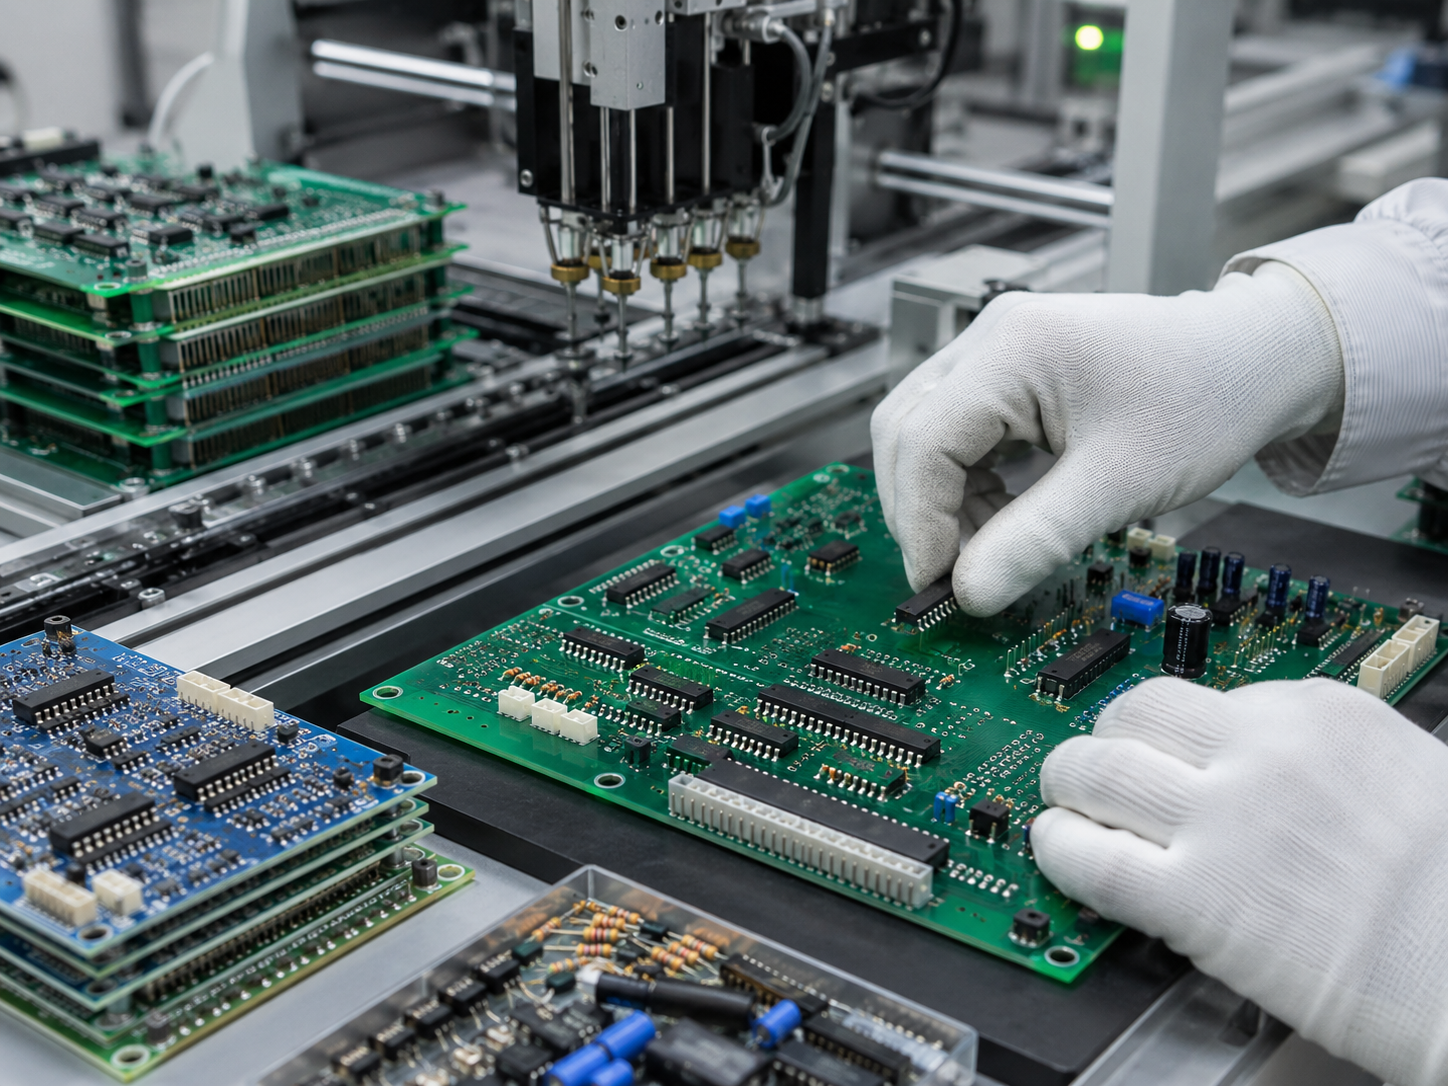
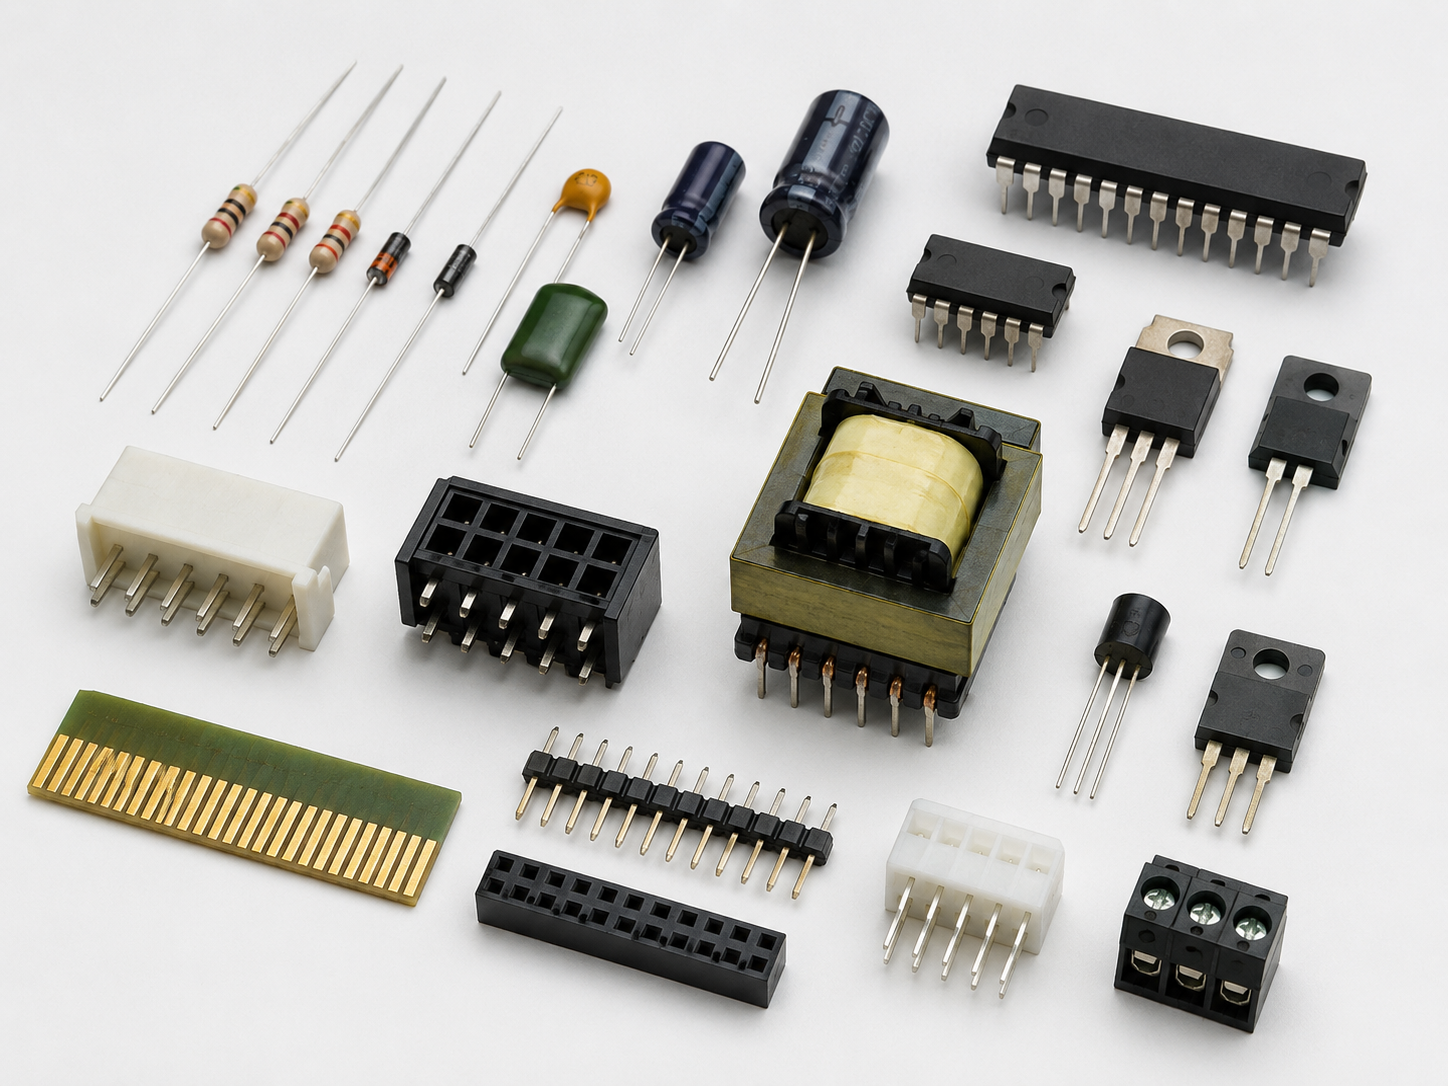
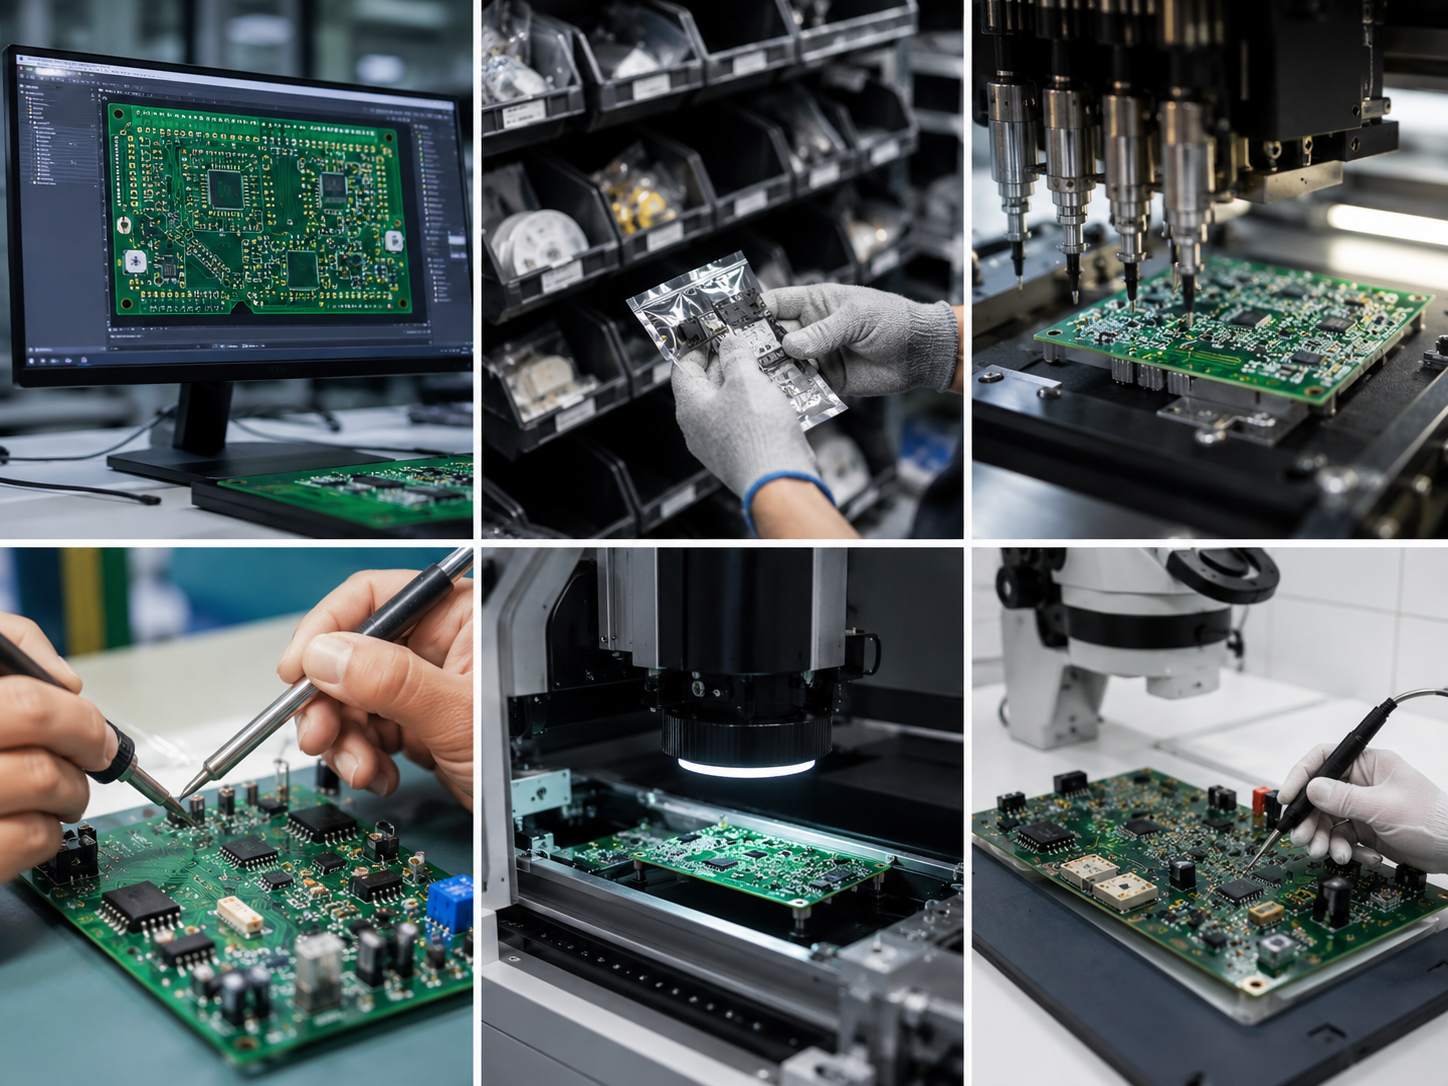
A experiência da PCBark em montagem DIP abrange todas as etapas da produção PTH e de encapsulamentos com terminais em linha dupla — desde um único protótipo DIP até grandes lotes com várias tecnologias. Montamos PCBs com encapsulamentos DIP de até 40 pinos, componentes passivos com terminais axiais e radiais, conectores PTH e componentes grandes que a SMT não comporta. Se você precisa montar placas complexas de tecnologia mista com muitos componentes DIP, a especialização da PCBark em soldagem seletiva é essencial.
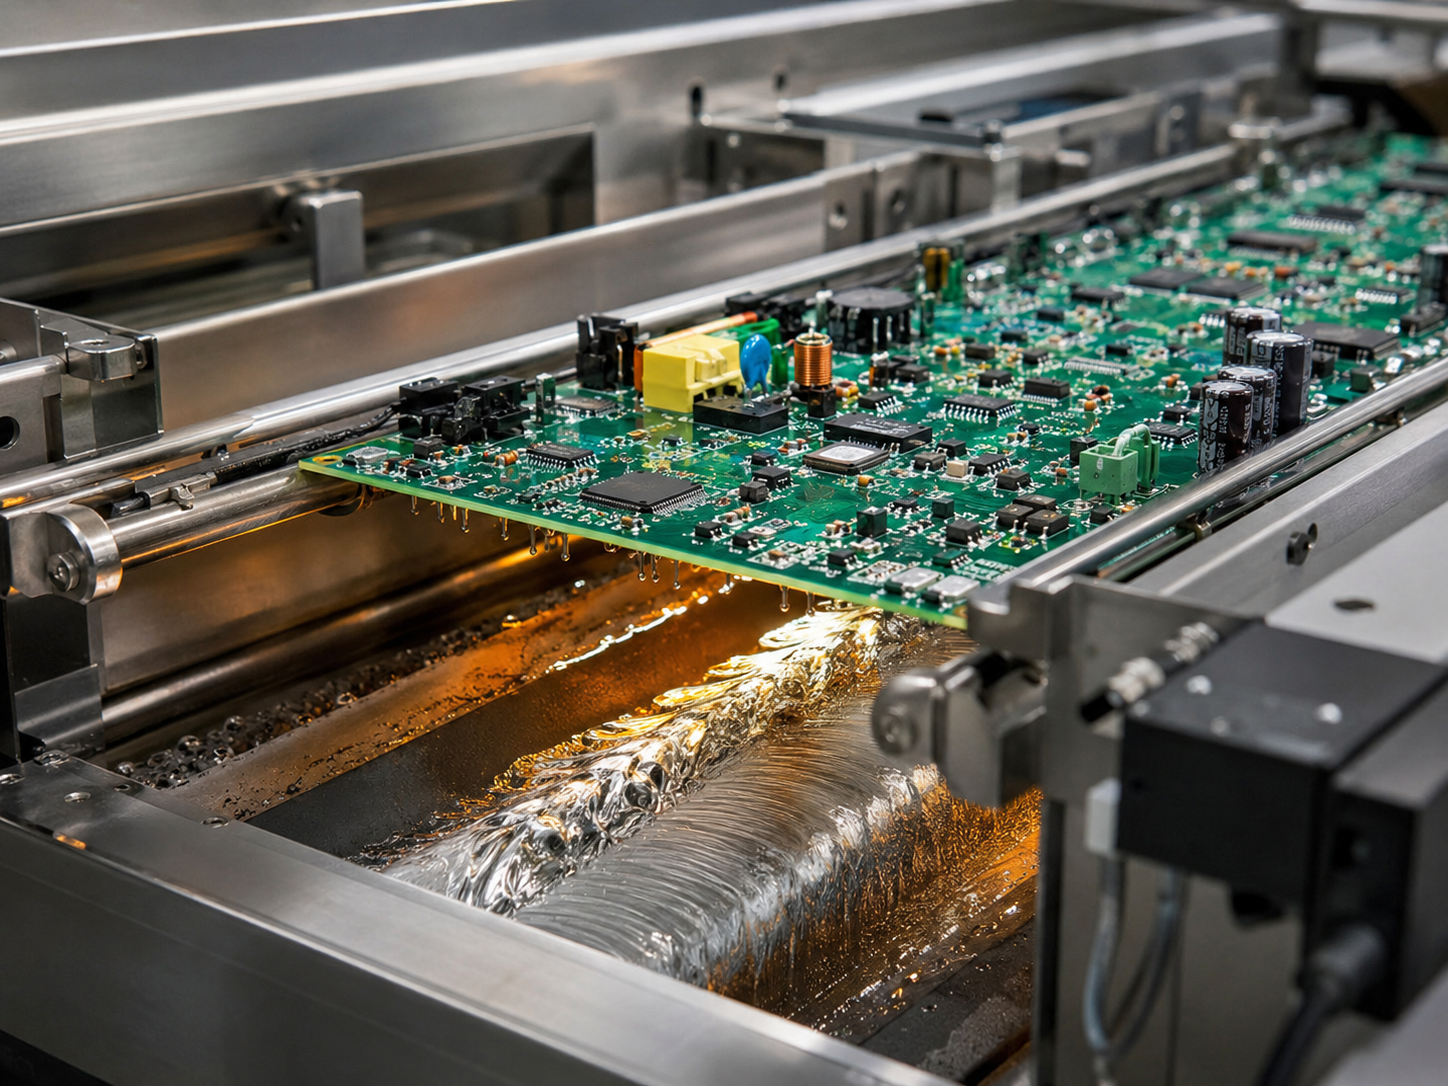
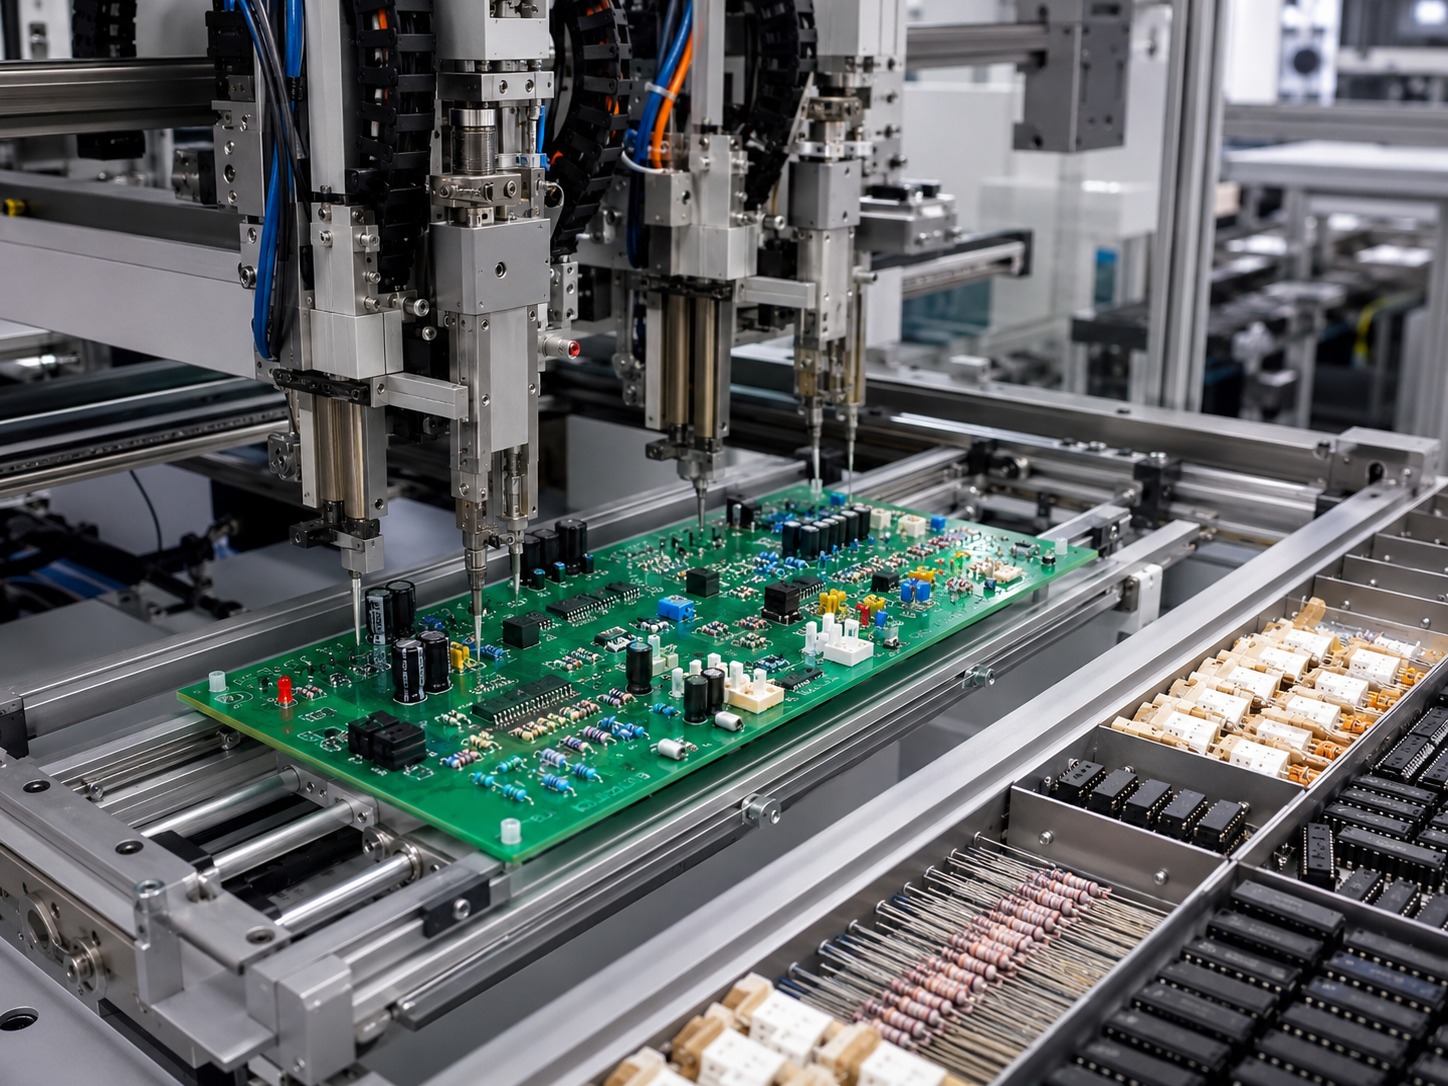
Nossos serviços de montagem PTH cobrem todas as configurações de montagem de placas de circuito impresso: inserção automatizada de componentes PTH, com posicionamento de componentes axiais a 33.000 CPH; sistemas de soldagem por onda para lotes THT padrão; e soldagem manual para componentes grandes que exigem posicionamento preciso. Os equipamentos de soldagem da PCBark incluem sistemas automatizados por onda e sistemas seletivos com bocal para atender aos padrões de qualidade exigidos em montagens PTH de PCBs de alta qualidade. Todas as operações de fabricação de placas de circuito impresso seguem os mais altos padrões de qualidade da IPC-A-610, e as equipes de serviços de fabricação eletrônica verificam a precisão do posicionamento de componentes em cada lote. Componentes grandes — incluindo componentes com terminais axiais e conectores de montagem PTH — passam pelos mesmos controles de processo de soldagem, inclusive por onda, aplicados a todos os trabalhos de montagem PTH de PCBs da PCBark.
OPTICAL_INSPECTION_UNIT
01
Montagem DIP
Placas de camada única a 20 camadas; encapsulamentos DIP de até 40 pinos; inserção automatizada e manual
02
Soldagem por onda
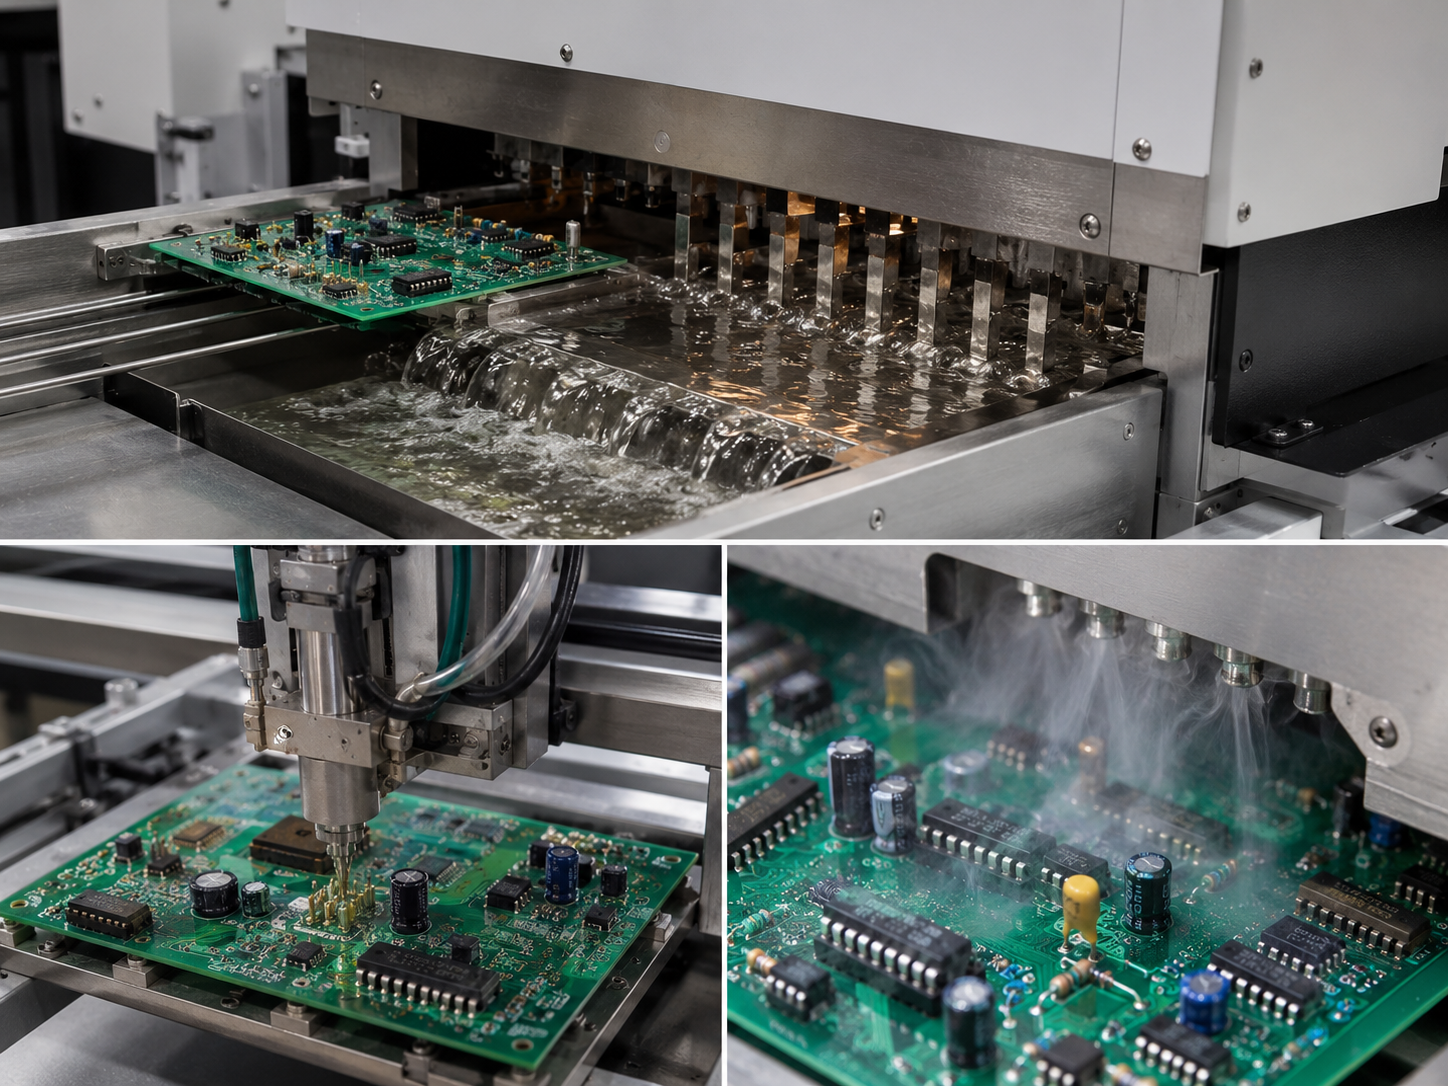
SAC305 sem chumbo e SnPb; temperatura controlada do banho de 250 °C–270 °C; capacidade de onda dupla para placas mistas SMT+THT
03
Soldagem seletiva
Soldagem seletiva com bocal para montagens de PCBs de tecnologia mista em que os componentes SMT na face de solda não podem ser expostos à onda.
04
Inserção axial e radial
Inserção axial automatizada a 33.000 CPH; conformação e inserção de terminais radiais; inserção PTH manual de componentes com formatos especiais
05
Soldagem manual
Estações de soldagem manual certificadas pela IPC J-STD-001; retoques e reparos seletivos; processos sem chumbo e com estanho-chumbo
06
Inspeção de PCBs
AOI aprimorada por IA em todas as placas; verificação por raios X do preenchimento dos furos metalizados para Classe III; teste em circuito (ICT); teste funcional
07
Certificação IPC
IPC-A-610 Classe II e Classe III — ambos os níveis certificados e disponíveis conforme os requisitos do pedido
08
Tipos de componentes
Componentes passivos axiais/radiais; circuitos integrados DIP; transistores de encapsulamento TO; capacitores eletrolíticos grandes; transformadores de potência; conectores de borda
09
Compatibilidade com substratos
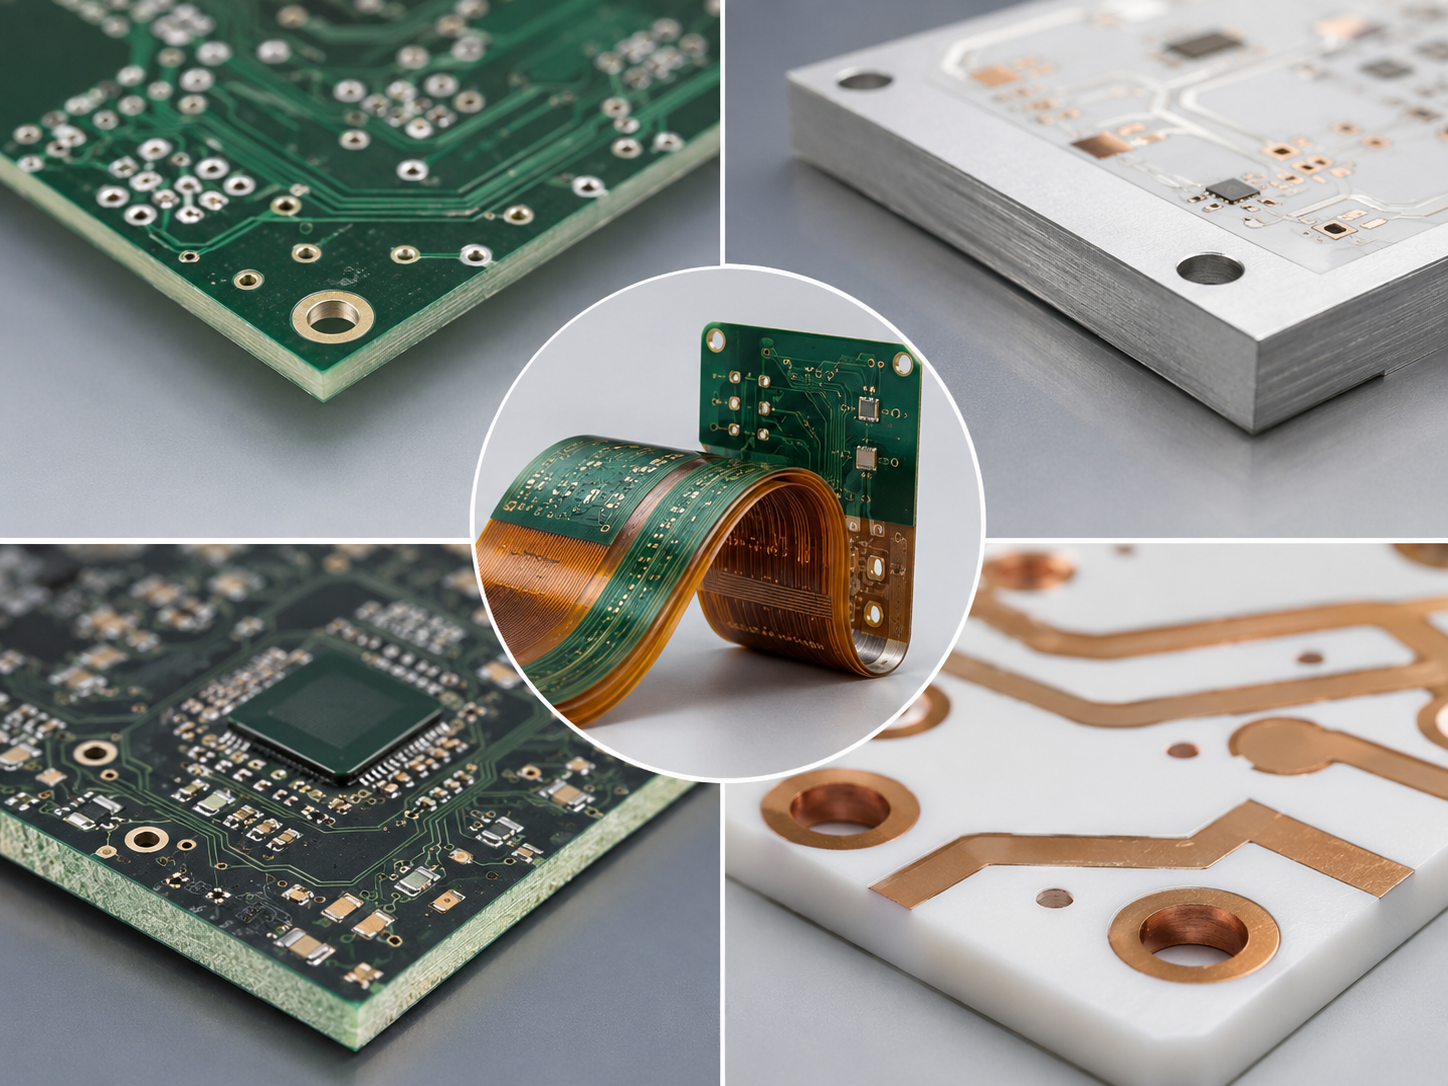
FR4, PCBs com base de alumínio, materiais de alta Tg, PTFE, combinações rígido-flexíveis
! Falha na soldagem por onda — tecnologia mista
A falha mais provável na montagem DIP ocorre na soldagem por onda de placas de tecnologia mista: se a placa passar por uma onda completa que cubra toda a face de solda, os componentes SMT dessa face serão submetidos a temperaturas de até 250 °C +. Entre os desafios da montagem DIP, nenhum supera o de uma PCB de tecnologia mista — há componentes SMT em uma face da placa, além de componentes PTH e DIP combinados. Passar ambas as faces pela onda expõe os chips SMT a temperaturas de banho de solda de 250 °C+; por isso, o programa da PCBark aplica programas especiais de bocais, desenvolvidos para cada montagem, para posicionar seletivamente os componentes SMT.
PTH vs. SMT vs. tecnologia mista: matriz de seleção
A escolha da tecnologia de montagem de PCBs se resume a uma pergunta: qual delas atende melhor aos objetivos mecânicos e elétricos do seu projeto? Estruturamos essa decisão e os compromissos envolvidos na matriz de seleção de tecnologia THT/DIP da PCBark, uma comparação de 9 fatores que você pode usar como ponto de análise DFM antes da próxima liberação do projeto.
Toda escolha de tecnologia envolve compromissos entre capacidade mecânica, densidade da placa e custos; ajudamos você a quantificá-los em vez de usar classificações como alto/médio/baixo.
Matriz de seleção de tecnologia THT/DIP da PCBark
[00] Fator de projeto
[01] PTH / DIP
[02] Montagem em superfície (SMT)
[03] Mista SMT+THT
Resistência mecânica da junta
SAC305: 193–198 N à tração
~15–25 N (SOIC/QFP)
Depende do componente
Resistência à vibração
Excelente — conforme MIL-SPEC
Limitada — junta adesiva
Alta nos pontos THT
Densidade da placa
Baixa — passo de 0,8–2,54 mm
Alta — de 0201 a BGA
Média
Custo de montagem (protótipo)
$15–40 / placa
$20–50 / placa
$25–55 / placa
Custo de montagem (produção)
$6–15 / placa
$0,50–2,00 / placa
$3–10 / placa
Facilidade de retrabalho
Fácil — ferro de solda comum
Difícil — risco térmico
Mista
+
+
+
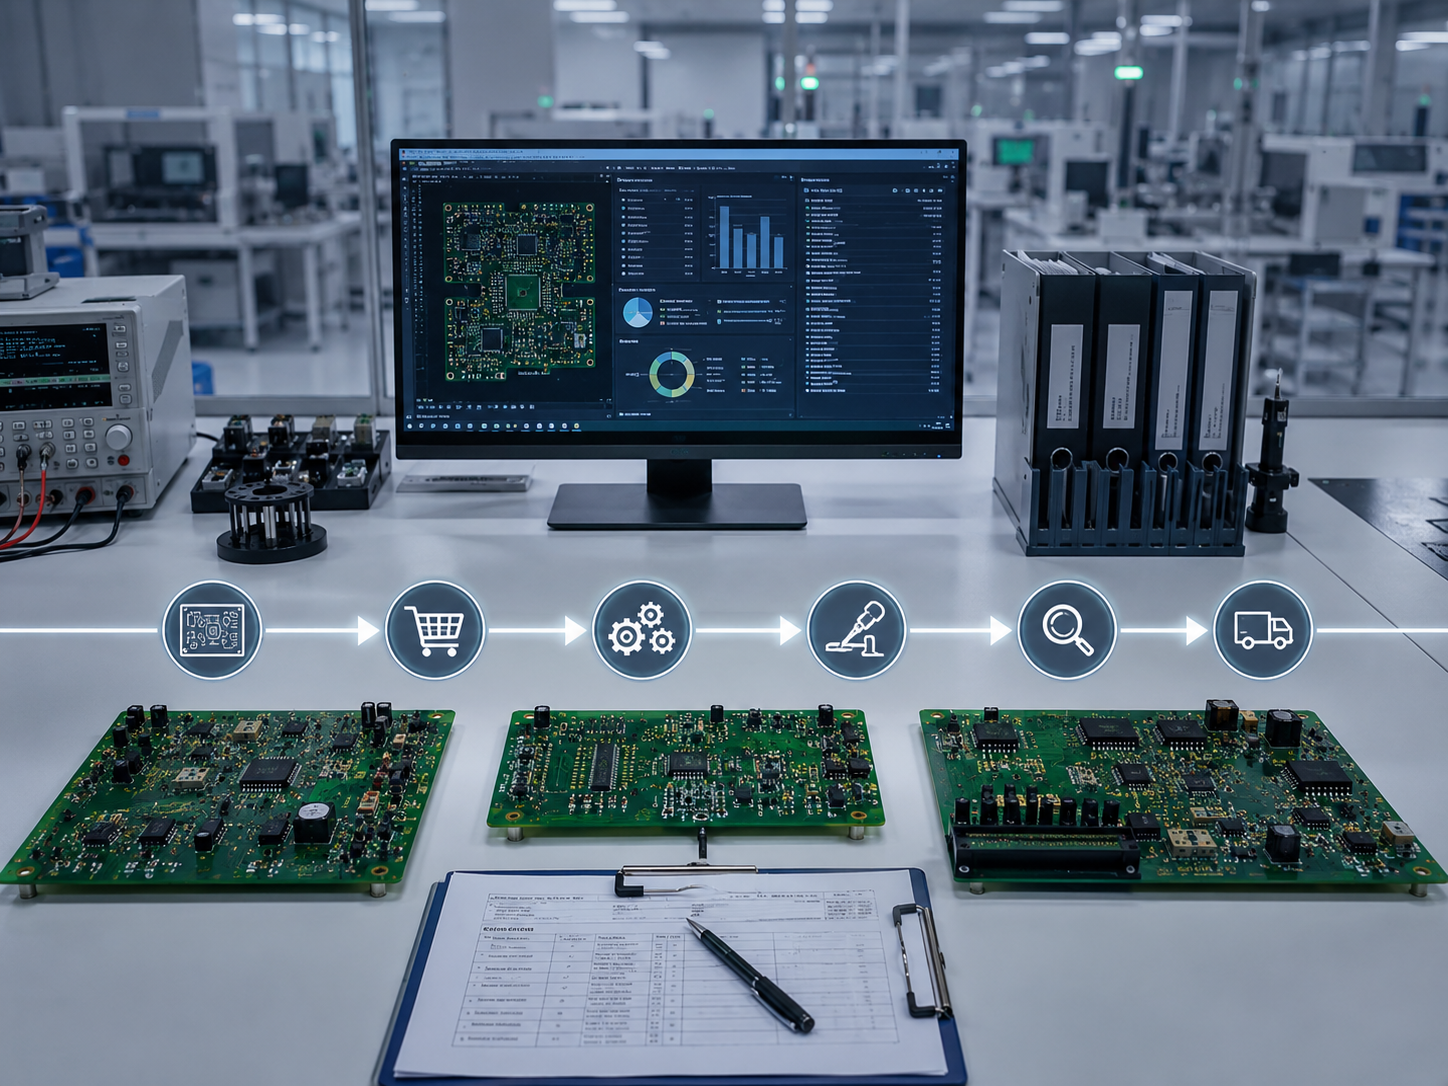
Processo de montagem DIP turnkey: da análise DFM à aprovação IPC-610
A gestão deficiente da montagem PTH responde pela maior parte das falhas em campo: solda trincada, furos metalizados sem preenchimento, juntas de solda fria causadas por perfis térmicos inadequados e terminais de componentes desalinhados que passam na inspeção visual, mas são instáveis sob vibração. Cada uma dessas causas de falha é eliminada do processo na análise DFM inicial que seu fornecedor EMS anterior provavelmente deixou passar, logo no início da solução completa de montagem DIP turnkey da PCBark.
01
Análise DFM, com retorno em 24 h
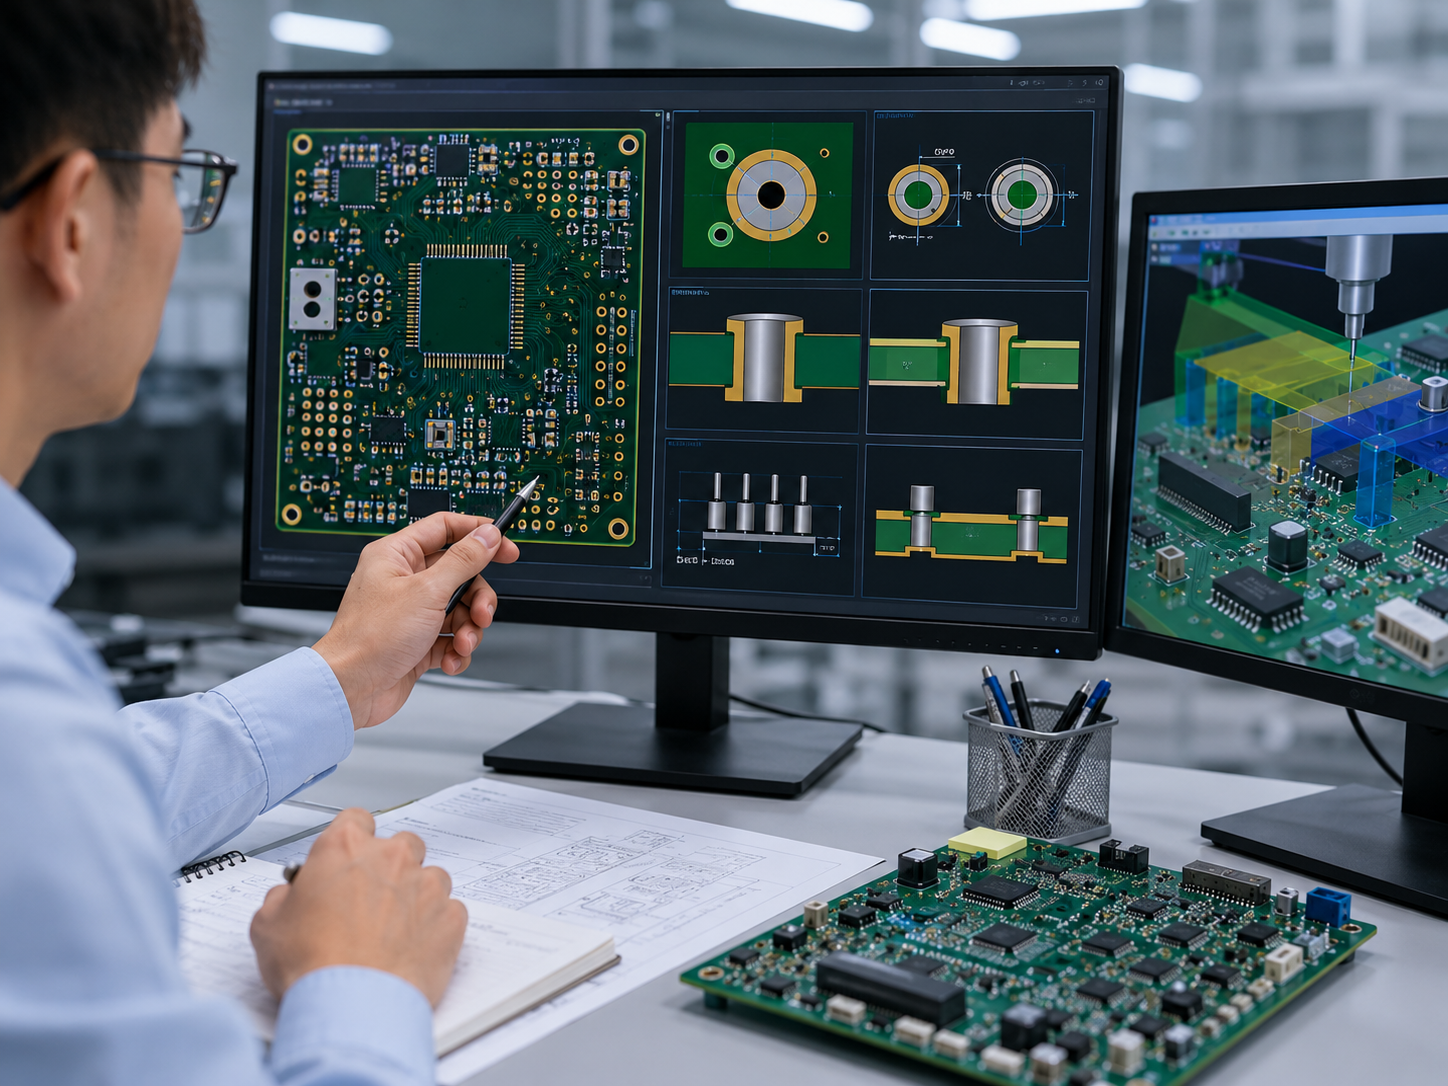
Envie os arquivos Gerber e a BOM. Os engenheiros verificam a relação entre o diâmetro do furo e o terminal (ideal: diâmetro do terminal + 0,4 mm, conforme IPC 2222), a relação entre o pad e o furo, as distâncias de isolamento entre componentes para o trajeto da onda ou do bocal de soldagem seletiva e os requisitos de revestimento conformal. O relatório é entregue em até 24 horas.
Prazo 24 horas
Norma IPC 2222
02
Aquisição de componentes e verificação da BOM
Aquisição somente de distribuidores autorizados. Triagem de componentes falsificados por lote. Compatibilidade dos processos RoHS e com chumbo confirmada com as especificações da BOM. Cada encapsulamento DIP é conferido com o padrão de pads antes da inserção.
Aquisição Somente de autorizados
Verificação 100% antes da inserção
03
Inserção automatizada de componentes
Componentes axiais e radiais: inserção automatizada a 33.000 CPH (linhas Universal RAD 5). Encapsulamentos DIP e conectores de pinos: inserção semiautomática programada e manual conforme os dados de posicionamento de componentes. Corte e dobra de terminais conforme IPC-A-610.
Velocidade 33.000 CPH
Sistema Universal RAD 5
04
Soldagem por onda / soldagem seletiva
Montagens THT padrão: soldagem por onda dupla com SAC305 sem chumbo em banho de 250 °C–270 °C. Placas mistas SMT+THT: um programa de soldagem seletiva com bocal protege os componentes SMT durante a soldagem dos pads PTH. Atmosfera inerte de nitrogênio para passo fino.
Temp. do banho 250 °C–270 °C
Liga SAC305 / SnPb
05
Inspeção AOI aprimorada por IA
Cada placa é inspecionada para detectar pontes de solda, solda insuficiente, protrusão de terminais fora da tolerância e desalinhamento de componentes. O reconhecimento de padrões aprimorado por IA sinaliza anomalias abaixo do limiar de detecção visual humana.
Cobertura 100% inspecionadas
Sistema Reconhecimento de padrões por IA
06
Verificação por raios X do preenchimento dos furos metalizados
Montagens IPC-A-610 Classe III: inspeção por raios X de 100% de cada lote para verificar preenchimento ≥75% dos furos metalizados, sem exceções. Montagens Classe II: inspeção por raios X do primeiro artigo como padrão. Os resultados são arquivados com o conjunto de documentos do relatório FAI.
Classe III Teste de 100% do lote
Meta Preenchimento ≥75% dos furos metalizados
07
Teste elétrico e verificação funcional
Teste em circuito (ICT), teste com sondas móveis ou teste funcional conforme o projeto da placa. A cobertura dos testes é mapeada de acordo com sua BOM. Os resultados acompanham a entrega.
Métodos ICT / sondas móveis
Mapeamento Cobertura da BOM
08
Aprovação IPC-A-610 e relatório FAI
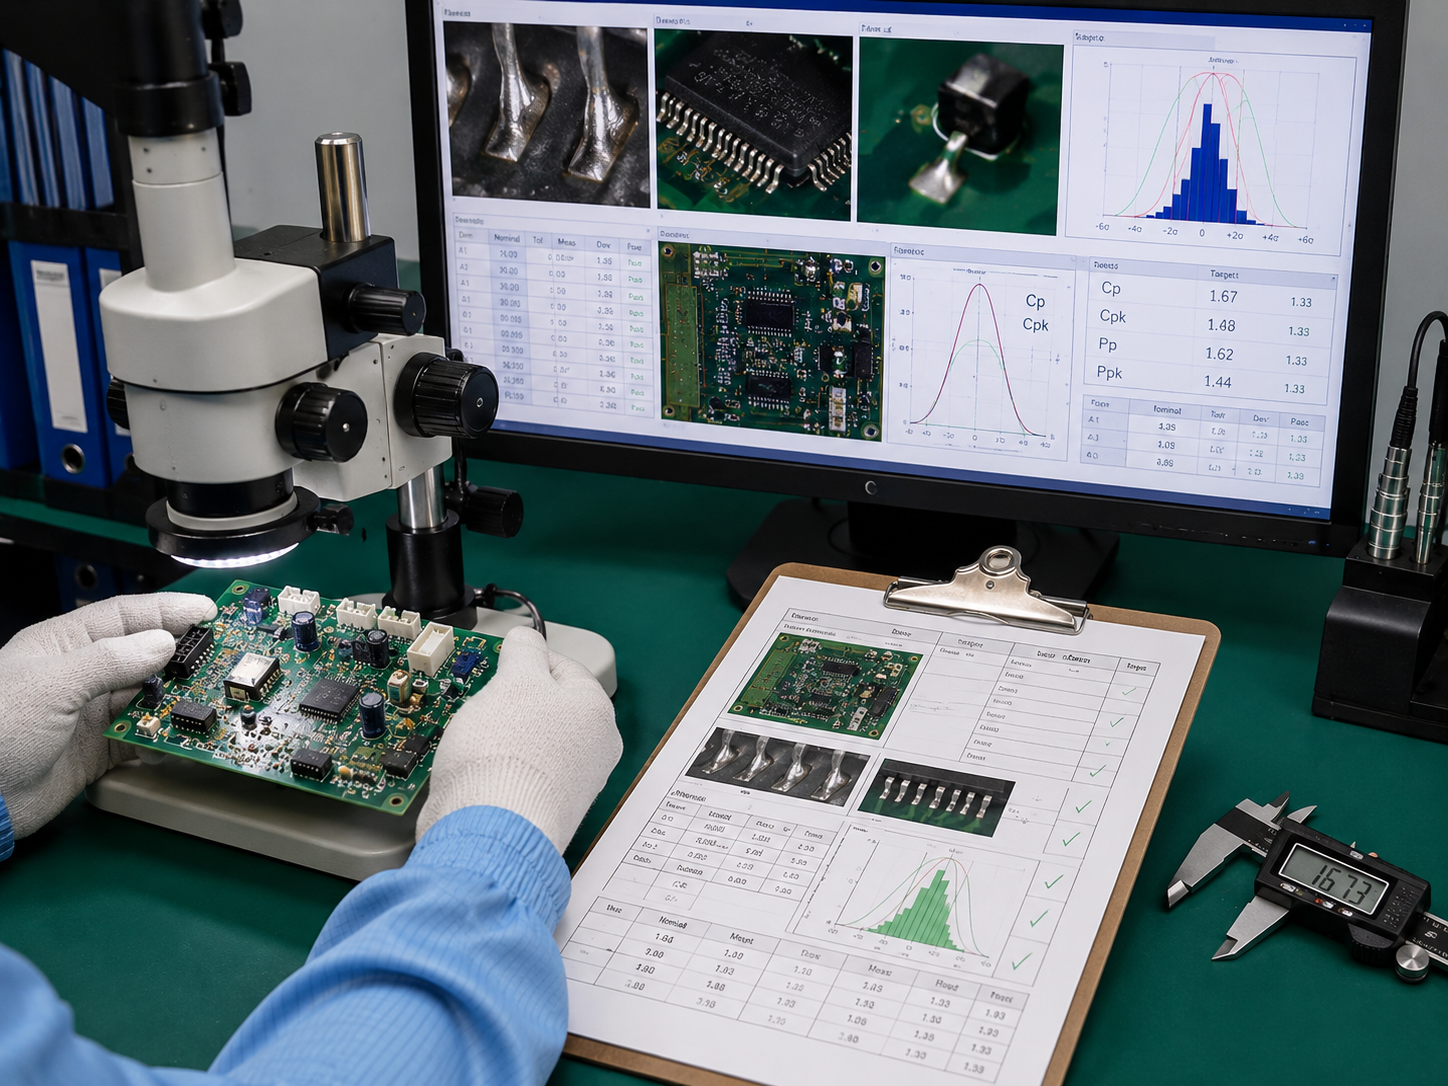
Relatório de inspeção do primeiro artigo (FAI) com medições dimensionais, registros das juntas de solda e certificado IPC-A-610 Classe II ou III. Dados de capacidade do processo Cpk/Ppk sob consulta. Essa é a documentação de que sua equipe de auditoria da qualidade precisa.
Relatório Conjunto completo de documentos FAI
Certificação Classe II / III
Aplicações em que a tecnologia PTH é indispensável
A montagem PTH e DIP não é apenas uma herança de tecnologias antigas — é um requisito de especificação para categorias de produtos em que a adesão superficial da SMT não suporta as cargas de operação.
Aeroespacial e defesa
Perfis de vibração superiores a 20 G; cargas de choque; faixa de operação de -55 °C a +125 °C.
NORMAAS9100D, MIL-STD-810
Eletrônica automotiva
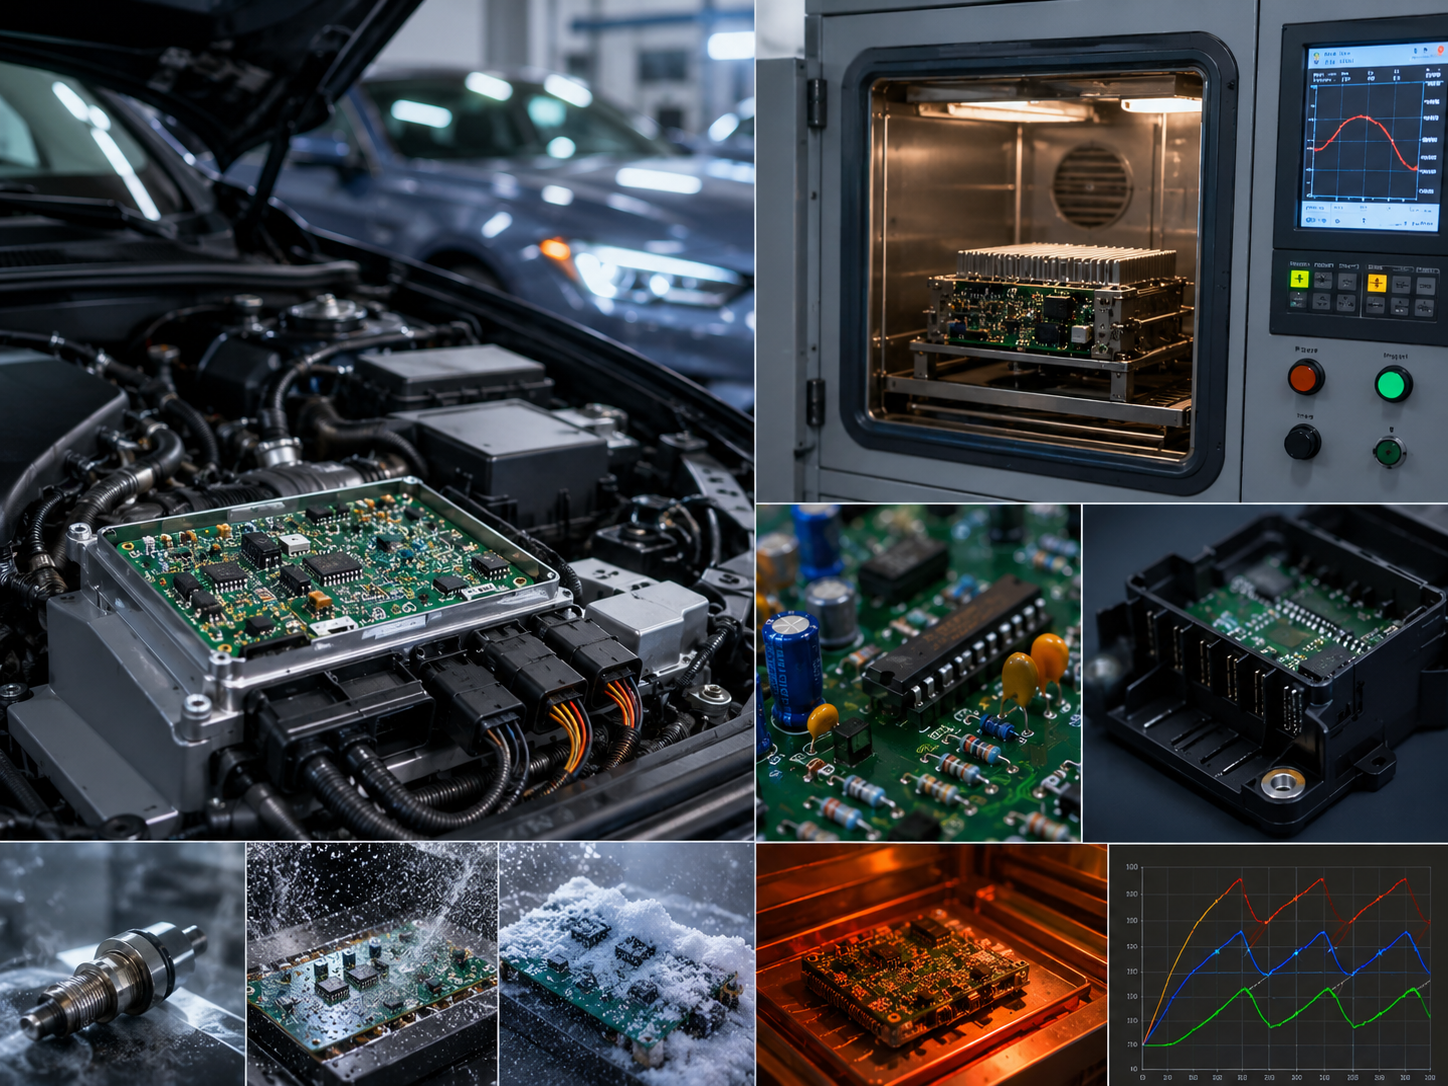
Qualificação AEC-Q200; ciclagem térmica no compartimento do motor; componentes DIP em módulos de potência.
NORMAAEC-Q200, ISO 26262
Controle industrial
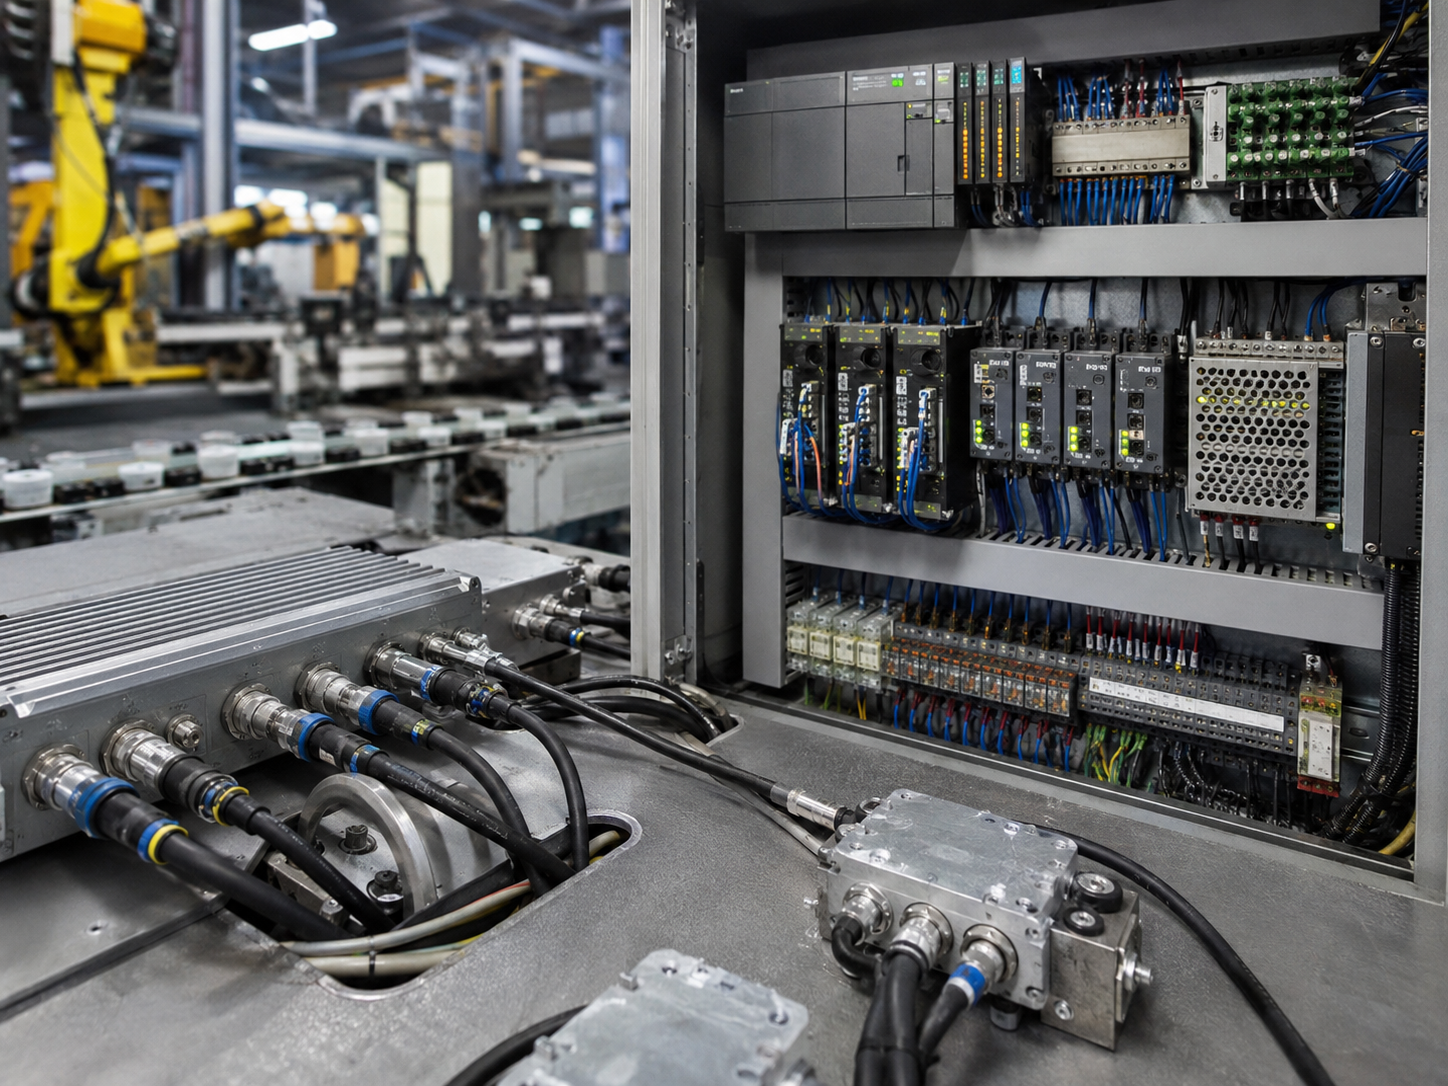
CLPs e interfaces de servomotores que operam 24/7 em ambientes fabris com alta vibração.
NORMAIEC 61508 SIL 2/3
Dispositivos médicos
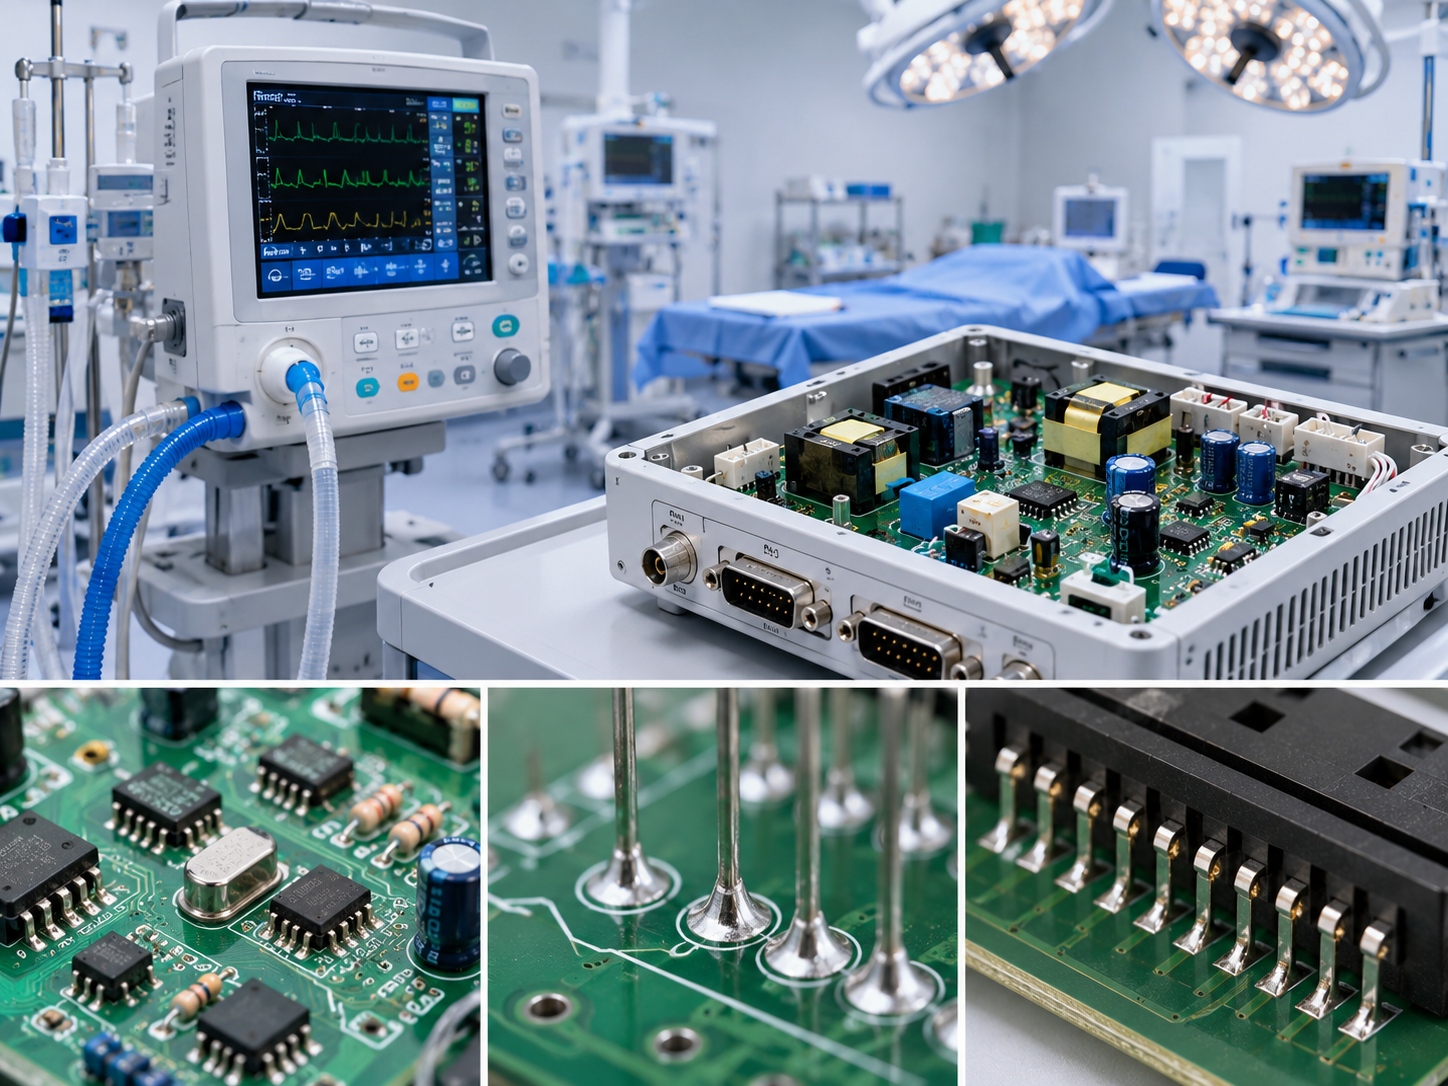
Equipamentos críticos para a vida, nos quais a fixação mecânica dos componentes PTH é pré-requisito.
NORMAISO 13485, IEC 60601
Potência e energia
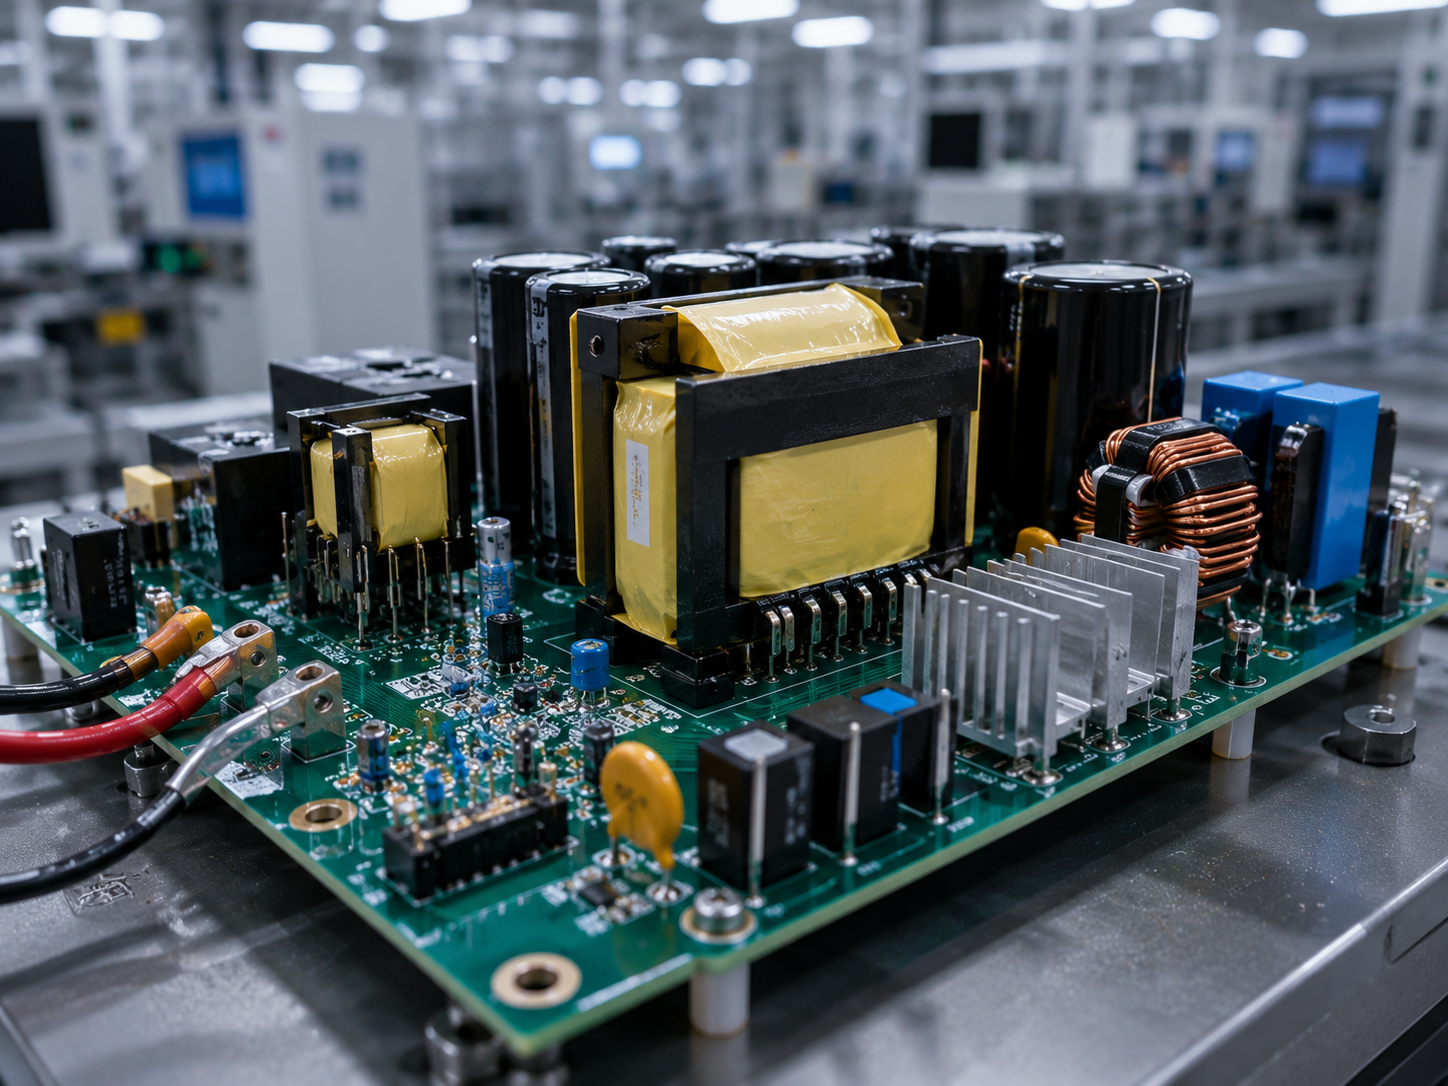
Transformadores de alta corrente, capacitores eletrolíticos grandes, transistores de potência.
NORMAIPC-A-610 Classe III, UL
Interfaces de entrada/saída
Conectores sujeitos a inserções e remoções repetidas que exigem extrema robustez mecânica.
NORMAIPC-A-610 Classe II/III
[ENGINEERING_SUMMARY] Se o projeto exige uma fixação mecânica superior à que um pad de montagem em superfície pode oferecer, ou se o corpo do componente é grande demais para soldagem por refusão, a resposta é PTH.
Certificações e normas de qualidade IPC-A-610
Quando um comprador audita um fornecedor chinês de EMS e a documentação das certificações não aparece, o problema não é burocrático: é do sistema de qualidade. A PCBark possui certificação IPC-A-610 Classe II e Classe III — ambos os níveis — e pode fornecer os respectivos registros de inspeção para qualquer pedido.
🔷
IPC-A-610 Classe IIICategoria mais exigente — especificação de zero vazios
🔷
IPC-A-610 Classe IICategoria comercial padrão
📋
ISO 9001Sistema de gestão da qualidade
⚡
ULNorma de segurança
🌿
RoHSConformidade com a diretiva da UE
🔬
J-STD-001Requisitos de soldagem
A diferença entre a Classe II e a Classe III na montagem PTH não é estética. Ela se traduz diretamente em requisitos de produção mensuráveis que a maioria dos fornecedores EMS não atende em pedidos comerciais padrão:
Requisito da IPC-A-610
Classe II (padrão)
Classe III (categoria premium da PCBark)
Preenchimento do furo metalizado (padrão)
Mínimo de ≥75%
≥75% — sem exceções em nenhum furo com terminal
Preenchimento do furo metalizado (exceção — ≥14 terminais)
Permitido mínimo de 50% OU 1,2 mm
Sem exceções — 75% em todos
Molhabilidade circunferencial
≥180° no lado de destino
≥270° no lado de destino
Vazios no furo metalizado
Permitido 1 vazio em até 5% dos furos
Nenhum vazio permitido
Espessura da metalização
Mínimo de 0.8 mil
Mínimo de 1.0 mil
Contaminação iônica
Não especificada para a Classe II
Máximo de <0.78 μg NaCl/cm²
Verificação por raios X
Apenas o primeiro artigo
100% por lote na PCBark
Serviço de montagem de PCBs: do protótipo à produção
Uma falha comum na contratação de serviços de montagem de PCBs: o fornecedor EMS que cuida dos protótipos não tem o controle de processo necessário para a produção, ou a fábrica não consegue manter a qualidade do protótipo. O serviço de montagem PTH de PCBs cobre todo o ciclo — da validação DFM do protótipo aos lotes de produção em alto volume — com a mesma certificação IPC-A-610 e a mesma equipe de engenharia.
Sem pedido mínimo
Protótipos a partir de 1 unidade, sem taxas de engenharia não recorrentes
$2–6
Por placa na produção de 10.000+ unidades
24 h
Análise DFM antes da primeira liberação dos arquivos Gerber
Política de ausência de pedido mínimo verificada na especificação da PCBark. Faixa de custo por placa: referência de mercado para montagem THT em volume de produção.
Para equipes de eletrônica que fazem revisões sucessivas de projetos de hardware, a ausência de pedido mínimo significa que os lotes de validação DFM não precisam ser artificialmente aumentados. Para projetos de tecnologia mista e alta densidade, consulte nosso serviço de montagem de PCBs em baixo volume. Envie 5 placas para inspeção do primeiro artigo, incorpore os resultados da análise DFM e avance diretamente para a produção em volume, com a equipe de engenharia da PCBark acompanhando as duas fases. Os parâmetros de processo do lote de protótipos (programa de soldagem seletiva, perfil do banho de soldagem por onda, sequência de inserção) são arquivados e reutilizados na produção, eliminando o trabalho de requalificação que a troca de fornecedor sempre provoca.
O que esperar em cada etapa do projeto de montagem de PCBs
ETAPA 01
Protótipo (1-10 unidades)
Análise DFM • aquisição de componentes da BOM • montagem manual e automatizada • inspeção IPC-A-610 • relatório FAI
ETAPA 02
Lote piloto (10-100 unidades)
Qualificação do processo de produção • dados de capacidade Cpk/Ppk • aprovação do processo
ETAPA 03
Produção (100+ unidades)
Automação completa quando aplicável • inspeção por raios X dos lotes Classe III • entrega com certificado de conformidade
CONTINUIDADE
Todas as etapas
Mesma equipe de engenharia, mesmos registros de processo, mesma certificação de classe IPC
A realidade na compra de serviços de montagem de PCBs é esta: a SMT leva vantagem em densidade e economia de escala, mas a montagem por furo passante se destaca pela resistência mecânica e pela confiabilidade em qualquer quantidade encomendada. Os custos de produção mostram por que a montagem híbrida ou exclusivamente por furo passante continua economicamente viável: em volumes de 10.000+ unidades, projetos de montagem DIP custam entre $2-6 por placa — valor semelhante ao de projetos híbridos quando a probabilidade de uso de relés e dispositivos de potência exige um projeto THT de qualquer forma. Essa comparação de custos só é válida entre especificações de confiabilidade equivalentes: não faz sentido escolher uma linha SMT de classe II quando as especificações de montagem exigem THT de classe III.
A PCBark está entre os fornecedores confiáveis de serviços especializados de montagem de PCBs por furo passante, PCBs com furos passantes e montagens de placas de circuito impresso de qualquer complexidade. Nossas soluções abrangem todos os métodos de montagem — da inserção automatizada à soldagem manual —, incluindo a seleção de componentes, o roteamento de PCBs com furos passantes e a análise DFM de projetos complexos. A tecnologia de furo passante continua essencial quando os componentes precisam oferecer uma resistência mecânica que os componentes de montagem superficial não conseguem proporcionar sozinhos: suas vantagens incluem a integridade estrutural da placa de circuito impresso, conexões confiáveis sob vibração e durabilidade a longo prazo diante de ciclos térmicos. Nosso processo de montagem de PCBs segue as melhores práticas de montagem eletrônica, do projeto inicial à produção: a consultoria de nossos engenheiros abrange a escolha da tecnologia de montagem, as vantagens e limitações de cada método e a decisão entre furo passante e SMT. Os serviços da PCBark oferecem montagem confiável de PCBs e componentes eletrônicos para projetos de qualquer porte — nossas soluções atendem desde a fabricação de protótipos de placas de circuito impresso até programas de produção em alto volume nos quais a tecnologia de furo passante continua essencial. Para conhecer a lista completa de serviços, incluindo montagem de PCBs por furo passante, montagem de placas de circuito impresso por furo passante e projetos complexos de PCBs com componentes grandes, solicite uma consultoria gratuita com nossa equipe de engenharia.
Montagem de PCBs por furo passante e DIP: ferramentas de engenharia
Calculadora de preenchimento do furo metalizado
Calcule o volume exato de pasta de solda necessário para garantir, antes da soldagem por onda, percentuais de preenchimento do furo metalizado em conformidade com a IPC-A-610.
Principais critérios de avaliação:
Relação entre o anel anular e o diâmetro do terminal
Limites de espessura da placa de circuito impresso
Uma lista abrangente para a análise DFM (projeto para fabricação), desenvolvida especificamente para componentes THT/DIP a fim de reduzir defeitos de produção.
Pontos críticos de verificação:
Espaçamento entre componentes e distâncias de isolamento
Perguntas frequentes sobre montagem de PCBs por furo passante e DIP
Quando devo usar montagem DIP em vez de SMT?
Escolha a montagem DIP somente quando os componentes precisarem de algo que a fixação superficial não oferece: conectores de alta corrente, capacitores eletrolíticos grandes, transformadores de potência, indutores montados na placa e conectores de borda sujeitos a encaixes frequentes. A montagem DIP também é obrigatória em projetos aeroespaciais, de defesa e médicos sujeitos à classe III da IPC-A-610, à AEC-Q200 e a requisitos de vibração MIL-SPEC. Nessas circunstâncias, a fixação das juntas SMT não atende às especificações.
Vocês fazem montagem mista SMT e DIP na mesma PCB?
Sim. A PCBark recebe projetos de PCBs com tecnologia mista que exigem componentes SMT montados na face superior e componentes por furo passante ou DIP na face oposta. Programamos seletivamente a onda de solda para banhar as ilhas dos componentes por furo passante ou DIP, protegendo a área SMT da montagem contra exposição excessiva. Esse é nosso processo padrão para a montagem de PCBs com tecnologia mista.
Que tipos de componentes por furo passante vocês conseguem montar?
Montamos todos os tipos de componentes por furo passante: componentes passivos axiais e radiais (resistores, capacitores, indutores), circuitos integrados em encapsulamento DIP com até 40 pinos, transistores de potência em encapsulamento TO, conectores de borda conforme especificações MIL, barras de pinos e receptáculos, capacitores eletrolíticos grandes, transformadores de potência, potenciômetros, interruptores e componentes de formatos irregulares que exigem posicionamento manual. Também oferecemos inserção automatizada e manual.
Como vocês garantem a qualidade da soldagem na montagem de PCBs por furo passante?
O controle de qualidade da montagem por furo passante na PCBark segue a norma IPC-A-610 Rev H: todos os furos com terminais — 75% de preenchimento do furo metalizado (sem exceções para a classe III); todas as características — inspeção óptica automatizada (AOI) aprimorada por IA; lotes de produção — verificação por raios X do preenchimento do furo metalizado (classe III). Dados e medições de fabricação Cpk/Ppk estão disponíveis para todos os pedidos, assim como relatórios FAI. Certificados IPC-A-610 por lote estão disponíveis mediante solicitação.
Qual é a diferença entre soldagem por onda e soldagem seletiva na montagem DIP?
Na soldagem por onda, toda a face de soldagem da PCB recebe uma única onda de fluxo quente. Na soldagem seletiva, essa onda de fluxo é programada para atingir apenas os furos passantes específicos que a PCBark precisa soldar. Para obter a máxima eficiência, a soldagem por onda passa por todas as áreas com componentes por furo passante; a soldagem seletiva atua somente nos componentes específicos.
Vocês oferecem soldagem por furo passante com chumbo e em conformidade com a RoHS?
Sim. A PCBark oferece processos de soldagem por onda e seletiva com SAC305 sem chumbo (em conformidade com a RoHS) e com SnPb (Sn63/Pb37), que contém chumbo. Clientes dos setores de defesa e aeroespacial com requisitos legados de uso de chumbo especificam o processo SnPb; clientes que precisam de conformidade com a RoHS, inclusive para aplicações comerciais e destinadas ao mercado europeu, especificam o processo SAC305. Ambos os processos atendem aos requisitos de soldagem da IPC J-STD-001 e estão disponíveis com nível de inspeção de classe II ou classe III da IPC-A-610.
Posso começar com protótipos e passar à produção em escala sem trocar de fornecedor?
Sim. A PCBark não exige pedido mínimo; você pode começar com um protótipo de 1 unidade para validação DFM e depois passar à produção em escala com os mesmos parâmetros de processo, a mesma equipe de engenharia e a mesma certificação IPC-A-610. Os dados da produção do seu protótipo são armazenados e utilizados nos lotes seguintes, reduzindo os custos associados a uma nova qualificação. Um único fornecedor, do primeiro protótipo à produção.
Para qual classe da IPC-A-610 a PCBark é certificada em montagem por furo passante?
As certificações de classe II e classe III da IPC-A-610 estão vigentes. A classe III é a mais alta da especificação IPC-A-610 para produtos eletrônicos aeroespaciais, de defesa e médicos. A especificação da classe III exige 75% de preenchimento, ausência de vazios nos furos passantes, circunferência de 270 nos furos passantes e espessura mínima de 1.0 mil nos furos passantes. Os clientes especificam a classe exigida em cada pedido, e a PCBark fornece a documentação e a certificação correspondentes.