Contactez PCBark

Assemblage de prototypes de cartes électroniques
Assemblage de prototypes de cartes électroniques, du circuit imprimé unique à la production en série
Fabriquez, testez et développez votre conception sur les mêmes lignes CMS capables de répondre aux exigences de la classe 3 de l’IPC-A-610. Chaque commande bénéficie d’une véritable analyse DFM par nos ingénieurs, de délais express transparents et d’aucun minimum de commande. Un seul partenaire, de votre premier prototype de 5 circuits imprimés à votre première série de 50 000 unités.
Circuits imprimés livrés dans les secteurs suivants :
électronique grand public, médical, automobile, IoT, robotique, industrie, aérospatiale, drones
8
Lignes CMS
9M
placements de composants / jour
0201
composant électronique minimal
24h
délai express (1–10 pièces)
Aucun minimum de commande
dès 1 circuit imprimé
Classe 3 IPC
capacité conforme, ISO 9001/UL
Analyse DFM intelligente disponible
Pourquoi le choix de votre partenaire d’assemblage de prototypes de cartes électroniques détermine votre délai de mise sur le marché
L’assemblage de prototypes de cartes électroniques transforme un fichier Gerber et une nomenclature en un circuit imprimé physique et testable : c’est aussi à cette étape que se créent discrètement la plupart des retards. Le piège consiste à prendre le prix et le délai pour des capacités techniques. Ce n’en sont pas. Un atelier peut proposer le prix le plus bas et le délai le plus court précisément parce qu’il fonctionne selon un modèle de production à grand volume, avec peu d’intervention humaine, qui traite automatiquement les fichiers et réduit au minimum les échanges avec les ingénieurs.
Selon une enquête menée en 2026 auprès de 439 professionnels de l’ingénierie et des achats chez des fabricants d’équipements d’origine, 46 % estiment qu’une seule modification après le gel de la conception coûte plus de $50,000. Une erreur d’empreinte laissée passer par un portail automatisé impose une nouvelle révision du circuit, un nouveau cycle de qualification et plusieurs semaines de recettes différées.
Calendrier de l’offre clé en main
Analyse DFM proactive
Vérification initiale des empreintes et des espacements minimaux.
Approvisionnement en composants
Une démarche transparente pour éviter les longs délais.
CMS et test fonctionnel
8 lignes certifiées pour augmenter les volumes en toute fiabilité.
Le principe de base
“PCBark comble cette lacune avec un autre modèle : une prestation clé en main pilotée par une équipe d’ingénieurs réactive, plutôt que par une file de traitement automatisé des fichiers. Les mêmes lignes assemblent votre premier prototype de 5 circuits imprimés et votre série de 50 000 unités.”
Délais express selon les quantités : tableau PCBark du prototype à la production
Quantité (pièces)
Accéléré
Délai express standard
Étape
1–10
24 heures
48–72 heures
Validation de la conception
11–50
48 heures
3–5 jours
Itération / EVT
51–100
3 jours
5–7 jours
Petite série / DVT
100–500
5 jours
7–10 jours
Série pilote / préproduction
Remarque : les catégories de quantités du secteur qui fondent notre engagement sont les suivantes : prototype : 1 à 25 circuits imprimés (pour valider une conception) / petite série : 10 à 500 circuits imprimés / série de transition : 50 à 1 000 / production : 1 000+ circuits imprimés.
Les étapes de notre assemblage de prototypes : analyse DFM → fabrication → tests
L’intervention la plus importante d’un prestataire d’assemblage de prototypes est aussi celle que les acheteurs voient le moins dans un devis : l’analyse de fabricabilité. Un rapport DFM automatisé et superficiel ne signale que les violations évidentes des règles, détectables par n’importe quel outil. Une véritable analyse DFM par des ingénieurs tient compte de l’intention de conception, et cette différence est décisive, car, selon l’estimation d’un professionnel du secteur, environ 94 % des dossiers d’assemblage comportent au moins une erreur.
“Partir du principe que le fabricant trouvera la solution”, c’est risquer qu’un espacement minimal oublié laisse une lamelle de cuivre relier l’alimentation à la masse, et qu’une correction de $500 au stade du prototype devienne un problème à cinq chiffres en production.
Chaque commande PCBark commence par cet examen humain. Avant de préparer l’outillage du circuit imprimé, nos ingénieurs en amont vérifient la correspondance entre empreintes et composants, la couronne annulaire par rapport à la déviation du perçage, la largeur des pistes et leurs espacements par rapport au procédé de gravure, ainsi que les ponts de vernis épargne : autant de points faibles qui peuvent passer la première mise sous tension, puis provoquer une défaillance après des cycles thermiques. La règle 3W pour l’espacement des pistes, les distances minimales de référence de l’IPC-2221 et les impédances cibles sont vérifiées à la fois par rapport à la norme et aux capacités réelles de nos lignes, au-delà d’un simple contrôle générique des règles de conception.
Liste de contrôle DFM de PCBark avant fabrication
Ce qu’une véritable analyse vérifie avant la préparation de l’outillage. Nos ingénieurs contrôlent chacun de ces points pour chaque prototype :
- Correspondance entre empreintes et composants : chaque repère de référence renvoie au composant électronique prévu dans la nomenclature
- Couronne annulaire et déviation du perçage : les pastilles assurent la fiabilité du fût métallisé des trous traversants
- Largeur des pistes / espacements selon le procédé de gravure et l’épaisseur de cuivre : aucun pont conducteur ni fragment de vernis épargne
- Ponts de vernis épargne et espacements minimaux selon l’IPC-2221
- Définition de l’impédance contrôlée et de l’empilement des couches fournie (aucune valeur cible indéfinie)
- Géométrie des pastilles pour composants à pas fin et BGA compatible avec nos lignes (jusqu’au format 0201)
- Mise en panneau et repères fiduciaires pour le placement automatisé des composants
- Disponibilité des composants et confirmation de sources agréées avant la préparation de l’outillage
Chaîne de fabrication et de contrôle
Pilotage des lignes par les données en temps réel et mise en œuvre technique :
Après l’impression de la pâte, le contrôle de la pâte à braser (SPI) vérifie le volume déposé avant la pose du moindre composant électronique. Après refusion, le contrôle optique automatisé (AOI) recherche sur chaque circuit imprimé les défauts de placement des composants et de soudure : il est inclus de série, sans supplément facultatif. Les soudures cachées sous les BGA et les QFN sont vérifiées par un contrôle aux rayons X 3D ; le fonctionnement électrique est contrôlé par test en circuit (ICT), par sondes mobiles pour les petites séries et les prototypes, ainsi que par un test fonctionnel défini par le client lorsqu’un banc de test est fourni. Comme le dit sans détour un guide du secteur, “les ateliers d’assemblage qui n’utilisent pas l’AOI exposent leurs clients à des risques” : voilà pourquoi nous l’appliquons à 100 % des circuits imprimés, au lieu d’en faire une option payante. Les pratiques du secteur évoluent vers ce type de ligne pilotée par les données et fonctionnant en boucle fermée : un brevet EMS de 2024 déposé par un grand sous-traitant décrit la mise en réseau de l’imprimante, du SPI, du placement des composants, de l’AOI et de la refusion dans un même système de rétroaction (USPTO US20240248463A1, 2024), tandis qu’un brevet délivré en 2023 prévoit la qualité SPI/AOI à partir des données de conception avant la fabrication du circuit imprimé (US11825606B2). Notre maîtrise du procédé suit le même principe : détecter le défaut au poste qui l’a provoqué.
“La plupart des circuits imprimés qui nous reviennent lors de la montée en cadence ne présentent pas de défaillance à cause des composants : ils échouent parce que le prototype a été assemblé rapidement et proprement selon un procédé qui n’a jamais correspondu à la ligne de production. Nous soumettons 100 % des prototypes à l’AOI et aux rayons X pour une seule raison : le prototype est la seule occasion de découvrir un problème avant de le reproduire mille fois.”
Analyse du secteur
Assemblage de prototypes à l’étranger dans les règles de l’art : coûts chinois et qualité de classe 3 IPC
Deux idées reçues méritent d’être examinées directement. La première : le prix unitaire le plus bas serait toujours le meilleur choix. En calculant le coût total de possession réel, il a été montré qu’un circuit imprimé acheté à environ la moitié du prix unitaire local finit par coûter 18,5 % de plus après prise en compte du transport, des droits de douane, du coût de stockage, des frais de communication et des reprises, et environ 60 % de plus sur une période de cinq ans.
La seconde : la mention “Made in China” entraînerait automatiquement une pénalité douanière annulant les économies. En réalité, le circuit imprimé nu ne représente qu’environ 8–12 % de la nomenclature d’un produit fini ; même un droit de 10 % appliqué au circuit imprimé n’aurait donc qu’un effet d’environ 1 % sur le coût du produit final, et les circuits imprimés rigides à 2 et 4 couches provenant de Chine bénéficient actuellement d’une exclusion au titre de la section 301 (9903.88.69), prolongée jusqu’en novembre 2026. Les taux changent de mois en mois ; nous indiquons le coût rendu de manière transparente dans nos devis et recommandons de vérifier le taux HTS en vigueur au moment de commander.
$50,000+
Le coût moyen d’une seule modification après le gel de la conception, selon 46 % des fabricants d’équipements d’origine interrogés. Une véritable analyse DFM du prototype et une chaîne de tests adaptée à la production permettent de repérer les problèmes d’empreinte, d’espacement minimal et d’approvisionnement qui imposent de telles modifications.
Source : enquête Accuris Intelligence, mars 2026.
La vraie question n’est donc pas “à l’étranger ou localement”, mais “avec quel prestataire à l’étranger” ; le véritable arbitrage oppose un partenaire certifié à un intermédiaire peu impliqué qui propose un devis pour le même circuit imprimé. C’est précisément là que se joue la réussite ou l’échec des projets de prototypage.
Certifications et systèmes qualité
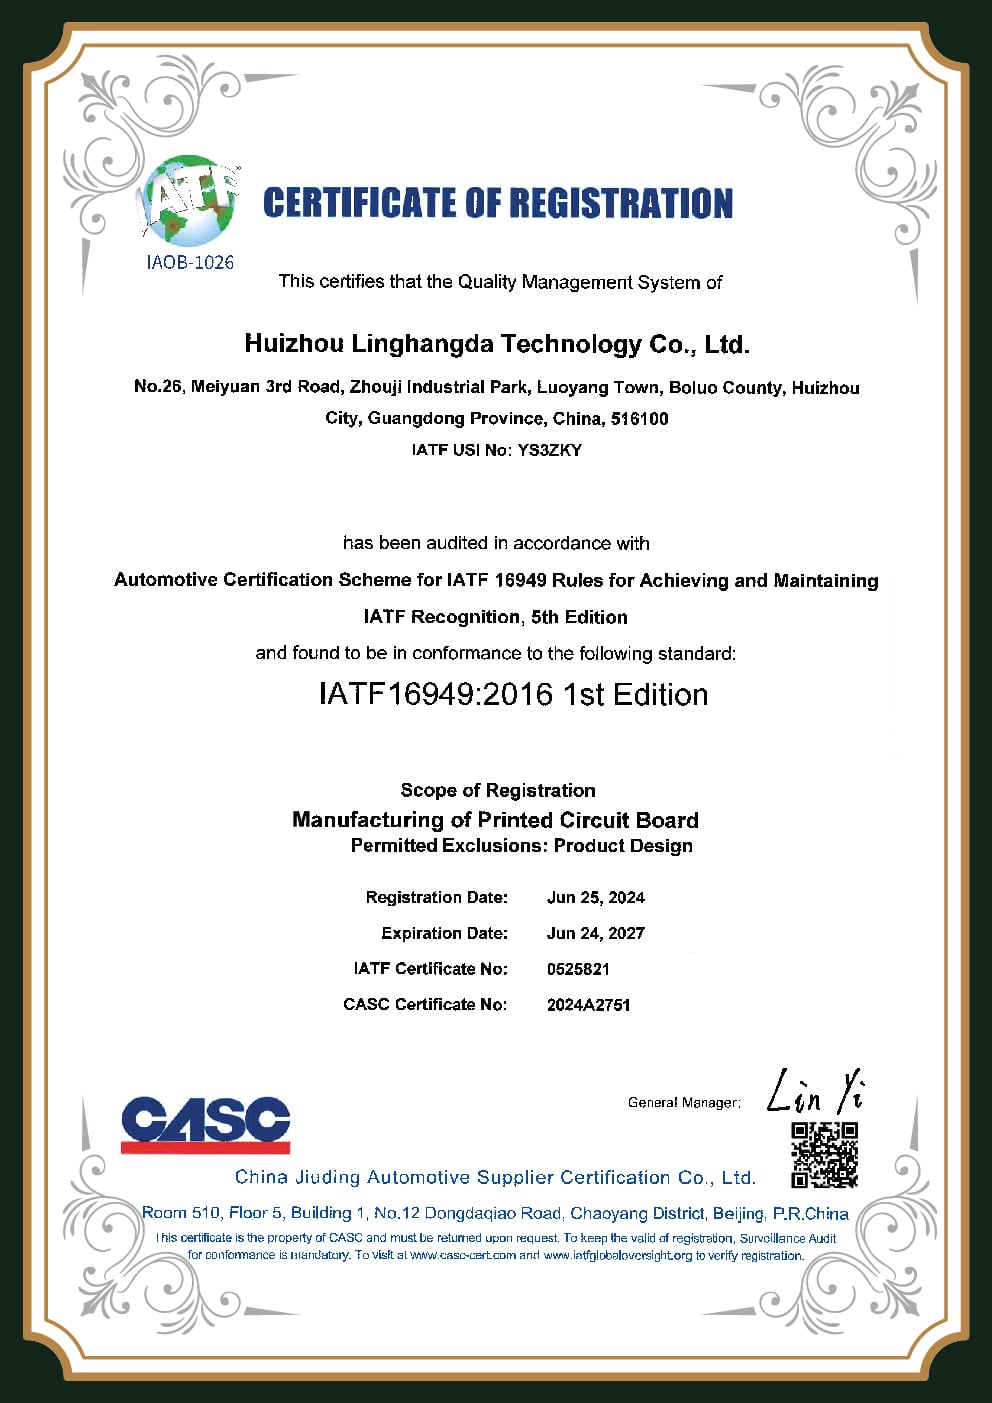
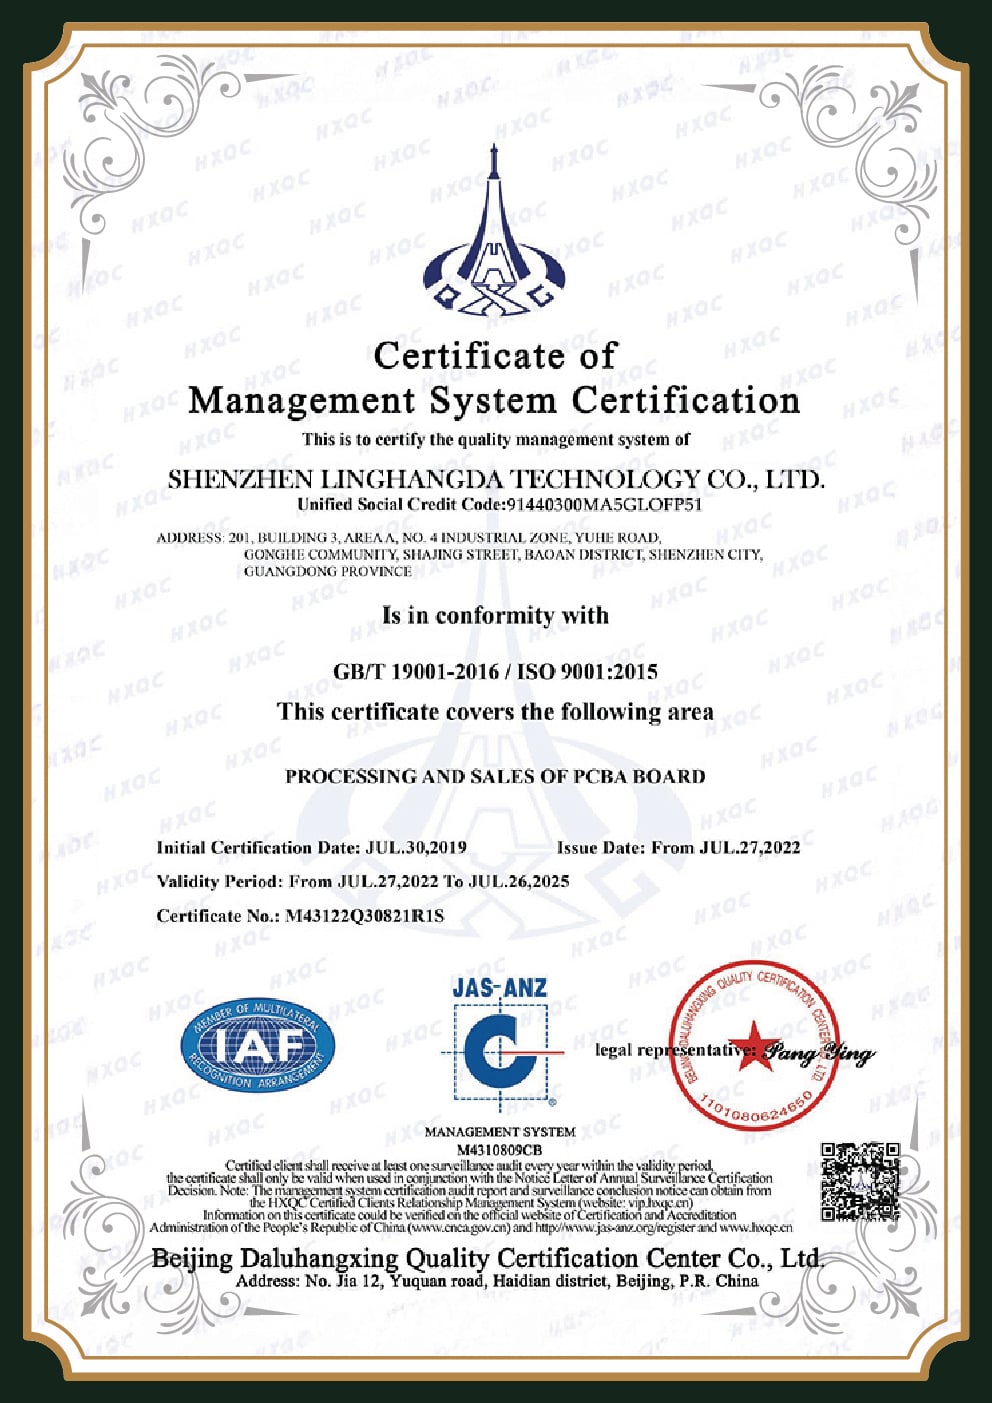
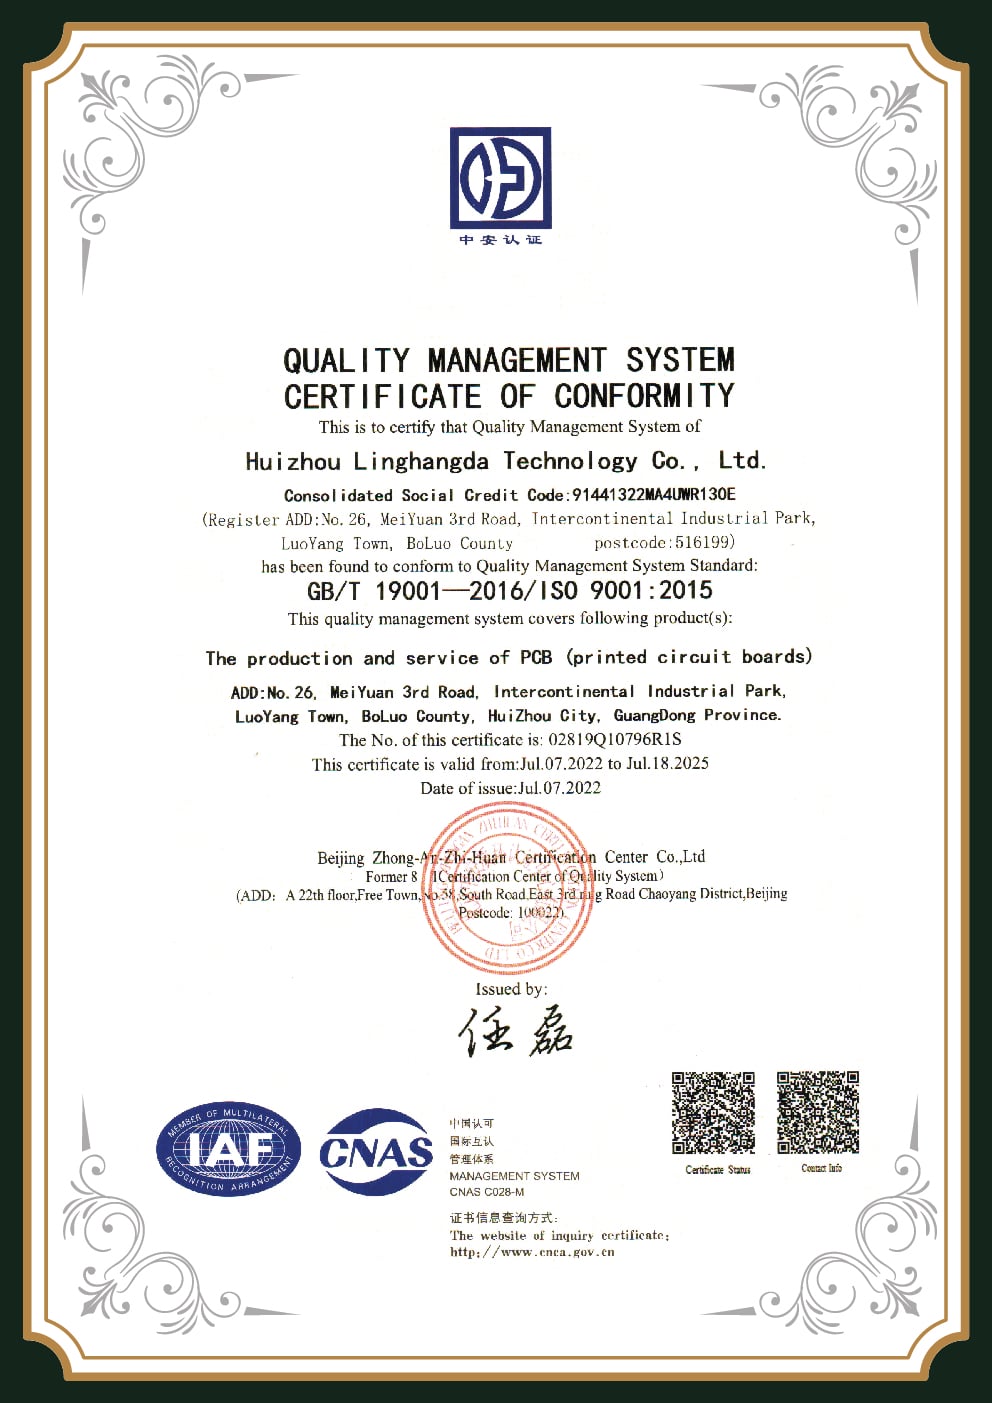
La certification constitue un minimum, pas une fin en soi : elle atteste le respect d’exigences minimales, sans indiquer jusqu’où un fournisseur les dépasse. C’est ainsi que nous la considérons. PCBark réalise les assemblages conformément à la classe 2 de l’IPC-A-610 pour les produits grand public et industriels, et à la classe 3 pour les assemblages médicaux, automobiles, aérospatiaux et critiques, pour lesquels, selon le directeur des normes de l’IPC, “une performance élevée continue ou une performance à la demande est essentielle… et le produit doit fonctionner lorsqu’on en a besoin.” La soudure respecte l’IPC J-STD-001 et les lignes fonctionnent dans le cadre d’un système qualité certifié ISO 9001 ; chaque circuit imprimé bénéficie ainsi d’une traçabilité par lot et numéro de série, du lot de composants au test final.
La fiabilité commence par les composants
La fiabilité des composants électroniques fait l’objet de la même vigilance. Les composants contrefaits et ceux qui ne sont plus en stock arrivent par des circuits non agréés ; les données sectorielles de 2024 font état d’une hausse de 25 % sur un an des composants suspects, alors que le contrôle visuel ne détecte désormais qu’environ 60 % des contrefaçons professionnelles. PCBark s’approvisionne auprès de distributeurs agréés, Digi-Key, Mouser et Arrow, afin que les composants soient traçables jusqu’au fabricant d’origine ; un certificat de conformité indiquant les codes de lot et de date est disponible sur demande. Si une pièce électronique n’est disponible que sur le marché libre, nous vous le signalons et adaptons le contrôle en conséquence, sans procéder discrètement à une substitution.
ISO 9001:2015
Système de management de la qualité · depuis 2011
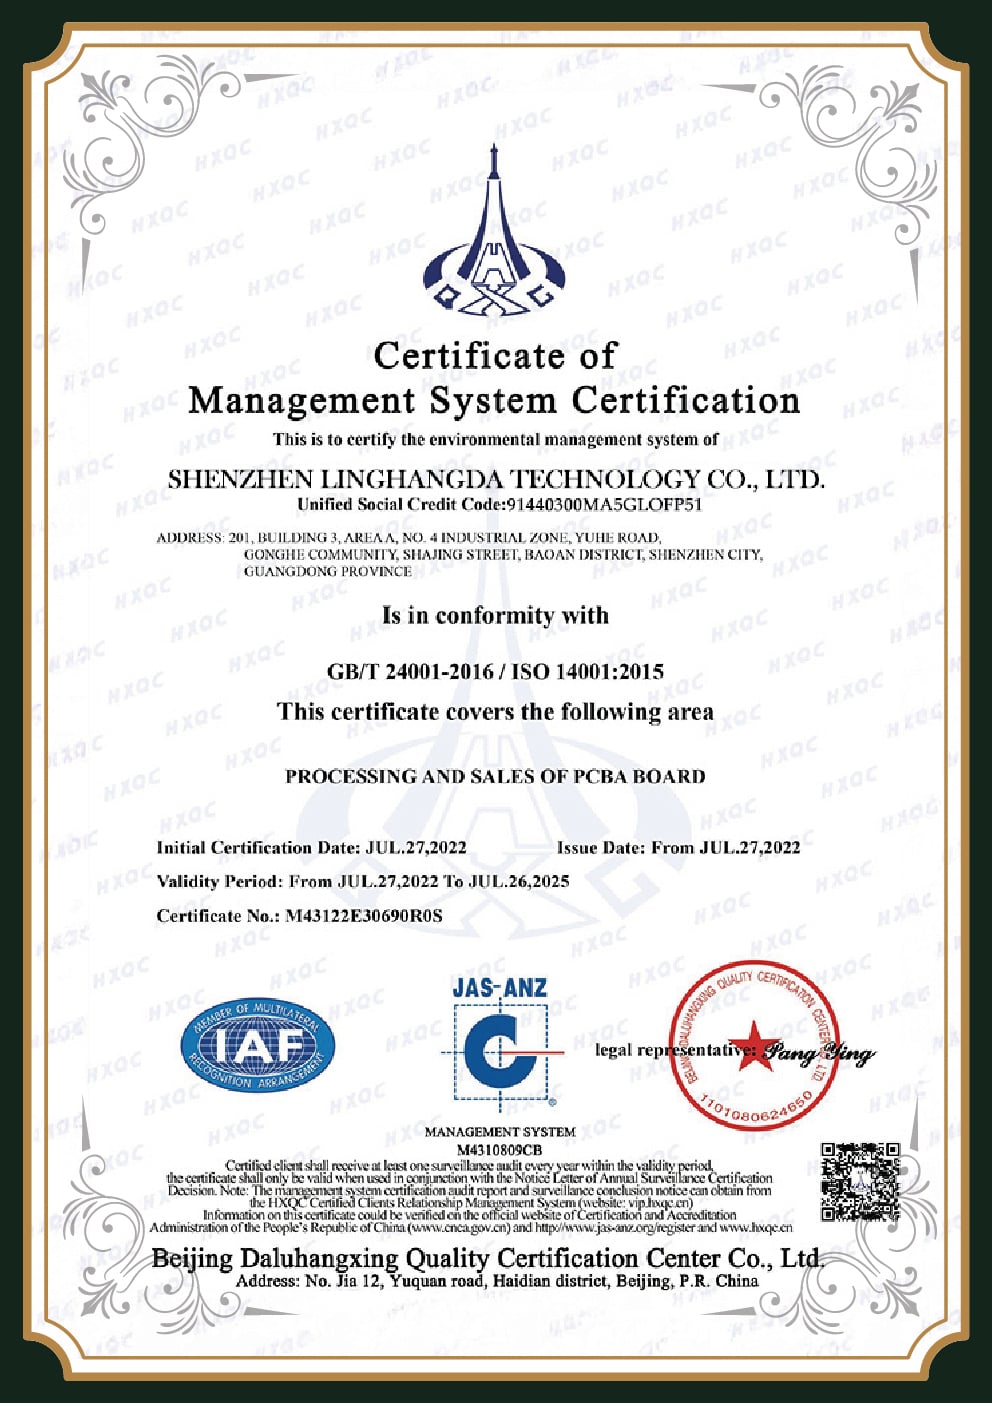
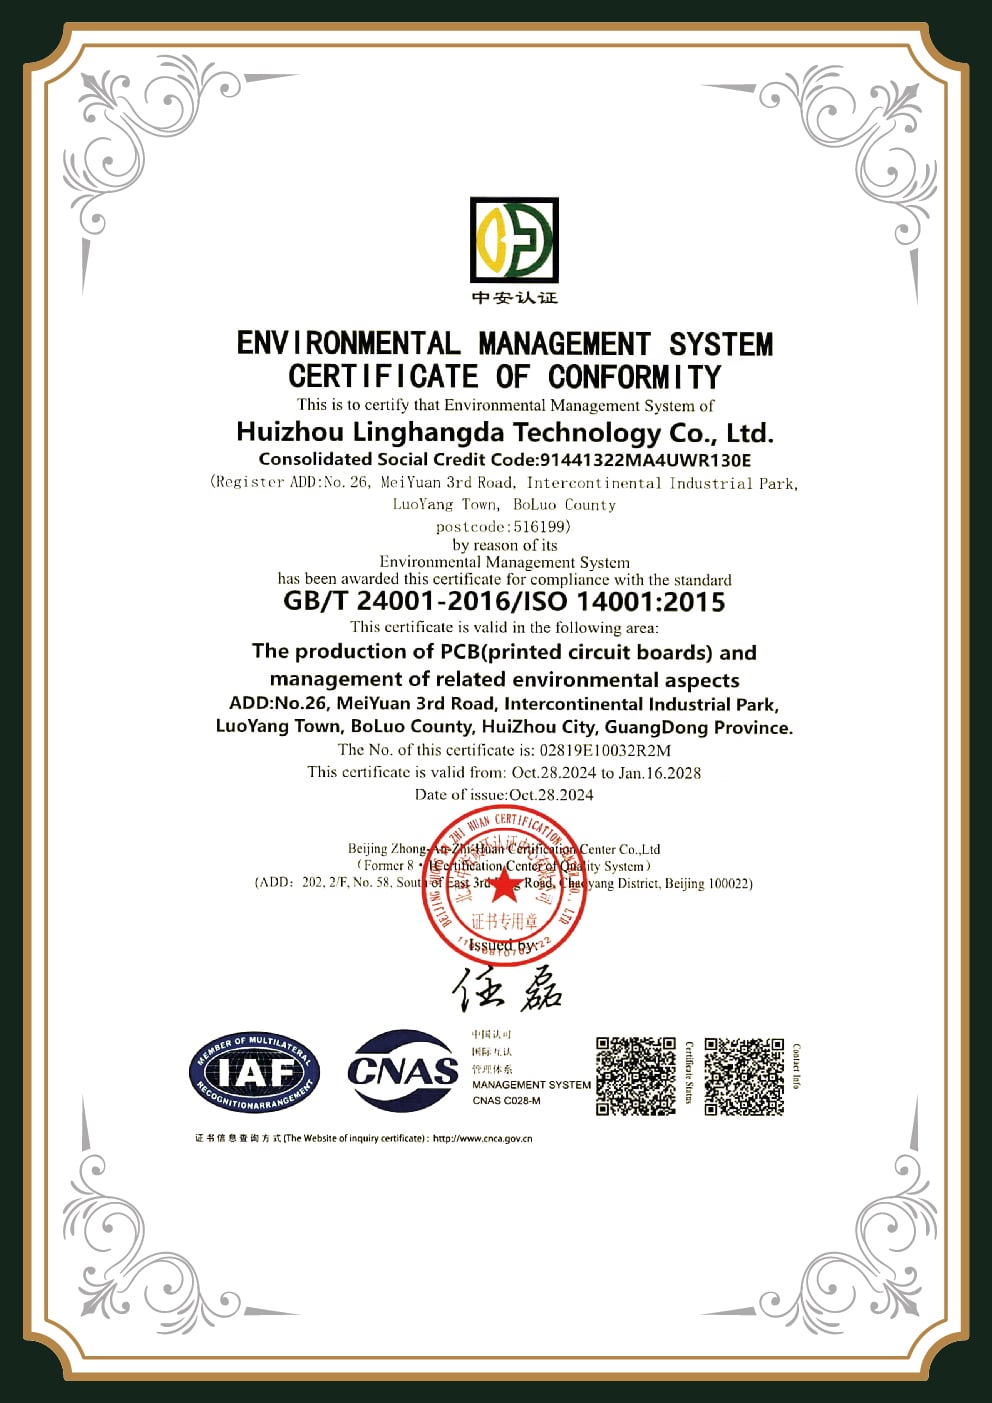
ISO 14001
Environnement · 2011
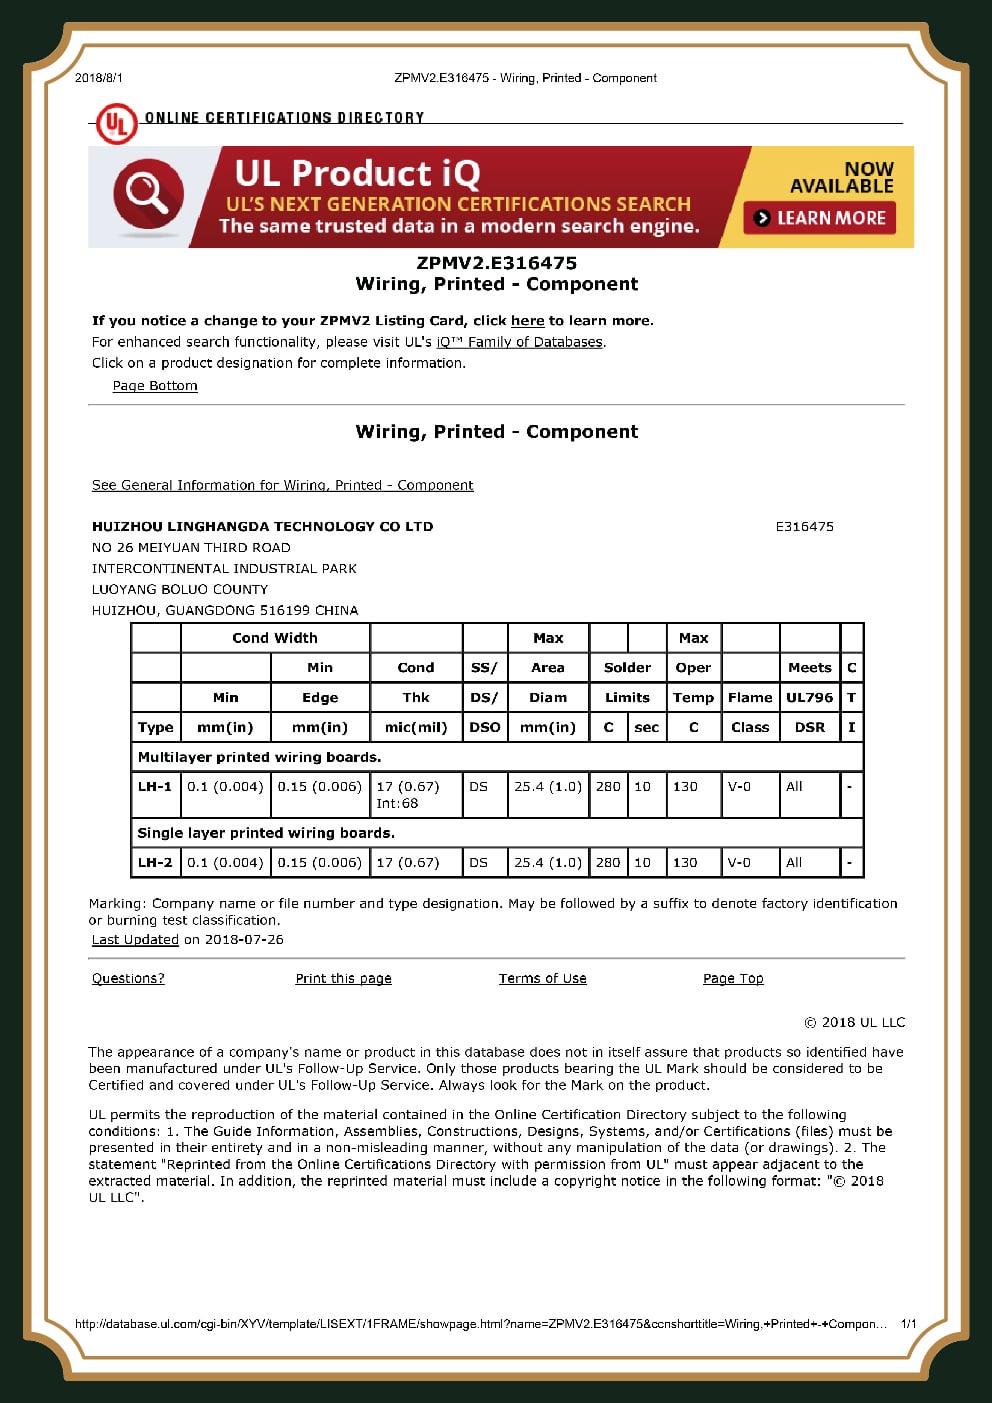
UL
Homologué · depuis 2014
IPC-A-610
Capacité conforme aux classes 2 et 3
J-STD-001
Critères d’acceptation des soudures
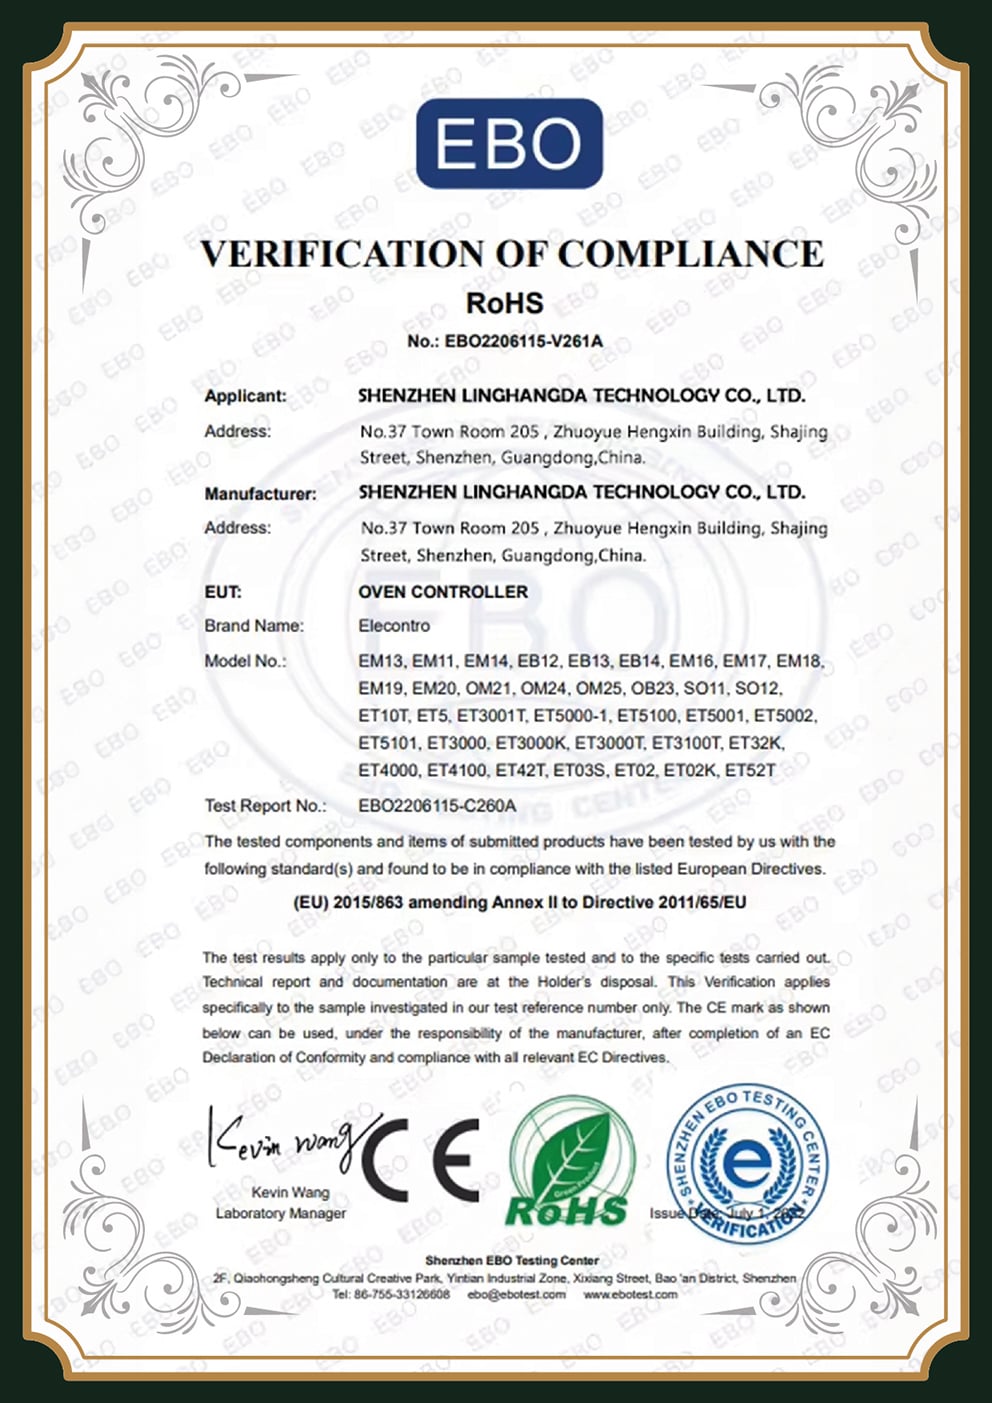
RoHS / REACH
Conforme
Questions fréquentes sur l’assemblage de prototypes de cartes électroniques
Quelle différence y a-t-il entre l’assemblage de prototypes et l’assemblage de cartes électroniques en série ?
L’assemblage de prototypes se fait rapidement, en petits lots (généralement de 1–25 circuits imprimés), pour valider la conception, avec des réglages souples et souvent partiellement automatisés. La production en série privilégie la répétabilité, l’efficacité de la mise en panneau et la maîtrise des coûts à grande échelle. Chez PCBark, les deux utilisent les mêmes lignes certifiées, ce qui évite une nouvelle qualification lors du passage en production.
Quel est le délai habituel pour l’assemblage d’un prototype de carte électronique ?
Pour 1–10 circuits imprimés avec des composants en stock et un dossier complet, comptez 24 heures en express ou 48–72 heures en délai standard. Les fabrications en plus grande quantité ou nécessitant l’approvisionnement en composants prennent 3–10 jours. Le calendrier détaillé selon la quantité figure dans la matrice des volumes ci-dessus ; le délai de 24 heures est une prestation premium, pas le délai par défaut.
Clé en main intégral, clé en main partiel ou composants fournis par vos soins : quelle formule choisir ?
Choisissez le clé en main intégral si vous souhaitez qu’un seul fournisseur achète les composants, assemble et teste les circuits imprimés (cas le plus fréquent pour les prototypes). Optez pour le clé en main partiel si vous détenez des composants rares ou à long délai et souhaitez confier à PCBark l’approvisionnement du reste. Si vous disposez déjà de tous les composants, choisissez la formule avec composants fournis par vos soins pour ne payer que l’assemblage de cartes électroniques.
Pourquoi certains devis d’assemblage de cartes électroniques à bas prix augmentent-ils avec la quantité commandée ou la taille des circuits imprimés ?
C’est une pratique que des ingénieurs constatent réellement : certains fournisseurs à bas prix proposent les petites commandes à perte comme produits d’appel, si bien que le prix unitaire peut augmenter avec la quantité. Un ingénieur a résumé le second piège : un fournisseur devenait “trop cher dès qu’il fallait des composants hors catalogue”, facturant chaque remplacement de composant, “donc, pour mes petites séries (5 ou 10 circuits imprimés), ça ne vaut pas vraiment le coup”. Un devis transparent indiquant le coût total livré évite cette mauvaise surprise.
Quels fichiers faut-il fournir pour démarrer ?
Des fichiers Gerber (ou ODB++), une nomenclature BOM complète avec les références fabricant et les composants de remplacement, ainsi qu’un fichier de placement des composants / de coordonnées des centres (XYRS). Ajoutez les plans d’assemblage, la classe IPC et toute exigence relative à l’impédance ou au stratifié. Un dossier complet peut faire la différence entre un devis reçu le jour même et une semaine d’échanges.
Pouvez-vous passer de mon prototype à la production en série sur les mêmes lignes ?
Oui, c’est au cœur de notre méthode de travail. L’empilement des couches, les paramètres de fabrication, la mise en panneau et les critères de test définis lors de la fabrication du prototype sont repris directement pour la production sur les mêmes 8 lignes SMT, avec les mêmes moyens de contrôle : lors de la montée en cadence, aucun changement d’outillage, aucune nouvelle qualification de fournisseur ni aucune remise en conformité des données ne sont nécessaires. Cela supprime le transfert du prototypage local vers la production à l’étranger, qu’un ingénieur de terrain de NCAB décrit comme l’étape la plus difficile de tout le processus — et permet à votre coût unitaire de suivre la baisse habituelle liée au volume, sans qu’un nouveau cycle de qualification n’empiète sur votre calendrier.
Peut-on se fier à l’assemblage de prototypes à l’étranger pour des circuits imprimés destinés à des secteurs réglementés ou industriels ?
Tout dépend du partenaire. PCBark réalise l’assemblage conformément à la classe 3 de l’IPC-A-610, s’approvisionne en composants auprès de distributeurs agréés avec une traçabilité complète et fournit des certificats de conformité : autant de contrôles qui distinguent, pour les projets médicaux, automobiles et aérospatiaux, un fabricant certifié d’un intermédiaire peu impliqué.
Qu’est-ce que la règle 3W en conception de circuits imprimés ?
La règle 3W recommande un espacement entre pistes adjacentes au moins égal au triple de leur largeur afin de limiter la diaphonie inductive. C’est une règle empirique prudente ; notre analyse DFM la vérifie en tenant compte des espacements minimaux définis par l’IPC-2221 et de vos objectifs réels d’impédance, sans l’appliquer aveuglément.