Contactez PCBark

PCBark · Services de fabrication électronique haute fiabilité · AS9100 / IPC J-STD-001 classe 3
Assemblage de cartes électroniques (CCA) pour la défense et l’aéronautique
CCA de classe 3 fabriqués selon J-STD-001 et IPC-A-610 pour une fiabilité élevée
PCBark propose des CCA clés en main, en technologie SMT, traversante ou rigide-flexible, fabriqués et contrôlés selon les critères de classe 3 des normes IPC J-STD-001 et IPC-A-610 : la référence absolue qui détermine si un circuit imprimé tombe en panne sur le terrain ou tient ses promesses. Toutes nos fabrications bénéficient d’une traçabilité à 100 %, d’une tarification claire et de plusieurs étapes de contrôle avant la livraison de vos cartes assemblées.
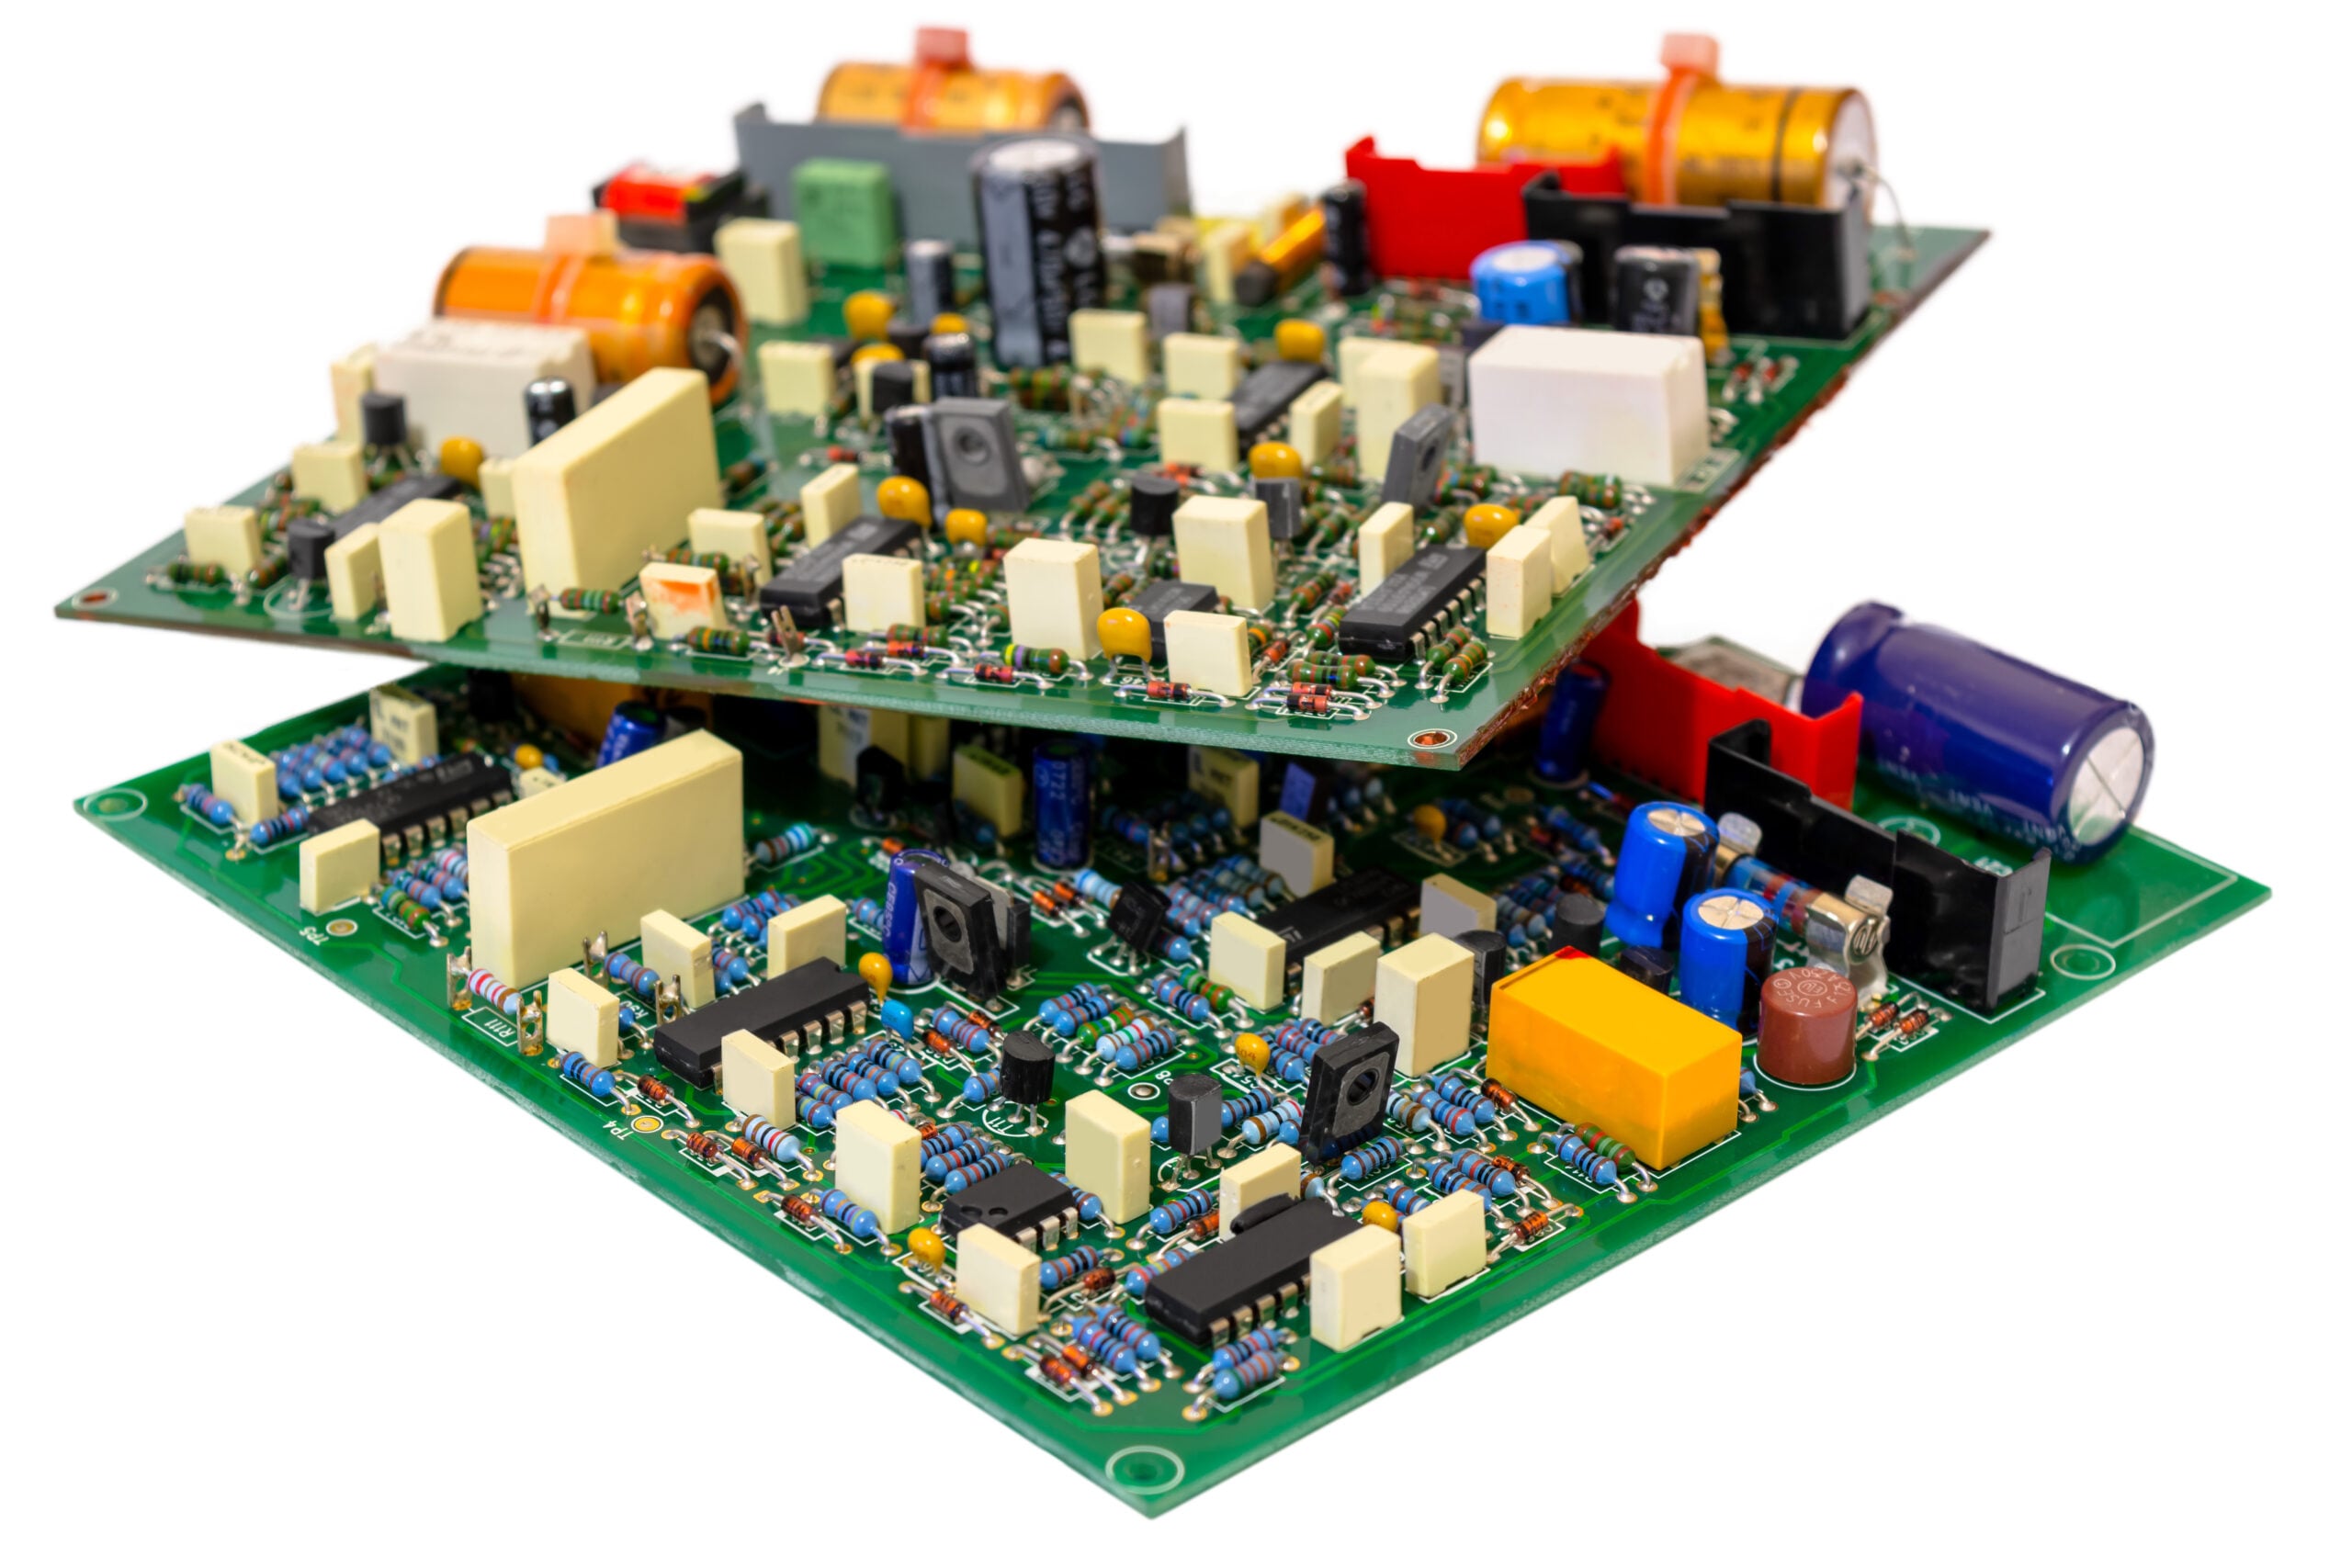
/// CAPACITÉS DU SITE DE PRODUCTION
01
Classe 3
Critères d’acceptation IPC J-STD-001 et IPC-A-610
02
AS9100
Système de management de la qualité aéronautique et enregistrement ITAR
03
SMT · Montage traversant · Rigide-flexible
CCA à technologies mixtes
04
16+ ans
D’expérience en fabrication électronique
05
Du prototype à la grande série
De la fabrication rapide à la production
06
Essais complets
Contrôle optique automatisé · rayons X · test en circuit · test fonctionnel
Pour les ingénieurs · Les acheteurs · Les responsables de programme
Assemblage de cartes électroniques haute fiabilité pour les systèmes critiques
On parle d’assemblage de cartes électroniques (CCA) lorsque des composants électroniques sont fixés sur un circuit imprimé (PCB) ; techniquement, il s’agit du même produit que celui désigné par PCBA, assemblage de cartes électroniques ou « printed wiring board » équipé dans les anciennes spécifications. Mais il y a une grande différence entre un CCA conçu pour un appareil grand public et un CCA destiné à un avion sous le feu ennemi : pour que votre produit fonctionne comme prévu en toutes circonstances, il doit être conforme à la classe 3.
/// 01
Pourquoi un CCA « haute fiabilité » ?
Les taux de défaillance élevés ne se révèlent généralement que bien après l’expédition des circuits imprimés : un procédé de brasage à la limite de la conformité, un composant de qualité insuffisante dont la valeur finit par dériver ou une couche omise par un fabricant peu fiable ne sont que quelques exemples de défauts découverts sur le terrain, invisibles au contrôle visuel ou aux rayons X. Quand une défaillance est exclue et que le circuit imprimé défectueux était destiné à une mission de combat, le coût réel dépasse la perte d’un produit. C’est une opération perdue.
/// 02
Nous concrétisons la haute fiabilité des CCA
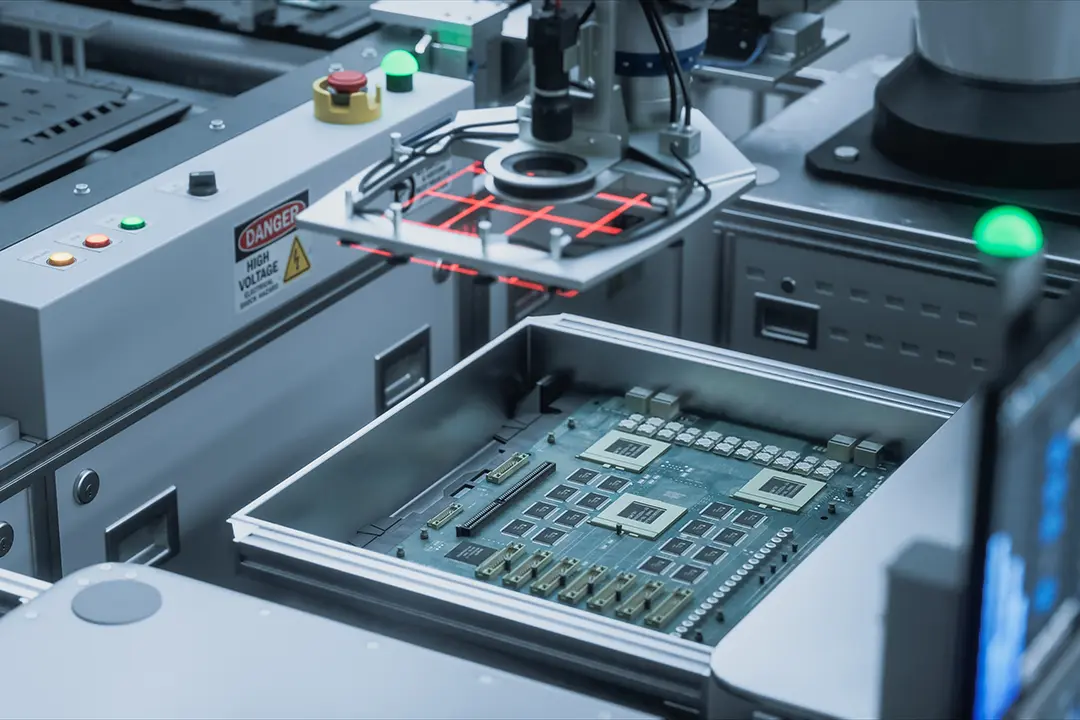
PCBark fabrique des CCA pour combler cette lacune. Chaque carte électronique est assemblée et contrôlée selon les critères d’acceptation de classe 3 des normes IPC J-STD-001 et IPC-A-610, avec contrôle optique automatisé (AOI), contrôle aux rayons X des brasures cachées, tests en circuit et fonctionnels, ainsi qu’une traçabilité complète des lots, de l’approvisionnement en composants au test électrique final. La suite de cette page détaille précisément notre méthode de fabrication, les différences entre la classe 3 et la qualité commerciale, ce que nous avons démontré sur le terrain, les certifications associées et une section consacrée aux achats qui, contrairement à la plupart de nos concurrents, explique ce qui détermine réellement votre prix.
Capacités CCA de PCBark : spécifications de fabrication et niveaux de service
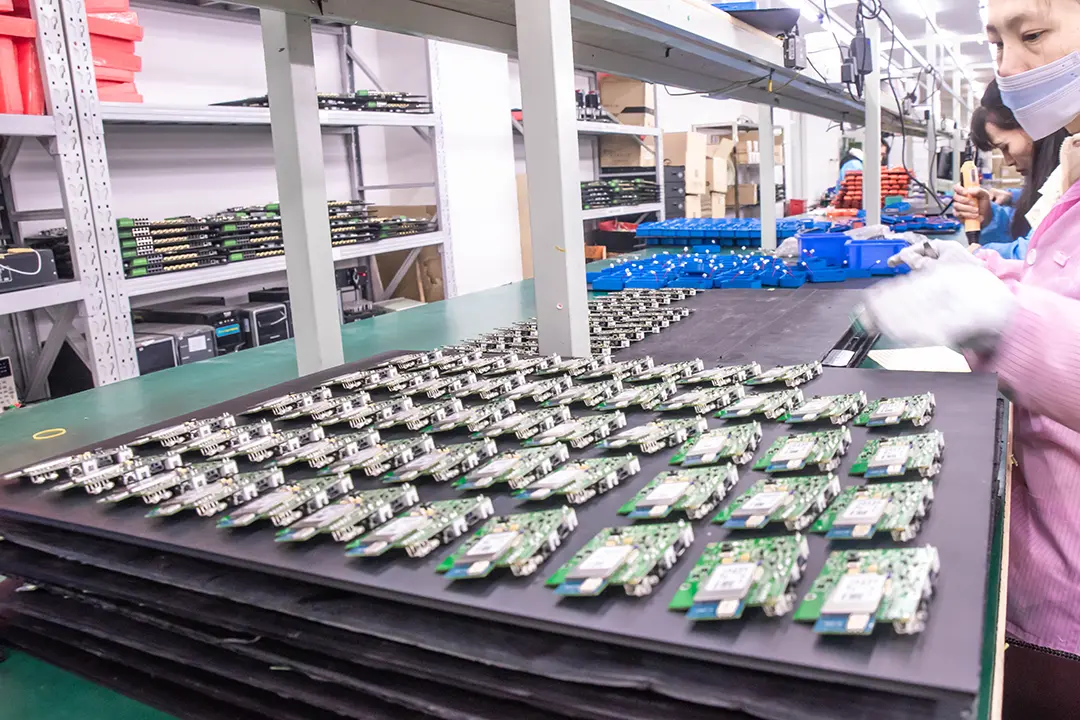
Notre processus intégré prend en charge votre produit de la conception à la livraison : une analyse DFM (conception en vue de la fabrication) pour repérer les problèmes potentiels en amont, des composants achetés auprès de distributeurs agréés, la fabrication des circuits imprimés nus nécessaires, l’assemblage proprement dit et des tests fonctionnels rigoureux, le tout sur un même site. Un interlocuteur unique évite que le fabricant de circuits imprimés et l’assembleur se renvoient la responsabilité lorsqu’une analyse des causes profondes est nécessaire. Le matériau de base dépend de votre application ; du FR-4 à haute Tg au polyimide, nous utilisons le stratifié adapté aux applications de défense soumises à des contraintes thermiques et proposons les capacités d’assemblage énumérées ci-dessous, souvent réunies dans les circuits imprimés destinés aux applications critiques.
/// Technologies CCA de pointe
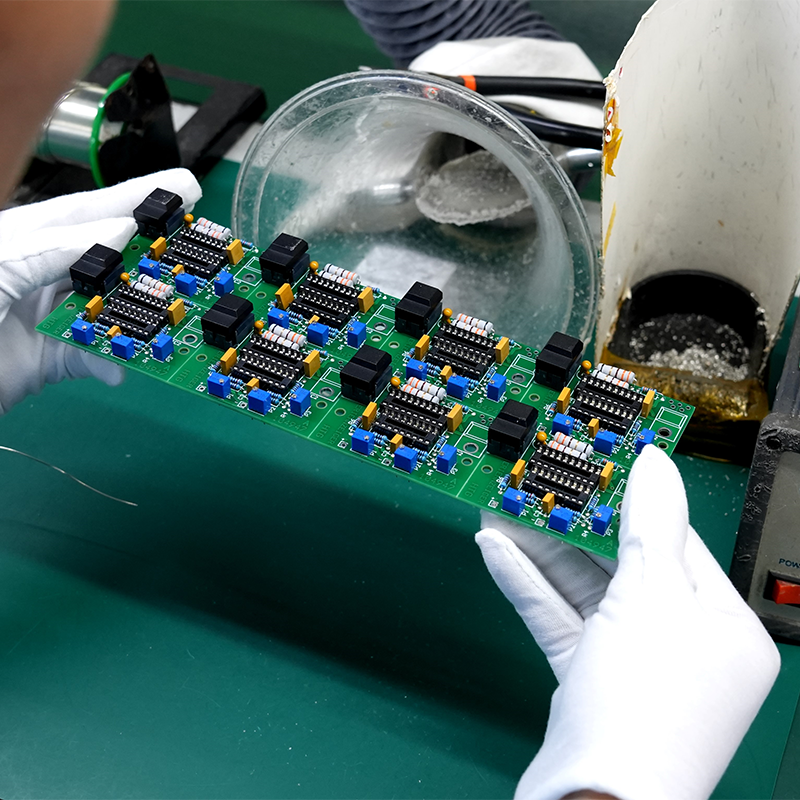
Assemblage de cartes électroniques en SMT
Montage en surface (SMT) à pas fin jusqu’au format 01005, avec placement par robots de haute précision, refusion dans des fours dont le profil thermique est réglé avec précision et surveillé, puis vérification par contrôle de la pâte à braser (SPI).
01005 · BGA à pas fin · QFN · SPI + AOI
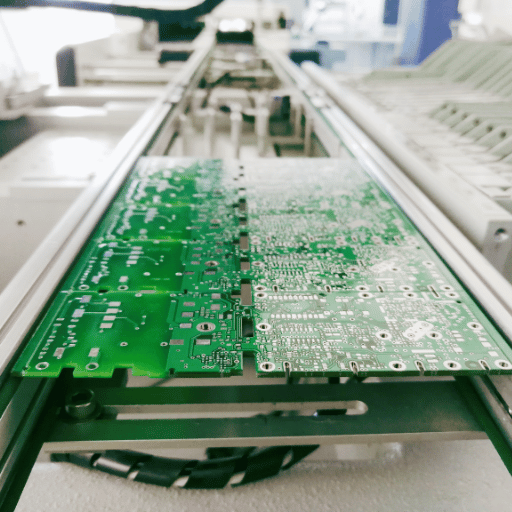
Montage traversant et technologies mixtes
La technologie traversante, avec brasage sélectif et à la vague, reste indispensable dans certaines fabrications militaires pour assurer la résistance mécanique. L’assemblage de cartes électroniques à technologies mixtes, combinant montage en surface et montage traversant, est réalisé au cours d’une même fabrication.
Brasage sélectif · À la vague · Technologies mixtes
Rigide-flexible et HDI
Les CCA souples à interconnexions haute densité (HDI) dispensent souvent de câbles et de connecteurs. Ils conviennent parfaitement aux systèmes avioniques compacts, à la robotique et aux équipements militaires portatifs soumis aux vibrations et aux flexions.
Rigide-flexible · HDI · Vias d’interconnexion borgnes ou enterrés
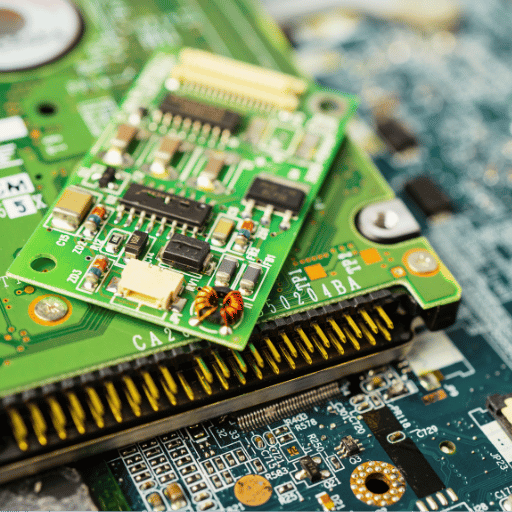
Vernis de tropicalisation et intégration en boîtier
Le vernis de tropicalisation protège le circuit imprimé dans les environnements militaires et aéronautiques difficiles ; l’intégration en boîtier et l’assemblage des câbles permettent en outre de livrer le CCA sous forme de sous-ensemble testé, et non de simple circuit imprimé nu.
Acrylique/uréthane/parylène · intégration en boîtier
Note technique : pourquoi l’analyse DFM précède le devis
Nous réalisons l’analyse DFM de votre dossier technique avant de chiffrer le projet, et non après votre engagement. Repérer dès l’examen des données une couronne annulaire impossible à fabriquer, une pièce introuvable ou une erreur d’empreinte ne coûte qu’un échange d’e-mails ; découvrir le problème après la qualification d’une fabrication de classe 3 impose une nouvelle itération. Sur les forums consacrés au matériel électronique, les acheteurs préfèrent régulièrement un sous-traitant qui « souhaite réaliser une analyse DFM et présente le détail complet des coûts pour examen » à celui qui fournit simplement un devis rapide, car ce devis rapide risque d’être erroné.
/// Tableau de choix des niveaux de service
La plupart des programmes passent successivement par ces niveaux. Le tableau associe chaque niveau au profil de fabrication qui lui convient : repérez la ligne correspondant à votre étape, puis transmettez votre dossier technique pour obtenir un devis précis.
| Niveau de service | Volume habituel | Application adaptée | Classe de fabrication | Étendue des tests |
|---|---|---|---|---|
| Prototype / fabrication rapide | 1–25 | Validation de la conception, premiers exemplaires | Classe 2 ou 3 | AOI + test fonctionnel |
| Petites séries haute fiabilité | 25–500 | Production pour la défense et l’aéronautique | Classe 3 | AOI + rayons X + test en circuit + test fonctionnel |
| Production en série | 500+ | Programmes au long cours | Classe 2 ou 3 | AOI + rayons X + test en circuit par échantillonnage |
| Intégration en boîtier | Tous volumes | Sous-ensembles testés | Selon les spécifications du CCA | Test fonctionnel au niveau du système |
Classe IPC 3 et classe 2 : pourquoi la norme détermine la tenue sur le terrain
La classe de fabrication est l’indication la plus déterminante sur un bon de commande de CCA. L’IPC définit trois classes ; les équipements de défense, d’aéronautique et de maintien en vie relèvent de la classe 3, réservée aux assemblages dont le fonctionnement doit être continu et qui ne peuvent tolérer aucun arrêt. Ces différences ne sont pas des niveaux de gamme commerciaux. Ce sont des critères d’acceptation concrets, contrôlables et mesurables selon IPC-A-610 et IPC J-STD-001, qui distinguent l’assemblage de cartes électroniques de qualité commerciale de celui à haute fiabilité.
/// Tableau des critères d’acceptation
| Critère d’acceptation | Classe 2 (commerciale / dédiée) | Classe 3 (haute fiabilité) |
|---|---|---|
| Mouillage du congé de brasure latéral SMT | Mouillage à 75 % | Mouillage à 100 % |
| Cuivre des trous métallisés traversants | 0,8 mil (20 µm) | 1,0 mil (25 µm) |
| Tolérance des vides de métallisation | 1 vide pour 5 trous | Aucun vide |
| Couronne annulaire interne | 0 mil au minimum | 1 mil au minimum |
| Réduction de la largeur des pistes | jusqu’à 30 % | jusqu’à 20 % |
| Mouillage sur la circonférence des trous métallisés traversants | 180° | 270° |
| Méthode de contrôle | Principalement visuelle | Contrôle au microscope + contrôle à 100 % |
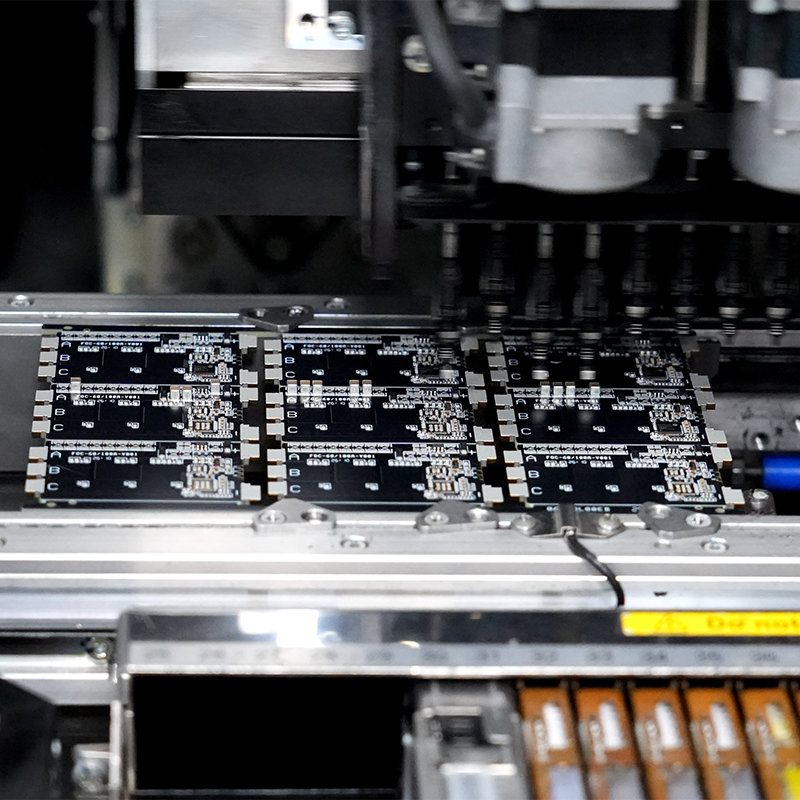
/// CONTRÔLE
Lisez ce tableau comme une marge de sécurité en fonctionnement, pas comme une simple fiche technique. Le passage de 75 % à 100 % de mouillage du congé de brasure latéral distingue une brasure qui résiste aux vibrations nominales d’une brasure qualifiée pour les profils de vibrations aléatoires et de cycles thermiques MIL-STD-810. L’absence de vides de métallisation et une paroi plus épaisse permettent à un trou métallisé traversant de rester conducteur pendant des centaines de cycles thermiques au lieu de se fissurer. Rien de cela n’est visible pour l’acheteur qui tient le circuit imprimé fini entre ses mains : c’est précisément pourquoi la ligne consacrée à la méthode de contrôle compte. La classe 3 fait l’objet d’un contrôle sous grossissement et, pour les brasures cachées sous les BGA et les vias d’interconnexion dans les pastilles, d’un contrôle aux rayons X. Une bonne brasure sans plomb peut avoir exactement le même aspect qu’une brasure froide ; les assembleurs qui contrôlent « principalement à l’œil nu » expédient les deux sans les distinguer.
Vous souhaitez savoir comment une fabrication de classe 3 modifierait les chiffres pour votre circuit imprimé ?
Demander une comparaison des fabrications de classe 2 et de classe 3Éprouvé sur le terrain : résultats en matière de fiabilité et secteurs d’application
La justification du coût des critères d’acceptation de classe 3 et du contrôle complet tient à un calcul simple : dans un programme à haute fiabilité, le coût d’une seule défaillance sur le terrain dépasse de loin l’écart de prix par circuit imprimé entre une fabrication commerciale et une fabrication haute fiabilité. La reprise d’un circuit imprimé chez l’assembleur est une contrariété ; la découverte d’un défaut dans un système déployé entraîne une enquête, une suspension des opérations et parfois un rappel de tout le lot.
C’est pourquoi notre stratégie de test privilégie la détection précoce : le SPI repère les défauts de pâte à braser avant le placement des composants, l’AOI détecte les défauts de placement et de brasure avant que les cartes ne quittent la ligne après refusion, les rayons X révèlent ce qu’aucun contrôle visuel ne peut voir sous un BGA, et les tests en circuit et fonctionnels détectent les défauts électriques passés entre les mailles du filet. Pour les programmes transférés chez PCBark après le recours à des assembleurs moins chers, le motif récurrent n’est pas le prix affiché : c’est la suppression des défauts échappant au contrôle et des réponses du type « nous ne réparerons pas », qui finissaient par rendre le circuit imprimé moins cher plus coûteux.
Lire la suite Réduire
10–100×
La « règle de dix », souvent citée, veut que le coût de détection et de correction d’un défaut soit multiplié approximativement par dix à chaque étape franchie sans qu’il soit repéré : du test du circuit imprimé nu à l’assemblage, puis à l’intégration système et enfin au terrain.
Principe de fiabilité reconnu dans l’industrie (coût de la qualité / « règle du 1-10-100 »). La stratégie de contrôle de PCBark vise à détecter les défauts le plus tôt possible. Demandez une analyse du coût d’une défaillance adaptée à votre programme.
Où ces CCA sont utilisés
Ce même profil de fabrication haute fiabilité répond aux besoins d’un ensemble comparable de clients exigeants :
01
Avionique et systèmes de vol
Électronique de cabine et de commande de vol soumise en permanence, et non occasionnellement, aux cycles thermiques et aux vibrations.
02
Radars, commandement et contrôle C2 et guerre électronique
Assemblages de traitement du signal et de commandement et contrôle pour lesquels une brasure intermittente met fin à la mission.
03
Capteurs et alimentation des systèmes de défense
Étages d’entrée de capteurs et circuits de conditionnement de l’alimentation soumis aux chocs, à l’humidité et à de fortes variations de température.
04
Applications industrielles haute fiabilité
Équipements médicaux, énergétiques et d’instrumentation soumis à la même rigueur que la classe 3.
Certifications et conformité
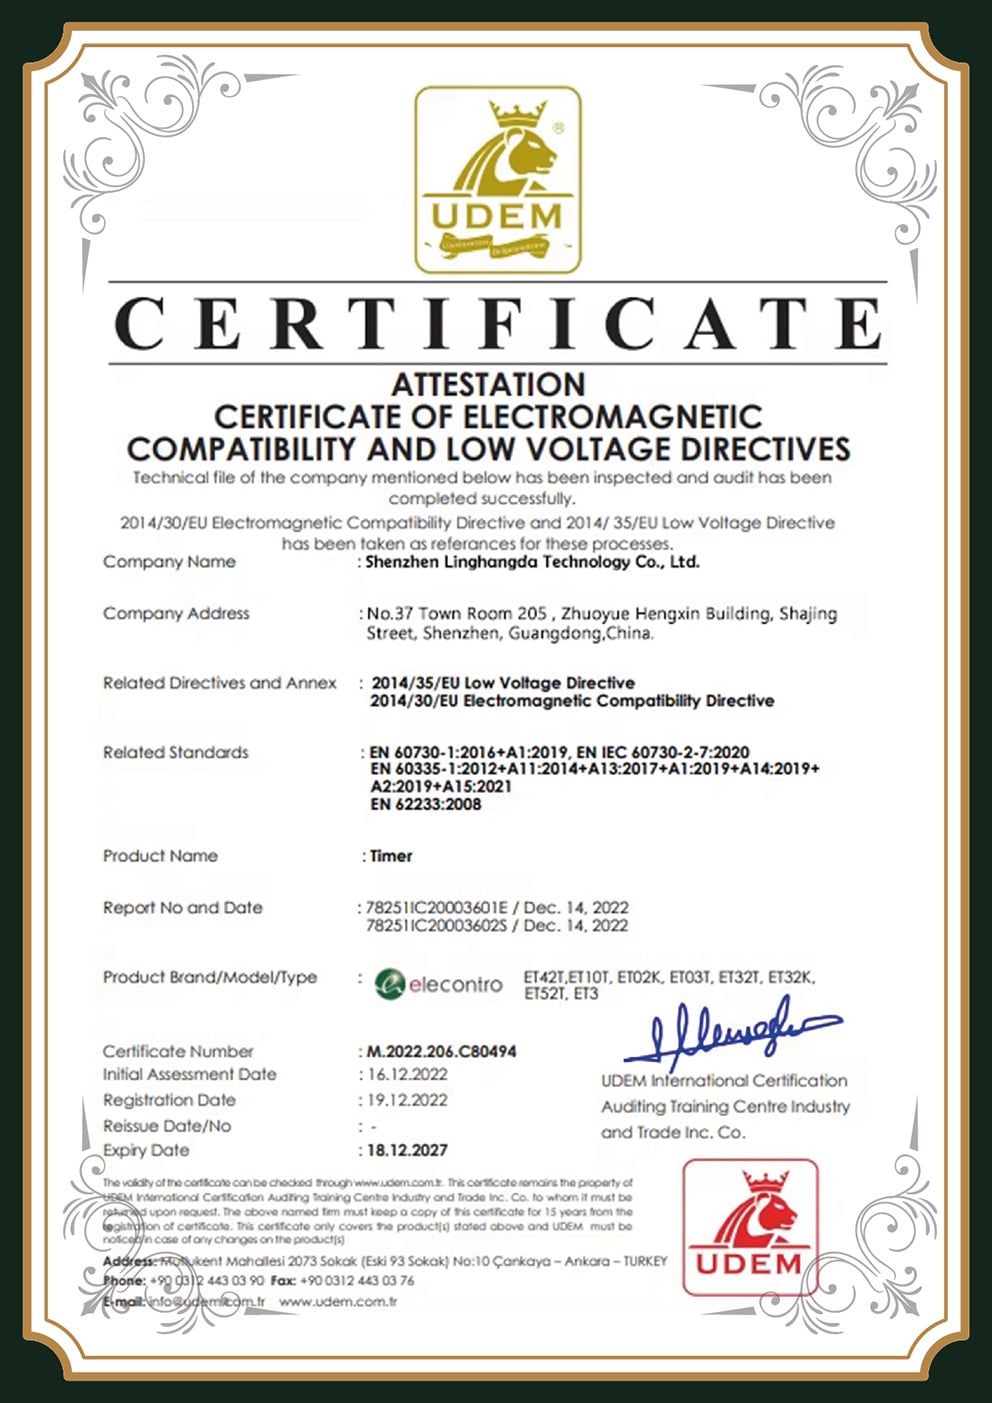
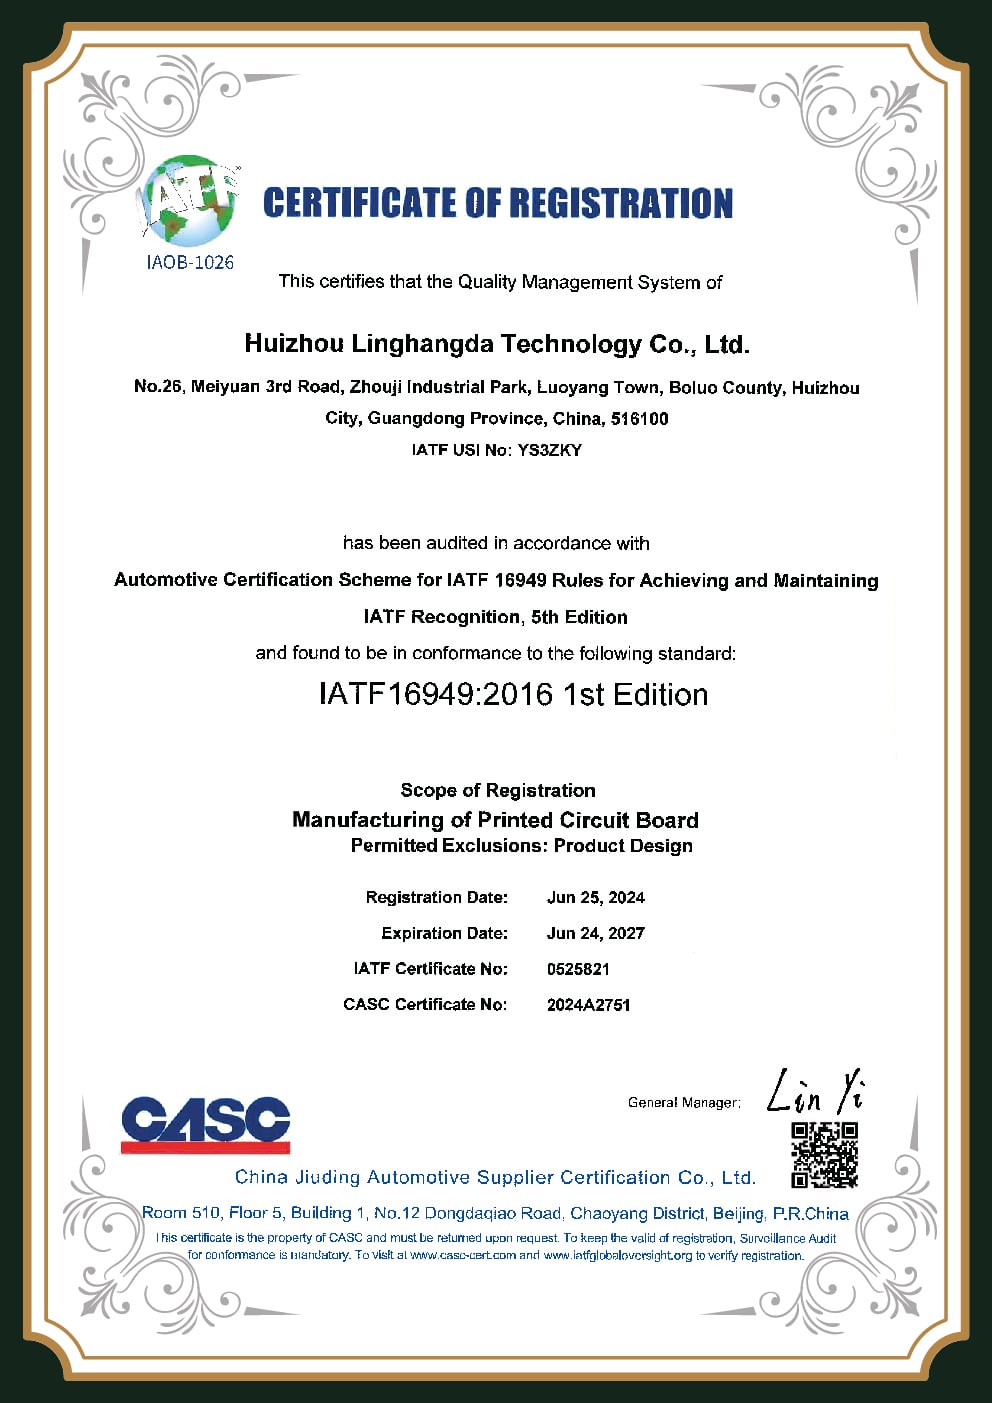
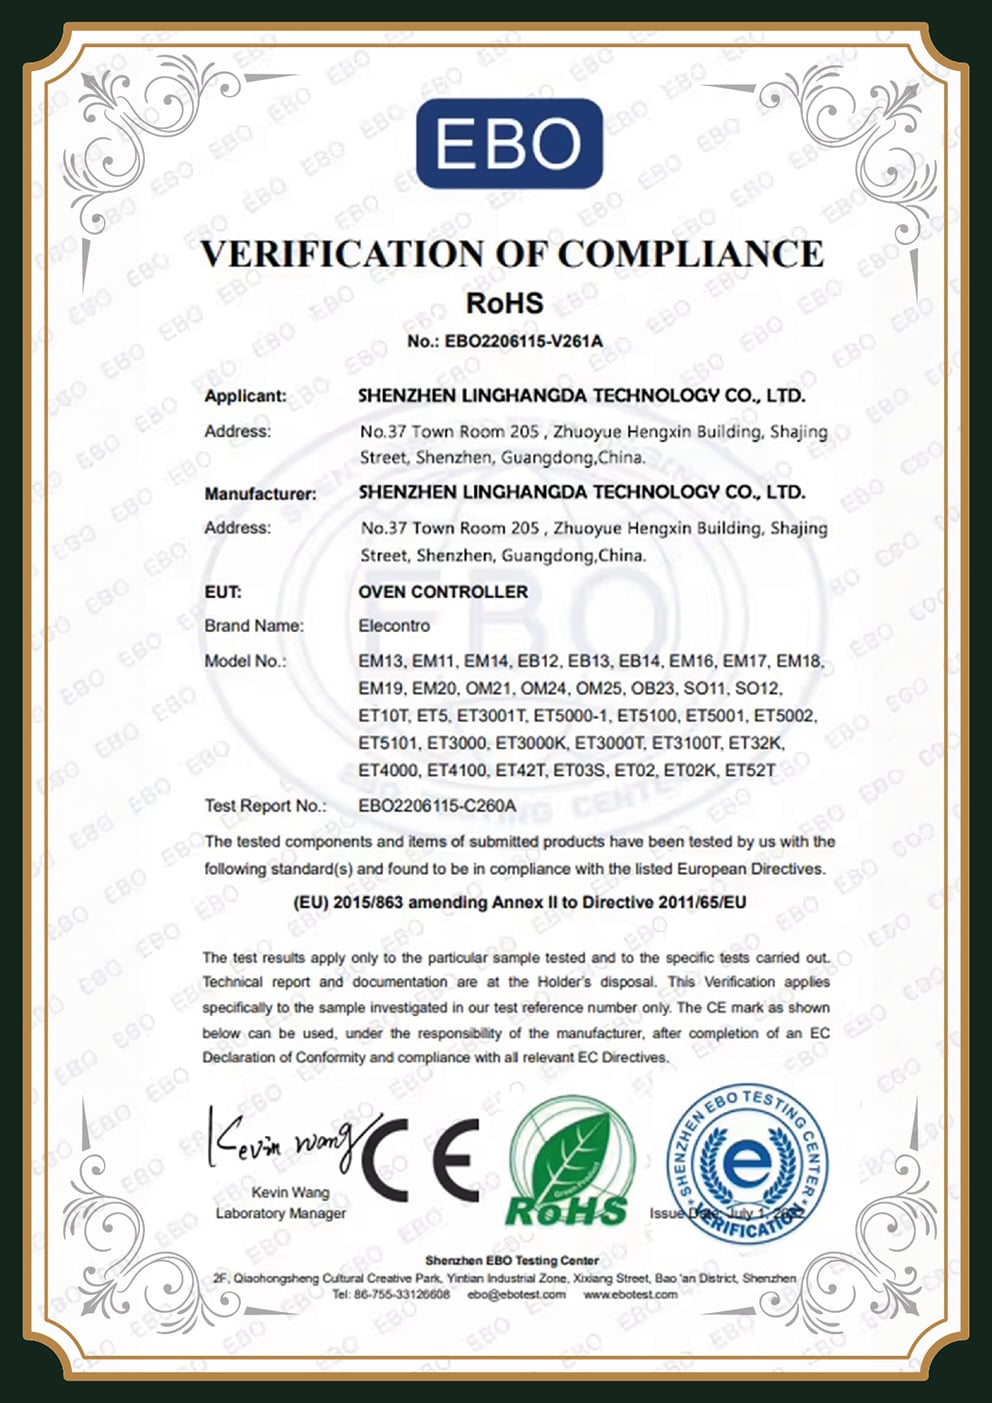
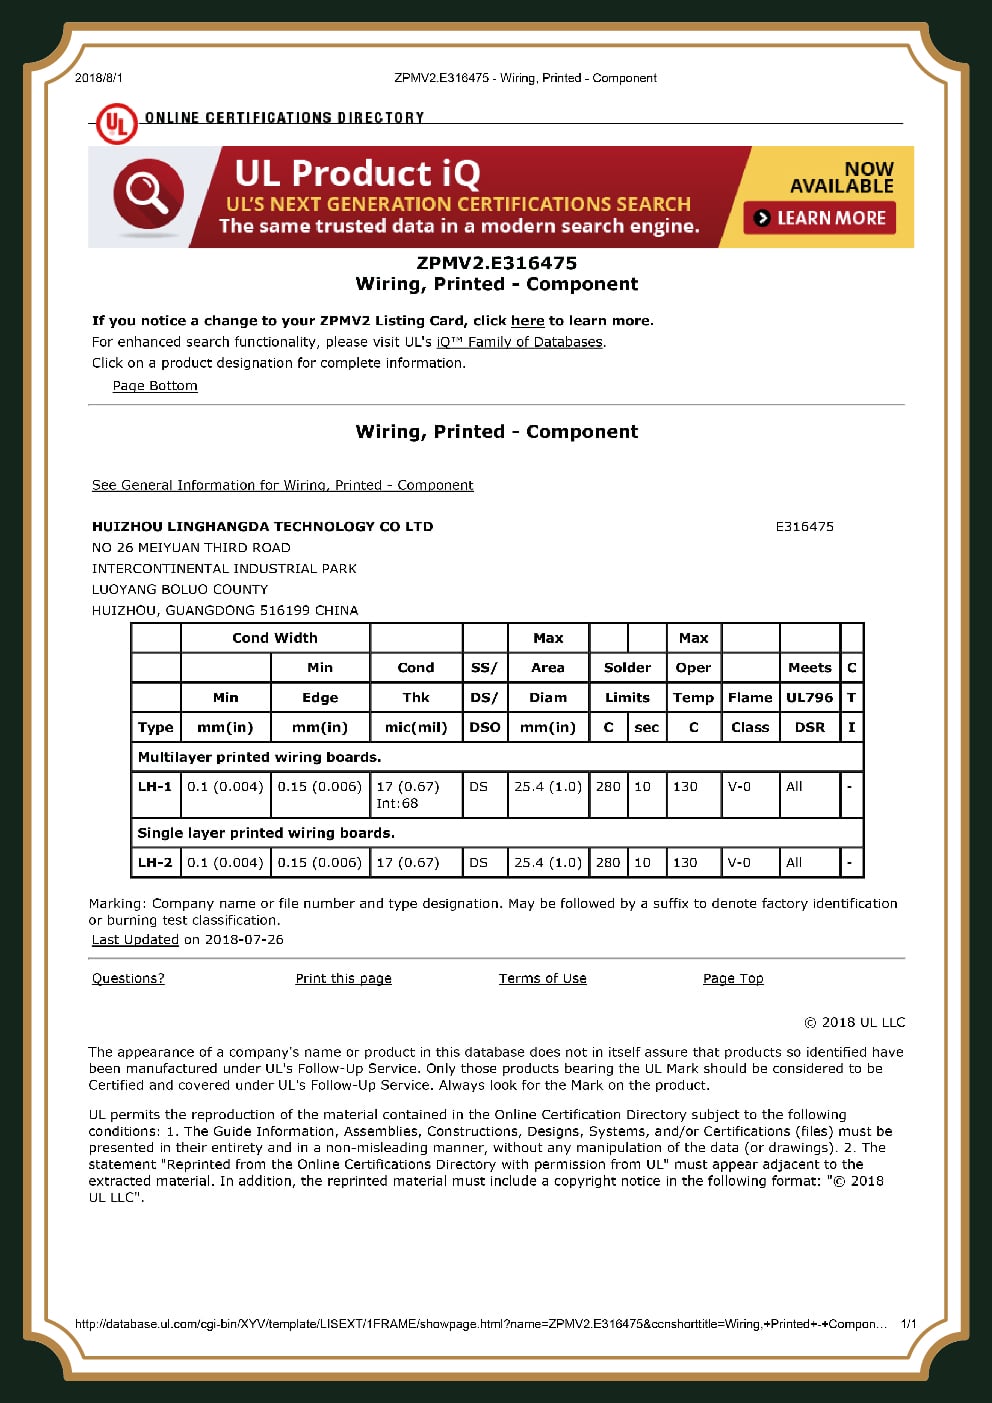
Pour un fournisseur haute fiabilité, les certifications ne sont pas une collection de logos : elles attestent de systèmes audités qui rendent la qualité de classe 3 reproductible, plutôt qu’accidentelle. Voici ce que chacune encadre concrètement.
Guide d’achat : ce qui détermine réellement le prix et le délai de votre CCA
Chez tous les fournisseurs de CCA, sauf les meilleurs (et peut-être même chez quelques géants du secteur), les prix ne sont pas calculés de façon logique : vous recevez un montant opaque sans savoir pourquoi il a augmenté. Nous pensons tout le contraire, car nos partenaires nous disent régulièrement qu’ils font confiance aux fournisseurs qui établissent leurs prix à partir des pièces utilisées, assemblent avec clarté et font preuve de transparence, et qu’ils préfèrent travailler avec eux. Nous présentons donc, en toute transparence, les facteurs qui font varier un devis d’assemblage de cartes électroniques et la manière dont ils sont maîtrisés :
01
Classe de fabrication
Les critères d’acceptation de classe 3 et les contrôles approfondis qu’ils imposent (rayons X, microscope) coûtent davantage par circuit imprimé que la classe 2 ; ils sont incontournables pour la défense et l’aéronautique. Indiquez la classe dont vous avez réellement besoin, et non la plus élevée disponible.
02
Complexité du circuit imprimé
Le nombre de couches, la construction HDI ou rigide-flexible, la densité des BGA à pas fin et l’association du montage SMT et traversant multiplient les étapes de fabrication et augmentent le risque de baisse du rendement.
03
Approvisionnement en composants
Le choix entre une offre clé en main (nous nous approvisionnons) et des composants fournis par vos soins, la traçabilité auprès des distributeurs agréés ainsi que les pièces à long délai ou soumises à allocation constituent généralement le poste le plus élevé et le plus variable d’un devis haute fiabilité.
04
Périmètre des tests et du revêtement
La mise au point du banc de test en circuit, les tests fonctionnels, le vernis de tropicalisation et les essais environnementaux ajoutent des coûts d’outillage et un coût unitaire, mais évitent des défauts sur le terrain bien plus coûteux.
05
Volume et cadence
Les prototypes, les petites séries et la production en série n’amortissent pas les frais de mise en route de la même façon. Des prévisions stables et des validations techniques avant fabrication regroupées réduisent le coût unitaire.
06
Documentation et conformité
Le périmètre des rapports de contrôle des premiers exemplaires, des dossiers de traçabilité complets et du traitement des données soumises à l’ITAR est défini pour chaque programme.
Maîtriser le délai
Dans les projets haute fiabilité, le délai dépend avant tout de la disponibilité des composants et de la mise au point du banc de test, bien plus que du temps d’assemblage. Les programmes livrés dans les délais sont ceux qui transmettent tôt leur BOM pour vérifier les sources d’approvisionnement et réserver les pièces à long délai bien avant qu’elles soient nécessaires, et surtout avant de découvrir leur indisponibilité lors de la préparation des kits. Joignez votre BOM à votre demande de devis pour que nous puissions lancer l’approvisionnement avant qu’une éventuelle pénurie ne survienne.
Chaque estimation repose sur vos spécifications propres : vos fichiers Gerber, votre BOM, la classe de fabrication souhaitée, les tests requis et les volumes prévus. Transmettez-nous vos spécifications pour obtenir un prix transparent et détaillé, établi à partir d’une comparaison directe des coûts des pièces, de l’assemblage, des tests et de la documentation associée.
/// RESSOURCES TECHNIQUES
Outils pour l’assemblage de cartes électroniques
Évaluez les classes de fabrication, identifiez les facteurs de coût et définissez la couverture des tests grâce à nos outils interactifs destinés aux achats et à l’ingénierie.
01
Sélecteur de classe de fabrication IPC
Déterminez la classe exacte IPC-A-610 / J-STD-001 requise pour votre CCA selon son environnement d’utilisation et les conséquences d’une défaillance.
Lancer l’outil
02
Estimateur des facteurs de coût d’un CCA
Évaluez l’incidence relative du nombre de couches, du volume, de la stratégie d’approvisionnement et de l’étendue des tests sur votre devis d’assemblage.
Lancer l’outil
03
Calculateur du coût d’une défaillance
Calculez, selon la « règle de dix », la hausse exponentielle du coût des défauts passés inaperçus entre le test du circuit imprimé, l’intégration système et le terrain.
Lancer l’outil
04
Outil de recommandation pour la couverture des tests et des contrôles
Obtenez une série recommandée de contrôles et de tests en fonction de la densité de votre circuit imprimé et de ses conditions d’utilisation.
Lancer l’outil
Questions fréquentes
Qu’est-ce qu’un assemblage de cartes électroniques (CCA) et quelle est la différence avec un PCB ou un PWB ?
Un circuit imprimé (PCB, également appelé PWB ou circuit imprimé nu) est un circuit dépourvu de composants électroniques. Un assemblage de cartes électroniques est ce même circuit une fois tous les composants électroniques brasés et l’ensemble testé : c’est ce que de nombreux ingénieurs appellent aussi un PCBA. Le terme « CCA » est surtout employé dans la documentation de la défense et de l’aéronautique ; sur le plan fonctionnel, CCA et PCBA désignent le même assemblage fini, équipé de composants.
Qu’est-ce que la classe IPC 3 et pourquoi compte-t-elle pour l’électronique de défense ?
L’IPC définit trois classes de produits. La classe 3 correspond au niveau haute fiabilité des équipements qui doivent fonctionner en continu et pour lesquels une défaillance est exclue : défense, aéronautique et maintien en vie. Par rapport à la classe 2, la classe 3 exige un mouillage du congé de brasure latéral à 100 % (contre 75 %), l’absence de vides de métallisation, une épaisseur de cuivre supérieure dans les trous traversants, des exigences plus strictes pour les couronnes annulaires et un contrôle au microscope à 100 %. Ce sont ces critères qui permettent à un assemblage de résister aux cycles thermiques et aux vibrations sur le terrain.
PCBark est-il conforme aux exigences AS9100 et ITAR ? Pouvez-vous prendre en charge des projets de défense soumis à contrôle ?
PCBark applique un système de management de la qualité aéronautique AS9100, est enregistré au titre de l’ITAR et fabrique selon les critères de classe 3 des normes IPC J-STD-001 et IPC-A-610. En toute transparence : les données techniques soumises à l’ITAR doivent être traitées conformément aux exigences de compétence juridictionnelle des États-Unis, et le choix du site de production dépend de la classification précise de votre programme. Nous sommes particulièrement adaptés aux programmes aéronautiques et industriels haute fiabilité ainsi qu’aux programmes proches du secteur de la défense admissibles à l’exportation ; si une exigence soumise à contrôle est mieux prise en charge ailleurs, nous vous le dirons d’emblée, plutôt que de mettre votre conformité en péril.
Quels tests et contrôles sont inclus pour un CCA haute fiabilité ?
Notre processus standard haute fiabilité comprend le contrôle de la pâte à braser (SPI), le contrôle optique automatisé (AOI), le contrôle aux rayons X des BGA et des brasures cachées, le test en circuit (ICT) et le test fonctionnel ; le vernis de tropicalisation et les essais environnementaux (cycles thermiques, vibrations) sont ajoutés selon les exigences du programme. La traçabilité complète des lots couvre l’approvisionnement en composants jusqu’au test électrique final et, pour les assemblages revêtus, nous enregistrons l’épaisseur et l’adhérence du revêtement afin que le dossier documentaire corresponde à ce qui a effectivement été fabriqué et expédié.
Que se passe-t-il si un circuit imprimé présente un problème après la livraison ?
Si nous réunissons la fabrication de circuits imprimés, l’assemblage de cartes électroniques et les tests sous un même système qualité, c’est pour assurer une responsabilité de bout en bout : lorsqu’il faut déterminer la cause profonde d’un défaut sur un circuit imprimé, aucune rupture de responsabilité ne sépare le fabricant de l’assembleur. Nous proposons une analyse des défaillances, des mesures correctives ainsi qu’une reprise ou un remplacement conformément à nos conditions qualité : tout le contraire de la réponse « nous ne réparerons pas » qui détourne les acheteurs des assembleurs les moins chers.
Pouvez-vous prendre en charge les petites séries et les fabrications à technologies mixtes (SMT + montage traversant) ?
Oui : notre cœur de métier est la fabrication de petites et moyennes séries très diversifiées, associant SMT, montage traversant et rigide-flexible sur un même assemblage.
Quel est le délai de fabrication d’un prototype CCA par rapport à la production ?
Les prototypes et les fabrications rapides avancent plus vite que la production qualifiée, mais, pour les projets haute fiabilité, le calendrier dépend généralement davantage de la disponibilité des composants et de la mise au point du banc de test que du temps d’assemblage. Joignez votre BOM à votre demande de devis : nous vous fournirons une estimation réaliste tenant compte des éléments qui déterminent le délai, plutôt qu’une prévision optimiste qui ne sera pas tenue.
Faites fabriquer votre prochain CCA là où la classe 3 est la norme, pas une option
Envoyez-nous vos fichiers Gerber, votre BOM et vos spécifications de fabrication pour recevoir une analyse DFM et une estimation claire et détaillée des coûts des pièces, de la main-d’œuvre, des tests et de toute la documentation.