Contactez PCBark


Caractéristiques clés
| Matériaux du substrat | Al₂O₃ (alumine), AlN, Si₃N₄, BeO |
| Conductivité thermique (matériau massif, température ambiante) | 24–320 W/m·K, selon le matériau |
| Température de fonctionnement | −55°C à 350°C+ (selon la gamme) |
| Constante diélectrique | ~6,8–10 (selon le matériau) |
| Procédés de métallisation | Film épais, film mince, DPC, DBC, AMB, LTCC/HTCC |
Un PCB céramique remplace l’époxy renforcé de verre d’un circuit imprimé FR-4 par un substrat céramique inorganique — alumine, nitrure d’aluminium, nitrure de silicium ou oxyde de béryllium. Les contraintes thermiques et électriques sont ainsi supportées par un système de matériaux entièrement différent d’un empilement de stratifiés. Les ingénieurs choisissent ces matériaux lorsque la charge thermique, l’isolation électrique requise ou la plage de températures de fonctionnement d’une conception dépasse les limites du FR-4. L’électronique de puissance haute performance dépend de plus en plus de leur conductivité thermique élevée. Ce guide explique la physique qui rend ce remplacement possible, les performances réelles de chaque matériau et procédé d’assemblage, la conception et la vérification d’une fabrication, ainsi que les perspectives de cette technologie alors que les semi-conducteurs de puissance à large bande interdite font évoluer la demande. Les acheteurs qui comparent les solutions de PCB céramique aux PCB traditionnels fabriqués avec des matériaux standard comme le FR4 cherchent surtout à savoir si le gain de fiabilité justifie le surcoût. Les PCB traditionnels restent le bon choix lorsque ce surcoût n’apporte rien dont la conception ait réellement besoin.
Dans un substrat de PCB céramique, la chaleur se transmet par le réseau cristallin plutôt que par une résine polymère. Sa conductivité thermique est ainsi 50 à plus de 600 fois supérieure à celle du FR-4 courant (environ 0,3-0,5 W/mK). C’est pourquoi ces substrats sont utilisés dans les modules de puissance, les amplificateurs RF et toute application où un composant chauffant risque de faire cuire ce qui se trouve dessous.
Qu’est-ce qu’un PCB céramique ? Structure, matériaux et physique : pourquoi il surpasse le FR-4
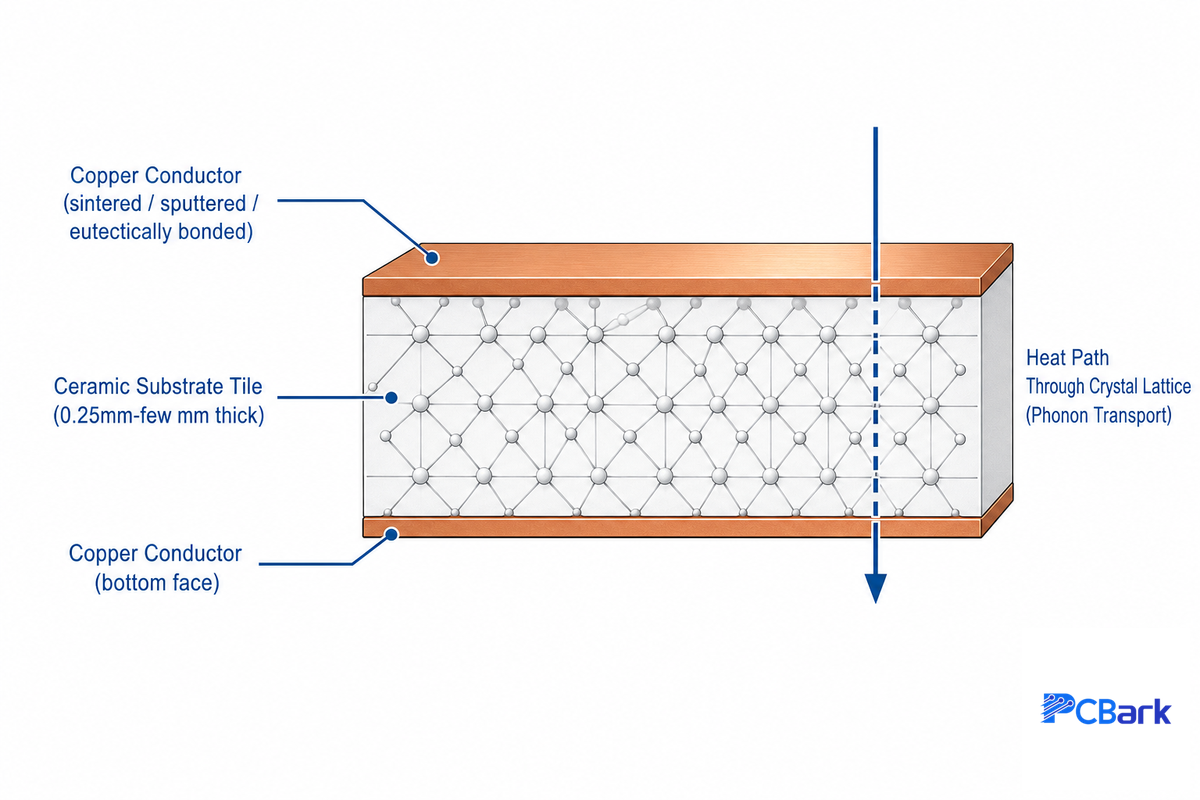
La fabrication d’un PCB céramique repose sur un procédé fondamentalement différent de la gravure d’un panneau FR-4 vierge. Physiquement, la pièce finie est essentiellement une puce plate et solide, généralement épaisse de 0,25 mm à quelques millimètres. Un circuit en cuivre est fixé sur une ou deux faces, par cuisson (film épais), pulvérisation cathodique (film mince) ou liaison thermique à haute température et sous pression (DBC, AMB).
Il n’y a ni trame de fibre de verre ni couches liées entre elles par de l’époxy. Cette liaison directe entre la céramique et le cuivre, au lieu d’une interface en stratifié de verre, élimine le goulot d’étranglement de résistance thermique présent à cette même jonction dans un PCB FR-4. La construction en céramique à film épais est généralement l’option la plus abordable. En revanche, la fabrication de véritables PCB céramiques par procédé DBC/AMB nécessite un four spécialisé dont la plupart des fabricants généralistes ne disposent pas. À toutes les gammes, la fabrication de PCB céramiques diffère fondamentalement de l’outillage utilisé pour les circuits organiques. Les sections suivantes présentent les types de PCB céramiques disponibles et les applications où chacun se distingue réellement.
La raison tient à la façon dont la chaleur se déplace dans chaque matériau. Avec le FR-4, la chaleur doit traverser une résine polymère dont les longues chaînes moléculaires désordonnées dispersent l’énergie vibratoire presque aussi vite qu’elles la transmettent, ce qui explique pourquoi le FR-4 n’a qu’une conductivité d’environ 0,3-0,5 W/mK. La structure cristalline de la céramique, en revanche, conduit mieux la chaleur : celle-ci se déplace sous forme d’unités discrètes de vibrations du réseau, ou phonons, et dans une structure cristalline régulière, les phonons se propagent sur de longues distances avant d’être dispersés. Cela explique la conductivité de l’alumine, de 24-30 W/mK, et celle, encore supérieure, du nitrure d’aluminium. Il s’agit d’une différence réelle du point de vue de la science des matériaux, et non d’un chiffre marketing ; une étude de fiabilité menée en 2024 sur des assemblages de cartes électroniques soumis à des cycles thermiques et vibratoires a établi que l’efficacité du chemin thermique au niveau du substrat compte parmi les meilleurs indicateurs de la durée de vie des joints de soudure, indépendamment des autres aspects de la conception de l’assemblage.
Ces substrats présentent un autre avantage beaucoup moins évoqué : l’adaptation du coefficient de dilatation thermique (CTE). Les puces ont un coefficient de dilatation et de contraction d’environ 2,6 ppm/K. Celui du nitrure d’aluminium est assez proche (4,6 ppm/K), et celui du nitrure de silicium l’est encore davantage (2,5 ppm/K). À chaque cycle thermique, l’interface entre la puce et le substrat subit donc moins de contraintes dues à leurs coefficients de dilatation et de contraction différents qu’avec des matériaux organiques. Voilà pourquoi la céramique ne se résume pas à « un meilleur dissipateur thermique » : elle modifie fondamentalement le mécanisme de fatigue mécanique. L’adaptation du CTE, associée à une interface correctement liée, transforme une valeur brute de conductivité en une meilleure dissipation thermique là où elle compte vraiment : la ligne de fixation de la puce. C’est pourquoi les ingénieurs en gestion thermique considèrent l’adaptation du CTE comme indissociable de la conductivité brute lorsqu’ils spécifient un substrat.
Quand la céramique n’est pas adaptée : si la conception fonctionne à basse température, vise des volumes grand public et ne requiert pas une isolation électrique supérieure à celle du FR-4, le prix et le délai associés à la céramique ne se justifient tout simplement pas. Les ingénieurs choisissent la céramique lorsque la chaleur, l’isolation électrique, les pertes RF ou la fiabilité en environnement sévère deviennent de véritables exigences de conception, et non par défaut. Dans ce cas, consultez les gammes de capacités de PCB céramiques de PCBark pour découvrir ce qu’implique une fabrication à chaque niveau.
Comparaison des quatre matériaux de substrat céramique : les points forts de chacun
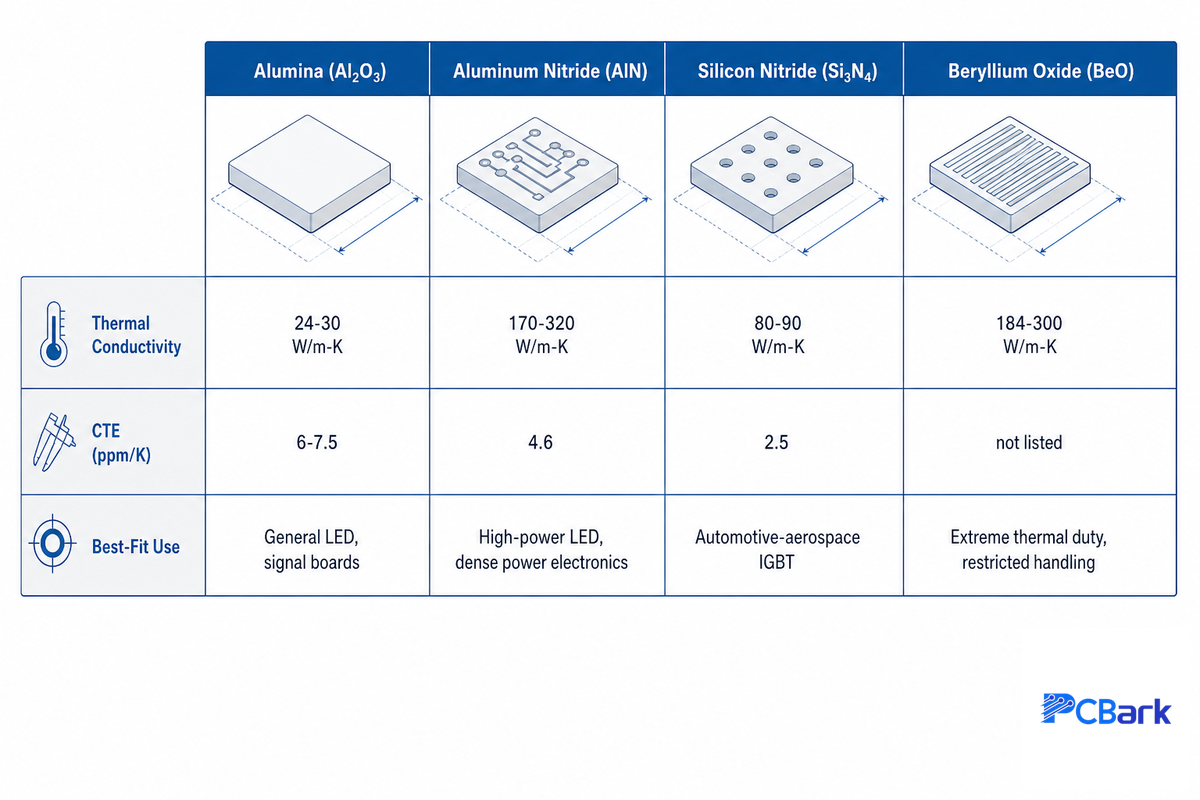
Quatre céramiques reviennent régulièrement dans les substrats de PCB : l’alumine (oxyde d’aluminium), le nitrure d’aluminium, le nitrure de silicium et l’oxyde de béryllium. La conductivité thermique la plus élevée d’un tableau ne désigne pas automatiquement le meilleur choix. Chaque matériau excelle sur un critère différent : coût, conductivité brute, résistance mécanique aux cycles thermiques ou performances en conditions extrêmes. L’alumine et le nitrure d’aluminium restent les deux options céramiques avancées les plus couramment tenues en stock ; le nitrure de silicium et l’oxyde de béryllium sont réservés aux cycles d’utilisation plus sévères. Tous ces matériaux partent d’une poudre céramique fine, pressée puis frittée en plaquette plate. La fabrication de ces plaquettes à cette étape détermine la densité et la planéité dont dépend tout ce qui sera construit par la suite. La surface de chaque plaquette doit ensuite être exempte des défauts ponctuels et microfissures abordés plus loin dans la section sur la fiabilité, car ces défauts se répercutent directement en vides au niveau des liaisons. Puisque le matériau céramique de base fixe le plafond thermique de toute la fabrication, un mauvais choix initial est difficile et coûteux à corriger plus tard dans le cycle de conception.
| Matériau | Conductivité thermique (matériau massif, température ambiante) | CTE (ppm/K) | Application la plus adaptée |
|---|---|---|---|
| Alumine (Al₂O₃, 96–99 %) | 24–30 W/m·K | 6–7.5 | LED générales, circuits de signaux, applications thermiques sensibles au coût |
| Nitrure d’aluminium (AlN) | 170–320 W/m·K | 4.6 | LED haute puissance, modules laser, électronique de puissance dense |
| Nitrure de silicium (Si₃N₄) | 80–90 W/m·K | 2.5 | IGBT pour l’automobile et l’aérospatiale — meilleure ténacité à la rupture en présence de vibrations |
| Oxyde de béryllium (BeO) | 184–300 W/m·K | — | Applications thermiques extrêmes (des restrictions de manipulation s’appliquent) |
Quel matériau de PCB céramique choisir pour les applications à haute température ?
Le nitrure d’aluminium est le choix privilégié pour les performances thermiques brutes : sa conductivité en masse de 170-320 W/mK est 5x-7x supérieure à celle de l’alumine. Ce chiffre comporte toutefois une réserve que la plupart des fiches techniques des fabricants omettent : la conductivité effective de l’AlN n’est pas constante ; elle dépend de la température et de l’échelle. Pour les modules IGBT automobiles ou aérospatiaux fortement exposés aux vibrations, le nitrure de silicium est souvent préférable. Sa ténacité à la rupture lui permet de mieux résister qu’un substrat AlN fragile au cours d’une longue durée de service, malgré une conductivité brute inférieure.
Une étude très citée sur le transport des phonons dans l’AlN cristallin a montré que sa conductivité diminue avec la température et baisse encore dans les dispositifs à film mince et à structures fines, où la diffusion des phonons aux limites devient la principale résistance thermique. Concrètement, un circuit en AlN métallisé par DPC à film mince ne conduira pas la chaleur aussi bien qu’un substrat de puissance en AlN lié par DBC et plus épais. La conductivité thermique supérieure du nitrure d’aluminium s’accompagne d’un prix unitaire plus élevé que celui de l’alumine. La conductivité thermique ne suffit donc pas à établir une présélection de PCB céramiques ; elle varie autant entre ces quatre options qu’entre elles et le FR-4. Un PCB céramique haute performance n’est pas forcément l’option la plus chère : pour une fabrication réellement performante soumise aux vibrations, la ténacité du nitrure de silicium peut compter davantage que la conductivité brute de l’AlN.
L’oxyde de béryllium arrive en tête du tableau de conductivité, mais son usage est limité par un risque absent des trois autres matériaux : la poudre de BeO et les poussières d’usinage sont strictement réglementées en raison du danger professionnel élevé qu’elles présentent. La norme OSHA sur le béryllium (29 CFR 1910.1024) fixe la concentration autorisée sur le lieu de travail à un niveau remarquablement bas de 0.2 microgrammes par mètre cube d’air sur une période de 8 heures, avec une limite de courte durée de seulement 2.0 µg/m³ sur 15 minutes. Ce seuil est si bas que tout usinage du BeO exige une surveillance et une maîtrise de l’environnement rarement observées en dehors des sous-traitants spécialisés de l’aérospatiale et de la défense. C’est là le véritable obstacle au BeO, et pas seulement son coût.
📐 Note technique
Certains tableaux de fabricants incluent le carbure de silicium (SiC) dans une catégorie similaire. Prudence : le SiC est un matériau utilisé pour les puces semi-conductrices à l’intérieur des modules de puissance, et non un substrat de PCB céramique comme les quatre autres. Un dispositif de puissance en SiC est généralement monté sur un substrat céramique DBC ou AMB ; il n’est pas fabriqué à partir de l’un d’eux.
Comment le cuivre est réellement lié à la céramique : explication des procédés DBC, AMB, DPC, à film épais ou mince, et LTCC/HTCC
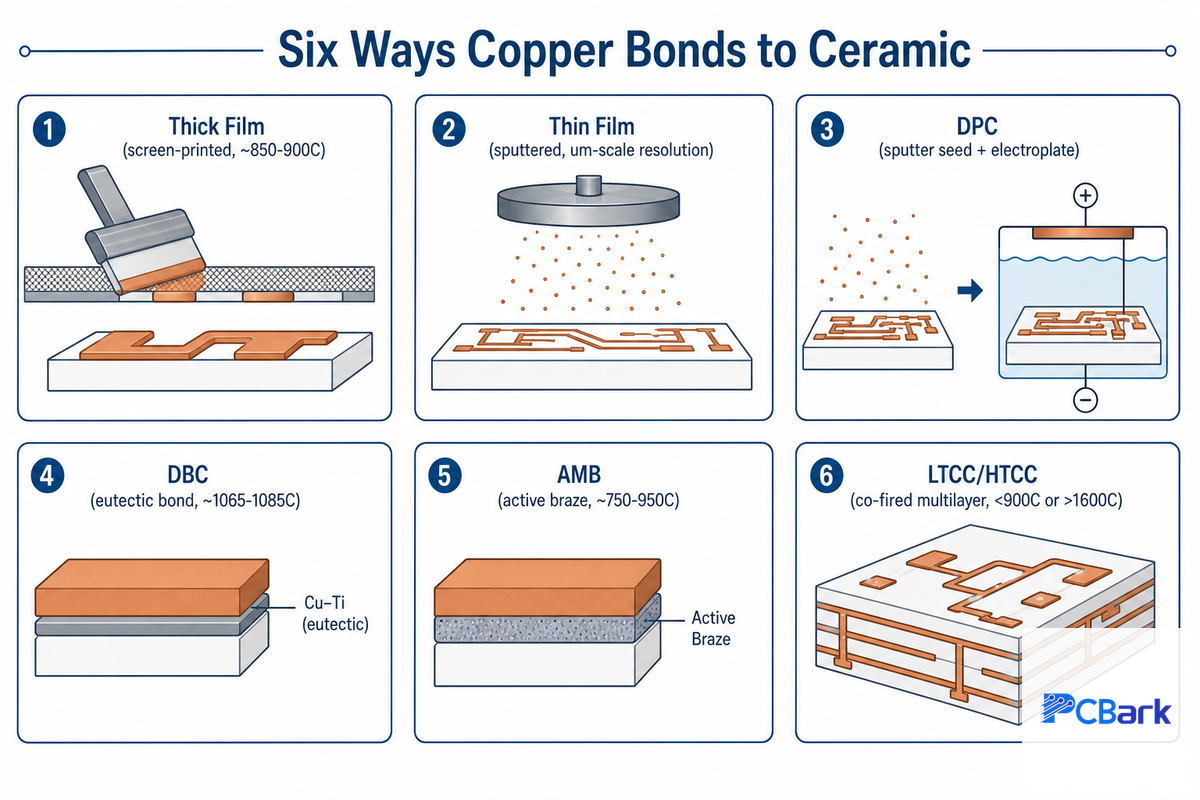
Les performances d’un substrat céramique sont limitées par sa métallisation : les six procédés de liaison du cuivre à la céramique (film épais, film mince, DPC, DBC, AMB et cuisson conjointe LTCC/HTCC) existent parce qu’aucune méthode ne répond à toutes les combinaisons possibles de densité de courant, de finesse des pistes et des espacements, et d’exigences de fiabilité d’une conception.
Les six méthodes de liaison ont une contrainte en commun pour les PCB à substrat céramique, contrairement aux circuits FR-4 : aucune ne tolère l’outillage de perçage ou de détourage conçu pour les stratifiés organiques. Le procédé AMB par brasage actif présenté dans la matrice ci-dessous appartient à la même famille de liaison que celle décrite dans un brevet déposé en 2024 sur les substrats céramiques soudés par métal actif. Celui-ci explique comment l’état de surface et la température du procédé de brasage interagissent pendant la liaison, et pas seulement après une défaillance en service.
| Type de fabrication | Substrat | Métallisation / liaison | Nombre de couches | Application la plus adaptée |
|---|---|---|---|---|
| Alumine à film épais | Al₂O₃ | Film épais, sérigraphié, cuit à ~850–900°C | 1–2 | LED générales, applications thermiques sensibles au coût |
| AlN à film épais | AlN | Film épais, sérigraphié | 1–2 | LED haute puissance, modules à courant modéré |
| Alumine à film mince | Al₂O₃ | Film mince, pulvérisé, résolution à l’échelle du µm | 1 | Capteurs de précision RF/micro-ondes |
| Alumine DPC | Al₂O₃ | DPC — couche germe par pulvérisation + dépôt électrolytique | 1–2 | Boîtiers compacts de haute précision |
| Nitrure d’aluminium DPC | AlN | DPC — couche germe par pulvérisation + dépôt électrolytique | 1–2 | Circuits céramiques de haute précision, diodes laser |
| Alumine DBC | Al₂O₃ | DBC — liaison eutectique, ~1065–1085°C | 1–2 | Modules de puissance à courant modéré |
| Nitrure d’aluminium DBC | AlN | DBC — liaison eutectique, ~1065–1085°C | 1–2 | Bases de puissance pour IGBT à courant élevé |
| Nitrure de silicium AMB | Si₃N₄ | AMB — brasage actif, ~750–950°C | 1–2 | IGBT automobiles/de traction soumis aux vibrations |
| Céramique multicouche LTCC | Composite vitrocéramique | Cuisson conjointe, <900°C | 3–10+ | Modules RF, boîtiers hermétiques |
| Céramique multicouche HTCC | Al₂O₃ / AlN | Cuisson conjointe, >1600°C | 6–30+ | Électronique aérospatiale/de défense |
Quelle est la différence entre les matériaux céramiques LTCC et HTCC ?
Les deux sont des procédés multicouches à cuisson conjointe : plusieurs couches de céramique sont empilées puis cuites en une seule fois. Ils se distinguent par la température de traitement et les matériaux employés. Le LTCC (céramique à cuisson conjointe basse température) est traité en dessous d’environ 900°C et permet d’utiliser des conducteurs à faible résistance, comme l’or et l’argent, qui fondraient ou se dégraderaient au-delà de cette plage de température. Le HTCC (céramique à cuisson conjointe haute température) est traité au-dessus d’environ 1600°C et se limite aux conducteurs réfractaires, comme le tungstène ou le molybdène.
Cette différence de température entraîne un véritable compromis : le HTCC fournit un substrat plus résistant et durable, conçu pour les hautes températures et adapté à l’électronique aérospatiale et de défense, tandis que le LTCC offre de meilleures performances RF avec des métaux moins coûteux. Dans cette matrice, le HTCC et le LTCC sont les options de PCB céramiques multicouches ; toutes les autres lignes correspondent à une fabrication à une ou deux couches. Qu’il s’agisse d’un PCB céramique à cuisson conjointe LTCC ou HTCC, plusieurs couches céramiques sont empilées avant un seul cycle de cuisson, contrairement aux fabrications à film épais et DBC monocouches présentées plus haut.
Comment les PCB céramiques sont-ils réellement découpés et percés ?
La céramique est dure et cassante, contrairement au circuit FR-4 plus tendre. Les opérations réalisées avec une fraise sur un circuit organique doivent donc être remplacées par une découpe laser : le marquage et la découpe laser définissent le contour du substrat, et le perçage laser crée les microvias.
Les forets hélicoïdaux ont tendance à fracturer la céramique au bord du trou au lieu de la traverser proprement, d’où l’importance de ce changement de procédé. Comme pour le positionnement des éléments près des bords, il faut prévoir davantage d’espacement entre les vias sur les substrats céramiques. Leur fragilité fait des transitions géométriques abruptes des concentrateurs de contraintes qui peuvent provoquer des fissures.
Concevoir pour la céramique : règles DFM essentielles aux ingénieurs
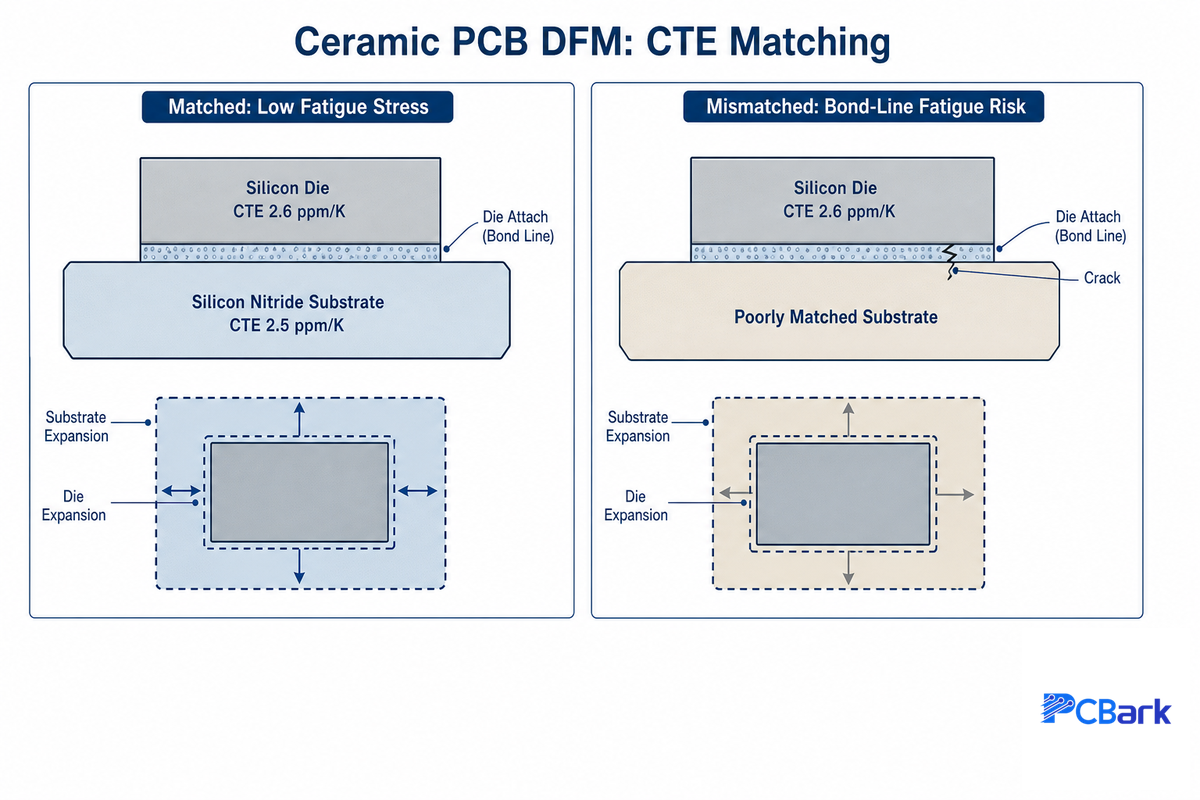
Les fiches de capacités des fabricants indiquent ce qu’ils peuvent produire, mais pas les bonnes pratiques de routage nécessaires pour résister à l’assemblage et à toute la durée de vie du circuit sous l’effet des cycles thermiques. La plupart des conceptions suivent ces quatre règles de base.
💡 Conseil de pro
Respectez les dimensions de piste et d’espacement indiquées dans les spécifications du fabricant. Gardez toutefois à l’esprit qu’elles dépendent généralement de la gamme de substrat et que la dimension annoncée peut nécessiter une gamme de procédé avancée chez un autre fabricant.
1. Choisissez un substrat dont le coefficient de dilatation thermique (CTE) est proche de celui de la puce montée. Le CTE des puces en silicium est d’environ 2,6 ppm/K ; celui du nitrure d’aluminium est de 4,6 ppm/K, tandis que celui du nitrure de silicium, à 2,5 ppm/K, est encore plus proche. Choisir un substrat pour sa conductivité maximale sans tenir compte du CTE risque d’entraîner une défaillance prématurée de l’interface entre la puce et le substrat sous l’effet de la fatigue provoquée par des cycles répétés.
2. Prévoyez un espacement plus important entre les vias, les bords du circuit et les autres éléments que dans un routage FR-4. Les arêtes vives à la surface des substrats céramiques concentrent les contraintes. Cette marge supplémentaire de placement est nécessaire, car de petits défauts sans conséquence sur le FR-4 peuvent devenir des points de départ de fissures sous des contraintes ultérieures dans des matériaux plus fragiles comme la céramique.
3. Adaptez l’épaisseur du cuivre au procédé de métallisation, plutôt qu’au modèle mental du FR-4. Le DBC utilise souvent du cuivre épais (plusieurs onces) pour les composants de puissance à courant élevé ; le film mince et le DPC sont conçus pour les détails à pistes et espacements fins avec de fines couches de cuivre. N’utilisez pas de cuivre épais avec le film mince, ni de fines pistes de cuivre avec le DBC : le fabricant signalera de toute façon cette association de procédés inadaptée. Repérer cette incompatibilité pendant le routage vous évitera une itération lors de la revue de conception.
4. Positionnez les vias thermiques et le cuivre autour de la source de chaleur, et pas uniquement sous l’empreinte du composant chaud. Par exemple, un module de puissance dissipant 40 W à travers une empreinte de 10×10 mm sur un substrat AlN de 1 mm (conductivité thermique ≈200 W/m·K) présente une résistance thermique du substrat d’environ (0,001 m) / (200 W/m·K × 0,0001 m²) ≈ 0,05 °C/W à travers la seule céramique, contre environ 3–7 °C/W pour une épaisseur équivalente de FR-4. Cet écart d’un ordre de grandeur explique pourquoi le positionnement des vias thermiques sous un substrat céramique vise à gérer l’interface entre le circuit et le dissipateur thermique, et non la céramique elle-même, qui devient rarement le goulot d’étranglement une fois le matériau remplacé. Ces quatre règles répondent aux constats sur le terrain : une étude de fiabilité de 2024 sur des assemblages de PCB soumis à des cycles thermiques et vibratoires a montré que l’efficacité du chemin thermique au niveau du substrat figurait parmi les meilleurs prédicteurs de la tenue à long terme des joints de soudure. C’est précisément ce que cherchent à maîtriser l’adaptation du CTE et le placement des vias.
PCB céramique, FR-4 ou PCB à âme métallique : arbre de décision pour choisir un substrat céramique
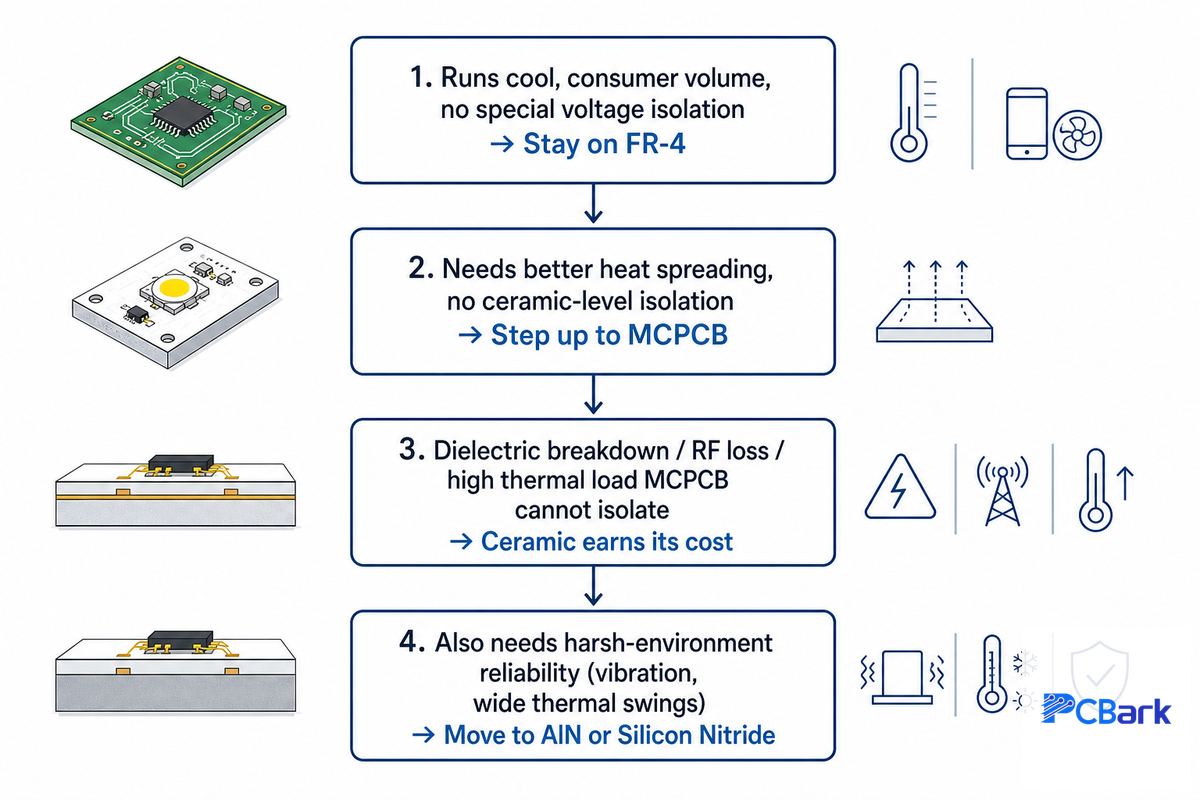
La comparaison des paramètres des fiches techniques met en évidence les compromis : la céramique offre une conductivité thermique élevée, tandis que les PCB à âme métallique (MCPCB) assurent une meilleure isolation électrique. Mais votre choix dépendra de la contrainte qui limite réellement votre conception. Pour la plupart des produits grand public, un circuit FR-4 conventionnel reste adapté. Voici quand envisager d’autres options :
Arbre de décision pour choisir un substrat céramique
- Si votre circuit chauffe peu, est destiné à des volumes grand public et n’exige pas d’isolation électrique particulière, restez sur le FR-4. Son coût et sa souplesse de conception sont préférables lorsque la chaleur n’est pas le facteur limitant.
- Si vous avez besoin d’une meilleure diffusion thermique que celle du FR-4, mais pas de l’isolation électrique de la céramique entre une base métallique et le circuit, le MCPCB (à âme en aluminium ou en cuivre) constitue généralement une solution intermédiaire plus économique. Il ajoute une couche métallique de diffusion thermique sous une fine couche diélectrique au lieu de remplacer entièrement le substrat.
- Si votre mode de défaillance est le claquage diélectrique, les pertes RF ou une charge thermique que la fine couche diélectrique d’un MCPCB ne peut pas isoler en toute sécurité, le surcoût du PCB céramique se justifie. Le coût d’une défaillance sur le terrain (puissance réduite, ajout d’un dissipateur thermique, retour sous garantie) dépasse généralement la majoration du prix unitaire. Les restrictions de manipulation professionnelle du BeO au titre de la norme OSHA sur le béryllium constituent également un facteur de coût réel à prendre en compte à ce stade, et pas seulement une note de bas de page d’une comparaison de matériaux.
- Si votre application exige aussi une fiabilité en environnement sévère, une résistance aux vibrations et aux fortes variations thermiques, ou une qualification aérospatiale/automobile, passez de l’Al₂O₃ à l’AlN ou au nitrure de silicium dans la gamme céramique, en tenant compte du compromis sur la ténacité à la rupture présenté dans la comparaison des matériaux ci-dessus.
✔ Avantages de la céramique
- Excellente conductivité thermique — 50–600x celle du FR-4 (0,3–0,5 W/m·K)
- Performances diélectriques stables à haute fréquence
- Supporte un fonctionnement continu à 150–350°C+
- Un faible CTE réduit la fatigue des joints de soudure au fil des cycles thermiques
⚠ Limites de la céramique
- Coût supérieur au niveau du circuit par rapport au FR-4 ou au MCPCB
- Fragile, nécessite un espacement généreux entre vias et bords
- Cycle de fabrication plus lent et plus spécialisé
- La manipulation du BeO est soumise à des restrictions professionnelles
Où les PCB céramiques sont réellement utilisés, et pourquoi chaque application les choisit
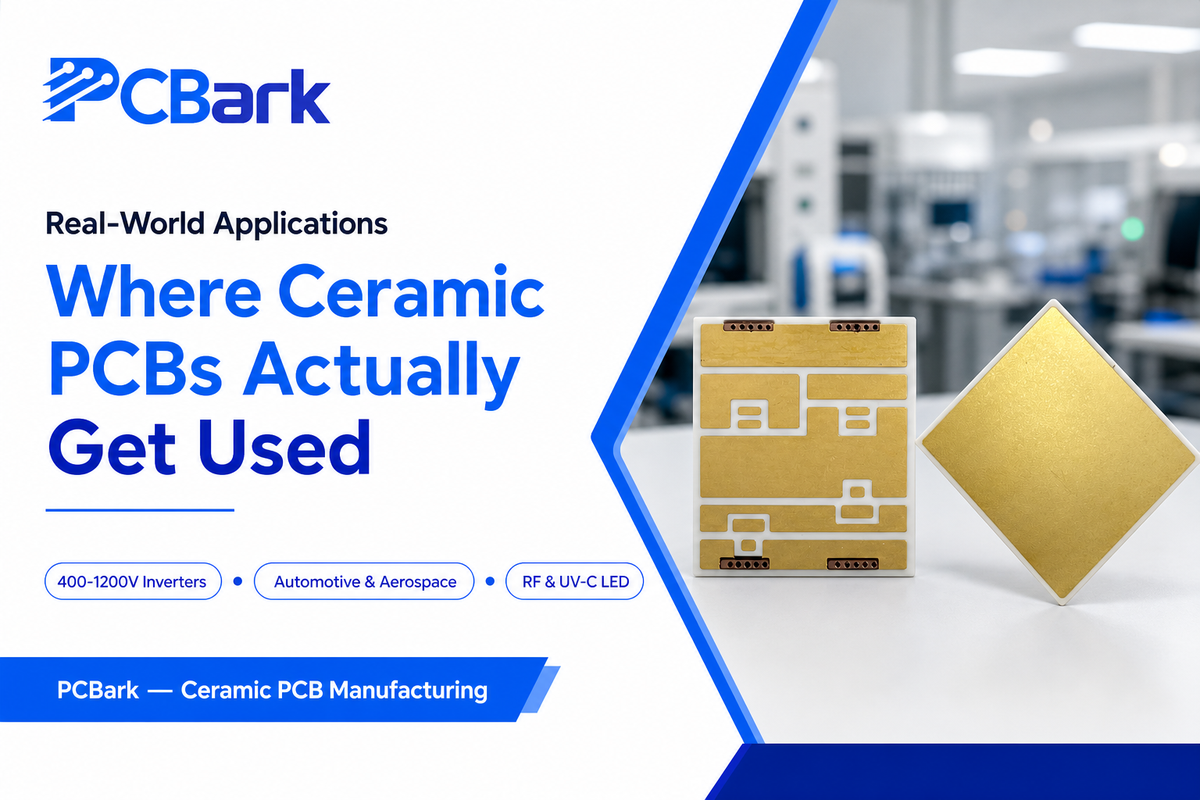
Les circuits imprimés céramiques sont utilisés dans les cinq applications ci-dessous, chacune ayant adopté la céramique en raison d’un mode de défaillance précis qui rendait le FR-4 ou le MCPCB inadapté, et non parce que la céramique constituerait une amélioration générique. Les concepteurs qui recherchent des circuits imprimés à forte conductivité thermique pour des architectures à forte densité de puissance se tournent généralement vers l’une de ces cinq catégories ; les capacités de fabrication de circuits imprimés céramiques de PCBark couvrent les cinq, grâce à ses lignes de production DBC, AMB et HTCC.
Les modules de puissance et assemblages IGBT utilisent des substrats céramiques DBC ou AMB, car un onduleur de 400–1200V impose deux exigences simultanées : du cuivre épais pour supporter le courant et un diélectrique qui ne se dégrade pas sous cette tension. Les stratifiés polymères suffisamment fins pour bien conduire la chaleur ne maintiennent pas cette marge de tension de façon fiable pendant des années de service. Ces applications de forte puissance, de plus en plus basées sur des composants SiC et GaN, constituent le segment à la croissance la plus rapide de cette liste, devant les applications LED ou RF qui dominaient l’adoption de la céramique il y a dix ans.
L’électronique automobile et de traction privilégie le nitrure de silicium avec une liaison AMB, en raison précisément de la combinaison des vibrations et des cycles thermiques sous le capot et dans les chaînes de traction des véhicules électriques. C’est le cas où la ténacité à la rupture présentée dans le tableau des matériaux est déterminante, et non la conductivité. C’est aussi la combinaison de contraintes exacte étudiée dans l’étude de fiabilité des circuits imprimés de 2024 citée plus haut, qui a établi que cette association de contraintes thermiques et vibratoires était le meilleur indicateur de la fatigue des joints de soudure parmi les assemblages examinés.
Les systèmes RF et hyperfréquences utilisent de la céramique en couche mince ou LTCC, car la stabilité dimensionnelle et les faibles pertes diélectriques influent directement sur l’intégrité du signal à haute fréquence, contrairement à la variabilité diélectrique d’un substrat polymère. Un utilisateur de Reddit sur r/electronics a décrit la réception d’un échantillon de circuit imprimé céramique RF avec des pistes plaquées or massif : il s’agissait d’un choix d’ingénierie axé uniquement sur l’intégrité du signal et la résistance à la corrosion, et non sur l’esthétique, à un niveau de coût qui ne se justifie que lorsque le FR-4 a déjà été écarté.
L’aérospatiale, la défense et l’instrumentation cryogénique s’orientent vers des fabrications HTCC ou de la catégorie BeO lorsque l’assemblage doit résister à des variations extrêmes de température, jusqu’aux températures cryogéniques dans certains travaux sur les satellites et l’instrumentation quantique, qui fragiliseraient ou délamineraient un stratifié organique.
Les matrices de LED haute puissance et UV-C utilisent des substrats à gestion thermique en alumine ou en AlN, à couche épaisse ou DPC, car la température de jonction limite directement la luminosité et la durée de vie. En évacuant plus rapidement la chaleur de la puce, une même LED peut fonctionner avec une luminosité ou une durée de vie supérieure avant d’atteindre son seuil de réduction de puissance thermique. Pour une demande distincte concernant l’éclairage commercial, examinez les luminaires LED de Guangqi au regard des exigences thermiques et optiques du projet, sans supposer qu’un luminaire fini utilise le substrat céramique décrit ici.
Comment la fiabilité des circuits imprimés céramiques est-elle réellement vérifiée ?
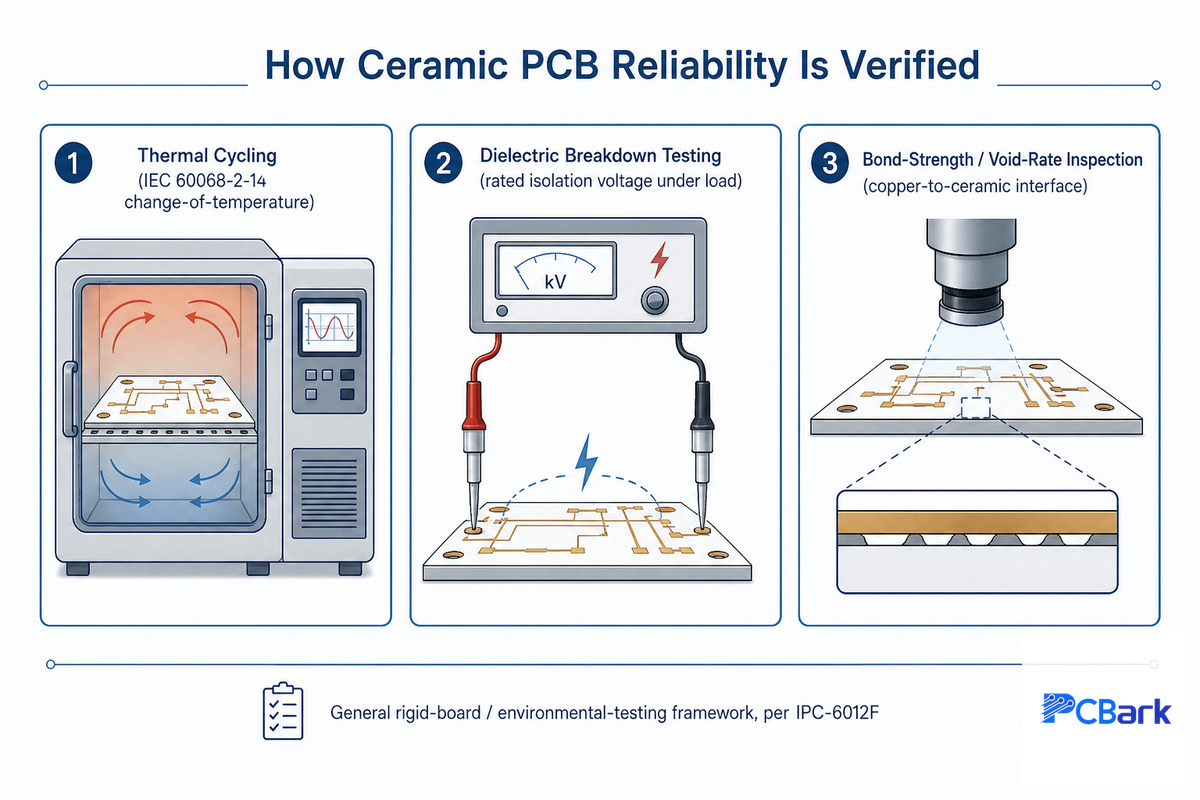
Les logos de certification sur le site web d’un fournisseur ne vous indiquent toutefois pas *comment* il teste ses substrats céramiques. C’est le seul domaine de tous les contenus liés aux circuits imprimés céramiques — sur les sites web des fabricants — où tout semble s’arrêter à « nous sommes certifiés ISO ».
Les assemblages de circuits imprimés céramiques relèvent de la famille des normes générales pour les circuits imprimés rigides et les essais environnementaux, plutôt que d’une norme propre à la céramique. Il est important de bien comprendre cette nuance et de ne pas exagérer les capacités. L’IPC-6012, spécification de qualification et de performance pour les circuits imprimés rigides (révision actuelle IPC-6012F, septembre 2023 ; l’Institute for Printed Circuits, devenu la Global Electronics Association), couvre différentes technologies de circuits imprimés rigides simple face, double face, multicouches, à composants intégrés et à âme métallique, y compris les essais de contrainte thermique comme catégorie standard de qualification, auxquels serait également soumis un circuit imprimé à substrat céramique. Par ailleurs, la norme IEC 60068-2-14, qui définit les essais de variation de température dans le cadre des essais environnementaux IEC 60068 (maintenus par IEC/ANSI), couvre toutes les formes de composants électroniques. Aucune de ces normes ne porte spécifiquement sur les substrats céramiques, mais toutes deux font partie des désignations de normes en vigueur qui permettent de qualifier une fabrication à substrat céramique et constituent un progrès par rapport à l’absence de normes mentionnées par la plupart des acteurs du secteur.
En pratique, trois catégories d’essais sont les plus importantes pour un substrat céramique :
- ✔ Cycles thermiques (selon le cadre de variation de température IEC 60068-2-14) — des alternances répétées entre chaud et froid qui révèlent la fatigue due à une inadéquation du CTE au niveau de la fixation de la puce ou de la ligne de liaison cuivre-céramique, avant qu’elle ne provoque une défaillance en service.
- ✔ Essais de claquage diélectrique : ils confirment que le substrat supporte sa tension d’isolement nominale dans les conditions réelles de fonctionnement, et pas uniquement lors du contrôle initial.
- ✔ Contrôle de la résistance de liaison et du taux de vides : il vérifie l’interface cuivre-céramique elle-même, puisque c’est au niveau de cette liaison que les substrats céramiques connaissent réellement des défaillances.
Les circuits imprimés céramiques peuvent également nécessiter des essais supplémentaires de résistance de liaison au-delà de ces trois catégories lorsque le protocole de qualification propre au client l’exige ; les trois essais ci-dessus constituent un minimum, et non une limite maximale.
Ce dernier point mérite un mode de défaillance concret et réel, plutôt qu’une simple mention de « fissures possibles » : la formation de vides à l’interface de brasage actif pendant la liaison AMB est un mode de défaillance documenté et susceptible de faire l’objet d’un brevet. Un dépôt de brevet de 2024 portant sur des substrats céramiques assemblés par soudage actif décrit comment les défauts de surface de la céramique, les défauts ponctuels, les microfissures et la contamination, combinés au contrôle de la température de brasage (le procédé se déroule à environ 750–950°C), déterminent si la couche de brasage mouille correctement la surface ou laisse des vides qui affaiblissent la liaison cuivre-céramique et sa fiabilité à long terme. C’est précisément ce que détectent les essais de résistance de liaison et de taux de vides ; cela explique bien plus concrètement comment un tel substrat peut réellement tomber en panne qu’une vague allusion à des « environnements difficiles ».
« Publier les limites réelles du procédé pour chaque niveau de capacité, plutôt que d’avancer une affirmation générique de “haute qualité”, évite à tout le monde un cycle d’échantillonnage lorsqu’une conception passe aux essais de qualification. »
9 erreurs de conception et d’approvisionnement en circuits imprimés céramiques commises par les ingénieurs
- Choisir le matériau uniquement en fonction de sa conductivité, sans tenir compte de la correspondance du CTE avec celui de la puce.
- Utiliser des dimensions de trous de montage traversant et d’espacement au bord prévues pour le FR-4 sur un substrat céramique fragile et cassant.
- Utiliser un procédé de métallisation inadapté à la capacité de courant et aux exigences de résolution des pistes de l’assemblage (par exemple : une métallisation au cuivre épais pour une fabrication en couche mince).
- Considérer le BeO comme « une option simplement coûteuse », sans prévoir les exigences de manipulation au travail et de qualification du fournisseur qu’impose réellement la réglementation de l’OSHA sur le béryllium.
- S’appuyer sur les fiches techniques des matériaux en vrac pour des conceptions en couche mince ou DPC, alors que les performances thermiques effectives sont inférieures aux valeurs du matériau en vrac en raison de la diffusion des phonons aux interfaces dans les géométries fines.
- Sous-estimer les difficultés d’approvisionnement. Un problème récurrent sur des forums comme r/AskElectronics : les concepteurs cherchent un fournisseur de substrats céramiques qui n’exige pas des milliers de dollars de frais d’ingénierie non récurrents par conception et propose un processus de commande clair, avec un devis.
- Supposer que l’assemblage de circuits imprimés céramiques utilise le même profil de refusion que le FR-4, alors que les assemblages céramiques à température plus élevée peuvent nécessiter des températures de refusion ou de liaison bien supérieures aux profils SMT standard.
- Omettre la vérification de la résistance de liaison et du taux de vides, et se fier au logo de certification du fournisseur au lieu de demander quelles données d’essai étayent une fabrication précise.
- Choisir systématiquement la céramique pour toute conception à haute fiabilité, alors que la contrainte réelle — le coût, le délai ou une charge thermique modérée — pourrait être aussi bien gérée par un circuit imprimé à âme métallique, pour une fraction du prix.
Perspectives du secteur : pourquoi la demande de substrats céramiques évolue alors que les recherches sur les « circuits imprimés céramiques » stagnent
Les données de volume de recherche pour le groupe central de termes « circuit imprimé céramique » sont stables ou en baisse pour presque toutes les variantes informationnelles. L’expression elle-même, « carte électronique céramique » et « circuit imprimé en céramique » affichent toutes un intérêt de recherche annuel pratiquement stable, tandis que « circuit imprimé en nitrure d’aluminium » est en baisse et que « substrat DBC » a fortement reculé. Le seul terme qui évolue en sens inverse est l’expression commerciale « fabricant de circuits imprimés céramiques », en forte hausse d’une année sur l’autre. Cette divergence est le véritable signal, et non une contradiction : les recherches des acheteurs ont largement dépassé le stade du « qu’est-ce que c’est ? » pour passer à « qui peut le fabriquer ? », ce qui correspond à un véritable moteur industriel plutôt qu’à un pic saisonnier. L’analyse du paysage des brevets sur les substrats DBC et AMB montre que la plupart des dépôts récents portent sur les modules de puissance au carbure de silicium (SiC), tandis que les études de marché sur les substrats DBC/AMB relient directement la croissance à la demande de véhicules électriques et de modules de puissance plutôt qu’au volume général de l’électronique. Les semi-conducteurs à large bande interdite comme le SiC et le GaN commutent plus rapidement et fonctionnent à une température plus élevée par unité de surface que le silicium. Cette combinaison exige précisément le type de substrat céramique à liaison directe présenté dans ce guide, et non des procédés à couche épaisse ou DPC conçus pour une densité de courant inférieure.
Pour une équipe de conception qui prépare un projet 2026 ou 2027, le risque pratique consiste à traiter l’approvisionnement en substrats DBC/AMB comme un remplacement de dernière minute, une fois la feuille de route du module de puissance SiC ou GaN déjà définie. La qualification des fournisseurs et la vérification du taux de vides pour ces liaisons prennent du temps, et la demande des utilisateurs de composants de plus forte puissance se concentre déjà sur un nombre plus restreint de fournisseurs de substrats qualifiés. Un retard de quelques mois dans la définition du périmètre peut faire dépasser à un programme sa propre fenêtre d’outillage. L’analyse DFM gratuite de PCBark, proposée avant et pendant le prototypage sur sa page consacrée aux capacités en circuits imprimés céramiques, vise précisément à détecter une inadéquation entre le substrat et le matériau avant le gel du routage. Le risque peut donc être maîtrisé par une planification précoce, au lieu d’être découvert à la dure. Les estimations générales de la taille du marché des substrats céramiques et pour l’électronique de puissance (divers analystes évaluent actuellement le segment à plusieurs milliards, dans le milieu de la fourchette à un chiffre, et prévoient une croissance composée allant d’un chiffre élevé à deux chiffres faibles jusqu’au début des années 2030) donnent un contexte utile sur les tendances, mais le calendrier de qualification présenté ci-dessus est le point sur lequel il faut agir.
FAQ : réponses aux questions sur les circuits imprimés céramiques
Q : Quels sont les trois grands types de circuits imprimés et quelle est la place de la céramique ?
Voir la réponse
Les trois grandes familles de substrats sont les stratifiés organiques (FR-4 et matériaux similaires en verre-époxy), les substrats à âme métallique (base en aluminium ou en cuivre sous une fine couche diélectrique) et les substrats céramiques (alumine, nitrure d’aluminium, nitrure de silicium ou oxyde de béryllium). La céramique se situe au sommet des plages de performances thermiques et d’isolation électrique, avec un coût de circuit imprimé plus élevé et un cycle de fabrication plus lent. C’est le choix adapté lorsque les besoins en évacuation de chaleur ou en isolation dépassent réellement ce que les deux autres familles peuvent offrir.
Q : Quels sont les types de substrats céramiques ?
Voir la réponse
Il en existe quatre : l’alumine (Al₂O₃), le nitrure d’aluminium (AlN), le nitrure de silicium (Si₃N₄) et l’oxyde de béryllium (BeO). Chacun offre un compromis différent entre conductivité thermique, résistance mécanique et coût : l’alumine est la solution de base économique, le nitrure d’aluminium offre la conductivité la plus élevée, le nitrure de silicium résiste le mieux aux vibrations et l’oxyde de béryllium atteint des performances thermiques extrêmes, mais impose de réelles restrictions de manipulation au travail, comme expliqué dans la comparaison des matériaux ci-dessus.
Q : À combien de cycles thermiques un circuit imprimé céramique peut-il réellement résister ?
Voir la réponse
Il n’existe pas de nombre de cycles universel : la résistance dépend de la correspondance entre le CTE du matériau concerné et celui du matériau auquel il est lié, du procédé de liaison (DBC, AMB ou couche épaisse) et de la plage de température de chaque cycle en service. C’est précisément la raison d’être des essais de variation de température réalisés dans le cadre d’une norme comme IEC 60068-2-14 : il s’agit d’un essai de qualification effectué sur votre fabrication réelle, et non d’une valeur générique applicable à n’importe quel substrat céramique.
Q : L’assemblage de circuits imprimés céramiques nécessite-t-il un procédé de refusion différent de celui du FR-4 ?
Voir la réponse
L’assemblage SMT au niveau des composants est globalement similaire, mais la liaison du substrat céramique elle-même (frittage DBC, AMB ou à couche épaisse) se déroule à des températures bien supérieures à celles de tout profil de refusion SMT. Les étapes d’assemblage en aval doivent tenir compte de la meilleure résistance thermique du substrat, au lieu de reprendre par défaut les profils prévus pour le FR-4.
Q : Un circuit imprimé céramique est-il surdimensionné pour ma conception ?
Voir la réponse
Si votre circuit imprimé fonctionne à basse température, est expédié en volumes destinés au grand public et ne nécessite pas une isolation électrique supérieure à celle déjà offerte par le FR-4, oui. L’arbre de décision ci-dessus est conçu précisément autour de cette question, et un circuit imprimé à âme métallique constitue généralement l’étape suivante la plus adaptée avant la céramique.
Q : Qu’est-ce qu’un circuit imprimé céramique, en une phrase ?
Voir la réponse
Un circuit imprimé réalisé sur un substrat céramique inorganique plutôt que sur un stratifié FR-4, choisi spécifiquement lorsque la chaleur, l’isolation électrique ou la résistance aux environnements difficiles dépassent ce qu’un circuit imprimé organique standard peut supporter de façon fiable pendant sa durée de vie.
Pourquoi nous rédigeons cet article
L’équipe d’ingénierie de PCBark consacre ce guide aux matériaux, aux principes de liaison et aux protocoles d’essais de fiabilité des substrats céramiques pour circuits imprimés. Il aborde les questions techniques qu’une équipe de conception doit se poser avant de discuter du coût et du délai de tout circuit imprimé fabriqué de cette manière. Pour les aspects commerciaux d’une fabrication de circuits imprimés céramiques, notamment les catégories de matériaux, les options de métallisation et les devis, consultez la page de PCBark consacrée à la fabrication de circuits imprimés céramiques. Article relu par l’équipe technique de PCBark.
Références et sources
- Analyse de fiabilité d’assemblages complexes de circuits imprimés soumis aux vibrations et aux cycles thermiquesNational Institutes of Health / PMC
- Réglementation de l’OSHA visant à protéger les travailleurs contre l’exposition au béryllium (29 CFR 1910.1024)U.S. Occupational Safety and Health Administration
- IEC 60068-2-1 Ed. 7.0 en:2025, Essais au froidAmerican National Standards Institute (ANSI)
- IPC-6012 Révision F, Spécification de qualification et de performance pour les circuits imprimés rigidesIPC / Global Electronics Association
- WO2024174802A1, Méthode de préparation d’un substrat céramique soudé par métal actifGoogle Patents (2024)
Articles connexes
- Fabricant de circuits imprimés céramiques : niveaux de capacité en alumine, AlN et céramique multicouchela référence commerciale sur les capacités et les devis pour cette technologie.
- Fabrication de circuits imprimés RFpour les conceptions RF et hyperfréquences comparant la céramique en couche mince aux stratifiés Rogers.
- Circuit imprimé à âme métallique en aluminiuml’étape avant la céramique dans l’arbre de décision ci-dessus.
- Solutions pour l’industrie des circuits imprimés automobilesoù les substrats AMB en nitrure de silicium sont le plus souvent spécifiés.
- Capacités d’analyse DFMoù les règles de conception ci-dessus sont vérifiées sur votre routage réel.
- À propos de PCBarkPlus de 16 ans d’expérience en fabrication EMS clé en main.