Contactez PCBark


Un fabricant de circuits imprimés rigides-flexibles fabrique des circuits qui associent des sections rigides en FR-4 à des circuits souples en polyimide dans une structure continue, qualifiée selon IPC-6013E et conçue conformément à IPC-2223E. Le tableau de référence ci-dessous présente les principales spécifications ; les sections suivantes détaillent les matériaux, la fabrication, les normes et la fiabilité.
Spécifications clés
| Spécification de qualification applicable | IPC-6013E (révision en vigueur, septembre 2021) |
| Spécification de conception applicable | IPC-2223E |
| Rayon de pliage habituel (multicouche) | 10-15x l’épaisseur du circuit imprimé |
| Cuivre pour circuit souple dynamique | Cuivre recuit laminé (RA), >1 000 000 cycles avec un rayon de 5 mm |
| Cuivre pour circuit souple statique | Cuivre électrodéposé (ED) acceptable, <1,000 cycles avec un rayon de 5 mm |
| Substrat souple | Film de polyimide, stable de -200°C à 400°C (Kapton est le nom commercial de DuPont pour cette famille de matériaux) |
| Pistes et espacements habituels sur les couches internes et externes | 2mil / 2mil (capacité courante dans le secteur, à confirmer auprès du fabricant) |
| Tolérance habituelle de perçage et de métallisation des trous traversants | ±0,05 mm (capacité courante dans le secteur, à confirmer auprès du fabricant) |
| Plage d’épaisseur totale des circuits rigides-flexibles | 0,25 mm – 6,0 mm (capacité courante dans le secteur, à confirmer auprès du fabricant) |
| Poids de cuivre habituel dans la zone souple | 0,5oz – 2oz (capacité courante dans le secteur, à confirmer auprès du fabricant) |
| Délai de fabrication habituel | 7-20 jours de fabrication, 1-2 jours pour le traitement d’une demande de devis ; certains fabricants proposent des délais express à partir de 1 jour (valeurs courantes dans le secteur, à confirmer auprès du fabricant) |
Un fabricant de circuits imprimés rigides-flexibles réalise des circuits en une seule pièce continue, en intégrant des circuits souples en polyimide entre des sections rigides en FR-4. Il n’est donc pas nécessaire d’ajouter les connecteurs et les câbles qui relieraient autrement des assemblages de circuits imprimés rigides distincts. C’est principalement pour cette raison que les ingénieurs de l’aérospatiale, du médical et de l’automobile spécifient des circuits rigides-flexibles plutôt que des assemblages de circuits avec câbles dans les applications exposées aux vibrations ou au pliage, ou devant s’insérer dans un espace compact.
Les circuits imprimés rigides-flexibles sont qualifiés selon IPC-6013E et conçus conformément à IPC-2223E. Je précise cette différence, car presque tous les sites de fabricants confondent les deux et affirment que leur circuit est « conforme IPC ». IPC-6013E définit les exigences de qualification, les types de conception (par exemple, les types 1 à 4 pour les circuits rigides) et les classes 1 à 3(S), où 3(S) indique un niveau de contrôle renforcé. IPC-2223E énonce les règles de conception spécifiques à respecter pour obtenir la qualification IPC-6013E. Beaucoup de circuits présentés comme « certifiés IPC » ne sont même pas conçus selon IPC-2223E.
Qu’est-ce qu’un circuit imprimé rigide-flexible ?
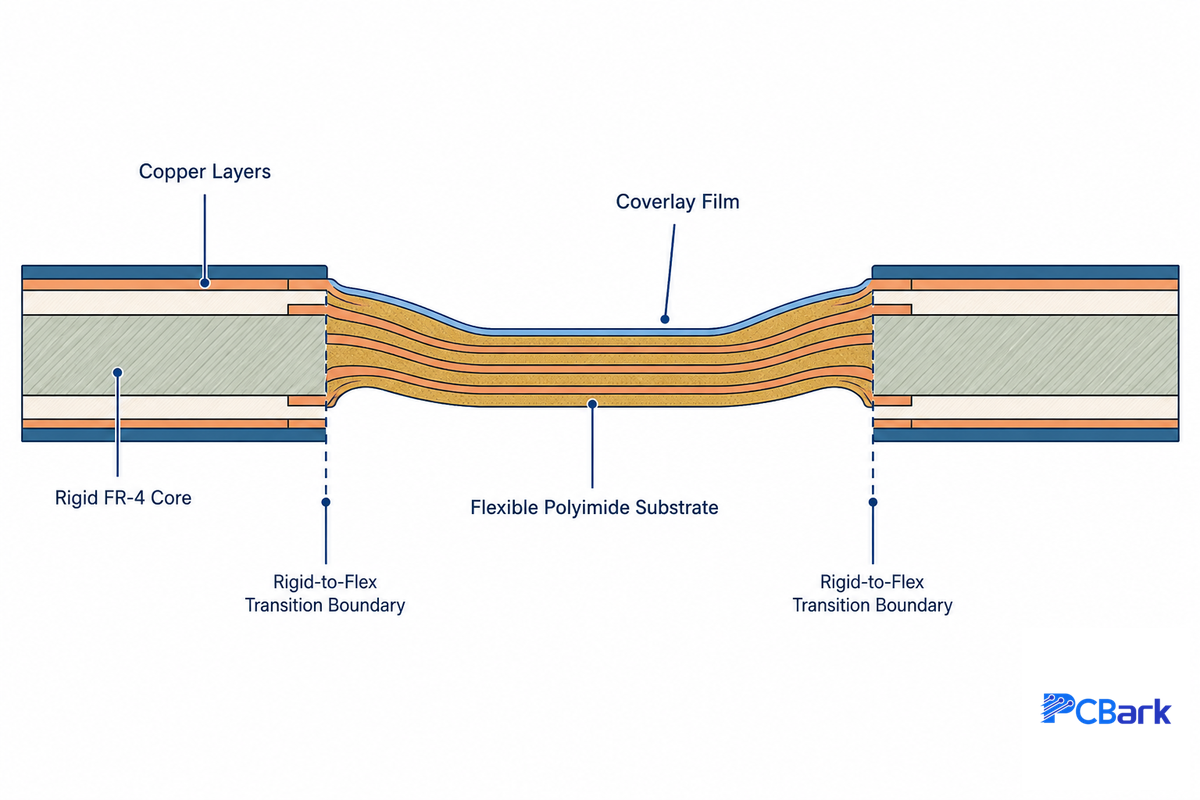
Un circuit imprimé rigide-flexible est un circuit continu dans lequel des couches de circuits souples en polyimide rejoignent des sections rigides en FR-4, remplaçant ainsi les câbles et les connecteurs qui relieraient autrement des circuits imprimés rigides distincts. Les parties souples se plient une fois lors de l’assemblage (circuit souple statique) ou se plient de façon répétée en fonctionnement (circuit souple dynamique), tandis que les sections rigides accueillent les composants électroniques et les connecteurs à haute densité et transportent des courants plus élevés.
Les sections souples assurent les interconnexions de faible puissance. L’article méthodologique de la NASA sur la conception robotique rigide-flexible rigid-flex robotics design methodology paper (Bell, 2022, IEEE) considère cette construction comme une catégorie structurelle à part entière, qui nécessite une validation spécifique par éléments finis, et non comme une simple variante des conceptions entièrement rigides ou entièrement souples.
Un circuit imprimé rigide-flexible se distingue d’un circuit entièrement souple, sans aucune section rigide (comme un circuit imprimé souple), mais aussi d’un circuit imprimé rigide auquel est raccordé un cavalier plat, constitué d’un câble imprimé souple (FPC) distinct, plutôt que d’une couche souple intégrée au même empilement de couches en cuivre. Le rigide-flexible est un compromis entre les deux. Sa section rigide est suffisamment robuste pour maintenir solidement les composants électroniques, tandis que sa section souple élimine le recours à un câble assemblé. Il est essentiel de classifier correctement le circuit dès la phase de conception : les circuits imprimés souples, les sections rigides et les sections rigides-flexibles sont soumis à des contraintes de fabricabilité spécifiques. Une erreur à ce stade coûte cher une fois les outils de production fabriqués. C’est précisément le type de question que l’équipe d’ingénierie de PCBark examine avant d’établir un devis pour un programme automobile ou médical, où la maîtrise des processus selon ISO 9001 et IATF 16949 dépend d’une classification correcte dès la première analyse DFM. Que votre équipe parle de conception de circuits imprimés rigides-flexibles, de circuits imprimés flex-rigides ou simplement de circuits rigides-flexibles, la terminologie varie selon les fournisseurs, mais la technologie sous-jacente reste la même. Les technologies avancées et les constructions multicouches rigides-flexibles ont largement dépassé les conceptions simples à deux couches courantes il y a dix ans.
Circuits imprimés rigides-flexibles ou circuits rigides séparés avec câbles : l’argument technique
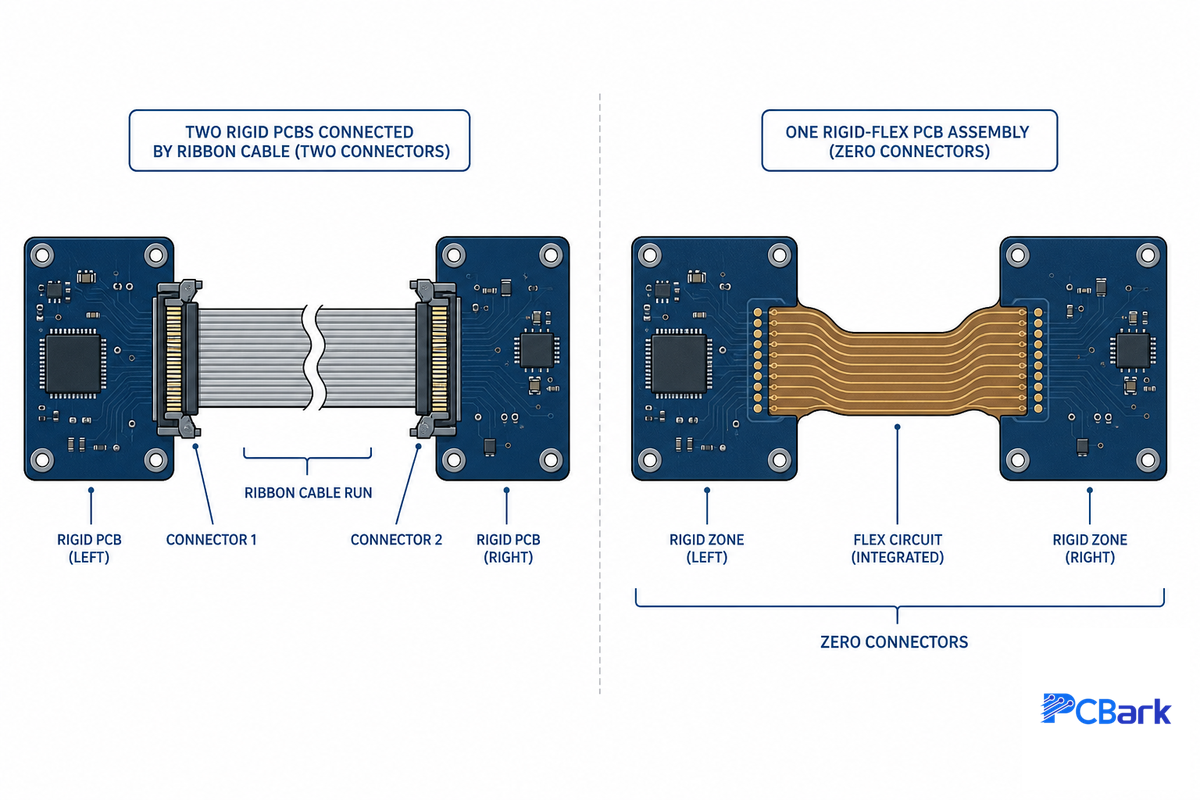
L’avantage le plus souvent cité de la construction rigide-flexible est sans doute l’élimination des points de connexion et des modes de défaillance associés, comme la corrosion des connecteurs, l’usure par frottement due aux vibrations et la défaillance du dispositif de maintien du câble. C’est une raison tout à fait valable pour laquelle les circuits rigides-flexibles sont utilisés dans de nombreux produits aérospatiaux et militaires, qui doivent rester extrêmement robustes pendant plusieurs années de fonctionnement.
« Un circuit rigide-flexible peut durer plus longtemps que trois circuits rigides reliés par des connecteurs, non pas parce que le matériau est plus résistant, mais parce qu’il ne reste aucun point de connexion susceptible de tomber en panne. »
Mais « moins de connecteurs signifie toujours plus de fiabilité » ne raconte pas toute l’histoire. Le brevet américain US12382583B2 (NIO Technology Anhui, délivré en août 2025) illustre délibérément l’approche inverse : un assemblage de caméra automobile répartit le capteur d’image et l’électronique du connecteur sur deux circuits rigides distincts, reliés par un pont souple. L’objectif est d’empêcher les contraintes mécaniques et la chaleur du côté du connecteur de se transmettre au circuit du capteur et de perturber l’alignement optique entre l’objectif et le capteur. Dans cette conception, le rigide-flexible n’est pas choisi pour éliminer les connecteurs, mais pour isoler un îlot rigide sensible d’un autre soumis aux perturbations. Lors d’une revue de conception, la vraie question est de savoir si le rigide-flexible doit supprimer des points de défaillance ou isoler des domaines les uns des autres. Ces deux justifications sont différentes et conduisent à des empilements de couches différents : les confondre est une erreur qui entraîne une refonte inutile, une fois que le programme automobile ou aérospatial est déjà en phase de fabrication des outils. L’analyse DFM de PCBark commence par cette question, avant l’établissement du devis. La réduction de l’encombrement et du poids, ainsi que la liberté de conception qu’elle offre pour le boîtier, expliquent pourquoi la solution rigide-flexible l’emporte souvent sur les assemblages avec câbles lorsque l’espace et le poids sont limités. Toutefois, ces gains de qualité et de fiabilité ne sont réels que si la question de l’isolation ou de l’élimination évoquée ci-dessus a d’abord été correctement tranchée.
Architecture de l’empilement des couches et zone de transition entre parties rigide et souple
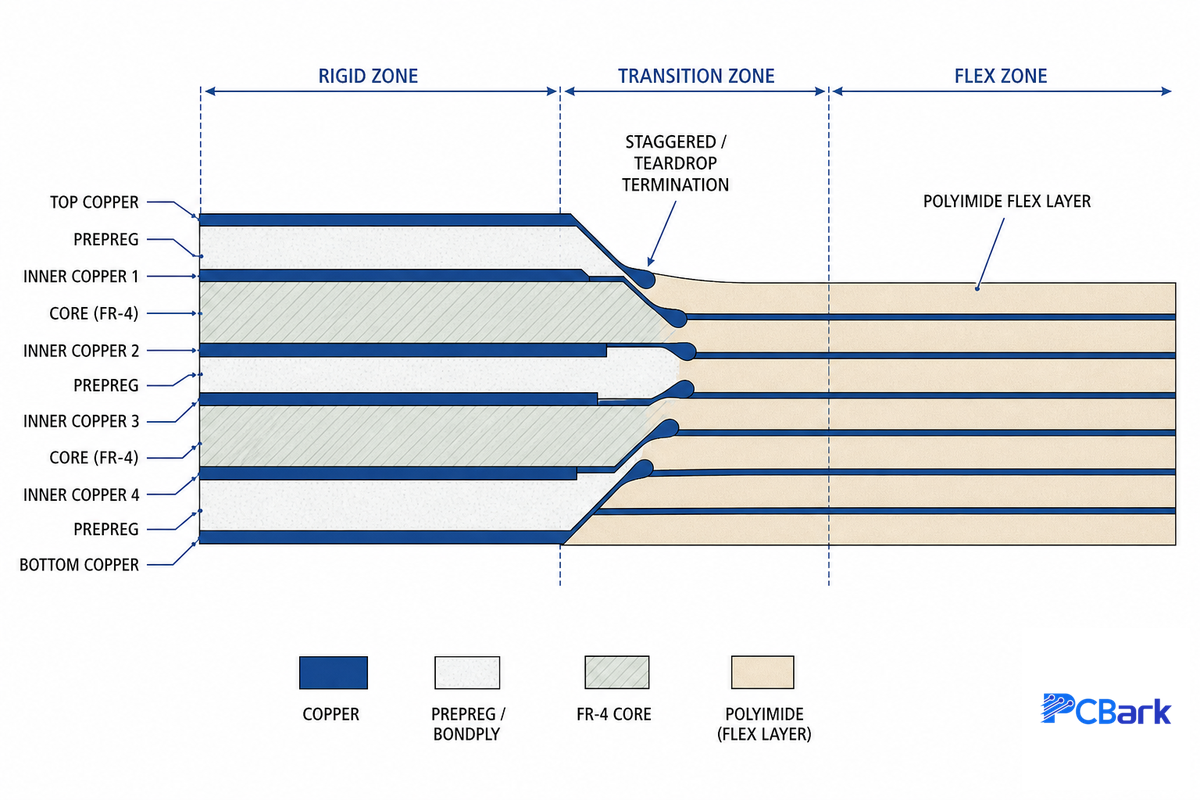
L’empilement des couches d’un circuit rigide-flexible est organisé en zones : zones rigides (noyau en FR-4 et couches de cuivre, comme pour un circuit imprimé multicouche standard), zones souples (film de polyimide et cuivre, protégés par un film de protection plutôt que par un masque de soudure) et zones de transition où les deux se rejoignent. C’est au niveau des zones de transition que les revues de conception passent le plus souvent à côté d’un risque — non parce que les ingénieurs ignorent leur existence, mais parce que, comme le précise une note de conception d’un fabricant, les problèmes de ces zones « ne sont pas toujours visibles sur les seules couches Gerber ». Il faut vérifier la limite entre les zones à partir du dessin réel de l’empilement des couches, et non la déduire des fichiers de couches 2D. Omettre cette vérification est une erreur fréquente et coûteuse, qui se manifeste par des pistes fissurées une fois que la ligne d’assemblage automobile ou industrielle s’est déjà engagée dans la conception. L’analyse DFM de PCBark repère cette lacune avant la fabrication des outils, et non après. Un brevet récent sur les méthodes de fabrication, CN119815718B, traite précisément ce risque dans les zones de transition des constructions rigides-flexibles à faisceaux de câbles et à rapport d’aspect élevé. Dans les zones rigides, les trous métallisés traversants se comportent comme dans la fabrication standard de circuits rigides ; seules la métallisation de la zone souple et son interface avec le film de protection nécessitent un contrôle de processus différent.
IPC-2223E et IPC-6013E définissent tous deux des exigences précises pour cette limite, qui ne se résument pas à la consigne générale « éloigner les pistes de la zone de pliage » : espacement entre le trou et le bord près de la limite rigide-souple, routage des conducteurs dans les zones de pliage (pastilles en forme de goutte et conducteurs décalés — et non empilés — d’une couche à l’autre pour éviter une ligne de fissure unique), contrôle de l’épaisseur du diélectrique entre les zones rigides et souples et, dans la formulation plus récente d’IPC-6013E, exigences propres aux couches internes métallisées, au retrait du diélectrique à la limite et aux structures de microvias remplies de cuivre désormais présentes dans les conceptions rigides-flexibles à plus haute densité.
📐 Note technique
Le nombre de couches détermine directement le rayon de pliage minimal : les sections souples à une seule couche tolèrent 3-6x l’épaisseur du circuit imprimé, celles à deux couches 7-10x, et les sections souples multicouches des circuits rigides-flexibles nécessitent 10-15x l’épaisseur du circuit imprimé pour éviter un risque significatif de fissuration du cuivre. Si la géométrie de votre boîtier ne permet pas d’obtenir ce rayon avec le nombre de couches spécifié, il faut réduire le nombre de couches dans la zone de pliage, et non imposer un rayon plus serré.
Matériaux des substrats souples : polyimide, Kapton et systèmes de films de protection
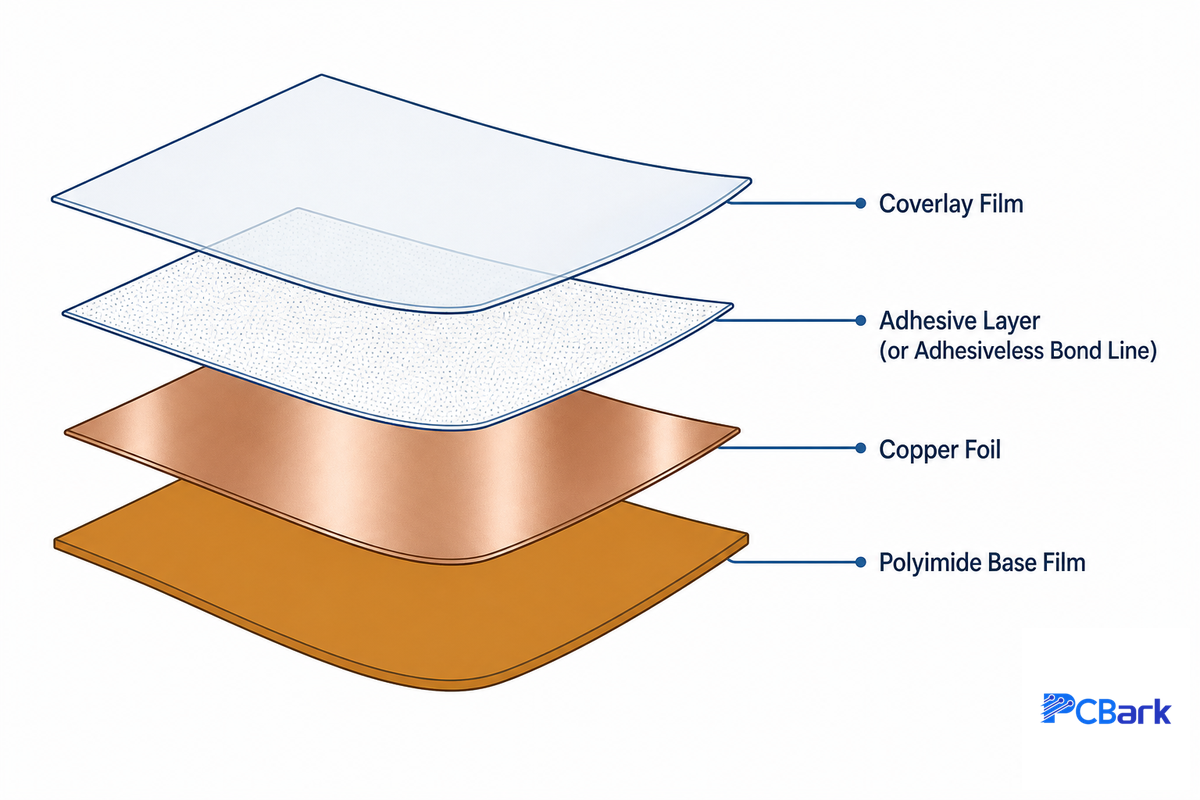
Le film de polyimide constitue le substrat de la couche souple. Ce polymère est choisi pour des propriétés que le FR-4 ne peut égaler : il reste mécaniquement stable et électriquement isolant entre environ -200°C et 400°C. C’est pourquoi les circuits souples et rigides-flexibles sont utilisés aussi bien dans les outils de diagraphie de forage pétrolier et gazier que dans les applications aérospatiales soumises à de fortes variations thermiques. « Kapton » est le nom commercial de DuPont pour une famille de films en polyimide, et non une catégorie de matériau distincte. Si une fiche technique mentionne « Kapton ou polyimide », elle désigne deux fois le même matériau. Demandez au fabricant quelle est la marque du film et quel système adhésif est proposé (à base d’adhésif ou sans adhésif, comme certaines constructions de type DuPont Pyralux).
Le film de protection — un film de polyimide laminé sur le cuivre souple à l’aide d’un adhésif — influe également sur la fiabilité : il remplace le masque de soudure sur les parties souples, et une adhérence insuffisante peut entraîner son délaminage. Trois familles de documents IPC encadrent différents aspects, ce qui constitue un piège fréquent lors de l’approvisionnement : IPC-4562(R2023) décrit les caractéristiques de la feuille de cuivre (structure des grains, tolérances d’épaisseur et préparation de surface) avant son application ; IPC-6013E qualifie le produit fini ; IPC-2223E indique comment le circuit aurait dû être conçu au départ. Si le fabricant ne connaît qu’une seule de ces familles de documents, il ne vous a pas réellement protégé contre ce risque lié aux matériaux. Les matériaux souples présentent aussi une caractéristique de durabilité à préciser : les systèmes adhésifs souples ne réagissent pas comme les films de protection en polyimide lorsqu’ils sont exposés aux UV ou aux cycles thermiques. Une conception qui ignore le vieillissement différent des matériaux finira inévitablement par entraîner un décollement du film de protection. La norme d’assurance qualité GSFC-STD-8001 de la NASA considère ce profil de vieillissement comme un élément des essais d’acceptation, et non comme une réflexion après coup.
Fabrication des circuits imprimés rigides-flexibles : séquence de lamination en 3 zones
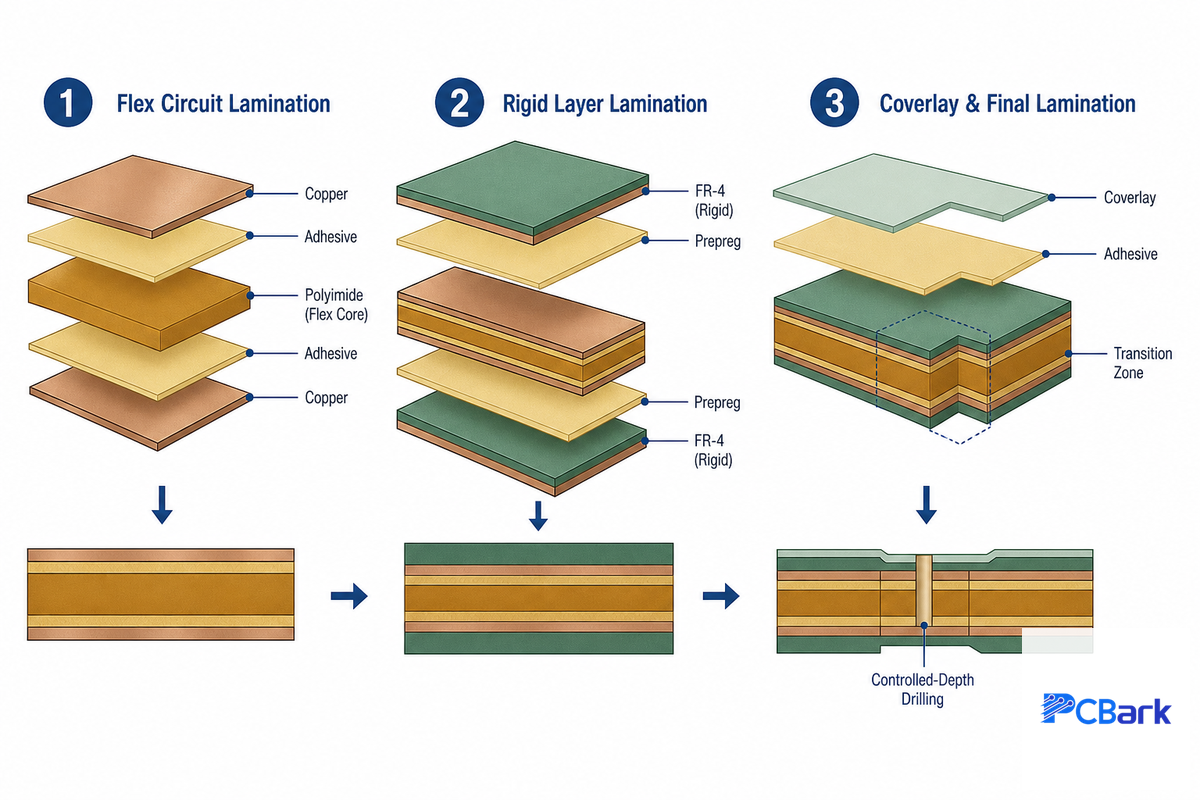
La fabrication des circuits rigides-flexibles se déroule en plusieurs étapes successives, et non en une seule opération de lamination comme pour un circuit rigide multicouche standard. Les noyaux souples sont d’abord fabriqués, testés et contrôlés. Les couches rigides sont ensuite laminées successivement sur les faces supérieure et inférieure afin de conserver un repérage cohérent entre les parties souples et rigides d’une presse à l’autre, tout en protégeant la zone de transition des bavures de résine à chaque étape.
Ce processus séquentiel explique pourquoi la fabrication des outils pour circuits rigides-flexibles coûte couramment bien plus de $1 000, même pour une commande de prototypes modeste. À titre indicatif, les tarifs communiqués par les fournisseurs pour 2026 s’élèvent à environ $1,80-$3,50 par pouce carré pour un circuit souple seul à 2 couches, et à $12-$30 par pouce carré pour une conception souple HDI dense (les prix varient selon la région, le volume et le cours du cuivre). Il explique également les délais plus longs que pour un circuit rigide ayant le même nombre de couches, une fois pris en compte la fabrication des outils : chaque cycle de presse supplémentaire ajoute un risque de défaut de repérage à détecter avant le cycle suivant, et un seul cycle mal aligné peut imposer de refaire tous les outils plutôt que d’effectuer une simple reprise. Les fournisseurs qui annoncent un tarif uniforme au pouce carré sans détailler séparément les outils intègrent généralement ce coût de $1 000-plus à un tarif unitaire supérieur pour votre première série de production. Il vaut mieux leur poser directement la question avant de comparer les devis. L’analyse de fabricabilité lors de la conception — vérification de l’empilement des couches, des tolérances des zones de transition et des découpes du film de protection par rapport au processus réel du fabricant, et non à une liste de contrôle générique — permet de maîtriser cette production en plusieurs étapes plutôt que de s’enliser dans des reprises. C’est aussi l’étape de revue la plus souvent omise lorsqu’un devis est établi dans la précipitation.
💡 Conseil de pro
Avant de soumettre les fichiers Gerber, demandez à votre fabricant de décrire en trois étapes le processus de fabrication rigide-flexible : « fabrication et tests du noyau souple », « lamination séquentielle des parties rigides » et « protection des zones de transition ». Si le fabricant se contente de répondre « nous faisons la lamination », il décrit un processus prévu pour un produit rigide standard. Ce processus ne comprend pas la lamination séquentielle spécialisée des parties rigides nécessaire à une construction rigide-flexible ; il risque donc d’entraîner l’effet « livre » et des problèmes de contamination dus aux coulures de résine des couches rigides dans la couche souple.
L’analyse de fabricabilité permet d’éviter l’effet « livre », provoqué par la différence de distance parcourue par les couches souples externes et internes lors des transitions et source de contraintes mécaniques si la conception n’en tient pas compte. Pour cela, il faut répartir les zones de transition à différents niveaux de couches plutôt que de les aligner aux mêmes coordonnées X-Y. Omettre cette vérification est une erreur récurrente dans la fabrication de circuits rigides-flexibles pour les programmes automobiles et industriels. C’est le type de risque que les ingénieurs de processus de PCBark vérifient avant d’établir un devis de fabrication. Les services express de fabrication de circuits souples et de prototypage de circuits imprimés souples permettent précisément de raccourcir le délai de production standard de 7-20 jours pour les petites séries, sans supprimer les étapes de lamination séquentielle décrites ci-dessus : ils réduisent l’attente, pas les contraintes physiques. Un brevet de procédé récent, CN119893894B, traite précisément de ce type de problème de repérage lors de la lamination de plusieurs circuits denses.
HDI et microvias dans les circuits rigides-flexibles : les perspectives de la miniaturisation
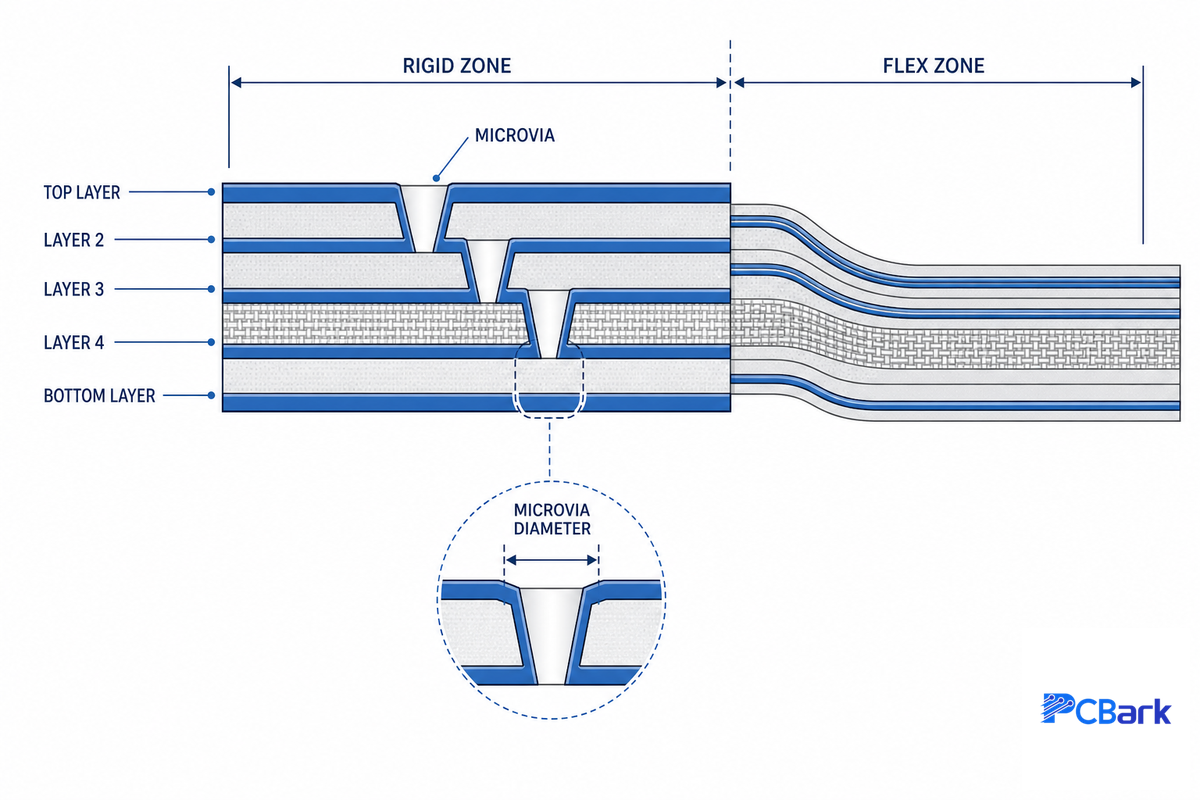
Les technologies d’interconnexion à haute densité — microvias percés au laser à la place des trous traversants percés mécaniquement, empilement de vias entre couches quelconques — sont de plus en plus utilisées dans les sections rigides des circuits imprimés rigides-flexibles pour augmenter la densité des composants sans agrandir le circuit. La formulation récente d’IPC-6013E mentionne explicitement les structures de microvias remplies de cuivre parmi les critères de qualification. C’est le signe que cette combinaison, autrefois marginale, est devenue une pratique de conception courante plutôt qu’une demande spéciale isolée.
Un compromis à connaître avant d’en faire la demande : les microvias empilés présentent leurs propres risques de fatigue thermomécanique. Une colonne de vias empilés concentre les contraintes différemment d’un via à profondeur unique, et les tests de fiabilité doivent tenir compte de l’empilement, et pas seulement du rapport d’aspect de chaque via. L’HDI dans les parties rigides-flexibles augmente la densité, mais ne supprime pas l’obligation de réaliser des tests de fiabilité : elle ajoute un nouveau mode de défaillance à tester. Les équipements de pointe de perçage laser des microvias réduisent l’écart entre la fabrication de circuits imprimés rigides-flexibles et celle de circuits rigides HDI standard. Cependant, les exigences de qualification des circuits souples à haute densité restent régies par IPC-6013E, et non par la liste des équipements. Omettre cette étape de qualification pour une conception automobile ou médicale avec microvias est une erreur qui peut coûter un cycle complet de requalification de 1 year après la découverte du problème lors des retours du terrain. Le brevet CN119893894B sur les méthodes de fabrication de circuits denses traite d’un risque similaire de fatigue des structures empilées.
IPC-6013 et IPC-2223 : ce que chaque norme qualifie réellement
IPC-6013E est la spécification de qualification et de performance des circuits imprimés souples et rigides-flexibles. Elle définit les types (1 à 4, selon la construction des couches et la configuration rigide-flexible), les classes (1, 2, 3 et 3(S) pour les applications spatiales) et les essais d’acceptation que le circuit fini doit réussir. IPC-2223E est la norme de conception sectorielle. Elle définit la conception initiale du circuit : espacement entre trous et bords, routage des conducteurs dans les zones de pliage, épaisseur du diélectrique entre les zones rigides et souples, ainsi que des règles générales, comme limiter autant que possible à 1-2 le nombre de couches souples pour maximiser la flexibilité et réduire les coûts. Le lien entre ces normes est direct, et non parallèle : IPC-6013E précise dans son propre périmètre qu’elle couvre les exigences de qualification « des circuits imprimés souples conçus selon IPC-2221 et IPC-2223 ». En résumé, 6013 est l’examen, tandis que 2223 (et son équivalent pour les circuits rigides, 2221) est le programme que le circuit est censé avoir suivi avant de passer l’examen.
| Type | Construction | Classe typique adaptée | Indication pour l’acheteur |
|---|---|---|---|
| Type 1 | Circuit souple simple face, sans section rigide | Classe 1 | Circuit souple grand public de base, contrôle minimal, gamme de prix la plus basse |
| Type 1 | Circuit souple simple face, sans section rigide | Classe 2 | Circuit souple grand public à fonction dédiée, sollicitations mécaniques modérées |
| Type 2 | Circuit souple double face | Classe 2 | Densité de pistes plus élevée pour un circuit entièrement souple, toujours sans îlot rigide |
| Type 2 | Circuit souple double face | Classe 3 | Circuits entièrement souples à fiabilité renforcée, destinés à un cycle d’utilisation industriel |
| Type 3 | Circuit souple multicouche, sans section rigide | Classe 2 | Routage dense sur circuit entièrement souple, par exemple pour des assemblages de nappes de caméra |
| Type 3 | Circuit souple multicouche, sans section rigide | Classe 3 | Haute densité sur circuit entièrement souple, cycles d’utilisation proches de ceux des applications aérospatiales et médicales |
| Type 4 | Circuit rigide-flexible — couches souples multicouches et sections rigides | Classe 2 | Circuit rigide-flexible standard pour applications industrielles et automobiles, gamme commerciale la plus courante |
| Type 4 | Circuit rigide-flexible — couches souples multicouches et sections rigides | Classe 3 | Circuit véritablement rigide-flexible, gamme à fiabilité renforcée ; c’est le niveau de qualification sur lequel porte ce guide |
| Type 4 | Circuit rigide-flexible — couches souples multicouches et sections rigides | Classe 3(S) | Exigences supplémentaires pour les applications spatiales, niveau de contrôle et d’essai le plus strict, rigueur d’acceptation approximativement équivalente à celle de MIL-PRF-31032 |
Cette dernière équivalence n’est pas une affirmation commerciale : la spécification de performance MIL-PRF-31032 de la Defense Logistics Agency, consacrée aux circuits imprimés rigides, rigides-flexibles et souples, est la spécification militaire citée par les acheteurs lorsqu’ils ont besoin d’une référence reconnue par le gouvernement pour la certification IPC-6013 de classe 3 d’un fournisseur. De son côté, la norme d’assurance qualité de la NASA pour les circuits imprimés (GSFC-STD-8001) exige que les essais d’acceptation des circuits souples soient effectués directement selon le tableau 4-3 d’IPC-6013. Deux sources gouvernementales indépendantes, et non un simple blog du secteur, traitent donc IPC-6013 comme le document de référence pour la qualification de cette catégorie de circuits.
La rigueur des essais de fiabilité dépend directement de la classe attribuée. Selon IPC-6013E, les circuits de classe 2 et de classe 3 sont vérifiés par des essais de contrainte sur les interconnexions (IST) : des cycles thermiques servent à mesurer les variations de résistance dues aux microfissures qui précèdent l’ouverture d’un circuit, ainsi que les cycles environnementaux requis pour l’application du produit fini. Selon le rapport technique de la NASA sur le contrôle et l’inspection des circuits imprimés (NTRS 20180005658), les circuits rigides-flexibles plus épais nécessitent un temps de séchage plus long en cours de fabrication. C’est précisément le type d’information de procédé à intégrer à un plan de classe 3(S), mais dont un plan de classe 1 peut se passer. Attribuer la classe 3 d’IPC-6013 sans préciser les méthodes d’essai applicables à votre fabrication est une façon courante d’acheter un circuit qui satisfera aux exigences documentaires, mais pas aux conditions d’utilisation réelles.
Circuits souples statiques ou dynamiques : choix de la feuille de cuivre et règles de conception du rayon de pliage
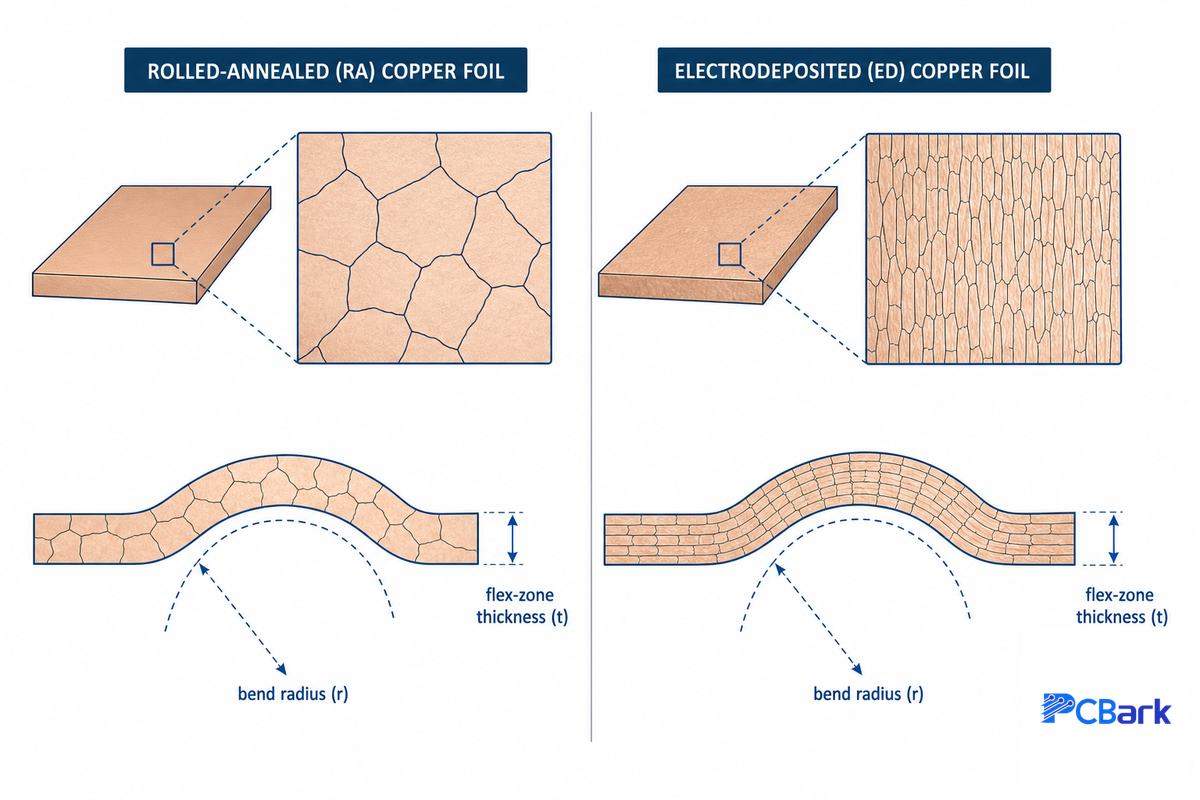
Le type de feuille de cuivre choisi est le facteur qui détermine le plus la conception d’un circuit rigide-flexible, selon que le pliage de la partie flexible intervient une seule fois lors de l’assemblage (flexion statique) ou se répète pendant toute la durée de vie du produit (flexion dynamique). La ductilité supérieure du cuivre RA (allongement de 20-30 % pour une feuille recuite laminée [RA], contre 10-15 % pour une feuille électrodéposée standard [ED], selon des recherches publiées sur les essais de fatigue utilisant les méthodes astm E796 et IPC-TM-650) se traduit directement par une durée de vie en fatigue cyclique supérieure de plusieurs ordres de grandeur. Cela confirme les données communiquées par des fabricants, qui indiquent moins de 1 000 cycles pour une feuille ED contre plus de 1 000 000 pour une feuille RA, à rayon de pliage équivalent. Vous pouvez considérer le multiplicateur précis comme une valeur qui dépend à la fois du fournisseur et de l’épaisseur de la feuille, et non comme une constante universelle.
⚠️ Important
Ce rapport de 1,000x, à épaisseur de feuille et rayon de pliage identiques, n’est pas une valeur absolue applicable indépendamment de votre empilement des couches. D’après les résultats expérimentaux de recherches sur les essais de fatigue, la durée de vie en fatigue cyclique des feuilles de cuivre minces dépend de l’épaisseur du film et de la taille des grains, ainsi que de la catégorie RA ou ED, mais ce facteur peut être estimé de façon raisonnable. La règle empirique veut que le cuivre RA dure 1 000 fois plus longtemps que le cuivre ED ; lorsque vous aurez dépassé la phase de conception initiale, consultez les données du fournisseur de feuilles du fabricant correspondant à l’épaisseur concernée.
C’est là que se joue concrètement la différence de fatigue entre RA et ED : si le pliage de la partie flexible n’a lieu qu’une seule fois (par exemple, lorsque la pièce est pliée pour être assemblée dans le boîtier du produit final), le cuivre ED est une option acceptable et économique. En revanche, si la partie flexible est régulièrement pliée pendant l’utilisation du produit (diaphragme d’appareil photo, charnière articulée, etc.), vous aurez besoin d’une feuille RA et devrez vous attendre à payer plus cher. Si vous faites le mauvais choix, vous rejoindrez les nombreux ingénieurs dont l’erreur figure déjà au palmarès des erreurs de conception.
Le rayon de pliage demande la même prudence. On cite souvent comme règle empirique un rayon de pliage minimal égal à 6-10x l’épaisseur totale de la section flexible. PCBWay a publié un tableau de ses capacités : 3-6x pour un circuit imprimé flexible monocouche, 7-10x pour un circuit imprimé flexible à deux couches et 10-15x pour une partie flexible multicouche intégrée à un circuit rigide-flexible. Des ingénieurs de terrain ont indiqué sur des forums professionnels que cette règle empirique ne s’applique pas strictement dans la pratique : certains appareils grand public à charnière présentent un pliage visiblement plus serré que ne le laisserait prévoir un calcul strict de 6-10x. Cela signifie généralement que le fabricant a pris des raccourcis sur certains points : feuille plus mince, épaisseur totale de la partie flexible réduite et durée de vie garantie en cycles inférieure à celle qu’exigerait une conception à usage général. L’étude de la NASA sur la conception de circuits rigides-flexibles pour la robotique valide les hypothèses relatives au rayon de pliage et à la fatigue par une analyse par éléments finis, plutôt qu’en se fondant uniquement sur des multiplicateurs empiriques.
📐 Note technique — Exemple détaillé
Un circuit rigide-flexible à 4 couches aura une épaisseur totale de 0,20mm (0.008″) dans la zone flexible. Avec le multiplicateur de 10-15x pour une structure multicouche, le rayon de pliage minimal sera de 0,20mm × 10 à 0,20mm × 15, soit de 2,0mm à 3,0mm. Si la conception de votre boîtier impose un rayon de pliage de 1,5mm à cette épaisseur, au lieu de forcer votre empilement à 4 couches dans un pliage impossible que le cuivre ne peut pas supporter, réduisez à 2 couches la section flexible au niveau du pliage (multiplicateur de 7-10x, rayon minimal de 1,4mm-2,0mm).
Applications des circuits rigides-flexibles : aéronautique et spatial, dispositifs médicaux portables, automobile
Dans l’aéronautique et la défense, les assemblages de cartes électroniques utilisent des circuits rigides-flexibles pour éliminer les câbles avec connecteurs, qui posent des problèmes récurrents de maintenance sous l’effet des vibrations et des cycles thermiques. La qualification de classe 3(S) de la norme IPC-6013E existe spécifiquement pour ce segment. Les dispositifs médicaux — sondes d’imagerie, aides auditives, moniteurs portables — sont des applications de premier plan lorsque l’espace est limité et que l’assemblage ne peut pas être facilement réparé. Les dispositifs portables en contact avec la peau doivent également être certifiés biocompatibles selon ISO 10993-1, indépendamment de la qualification IPC.
L’automobile compte parmi les secteurs qui adoptent le plus ces circuits, tant pour les modules de caméra (ADAS) que pour les systèmes de gestion de batterie. Comme indiqué, le brevet de NIO (US12382583B2) illustre le choix explicite des ingénieurs automobiles d’une conception composée de deux cartes et d’un pont flexible, afin d’isoler mécaniquement et thermiquement le capteur de la caméra en le séparant de l’électronique des connecteurs. L’électronique grand public et les équipements de télécommunication complètent les applications à grand volume : le coût unitaire des circuits rigides-flexibles est plus élevé, mais ils réduisent sensiblement les coûts d’assemblage et l’encombrement du produit. Dans tous ces secteurs, les circuits imprimés flexibles et les circuits imprimés rigides-flexibles répondent au même besoin : éliminer un point de défaillance lié à un connecteur ou à un câble dont la fiabilité serait autrement inacceptable.
Questions à poser à un fabricant de circuits rigides-flexibles avant de vous engager
Une fois la décision technologique prise, l’approvisionnement constitue un sujet distinct des questions de conception abordées plus haut. Au minimum, vérifiez quatre points : le type et la classe IPC-6013E auxquels le fabricant procède régulièrement à des qualifications (et pas seulement sa conformité à l’IPC) ; s’il préconise une feuille RA ou ED pour votre zone flexible, et pourquoi ; comment il décrit sa séquence de lamination (une véritable fabrication séquentielle en 3 zones, et non une seule étape) ; et quelles données d’essais de fiabilité il peut fournir pour des circuits de votre classe.
Que vous évaluiez PCBWay, Sierra Circuits, TTM Technologies ou un atelier plus modeste qui affirme fabriquer « ici même aux États-Unis », les quatre mêmes questions s’appliquent, quel que soit son discours commercial. Un fabricant capable de répondre précisément aux quatre questions — sans formules vagues comme « flexibles de qualité » ou « meilleure qualité, livraison rapide » — mérite que vous lui demandiez un devis. Négliger cette vérification est une erreur fréquente et coûteuse, qui ne se révèle qu’après l’engagement des outillages pour un programme automobile ou médical.
Quel que soit le stade de votre projet de circuit imprimé, du développement produit initial à l’analyse des capacités de conception du fabricant, vérifiez si son équipe d’ingénieurs peut fabriquer et assembler le circuit terminé en interne, ou si ces étapes font l’objet d’un transfert distinct. Vérifiez également si sa page consacrée aux « solutions rigides-flexibles » ou aux « solutions PCB » répond à vos besoins spécifiques avec des données plutôt qu’avec des adjectifs. Les détails complets des capacités — enveloppe de fabrication, plage de nombre de couches, offre clé en main de l’analyse DFM aux essais fonctionnels — figurent sur la page de PCBark consacrée à la fabrication de circuits imprimés rigides-flexibles et à l’enveloppe de fabrication, avec une matrice des capacités par niveau et un arbre de décision fiabilité-coût pour cette évaluation. Ces éléments sont comparés aux mêmes classes de qualification que celles documentées dans le dépôt USPTO US12382583B2.
Perspectives du secteur : convergence des HDI et des microvias, et prochaines évolutions
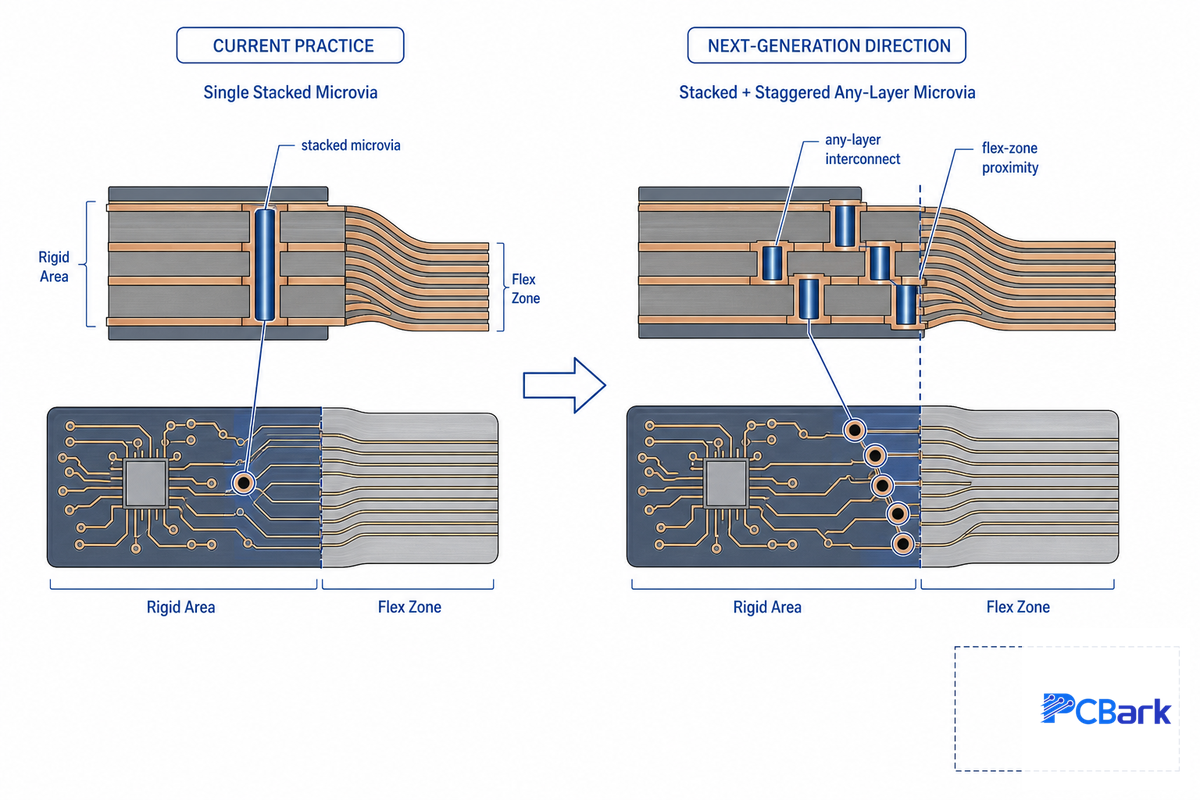
L’intégration de microvias HDI dans les sections rigides d’un circuit rigide-flexible par ailleurs classique est clairement la principale tendance de conception à court terme pour cette catégorie. Les microvias sur toutes les couches, les composants intégrés sur les zones rigides d’une conception flexible sur toutes les couches : ces évolutions sont portées par les mêmes exigences de miniaturisation qui stimuleront la croissance des HDI dans l’IoT, l’électronique médicale, l’ADAS et la 5G jusqu’en 2026. Pour les acheteurs, une conséquence majeure est que les exigences d’achat d’un « fabricant de circuits rigides-flexibles » et d’un « fabricant de circuits HDI » convergent. En bref, vous n’achetez plus deux compétences distinctes, mais une offre plus complète et plus étendue. Vous devez aussi prévoir de nouveaux essais de qualification sur les structures à microvias empilées, afin d’évaluer leur fatigue thermomécanique spécifique. Les résultats ne peuvent pas être simplement déduits des données de fiabilité existantes pour les circuits HDI seuls ou les circuits rigides-flexibles seuls. Le supposer est une erreur coûteuse qui ne se révèle qu’en cas de défaillance sur le terrain, une fois le programme automobile ou médical en production. PCBark et les autres fabricants certifiés IATF 16949 qualifient explicitement cette convergence au lieu de la tenir pour acquise. (Les prévisions de croissance du marché des HDI et des circuits rigides-flexibles varient considérablement selon les organismes de recherche ; elles ne donnent qu’une indication et ne remplacent pas les données de qualification propres à une conception.) Les recherches prospectives de la NASA sur la conception de circuits rigides-flexibles vont dans le même sens : c’est la méthode de validation structurelle, et non la taille brute du marché, qui permettra de suivre cette convergence.
FAQ
Q : Qu’est-ce qu’un circuit imprimé rigide-flexible ?
Voir la réponse
Un circuit imprimé rigide-flexible est une carte intégrée unique qui associe des sections rigides en FR-4 à des couches de circuit imprimé flexibles en polyimide, remplaçant ainsi les câbles et connecteurs dont une conception aurait autrement besoin. Il est qualifié selon IPC-6013E et conçu conformément à IPC-2223E ; ses zones flexibles acheminent les signaux dans des espaces étroits ou pliés.
Q : Qu’est-ce qui distingue les circuits imprimés rigides-flexibles des circuits imprimés classiques (rigides) ?
Voir la réponse
La structure d’un circuit imprimé rigide classique, généralement fabriqué entièrement en FR-4, exclut tout pliage sans fissuration du substrat ou délamination des pistes de cuivre. Un circuit imprimé rigide-flexible intègre des zones flexibles en polyimide à des sections rigides en FR-4, ce qui permet à certaines parties du circuit de se plier une seule fois lors de l’assemblage ou à répétition en fonctionnement, tout en accueillant des composants et en dissipant la chaleur comme un circuit classique. Cette distinction devient particulièrement importante lorsqu’un boîtier nécessite une connexion continue au niveau d’une charnière.
Q : Quelle est la différence entre un circuit imprimé flexible et un circuit imprimé rigide-flexible ?
Voir la réponse
Un circuit imprimé flexible est entièrement souple, sans section rigide, et ne peut généralement pas supporter de composants électroniques lourds sans raidisseur ajouté. Un circuit imprimé rigide-flexible associe les deux : du FR-4 rigide pour les composants et les connecteurs, et des sections flexibles là où la conception nécessite un pliage.
Q : Les circuits imprimés rigides-flexibles conviennent-ils aux applications à haute fiabilité ?
Voir la réponse
Oui. Les classes 3 et 3(S) de la norme IPC-6013E sont spécifiquement destinées aux applications à haute fiabilité et spatiales, avec des essais selon des critères d’acceptation dont la rigueur est considérée comme à peu près équivalente à celle de la spécification militaire MIL-PRF-31032 de la DLA. C’est pourquoi les circuits rigides-flexibles sont si courants dans les programmes de l’aéronautique et du spatial, de la défense et des dispositifs médicaux.
Q : Quelle classe IPC dois-je spécifier pour une conception rigide-flexible ?
Voir la réponse
La classe 2 couvre la plupart des conceptions industrielles et grand public, pour lesquelles une défaillance sur le terrain est gênante, mais pas catastrophique. La classe 3 s’applique aux usages où une défaillance serait coûteuse ou dangereuse à réparer après déploiement — systèmes de sécurité automobile, dispositifs médicaux, systèmes de commande industriels. La classe 3(S) est réservée au spatial et à la défense. La classe spécifiée doit également déterminer les méthodes d’essais de fiabilité utilisées par votre fabricant. Ne pas confirmer le plan d’essais après avoir spécifié la classe est une lacune fréquente.
Q : Combien de cycles de pliage un circuit imprimé rigide-flexible peut-il supporter ?
Voir la réponse
Cela dépend presque entièrement du choix de la feuille de cuivre pour un rayon de pliage donné : une feuille de cuivre ED standard se fissure généralement avant 1 000 cycles avec un rayon de pliage de 5mm, tandis qu’une feuille de cuivre RA peut dépasser 1 000 000 cycles dans les mêmes conditions de rayon. La structure des grains et l’épaisseur de la feuille influent également sur le chiffre exact. Considérez donc ces valeurs comme des ordres de grandeur pour la planification et, avant de vous engager dans une conception à flexion dynamique, confirmez auprès de votre fabricant la durée de vie réelle en cycles pour la feuille et l’épaisseur prévues.
L’équipe à l’origine de ce rapport
Ce guide a été élaboré à partir des documents de périmètre des normes IPC, de références techniques de la NASA et de la Defense Logistics Agency, de recherches publiées sur la fatigue des feuilles de cuivre et des dépôts actuels de l’USPTO sur la construction de circuits rigides-flexibles. Ces sources ont été recoupées avec les erreurs de conception les plus souvent citées dans la documentation technique des fabricants concernant le calcul du rayon de pliage et le choix des feuilles. L’équipe technique de PCBark a relu ce guide.
Références et sources
- GSFC-STD-8001, Exigences standard d’assurance qualité pour les circuits imprimésNASA Goddard Space Flight Center
- Contrôle et assurance qualité des circuits imprimésNASA Technical Reports Server
- MIL-PRF-31032, Spécification générale relative aux circuits imprimés et aux cartes de câblage impriméDefense Logistics Agency
- Caractérisation expérimentale du comportement en fatigue des feuilles de cuivre recuites laminéesGirard et al., HAL Open Science
- Comportement en fatigue des feuilles minces de cuivre et des circuits flexibles cuivre/KaptonResearchGate (méthodologie ASTM E796 / IPC-TM-650)
- US12382583B2, Circuit imprimé rigide-flexible à deux cartes pour caméras automobilesUSPTO / NIO Technology Anhui Co Ltd
- Relier les points : cinq bonnes pratiques de conception des circuits imprimés flexibles et rigides-flexiblesI-Connect007
- Circuits imprimés rigides-flexibles ou classiques : faire le bon choixAll About Circuits
Articles associés
- Fabricant de circuits imprimés rigides-flexibles : enveloppe de fabrication, niveaux de capacité et offre clé en main, de l’analyse DFM aux essais fonctionnelsGuide complet de PCBark sur les capacités et l’approvisionnement en circuits rigides-flexibles