Hochzuverlässige THT-Leiterplattenbestückung, wenn der Ausfall einer SMT-Lötstelle keine Option ist – zertifiziert nach IPC-A-610 Klasse III, ohne Mindestbestellmenge und mit kostenloser DFM-Analyse. PCBark bestückt Leiterplatten mit SMT und THT ebenso wie reine DIP-Leiterplatten für die Luft- und Raumfahrt, die Verteidigungsindustrie, die Industrie und die Medizintechnik, wo die strukturelle Integrität nicht beeinträchtigt werden darf. Mit über 20 Jahren Erfahrung in der Elektronikfertigung und einer jährlichen Produktionskapazität von 500.000 sqm werden Ihre THT-Bauteile auf jeder Fertigungslinie per Wellenlöten oder Selektivlöten verarbeitet.
ZUM AUSRICHTEN MIT DER MAUS DARÜBERFAHREN • ZUM WECHSELN KLICKEN
20+
Jahre Erfahrung in der Elektronikfertigung
500K sqm
Jährliche Bestückungskapazität
Klasse III
Höchste IPC-A-610-Klasse
Keine
Prototypen ab 1 Stück willkommen
24 Std.
Bearbeitungszeit für die DFM-Analyse
98.8%
Prozessausbeute (IPC APEX)
// THT_STRUKTURANALYSE
Warum THT-Bestückungen SMT bei mechanisch stark beanspruchten Designs überlegen sind
[FIG-01] STRUKTURANALYSE_DER_LÖTSTELLEN
Technische Daten: Vergleich der Verbindungsfestigkeit
Typische Zugfestigkeit einer THT-Lötstelle (SAC305), gemessen nach IPC oder NIST: 193-198 N nach dem Löten; nach 1.000 Stunden Temperaturwechselprüfung bei 125°C: 166-172 N Zugfestigkeit, also etwa 10x so viel wie bei einer vergleichbaren SMT-Lötstelle.
Eine Lotfüllung der Durchkontaktierungen von mindestens 75 %, eine ausreichende Benetzung auf der Austrittsseite (mindestens 270 Grad Umfangsbenetzung) und keinerlei Hohlräume gemäß IPC-A-610H Klasse III sind bei PCBark stets der Maßstab für THT- und hochdichte Bestückungen mit gemischten Technologien.
Laut einer auf der SMTA International vorgestellten Studie, die mehr als 250k Durchkontaktierungen auf komplexen Server-Leiterplatten mit gemischten Technologien erfasste, nähert sich die Gesamtausbeute 100 %. (Forschung von Celestica & IBM).
Mechanische Belastbarkeit
Die Durchstecktechnik bietet bei bestimmten Anwendungen eine höhere Stoß- und Vibrationsfestigkeit, eine höhere thermische Belastbarkeit und eine bessere Eignung für hohe Stromdichten (im Vergleich zu entsprechenden SMT-Bauteilen), weil die Anschlüsse der Bauteile durch die Leiterplatte hindurchreichen.
Anschließend werden die Anschlussdrähte auf der Ober- und Unterseite verlötet. So entsteht eine verankerte, dreidimensionale Verbindung, die mechanischen Belastungen deutlich besser standhält als SMT-Lötstellen. Fachleute aus der Luft- und Raumfahrt, der Verteidigungsindustrie und der Industrie schätzen die höhere mechanische Robustheit der THT-Technik bei den folgenden Anwendungen.
Kostenrisiko
Ein Entwicklungsfehler – die Vorgabe von Oberflächenmontage statt Durchstecktechnik – kostet bei der Behebung fast ausnahmslos um Größenordnungen mehr, als durch etwaige (oft geringfügige) Einsparungen bei den Bestückungskosten gewonnen wird.
Die Wahl der falschen Technologie bei der Spezifikation ist der teuerste Fehler bei der Leiterplattenbestückung. Das ungleiche Risiko ist eindeutig: Die falsche Technologie versagt noch vor dem ersten Wartungsintervall.
Marktdaten
Alle verfügbaren Marktdaten widersprechen der weitverbreiteten Auffassung, die Oberflächenmontage habe die Durchstecktechnik überflüssig gemacht (der DIP ist tot!…).
Allein der weltweite Markt für DIP-Sockel hatte 2024 ein Volumen von $1,52 billion und wächst bis 2033 mit einer durchschnittlichen jährlichen Rate von 5,6 %.6 % durchschnittliche jährliche Wachstumsrate. Eine für die IPC APEX EXPO in den USA veröffentlichte Studie von Indium Corp / JUKI schätzt, dass weltweit jährlich über 30 billion THT-Bauteile eingesetzt werden. SMT deckt bereits über 85 % der Designs am Markt ab und wird dies auch künftig tun, doch die kritischen ~10-15 %, bei denen mechanische Integrität Voraussetzung ist, werden stets auch THT-Technik enthalten.
Strukturelle Integrität
Für Ingenieure, die robuste Produkte entwickeln, bedeutet der Unterschied in der strukturellen Integrität zwischen SMT- und THT-Bestückungen in der Praxis beim Ausfall eines einzigen mechanischen Bauteils:
SMT-Bauteile halten allein durch die Verbindung an der Oberfläche – die metallurgische Verbindung zwischen Lotpaste und Pad. Diese ist gegenüber Vibrationen und thermischer Belastung spröde und versagt nach vergleichsweise wenigen Stoßzyklen, bei wiederholter thermischer Belastung mit einer Temperaturdifferenz von mehr als 85C sowie bei dauerhaft oder kurzzeitig hohen elektrischen Strömen. Bei einem THT-Steckverbinder, Kondensator oder Stecker durch die Mitte einer Durchkontaktierung verlaufen die Anschlussdrähte durch Kupferfolie in metallisierten Bohrungen, werden von den Bohrungen mechanisch gestützt und auch auf der gegenüberliegenden Seite verlötet. Zusammen hält die THT-Lötstelle Stoß- und Vibrationsbelastungen in 3 Dimensionen stand, während ein SMT-Bauteil lediglich auf der Oberfläche sitzt. Wegen dieser strukturellen Festigkeit enthalten Netzteile zahlreiche große THT-Bauteile; Steckverbinder müssen mechanisch an einer Hauptplatine abgestützt werden, und magnetische Bauteile benötigen mehrere Anschlusspins für die erforderliche Strombelastbarkeit. Für mechanische Kräfte dieser Größenordnung auf einer Leiterplatte gibt es keine gleichwertige SMT-Technologie.
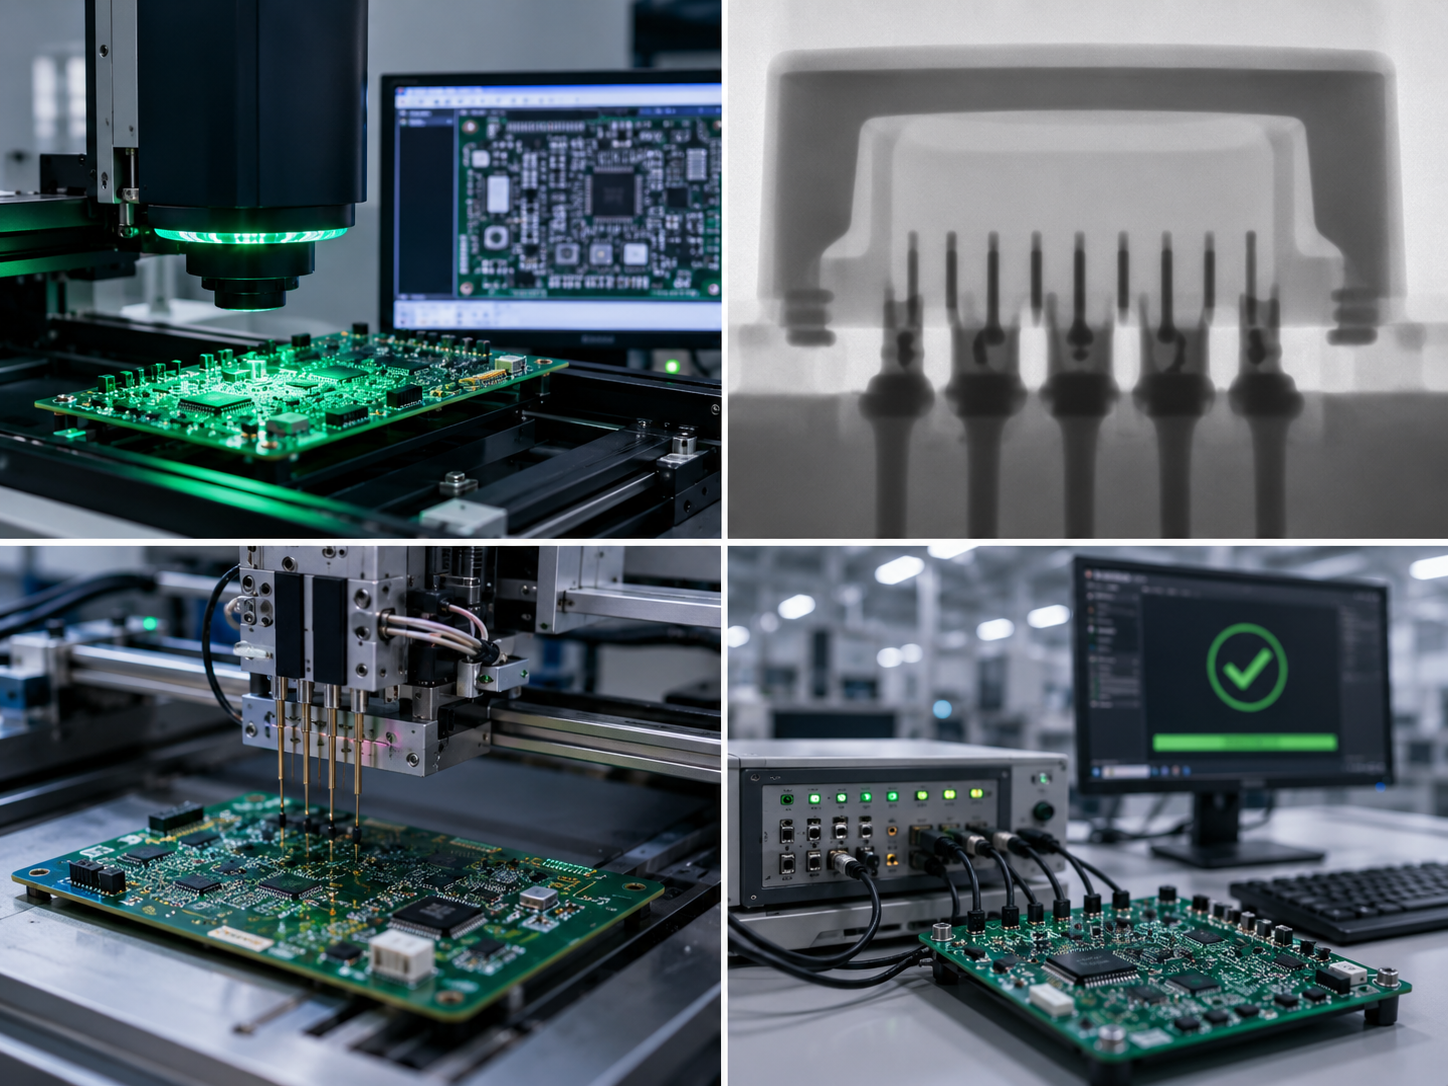
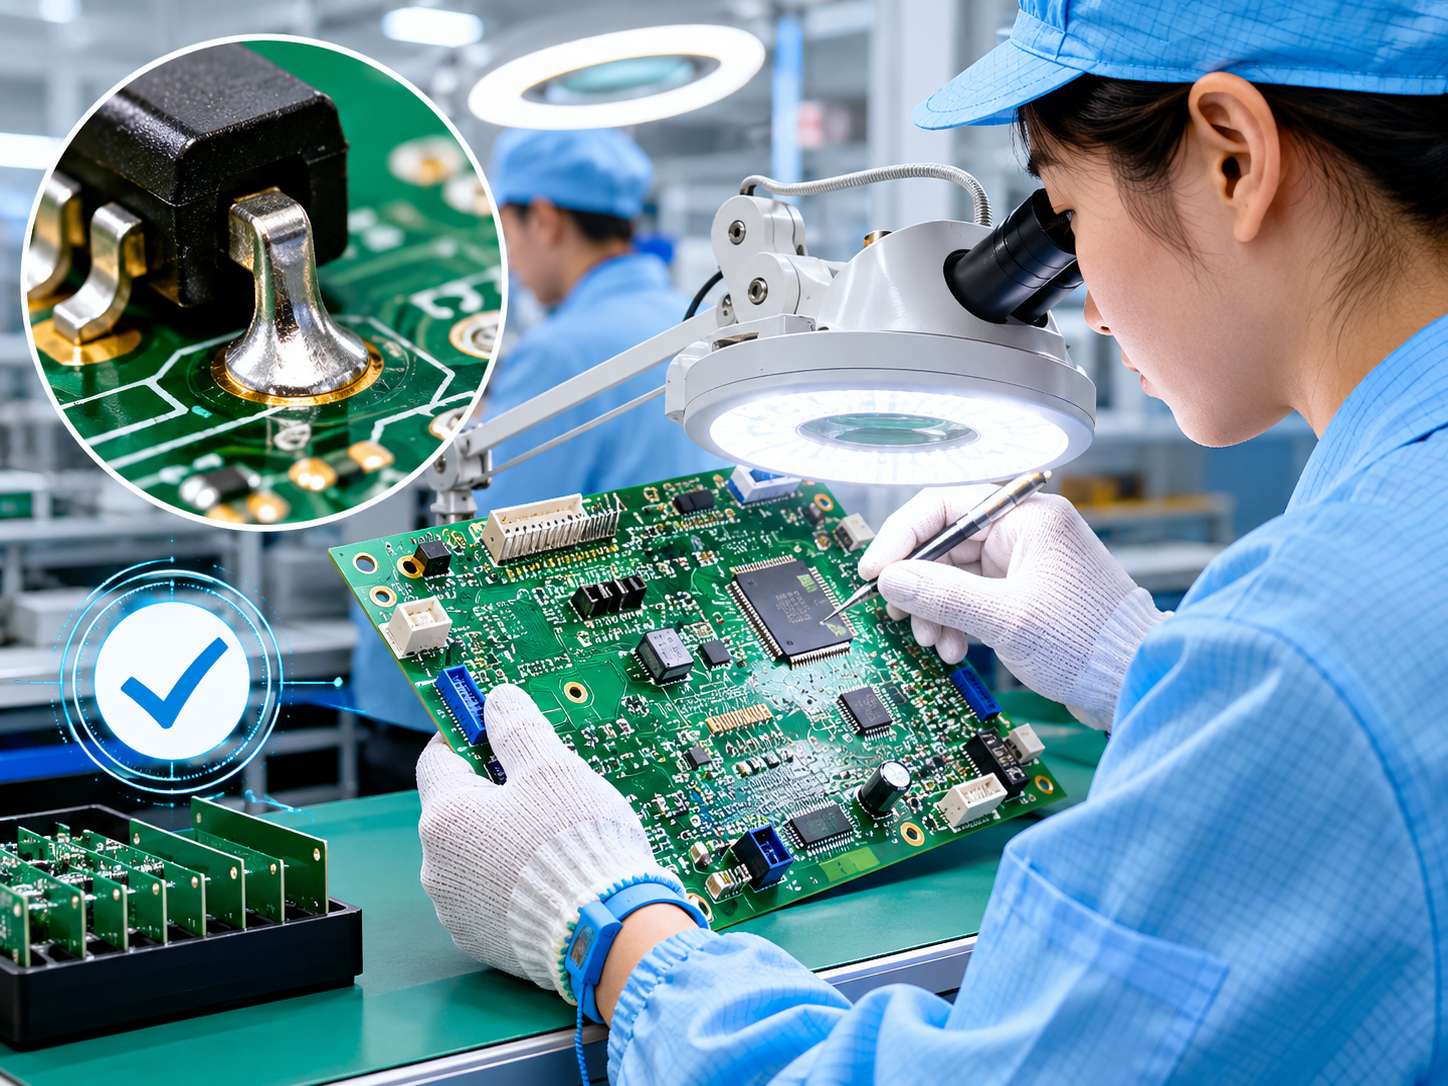
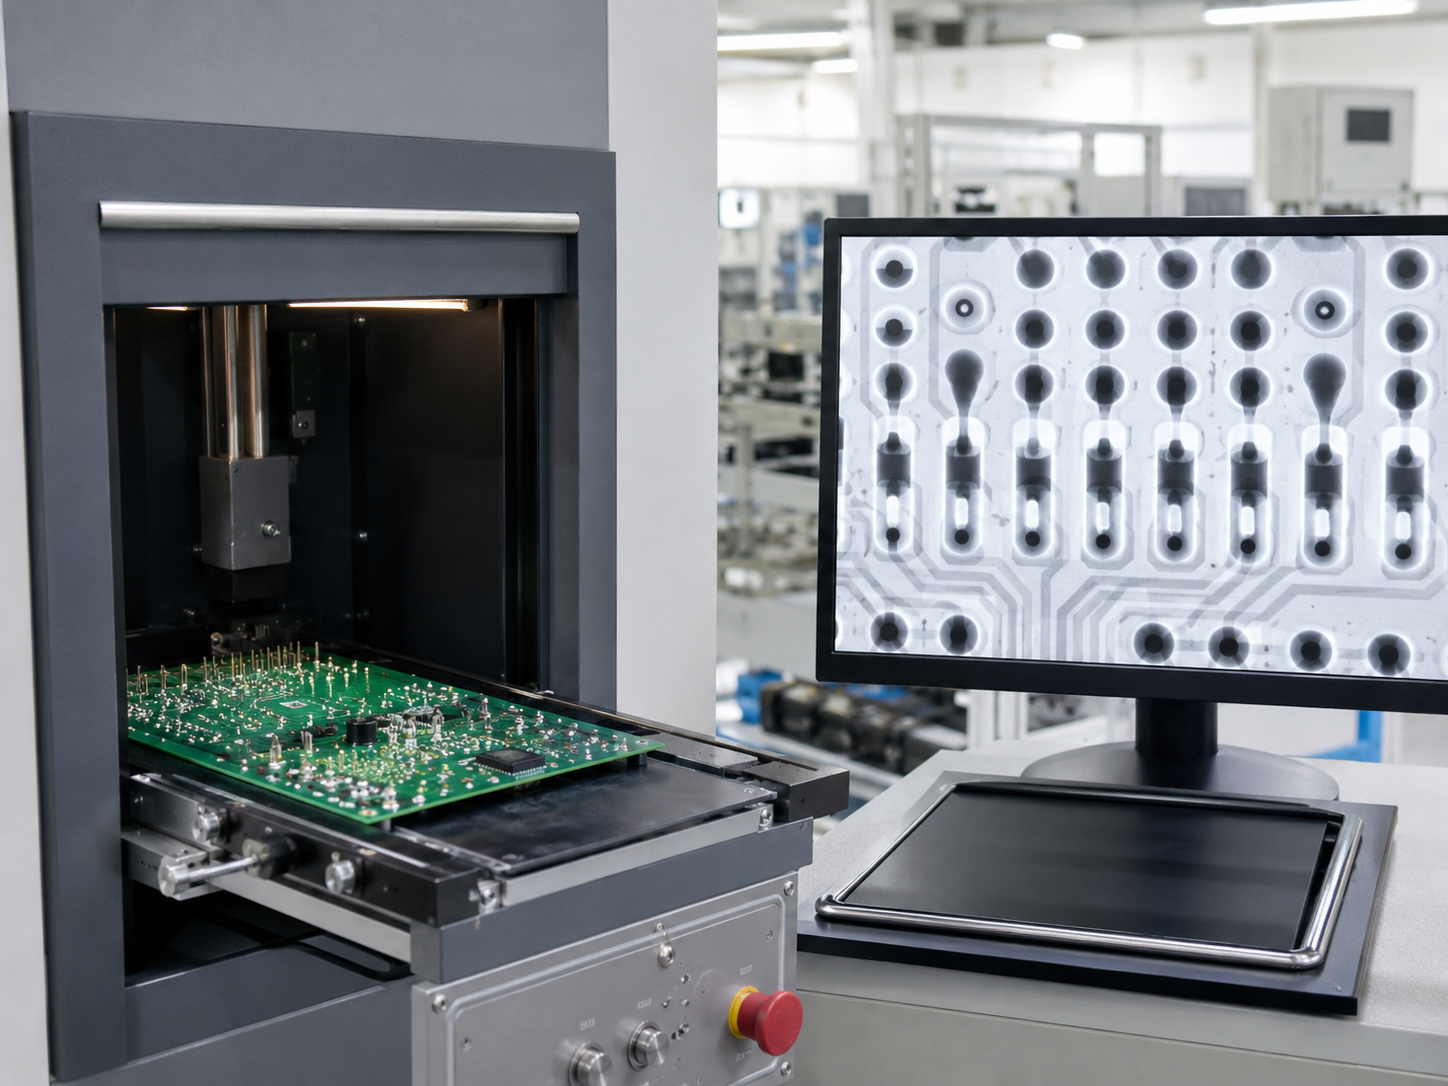
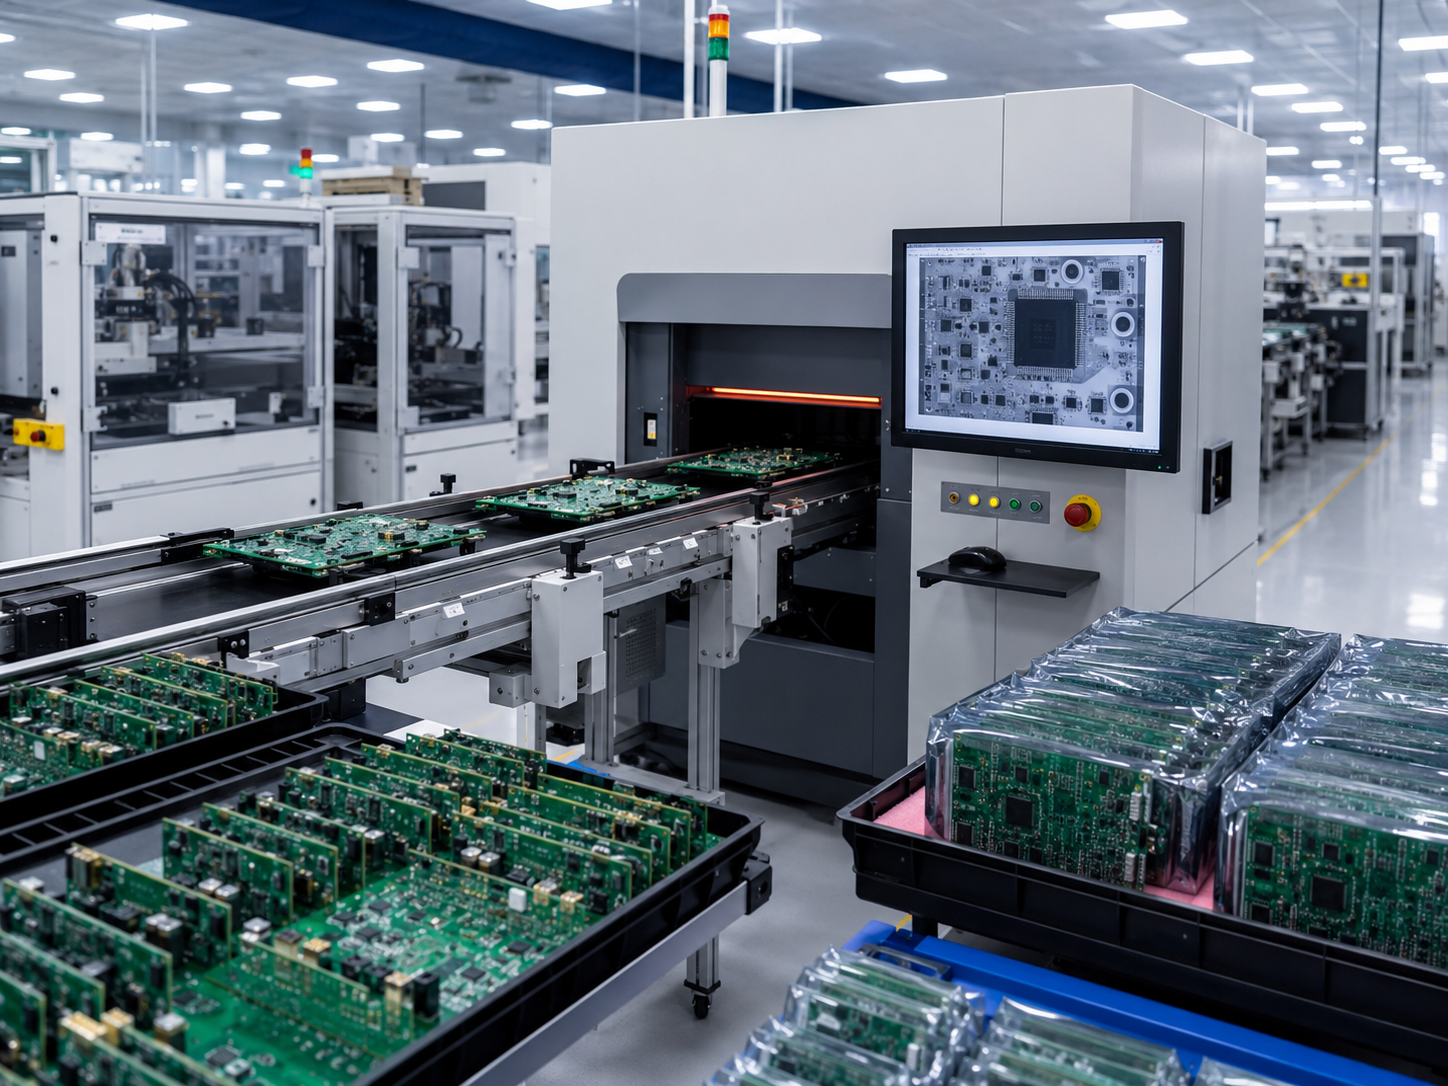
Hochzuverlässige THT-Leiterplattenbestückungen werden durch die erforderliche strenge Prozesskontrolle abgesichert: Jede Leiterplatte erhält eine KI-gestützte AOI-Prüfung, und bei unseren Standardfertigungsläufen wird die korrekte Füllung der Durchkontaktierungen zusätzlich per Röntgenprüfung bestätigt.
PCBark: Leistungen für die THT- und DIP-Leiterplattenbestückung
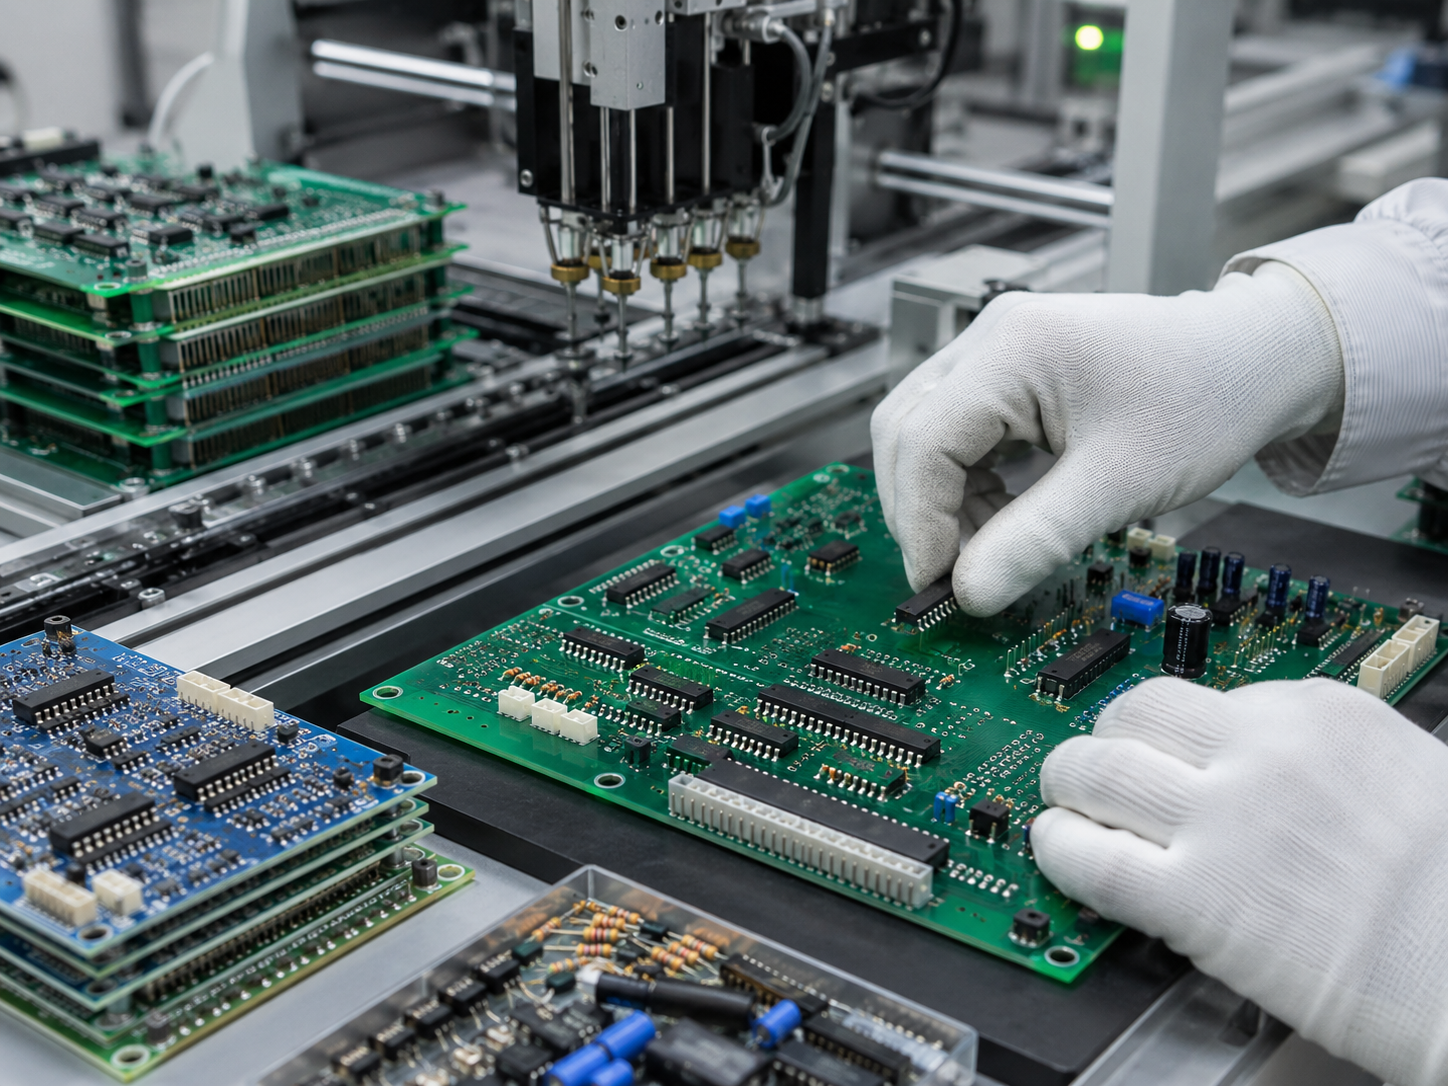
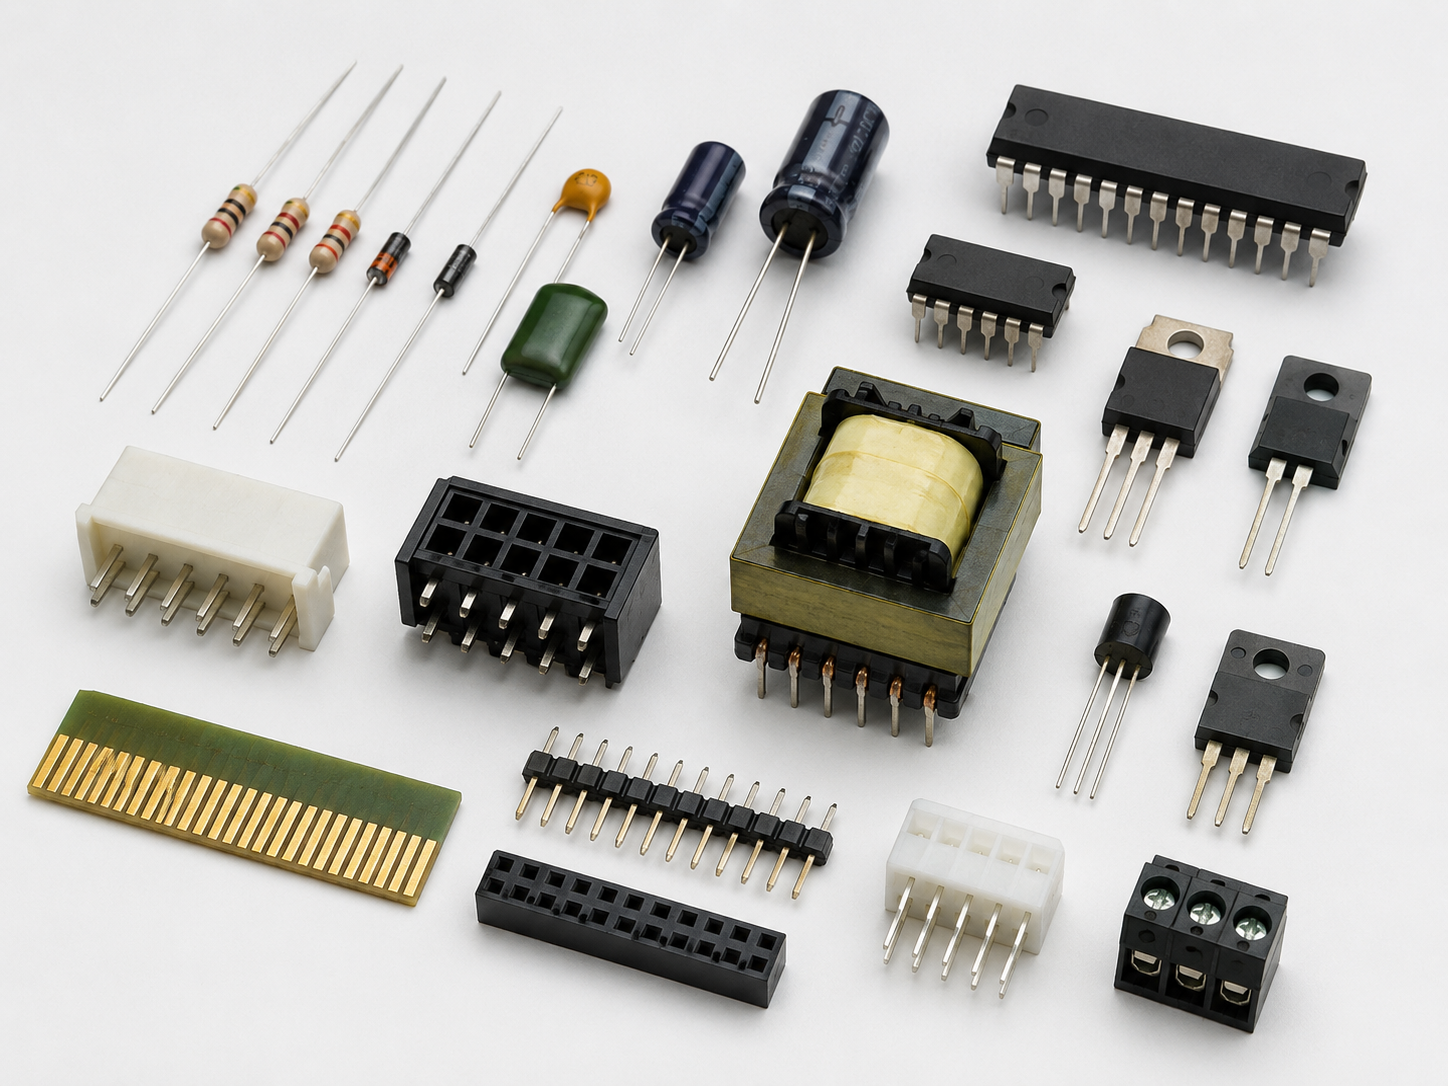
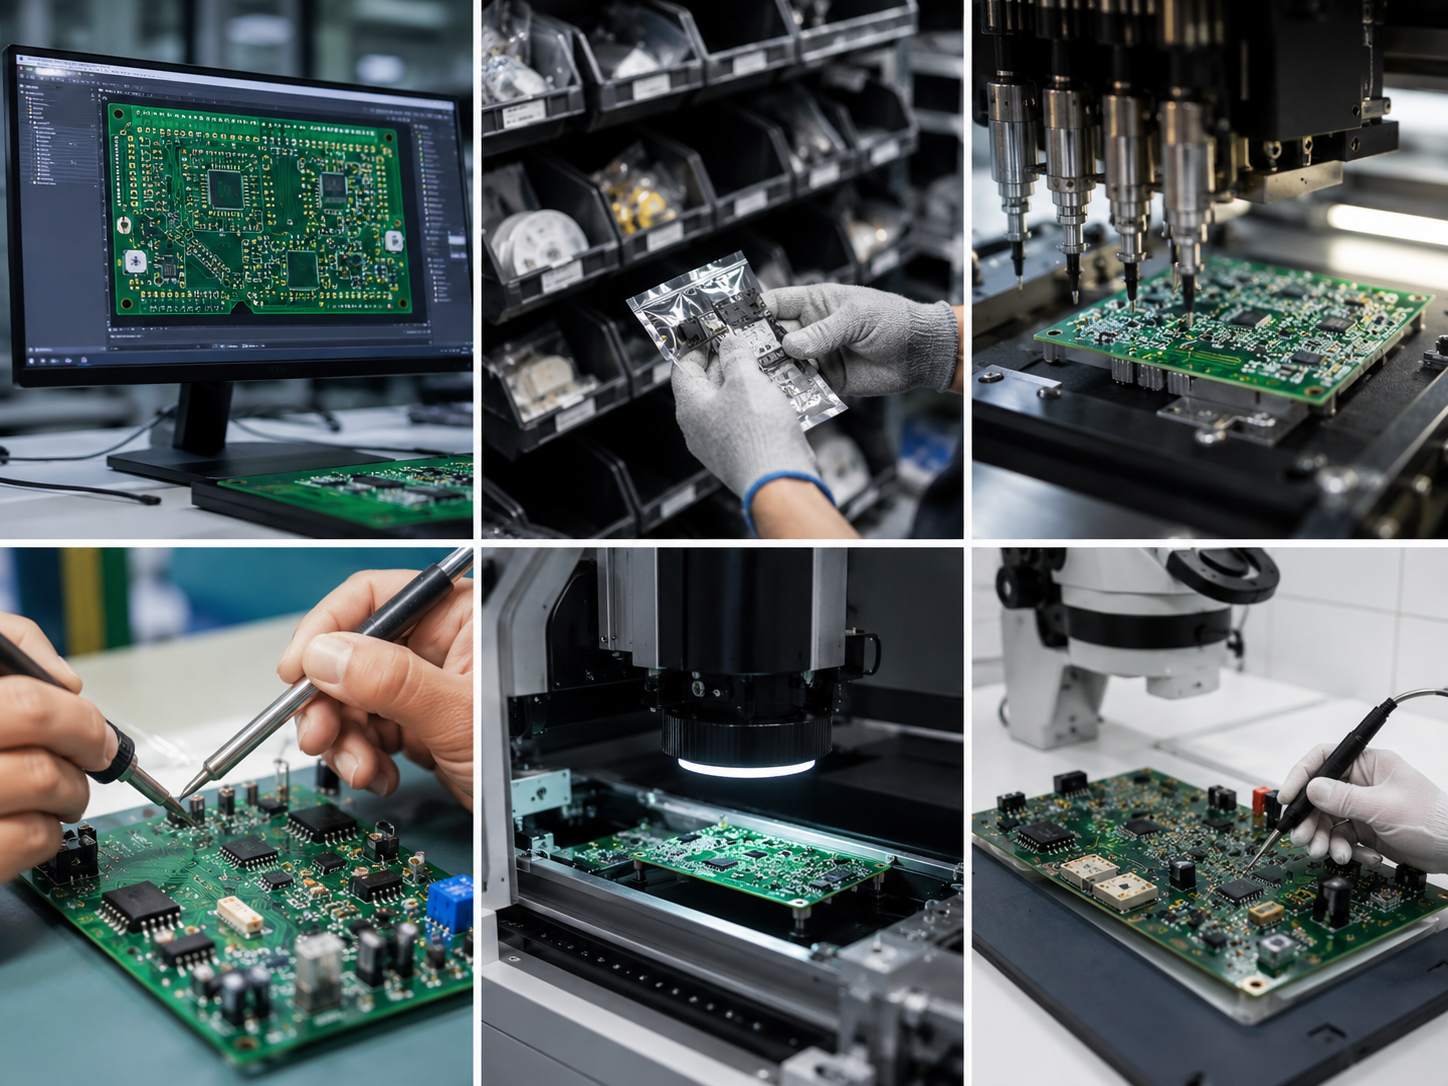
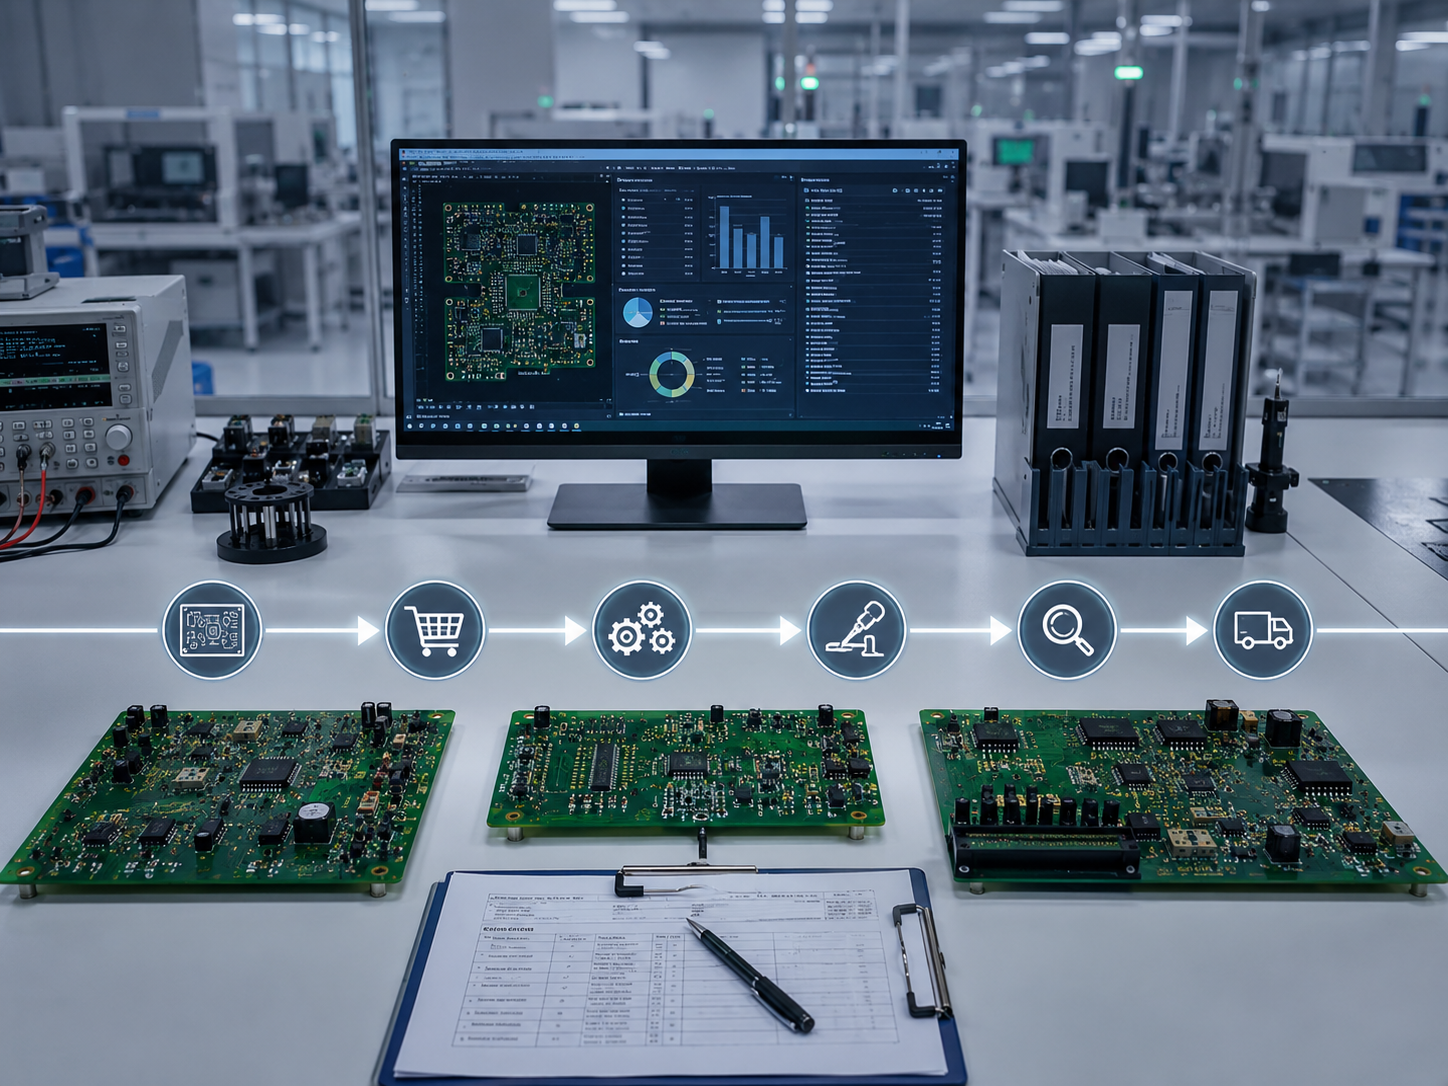
Die Kompetenz von PCBark in der DIP-Bestückung umfasst sämtliche Schritte der THT-Fertigung und der Bestückung von Dual-Inline-Gehäusen – vom einzelnen DIP-Prototyp bis zum großen Fertigungslauf mit mehreren Technologien. Bestückt werden Leiterplatten mit DIP-Gehäusen bis 40 Pins sowie passiven Bauteilen, axial und radial bedrahteten THT-Steckverbindern und großen Bauteilen, die sich nicht für SMT eignen. Wenn Sie komplexe Leiterplatten mit gemischten Technologien und vielen DIP-Bauteilen bestücken lassen möchten, ist die Spezialisierung von PCBark auf das Selektivlöten entscheidend.
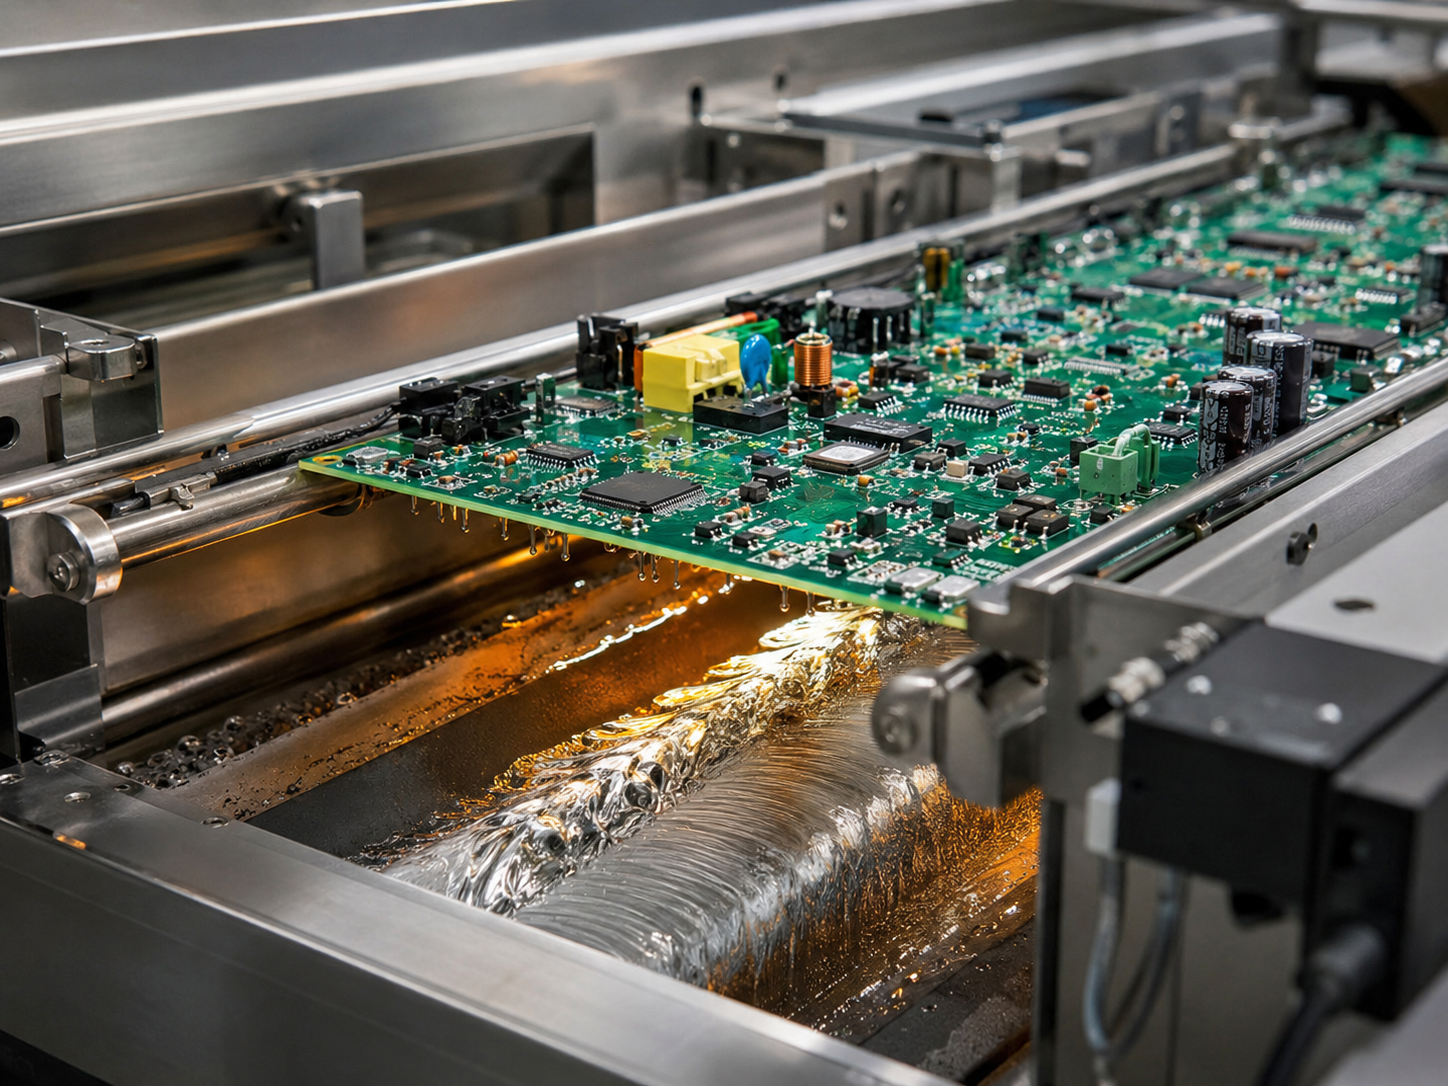
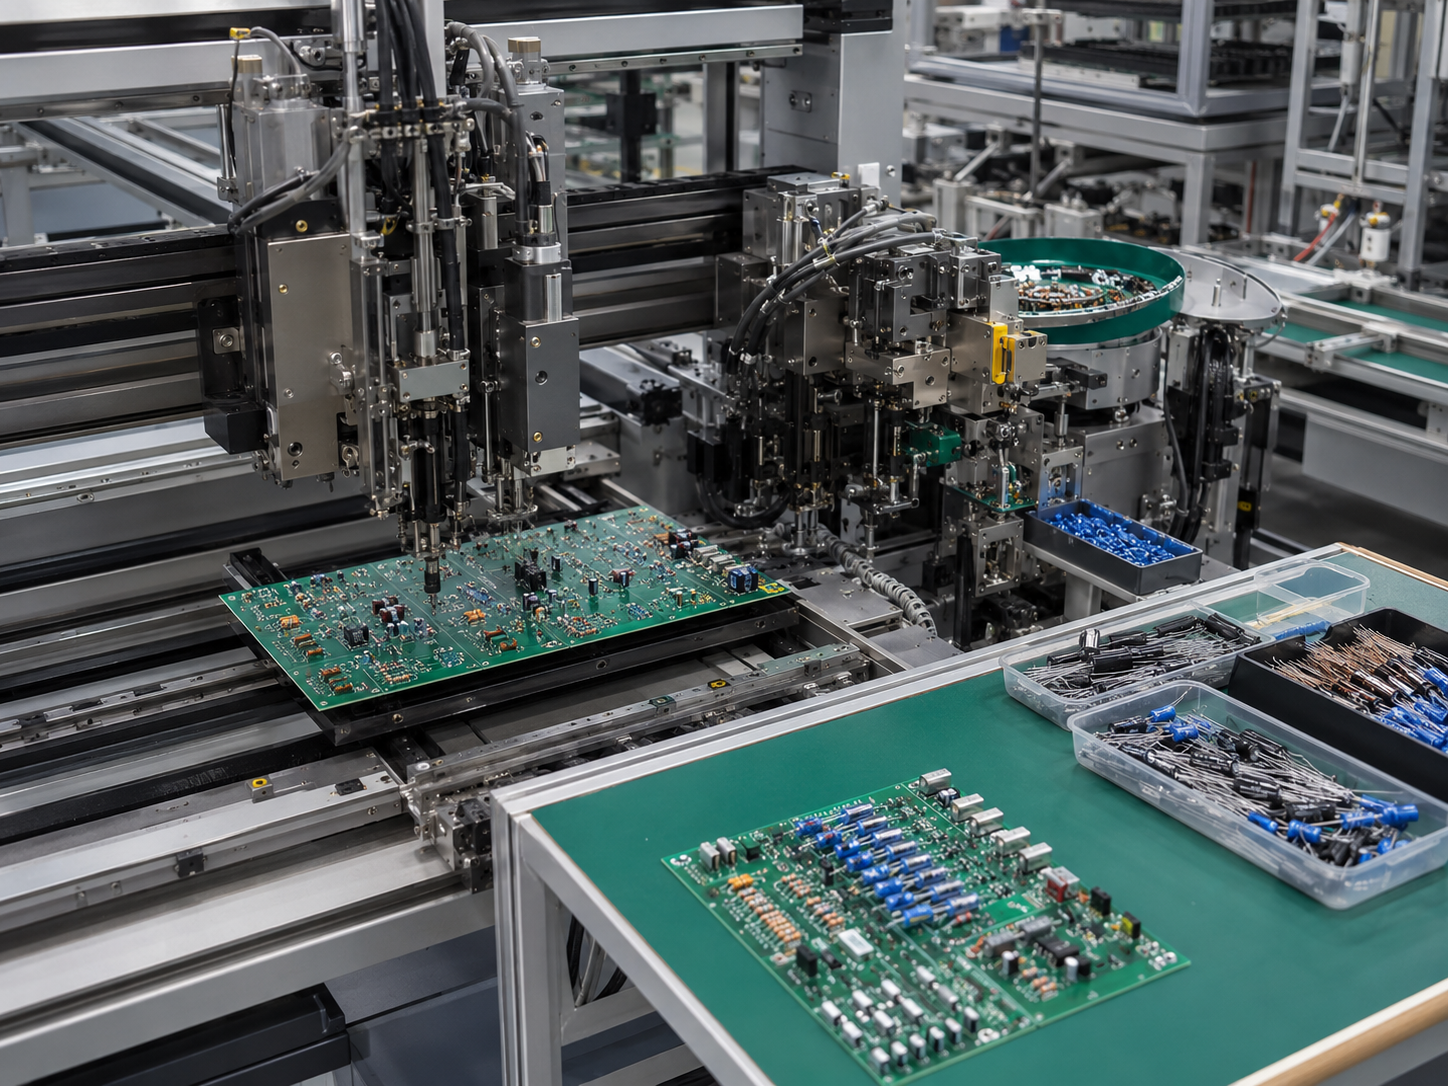
Unsere THT-Bestückungsleistungen decken jede Konfiguration der Leiterplattenbestückung ab: die automatisierte THT-Bestückung mit einer Einsetzleistung von 33.000 CPH bei axialen Bauteilen, Wellenlötsysteme für übliche THT-Fertigungsläufe und Handlöten für große Bauteile, die von Hand präzise eingesetzt werden müssen. Die Lötsysteme von PCBark umfassen automatisiertes Wellenlöten und Selektivlöten mit Lötdüsen, um die Qualitätsanforderungen an hochwertige THT-Leiterplattenbestückungen zu erfüllen. Sämtliche Arbeiten in der Leiterplattenfertigung folgen den höchsten Qualitätsstandards gemäß IPC-A-610; die Teams der Elektronikfertigung prüfen bei jeder Charge die Genauigkeit der Bauteilplatzierung. Große Bauteile – darunter axial bedrahtete Bauteile und THT-Steckverbinder – unterliegen denselben Prozesskontrollen beim Löten und Wellenlöten wie alle THT-Bestückungsarbeiten bei PCBark.
OPTISCHE_INSPEKTIONSEINHEIT
01
DIP-Bestückung
Einlagige bis 20-lagige Leiterplatten; DIP-Gehäuse mit bis zu 40 Pins; automatische und manuelle Bauteileinsetzung
02
Wellenlöten
Bleifreies SAC305 und SnPb; geregelte Badtemperatur von 250°C–270°C; Doppelwelle für Leiterplatten mit SMT und THT
03
Selektivlöten
Selektivlöten mit Lötdüsen für Leiterplattenbestückungen mit gemischten Technologien, bei denen SMT-Bauteile auf der Lötseite nicht der Lötwelle ausgesetzt werden dürfen.
04
Einsetzen axialer und radialer Bauteile
Automatisches Einsetzen axialer Bauteile mit 33.000 CPH; Formen und Einsetzen radialer Anschlussdrähte; manuelle THT-Bestückung von Sonderbauformen
05
Handlöten
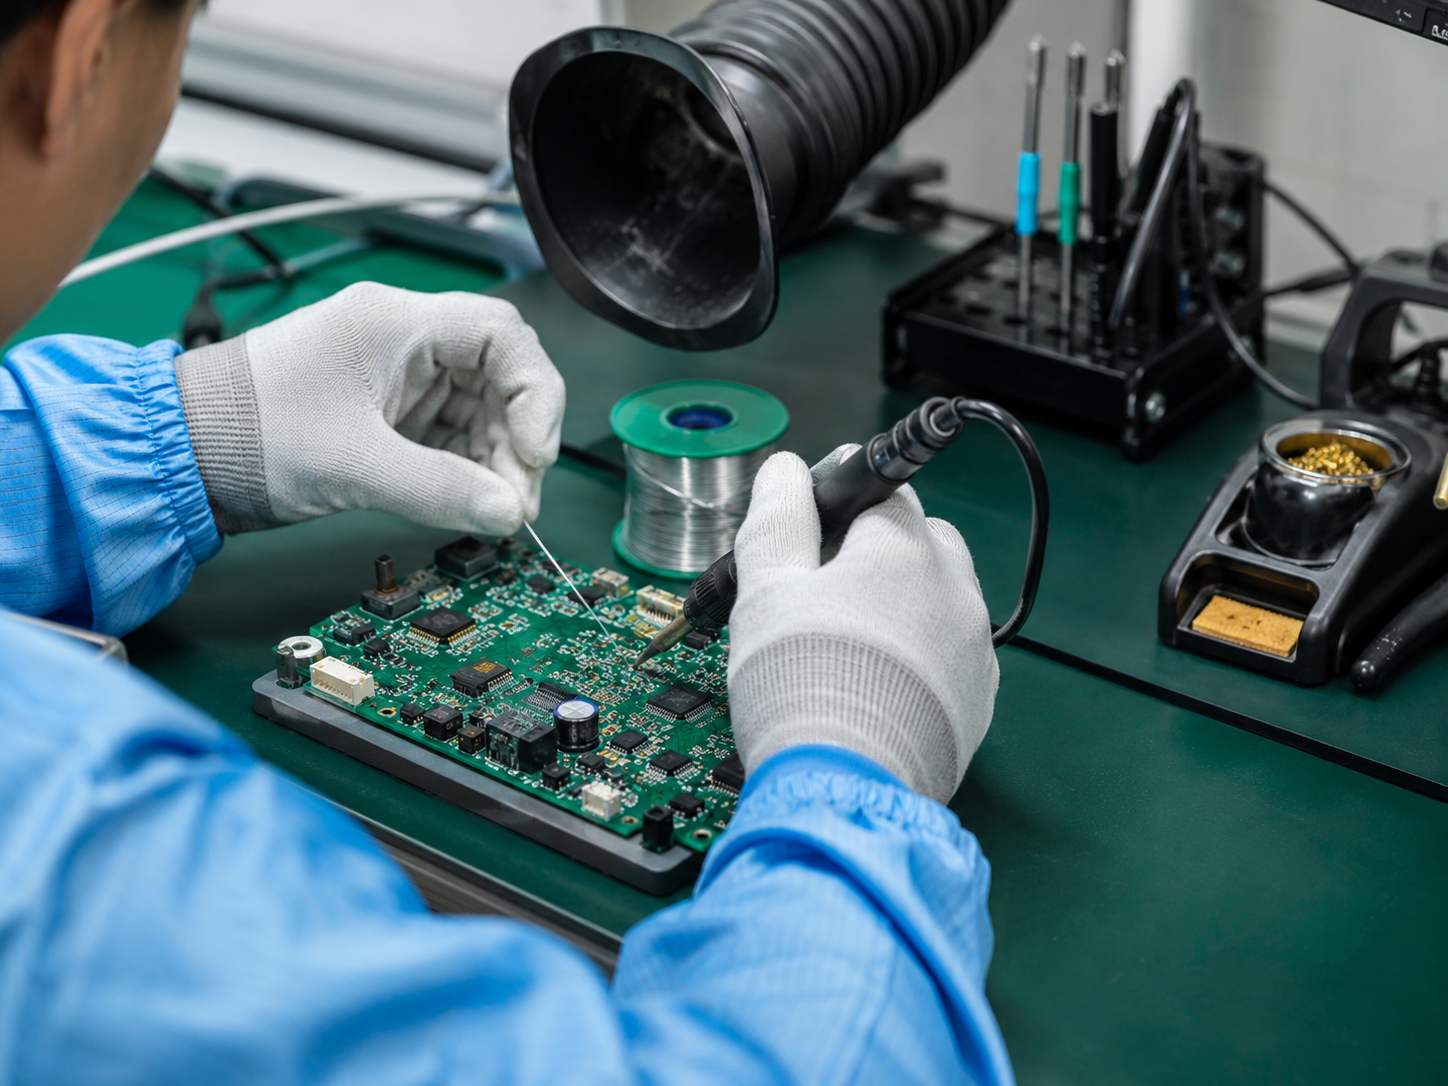
Nach IPC J-STD-001 zertifizierte Handlötstationen; gezielte Nacharbeit und Reparatur; bleifreie und bleihaltige Verfahren
06
Leiterplatteninspektion
KI-gestützte AOI an jeder Leiterplatte; Röntgenprüfung der Durchkontaktierungsfüllung für Klasse III; In-Circuit-Test (ICT); Funktionstest
07
IPC-Zertifizierung
IPC-A-610 Klasse II und Klasse III – beide Klassen zertifiziert und je nach Auftragsanforderung verfügbar
08
Bauteiltypen
Axiale und radiale passive Bauteile; DIP-ICs; Transistoren in TO-Gehäusen; große Elektrolytkondensatoren; Leistungstransformatoren; Kantensteckverbinder
09
Kompatible Substrate
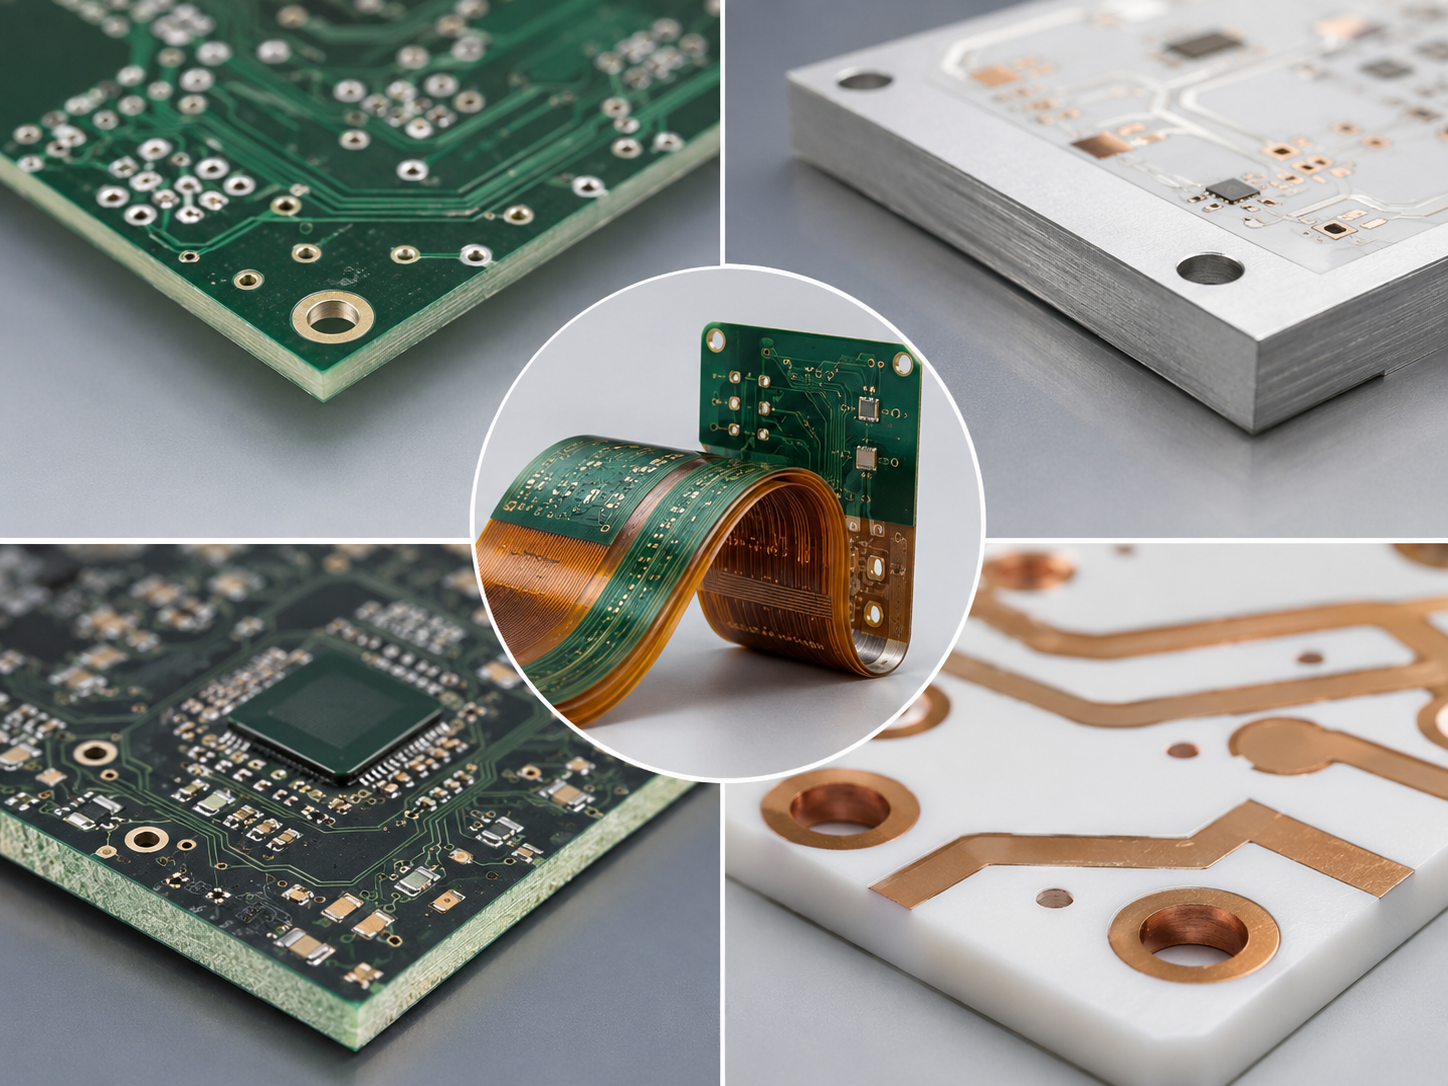
FR4, Leiterplatten auf Aluminiumbasis, Materialien mit hohem Tg, PTFE, Kombinationen aus flexiblen und starren Leiterplatten
! Fehler beim Wellenlöten – gemischte Technologien
Die wahrscheinlichste Fehlerursache bei der DIP-Bestückung ist das Wellenlöten von Leiterplatten mit gemischten Technologien: Durchläuft eine solche Leiterplatte eine Lötwelle, die ihre gesamte Lötseite erfasst, werden die SMT-Bauteile auf dieser Seite Temperaturen von bis zu 250C + ausgesetzt. Unter den anspruchsvollen Aufgaben der DIP-Bestückung stellen Leiterplatten mit gemischten Technologien die größte Herausforderung dar – manche SMT-Bauteile sitzen auf einer Seite der Leiterplatte, während andere mit THT- und DIP-Bauteilen kombiniert sind. Werden beide Seiten wellengelötet, sind die SMT-Chips durch Badtemperaturen von 250 C+ gefährdet; das Programm von PCBark verwendet daher für jede Bestückung eigens entwickelte Düsenprogramme, um SMT-Bauteile selektiv zu platzieren.
THT, SMT und gemischte Technologien im Vergleich: die Auswahlmatrix
Die entscheidende Frage beim PCBA-Design lautet: Welche Bestückungstechnologie erfüllt Ihre mechanischen und elektrischen Anforderungen am besten? In der PCBark-Auswahlmatrix für THT-/DIP-Technologien bilden wir diese Entscheidung und ihre Zielkonflikte anhand von 9 Faktoren ab, damit Sie die Matrix vor der nächsten Fertigungsfreigabe Ihres Designs als Prüfpunkt für die DFM-Analyse nutzen können.
Jede Technologiewahl ist ein Kompromiss zwischen mechanischen Eigenschaften, Bestückungsdichte und Wirtschaftlichkeit der Leiterplatte; wir helfen Ihnen, diese Zielkonflikte zu beziffern, statt sie nur als hoch, mittel oder niedrig einzustufen.
PCBark-Auswahlmatrix für THT-/DIP-Technologien
[00] Designfaktor
[01] THT / DIP
[02] Oberflächenmontage (SMT)
[03] Kombination aus SMT und THT
Mechanische Verbindungsfestigkeit
SAC305: 193–198 N Zugfestigkeit
~15–25 N (SOIC/QFP)
Je nach Bauteil
Vibrationsfestigkeit
Hervorragend – nach MIL-SPEC bewertet
Begrenzt – Haftverbindung
Hoch an THT-Verbindungen
Bestückungsdichte der Leiterplatte
Gering – Rastermaß 0,8–2,54 mm
Hoch – von 0201 bis BGA
Mittel
Bestückungskosten (Prototyp)
$15–40 / Leiterplatte
$20–50 / Leiterplatte
$25–55 / Leiterplatte
Bestückungskosten (Serienfertigung)
$6–15 / Leiterplatte
$0,50–2,00 / Leiterplatte
$3–10 / Leiterplatte
Zugänglichkeit für Nacharbeiten
Einfach – handelsüblicher Lötkolben
Schwierig – thermisches Risiko
Unterschiedlich
+
+
+
Schlüsselfertige DIP-Bestückung: von der DFM-Analyse bis zur Freigabe nach IPC-610
Mangelhaft gesteuerte THT-Bestückungsprozesse verursachen den Großteil der THT-Ausfälle im Einsatz: rissige Lötstellen, unzureichend gefüllte Durchkontaktierungen, kalte Lötstellen infolge ungeeigneter Temperaturprofile und schräg stehende Anschlussdrähte, die die Sichtprüfung bestehen, bei Vibrationen jedoch instabil sind. Jeder dieser Fehlerpfade wird bereits bei der ersten DFM-Analyse, die Ihr bisheriger Elektronikfertiger vermutlich versäumt hat, aus dem Prozess entfernt – als erster Schritt der vollständigen schlüsselfertigen DIP-Bestückung von PCBark.
01
DFM-Analyse innerhalb von 24 Stunden
Reichen Sie Gerber-Dateien und Stückliste ein. Unsere Ingenieure prüfen das Verhältnis von Bohrungs- zu Anschlussdrahtdurchmesser (optimal: Anschlussdrahtdurchmesser + 0,4 mm gemäß IPC 2222), die Beziehung zwischen Pad und Bohrung, die Mindestabstände der Bauteile für die Wellenlötung beziehungsweise den Weg der Selektivlötdüse sowie die Anforderungen an die Schutzlackierung. Sie erhalten den Bericht innerhalb von 24 Stunden.
Bearbeitungszeit 24 Stunden
Norm IPC 2222
02
Bauteilbeschaffung und Stücklistenprüfung
Beschaffung ausschließlich über autorisierte Distributoren. Prüfung jeder Bauteilcharge auf Fälschungen. Abgleich von RoHS-Konformität und bleihaltigem Prozess mit den Vorgaben der Stückliste. Jedes DIP-Gehäuse wird vor dem Einsetzen mit dem Anschlussbild abgeglichen.
Bezugsquelle Nur autorisierte Distributoren
Prüfung 100 % vor dem Einsetzen
03
Automatisches Einsetzen von Bauteilen
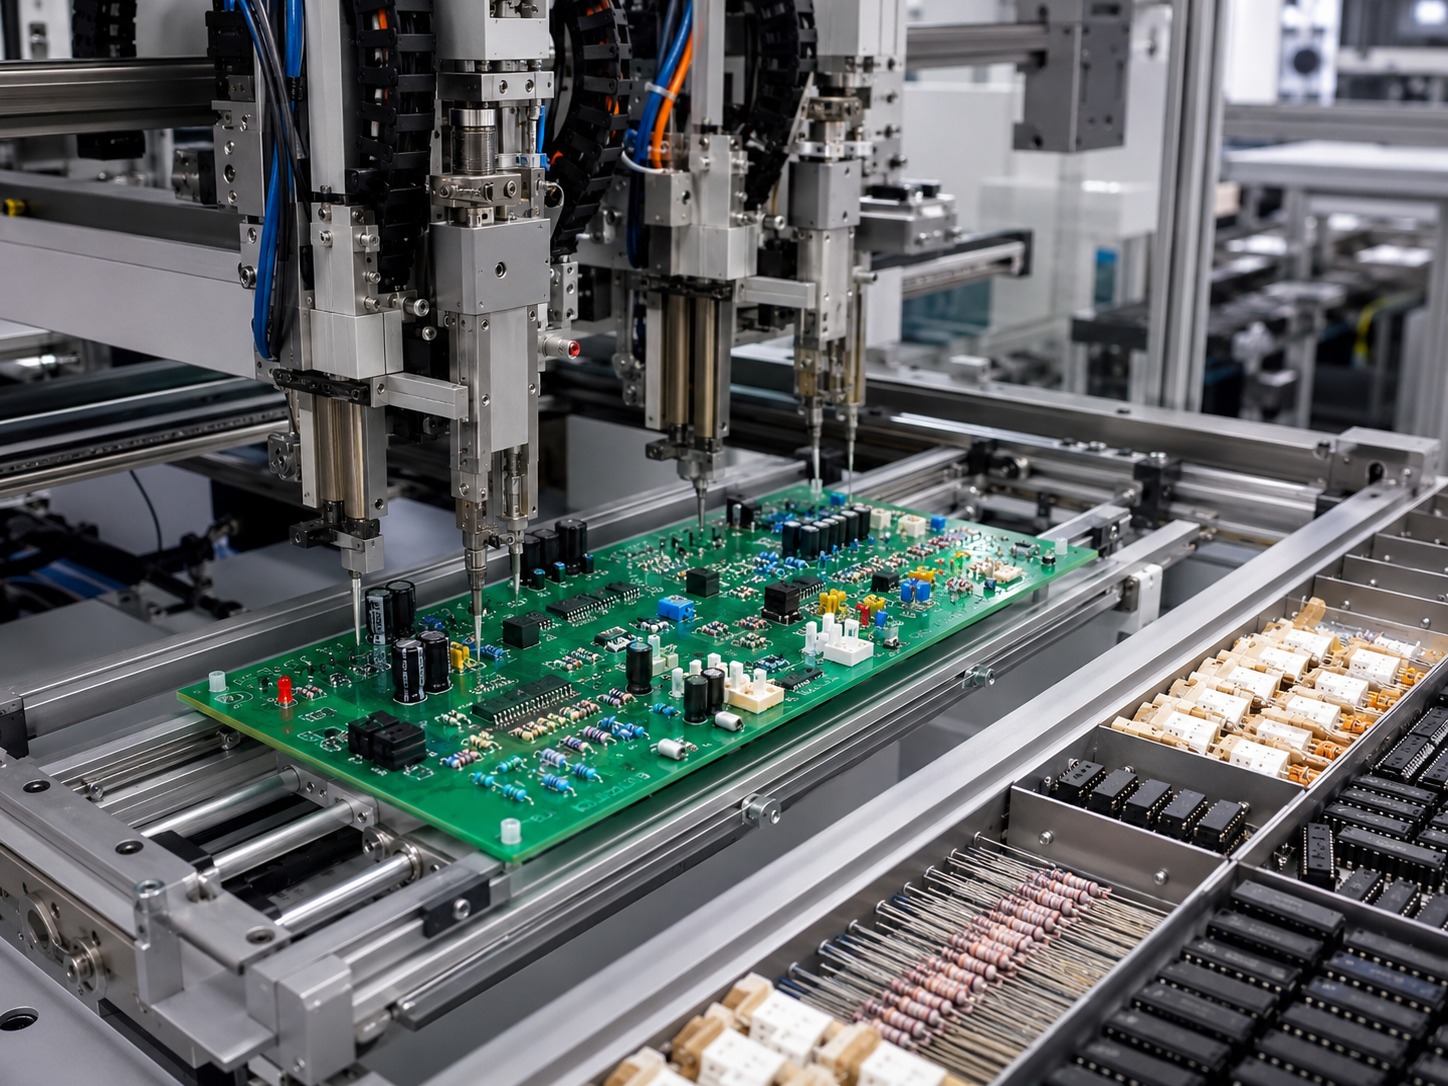
Axiale und radiale Bauteile: automatisches Einsetzen mit 33.000 CPH (Universal RAD 5-Linien). DIP-Gehäuse und Stiftleisten: programmiertes halbautomatisches und manuelles Einsetzen nach Bauteilplatzierungsdaten. Kürzen und Umbiegen der Anschlussdrähte gemäß IPC-A-610.
Geschwindigkeit 33.000 CPH
System Universal RAD 5
04
Wellenlöten / Selektivlöten
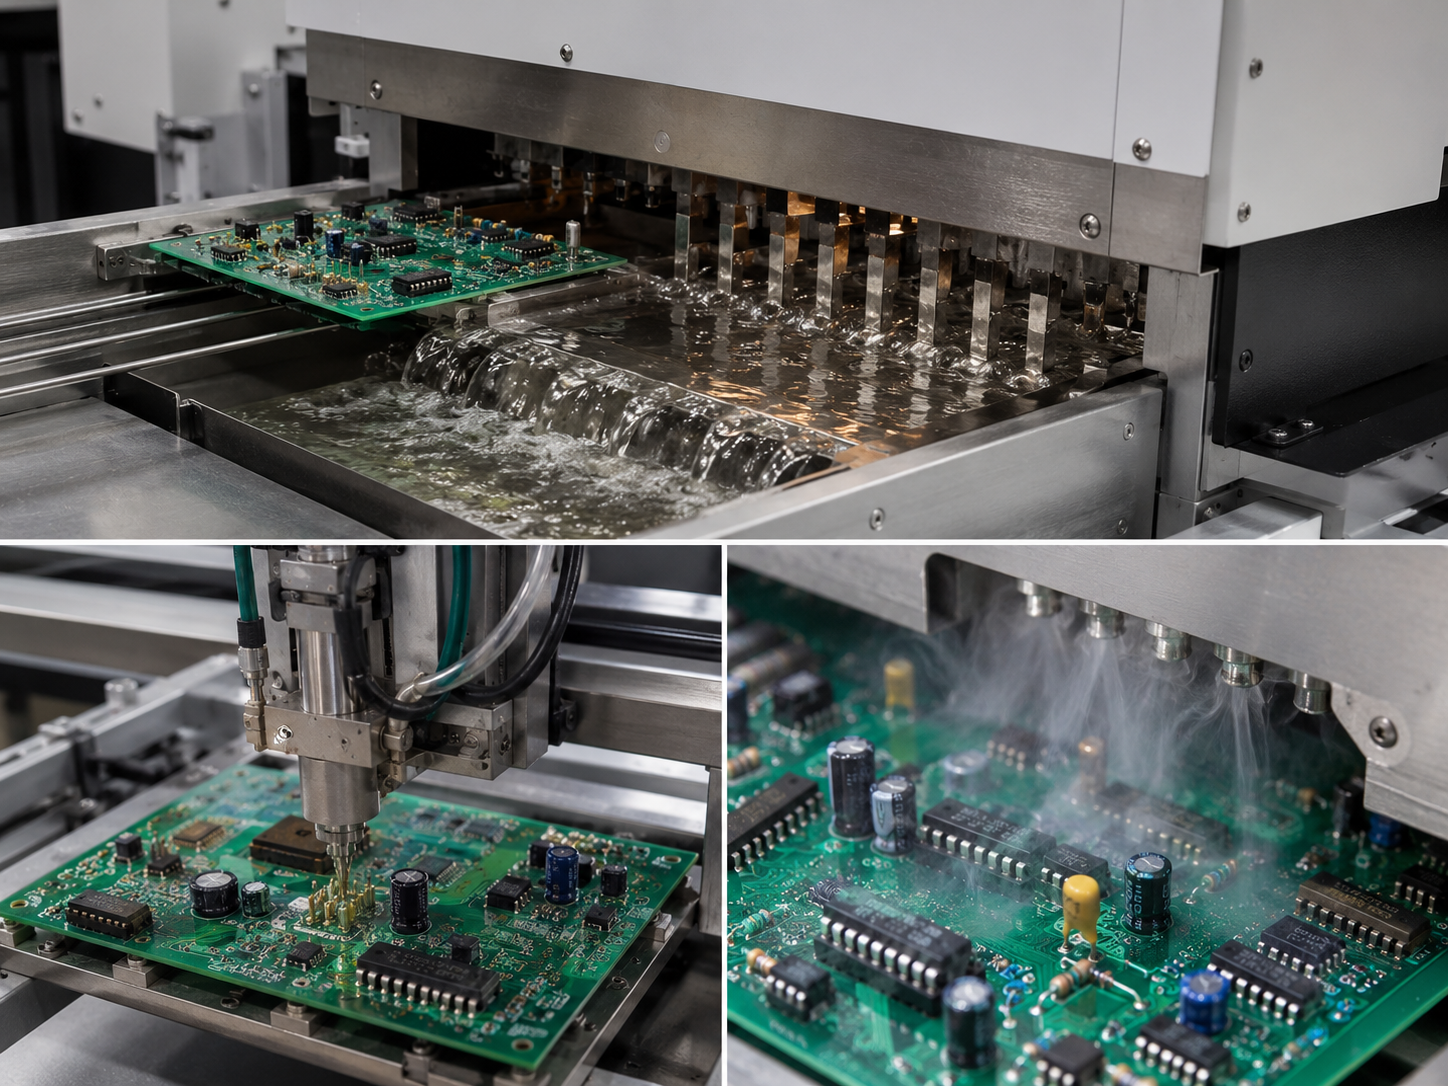
Standardmäßige THT-Bestückungen: bleifreies SAC305 im Doppelwellenverfahren bei einer Badtemperatur von 250°C–270°C. Leiterplatten mit SMT und THT: Ein Selektivlötprogramm mit Lötdüsen schützt SMT-Bauteile, während die THT-Pads gelötet werden. Stickstoff-Inertisierung bei feinem Rastermaß.
Badtemperatur 250°C–270°C
Lotlegierung SAC305 / SnPb
05
KI-gestützte AOI-Inspektion
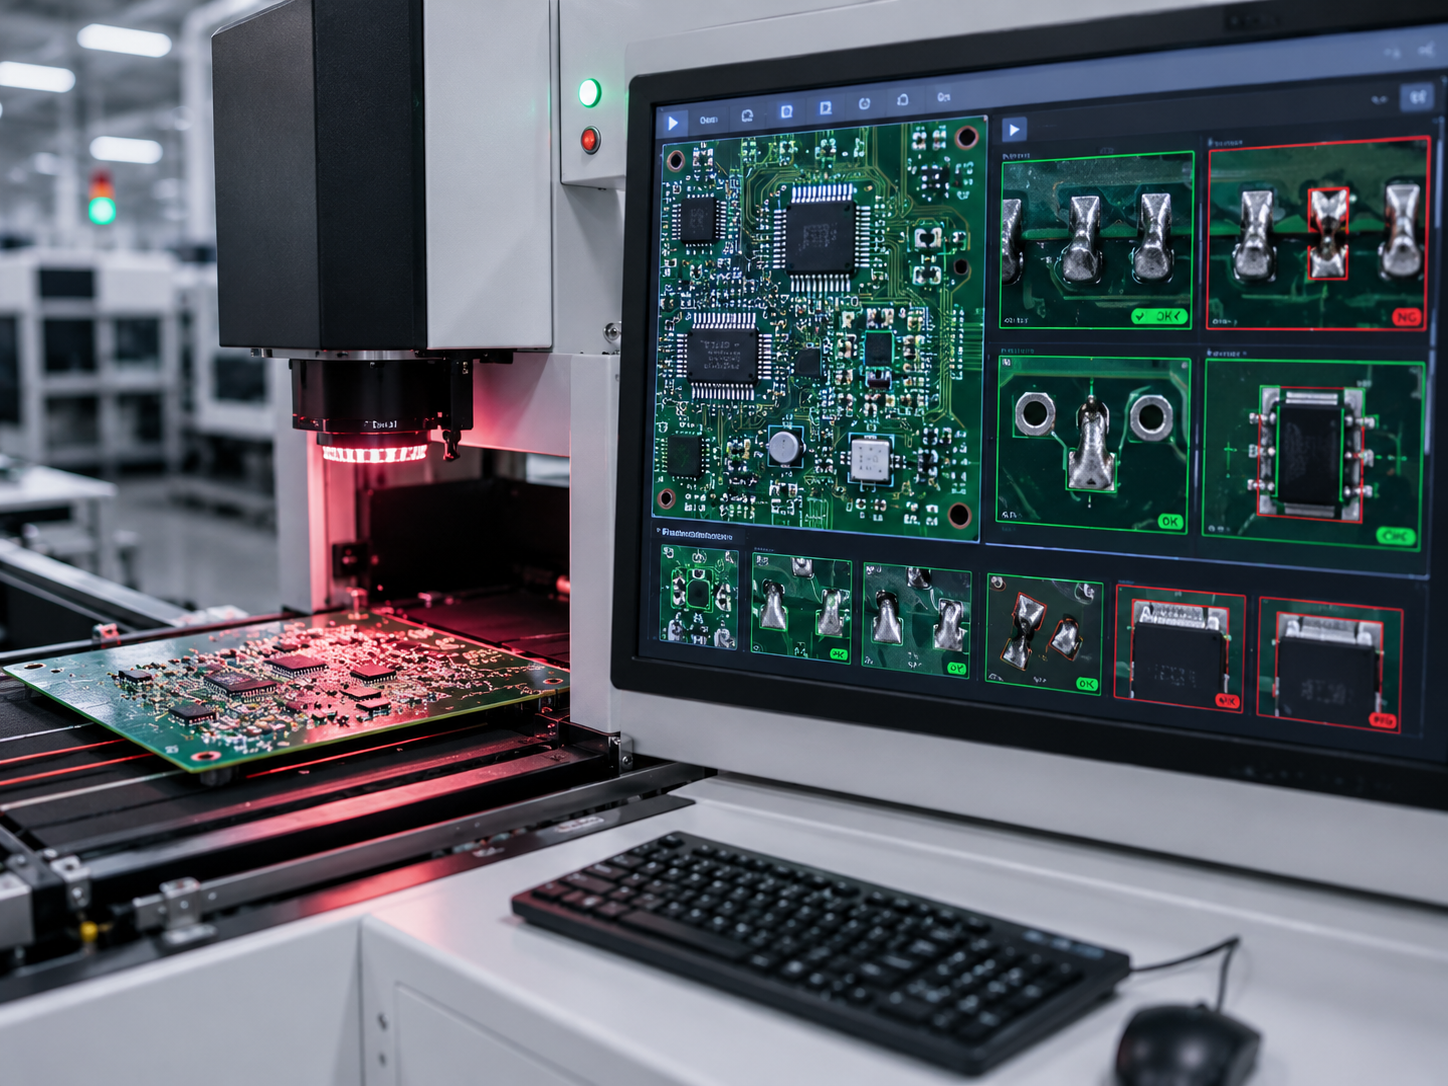
Jede Leiterplatte wird auf Lötbrücken, zu wenig Lot, außerhalb der Toleranz herausragende Anschlussdrähte und falsch ausgerichtete Bauteile geprüft. Die KI-gestützte Mustererkennung markiert Auffälligkeiten unterhalb der menschlichen Sichtschwelle.
Prüfumfang 100 % geprüft
System KI-Mustererkennung
06
Röntgenprüfung der Durchkontaktierungsfüllung
Bestückungen nach IPC-A-610 Klasse III: 100 % Röntgenprüfung jeder Charge zur Bestätigung einer Durchkontaktierungsfüllung von ≥75 %, ohne Ausnahmen. Bestückungen nach Klasse II: standardmäßig Röntgenprüfung des Erstmusters. Die Ergebnisse werden zusammen mit den Unterlagen zur Erstmusterprüfung archiviert.
Klasse III 100 % Chargenprüfung
Zielwert ≥75 % Füllung der Durchkontaktierung
07
Elektrische Prüfung und Funktionsprüfung
In-Circuit-Test (ICT), Flying-Probe-Test oder Funktionsprüfung je nach Leiterplattendesign. Der Prüfumfang wird auf Ihre Stückliste abgestimmt. Die Ergebnisse liegen den Lieferunterlagen bei.
Verfahren ICT / Flying-Probe-Test
Abgleich Stücklistenabdeckung
08
Freigabe nach IPC-A-610 und Erstmusterprüfbericht
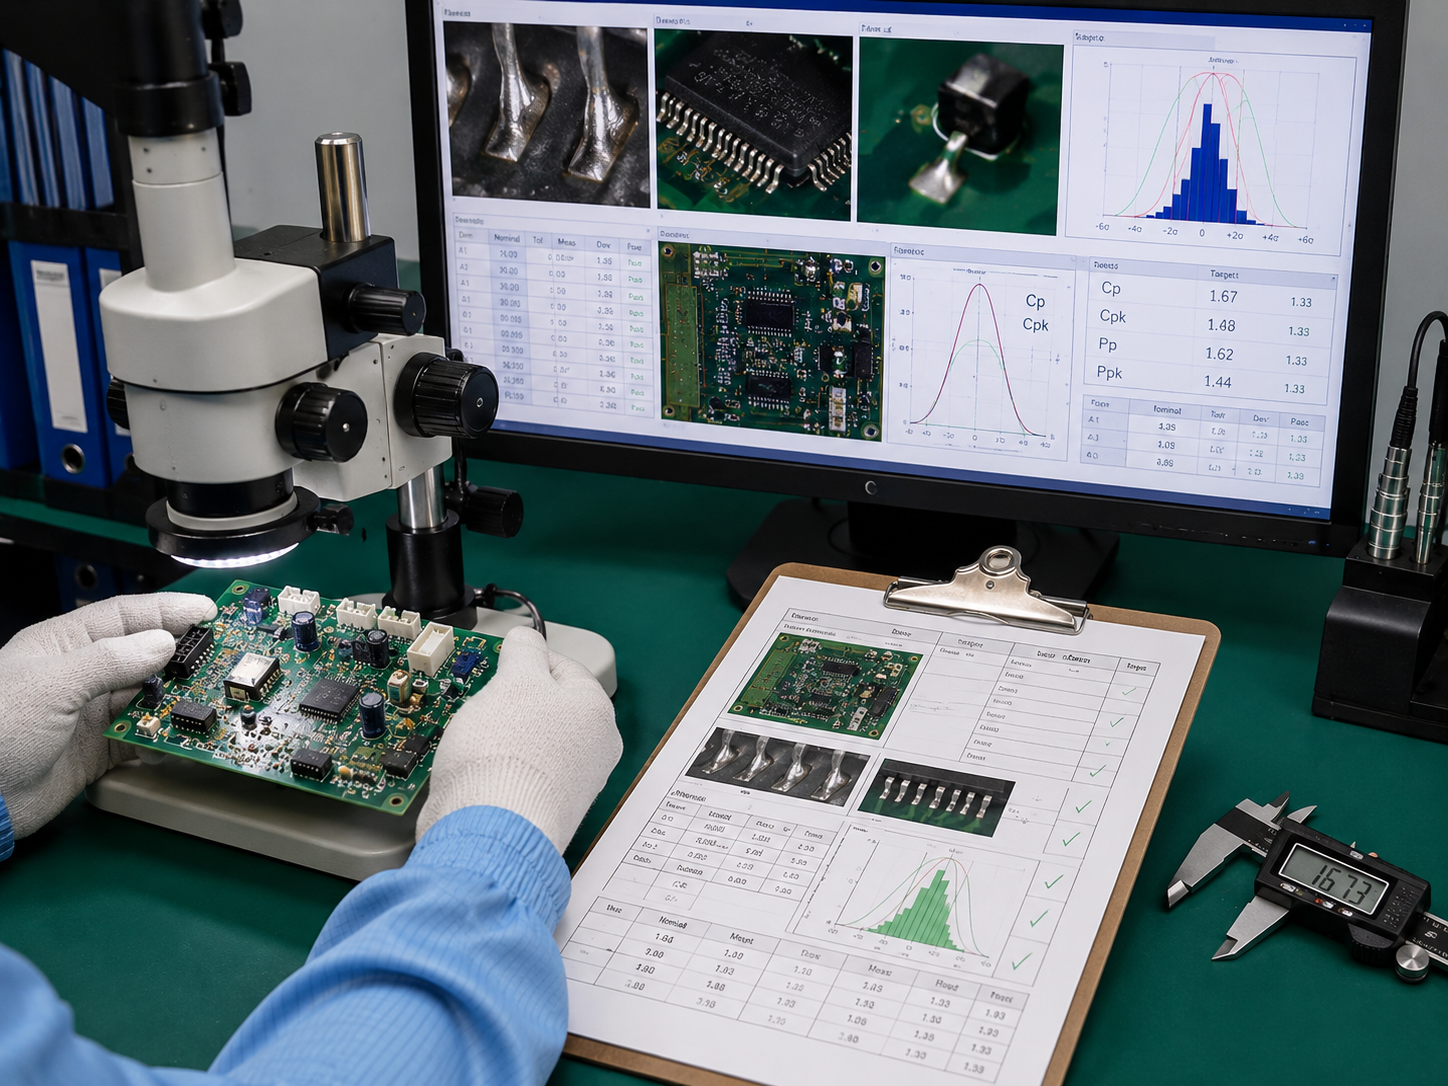
Erstmusterprüfbericht (FAI) mit Maßprüfungen, Lötstellendokumentation und Zertifikat nach IPC-A-610 Klasse II oder III. Daten zur Prozessfähigkeit (Cpk/Ppk) auf Anfrage. Diese Unterlagen benötigt Ihr Team für das Qualitätsaudit.
Bericht Vollständige FAI-Unterlagen
Zertifikat Klasse II / III
Anwendungen, bei denen THT unverzichtbar ist
THT- und DIP-Bestückung ist kein Überbleibsel einer veralteten Technik, sondern eine Spezifikationsanforderung für Produktkategorien, bei denen die Oberflächenhaftung von SMT den Belastungen im Betrieb nicht standhält.
Luft- und Raumfahrt und Verteidigung
Vibrationsprofile über 20 G; Stoßbelastungen; Betriebstemperaturbereich von -55°C bis +125°C.
NORMAS9100D, MIL-STD-810
Automobilelektronik
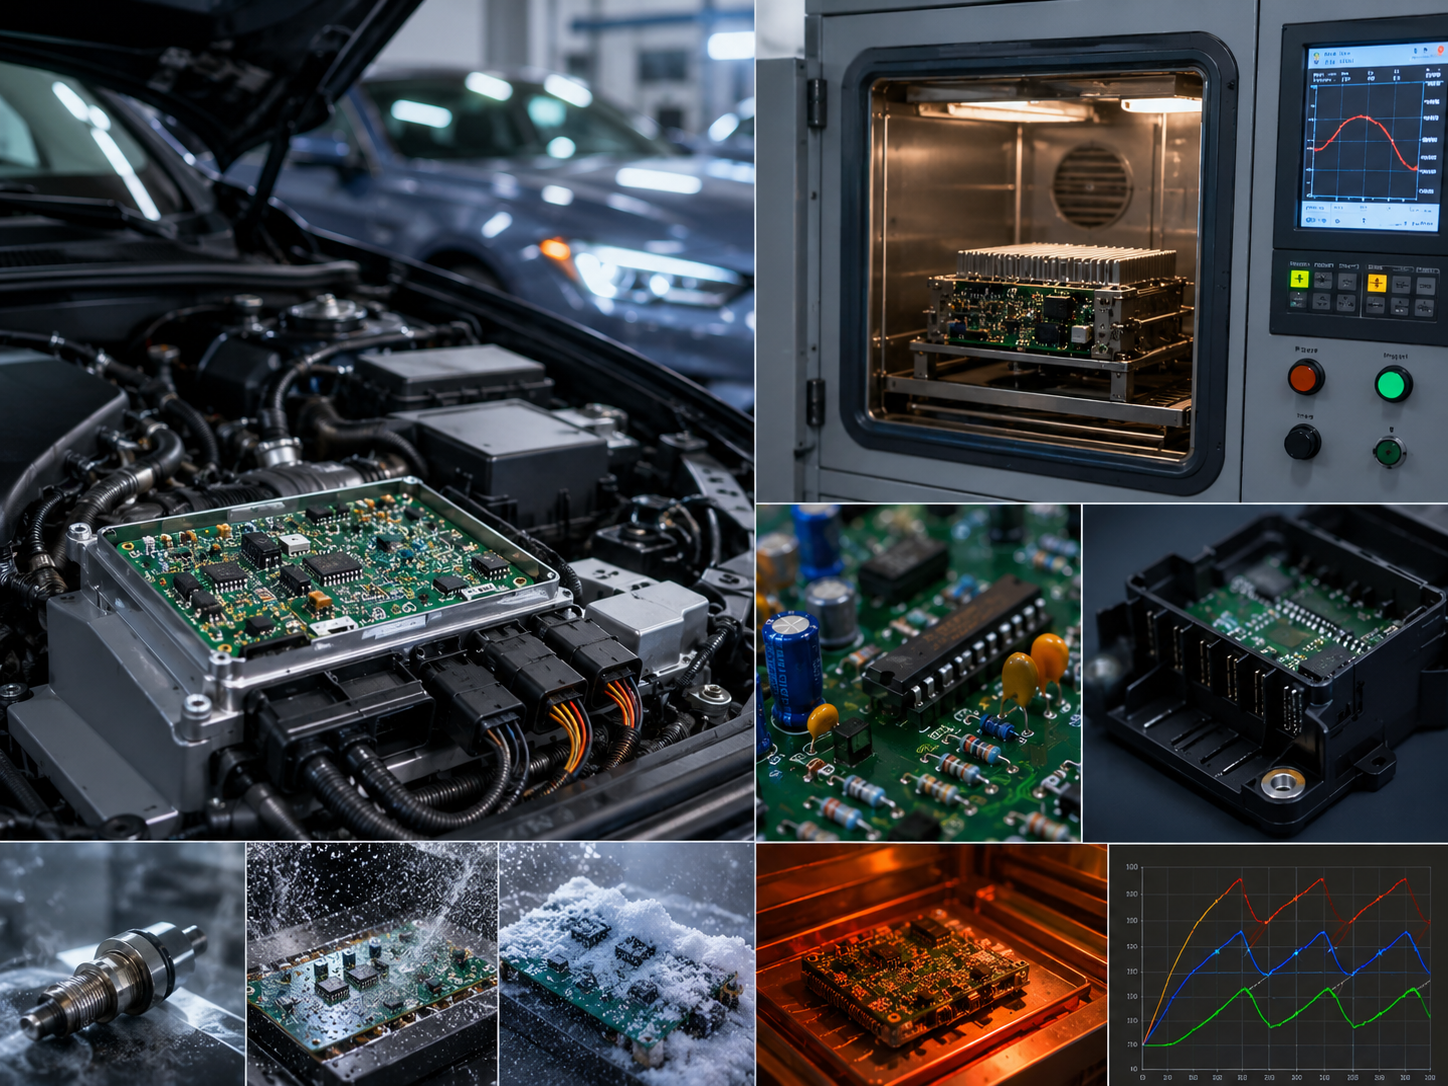
Qualifizierung nach AEC-Q200; Temperaturwechsel im Motorraum; DIP-Bauteile in Leistungsmodulen.
NORMAEC-Q200, ISO 26262
Industrielle Steuerungstechnik
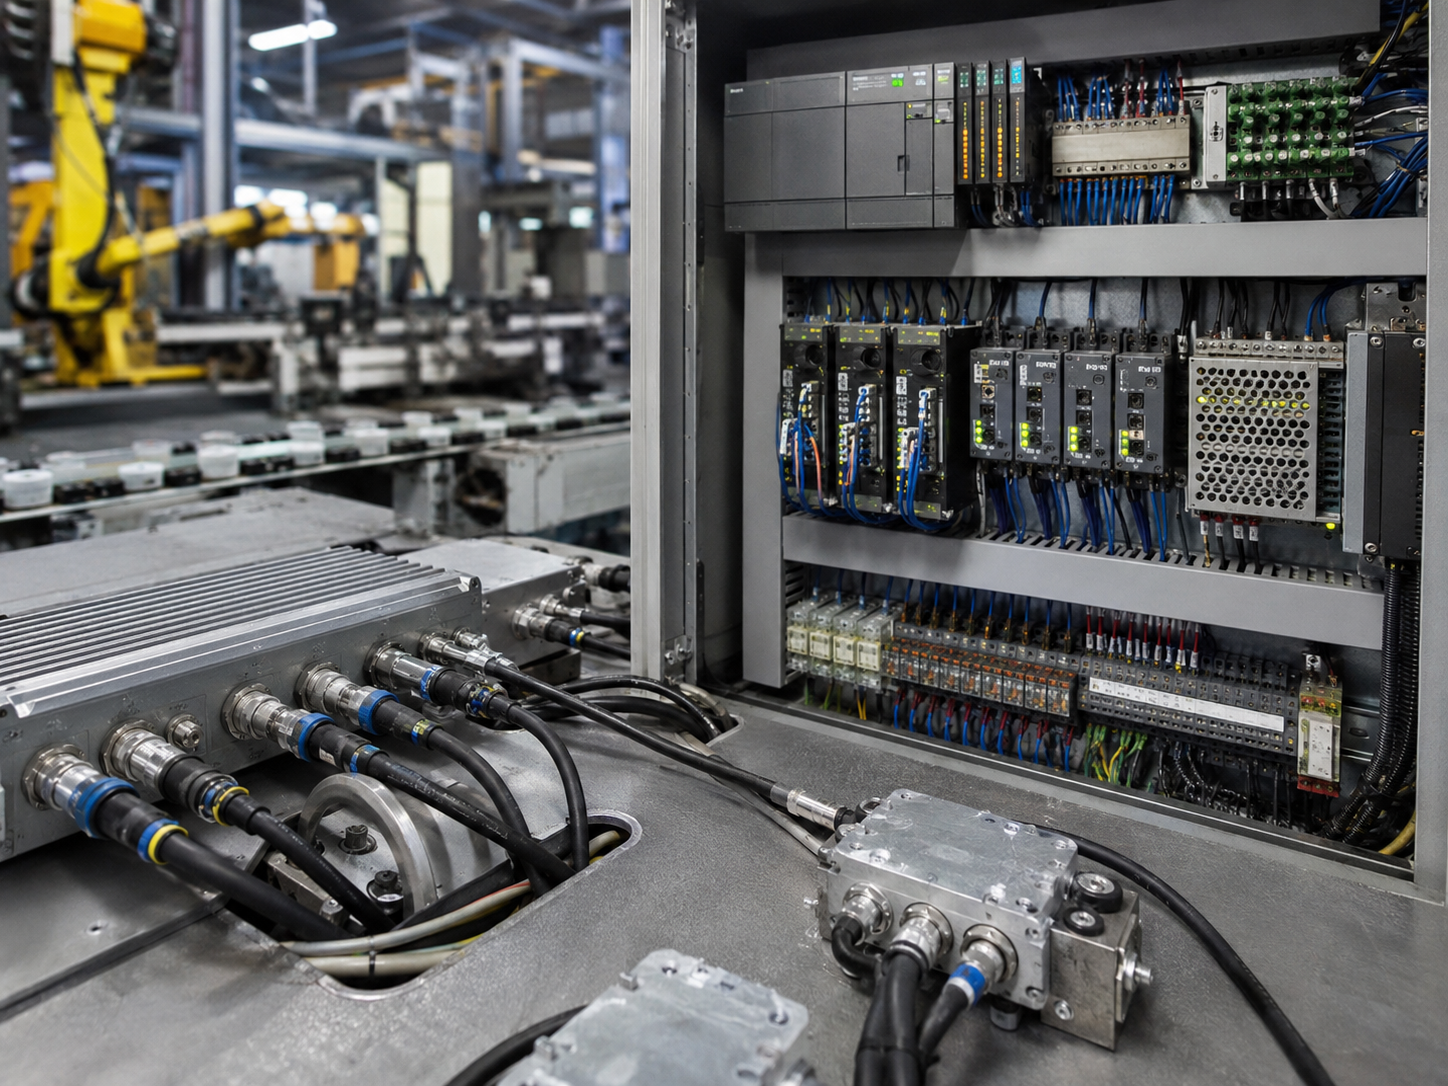
SPS und Servoschnittstellen im 24/7-Betrieb in Fabrikumgebungen mit starken Vibrationen.
NORMIEC 61508 SIL 2/3
Medizinprodukte
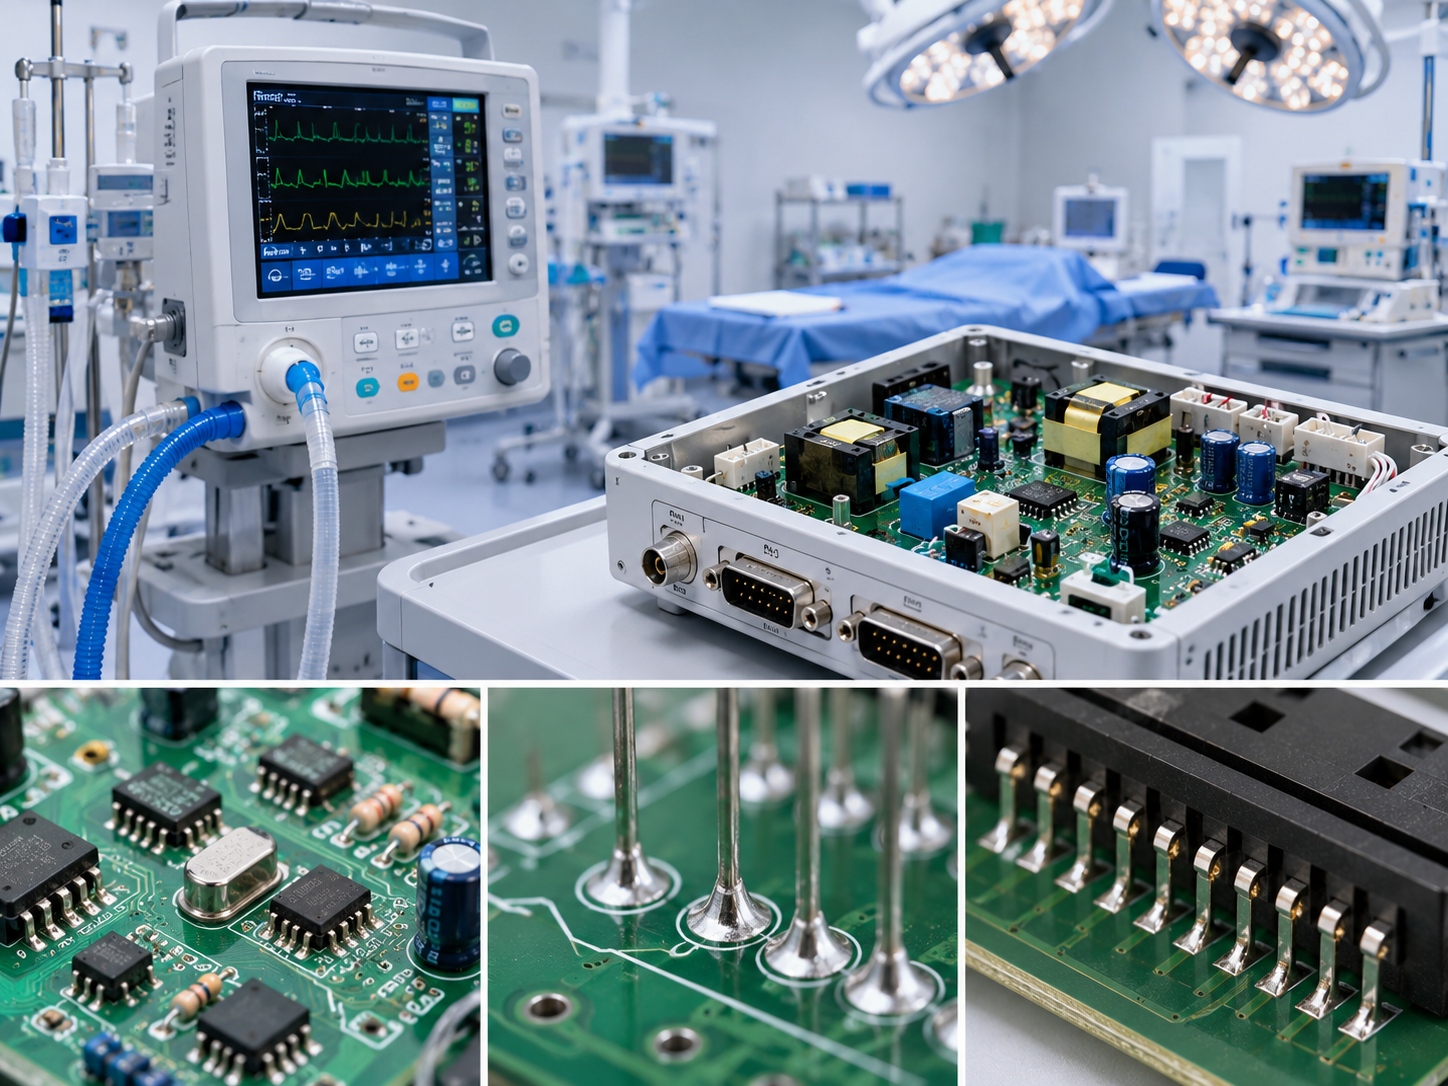
Lebenswichtige Geräte, bei denen die mechanische Sicherheit der THT-Verbindungen Voraussetzung ist.
NORMISO 13485, IEC 60601
Stromversorgung und Energie
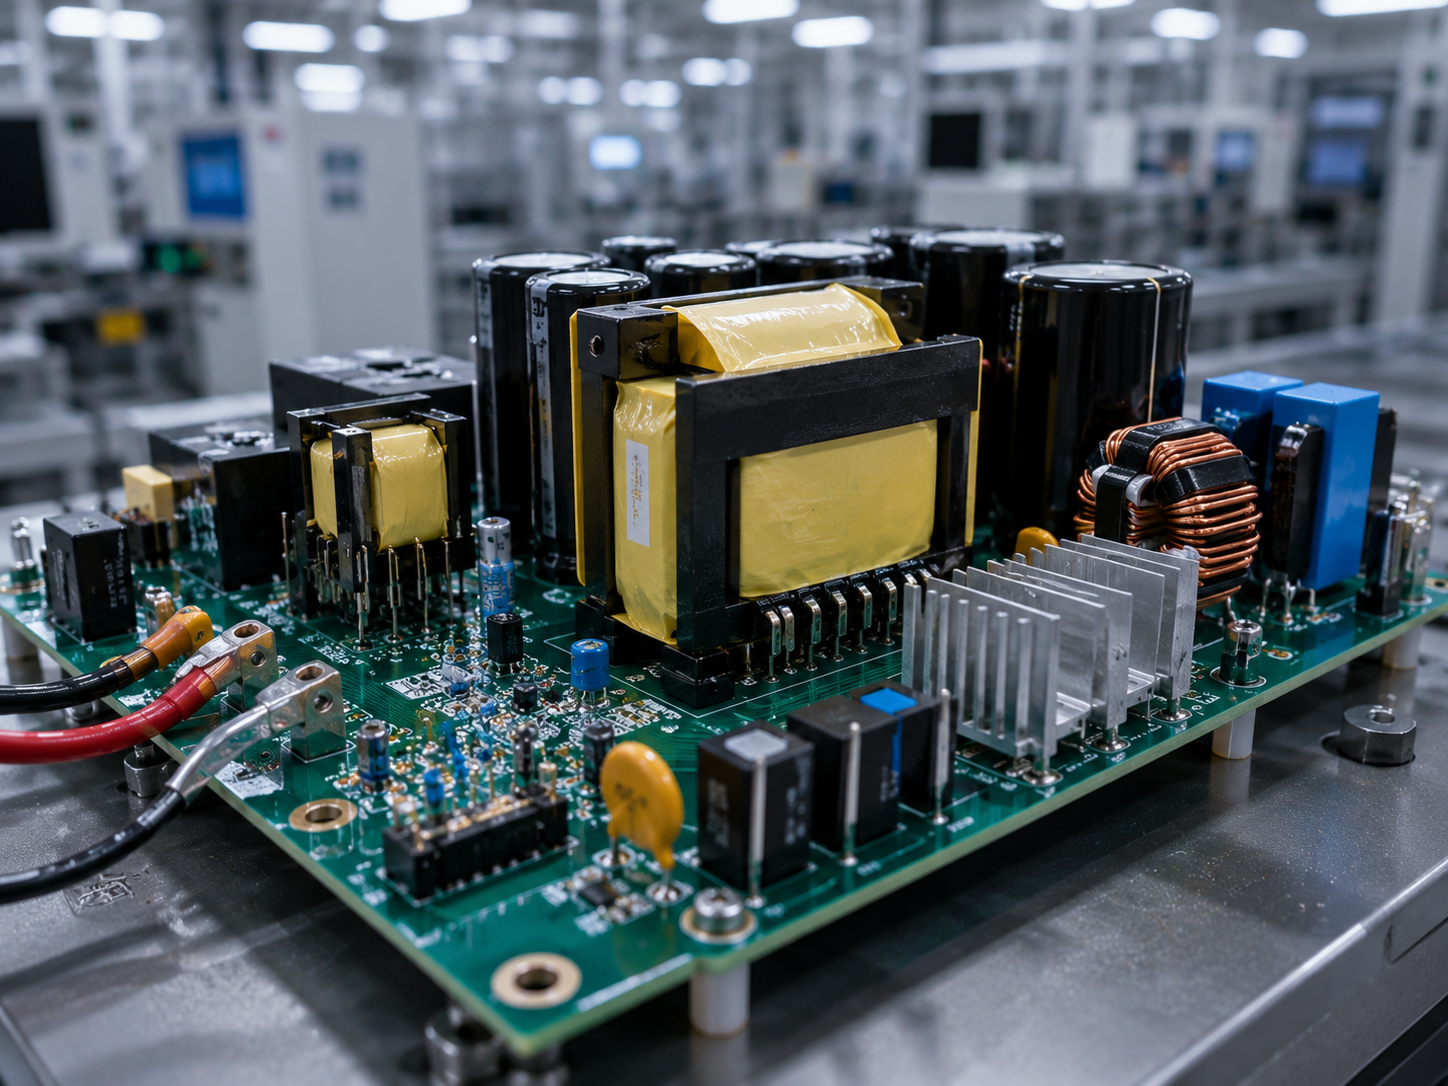
Hochstromtransformatoren, große Elektrolytkondensatoren, Leistungstransistoren.
NORMIPC-A-610 Klasse III, UL
E/A-Schnittstellen
Steckverbinder, die wiederholt ein- und ausgesteckt werden und deshalb besonders robust sein müssen.
NORMIPC-A-610 Klasse II/III
[TECHNISCHE_ZUSAMMENFASSUNG] Wenn das Design eine stärkere mechanische Verankerung erfordert, als ein oberflächenmontiertes Pad bieten kann, oder das Bauteilgehäuse für das Reflowlöten zu groß ist, ist THT die richtige Wahl.
Qualitätszertifizierungen und Normen nach IPC-A-610
Wenn ein Einkäufer einen chinesischen Elektronikfertiger auditiert und die Zertifizierungsunterlagen ausbleiben, ist das kein Dokumentationsproblem, sondern ein Problem des Qualitätssystems. PCBark verfügt über Zertifizierungen nach IPC-A-610 Klasse II und Klasse III – für beide Klassen – und kann für jeden Auftrag die entsprechenden Prüfprotokolle vorlegen.
🔷
IPC-A-610 Klasse IIIHöchste Klasse – keine Hohlräume zulässig
🔷
IPC-A-610 Klasse IIStandardklasse für gewerbliche Anwendungen
📋
ISO 9001Qualitätsmanagementsystem
⚡
ULSicherheitsnorm
🌿
RoHSKonform mit der EU-Richtlinie
🔬
J-STD-001Anforderungen an Lötverbindungen
Der Unterschied zwischen Klasse II und Klasse III bei der THT-Bestückung ist nicht bloß äußerlich. Daraus ergeben sich unmittelbar messbare Fertigungsanforderungen, die die meisten Elektronikfertiger bei üblichen gewerblichen Aufträgen nicht erfüllen:
Anforderung nach IPC-A-610
Klasse II (Standard)
Klasse III (PCBark Premium)
Füllung der Durchkontaktierung (Standard)
Mindestens ≥75 %
≥75 % – keine Ausnahmen bei gestützten Bohrungen
Füllung der Durchkontaktierung (Ausnahme – ≥14 Anschlussdrähte)
Mindestens 50 % ODER 1,2 mm zulässig
Keine Ausnahme – 75 % bei allen
Umfangsbenetzung
≥180° auf der Austrittsseite
≥270° auf der Austrittsseite
Hohlräume in der Durchkontaktierung
1 Hohlraum bei bis zu 5 % der Bohrungen zulässig
Keine Hohlräume zulässig
Dicke der Galvanisierung
Mindestens 0.8 mil
Mindestens 1.0 mil
Ionische Verunreinigung
Für Klasse II nicht festgelegt
Maximal <0.78 μg NaCl/cm²
Röntgenprüfung
Nur Erstmuster
100 % je Charge bei PCBark
Leiterplattenbestückung: vom Prototyp bis zur Serienfertigung
Ein häufiges Problem bei der Beschaffung von Leiterplattenbestückungen: Der Elektronikfertiger für Ihre Prototypen arbeitet bei der Serienfertigung nicht mit der nötigen Prozessdisziplin, oder der Serienfertiger erreicht nicht die Qualität der Prototypen. Unsere THT-Leiterplattenbestückung deckt den gesamten Lebenszyklus ab – von der DFM-Validierung des Prototyps bis zu großen Serien – mit derselben Zertifizierung nach IPC-A-610 und demselben Entwicklungsteam.
Keine Mindestbestellmenge
Prototypen ab 1 Stück, keine NRE-Gebühren
$2–6
Pro Leiterplatte bei einer Serie ab 10.000 Stück
24 Std.
DFM-Analyse vor der ersten Freigabe der Gerber-Dateien
Keine Mindestbestellmenge laut PCBark-Spezifikation bestätigt. Kostenspanne pro Leiterplatte: Branchenrichtwert für THT-Bestückung in Serienfertigung.
Für Elektronikteams, die ihre Hardwaredesigns laufend weiterentwickeln, bedeutet der Verzicht auf eine Mindestbestellmenge, dass sie für DFM-Validierungsläufe keine unnötigen Stückzahlen bestellen müssen. Informationen zu Projekten mit gemischten Technologien und hoher Bestückungsdichte finden Sie bei unserer Leiterplattenbestückung für Kleinserien. Reichen Sie 5 Leiterplatten für die Erstmusterprüfung ein, berücksichtigen Sie die Ergebnisse der DFM-Analyse und gehen Sie anschließend direkt zur Serienfertigung über – das Entwicklungsteam von PCBark begleitet beide Phasen. Die Prozessparameter Ihres Prototypenlaufs (Selektivlötprogramm, Temperaturprofil des Lötbads, Einsetzreihenfolge) werden archiviert und für die Serienfertigung wiederverwendet. So entfällt der Aufwand für die erneute Qualifizierung, der bei einem Lieferantenwechsel immer entsteht.
Was Sie in jeder Phase Ihres PCBA-Projekts erwartet
PHASE 01
Prototyp (1-10 Stück)
DFM-Analyse • Bauteilbeschaffung nach Stückliste • manuelle und automatisierte Bestückung • Inspektion nach IPC-A-610 • Erstmusterprüfbericht
PHASE 02
Pilotserie (10-100 Stück)
Qualifizierung des Fertigungsprozesses • Prozessfähigkeitsdaten (Cpk/Ppk) • Prozessfreigabe
PHASE 03
Serienfertigung (100+ Stück)
Vollautomatisierung, wo möglich • chargenweise Röntgenprüfung für Klasse III • Lieferung mit Konformitätsbescheinigung
DURCHGÄNGIGE_BETREUUNG
Alle Schritte
Dasselbe Entwicklungsteam, dieselben Prozessaufzeichnungen, dieselbe Zertifizierung nach IPC-Klasse
Bei der Beschaffung von Leiterplattenbestückung gilt ganz offen: SMT bietet Vorteile bei Packungsdichte und Stückkosten, während die Durchsteckmontage bei jeder Bestellmenge mit mechanischer Festigkeit und Zuverlässigkeit punktet. Die Kosten bei wirtschaftlichen Produktionsmengen erklären, warum hybride und reine THT-Bestückungen wirtschaftlich bleiben: Bei Stückzahlen ab 10.000+ kosten DIP-Bestückungsprojekte $2-6 pro Leiterplatte – ähnlich viel wie hybride Projekte, wenn Relais und Leistungsbauteile ohnehin eine THT-Auslegung erfordern. Aussagekräftig ist dieser Kostenvergleich nur bei gleichen Zuverlässigkeitsanforderungen: Eine SMT-Linie der Klasse II zu wählen, wenn Ihre Bestückungsspezifikation THT nach Klasse III verlangt, ergibt keinen Sinn.
PCBark gehört zu den zuverlässigen Dienstleistern für die Leiterplattenbestückung und bietet fachgerechte THT-Bestückung für durchkontaktierte Leiterplatten sowie Leiterplattenbestückungen jeder Komplexität. Unsere Lösungen decken sämtliche Bestückungsverfahren ab – vom automatischen Einsetzen bis zum Handlöten – sowie die Auswahl von Leiterplattenbauteilen, die Leiterbahnführung bei Durchstecktechnik und DFM für komplexe Designs. Durchstecktechnik bleibt dort unverzichtbar, wo THT-Bauteile eine mechanische Belastbarkeit bieten, die oberflächenmontierte Bauteile allein nicht erreichen: Zu ihren Vorteilen zählen die strukturelle Festigkeit der Leiterplatte, zuverlässige elektrische Verbindungen bei Vibrationen und langfristige Haltbarkeit bei Temperaturwechseln. Bei unserer Leiterplattenbestückung wenden wir bewährte Verfahren der Elektronikbestückung vom ersten Entwurf bis zur Produktion an: Unsere Ingenieure beraten Sie zu Bestückungstechnologien, den Vor- und Nachteilen der Verfahren und der Entscheidung zwischen THT und SMT. PCBark bietet zuverlässige Leiterplatten- und Elektronikbestückung für Projekte jeder Größe – vom Prototyp bis zu Großserien, bei denen Durchstecktechnik unverzichtbar bleibt. Wenn Sie mehr über unser gesamtes Leistungsspektrum erfahren möchten, einschließlich THT-Bestückung, der Bestückung von Leiterplatten mit Durchstecktechnik und komplexen Leiterplattenprojekten mit großen Bauteilen, fordern Sie eine kostenlose technische Beratung an.
Sie sind unsicher, ob Ihr Design Durchstecktechnik erfordert? Mit dieser kurzen Bewertung können Sie die mechanischen und elektrischen Vor- und Nachteile abwägen.
Bewertungskriterien:
Anforderungen an die mechanische Belastbarkeit
Strombelastbarkeit und Leistungsaufnahme
Wirtschaftlichkeit nach Bestückungskosten und Stückzahl
Häufige Fragen zur THT- und DIP-Leiterplattenbestückung
Wann sollte ich DIP statt SMT einsetzen?
Wählen Sie die DIP-Bestückung nur dann, wenn Ihre Bauteile etwas erfordern, das eine reine Oberflächenmontage nicht bieten kann: Hochstromsteckverbinder, große Elektrolytkondensatoren, Leistungstransformatoren, auf der Leiterplatte montierte Induktivitäten oder Randsteckverbinder, die häufig gesteckt und gelöst werden. Auch bei Projekten für die Luft- und Raumfahrt, die Verteidigung und die Medizintechnik, die IPC-A-610 Klasse III, AEC-Q200 und MIL-SPEC-Vibrationsanforderungen unterliegen, ist DIP-Bestückung vorgeschrieben. Unter diesen Bedingungen erfüllen SMT-Lötverbindungen die Spezifikation nicht.
Unterstützen Sie die kombinierte SMT- und DIP-Bestückung auf derselben Leiterplatte?
Ja. PCBark erhält Leiterplattendesigns für Mischbestückung mit SMT-Bauteilen auf der Oberseite und THT- oder DIP-Bauteilen auf der Rückseite. Wir programmieren die Lotwelle gezielt so, dass sie die Lötpads der THT- oder DIP-Bauteile erreicht und den SMT-Bereich vor übermäßiger Einwirkung schützt. Das ist unser Standardverfahren für Leiterplatten mit Mischbestückung.
Welche Arten von THT-Bauteilen können Sie bestücken?
Wir bestücken THT-Bauteile aller Ausführungen: axiale und radiale passive Bauteile (Widerstände, Kondensatoren, Induktivitäten), ICs im Dual-In-Line-Gehäuse (DIP) mit bis zu 40 Pins, Leistungstransistoren in TO-Gehäusen, Randsteckverbinder nach MIL-Spezifikation, Stiftleisten und Buchsenleisten, große Elektrolytkondensatoren, Leistungstransformatoren, Potenziometer, Schalter sowie Bauteile mit ungewöhnlicher Form, die von Hand eingesetzt werden müssen. Automatisches und manuelles Einsetzen sind ebenfalls möglich.
Wie stellen Sie die Lötqualität bei der THT-Leiterplattenbestückung sicher?
Die Qualitätskontrolle der THT-Bestückung bei PCBark richtet sich nach IPC-A-610 Rev H: alle unterstützten Bohrungen – 75 % Bohrungsfüllung (keine Ausnahmen für Klasse III), alle Merkmale – KI-gestützte AOI, Produktionsserien: Röntgenprüfung der Bohrungsfüllung (Klasse III). Cpk-/Ppk-Fertigungsdaten und Messwerte sind für jeden Auftrag verfügbar, ebenso FAI-Berichte. Chargenbezogene IPC-A-610-Zertifikate sind auf Anfrage erhältlich.
Worin unterscheiden sich Wellenlöten und Selektivlöten bei der DIP-Bestückung?
Beim Wellenlöten wird die gesamte Lötseite einer Leiterplatte von einer einzigen Welle heißen Flussmittels erfasst. Beim Selektivlöten wird diese einzelne Flussmittelwelle so programmiert, dass sie nur die Durchkontaktierungen erreicht, die PCBark löten muss. Für maximale Effizienz erfasst das Wellenlöten alle THT-Bereiche, während das Selektivlöten nur bestimmte Bauteile erreicht.
Bieten Sie für die THT-Bestückung sowohl bleihaltiges als auch RoHS-konformes Löten an?
Ja. PCBark bietet sowohl einen bleifreien (RoHS-konformen) Wellen- und Selektivlötprozess mit SAC305 als auch einen bleihaltigen Prozess mit SnPb (Sn63/Pb37) an. Kunden aus der Verteidigung sowie der Luft- und Raumfahrt mit bestehenden Anforderungen an bleihaltiges Lot wählen den SnPb-Prozess; Kunden, die RoHS-Konformität benötigen, unter anderem für gewerbliche Anwendungen und den europäischen Markt, wählen den SAC305-Prozess. Beide Prozesse erfüllen die Lötanforderungen von IPC J-STD-001 und sind mit einer Prüfung nach IPC-A-610 Klasse II oder Klasse III erhältlich.
Kann ich mit Prototypen beginnen und ohne Lieferantenwechsel auf die Serienproduktion umsteigen?
Ja. Bei PCBark gibt es keine Mindestbestellmenge; Sie können mit einem 1-Stück-Prototyp zur DFM-Validierung beginnen und anschließend mit denselben Prozessparametern, demselben Entwicklungsteam und derselben IPC-A-610-Zertifizierung zur Serienproduktion übergehen. Die Daten aus Ihrem Prototypenlauf werden gespeichert und für spätere Produktionsläufe genutzt, wodurch sich der Aufwand für eine erneute Qualifizierung verringert. Ein Lieferant vom ersten Prototyp bis zur Serienproduktion.
Für welche IPC-A-610-Klassen ist PCBark bei der THT-Bestückung zertifiziert?
Die Zertifizierungen nach IPC-A-610 Klasse II und Klasse III sind beide aktuell und gültig. Klasse III ist die höchste Klasse der IPC-A-610-Spezifikation für Elektronik in der Luft- und Raumfahrt, der Verteidigung und der Medizintechnik. Die Spezifikation der Klasse III verlangt 75 % Füllung, keinerlei Hohlräume in durchkontaktierten Bohrungen, einen Umfang von 270 an Durchkontaktierungen und eine Mindestdicke von 1.0 mil an den Durchkontaktierungen. Kunden geben für jeden Auftrag die erforderliche Klasse an, und PCBark stellt die entsprechenden Nachweise und Zertifikate bereit.