Kontaktieren Sie das Unternehmen PCBark


Ein Hersteller von Starrflex-Leiterplatten fertigt Leiterplatten, die starre FR-4-Bereiche und flexible Polyimidschaltungen zu einer durchgehenden Konstruktion verbinden. Die Qualifizierung erfolgt nach IPC-6013E, die Auslegung nach IPC-2223E. Die Kurzübersicht unten fasst die wichtigsten Spezifikationen zusammen; in den folgenden Abschnitten geht es ausführlich um Materialien, Fertigung, Normen und Zuverlässigkeit.
Spezifikationen im Überblick
| Maßgebliche Qualifizierungsspezifikation | IPC-6013E (aktuelle Revision, September 2021) |
| Maßgebliche Auslegungsspezifikation | IPC-2223E |
| Typischer Biegeradius (Multilayer) | 10-15x Leiterplattendicke |
| Dynamische Flexfolie | Walzgeglühtes Kupfer (RA), >1.000.000 Zyklen bei 5mm Radius |
| Statische Flexfolie | Galvanisch abgeschiedenes Kupfer (ED) geeignet, <1,000 Zyklen bei 5mm Radius |
| Flexibles Substrat | Polyimidfolie, stabil von -200°C bis 400°C (Kapton ist der Handelsname von DuPont für diese Materialgruppe) |
| Typische Leiterbahnbreite und -abstände innen/außen | 2mil / 2mil (branchenübliche Fertigungsfähigkeit, beim Leiterplattenhersteller bestätigen) |
| Typische Bohrungs-/Durchkontaktierungstoleranz | ±0,05mm (branchenübliche Fertigungsfähigkeit, beim Leiterplattenhersteller bestätigen) |
| Gesamtdickenbereich für Starrflex-Leiterplatten | 0,25mm – 6,0mm (branchenübliche Fertigungsfähigkeit, beim Leiterplattenhersteller bestätigen) |
| Typisches Kupfergewicht im Flexbereich | 0,5oz – 2oz (branchenübliche Fertigungsfähigkeit, beim Leiterplattenhersteller bestätigen) |
| Typische Fertigungszeit | 7-20 Tage Fertigung, 1-2 Tage bis zur Beantwortung einer Angebotsanfrage; bei einigen Leiterplattenherstellern sind Expressoptionen mit nur 1 Tag möglich (branchenüblich, beim Leiterplattenhersteller bestätigen) |
Ein Hersteller von Starrflex-Leiterplatten fertigt die Leiterplatte als durchgehendes Bauteil. Dabei verbindet er flexible Polyimidschaltungen mit starren FR-4-Bereichen, sodass keine Steckverbinder und Kabel erforderlich sind, die bei separaten starren Leiterplattenbaugruppen nötig wären. Genau deshalb setzen Ingenieure aus der Luft- und Raumfahrt, der Medizintechnik und der Automobilindustrie Starrflex-Leiterplatten statt Kombinationen aus Leiterplatten und Kabeln ein, wenn die Anwendung Vibrationen oder Biegungen ausgesetzt ist oder auf engem Raum untergebracht werden muss.
Starrflex-Leiterplatten werden nach IPC-6013E qualifiziert und nach IPC-2223E ausgelegt. Ich erwähne diese Unterschiede, weil fast alle Hersteller-Websites beides in einen Topf werfen und behaupten, die Leiterplatte sei „IPC-konform“. IPC-6013E legt die Qualifizierungsanforderungen sowie die Bauarten fest (z. B. Typ 1 bis 4 bei starren Leiterplatten und Klasse 1 bis 3(S), wobei 3(S) für ein erhöhtes Maß an Kontrolle steht). IPC-2223E enthält die konkreten Auslegungsregeln, die für eine Qualifizierung nach IPC-6013E erfüllt sein müssen. Viele als „IPC-zertifiziert“ bezeichnete Leiterplatten werden nicht einmal nach IPC-2223E ausgelegt.
Was ist eine Starrflex-Leiterplatte?
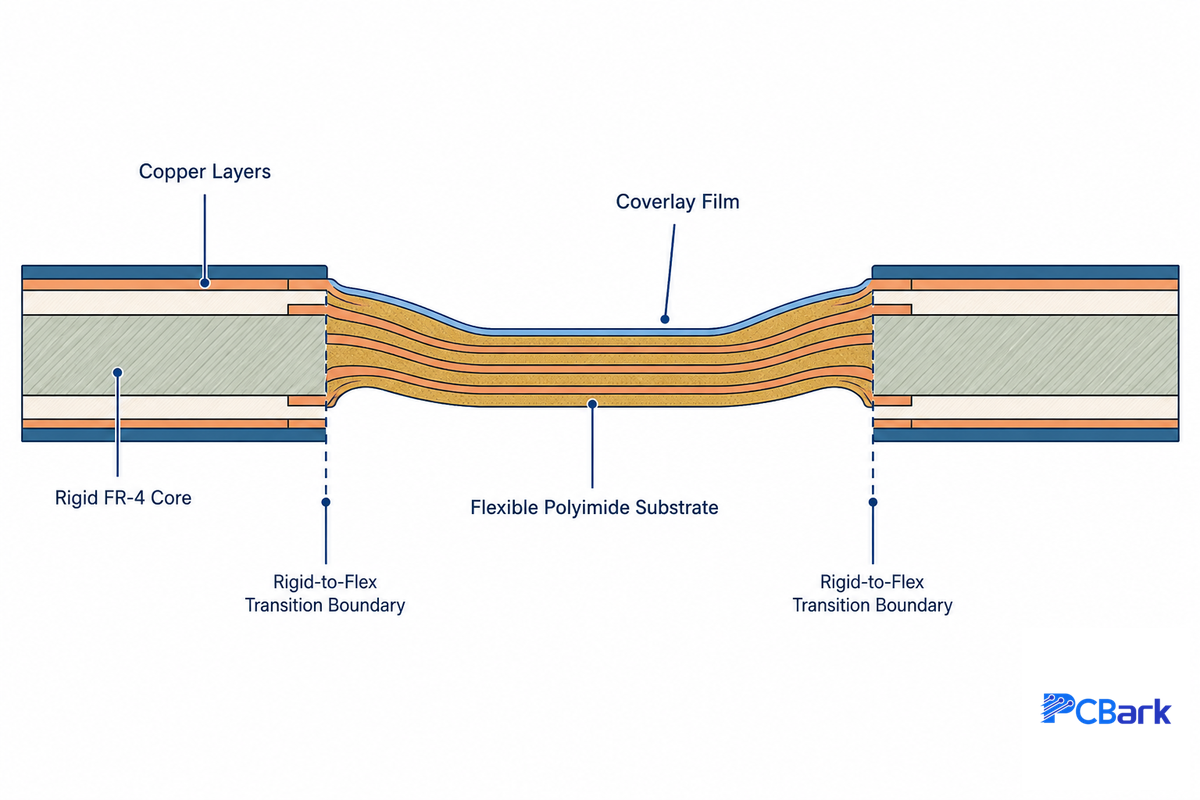
Eine Starrflex-Leiterplatte ist ein durchgehender Stromkreis, bei dem flexible Polyimid-Lagen starre FR-4-Bereiche verbinden. Dadurch entfallen Kabel und Steckverbinder, die sonst separate starre Leiterplatten miteinander verbinden würden. Flexible Abschnitte werden bei der Bestückung einmal gefaltet (statische Flexibilität) oder im Betrieb wiederholt gebogen (dynamische Flexibilität). Starre Bereiche dienen zur Montage von Bauteilen mit hoher Packungsdichte und Steckverbindern und können höhere Ströme führen.
Flexible Bereiche übernehmen die Verbindungen mit geringer Leistungsaufnahme. Die NASA-Studie zur Konstruktionsmethodik für Starrflex-Robotik (Bell, 2022, IEEE) behandelt diese Bauweise als eigene Strukturkategorie mit spezifischen Anforderungen an die Finite-Elemente-Validierung – nicht als bloße Variante einer rein starren oder rein flexiblen Leiterplatte.
Eine Starrflex-Leiterplatte unterscheidet sich sowohl von einer vollständig flexiblen Leiterplatte ohne starre Bereiche (wie einer flexiblen Leiterplatte) als auch von einer starren Leiterplatte mit einem Flachbandkabel als separatem flexiblem Verbindungskabel (FPC), anstelle einer integrierten Flexlage im selben Kupfer-Lagenaufbau. Starrflex-Leiterplatten bilden einen Kompromiss zwischen beiden Bauarten. Ihr starrer Bereich ist steif genug, um Bauteile sicher zu montieren, während der flexible Bereich ein separates Kabel überflüssig macht. Es ist entscheidend, die Leiterplatte gleich zu Beginn der Leiterplattendesignphase korrekt einzuordnen, denn für flexible Leiterplatten, starre Leiterplattenbereiche und Starrflex-Bereiche gelten jeweils eigene Fertigungsbeschränkungen. Eine falsche Einordnung wird teuer, sobald die Werkzeuge gefertigt sind. Genau solche Fragen klärt das Engineering-Team von PCBark vor einem Angebot für ein Automobil- oder Medizinprogramm, bei dem die Prozesskontrolle nach ISO 9001 und IATF 16949 davon abhängt, dass die Einordnung bereits bei der ersten DFM-Analyse stimmt. Ob Ihr Team von Starrflex-Leiterplattendesign, Flex-Rigid-Leiterplatten oder einfach von Starrflex-Leiterplatten spricht: Die Begriffe unterscheiden sich je nach Lieferant, die zugrunde liegende Starrflex-Technologie ist jedoch dieselbe. Fortschrittliche Starrflex-Technologie und Multilayer-Starrflex-Aufbauten sind inzwischen weit über die einfachen zweilagigen Designs hinaus, die vor einem Jahrzehnt üblich waren.
Starrflex-Leiterplatten oder separate starre Leiterplatten mit Kabeln: die technische Abwägung
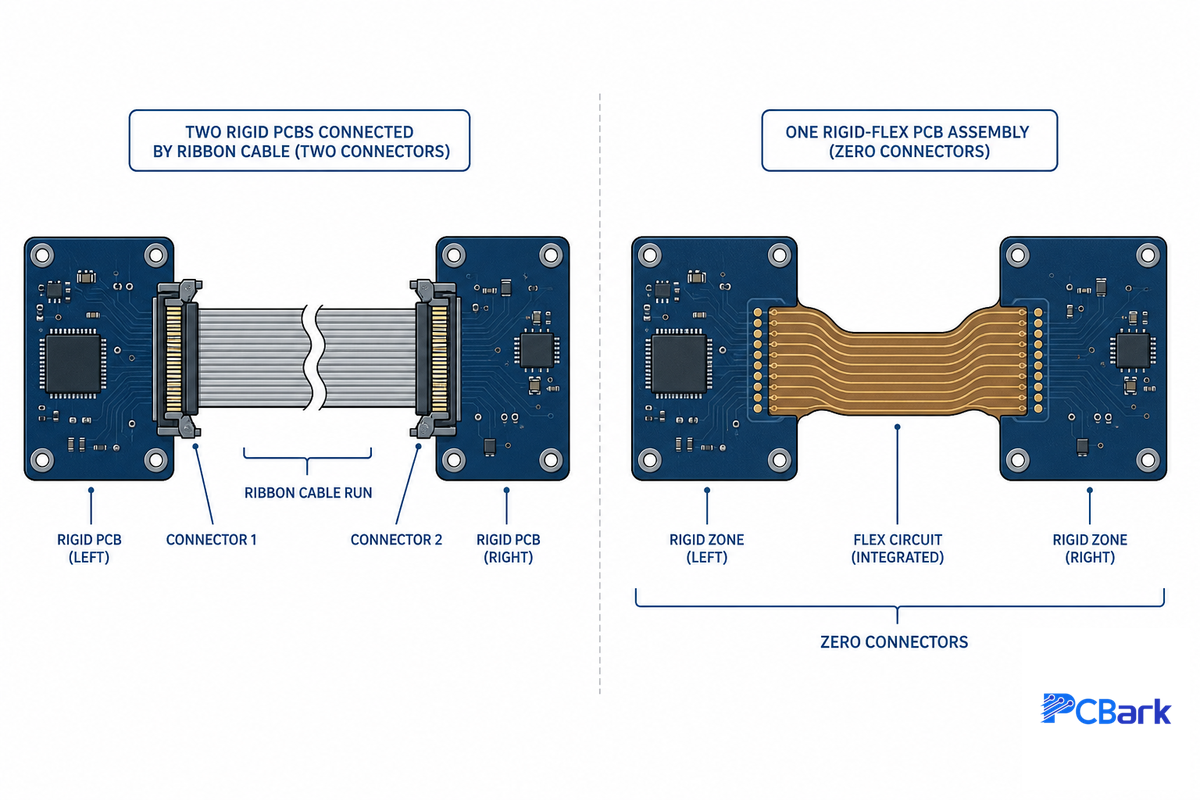
Der am häufigsten genannte Vorteil von Starrflex-Aufbauten ist, dass Verbindungspunkte und die damit verbundenen Ausfallursachen entfallen: etwa Steckerkorrosion, Reibkorrosion bei Vibrationen und versagende Zugentlastungen am Kabel. Das ist ein triftiger Grund dafür, dass Starrflex-Leiterplatten in vielen Luft- und Raumfahrt- sowie Militärprodukten eingesetzt werden, die über eine mehrjährige Betriebsdauer äußerst widerstandsfähig sein müssen.
„Eine Starrflex-Leiterplatte kann länger halten als drei über Steckverbinder verbundene starre Leiterplatten – nicht, weil das Material stärker ist, sondern weil es keine Verbindungspunkte mehr gibt, die ausfallen können.“
Doch „weniger Steckverbinder bedeuten immer höhere Zuverlässigkeit“ ist nicht die ganze Geschichte. Das US-Patent US12382583B2 (NIO Technology Anhui, erteilt im August 2025) zeigt bewusst den umgekehrten Konstruktionsansatz: Bei einer Fahrzeugkamerabaugruppe sind Bildsensor und Steckerelektronik auf zwei getrennten starren Leiterplatten untergebracht, die über eine flexible Verbindung verbunden sind. So werden mechanische Belastungen und Wärme auf der Steckerseite vom Sensorboard ferngehalten und stören nicht die optische Ausrichtung zwischen Linse und Sensor. In diesem Design werden Starrflex-Leiterplatten nicht gewählt, um Steckverbinder zu vermeiden, sondern um eine empfindliche starre Insel von einer störungsbehafteten zu isolieren. Bei einer Designprüfung lautet die entscheidende Frage also, ob Starrflex-Leiterplatten Ausfallstellen beseitigen oder verschiedene Bereiche voneinander isolieren sollen. Das sind unterschiedliche Gründe, die zu unterschiedlichen Lagenaufbauten führen. Wer sie verwechselt, riskiert eine unnötige Neukonstruktion, sobald das Automobil- oder Luft- und Raumfahrtprogramm bereits in der Werkzeugfertigung ist. Die DFM-Analyse von PCBark beginnt deshalb mit dieser Frage, noch bevor ein Angebot erstellt wird. Weniger Platz- und Gewichtsbedarf sowie mehr Gestaltungsfreiheit für die Gehäusekonstruktion sprechen dafür, Starrflex-Leiterplatten statt Kabelbaugruppen einzusetzen, wenn Platz und Gewicht begrenzt sind. Dieser Vorteil für Qualität und Zuverlässigkeit gilt jedoch nur, wenn zuvor korrekt entschieden wurde, ob isoliert oder beseitigt werden soll.
Architektur des Lagenaufbaus und Übergangsbereich zwischen starren und flexiblen Zonen
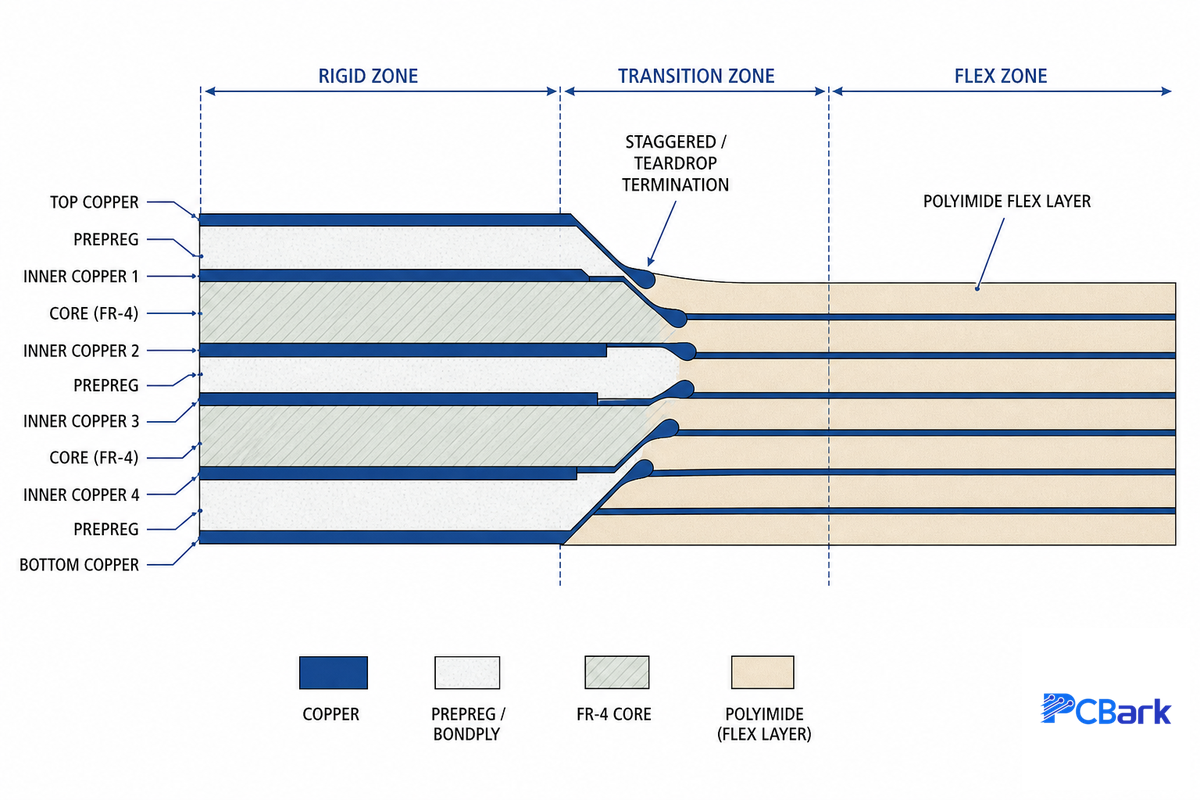
Der Lagenaufbau einer Starrflex-Leiterplatte besteht aus mehreren Zonen: starren Zonen (FR-4-Kern plus Kupferlagen wie bei einer üblichen Multilayer-Leiterplatte), flexiblen Zonen (Polyimidfolie plus Kupfer, geschützt durch Coverlay statt Lötstopplack) und Übergangszonen zwischen beiden. Gerade bei den Übergangszonen weisen viele Designprüfungen Lücken auf – nicht, weil Ingenieure deren Bedeutung nicht kennen, sondern weil, wie ein Designhinweis eines Leiterplattenherstellers festhält, Probleme dort „nicht immer allein anhand der Gerber-Lagen erkennbar sind“. Die Zonengrenze muss anhand der tatsächlichen Lagenaufbauzeichnung geprüft werden und darf nicht aus den 2D-Lagendateien abgeleitet werden. Wird diese Prüfung übersprungen, können Leiterbahnrisse erst auffallen, wenn eine Automobil- oder Industriemontagelinie bereits auf das Design festgelegt ist – ein häufiger und kostspieliger Fehler. Die DFM-Analyse von PCBark deckt diese Lücke vor der Werkzeugfertigung auf, nicht erst danach. Ein aktuelles Patent zu Fertigungsverfahren, CN119815718B, befasst sich genau mit diesem Risiko in Übergangszonen bei Starrflex-Aufbauten mit hohem Aspektverhältnis und kabelbündelähnlicher Konstruktion. Galvanisierte Durchkontaktierungen in den starren Zonen funktionieren wie bei der Fertigung üblicher starrer Leiterplatten. Nur die Galvanisierung und die Coverlay-Schnittstelle im flexiblen Bereich erfordern eine abweichende Prozesskontrolle.
IPC-2223E und IPC-6013E benennen beide konkrete Anforderungen an diesen Übergang, die eine allgemeine Anweisung wie „Leiterbahnen vom Biegebereich fernhalten“ nicht abdeckt: den Abstand zwischen Bohrung und Kante nahe der Starrflex-Grenze, die Leiterbahnführung im Biegebereich (tropfenförmige Pads und versetzte statt übereinanderliegende Leiterbahnpositionen in benachbarten Lagen, um eine einzelne Risslinie zu vermeiden), die Kontrolle der Dielektrikumsdicke zwischen starren und flexiblen Bereichen sowie – in der neueren Fassung von IPC-6013E – Anforderungen an galvanisierte Innenlagen, den Dielektrikumabtrag an der Grenze und kupfergefüllte Mikrovia-Strukturen, die bei Starrflex-Designs mit höherer Packungsdichte zunehmend vorkommen.
📐 Technischer Hinweis
Die Lagenzahl bestimmt unmittelbar den minimalen Biegeradius: einlagige flexible Bereiche vertragen das 3- bis 6-Fache der Leiterplattendicke, zweilagige das 7- bis 10-Fache. Mehrlagige flexible Bereiche in Starrflex-Leiterplatten benötigen das 10- bis 15-Fache der Leiterplattendicke, bevor ein nennenswertes Risiko für Kupferrisse besteht. Wenn die Geometrie Ihres Gehäuses bei der vorgegebenen Lagenzahl diesen Radius nicht zulässt, sollten Sie die Lagenzahl im Biegebereich verringern, statt einen kleineren Biegeradius festzulegen.
Materialien für flexible Substrate: Polyimid, Kapton und Coverlay-Systeme
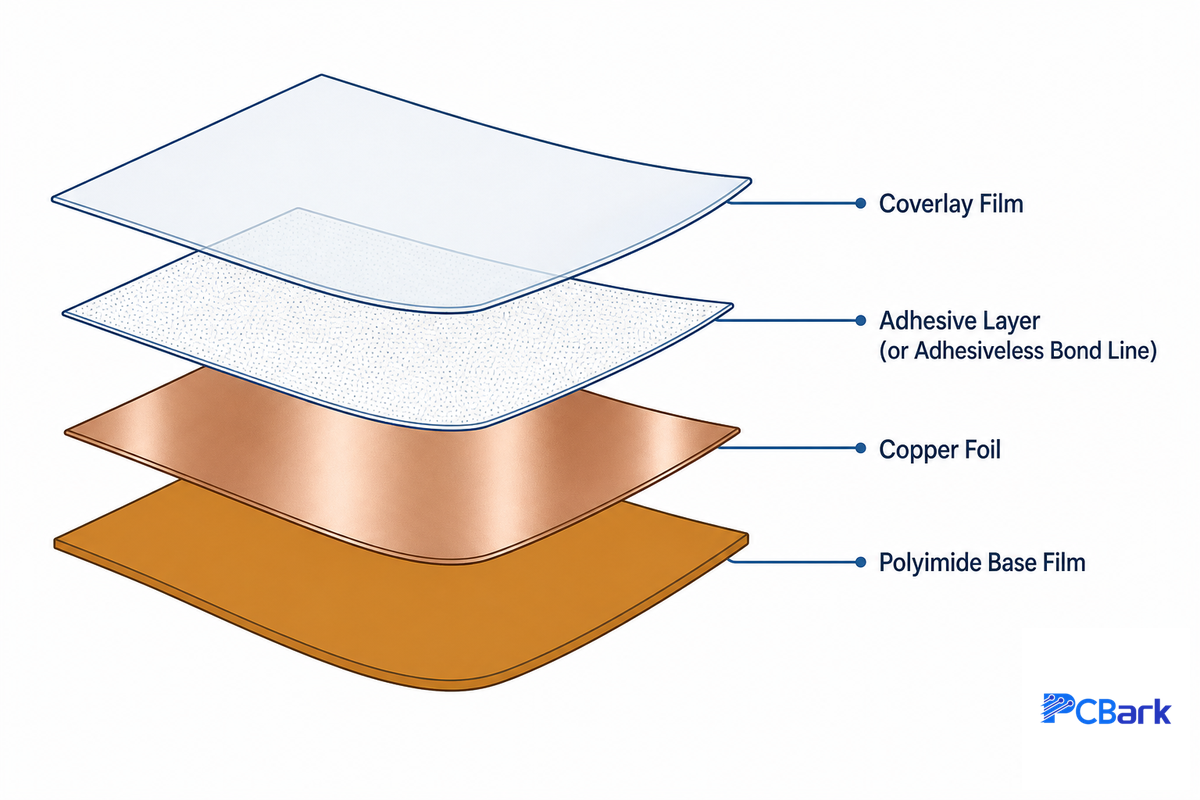
Polyimidfolie dient als Substrat der flexiblen Lage. Dieses Polymer wird wegen einer Kombination von Eigenschaften gewählt, die FR-4 nicht bieten kann: Es bleibt von etwa -200°C bis 400°C mechanisch stabil und elektrisch isolierend. Deshalb finden sich Flex- und Starrflex-Leiterplatten sowohl in Bohrlochmessgeräten für die Öl- und Gasindustrie als auch in Luft- und Raumfahrtanwendungen mit großen Temperaturschwankungen. „Kapton“ ist der Handelsname von DuPont für eine Polyimidfolienfamilie und keine eigene Materialkategorie. Wenn ein Datenblatt „Kapton oder Polyimid“ aufführt, wird dasselbe Material doppelt genannt. Fragen Sie den Leiterplattenhersteller, welche Folie von welchem Lieferanten und welches Klebesystem tatsächlich angeboten wird – auf Klebstoff basierende oder klebstofffreie Aufbauten, etwa nach Art von DuPont Pyralux.
Auch das Coverlay – eine mit Klebstoff auf das Kupfer der flexiblen Leiterplatte laminierte Polyimidfolie – beeinflusst die Zuverlässigkeit: Es ersetzt den Lötstopplack in flexiblen Bereichen. Bei unzureichend kontrollierter Verpressung löst sich häufig die Verbindung zwischen Coverlay und Flexleiterplatte. Für die verschiedenen Aspekte gelten drei Gruppen von IPC-Dokumenten. Das führt bei der Beschaffung häufig zu Missverständnissen: IPC-4562(R2023) beschreibt die Eigenschaften der Kupferfolie (Kornstruktur, Dickentoleranzen, Oberflächenvorbereitung), bevor sie aufgebracht wird; IPC-6013E qualifiziert das fertige Leiterplattenprodukt; IPC-2223E enthält Richtlinien für die ursprüngliche Auslegung. Wenn ein Leiterplattenhersteller nur eine dieser Dokumentgruppen erläutern kann, hat er Sie nicht ausreichend vor diesem Materialrisiko geschützt. Flexible Materialien weisen außerdem eine besondere Haltbarkeitseigenschaft auf, die in der Spezifikation berücksichtigt werden sollte: Klebesysteme für flexible Leiterplatten verhalten sich bei UV-Belastung oder Temperaturwechseln anders als Polyimid-Coverlays. Ein Leiterplattendesign, das die Alterung der unterschiedlichen Materialien außer Acht lässt, führt zwangsläufig dazu, dass sich das Coverlay langfristig ablöst. Der Qualitätssicherungsstandard GSFC-STD-8001 der NASA berücksichtigt dieses Alterungsverhalten bei der Abnahmeprüfung und nicht erst nachträglich.
Fertigung von Starrflex-Leiterplatten: der Verpressungsablauf in 3 Zonen
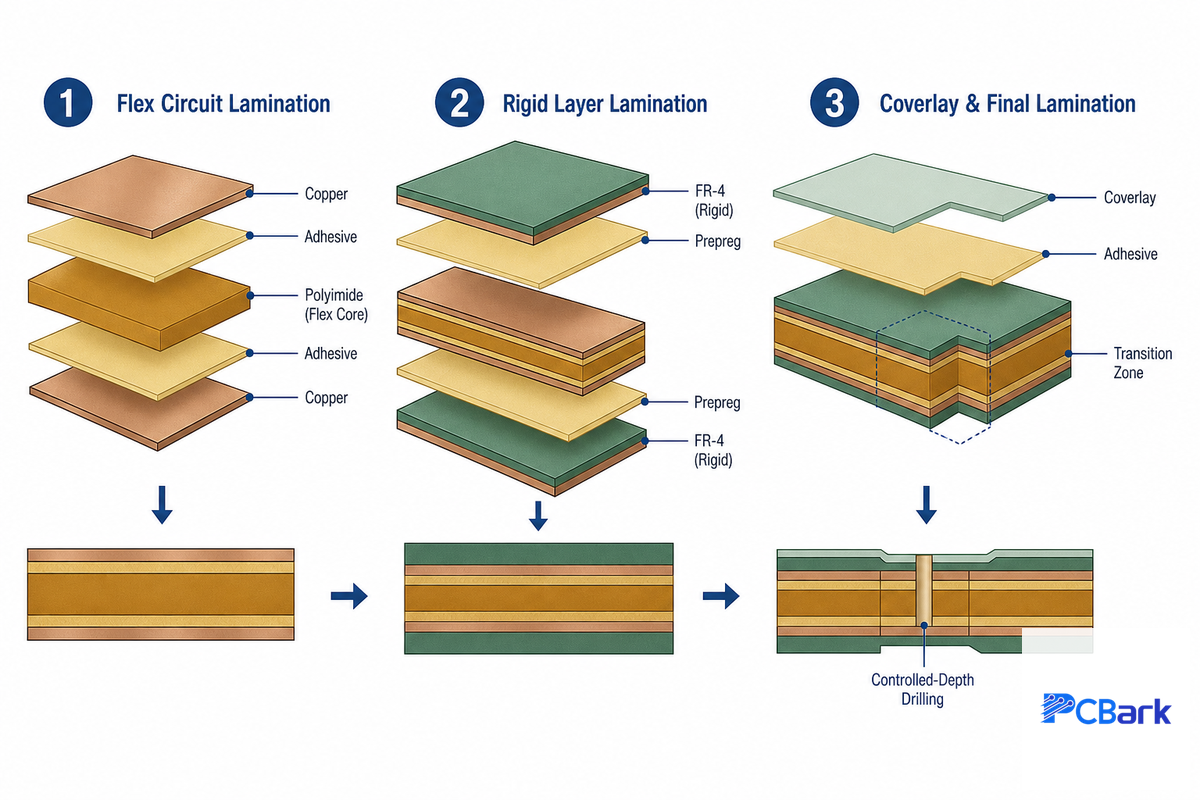
Starrflex-Leiterplatten werden in aufeinanderfolgenden Fertigungsstufen hergestellt und nicht in einem einzigen Verpressungsschritt wie eine übliche starre Multilayer-Leiterplatte. Zuerst werden die flexiblen Kerne gefertigt, geprüft und inspiziert. Anschließend werden starre Lagen nacheinander auf Ober- und Unterseite verpresst, damit die Ausrichtung zwischen flexiblen und starren Bereichen bei den einzelnen Pressvorgängen konsistent bleibt und die Übergangsbereiche jeweils vor Harzverschmierung geschützt sind.
Dieser mehrstufige Ablauf erklärt, warum die Werkzeuge für Starrflex-Leiterplatten selbst bei einer kleinen Prototypenbestellung routinemäßig weit über $1.000 kosten. Von Anbietern genannte Richtwerte für 2026 liegen bei etwa $1,80-$3,50 pro Quadratzoll für eine 2-lagige reine Flex-Leiterplatte und bei $12-$30 pro Quadratzoll für ein dichtes HDI-Flex-Design (Richtwerte; abhängig von Region, Volumen und Kupferpreisen). Er erklärt auch, warum die Lieferzeiten länger sind als bei einer starren Leiterplatte mit vergleichbarer Lagenzahl, sobald die Werkzeugfertigung berücksichtigt wird: Jeder zusätzliche Pressvorgang birgt ein weiteres Ausrichtungsrisiko, das vor dem nächsten Schritt erkannt werden muss. Eine Fehlausrichtung bei nur einer Stufe kann eine vollständige Neuanfertigung der Werkzeuge statt einer einfachen Nacharbeit erforderlich machen. Anbieter, die einen pauschalen Preis pro Quadratzoll nennen, ohne die Werkzeuge separat auszuweisen, schlagen die einmaligen Werkzeugkosten von über $1.000 beim ersten Fertigungslauf in der Regel auf den Stückpreis auf. Fragen Sie vor dem Angebotsvergleich gezielt danach. Eine Prüfung der Fertigungsgerechtheit in der Leiterplattendesignphase – mit Abgleich von Lagenaufbau, Toleranzen der Übergangszonen und Coverlay-Aussparungen mit dem tatsächlichen Prozess des Leiterplattenherstellers statt mit einer allgemeinen Checkliste – macht diesen mehrstufigen Fertigungslauf planbar und verhindert Nacharbeitsschleifen. Dieser Prüfschritt wird bei eiligen Angebotsanfragen am häufigsten ausgelassen.
💡 Profi-Tipp
Bitten Sie Ihren Leiterplattenhersteller, den Starrflex-Fertigungsprozess vor dem Einreichen der Gerber-Daten in drei Schritten zu erläutern: „Fertigung und Prüfung des Flexkerns“, „sequenzielle Verpressung der starren Lagen“ und „Schutz der Übergangszonen“. Wenn ein Hersteller lediglich antwortet: „Wir verpressen das“, beschreibt er damit einen Prozess für ein übliches starres Produkt. Dazu gehört nicht die spezielle sequenzielle Verpressung der starren Lagen, die für einen Starrflex-Aufbau nötig ist. Wahrscheinlich entstehen dabei der Buchbindereffekt und Verunreinigungen durch Harzaustritt aus den starren Lagen in die flexible Lage.
Die fertigungsgerechte Auslegung hilft, den „Buchbindereffekt“ zu vermeiden. Er entsteht, weil äußere und innere flexible Lagen bei Übergängen unterschiedlich lange Wege zurücklegen, was in nicht darauf ausgelegten Designs mechanische Spannungen verursacht. Verteilen Sie die Übergangszonen deshalb auf unterschiedliche Lagenpositionen, statt sie an identischen X-Y-Positionen auszurichten. Wird diese Prüfung ausgelassen, ist das ein wiederkehrender Fehler bei der Starrflex-Leiterplattenfertigung für Automobil- und Industrieprogramme. Die Prozessingenieure von PCBark prüfen dieses Risiko vor der Angebotserstellung. Expressfertigung für flexible Leiterplatten und Express-Prototyping flexibler Leiterplatten verkürzen gezielt das übliche Fertigungsfenster von 7-20 Tagen bei Kleinserien. Die oben beschriebenen sequenziellen Verpressungsschritte entfallen dadurch jedoch nicht: Verkürzt wird die Warteschlange, nicht die Physik. Ein aktuelles Verfahrenspatent, CN119893894B, befasst sich genau mit dieser Art von Ausrichtungsproblemen bei der Verpressung dichter Leiterplattenverbünde.
HDI und Mikrovias in Starrflex-Leiterplatten: der Weg zur Miniaturisierung
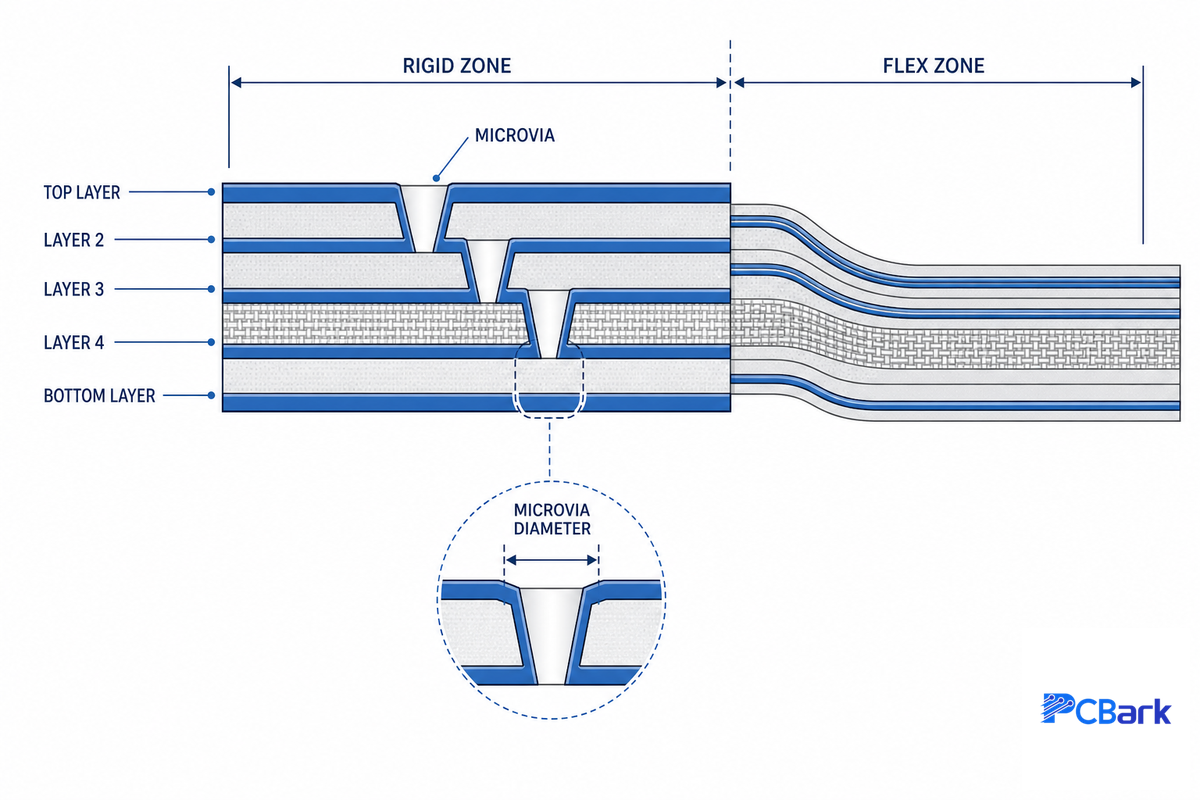
HDI-Technologien mit hoher Verbindungsdichte – lasergebohrte Mikrovias statt mechanisch gebohrter Durchgangsbohrungen sowie Vias, die lagenübergreifend gestapelt werden können – kommen zunehmend in den starren Bereichen von Starrflex-Leiterplatten zum Einsatz. So lässt sich die Bauteildichte erhöhen, ohne die Leiterplattenfläche zu vergrößern. Die neuere Fassung von IPC-6013E nennt kupfergefüllte Mikrovia-Strukturen ausdrücklich als Qualifizierungskriterium. Das zeigt, dass diese Kombination keine Randerscheinung und keine Sonderanfertigung mehr ist, sondern zunehmend zur gängigen Auslegungspraxis gehört.
Ein möglicher Zielkonflikt sollte Ihnen bewusst sein, bevor Sie diese Lösung anfordern: Gestapelte Mikrovias bringen eigene thermomechanische Ermüdungsrisiken mit sich. Eine gestapelte Via-Säule konzentriert Spannungen anders als ein Via mit einfacher Tiefe. Bei Zuverlässigkeitsprüfungen der Vias muss daher der gesamte Aufbau berücksichtigt werden, nicht nur das Aspektverhältnis des einzelnen Vias. HDI in Starrflex-Leiterplatten ermöglicht eine höhere Packungsdichte, hebt die Pflicht zur Zuverlässigkeitsprüfung aber nicht auf, sondern bringt eine zusätzliche Ausfallart mit sich, die geprüft werden muss. Hochmoderne Anlagen für lasergebohrte Mikrovias verringern den Abstand zwischen der Starrflex-Leiterplattenfertigung und der Fertigung starrer HDI-Leiterplatten. Die Qualifizierungsanforderungen für flexible Leiterplatten mit dieser Packungsdichte richten sich dennoch nach IPC-6013E und nicht nach der Ausstattungsliste. Wird dieser Qualifizierungsschritt bei einem Automobil- oder Medizinprodukt mit Mikrovias ausgelassen, kann das nach im Feld aufgetretenen Ausfällen einen vollständigen Requalifizierungszyklus von 1 year kosten. Das ist dasselbe Risiko durch Ermüdung gestapelter Strukturen, das im Fertigungsverfahren für dichte Leiterplatten aus CN119893894B behandelt wird.
IPC-6013 und IPC-2223: Was die beiden Normen tatsächlich qualifizieren
IPC-6013E ist die Qualifizierungs- und Leistungsspezifikation für flexible und Starrflex-Leiterplatten. Sie definiert Typen (1 bis 4, je nach Lagenaufbau und Starrflex-Konfiguration) und Klassen (1, 2, 3 und 3(S) für Anwendungen im Weltraum) und legt die Abnahmeprüfungen fest, die eine fertige Leiterplatte bestehen muss. IPC-2223E ist die zuständige Designnorm. Sie legt fest, wie die Leiterplatte ursprünglich ausgelegt werden sollte: Abstand zwischen Bohrung und Kante, Leiterbahnführung durch Biegebereiche, Dielektrikumsdicke zwischen starren und flexiblen Bereichen sowie allgemeine Auslegungsregeln wie die Begrenzung der Lagenzahl flexibler Bereiche auf möglichst 1-2 für maximale Flexibilität und geringste Kosten. Die Beziehung zwischen beiden Normen ist unmittelbar und nicht parallel: IPC-6013E beschreibt ihren Anwendungsbereich ausdrücklich als Qualifizierungsanforderungen „für flexible Leiterplatten, die nach IPC-2221 und IPC-2223 ausgelegt wurden“. Anders gesagt: IPC-6013 ist die Prüfung, IPC-2223 (und die entsprechende Norm für starre Leiterplatten, IPC-2221) der Lehrplan, nach dem die Leiterplatte vor der Prüfung hätte ausgelegt werden sollen.
| Typ | Leiterplattenaufbau | Typische Klassenempfehlung | Bedeutung für Einkäufer |
|---|---|---|---|
| Typ 1 | Einseitige flexible Leiterplatte, ohne starren Bereich | Klasse 1 | Einfache flexible Leiterplatte für Unterhaltungselektronik, minimale Inspektion, niedrigste Kostenstufe |
| Typ 1 | Einseitige flexible Leiterplatte, ohne starren Bereich | Klasse 2 | Rein flexible Leiterplatte für ein bestimmtes Verbraucherprodukt, mäßige mechanische Beanspruchung |
| Typ 2 | Doppelseitige flexible Leiterplatte | Klasse 2 | Flexible Leiterplatte mit höherer Leiterbahndichte, weiterhin ohne starren Bereich |
| Typ 2 | Doppelseitige flexible Leiterplatte | Klasse 3 | Zuverlässigere flexible Leiterplatten für industrielle Betriebszyklen |
| Typ 3 | Mehrlagige flexible Leiterplatte, ohne starren Bereich | Klasse 2 | Leiterbahnführung mit hoher Dichte in rein flexiblen Leiterplatten, z. B. in Kameraflachbandkabel-Baugruppen |
| Typ 3 | Mehrlagige flexible Leiterplatte, ohne starren Bereich | Klasse 3 | Rein flexible Leiterplatten mit hoher Packungsdichte für Betriebszyklen ähnlich denen in der Luft- und Raumfahrt sowie Medizintechnik |
| Typ 4 | Starrflex-Leiterplatte – mehrlagige flexible Bereiche plus starre Bereiche | Klasse 2 | Übliche Starrflex-Leiterplatten für Industrie und Automobilbranche, häufigste kommerzielle Klasse |
| Typ 4 | Starrflex-Leiterplatte – mehrlagige flexible Bereiche plus starre Bereiche | Klasse 3 | Echte Starrflex-Leiterplatte, hohe Zuverlässigkeitsklasse; auf diese Qualifizierungsstufe konzentriert sich dieser Leitfaden |
| Typ 4 | Starrflex-Leiterplatte – mehrlagige flexible Bereiche plus starre Bereiche | Klasse 3(S) | Zusatzanforderungen für Weltraumanwendungen, höchste Anforderungen an Inspektion und Prüfung, ungefähr gleichwertig mit den Abnahmeanforderungen von MIL-PRF-31032 |
Diese letzte Gleichsetzung ist keine Werbeaussage: Die Leistungsspezifikation MIL-PRF-31032 der Defense Logistics Agency für starre, Starrflex- und flexible Leiterplatten ist die Mil-Spec-Norm, auf die sich Einkäufer berufen, wenn sie die IPC-6013-Zertifizierung eines Lieferanten nach Klasse 3 mit einer staatlich anerkannten Referenz absichern möchten. Auch der Qualitätssicherungsstandard GSFC-STD-8001 für Leiterplatten der NASA schreibt unmittelbar vor, dass Abnahmeprüfungen flexibler Leiterplatten nach IPC-6013, Tabelle 4-3, durchzuführen sind. Damit betrachten zwei voneinander unabhängige staatliche Stellen IPC-6013 als maßgebliches Qualifizierungsdokument für diese Leiterplattenklasse – nicht nur ein Branchenblog.
Die Strenge der Zuverlässigkeitsprüfungen hängt unmittelbar von der festgelegten Klasse ab. Leiterplatten der Klasse 2 und Klasse 3 nach IPC-6013E werden durch Interconnect-Stresstests (IST) geprüft: Dabei werden sie Temperaturzyklen ausgesetzt und Widerstandsänderungen gemessen, die durch Mikrorisse entstehen, bevor ein Stromkreis unterbrochen wird. Hinzu kommen Umweltprüfungen nach den Anforderungen der jeweiligen Endanwendung. Laut dem NASA-Fachbericht zur Leiterplatteninspektion und Qualitätskontrolle (NTRS 20180005658) benötigen dickere Starrflex-Leiterplatten längere Trocknungszeiten während der Verarbeitung. Genau solche Prozessinformationen muss ein Prüfplan der Klasse 3(S) einbeziehen, während sie bei einem Plan der Klasse 1 nicht erforderlich sind. Eine Leiterplatte ohne Festlegung der Prüfmethode als IPC-6013 Klasse 3 zu kennzeichnen, ist ein häufiger Weg, eine Leiterplatte zu kaufen, die zwar die Dokumentenprüfung besteht, aber nicht den tatsächlichen Einsatzbedingungen vor Ort standhält.
Statische und dynamische Flexibilität: Auswahl der Kupferfolie und Auslegungsregeln für den Biegeradius
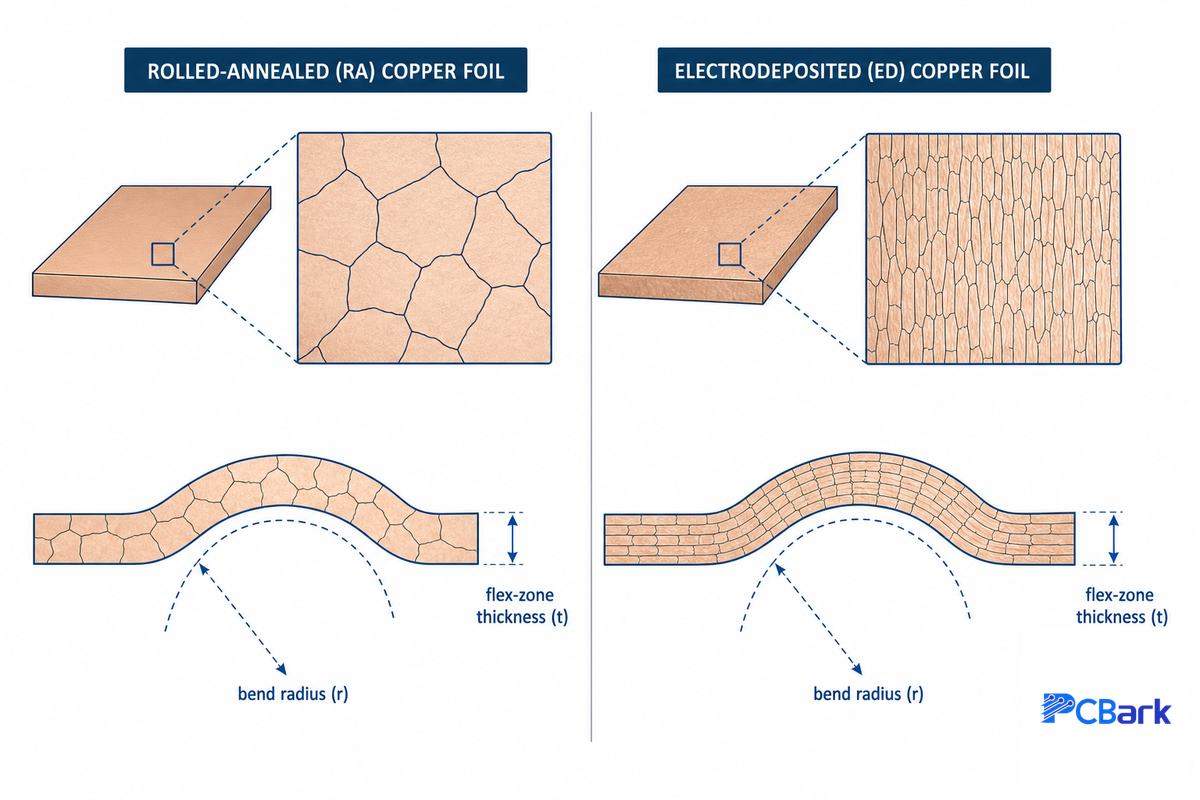
Die Wahl der Kupferfolie ist der wichtigste Einflussfaktor bei der Entwicklung einer Starrflex-Leiterplatte. Entscheidend ist dabei, ob die flexible Leiterplatte während der Bestückung nur einmal gebogen wird (statisch flexibel) oder während der gesamten Produktlebensdauer wiederholt (dynamisch flexibel). Die höhere Duktilität (20-30 % Dehnung bei gewalzter, geglühter Kupferfolie [RA] gegenüber 10-15 % bei standardmäßiger galvanisch abgeschiedener Kupferfolie [ED], laut veröffentlichten Ermüdungsprüfungen nach ASTM E796 und IPC-TM-650) von RA-Kupfer geht direkt mit einer um viele Größenordnungen höheren zyklischen Biegeermüdungslebensdauer einher. Dies bestätigen Berichte von Leiterplattenherstellern, denen zufolge ED-Folie bei vergleichbarem Biegeradius weniger als 1.000 Zyklen und RA-Folie mehr als 1.000.000 Zyklen erreicht. Den genauen Faktor können Sie abhängig von Folienlieferant und Dicke betrachten, aber nicht als allgemeingültigen Wert.
⚠️ Wichtiger Hinweis
Dieses Verhältnis von 1,000x gilt bei gleicher Foliendicke und gleichem Biegeradius und lässt sich nicht als absoluter Wert unabhängig von Ihrem konkreten Lagenaufbau angeben. Die zyklische Biegeermüdungslebensdauer dünner Kupferfolien hängt laut experimentellen Ergebnissen aus Ermüdungsprüfungen neben der Kategorie RA oder ED auch von Foliendicke und Korngröße ab; der Einfluss lässt sich jedoch näherungsweise bestimmen. Als Faustregel gilt: RA hält 1.000-mal länger als ED. Sobald Sie über die erste Konzeptphase der Entwicklung hinaus sind, sollten Sie die Daten des Leiterplattenherstellers zum jeweiligen Folienlieferanten und zur konkreten Dicke heranziehen.
In der Praxis entscheidet die Ermüdungslebensdauer über RA oder ED: Wird der flexible Bereich nur ein einziges Mal gebogen – etwa beim Einbau des Bauteils in das Produktgehäuse –, ist ED-Kupfer eine geeignete und kostengünstige Wahl. Wird der flexible Bereich während der Produktnutzung regelmäßig gebogen, etwa in einer Kameraöffnung oder einem beweglichen Scharnier, benötigen Sie RA-Folie und müssen mit einem Aufpreis rechnen. Wer sich für die falsche Variante entscheidet, reiht sich in die beträchtliche Zahl von Ingenieuren ein, denen dieser Fehler bereits unterlaufen ist.
Auch beim Biegeradius gilt: Käufer sollten genau hinsehen. Als Faustregel für den Mindestbiegeradius werden häufig 6-10x die Gesamtdicke des flexiblen Bereichs genannt. PCBWay hat für die eigenen Fertigungsmöglichkeiten eine Tabelle mit 3-6x bei einlagigen flexiblen Leiterplatten, 7-10x bei zweilagigen und 10-15x bei mehrlagigen flexiblen Bereichen in Starrflex-Leiterplatten veröffentlicht. In Fachforen berichten Anwendungstechniker, dass diese Faustregel in der Praxis nicht immer zutrifft: Einige Verbrauchergeräte mit Scharnieren biegen sich sichtbar enger, als es eine strikte Berechnung mit 6-10x ergeben würde. Das bedeutet meist, dass der Hersteller an einigen Stellen Abstriche gemacht hat – mit dünnerer Folie, insgesamt geringerer Dicke des flexiblen Bereichs und einer kürzeren garantierten Zyklenlebensdauer, als sie bei einem universell ausgelegten Design zu erwarten wäre. Die NASA-Studie zum Starrflex-Design in der Robotik überprüft Annahmen zu Biegeradius und Ermüdung mit Finite-Elemente-Analysen statt allein mit Faustformeln.
📐 Technischer Hinweis – Rechenbeispiel
Bei einer 4-lagigen Starrflex-Leiterplatte beträgt die Gesamtdicke des flexiblen Bereichs 0,20 mm (0.008″). Mit dem Faktor 10-15x für Multilayer-Leiterplatten ergibt sich ein Mindestbiegeradius von 0,20 mm × 10 bis 0,20 mm × 15, also 2,0 mm bis 3,0 mm. Wenn Ihr Gehäuse einen Biegeradius von höchstens 1,5 mm bei dieser Dicke zulässt, sollten Sie den flexiblen Bereich an der Biegung auf 2 Lagen reduzieren (Faktor 7-10x, Mindestbiegeradius 1,4 mm-2,0 mm), statt den 4-lagigen Lagenaufbau durch eine so enge Biegung zu zwingen, für die das Kupfer nicht ausgelegt ist.
Einsatzbereiche von Starrflex-Leiterplatten: Luft- und Raumfahrt, medizinische Wearables und Automobilindustrie
In der Luft- und Raumfahrt sowie im Verteidigungsbereich ersetzen Starrflex-Leiterplatten kabelgebundene Steckverbindungen, die bei Vibrationen und thermischen Wechselbelastungen regelmäßig gewartet werden müssen. Die IPC-6013E-Qualifizierung der Klasse 3(S) ist speziell für diesen Bereich vorgesehen. Zu den wichtigsten Anwendungen in der Medizintechnik zählen Bildgebungssonden, Hörgeräte und tragbare Überwachungsgeräte. Wenn eine Reparatur vor Ort kaum möglich ist und wenig Platz zur Verfügung steht, eignen sich Starrflex-Leiterplatten besonders gut. Bei Wearables mit Hautkontakt ist zusätzlich eine Biokompatibilitätszertifizierung nach ISO 10993-1 erforderlich, unabhängig von der IPC-Qualifizierung.
Auch die Automobilindustrie zählt zu den größten Anwendern, sowohl bei Kameramodulen (ADAS) als auch bei Batteriemanagementsystemen. Wie bereits erwähnt, zeigt das NIO-Patent (US12382583B2), dass sich Automobilingenieure ausdrücklich für ein Design mit zwei Leiterplatten und einer flexiblen Verbindung entschieden haben. Dadurch wird der Kamerasensor mechanisch und thermisch von der Anschlusselektronik entkoppelt. Unterhaltungselektronik und Telekommunikationsgeräte ergänzen die volumenstarken Anwendungsbereiche: Starrflex-Leiterplatten kosten pro Stück mehr, senken aber die Bestückungskosten und den Platzbedarf des Produkts deutlich. In all diesen Branchen gilt dieselbe Anforderung an flexible Leiterplatten und Starrflex-Leiterplatten: Sie sollen Steckverbinder oder Kabel ersetzen, die andernfalls eine untragbare Fehlerquelle wären.
Was Sie einen Starrflex-Leiterplattenhersteller fragen sollten, bevor Sie sich festlegen
Nach der Technologieentscheidung geht es bei der Beschaffung um andere Fragen als bei der zuvor behandelten Entwicklung. Klären Sie mindestens vier Punkte: Für welchen IPC-6013E-Typ und welche IPC-Klasse ist der Hersteller regelmäßig qualifiziert – nicht nur, ob er „IPC-konform“ ist? Gibt er an, ob im flexiblen Bereich RA- oder ED-Folie verwendet wird, und warum? Wie beschreibt er die Verpressungsfolge – als echten sequenziellen Aufbau in 3 Zonen oder als einen einzigen Schritt? Und welche Daten zu Zuverlässigkeitsprüfungen kann er für Leiterplatten der von Ihnen benötigten Klasse vorlegen?
Ob Sie PCBWay, Sierra Circuits, TTM Technologies oder einen kleineren Anbieter prüfen, der mit „direkt hier in den USA gefertigt“ wirbt: Unabhängig von der Werbung gelten dieselben vier Fragen. Ein Leiterplattenhersteller, der alle vier konkret beantworten kann – und nicht mit vagen Aussagen wie „hochwertige flexible Leiterplatten“ oder „beste Qualität, kurze Durchlaufzeit“ wirbt –, ist eine Anfrage wert. Wer diese Prüfung überspringt, riskiert einen häufigen und teuren Fehler, der oft erst auffällt, nachdem ein Automobil- oder Medizinprogramm bereits in die Werkzeugbeschaffung investiert hat.
Unabhängig davon, in welcher Phase sich Ihr Leiterplattenprojekt befindet – von der frühen Produktentwicklung bis zur Überprüfung der Entwicklungsmöglichkeiten eines Leiterplattenherstellers – sollten Sie klären, ob dessen Ingenieurteam die fertige Leiterplatte im eigenen Haus sowohl fertigen als auch bestücken kann oder ob dafür eine separate Übergabe nötig ist. Prüfen Sie auch, ob die Seite zu „Starrflex-Lösungen“ oder allgemeinen „Leiterplattenlösungen“ Ihren konkreten Bedarf mit Daten statt mit Werbeversprechen beantwortet. Die vollständigen Angaben zu den Fertigungsmöglichkeiten – Fertigungsbereich, Lagenzahl und schlüsselfertige Leiterplattenbestückung von der DFM-Analyse bis zur Funktionsprüfung – finden Sie auf der Seite von PCBark zur Starrflex-Leiterplattenfertigung und zum Fertigungsbereich. Dort finden Sie außerdem eine nach Leistungsstufen gegliederte Übersicht der Fertigungsmöglichkeiten sowie einen Entscheidungsbaum zu Zuverlässigkeit und Kosten für diese Bewertung. Als Vergleich dienen dieselben Qualifizierungsklassen, die auch in der USPTO-Anmeldung US12382583B2 dokumentiert sind.
Branchenausblick: Wie HDI und Mikro-Vias zusammenwachsen und wie es weitergeht
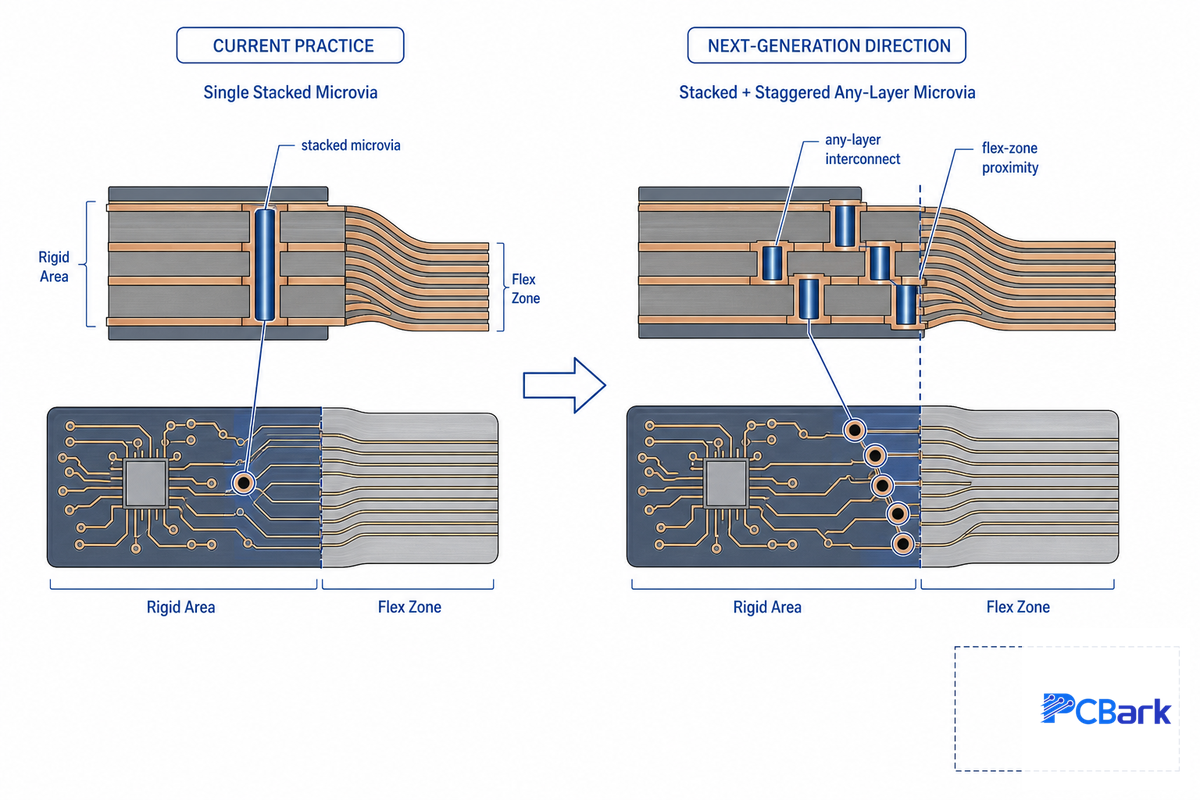
Die Integration von HDI-Mikro-Vias in starre Bereiche herkömmlicher Starrflex-Leiterplatten ist klar der wichtigste kurzfristige Designtrend in diesem Segment. Dazu zählen Mikro-Vias in allen Lagen und integrierte Bauteile auf den starren Bereichen eines flexiblen Designs mit durchgängigen Lagen. Dahinter stehen dieselben Anforderungen an Miniaturisierung, die das HDI-Wachstum in IoT, Medizinelektronik, ADAS und 5G bis 2026 branchenweit vorantreiben werden. Für Einkäufer bedeutet das vor allem, dass sich die Anforderungen an einen „Starrflex-Leiterplattenhersteller“ und einen „HDI-Leiterplattenhersteller“ zunehmend überschneiden. Kurz gesagt: Sie benötigen keine zwei getrennten Kompetenzbereiche mehr, sondern den umfassenderen und leistungsfähigeren Anbieter. Zugleich benötigen Sie neue Qualifizierungsprüfungen für gestapelte Mikro-Via-Strukturen, um deren besondere thermomechanische Ermüdung zu bewerten. Die Zuverlässigkeitsnachweise für reine HDI- oder Starrflex-Leiterplatten lassen sich nicht einfach darauf übertragen. Wer das dennoch annimmt, riskiert einen kostspieligen Fehler, der sich möglicherweise erst als Feldausfall bemerkbar macht, wenn ein Automobil- oder Medizinprogramm bereits in Produktion ist. PCBark und andere nach IATF 16949 zertifizierte Leiterplattenhersteller qualifizieren dieses Zusammenwachsen gezielt, statt es einfach vorauszusetzen. (Schätzungen zur Marktgröße und zum Wachstum von HDI- und Starrflex-Leiterplatten unterscheiden sich zwischen Forschungsanbietern erheblich und sind bestenfalls als Richtwerte zu verstehen; sie ersetzen keine konkreten Qualifizierungsdaten für das jeweilige Design.) Die zukunftsweisende Forschung der NASA zum Starrflex-Design weist in dieselbe Richtung: Mit einer Validierung der Struktur und nicht mit bloßen Marktgrößen lässt sich mit dem Zusammenwachsen Schritt halten.
Häufig gestellte Fragen
F: Was ist eine Starrflex-Leiterplatte?
Antwort ansehen
Eine Starrflex-Leiterplatte ist eine integrierte Leiterplatte, die starre FR-4-Bereiche mit flexiblen Polyimid-Leiterplattenlagen verbindet. Sie ersetzt Kabel und Steckverbinder, die das Design andernfalls benötigen würde. Sie wird nach IPC-6013E qualifiziert und gemäß IPC-2223E entwickelt. Die flexiblen Bereiche führen Signale durch enge oder gefaltete Räume.
F: Worin unterscheiden sich Starrflex-Leiterplatten von herkömmlichen (starren) Leiterplatten?
Antwort ansehen
Der Aufbau einer herkömmlichen starren Leiterplatte besteht meist vollständig aus FR-4 und lässt sich nicht biegen, ohne dass das Substrat reißt oder sich die Kupferleiterbahnen ablösen. Eine Starrflex-Leiterplatte verbindet flexible Polyimidbereiche mit starren FR-4-Abschnitten. So können sich Teile der Leiterplatte bei der Bestückung einmalig oder während des Betriebs wiederholt biegen, während andere Bereiche Bauteile tragen und Wärme ableiten wie eine herkömmliche Leiterplatte. Das ist besonders wichtig, wenn das Gehäuse eine durchgängige Verbindung über ein Scharnier hinweg erfordert.
F: Was ist der Unterschied zwischen einer flexiblen Leiterplatte und einer Starrflex-Leiterplatte?
Antwort ansehen
Eine flexible Leiterplatte ist vollständig biegsam und hat keine starren Bereiche. Ohne zusätzliche Versteifung eignet sie sich in der Regel nicht für schwerere Bauteile. Eine Starrflex-Leiterplatte kombiniert beides: starres FR-4 für Bauteile und Steckverbinder sowie flexible Bereiche, wo das Design Biegungen oder Faltungen erfordert.
F: Eignen sich Starrflex-Leiterplatten für Anwendungen mit hohen Zuverlässigkeitsanforderungen?
Antwort ansehen
Ja. Die IPC-6013E-Klassen 3 und 3(S) sind speziell für Anwendungen mit hohen Zuverlässigkeitsanforderungen und für den Einsatz im Weltraum vorgesehen. Die Abnahmekriterien sind ungefähr so streng wie die Anforderungen der DLA-Spezifikation MIL-PRF-31032. Deshalb kommen Starrflex-Leiterplatten häufig in Programmen der Luft- und Raumfahrt, des Verteidigungsbereichs und der Medizintechnik zum Einsatz.
F: Welche IPC-Klasse sollte ich für ein Starrflex-Design festlegen?
Antwort ansehen
Klasse 2 deckt die meisten Anwendungen in Industrie und Unterhaltungselektronik ab, bei denen ein Feldausfall zwar ärgerlich, aber nicht katastrophal ist. Klasse 3 eignet sich für Anwendungen, bei denen ein Ausfall nach der Inbetriebnahme teuer oder gefährlich wäre, etwa in Kfz-Sicherheitssystemen, Medizinprodukten oder der industriellen Steuerung. Klasse 3(S) ist Weltraum- und Verteidigungsanwendungen vorbehalten. Die festgelegte Klasse sollte auch bestimmen, welche Zuverlässigkeitsprüfungen der Leiterplattenhersteller durchführt. Nur die Klasse festzulegen, ohne den Prüfplan zu bestätigen, ist eine häufige Lücke.
F: Wie viele Biegezyklen übersteht eine Starrflex-Leiterplatte?
Antwort ansehen
Das hängt bei einem bestimmten Biegeradius fast vollständig von der Kupferfolie ab: Herkömmliche ED-Kupferfolie reißt bei einem Biegeradius von 5 mm typischerweise vor 1.000 Zyklen, während RA-Kupferfolie unter denselben Bedingungen mehr als 1.000.000 Zyklen erreichen kann. Auch die Kornstruktur und die Foliendicke wirken sich auf den genauen Wert aus. Betrachten Sie diese Angaben daher als Richtwerte für die Größenordnung und lassen Sie sich vor der Festlegung auf ein Design mit dynamisch biegbarem Bereich vom Leiterplattenhersteller konkrete Daten zur Zyklenlebensdauer für die verwendete Folie und Foliendicke bestätigen.
Das Team hinter diesem Bericht
Dieser Leitfaden stützt sich auf Geltungsbereichsdokumente der IPC, technische Referenzen der NASA und der Defense Logistics Agency, veröffentlichte Untersuchungen zur Ermüdung von Kupferfolien sowie aktuelle USPTO-Anmeldungen zum Starrflex-Aufbau. Die Angaben wurden mit den in der technischen Fachliteratur von Leiterplattenherstellern am häufigsten beschriebenen Entwicklungsfehlern bei der Berechnung des Biegeradius und der Folienwahl abgeglichen. Geprüft vom technischen Team von PCBark.
Referenzen und Quellen
- GSFC-STD-8001, Standardanforderungen an die Qualitätssicherung für LeiterplattenNASA Goddard Space Flight Center
- Prüfung und Qualitätskontrolle von LeiterplattenNASA Technical Reports Server
- MIL-PRF-31032, Allgemeine Spezifikation für Leiterplatten und gedruckte VerdrahtungsträgerDefense Logistics Agency
- Experimentelle Charakterisierung des Ermüdungsverhaltens gewalzter, geglühter KupferfolieGirard et al., HAL Open Science
- Ermüdungsverhalten dünner Cu-Folien und flexibler Cu/Kapton-LeiterplattenResearchGate (Methodik nach ASTM E796 / IPC-TM-650)
- US12382583B2, Starrflex-Leiterplatte mit zwei Leiterplatten für FahrzeugkamerasUSPTO / NIO Technology Anhui Co Ltd
- Punkt für Punkt: Fünf bewährte Verfahren für das Design flexibler und starrflexibler LeiterplattenI-Connect007
- Starrflex- oder herkömmliche Leiterplatten: die richtige Wahl treffenAll About Circuits
Ähnliche Artikel
- Starrflex-Leiterplattenhersteller: Fertigungsbereich, Leistungsstufen und DFM bis zur FunktionsprüfungDer umfassende Leitfaden von PCBark zu Fertigungsmöglichkeiten und Beschaffung von Starrflex-Leiterplatten