Kontaktieren Sie das Unternehmen PCBark


Aktualisiert im Juni 2026 · Lesezeit ca. 13 Min.
Bei der Leiterplattenbestückung werden elektronische Bauteile auf einer unbestückten, gefertigten Leiterplatte montiert und verlötet (PCBA)– so werden aus einer unbestückten Leiterplatte und einer Sammlung von Bauteilen ein funktionsfähiges Produkt. Dabei entscheiden sich die meisten vermeidbaren Kosten, Verzögerungen und späteren Ausfälle. Dieser Leitfaden führt Sie durch den gesamten Leiterplattenbestückungsprozess, erklärt die IPC-Qualitätsklassen, listet die benötigten Konstruktionsdaten auf, ordnet typische Lötfehler ihren Ursachen zu und zeigt, wie Sie zwischen schlüsselfertiger und beigestellter Beschaffung wählen.
Kurzüberblick: Leiterplattenbestückung auf einen Blick
| Bestückungsverfahren | Oberflächenmontage (SMT) + THT-Bestückung, häufig kombiniert auf einer Leiterplatte |
| Kleinstes bestücktes Bauteil | 0201 (0,6 × 0,3 mm); 01005 (0,4 × 0,2 mm) auf modernen Fertigungslinien |
| Platziergenauigkeit | ≈ ±0,05 mm bei mehreren zehntausend Bauteilen pro Stunde |
| Reflow-Spitzentemperatur | ≈ 245 °C (bleifrei), ~480 °F |
| Zentrale Fertigungsdaten | Gerber + Stückliste (BOM) + Schwerpunkt-/Bestückungsdaten (CPL) |
| Abnahmestandard | IPC-A-610J (2024), Klasse 1 / 2 / 3 |
| Lötstandard | IPC J-STD-001J (2024) + Space Addendum für hohe Zuverlässigkeit |
| Zentrale Prüfverfahren | AOI, Röntgenprüfung (für BGAs), In-Circuit- oder Flying-Probe-Test, Funktionstest |
| Typische Vorlaufzeit für Prototypen | 1–3 Wochen, abhängig von den Vorlaufzeiten der Bauteile |
Was ist Leiterplattenbestückung (PCBA)?
Bei der Leiterplattenbestückung (PCBA) werden elektronische Bauteile auf einer unbestückten, gefertigten Leiterplatte montiert und verlötet– etwa Widerstände, Kondensatoren, integrierte Schaltungen (ICs) und Steckverbinder. So wird aus einem Schaltungsentwurf eine funktionsfähige elektronische Leiterplatte. PCBA bezeichnet sowohl den Fertigungsprozess als auch die fertig bestückte Leiterplatte, die als eine Ihrer Leiterplattenbaugruppen ausgeliefert wird.
Zwei Begriffe lassen sich leicht verwechseln. Bei der Leiterplattenfertigung (oder Leiterplattenherstellung) entsteht die unbestückte Leiterplatte aus kupferkaschiertem Laminat. Dabei werden Leiterbahnen geätzt sowie Bohrungen, Lötstopplack und Bestückungsdruck hergestellt. Die Leiterplattenbestückung ist der nächste Schritt: Dabei werden die Bauteile montiert. Mehr über den vorgelagerten Prozess erfahren Sie in unserem Leitfaden zur Leiterplattenfertigung und -herstellung. Hier geht es anschließend um die Bestückung.
⚠️ Begriffsklärung
Suchanfragen wie „why is PCB banned“ beziehen sich auf ein anderes „PCB“: polychlorierte Biphenyle, eine Industriechemikalie, deren Verwendung aus Umweltschutzgründen eingeschränkt ist. In der Elektronik steht PCB immer für printed circuit board, also Leiterplatte. Diese Begriffe haben nichts miteinander zu tun.
Für ein funktionsfähiges Produkt ist entscheidend, dass die bestückte Leiterplatte die festgelegten Abnahmekriterien erfüllt. Maßgeblich ist hierfür IPC-A-610, aktuell in der Revision „J“ von 2024. Mehr zu den Klassen erfahren Sie weiter unten. Eine hilfreiche Definition finden Sie in der Übersicht zu Leiterplatten. Die Standards der Elektronikbranche werden unter anderem von Organisationen wie IEEE gepflegt.
Der Leiterplattenbestückungsprozess Schritt für Schritt
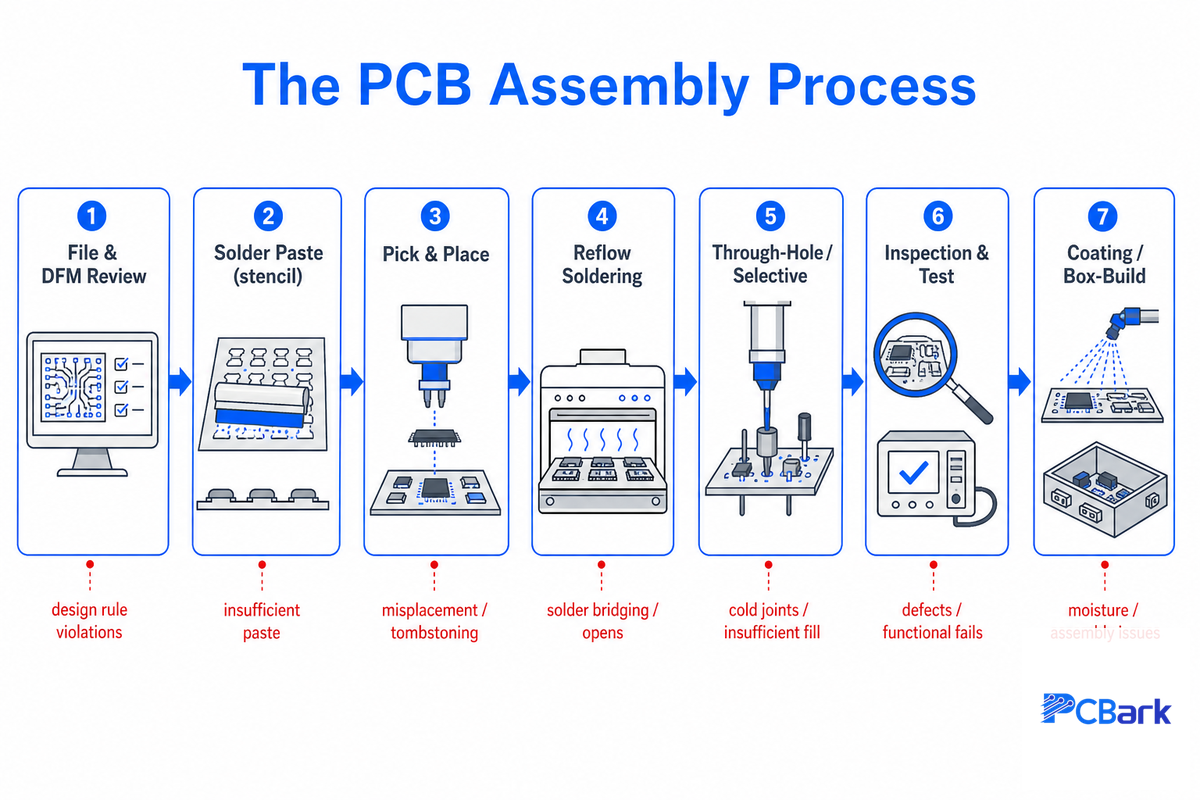
Moderne Leiterplattenbestückung erfolgt auf einer kontrollierten, weitgehend automatisierten Fertigungslinie. Die genauen Schritte variieren je nach Leiterplatte: Bei einer reinen SMT-Leiterplatte entfällt die THT-Stufe, während ein fertiges Produkt um einen Box-Build ergänzt werden kann; das Grundgerüst bilden jedoch die folgenden sechs bis sieben Schritte. Eine Spalte, die in den meisten Leitfäden fehlt, behandelt den letzten Punkt: was in jeder Phase schiefgeht.
| Stufe | Ablauf | Mögliche Fehler |
|---|---|---|
| 1. Datenprüfung und DFM-Analyse | Gerber-Daten, Stückliste und Schwerpunktdaten werden vor Fertigungsbeginn auf ihre Herstellbarkeit geprüft. | Fehlende Daten, unklare Polarität oder veraltete Bauteile – die häufigsten Ursachen für verzögerte Angebote. |
| 2. Lotpastendruck | Eine lasergeschnittene Schablone (typischerweise 4–6 mil) trägt Lotpaste auf jedes SMT-Pad auf. | Zu viel Lotpaste verursacht Lötbrücken; zu wenig Lotpaste führt zu unzureichenden Lötstellen. |
| 3. Bestückung | Ein Hochgeschwindigkeits-Bestückungsautomat platziert die Bauteile auf der Lotpaste. Dabei orientiert er sich an den Schwerpunktdaten und Passmarken der Leiterplatte. | Falsches Bauteil, falsche Ausrichtung oder Versatz bei fehlenden Passmarken. |
| 4. Reflow-Löten | Ein Reflow-Ofen durchläuft ein Prozessprofil mit Vorheizen, Halten, Aufschmelzen und Abkühlen. Dabei wird die Lotpaste zu festen Lötstellen. | Ein falsches Prozessprofil für das Wärmemanagement verursacht Tombstoning, Lunker oder kalte Lötstellen. |
| 5. THT-Bestückung / Selektivlöten | Steckverbinder und große Bauteile werden eingesetzt und anschließend wellengelötet (~260 °C / 500 °F) oder selektiv gelötet. | Lötbrücken oder unzureichende Füllung bei eng angeordneten Steckverbinderreihen. |
| 6. Inspektion und Prüfung | AOI, Röntgenprüfung (für verdeckte Lötstellen) und elektrische Prüfungen kontrollieren die Fertigung. | Fehler bleiben unentdeckt, wenn die Prüfkombination nicht zur Komplexität der Leiterplatte passt. |
| 7. Schutzbeschichtung / Gerätebau | Optionale Schutzbeschichtung, Reinigung und abschließende Montage zum fertigen Gerät. | Beschichtung auf Steckverbindern oder eingeschlossene Flussmittelrückstände unter Bauteilen. |
Die grundlegenden Prozessschritte orientieren sich an der Lötpraxis nach IPC J-STD-001; die Stufenübersicht basiert auf Referenzen aus der Fertigung.
Zusammen verwandeln diese Prozessschritte eine unbestückte Leiterplatte in eine fertige, bestückte Leiterplatte: Im PCBA-Prozess werden SMT-Bauteile und SMD-Gehäuse auf einer oder beiden Leiterplattenseiten montiert. Wo ein Design beides erfordert, werden SMT- und THT-Bestückung kombiniert.
Zu Stufe 2 noch ein Hinweis zu den Materialien: Bei den meisten Leiterplatten kommt bleifreie, RoHS-konforme Lotpaste zum Einsatz. Eine typische SAC-Legierung besteht zu etwa 96,5 % aus Zinn, 3 % Silber und 0,5 % Kupfer. Sie wird durch eine 4–6 mil (0,1–0,15 mm) starke Schablone aufgetragen und bei einer Spitzentemperatur von etwa 245 °C (480 °F) aufgeschmolzen. Bleihaltige Lotpaste kommt bei einigen älteren Produkten und Fertigungen mit hohen Zuverlässigkeitsanforderungen weiterhin zum Einsatz. Bleihaltige und bleifreie Bauteile in einer RoHS-konformen Fertigung zu mischen, ist ein typischer Fehler. Zinnreiche Oberflächen können bei langlebiger Hardware zudem Fragen zu Zinnwhiskern aufwerfen. Geben Sie daher das angestrebte Konformitätsziel in der Stückliste an. Die Abnahmeregeln für jede Lötstelle finden Sie in IPC J-STD-001 und dem zugehörigen Space Addendum, der Norm für hohe Zuverlässigkeit, auf die auch die technischen Standards der NASA inzwischen verweisen. Leiterplatten, die überwiegend in der SMT-Linie bestückt werden, behandeln wir ausführlich in unserer Übersicht zur SMT-Bestückung.
Worin unterscheiden sich Leiterplattenfertigung und Leiterplattenbestückung?
Bei der Fertigung entsteht die unbestückte Leiterplatte; bei der Bestückung werden die Bauteile montiert. Meist handelt es sich um zwei verschiedene Fertigungslinien, manchmal auch um zwei verschiedene Lieferanten. Die traditionelle Leiterplattenbestückung beginnt mit unbestückten Leiterplatten aus der Fertigung, bevor die Bestückung oder nachgelagerte Fertigungsdienstleistungen starten. Ein Komplettservice für Leiterplattenfertigung und -bestückung bündelt beides unter einem Dach. So entfällt die Übergabe, bei der Fertigungstoleranzen und Bauteilflächen nicht zusammenpassen können.
SMT, THT und gemischte Bestückung im Vergleich
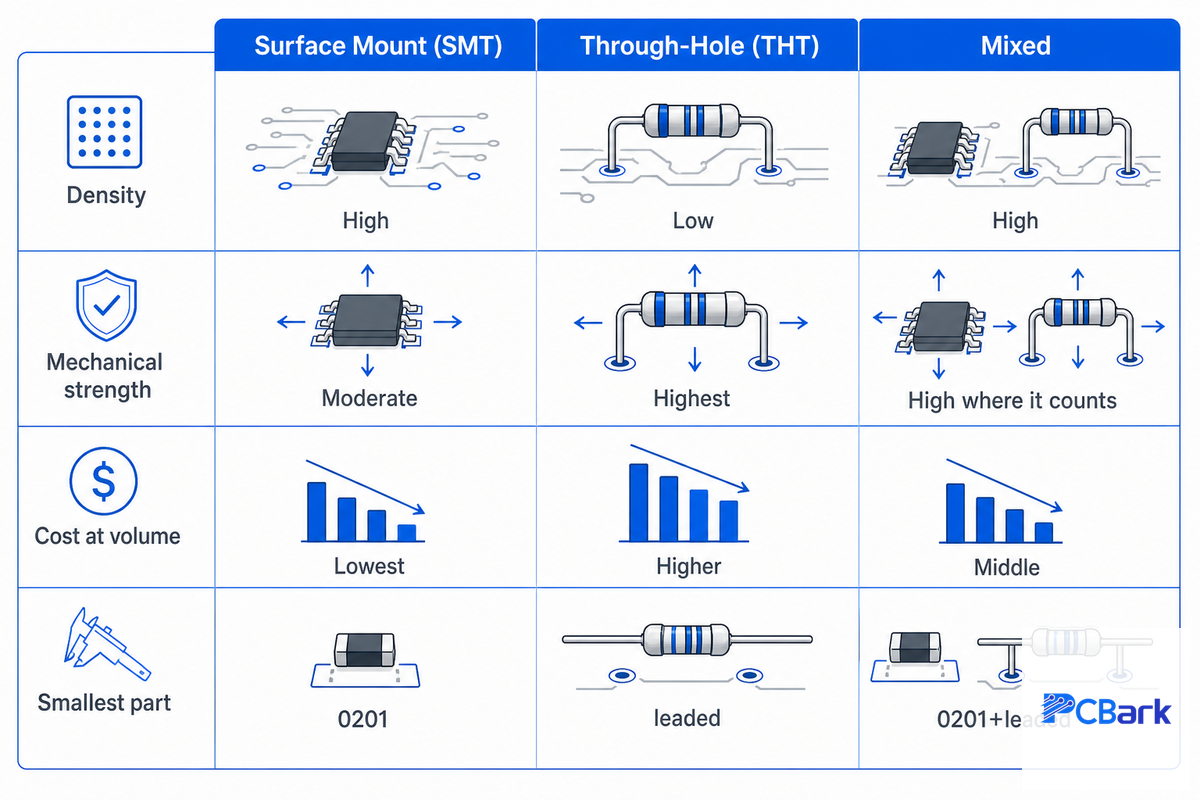
Bei den meisten Leiterplatten lässt sich das Bestückungsverfahren nicht frei wählen – es hängt von den Bauteilen ab. Feinpitch-ICs und passive Bauteile werden oberflächenmontiert, hoch belastete Steckverbinder und manche Leistungskomponenten durchgesteckt. Ein Bestückungsautomat platziert diese kleinen Bauteile bis hinunter zu 0201 (0,6 × 0,3 mm) und 01005 (0,4 × 0,2 mm) mit hoher Geschwindigkeit und einer Genauigkeit von etwa ±0,05 mm. Das ist ein Grund, warum SMT bei hohen Stückzahlen bevorzugt wird. Sie entscheiden, welches Verfahren überwiegt und ob Sie beide benötigen – einschließlich THT-Bauteilen, die den Fertigungsablauf beeinflussen.
✔ Oberflächenmontage (SMT)
- Hohe Packungsdichte, Bestückung auf beiden Leiterplattenseiten
- Bei hohen Stückzahlen am kostengünstigsten (automatisiert)
- Für Feinpitch- und 0201/01005-Bauteile erforderlich
⚠ THT-Bestückung
- Stärkste mechanische Verbindung (für tragende Steckverbinder)
- Langsamer, mehr manuelles oder selektives Löten erforderlich
- Benötigt Leiterplattenfläche und lässt sich schwieriger automatisieren
| Kriterium | SMT | THT | Gemischt |
|---|---|---|---|
| Packungsdichte | Am höchsten | Niedrig | Hoch |
| Mechanische Festigkeit | Mittel | Am höchsten | Dort hoch, wo es darauf ankommt |
| Kosten bei hohen Stückzahlen | Am niedrigsten | Höher (Arbeitsaufwand) | Mittel |
| Typische Bauteile | ICs, passive Bauteile, BGAs | Steckverbinder, Transformatoren | Beides |
| Kleinste Bauteile | 0201 / 01005 | Bauteile mit Anschlussdrähten | 0201 + bedrahtete Bauteile |
Definitionen zu den Verfahren finden Sie unter surface-mount technology; Forschung zu Bauteilplatzierung und Zuverlässigkeit wird unter anderem von IEEE veröffentlicht.
💡 Der SMT-oder-THT-Eignungstest
Drei Anhaltspunkte zeigen, für welche Fertigungslinie Ihre Leiterplatte geeignet ist: (1) Prüfen Sie die Stückliste – besteht sie überwiegend aus Feinpitch-SMT-Gehäusen, handelt es sich um eine SMT-Leiterplatte. (2) Achten Sie auf tragende Steckverbinder oder mechanisch belastete Bauteile – für diese ist THT erforderlich. (3) Berücksichtigen Sie die Stückzahl – bei hohen Stückzahlen spielt SMT seine Vorteile durch Automatisierung aus. Die meisten Produkte werden auf einer gemischten Fertigungslinie bestückt.
Konstruktionsdaten und DFM: Was vor der Bestückung stimmen muss
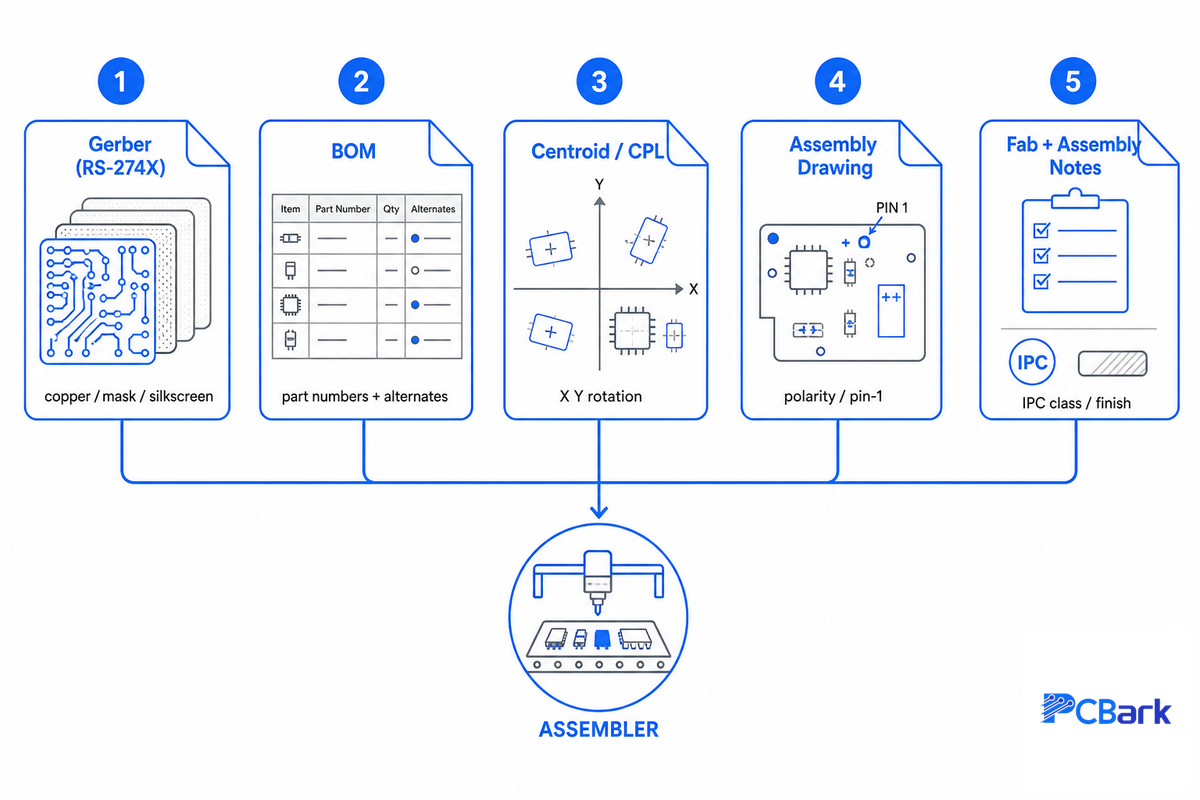
Die häufigste Ursache für Verzögerungen ist mit Abstand eine unvollständige Datenlieferung, nicht die Fertigungslinie. Eine saubere Übergabe beschleunigt das Angebot; fehlen Daten, wartet Ihre Leiterplatte. Eine gute Leiterplattenentwicklung sorgt für eine reibungslose Übergabe. Hier finden Sie die Unterlagen, die jeder Bestücker benötigt.
| Datei | Inhalt | Typische Lücken |
|---|---|---|
| 1. Gerber (RS-274X) | Kupfer, Lötstopplack, Bestückungsdruck, Leiterplattenkontur. | Fehlende Lagen oder Kontur; keine Pastenlage für die Schablone. |
| 2. Stückliste (BOM) | Alle Bauteile mit Herstellerteilenummer und freigegebenen Alternativen. | Allgemeine Beschreibungen, keine Herstellerteilenummer, keine Spalte „Ersatz zulässig?“. |
| 3. Schwerpunktdaten / CPL | X-/Y-Position und Drehwinkel jedes Bauteils (Bestückungsdatei). | Falscher Ursprung oder falscher Drehwinkelbezug – jedes Bauteil wird verdreht platziert. |
| 4. Bestückungszeichnung | Polarität, Markierungen für Pin 1, Hinweise zur besonderen Ausrichtung. | Keine Polaritätsangabe für Dioden, ICs oder Elektrolytkondensatoren. |
| 5. Fertigungs- und Bestückungshinweise | Angestrebte IPC-Klasse, Oberflächenfinish, Nutzen, Testpunkte, Beschichtung. | Keine IPC-Klasse angegeben; keine Passmarken oder Transportschienen für die Fertigungslinie. |
Die Zusammenstellung basiert auf DFM-Praxis in der Fertigung. Siehe Gerber-Format und Forschung zum fertigungsgerechten Design vom NIST.
Ein Hinweis zur Zukunft der Datenübergabe: Das Format IPC-2581 gewinnt an Bedeutung, da eine einzige Datei auch Informationen enthält, die bei Gerber fehlen: Lagenaufbau, Materialien, Netzliste und Konstruktionsabsicht. Es ist noch kein Ersatz. Gerber-Daten plus Stückliste und Schwerpunktdaten bilden weiterhin das Standardpaket, und bei den meisten Aufträgen erhalten Bestücker nach wie vor Gerber-Daten. Betrachten Sie IPC-2581 als Option, die bei komplexen Leiterplatten Rückfragen reduziert, nicht als Anforderung.
📐 Technischer Hinweis
DFM-Probleme, die eine Fertigung am häufigsten verzögern, sind mechanischer und nicht exotischer Natur: ein zu kleiner Restring, zu dicht platzierte Bauteile, die der Bestückkopf oder die AOI nicht erreicht (enge Abstände erzeugen Inspektionsschatten), fehlende Passmarken und Bauteile, die nicht auf Gurt und Rolle geliefert werden. Ergänzen Sie Transportschienen für das Förderband und halten Sie einen bauteilfreien Randbereich von 3–5 mm zur Leiterplattenkante ein.
Qualitätsstandards erklärt: IPC-A-610, Klasse 1, 2 und 3
Zwei Standards regeln den Großteil der Bestückungsarbeiten. IPC J-STD-001 (aktuell die Revision „J“ von 2024) legt die Anforderungen an den Lötprozess fest; IPC-A-610J (2024) definiert die Abnahmekriterien, nach denen geprüft wird. IPC-A-610 kennt drei Klassen. Die Wahl der passenden Klasse ist ebenso eine Kostenentscheidung wie eine Qualitätsfrage.
| Klasse | Bezeichnung / Einsatzbereich | Strenge der Abnahmekriterien | Beispiele |
|---|---|---|---|
| Klasse 1 | Allgemeine elektronische Produkte | Funktionale Abnahme; größere Toleranz bei kosmetischen Mängeln | Spielzeug, preisgünstige Konsumgüter |
| Klasse 2 | Elektronische Produkte für den Dauereinsatz | Zuverlässiger Betrieb; begrenzte Fehlerzahl zulässig | Die meisten Industrie-, Gewerbe- und Unterhaltungselektronikprodukte |
| Klasse 3 | Hohe Zuverlässigkeit / hohe Leistung | Höchste Anforderungen – nahezu perfekte Ausrichtung, engerer Restring | Medizintechnik, Luft- und Raumfahrt, Verteidigung, Fahrzeugsicherheit |
Die Klassen sind in IPC-A-610J (2024) definiert. Für Lötarbeiten mit hohen Zuverlässigkeitsanforderungen gilt das Space Addendum zu J-STD-001, das die NASA übernommen hat und das die zurückgezogenen Standards NASA-STD-8739.2/.3 ersetzt.
⚠️ Realitätscheck zu den IPC-Klassen
Eine höhere Klasse ist nicht automatisch besser. Klasse 3 für eine Leiterplatte in einem Konsumprodukt treibt die Kosten in die Höhe, ohne die benötigte Zuverlässigkeit zu bieten. Branchenarbeitsgruppen weisen zudem darauf hin, dass selbst Standards der Klasse 3 in extremen Umgebungen „nicht immer ausreichen oder geeignet sind“. Dort kommt es auf zusätzliche Qualifizierungen an. Stimmen Sie die Klasse auf den Einsatzzweck ab: Klasse 2 genügt für die meisten Industrie- und Gewerbeanwendungen. Leiterplattenbaugruppen der Klasse 3 sollten Produkten vorbehalten bleiben, bei denen ein Feldausfall Sicherheits- oder Missionskosten verursacht.
Inspektion und Prüfung: So werden Fehler erkannt
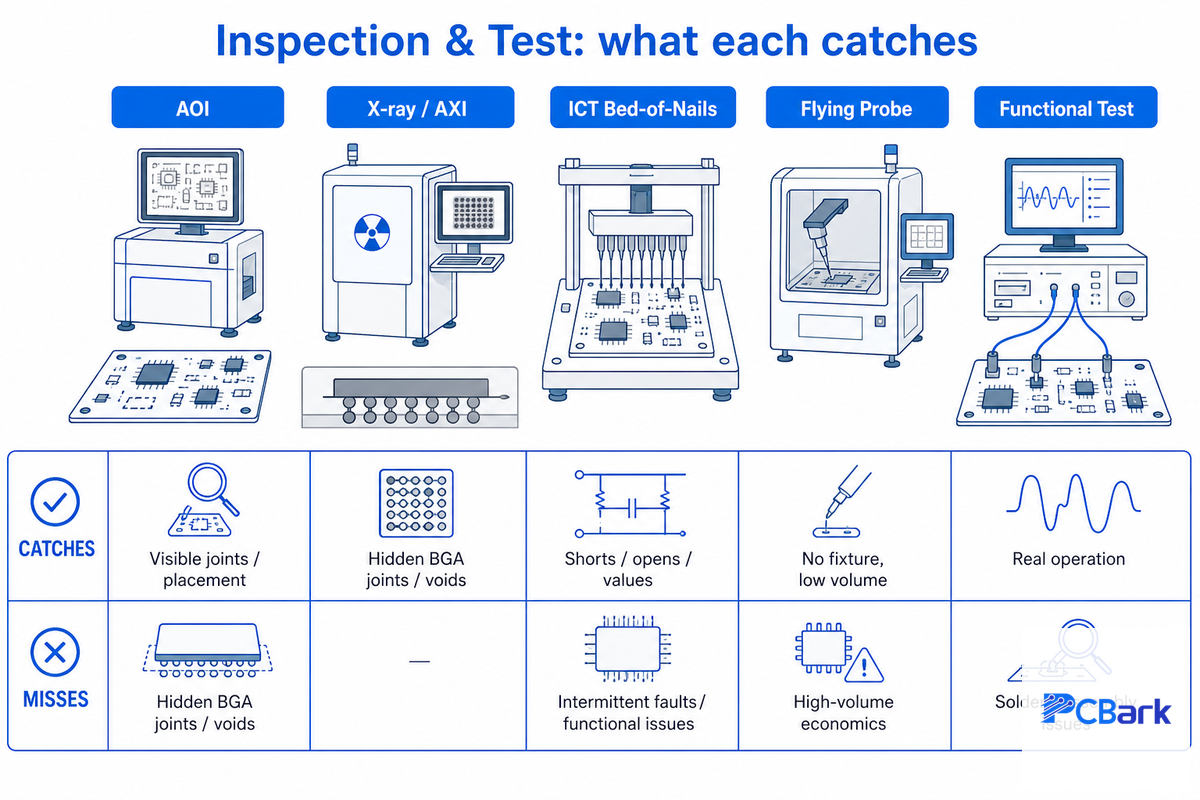
Keine einzelne Methode erkennt alle Fehler. Bei Leiterplatten mit BGAs ist eine Röntgenprüfung nötig; für Leiterplatten mit vielen verschiedenen Bauteilen eignet sich Flying-Probe-Test; bei hohen Stückzahlen lohnt sich ein Prüfadapter. Die Prüfkombination sollte zur Komplexität und Klasse der Leiterplatte passen. Komplexe Leiterplattenbaugruppen benötigen mehr als eine reine AOI.
| Verfahren | Erkennt | Erkennt nicht | Einsatzbereich |
|---|---|---|---|
| AOI (optisch) | Sichtbare Lötstellen, Polarität, fehlende oder verschobene Bauteile | Verdeckte Lötstellen unter BGAs | Jede Leiterplatte |
| Röntgenprüfung (AXI) | BGA-/QFN-Lötstellen, Lunker, Head-in-Pillow-Fehler | Elektrische Funktion | Leiterplatten mit BGAs oder Bauteilen mit Anschlüssen an der Unterseite |
| ICT (In-Circuit-Test) | Kurzschlüsse, Unterbrechungen, falsche Werte (Prüfadapter mit Nadelbett) | Firmware- und Systemverhalten | Hohe Stückzahlen (Prüfadapterkosten verteilen sich auf mehr Einheiten) |
| Flying-Probe-Test | Kurzschlüsse, Unterbrechungen, Werte – ohne Prüfadapter | Prüfgeschwindigkeit (langsamer als ICT) | Prototypen und geringe Stückzahlen |
| Funktionstest (FCT) | Reales Betriebsverhalten | Ursache eines Fehlers | Abschließende Freigabe |
Weitere Informationen finden Sie zur automatisierten optischen Inspektion. Neuere Patente (zum Beispiel adaptive radioskopische Inspektion, EP4134883B1) ergänzen diese Verfahren um eine maschinelle Fehlererkennung.
Häufige PCBA-Fehler und ihre Ursachen
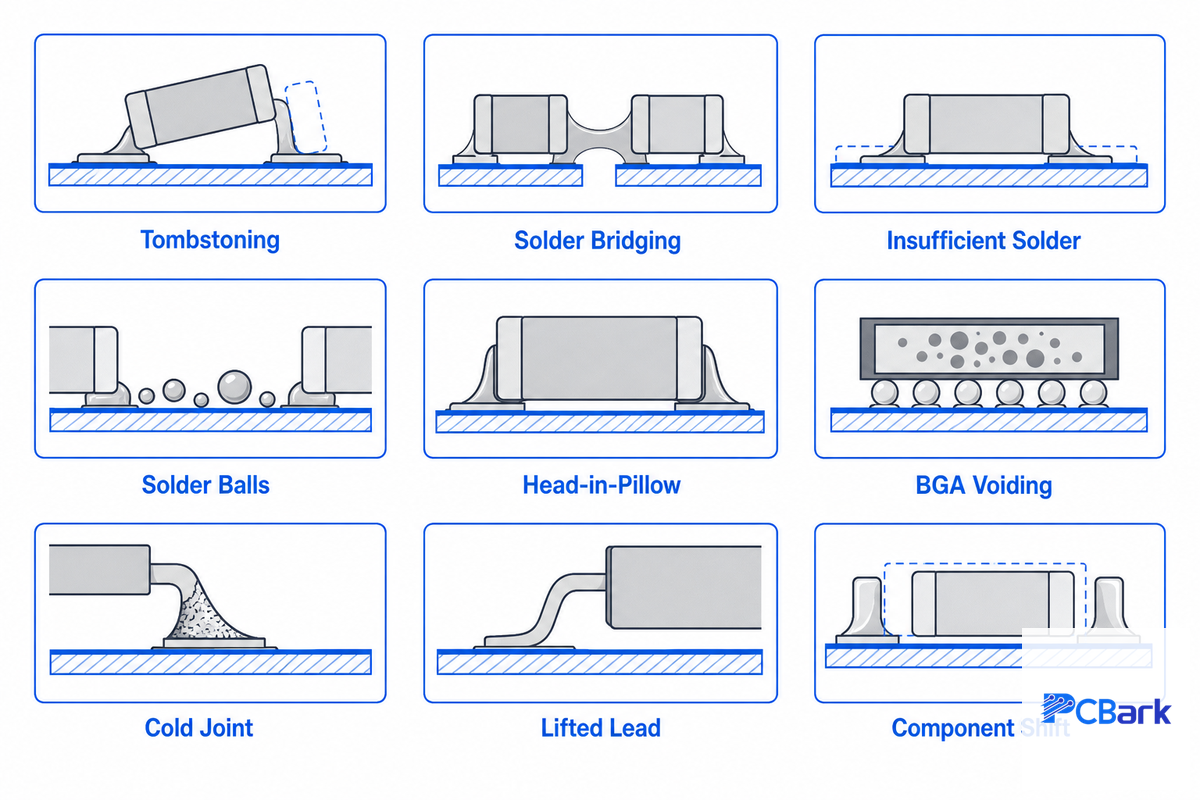
Die meisten Lötfehler gehen auf wenige Ursachen zurück: Lotpaste, Prozessprofil, Pad-Design oder Bauteilplatzierung. Nutzen Sie diese Tabelle zur ersten Einschätzung: Suchen Sie den Fehler und lesen Sie Ursache, Abhilfe und Prüfverfahren ab. Viele Fehler an Leiterplattenbaugruppen lassen sich bereits in der Konstruktionsphase verhindern, nicht erst in der Fertigung.
Die Zuordnung von 10 Fehlerarten zu ihren Ursachen
| Fehlerart | Ursache | Vorbeugung | Erkannt durch |
|---|---|---|---|
| Tombstoning | Ungleichmäßige Erwärmung der Pads / Lotpaste | Ausgewogene Pads, angepasstes Reflow-Profil | AOI |
| Lötbrücken | Zu viel Lotpaste, Feinpitch | Reduzierte Schablonenöffnungen, Lötstopplack | AOI / AXI |
| Zu wenig Lot | Zu geringes Lotpastenvolumen, Oxidation | Schablonendicke, Reflow-Löten unter Stickstoff | AOI |
| Lötperlen | Verlaufen der Lotpaste, zu schnelles Aufheizen | Kontrolle der Haltephase im Prozessprofil | AOI |
| Head-in-Pillow-Fehler | Verzogener BGA, Oxidation | Prozessprofil und frische Lotpaste, Koplanarität der Lotkugeln | Röntgenprüfung |
| Lunkerbildung bei BGAs | Ausgasungen, Via im Pad | Gefüllte und abgedeckte Vias, Prozessprofil | Röntgenprüfung |
| Kalte Lötstelle | Spitzentemperatur zu niedrig | Validiertes Prozessprofil für das Wärmemanagement | AOI / FCT |
| Angehobener Anschluss / Unterbrechung | Koplanarität, Bauteilplatzierung | Koplanarität der eingehenden Bauteile prüfen | Röntgenprüfung / ICT |
| Bauteilverschiebung | Platziergenauigkeit, Fließverhalten der Lotpaste | Passmarken, Kalibrierung der Bestückung | AOI |
| Flussmittelrückstände | Unvollständige Reinigung | No-Clean-Lotpaste oder validierte Reinigung | Sichtprüfung / Sauberkeitstest |
Abnahmegrenzen nach IPC-A-610J; Lötmeniskusregeln für hohe Zuverlässigkeit nach dem Space Addendum zu J-STD-001, auf das die NASA-Standards für die Fertigungsqualität verweisen.
Wann ist eine Schutzbeschichtung erforderlich?
Eine Schutzbeschichtung schützt fertige Leiterplatten vor Feuchtigkeit, Staub, Salznebel und Kondensation. Acryl lässt sich leicht auftragen und nachbearbeiten; Silikon ist hitze- und biegebeständig; Urethan bietet Beständigkeit gegen Chemikalien; Parylen bildet den dünnsten und gleichmäßigsten Film für Medizintechnik und Luft- und Raumfahrt. Wenn Ihr Produkt im Freien, in einem Fahrzeug oder in der Nähe von Feuchtigkeit eingesetzt wird, sollten Sie eine Beschichtung einplanen. Definieren Sie in der Bestückungszeichnung beschichtungsfreie Bereiche um Steckverbinder und Testpunkte, damit sie nicht versiegelt werden.
Bei einem vollständigen Leiterplattenprojekt folgen auf die Beschichtung die mechanische Montage und die Endmontage. Dabei werden Gehäuse und Kabel in das fertige Gerät eingebaut.
„Bei unseren DFM-Analysen sind Fehler, die Kunden der Fertigungslinie anlasten, meist bereits im Design angelegt: unausgewogene Pads führen zu Tombstoning, Vias in Pads zu Lunkern und zu eng platzierte Bauteile verhindern, dass die AOI dazwischen prüfen kann. Am günstigsten ist ein Fehler, der bei der Datenprüfung entdeckt wird – nicht erst auf der Leiterplatte.“
Technisches Team von PCBark
Schlüsselfertige oder beigestellte Bestückung: Die Beschaffungsentscheidung
Nach dem Leiterplattendesign entscheiden Sie, wer die Bauteile beschafft. Diese drei Modelle tauschen Kontrolle gegen Komfort. Die Wahl wirkt sich auch auf den anschließenden Gerätebau aus.
| Modell | Wer beschafft die Bauteile? | Geeignet für |
|---|---|---|
| Schlüsselfertige Leiterplattenbestückung | Der Bestücker beschafft alle Bauteile. | Die meisten Käufer: schnellste Abwicklung, eine zentrale Ansprechstelle |
| Beigestellte Bauteile | Sie stellen alle Bauteile bereit. | Für die genaue Kontrolle bestimmter Bauteile oder Zuteilungen |
| Teilweise schlüsselfertige Bestückung | Der Bestücker beschafft gängige Bauteile; Sie stellen kritische Bauteile bereit. | Bauteile mit langen Vorlaufzeiten oder besonderer Kontrolle |
Ein vollständiger Leiterplattenbestückungslauf für Prototypen erfolgt meist schlüsselfertig. In der Serienproduktion kann teilweise auf beigestellte Bauteile umgestellt werden, sobald Sie die Bauteile mit langen Vorlaufzeiten festgelegt haben.
Prüfen Sie zuerst die Bestückungskapazitäten des Anbieters und nicht dessen Startseite. Ein verlässlicher Partner für die Leiterplattenbestückung, der sowohl Prototypen als auch Serienfertigung abdeckt, sollte nachweisbare Kapazitäten für Leiterplattenbestückungsdienstleistungen haben – von kleinen Losgrößen bis zur Großserie und vom Prototyp bis zur Produktion. Nicht alle Leiterplattenbestücker arbeiten so: Ein Unternehmen, das Bestückung und Prüfung unter einem Dach vereint – von der Leiterplattenbestückung bis zur fertigen Elektronikbaugruppe – vermeidet Übergaben, die ein Anbieter mit geringerem Umfang an Elektronikfertigungsdienstleistungen nicht abdecken kann.
Vier unverzichtbare Kriterien für die Auswahl eines Bestückers
- Fähigkeit zur IPC-KlasseKann der Anbieter nach Ihrer Klasse (1/2/3) fertigen und prüfen? Verfügt er über geschultes Personal?
- ISO 9001Ein gültiges Qualitätsmanagement-Zertifikat – kein bloßes Logo.
- Rückverfolgbarkeit und zuverlässige BeschaffungRückverfolgbarkeit nach Los und Datumscode sowie Bauteilbeschaffung über autorisierte Vertriebskanäle verhindern, dass gefälschte oder nicht spezifikationsgerechte Bauteile verwendet werden. (Das Risiko steigt bei Zuteilungen und Bauteilen mit langen Vorlaufzeiten.)
- Prüfverfahren im eigenen HausAOI, Röntgenprüfung und elektrische Prüfungen unter einem Dach, nicht durch Subunternehmer.
Ein Hinweis aus der Praxis: Der häufigste Grund für den Wechsel von der internen zur ausgelagerten Bestückung ist nicht die fehlende Fertigungskompetenz, sondern die Logistik. Die Bauteilbestände für einen Bestückungsautomaten aktuell zu halten, ist eine Vollzeitaufgabe. Ein hochwertiger Partner übernimmt diese Aufgabe und prüft dabei auch die eingehenden Bauteile.
Was Kosten und Vorlaufzeit der Leiterplattenbestückung beeinflusst
Einen einheitlichen Preis für die Leiterplattenbestückung gibt es nicht. Für dieselbe Leiterplatte können je nach den von Ihnen beeinflussbaren Entscheidungen sehr unterschiedliche Angebote entstehen. Der Preis hängt ebenso von den angegebenen Bauteilen wie von der Leiterplatte selbst ab. Statt einer schnell veralteten Preisliste finden Sie hier die entscheidenden Faktoren.
Kostentreiber, die Sie beeinflussen können
- Beschaffung und Verfügbarkeit der Bauteile: Zuteilungen und lange Vorlaufzeiten bestimmen Kosten und Zeitplan maßgeblich.
- Anzahl der Stücklistenpositionen: Mehr unterschiedliche Bauteile bedeuten mehr Rüstaufwand, nicht einfach nur mehr Bauteile.
- Verhältnis von SMT- zu THT-Bestückung: Manuelles Löten und Wellenlöten von THT-Bauteilen erhöhen den Arbeitsaufwand.
- Prüfumfang: Funktionstests und Prüfadapter sind teurer als eine reine AOI.
- Stückzahl: Bei 100–500 Leiterplatten ist der Rüstaufwand noch nicht umgelegt, daher bleiben die Kosten pro Leiterplatte hoch. Mit steigender Stückzahl sinken sie.
- Nutzen und Oberflächenfinish: Eine effiziente Nutzenaufteilung und ein gängiges Oberflächenfinish senken Kosten und Ausschussrisiko.
Für die Vorlaufzeit gilt dieselbe Logik: Der Engpass sind fast immer die Vorlaufzeiten der Bauteile, danach folgen Schablone und Freigabe des Erstmusters. Untersuchungen des NIST zu Fertigungskosten zeigen, dass Rüst- und Umrüstvorgänge bei kleinen Stückzahlen den größten Fixkostenanteil ausmachen. Am schnellsten erhalten Sie ein günstigeres Angebot mit einem vollständigen Datenpaket für die Leiterplattenbestückung und einer frühzeitigen Stücklistenprüfung. So werden Bauteilalternativen vor der Fertigung abgestimmt und nicht erst währenddessen.
Ausblick 2026: Was sich bei der Leiterplattenbestückung ändert
Was sich tatsächlich verändert, ist nicht die Marktgröße, sondern wo die Entscheidung über die Fertigung fällt. Reshoring, strengere Erwartungen an die Rückverfolgbarkeit von Bauteilen und die stetige Miniaturisierung (0201, 01005 und BGAs mit feinerem Raster) sorgen dafür, dass Entscheidungen zur Fertigbarkeit früher getroffen werden – bereits in der Design- und DFM-Phase. Ob sich eine Leiterplatte tatsächlich nach Klasse 2 oder 3 fertigen lässt, entscheidet sich zunehmend vor Abschluss des Layouts und nicht erst danach.
Zwei konkrete Entwicklungen bestätigen das. Erstens verlagert sich der Fokus bei der Automatisierung von „schneller bestücken“ hin zu „Fehler vorhersagen“: Erteilte Patente beschreiben inzwischen Werkzeuge für maschinelles Lernen, die Prozessdaten zusammenführen, um Qualitätsrisiken bereits vor der Prüfung zu erkennen (zum Beispiel ein Werkzeug zur Vorhersage von SMT-Prozessfehlern, US11825606B2). Das erhöht die Gutquote beim ersten Durchlauf in der Leiterplattenbestückung großer Stückzahlen. Zweitens wurden Standards aktualisiert: IPC-A-610 und J-STD-001 wechselten 2024 beide zu ihren „J“-Revisionen. Wenn ein Bestücker keine konkrete Revision angibt, sollte man daher nachfragen, wie aktuell sein Stand ist.
Für Einkäufer ist die Handlungsempfehlung einfach: Legen Sie die Qualitätsklasse von Anfang an fest, übermitteln Sie einen vollständigen Datensatz und wählen Sie einen Partner, dessen Prozesse und Standards aktuell sind. Der Marktkontext – die Leiterplattenbestückung macht den größten Anteil eines wachsenden Sektors für Elektronikfertigungsdienstleistungen aus – ist relevant, aber diesen Entscheidungen nachgeordnet.
Häufig gestellte Fragen
Was bedeutet Leiterplattenbestückung, und wofür steht PCBA?
Antwort anzeigen
PCBA steht für „Printed Circuit Board Assembly“, also Leiterplattenbestückung. Dabei werden elektronische Bauteile – Widerstände, Kondensatoren, ICs und Steckverbinder – auf eine unbestückte, zuvor gefertigte Leiterplatte gelötet. So wird aus dem Entwurf eine funktionsfähige Leiterplatte. Die Abkürzung bezeichnet auch die fertig bestückte Leiterplatte. Die Bestückung folgt auf die Leiterplattenfertigung, bei der die unbestückte Leiterplatte hergestellt wird.
Worin unterscheiden sich Leiterplattenfertigung und Leiterplattenbestückung?
Antwort anzeigen
Bei der Leiterplattenfertigung, auch Leiterplattenherstellung genannt, wird aus kupferkaschiertem Laminat die unbestückte Leiterplatte gefertigt: mit geätzten Leiterbahnen, Bohrungen, Lötstoppmaske und Bestückungsdruck. Anschließend werden bei der Leiterplattenbestückung die Bauteile auf der Leiterplatte platziert und verlötet. Dafür gibt es üblicherweise getrennte Fertigungslinien; auch die Zulieferer können verschieden sein. Ein schlüsselfertiger Service übernimmt beides und vermeidet so Abstimmungsprobleme zwischen den Fertigungstoleranzen der Leiterplatte und den Bauteilanschlüssen.
Was kostet eine Leiterplattenbestückung?
Antwort anzeigen
Es gibt keinen Pauschalpreis. Die Kosten hängen von der Beschaffung der Bauteile, der Anzahl unterschiedlicher Positionen in der Stückliste, dem Verhältnis von SMT- zu THT-Bestückung, dem Prüfumfang und der Stückzahl ab. Die Einrichtungskosten sind fix. Deshalb bleibt bei kleinen Stückzahlen (etwa 100–500 Leiterplatten) der Preis pro Leiterplatte hoch und sinkt mit steigender Stückzahl, wenn sich die Fixkosten auf mehr Leiterplatten verteilen. Am zuverlässigsten senken Sie die Kosten, indem Sie einen vollständigen Datensatz übermitteln und die Stückliste frühzeitig prüfen lassen. So werden mögliche Ersatzbauteile vor Fertigungsbeginn festgelegt.
Wie lange dauert die Leiterplattenbestückung?
Antwort anzeigen
Die Bestückung von Prototypen dauert üblicherweise 1–3 Wochen; Serienaufträge benötigen mehr Zeit. Ausschlaggebend ist fast immer die Vorlaufzeit der Bauteile, nicht die Bestückungslinie selbst.
Benötige ich SMT- oder THT-Bestückung?
Antwort anzeigen
Das hängt von den Bauteilen ab. ICs mit feinem Raster und kleine passive Bauteile werden oberflächenmontiert; Steckverbinder, die mechanischen Belastungen standhalten müssen, und einige Leistungskomponenten werden durchgesteckt. Prüfen Sie Ihre Stückliste: Besteht sie überwiegend aus SMT-Bauteilen, benötigen Sie eine SMT-Linie. Enthält sie belastete Steckverbinder, brauchen Sie zusätzlich THT-Bestückung. Bei den meisten Leiterplatten kommt beides zum Einsatz.
Welche Dateien muss ich für die Leiterplattenbestückung bereitstellen?
Antwort anzeigen
Fünf Dateien: Gerber-Dateien (Kupfer, Lötstoppmaske, Bestückungsdruck, Kontur), eine Stückliste mit Herstellerteilenummern und freigegebenen Alternativen, eine Centroid- bzw. Pick-and-Place-Datei mit X/Y-Koordinaten und Drehwinkel, eine Bestückungszeichnung mit Angaben zu Polarität und Pin 1 sowie Fertigungs- und Bestückungshinweise mit Ihrer IPC-Klasse, dem Oberflächenfinish und etwaigen Prüf- oder Beschichtungsanforderungen. Bei komplexen Leiterplatten kann eine IPC-2581-Datei Lagenaufbau und Netlistdaten enthalten, die in Gerber-Dateien fehlen. Gerber-Dateien, Stückliste und Centroid-Datei bilden jedoch weiterhin den üblichen Datensatz.
Ist „PCB“ dasselbe wie die verbotene Chemikalie?
Antwort anzeigen
Nein. In der Elektronik steht PCB für „Printed Circuit Board“, also Leiterplatte. Die ebenfalls als „PCB“ bezeichneten verbotenen Chemikalien sind polychlorierte Biphenyle und haben damit nichts zu tun.
Weiterführende Informationen
- Leiterplattenbestückung – schlüsselfertige Bestückung, SMT, THT und Box-Build aus einer Hand
- SMT-Bestückung – die Oberflächenmontage im Detail
- Prototypenbestückung von Leiterplatten – schnelle Fertigung bei kleinen Stückzahlen
- Leiterplattenfertigung und -herstellung – der Schritt vor der Bestückung
Über diesen Leitfaden
Dieser Leitfaden stützt sich auf Erfahrungen aus der Leiterplattenbestückung auf acht SMT-Linien mit bis zu neun Millionen Bauteilplatzierungen pro Tag und verarbeitet Bauteile bis hinunter zur Baugröße 0201. Zur Ausstattung gehören hauseigene AOI, 3D-Röntgenprüfung, In-Circuit-Test, Flying-Probe-Test und Funktionstest. Die Prozesse sind auf IPC-A-610 Klasse 2 und Klasse 3 sowie J-STD-001 ausgelegt. Zahlen belegen wir mit der jeweiligen Norm oder Quelle. Wo ein Wert von Ihrer Leiterplatte abhängt, weisen wir darauf hin, statt einen Wert zu erfinden. Fachlich geprüft vom technischen Team von Shenzhen Linghangda Technology (PCBark).
Referenzen und Quellen
- IPC-A-610J (2024), Abnahmekriterien für elektronische BaugruppenIPC, über ANSI
- IPC J-STD-001 und der Zusatz für RaumfahrthardwareIPC / Global Electronics Association
- Technische Standards der NASANASA (übernahm den Zusatz zu J-STD-001 für Raumfahrt anstelle von NASA-STD-8739.2/.3)
- IPC-2581 ConsortiumAustausch digitaler Produktmodelldaten
- Qualitätsmanagement nach ISO 9001International Organization for Standardization
- US11825606B2, SMT-Prognose von Prozessfehlern zur Sicherung der LeiterplattenqualitätUSPTO über Google Patents