Fraud Blocker

SMT-Bestückung

SMT-Bestückung von Leiterplatten: vom Prototyp bis zur Serie

Direkte SMT-Bestückung ab Werk auf 8 SMT-Linien mit 9 Millionen Bauteilplatzierungen pro Tag: vom einzelnen passiven 0201-Bauteil bis zum BGA mit 1.000 Lotkugeln, gefertigt nach IPC-A-610 Klasse 2/3 und geprüft mit hauseigener AOI, 3D-Röntgenprüfung, ICT und Funktionsprüfung.

ISO 9001:2015 IPC-A-610 Klasse 2/3 J-STD-001 16+ Jahre 8 SMT-Linien 9M Bauteilplatzierungen/Tag
SMT-Bestückungslinien und Fertigung
8
SMT-Linien
9M/Tag
Bauteilplatzierungen
0201–BGA
Bauteilspektrum
680×550 mm
Max. Leiterplattengröße
Klasse 2/3
IPC-A-610
1–15 Tage
Durchlaufzeit
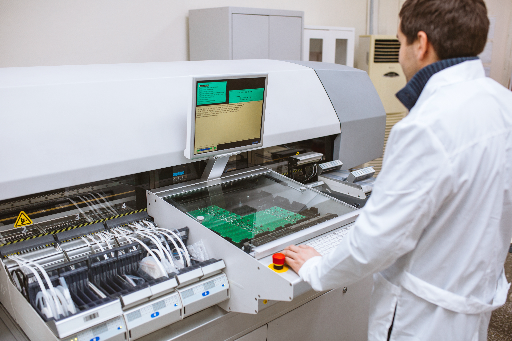
Was SMT-Bestückung leistet: von der unbestückten Leiterplatte zur geprüften PCBA

Bei der SMT-Bestückung werden elektronische Bauteile automatisiert auf die Oberfläche einer Leiterplatte aufgebracht: Lötpaste wird gedruckt, SMD-Bauteile werden platziert und anschließend im Reflow-Verfahren verlötet, sodass eine fertig bestückte und geprüfte PCBA entsteht. SMT hat die THT-Bestückung als vorherrschende Technik für mehr als 90 % der modernen Elektronik abgelöst, weil damit 100+ Bauteile pro Quadratzoll Platz finden, während es bei THT etwa 20 sind, und weil ein einziger Reflow-Durchlauf alle Lötverbindungen zugleich herstellt. (USPTO US11825606B2) Die Schwierigkeit liegt nicht in der Definition, sondern darin, auf einer Leiterplatte mit einem 0201-Chipwiderstand und einem BGA mit verdeckten Lotkugeln gleichbleibende, prüfbare Lötverbindungen zu erzielen – termingerecht und zu einem Preis, der auch nach dem Zoll noch trägt.

Warum auf dieser Seite Zahlen im Mittelpunkt stehen

Die meisten Seiten zur SMT-Bestückung veröffentlichen eine Liste ihrer Möglichkeiten und versprechen „hohe Qualität“. Diese Seite nennt die Anzahl der Linien, die Bestückungsrate, die kleinste Bauteilgröße, die Prüfverfahren, die IPC-Klasse und die Berechnung der Gesamtkosten bis zur Lieferung, denn genau das vergleichen Einkaufsverantwortliche und Hardwareentwickler. Wo eine Zahl eine branchenübliche Spanne statt eines bei uns gemessenen Werts ist, kennzeichnen wir das.

“

Jeder Kunde, dem wir ein Angebot machen, wägt im Kern dieselben fünf Risiken ab: die Ausbeute bei Fine-Pitch-Bauteilen und BGAs, eine Kapazitätsgrenze, die den Hochlauf bremst, ein undurchsichtiges Angebot, das durch Frachtkosten und Zölle stark teurer wird, schwankende Qualität zwischen Chargen und einen Fertigungsstandort im Ausland, der Zeichnungen anders interpretiert als beabsichtigt. Diese Seite beantwortet jeden dieser Punkte mit Zahlen zu unseren Linien statt mit Adjektiven und dient Einkäufern als praktischer Leitfaden zur Oberflächenmontage statt als Lehrbuch. Unsere schlüsselfertige Leiterplattenbestückung umfasst den gesamten Ablauf – von Leiterplattenfertigung und Bauteilbeschaffung über SMT- und THT-Bestückung bis zur Funktionsprüfung –, sodass Fertigung und Bestückung unter einem Dach stattfinden.

Der SMT-Bestückungsprozess: 6 Schritte vom Lotpastendruck bis zur AOI

Ein SMT-Bestückungsprozess ist nur so zuverlässig wie sein schwächster Schritt; deshalb wird jeder der sechs Schritte auf unseren Linien messtechnisch geprüft, bevor die Leiterplatte weiterläuft. Zuerst trägt der Druckprozess Lötpaste auf jedes Leiterplattenpad auf, dann setzt der Bestückungsautomat die Bauteile ein; anschließend stellt das Reflow-Löten sämtliche Lötverbindungen in einem einzigen Temperaturdurchlauf her.

Das Reflow-Prozessprofil entscheidet maßgeblich über die Ausbeute: Bleifreies SAC305 schmilzt bei 217–220 °C und damit etwa 34 °C über dem früheren eutektischen Zinn-Blei-Lot; der Ofen muss deshalb eine Spitzentemperatur von 230–250 °C erreichen, bei einem Anstieg unter 3 °C pro Sekunde und 30–90 Sekunden oberhalb der Liquidustemperatur, damit die Lötverbindung benetzt wird, ohne das Bauteil zu überhitzen. Wegen dieses engen Prozessfensters läuft der SMT-Prozess in einem geschlossenen Regelkreis – eine Struktur, die neuere EMS-Patente als selbstkorrigierende Linie aus Druck, SPI, Bauteilplatzierung, AOI und Reflow beschreiben.

USPTO US20240248463A1, Jabil, 2024

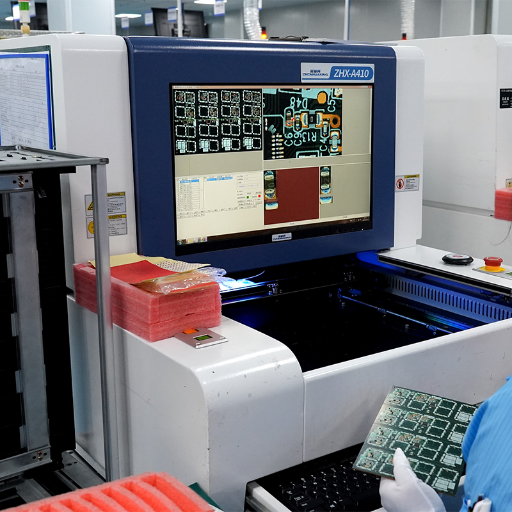
Bestückungsautomat setzt SMD-Bauteile im SMT-Prozess auf eine Leiterplatte
Bauteilplatzierung im SMT-Bestückungsprozess: Bauteile sitzen vor dem Reflow-Löten auf der Leiterplatte.
Nr. Schritt Ablauf Inline-Kontrolle
1 Lotpastendruck Schablone trägt Lötpaste auf Pads auf Schablone mit kontrollierten Öffnungen und Flächenverhältnis
2 SPI (Lotpastenprüfung) Volumen, Höhe und Versatz jedes Pastendepots 3D-SPI vor der Bauteilplatzierung
3 Bauteilplatzierung Bauteile werden auf der Leiterplatte platziert 0,15 s/Chip, 0,7 s/QFP
4 Reflow-Löten Ein Temperaturdurchlauf stellt alle Lötverbindungen her SAC305: Spitzentemperatur 230–250 °C, TAL 30–90 s
5 AOI Automatisierte optische Prüfung jeder Lötverbindung 3D-AOI bei Liniengeschwindigkeit
6 3D-Röntgenprüfung + Tests Verdeckte BGA-Lötverbindungen + elektrische Prüfung Röntgenprüfung, ICT, Flying-Probe-Test, Funktionsprüfung

Umgang mit Feuchtigkeit: selten so offen beschrieben

Bevor ein feuchtigkeitsempfindliches Bauteil oder BGA 230 °C ausgesetzt wird, behandeln wir es nach J-STD-033. IPC/JEDEC J-STD-033, NSWC Crane Ein Bauteil der MSL-3 darf 168 Stunden offen am Arbeitsplatz liegen; wird diese Zeit überschritten, muss es 24 Stunden bei 125 °C getrocknet werden, um die Frist zurückzusetzen, wobei höchstens drei Reflow-Durchläufe pro Bauteil zulässig sind. Wer diesen Schritt auslässt, riskiert Popcorning unter einem BGA – das lässt sich auch mit einem angepassten Prozessprofil nicht beheben.

Anders als Betriebe, die für jede Leiterplatte dasselbe allgemeine Prozessprofil verwenden, stimmen wir den Reflow-Prozess auf jede Bestückung ab: Ist die Temperatur zu hoch, wird das Bauteil beschädigt; ist sie zu niedrig, benetzt das Lot die Verbindung nicht – und aus einer korrekten Bauteilplatzierung wird ein Ausfall im Einsatz.

Jeder Bestückungsautomat ist für die Bauteilplatzierung bis hinunter zur Baugröße 0201 kalibriert, und das Prozessprofil des Reflow-Ofens wird auf die thermische Masse der Leiterplatte statt auf ein Standardrezept abgestimmt. Dieser sorgfältig geregelte Leiterplattenbestückungsprozess unterscheidet eine reproduzierbare Fertigungslinie von einer einmaligen Fertigung und deckt zugleich die Suchbegriffe ab, die Ingenieure tatsächlich verwenden: SMT-Prozess, Reflow-Löten und SMT-Schablonendesign.

SMT-Bestückung bei PCBark: Kapazitäten bis 9 Millionen Bauteilplatzierungen pro Tag

Kapazität ist die Angabe, die andere Suchergebnisse meist verschweigen: Leistungsübersichten nennen selten eine tägliche Bestückungszahl, sodass Käufer nicht beurteilen können, ob ein Produktionshochlauf möglich ist. Hier liegt sie offen: 8 SMT-Linien, 9 Millionen Bauteilplatzierungen pro Tag, ein Chip-Zyklus von 0.15 Sekunden und ein Bauteilspektrum vom passiven 0201-Bauteil bis zu Fine-Pitch-BGA, QFP, CSP und langen Steckverbindern. Die Ausrichtgenauigkeit bei Fine-Pitch-Bauteilen ist ein Problem, das neuere Werkzeugpatente mit an die Oberflächentopografie angepassten Aufnahmen lösen wollen. (WIPO WO2023056072A1, 2023)

Fähigkeit PCBark-Spezifikation
SMT-Linien 8 Linien
Bestückungskapazität 9.000.000 Bauteilplatzierungen / Tag
Bestückungsgeschwindigkeit 0,15 s/Chip, 0,7 s/QFP
Bauteilspektrum 0201 / 01005-Klasse · CSP · BGA / µBGA · QFP / QFN / PLCC · lange Steckverbinder
Max. Leiterplattengröße 680 × 550 mm (kleinste 0,25 × 0.25 in)
Bestückungsseiten Ein- und beidseitige SMT-Bestückung + gemischte SMT-/THT-Bestückung
Wellen- / Selektivlöten Max. Leiterplattenbreite 450 mm; Bauteilhöhe oben 120 mm / unten 15 mm
Einpresstechnik 0–50 kN, max. Leiterplatte 800 × 600 mm
Lot und Lötpaste Bleihaltig und bleifrei; wasserlösliche Lötpaste
Dateiformate BOM, Gerber, Bestückungsdaten (XYRS)

Transparente Kapazitäten und verlässliche Stücklisten

Kapazitätsangaben sind nur dann nützlich, wenn sie auch für kleine Aufträge gelten. Ein häufiges Problem für Käufer sind nicht genehmigte Bauteilersetzungen: Nicht konforme Teile werden geliefert, obwohl der Käufer sie nie freigegeben hat, und die Produktion muss stoppen. PCBark hält sich an die von Ihnen freigegebene BOM – bei schlüsselfertiger Bestückung, teilweiser Materialbeschaffung oder Beistellung – und legt jede vorgeschlagene Ersetzung als dokumentierte technische Rückfrage vor, statt Bauteile stillschweigend auszutauschen.
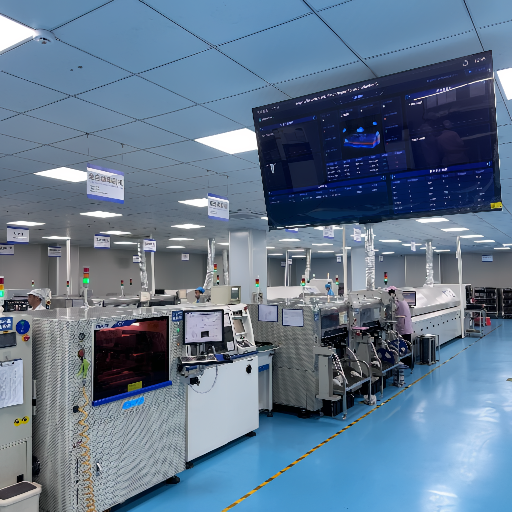
SMT-Fertigungsbereich von PCBark mit mehreren Linien und Echtzeitüberwachung

SMT-Fertigungsbereich von PCBark mit mehreren Linien und Echtzeitüberwachung
SMT-Fertigungsbereich von PCBark: mehrere Linien mit Echtzeitüberwachung.

Dieselben Linien platzieren SMT-Bauteile und Fine-Pitch-Bauteile in der Serienfertigung und übernehmen Prototypenbestückung, SMT-Leiterplattenbestückung und beidseitige SMT-Bestückung, ohne den Fertigungsbereich umzurüsten. Saubere SMT-Bestückung beginnt bereits beim Leiterplattendesign: mit einem fertigungsgerechten Footprint auf einer geeigneten Leiterplatte; deshalb umfasst unsere DFM-Analyse Leiterplatte und Bauteile gemeinsam. Gemischte Bestückungen werden durch Wellen- oder Selektivlöten abgeschlossen, und bei einer Fertigung mit hoher Variantenvielfalt entstehen mit denselben Fertigungsmöglichkeiten sowohl einzelne Leiterplatten als auch Tausende identisch bestückter Leiterplatten.

Kostenlose DFM-Analyse anfordern →

SMT oder THT? Entscheidungshilfe für die passende Bestückung

Oft wird vorschnell angenommen, dass SMT der THT-Bestückung immer überlegen ist; bei hoher Packungsdichte und hohen Frequenzen stimmt das, doch die Entscheidung umfasst mehr. THT ist bei mechanischer Festigkeit und Reparaturen im Einsatz weiterhin im Vorteil; deshalb ist eine Kombination häufig die richtige Lösung, keine Grundsatzfrage.

Ein Verfahrenspatent chinesischen Ursprungs beziffert den wesentlichen Unterschied: Bei größeren Stückzahlen reduziert SMT gegenüber THT die Leiterplattengröße um 40–60 %, das Gewicht um 60–80 % und die Bestückungskosten um 30–50 %.
USPTO US11825606B2, 2023
Die Spannen in der folgenden Tabelle sind branchenübliche Richtwerte für die Entscheidung zwischen SMT und THT, keine einzeln gemessenen Werte.

Kriterium SMT THT-Bestückung
Bauteildichte 100+ / Quadratzoll, bis hinunter zu 0201 ~20 / Quadratzoll
Benötigte Leiterplattenfläche 50–80 % weniger Referenzwert
Bauteilplatzierung Automatisiert, ~0,15 s/Chip Manuelles / teilautomatisiertes Einsetzen
Hochfrequenzeignung Anschlussinduktivität <1 nH; gut bis 1 GHz+ ~5–15 nH/Anschluss; Leistung nimmt bei >10 MHz ab
Mechanische Festigkeit Nur oberflächliche Lötkehle Verankerung durch die Leiterplatte (am besten bei Stößen/Vibrationen)
Kostenschwelle Günstiger ab ~100–500 Stück Günstiger bei Prototypen mit <50–100 Stück
Am besten geeignet für Hohe Bauteildichte, große Stückzahlen, HF, Miniaturisierung Leistungselektronik, Steckverbinder, starke Vibrationen, Reparaturen im Einsatz

Abwägungen bei Umgebungsbedingungen

Dahinter steckt eine zweite, kostspieligere Annahme: Bleifrei sei in jeder Hinsicht eine Verbesserung. Das stimmt nicht. Eine geringe Bleimenge ist tatsächlich der wirksamste Schutz vor Ausfällen durch Zinn-Whisker, und der höhere Schmelzpunkt bleifreier Lote verengt das Reflow-Prozessfenster dauerhaft; für Anwendungen in rauer Umgebung ist die Wahl der Legierung daher eine bewusste Abwägung und keine Selbstverständlichkeit.

Fertigungstechnische Entscheidung

In unserem Werk laufen SMT- und THT-Bestückung auf denselben kalibrierten Linien; die Wahl ist daher eine technische Entscheidung und keine Grenze unseres Angebots. Die Vorteile der SMT – Bauteildichte, Automatisierung und Hochfrequenzleistung – machen sie zur Standardwahl für die meisten Designs; dort sind diese Vorteile ausschlaggebend, während die klassische THT-Bestückung bei Leistungsbauteilen und Leiterplatten mit hoher Vibrationsbelastung weiterhin ihren Platz hat, weil sie Einsteckkräfte und Stöße verkraftet. PCBark trifft diese Entscheidung gemeinsam mit Ihnen im Vorfeld, statt erst nach dem ersten Ausfall durch Temperaturwechsel.

Qualität und umfassende Prüfverfahren

Die teuerste Annahme eines Käufers ist, dass eine Röntgenanlage eine Leiterplatte vollständig prüft. Das tut sie nicht. Verdeckte BGA-Lötverbindungen lassen sich nach dem Reflow-Löten nicht optisch prüfen; eine Röntgenaufnahme zeigt, ob eine Lotkugel physisch verbunden ist, aber nicht, ob die Verbindung elektrisch oder strukturell einwandfrei ist, und AOI kann überhaupt nicht unter das Gehäuse sehen. Deshalb kombinieren wir Bildgebung und elektrische Prüfung: AOI und 3D-Röntgenprüfung für strukturelle Fehler und Defekte an verdeckten Lötverbindungen, danach ICT, Flying-Probe-Test, Burn-in und Funktionsprüfung für alles Weitere. Die gezielte Röntgenprüfung verdeckter Lötverbindungen ist inzwischen ein eigenständiges patentiertes Fachgebiet. (EPO EP4134883B1)

Für die Ausführungsqualität gilt eine festgelegte Klasse statt eines Werbeversprechens. Die Anforderungen von IPC-A-610 und der zugehörigen Prozessnorm J-STD-001 steigen von Klasse 2 zu Klasse 3 messbar; genau dieser Unterschied ist für die Zuverlässigkeit unter rauen Umgebungsbedingungen entscheidend.

“Wir behandeln AOI und Röntgenprüfung als Antworten auf unterschiedliche Fragen, nicht als doppelte Prüfung. AOI erkennt sichtbare Fehler an jeder Lötverbindung bei Liniengeschwindigkeit; die 3D-Röntgenprüfung ist für Verbindungen da, die physisch nicht sichtbar sind. Eine Leiterplatte, die eine Prüfung besteht, die andere aber nicht, wird nicht als einwandfrei ausgeliefert.”
// PCBark Engineering Team

Matrix der Abnahmekriterien

Parameter Klasse 2 (Industrie) Klasse 3 (hohe Zuverlässigkeit)
Seitlicher Überhang, max.≤50 % der Anschlussbreite≤25 % der Anschlussbreite
Breite der Lötverbindung am Anschlussende, min.≥50 % der Anschlussbreite≥75 % der Anschlussbreite
Seitliche Lötkehle~75%~100%
Hohlräume in BGA-LötverbindungenGrößerer zulässiger Bereich≤9–25 %, streng begrenzt
Typische AnwendungMess- und RegeltechnikLuft- und Raumfahrt, Medizintechnik, Automobilindustrie

Systemzertifizierungen

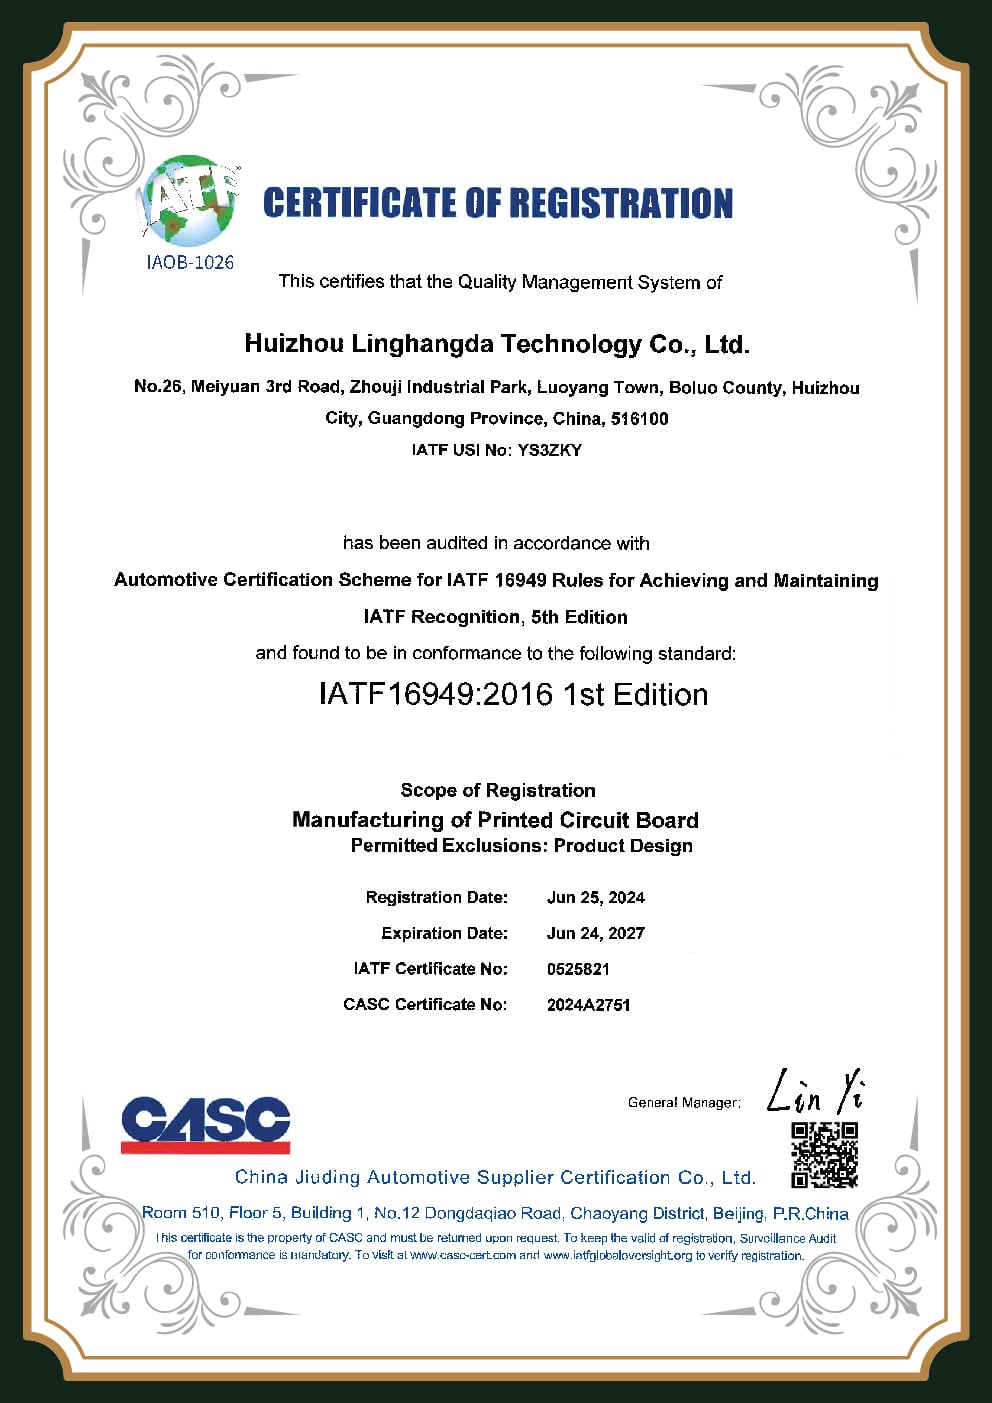
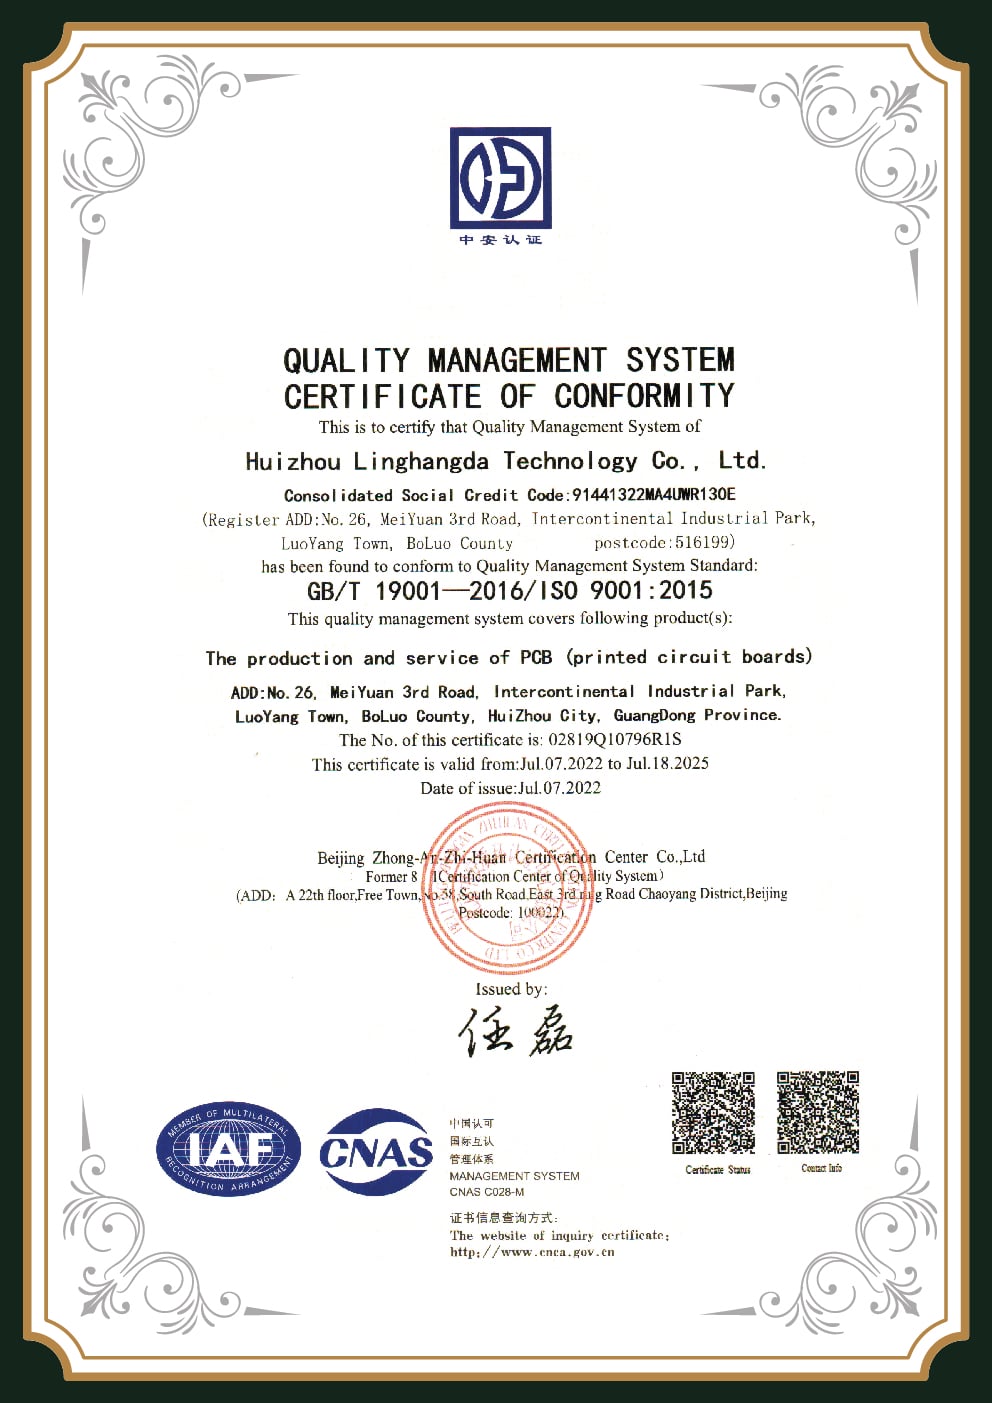
ISO 9001:2015

Qualitätsmanagementsystem

ISO 14001

Umweltmanagement

IPC-A-610 Klasse 3

Abnahmekriterien

J-STD-001

Löten

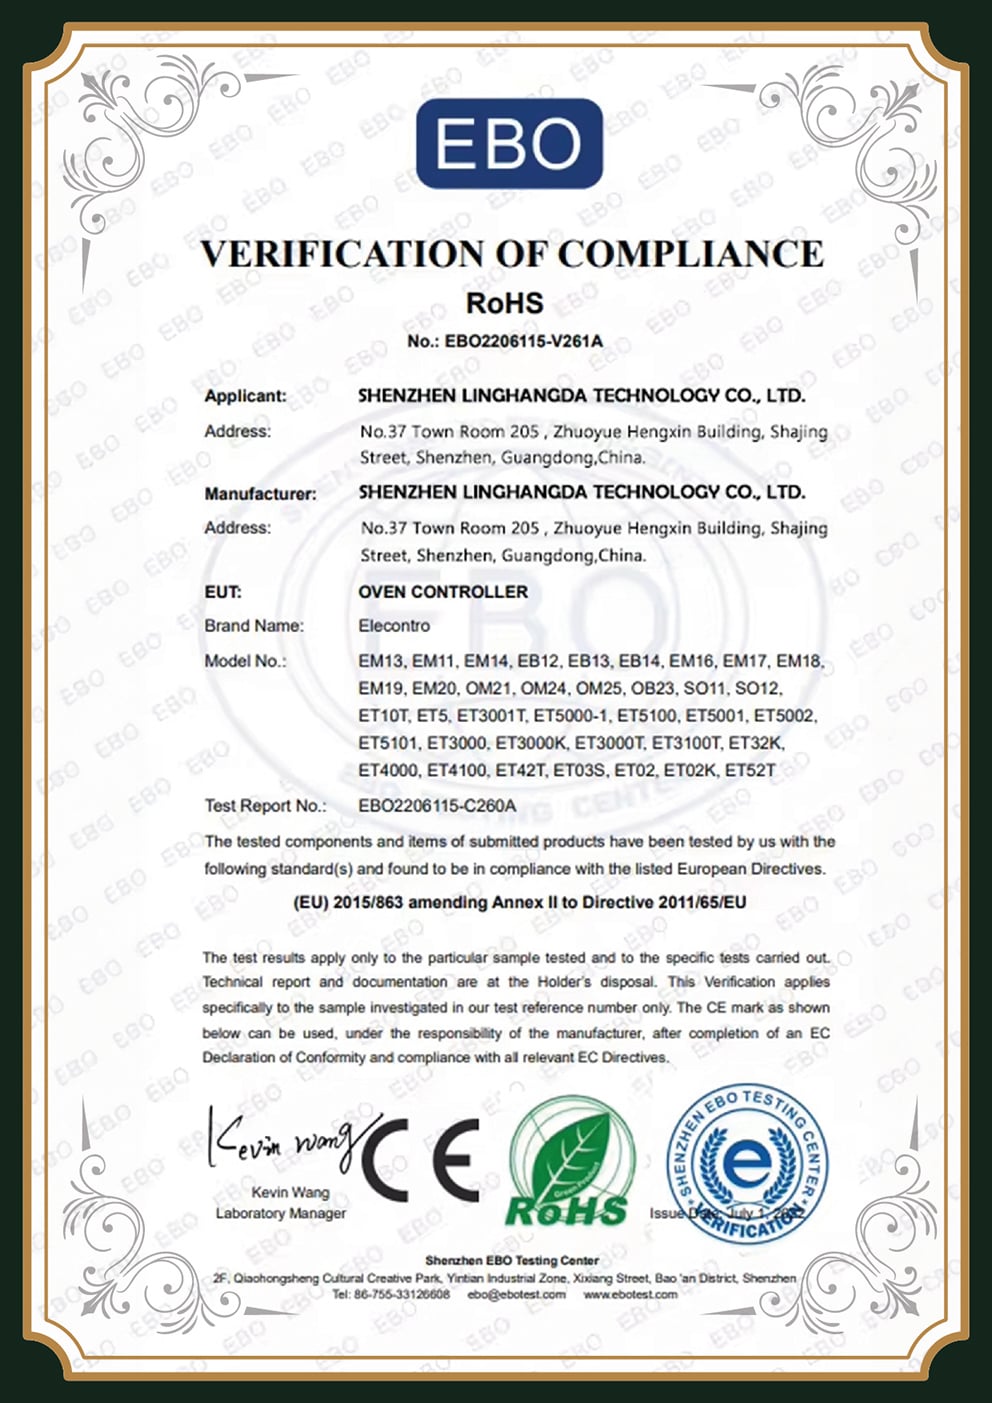
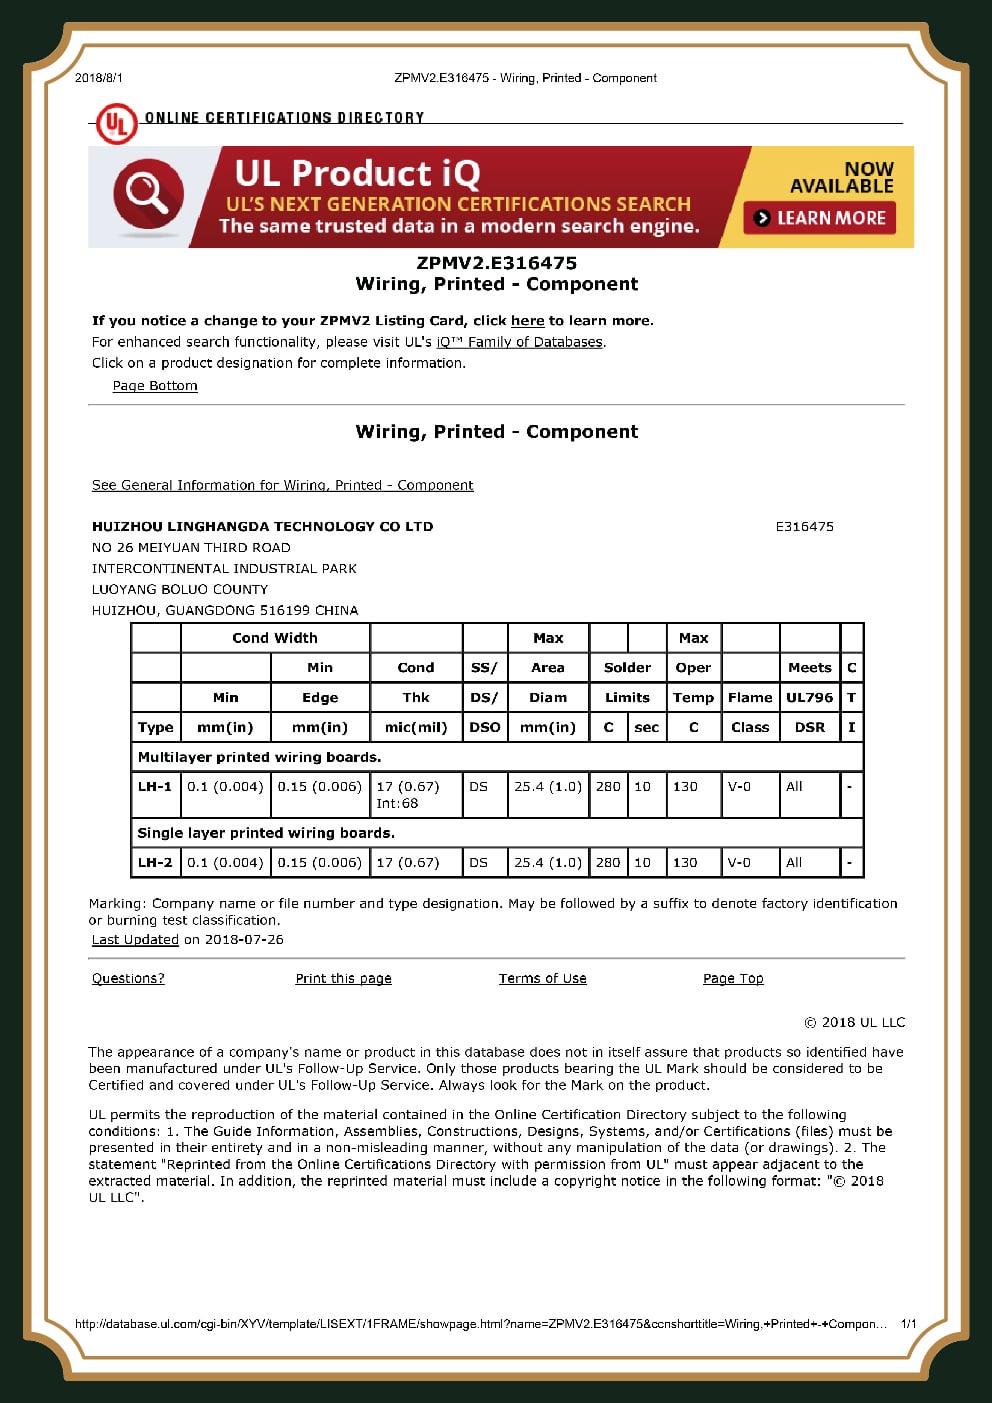
UL · RoHS

Konformität

REACH

Stoffe
Hier verdient sich ein Lieferant Vertrauen: Käufer achten auf ein zertifiziertes Qualitätsmanagementsystem, eine festgelegte IPC-Klasse und Prüfungen, deren Umfang zur Komplexität der Leiterplatte passt. Die Definitionen der Klassen veröffentlicht IPC selbst.
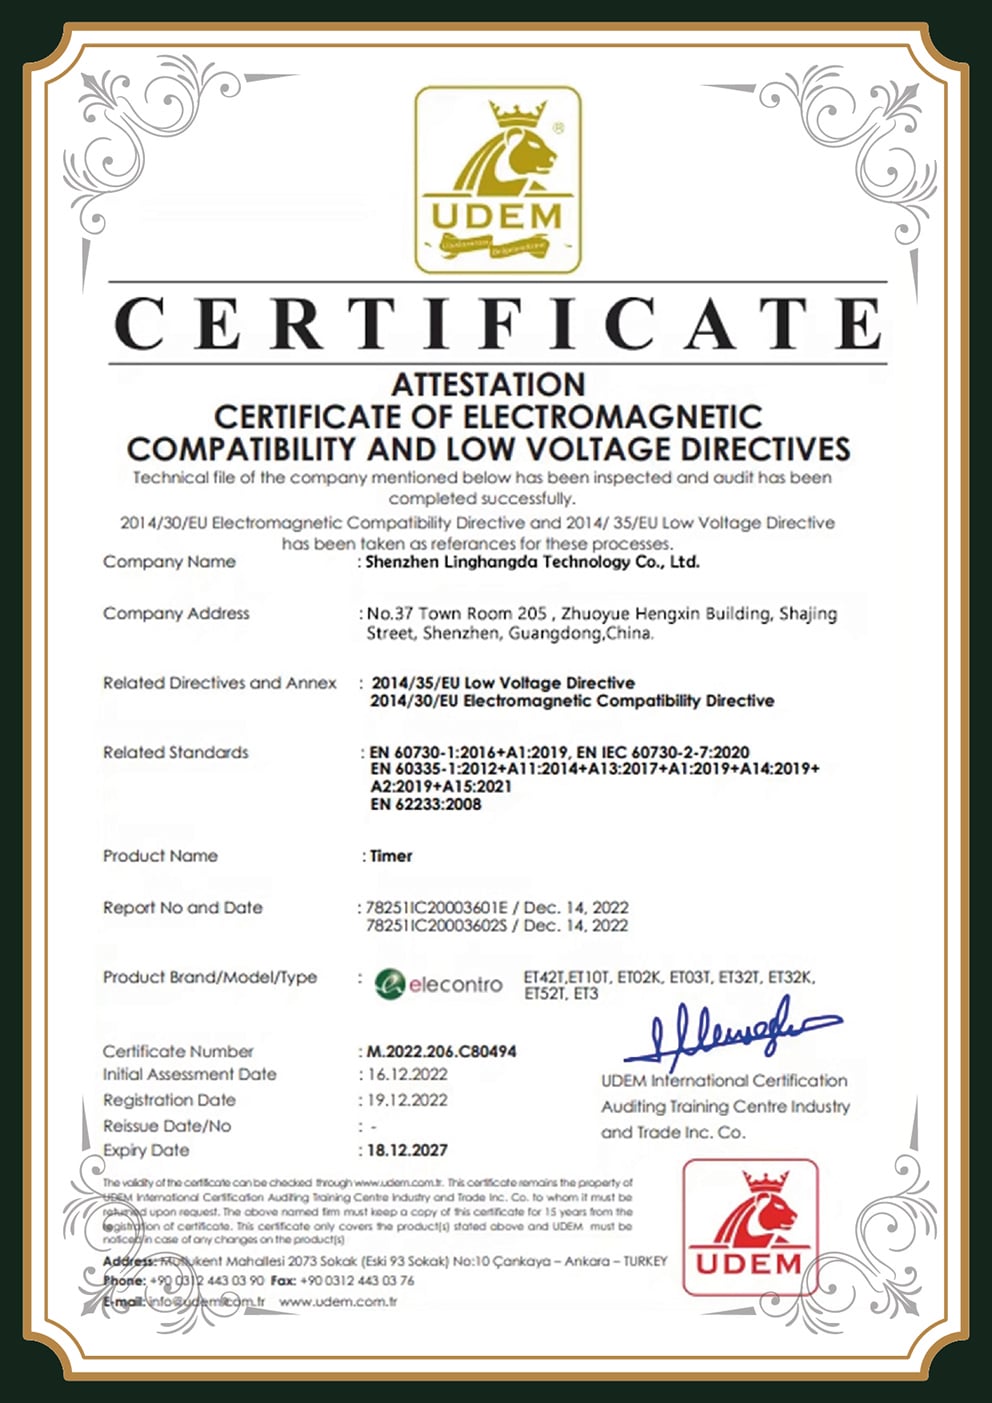
× Vergrößerte Zertifizierung

Kosten und Vorlaufzeiten der SMT-Bestückung: ein Kostenmodell mit 5 Faktoren

Sprachbarrieren machen aus Zeichnungen Fehler, und eine plakative Durchlaufzeit verschleiert den tatsächlichen Liefertermin – das sind die beiden Kostenüberraschungen, von denen Käufer am häufigsten berichten. PCBark begegnet beiden mit Transparenz statt einer einzigen scheinbar einfachen Zahl, denn ein Angebot für SMT-Bestückung hängt von fünf Faktoren ab, und bei den Gesamtkosten einer Lieferung aus China kommen Posten hinzu, die ein Ab-Werk-Preis nicht zeigt. Diese Kosten ehrlich zu berechnen, ist der Kern der Beschaffungsentscheidung 2026: Die bloße Verlagerung der Bestückung garantiert keine Zollentlastung.

Direkt ab Werk, US-EMS oder Zwischenhändler: Vergleich der Gesamtkosten bis zur Lieferung

Ein ehrlicher Vergleich betrachtet nicht den Stückpreis, sondern die Gesamtkosten bis zur Lieferung. Für Leiterplatten und bestückte Leiterplatten mit Ursprung in China gilt zusätzlich zum Grundzoll, der oft entfällt, ein Section-301-Zusatzzoll von 25 %, sofern keine gültige Ausnahme greift. (USTR, Section 301) Auch die De-minimis-Freigrenze von $800 wurde ausgesetzt, sodass nun selbst Prototypensendungen förmlich angemeldet werden müssen. (Executive Order 14324)

+45%

Bei einer tatsächlichen PCBA-Bestellung eines Käufers von China in die USA lagen die Kosten nach Fracht, Steuern und Zöllen etwa 45 % über dem Ab-Werk-Angebot. Vergleichen Sie die Gesamtkosten bis zur Lieferung, nicht den Stückpreis.
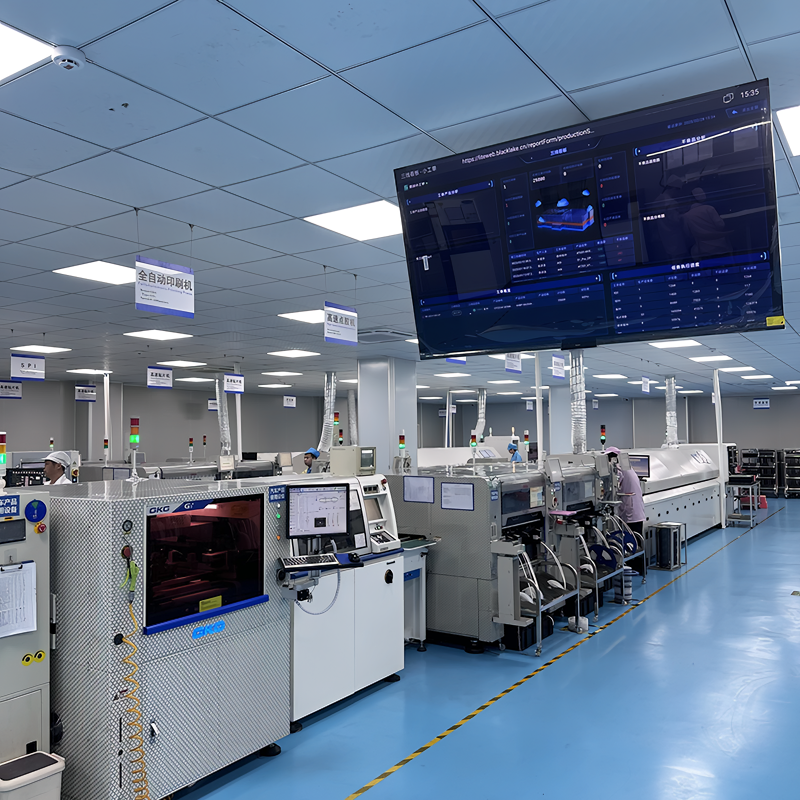
Daten zur Aufschlüsselung der Gesamtkosten bis zur Lieferung

Von der Branche bzw. von Käufern gemeldeter Wert; 178 Ausnahmen von Section 301 gelten bis zum 10. November 2026, und über die Zollrückvergütung lassen sich bei wiederausgeführten Waren bis zu 99 % der erstattungsfähigen Zölle zurückholen.

Die fünf Kostenfaktoren

01

Stückliste und Bauteilplatzierungen

Unterschiedliche Stücklistenpositionen und die Gesamtzahl der Bauteilplatzierungen bestimmen Maschinenzeit und Beschaffungsaufwand
02

Einmalkosten und Werkzeuge

Schablone und Programm fallen nur einmal an; bei Kleinserien bestimmen sie die Kosten
03

Bauteildichte und IPC-Klasse

Fine-Pitch-Bauteile/BGAs und IPC-Klasse 3 erhöhen den Aufwand für Schablonenpräzision, Röntgenprüfung und Inspektion
04

Stückzahl und Durchlaufzeit

Rüstkosten verteilen sich auf die Stückzahl; Eilaufträge kosten mehr
05

Zusatzkosten bis zur Lieferung

Section-301-Zoll + Fracht + Zollabwicklung/Zwischenhändler zusätzlich zum Ab-Werk-Preis

Wer einen Partner allein nach dem Stückpreis auswählt, unterschätzt die tatsächlichen Gesamtkosten um etwa 20–30 %, sobald Kapitalbindung, Logistik, Zölle und Risiken berücksichtigt werden; deshalb ist ein EMS-Anbieter direkt ab Werk mit eigenen umfassenden Prüfverfahren meist günstiger als sowohl ein Zwischenhändler, der einen Aufschlag verlangt und nichts kontrolliert, als auch ein inländischer Betrieb mit einem 4–5× so hohen Stückpreis. Für ein Angebot benötigen wir zunächst nur Ihre BOM-, Gerber- und Bestückungsdateien; der Preis für Ihre SMT-Bestückung ergibt sich aus den fünf genannten Faktoren. Fordern Sie eine Schätzung der Gesamtkosten bis zur Lieferung an, und wir berechnen sie anhand Ihrer Stückzahl und Ihres Zielorts.

Tools zur Planung und Bewertung der SMT-Bestückung

Vergleich der Gesamtkosten einer SMT-Bestückung bis zur Lieferung

Vergleichen Sie die Gesamtkosten einer SMT-Bestückung direkt in China bis zur Lieferung – statt nur den angegebenen Stückpreis. Section-301-Zoll, Fracht und Gebühren für die Zollabwicklung sind enthalten.

Kosten berechnen

Entscheidungshilfe: SMT oder THT-Bestückung

Fünf Fragen zeigen, welche Bestückungstechnik zu Ihrer Leiterplatte passt. Die meisten realen Designs kombinieren beide Verfahren – hier sehen Sie, wie sich die Bestückung am besten aufteilen lässt.

Technik auswählen

Schätzung von SMT-Komplexität und Vorlaufzeit

Eine schnelle Einschätzung, wie komplex Ihr Fertigungsauftrag ist und welcher Faktor seine Vorlaufzeit bestimmt. Kein Angebot – eine Planungshilfe.

Vorlaufzeit schätzen

FAQ: SMT-Bestückung

Hier finden Sie Antworten auf häufige Fragen zu unseren SMT-Bestückungsprozessen, Qualitätsstandards und Fertigungsmöglichkeiten.

Was ist der Unterschied zwischen SMT- und SMD-Bestückung?

SMT (Surface-Mount Technology) bezeichnet den Bestückungsprozess: Lötpaste drucken, Bauteile platzieren und im Reflow-Verfahren löten. SMD (Surface-Mount Device) bezeichnet das Bauteil, das bei diesem Prozess platziert wird. Kurz gesagt: SMT ist das Wie, SMD das Was. Bei einem Auftrag begegnen Ihnen beide Begriffe.

Wofür steht SMT?

Surface-Mount Technology – die Technik, elektronische Bauteile direkt auf der Oberfläche einer Leiterplatte zu befestigen, statt sie durch Bohrungen zu stecken.

Kann eine Leiterplatte SMT- und THT-Bauteile kombinieren?

Ja. Die meisten realen Designs kombinieren beide Techniken. Nach der SMT-Bestückung löten wir THT-Bauteile im Wellen- oder Selektivlötverfahren oder von Hand; eine BOM und ein Prüfplan decken beide Verfahren ab.

Übernehmen Sie Prototypen und Kleinserien?

Ja – Prototypen mit 1–10 Stück und Serien mit 1.000+ Stück laufen auf denselben kalibrierten Linien; bei Prototypen beträgt die Vorlaufzeit nach Bestätigung der Dateien und Materialien üblicherweise 1–5 Arbeitstage.

Welche Dateien benötigen Sie für ein Angebot zur SMT-Bestückung?

Eine Stückliste (BOM), Gerber-Dateien und eine Bestückungs- bzw. Schwerpunktdatei (XYRS). Mit diesen drei Dateien können wir die DFM-Analyse durchführen, Bauteile beschaffen und die Linie programmieren.

Welche Industrienormen sichern die Qualität der SMT-Bestückung?

IPC-A-610 legt die visuellen Abnahmekriterien fest (Klasse 2 oder Klasse 3), J-STD-001 regelt den Lötprozess und J-STD-033 den Umgang mit feuchtigkeitsempfindlichen Bauteilen und BGAs. Wir fertigen in einem nach ISO 9001:2015 zertifizierten System gemäß der Klasse, die Ihre Anwendung erfordert.

Welche Prüfverfahren setzen Sie ein?

3D-SPI prüft nach dem Druck das Lotpastenvolumen, AOI kontrolliert nach Bauteilplatzierung und Reflow jede Lötverbindung, und die 3D-Röntgenprüfung erkennt unter BGA- und QFN-Gehäusen verdeckte Hohlräume, Lötbrücken und Head-in-Pillow-Fehler, die keine Kamera sehen kann. Je nach Anforderungen der Leiterplatte folgen elektrische Prüfungen mit ICT und Flying-Probe-Test sowie Burn-in und Funktionsprüfung. Die Röntgenprüfung zeigt, dass eine Lötverbindung besteht; die elektrische Prüfung zeigt, dass sie tatsächlich funktioniert – deshalb erhalten Leiterplatten mit hohen Zuverlässigkeitsanforderungen beides, ohne dass ein Verfahren das andere ersetzt.

Was kostet SMT-Bestückung?

Der Preis hängt von den fünf oben genannten Faktoren ab: BOM und Bauteilplatzierungen, Einmalkosten und Werkzeuge, Bauteildichte und IPC-Klasse, Stückzahl und Durchlaufzeit sowie Zusatzkosten bis zur Lieferung wie dem Section-301-Zoll von 25 %. Senden Sie uns Ihre BOM-, Gerber- und Bestückungsdateien; wir erstellen daraus ein transparentes Angebot statt eines unverbindlichen Platzhalterpreises.

Müssen Leiterplatten nach der SMT-Bestückung gereinigt werden?

Das hängt vom Flussmittel und von der IPC-Klasse der späteren Anwendung ab. No-Clean-Verfahren sind bei Klasse 2 üblich; bei wasserlöslicher Lötpaste und Fertigungen der Klasse 3 mit hohen Zuverlässigkeitsanforderungen wird gereinigt und das Ergebnis geprüft. Wir stimmen die Reinigung auf die Lotchemie und die geltende Norm ab.

Angebot für SMT-Bestückung anfordern

Senden Sie Ihre BOM-, Gerber- und Bestückungsdateien. PCBark führt eine DFM-Analyse durch, berechnet Ihre Gesamtkosten bis zur Lieferung und erstellt ein Angebot für SMT-Bestückung von 0201 bis BGA nach Ihrer IPC-Klasse.

Angebot für SMT-Bestückung anfordern