Kontaktieren Sie das Unternehmen PCBark

[ SYS-01 ] BGA-BESTÜCKUNG · SMT · DFM
- IATF 16949 ZERTIFIZIERT
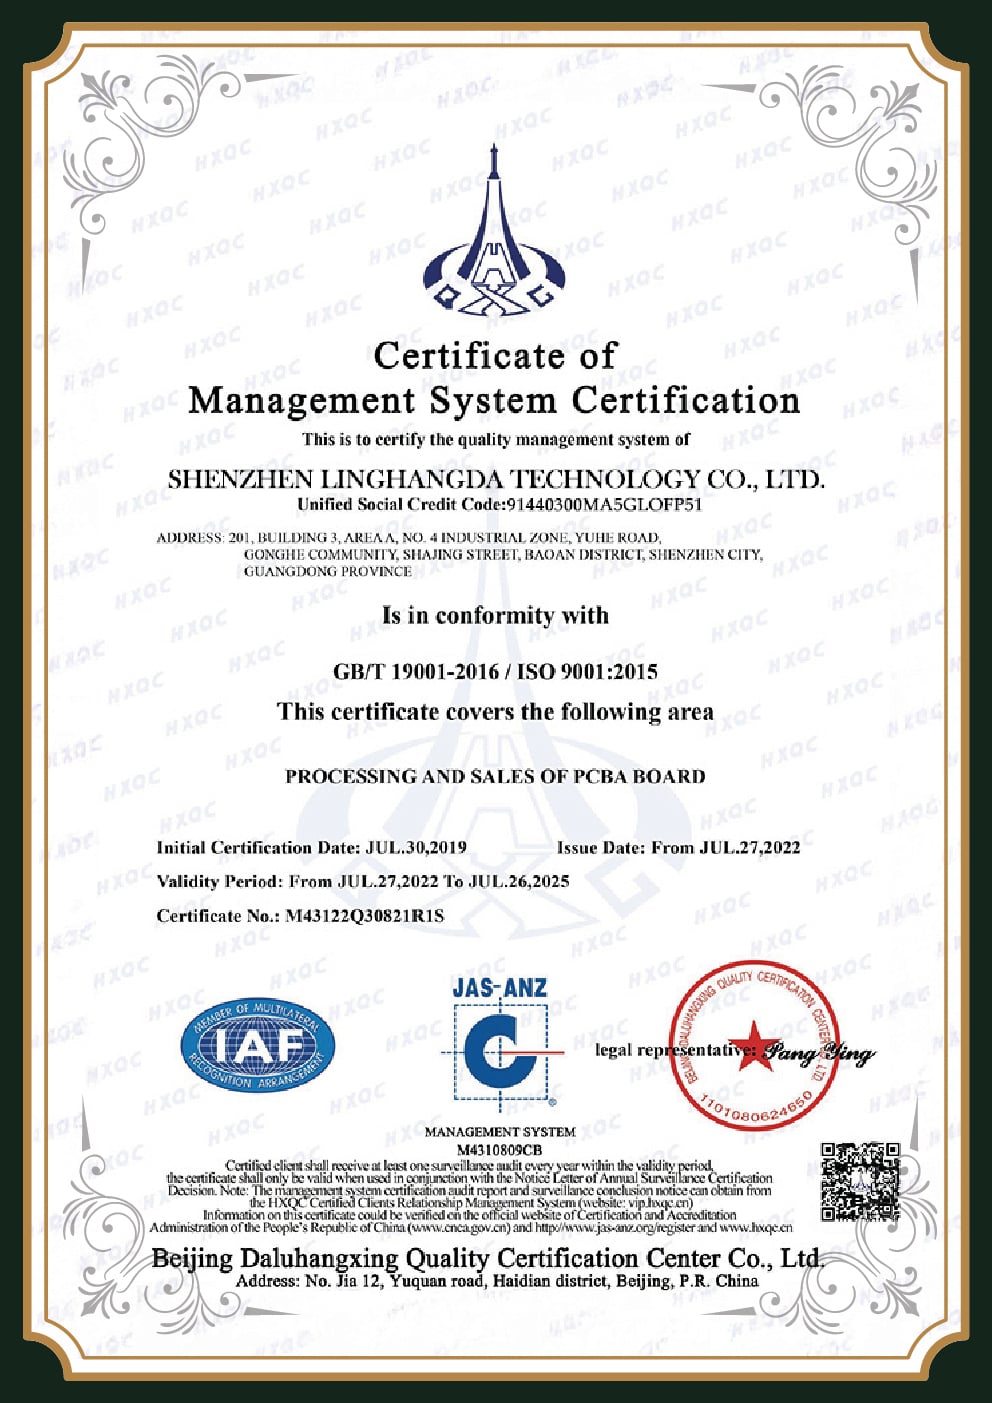
- ISO 9001
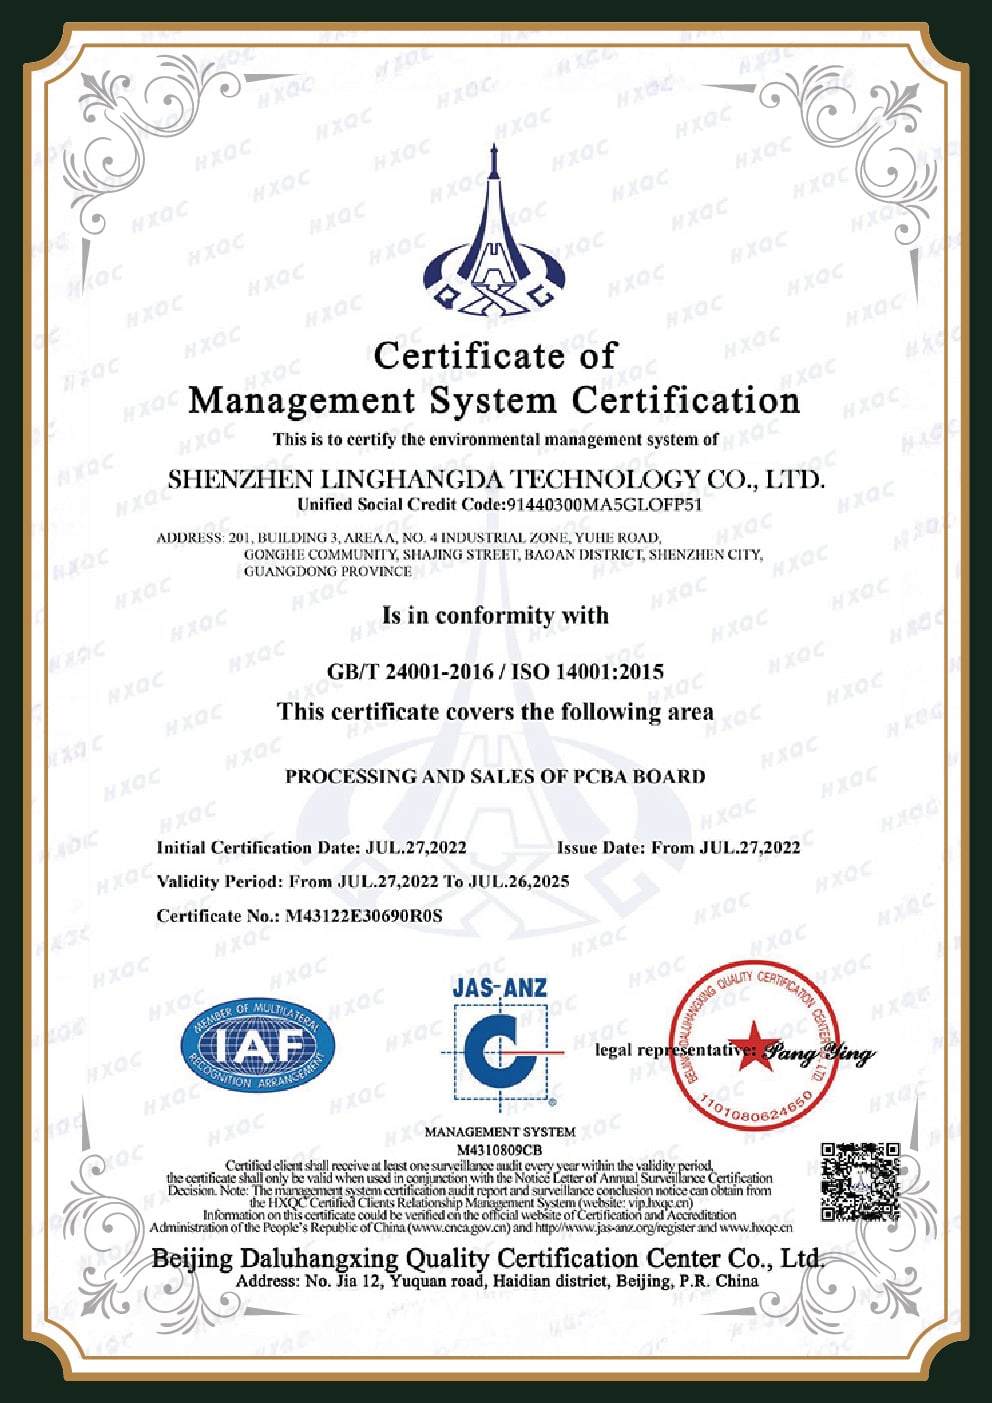
- ISO 14001
- CE
- RoHS
- UL
BGA-Bestückungsservice
Präzise Bauteilplatzierung bei feinem Rastermaß mit zweistufiger Röntgenprüfung — vom Prototyp bis zur Serienfertigung
- 0,3 mmMindest-Rastermaß
- ±0,025 mmGenauigkeit
- 100 %Röntgenprüfung
- 9MBauteilplatzierungen/Tag
- 24 hPrototyp
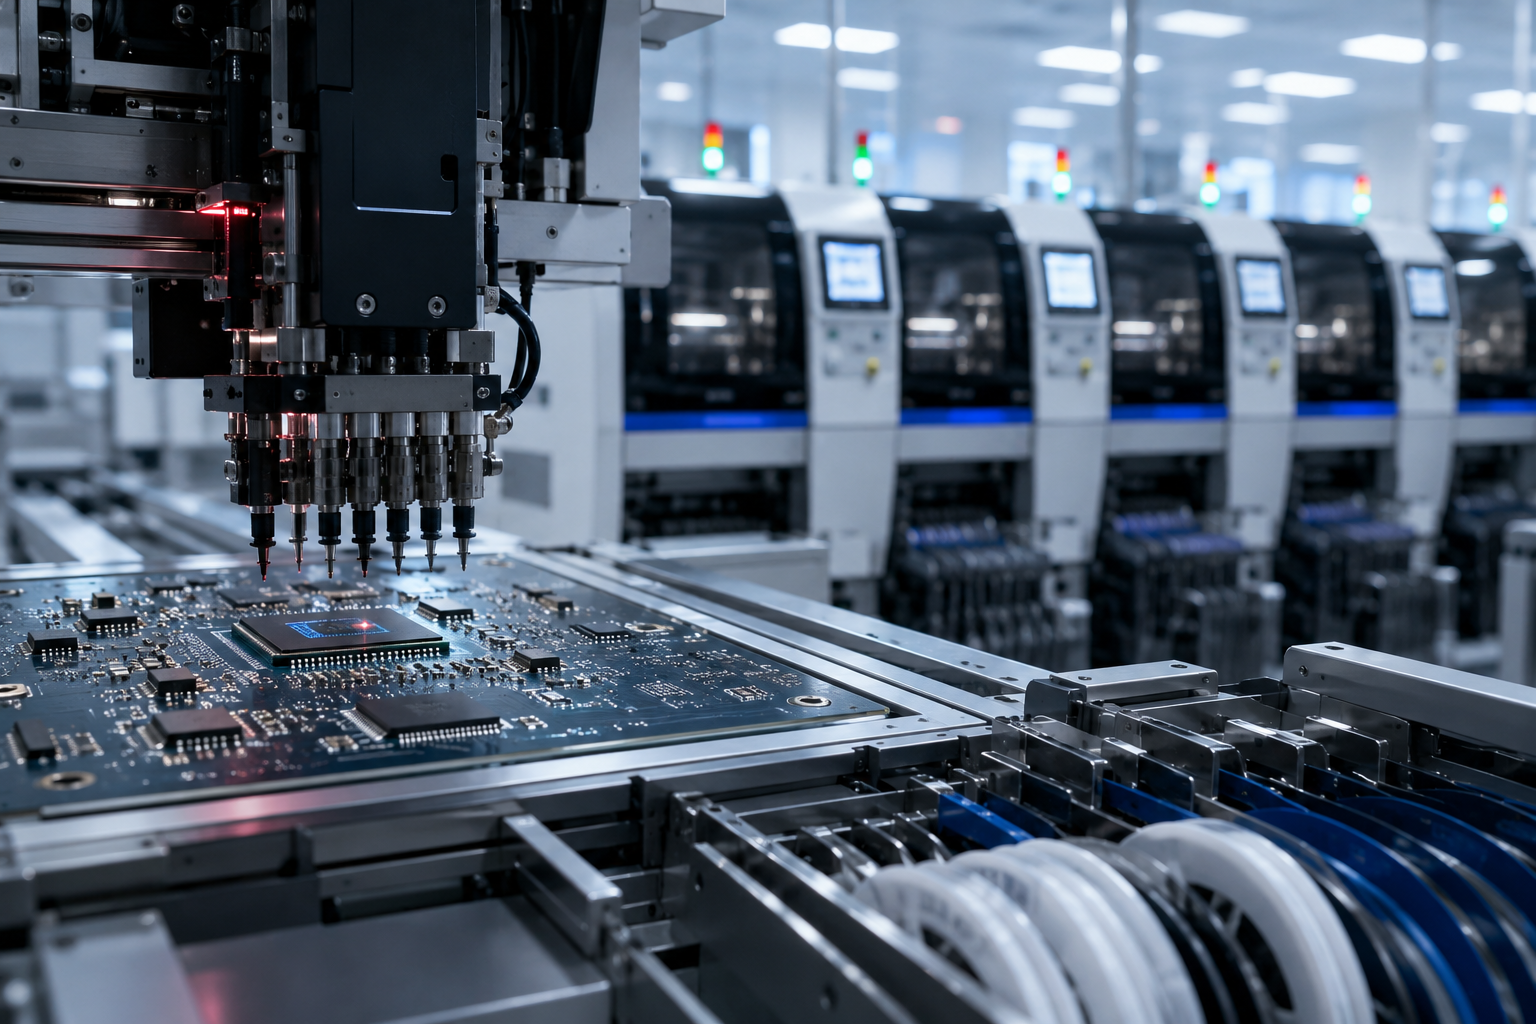
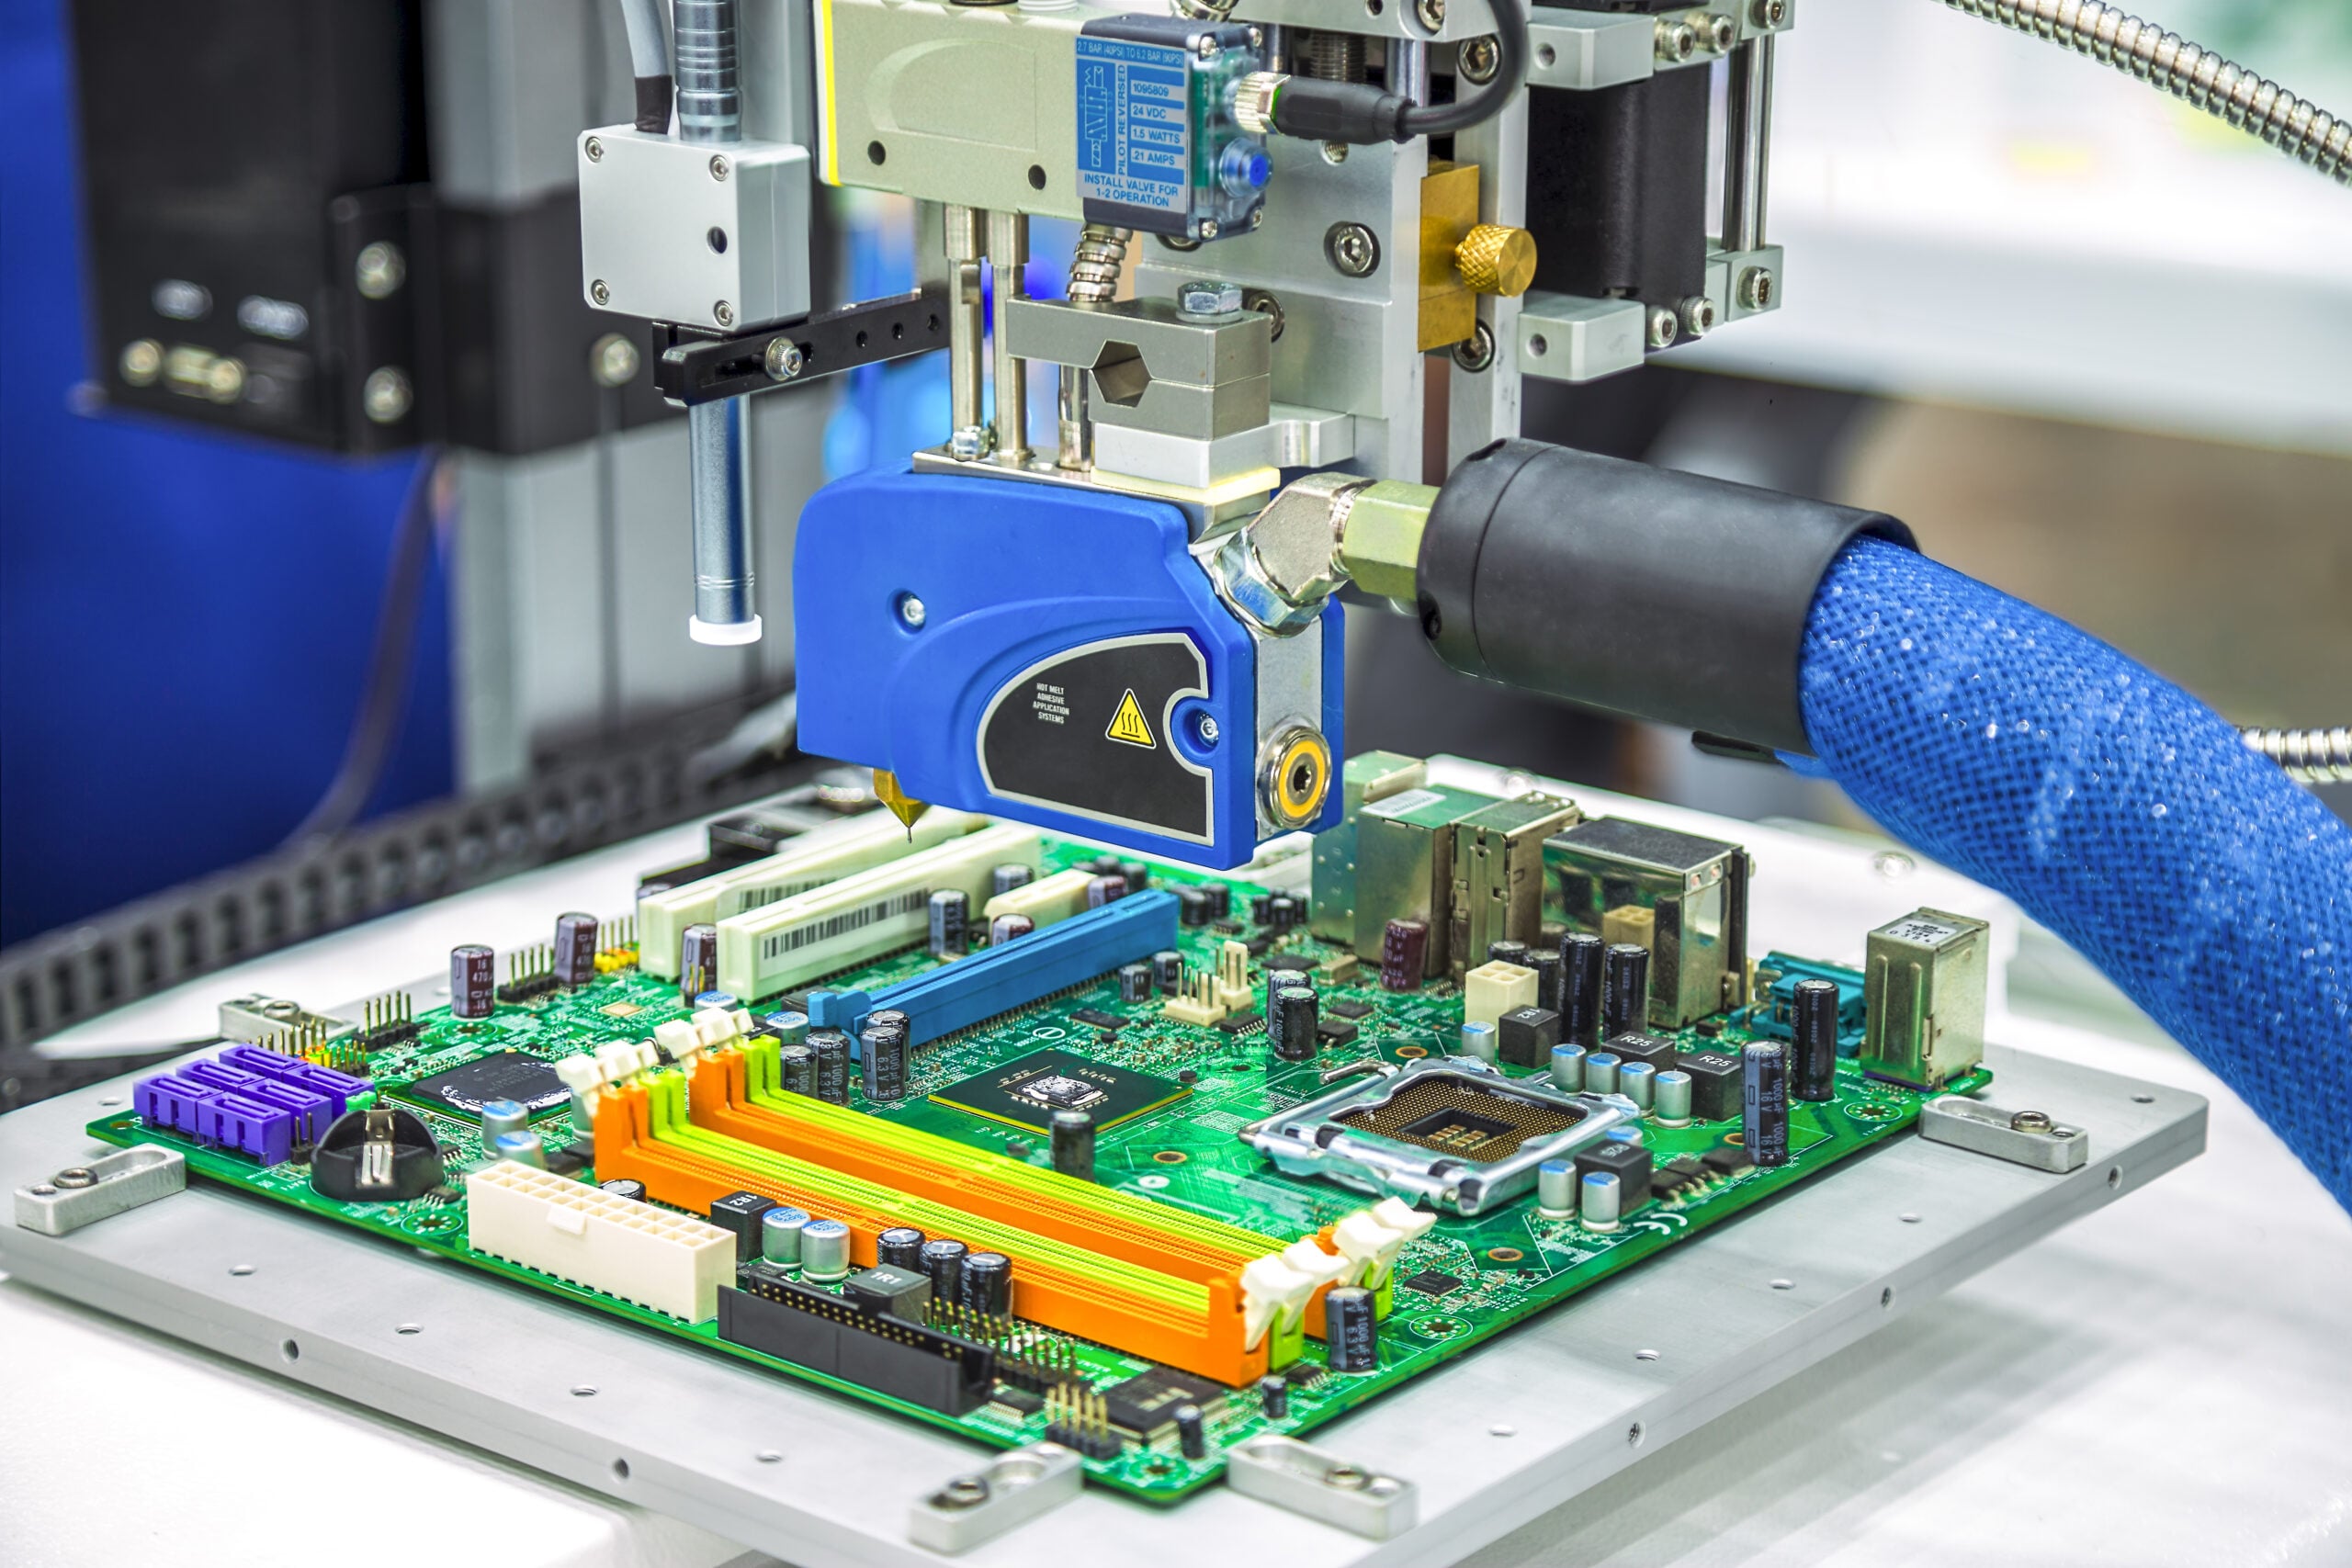 LINIE-01 · SMT-BAUTEILPLATZIERUNG
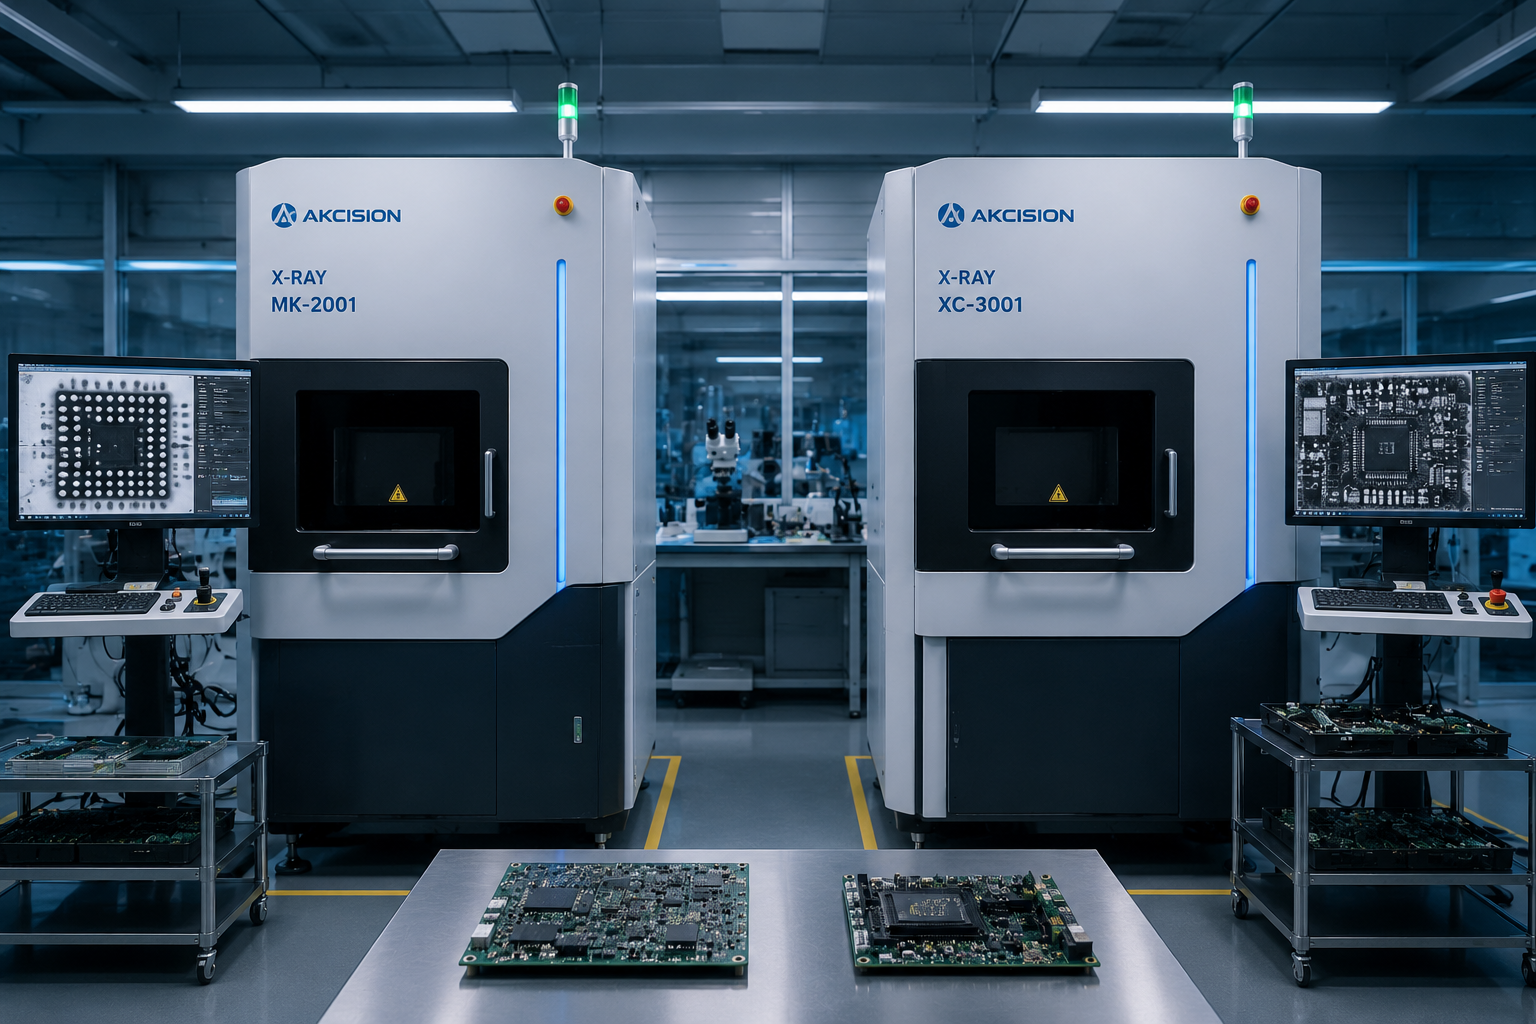
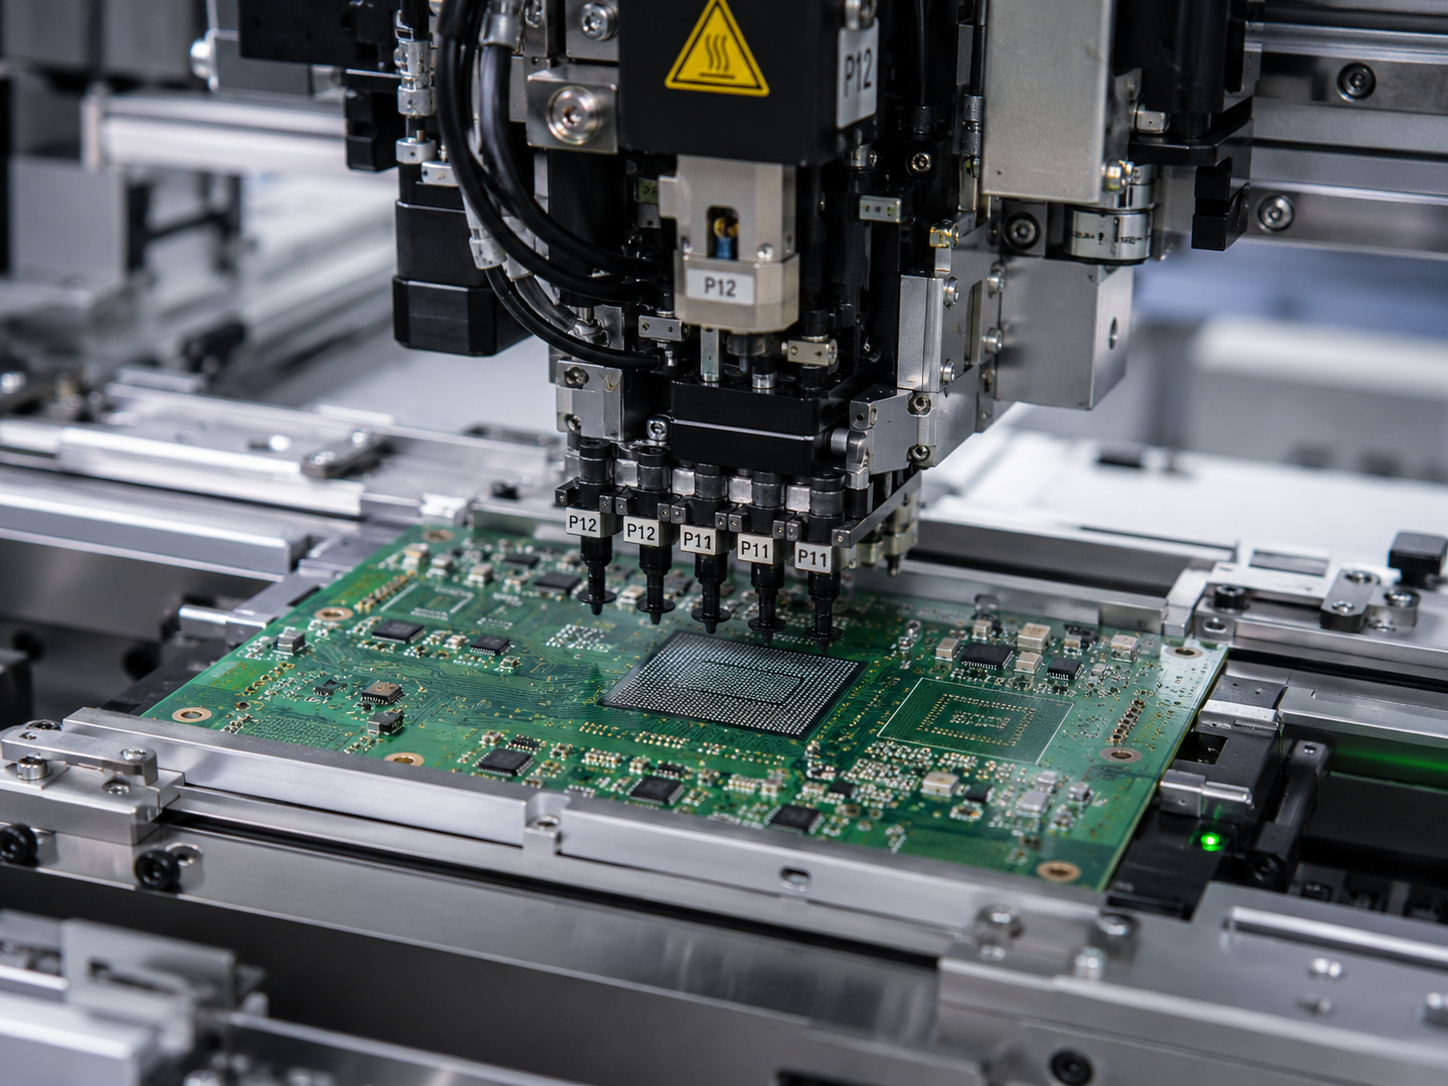 QC-02 · ZWEISTUFIGE RÖNTGENPRÜFUNG
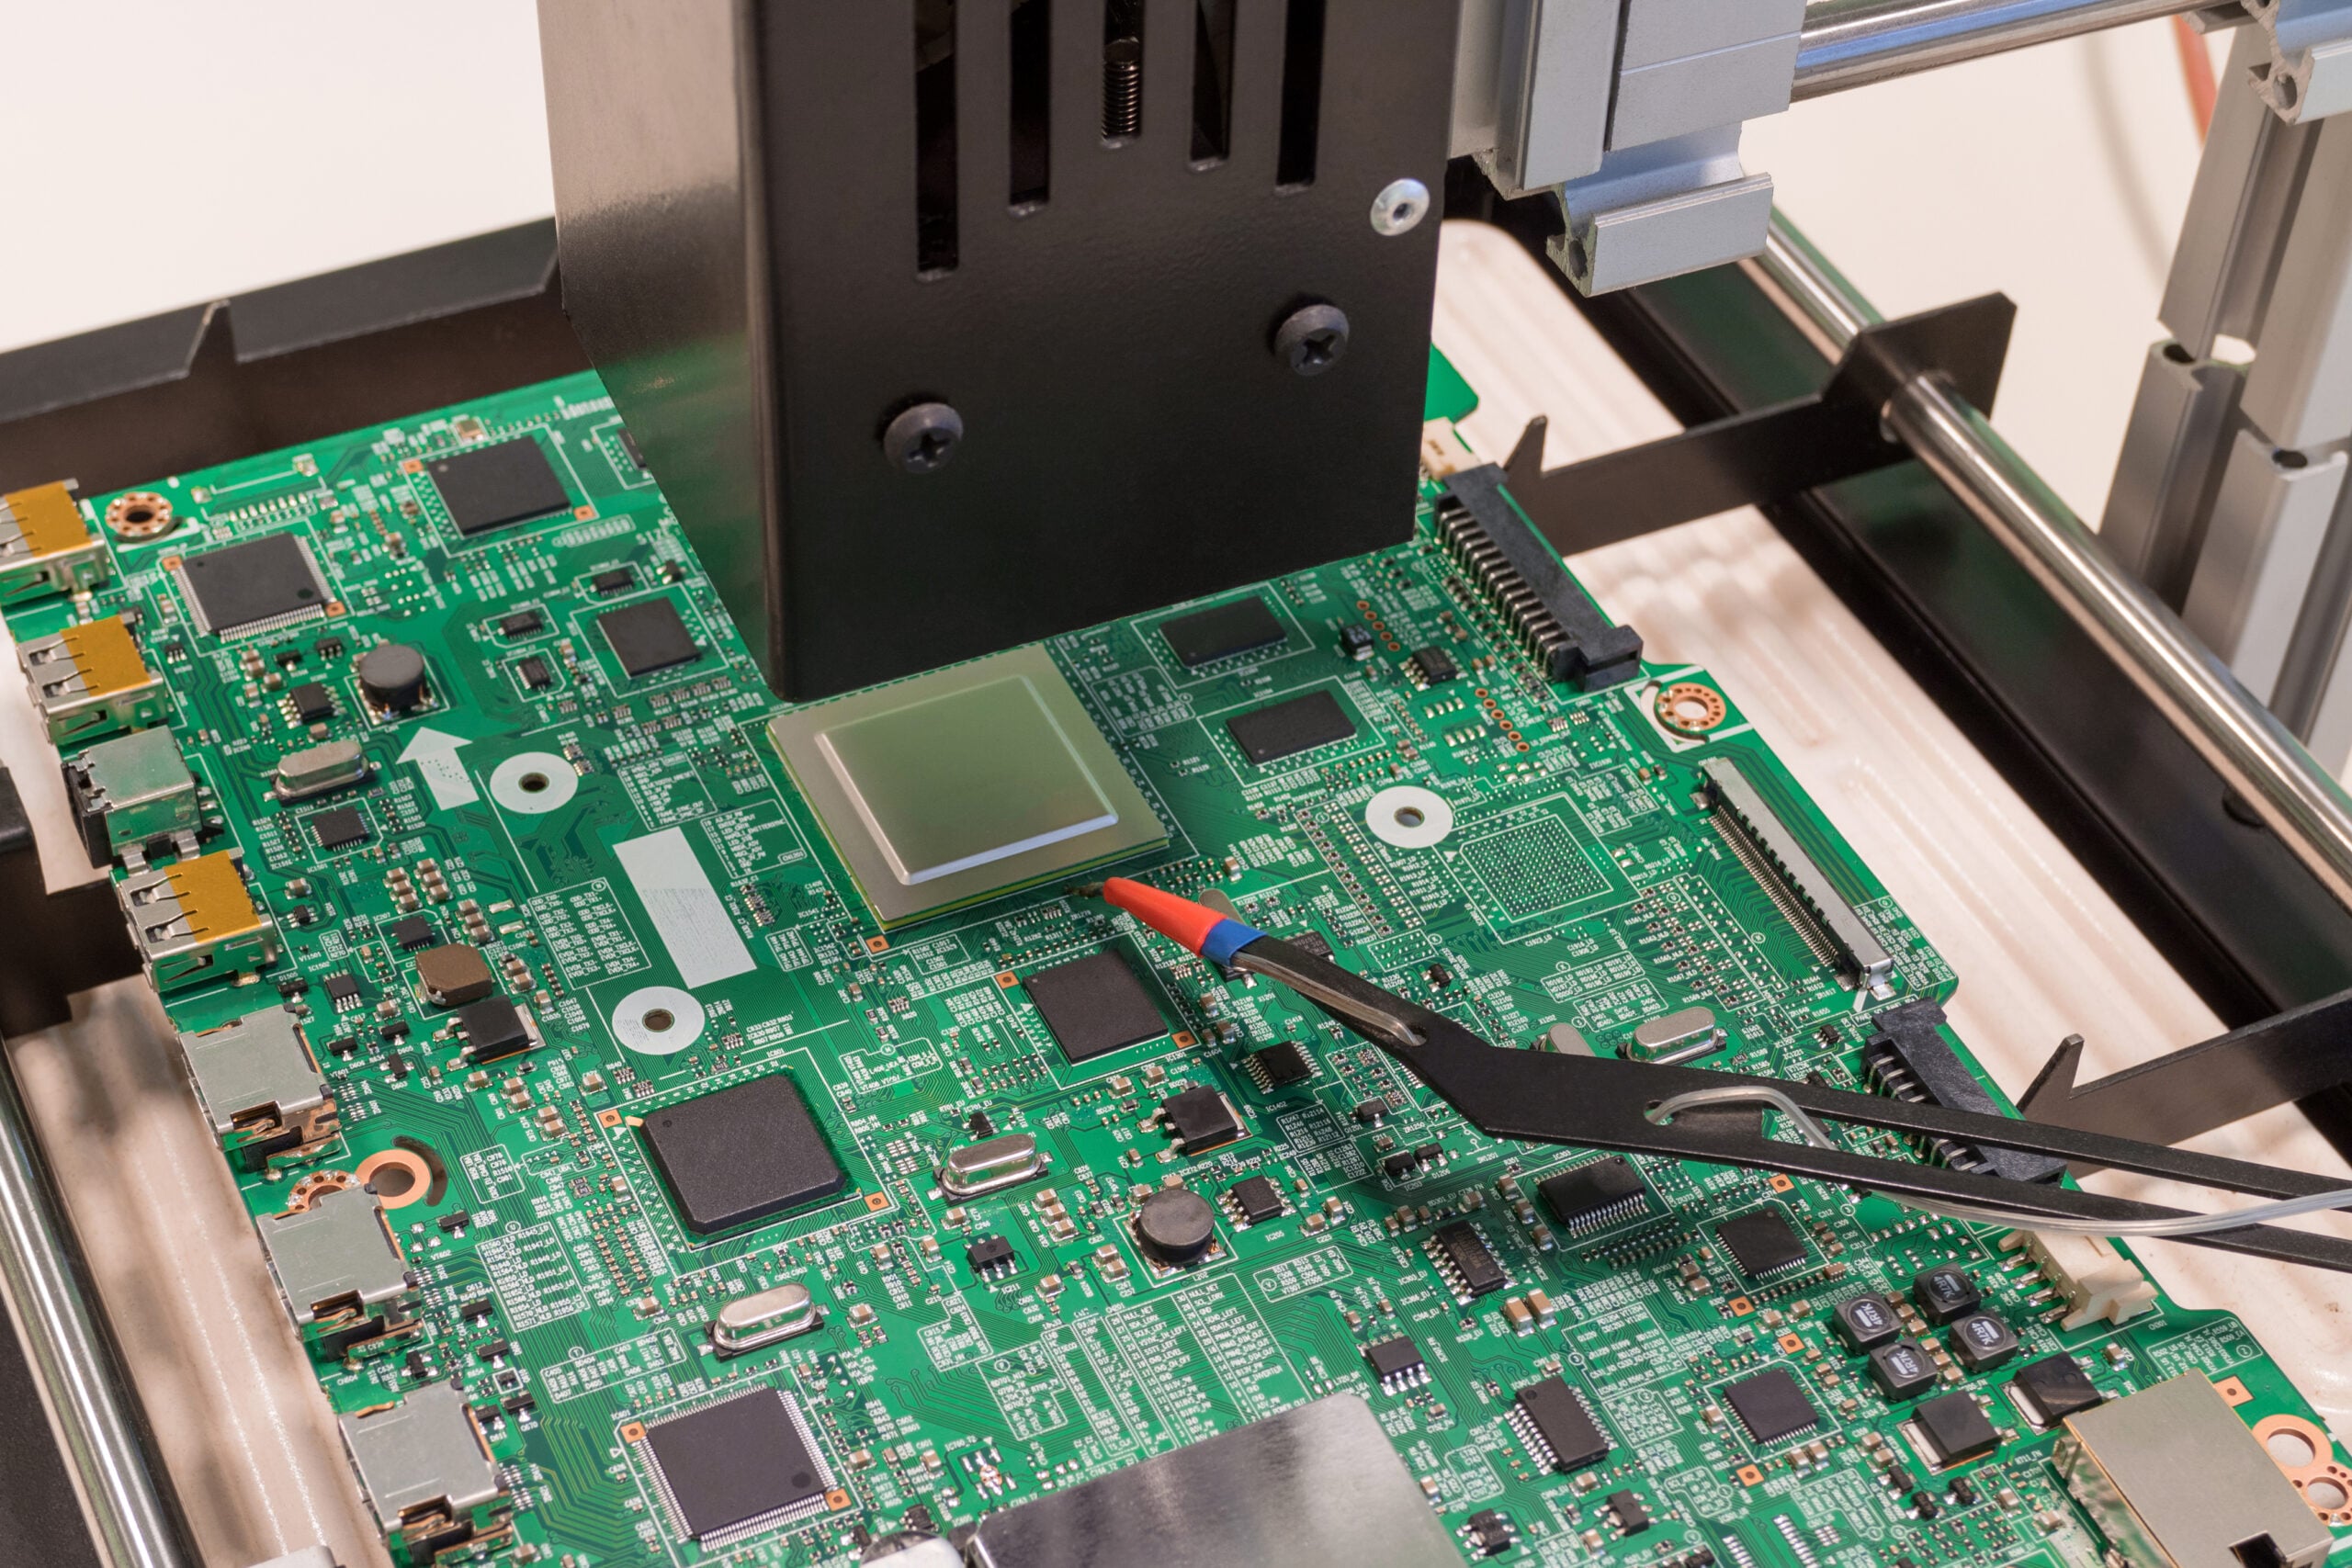 SYS-03 · PRODUKTION
±0,025 mmGenauigkeit der Bauteilplatzierung
D-019.000.000Bauteilplatzierungen / Tag
D-028SMT-Linien
D-030,3 mmBGA-Mindest-Rastermaß
D-04100 %Röntgenprüfungsquote
D-051–15Werktage
[SYS-01] Leiterplattenbestückung
Was ist BGA-Bestückung?
Bei der BGA-Bestückung werden Bauteile mit Ball-Grid-Array-Gehäuse auf eine Leiterplatte (PCB) gelötet. Jedes BGA-Bauteil besitzt auf seiner Unterseite ein Raster aus Lotkugeln statt frei liegender Anschlüsse an den Rändern. Weil die Lötverbindungen unter dem Gehäuse verborgen sind, erfordert die BGA-Bestückung eine präzise Steuerung des thermischen Prozessprofils und eine obligatorische Röntgenprüfung — mit einer herkömmlichen optischen Prüfung sind die Lötverbindungen überhaupt nicht sichtbar.
Der Leiterplattenbestückungsservice von PCBark deckt den gesamten BGA-Prozess ab: DFM-Analyse, Lotpastendruck, Bauteilplatzierung mit Yamaha YSM20R, kontrolliertes Reflow-Löten, AOI, zweistufige Röntgenprüfung zu 100 % und BGA-Nacharbeit im eigenen Haus mit der Station Metcal ZM-R5830. Jede Bestellung wird mit rückverfolgbaren Prüfdaten ausgeliefert.
Professionelle BGA-Bestückung ist eine Voraussetzung für Qualität — keine Frage der Kostenpräferenz. Eine Ausfallquote von über 90 % bei Leiterplatten aufgrund verborgener BGA-Defekte ist die direkte Folge eines unzureichend behandelten Bestückungsprozesses. Die Frage ist nicht, ob Sie eine professionelle BGA-Bestückung benötigen, sondern welcher Fertigungsstandort über die Prozesskontrollen verfügt, um jede Lötverbindung zuverlässig herzustellen.
DFM-Analyse für Ihre BGA-Bestückung starten
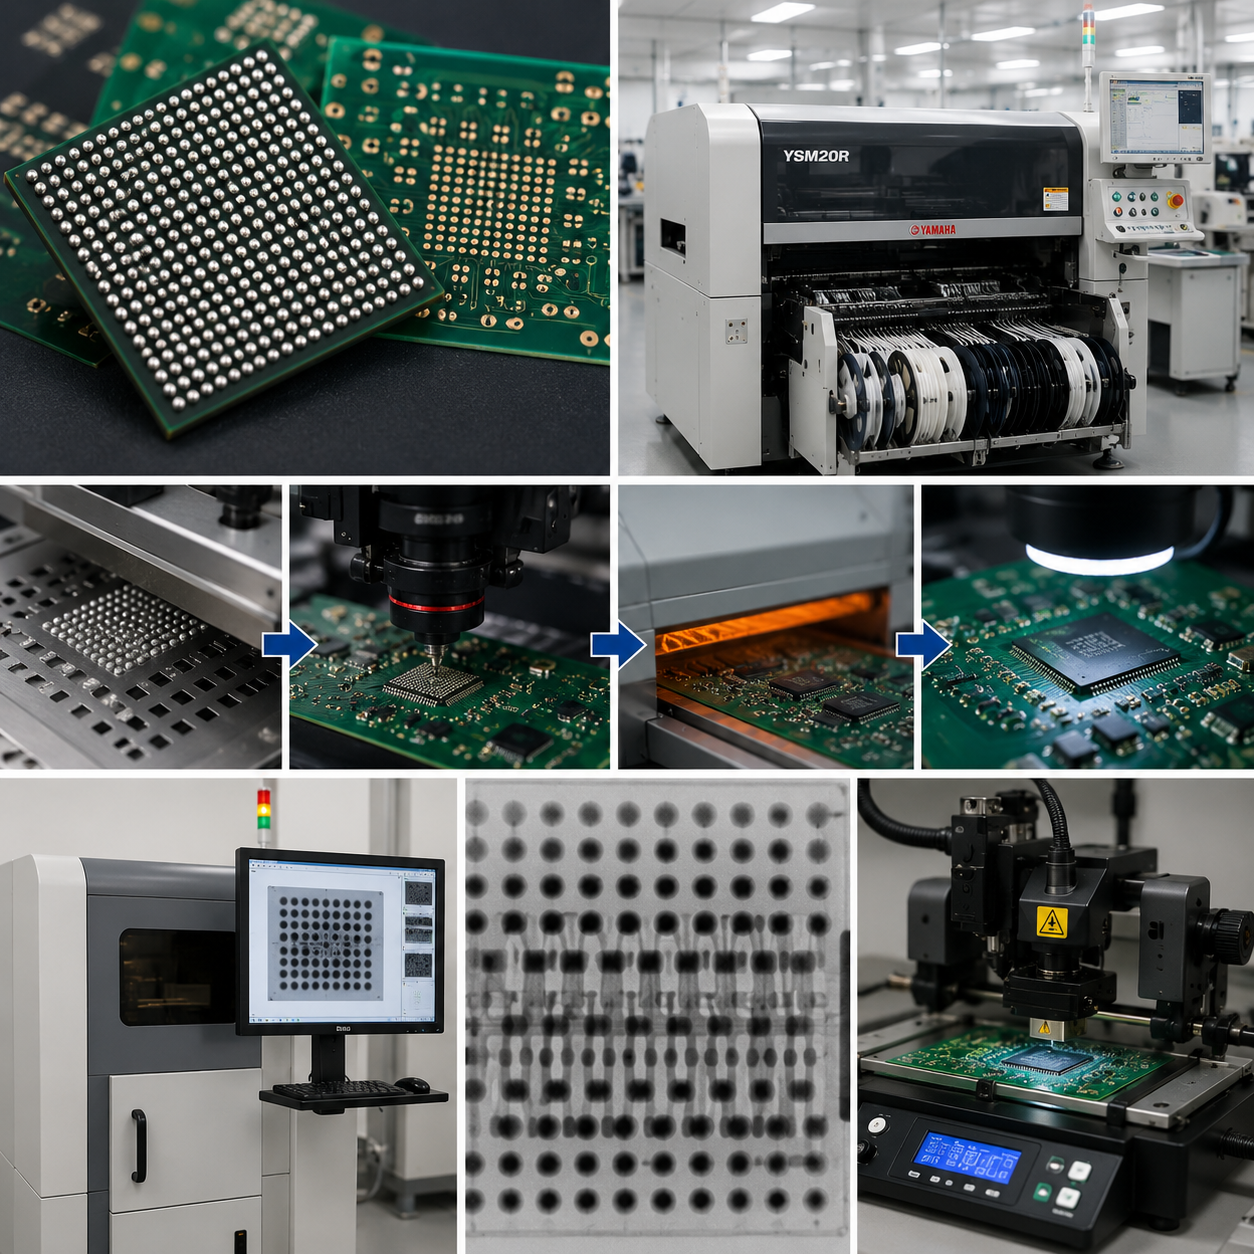 RÖNTGENPRÜFUNG · AOI
100 %Zweistufige Röntgenprüfung
08Prozessschritte
Die BGA-Bestückung von PCBark umfasst
- 01DFM-Analyse
- 02Lotpastendruck
- 03Bauteilplatzierung mit Yamaha YSM20R
- 04Reflow-Löten
- 05AOI
- 06Zweistufige Röntgenprüfung
- 07Nacharbeit (bei Bedarf)
- 08Abschließende Prüfung
9 unterstützte BGA-Gehäusetypen
PCBark unterstützt alle gängigen BGA-Gehäusefamilien — einschließlich WLCSP mit feinem Rastermaß ab 0,35 mm. Gehäusetyp, Anzahl der Lotkugeln, Rastermaß und Substrat bestimmen bei jedem Fertigungsauftrag das thermische Prozessprofil, die Anforderungen an Hohlräume und die Vorgehensweise im Prozess.
Bewertung der BGA-Bestückung anfordern
PATENTDATEN
US11916003B2 — Verbesserung der BGA-Ausbeute durch unterschiedlich ausgeführte Lotkugeln (2024)
KAPAZITÄTSMATRIX / MINDEST-RASTERMAẞ
0.35 mm WLCSP
PROZESSFÄHIGKEITEN
- FAMILIEN9 BGA-Gehäusetypen
- MAXIMALE LOTKUGELZAHL1.000+ (FCBGA)
- BAUFORMENWLCSP · FCBGA · PoP · LGA
[SPEC-02] Gehäusematrix
BGA-Bestückungen in anspruchsvollen Bauformen wie Flip-Chip-CSP, System-in-Package (SiP) oder eingebetteten Chips können eine projektspezifische Prozessentwicklung erfordern. Wenden Sie sich für eine Bewertung an unser Entwicklungsteam.
Fertigungsmöglichkeiten für die BGA-Bestückung
Gerätespezifikationen und tatsächliche Produktionskennzahlen — keine Schätzungen. Eilaufträge für Prototypen beginnen innerhalb von 24 Stunden und können auf denselben Linien bis zur Serienfertigung skaliert werden.
Referenz für Zuverlässigkeit: NASA Electronic Parts & Packaging Program (NEPP) — Forschung zur Zuverlässigkeit von BGAs bei Temperaturwechseln.
±0,025 mm
Genauigkeit der Bauteilplatzierung
(Yamaha YSM20R, 3σ)
(Yamaha YSM20R, 3σ)
0,3 mm
BGA-Mindest-Rastermaß
(WLCSP: 0,35 mm)
(WLCSP: 0,35 mm)
Zweistufige Röntgenprüfung
Prüfung von 100 % der BGAs
MK-2001 + XC-3001
MK-2001 + XC-3001
24 h
Durchlaufzeit für Prototypen
(1–10 Stück im Eilverfahren)
(1–10 Stück im Eilverfahren)
BGA-Bestückungsprozess — von der DFM-Analyse bis zur abschließenden Prüfung
Der BGA-Bestückungsprozess von PCBark umfasst acht voneinander abhängige Phasen. Jede Prüfstufe muss bestanden sein, bevor die nächste beginnt.
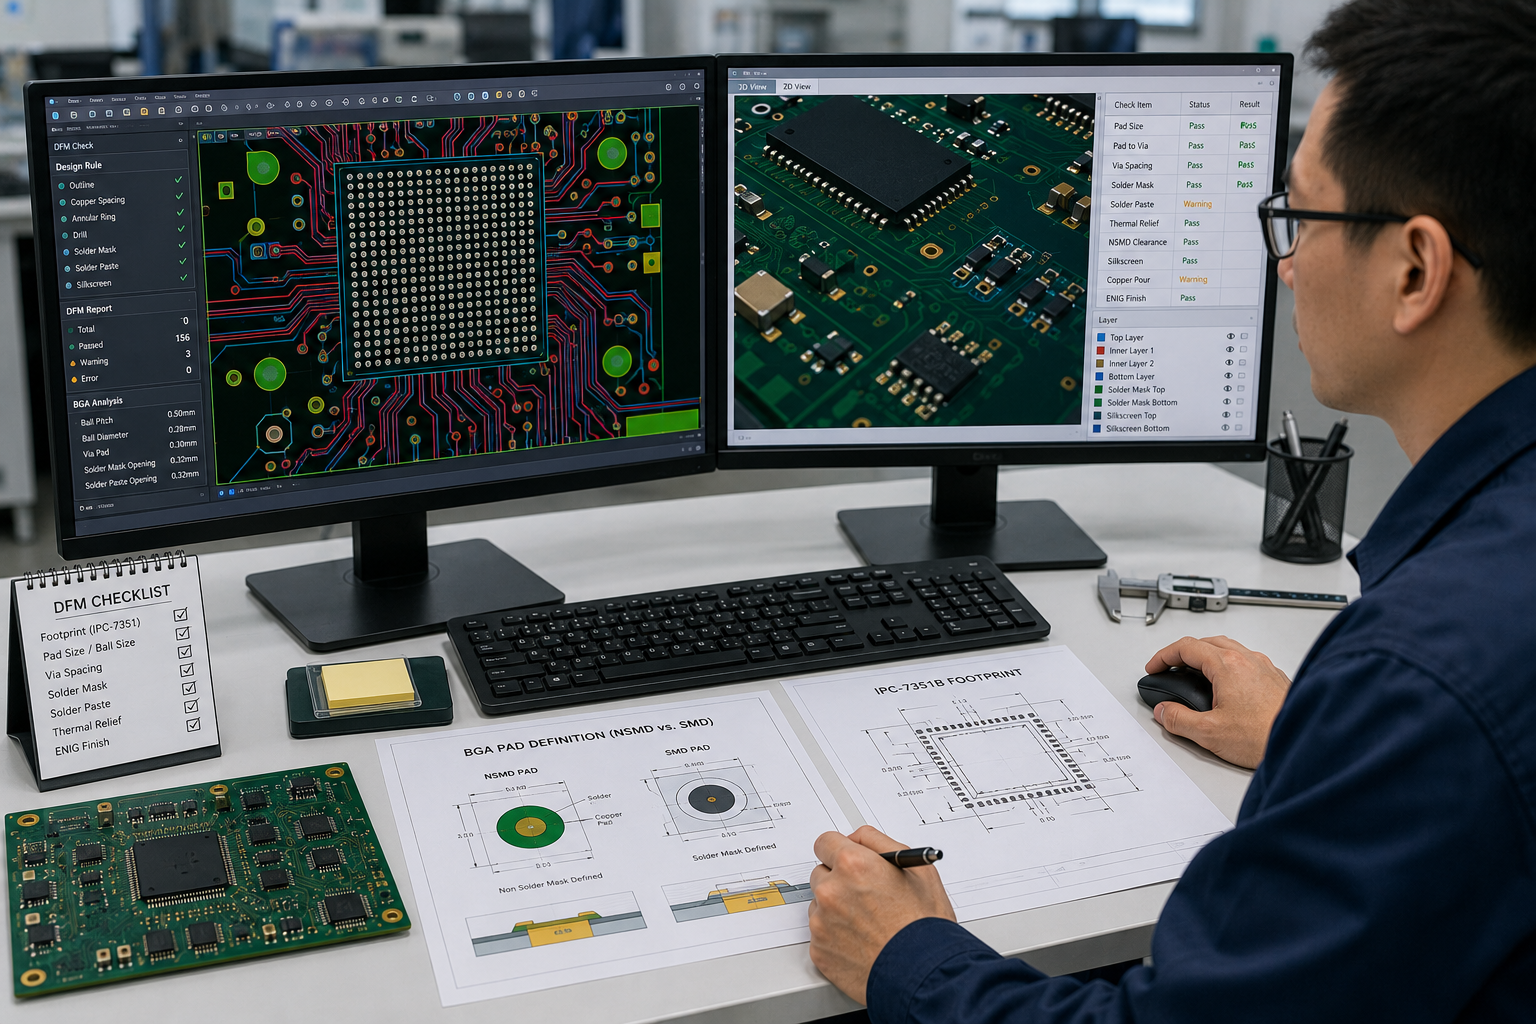
PHASE-01
1. DFM-Analyse
Ingenieure prüfen alle Pad-Layouts anhand der Footprints nach IPC-7351 und beurteilen die Definition der NSMD- und SMD-Pads sowie die Eignung des ENIG-Oberflächenfinishs. Abweichungen zwischen Pad- und Lotkugelgröße, bei den Via-Abständen oder Konflikte mit thermisch angebundenen Kupferflächen werden vor Beginn der Leiterplattenfertigung gekennzeichnet.
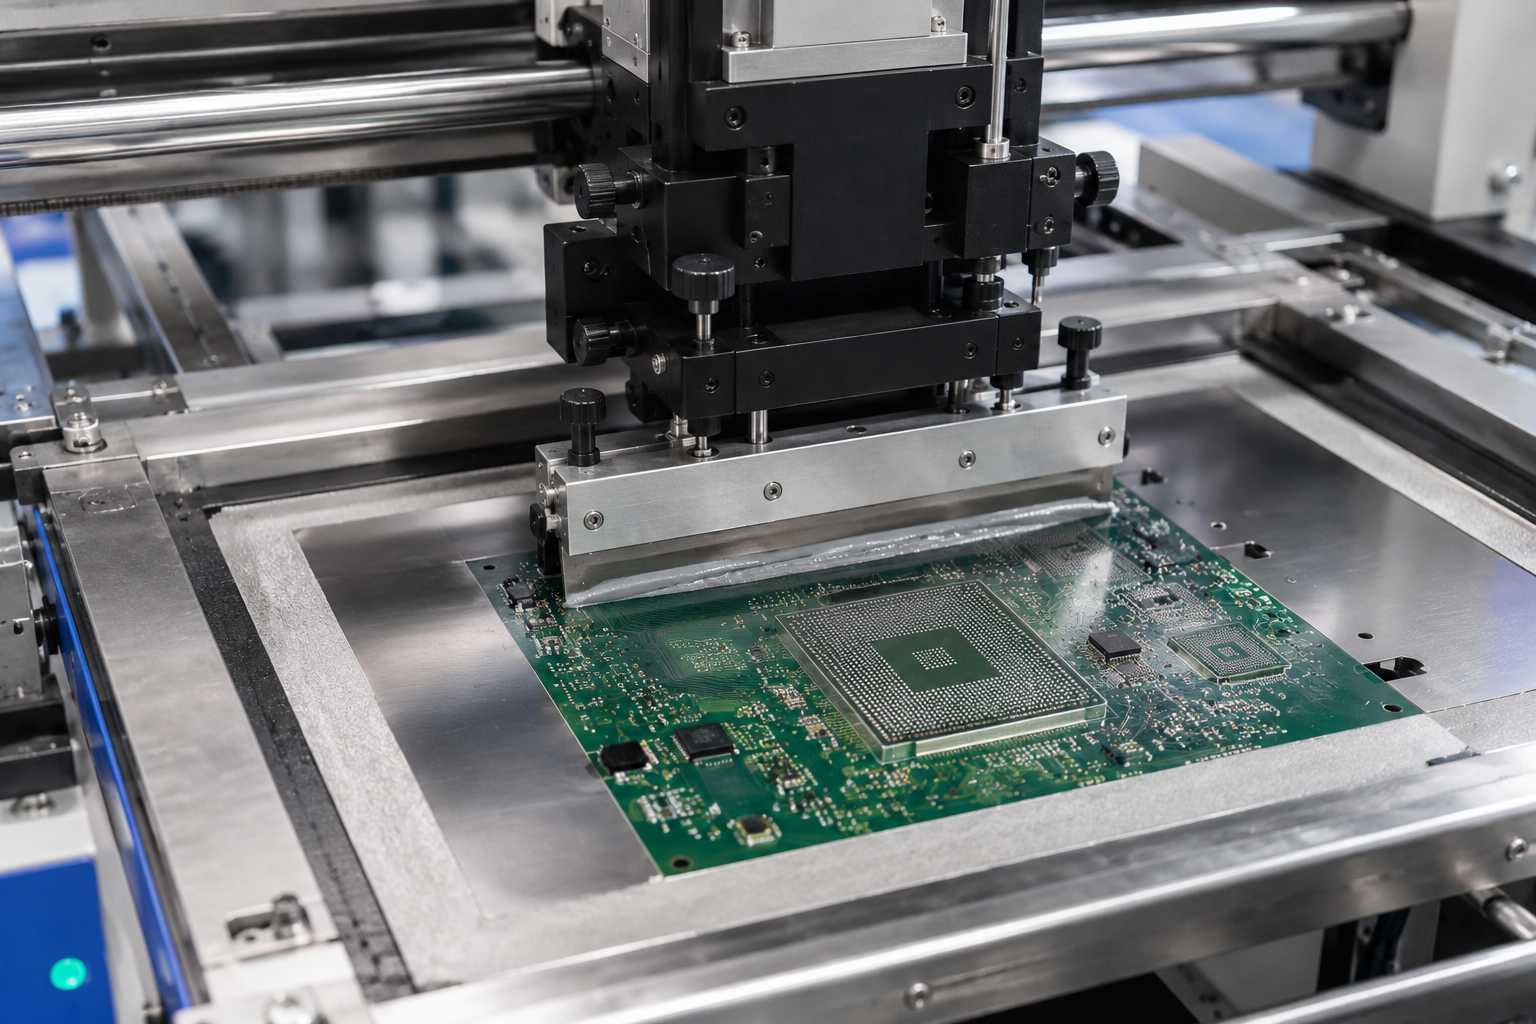
PHASE-02
2. Lotpastendruck
Lasergeschnittene Edelstahlschablonen tragen Lotpaste auf die BGA-Pads auf; die Pastenmenge wird dabei mit einer Toleranz von ±10 % gesteuert. Eine präzise Pastenmenge verhindert Lötbrücken und Head-in-Pillow-Defekte, bevor ein Bauteil platziert wird.
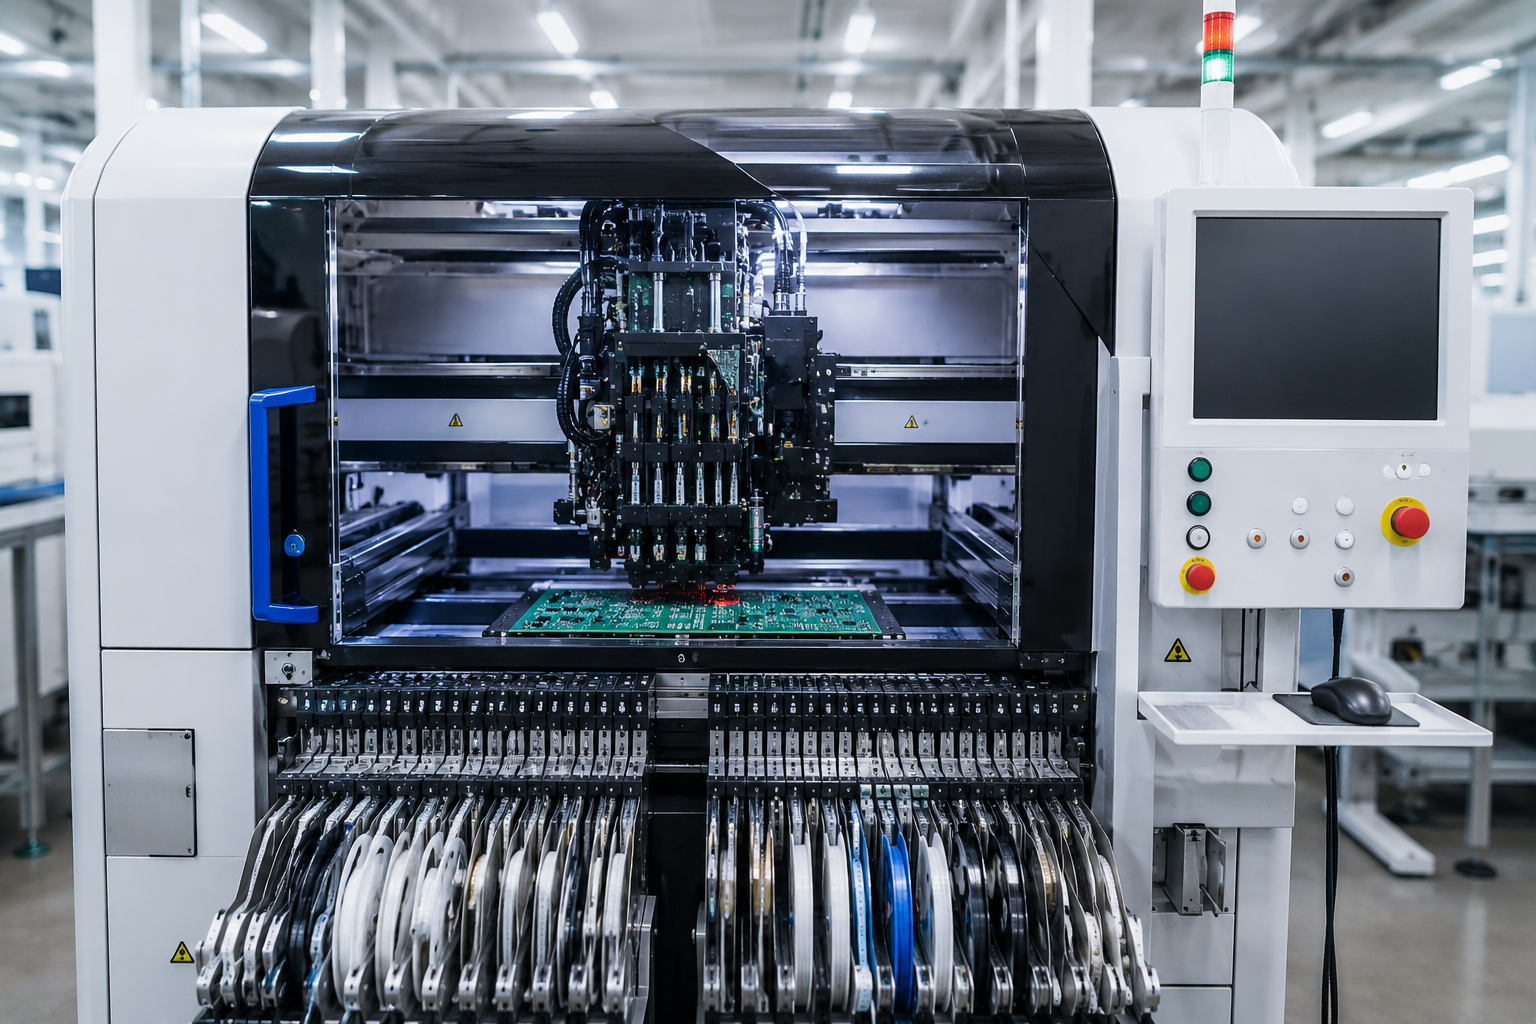
PHASE-03
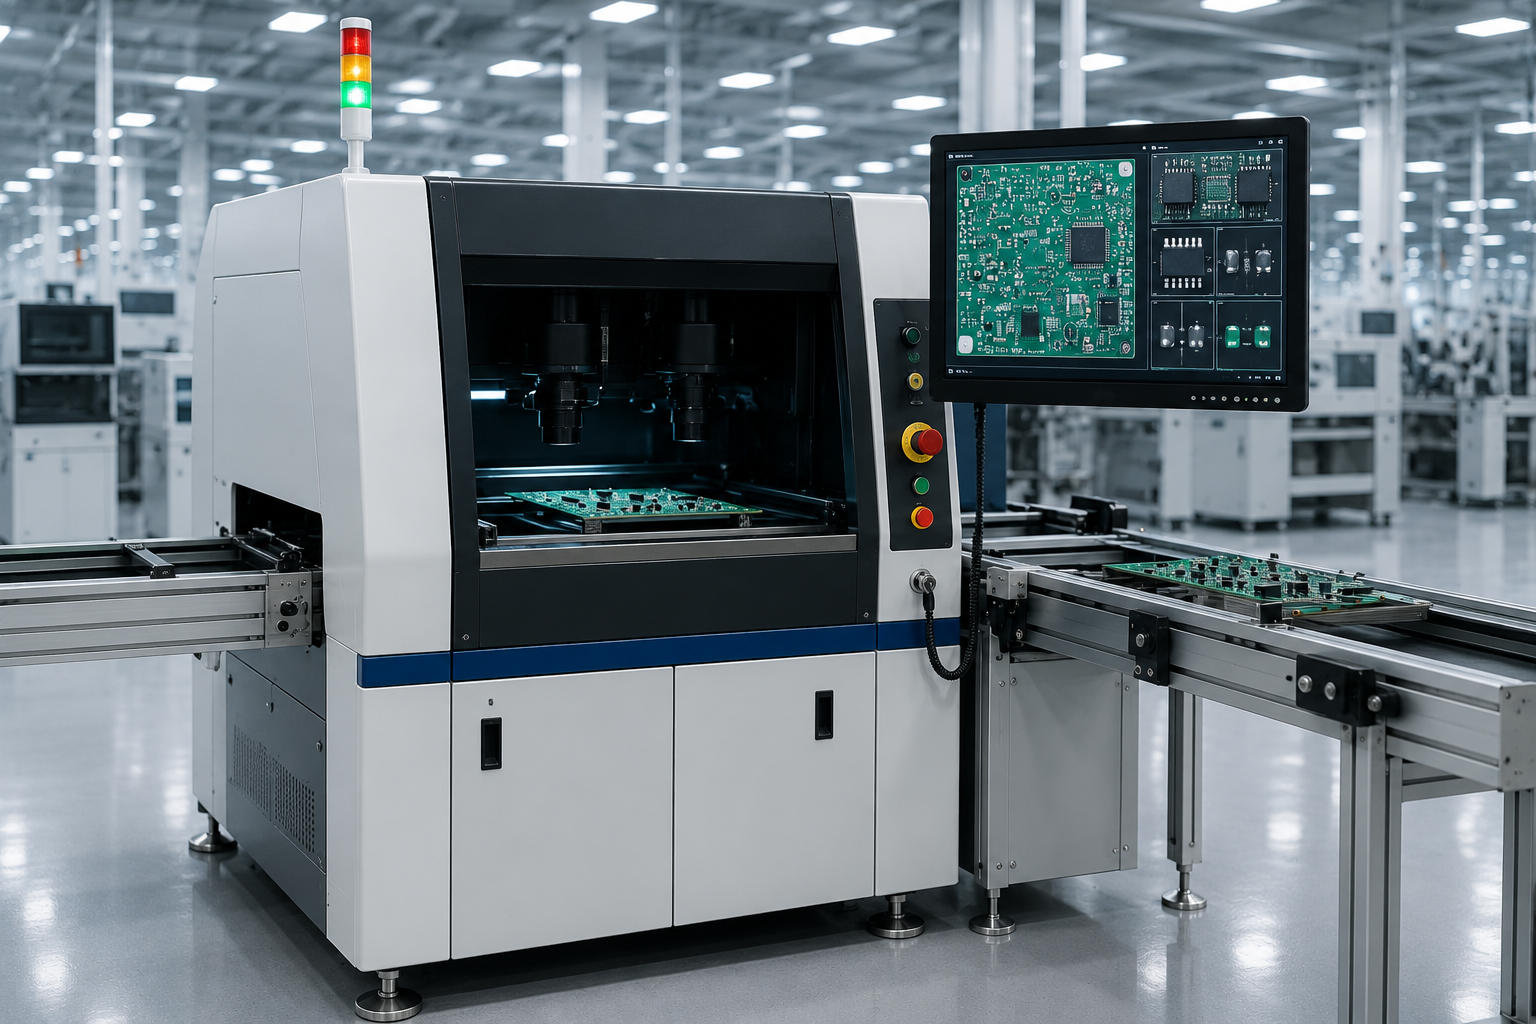
3. Bauteilplatzierung (Yamaha YSM20R)
Die YSM20R platziert jedes BGA-Bauteil mit einer Genauigkeit von ±0,025 mm. Die kameragestützte Ausrichtung gleicht Verformungen der Leiterplatte in Echtzeit aus — entscheidend für WLCSP- und FCBGA-Gehäuse mit feinem Rastermaß.
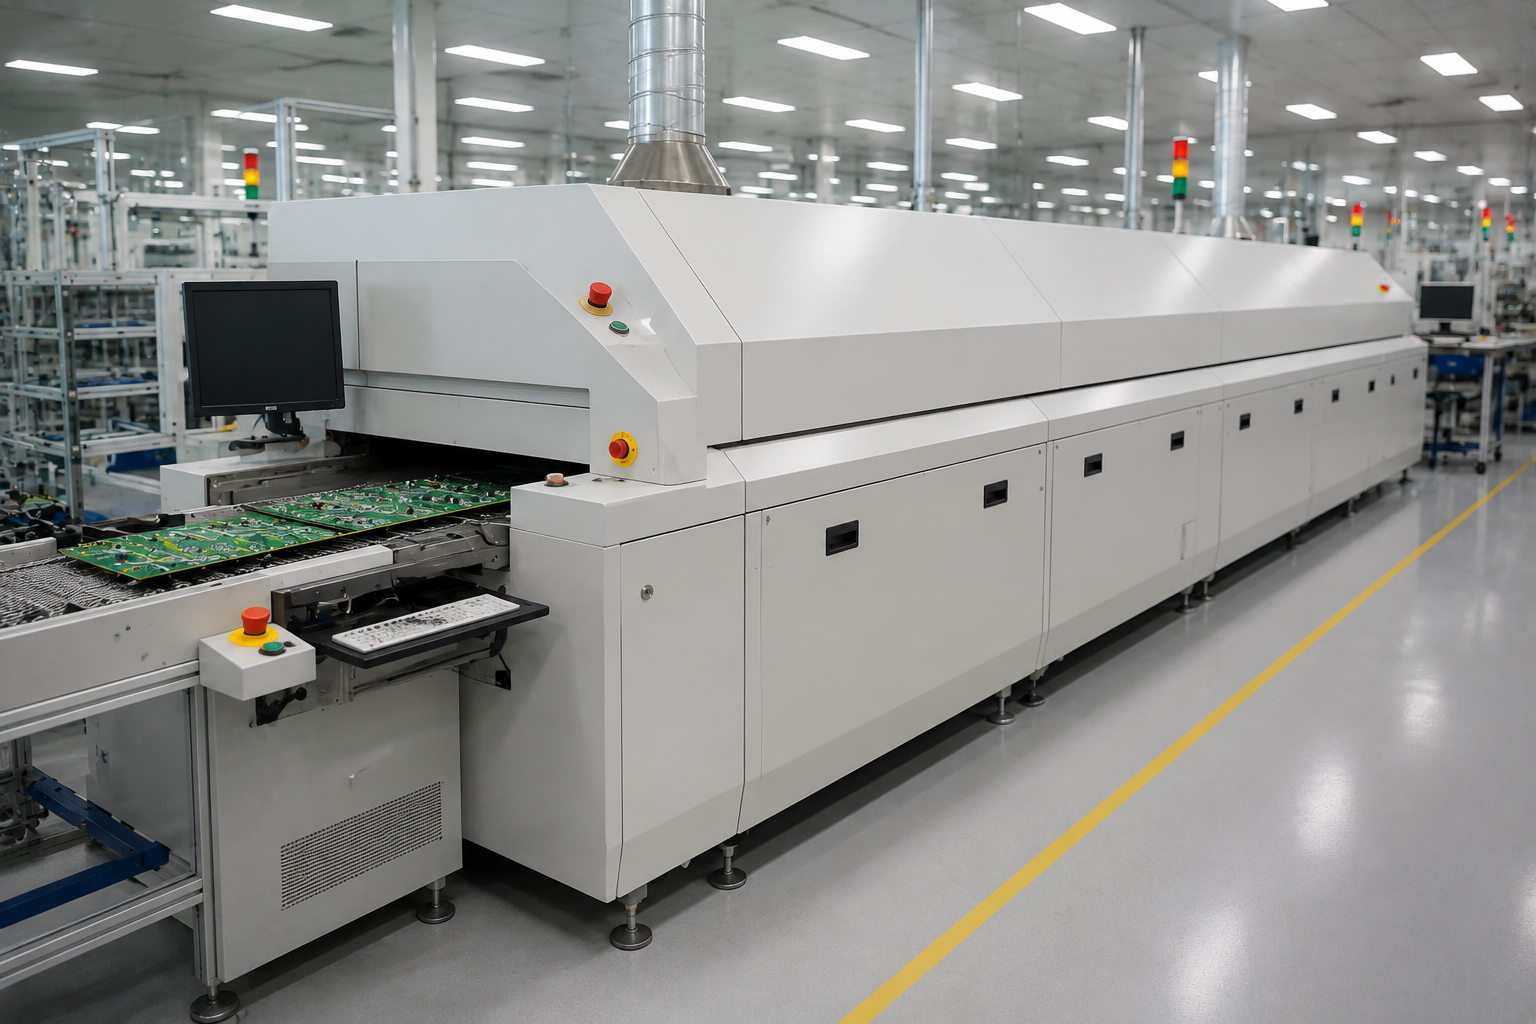
PHASE-04
4. Reflow-Löten
Ein 10-Zonen-Reflow-Ofen Wuxi JTE-1200D fährt ein kontrolliertes thermisches Prozessprofil: Aufheizen mit 1–3 °C/s, Halten bei 150–180 °C, Spitzentemperatur von 235–245 °C (SAC305) und kontrolliertes Abkühlen. CBGA- und PBGA-Gehäuse benötigen jeweils eigene Prozessprofilparameter.
PHASE-05
5. AOI (automatisierte optische Inspektion)
Das zweispurige AOI-System Jiaguang VCTA-D820 prüft sichtbare Oberflächenmerkmale: Bauteilplatzierung, Ausrichtung und die Qualität sichtbarer Lötstellen. Hinweis: AOI kann die unter dem BGA-Gehäuse verborgenen Lötverbindungen nicht prüfen — dafür ist ausschließlich die Röntgenprüfung geeignet.
PHASE-06
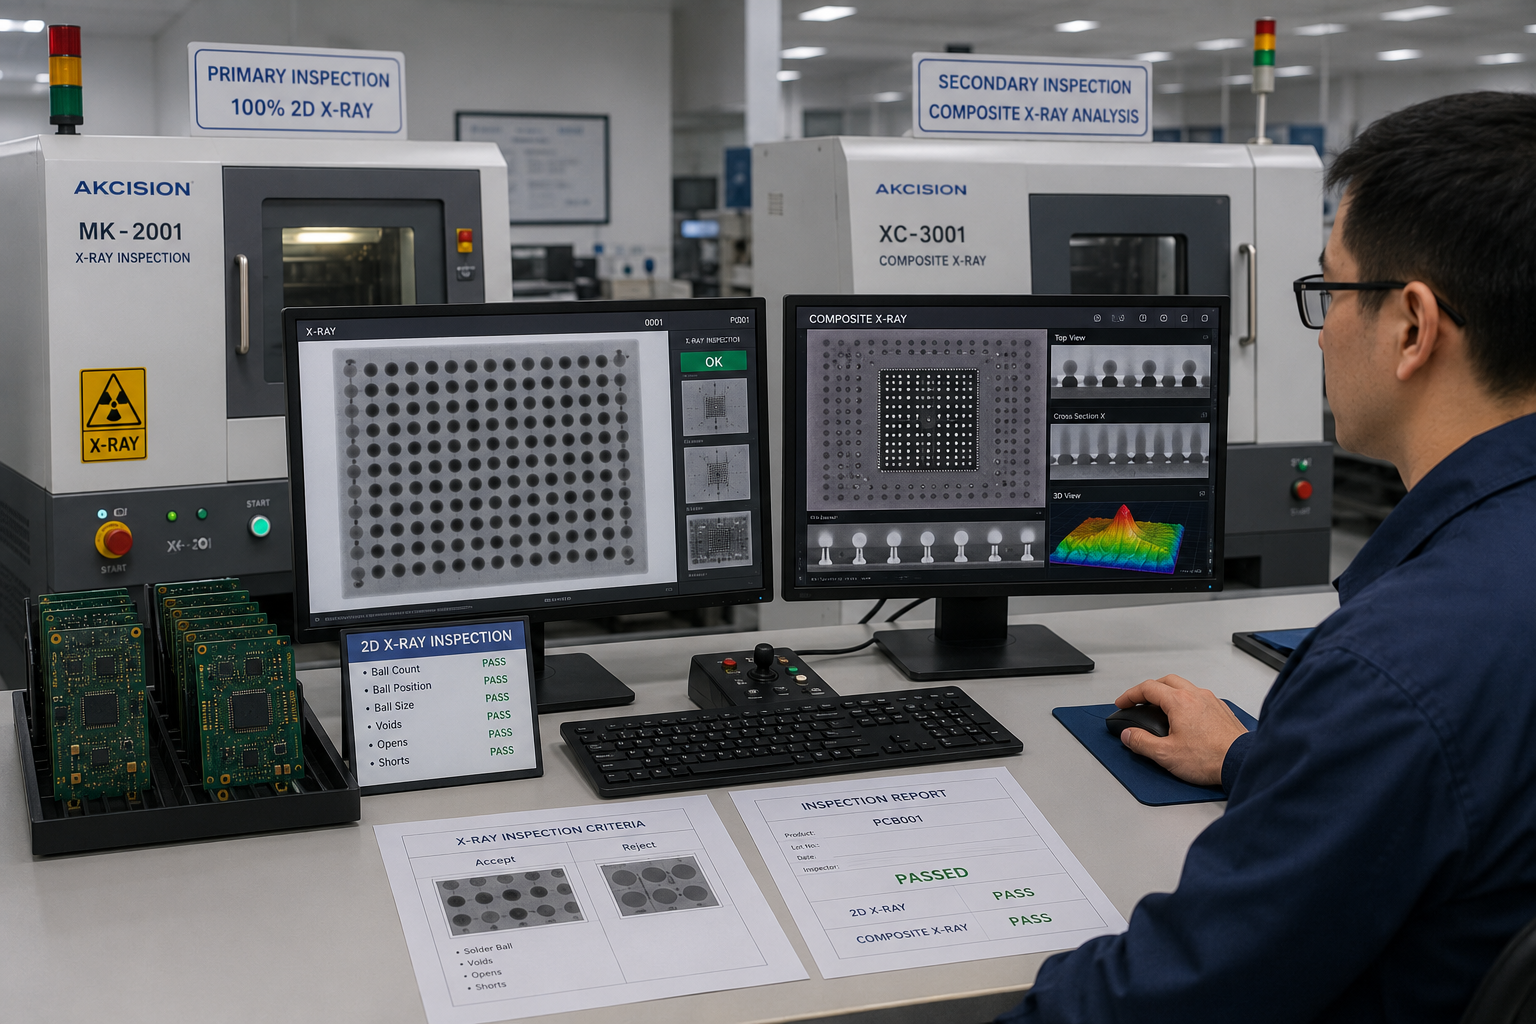
6. Zweistufige Röntgenprüfung
Jede BGA-bestückte Leiterplatte durchläuft zu 100 % die 2D-Röntgenprüfung mit der Akcision MK-2001. Leiterplatten mit feinem Rastermaß, mehreren BGAs oder mindestens 6 Lagen erhalten zusätzlich eine zusammengesetzte Röntgenanalyse mit der XC-3001 als zweite Prüfstufe.
PHASE-07
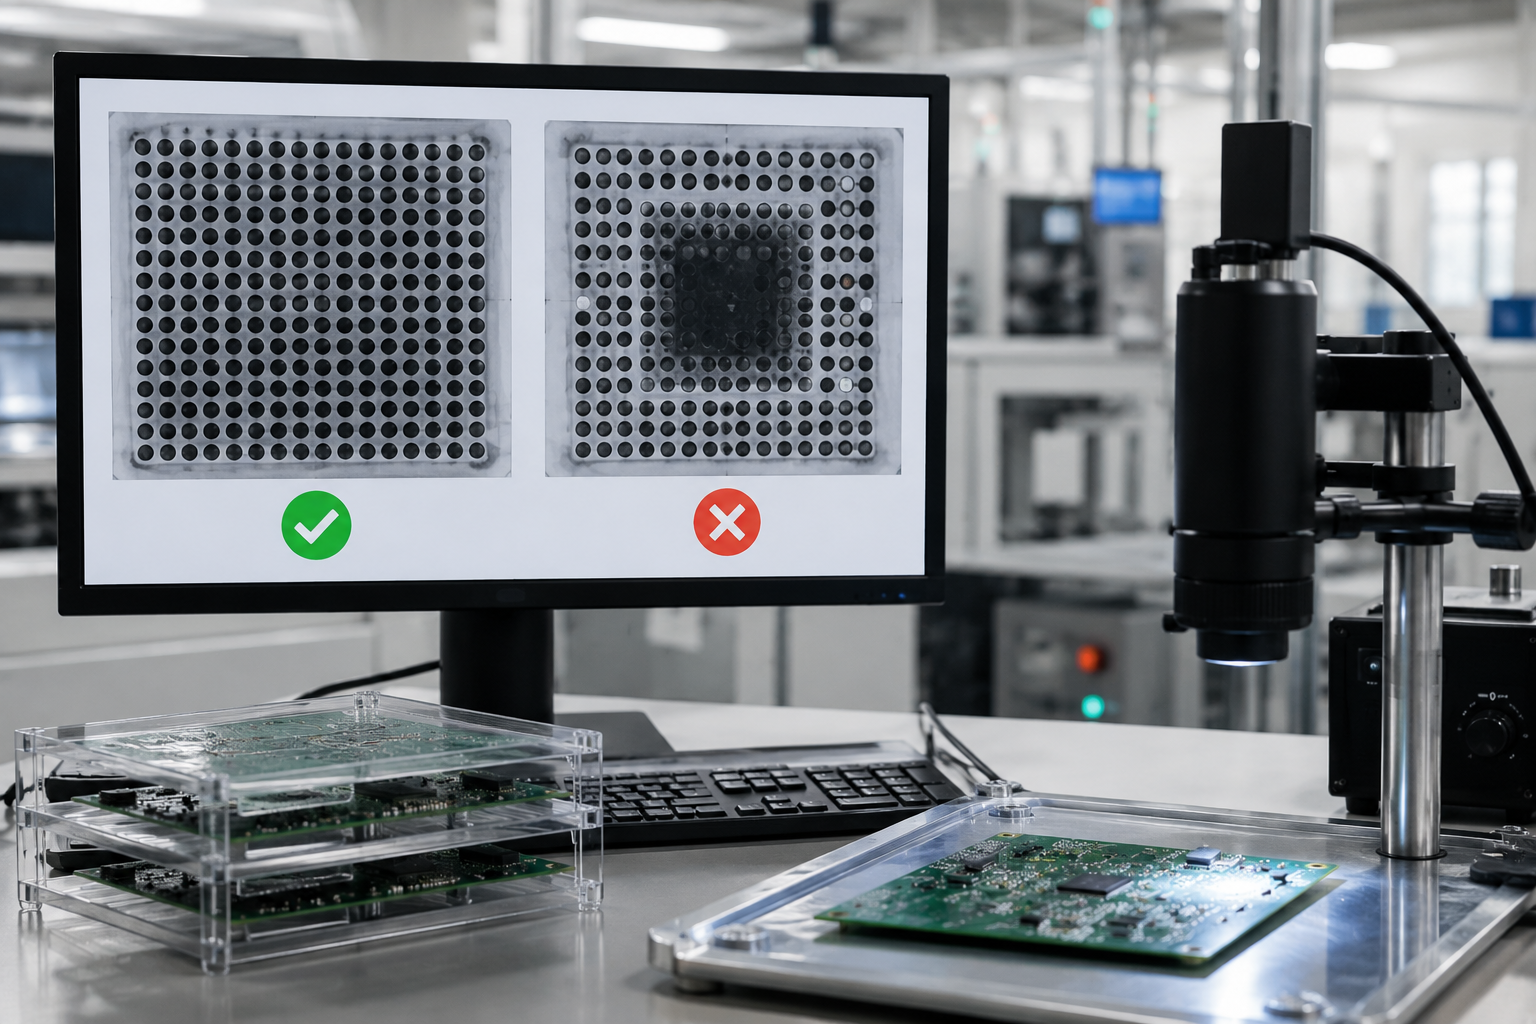
7. Entscheidung über Freigabe oder Nacharbeit
Röntgenbilder werden anhand der Hohlraumtoleranzen nach IPC-7095C und JEDEC beurteilt. Die interne Grenze von PCBark liegt bei einer Hohlraumfläche von <20 % — und ist damit strenger als die Bewertungsschwelle von 25 % nach IPC. Leiterplatten, die diese Grenze nicht einhalten, gehen zur BGA-Nacharbeit; bestandene Baugruppen werden abschließend geprüft.
PHASE-08
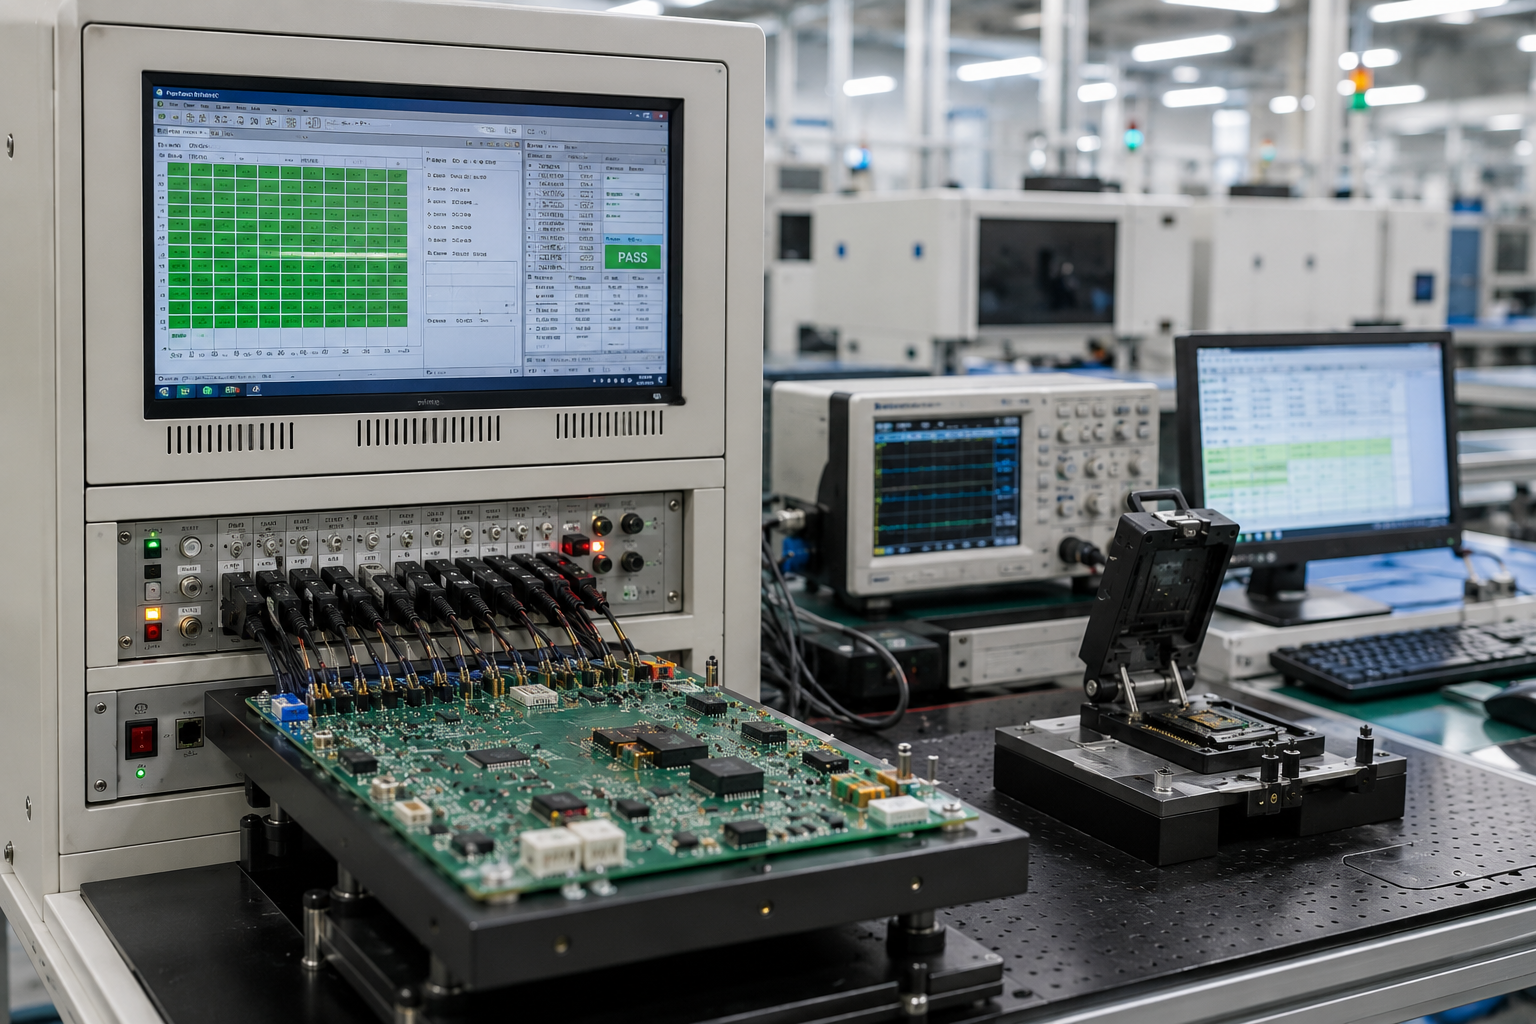
8. Abschließende Prüfung
Die Auftragsanforderungen bestimmen den Prüfumfang: ICT für die elektrische Durchgängigkeit, Flying-Probe-Tests für kleine Stückzahlen, Burn-in für Anwendungen mit hohen Zuverlässigkeitsanforderungen oder Funktionstests mit kundenseitig bereitgestellten Prüfvorrichtungen.
Das zweistufige Röntgenprüfprotokoll von PCBark
PCBark betreibt 2 speziell dafür entwickelte Röntgensysteme von Akcision — als einziger EMS-Anbieter im Wettbewerbsumfeld, der sowohl beide Gerätetypen als auch die Entscheidungsregeln für ihren Einsatz offenlegt. Keines der Geräte ist ein für andere Zwecke umfunktioniertes medizinisches oder industrielles Bildgebungssystem.
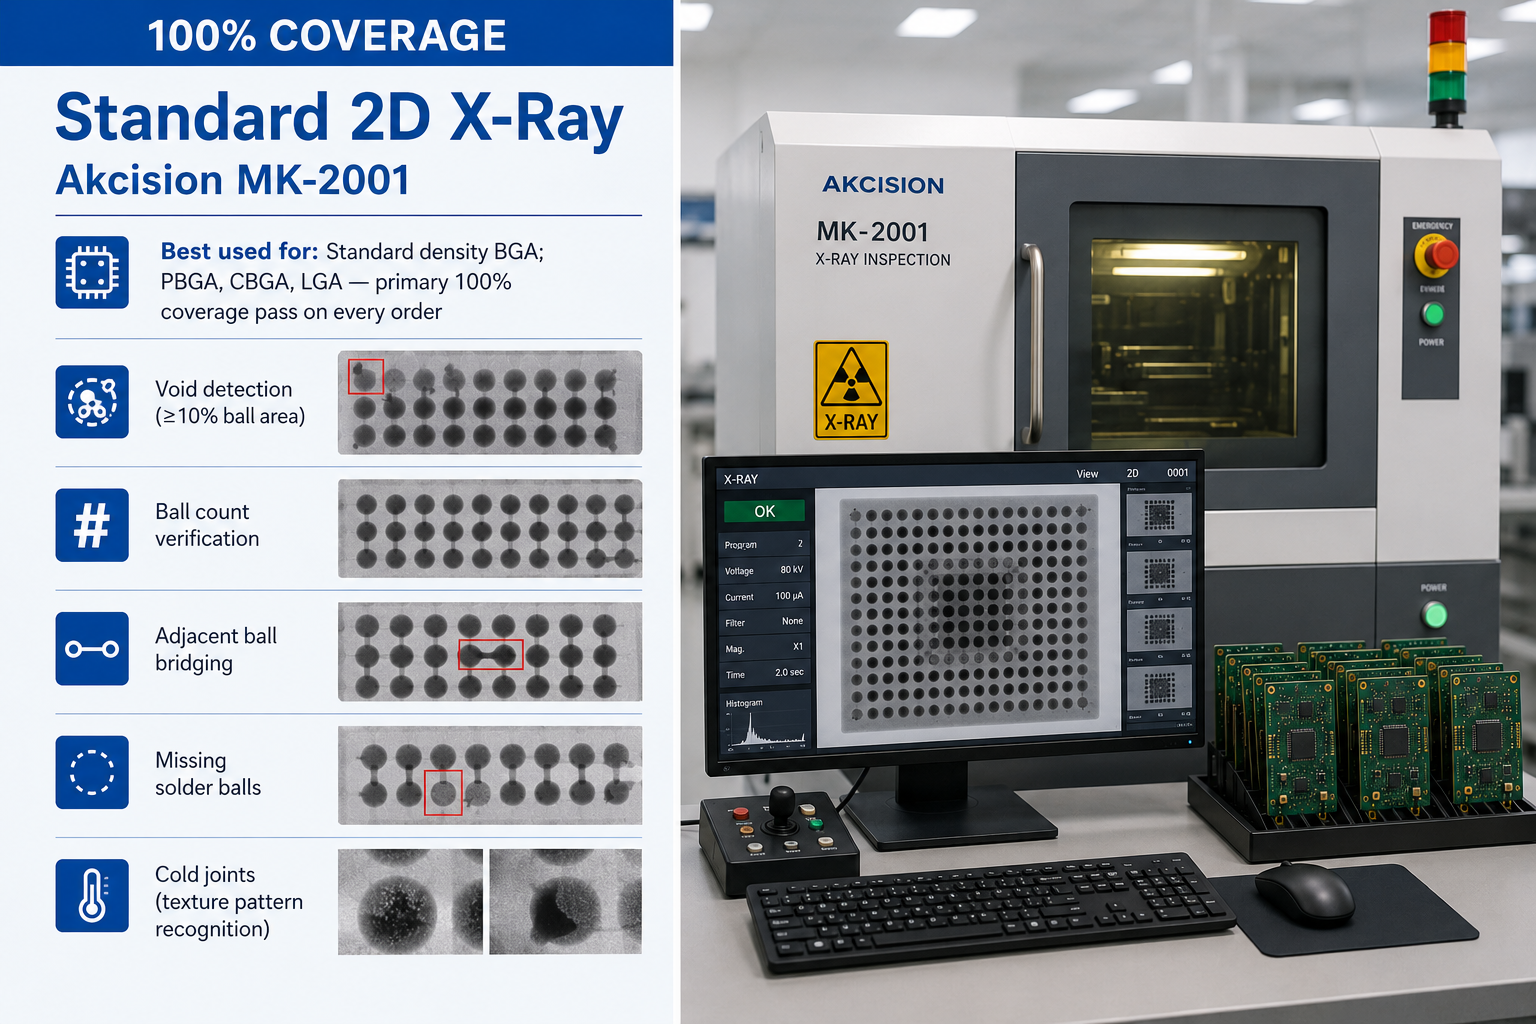
Standardmäßige 2D-Röntgenprüfung
Akcision MK-2001
Am besten geeignet für: BGAs mit üblicher Packungsdichte; PBGA, CBGA, LGA — primäre Prüfung aller Bestellungen mit einer Prüfquote von 100 %
- Erkennung von Hohlräumen (≥10 % der Lotkugelfläche)
- Prüfung der Lotkugelanzahl
- Lötbrücken zwischen benachbarten Lotkugeln
- Fehlende Lotkugeln
- Kalte Lötstellen (Erkennung des Strukturmusters)
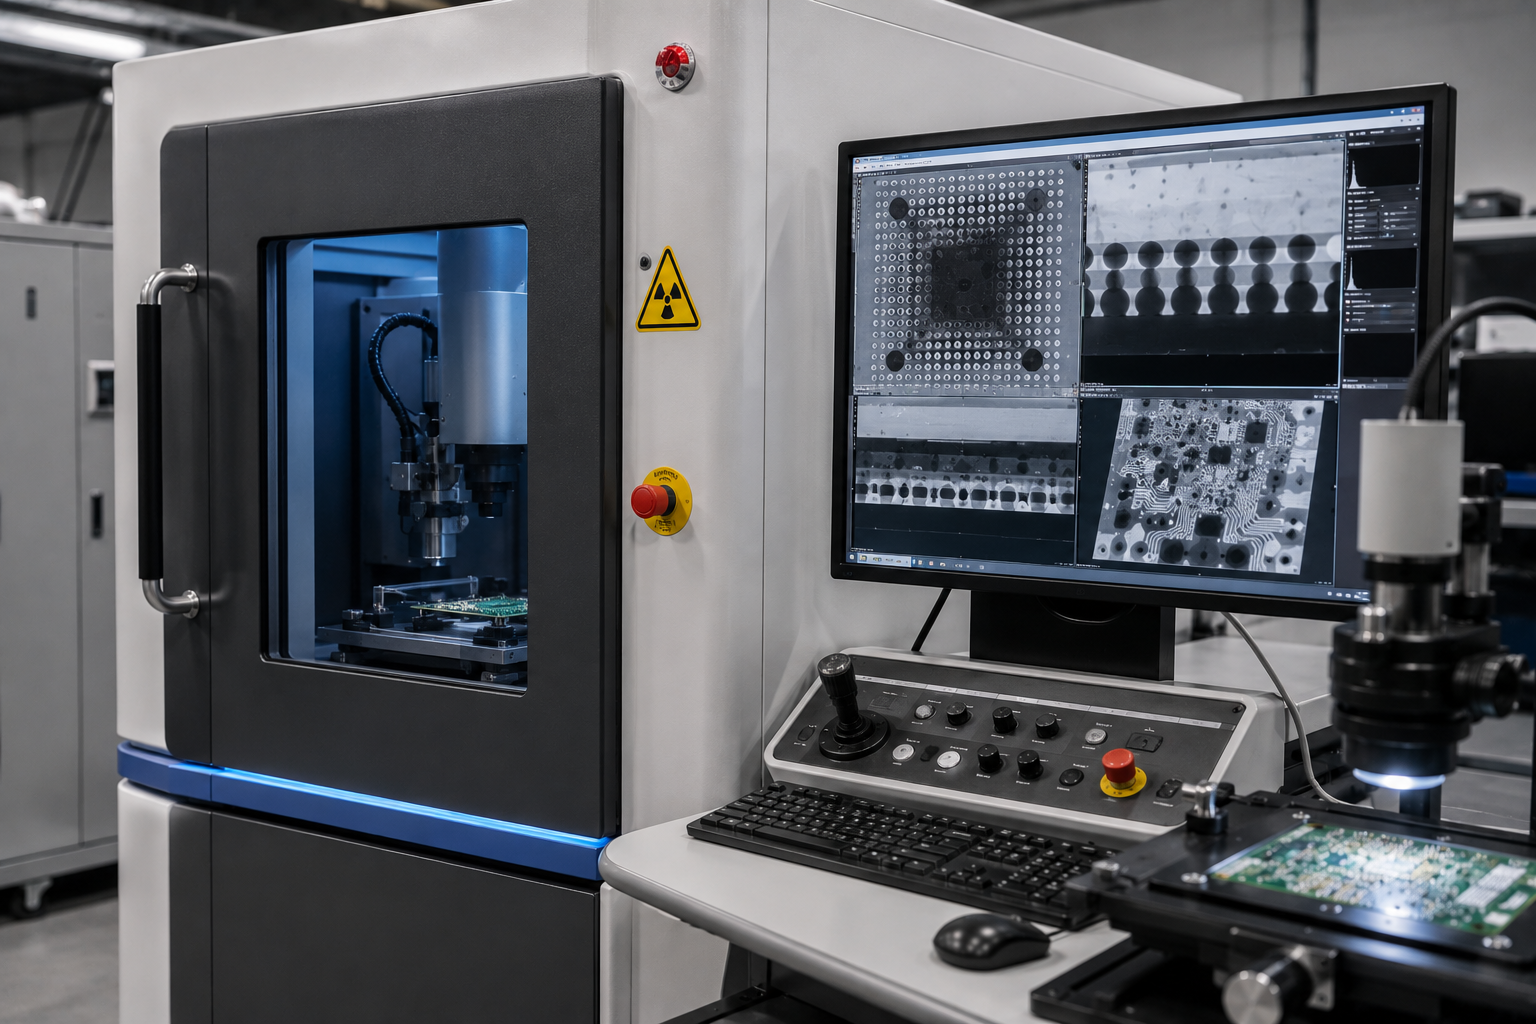
Zusammengesetzte Röntgenprüfung
Akcision XC-3001
Am besten geeignet für: BGAs mit feinem Rastermaß (µBGA, WLCSP, FCBGA); Leiterplatten mit ≥6 Lagen; PoP-Baugruppen; komplexe Baugruppen mit hoher Packungsdichte
- Lötbrücken bei feinem Rastermaß (≤0,5 mm Rastermaß)
- Hohlraumanalyse über mehrere Lagen
- Erkennung des Abstands durch Gehäuseverformung
- Fehlausrichtung bei einer Auflösung von ≤0,1 mm
- Legierungszusammensetzung (Dichtekontrast)
Einsatzkriterien für die XC-3001
Jede BGA-bestückte Leiterplatte durchläuft die MK-2001 (damit ist die Prüfung von 100 % aller BGA-Baugruppen gewährleistet). Zusätzlich wird eine Leiterplatte mit der XC-3001 zusammengesetzt röntgengeprüft, wenn eines der folgenden Kriterien zutrifft: Das BGA-Rastermaß beträgt ≤0,5 mm; auf einer Leiterplatte befinden sich 3 oder mehr BGA-Bauteile; sie hat 6 oder mehr Kupferlagen; oder es handelt sich um gestapelte PoP-Baugruppen.
AOI kann BGA-Lötverbindungen nicht prüfen
AOI prüft sichtbare Oberflächenmerkmale — und erfasst bis zu ~90 % der Oberflächendefekte —, erreicht aber die unter dem BGA-Gehäuse verborgenen Lötverbindungen nicht. Ein EMS-Anbieter, der seine BGA-Prüfung als “nur AOI” beschreibt, beschreibt damit einen Prozess, der die wichtigste Lötverbindung auf der Leiterplatte physisch nicht prüfen kann. Ohne Röntgenprüfung gibt es keinen BGA-Qualitätsprozess, gleichgültig, wie er beworben wird. Die interne Abnahmegrenze von PCBark für Hohlräume liegt bei <20 % — strenger als die Bewertungsschwelle von 25 % nach IPC-7095C. Leiterplatten außerhalb dieser Spezifikation werden zur Prüfung der weiteren Vorgehensweise markiert und nicht freigegeben.
| Defektart | Schweregrad | Mit AOI erkennbar | MK-2001 (2D-Röntgenprüfung) | XC-3001 (zusammengesetzte Prüfung) | Erforderliche Maßnahme |
|---|---|---|---|---|---|
| Löthohlraum ≥25 % der Lotkugelfläche | Hoch (Ausschuss nach IPC) | ✗ Nein | ✔ Ja | ✔ Ja | Nacharbeit |
| Löthohlraum 10–25 % der Lotkugelfläche | Mittel (Bewertung erforderlich) | ✗ Nein | Teilweise (größenabhängig) | ✔ Ja | Entscheidung über die weitere Vorgehensweise nach IPC-7095C |
| Lötbrücken zwischen benachbarten Lotkugeln | Kritisch (Kurzschluss) | ✗ Nein | ✔ Ja | ✔ Ja | Nacharbeit |
| Fehlende Lotkugel | Kritisch (offene Lötverbindung) | ✗ Nein | ✔ Ja | ✔ Ja | Nacharbeit / Reballing |
| Fehlausrichtung der Lotkugel mit einem Versatz von ≤0,1 mm | Mittel | ✗ Nein | ✗ Nein (unterhalb der Auflösung) | ✔ Ja | Überwachen / Nacharbeiten |
| Head-in-Pillow (zu wenig Lot) | Hoch (zeitweise auftretender Fehler) | ✗ Nein | Teilweise | ✔ Ja | Nacharbeit |
| Kalte Lötstelle (kristalline Struktur) | Hoch (Risiko für die Zuverlässigkeit) | ✗ Nein | ✔ Ja (Struktur) | ✔ Ja | Nacharbeit |
| Gehäuseverformung (Abstand unter dem Mindestwert) | Hoch (Unterbrechungen bei Belastung) | ✗ Nein | ✗ Nein (2D-Projektion) | ✔ Ja (Höhenschätzung) | Nacharbeit / Austausch |
| Falsche Legierungszusammensetzung | Mittel (RoHS-Risiko) | ✗ Nein | ✗ Nein | ✔ Ja (Dichte) | Prüfung der weiteren Vorgehensweise |
Qualitätszertifizierungen und Prüfverfahren
Die Qualitätsmanagementsysteme von PCBark decken den gesamten Lebenszyklus der Bestückung ab. Eine Prüfung allein kann einen mangelhaften Prozess nicht ausgleichen — Qualität beginnt bei der DFM-Analyse und setzt sich in jeder Phase fort.
❮
❯
-
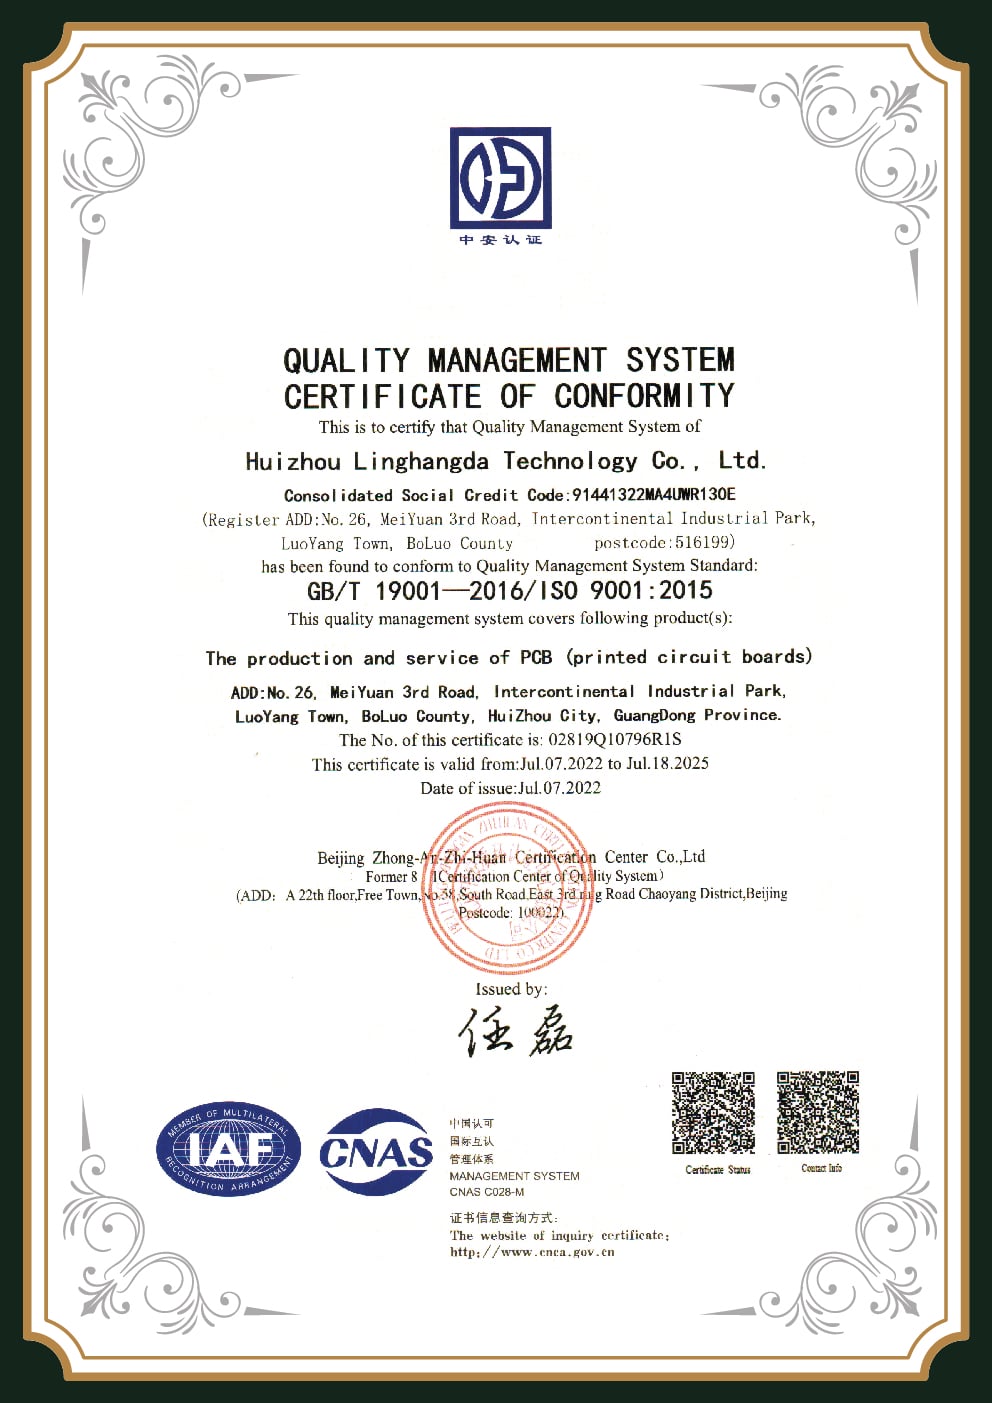
[CERT-01]
ISO 9001:2015
Qualitätsmanagementsystem — dokumentierte Verfahren, Prozesskontrollen, Korrekturmaßnahmen und Programme zur kontinuierlichen Verbesserung.
-
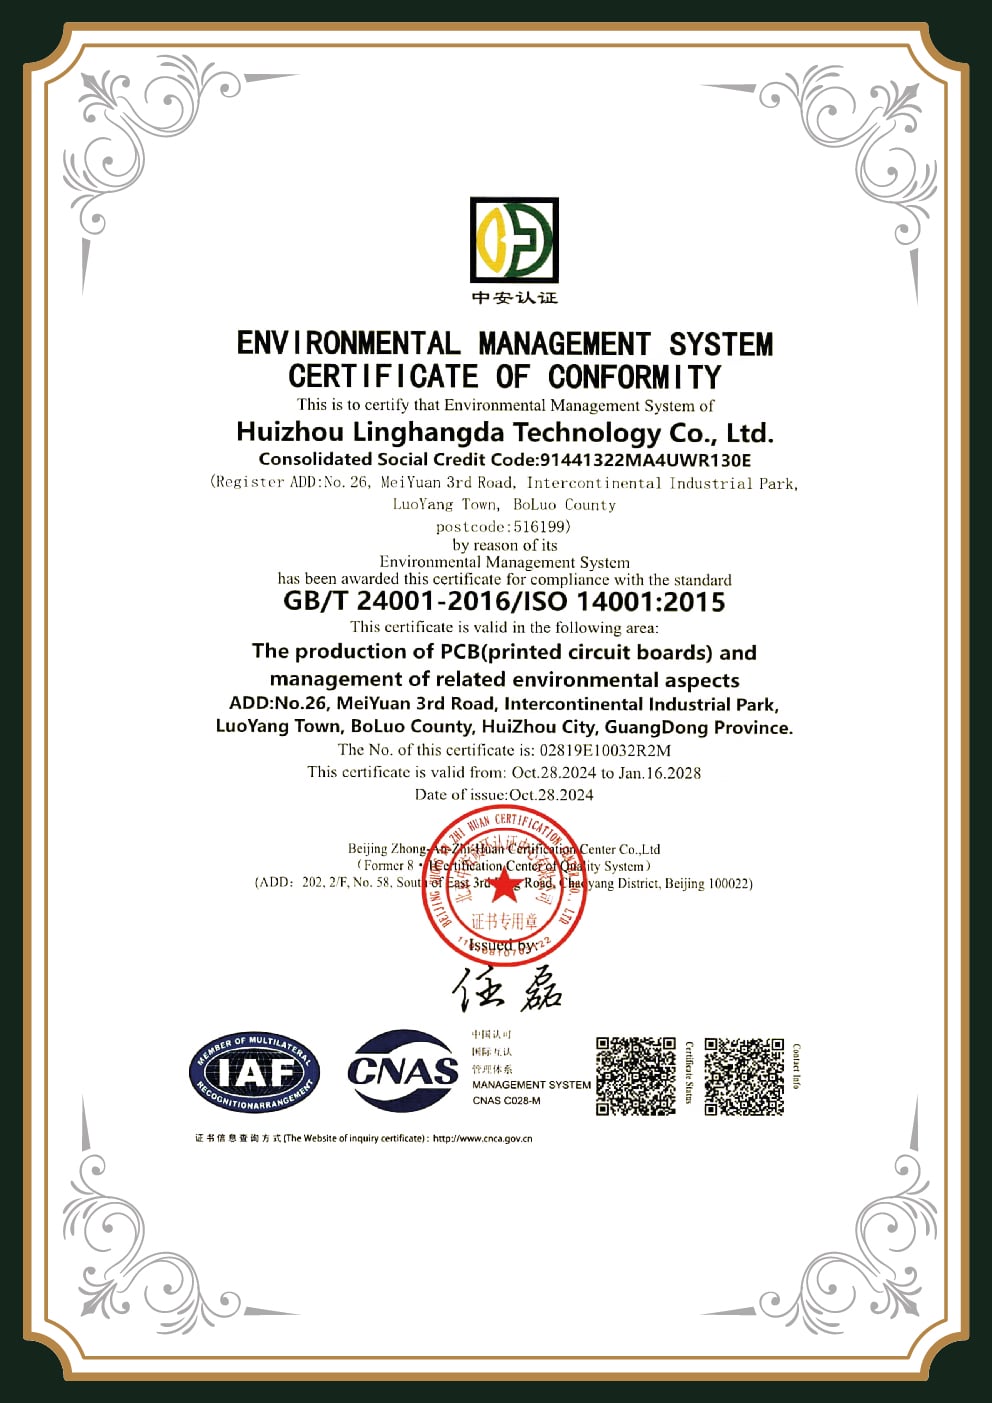
[CERT-02]
ISO 14001:2015
Umweltmanagement — RoHS-konforme Fertigung; kontrollierte Entsorgung sämtlicher Lot- und Chemikalienabfälle.
-
[CERT-03]
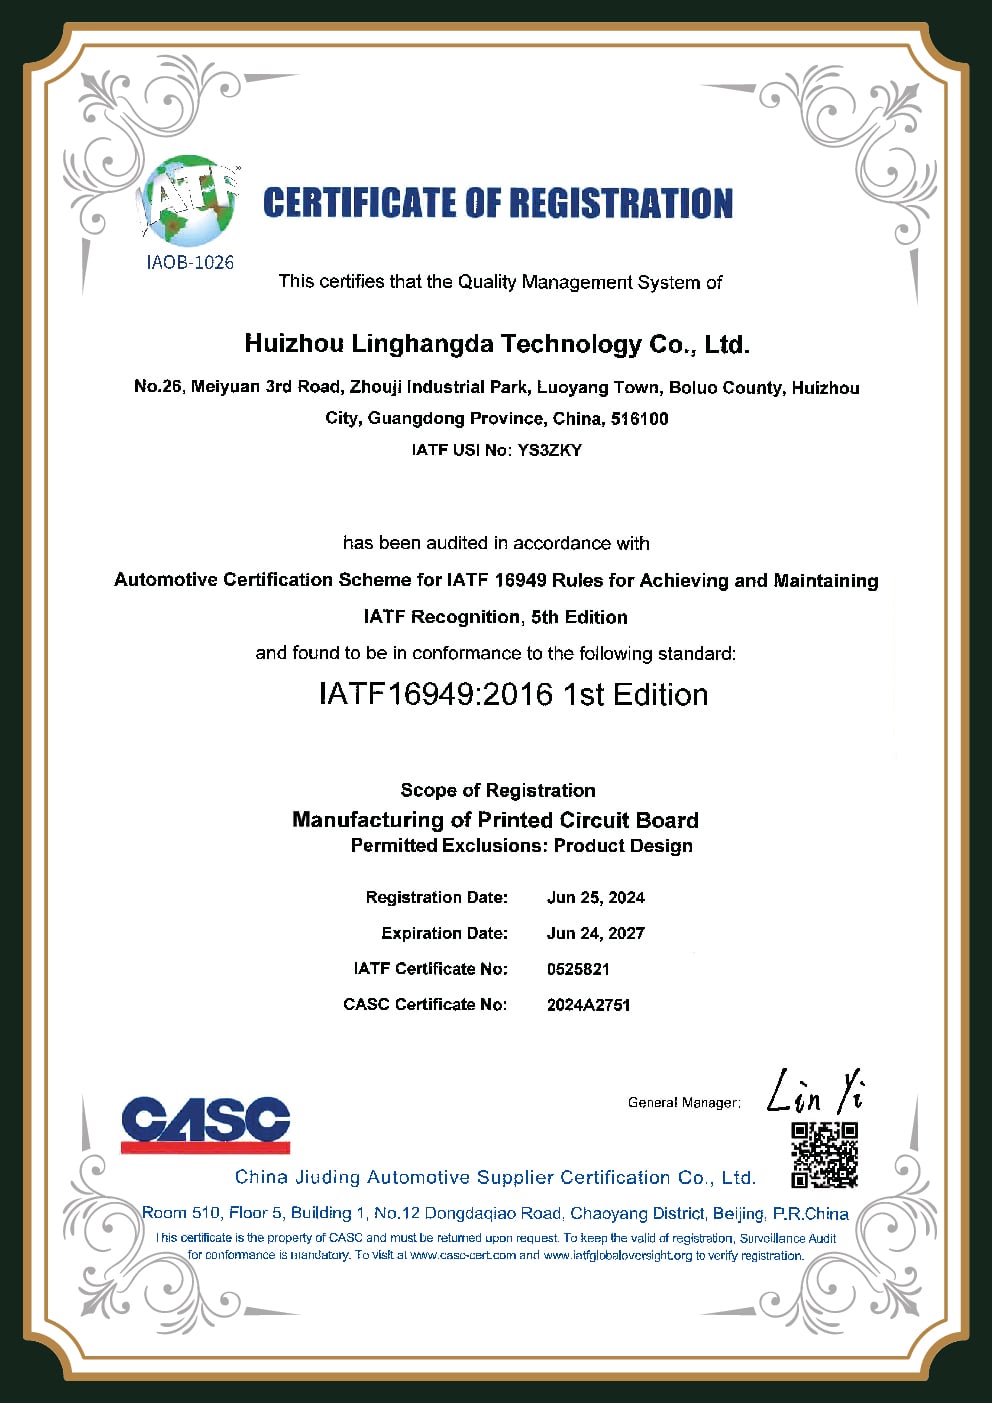
IATF 16949:2016
Weltweiter Qualitätsmanagementstandard für die Automobilindustrie — umfasst Anforderungen an APQP, FMEA und Prüfpläne. Derzeit das einzige Ergebnis unter den ersten 10 für “BGA assembly service” mit dieser Zertifizierung.
-
[CERT-04]
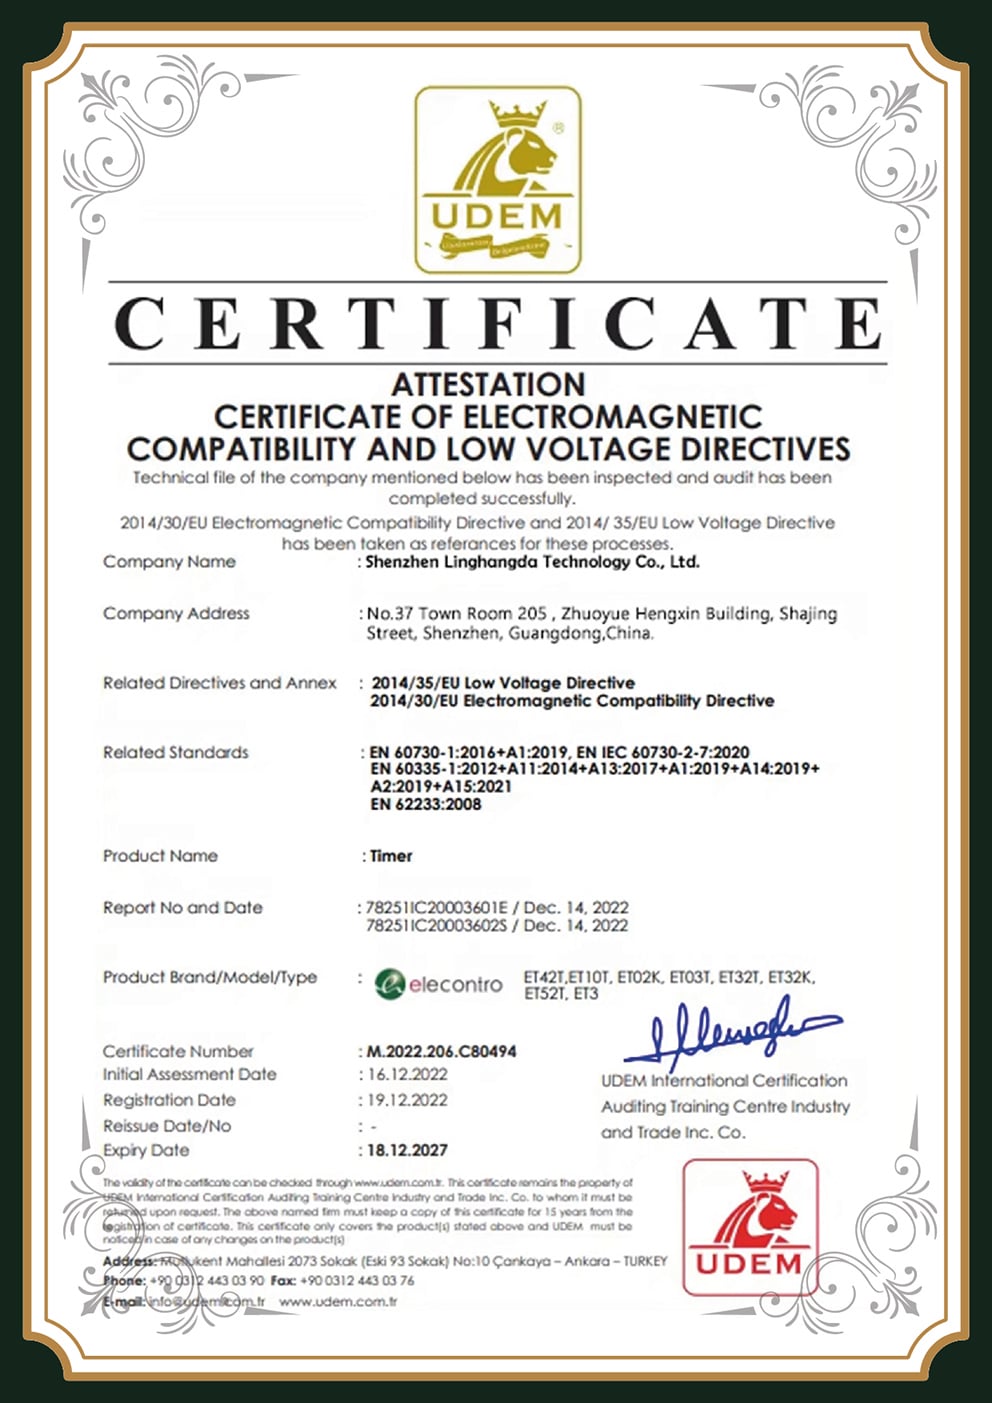
CE-Kennzeichnung
Konformitätskennzeichen für Produkte, die innerhalb des Europäischen Wirtschaftsraums (EWR) verkauft werden.
-
[CERT-05]
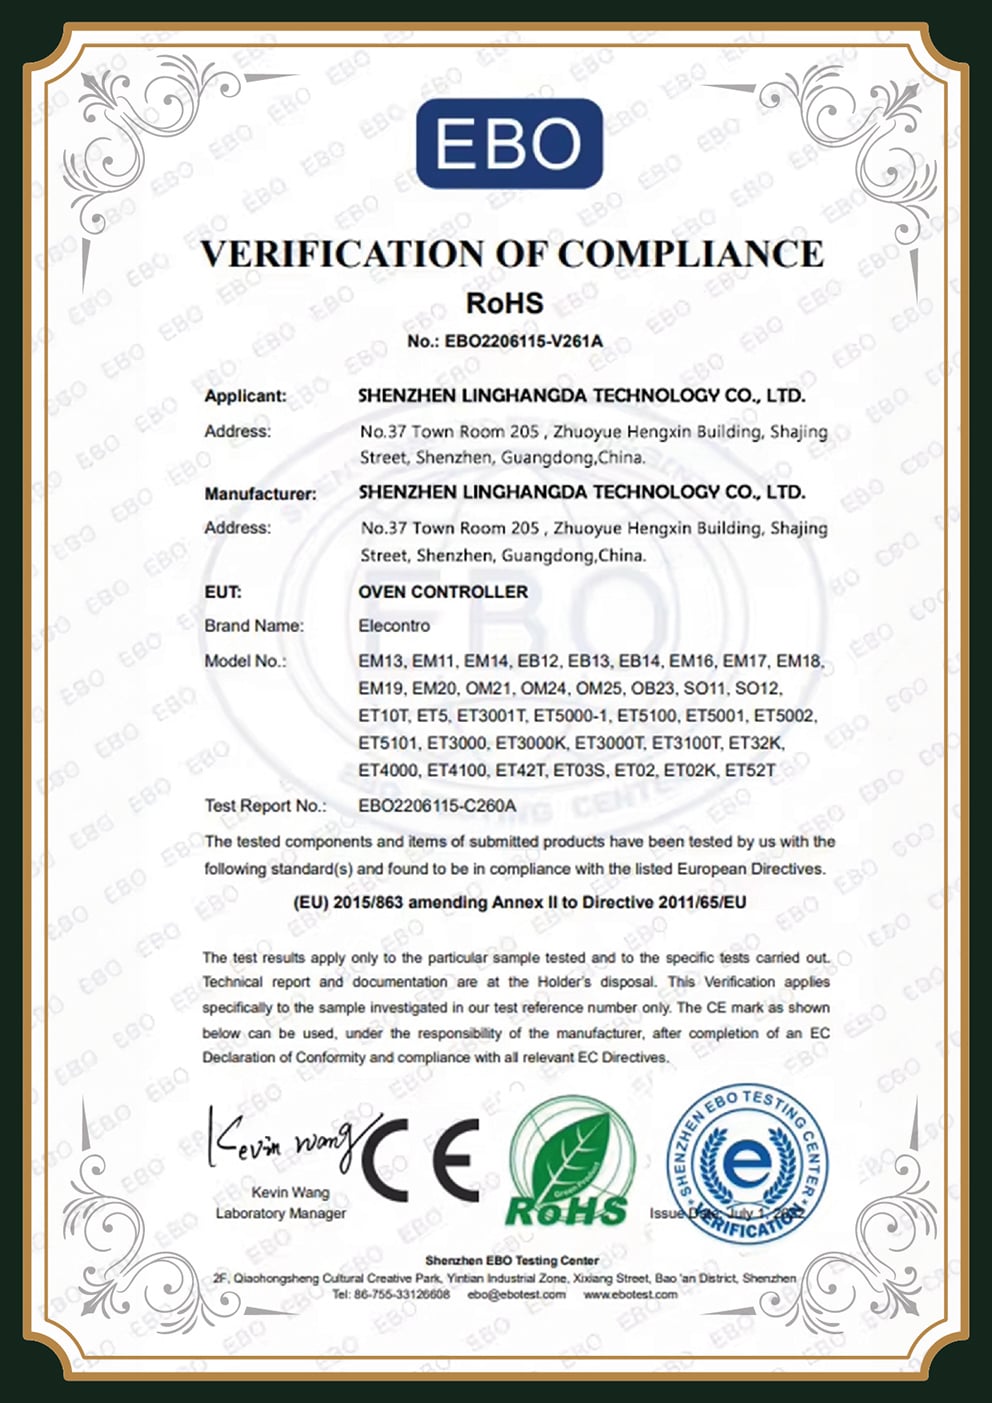
RoHS
Beschränkung gefährlicher Stoffe — bleifreier Lötprozess gemäß Richtlinie 2011/65/EU.
-
[CERT-06]
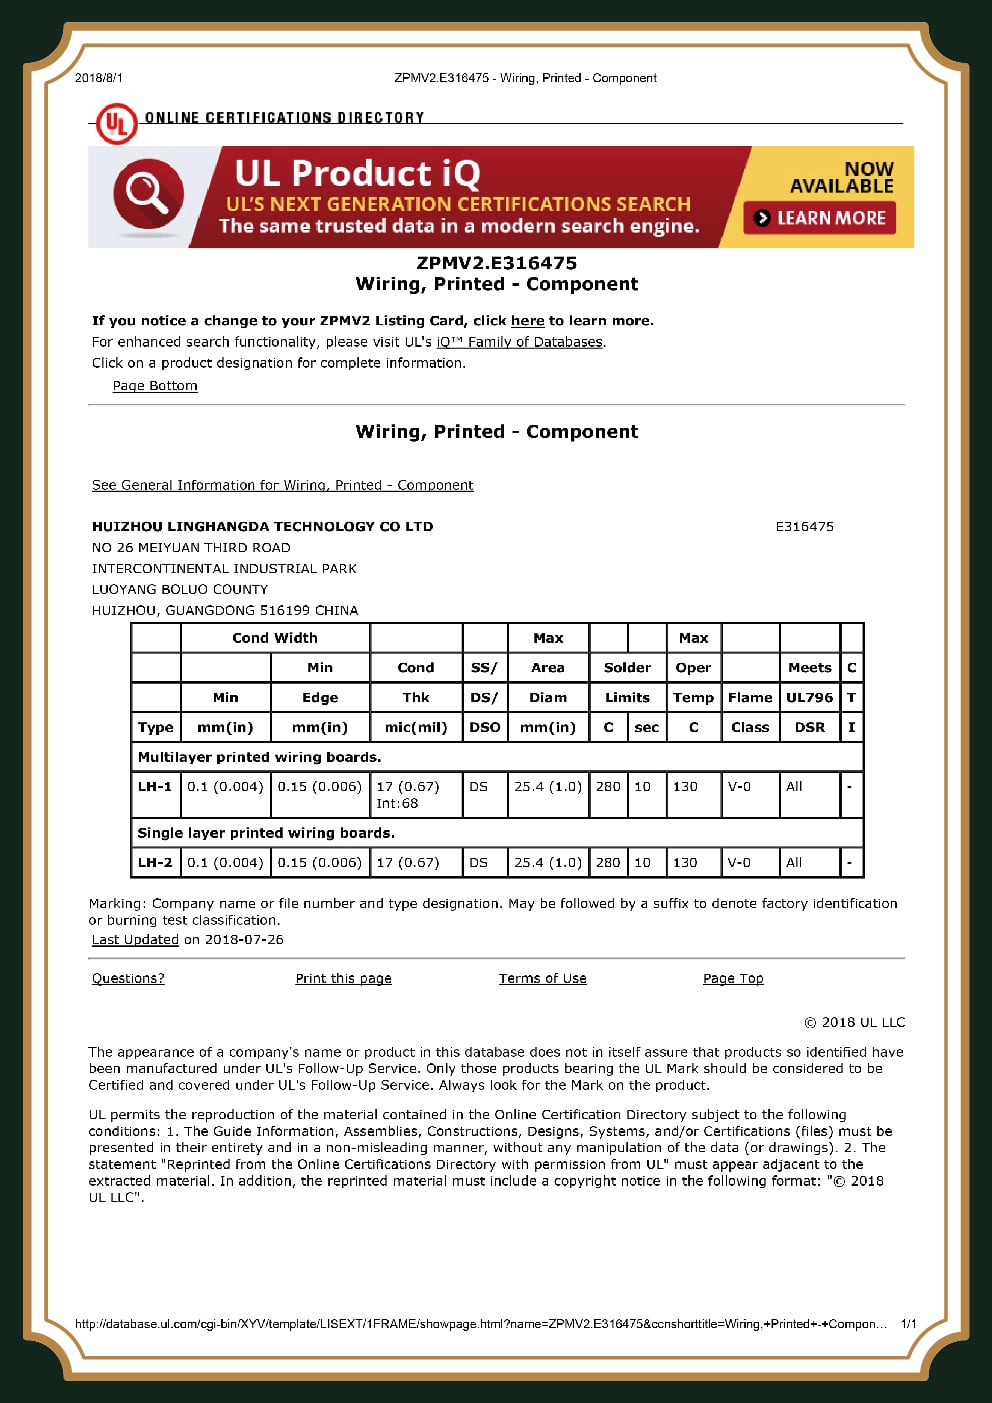
UL-Zertifizierung
Anerkennung durch Underwriters Laboratories für die betreffenden Fertigungsprozesse.
Zertifizierungsnormen: ISO 9001:2015; ISO 14001:2015.
[SYS-PIPE] Mehrstufige Prüfstrecke
-
[STAGE-01]
1. SPI — Lotpasteninspektion
Prüft die Lotpastenmenge und die Ausrichtung auf den Pads vor der Bauteilplatzierung. Damit werden mehr als 60 % der nachgelagerten Defekte angegangen, die beim Druck entstehen.
-
[STAGE-02]
2. AOI — automatisierte optische Inspektion
Die zweispurige Zeilenprüfung mit Jiaguang VCTA-D820 erkennt aufgestellte Bauteile, Lötbrücken zwischen bedrahteten Anschlüssen, Polaritätsfehler und verdrehte Bauteile. Sie kann die Qualität von BGA-Lötverbindungen nicht beurteilen.
-
[STAGE-03]
3. Zweistufige Röntgenprüfung — Prüfung der BGA-Lötverbindungen (100 %)
MK-2001 + XC-3001 prüfen gemäß dem oben beschriebenen zweistufigen Röntgenprüfprotokoll sämtliche BGA-Hohlräume, Lötbrücken, fehlenden Lotkugeln und Defekte bei feinem Rastermaß.
-
[STAGE-04]
4. ICT / Flying-Probe-Test
Nadelbett- oder Flying-Probe-Tests prüfen auf Kurzschlüsse sowie Widerstands- und Kondensatorwerte und die Ausrichtung von Dioden. Flying-Probe-Tests eignen sich besonders für kleinere Stückzahlen, weil keine kundenspezifische Prüfvorrichtung benötigt wird.
-
[STAGE-05]
5. Burn-in — Belastungsprüfung
Längere Belastung bei erhöhter Temperatur und unter elektrischer Beanspruchung, eingesetzt für Anwendungen mit hohen Zuverlässigkeitsanforderungen in der Luft- und Raumfahrt, Verteidigung und Industrie.
-
[STAGE-06]
6. FCT — Funktionsprüfung der Leiterplatte
Prüft die Gesamtfunktion der Leiterplatte mit kundenseitig bereitgestellten Prüfvorrichtungen, die reale Betriebsbedingungen simulieren.
IPC-A-610 Klasse II ist Standard. Klasse III (Militär/Luft- und Raumfahrt) ist auf Anfrage erhältlich – bitte bei der Angebotsanfrage angeben.
Warum PCBark für die BGA-Bestückung wählen?
Bei der Auswahl eines Partners für die BGA-Bestückung berücksichtigen Einkäufer 5 entscheidende Kriterien. Hier sehen Sie, wie PCBark bei jedem davon abschneidet — mit Gerätespezifikationen und Zertifizierungen als Beleg für jede Aussage.
PCBark bietet die BGA-Bestückung als Teil seines umfassenderen Leiterplattenbestückungsservices an — einschließlich SMT, THT-Bestückung und Baugruppen mit Mischbestückung, alles auf denselben Produktionslinien.
[SYS-01] PRÜFTIEFE
Doppelte Tiefenerfassung bei der Röntgenprüfung
2 speziell entwickelte Röntgensysteme von Akcision: Die MK-2001 prüft 100 % der BGA-bestückten Leiterplatten; die XC-3001 ergänzt eine zweite Prüfstufe für komplexe Baugruppen. Kein Wettbewerber in diesem Bereich betreibt 2 Röntgensysteme.
[SPEC-02] GENAUIGKEIT
Genauigkeit bei feinem Rastermaß (±0,025 mm)
5 Maschinen des Typs Yamaha YSM20R erreichen eine Genauigkeit der Bauteilplatzierung von ±0,025 mm und unterstützen BGA-Rastermaße bis hinunter zu 0,35 mm bei WLCSP. Bei der BGA-Bestückung mit hohem Produktmix werden mehr als 20.000 BGAs/Stunde ohne Prozessengpässe erreicht.
[NODE-03] IM EIGENEN HAUS
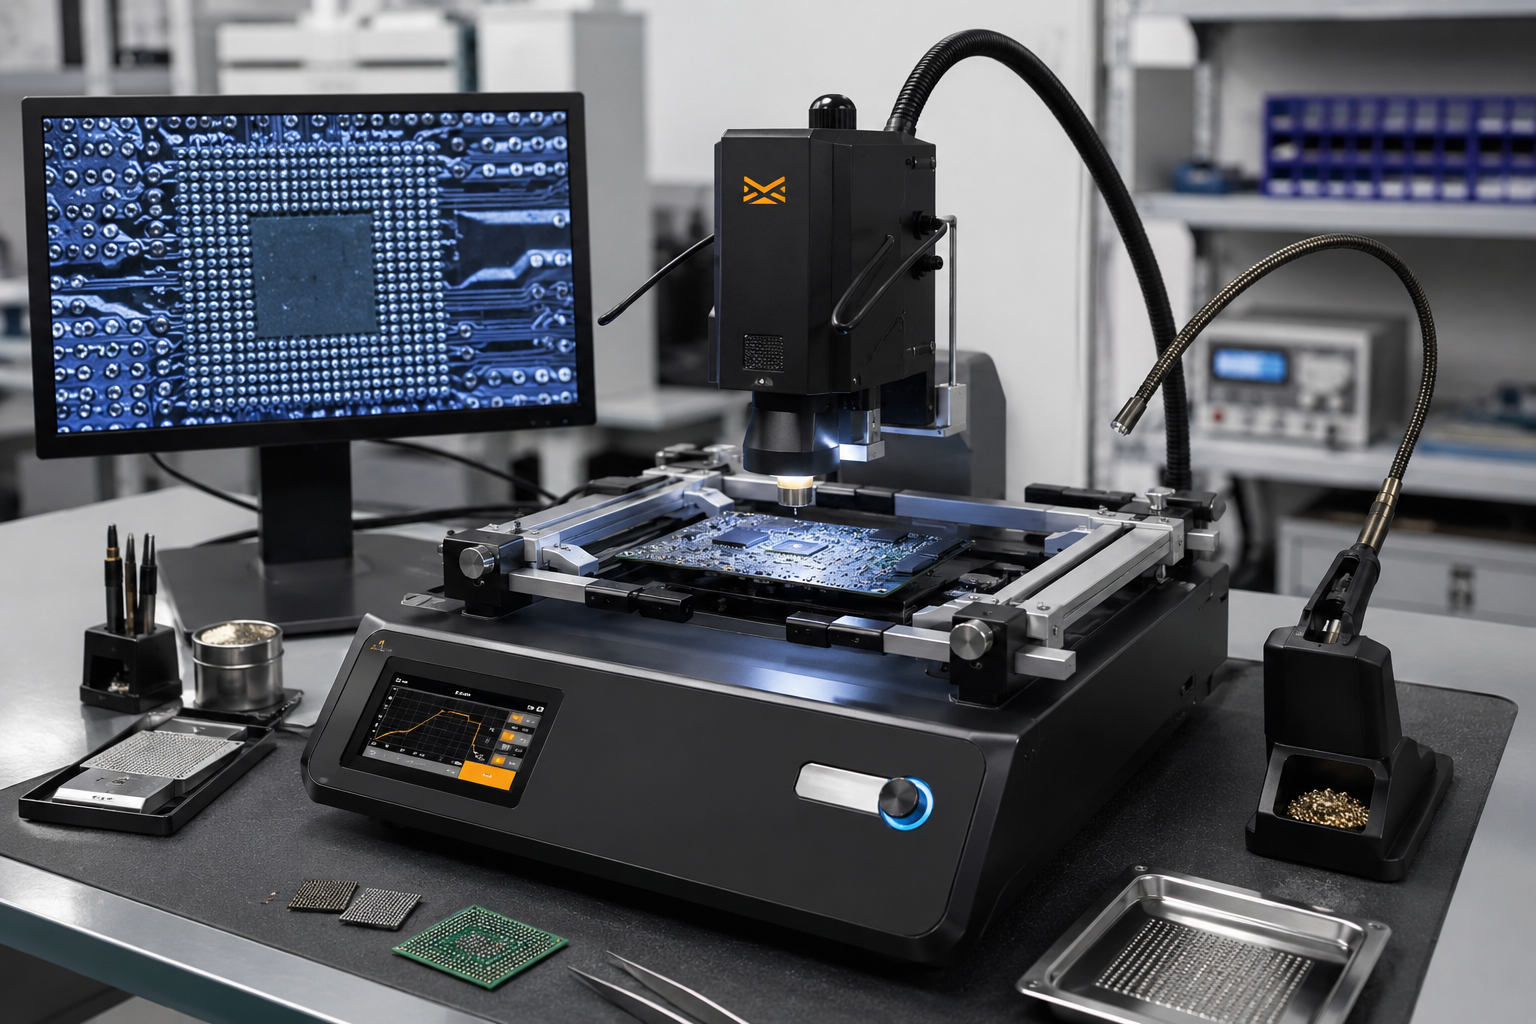
BGA-Nacharbeit im eigenen Haus (ZM-R5830)
Die Station Metcal ZM-R5830 übernimmt vor Ort das Entfernen von BGAs, die Aufbereitung der Pads, das Reballing und das Reflow-Löten. Keine Fremdvergabe, keine Lücken in der lückenlosen Dokumentation des Materialverbleibs, keine Verzögerungen bei der Kommunikation zwischen Ihrem Entwicklungsteam und den Technikern für die Nacharbeit.
[CERT-04] STANDARD
IATF 16949-Qualitätsstandard für die Automobilindustrie
Die Zertifizierung von PCBark nach IATF 16949:2016 umfasst Anforderungen an APQP, FMEA und Prüfpläne — den strengsten weltweiten Qualitätsstandard für die Automobilindustrie. Derzeit das einzige Ergebnis unter den ersten 10 für “BGA assembly service” mit dieser Zertifizierung.
[CAP-05] KAPAZITÄT
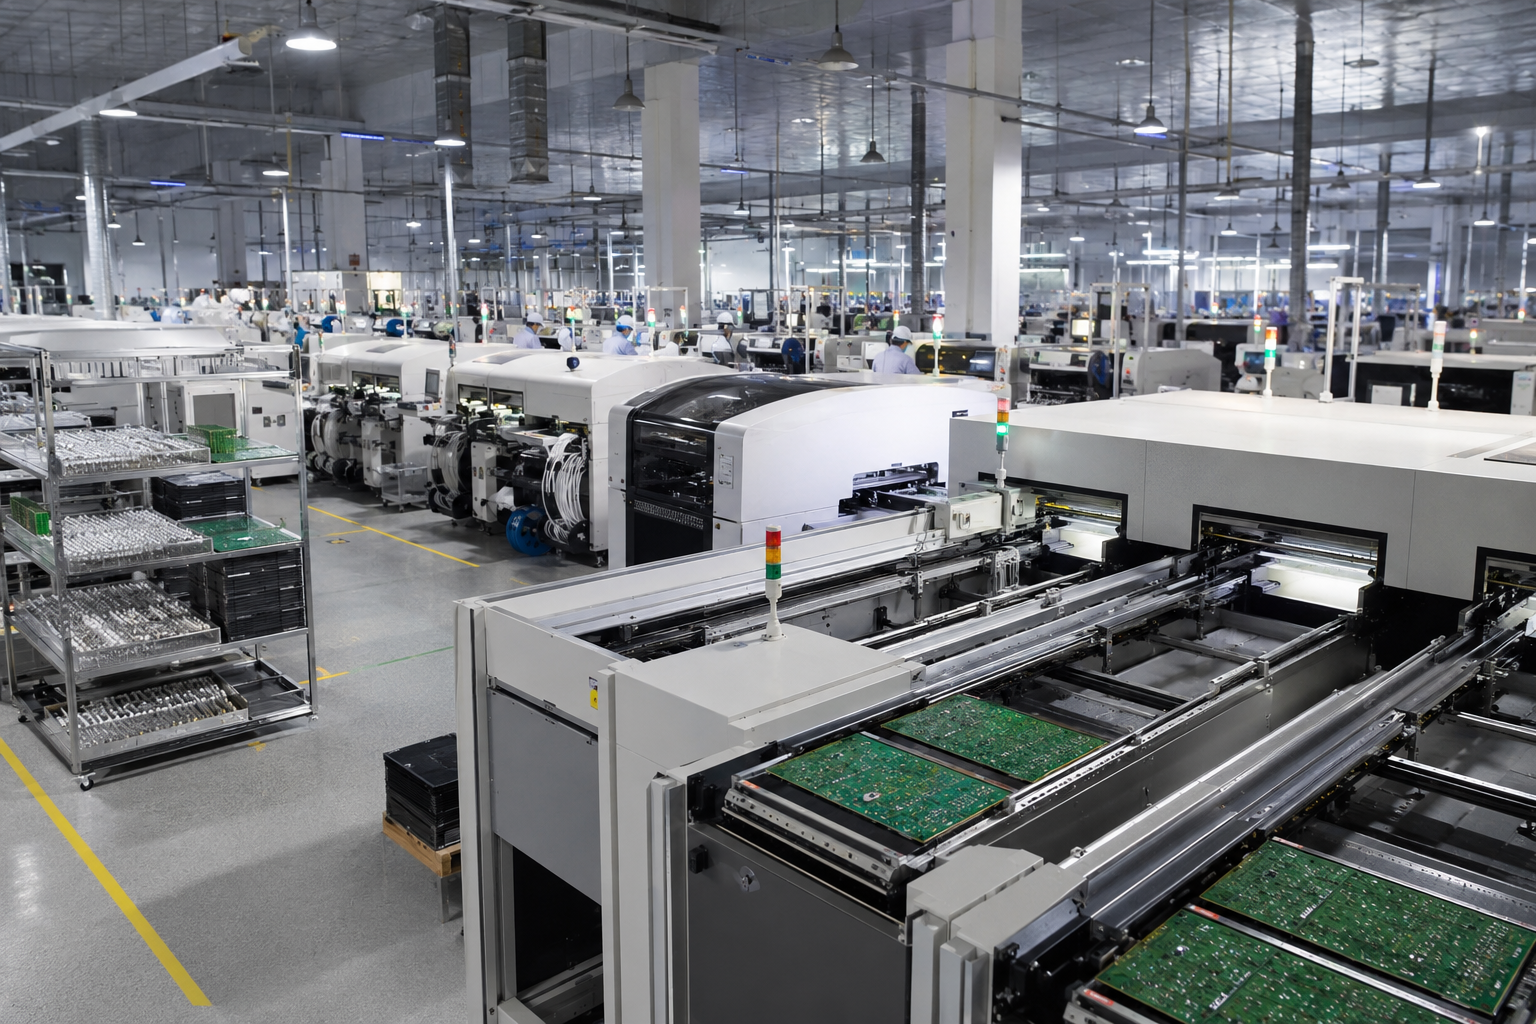
Produktionskapazität (9M/Tag)
8 SMT-Linien und 9.000.000 Bauteilplatzierungen pro Tag auf Leiterplatten bis 680 × 550 mm. Derselbe Fertigungsstandort, der Ihre Prototypen herstellt, übernimmt auch den Hochlauf Ihrer Serienproduktion — ohne Standortwechsel und ohne Neustart der Qualitätssicherung.
Bediente Branchen
Luft- und Raumfahrt und Verteidigung
Fertigungsmöglichkeiten für die Luft- und Raumfahrt ansehen →Medizintechnik
Diagnosegeräte, Patientenüberwachung
Telekommunikation
Basisstations-ICs, Netzwerk-ASICs
Automobilelektronik
ADAS-Module, ECU, BGAs für das Energiemanagement
Industrielle Steuerungstechnik
SPS, Bewegungssteuerungen, Leistungselektronik
Unterhaltungselektronik
Plattformen für Verbraucherprodukte mit hoher Packungsdichte
Netzwerkinfrastruktur
BGA-Baugruppen mit Prozessoren für Switches und Router
Prüf- und Messtechnik
Messgeräte, Datenerfassungssysteme
Bereit für ein BGA-Bestückungsprojekt?
Laden Sie Ihre Gerber-Daten und Ihre Stückliste hoch. Das Entwicklungsteam von PCBark erstellt Ihnen innerhalb von 24 Geschäftsstunden ein detailliertes Angebot einschließlich Rückmeldungen zur fertigungsgerechten Konstruktion (DFM).
Technische Rechner für die BGA-Bestückung
Nutzen Sie unsere eigenen technischen Modelle, um vor Beginn der Fertigung die Konformität Ihrer BGA-Bestückung zu beurteilen, die Kosten verborgener Defekte abzuschätzen und die optimalen Gehäuseparameter auszuwählen. Diese Werkzeuge basieren auf den Standards nach IPC-7095C und den umfangreichen Daten aus der zweistufigen Röntgenprüfung von PCBark.
Rechner für die Abnahmekriterien bei Hohlräumen
Berechnen Sie die Hohlraumgrenzen nach IPC-7095C für Ihre konkrete BGA-Gehäusegröße und Ihr Rastermaß. Stellen Sie sicher, dass Ihre Lötverbindungen die Zuverlässigkeitsstandards für besonders kritische Anwendungen erfüllen.
Rechner starten →
Kostenrechner für verborgene Defekte
Beziffern Sie die finanziellen Auswirkungen einer unzureichenden Röntgenprüfungsquote und interner BGA-Lötstellenfehler auf Ihre Fertigungsausbeute und die Kosten von Rückrufen aus dem Feld.
Kosten schätzen →
BGA-Gehäuseauswahl
Vergleichen Sie PBGA, FCBGA, WLCSP und andere Bauformen mit Ihren Anforderungen an das Wärmemanagement, das Rastermaß und die Lagenzahl, um den optimalen Footprint zu finden.
Gehäuse auswählen →
Bewertungsmatrix zur Qualifizierung von Lieferanten
Eine strenge Bewertungsmatrix, mit der Sie EMS-Anbieter hinsichtlich ihrer konkreten Möglichkeiten bei der BGA-Bauteilplatzierung, der Röntgenprüfung und der spezialisierten Nacharbeit prüfen können.
Bewertung starten →
Häufige Fragen zur BGA-Bestückung und zu den technischen Möglichkeiten
Normengrundlage: US6489557B2 (Mikro-BGA) | IPC-7095C | J-STD-001
PCBark verfügt über spezialisierte Fertigungslinien, die bei Mikro-BGA-Aufbauten eine Bauteilplatzierung mit ultrafeinem Rastermaß bis zu einem Mindestabstand der BGA-Lotkugeln von 0,35 mm ermöglichen. Um die Serienfertigung zu ermöglichen, nutzen unsere Matrizen für die automatisierte optische Inspektion und die Bauteilplatzierung kundenspezifische Düsenkonfigurationen, die eine einwandfreie Ausrichtung gewährleisten und die im Patent US6489557B2 festgelegten geometrischen Skalierungsgrenzen vollständig einhalten.
Ja, wir betreiben getrennte, fest zugewiesene Reflow-Linien mit thermischen Prozessprofilen sowohl für bleifreie (SAC305) als auch für herkömmliche bleihaltige (Sn63Pb37) Bauteile. Diese Trennung schließt jedes Risiko einer Kreuzkontamination aus und gewährleistet eine präzise, auf die jeweilige Legierung abgestimmte Temperaturführung gemäß den Lötanforderungen nach J-STD-001.
Damit wir ein präzises Angebot für die Bestückung zügig erstellen können, senden Sie uns bitte Ihre Gerber- oder ODB++-Paneldateien, eine vollständige Stückliste (BOM) mit Herstellerteilenummern, eine ASCII-formatierte Datei mit Schwerpunktkoordinaten (Pick-and-Place-Datei) einschließlich Rotationsparametern sowie eindeutig beschriftete Bestückungszeichnungen.
Ja, PCBark ist mit hochpräzisen SMT-Maschinen ausgestattet, die das vertikale Stapeln von Bauteilen und fortschrittliche Tauchflussmittelverfahren unterstützen. Dadurch lassen sich zuverlässige Package-on-Package-Baugruppen (PoP) herstellen, die Prozessorlogik und Speicher auf kleiner Fläche vereinen und zugleich eine einwandfreie Koplanarität der Lötverbindungen gewährleisten.
Die Röntgenprüfung ist obligatorisch und wird bei 100 % der bestückten BGA-Gehäuse auf unseren Leiterplatten durchgeführt. Unsere automatisierten 3D-Röntgensysteme prüfen gezielt Hohlraumanteile im Lot, Lötbrücken, Head-in-Pillow-Effekte und konzentrische Fehlausrichtungen anhand der grundlegenden Vergleichswerte des Prozesskontrollstandards IPC-7095C.
Ja, wir bieten Prüfungen nach IPC-A-610 Klasse 3 für Medizinprodukte, Luft- und Raumfahrttechnik und kritische militärische Hardware mit hohen Zuverlässigkeitsanforderungen an. Dieser Service umfasst strengere Kriterien für die Sichtprüfung, eine sorgfältige Prozessdokumentation und strukturelle Gegenprüfungen, um einen dauerhaften Betrieb unter schwierigen oder rauen Umgebungsbedingungen sicherzustellen.
Unsere übliche Durchlaufzeit für BGA-Prototypen im Eilverfahren liegt je nach Auftrag bei 24 bis 48 Stunden. Für die Standardfertigung kleiner bis mittlerer Stückzahlen sind nach dem vollständigen Eingang und der Prüfung aller beigestellten Bauteile und unbestückten Substrate in der Regel 5 bis 7 Werktage erforderlich.
Ja, wir verfügen über hochwertige, automatisierte Heißluft-Reworkstationen mit Split-Vision-System, um fehlerhafte BGA-Strukturen sicher zu entfernen, zu reinigen, neu mit Lötkugeln zu versehen und wieder einzusetzen. Bei der Nacharbeit begrenzen wir das Temperaturprofil auf den betroffenen Bereich, um benachbarte Bauteile vor Hitzeschäden zu schützen und die Anforderungen von IPC-7095C an die Unversehrtheit nach der Nacharbeit strikt einzuhalten.
Für Fine-Pitch-BGA-Arrays empfehlen wir ausdrücklich die Oberflächenfinishes Electroless Nickel Immersion Gold (ENIG) oder ENEPIG. ENIG sorgt für eine besonders ebene Oberfläche und verhindert so Probleme mit schief sitzenden Bauteilen oder ungleich hohen Lötkugeln, wie sie bei HASL häufig auftreten; durch unsere strenge Überwachung der Prozesschemie vermeiden wir zugleich das Risiko von „Black-Pad“-Defekten.
Die DFM-Analyse von PCBark für Fine-Pitch-BGAs umfasst die Pad-Geometrie im Abgleich mit den Footprint-Anforderungen nach IPC-7351 (NSMD wird für Fine-Pitch-Anwendungen bevorzugt), die Toleranzen bei der Ausrichtung der Lötstoppmaske, den Einfluss von Via-in-Pad auf die Leiterbahnführung aus dem BGA-Bereich, den Einfluss des Kugelrastermaßes auf die Größe der Schablonenöffnungen, die Eignung des ENIG-Oberflächenfinishs und die Auslegung thermischer Entlastungen an BGAs.
Ergebnis: Alle Analysen werden als schriftlicher Bericht bereitgestellt; für die erste Analyse entstehen dem Kunden keine zusätzlichen Kosten.