Contactez PCBark

Tropicalisation des circuits imprimés : types, procédé et utilité

Le choix d’un revêtement de tropicalisation pour circuit imprimé doit commencer par l’exposition, l’accès pour la maintenance et la maîtrise du procédé, pas par une résine favorite. La tropicalisation d’un circuit imprimé désigne la décision et le procédé consistant à appliquer un film polymère de protection sur certaines zones d’un circuit imprimé assemblé. Un choix adapté peut réduire les risques liés à l’humidité et à la contamination, mais aucune résine ne compense un nettoyage insuffisant, un boîtier inadapté, des connecteurs non protégés ou un plan de contrôle mal défini.
Ce guide propose aux équipes de conception, de fabrication, de qualité et d’approvisionnement une démarche pratique, de la question « Faut-il appliquer un revêtement ? » à une spécification prête à transmettre au fournisseur. Il précise aussi quelles affirmations doivent être vérifiées à partir de la fiche technique du matériau retenu et d’un assemblage représentatif revêtu.
À quoi sert la tropicalisation, et quelles sont ses limites ?
Un revêtement de tropicalisation est une fine couche de polymère appliquée sur certaines zones d’un circuit imprimé équipé de ses composants afin de renforcer son isolation face à l’environnement. Il épouse la surface de l’assemblage au lieu de remplir tout le boîtier. Il vise à protéger les circuits imprimés contre certains effets électriques et corrosifs de l’humidité, des particules et des gaz agressifs ; il ne rend pas tous les assemblages étanches à l’eau ni indestructibles sur le plan mécanique.
Dans son projet sur la protection contre les agressions de l’environnement, iNEMI recense l’humidité, les particules et les gaz corrosifs parmi les menaces pertinentes. Le projet compare également différents environnements d’essai. Cette distinction est importante : la crédibilité d’un revêtement dépend du modèle d’exposition utilisé pour le qualifier.
Un revêtement de tropicalisation pour circuit imprimé ne remplace ni le drainage, ni la ventilation, ni l’étanchéité des connecteurs, ni la conception des lignes de fuite et des espacements, ni les finitions résistantes à la corrosion, ni un boîtier adapté. Il n’adhère pas non plus de manière fiable sur des résidus de flux, de l’huile de procédé, de la poussière ou de l’humidité emprisonnée.
Qu’est-ce que la tropicalisation d’un circuit imprimé ?
La tropicalisation d’un circuit imprimé consiste à appliquer de façon sélective un film polymère diélectrique qui épouse les composants, les joints de soudure et les surfaces du circuit. Les connecteurs, points de test, interrupteurs et interfaces thermiques repérés sur le plan restent sans revêtement. Le matériau, la polymérisation, l’épaisseur et les critères d’acceptation dépendent de la formulation et de l’exposition.
Erreur fréquente
La consigne « revêtir toute la carte » ne constitue pas une spécification technique exploitable. Un plan utilisable indique les zones à revêtir, les zones à préserver, le débordement toléré, les emplacements de mesure et les preuves requises pour accepter l’assemblage fini.
Grille des 4 expositions : quand tropicaliser un circuit imprimé
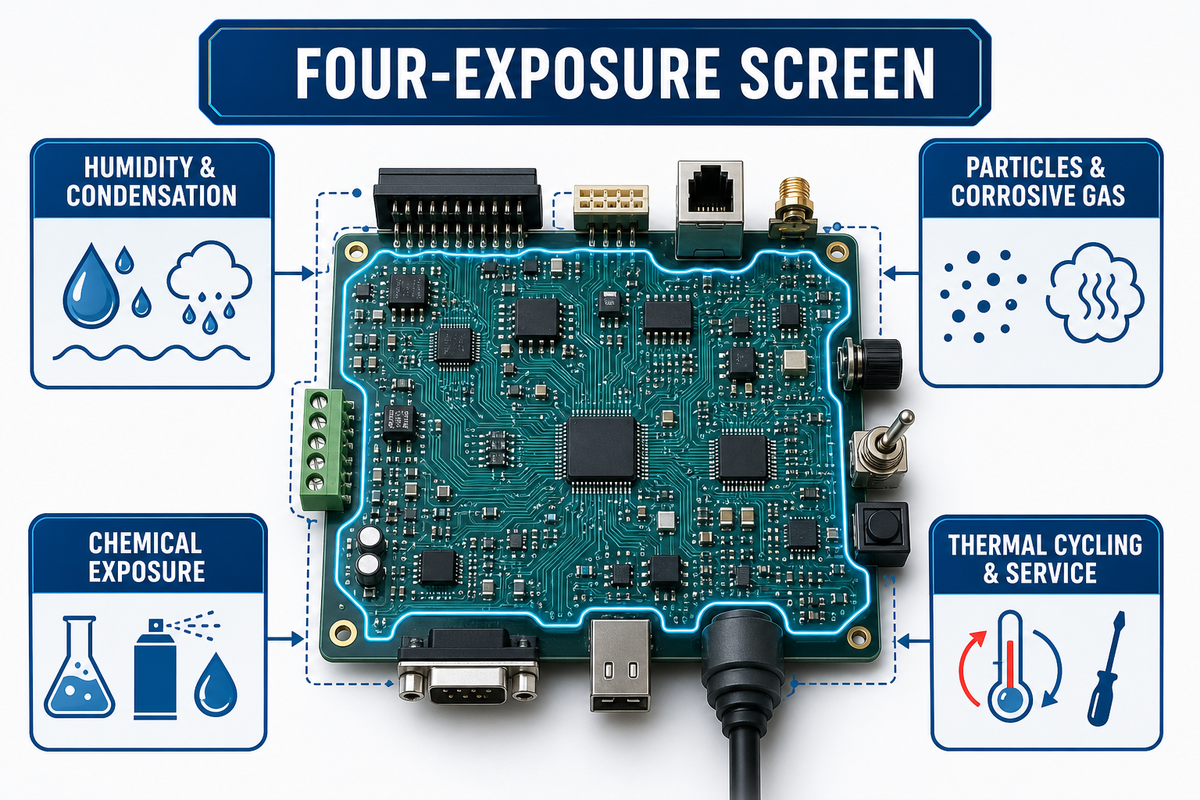
Utilisez la grille des 4 expositions pour transformer une préoccupation vague de fiabilité en une décision qui peut être examinée. Pour chaque exposition, consignez le mécanisme de défaillance plausible, déterminez si le revêtement réduit le risque et précisez quel dispositif du boîtier, de la conception, du matériau ou de la maintenance doit aussi fonctionner. Le compte rendu du projet iNEMI rappelle que l’environnement d’essai choisi doit correspondre à la menace : la simple mention « environnement sévère » ne suffit pas.
Cette grille porte sur l’exposition à l’environnement, et non sur l’ensemble des décisions relatives à l’isolation électrique. Évaluez séparément la coordination de l’isolation si la protection contre la pollution doit justifier une réduction des distances d’isolement ou des lignes de fuite. La norme IEC 60664-3:2016 traite des assemblages protégés par revêtement, enrobage ou moulage et distingue l’amélioration du microenvironnement de type 1 de la protection de type 2, considérée comme équivalente à une isolation solide. Suivez cette démarche uniquement dans le cadre des normes maîtrisées et des preuves de qualification du programme.
| Signal d’exposition | Risque de défaillance | Pertinence du revêtement | Autre dispositif à vérifier | Preuve à demander |
|---|---|---|---|---|
| Humidité, condensation ou cycles d’humidification et de séchage | Chemins de fuite et corrosion | Souvent pertinent, en particulier entre des conducteurs sous tension | Étanchéité du boîtier, drainage, ventilation, espacement | Essai environnemental sur un circuit imprimé représentatif |
| Particules, sel, gaz soufrés ou corrosifs | Dépôts, croissance dendritique, dégradation de la finition | Pertinent si le film recouvre les zones vulnérables concernées | Filtration, choix de la finition, boîtier et circulation de l’air | Justification de la qualification en fonction de l’exposition |
| Vapeurs ou projections de produits chimiques, détergents, carburants ou huiles | Gonflement, ramollissement, fissuration, perte d’adhérence | Uniquement après vérification de la compatibilité de la formulation | Compatibilité des matériaux et barrières contre les projections | Essai de compatibilité avec le produit retenu |
| Cycles thermiques, vibrations et maintenance prévue sur site | Fissuration du film, joints soumis à des contraintes, accès coûteux | Dépend de la souplesse, de la géométrie et de la stratégie de réparation | Maintien mécanique, différence de dilatation, accès pour la maintenance | Essai de cyclage et essai de retouche documenté |
Exemple illustratif : un capteur extérieur est installé dans un boîtier réputé étanche, mais les variations quotidiennes de température font entrer de l’air humide par le passage de câble. Les évaluateurs ne devraient pas choisir immédiatement un revêtement de tropicalisation en silicone. Il faut d’abord vérifier l’étanchéité du câble, le drainage, l’interface du connecteur, le risque de condensation sous tension et la méthode de maintenance, puis tester un revêtement présélectionné sur l’assemblage réel.
La tropicalisation est-elle toujours nécessaire ?
La tropicalisation n’est pas toujours nécessaire. Un circuit imprimé installé dans un boîtier propre et maîtrisé peut tirer peu de bénéfices d’un matériau et d’une étape de procédé supplémentaires. Ce choix peut être peu judicieux si les composants changent souvent, si les connecteurs ne peuvent pas être masqués de manière fiable ou si une refonte du boîtier élimine plus efficacement l’exposition.
Types de revêtements de tropicalisation : acrylique, silicone, polyuréthane, époxy et parylène
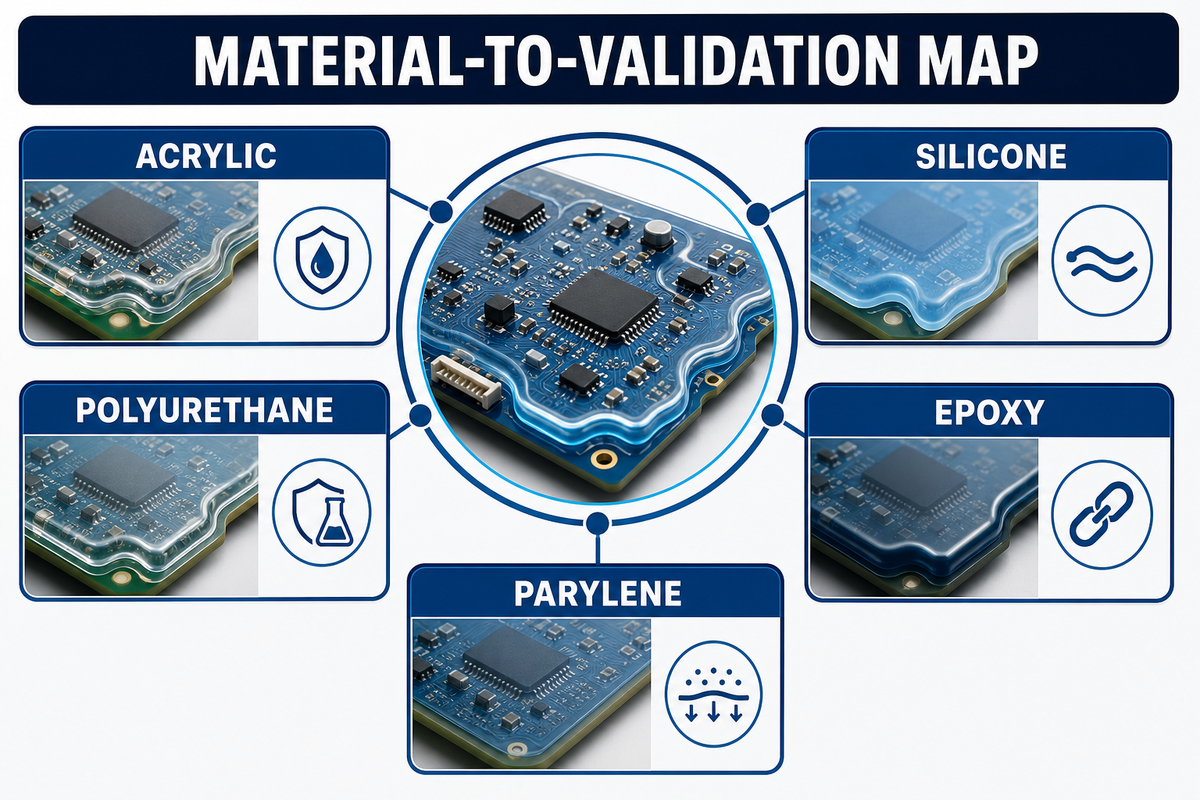
Cinq familles courantes de revêtements de tropicalisation répondent à différentes combinaisons d’exposition, de procédé et de besoins de maintenance. Ces catégories de revêtements pour circuits imprimés servent à orienter la sélection ; elles ne sont pas interchangeables dans une spécification. L’acrylique est souvent facile à appliquer et à retoucher ; certains revêtements souples, notamment les silicones adaptés, peuvent convenir aux cycles thermiques ; le polyuréthane peut répondre aux expositions chimiques et à l’abrasion ; l’époxy est résistant, mais plus difficile à retoucher ; le parylène est déposé en phase vapeur et permet de traiter des géométries complexes.
Ce ne sont que des indications, pas une spécification de performance. Les formulations polymérisées peuvent varier au sein d’une même famille par leurs additifs, leur mécanisme de polymérisation, leur viscosité, leur adhérence, leur épaisseur maximale et leur compatibilité avec les substrats. Les limites documentées dans une étude évaluée par des pairs sur le retrait de revêtements acryliques montrent pourquoi il ne faut pas généraliser à toutes les familles les résultats obtenus avec une formulation et une opération précises. La fiche technique du revêtement retenu et les essais sur un circuit représentatif doivent primer sur toute comparaison générique.
| Famille | Question utile pour la présélection | Procédé à préciser | Enjeu lié aux retouches | Preuves de validation |
|---|---|---|---|---|
| Acrylique | La facilité de maintenance est-elle une exigence prioritaire ? | Gestion des solvants, évaporation et preuve de polymérisation complète | Souvent plus facile à retoucher, mais la compatibilité du produit de retrait doit être prouvée | Fiche technique, contrôle d’adhérence, essai d’exposition, essai de retouche |
| Silicone | La souplesse et les mouvements thermiques seront-ils déterminants ? | Chimie de polymérisation de la résine silicone, dépendance à l’humidité, maîtrise de la contamination | Le retrait peut être difficile et les résidus peuvent nuire à la réparation | Essai de cyclage, essai de compatibilité, démonstration de réparation |
| Polyuréthane (uréthane) | Quels produits chimiques et quels types d’abrasion sont plausibles ? | Maîtrise du mélange ou de l’humidité, profil de polymérisation, protection des opérateurs | Un film plus résistant peut allonger le temps de retrait | Compatibilité chimique, dossier de polymérisation, méthode de retouche |
| Époxy | La résistance de la barrière prime-t-elle sur l’accès pour les réparations sur site ? | Rapport de mélange, durée de vie en pot, polymérisation et contraintes autour des composants | Le retrait risque d’endommager les composants ou le stratifié | Essai sur éprouvette et assemblage, examen des risques liés aux réparations |
| Parylène | La géométrie complexe justifie-t-elle un procédé spécialisé en phase vapeur ? | Dépôt sous vide, masquage, amélioration de l’adhérence | Le retrait localisé et le nouveau masquage exigent une méthode définie | Dossier de dépôt, vérification de la couverture, essai de réparation |
Quel est le meilleur revêtement de tropicalisation pour un circuit imprimé ?
Aucun revêtement n’est le meilleur dans toutes les applications. Le type de revêtement de tropicalisation le plus adapté est celui dont la formulation résiste à l’exposition et convient à la géométrie, à la polymérisation, au contrôle et aux retouches, tout en tolérant les variations de fabrication. Chaque type de revêtement comprend des produits aux additifs, conditions de polymérisation et limites de compatibilité différents. Comparez les fiches techniques actuelles des fournisseurs, consignez les raisons pour lesquelles chaque candidat satisfait aux critères et validez les produits présélectionnés sur des circuits conçus pour la production, en suivant le plan de contrôle et de maintenance spécifié, plutôt qu’en vous fiant au nom d’une famille ou à une consigne d’application générale.
Comment choisir le matériau adapté à l’environnement de fonctionnement
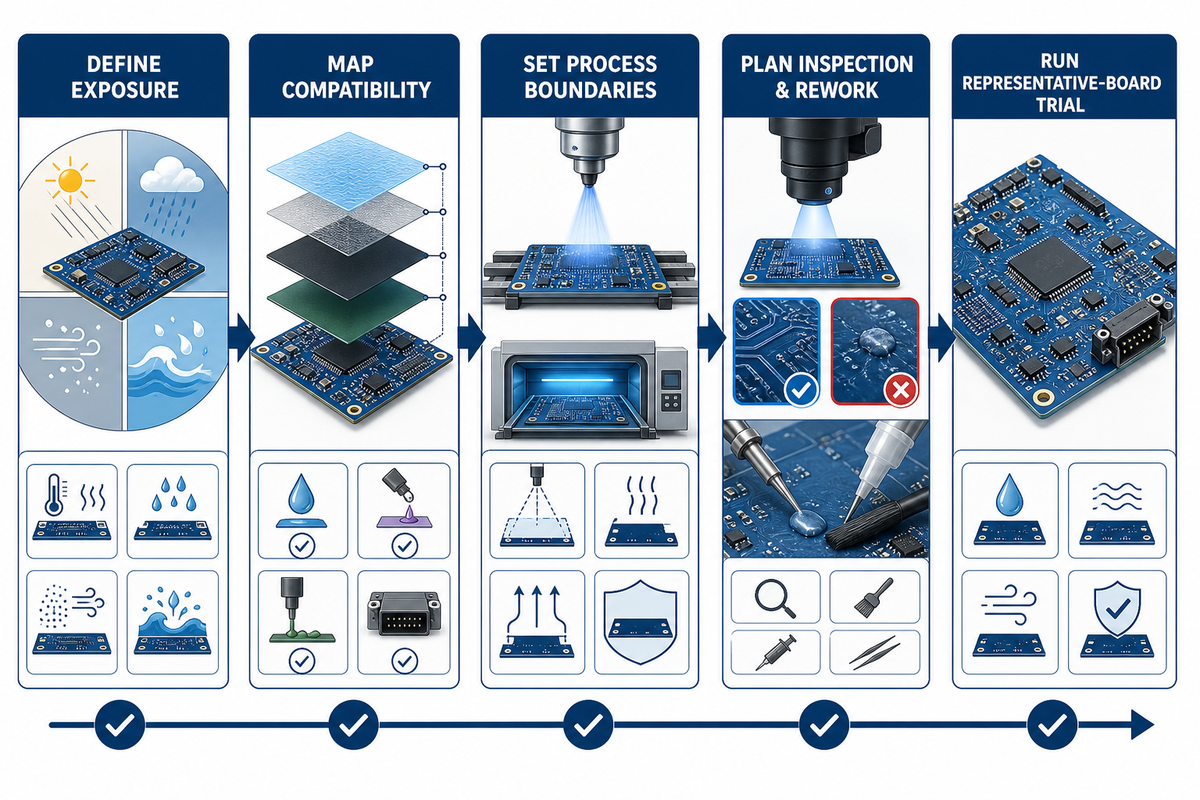
Pour choisir un revêtement de tropicalisation adapté, procédez par éliminations successives. Commencez par définir les expositions plausibles et un environnement d’essai représentatif ; le compte rendu d’iNEMI sur l’évaluation des revêtements montre pourquoi le choix de l’essai est déterminant. Écartez les formulations incompatibles avec les composants ou les limites de polymérisation, vérifiez que le procédé d’application permet d’atteindre la géométrie requise, et ne retenez que les candidats adaptés au programme, avec un plan de contrôle et de réparation réalisable. L’approbation finale doit reposer sur des assemblages représentatifs.
- Définissez d’abord l’exposition. Précisez les cycles de température de l’air humide, les contaminants, les produits de nettoyage, les gaz corrosifs, les variations de température ou les contraintes mécaniques. « À l’extérieur » et « site pétrolier et gazier » ne décrivent pas des conditions.
- Ensuite, établissez la compatibilité. Vérifiez le masque de soudure, les boîtiers des composants, les étiquettes, les connecteurs, les élastomères, les adhésifs et tout matériau susceptible d’empêcher la polymérisation ou de perdre son adhérence.
- Puis définissez les limites du procédé. Déterminez les conditions de polymérisation autorisées, le temps de cycle de la ligne, les opérations de masquage, l’accès pour l’application sélective et les zones sujettes aux effets d’ombre ou à l’accumulation du revêtement.
- N’approuvez pas le choix sans examiner les plans de contrôle et de retouche. Comment documenter la couverture, les zones à préserver, la polymérisation et les rebuts ? Que faire si un composant doit être retiré et si le revêtement doit être réappliqué ?
- Enfin, réalisez un essai sur des circuits représentatifs. Utilisez des circuits conçus pour la production, les composants, l’équipement d’application, les masques, les produits de nettoyage, les conditions de polymérisation, le plan de contrôle et le plan de retouche prévus.
Exemple illustratif : un contrôleur industriel réparable est exposé à des solvants près d’un bord, mais comporte sur toute sa surface des relais remplaçables et des points de test. Un film résistant aux produits chimiques peut sembler intéressant, jusqu’à ce que l’on prenne en compte les risques du retrait, la répétabilité du masquage et le temps de réparation. La solution privilégiée pourrait alors être une couverture sélective complétée par une barrière plus efficace au niveau du boîtier, plutôt qu’un revêtement maximal sur toute la surface.
Le choix d’une famille de matériaux réduit le nombre de possibilités. La spécification réelle définit la formulation retenue, le procédé d’application maîtrisé et les preuves d’acceptation obtenues sur l’assemblage représentatif.
Procédé de tropicalisation des circuits imprimés : nettoyer, masquer, appliquer, polymériser et contrôler
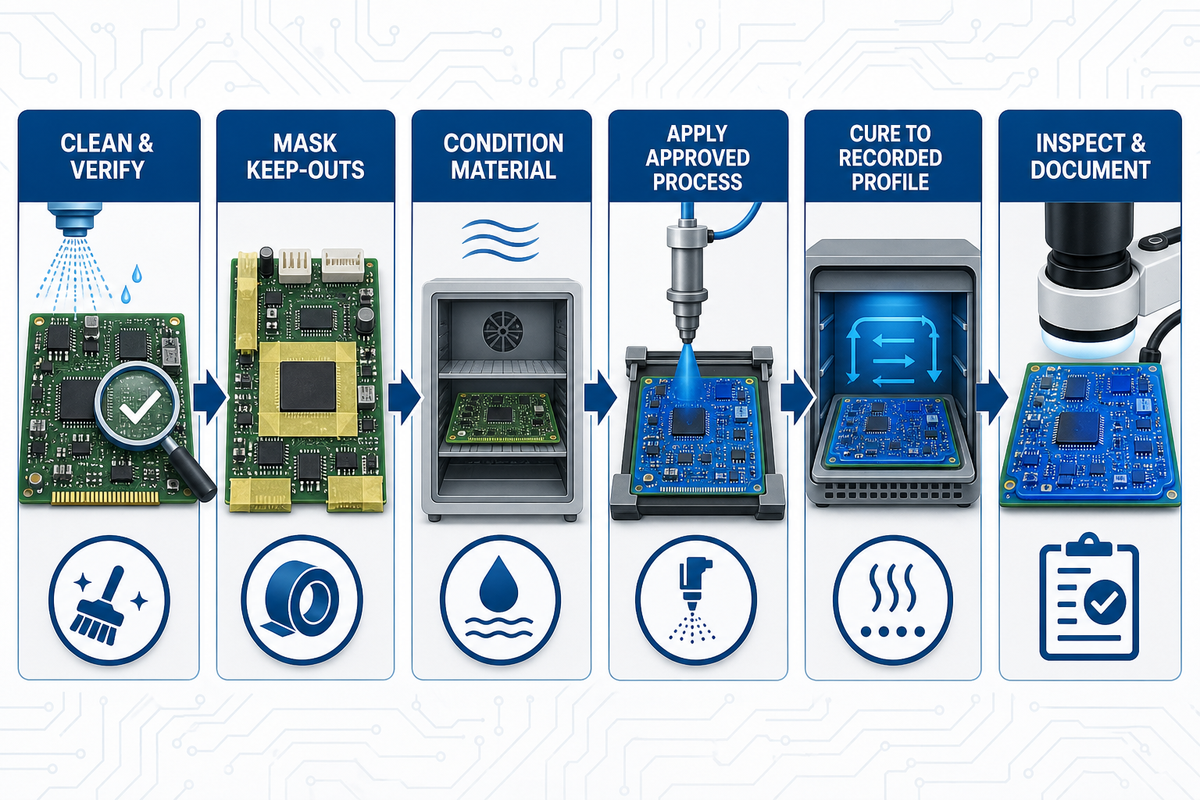
Un procédé maîtrisé de tropicalisation des circuits imprimés relie chaque opération à un enregistrement d’acceptation. Le nettoyage prépare le circuit, le masquage protège les zones fonctionnelles à préserver définies au plan, le dépôt applique le matériau, la polymérisation forme le film souhaité et le contrôle détermine si le résultat est satisfaisant. Le tableau officiel des révisions IPC distingue les recommandations d’application des exigences de qualification et de performance ; les valeurs réelles du procédé doivent figurer dans les documents maîtrisés du programme. Si les preuves manquent à une étape, le diagnostic des défaillances ultérieures devient difficile.
- Commencez par nettoyer et vérifier. Éliminez les résidus de flux, les huiles, la poussière et l’humidité au moyen d’un procédé compatible avec l’assemblage. La mention « sans nettoyage » ne prouve pas que les résidus sont compatibles avec le revêtement retenu : une étude menée en 2024 sur trois revêtements a montré que l’état des résidus influait sensiblement sur l’adhérence et la protection dans les conditions d’essai. Considérez ce résultat comme un avertissement sur la compatibilité, pas comme un classement universel. Définissez ce qu’est un circuit propre et sec, et conservez les enregistrements de procédé pertinents.
- Après le nettoyage, masquez les zones à préserver définies. Protégez les contacts des connecteurs, les points de test, les interrupteurs, les dispositifs de réglage, les zones de mise à la terre, les interfaces thermiques et les autres zones exclues conformément au plan. Contrôlez le masquage avant d’appliquer le revêtement.
- Avant l’application, préparez le matériau. Respectez les consignes du fournisseur retenu concernant le mélange, la dilution, la viscosité, la température, la filtration, la durée de vie en pot et la manipulation. Ne reprenez pas les valeurs génériques d’une autre résine ou d’un autre produit.
- Pour le dépôt, commencez par appliquer le revêtement selon le procédé approuvé. L’application au pinceau peut convenir à une retouche localisée avec un revêtement liquide ; la pulvérisation manuelle offre de la souplesse ; le trempage peut assurer une production répétable, au prix d’un masquage exigeant ; l’application sélective cible les zones programmées.
- Dans des conditions maîtrisées, polymérisez selon un profil consigné. La polymérisation peut dépendre du temps, de la température, de l’humidité, d’une exposition aux ultraviolets ou de plusieurs mécanismes combinés.
- Lors de la validation technique avant fabrication, contrôlez, démasez et documentez. Vérifiez la couverture, les zones à préserver, les bulles, les vides, les coulures, les accumulations, les contaminations, les dommages et les emplacements où l’épaisseur doit être mesurée.
Note technique
Le temps de polymérisation et l’épaisseur de revêtement spécifiée dépendent du produit et du procédé. Indiquez la révision et la date de révision de la fiche technique du fabricant ; pour mesurer l’épaisseur, décrivez la méthode d’essai, en précisant où et comment les mesures sont effectuées ; consignez les résultats de polymérisation et d’acceptation sur la fiche suiveuse. Des « données trouvées sur le Web » ne remplacent pas des données produit vérifiées.
Comment appliquer un revêtement de tropicalisation sur un circuit imprimé ?
Préparez un assemblage propre et sec, masquez les zones à préserver repérées au plan, préparez le matériau choisi et appliquez-le selon un procédé approuvé : au pinceau, par pulvérisation, par trempage, par dosage ou par application sélective. Faites polymériser le produit dans les conditions documentées. Contrôlez la couverture, les exclusions, les défauts et les points de mesure spécifiés ; associez au produit fini les enregistrements du lot de matériau, de la recette, de la polymérisation et du contrôle. Vérifiez la durée de vie en pot, la viscosité et les réglages de l’équipement à partir des données produit à jour et de la fiche suiveuse de production approuvée. Testez le parcours programmé sur des circuits représentatifs avant de lancer la production en série.
Traduire les recherches en exigences maîtrisées
Considérez un guide sur la tropicalisation ou une page promettant tout ce qu’il faut savoir sur la tropicalisation comme de simples ressources d’orientation. Ils ne remplacent ni les données de conception du circuit imprimé, ni les propriétés vérifiées du revêtement, ni une application maîtrisée du revêtement.
Pour choisir un revêtement, commencez par l’exposition, la compatibilité, la polymérisation, le contrôle et l’accès pour la maintenance. Les avantages de la tropicalisation dépendent de cette adéquation globale, et non du nom de la famille de matériaux.
Avant d’appliquer le revêtement de tropicalisation, qualifiez l’équipement et la recette retenus sur l’assemblage. Plusieurs procédés permettent d’appliquer un revêtement de tropicalisation, notamment une application au pistolet de pulvérisation maîtrisée, mais le nom de l’équipement ne définit à lui seul ni la couverture ni les critères d’acceptation.
Des affirmations comme « le revêtement de tropicalisation est un film protecteur » et « le revêtement de tropicalisation est appliqué après l’assemblage » ne constituent pas des spécifications complètes. Ne définissez pas la tropicalisation par une simple désignation générique du procédé.
Remplacez toute épaisseur sèche approximative du revêtement par des limites maîtrisées et des emplacements définis avant et après l’application. Incluez les broches, les bords, les zones d’ombre et tout métal exposé sous le revêtement ; la chimie du matériau et les conditions de polymérisation forment le revêtement polymère que le plan de contrôle doit évaluer.
Épaisseur, couverture, zones à préserver et contrôle
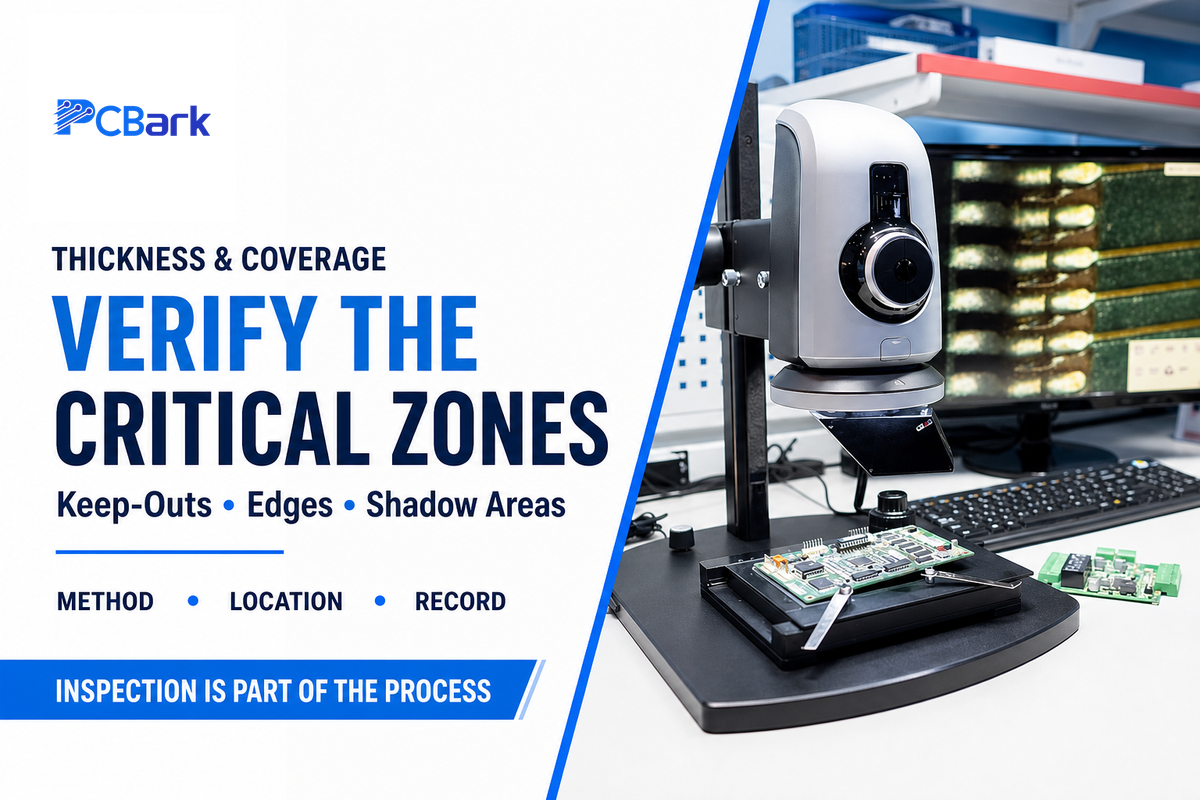
Le contrôle d’un revêtement de tropicalisation doit répondre à deux questions indépendantes : le revêtement est-il présent là où il est nécessaire pour protéger et absent là où il est inutile et risque de gêner le fonctionnement ? La mesure de l’épaisseur en un seul point ou d’une valeur moyenne ne permet de répondre à aucune de ces questions. La conception et le plan de contrôle doivent définir les zones, les limites, les points de référence pour l’épaisseur, les critères de défaut et les méthodes de mesure.
- Consignez le fabricant et le numéro de lot ou de lot de fabrication du revêtement, le parcours de procédé, la méthode de polymérisation, la date et les résultats.
- Contrôlez les éléments critiques des composants ainsi que les zones planes et dégagées du stratifié du circuit imprimé. Examinez les broches, les bords et les zones d’ombre où le revêtement risque de manquer ou de s’accumuler.
- Vérifiez la conformité à des endroits tels que les faces et les corps des connecteurs, les contacts exposés, les points de test, les actionneurs d’interrupteur, les surfaces de contact des dissipateurs thermiques et les points de mise à la terre définis.
- Utilisez la méthode spécifiée de mesure du film humide et sec aux points de test définis ; le contrôle visuel est complémentaire, mais ne suffit pas à lui seul.
- Documentez les défauts, leur traitement, le matériau de retouche, la polymérisation locale et le nouveau contrôle.
La fluorescence sous ultraviolet peut faciliter le contrôle de la couverture si la formulation comprend un traceur adapté. WO2009120951A2 décrit une méthode automatisée reposant sur une caméra. Il s’agit d’un exemple de brevet attribué à Nordson, et non d’une norme indépendante, d’une exigence universelle ou d’une technologie appartenant à PCBark. Le tableau officiel des révisions IPC recense les documents applicables aux revêtements, mais les emplacements de contrôle et les limites d’acceptation doivent provenir de la spécification maîtrisée du programme.
Comment mesurer l’épaisseur et la couverture d’un revêtement de tropicalisation ?
Utilisez une méthode approuvée, avec des emplacements de mesure définis et des limites issues de la spécification applicable ou de la documentation produit. Le contrôle visuel permet de détecter les coulures, vides, bulles, accumulations et débordements sur les zones à préserver ; la fluorescence sous ultraviolet peut aider à vérifier la couverture si la formulation contient un traceur adapté. Selon le produit et l’assemblage, les preuves relatives à l’épaisseur peuvent provenir de mesures du film humide, d’éprouvettes polymérisées, de méthodes de mesure du film sec ou de coupes transversales. Consignez la méthode utilisée pour répondre à chaque critère d’acceptation.
Questions sur les normes, la qualification et la documentation
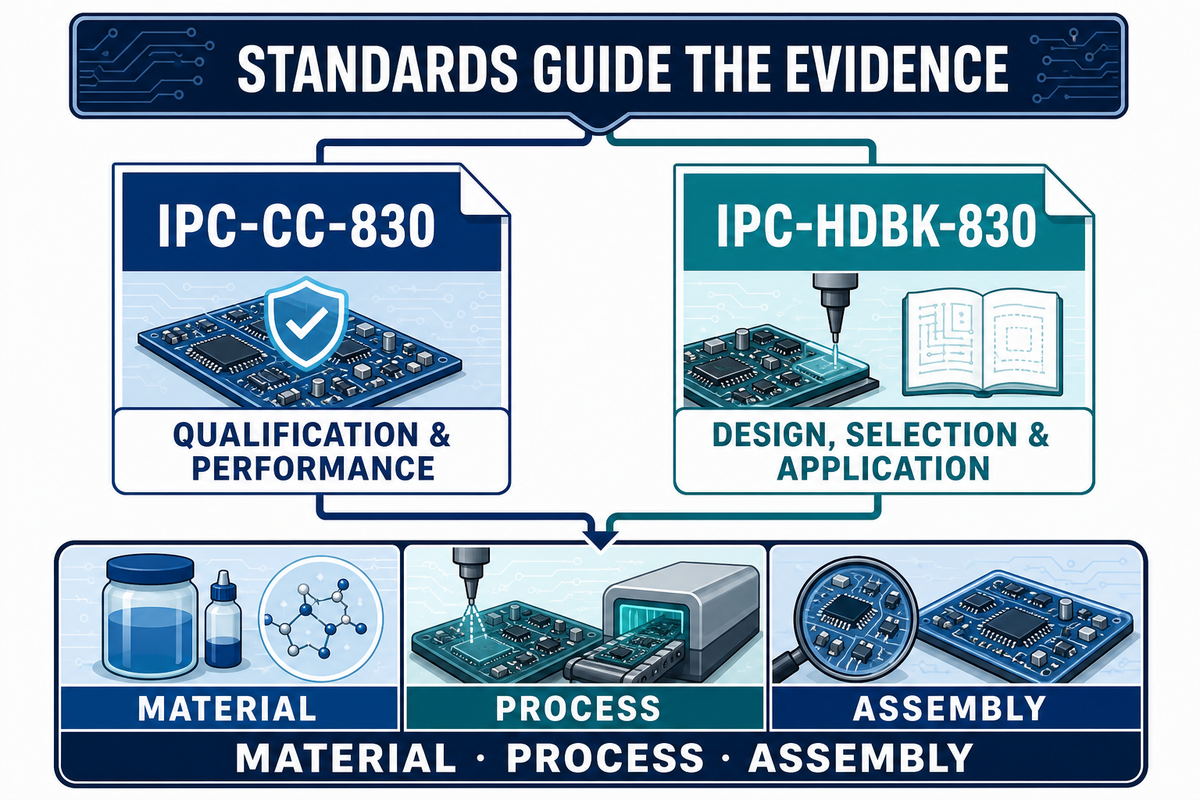
Les normes doivent guider l’examen des preuves, et non servir de label vague. L’historique public des révisions IPC distingue un document consacré à la qualification et aux performances d’un guide sur les méthodes d’application. Le titre public de l’un ou l’autre ne prouve pas, à lui seul, qu’un fournisseur, un matériau, un procédé ou un assemblage fini satisfait aux critères d’acceptation du programme.
| Document | Périmètre vérifié publiquement | Autres éléments que l’acheteur doit demander |
|---|---|---|
| IPC-CC-830, révision C | Qualification et performances des composés isolants électriques pour assemblages à câblage imprimé | Identité du matériau, preuves de qualification, périmètre d’essai applicable, documents en vigueur et plan d’acceptation de l’assemblage |
| IPC-HDBK-830, révision A | Recommandations pour la conception, le choix et l’application des revêtements de tropicalisation | Recommandations appliquées à la conception des circuits, aux zones à préserver, au choix du procédé, au contrôle et aux retouches |
Les titres exacts et les lignes de révision figurent dans le tableau officiel des révisions des documents IPC. Cette page publique ne fournit aucune valeur universelle d’épaisseur de revêtement, de profil de polymérisation ou d’acceptation du circuit fini ; ces détails doivent donc figurer dans les documents maîtrisés qui régissent effectivement le programme.
Demandez si les preuves portent sur le matériau de revêtement, le procédé d’application ou l’assemblage terminé. Il s’agit d’affirmations distinctes. Demandez également la révision de la fiche technique, la traçabilité des lots, la fiche suiveuse du procédé, les règles de notification des modifications, la méthode de traitement des défauts et les enregistrements conservés pour les circuits finis.
Revêtement de tropicalisation ou enrobage : choisir une stratégie de protection, pas un nom de produit
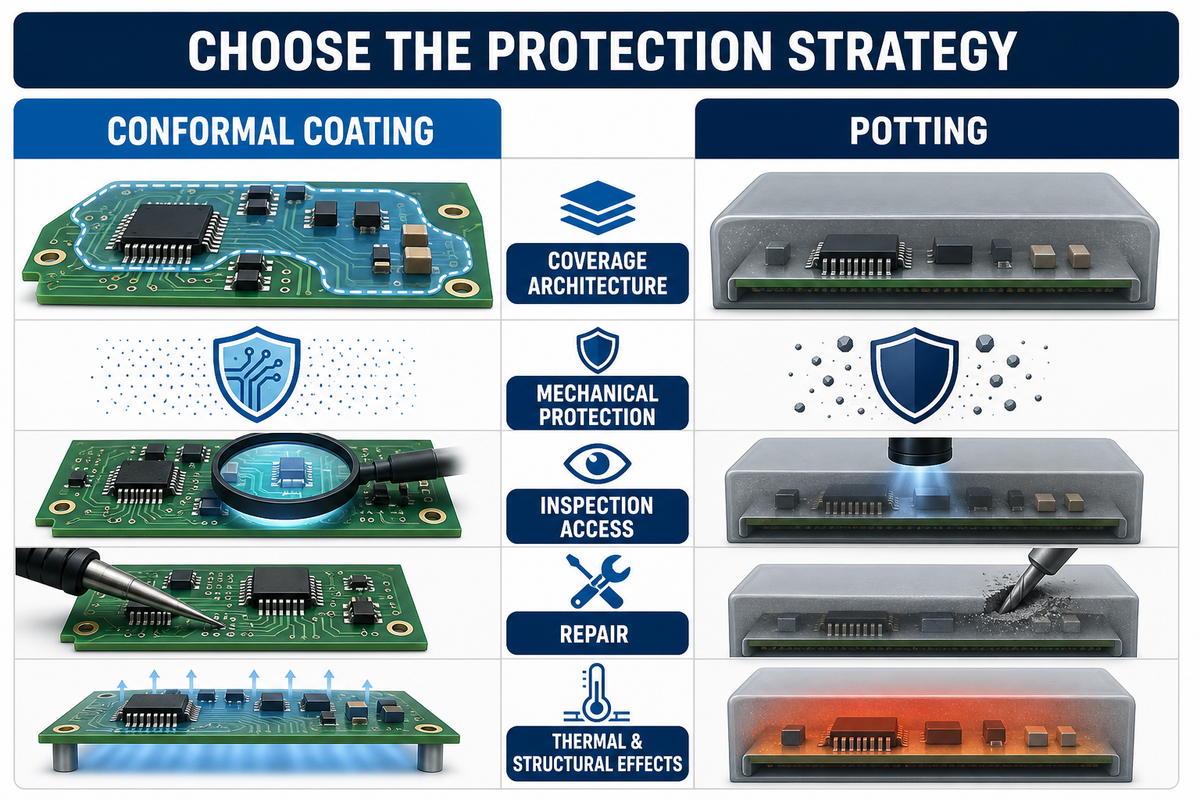
Le revêtement de tropicalisation préserve l’accès et épouse la surface de l’assemblage ; l’enrobage entoure une plus grande partie de l’assemblage dans un volume de matériau plus important. Le revêtement convient généralement aux risques de contamination et d’isolation électrique lorsque le contrôle et les réparations restent nécessaires. Le compte rendu du projet iNEMI étaye le volet de protection contre les agressions de l’environnement, mais ne compare pas les revêtements à l’enrobage. L’enrobage est envisagé lorsqu’une encapsulation et une protection mécanique renforcées justifient une masse supplémentaire, une modification du transfert thermique et des retouches difficiles.
| Critère de décision | Revêtement de tropicalisation | Enrobage ou encapsulation |
|---|---|---|
| Architecture de la couverture | Film de surface fin et sélectif | Assemblage entouré d’un volume de matériau plus important |
| Protection mécanique | Limitée ; dépend du film et de la géométrie | Peut être nettement supérieure, selon la formulation et la conception |
| Accès pour le contrôle | Souvent préservé grâce aux zones prévues à cet effet | Limité après l’encapsulation |
| Réparation | Possible si une méthode validée de retrait et de réapplication existe | Souvent difficile ou destructive |
| Effets thermiques et structurels | Généralement plus limités, mais la compatibilité doit être vérifiée | La masse du matériau, la dilatation, les contraintes et le transfert thermique nécessitent une analyse du système |
Inconvénients, retouches et modes de défaillance à anticiper
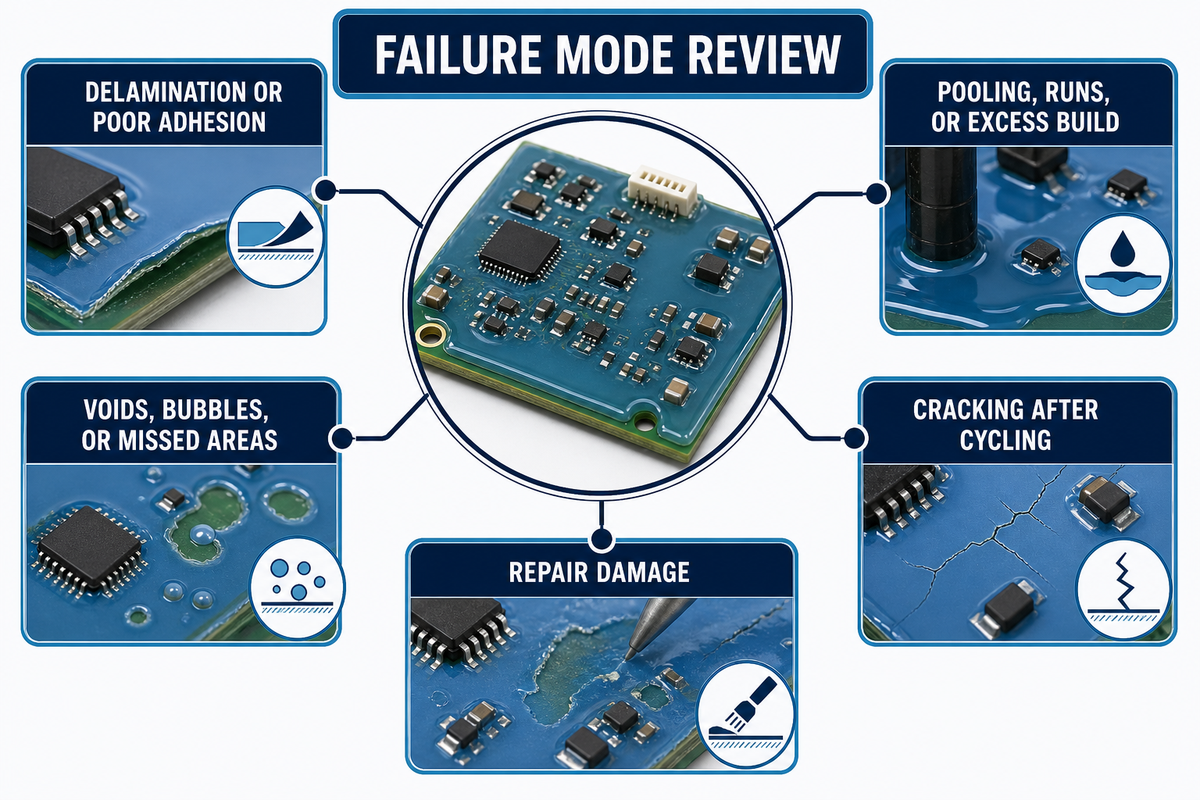
Chaque assemblage de cartes électroniques avec revêtement ajoute des étapes de dépôt de matière, de masquage, de polymérisation, de contrôle et de documentation. Le revêtement peut gêner l’accès des sondes, dissimuler une contamination, compliquer les retouches de soudure ou emprisonner un défaut de procédé sous une surface d’apparence impeccable. Ces compromis sont maîtrisables uniquement si le retrait, la réparation locale, la réapplication du revêtement et le nouveau contrôle sont qualifiés avant la production.
Dans une étude évaluée par des pairs sur des solvants plus sûrs, des chercheurs examinent le retrait d’un revêtement de protection acrylique. Leurs résultats montrent pourquoi le choix du solvant et les mesures de contrôle de l’exposition sont importants, mais ne constituent pas une méthode universelle de retrait. Les systèmes à base de polyuréthane et de silicone sont explicitement présentés comme plus difficiles à retirer.
Le retrait doit s’accompagner de précautions de sécurité
Pour retirer un revêtement de protection, utilisez une instruction de travail adaptée au revêtement, vérifiez la compatibilité, mettez en place des mesures locales de contrôle de l’exposition et définissez les limites du nouveau contrôle. Les affirmations selon lesquelles les revêtements de protection peuvent être pelés ne décrivent que certains matériaux et certaines conditions ; il n’existe pas de méthode courante unique de retrait des revêtements qui convienne à toutes les résines et à tous les assemblages.
Des résultats de recherche tels que « le retrait du revêtement consiste simplement à… » ou « brûler simplement le revêtement » ne constituent pas des instructions de production sûres. Chauffer le revêtement avec un fer à souder peut exposer le circuit imprimé, les composants électroniques, l’opérateur et les joints à des risques thermiques ou de décomposition non maîtrisés ; toute méthode thermique exige donc une procédure validée et des mesures de contrôle appropriées.
Certaines sources indiquent que le micro-sablage retire le revêtement de protection dans une zone locale. On trouve aussi la formulation « le sablage retire le revêtement de protection », mais aucune des deux ne précise le média, la pression, le masquage, les limites du substrat, le contrôle des résidus ni les critères d’acceptation ; qualifiez tous ces paramètres avant toute utilisation en production.
| Mode de défaillance | Question probable sur le procédé | Réponse requise |
|---|---|---|
| Délamination ou mauvaise adhérence | La surface était-elle propre, sèche et compatible ? | Isoler le lot, vérifier la préparation et renouveler les contrôles d’adhérence |
| Vides, bulles ou zones masquées non revêtues | La viscosité, l’angle d’application ou la géométrie des composants électroniques a-t-elle empêché le revêtement de couvrir la zone ? | Corriger les paramètres du procédé et contrôler à nouveau les zones critiques |
| Accumulations, coulures ou épaisseur locale excessive | La quantité de matière appliquée était-elle excessive ou l’écoulement entravé ? | Examiner la géométrie, la recette, la polymérisation et le critère d’acceptation local |
| Fissuration après les cycles | Le film est-il compatible avec les mouvements thermiques et mécaniques ? | Revoir le matériau, l’épaisseur, la géométrie et la qualification en cyclage |
| Réparer les dommages | La chimie utilisée pour le retrait et l’exposition à la chaleur ont-elles été validées ? | Utiliser une instruction de travail adaptée au revêtement et définir la limite de réapplication |
Quels sont les inconvénients d’un revêtement de protection ?
Le revêtement de protection augmente le coût des matériaux, le temps de cycle, les contrôles et les exigences de maîtrise du procédé. Les défauts du revêtement, tels que les accumulations, les vides ou le dépassement des zones interdites, peuvent compromettre les performances. Le film peut gêner l’accès des sondes et les retouches ; un retrait inadapté peut endommager l’ensemble de l’assemblage.
Considérations relatives aux circuits imprimés pour les environnements sévères et l’aérospatiale
Dans les programmes destinés aux environnements sévères, le revêtement doit être considéré comme un élément d’un plan plus large visant à garantir la durabilité des circuits imprimés. Les matériaux, l’empilement des couches, les finitions, les terminaisons des composants électroniques, la propreté, la conception du boîtier, le procédé d’assemblage, les contrôles, les essais, la traçabilité et la stratégie de maintenance déterminent toujours si le circuit imprimé complet peut répondre aux exigences liées à l’exposition prévue.
Pour les programmes à plus fortes conséquences, l’examen doit relier l’exigence relative au revêtement aux preuves d’acceptation propres au programme. Tout essai accéléré choisi doit représenter la menace visée ; les travaux de l’iNEMI comparant les environnements d’essai aux gaz corrosifs montrent pourquoi l’environnement d’essai relève d’un choix d’ingénierie, et non d’une case générique à cocher.
Les programmes spatiaux et sensibles à la contamination soulèvent une autre question de preuve : le dégazage sous vide. Le guide de la base de données sur le dégazage de la NASA inclut les revêtements de protection et consigne des mesures telles que la perte de masse totale, les matières volatiles condensables recueillies et la reprise de vapeur d’eau, ainsi que les conditions de polymérisation propres à chaque matériau. Utilisez les résultats de la base de données pour étayer votre sélection, puis vérifiez la formulation exacte, l’état de polymérisation et les exigences propres au lot ou au programme ; les changements de formulation et de procédé peuvent limiter la transposabilité des résultats.
Prenons l’exemple d’un assemblage de commande destiné à un système avionique, soumis à des cycles de basse pression, à des variations de température extrêmes, à des restrictions de maintenance et à des exigences de traçabilité. Un revêtement peut être justifié, mais le programme doit toujours prévoir un examen de compatibilité, la spécification des zones interdites, des circuits imprimés représentatifs, une polymérisation maîtrisée, des rapports de contrôle et une procédure de décision pour les réparations.
Consultez la page de PCBark sur les considérations relatives à la fabrication de circuits imprimés pour l’aérospatiale pour un contexte plus large fourni par l’entreprise sur la fabrication et l’assemblage. Cette page ne sert pas ici de preuve indépendante de la qualification ou des performances du revêtement.
La matrice RFQ de maîtrise des procédés pour les assemblages de circuits imprimés avec revêtement
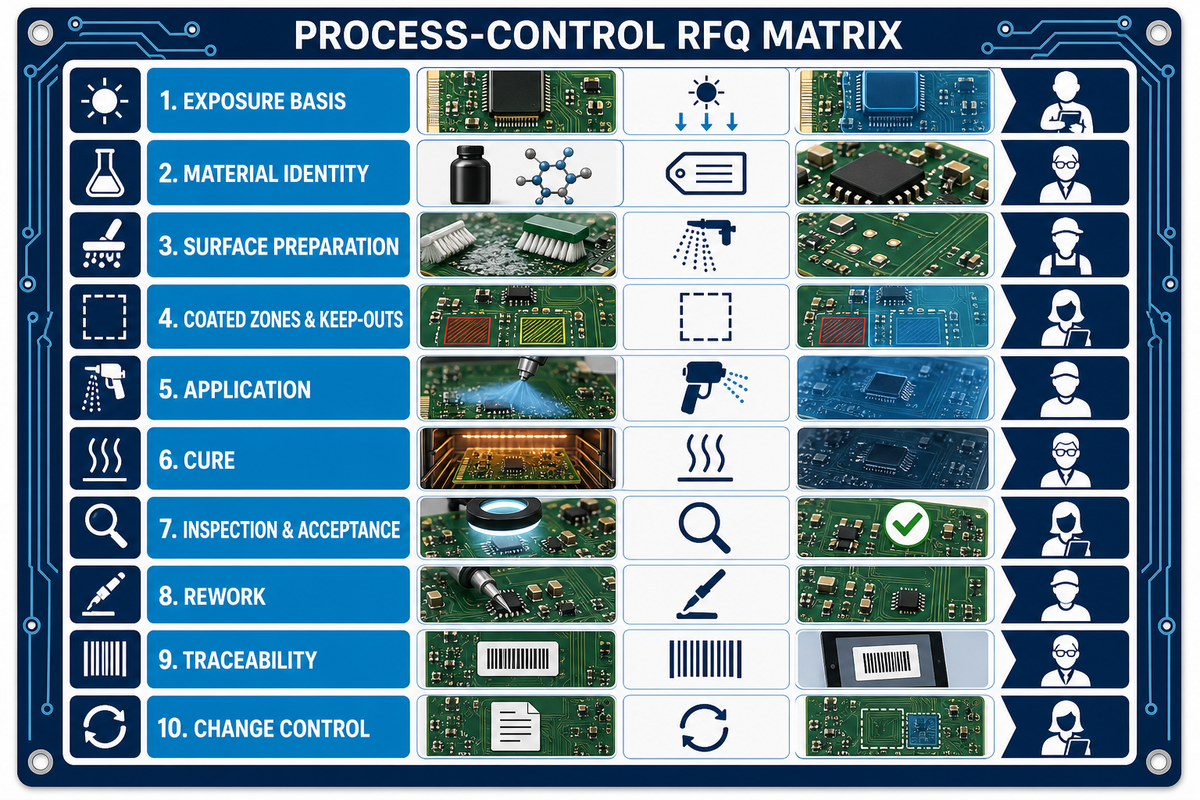
La matrice RFQ de maîtrise des procédés distingue la qualification des matériaux des preuves de fabrication propres à l’assemblage. Le tableau officiel des révisions de l’IPC confirme que la qualification et les performances relèvent de documents distincts des recommandations de conception et d’application ; la matrice transforme cette distinction en questions destinées aux acheteurs, sans inventer de valeurs d’acceptation. Les équipes achats peuvent s’en servir pour comparer les réponses sans imposer à tous les fournisseurs le même procédé de fabrication. Les équipes qualité et production peuvent ensuite traduire la réponse retenue en plans, fiches suiveuses, dossiers de contrôle et obligations de maîtrise des changements.
| Catégorie de maîtrise RFQ | Éléments fournis par l’acheteur | Éléments fournis par le fournisseur | Responsable |
|---|---|---|---|
| 1. Base de l’exposition | Profil de condensation, de contaminants, d’exposition chimique, de cycles et de maintenance | Justification du choix du matériau et limites | Conception / fiabilité |
| 2. Identification du matériau | Famille ou plage de performances requise | Produit, révision, fiche technique, preuves de qualification, maîtrise de la durée de conservation | Matériaux / achats |
| 3. Préparation de surface | Matériaux d’assemblage et exigence de propreté | Méthode de nettoyage, vérification du séchage, enregistrement du procédé | Production / qualité |
| 4. Zones avec revêtement et zones interdites | Plan, coordonnées, tolérance des limites, emplacements critiques | Méthode de masquage et vérification avant application du revêtement | Conception / production |
| 5. Application | Exigences de couverture et d’aspect | Application au pinceau, par pulvérisation, immersion, dosage ou procédé sélectif ; maîtrise de la recette | Ingénierie de production |
| 6. Polymérisation | Température et contraintes du procédé d’assemblage | Mécanisme de polymérisation, profil réel, vérification et délai de manipulation | Production / qualité |
| 7. Contrôle et critères d’acceptation | Catégories de défauts, emplacements de mesure, contrôle par échantillonnage ou contrôle intégral | Méthode visuelle ou UV, méthode de mesure de l’épaisseur, dossiers et images des défauts | Qualité |
| 8. Retouches | Périmètre des réparations autorisées et besoins d’accès aux composants électroniques | Procédure de retrait, de nettoyage, de réapplication du revêtement, de polymérisation locale et de nouveau contrôle | Maintenance / qualité |
| 9. Traçabilité | Exigences de conservation des dossiers et de sérialisation | Lien entre le lot de matériau, l’opérateur ou l’équipement, la recette, la polymérisation et le contrôle | Qualité / programme |
| 10. Maîtrise des changements | Déclencheurs de notification et de requalification | Règles relatives aux changements de matériau, de formulation, d’équipement, de recette, de site de production et de contrôle | Achats / qualité |
Une réponse complète rend les hypothèses explicites. Si le fournisseur propose une autre famille de revêtements ou un autre procédé, demandez quel risque change, quelles preuves étayent ce changement et si un nouvel essai sur des circuits imprimés représentatifs est nécessaire.
Questions fréquentes
Un revêtement de protection en vaut-il la peine ?
Un revêtement de protection peut être judicieux lorsqu’une exposition environnementale crédible menace le fonctionnement électrique ou favorise la corrosion et que le boîtier du produit ne suffit pas à réduire ce risque. Cette comparaison doit mettre en balance la réduction de risque attendue et le surcroît de coût et de complexité lié aux procédures de nettoyage, aux opérations de masquage, à la maîtrise du procédé de polymérisation, au contrôle, aux retouches et à la documentation. Un essai sur des circuits imprimés représentatifs apporte des preuves plus convaincantes qu’une affirmation générale sur les propriétés du matériau.
Les revêtements de protection sont-ils étanches ?
Ne spécifiez pas un revêtement de protection comme solution passe-partout d’« étanchéité ». Un tel film peut réduire les effets de l’humidité, de la condensation ou de certains contaminants ; toutefois, les connecteurs, les bords des composants électroniques, les vides internes, les dommages physiques, l’immersion, la pression et les fuites du boîtier peuvent rester des facteurs plus importants. Définissez l’exposition à l’eau visée et testez l’assemblage complet dans des conditions représentatives.
Combien de temps faut-il à un revêtement de protection pour sécher ou polymériser ?
Il n’existe pas de durée de polymérisation universelle. Elle dépend du produit exact, de l’épaisseur déposée, de la température, de l’humidité, de la circulation de l’air, de la dose d’ultraviolets le cas échéant, ainsi que de la différence entre le séchage au toucher et la polymérisation complète. Consultez la fiche technique à jour du fournisseur, validez le profil de production et consignez les preuves d’acceptation avant la manipulation ou les essais.
Un revêtement de protection peut-il compliquer la réparation ou la retouche d’un circuit imprimé ?
Un revêtement de protection peut compliquer les essais et les réparations en dissimulant les points de test, en bloquant l’accès des sondes, en allongeant le temps de test et en imposant une exposition aux solvants ou à la chaleur, ainsi qu’un nettoyage local et une nouvelle application après le remplacement d’un composant électronique. La difficulté des retouches varie considérablement selon la formulation. Avant de commencer, validez sur des circuits imprimés représentatifs le foret de production utilisé pour le retrait, la compatibilité des produits de nettoyage, les limites de température, la limite de revêtement exposée, les exigences de polymérisation locale et la méthode de contrôle final.
Incluez dans le plan de validation une réparation pratique d’essai : retirez et remplacez un composant électronique avec le procédé de soudure prévu, effectuez un nettoyage local, rétablissez la limite du revêtement, réalisez la polymérisation locale et procédez au contrôle final. Cet exercice montre si la procédure écrite fonctionne sans transformer un circuit imprimé de production en banc d’essai.
Traduisez l’exigence de revêtement en un plan d’assemblage fabricable
PCBark propose la fabrication de circuits imprimés, l’assemblage de cartes électroniques, l’analyse DFM, l’approvisionnement en composants et les essais fonctionnels. Fournissez votre profil d’exposition, les fichiers de conception du circuit imprimé, les zones interdites, toute la documentation pertinente sur le revêtement de protection, les critères de contrôle et les procédures de retouche afin que les échanges sur la fabrication reposent dès le départ sur des données maîtrisées.
Discutez avec PCBark de vos exigences relatives aux circuits imprimés et à leur assemblage.
Références et sources
- Tableau des révisions des documents IPC : titres officiels et contexte des révisions d’IPC-CC-830 et d’IPC-HDBK-830.
- Évaluation iNEMI des revêtements de protection pour améliorer la protection environnementale, phase 2 : exposition et cadre des environnements d’essai.
- Retrait d’un revêtement de protection acrylique à l’aide de solvants plus sûrs pour le reconditionnement des équipements électroniques : étude évaluée par des pairs, portant spécifiquement sur le retrait de revêtements acryliques.
- IEC 60664-3:2016 : périmètre public relatif à la protection contre la pollution par revêtement, enrobage ou moulage, et à la protection de type 1 et de type 2.
- Étude de compatibilité entre les résidus de flux sans nettoyage et les revêtements de protection : étude évaluée par des pairs publiée en 2024, portant sur trois revêtements et précisant explicitement les limites de son périmètre.
- Guide utilisateur de la base de données de la NASA sur le dégazage : sélection des matériaux pour les engins spatiaux, mesures du dégazage et conditions de polymérisation.
- WO2009120951A2 : système automatisé de contrôle des revêtements de protection et méthodes d’utilisation : exemple de brevet attribué à Nordson, et non norme indépendante.
POURQUOI NOUS ÉCRIVONS
À propos des analyses techniques de PCBark
PCBark partage des guides techniques sur la fabrication et l’assemblage de cartes électroniques, fondés sur une véritable expérience de l’analyse technique et de la production. Nous aidons les équipes à comparer les matériaux, les empilements des couches, les risques DFM, l’approvisionnement en composants, les plans de contrôle et les méthodes de production avant de passer du prototype à la fabrication en série.
16+ ans d’expérience en fabrication électronique EMS
1-42 couches de circuits imprimés
500 000 m2 de capacité annuelle de fabrication de circuits imprimés
Fabrication conforme aux classes IPC 2/3
Analyse DFM et examen des tests