Fraud Blocker

Assemblage de circuits imprimés souples

Services d’assemblage de circuits imprimés souples et rigides-flexibles

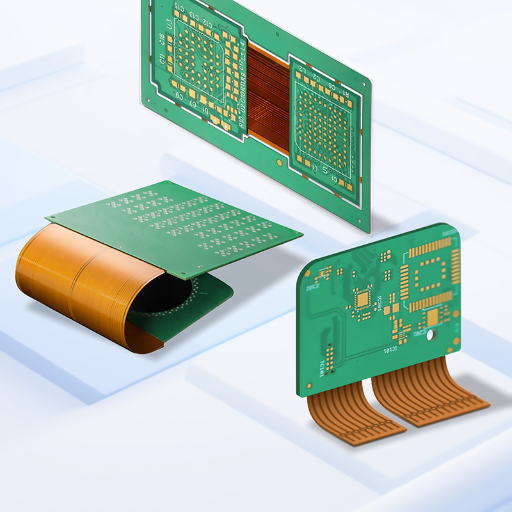
L’assemblage de circuits imprimés souples consiste à poser des composants actifs sur un circuit qui doit se plier, se replier et résister aux mouvements, précisément là où une ligne de production généraliste peut poser problème. Chez PCBark, l’assemblage de circuits souples, rigides-flexibles et FPC suit un procédé maîtrisé, et ne constitue pas une simple adaptation de l’assemblage de circuits rigides : cuivre laminé recuit, choix des renforts, refusion à basse température et tests fonctionnels complets sont réunis sur un même site.

  • Souple · Rigide-flexible · FPC

    Types de circuits assemblés
  • Circuits souples de 1–8 couches

    jusqu’à 20+ couches en rigide-flexible
  • RA ½–1 oz

    cuivre laminé recuit
  • ENIG · OSP · Étain par immersion

    finitions de surface adaptées aux circuits souples
  • AOI · Rayons X · Test à sondes mobiles

    + tests fonctionnels en interne
  • Refusion sous 235 °C

    profil basse température pour le polyimide
Demander un devis d’assemblage de circuits imprimés souples
Assemblage de circuits imprimés souples
500 000 m²/an de capacité EMS clé en main
16+ ans de fabrication de circuits imprimés et d’assemblage SMT
IPC-6013 classes 1/2/3 qualification des circuits souples
Sur un même site DFM → fabrication → assemblage → tests

Les risques de l’assemblage de circuits souples et les mesures prises par PCBark

Un circuit imprimé souple (FPC) est gravé sur un mince film de polyimide plutôt que sur un substrat FR4 rigide, et son assemblage consiste à déposer la pâte à braser, poser puis souder les composants sur ce film, qu’il s’agisse d’un circuit simple face, double face, multicouche ou de la partie souple d’un circuit rigide-flexible.

Ce que la plupart des acheteurs sous-estiment, c’est que l’assemblage d’un circuit souple ne suit pas le même procédé que celui d’un circuit imprimé rigide : le traiter de la même manière peut compromettre la fiabilité sans que cela se remarque immédiatement.

Lorsqu’une défaillance survient, le scénario est souvent le même : le circuit imprimé assemblé passe un rapide test sur banc, il est intégré au produit, puis nous recevons des signalements de pistes fissurées près du pli, de joints de soudure rompus au niveau des plis ou de lots entiers livrés après une séparation incorrecte des panneaux. Les analyses de défaillance ont bien établi comment se forment les fissures : la fatigue se concentre sur les pistes à leur jonction avec les pastilles, et non sous la couche de protection en polyimide, tandis qu’un pliage dans plusieurs directions est plus dommageable qu’un mouvement selon un seul axe. Comme les pistes fissurées peuvent parfois rétablir le contact sous l’effet d’une pression, les pièces semblent fonctionner quelque temps, puis tombent en panne.

Les personnes qui recherchent cette prestation emploient souvent les termes assemblage de circuits imprimés souples, assemblage de circuits flexibles, assemblage FPC ou assemblage SMT de circuits souples : quelle que soit la formulation, le problème est le même. PCBark anticipe chacune de ces défaillances dès l’analyse DFM, avant même que la pâte à braser ne touche le pochoir. Voici la liste de contrôle appliquée sur notre ligne d’assemblage de circuits souples, établie à partir d’analyses de défaillance évaluées par des pairs : le défaut, sa cause profonde et la mesure préventive intégrée au procédé.

Répertoire des modes de défaillance et des mesures préventives pour l’assemblage de circuits souples

Mode de défaillance de l’assemblage Cause profonde Mesure préventive de PCBark
Fissuration des pistes dans la zone de pliage Déformation cyclique du cuivre ED cassant Cuivre laminé recuit (RA) + pistes éloignées de l’axe neutre de pliage + rapport de pliage ≥10:1
Rupture d’un joint de soudure près d’un pli Joint rigide dans une zone soumise au pliage Renfort sous les pastilles SMT ou de connecteur + pastilles en goutte d’eau à la jonction entre piste et pastille
Fissure à la jonction entre piste et pastille / décollement de pastille Concentration des contraintes à la jonction Couche de protection prolongée sur la jonction + anneaux annulaires ancrés
Redressement des composants sur circuit souple Chauffage inégal d’un substrat peu rigide Fixation sur un support rigide + conception équilibrée des pastilles + montée en température progressive
Délaminage de la couche de protection Humidité piégée / lamination insuffisante Pré-cuisson obligatoire + lamination sous pression contrôlée
Éclatement / formation de cloques lors de la refusion Vaporisation de l’humidité absorbée Pré-cuisson pour éliminer l’humidité avant l’impression de la pâte à braser
Soudure froide / mauvais mouillage Profil thermique inadapté aux limites du polyimide Profil de refusion à basse température, sous 235 °C, adapté à l’empilement des couches
Cintrage et torsion après refusion Répartition asymétrique du cuivre / empilement des couches asymétrique Vérification de la symétrie de l’empilement des couches lors de l’analyse DFM
Rotation / mauvais placement des composants Mouvement du circuit souple pendant le placement des composants Recalage par vision industrielle sur le support
Fiabilité réduite après reprise Les cycles thermiques supplémentaires favorisent la croissance des composés intermétalliques Nombre de reprises limité + contrôle AOI et par rayons X

Voilà ce qui distingue un fournisseur qui « fait aussi du souple » d’une ligne conçue pour ce type de circuit. Chaque entrée ci-dessus correspond à une maîtrise du procédé que vous pouvez demander à tout assembleur de circuits souples de démontrer, ce que la plupart des intermédiaires spécialisés dans les délais courts ne peuvent pas faire.

Assemblage de circuits souples, rigides-flexibles et FPC : types de fabrication, capacités et applications
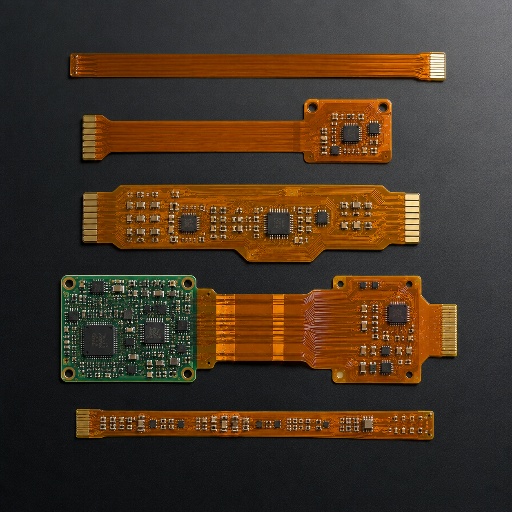
Choisir le mauvais type de fabrication est la décision la plus coûteuse pour un circuit souple, et elle se prend avant l’assemblage. Si un circuit destiné à des mouvements répétés dépasse environ 0,4 % de déformation en pliage, ses pistes se fissurent en service ; si vous spécifiez un circuit rigide-flexible alors qu’un simple circuit souple avec renfort suffirait, vous ajoutez des couches et des coûts sans améliorer la fiabilité. Ce compromis n’apparaît pas toujours clairement dans une fiche technique : c’est pourquoi les ingénieurs de PCBark déterminent avec vous le type de fabrication lors de l’analyse DFM, en fonction de l’axe neutre de pliage, du nombre de couches et des zones où le circuit se plie réellement. Ce tableau associe chaque type de circuit assemblé avec précision sur notre ligne interne à son comportement réel au pliage et aux applications auxquelles il convient, contrairement à un devis généraliste qui traite tous les circuits souples de la même façon.

Types de circuits souples, rigides-flexibles et FPC assemblés

Tableau de choix des types de circuits souples et rigides-flexibles

Type de fabrication Couches Comportement au pliage Applications les plus adaptées
Circuit souple simple face / FPC 1 Dynamique ; ≥10:1 en statique, ~100× l’épaisseur en dynamique Nappes FFC, chariots d’imprimante, capteurs de mouvement
Circuit souple double face 2 Statique ≥10:1 ; usage dynamique limité Objets connectés portables, appareils photo, aides auditives
Circuit souple multicouche 3–8 Statique ≥20:1 (qualité médicale) Imagerie médicale/implants, modules haute densité
Circuit rigide-flexible Partie rigide de 4–20 couches + partie souple Pliage lors de l’installation / pliage pour l’intégration Aéronautique, défense, appareils pliables, robotique
Assemblage SMT de FPC / puce sur circuit souple (COF) 1–2 Statique Rubans LED, interconnexions d’écrans, circuits de commande COF

Les rapports de pliage ci-dessus proviennent des recommandations de conception utilisées dans l’ingénierie des circuits souples : les circuits simple et double face supportent un rayon de pliage statique d’au moins 10 fois leur épaisseur, les circuits souples multicouches destinés aux dispositifs médicaux portables nécessitent au moins 20:1, et les circuits souples monocouches soumis à des mouvements répétés sont généralement limités à un rayon proche de 100 fois leur épaisseur pour maîtriser la déformation. Les conceptions statiques peuvent comporter jusqu’à cinq couches ; les circuits réellement soumis à des mouvements répétés sont généralement limités à une seule couche de cuivre RA.

Note technique : matériaux et empilement des couches

L’épaisseur de cuivre standard d’un circuit souple correspond à une feuille de cuivre laminé recuit de ½ oz ; le cuivre de 1 oz est réservé aux cas particuliers à courant élevé. Le diélectrique des circuits souples présente une constante Dk mieux maîtrisée que celle de la fibre de verre tissée utilisée dans les circuits imprimés rigides, ce qui facilite le routage à impédance contrôlée. Lors de la conception de circuits imprimés souples et rigides-flexibles, nous métallisons les vias d’interconnexion et les éventuels trous métallisés pour relier les couches, puis choisissons, zone par zone, entre une couche de protection en polyimide (PI) et un masque de soudure liquide. La finition de surface, ENIG, étain par immersion ou argent par immersion, est choisie selon la brasabilité et la durée de stockage ; un film PI sans adhésif ou à adhésif acrylique est retenu pour les circuits rigides-flexibles haute performance et haute densité. La même rigueur DFM s’applique de la fabrication du circuit imprimé nu jusqu’aux circuits assemblés, et nous vérifions la symétrie de l’empilement des couches afin d’éviter le cintrage lors de la refusion. Pour les applications à haute vitesse ou avec antenne, nous ajoutons une couche de blindage EMI, un film de blindage ou une pâte d’argent, une pratique courante dans l’assemblage de circuits souples destinés aux capteurs et aux circuits imprimés RF ; la soudure SMT standard sur substrats souples est documentée jusque dans des fabrications de recherche telles que le brevet américain 12 108 539 (US Navy NRL).

Assemblage de circuits souples ou rigides : EMS entièrement clé en main ou intermédiaire à délai court
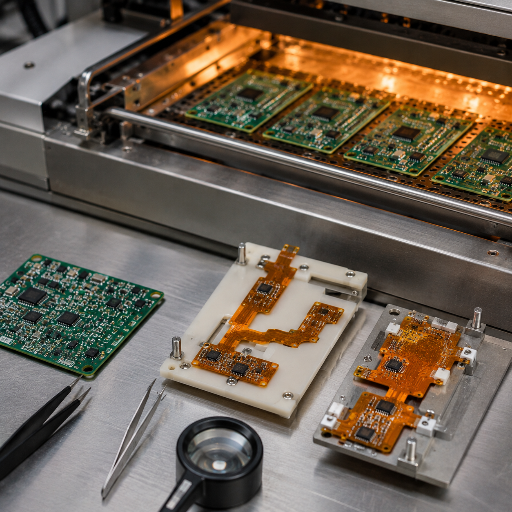
Si vous n’avez acheté jusqu’ici que des circuits rigides FR4 assemblés, le devis d’un circuit souple vous semblera élevé et le procédé peu familier. Ces deux impressions sont justifiées par des raisons techniques précises : l’avantage d’un circuit souple réside dans sa fiabilité en mouvement, pas dans une nomenclature moins coûteuse. Voici, étape par étape, ce qui change réellement sur la ligne lorsque le substrat peut se plier.

Différences entre les procédés d’assemblage de circuits souples et rigides

Étape du procédé Rigide (FR4) Souple / rigide-flexible
Préparation contre l’humidité Souvent omise Pré-cuisson obligatoire
Manipulation Autoportant Fixation sur un support rigide / en panneau
Type de cuivre Cuivre ED, ~1 oz Cuivre RA, généralement ½ oz
Température maximale de refusion ~245–250 °C en standard Option basse température sous 235 °C
Renforcement des joints Aucun Renforts + pastilles en goutte d’eau
Marge de pliage S. O. ≥10:1 en statique / ~100× en dynamique
Coût du stratifié Coût de référence du FR4 2–3× celui du FR4 (estimation sectorielle)
Principal risque pour la fiabilité Fatigue due aux cycles thermiques Fatigue au pliage à la jonction entre piste et pastille

C’est cette dernière ligne que les acheteurs négligent. Des essais publiés sur la fatigue des pistes souples montrent une défaillance, définie comme une augmentation de 20 % de la résistance, après environ 585 cycles en traction et 1 022 en compression, tandis que prolonger la couche de protection en polyimide sur la jonction sollicitée fait passer la durée de vie de centaines à des milliers de cycles. La fiabilité d’un circuit souple se détermine lors de la conception et du procédé de fabrication ; elle ne peut pas être ajoutée par un contrôle final.

Assemblage de circuits imprimés souples ou rigides

Pourquoi un « EMS entièrement clé en main » surpasse un « intermédiaire à délai court » pour les circuits souples

Le marché de l’assemblage de circuits souples se partage entre deux catégories, dont aucune, dans son fonctionnement habituel, n’est adaptée à un projet sérieux. D’un côté, les intermédiaires à fort volume et à délai court proposent des devis peu élevés mais traitent les circuits souples comme des circuits rigides FR4 ; de l’autre, des ateliers spécialisés facturent un supplément et refusent de tenir en stock les matériaux en polyimide et sans adhésif dont votre conception peut avoir besoin. PCBark se positionne délibérément entre les deux : un même site assure en interne l’analyse DFM, la fabrication, l’approvisionnement des composants, l’assemblage et les tests fonctionnels.

Lorsque la fabrication et l’assemblage relèvent des mêmes ingénieurs, un problème de couche de protection ou de renfort est détecté lors de l’analyse DFM au lieu de se révéler par une fissure en service, et le fabricant du circuit nu et l’assembleur ne peuvent pas se renvoyer la responsabilité. Comme PCBark assure aussi la fabrication de circuits imprimés souples en tant que fabricant spécialisé, le circuit nu et son assemblage restent confiés à une seule équipe plutôt qu’à des prestataires distincts, selon la même rigueur que pour nos autres services d’assemblage de cartes électroniques.

Fiabilité de l’assemblage de circuits souples : normes, durée de vie en cycles et maîtrise des défauts

« Résistera-t-il en service ? » : c’est la question qui doit guider le choix de votre assembleur de circuits souples, et les données disponibles permettent d’y répondre. La fiabilité repose sur trois éléments : un ensemble clairement défini de normes IPC, un mécanisme de fatigue mesurable et une courte liste de mesures de maîtrise du procédé qui distinguent un circuit durable d’un circuit qui se fissure en service en moins de 30 heures. PCBark fabrique et teste ses circuits selon ces trois critères.

Les normes réellement applicables

IPC-2223 décrit les règles de conception propres aux circuits souples et rigides-flexibles : épaisseur, rayon de pliage et placement des composants ;

IPC-6013 définit les critères de qualification et de performance des classes de circuits souples suivantes : grand public (classe 1), industrie et automobile (classe 2), haute fiabilité (aéronautique, militaire et médical, conforme à la spécification MIL-PRF-31032, classe 3) ;

J-STD-001 régit le procédé de soudure ; IPC-A-610 définit les critères visuels d’acceptation de l’assemblage final. Nous fabriquons les circuits souples selon la classe requise et contrôlons leur assemblage selon la spécification correspondante.

Contrairement à ce que laisse entendre le marché, ce n’est pas une question de pays d’origine. Un spécialiste disposant de lignes d’assemblage de circuits souples éprouvées, de cuivre RA, de bibliothèques de pastilles en goutte d’eau, d’une refusion à basse température et d’une maîtrise conforme à IPC-6013 atteint le niveau de fiabilité requis. Un généraliste qui applique aux circuits souples une recette prévue pour les circuits rigides ne l’atteint pas, quel que soit l’emplacement de son usine. Chaque circuit souple que nous assemblons bénéficie d’un contrôle complet : AOI, contrôle par rayons X des joints cachés et des BGA, test à sondes mobiles et test fonctionnel.

Plage de fonctionnement pour la durée de vie en cycles des circuits souples dynamiques

Pour les applications dynamiques, où le circuit se plie continuellement pendant sa durée de vie (p. ex. plateau d’impression ou charnière pivotante), la durée de vie en fatigue dépend de la déformation, selon un principe bien établi. En général, une déformation inférieure à environ 0,4 % permet au circuit d’atteindre 1 million de cycles, une déformation de 0,8 % environ 50 000 cycles, et une déformation inférieure à 0,2 % plus d’un million de cycles.

C’est pourquoi toute conception de circuit souple dynamique est limitée à une seule couche de cuivre RA, avec des pistes situées sur l’axe neutre de pliage ; le tracé doit maintenir la déformation sous cette limite maximale et l’assemblage ne doit pas créer de joint excessivement rigide dans la zone pliée.

« Sur les circuits souples, les défaillances que nous recherchons ne se produisent presque jamais au milieu d’une piste : elles commencent à la jonction entre piste et pastille. Notre règle est de prolonger la couche de protection sur cette jonction, d’ajouter une pastille en goutte d’eau et de maintenir le profil de refusion sous la limite du polyimide. En maîtrisant ces trois points, on passe de centaines à des milliers de cycles. »
PCBark Engineering Team, assemblage de circuits souples et rigides-flexibles

Qualité, certifications et tests en interne

Sur les forums d’acheteurs, la plainte la plus fréquente au sujet des circuits souples ne concerne pas le prix, mais un contrôle qualité défaillant. Les problèmes sont connus : joints de soudure froide tout de même expédiés, connecteur soudé à l’encontre des données de conception, panneaux jamais correctement séparés et baisse progressive de qualité chez un fournisseur généraliste à fort volume. Pour éviter cela, il faut pouvoir vérifier l’étendue des contrôles, et non simplement voir une série de logos. Voici les contrôles auxquels chaque circuit souple assemblé par PCBark est soumis avant livraison :

IPC-6013

Qualification des circuits souples, classes 1/2/3

J-STD-001

Maîtrise du procédé de soudure

IPC-A-610

Critères d’acceptation de l’assemblage

ISO 9001

Système de management de la qualité

AOI + AXI

Contrôle optique + contrôle par rayons X

Test à sondes mobiles

Test électrique des circuits nus et assemblés

Test fonctionnel

En interne, selon votre plan de test

Certifications du secteur Cliquez sur les cartes pour les sélectionner • Cliquez sur celle de devant pour l’agrandir

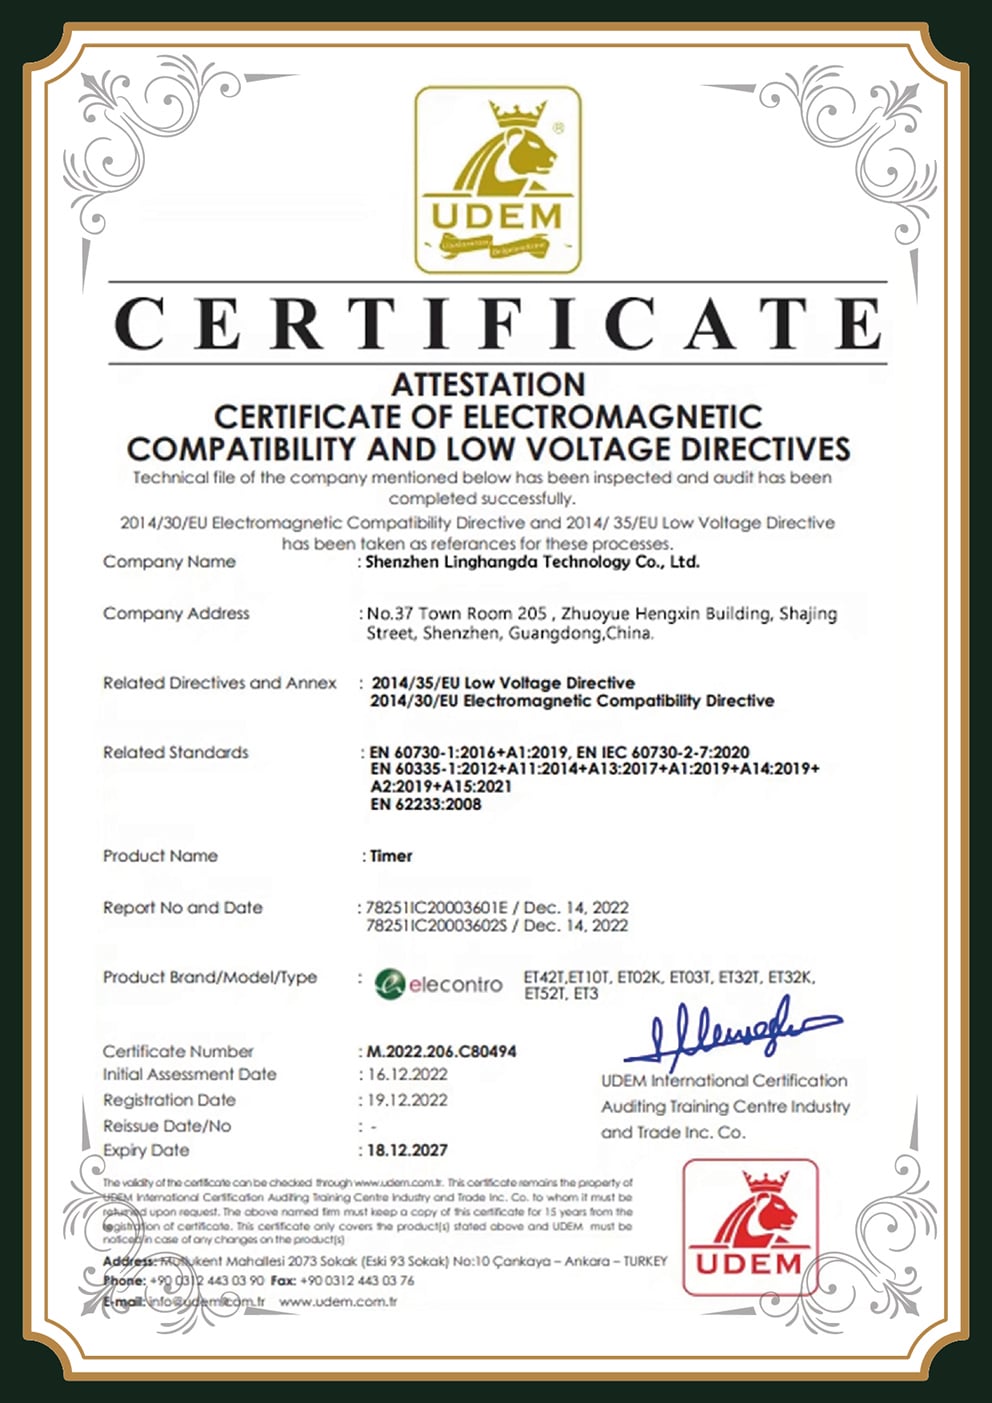
Certification CE
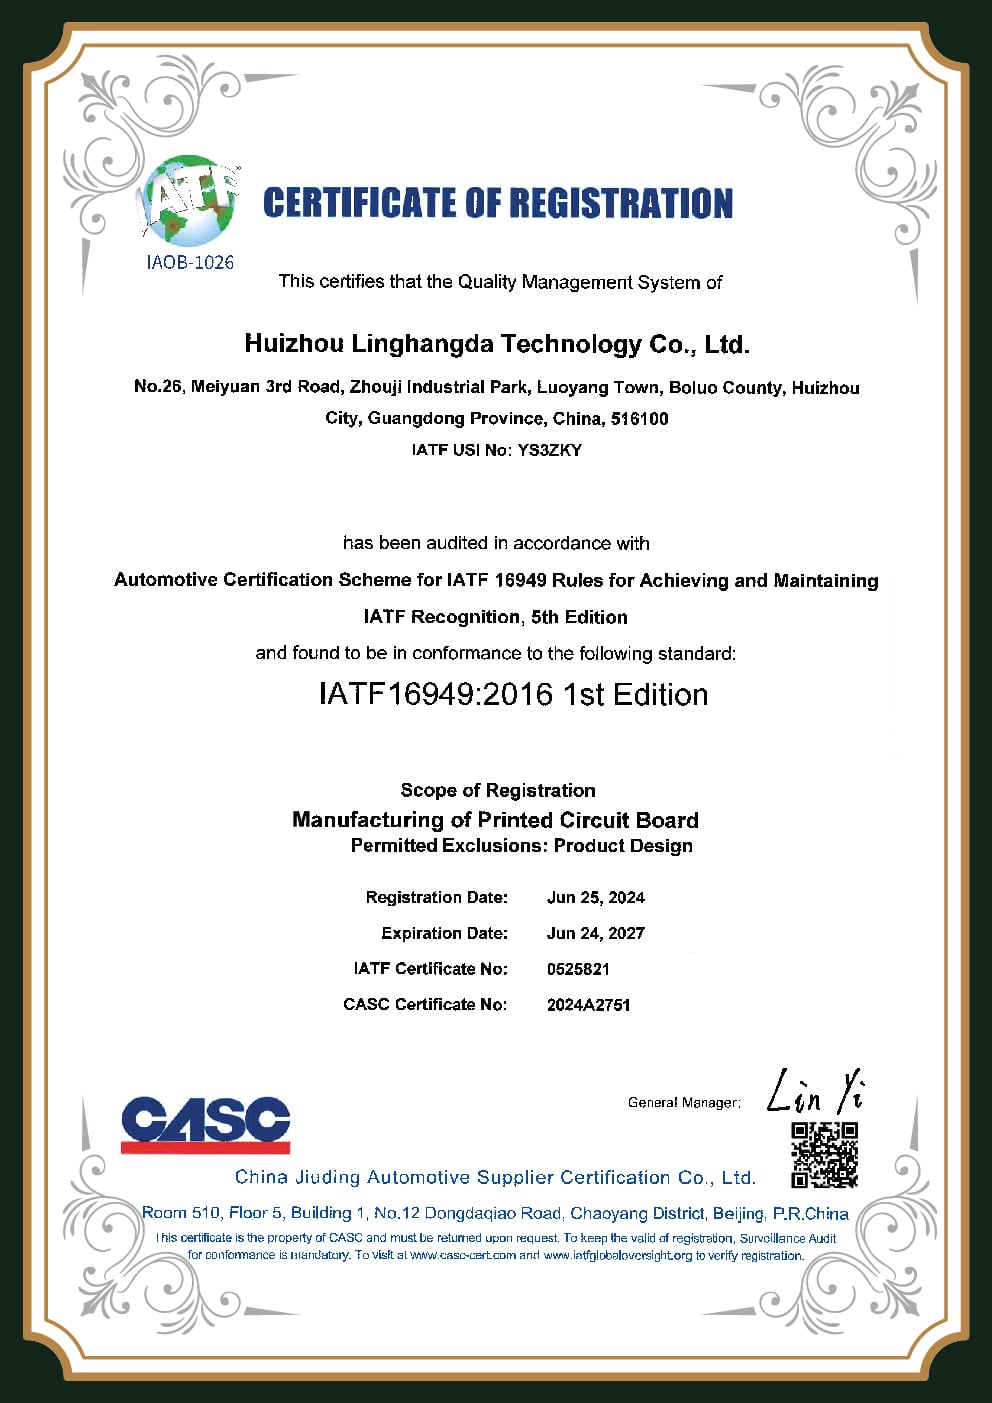
Certification IATF16949
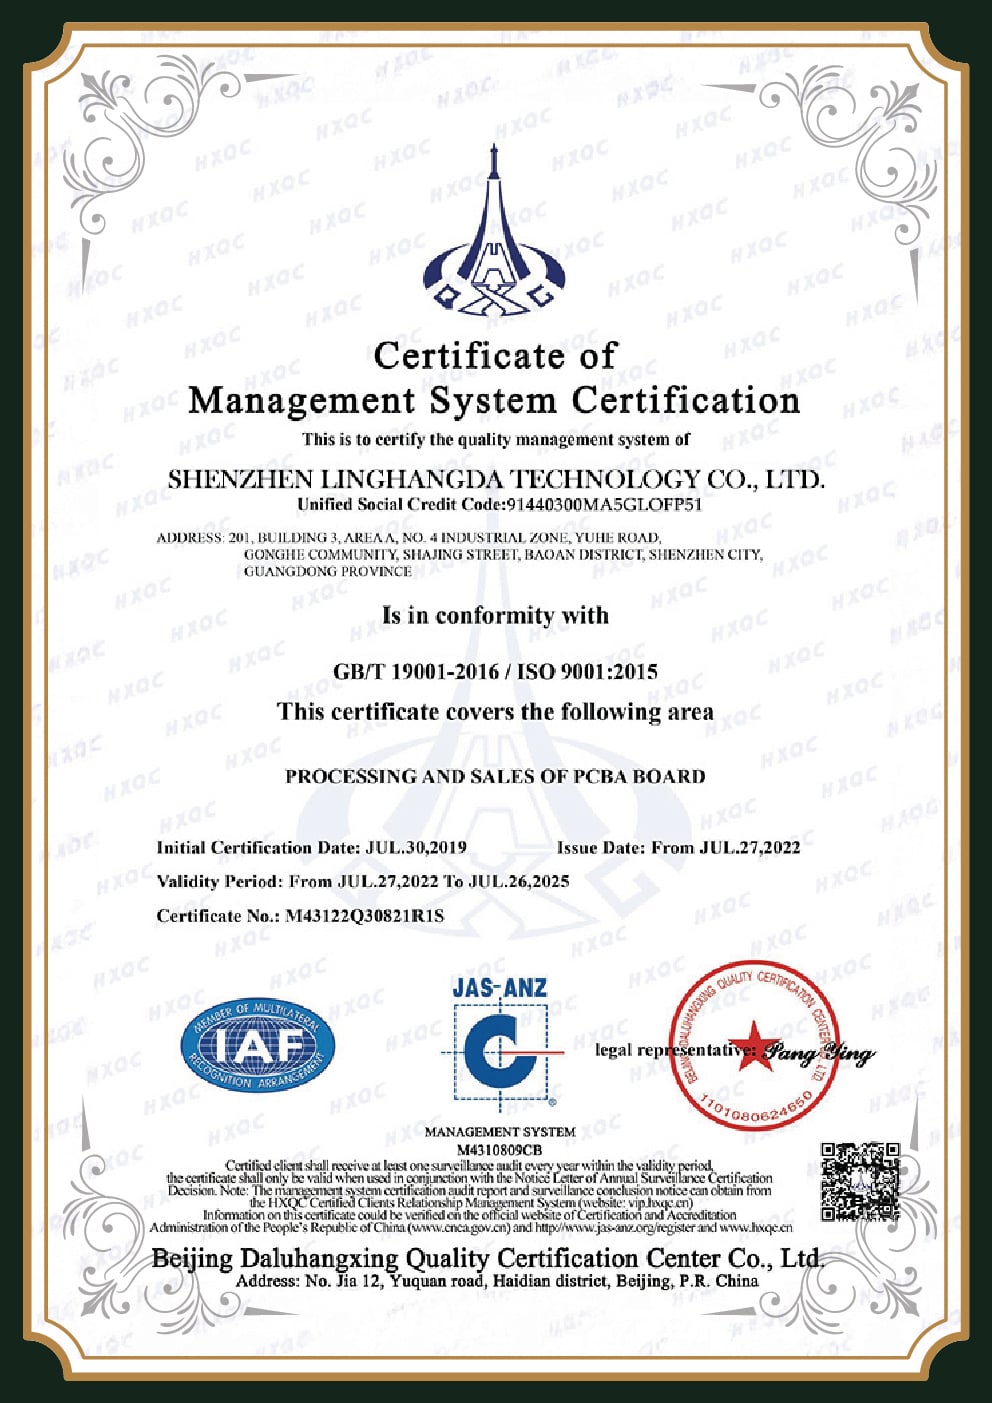
Certification ISO 9001
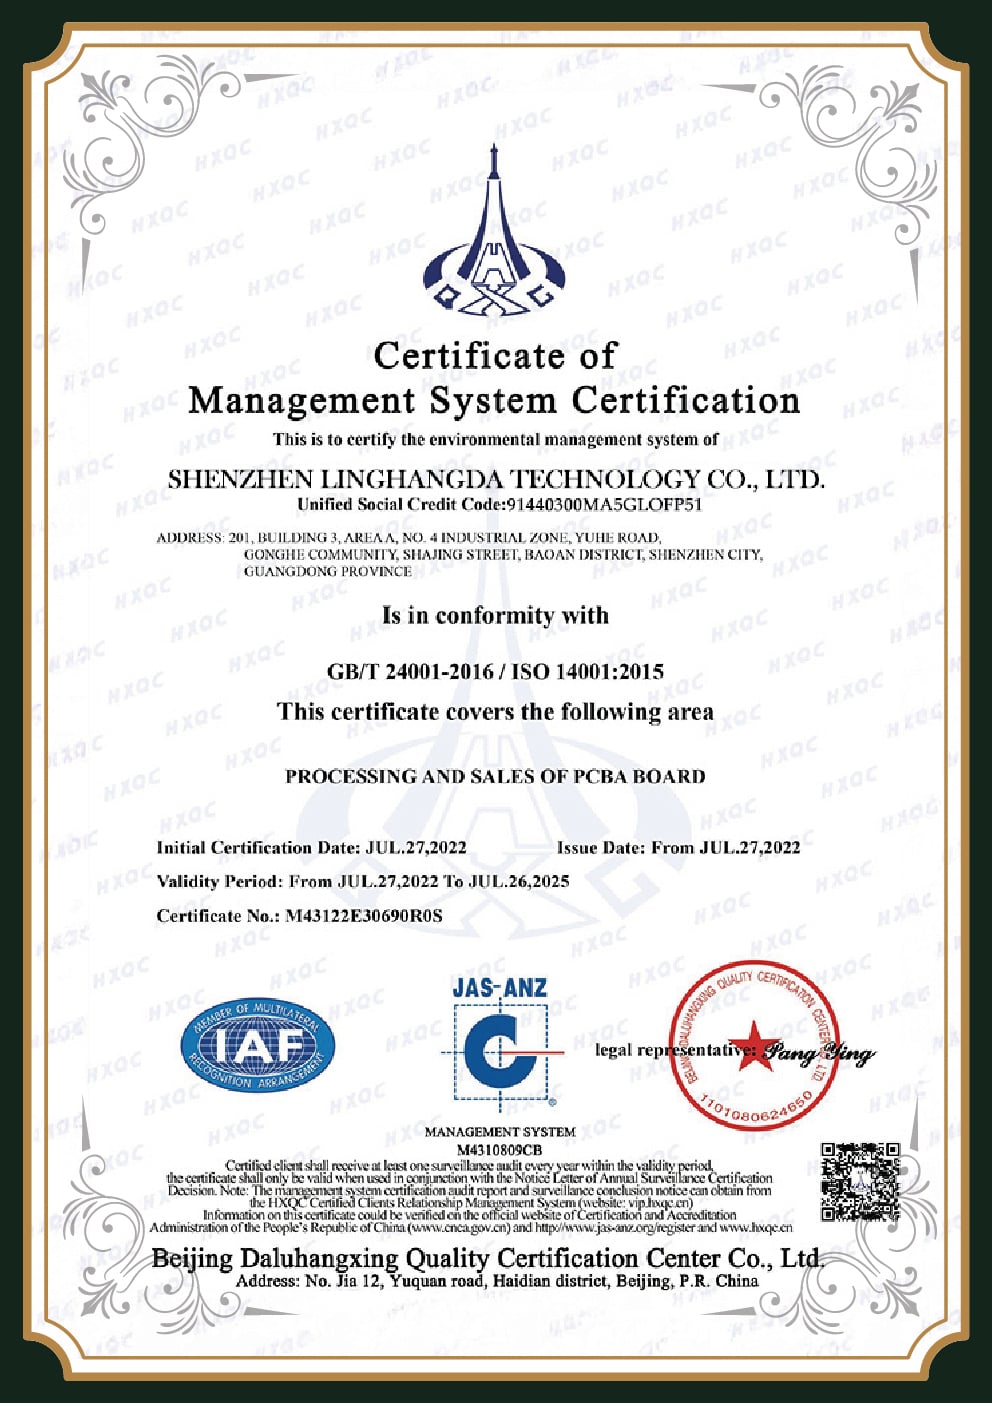
Certification ISO 14001
Autre certificat ISO 14001
Autre certificat ISO 9001
Conformité RoHS
Certification UL

Point technique : l’importance du contrôle par rayons X

Le contrôle par rayons X est particulièrement important pour les circuits souples, car les joints les plus susceptibles de défaillir, notamment ceux des BGA au-dessus d’un renfort et ceux situés près d’un pli, ne sont pas tous visibles par le seul contrôle optique. Effectuer l’AOI, le contrôle par rayons X et le test à sondes mobiles sur le site qui a fabriqué et assemblé le circuit permet de relier un défaut à son étape de fabrication le jour même, au lieu d’expédier le produit et d’en débattre pendant des semaines. Le secteur évolue dans le même sens : un brevet déposé par Jabil en 2024 décrit une ligne SMT à boucle fermée pilotée par l’IA, qui transmet les données de contrôle à l’imprimante de pâte à braser et au four de refusion pour permettre une correction automatique.

Certificat agrandi

Coûts et achats pour l’assemblage de circuits souples : délai, quantité minimale, du prototype à la production

Chaque demande de devis pour un circuit souple s’accompagne de la même crainte : recevoir une offre qui semble raisonnable jusqu’à l’apparition des postes de frais d’étude non récurrents, d’outillage et de renforts. Cette crainte est légitime, car la structure même d’un circuit souple entraîne un surcoût réel par rapport à un circuit rigide ; toutefois, les facteurs de coût sont connus, et un devis transparent permet de les anticiper. Voici les postes de coût que nous présentons d’emblée à chaque client.

Contacter l’équipe technique

Postes de coût de l’assemblage de circuits souples

Facteur de coût
Pourquoi il augmente le coût
Effet habituel (estimation sectorielle)
Matériau stratifié
Polyimide par rapport au FR4
Coût du matériau ~2–3× celui du FR4
Nombre de couches
Chaque étape de lamination
~+20–40 % par étape
Renforts
Matériau + main-d’œuvre de collage
+20–200 % du coût unitaire
Frais d’étude non récurrents / outillage
Gabarits de support rigide de précision
Coût initial amorti sur le volume
Rendement de l’assemblage
Manipulation de circuits souples fragiles
Inférieur à celui des circuits rigides ; surcoût
Finition de surface
Brasabilité de l’ENIG
Surcoût par rapport à l’OSP

Ces pourcentages sont des estimations sectorielles tirées de recommandations sur les facteurs de coût des circuits souples, et non une grille tarifaire fixe : chaque projet fait l’objet d’un devis adapté à sa géométrie et à ses matériaux. Nous agissons sur les facteurs qu’un site unique maîtrise réellement : réduire le nombre de couches grâce à l’analyse DFM, améliorer l’utilisation du matériau par une meilleure mise en panneau, appliquer une stratégie de renfort cohérente et maîtriser le rendement en réunissant fabrication et assemblage, avec un contrôle SMT en boucle fermée tel que décrit dans de récents brevets du secteur.

Rapport 7× contre 2–3×

Un circuit imprimé rigide-flexible peut coûter plusieurs fois plus cher qu’un circuit rigide, tout en revenant moins cher à l’échelle du produit, car il supprime les connecteurs, les câbles et la main-d’œuvre nécessaire à leur assemblage.

Approche fondée sur le coût total de possession ; les rapports de coût à l’échelle du circuit imprimé sont des estimations sectorielles (Minco), et non des chiffres garantis par PCBark.

Achats, délai et quantité minimale de commande : les faits

Voici les choses telles qu’elles sont. Nous ne prétendons pas être plus rapides qu’un atelier américain spécialisé dans les délais courts : ce compromis est réel, et un prototype fabriqué localement peut arriver plus vite lorsqu’il y a une véritable urgence.

Nous nous engageons plutôt sur un délai confirmé, sur la tenue en stock de polyimide et de matériaux sans adhésif pour éviter que votre fabrication n’attende des matériaux spécialisés, ainsi que sur un parcours clair du prototype à la production sur la même ligne. Le délai et la quantité minimale de commande dépendent du nombre de couches, de la stratégie de renfort, de la finition de surface et du périmètre des tests. Envoyez vos fichiers Gerber et votre BOM pour obtenir un calendrier ferme et un devis.

FAQ sur l’assemblage de circuits imprimés souples

Le surcoût est structurel, et non une simple majoration. Le stratifié en polyimide coûte environ 2-3× plus cher que le FR4, chaque couche supplémentaire ajoute environ 20-40 % et les renforts peuvent représenter 20 % à 200 % du coût unitaire selon qu’ils sont en FR4, en polyimide ou en métal. S’y ajoutent les frais d’étude non récurrents liés aux gabarits de support de précision qui maintiennent les circuits souples pendant l’assemblage, ainsi qu’un rendement naturellement inférieur dû à la manipulation d’un matériau fragile. PCBark détaille tous ces postes dans ses devis pour éviter les surprises en fin de projet.

Nous traitons le risque de fissuration à son point de départ, la jonction entre piste et pastille, conformément aux analyses de défaillance de circuits souples évaluées par des pairs : couche de protection prolongée, pastilles en goutte d’eau, cuivre laminé recuit, renforts sous les pastilles et profil de refusion inférieur à 235 °C adapté à notre procédé sur polyimide. Les parties soumises à des mouvements répétés restent dans la plage de déformation admissible et leurs pistes suivent l’axe neutre. Après fabrication, chaque circuit assemblé passe un contrôle AOI, un contrôle par rayons X et un test électrique à sondes mobiles.

Nous communiquons un délai ferme plutôt qu’un chiffre publicitaire, et nous tenons en stock du polyimide ainsi que des matériaux sans adhésif pour circuits souples afin que votre fabrication ne soit pas retardée par l’attente d’un stratifié spécialisé, un problème fréquent chez les ateliers qui ne commandent ces matériaux qu’à la demande. Le délai réel dépend du nombre de couches, des renforts, de la finition de surface et du périmètre des tests ; envoyez-nous vos fichiers pour obtenir une date ferme.

Un circuit rigide-flexible n’est pas automatiquement le meilleur choix. Si la conception est simple et le budget serré, un circuit souple standard doté d’un renfort sous les zones de composants est souvent la solution appropriée : moins coûteuse et tout aussi fiable. Le surcoût du rigide-flexible se justifie lorsqu’il permet de supprimer des connecteurs et des câbles et de replier l’ensemble dans un espace 3D restreint. Nous faisons ce choix avec vous lors de l’analyse DFM, sans privilégier systématiquement la solution la plus chère.

Oui. Les circuits imprimés souples assemblés passent un contrôle optique automatisé (AOI), un contrôle aux rayons X (pour les soudures cachées et les soudures BGA situées au-dessus des renforts), un test électrique à sondes mobiles et un test fonctionnel selon votre plan ; ils sont fabriqués et contrôlés conformément à la classe de performance IPC-6013 requise par votre application. Comme la fabrication et l’assemblage se font sur un même site de production, tout défaut est attribué à l’étape du procédé en cause le jour même, au lieu de donner lieu à un différend entre un fabricant de circuits imprimés et un assembleur distinct.

C’est la même opération sous des noms différents : monter et souder des composants sur un circuit imprimé souple (FPC) constitué d’un film de polyimide. Les expressions “assemblage de circuits imprimés souples”, “assemblage de PCB flexibles” et “assemblage de FPC” désignent toutes ce procédé, que le circuit imprimé soit simple face, double face, multicouche ou qu’il constitue la partie souple d’une conception rigide-flexible.

Le diélectrique des circuits souples présente une valeur de Dk moins dispersée et plus prévisible que le FR4 renforcé de fibres de verre, ce qui facilite le routage à impédance contrôlée. Nous examinons l’empilement des couches lors de l’analyse DFM afin de maintenir votre impédance cible sur les liaisons haute vitesse souples et rigides-flexibles.

Le rigide-flexible ajoute la difficulté d’assembler deux zones très différentes sur une même pièce : des parties rigides qui se comportent comme du FR4 et des parties souples qu’il faut protéger et soutenir pendant le dépôt de pâte à braser, le placement des composants et la refusion. Il exige davantage de montages de maintien et un contrôle du procédé plus strict qu’un circuit souple classique, ce qui explique en partie son coût supérieur et l’importance accrue de la maîtrise du procédé.