Contactez PCBark


Par : PCBark Technical Team, de Shenzhen Linghangda Technology. Révision par notre équipe d’ingénierie.
Un circuit imprimé multicouche de 8 à 12 couches est suffisamment dense pour sortir du cadre d’un simple circuit imprimé peu coûteux de 4 couches, ce qui impose le recours à la lamination séquentielle, à l’impédance contrôlée et aux vias borgnes ou enterrés pour garantir un fonctionnement fiable. Ce guide présente les situations dans lesquelles vous avez réellement besoin d’un circuit imprimé conçu avec autant de couches, la meilleure façon d’en concevoir l’empilement des couches, la structure de vias adaptée à votre densité de routage, ainsi que les éléments qu’un fabricant de circuits imprimés peut — et devrait — vérifier avant de valider un devis. Si vous avez déjà pris cette décision et cherchez simplement un partenaire de fabrication, notre page sur la fabrication de PCB de 8 à 12 couches présente directement les capacités et les modalités de devis.
8-12
Nombre de couches couvert
30-40%
Surcoût par paire de couches ajoutée
±5-10%
Tolérance d’impédance habituelle
2023-09-28
Date de publication de la révision F de l’IPC-6012
Quand avez-vous réellement besoin de 8, 10 ou 12 couches ?
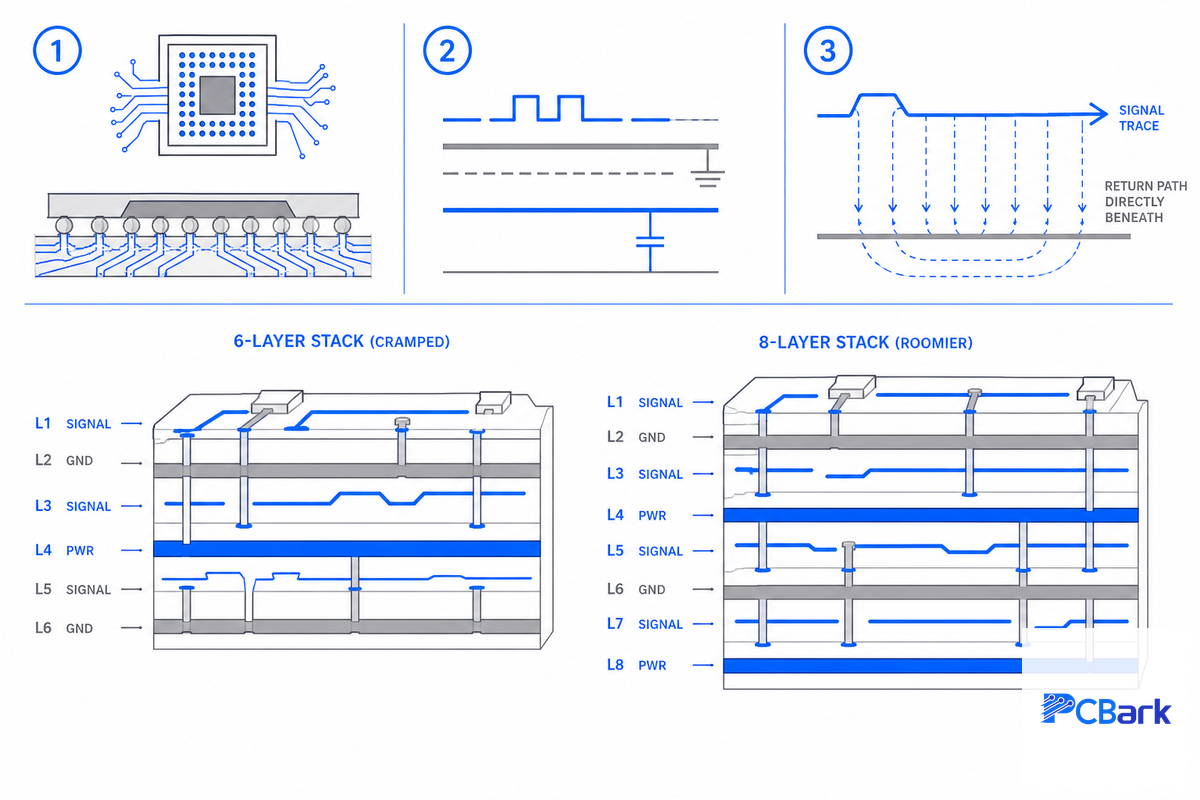
La plupart des concepteurs passent à 8 couches ou plus, non pour faire sophistiqué, mais parce que leur projet nécessite davantage de canaux de routage, de plans d’alimentation ou de marge en matière de CEM et d’intégrité du signal que ne peuvent en fournir physiquement 6 couches. Une règle empirique bien connue en CEM, formulée par l’ingénieur Henry Ott, estime que 8 couches constituent le minimum pour atteindre simultanément cinq objectifs classiques de CEM : une référence de masse dédiée, une référence d’alimentation dédiée, suffisamment de couches de signal, une impédance contrôlée des pistes et une barrière de blindage ininterrompue.
Les trois facteurs clés qui motivent le passage aux circuits imprimés de 8 à 12 couches En pratique, les concepteurs passent à 8 couches ou plus pour trois raisons principales : La densité des pistes de routage sous un BGA : de nombreux BGA à grand nombre de broches nécessitent un empilement à 8 couches pour router efficacement les signaux sous le composant, en particulier dans une conception à 6 couches, où l’espace manque si l’on veut éviter le recours à de nombreux vias coûteux. Le manque de place pour des plans de référence dédiés : les conceptions comportant des bus haute vitesse complexes ou plusieurs alimentations indépendantes nécessitent des plans de référence dédiés ; un empilement à 8 couches offre suffisamment d’espace pour prévoir des références de masse et d’alimentation dédiées. Les problèmes d’intégrité du signal : les interfaces haute vitesse comme DDR4/DDR5 et PCIe Gen4/5 nécessitent que le courant de retour des pistes circule immédiatement sous celles-ci. Un empilement à 8 couches fournit suffisamment de couches de signal et de plans de référence pour répondre à cette exigence avec une impédance contrôlée. Des exemples dans l’industrie illustrent ces points : un empilement à 8 couches pour un chargeur embarqué bidirectionnel de véhicule électrique de 6,6 kW réservait une couche entière au plan de retour de masse afin de compenser le flux magnétique des pistes d’alimentation. Un convertisseur en pont GaN à deux étages superposés utilisait quant à lui un empilement à 8 couches pour améliorer le couplage entre les enroulements primaire et secondaire du transformateur et réduire la résistance en courant alternatif ; il utilisait du cuivre de 4oz pour les couches internes et de 2oz pour les couches externes. La fabrication de circuits imprimés pour l’aérospatiale et les systèmes de commande industriels obéit au même principe : lorsqu’une conception comporte davantage d’alimentations distinctes, des circuits mixtes complexes ou un plus grand nombre de broches d’évasion pour les composants BGA et FPGA que ne peut en gérer physiquement un nombre de couches inférieur, le recours à un empilement de 8, 10 ou 12 couches devient souvent une nécessité plutôt qu’un choix. Cette réalité du processus de fabrication ne change pas, qu’il s’agisse d’un prototype de PCB personnalisé ou d’une série de production.
Qu’est-ce qu’un PCB à 8 couches et en quoi diffère-t-il d’un PCB à 12 couches ?
Un PCB à 8 couches est un circuit imprimé multicouche composé de huit couches de cuivre conductrices — généralement un mélange de couches de signal et de plans de masse ou d’alimentation dédiés — qui fournit suffisamment de canaux de routage et de plans de référence pour une conception numérique ou à signaux mixtes à vitesse modérée ou élevée. Un circuit imprimé à 12 couches reprend le même principe avec davantage de couches de signal et souvent plus de plans d’alimentation dédiés, séparés selon les domaines de tension.
Comme l’explique la source universitaire sur la modélisation des vias citée ci-dessous, un circuit imprimé à 12 couches offre également plus de marge pour faire passer les paires différentielles d’une couche à une autre sans les bloquer sur une seule couche. Dire que « 12, c’est simplement un 8 plus grand » ne rend toutefois pas tout à fait compte de la situation : un circuit imprimé à 12 couches peut accueillir bien plus de réseaux haute vitesse indépendants et de domaines d’alimentation qu’un circuit à 8 couches avant que les pastilles de vias entre les couches et les plans d’alimentation et de masse n’entrent en conflit.
💡 Critères de choix
Si l’évasion de votre BGA nécessite plus de canaux de routage que ne peuvent en fournir les couches internes de votre circuit imprimé à 6 couches et qu’au moins deux domaines d’alimentation distincts ont besoin de leur propre plan de référence, le moment est venu de passer à un empilement de 8 couches ou plus — pas simplement parce que votre puce est rapide. Une discussion sur Electronics StackExchange souligne le problème sous un autre angle : un circuit imprimé à 8 couches est une excellente option « à la fois pour les performances et le temps de développement. Le seul inconvénient est le coût ». Dans le même fil, plusieurs ingénieurs expérimentés déconseillent de choisir un empilement dans le seul espoir de se ménager une « marge de sécurité », avant d’avoir pleinement épuisé les autres options de contrôle du routage, car chaque paire de couches ajoutée coûte 30-40 % du prix de base du circuit imprimé.
Architecture d’empilement des circuits imprimés à 8, 10 et 12 couches
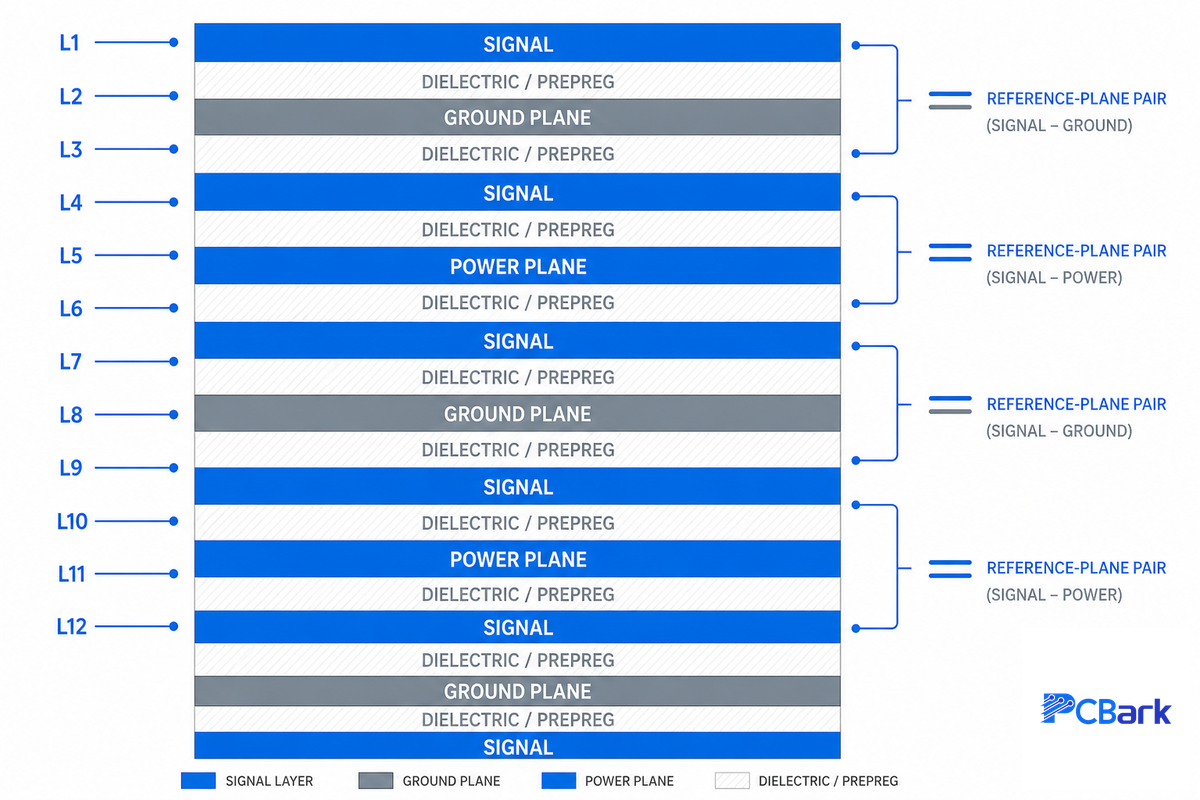
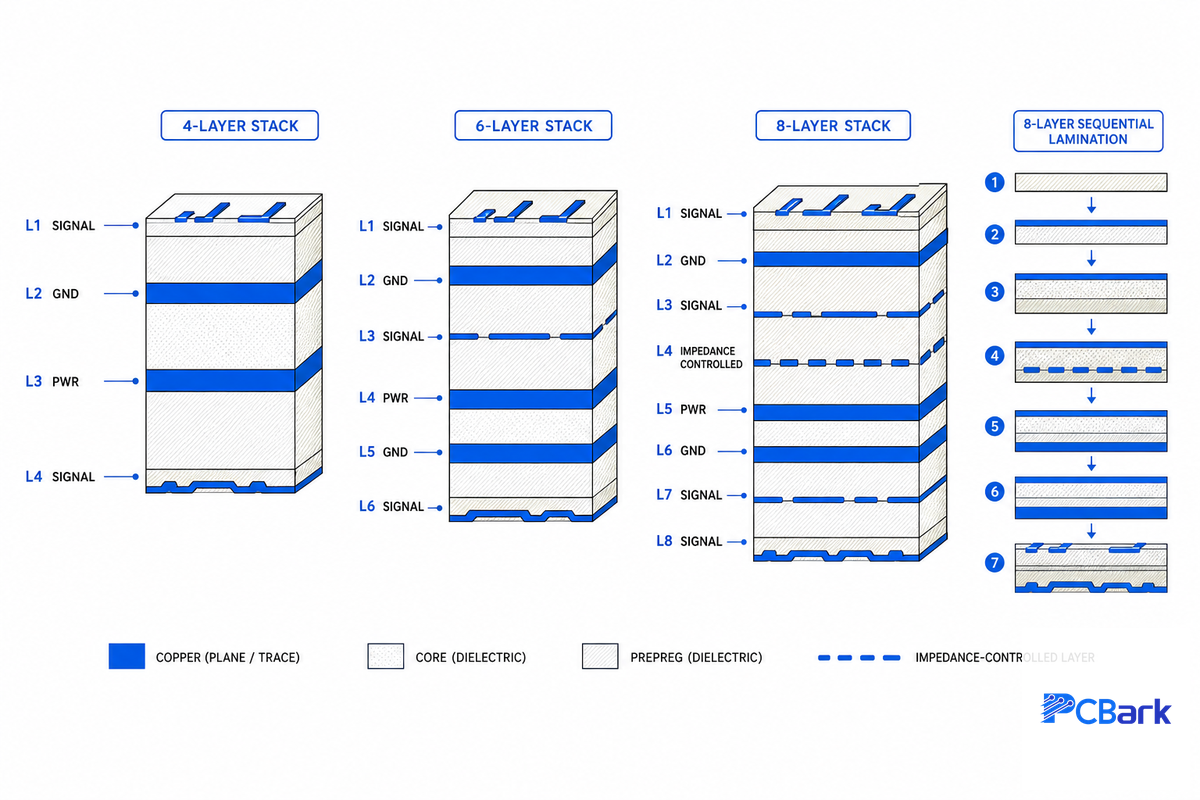
Voici le plan directeur de l’empilement de 8 à 12 couches : au cœur d’une conception d’empilement réussie, quelle que soit l’architecture viable à 8 ou 12 couches, il faut veiller à ce que chaque couche de signal soit directement adjacente à un plan de masse ou d’alimentation servant de référence. Une disposition symétrique — où l’épaisseur des couches de cuivre et l’espacement des préimprégnés et diélectriques sont en miroir par rapport au centre de l’empilement — contribue également à prévenir le gauchissement pendant la lamination. Déterminer le nombre de couches n’est que la première étape ; une fois ce nombre défini, le choix de conception majeur suivant consiste à empiler correctement les différentes couches au lieu de traiter chacune isolément. Les couches internes font l’essentiel du travail. Par exemple, un empilement à 8 couches conçu pour un transformateur planaire dans un convertisseur de puissance GaN utilise du cuivre de 4 oz sur six couches internes afin de limiter la résistance liée à l’effet de peau, et du cuivre de 2 oz sur les couches supérieure et inférieure pour permettre un espacement plus réduit des pistes. En matière d’EMI, le consultant en CEM et contributeur d’EDN Kenneth Wyatt a publié un exemple à 8 couches dans lequel les plans de référence d’alimentation et de masse sont espacés de seulement 4 mils — bien moins que les 20-40 mils d’un PCB classique à 4 couches — et où des vias placés à environ tous les 1 cm le long du bord du circuit relient entre eux tous les plans de référence de masse. Cet espacement peut être réduit à 1-3 mils pour mieux contrôler les EMI et limiter la diaphonie entre couches de signal voisines. Une étude financée par le gouvernement fédéral et archivée par la NSF sur une conception à 12 couches avec vias traversants souligne un point structurel connexe : le nombre et le placement des vias font partie des décisions relatives à l’empilement, ce ne sont pas des détails ajoutés après coup à une architecture finalisée, car le placement des vias influe directement sur la capacité des couches internes à acheminer proprement les courants de retour.
Quelle est l’épaisseur d’un PCB à 8 couches par rapport à un PCB à 12 couches ?
Il n’existe pas de valeur universelle, mais, en général, l’épaisseur des circuits imprimés à 8 couches varie d’environ 1,57mm à 2,36mm selon le poids du cuivre et le choix du diélectrique, tandis que celle des circuits à 12 couches se situe généralement entre 1,6mm et 2,4mm. C’est pourquoi les valeurs indiquées par les fournisseurs peuvent varier de quelques dixièmes de millimètre.
Une épaisseur inférieure implique souvent d’amincir le diélectrique, ce qui rapproche la conception des technologies HDI et des microvias — nous y reviendrons plus loin. Si vous avez recherché auparavant un exemple d’empilement de PCB à 4, 6 ou 10 couches, la même logique s’applique : la question de l’épaisseur ne porte pas seulement sur « l’épaisseur de l’objet », mais aussi sur « la façon dont il a été fabriqué ».
| Nombre de couches | Structure habituelle | Épaisseur habituelle | Applications adaptées |
|---|---|---|---|
| 8 couches | 2-3 couches de signal, plans GND/PWR dédiés, construction symétrique | ~1,57-2,36mm | BGA de densité modérée, 1-2 bus haute vitesse (DDR4, groupe de voies PCIe unique) |
| 10 couches | 4+ couches de signal, domaines d’alimentation séparés | ~1,6-2,2mm | Plusieurs tensions d’alimentation, nombre modéré de broches BGA, vias borgnes courants |
| 12 couches | 5+ couches de signal, plusieurs paires de plans de masse et d’alimentation | ~1,6-2,4mm | Routage dense de BGA/FPGA, plusieurs bus haute vitesse simultanés, signaux analogiques et numériques mixtes |
Vias borgnes, enterrés et traversants : choisir la bonne structure
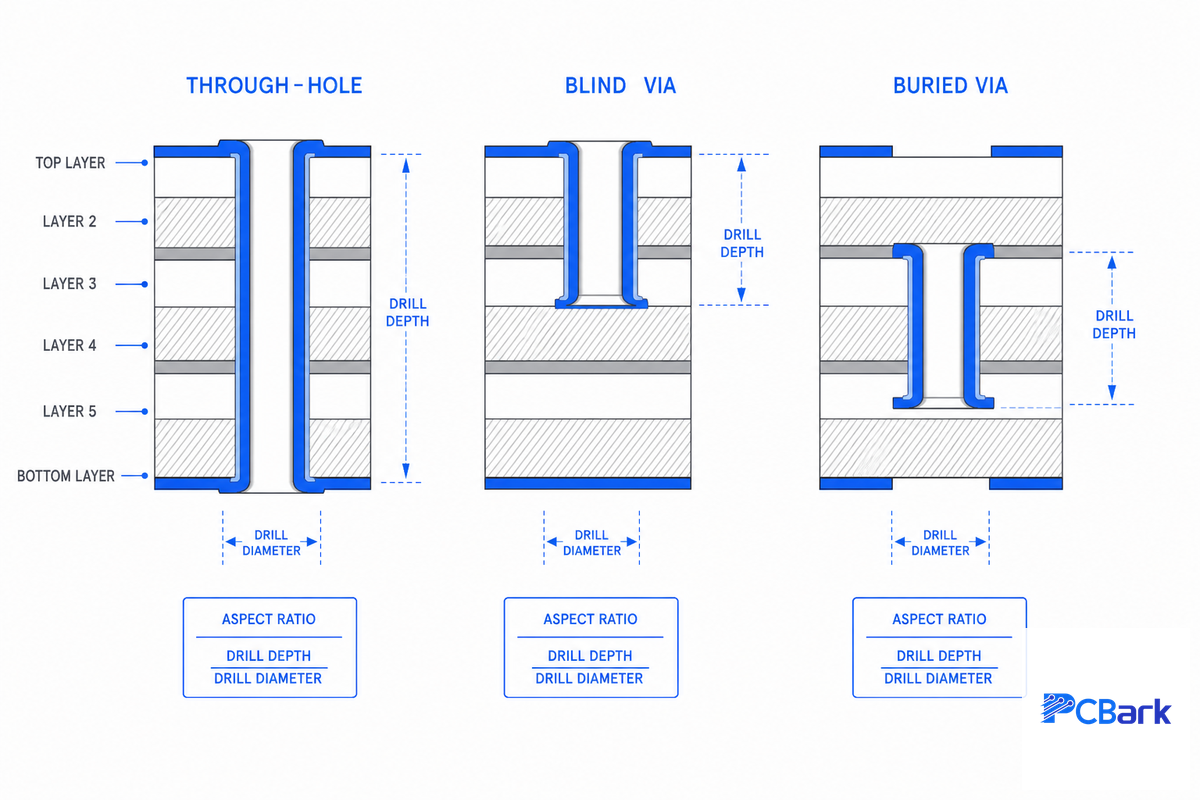
Voici les principes pour choisir la structure des vias : partez du principe que les vias traversants seront la solution par défaut sur un PCB multicouche, jusqu’à ce que l’évasion du BGA impose des contraintes d’espace et qu’il devienne impossible de router avec davantage de vias traversants sans ajouter au moins 2 couches. Pourquoi ? Chaque via borgne ou enterré nécessite une étape supplémentaire de lamination séquentielle. « Il est également tout à fait possible de concevoir un PCB littéralement impossible à fabriquer, car aucune séquence de cycles de perçage et de laminations séquentielles ne permettra de réaliser tous les vias traversants », comme l’a fait remarquer avec perspicacité un participant à Electronics StackExchange qui travaillait sur une conception HDI de type III selon l’IPC. Des professionnels indiquent de manière anecdotique que les vias borgnes deviennent plus courants lorsqu’on passe de 8 à 10 couches ; les circuits à 8 couches se contentent souvent très bien de vias traversants, car le coût de la lamination séquentielle n’est généralement justifié qu’une fois l’espace disponible pour ces vias épuisé sur un circuit dense. L’IPC-2226A, norme de conception HDI par section, classe officiellement cette progression en types I à VI : le type I utilise uniquement des vias traversants reliant les couches externes, le type II ajoute des vias enterrés dans le cœur, et le type III (deux couches HDI ou plus) peut associer des vias borgnes et enterrés à des vias traversants. Un rapport de fiabilité NASA NEPP propose une règle empirique vraiment utile pour déterminer quand cette évolution devient nécessaire : les circuits imprimés multicouches conventionnels qui acheminent des boîtiers à matrice de pastilles avec un pas de 1,0-1,27mm peuvent utiliser des trous métallisés traversants sans microvias, tandis que ce sont les boîtiers à pas plus fin qui imposent réellement le passage aux microvias — ce qui correspond bien au seuil d’environ 0,8-1,0mm évoqué plus loin dans ce guide. Les mêmes données de la NASA mettent également en garde contre une miniaturisation excessive : dans leur série d’essais, des microvias de 2-mil (environ 50µm) ont cédé après 100 cycles thermiques, contrairement à des structures de vias plus grandes soumises au même essai. Par ailleurs, une thèse de fiabilité de l’University of Maryland a révélé qu’un microvia présentant un vide conique de 16 % ne conservait que 1,4 % de la durée de vie en fatigue d’un microvia sans vide. Une taille plus petite n’est donc pas automatiquement préférable dès lors que l’on utilise des microvias.
Voici votre rapport d’aspect (AR) : c’est le principal critère qui détermine si un trou peut être fabriqué ou non. En général, les fabricants ne s’accordent pas pleinement sur la véritable limite d’AR : les sources qui se réfèrent à l’IPC-A-600G indiquent souvent une limite de 1:10 pour les vias enterrés, mais qualifient 1:12 de valeur spéciale. La page de règles de conception d’au moins un fabricant allemand fixe une limite plus stricte, de 1:8. Les valeurs sont un peu plus cohérentes pour les vias borgnes : les sources indiquent une limite comprise entre 1:1 et une valeur « cible » de 0.75:1. Il ne faut pas deviner : le mieux est d’obtenir cette limite par écrit auprès de votre fabricant, car elle dépend davantage de ses capacités que d’une valeur uniforme dans l’industrie.
| Type de via | Rapport d’aspect (perçage : profondeur) | Diamètre habituel | Applications habituelles |
|---|---|---|---|
| Via traversant (standard) | jusqu’à ~10:1 | ≥0,2mm | Solution par défaut pour les circuits imprimés de 8 à 12 couches à densité de routage modérée |
| Via traversant (fiabilité critique) | ~8:1 max. | ≥0,25mm | Applications soumises à de fortes vibrations ou à des cycles thermiques, où l’intégrité de la métallisation compte davantage que la densité |
| Via borgne (mécanique, standard) | 1:1 | 200-300µm | Évasion de BGA impossible avec des vias traversants sans ajouter de couches |
| Via borgne (mécanique, production spéciale) | 1:1.2 | ~150µm | Évasion plus dense, coût de fabrication plus élevé |
| Via borgne (microvia laser) | 1:1 (0.75:1 idéal) | ~100µm | Conceptions proches de l’HDI, pas de BGA inférieur à 0,8mm |
| Via enterré (mécanique, standard) | 1:8 à 1:10* | 200-400µm | Connexions entre couches internes uniquement sur les circuits imprimés à 10-12 couches |
| Via enterré (production spéciale) | 1:12 | pastille de ~330µm | Densité de routage interne maximale, coût le plus élevé |
| Perçage à profondeur contrôlée | s.o. (profondeur limitée) | Variable | À spécifier uniquement si une exigence réelle d’impédance contrôlée l’impose ; les fabricants facturent cette étape en supplément |
| Via dans la pastille | Selon le fabricant, avec remplissage et métallisation | De la taille de la pastille du composant | Pas de BGA serré nécessitant un routage qui s’échappe directement sous le composant |
*Les limites du rapport d’aspect des vias enterrés varient réellement d’un fabricant à l’autre (de 1:8 à 1:12 selon la source) ; prenez cette colonne comme point de départ pour demander les spécifications écrites de votre fabricant, et non comme une valeur uniforme dans l’industrie.
Liste de contrôle pour le choix des vias
- Commencez par les vias traversants. Les vias borgnes et enterrés sont utiles uniquement lorsque les BGA sont si denses qu’il faudrait ajouter au moins 2 couches pour réaliser le routage avec des vias traversants seuls.
- Demandez par écrit les limites de rapport d’aspect de votre fabricant ; les valeurs 1:8, 1:10 et 1:12 figurent toutes dans la documentation de fabricants pour des caractéristiques standard.
- Dans la mesure du possible, évitez de combiner des structures de vias borgnes (L1-L3) et enterrés (L2-L4) dans la même zone de votre empilement ; cela augmente les coûts de fabrication.
- Ne spécifiez le perçage à profondeur contrôlée que si c’est absolument nécessaire ; les fabricants considèrent cette opération comme une difficulté supplémentaire et vous la factureront.
Impédance contrôlée et intégrité du signal à partir de 8 couches
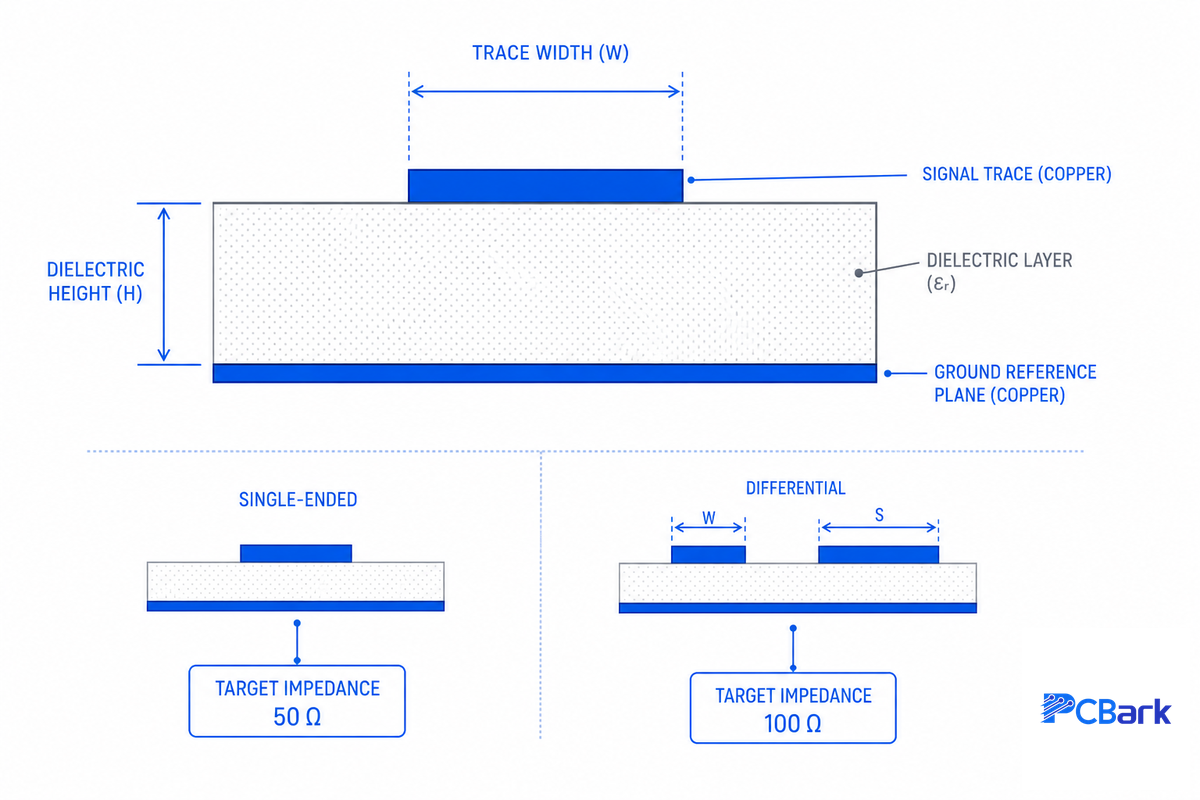
Dès qu’un circuit imprimé accueille de la DDR4/DDR5, du PCIe ou d’autres signaux de classe GHz, l’impédance cesse d’être une préoccupation secondaire : elle devient une spécification à communiquer à votre fabricant, plutôt qu’un paramètre dont vous espérez qu’il sera correct par magie. Un fabricant a présenté un exemple détaillé de fabrication d’un circuit imprimé à 8 couches pour contrôleur DDR4/PCIe Gen4/USB 3.0, avec une cible de 50 ohms en asymétrique et de 90-100 ohms en différentiel. La mesure par réflectométrie dans le domaine temporel (TDR) de ce circuit a montré une tolérance de 100 ohms de ±5 %. Cet exemple illustre ce qu’il est possible d’obtenir, mais ne garantit pas le même résultat dans tous les cas, car la tolérance réelle d’impédance dépend de votre empilement et de la maîtrise des procédés de votre fabricant. À titre indicatif, la tolérance d’impédance des microvias est le plus souvent annoncée à ±10 % ; en règle générale, il faut donc s’attendre à une tolérance d’environ ±5-10 %, là encore selon la structure des vias et l’empilement, et non à une valeur unique. Une étude publiée par le groupe de recherche en électronique de puissance du MIT sur un convertisseur en pont GaN à deux étages superposés fournit un exemple concret sur le même sujet : les chercheurs ont délibérément utilisé un empilement à 8 couches, avec du cuivre plus épais de 4oz sur les couches internes, afin de maîtriser suffisamment le couplage et la résistance en courant alternatif pour atteindre leurs objectifs d’impédance et de rendement. Le nombre de couches et le poids du cuivre constituaient eux-mêmes des choix de contrôle de l’impédance, et ne servaient pas seulement à augmenter la capacité de routage.
« La légère asymétrie de l’empilement créée par les différences d’épaisseur entre les divers stratifiés […] peut également provoquer un gauchissement si la construction n’est pas équilibrée », et la dilatation thermique différentielle due aux coefficients de dilatation thermique (CTE) distincts de matériaux diélectriques différents « peut entraîner une dilatation différentielle de l’empilement et donc favoriser les fissures de fût et le délaminage au cours des cycles thermiques. »
Zachariah Peterson, membre de l’IEEE, dans les ressources de conception d’Altium
À ce nombre de couches, d’autres aspects électriques comptent autant que l’impédance. Les règles de conception générales définies dans l’IPC-2221, comme l’espacement et la ligne de fuite des conducteurs en fonction de la tension, ainsi que la résistance aux filaments anodiques conducteurs (CAF), sont tout aussi importantes sur un circuit mixte haute tension et haute vitesse, même si les supports marketing des fabricants en parlent rarement autant que de l’impédance. Le choix du matériau diélectrique — FR4 standard, stratifié époxy-verre à faibles pertes ou stratifié à base de PTFE — et la conception de la distribution de puissance, notamment le nombre d’alimentations distinctes auxquelles le circuit doit fournir une référence propre, influencent également le calcul de l’impédance contrôlée, tout comme la largeur des pistes. Pour les commandes nécessitant une impédance contrôlée, nous fournissons systématiquement et gratuitement un rapport de vérification TDR, sans option supplémentaire. En effet, un empilement peut sembler parfait sur le papier tout en ne respectant pas l’impédance visée une fois prises en compte les variations réelles du diélectrique et les tolérances de gravure. Seule la mesure du produit fini permet de le vérifier.
Lamination séquentielle : pourquoi les circuits imprimés de 8 à 12 couches coûtent plus cher et prennent plus de temps à fabriquer
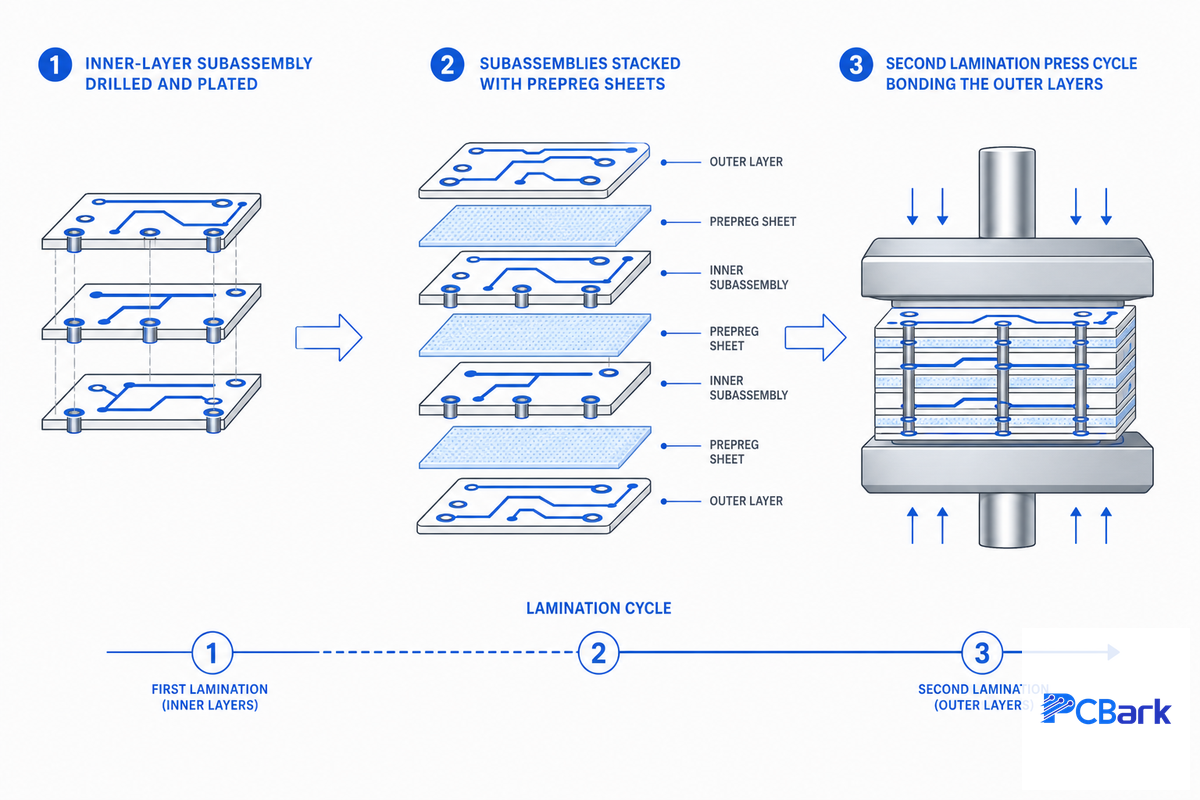
Les circuits imprimés à 4 couches sont généralement fabriqués en une seule passe, dans le cadre d’un cycle de production standard. En revanche, un circuit imprimé à 8 ou 12 couches nécessite généralement plusieurs passes : des sous-ensembles de couches internes sont percés et métallisés (par exemple, les couches 1-4 et 5-8 pour un circuit imprimé à 8 couches), puis laminés ensemble lors de la deuxième passe. C’est la courbe des coûts de la lamination séquentielle : les coûts augmentent moins avec le nombre de couches qu’avec le nombre de cycles de lamination. De fait, de nombreux fabricants de circuits imprimés estiment que le coût par paire de couches augmente d’environ 30-40 % à chaque cycle de lamination supplémentaire. Il s’agit encore une fois d’une simple règle empirique du secteur, à prendre avec précaution. Demandez un coût réel par couche au fabricant de circuits imprimés que vous avez choisi : c’est ce surcoût lié aux étapes supplémentaires qu’il faut budgéter. Comme pour bien d’autres procédés, chaque étape supplémentaire allonge le délai. Un fabricant appliquait autrefois une règle empirique de trois jours ouvrés supplémentaires par étape de fabrication ajoutée, et un cycle de lamination constitue bien une étape de plus. Ce qui compte vraiment, ce n’est pas le poste de coût en lui-même, mais le fabricant qui sous-estime le nombre de cycles de lamination pour remporter un appel d’offres, puis découvre en cours de fabrication qu’un sous-ensemble mal aligné nécessite une reprise coûteuse. Les archives de la ligne de production de PCBark conservent les données de cycle de lamination et d’alignement de chaque lot pendant au moins cinq ans. Cette traçabilité permet précisément au fabricant de circuits imprimés de repérer une dérive du procédé avant qu’elle ne provoque une défaillance sur le terrain, et non après. Un brevet sur la chimie des procédés d’Atotech, fournisseur majeur de matériaux pour la lamination et la métallisation, souligne le même facteur de coût du point de vue des matériaux : la chimie de métallisation et de lamination utilisée à chaque cycle constitue elle-même une variable de coût élaborée, et non un intrant standard à prix fixe.
Toutefois, le nombre de cycles de lamination est un paramètre de planification de l’empilement des couches, et non une conséquence directe du nombre de couches. Un document sur les règles de conception HDI indique qu’« un circuit imprimé HDI à 10 couches pourrait être fabriqué en seulement 3 étapes de lamination au lieu de 5, à condition de planifier soigneusement les couches à intégrer dans chaque sous-empilement ». Par ailleurs, une étude de modélisation des coûts menée par l’IPC/SMTA (SavanSys Solutions et Ormet circuits) a porté sur un « circuit imprimé réel » sous la forme d’une application mobile à 10 couches et d’une application serveur à 28 couches, en comparant les procédés traditionnels à 5/10 étapes de lamination avec l’approche Z-interconnect. Dans les deux cas de circuits imprimés réels, la construction Z-interconnect a légèrement surpassé les procédés traditionnels à 5/10 étapes de lamination en matière de coût total modélisé. (Les auteurs précisent que les frais généraux et les marges bénéficiaires varient fortement d’une usine de fabrication à l’autre ; ils recommandent donc de considérer le modèle comme une simple illustration des coûts potentiels.)
Construction séquentielle de 8 à 12 couches ou HDI Any-Layer : que choisir ?
Il n’existe pas de solution universellement meilleure : le HDI entraîne un surcoût par couche en raison de ses vias borgnes et enterrés, mais il peut offrir la même densité de routage avec moins de couches. La comparaison pertinente porte donc sur le coût total du circuit imprimé, et non sur le coût couche par couche. Un circuit imprimé HDI à 6 couches remplissant la même fonction qu’un circuit imprimé séquentiel à 10 couches peut revenir moins cher au total, même si le procédé HDI coûte davantage par couche.
Les publications de l’IEEE sur la CEM soulignent le même point à l’échelle d’une couche : les vias borgnes ou enterrés entraînent un surcoût, mais ils permettent un placement que la densité de pistes ne permettrait pas autrement. Un fabricant de circuits imprimés HDI l’explique clairement dans sa FAQ : le surcoût du procédé HDI « est compensé, à l’échelle du circuit imprimé entier, par la réduction du nombre de couches » lorsque le pas du BGA s’approche de la limite de 0,8mm.
Si vous approchez de cette limite de pas, comparez les coûts en valeur absolue au lieu de supposer qu’une méthode de construction l’emporte d’office : cette comparaison dédiée entre circuits imprimés HDI et multicouches mérite d’être lue avant de vous engager.
| BGA / pas des composants | Approche recommandée | Pourquoi |
|---|---|---|
| Pas ≥1,0mm, densité modérée | Construction séquentielle standard de 8 à 12 couches | Le montage traversant et un nombre limité de vias borgnes permettent de router les sorties sans microvias ; à cette densité, le coût total est inférieur. |
| Pas de 0,8-1,0mm, sorties denses | Évaluez les deux options et comparez les coûts. | C’est la plage seuil où les économies réalisées grâce à la réduction du nombre de couches en HDI commencent à compenser le coût supérieur par couche. |
| Pas <0.8mm, BGA/FPGA à forte densité | Construction HDI Any-Layer / à microvias | Avec le montage traversant standard, il est physiquement impossible de router les sorties à ce pas sans augmenter excessivement le nombre de couches. Ici, le HDI est souvent compétitif en coût, et pas seulement nécessaire sur le plan technique. |
Passer de 4 ou 6 couches à 8-12 : quels changements concrets ?
Passer d’un circuit imprimé à 6 couches à un circuit imprimé à 8 couches, après être parti de 4 couches ou, à Dieu ne plaise, d’un PCB à 2 couches ou double face, ne revient plus à simplement ajouter des couches identiques. Le blog PCB de JLCPCB a récemment publié un excellent article à retenir : quand vous passez de 4 à 6 couches, puis à 8 ou 10, puis à un PCB à 12 couches, les coûts ne progressent pas régulièrement. Le « palier » peut grimper brusquement, voire baisser temporairement pour certaines tailles de série et certains nombres de couches. En raison d’un décalage entre le flux de fabrication et le débit, les séries de production moyennes à 6 couches peuvent coûter plus cher que celles à 4 ou 8 couches. Quelles différences techniques entre 4/6 et 8-12 couches ? Il faut imposer des plans de référence, recourir par défaut à la lamination séquentielle (et non en une seule passe) et prendre en compte l’usage courant des vias borgnes et enterrés. Le circuit imprimé devient alors un empilement des couches conçu sur mesure qui exige une vraie rigueur. À ce stade, l’erreur que nous observons le plus souvent consiste, pour une équipe de conception, à réutiliser sa liste de contrôle DFM pour 4 couches sur un circuit imprimé à 8-12 couches, puis à ne découvrir les lacunes qu’après l’échec d’un lot au contrôle électrique. Les exigences de fabrication IPC-6012 classe 2/3 et le contrôle électrique à 100 % par sonde volante, réalisés par PCBark sur chaque commande, servent précisément à repérer ces lacunes avant la livraison au client, et non après un retour du terrain. Un brevet sur la construction multicouche de TTM Technologies, l’un des grands fabricants de circuits imprimés, illustre la même réalité à l’échelle du fabricant : faire évoluer une méthode de construction au-delà de quelques couches est considéré comme un véritable problème d’ingénierie qui mérite un brevet, et non comme une simple répétition du procédé à 4/6 couches.
Coût, délai et facteurs qui déterminent réellement le prix pour ce nombre de couches
Si vous recherchez le prix d’un PCB de 8 à 12 couches ou des références de coûts pour un PCB de 8 à 12 couches, la réponse honnête est que le coût par circuit varie considérablement selon le volume et la région : un prototype amateur de 8 couches fabriqué par une usine offshore coûte environ $7 l’unité, avec un délai de 2 semaines, tandis qu’une commande de 10k circuits imprimés de 10 couches coûte $50 l’unité aux États-Unis contre $25 en Chine, selon différents témoignages de professionnels du secteur (voir Electronics StackExchange, Reddit, etc.). Les fabricants qui proposent ce qu’ils appellent des « capacités standard » incluent généralement les circuits de 0 à 12 couches dans leurs délais standard (de le jour même à 5 jours) ; les circuits de 8 couches nécessitent le plus souvent 7 à 10 jours, contre 5 à 7 jours pour ceux de 6 couches et 3 à 5 jours pour ceux de 4 couches. Au-delà de 12 couches, ou en présence de vias borgnes et/ou enterrés, les projets relèvent généralement d’une catégorie personnalisée ou avancée, avec des délais allant du jour même à 4 semaines. Les principaux facteurs de coût, classés approximativement par ordre d’importance, sont le nombre de couches et le nombre de cycles de lamination — ces derniers augmentant le coût du circuit d’environ 30 à 40 % par paire de couches laminées —, le type de structure des vias (les vias borgnes et enterrés nécessitent une étape de traitement supplémentaire par rapport aux trous métallisés traversants standard), le poids de cuivre et le volume. Une petite commande de prototypes doit en effet absorber une grande part des coûts fixes du fabricant pour chaque unité, un surcoût qui disparaît en grande partie lors d’achats en grande quantité ; c’est pourquoi un prototype de PCB haute vitesse à délai rapide et une série de production de 10 000 unités utilisant exactement le même empilement de couches de PCB de 8 à 12 couches présentent des coûts par circuit si différents. Une erreur coûteuse que nous voyons souvent chez les acheteurs consiste à rechercher le prix unitaire le plus bas sans vérifier si le devis inclut réellement un contrôle électrique à 100 % ou s’il s’agit d’un contrôle par échantillonnage qui comporte des risques cachés. PCBark propose un délai de 48-72 heures pour les prototypes, sans quantité minimale de commande, car ce sont les années de rigueur dans la maîtrise des procédés — et non une réduction des contrôles — qui permettent de maîtriser les coûts pour cette plage de couches. Un procédé breveté de construction multicouche des PCB montre pourquoi : les étapes de fabrication qui réduisent les cycles de lamination ou simplifient la formation des vias modifient non seulement la fabricabilité, mais aussi directement les calculs de coût et de délai évoqués plus haut.
Points à vérifier avant d’approuver un fabricant pour 8 à 12 couches
La liste de contrôle pour vérifier un fabricant ci-dessous est celle que nous aurions aimé avoir du côté acheteur d’une commande de circuits imprimés, plutôt que du côté vendeur. La norme IPC-6012 (Qualification et spécification de performance des circuits imprimés rigides, version actuelle, révision F) définit l’épaisseur minimale de cuivre déposé selon la classe : la classe 1/2 exige une moyenne de 20 microns, avec un minimum de 18 microns, tandis que la classe 3 exige une moyenne de 25 microns, avec un minimum de 20 microns.
Demandez la classe pour laquelle votre fabricant est réellement qualifié et, si cela importe pour votre application, consultez les dossiers de vérification de l’épaisseur de métallisation. La révision F définit également trois classes de structures à cavité, ainsi qu’une tolérance de vide de 5 % de la surface du vide pour les anneaux annulaires et les parois de via en classe 3. Ce point mérite vérification si vos conceptions de PCB reposent sur une tolérance minimale différente. Un circuit imprimé multicouche fabriqué selon une classe précise vous permet de comparer directement les technologies de deux fabricants, plutôt que de devoir vous fier à leurs déclarations. C’est d’autant plus important pour une conception multicouche complexe, où les conséquences d’une erreur s’accumulent à chaque cycle de lamination.
Liste de contrôle pour vérifier un fabricant de circuits imprimés
- Pour quelle classe IPC-6012 (1, 2 ou 3) le fabricant est-il qualifié, et peut-il fournir des preuves de cette capacité ?
- S’il promet des pistes à impédance contrôlée, fournit-il un véritable rapport de réflectométrie dans le domaine temporel ou seulement une simulation réalisée lors de la conception ?
- Le contrôle électrique à 100 % est-il effectué par sonde volante, et les couches internes sont-elles contrôlées visuellement par un système d’inspection optique automatisée (AOI), ou les contrôles se font-ils par échantillonnage ?
- Les BGA sont-ils contrôlés par rayons X, et l’anneau annulaire et la paroi des vias sont-ils vérifiés par coupe transversale et examen microscopique ?
- Combien de temps le fabricant conserve-t-il les données de contrôle et les informations de fabrication d’un lot ? (Elles peuvent être utiles pour enquêter sur des défaillances sur le terrain qui surviennent bien plus tard.)
Pour nos propres commandes de circuits imprimés à 8-12 couches, il ne s’agit pas d’une liste de contrôle marketing, mais de notre procédure standard : exigences de fabrication IPC-6012 classe 2/3, contrôle électrique à 100 % par sonde volante, complété par une AOI sur chaque couche interne, contrôle par rayons X des joints BGA, analyse en coupe transversale et micrographique du cuivre interne, et rapport de vérification de l’impédance par TDR pour les commandes à impédance contrôlée. Les données de fabrication et de contrôle sont conservées pendant au moins cinq ans pour chaque lot. Nous ajoutons également un paramètre facile à oublier au moment de demander un devis : les contrôles d’acceptation ne devraient pas se limiter à « réussite du contrôle électrique ». Pour les applications à fiabilité élevée, demandez si le système qualité de votre fabricant intègre les exigences issues de la revue de conception ainsi que la conservation documentée des coupons de test, et pas seulement le contrôle du circuit imprimé fini. C’est ce qui permet de détecter une dérive du procédé après un seul lot défectueux plutôt qu’après une défaillance sur le terrain. Une analyse DFM avant le début de la fabrication est le moyen le moins coûteux de repérer la plupart de ces problèmes.
Perspectives du secteur : l’avenir de la conception des PCB multicouches
Pour les concepteurs de circuits imprimés à 8-12 couches, le changement concret le plus proche n’est pas une prévision de croissance du marché, mais une mise à jour normative qui a déjà eu lieu. La révision F de l’IPC-6012, publiée le September 28, 2023, est confirmée comme la révision actuellement en vigueur par la boutique de normes de l’IPC elle-même. Selon l’interprétation publiée, clause par clause, par un fabricant de classe 3, cette mise à jour a ajusté les recommandations d’espacement diélectrique minimal pour mieux tenir compte des empilements plus denses des conceptions modernes (passant d’une valeur par défaut de classe 90µm à une valeur plus serrée d’environ ~65µm pour les conceptions publiées après 2023-12-31). Considérez ces valeurs précises en microns comme l’interprétation technique de ce fabricant, et non comme une citation de la norme elle-même, qui est payante, puis vérifiez la clause en vigueur auprès de votre fabricant avant de l’appliquer à la conception. Si votre bibliothèque de conception ou les règles de conception par défaut de votre fabricant se réfèrent encore aux hypothèses de l’ancienne révision E, signalez-le maintenant pour éviter un retard ou le rejet d’une conception lors de l’analyse DFM de votre prochaine commande à 8-12 couches : c’est une erreur évitable, pas une surprise. PCBark suit l’évolution des révisions de l’IPC dans le cadre de son processus d’analyse DFM, précisément parce qu’une conception reposant sur une hypothèse obsolète présente un risque qui se manifeste au pire moment : après la validation de l’outillage. Les notes de publication de l’IPC décrivent plus largement la révision F : elle couvre les circuits imprimés rigides, les circuits multicouches à trous métallisés, les vias enterrés et borgnes, ainsi que la fiabilité des microvias. Cette évolution ne concerne donc pas uniquement le HDI : elle touche aussi la construction multicouche standard à trous métallisés.
Au-delà de cette mise à jour précise, le contexte plus général du marché (qui indique une tendance et ne constitue pas le point central ici) est celui d’une croissance continue du marché global des PCB et, à un rythme sensiblement plus rapide, du segment HDI en particulier. Des cabinets d’études de marché, dont Grand View Research et Mordor Intelligence, ont estimé la croissance globale du marché des PCB dans une fourchette de TCAC de 4,8-5,8 % jusqu’au début des années 2030, et celle du segment HDI à un niveau nettement supérieur. En pratique, cela signifie que la comparaison des coûts du HDI et de la construction séquentielle présentée plus haut pourrait continuer à évoluer en faveur du HDI à mesure que ce segment mûrit. C’est une raison supplémentaire de comparer les options en fonction de votre propre pas et de votre volume, plutôt que de choisir par défaut la méthode privilégiée par votre fabricant actuel. Un brevet de construction de DDI Global, fabricant spécialisé dans le HDI, montre concrètement dans quelle direction se porte cet investissement : les fabricants déposent activement des brevets sur des méthodes de construction à pas plus fin et à plus forte densité, au lieu de considérer les empilements actuels comme une solution définitive.
Foire aux questions
Q : Les PCB à 12 couches sont-ils toujours des circuits imprimés HDI ?
Voir la réponse
Non. Un circuit imprimé à 8 ou 12 couches peut être fabriqué avec un empilement des couches à lamination séquentielle standard, en utilisant uniquement le montage traversant ou un nombre limité de vias borgnes, sans aucune structure HDI à microvias. C’est l’approche la plus courante lorsque le pas des composants est d’environ 1mm ou plus et que leur densité ne nécessite pas de structures plus fines. Les approches HDI (microvias, construction Any-Layer) interviennent uniquement lorsque le pas des BGA ou des composants passe sous environ 0,8mm et qu’il est impossible de router les signaux hors du composant avec un empilement à montage traversant standard sans ajouter plusieurs couches. Le nombre de couches et la construction HDI sont deux décisions de conception distinctes, mais liées.
Q : Le FR4 standard convient-il à un projet de PCB à 8-12 couches ?
Voir la réponse
Pour la grande majorité des circuits imprimés à 8-12 couches fonctionnant à vitesse modérée, le meilleur choix reste un empilement standard en FR4 : le nombre de couches, à lui seul, ne nécessite pas de changer de matériau diélectrique. Ce sont la fréquence et les exigences en matière de pertes de signal qui déterminent ce choix. Dès que vous routez des signaux bien au-delà de quelques GHz, les pertes diélectriques (Df) du FR4 deviennent un facteur limitant et vous devez passer à un matériau diélectrique à faibles pertes (Rogers, à base de PTFE, etc.), quel que soit l’empilement des couches. Traitez séparément le nombre de couches et le choix du matériau : chacun dépend d’un ensemble de contraintes différent.
Q : Quel est le principal défi de fabrication pour ce nombre de couches ?
Voir la réponse
La perte de rendement à chaque cycle de lamination. Chaque passe de lamination séquentielle présente une faible probabilité, mais bien réelle, de désalignement et de délamination. Avec un empilement des couches à 8 ou 12 couches, le risque s’accumule au fil des cycles. C’est précisément pourquoi de nombreux fabricants passent les circuits imprimés denses à des techniques en une seule lamination (comme Z-interconnect, HDI Any-Layer, etc.), lorsque la densité des couches le permet : le risque lié à la lamination peut ainsi être éliminé, même si la lamination en une seule passe coûte davantage par couche. Le moyen le plus efficace de limiter ce risque est d’assurer la symétrie de l’empilement des couches (même épaisseur et même poids de cuivre pour les couches internes de part et d’autre de l’axe central) ; les empilements asymétriques sont beaucoup plus susceptibles de se déformer pendant les cycles de lamination.
Q : Pourquoi le coût augmente-t-il autant entre un circuit imprimé à 6 couches et un circuit imprimé à 8-12 couches ?
Voir la réponse
Cela tient principalement à la lamination séquentielle et à la complexité des vias, et non à la quantité de cuivre. Chaque paire de couches ajoutée coûte environ 30 % à 40 % de plus que l’empilement de base, en raison des cycles de lamination supplémentaires, de tolérances d’alignement plus strictes et, éventuellement, de la fabrication de vias borgnes et enterrés. Ce n’est pas simplement parce qu’il y a « davantage de cuivre ».
Q : Que faut-il vérifier avant d’approuver un fabricant pour un circuit imprimé à 8-12 couches ?
Voir la réponse
Au minimum : vérifiez de quelle classe IPC-6012 (2 ou 3) le fabricant est réellement qualifié et s’il dispose de dossiers sur l’épaisseur de métallisation ; demandez si les conceptions à impédance contrôlée sont livrées avec des rapports de contrôle TDR ou seulement avec des simulations préalables à la conception ; vérifiez si le contrôle des couches internes est réalisé à 100 % par AOI plutôt que par échantillonnage ; demandez si les joints BGA sont contrôlés par rayons X et si le cuivre interne est examiné en coupe pour vérifier la taille des anneaux annulaires ; renseignez-vous sur la durée d’archivage des données de fabrication et de contrôle (elles vous seront utiles si un circuit imprimé tombe en panne sur le terrain), etc. Consultez la liste complète ci-dessus pour tous les points à vérifier ; ceci en est la version abrégée.
Q : Les signaux haute vitesse comme DDR ou PCIe peuvent-ils être routés de manière fiable sur un circuit imprimé à 8 couches ?
Voir la réponse
Oui, si au moins un exemple concret publié par un fabricant de circuits imprimés montre qu’un empilement à 8 couches transmet simultanément DDR4, PCIe Gen4 et USB 3.0, avec une ouverture d’œil DDR4 de 700 mV à 1.6 GHz, une perte d’insertion inférieure à 10 dB à 8 GHz et une impédance différentielle de 100 ohms vérifiée par TDR avec une tolérance de ±5 % sur ce circuit précis (ne prenez évidemment pas ces chiffres comme une garantie pour votre conception), alors 8 couches suffisent. Encore faut-il un empilement conçu en conséquence (plans de référence dédiés en surface et au verso, ainsi que derrière chaque couche interne de signaux haute vitesse, et vias percés en retour pour supprimer la longueur des moignons). Un PCB à 8 couches qui ne répond pas à ces exigences peut échouer sur ces mêmes signaux, alors qu’un circuit bien conçu fonctionnera parfaitement. L’architecture de l’empilement abordée dans la section précédente compte donc bien davantage pour la fiabilité des signaux haute vitesse que le simple nombre de couches. C’est précisément ce qu’un lot de prototypes de PCB devrait permettre de détecter avant la signature du bon de commande.
Références et sources
- Micromachines (PMC/NIH) — Empilement à 8 couches pour un circuit imprimé de chargeur embarqué de véhicule électrique, avec conception d’annulation du flux
- NSF Public Access Repository — Étude des paramètres de conception des vias en montage traversant à 12 couches
- MIT Power Electronics Research Group (prépublication IEEE JESTPE) — Empilement à 8 couches pour un convertisseur en pont GaN à double empilement
- Boutique officielle des normes IPC — Confirmation des révisions en vigueur d’IPC-6012, révision F, et d’IPC-2221, révision C
- Article sur la modélisation des coûts hébergé par IPC/SMTA (SavanSys Solutions & Ormet Circuits) — Comparaison des coûts de la lamination séquentielle et de l’interconnexion Z
- EDN — Kenneth Wyatt, « Concevoir des circuits imprimés pour maîtriser les IEM, partie 2 : principes de base de l’empilement »
- Altium Resources — Zachariah Peterson sur la fiabilité des empilements hybrides
- IPC-2226A — Norme de conception par sections pour les circuits imprimés HDI, classification de type I-VI
- NASA NEPP — Données d’essais sur la fiabilité des microvias et les seuils de pas
- Thèse de l’University of Maryland — Quantification de la fiabilité des vides dans les microvias
- Brevet US 20070124930A1 — Méthode de fabrication de circuits imprimés multicouches
- Brevet US 10980127B2 (TTM Technologies) — Méthode de fabrication et de mise à l’échelle des circuits multicouches
- Brevet US 20220304164A1 (Atotech) — Chimie des procédés de lamination et de métallisation
- Brevet US 8510941B2 (DDI Global) — Méthode de fabrication HDI
Pourquoi nous avons rédigé cet article
Nous avons rédigé ce guide parce que, dans chacun des articles de blog sur les circuits imprimés à 8-12 couches que nous avons examinés pendant nos recherches — y compris les deux mieux classés sur ce sujet précis —, nous n’avons trouvé absolument aucun fait ni aucune affirmation vérifiable. Nous n’avons vu aucune référence à une norme IPC, à une autorité gouvernementale ou universitaire, ni à la moindre valeur d’impédance ou de rapport d’aspect qui ne soit entièrement avancée sans preuve par son auteur.
Nous fabriquons chaque jour des circuits imprimés à 8-12 couches dans le respect des exigences IPC-6012 de classe 2/3 ; voici donc le guide que nous aurions aimé lire avant de valider un empilement.