Contactez PCBark


L’assemblage d’un prototype de circuit imprimé consiste à monter des composants sur un circuit nu fabriqué, puis à le tester, afin de transformer un fichier Gerber et une nomenclature en un circuit concret et fonctionnel avec lequel vous pouvez interagir. Cette étape se situe entre la fabrication du circuit lui-même et le lancement de la production en série. C’est la première occasion de tester le comportement réel du circuit, au-delà de sa logique schématique.
Caractéristiques en bref
| Quantité typique pour une première fabrication | 3-10 circuits (un seul circuit peut donner un résultat faussement concluant) |
| Limite pratique du soudage manuel | Jusqu’aux composants passifs 0201 environ et au pas de 0,4-0,5mm, selon les recommandations du secteur |
| Dossier minimal de fichiers | Gerber (RS-274X/IPC-2581) + nomenclature avec références MPN + fichier CPL/centroïde |
| Structure des coûts pour 1-5 circuits | Les frais fixes de mise en route (pochoir, programmation, première inspection) prédominent, pas les composants |
| Normes applicables | IPC J-STD-001 (soudage), IPC-A-610J-2024 (critères d’acceptation), IPC-2221 (conception) |
En bref : l’assemblage d’un prototype de circuit imprimé transforme un fichier de conception en un circuit testable. Lors d’une première fabrication, les débutants perdent surtout du temps à cause des décisions prises avant même de passer commande : souder à la main ou non, choisir les fichiers à envoyer et déterminer combien de circuits faire fabriquer. Ce guide aborde ces décisions dans l’ordre, à l’aide d’un seuil de soudage manuel, d’une analyse de la structure des coûts, d’un catalogue des échecs fréquents lors d’une première fabrication et d’un cadre d’évaluation de la maturité de la conception, quel que soit l’assembleur choisi.
En résumé
- Les composants dont le pas est inférieur à environ 0.4 to 0,5mm dépassent largement les limites du soudage manuel fiable. Ils se trouvent littéralement au-delà de ce seuil, et même bien au-delà.
- L’absence du fichier centroïde ou une erreur de positionnement dans celui-ci est sans doute la cause la plus fréquente d’un premier devis bloqué ou généré de manière incorrecte.
- Pour 1-5 circuits, ce sont les frais fixes de mise en route, et non les composants, qui dominent le coût par circuit.
- Une demi-douzaine de causes récurrentes expliquent généralement presque tous les échecs d’un premier prototype ; ce n’est pas simplement une question de malchance.
- Trois contrôles de préparation, inspirés des approches d’ingénierie de gestion des risques, peuvent vous aider à déterminer si votre projet est réellement prêt à dépasser le stade du prototypage.
Qu’est-ce que l’assemblage d’un prototype de circuit imprimé, et quand en avez-vous réellement besoin ?
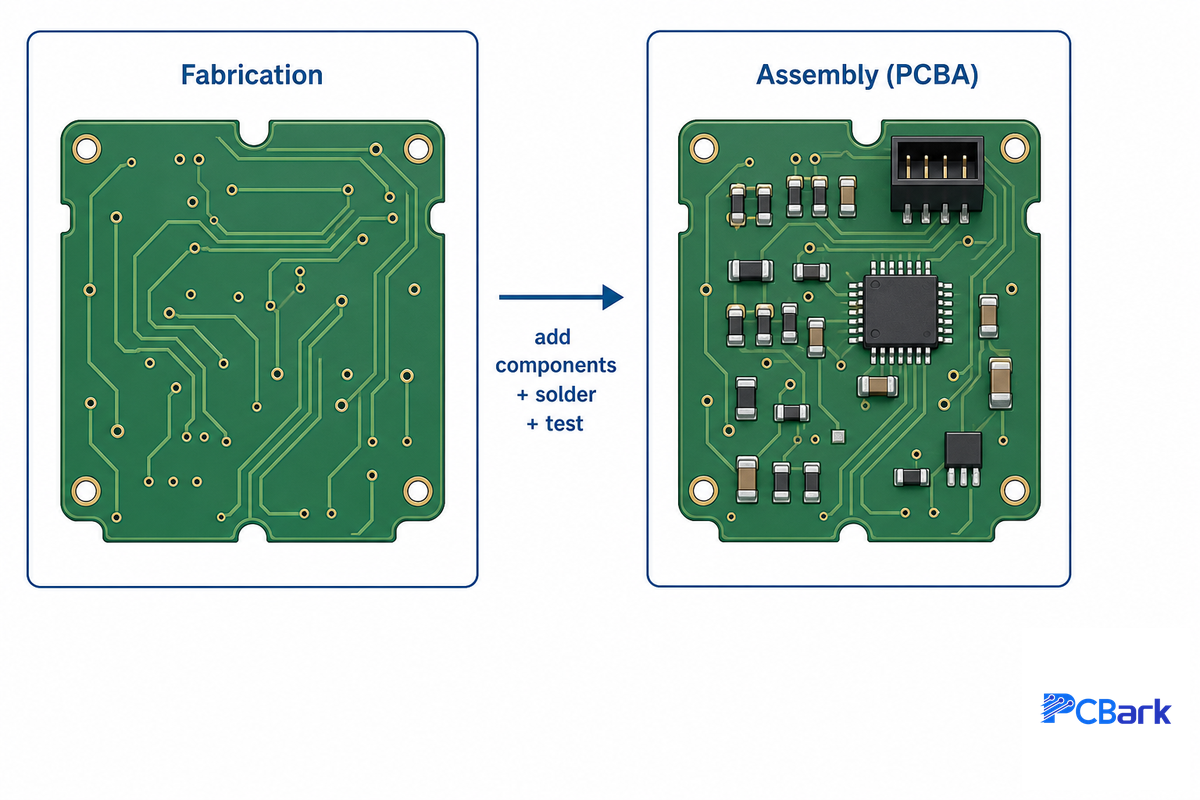
L’assemblage d’un prototype de circuit imprimé n’est pas la fabrication d’un prototype de circuit imprimé. La fabrication produit le circuit imprimé nu — le circuit lui-même, avec ses pistes, son masque de soudure, sa sérigraphie, ses trous métallisés, etc. — sans aucun composant monté. L’assemblage, souvent appelé PCBA ou assemblage de circuits imprimés, consiste à placer les composants électroniques (résistances, circuits intégrés, connecteurs, etc.) sur le circuit, à les souder, puis à tester le circuit.
Si vous avez seulement besoin de vérifier qu’un circuit s’insère dans un boîtier ou de contrôler la cible d’impédance de l’empilement des couches, le circuit nu fabriqué peut suffire. Si vous comptez brancher l’alimentation, charger un micrologiciel et vérifier que la mesure du capteur est cohérente, vous devez commander un prototype assemblé.
Cette distinction change concrètement ce qui est expédié et à qui — vous la rencontrerez régulièrement chaque fois que l’expression « circuit imprimé » est utilisée comme terme générique pour désigner soit le circuit nu, soit un assemblage complet. Les clients qui commandent uniquement la fabrication envoient les fichiers Gerber et de perçage. Ceux qui commandent un assemblage complet doivent fournir une nomenclature, un fichier de placement des composants et, pour de nombreuses conceptions modernes, des composants suffisamment petits pour être pris en charge par les équipements de fabrication de l’usine de circuits imprimés.
Se tromper sur cette distinction fait perdre un temps précieux : de nombreux acheteurs qui commandent pour la première fois demandent uniquement la fabrication d’un « prototype de circuit imprimé en délai court », puis découvrent en cours de projet qu’ils avaient en fait besoin d’un circuit entièrement équipé pour tester le micrologiciel. Il faut alors passer une seconde commande et subir un nouveau délai de fabrication. Le programme de formation de la NASA fondé sur la norme IPC J-STD-001 traite la fabrication et l’assemblage comme deux domaines de processus distincts, avec des critères d’acceptation différents, précisément pour cette raison : un circuit peut satisfaire à tous les contrôles de fabrication tout en étant impropre à l’assemblage. Tout service d’assemblage de circuits imprimés digne de ce nom vous demandera lequel vous souhaitez avant d’établir un devis, au lieu de faire une supposition. La plupart des services d’assemblage de circuits imprimés établissent clairement cette distinction : un service de fabrication pure ne chiffre que les circuits nus, tandis qu’une offre d’assemblage complet couvre l’examen des fichiers, l’approvisionnement et l’assemblage avec test dans une seule commande.
Qu’est-ce que la fabrication de prototypes de circuits imprimés ?
La fabrication de prototypes de circuits imprimés comprend la fabrication (production du circuit nu) et l’assemblage (montage des composants et test des circuits terminés), pour un petit lot de préproduction (1-25) destiné à vérifier la conception avant de s’engager dans la production. Les processus de production habituels sont généralement utilisés — impression de pâte à braser, placement automatisé et soudage par refusion, par exemple — mais sur des lignes flexibles et à délais courts plutôt que sur de longues séries. L’objectif n’est pas d’optimiser le rendement, mais d’acquérir des connaissances : comment le circuit se comporte-t-il et est-il prêt à passer en production ?
Exporter des fichiers propres depuis votre logiciel de conception de circuits imprimés pendant la phase de conception, au lieu de vous précipiter pour les corriger après le signalement d’un problème par un fournisseur, permet de respecter le calendrier de fabrication du prototype assemblé.
Assemblage manuel ou assemblage professionnel de prototypes : les limites du soudage manuel
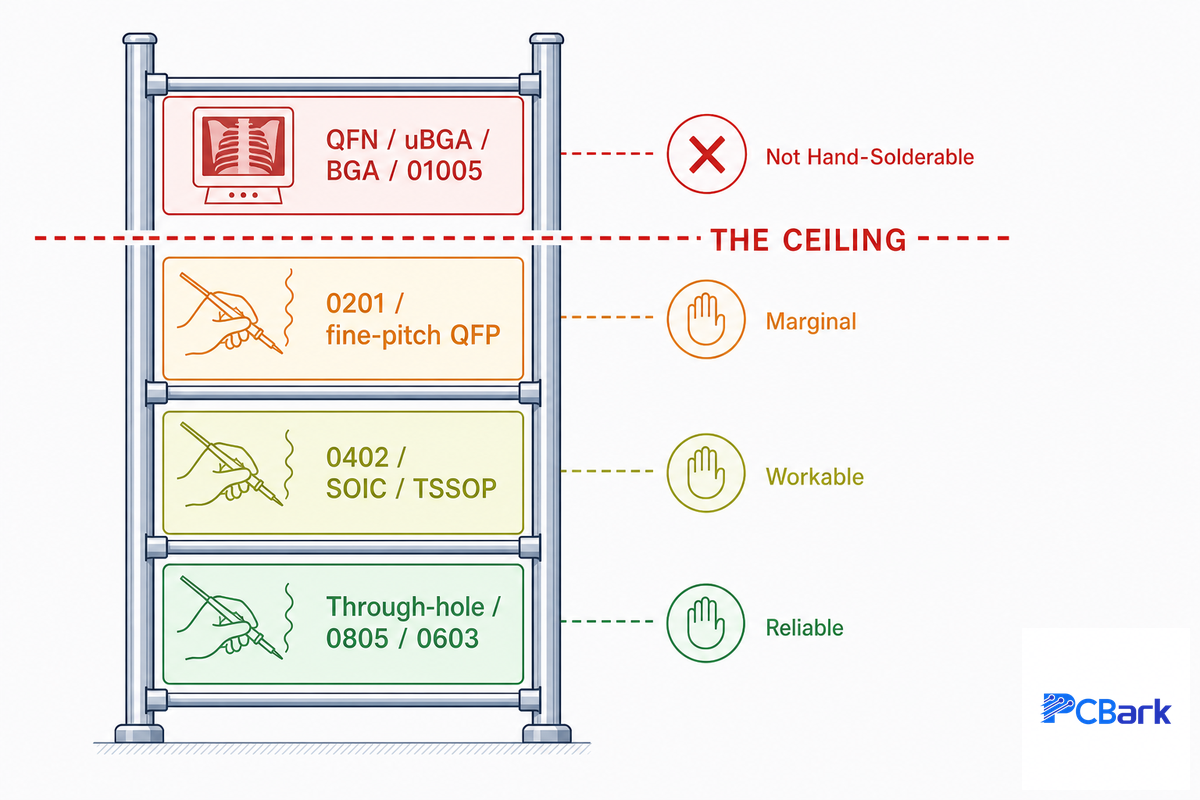
Le seuil du soudage manuel correspond au point où les boîtiers des composants de la conception ne peuvent plus, en pratique, être soudés à la main, quel que soit l’opérateur. En dessous de ce seuil, l’assemblage manuel est tout à fait valable et même très répandu : la plupart des circuits fabriqués par des amateurs, et une grande partie des circuits professionnels à leurs débuts, étaient assemblés à la main. Au-delà, les contraintes physiques du joint de soudure compliquent fortement les méthodes manuelles, et le taux de défauts augmente au lieu de diminuer.
| Type de boîtier | Faisabilité du soudage manuel | Pourquoi |
|---|---|---|
| Montage traversant, composants passifs 0805/0603 | Fiable | Les pastilles et le pas sont assez grands pour aligner les composants à l’œil et contrôler le fer manuellement |
| Composants passifs 0402, boîtiers SOIC/TSSOP standard | Faisable avec de la pratique | Petits, mais toujours manipulables individuellement avec des outils à pointe fine et un grossissement |
| Composants passifs 0201, QFP à pas fin | Limite marginale — attendez-vous à des défauts | À l’approche du seuil, le risque de formation en tombstone augmente fortement à mesure que la masse thermique diminue |
| QFN, uBGA, BGA, 01005 | Impossible à souder à la main | Les joints sont dissimulés sous le boîtier : impossible de les contrôler ou de les reprendre à l’œil ou au fer |
Si l’on parle de seuil brutal et non de pente progressive, c’est pour une raison : l’équilibre thermique. Un composant passif 0201 pèse environ un milligramme et possède une masse thermique presque nulle. Un écart de seulement 2-3°C entre ses deux pastilles pendant un cycle de refusion suffit à le redresser avant que la soudure ait mouillé les deux côtés. La norme de formation de la NASA (fondée sur IPC J-STD-001) consacre des modules distincts au soudage de composants traversants et au soudage en montage en surface, précisément pour cette raison : les lois physiques qui s’appliquent à une famille de boîtiers ne s’appliquent plus lorsque le pas diminue. Avec les composants QFN et BGA, dont les terminaisons se trouvent sous le boîtier, il est impossible même d’inspecter visuellement un joint, et encore moins de le corriger. À partir de ce stade, les rayons X sont le seul moyen de contrôler ces joints.
⚠️ Important
On peut être tenté de croire que l’assemblage manuel coûte moins cher et prend plus de temps. Mais si l’on tient compte du coût réel d’une erreur, cet avantage disparaît. Un assemblage professionnel entraîne d’importants frais fixes initiaux (voir ci-dessous) ; un seul défaut sur un circuit difficile à souder à la main, nécessitant une reprise et une seconde version du circuit, peut effacer toutes les « économies » réalisées.
Préparer votre conception pour l’assemblage : fichiers, formats et pièges pour les débutants
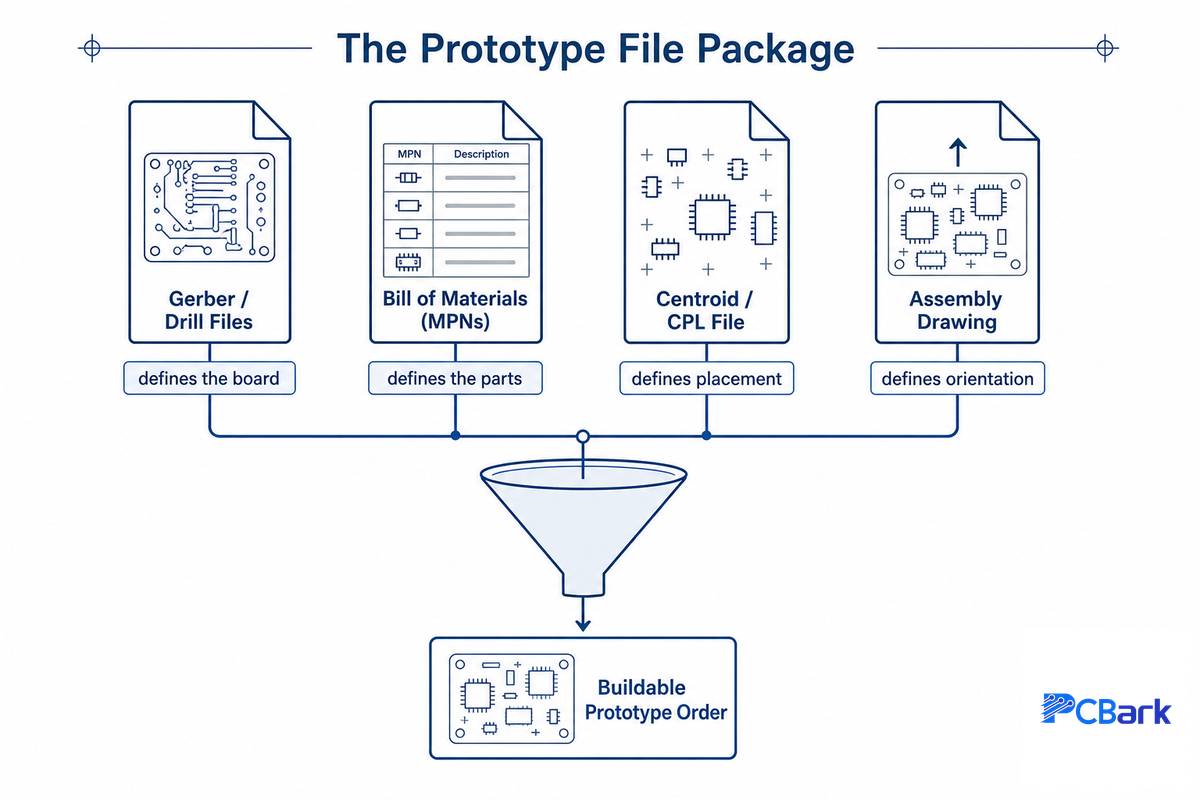
Que comprend exactement le prototypage de circuits imprimés ?
Les prototypes de circuits imprimés sont expédiés avec trois fichiers liés qui doivent correspondre parfaitement : les fichiers Gerber et de perçage, qui définissent la configuration du circuit ; une nomenclature (BOM) indiquant chaque pièce par fabricant et référence ; et un fichier centroïde (CPL/placement automatisé) qui guide les machines d’assemblage. Les concepteurs débutants produisent généralement les fichiers Gerber — souvent générés automatiquement par leur logiciel de CAO — mais font des erreurs dans les deux autres fichiers.
- La BOM indique la référence fabricant de chaque élément, et non une simple désignation générique comme « résistance de 10k ».
- L’orientation et l’origine du fichier centroïde doivent correspondre à la configuration du circuit, et non aux coordonnées par défaut du logiciel de CAO.
- Les repères de composants de la BOM doivent correspondre exactement à ceux de la sérigraphie du circuit et du fichier centroïde.
- Les polarités et les repères de la broche 1 sont clairement indiqués pour que l’assembleur n’ait pas à les deviner.
- Tous les fichiers de l’envoi (Gerber, BOM, centroïde, dessin d’assemblage) doivent correspondre à la même révision de votre conception.
Les fichiers centroïdes manquants ou à l’échelle incorrecte sont parmi les causes les plus fréquentes de retard dans le devis initial du prototype ou de mauvais placement des composants sur le circuit assemblé. Un décalage de placement de seulement 0,1mm sur un composant au pas de 0,4mm suffit à provoquer un joint ouvert. C’est aussi l’un des problèmes les plus faciles à éviter : contrairement à une erreur de conception, il ne nécessite pas d’élaborer une nouvelle solution. Il suffit de vérifier que le fichier existe et que ses unités et son origine correspondent au circuit avant de cliquer sur « Envoyer ».
Note technique
Si une pastille de votre circuit — à montage traversant ou à gestion thermique — est reliée à un plan de cuivre plein d’au moins 1oz, ce plan agit comme un dissipateur thermique pendant le soudage. Cette pratique courante de conception des circuits imprimés est décrite dans l’ensemble de la famille de normes de conception de circuits imprimés IPC-2221. Les mêmes règles prévoient l’emploi d’un motif de rayons de décharge thermique : un pont de cuivre étroit reliant la pastille au plan, plutôt qu’une liaison pleine, afin d’éviter que cette connexion ne prive le joint de chaleur pendant la refusion ou le soudage manuel. Demandez à votre fabricant de circuits imprimés quelle édition et quelle section précises il applique, car les normes sont régulièrement mises à jour. L’absence de ce dispositif sur un grand plan de masse est une cause fréquente de joints froids qui semblent parfaits au contrôle visuel, mais qui tombent parfois en panne sur le terrain.
Le outil de vérification de la conformité DFM de PCBark et les outils similaires de la plupart des assembleurs détectent automatiquement les violations structurelles des règles de conception — couronne annulaire, espacement des pistes, espacement du masque de soudure. Cette section porte sur un aspect du dossier de fichiers que ces outils ne peuvent pas vérifier : les fichiers envoyés sont-ils complets et cohérents, et décrivent-ils bien le circuit que vous souhaitez faire fabriquer ?
La conception et l’assemblage sont deux disciplines distinctes, chacune avec ses propres modes de défaillance : un circuit peut réussir tous les contrôles de fabrication et rester impossible à assembler, tout comme un circuit parfaitement équipé peut échouer à cause d’un problème d’empilement des couches intégré dès la conception. Le contrôle de l’impédance compte aussi : sur les circuits multicouches, une largeur de piste inadaptée ou l’absence d’un plan de référence peut dégrader un signal bien avant le début de l’assemblage. Il est beaucoup moins coûteux de détecter ce problème pendant la conception qu’après le montage des composants. Découvrir des changements de conception tardifs après avoir passé commande est l’une des façons les plus coûteuses de réapprendre cette leçon.
SMT, montage traversant ou mixte : choisir la technologie d’assemblage adaptée à votre prototype
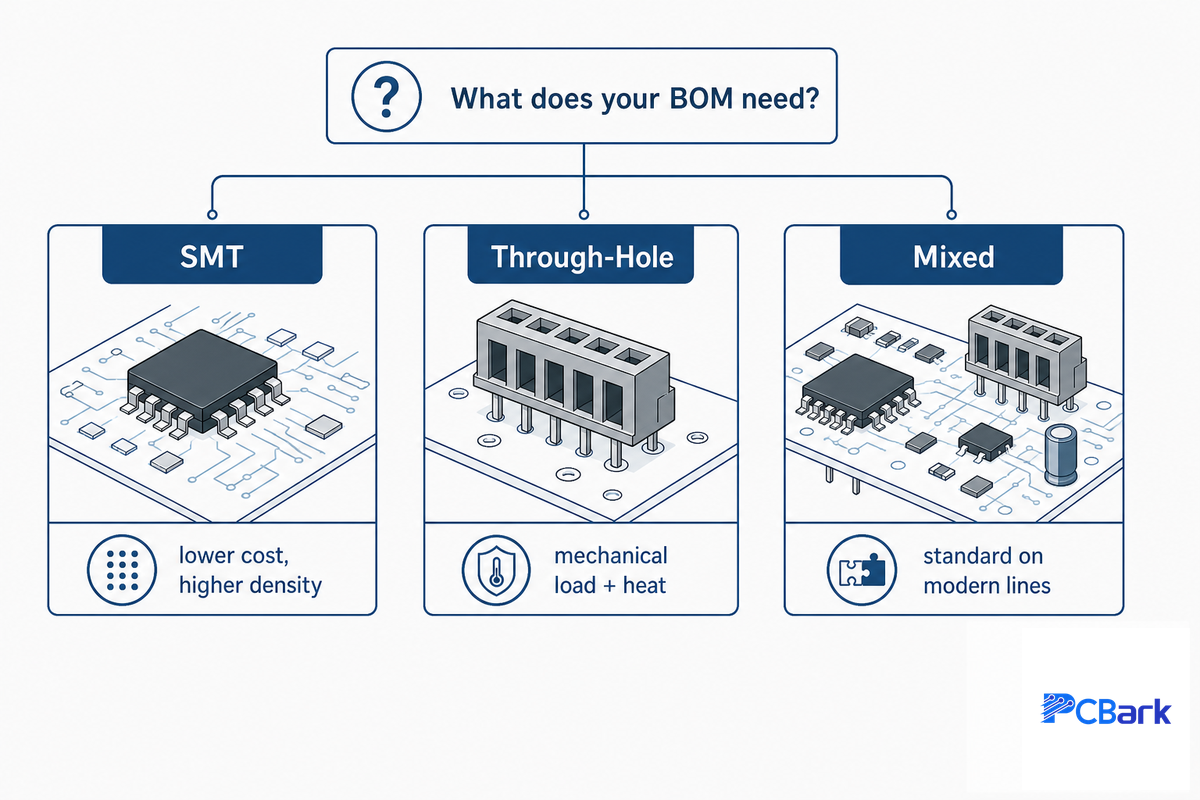
La plupart des conceptions modernes privilégient par défaut la technologie de montage en surface (SMT), car elle permet une densité de composants supérieure et réduit le coût de placement par joint. Le montage traversant (THT) reste toutefois utilisé sur les circuits prototypes, pour une raison purement mécanique : une étude publiée en 2021 dans Microelectronics Reliability, qui a testé des joints de soudure au cours de 550 cycles thermiques entre -20°C et +80°C, a précisément identifié le THT comme le choix essentiel lorsqu’un joint doit supporter une charge mécanique réelle ou évacuer une quantité importante de chaleur. C’est le cas des connecteurs, des grands condensateurs électrolytiques et des composants de puissance soumis à des branchements répétés ou à des cycles thermiques sur le terrain.
| Votre BOM ressemble à ceci | Choix | Pourquoi |
|---|---|---|
| Principalement des circuits intégrés et des composants passifs, sans connecteurs de bord soumis à une force importante | SMT | Coût par joint inférieur, densité supérieure, placement plus rapide |
| Connecteurs de bord, composants de puissance, tout élément accessible à l’utilisateur qui est branché et débranché | Montage traversant pour ces composants | Maintien mécanique et dissipation thermique que la pastille de montage en surface seule ne peut pas assurer |
| Les deux cas ci-dessus sur un même circuit | Technologie mixte | Standard sur les lignes modernes ; un assemblage mixte entraîne un léger supplément pour l’étape de processus supplémentaire, sans nécessiter une configuration de fabrication fondamentalement différente |
Pour un premier prototype en particulier, résistez à la tentation de tout concevoir en boîtiers SMT dans le seul but de gagner du temps à la fabrication. Les connecteurs soumis à des branchements répétés pendant les tests sur table sont précisément le type de composants dont vous ne voulez pas voir les joints céder mécaniquement pendant que vous mettez au point le micrologiciel.
En atelier, le choix de la technologie en fonction de votre BOM suit un processus simple : impression de la pâte à braser, placement de chaque composant par une machine, refusion selon un profil qui atteint généralement près de 245°C pour les alliages sans plomb, puis contrôle. Les machines modernes de placement automatisé prennent en charge les composants SMT et les points d’insertion traversants sur une même ligne, ce qui explique en grande partie pourquoi les circuits à technologie mixte n’entraînent plus le surcoût qu’ils occasionnaient auparavant. Le contrôle optique automatisé détecte la plupart des défauts visibles de placement et de soudure juste après la refusion. Les rayons X 3D révèlent les défauts des joints de soudure cachés sous les composants, invisibles au contrôle optique automatisé. Enfin, les tests fonctionnels — alimenter réellement le circuit, le sonder à l’oscilloscope et vérifier qu’il respecte vos critères de réussite ou d’échec — confirment que la conception fonctionne, et pas seulement qu’elle a été assemblée correctement.
Ce qui détermine réellement le coût de l’assemblage d’un prototype de circuit imprimé : frais NRE et prix unitaire
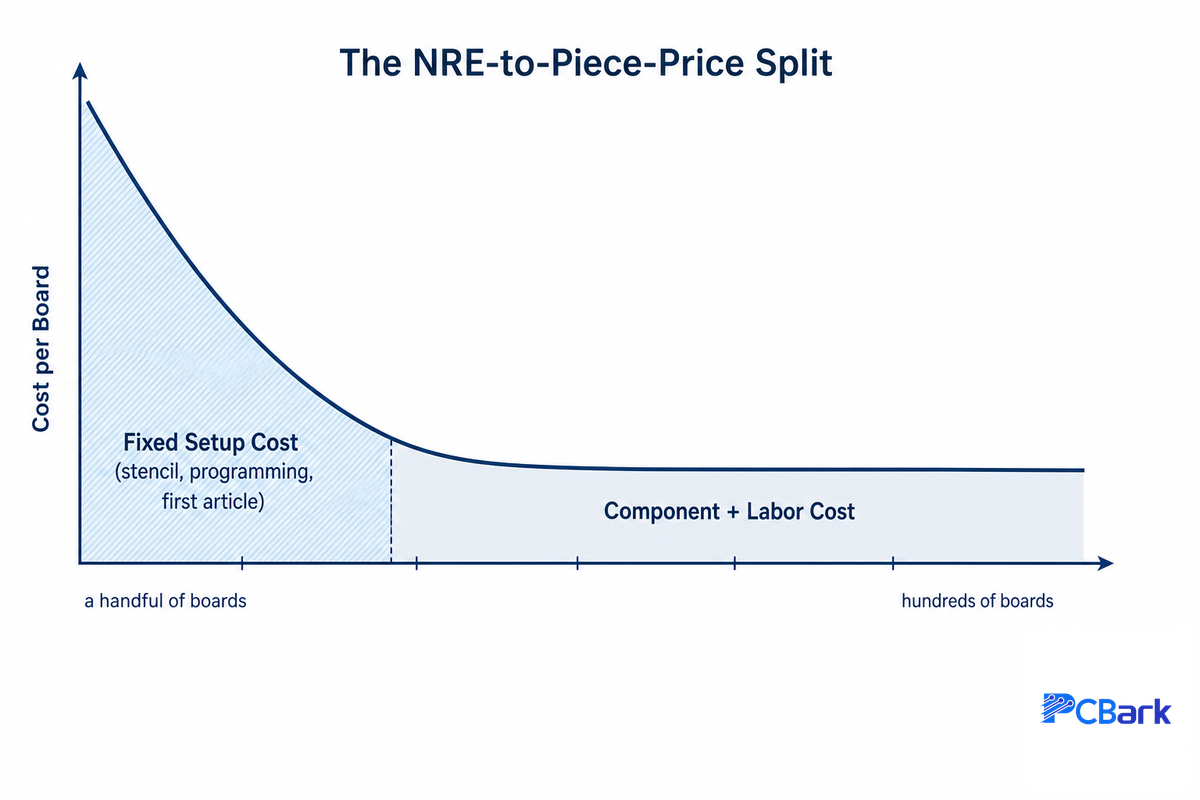
Les devis d’assemblage de prototypes semblent souvent élevés par circuit par rapport aux tarifs de production. La raison tient rarement à des composants ou à une main-d’œuvre plus chers pour les petits volumes. Elle tient plutôt aux frais d’ingénierie non récurrents (NRE), fixes par commande et non par circuit. La distinction entre frais NRE et prix unitaire explique ce phénomène : pour les quantités de prototype, le coût par circuit est dominé par des frais qui ne diminuent pas avec la quantité, comme la fabrication du pochoir, la programmation du placement automatisé et la préparation du contrôle du premier article.
Les pratiques tarifaires du secteur l’illustrent clairement : un coût de mise en route de $200-$400 (pochoir, programmation et contrôle du premier article réunis) ajoute environ $40-$80 au prix de chaque circuit lors d’une première fabrication de 5 circuits. Mais une fois ces mêmes frais fixes répartis sur un lot de 1 000 unités, 6-12 mois plus tard, ils ne représentent plus que quelques centimes par circuit, alors que les processus n’ont pas changé. Voilà pourquoi le prix unitaire d’une même conception peut chuter considérablement lorsque la production passe de cinq à cinq cents circuits, même si les méthodes de fabrication restent identiques.
Où va réellement l’argent consacré à votre prototype ?
- Mise en route fixe — pochoir, programme de placement, contrôle du premier article. Un pochoir coûte souvent à lui seul entre $30 et $150, auxquels s’ajoutent les frais de programmation et de contrôle du premier article. Ces frais sont facturés une seule fois par commande, quelle que soit la quantité.
- Composants (BOM) — leur coût augmente directement avec la quantité. Pour les petits volumes, vous n’obtenez généralement pas de tarifs directs du fournisseur et payez chaque pièce au prix unitaire du distributeur.
- Main-d’œuvre d’assemblage et temps machine — ces coûts dépendent principalement du nombre de placements et de la complexité de la configuration du circuit. Ils augmentent à peu près proportionnellement à la quantité.
- Test et contrôle — ces coûts s’appliquent à chaque circuit, même si le coût du programme ou du montage d’essai est fixe, comme les frais de mise en route.
Cette distinction est importante pour prendre des décisions lors de votre première commande, car elle vous indique sur quels éléments négocier. Réduire le coût d’un composant précis fera peu de différence pour 5 circuits, car ce n’est pas là que se trouve l’essentiel de la dépense. En revanche, regrouper une autre révision de conception avec cette première commande ou choisir un délai standard plutôt qu’un délai urgent aura un impact bien plus important, car ces deux options réduisent la fréquence de paiement des frais de mise en route.
C’est aussi le piège lorsqu’on cherche le devis du « fabricant de circuits imprimés le moins cher » pour un prototype : un fournisseur qui affiche le prix par circuit le plus bas y parvient souvent en réduisant précisément les postes fixes qui permettent de détecter les problèmes avant la production, comme l’analyse DFM ou le contrôle du premier article. Une méthode brevetée d’analyse des défaillances des composants électroniques aboutit à la même conclusion du point de vue de l’ingénierie : prévoir les défaillances probables d’une conception avant sa fabrication coûte moins cher que les découvrir après. C’est précisément ce que néglige un processus de mise en route minimal. Lorsque vous comparez les prix de l’assemblage de prototypes de circuits imprimés de différents fournisseurs, demandez ce qui est réellement compris dans le prix par circuit, et pas seulement quel est son montant.
Pourquoi les premiers prototypes échouent : arbre des défaillances du premier article
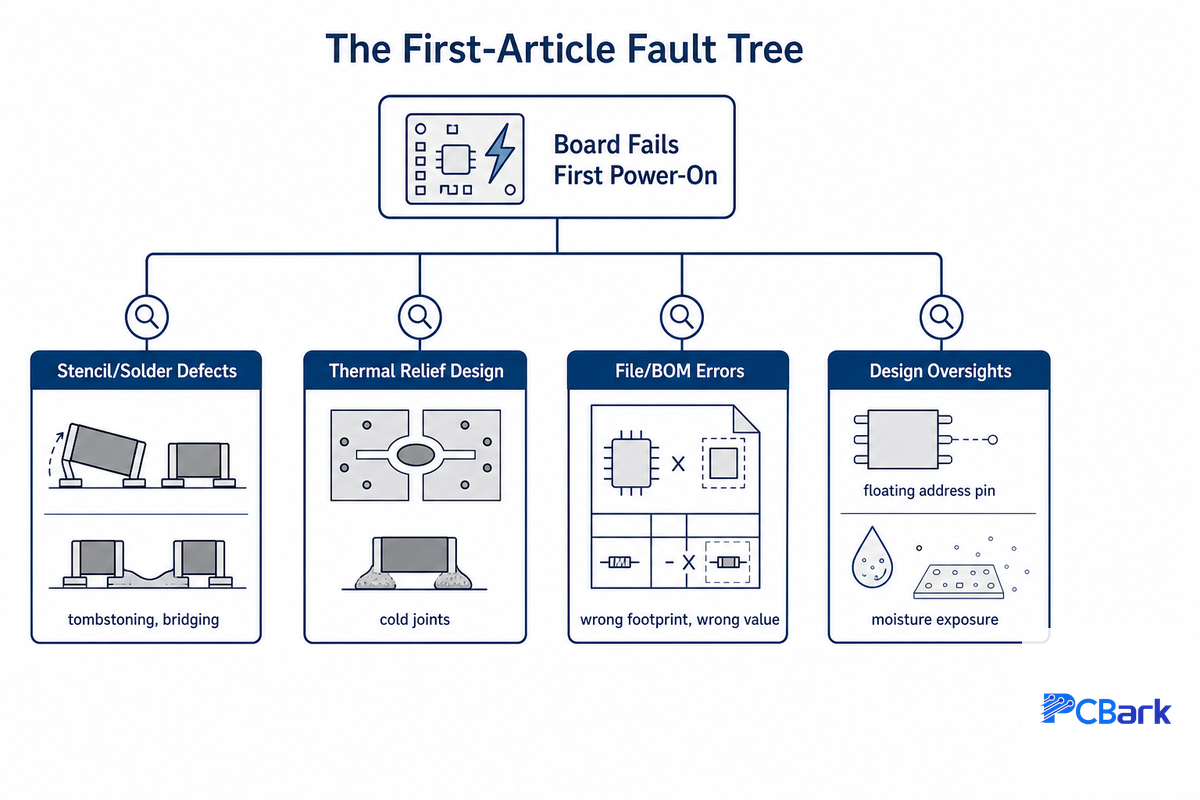
Comme le montrent les publications techniques sur la fabrication et l’assemblage, plus de 70 % des défauts survenant au stade de l’assemblage sont liés à la première étape de fabrication d’un circuit imprimé : l’impression au pochoir. Cette première opération a lieu avant la pose du moindre composant électronique et révèle un point essentiel : la plupart des défaillances des premiers prototypes ne sont pas dues au hasard. Les travaux universitaires sur la fiabilité des joints de soudure soumis aux cycles thermiques mettent en évidence le même mécanisme : une fatigue répétée provoquée par une différence de coefficient de dilatation thermique (CTE), et non par le hasard.
En examinant un arbre des défaillances du premier article, vous pouvez repérer un petit nombre de causes profondes récurrentes et reproductibles, au lieu d’analyser chaque panne comme un problème entièrement nouveau.
« Les raisons pour lesquelles un circuit imprimé échoue lors de sa première mise sous tension n’ont presque jamais rien de “magique”. Il y a presque toujours une cause que vous auriez dû trouver si vous l’aviez correctement recherchée. Lorsque nous examinons les circuits imprimés qui reviennent de l’atelier de fabrication en panne dès leur réception, nous retrouvons sans cesse les mêmes causes, sous des formes différentes. »
| Type de défaillance | Cause profonde probable | Prévention |
|---|---|---|
| Effet tombstone (petit composant passif dressé sur une extrémité) | Déséquilibre thermique entre les deux pastilles lorsque le circuit imprimé traverse le four de refusion, souvent provoqué par une rampe supérieure à environ 1-2 °C/seconde, et non par une erreur de placement | Veillez à ce que les deux pastilles aient une surface de cuivre et une masse thermique comparables, avec un écart maximal de 10 % ; évitez de relier directement l’une d’elles à une grande plage de cuivre sans utiliser de connexion en étoile thermique |
| Quantité de soudure insuffisante / joints ouverts sur les composants électroniques à pas fin | Rapport de surface d’ouverture du pochoir inférieur à environ 0.66 ; pochoir trop épais ou ouverture trop étroite pour permettre un démoulage net de la pâte à braser | Avant de commander, vérifiez que le rapport de surface du pochoir est suffisant pour les ouvertures de moins de 0,5 mm ; une feuille de 100-120 µm donne souvent de meilleurs résultats qu’une feuille plus épaisse avec des composants électroniques à pas fin |
| Pont de soudure entre des broches adjacentes | Volume excessif de pâte à braser ou mauvais alignement du pochoir pour des pas inférieurs à 0,5 mm | Vérifiez la tolérance d’alignement entre le pochoir et les pastilles ainsi que le volume de pâte à braser avant le lancement du panneau complet, et non après |
| Joint de soudure froide dont l’aspect est satisfaisant, mais qui provoque des défaillances intermittentes | Broche à montage traversant directement reliée à un plan de cuivre épais (1oz+) sans connexion en étoile thermique | Utilisez des connexions en étoile thermique conformément à la section 9.1.4 de la norme IPC-2221, plutôt qu’une liaison directe au plan de cuivre |
| Le circuit imprimé est fabriqué sans défaut apparent, mais ne fonctionne tout simplement pas sur le plan électrique | Incohérence entre l’empreinte et le brochage, impossible à détecter par les contrôles des règles électriques, qui ne connaissent que le dessin et non le composant électronique réel | Vérifiez chaque empreinte par rapport à la fiche technique actuelle du fabricant, et non à un composant électronique d’une bibliothèque partagée |
| Composant électronique de mauvaise valeur monté, mais dont l’erreur n’est pas visible à l’œil nu | Ligne de nomenclature décrite de manière générique (« résistance 10k ») au lieu d’indiquer la référence fabricant, ce qui permet à une substitution de passer inaperçue | Associez chaque ligne de la nomenclature à une référence fabricant précise et à des références de remplacement approuvées ; n’utilisez jamais une simple description générique de la valeur |
| Composant électronique monté à l’envers ou mal orienté | Repère de broche 1 ou de polarité ambigu ou absent du fichier de centroïdes ou de la sérigraphie | Indiquez clairement la polarité et l’orientation de la broche 1 sur le plan d’assemblage, et pas seulement sur la sérigraphie |
| Défaillances intermittentes apparaissant uniquement après manipulation ou stockage | Composants électroniques sensibles à l’humidité exposés au-delà de leur durée de vie au sol avant la refusion | Pour tout composant électronique classé MSL, suivez les consignes de manipulation relatives à la sensibilité à l’humidité (famille de normes J-STD-020/033), en particulier si le circuit imprimé reste en attente entre deux révisions de conception |
| Conflit d’adresses entre deux capteurs ou circuits intégrés identiques | Broche de sélection d’adresse ou d’activation laissée flottante au lieu d’être reliée à un niveau logique défini | Vérifiez que chaque broche de configuration a un état défini dans le schéma, et pas seulement dans le circuit d’application type de la fiche technique |
Comme le montrent deux témoignages de participants à des forums qui réalisaient leurs tout premiers circuits imprimés, les causes profondes ne sont souvent pas les problèmes de haute technologie auxquels on pourrait s’attendre, mais de simples oublis. L’un d’eux a découvert que son circuit imprimé ne fonctionnait pas parce que deux capteurs partageaient la même adresse : une broche de sélection d’adresse était restée flottante au lieu d’être reliée à un rail d’alimentation. Il s’agissait d’un choix de conception, et non d’un défaut de soudure. Un autre a signalé avoir trouvé « une douzaine de problèmes environ » sur son premier prototype, principalement des empreintes incorrectes et des résistances de mauvaise valeur.
Résoudre ces problèmes dès le début peut vous faire économiser beaucoup d’argent, en plus de vous rassurer. Une étude sur le coût des défauts dans l’industrie électronique a conclu que la correction d’un défaut détecté avant la soudure par refusion coûte environ $0.44, contre environ $550 lorsqu’il est découvert sur le terrain après l’expédition, soit plus de 1000 fois plus. L’intérêt de vérifier une conception par rapport à une liste de défaillances connues avant de la confier pour la première fois à un fabricant apparaît clairement au vu de ces coûts.
Du prototype à la production : cadre de maturité de conception en 3 étapes
Le cadre de maturité de conception en 3 étapes répond directement à une question que presque tous les concepteurs débutants de circuits imprimés finissent par se poser pendant le prototypage : « Combien de cycles de prototypage faudra-t-il avant que mon circuit imprimé soit prêt pour la production en série ? » Ce cadre reprend l’approche documentée par le Government Accountability Office des États-Unis pour les grands programmes d’acquisition, ainsi que ses étapes de validation éprouvées, fondées sur des connaissances établies et conçues pour limiter les risques liés aux investissements importants dans des systèmes non éprouvés. Appliqué à votre projet de circuit imprimé prototype, ce concept vise à fournir des conseils pratiques, et non une méthode rigide.
Les trois étapes
- Étape 1 — Validation fonctionnelle : La conception de base répond-elle aux exigences initiales ? Certaines équipes simulent le comportement électrique ou thermique attendu avant de lancer la fabrication, mais une simulation ne remplace pas un circuit imprimé équipé de ses composants, récupéré après refusion et testé en conditions réelles. Évitez de complexifier inutilement vos circuits imprimés ; conservez les points de test, les connecteurs de débogage et l’accès à la programmation pour cette étape, afin de pouvoir détecter et corriger les problèmes.
- Étape 2 — Préparation de la conception : La conception est-elle stable, de sorte que les travaux suivants portent sur des améliorations et non sur une nouvelle conception ? À ce stade, l’analyse DFM doit être terminée, sans problème en suspens. La nomenclature doit être figée avec des références de remplacement approuvées, et l’empilement des couches doit correspondre au contour mécanique final.
- Étape 3 — Reproductibilité : Au moins deux itérations ont-elles démontré que le processus de production — et pas seulement la conception — permet de fabriquer de manière fiable un circuit imprimé fonctionnel ? Un prototype fonctionnel unique ne peut pas le démontrer.
Trop souvent, les entreprises considèrent que chaque fabrication d’un prototype répond au même objectif, quelle que soit l’étape qu’elle est censée valider. Un prototype destiné à repérer et corriger les défauts de conception doit être aussi ouvert que possible (des fichiers désordonnés et des modifications en cours de fabrication sont courants à l’étape 1). En revanche, un prototype destiné à vérifier que la conception est prête pour la production doit être suffisamment stable pour qu’aucune modification ne soit apportée. Si des modifications sont introduites, cela indique que le prototype a manqué une étape de validation.
Comment commander votre premier assemblage de circuit imprimé prototype (liste de contrôle indépendante des fabricants)
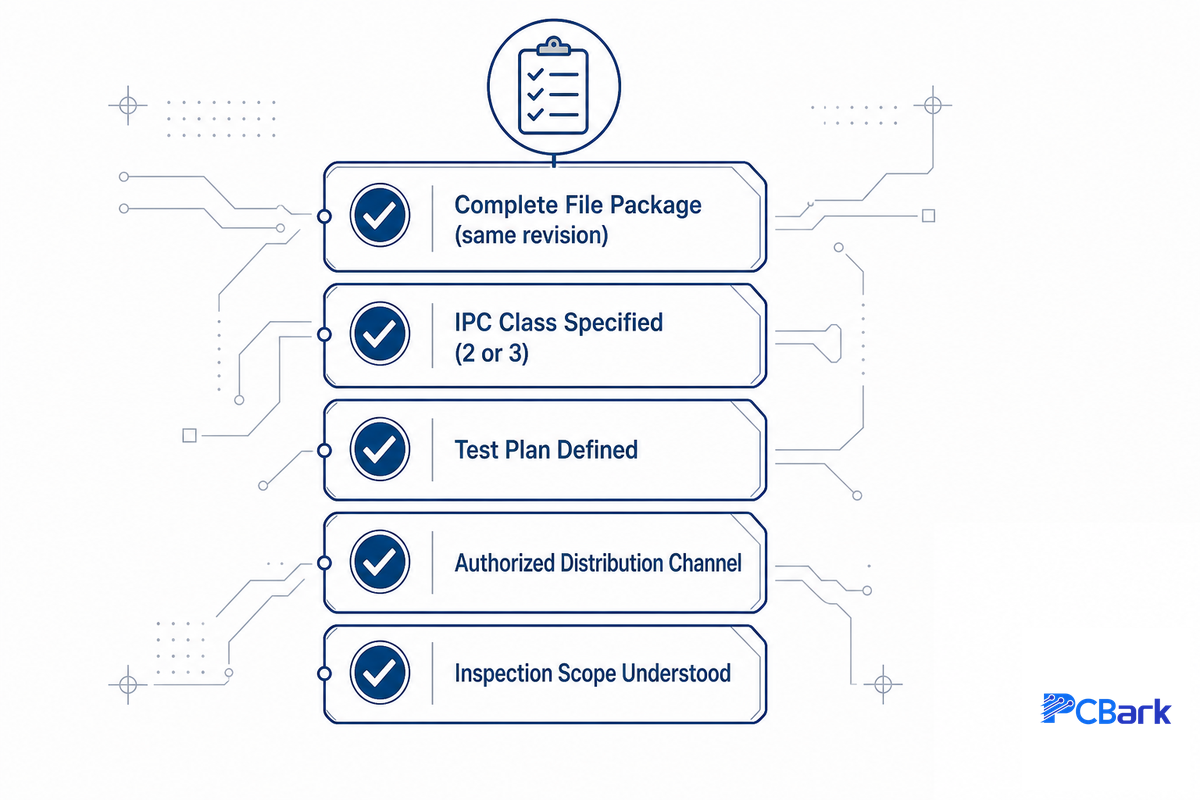
Comment commander un assemblage de circuit imprimé ?
Que vous passiez commande auprès d’une grande entreprise étrangère ou d’un fabricant local proposant des délais courts, la commande d’assemblages de circuits imprimés prototypes repose sur un dossier de fabrication complet, des attentes claires concernant la classe IPC et les bonnes questions à poser avant de vous engager auprès d’un fabricant. Cette liste de contrôle s’applique quelle que soit la taille de la commande ou le délai d’exécution :
- Un dossier complet comprenant les fichiers Gerber et de perçage, la nomenclature (avec les références des pièces), les données de centroïdes et un plan d’assemblage, le tout à la même révision
- Une classe IPC (classe 2 pour la plupart des produits grand public et commerciaux ; classe 3 pour ceux qui doivent fonctionner pendant de longues périodes dans des environnements exigeants).
- Un plan de test comprenant au minimum une séquence de mise sous tension, les tensions d’alimentation requises et un critère de réussite ou d’échec. Vous devez savoir ce qui constitue un fonctionnement normal avant l’arrivée des circuits imprimés.
- L’assurance que tout composant électronique provenant d’une source unique est acheté auprès d’un distributeur agréé, et non sur le marché libre.
- La confirmation des services de contrôle inclus (contrôle optique et, éventuellement, rayons X pour les BGA et les QFN) et de ceux qui sont proposés en option, ainsi que de leur effet sur le délai et le coût.
Au-delà de cette liste de base, trois questions précises vous aideront à distinguer un fabricant qui repérera et résoudra les problèmes avant l’arrivée de votre prototype d’un fabricant qui se contentera de produire ce que vous lui envoyez : un ingénieur examine-t-il la conception, ou seuls des contrôles automatisés des règles de conception sont-ils effectués ? Que fait le fabricant lorsqu’une ligne de la nomenclature est ambiguë ? Le contrôle du premier article est-il inclus ou facturé en supplément ? Si vous préférez ne pas effectuer vous-même cette vérification, le service d’assemblage de circuits imprimés prototypes de PCBark utilise nos lignes de production certifiées et comprend une analyse DFM gratuite pour chaque commande.
Le choix du bon partenaire de fabrication compte davantage pour une petite série que lorsque vous passez de grandes commandes récurrentes, car le partenaire qui garantit une qualité constante pour une série prototype de 5 circuits imprimés est celui à qui vous voudrez confier plus tard une commande de production de 5 000 circuits imprimés. Si votre conception nécessite également l’assemblage complet du produit en boîtier, au-delà du circuit imprimé assemblé, vérifiez que le même fabricant couvre ce périmètre avant de répartir la commande entre deux fournisseurs. Méfiez-vous aussi des devis à bas prix qui ne précisent pas les éléments exclus. Comprendre le processus complet d’assemblage de circuits imprimés, de bout en bout et pas seulement l’étape d’assemblage, vous permet de poser les bonnes questions à chaque étape.
Perspectives du secteur : ce qui change dans l’assemblage de circuits imprimés prototypes en 2026
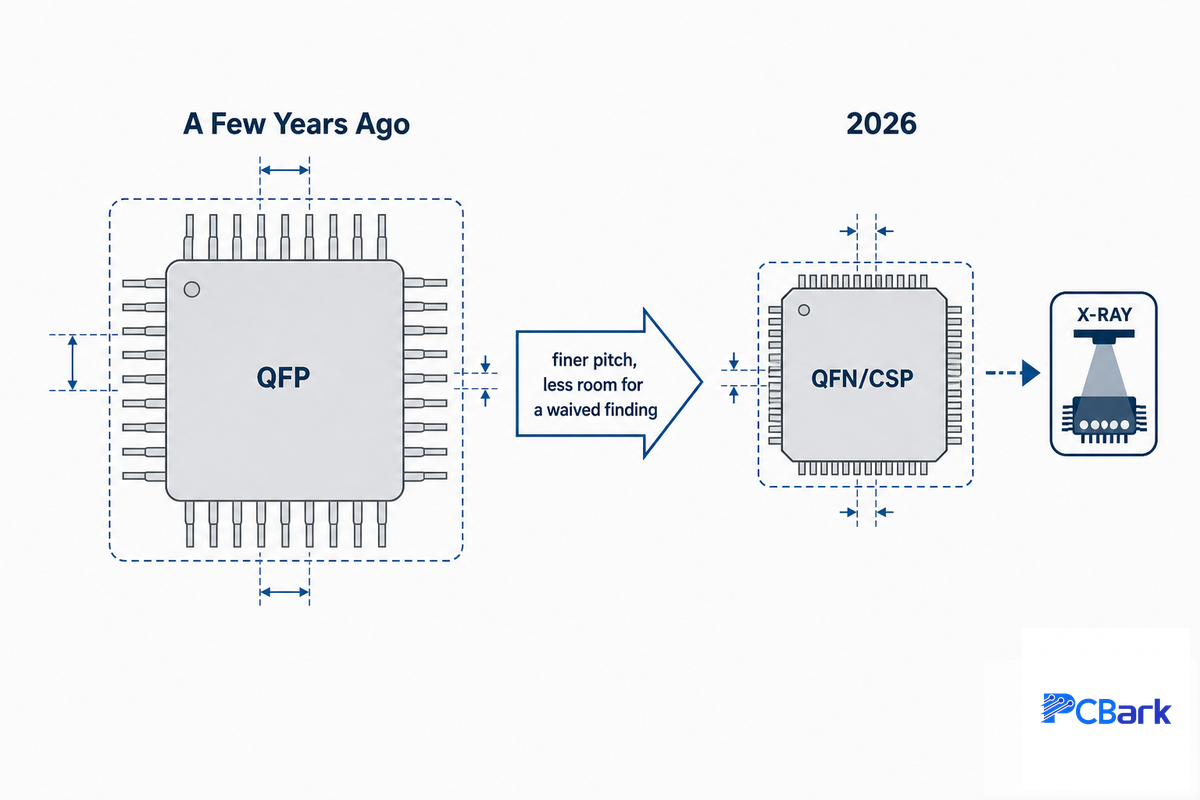
À l’approche de 2026, ce qui change dans l’assemblage de circuits imprimés prototypes, c’est clairement le risque, et non le prix. Les composants sont plus denses et les boîtiers à pas plus fin, autrefois rares, deviennent la norme dans la plupart des nouvelles conceptions. À chaque réduction du pas, la marge d’erreur diminue, au moment même où la conception est examinée pour la première fois lors de l’assemblage du premier article. Alors qu’un circuit imprimé conçu il y a deux ans aurait probablement utilisé un boîtier QFP au pas de 0,8 mm, il pourrait aujourd’hui intégrer un QFN ou un CSP au pas de 0,4 mm, ce qui place les conceptions au-delà des limites du brasage manuel et renforce l’importance de la préparation des fichiers et de l’analyse DFM décrites plus haut dans ce guide. Le contrôle automatisé compense en partie cette difficulté : les systèmes d’inspection optique automatisée, conçus précisément pour ces circuits imprimés denses à pas fin, deviennent la norme sur les lignes d’assemblage adaptées aux conceptions de 2026.
En pratique, cela implique de prévoir davantage de temps pour l’examen final, malgré les progrès des outils de conception qui accélèrent le routage. Le contrôle DFM qui prenait 24-48 heures pour un circuit imprimé au pas de 0,5 mm il y a deux ans peut désormais prendre 3-5 jours pour une conception de 2026 intégrant à la fois des composants passifs 01005 et un BGA au pas de 0,4 mm. À l’heure actuelle, si vous préparez une production en 2026 avec des composants de technologies mixtes et à pas fin, considérez le contrôle DFM comme une étape indispensable. Toute anomalie ignorée sur un composant au pas de 0,4 mm risque bien plus de provoquer une défaillance sur le terrain que la même anomalie ignorée sur les conceptions à pas plus large d’hier. Les prévisions de taille du marché de l’ensemble du secteur de l’assemblage de circuits imprimés (100 milliards de dollars pour 2025-2026, selon quelques estimations) fournissent un contexte utile, mais rien de plus.
Foire aux questions sur l’assemblage de circuits imprimés prototypes
Q : Combien de circuits imprimés prototypes commander pour une première fabrication ?
Voir la réponse
Pour une première série prototype, il est généralement conseillé de commander entre 3 et 10 circuits imprimés par équipe d’ingénierie, jamais un seul. Avec un seul circuit imprimé, vous pouvez savoir s’il fonctionne, mais pas vérifier que le résultat est reproductible (un joint de soudure douteux ou une tolérance proche de la limite peut être acceptable sur un circuit imprimé et dépasser la limite sur un autre). Commander plusieurs unités à la fois permet de détecter, en une seule commande, bon nombre des problèmes de dossier de fabrication rencontrés lors d’une première fabrication (voir la liste de contrôle ci-dessus), au lieu de devoir envoyer deux dossiers et d’attendre deux fois.
Q : Puis-je souder moi-même à la main mon prototype de circuit imprimé au lieu de faire appel à un assembleur ?
Voir la réponse
Oui, si votre conception reste dans les limites du brasage manuel : composants passifs de taille 0402 ou supérieure et circuits intégrés à pas standard (sans boîtier à terminaisons cachées). Dès que la nomenclature comprend un QFN, un BGA ou un composant 01005, le brasage manuel cesse d’être une question de fiabilité pour devenir une impossibilité pratique : les joints de soudure sont cachés par le composant et ne peuvent être inspectés ni retouchés sans équipement de refusion et appareil à rayons X.
Q : Quelle est la différence entre un circuit imprimé prototype nu et un assemblage de circuit imprimé prototype ?
Voir la réponse
Un circuit imprimé prototype nu est simplement le circuit fabriqué avec toutes ses couches, son masque de soudure et ses trous percés, mais sans aucun composant électronique. Lorsque vous montez les composants sur ce circuit imprimé nu et que vous le testez, il devient un assemblage de circuit imprimé prototype. Un circuit nu peut servir à vérifier son ajustement dans une conception mécanique ou à tester un processus de fabrication, tandis qu’un circuit assemblé est nécessaire pour vérifier le bon fonctionnement électrique.
Q : Quelles sont les causes d’échec des premiers essais d’un prototype ?
Voir la réponse
La plupart des échecs lors d’une première fabrication s’expliquent moins par la malchance que par quelques modes de défaillance récurrents, détaillés dans l’arbre des défaillances du premier article présenté ci-dessus. Il s’agit notamment de petits composants dressés sur une extrémité à cause d’un déséquilibre thermique pendant la refusion ; de manque de pâte à braser ou de ponts de soudure dus à des défauts d’impression au pochoir ; de défauts de conception des connexions en étoile thermique pour les composants reliés à de grands plans de cuivre ; d’empreintes ou de brochages validés par les contrôles des règles électriques, mais incompatibles avec le composant réel ; et de composants électroniques sensibles à l’humidité exposés trop longtemps avant l’assemblage. Presque toutes ces défaillances peuvent être éliminées lors de l’examen de la conception, avant même la fabrication du circuit imprimé, à un coût infime par rapport à celui de leur résolution après expédition.
Q : Qu’est-ce qu’un fichier Gerber et en ai-je vraiment besoin ?
Voir la réponse
Un ensemble de fichiers Gerber décrit les couches physiques de votre circuit imprimé — cuivre, sérigraphie, masque de soudure et données de perçage — dans un format directement lisible par les équipements de fabrication. Oui, vous en avez besoin. Tous les principaux logiciels de conception de circuits imprimés les exportent automatiquement.
Q : Comment savoir si ma conception nécessite une technologie SMT, un montage traversant ou les deux ?
Voir la réponse
Évaluez la capacité du composant électronique à résister aux contraintes mécaniques, en plus des charges électriques prévues. Les circuits intégrés et composants passifs soumis à de faibles contraintes mécaniques et ne produisant pas de chaleur significative se prêtent à l’assemblage en montage en surface. Les connecteurs en bord de circuit imprimé, les composants de puissance et tout composant soumis à des branchements ou à des essais mécaniques importants nécessitent un montage traversant pour assurer une tenue mécanique suffisante et évacuer la chaleur vers le plan de cuivre. La plupart des assemblages prototypes modernes combinent plusieurs technologies.
Q : Quelles questions poser avant de choisir un assembleur de prototypes ?
Voir la réponse
Demandez si un spécialiste examine réellement votre conception ou si seul un contrôle automatisé est effectué ; ce qui arrive à votre nomenclature lorsqu’une ligne est imprécise (est-elle mise en attente ou le fabricant lui substitue-t-il un composant ?) ; si le contrôle du premier article et l’inspection optique automatisée sont inclus ou facturés en supplément ; et si les composants sont achetés auprès du réseau de distribution agréé du fabricant. Ces quatre informations vous en apprennent plus sur le service que vous recevrez que le délai annoncé.
Pourquoi nous avons rédigé ce guide
Nous avons rédigé ce guide parce qu’une grande partie des conseils sur l’assemblage de circuits imprimés prototypes est présentée du point de vue du fabricant : un catalogue de services plutôt qu’un guide d’aide à la décision pour les personnes qui réalisent un premier prototype. Cet article reste volontairement indépendant des fabricants : les limites du brasage manuel, les modes de défaillance de l’arbre des défaillances et la liste de contrôle en trois étapes restent utiles, quel que soit le fabricant auquel vous confiez votre circuit imprimé. Relu par l’équipe technique de Shenzhen Linghangda Technology Co., Ltd.
Références et sources
- Formation sur les assemblages électriques et électroniques soudés (IPC J-STD-001) — NASA Jet Propulsion Laboratory MTTC
- IPC-2221A : norme générique pour la conception des circuits imprimés — IPC
- Contrôle en boucle fermée du processus d’impression de pâte à braser — article technique IPC APEX (Speedline Technologies / Agilent Technologies)
- Acceptabilité des assemblages électroniques (IPC A-610J-2024) — American National Standards Institute
- Fiabilité des joints de soudure SnAgCu dopés soumis aux cycles thermiques — Auburn University
- Fiabilité des joints de soudure soumis aux cycles thermiques — Microelectronics Reliability (ScienceDirect), 2021
- Acquisitions de défense : étapes de décision fondées sur les connaissances — U.S. Government Accountability Office, GAO-06-368
- NPR 7123,1A, annexe G : revue de préparation à la production — NASA
Articles connexes
- Qu’est-ce que l’assemblage de circuits imprimés ? Guide complet du processus PCBA, des normes et de l’approvisionnement
- Assemblage de circuits imprimés clé en main : guide des devis, des fichiers et des risques d’approvisionnement
- Indice des capacités de fabrication de circuits imprimés et tableau comparatif des coûts à l’arrivée
- Capacités d’assemblage SMT et spécifications des processus
- Outils d’analyse DFM pour la largeur des pistes, les couronnes annulaires et les vias d’interconnexion
- Assemblage de circuits imprimés en petites séries pour les séries pilotes après prototypage