Fraud Blocker

Assemblage de cartes électroniques SMT

Services d’assemblage de cartes électroniques SMT, du prototype à la production

Assemblage en montage de surface en direct de l’usine, sur 8 lignes SMT capables de placer 9 millions de composants par jour, du composant passif 0201 au BGA à 1 000 billes, selon la classe 2/3 d’IPC-A-610, avec contrôle AOI, contrôle par rayons X 3D, test ICT et test fonctionnel en interne.

ISO 9001:2015 IPC-A-610 classe 2/3 J-STD-001 16+ ans 8 lignes SMT 9M placements/jour
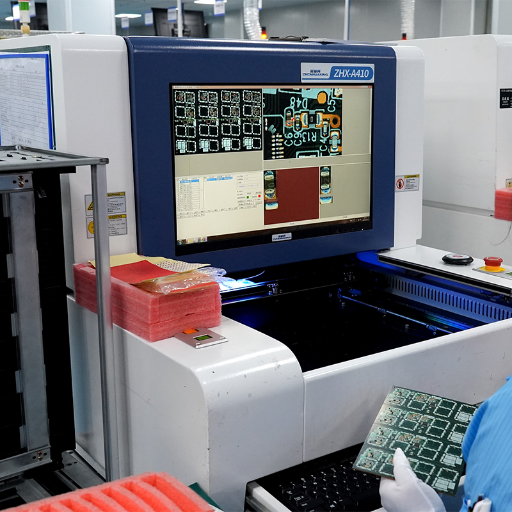
Lignes SMT et production de cartes électroniques
8
Lignes SMT
9M/jour
Placements de composants
0201–BGA
Gamme de composants électroniques
680×550 mm
Dimensions maximales du circuit imprimé
Classe 2/3
IPC-A-610
1–15 jours
Délai
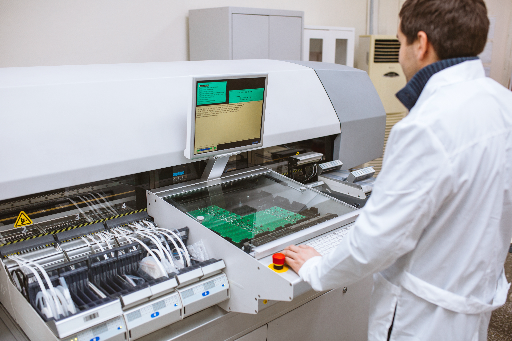
Ce que permet l’assemblage SMT : du circuit imprimé nu à la carte assemblée et testée

L’assemblage SMT consiste à déposer de la pâte à braser sur un circuit imprimé, à y placer automatiquement des composants électroniques en montage de surface, puis à les souder par refusion pour obtenir une carte assemblée et testée. Il a remplacé le montage traversant comme technique dominante dans plus de 90 % des appareils électroniques modernes : il permet de placer 100+ composants par pouce carré, contre environ 20 en montage traversant, et de former toutes les soudures en une seule refusion. (USPTO US11825606B2) La difficulté tient à la régularité et à la contrôlabilité des soudures sur un circuit imprimé qui associe une résistance 0201 à un BGA dont les billes sont cachées, tout en respectant les délais et un prix qui reste viable après les formalités douanières.

Pourquoi cette page privilégie les données

La plupart des pages consacrées à l’assemblage SMT présentent une liste de capacités et promettent une « haute qualité ». Cette page donne le nombre de lignes, la cadence de placement, la plus petite taille de composant prise en charge, les moyens de contrôle, la classe IPC appliquée et le calcul du coût rendu, car c’est ce que comparent réellement les responsables des achats et les ingénieurs électroniciens. Lorsqu’un chiffre correspond à une plage généralement observée dans le secteur et non à une caractéristique mesurée chez nous, nous le précisons.

“

Chaque acheteur à qui nous remettons un devis évalue en réalité les mêmes cinq risques : le rendement des assemblages à pas fin et des BGA, une capacité insuffisante pour augmenter la production, un devis opaque qui gonfle avec le transport et les droits de douane, une qualité variable d’un lot à l’autre et une usine à l’étranger qui interprète les plans à sa façon. Cette page répond à chacun de ces points avec les chiffres de nos lignes de production, et sert de guide pratique du montage en surface pour les acheteurs. Nos services d’assemblage de cartes électroniques clé en main couvrent toute la chaîne, de la fabrication de circuits imprimés et de l’approvisionnement en composants électroniques à l’assemblage en montage de surface et traversant, puis aux tests fonctionnels : fabrication et assemblage ont ainsi lieu sur un même site de production.

Le processus d’assemblage SMT : les 6 étapes, de la pâte à braser au contrôle AOI

La fiabilité d’un processus d’assemblage SMT dépend de son étape la plus fragile : chacune des six étapes de nos lignes fait donc l’objet d’un contrôle métrologique avant que le circuit imprimé passe à la suivante. Le processus commence par le dépôt de pâte à braser sur chaque plage d’accueil du circuit imprimé, suivi du placement des composants électroniques ; la soudure par refusion forme ensuite toutes les soudures en un seul cycle thermique.

Le profil de refusion détermine en grande partie le rendement : l’alliage sans plomb SAC305 fond à 217–220 °C, soit environ 34 °C de plus que l’ancien eutectique étain-plomb ; le four doit donc atteindre un pic de 230–250 °C, avec une montée inférieure à 3 °C par seconde et un maintien de 30–90 secondes au-dessus de la température de liquidus, pour assurer le mouillage de la soudure sans surchauffer le composant. Cette fenêtre étroite explique pourquoi le processus SMT fonctionne en boucle fermée, selon une organisation que des brevets récents du secteur EMS décrivent comme une ligne d’impression, de contrôle SPI, de placement, de contrôle AOI et de refusion capable de s’autocorriger.

USPTO US20240248463A1, Jabil, 2024

Étape de placement des composants en montage de surface sur un circuit imprimé pendant l’assemblage SMT
Étape de placement des composants électroniques sur un circuit imprimé avant la refusion, dans le processus d’assemblage SMT.
Non. Étape Opération Contrôle en ligne
1 Impression de la pâte à braser Le pochoir dépose la pâte sur les plages d’accueil Pochoir dont les ouvertures et le rapport de surface sont contrôlés
2 SPI (contrôle de la pâte à braser) Volume, hauteur et décalage de chaque dépôt Contrôle SPI 3D avant le placement des composants
3 Placement des composants Les composants électroniques sont placés sur le circuit imprimé 0,15 s/composant, 0,7 s/QFP
4 Soudure par refusion Un seul cycle thermique forme toutes les soudures SAC305 : pic à 230–250 °C, maintien au-dessus du liquidus 30–90 s
5 AOI Contrôle optique automatisé de chaque soudure AOI 3D à la cadence de la ligne
6 Rayons X 3D et tests Soudures cachées des BGA et vérification électrique Rayons X, ICT, sonde mobile, test fonctionnel

Une maîtrise de l’humidité rarement détaillée

Avant toute exposition à 230 °C, les composants sensibles à l’humidité et les BGA sont traités conformément à J-STD-033. IPC/JEDEC J-STD-033, NSWC Crane Un composant MSL-3 peut rester 168 heures à l’air libre sur le poste de travail ; au-delà, il subit un étuvage de 24 heures à 125 °C pour réinitialiser ce délai, avec un maximum strict de trois passages en refusion par composant. Négliger cette étape provoque une délamination par effet « pop-corn » sous un BGA qu’aucun réglage du profil de refusion ne corrigera.

Contrairement à un atelier qui applique le même profil à tous les circuits imprimés, nous réglons ici la refusion pour chaque assemblage : une température trop élevée surchauffe le composant, tandis qu’une température trop basse empêche le mouillage de la soudure, transformant un placement correct en défaillance sur le terrain.

Chaque machine de placement est étalonnée pour les composants jusqu’au format 0201, et le profil du four de refusion tient compte de la masse thermique du circuit imprimé, sans recourir à une recette par défaut. Cette rigueur dans le processus d’assemblage de cartes électroniques permet de répéter la fabrication d’une série à l’autre et correspond aux recherches effectuées par les ingénieurs sur le processus SMT, la soudure par refusion et la conception des pochoirs SMT.

Capacités d’assemblage SMT de PCBark : jusqu’à 9 millions de placements de composants

La capacité compte lorsqu’il faut augmenter les volumes, mais les listes de capacités publiées indiquent rarement une cadence quotidienne de placement ; l’acheteur ne peut donc pas savoir si la montée en production sera possible. Ici, les chiffres sont explicites : 8 lignes de montage en surface, 9 millions de placements de composants par jour, un cycle de 0,15 seconde par composant et une gamme allant du composant passif 0201 aux BGA à pas fin, QFP, CSP et connecteurs longs. La précision de placement nécessaire à ces composants à pas fin est précisément le problème que des brevets récents cherchent à résoudre au moyen de supports adaptés à la topographie du circuit imprimé. (WIPO WO2023056072A1, 2023)

Capacité Caractéristiques PCBark
Lignes SMT 8 lignes
Capacité de placement des composants 9 000 000 placements/jour
Cadence de placement des composants 0,15 s/composant, 0,7 s/QFP
Gamme de composants électroniques 0201 / classe 01005 · CSP · BGA / µBGA · QFP / QFN / PLCC · connecteur long
Dimensions maximales du circuit imprimé 680 × 550 mm (minimum 0,25 × 0,25 in)
Faces assemblées SMT simple face et double face + assemblage mixte SMT/montage traversant
Soudure à la vague / sélective Largeur maximale du circuit imprimé : 450 mm ; hauteur des composants électroniques : face supérieure 120 mm / face inférieure 15 mm
Insertion en force 0–50 kN, circuit imprimé de 800 × 600 mm maximum
Alliage de brasage et pâte à braser Avec et sans plomb ; pâte à braser hydrosoluble
Formats de fichiers BOM, Gerber, fichier de placement des composants (XYRS)

Capacité annoncée clairement et intégrité de la BOM

Les capacités annoncées doivent aussi refléter les petites séries. Un problème fréquent pour les acheteurs est la substitution non approuvée de composants électroniques : des pièces non conformes sont livrées sans leur accord, ce qui impose l’arrêt de la production. PCBark respecte la BOM que vous avez validée, que la prestation soit clé en main, partiellement clé en main ou réalisée avec des composants fournis par vos soins, et soumet toute substitution sous forme de question technique documentée, jamais par un remplacement discret.
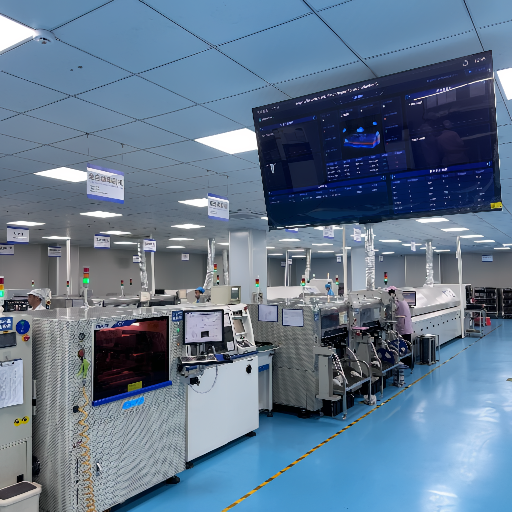
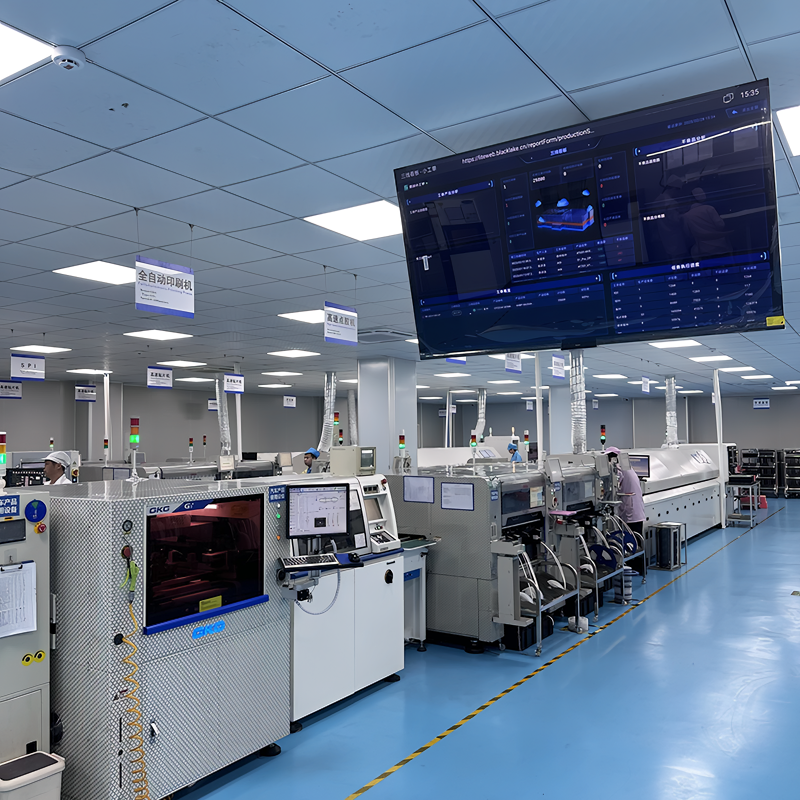
Atelier d’assemblage SMT de PCBark, avec plusieurs lignes de montage en surface suivies en temps réel

Atelier d’assemblage SMT de PCBark, avec plusieurs lignes de montage en surface suivies en temps réel
Atelier d’assemblage SMT de PCBark : plusieurs lignes de montage en surface suivies en temps réel.

Ces mêmes lignes placent les composants SMT et les composants à pas fin pour la production SMT en volume ; elles réalisent des prototypes, des assemblages de cartes électroniques SMT et des assemblages SMT double face sans reconfigurer l’atelier. Un assemblage fiable en montage de surface commence en amont, dès la conception de circuits imprimés, avec des empreintes compatibles avec la fabrication ; notre analyse DFM examine donc ensemble le circuit imprimé et ses composants. Les assemblages mixtes passent ensuite en soudure à la vague ou sélective et, pour la production électronique à forte diversité, nos capacités de fabrication permettent de réaliser aussi bien un circuit imprimé que des milliers de cartes assemblées identiques.

Demander une analyse DFM gratuite →

Choisir entre SMT et montage traversant : tableau comparatif

On suppose souvent que le montage en surface est toujours préférable au montage traversant ; c’est vrai pour la densité et les applications haute fréquence, mais ce n’est pas le seul critère. Le montage traversant garde l’avantage en résistance mécanique et pour les réparations sur le terrain : la bonne solution combine donc souvent les deux techniques, selon les besoins.

Un brevet de procédé d’origine chinoise chiffre le principal écart : en production de volume, le SMT réduit la taille des circuits imprimés de 40–60 %, leur poids de 60–80 % et le coût d’assemblage de 30–50 % par rapport au montage traversant.
USPTO US11825606B2, 2023
Les plages du tableau ci-dessous correspondent à des valeurs généralement observées dans le secteur pour comparer SMT et montage traversant, et non à des mesures ponctuelles.

Critère SMT Montage traversant
Densité des composants électroniques 100+ par pouce carré, jusqu’au format 0201 ~20 par pouce carré
Surface utilisée du circuit imprimé 50–80 % de moins Valeur de référence
Placement des composants Automatisé, ~0,15 s/composant Insertion manuelle / semi-automatique
Haute fréquence Inductance des connexions <1 nH ; adaptée à 1 GHz+ ~5–15 nH/connexion ; performances dégradées au-delà de 10 MHz
Résistance mécanique Congé de soudure en surface uniquement Ancrage à travers le circuit imprimé (préférable en cas de chocs ou de vibrations)
Seuil de rentabilité Moins coûteux au-delà d’environ 100–500 unités Moins coûteux pour les prototypes de <50–100 unités
Idéal pour Forte densité, gros volumes, RF, miniaturisation Puissance, connecteurs, fortes vibrations, maintenance sur le terrain

Compromis liés aux conditions d’utilisation

Une autre idée reçue, plus coûteuse, se cache ici : passer au sans-plomb serait forcément un progrès. Ce n’est pas le cas. Une petite quantité de plomb constitue en réalité la meilleure protection contre les défaillances dues aux filaments d’étain, tandis que la température de fusion plus élevée des alliages sans plomb réduit durablement la fenêtre de refusion ; pour les circuits imprimés destinés aux environnements sévères, le choix de l’alliage relève donc d’un compromis délibéré, pas d’un automatisme.

Le jugement technique au service de la fabrication

Dans notre usine, les mêmes lignes étalonnées prennent en charge le montage en surface et la technologie traversante : le choix repose donc sur une analyse technique, pas sur une limite commerciale. La densité, l’automatisation et les performances haute fréquence font du montage en surface le choix habituel pour la plupart des conceptions ; ses avantages y sont décisifs, mais le montage traversant traditionnel reste pertinent pour les circuits imprimés de puissance ou soumis à de fortes vibrations, lorsque l’assemblage traversant doit résister aux efforts d’insertion et aux chocs. PCBark prend cette décision avec vous dès le départ, avant qu’une défaillance n’apparaisse au premier cycle thermique.

Qualité et ensemble des contrôles

L’hypothèse la plus coûteuse pour un acheteur consiste à croire qu’une machine à rayons X suffit à valider un circuit imprimé. Ce n’est pas le cas. Les soudures cachées des BGA ne peuvent pas être inspectées visuellement après la refusion ; les rayons X montrent qu’une bille est physiquement reliée, mais ne prouvent pas que la soudure est électriquement ou structurellement saine, tandis que l’AOI ne voit jamais sous le boîtier. C’est pourquoi nous associons l’imagerie aux tests électriques : AOI et rayons X 3D pour les défauts de structure et les soudures cachées, puis ICT, sonde mobile, déverminage et test fonctionnel pour le reste. Le contrôle des soudures cachées par rayons X fait désormais l’objet de brevets spécialisés. (EPO EP4134883B1)

La qualité d’exécution répond à une classe définie, pas à un slogan. Les exigences d’IPC-A-610 et de sa norme complémentaire de procédé J-STD-001 se renforcent de façon mesurable entre la classe 2 et la classe 3 ; cette différence est déterminante pour la fiabilité en environnement sévère.

« Nous utilisons l’AOI et les rayons X pour répondre à deux questions différentes, et non comme des contrôles redondants. L’AOI repère les défauts visibles sur chaque soudure à la cadence de la ligne ; les rayons X 3D contrôlent les soudures physiquement invisibles. Un circuit imprimé qui réussit un contrôle mais échoue à l’autre n’est jamais expédié comme conforme. »
// PCBark Engineering Team

Matrice des critères d’acceptation

Paramètre Classe 2 (industrie) Classe 3 (haute fiabilité)
Débordement latéral maximal≤50 % de la largeur de la connexion≤25 % de la largeur de la connexion
Largeur minimale au pied≥50 % de la largeur de la connexion≥75 % de la largeur de la connexion
Congé de soudure latéral~75%~100%
Porosités des soudures BGATolérance plus large≤9–25 %, sous contrôle strict
Application typiqueInstrumentationAéronautique, médical, automobile

Certifications du système

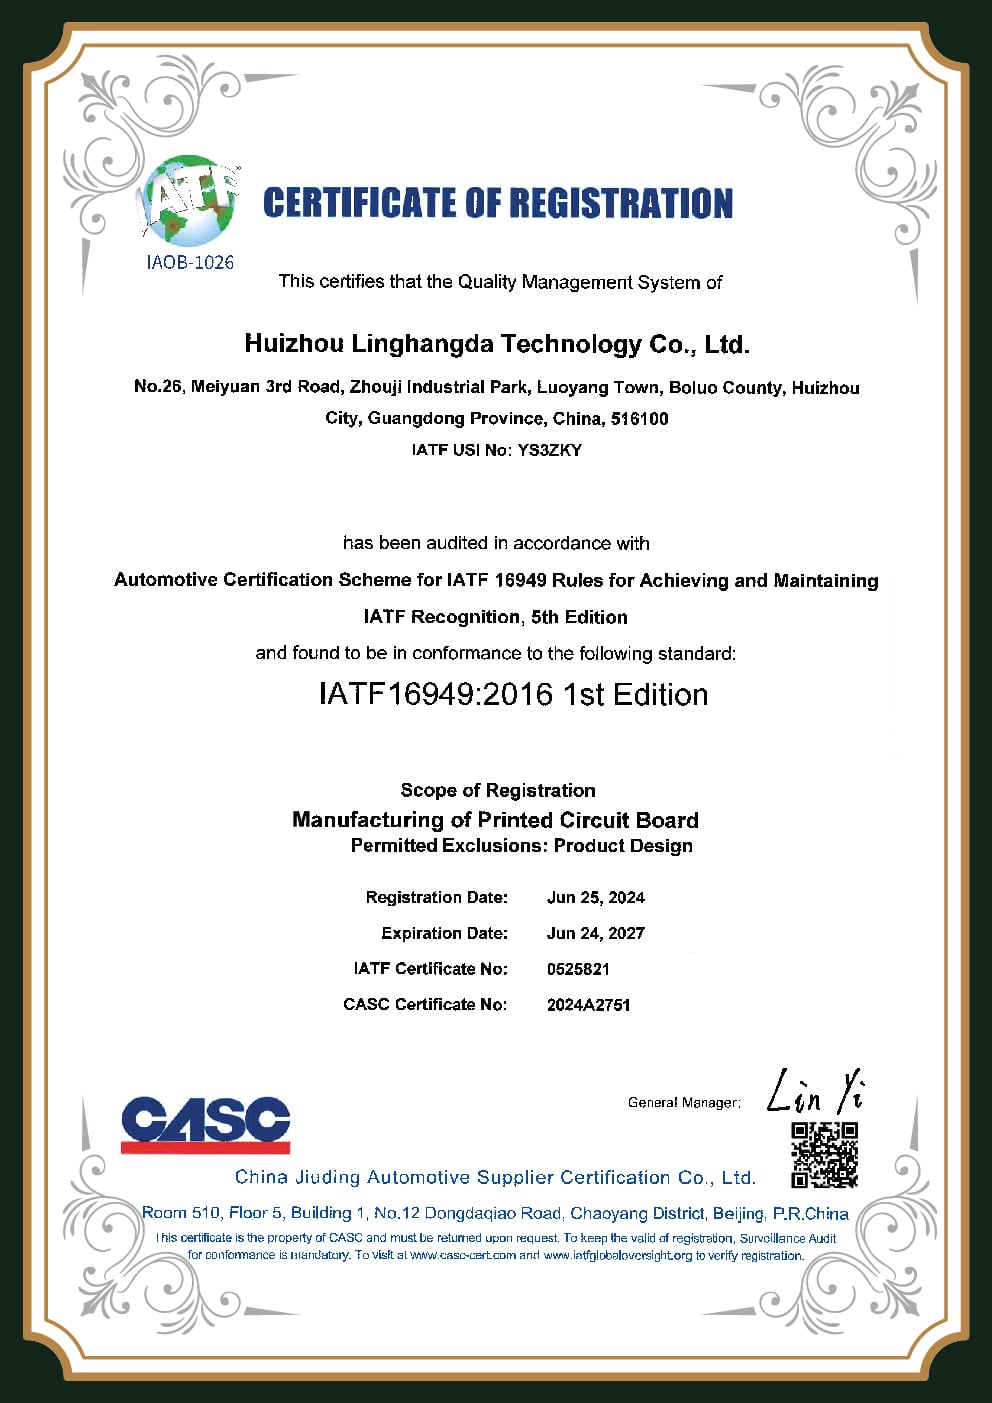
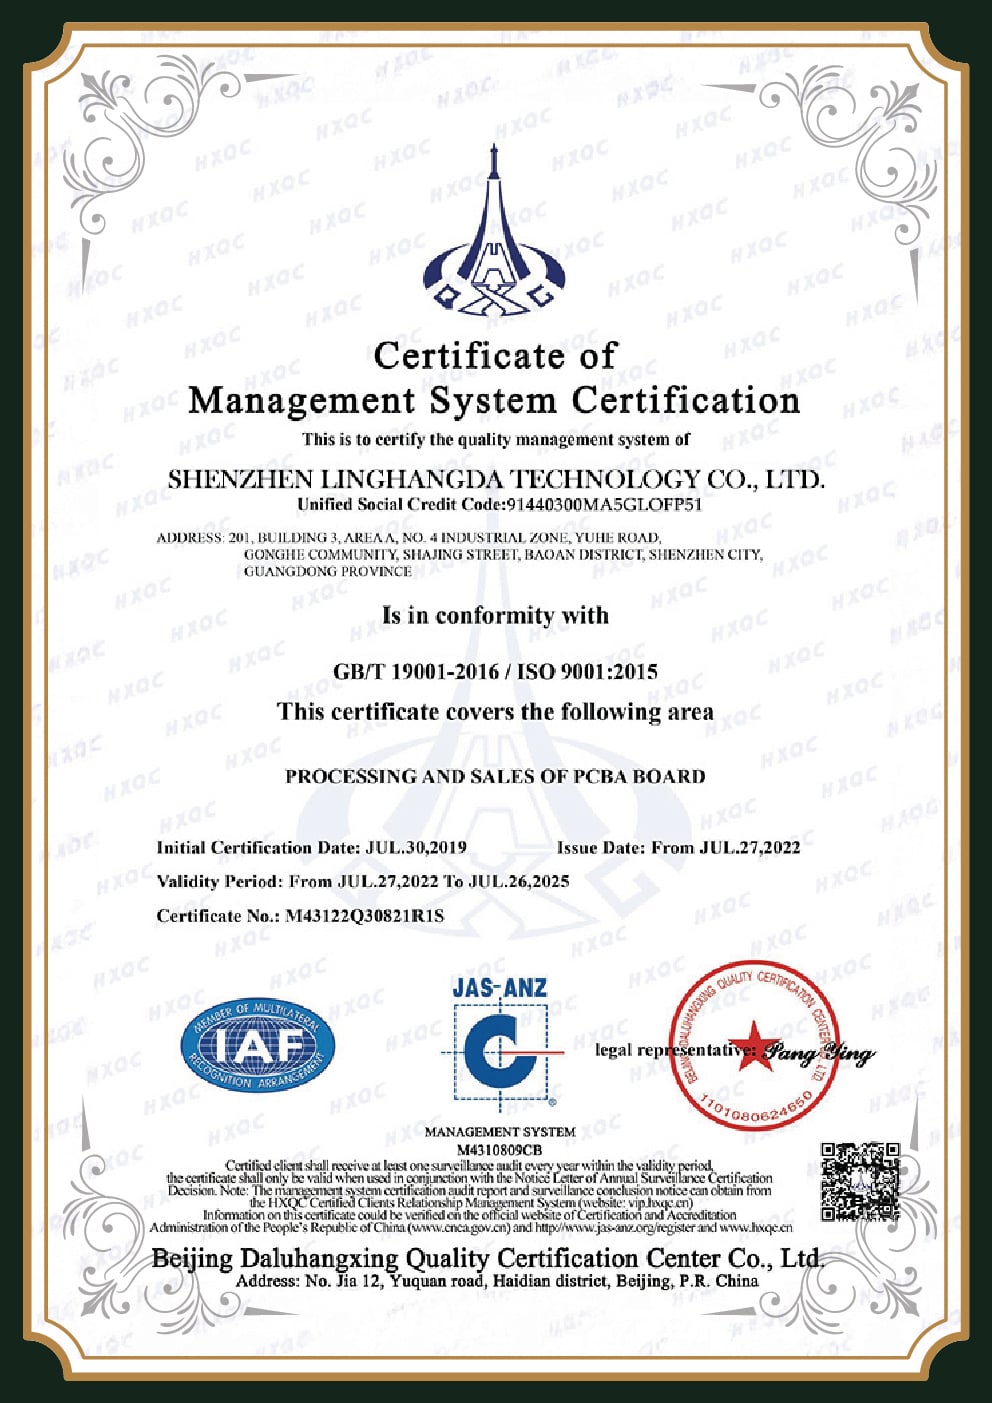
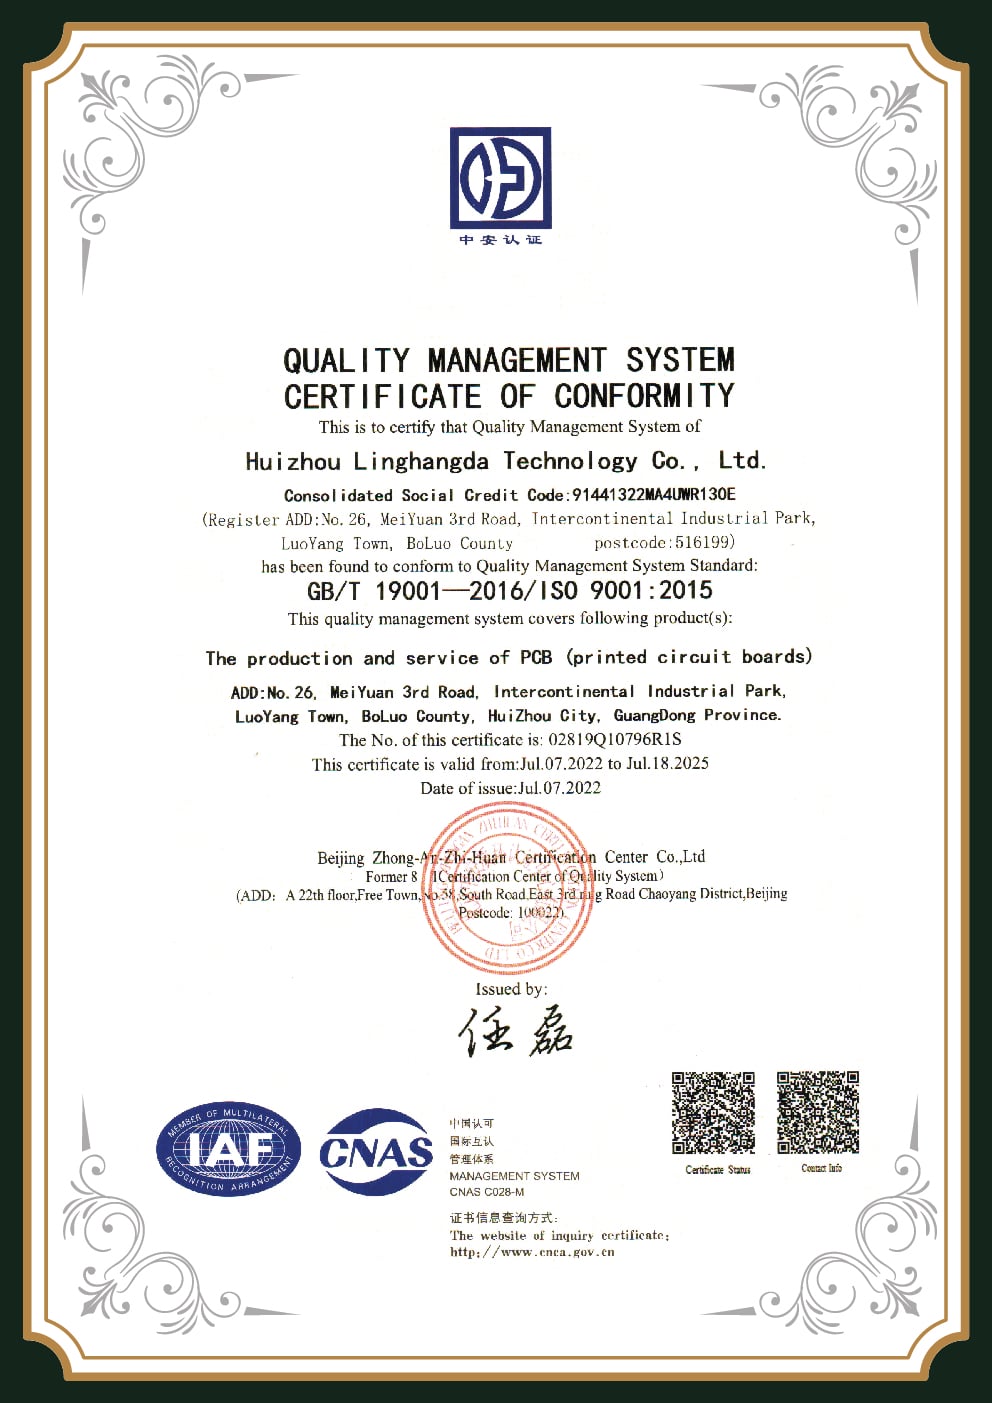
ISO 9001:2015

Système qualité

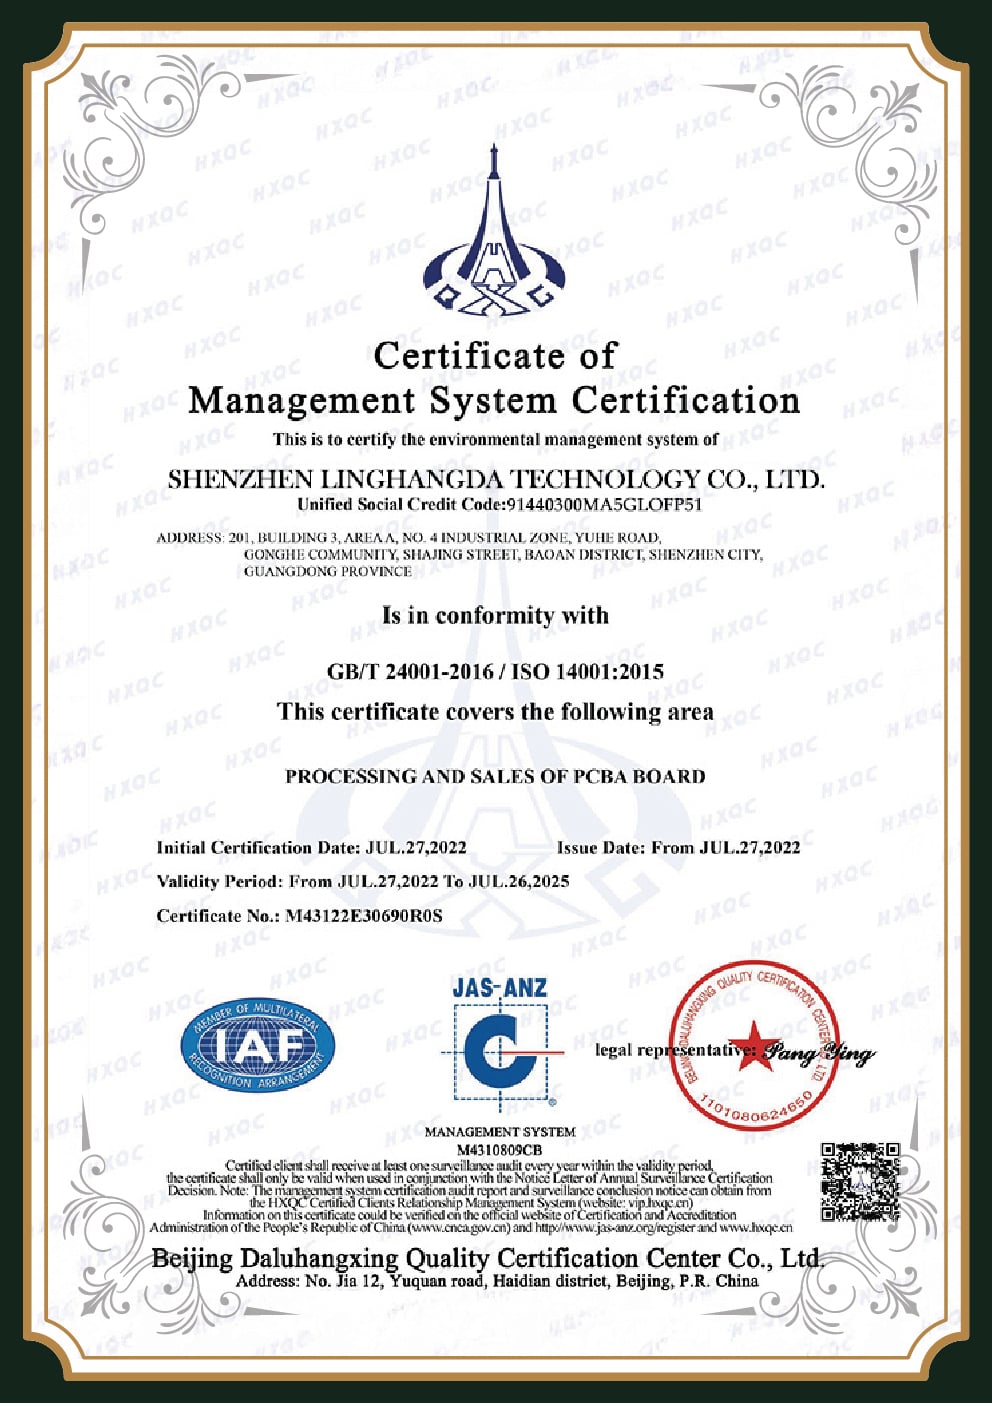
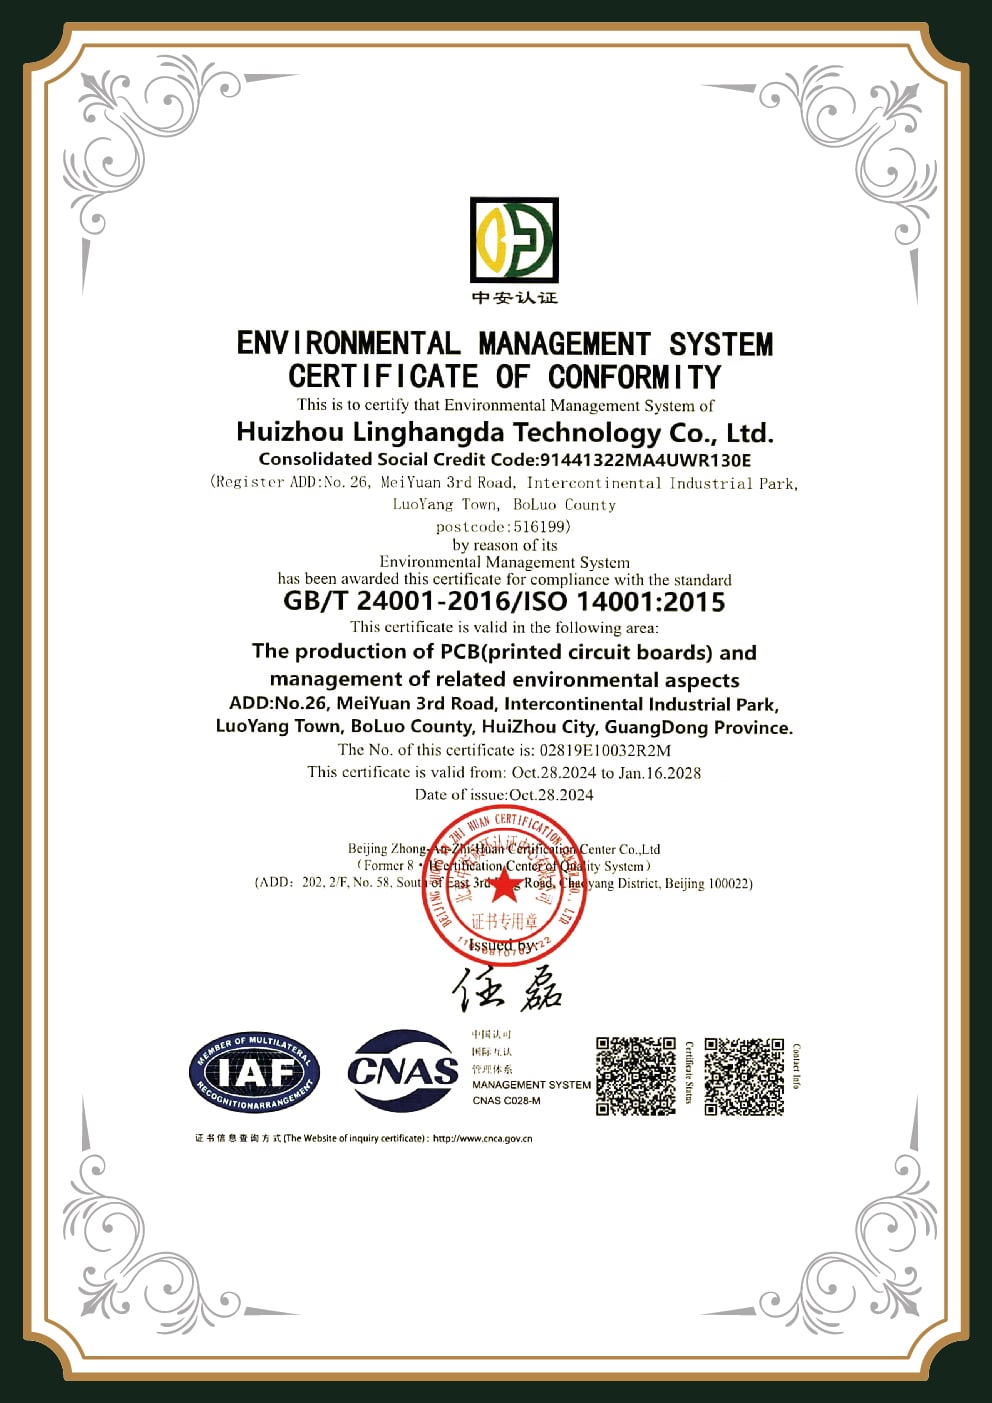
ISO 14001

Environnement

IPC-A-610 classe 3

Critères d’acceptation

J-STD-001

Soudure

UL · RoHS

Conformité

REACH

Substances
C’est ici qu’un fournisseur gagne la confiance des acheteurs : ils vérifient la certification du système qualité, la classe IPC annoncée et l’adéquation des contrôles à la complexité du circuit imprimé. Les définitions des classes figurent dans les normes publiées par IPC.
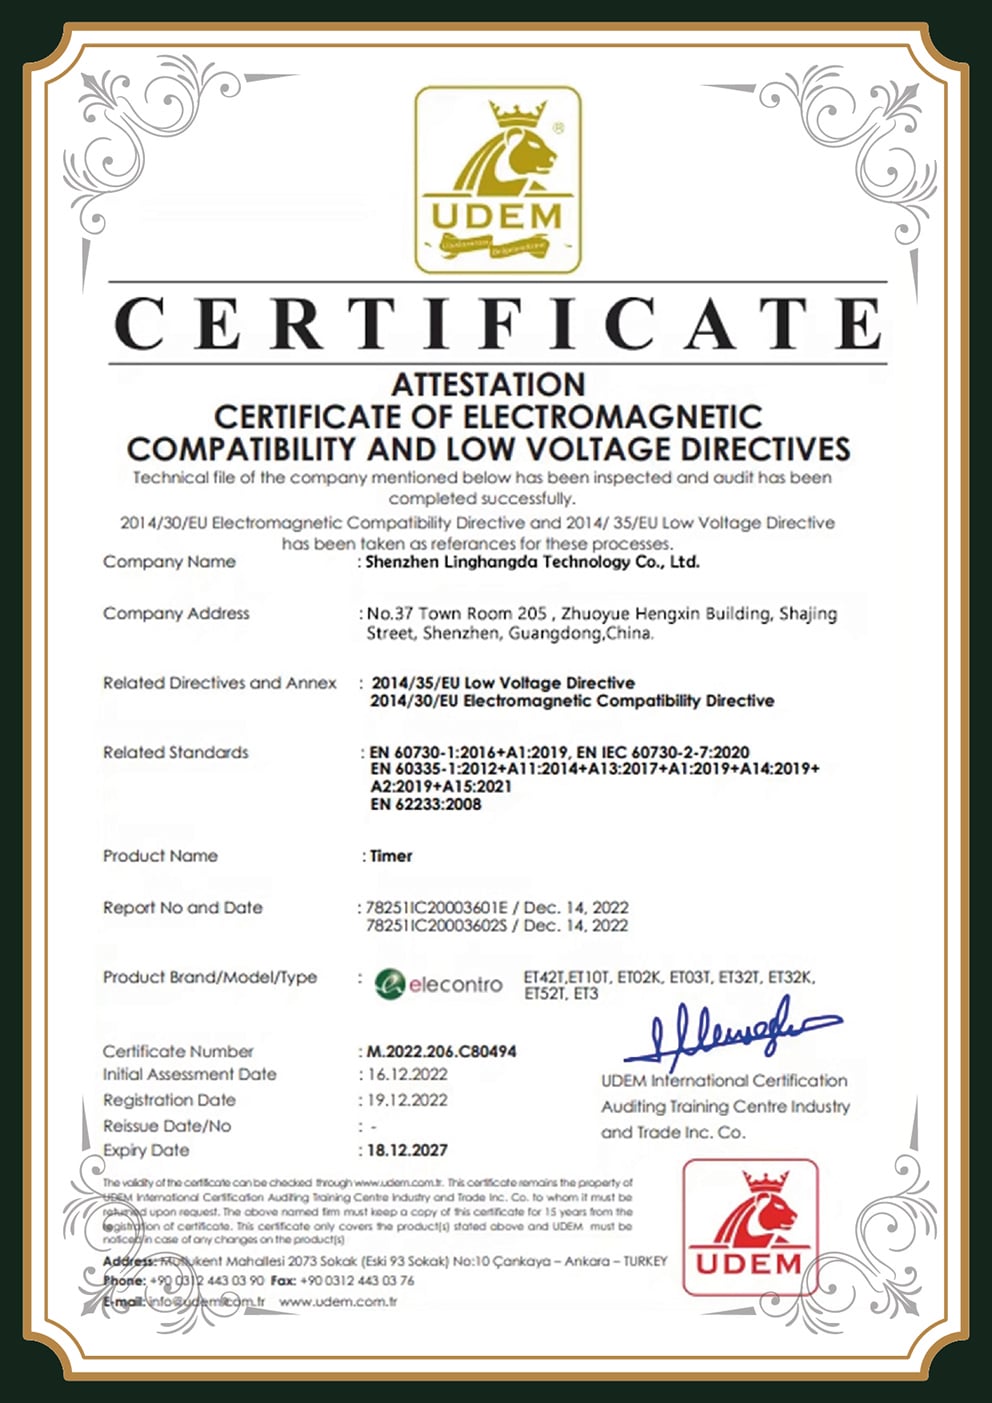
× Vue agrandie de la certification

Coûts et délais d’assemblage SMT : un modèle fondé sur 5 facteurs

Une barrière linguistique peut transformer des plans en défauts, tandis qu’un délai annoncé sans détail masque la véritable date de livraison : ce sont les deux mauvaises surprises liées aux coûts que les acheteurs signalent le plus souvent. PCBark répond à ces deux problèmes par la transparence plutôt que par un chiffre miracle : un devis d’assemblage SMT dépend de cinq facteurs, et le coût rendu depuis la Chine comprend des frais qu’un prix départ usine ne montre jamais. Les prendre en compte avec honnêteté est au cœur des décisions d’approvisionnement en 2026 : déplacer uniquement l’assemblage ne garantit pas une réduction des droits de douane.

Usine en direct, sous-traitant EMS aux États-Unis ou intermédiaire : comparaison des coûts rendus

La comparaison pertinente porte sur le coût total rendu, pas sur le prix unitaire. Les circuits imprimés et cartes électroniques assemblées d’origine chinoise sont soumis à un droit supplémentaire de 25 % au titre de la Section 301, en plus du droit de base, souvent nul, sauf exclusion valable. (USTR, Section 301) L’exemption de minimis de $800 a également été suspendue : même les envois de prototypes nécessitent désormais une déclaration douanière formelle. (Executive Order 14324)

+45%

Pour une commande réelle de cartes électroniques assemblées expédiées de Chine vers les États-Unis, un acheteur a payé environ 45 % de plus que le devis départ usine après ajout du transport, des taxes et des droits de douane. Comparez les coûts rendus, pas les prix unitaires.
Données détaillées sur le coût rendu

Chiffre rapporté par le secteur et des acheteurs ; 178 exclusions au titre de la Section 301 restent en vigueur jusqu’au 10 novembre 2026, et le remboursement des droits de douane peut atteindre 99 % des droits admissibles sur les marchandises réexportées.

Les cinq facteurs de coût

01

BOM et placements de composants

Le nombre de références distinctes et le total des placements déterminent le temps machine et le travail d’approvisionnement
02

Frais non récurrents et outillage

Le pochoir et la programmation ne sont facturés qu’une fois ; ils pèsent surtout sur les petites séries
03

Densité et classe IPC

Les composants à pas fin et les BGA, ainsi que la classe IPC 3, demandent un pochoir plus précis, un contrôle par rayons X et davantage de travail d’inspection
04

Volume et délai

Les frais de préparation sont répartis sur les unités ; un délai accéléré entraîne un supplément
05

Frais supplémentaires du coût rendu

Droits au titre de la Section 301 + transport + frais de douane et de courtage, en plus du prix départ usine

Choisir un partenaire sur le seul prix unitaire sous-estime le coût total réel d’environ 20–30 % une fois pris en compte l’investissement, la logistique, les droits de douane et les risques ; c’est pourquoi un sous-traitant EMS en direct de l’usine, doté de solides moyens de test en interne, revient généralement moins cher qu’un intermédiaire, qui applique une marge sans maîtriser la production, ou qu’un atelier local proposant un prix unitaire 4–5× plus élevé. Pour établir un premier devis, il nous suffit de recevoir votre BOM et vos fichiers Gerber et de placement des composants ; le prix de votre service d’assemblage SMT découle des cinq facteurs ci-dessus. Demandez une estimation du coût rendu : nous la calculerons selon votre volume et votre destination.

Outils de planification et d’évaluation de l’assemblage SMT

Comparatif des coûts rendus pour l’assemblage SMT

Comparez le coût rendu d’une fabrication SMT commandée directement en Chine, et pas seulement le prix unitaire affiché. Les droits au titre de la Section 301, le transport et les frais de courtage sont inclus.

Évaluer les coûts

Outil de choix entre SMT et montage traversant

Cinq questions vous aident à choisir la technique d’assemblage adaptée à votre circuit imprimé. La plupart des conceptions combinent les deux : cet outil indique dans quelle proportion.

Choisir la technique

Estimateur de complexité et de délai pour l’assemblage SMT

Évaluez rapidement la complexité de votre fabrication et le facteur qui détermine son délai. Il s’agit d’une aide à la planification, pas d’un devis.

Estimer le délai

FAQ : services d’assemblage SMT

Retrouvez les réponses aux questions les plus fréquentes sur nos processus d’assemblage en montage de surface, nos normes de qualité et nos capacités.

Quelle est la différence entre l’assemblage SMT et les composants SMD ?

Le SMT, ou technologie de montage en surface, désigne le processus d’assemblage : impression de la pâte à braser, placement des composants et soudure par refusion. Un SMD est le composant électronique monté en surface que ce processus place sur le circuit imprimé. En bref : SMT désigne la méthode, SMD le composant. Vous rencontrerez les deux termes pour un même projet.

Que signifie SMT ?

Surface-Mount Technology, c’est-à-dire la technologie de montage des composants électroniques directement à la surface d’un circuit imprimé, sans les insérer dans des trous percés.

Peut-on combiner des composants SMT et traversants sur un même circuit imprimé ?

Oui. La plupart des conceptions combinent plusieurs techniques. Nous réalisons d’abord le montage en surface, puis le montage traversant avec soudure à la vague, sélective ou manuelle, en utilisant une seule BOM et un seul plan de contrôle pour les deux.

Prenez-vous en charge les prototypes et les assemblages en petite série ?

Oui : les prototypes de 1–10 pièces comme les séries de production de 1 000+ pièces passent sur les mêmes lignes étalonnées ; le délai d’un prototype est généralement de 1–5 jours ouvrés après validation des fichiers et des matériaux.

Quels fichiers faut-il fournir pour obtenir un devis d’assemblage SMT ?

Une nomenclature (BOM), les fichiers Gerber et un fichier de placement des composants ou de coordonnées des centres (XYRS). Ces trois éléments nous permettent de réaliser l’analyse DFM, de nous approvisionner en composants électroniques et de programmer la ligne.

Quelles normes du secteur garantissent la qualité de l’assemblage SMT ?

IPC-A-610 fixe les critères d’acceptation visuelle pour la classe 2 ou la classe 3, J-STD-001 régit le processus de soudure et J-STD-033 encadre la manipulation des composants sensibles à l’humidité et des BGA. Nous fabriquons selon la classe exigée par votre application, dans le cadre d’un système conforme à ISO 9001:2015.

Quels contrôles et tests effectuez-vous ?

Le contrôle SPI 3D vérifie le volume de pâte à braser après l’impression, l’AOI inspecte chaque soudure après le placement et la refusion, et les rayons X 3D recherchent sous les boîtiers BGA et QFN les porosités cachées, les ponts de soudure et les défauts de type « head-in-pillow » qu’aucune caméra ne peut voir. Selon les besoins du circuit imprimé, la couverture électrique comprend ensuite l’ICT, le contrôle par sonde mobile, le déverminage et le test fonctionnel. Les rayons X montrent qu’une soudure est connectée ; les tests électriques prouvent qu’elle fonctionne réellement : les circuits imprimés à haute fiabilité bénéficient donc des deux, sans que l’un remplace l’autre.

Combien coûte l’assemblage SMT ?

Le coût dépend des cinq facteurs ci-dessus : BOM et placements de composants, frais non récurrents et outillage, densité et classe IPC, volume et délai, ainsi que des frais supplémentaires du coût rendu, comme le droit de 25 % au titre de la Section 301. Envoyez-nous votre BOM et vos fichiers Gerber et de placement des composants : nous établirons un devis détaillé plutôt qu’un chiffre indicatif.

Faut-il nettoyer les circuits imprimés après l’assemblage SMT ?

Cela dépend du flux et de la classe exigée pour l’utilisation finale. Les procédés sans nettoyage sont courants en classe 2 ; les assemblages utilisant une pâte hydrosoluble ou relevant de la classe 3 à haute fiabilité sont nettoyés et contrôlés. Nous adaptons le nettoyage à la composition des produits de brasage et à la norme applicable.

Demander un devis d’assemblage SMT

Envoyez-nous votre BOM et vos fichiers Gerber et de placement des composants. PCBark réalisera une analyse DFM, calculera votre coût rendu et établira un devis d’assemblage en montage de surface, du format 0201 au BGA, selon votre classe IPC.

Demander un devis d’assemblage SMT