Contactez PCBark

PCBark · Services de fabrication électronique · IPC-A-610 / J-STD-001
Contrôle des circuits imprimés : AOI, rayons X, sondes mobiles et ICT
PCBark comble cette lacune en combinant 4 techniques de contrôle pour couvrir l’ensemble du circuit imprimé. Nous garantissons ainsi que le circuit imprimé que vous approuvez est celui qui vous est expédié : 100 % des éléments visibles, 100 % des zones sous les composants, 100 % des connexions électriques.
Cette lacune coûte cher
Les retours de produits sur le terrain proviennent rarement d’un défaut visible : une soudure BGA présentant des cavités, un via d’interconnexion ouvert ou un court-circuit presque imperceptible sous un connecteur. PCBark applique 4 méthodes de contrôle à chaque assemblage de cartes électroniques pour que le circuit imprimé que vous approuvez soit celui qui vous est expédié. L’AOI contrôle chaque soudure visible, les rayons X révèlent ce qui se trouve sous les BGA, et le test par sondes mobiles ou l’ICT confirme le bon fonctionnement électrique du circuit imprimé.
Couverture du contrôle
Méthodes
4 méthodes
AOI · Rayons X · Sondes mobiles · ICT
Couverture AOI
100%
Contrôle AOI des composants placés
Soudures cachées
BGA / QFN
Soudures cachées contrôlées par rayons X
Imagerie par rayons X
2D / 3D
Imagerie par rayons X, dont tomodensitométrie et laminographie
Critères d’acceptation
IPC-A-610
Critères d’acceptation des classes 2 et 3
Expérience
16+ ans
Expérience du contrôle en fabrication électronique
01 / Le problème
Détecter les défauts que vous ne voyez pas
Le contrôle des circuits imprimés regroupe les vérifications optiques, radiographiques et électriques qui confirment qu’un circuit imprimé est fabriqué et connecté conformément à sa conception. Le problème, c’est qu’aucune méthode ne détecte tout à elle seule. Le contrôle optique automatisé examine bien la face supérieure du circuit imprimé, mais ne voit pas sous un boîtier à billes. Un test électrique confirme la continuité du réseau, mais ne signale pas une soudure présentant 40 % de cavités, susceptible de se fissurer après un an de cycles thermiques. Avec une seule méthode, les défauts que les autres auraient détectés peuvent être expédiés.
Examine bien la face supérieure du circuit imprimé, mais ne voit pas sous un boîtier à billes.
Confirme la continuité du réseau, mais ne signale pas une soudure présentant 40 % de cavités.
02 / Le coût et la solution
Cette lacune coûte cher : nous combinons donc 4 méthodes
Cette lacune coûte cher. Un composant manquant, une soudure insuffisante, une pièce mal alignée ou une cavité cachée dans une bille BGA échappent généralement à un contrôle visuel rapide et provoquent une panne sur le terrain, où leur réparation coûte un ordre de grandeur de plus que leur détection sur la ligne de production. PCBark comble cette lacune en combinant 4 méthodes de contrôle dont les couvertures optique, radiographique et électrique se recoupent : chacune détecte les défauts invisibles pour les autres. La suite de cette page détaille ce que chaque méthode détecte, les compare selon des critères concrets et explique comment nous adaptons le plan de contrôle à votre circuit imprimé et à votre volume de production.
Vous savez déjà quel défaut vous cherchez ? Indiquez-nous le type de circuit imprimé et nous définirons le périmètre du contrôle.
Définir le périmètre de mon contrôle →01 / Chaîne de contrôle
La chaîne de contrôle de PCBark en 4 étapes : AOI, rayons X, sondes mobiles et ICT
Chaque méthode ci-dessous cible un mécanisme de défaillance différent. Le contrôle optique voit ce que la lumière peut atteindre ; le contrôle par rayons X voit à travers la soudure et le métal ; le test électrique confirme que le circuit conduit effectivement le courant. Pour la plupart des assemblages, nous combinons 2 ou 3 méthodes : l’AOI et les rayons X pour les soudures visibles et cachées, puis les sondes mobiles ou l’ICT pour le réseau électrique. Chaque fiche explique ce que la méthode détecte et dans quels cas elle convient.
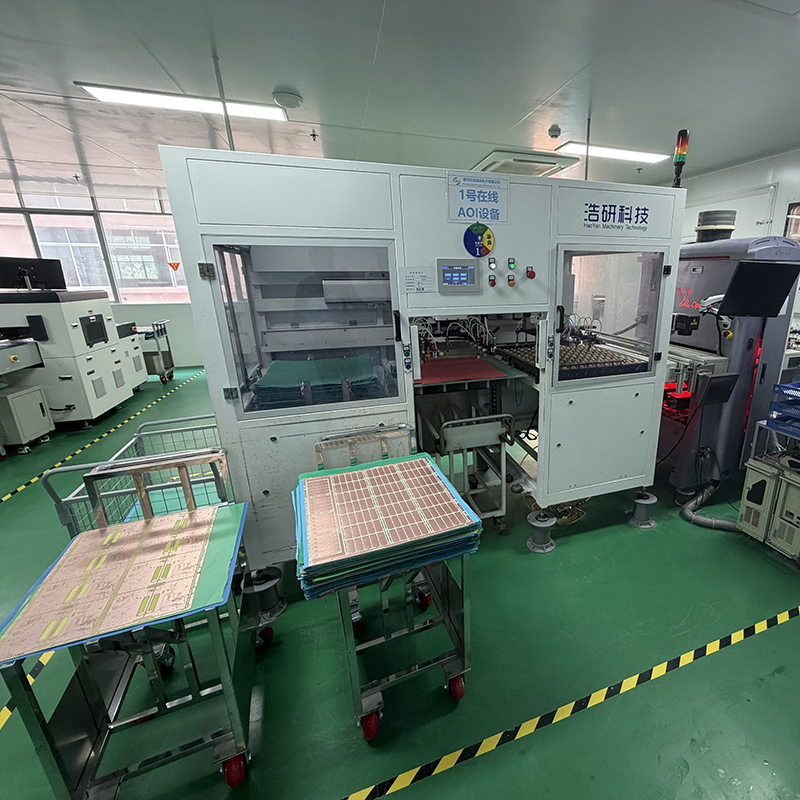
Contrôle optique automatisé (AOI)
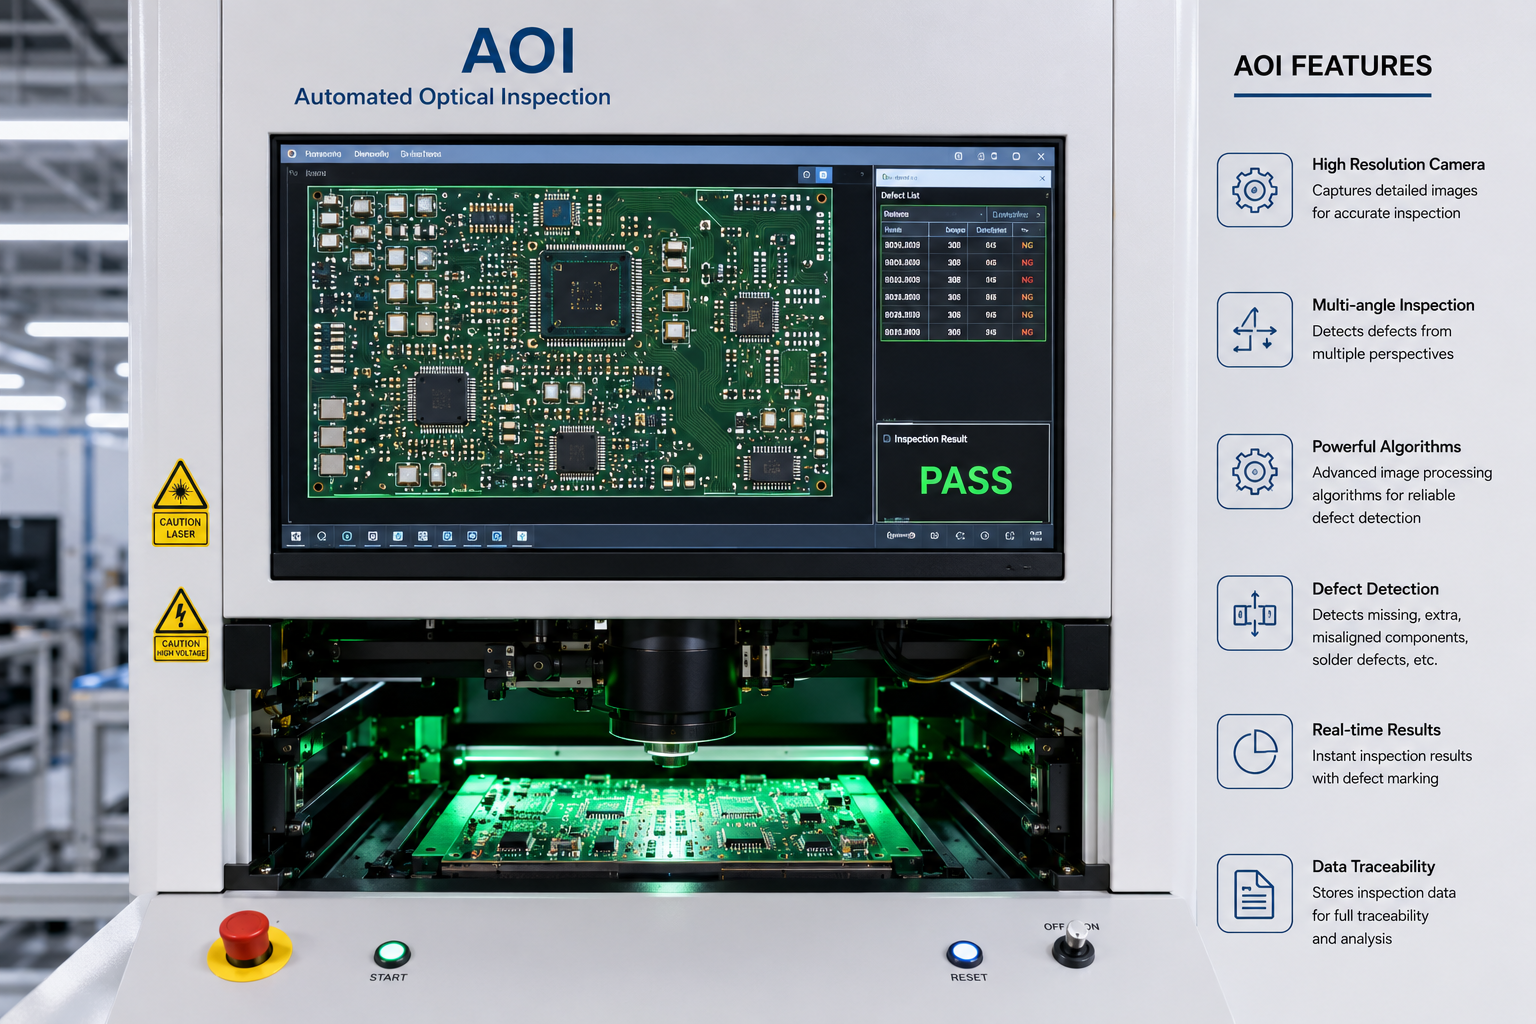
Une méthode de contrôle optique sans contact. Des caméras haute résolution prennent des images de chaque composant placé et les comparent à une référence conforme pour détecter les défauts sur 100 % du circuit imprimé.
En savoir plusAfficher moins
Détecte : composants manquants, pièces mal alignées ou dressées, polarité incorrecte, ponts de soudure, quantité de soudure insuffisante, pattes soulevées, rayures de surface
- Effectué en ligne après refusion : assez rapide pour tout volume de production
- Aucun gabarit ; le seul coût est la programmation initiale pour chaque assemblage de cartes électroniques
- Limite : ne voit pas sous les BGA, les QFN ou les blindages
Idéal pour : chaque circuit imprimé, comme premier contrôle
Contrôle par rayons X (AXI)
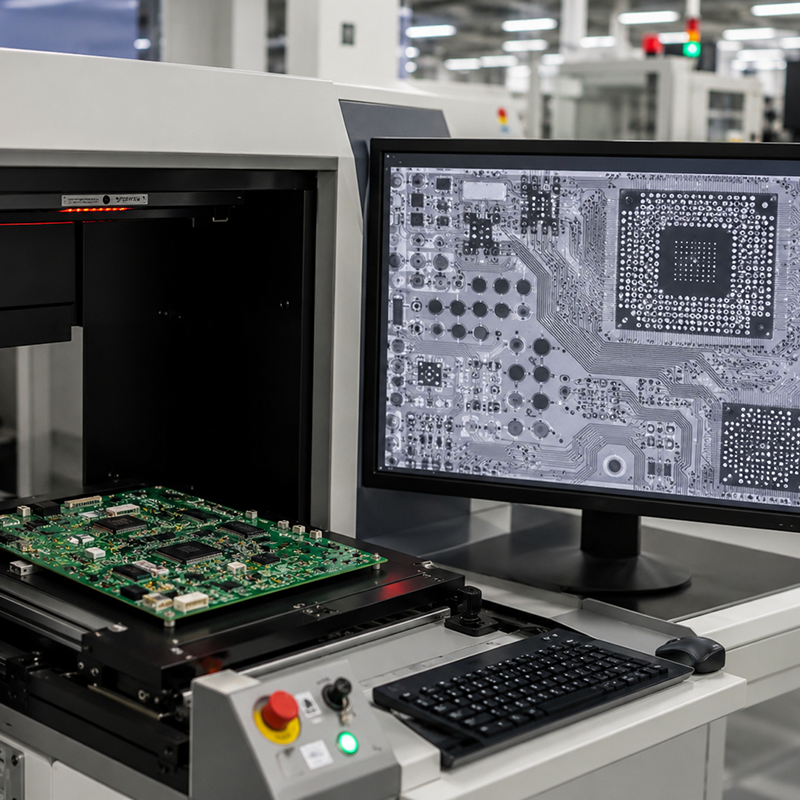
Le contrôle automatisé par rayons X traverse l’assemblage pour produire des images des soudures cachées : celles qui se trouvent sous les boîtiers à billes, les QFN et les composants à terminaisons inférieures sur des circuits imprimés denses, comme les HDI à interconnexions sur toutes les couches, auxquels ni l’AOI ni l’œil nu n’ont accès.
En savoir plusAfficher moins
Détecte : cavités dans les soudures BGA, défauts de type « head-in-pillow », soudures cachées ouvertes ou pontées, quantité de soudure insuffisante, composants mal alignés, courts-circuits internes
- 2D pour un contrôle rapide ; 3D, tomodensitométrie (CT) et laminographie pour des vues en coupe sous différents angles
- Non destructif : le même circuit imprimé passe ensuite à l’assemblage ; les systèmes modernes de contrôle par rayons X associent un tube à microfoyer à un détecteur à panneau plat
- Indispensable pour les circuits imprimés à haute densité et comportant de nombreux BGA lors de la fabrication de circuits imprimés
Idéal pour : les circuits imprimés à BGA / QFN, à haute fiabilité et à haute densité
Test par sondes mobiles
Un test en circuit sans gabarit. Des sondes de test mobiles « survolent » le circuit imprimé pour toucher les points de test et mesurer la résistance, la capacité et la continuité, sans gabarit de test spécifique : une nouvelle conception peut ainsi être testée en quelques jours plutôt qu’en quelques semaines. Comme l’équipement de test à sondes mobiles fonctionne à partir d’un programme, cette méthode permet de tester rapidement les nouvelles révisions : la couverture est définie par logiciel et la durée du test dépend du nombre de réseaux, sans attendre la fabrication d’un gabarit.
En savoir plusAfficher moins
Détecte : circuits ouverts, courts-circuits, valeurs de composants incorrectes ou manquantes, orientation des diodes
- Aucun gabarit à lit de clous : seul un programme de test, généré à partir de la liste des réseaux, est nécessaire
- Teste les deux faces du circuit imprimé ; idéal lorsque les points de test sont limités
- Plus lent par circuit imprimé que l’ICT : adapté aux prototypes et aux volumes faibles à moyens
Idéal pour : les prototypes, les lancements de nouveaux produits, les faibles volumes et les modifications de conception
Test en circuit (ICT)
Un gabarit à lit de clous applique des pointes à ressort sur des points de test dédiés pour tester simultanément les composants et les connexions. Le gabarit coûte davantage au départ, mais une fois fabriqué, il permet de tester un circuit imprimé en quelques secondes.
En savoir plusAfficher moins
Détecte : circuits ouverts, courts-circuits, valeurs de composants incorrectes et composants absents, avec une couverture élevée
- Gabarit de test spécifique nécessaire : coût d’ingénierie non récurrent unique pour chaque conception
- Test très rapide par circuit imprimé une fois le gabarit fabriqué
- Nécessite des points de test accessibles prévus dans le routage du circuit imprimé
Idéal pour : une production stable en grand volume
02 / Note technique
Critères d’acceptation des cavités BGA
Le contrôle par rayons X est surtout utile pour les BGA. Les billes de soudure se trouvant sous le boîtier, seule la radiographie permet, pendant la fabrication, de confirmer le mouillage et de mesurer les cavités. De nombreux programmes appliquent les recommandations d’IPC-7095 sur les cavités et les critères d’acceptation d’IPC-A-610 : une limite de production fréquemment utilisée est d’environ 25 % de surface de cavités par bille, avec un seuil plus strict pour les équipements de classe 3. Le bon seuil dépend de votre classe d’acceptation et de la pièce ; nous le définissons avec vous avant la première fabrication, et non après un rejet.
Le plan de contrôle dépend concrètement du coût de chaque méthode et du temps nécessaire pour contrôler un circuit imprimé.
01 / Comparaison des méthodes
AOI, rayons X, sondes mobiles et ICT : comparaison des méthodes
Aucune méthode n’est « la meilleure » à elle seule : chacune présente un compromis entre couverture, vitesse et coût de mise en place. L’AOI et les rayons X sont des méthodes de contrôle (elles examinent la soudure) ; les sondes mobiles et l’ICT sont des méthodes de test (elles vérifient la conduction du circuit). Le tableau ci-dessous les compare selon les critères qui déterminent un plan de contrôle : les défauts détectés, l’adaptation au volume de production et les principaux postes de coût.
| Méthode | Points contrôlés | Soudures cachées | Volumes adaptés | Gabarit | Principal poste de coût |
|---|---|---|---|---|---|
| AOI | Défauts de surface et de placement, soudures visibles | Non | Tous les volumes | Aucun | Programmation initiale (coût unique) |
| Rayons X (AXI) | Soudures BGA/QFN cachées, cavités, courts-circuits internes | Oui | Tous ; essentiel pour les BGA | Aucun | Durée du balayage par circuit imprimé |
| Sondes mobiles | Circuits ouverts, courts-circuits, valeurs R/C par test électrique | Électrique uniquement | Prototypes et volumes faibles à moyens | Aucun | Développement du programme de test |
| ICT | Circuits ouverts, courts-circuits et valeurs des composants, avec une couverture élevée | Électrique uniquement | Grand volume | Lit de clous | Coût d’ingénierie non récurrent du gabarit (coût unique) |
02 / Critère budgétaire
Le volume fait basculer le choix
Un critère compte pour le budget : les sondes mobiles et l’ICT détectent le même type de défauts électriques, mais le volume de production détermine à partir de quand l’une devient plus avantageuse que l’autre. Les sondes mobiles ne nécessitent aucun gabarit et permettent de commencer les tests presque immédiatement : elles sont donc plus économiques pour les prototypes et les faibles volumes ; l’ICT impose un coût de gabarit, mais teste chaque circuit imprimé en quelques secondes et devient plus économique lorsque le volume permet d’amortir ce coût. Ni l’AOI ni les rayons X ne peuvent être remplacés par l’une de ces méthodes : ils détectent des défauts de soudure et de placement que les tests électriques laissent passer, d’où l’intérêt d’associer un contrôle optique ou radiographique à un test électrique sur de véritables assemblages de cartes électroniques.
01 / Résultats qualité
Contrôles intégrés à l’assemblage : résultats qualité et applications
Chez PCBark, le contrôle n’est pas un service acheté séparément : il fait partie de la fabrication d’un circuit imprimé de haute qualité et s’intègre directement à notre ligne d’assemblage de cartes électroniques. Les circuits imprimés passent du contrôle de la pâte à braser à l’AOI, puis aux rayons X pour les soudures cachées, aux sondes mobiles ou à l’ICT pour le réseau électrique et, enfin, au contrôle visuel final. Grâce à cette succession de contrôles, un défaut qui échappe à une étape peut être détecté à la suivante : c’est tout l’intérêt d’un processus associant plusieurs méthodes, qui vise à ramener presque à zéro le taux de défauts non détectés avant l’expédition des circuits imprimés et à réinjecter chaque rejet dans le contrôle qualité.
Selon la « règle de 10 » du secteur, le coût de détection et de correction d’un défaut de circuit imprimé augmente d’environ un ordre de grandeur à chaque étape à laquelle il échappe : du circuit nu à l’assemblage, puis au terrain. Le contrôle permet de détecter le défaut plus tôt, au stade où sa correction coûte le moins cher.
À NUANCER La « règle de 10 » relative au coût de la qualité est une règle empirique souvent citée dans le secteur ; les rapports réels varient selon le produit et le programme.
02 / Applications
Quand la combinaison des méthodes change
Cela compte encore davantage dans les domaines où une panne sur le terrain relève moins de la garantie que d’un enjeu de sécurité ou de mission critique. Voici comment la combinaison des méthodes change selon ces applications :
Automobile
Électronique à haute fiabilité soumise aux vibrations et aux cycles thermiques : AOI et rayons X sur chaque BGA, avec test électrique de continuité.
Aérospatiale et défense
Critères d’acceptation de classe 3, contrôle par rayons X de 100 % des soudures critiques et rapports de contrôle documentés pour le dossier de qualification du fournisseur.
Dispositifs médicaux
Contrôle traçable selon IPC-A-610 classe 3, avec vérification fonctionnelle des assemblages dont une défaillance aurait des conséquences pour le patient.
Industrie et IoT
AOI et sondes mobiles pour les prototypes et la montée en cadence, avec un coût maîtrisé, puis passage à l’ICT lorsque le volume se stabilise.
Ces niveaux de fiabilité n’ont de valeur réelle que s’ils peuvent être rattachés à une norme connue.
01 / Normes et conformité
Normes et conformité
Toutes les décisions de contrôle de PCBark s’appuient sur une norme d’acceptation publiée, jamais sur un simple avis interne. Un ingénieur qualité peut ainsi reproduire notre décision de conformité ou de rejet, et un acheteur peut intégrer nos rapports de contrôle à son propre dossier de qualification des fournisseurs.
IPC-A-610
Critères d’acceptation des assemblages électroniques · Classes 2 et 3
J-STD-001
Assemblages électriques et électroniques brasés
IPC-A-600
Critères d’acceptation des circuits imprimés
IPC-7095
Conception et assemblage des BGA / critères relatifs aux cavités
ISO 9001
Système de management de la qualité
Note pour les achats
Demandez donc à votre fournisseur de contrôle quelle classe d’acceptation et quelle révision il applique avant de comparer les devis. Entre « nous faisons des contrôles par rayons X » et « nous contrôlons par rayons X selon IPC-A-610 classe 3, avec des limites de cavités documentées », la prestation achetée est très différente. Nous vous invitons à faire inscrire sur votre devis les numéros précis des certificats et les niveaux de révision qui seront utilisés, afin de les verser à votre dossier de qualification du fournisseur.
01 / Devis de contrôle
Obtenir un devis de contrôle de circuits imprimés : couverture, délai et prestations incluses
C’est pourquoi les devis de contrôle ne se valent pas tous. Une même offre de « services de test de circuits imprimés » peut recouvrir 2 prestations très différentes : l’une se limite presque à un contrôle AOI rapide, tandis que l’autre comprend l’AOI, le contrôle complet des BGA par rayons X et un test électrique.
Plan de contrôle selon le profil du circuit imprimé
| Profil du circuit imprimé | Volume habituel | Combinaison de contrôles recommandée | Pourquoi |
|---|---|---|---|
| Prototype / lancement d’un nouveau produit | 1–50 | AOI + Sondes mobiles + Rayons X (BGA) | Aucun coût de gabarit ; adaptation rapide aux modifications de conception |
| Faible volume | 50–1,000 | AOI + Sondes mobiles + Rayons X (contrôle ponctuel) | Couverture électrique sans gabarit ICT |
| Volume moyen | 1,000–10,000 | AOI + Rayons X + ICT (si des points de test sont prévus) | Le gabarit commence à être amorti |
| Grand volume | 10,000+ | AOI + ICT + Rayons X (contrôle AXI par échantillonnage) | Test électrique en quelques secondes par circuit imprimé |
| Nombreux BGA / haute fiabilité | Tous | AOI + Rayons X à 100 % + Test fonctionnel | Risque lié aux soudures cachées et aux pannes sur le terrain |
02 / Prestations incluses
Ce que comprend votre devis
Votre devis de contrôle PCBark comprend : la combinaison de méthodes présentée ci-dessus, la classe d’acceptation et les critères relatifs aux cavités selon lesquels nous effectuerons le contrôle, ainsi que le rapport de contrôle expédié avec les circuits imprimés. Le contrôle faisant partie de notre processus de fabrication électronique clé en main — analyse DFM, approvisionnement en composants, fabrication de circuits imprimés, assemblage SMT, puis test —, l’équipe qui fabrique les circuits imprimés est aussi celle qui les contrôle : toute tendance révélant des défauts est donc directement réinjectée dans la production et conduit souvent à une modification de la conception de circuits imprimés qui évite le défaut lors d’une série ultérieure, au lieu de finir dans les tâches en attente d’un autre fournisseur. Envoyez-nous les fichiers de fabrication et le volume visé : nous vous remettrons un plan de contrôle défini pour votre projet, pas une simple ligne de nomenclature.
Vos fichiers Gerber et votre nomenclature BOM sont prêts ? Envoyez-les-nous pour obtenir un devis de contrôle dont la couverture est clairement définie.
Envoyer les fichiers Gerber pour un devis détaillé →Outils de contrôle
Outils de contrôle et de test des circuits imprimés
Sélecteur de méthodes de contrôle des circuits imprimés
Déterminez la combinaison AOI / rayons X / sondes mobiles / ICT adaptée à votre circuit imprimé et à votre volume de production.
Calculateur de coût : sondes mobiles ou ICT
Déterminez à partir de quel volume de production l’ICT devient moins coûteux que le test par sondes mobiles.
Vérificateur des critères d’acceptation des cavités BGA
Comparez le pourcentage de cavités mesuré par rayons X à la limite applicable à la classe IPC-A-610.
Estimateur du coût des défauts non détectés
Estimez le coût d’un défaut non détecté à l’aide de la règle 1:10:100.
Questions fréquentes
Questions fréquentes sur le contrôle des circuits imprimés
Qu’est-ce que le contrôle des circuits imprimés et que comprend le processus de PCBark ?
Le contrôle des circuits imprimés permet de vérifier qu’un circuit est fabriqué conformément aux plans et que toutes ses interconnexions sont intactes. PCBark combine quatre méthodes : l’AOI pour les soudures apparentes et le placement des composants, le contrôle par rayons X pour les soudures cachées sous les BGA et les QFN, puis le test par sondes mobiles ou l’ICT pour vérifier la continuité électrique. Le processus comprend également le contrôle de la pâte à braser et le contrôle visuel final des circuits imprimés. Vous recevez un rapport de contrôle établi selon la classe de critères d’acceptation de votre choix et, pour les assemblages comportant beaucoup de BGA, nous convenons avec vous au préalable du seuil de porosité afin d’éviter tout désaccord ultérieur sur la manière dont le circuit imprimé a été contrôlé.
Quelles sont les principales méthodes de contrôle et de test des circuits imprimés ?
Les quatre méthodes qui couvrent la plupart des besoins sont le contrôle optique automatisé (AOI), le contrôle automatique par rayons X (AXI), le test par sondes mobiles et le test en circuit (ICT). L’AOI et le contrôle par rayons X vérifient les soudures, tandis que les sondes mobiles et l’ICT vérifient les interconnexions entre composants pour confirmer la continuité électrique. Le contrôle de la pâte à braser et le contrôle visuel final encadrent notre processus de test intégré.
ICT ou test par sondes mobiles : lequel faut-il pour mon circuit imprimé ?
Les deux méthodes permettent de détecter électriquement les courts-circuits, les circuits ouverts et les valeurs incorrectes des composants. Le test par sondes mobiles ne nécessite aucun gabarit et peut commencer en quelques jours ; il est donc économique pour les prototypes et les petites et moyennes séries. L’ICT nécessite la mise en place d’un gabarit sur mesure, mais permet de tester rapidement ; il convient donc mieux aux grandes séries. Le choix entre ces méthodes dépend surtout du volume plutôt que de leurs capacités : nous évaluerons ce compromis à partir de vos prévisions de vente.
Quand privilégier le contrôle par rayons X à l’AOI ?
Tout dépend des soudures cachées. L’AOI ne voit que ce que la lumière peut atteindre. Comme la lumière ne traverse pas les boîtiers, l’AOI ne peut pas contrôler les zones sous des composants tels que les BGA et les QFN, ni sous une pièce blindée ; elle ne peut donc pas déterminer si les soudures cachées sont présentes ou dans quel état elles se trouvent. Les rayons X permettent de voir l’intérieur des boîtiers et de vérifier les soudures, les connexions ouvertes, les broches absentes ou mal positionnées, ainsi que les ponts de soudure et les cavités. Pour les circuits imprimés comportant une forte concentration de BGA, il est courant d’associer l’AOI et le contrôle par rayons X afin de contrôler le plus grand nombre possible de soudures correctes.
Peut-on associer l’AOI et le contrôle par rayons X ?
Oui, et c’est même vivement recommandé pour la plupart des assemblages de cartes électroniques. L’AOI repère les défauts visibles des composants et de leur positionnement, tandis que les rayons X permettent d’examiner les zones cachées du circuit et les soudures individuelles. Ensemble, ces technologies resserrent le filet de détection des défauts.
Les sondes mobiles ou les rayons X peuvent-ils détecter les soudures cachées des BGA ?
Le contrôle par rayons X permet de visualiser directement les billes du boîtier BGA et de mesurer des critères tels que la présence de cavités ou de défauts de soudure « tête sur coussin ». Cette technique est précieuse pour évaluer ces soudures ; le test par sondes mobiles confirme la connexion électrique, mais ne fournit aucune image de la soudure elle-même. En bref, pour les boîtiers BGA, utilisez les rayons X pour vérifier la qualité de réalisation et les sondes mobiles pour vérifier le fonctionnement ; les circuits imprimés critiques bénéficieront des deux méthodes.
Combien coûte le contrôle des circuits imprimés et quel est le délai ?
Le coût varie selon les technologies employées et la complexité des circuits imprimés testés. Pour les prototypes, la configuration initiale du programme AOI engendre des frais ; pour les grandes séries, la mise en place d’un gabarit à pointes coûte davantage, car elle nécessite un dispositif sur mesure adapté au circuit imprimé concerné. Les méthodes de contrôle sans gabarit offrent les délais les plus courts, puisque les sondes mobiles et l’AOI ne nécessitent aucun outillage sur mesure. Envoyez-nous simplement vos fichiers et vos volumes de production : nous vous transmettrons une estimation précise indiquant la couverture des contrôles et les délais.
Devis de contrôle
Contrôlez le circuit imprimé avant qu’il ne le soit sur le terrain
Envoyez à PCBark vos fichiers de fabrication, votre volume de production et le niveau de critères d’acceptation souhaité : nos experts prépareront un plan de contrôle complet. Ce plan précisera comment combiner au mieux l’AOI, le contrôle par rayons X, le test par sondes mobiles et l’ICT pour vos circuits imprimés, en indiquant clairement la couverture, le coût et le délai, sans rester dans le vague.
Envoyez vos fichiers de fabrication, votre volume de production et votre classe de critères d’acceptation : recevez un plan précis indiquant la couverture, le coût et le délai.
Obtenir un devis de contrôle →- Fichiers de fabrication
- Volume de production
- Classe de critères d’acceptation