Services d’assemblage de circuits imprimés traversants et DIP
Assemblage de circuits imprimés traversants haute fiabilité lorsque la défaillance d’une soudure CMS est inacceptable — certification IPC-A-610 classe III, aucune quantité minimale de commande et analyse DFM gratuite. PCBark assemble des circuits imprimés combinant CMS et composants traversants, ou exclusivement DIP, pour les secteurs de l’aérospatiale, de la défense, de l’industrie et du médical, où la solidité structurelle est essentielle. Avec plus de 20 ans d’expérience en services de fabrication électronique et une capacité annuelle de production de 500 000 sqm, chaque ligne de production soude vos composants traversants à la vague ou par soudage sélectif.
Capacité annuelle d’assemblage de cartes électroniques
Classe III
Classe IPC-A-610 la plus élevée
Aucune
Prototypes à partir de 1 unité
24hr
Délai de l’analyse DFM
98.8%
Rendement du procédé (IPC APEX)
// THT_STRUCTURAL_ANALYSIS
Pourquoi les assemblages traversants surpassent les CMS dans les conceptions soumises à de fortes contraintes
[FIG-01] JOINT_STRUCTURAL_ANALYSIS
Données techniques : comparaison de la résistance des soudures
Résistance typique d’une soudure traversante (SAC305), mesurée selon les méthodes IPC ou NIST : 193-198 N en traction après soudage ; après 1 000 heures d’essais de cyclage thermique à 125°C : 166-172 N en traction, soit environ 10 fois la résistance d’une soudure CMS comparable.
Un remplissage typique des trous métallisés de 75 % au minimum, un mouillage acceptable côté sortie (mouillage circonférentiel minimal de 270) et l’absence de vides, conformément à la spécification IPC-A-610H classe III, constitueront toujours la norme appliquée par PCBark à sa production traversante et mixte haute densité.
Selon une étude présentée à SMTA International, portant sur plus de 250k trous métallisés de circuits imprimés pour serveurs à technologie mixte de grande complexité, le rendement global approche 100 %. (Travaux de Celestica & IBM).
RÉSISTANCE MÉCANIQUE
Dans certaines applications, le montage traversant offre une meilleure résistance aux chocs et aux vibrations, une meilleure tenue thermique et une meilleure capacité à supporter des densités de courant élevées que les solutions CMS équivalentes, car les broches des composants traversent le circuit imprimé de part en part.
Les broches sont ensuite soudées sur les faces supérieure et inférieure, ce qui forme une liaison structurelle ancrée en 3 dimensions et bien plus résistante aux contraintes mécaniques que les soudures CMS. Les ingénieurs de l’aérospatiale, de la défense et de l’industrie reconnaissent la robustesse mécanique supérieure du montage traversant pour les applications suivantes.
[COÛT_DU_RISQUE]
Une erreur de conception consistant à choisir le montage en surface plutôt que le montage traversant coûte presque toujours plusieurs ordres de grandeur de plus à corriger que les économies, souvent insignifiantes, réalisées sur l’assemblage de cartes électroniques.
Le choix d’une technologie inadaptée au stade des spécifications est l’erreur la plus coûteuse dans l’assemblage de cartes électroniques. L’asymétrie du risque est claire : une défaillance due à ce mauvais choix survient avant la première intervention de maintenance.
[DONNÉES_DE_MARCHÉ]
L’idée répandue selon laquelle l’assemblage CMS aurait rendu le montage traversant obsolète (le DIP est mort !…) est contredite par toutes les données de marché disponibles.
Le marché mondial des supports DIP représentait à lui seul $1,52 milliard en 2024, avec un taux de croissance annuel composé de 5,6 % jusqu’en 2033,6 % de croissance annuelle composée. Une étude publiée par Indium Corp / JUKI pour l’IPC APEX EXPO aux États-Unis estime que plus de 30 milliards de composants traversants sont utilisés chaque année dans le monde. La technologie CMS couvre déjà, et continuera de couvrir, plus de 85 % des conceptions du marché, mais les quelque 10-15 % critiques pour lesquelles la solidité mécanique est indispensable comporteront toujours des éléments traversants.
INTÉGRITÉ
En pratique, pour les ingénieurs qui conçoivent des produits robustes, la différence de résistance structurelle entre les assemblages CMS et ceux à montage traversant signifie la défaillance d’une seule pièce mécanique :
Les CMS reposent uniquement sur l’adhérence en surface, c’est-à-dire la liaison métallurgique entre la pâte à braser et la pastille. Cette liaison résiste mal aux vibrations et aux contraintes à gestion thermique ; elle se dégrade après relativement peu de cycles de choc, sous des sollicitations thermiques répétées dépassant un delta-T de 85C, ainsi que sous des courants électriques élevés, continus ou transitoires. Dans le cas d’un connecteur traversant, d’un condensateur ou d’une fiche passant au centre d’un via d’interconnexion, les broches traversent la feuille de cuivre des trous métallisés, sont soutenues par les trous percés et sont également soudées sur la face opposée. La soudure traversante ainsi obtenue résiste structurellement aux chocs et aux vibrations en 3 dimensions, tandis qu’un CMS repose simplement à la surface. C’est grâce à cette solidité structurelle que les alimentations utilisent de nombreux composants traversants de grande taille ; elle permet aussi de fixer physiquement les connecteurs à une carte mère et d’offrir aux composants magnétiques les nombreuses broches nécessaires au passage du courant. Aucune technologie de montage en surface équivalente ne peut supporter une telle force mécanique sur un circuit imprimé.
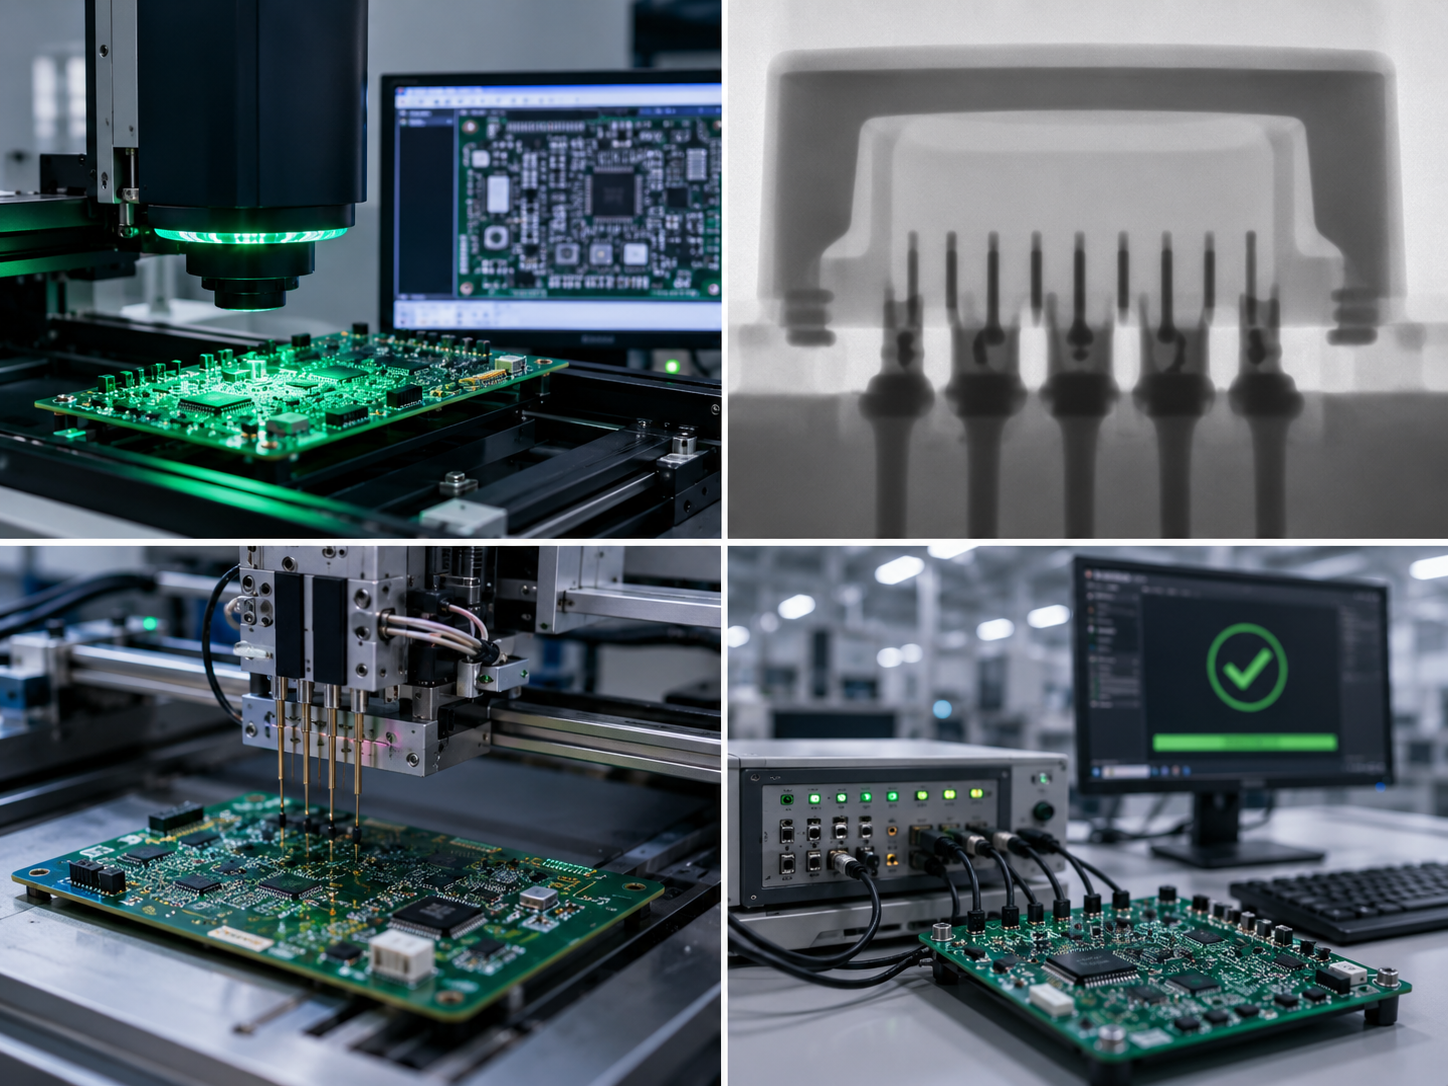
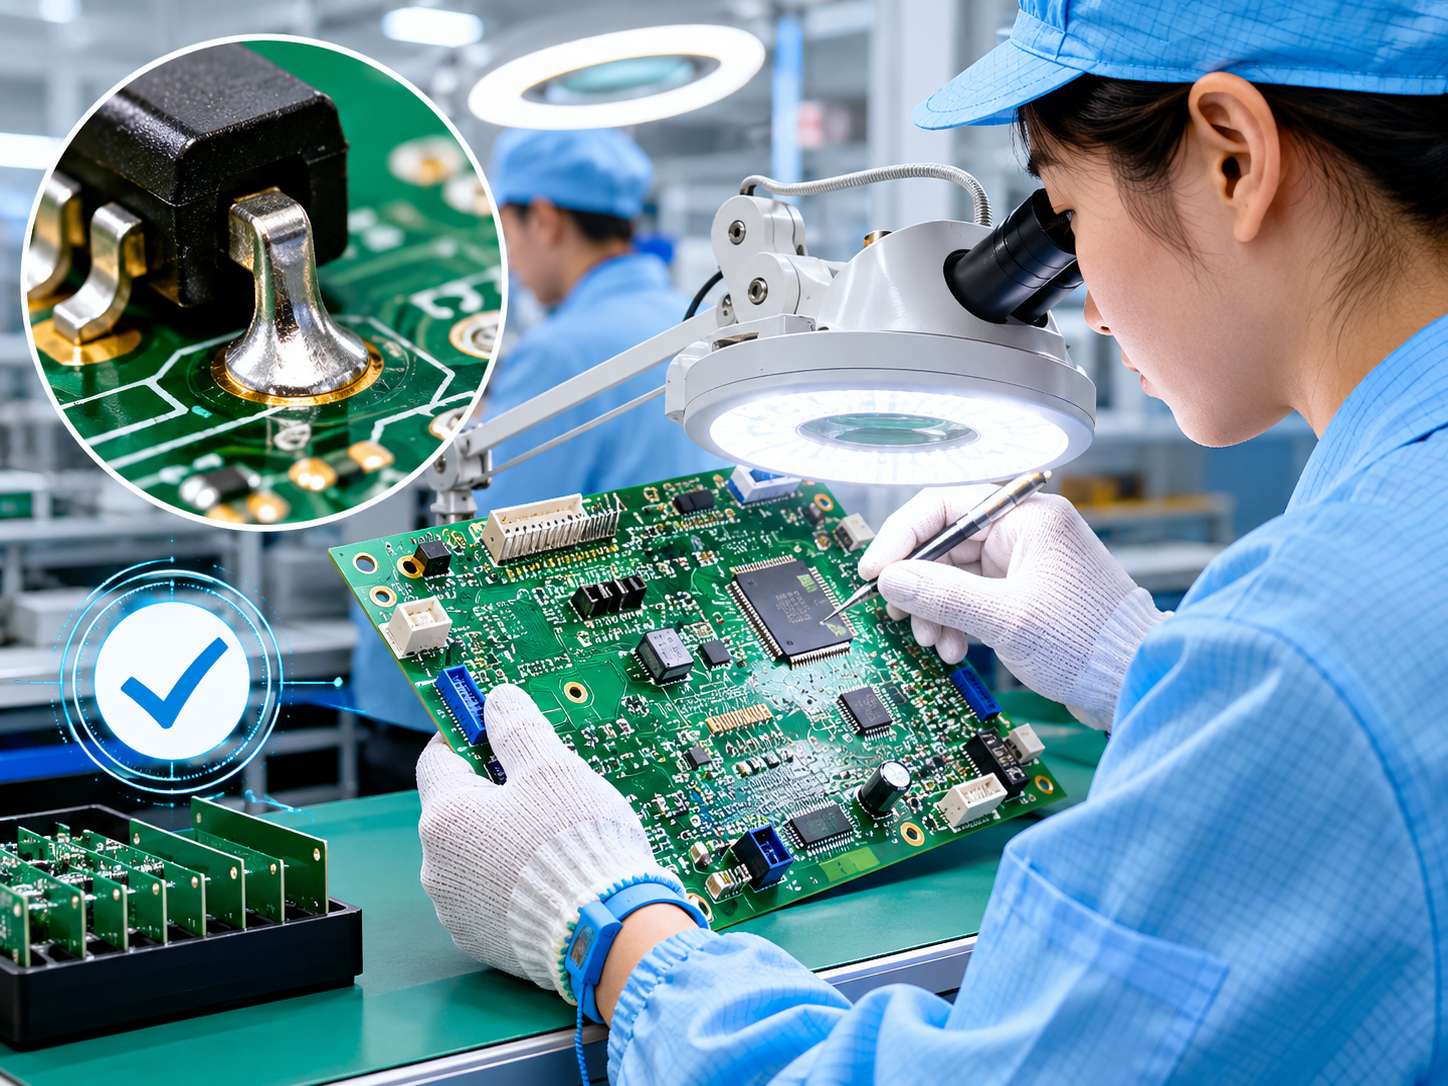
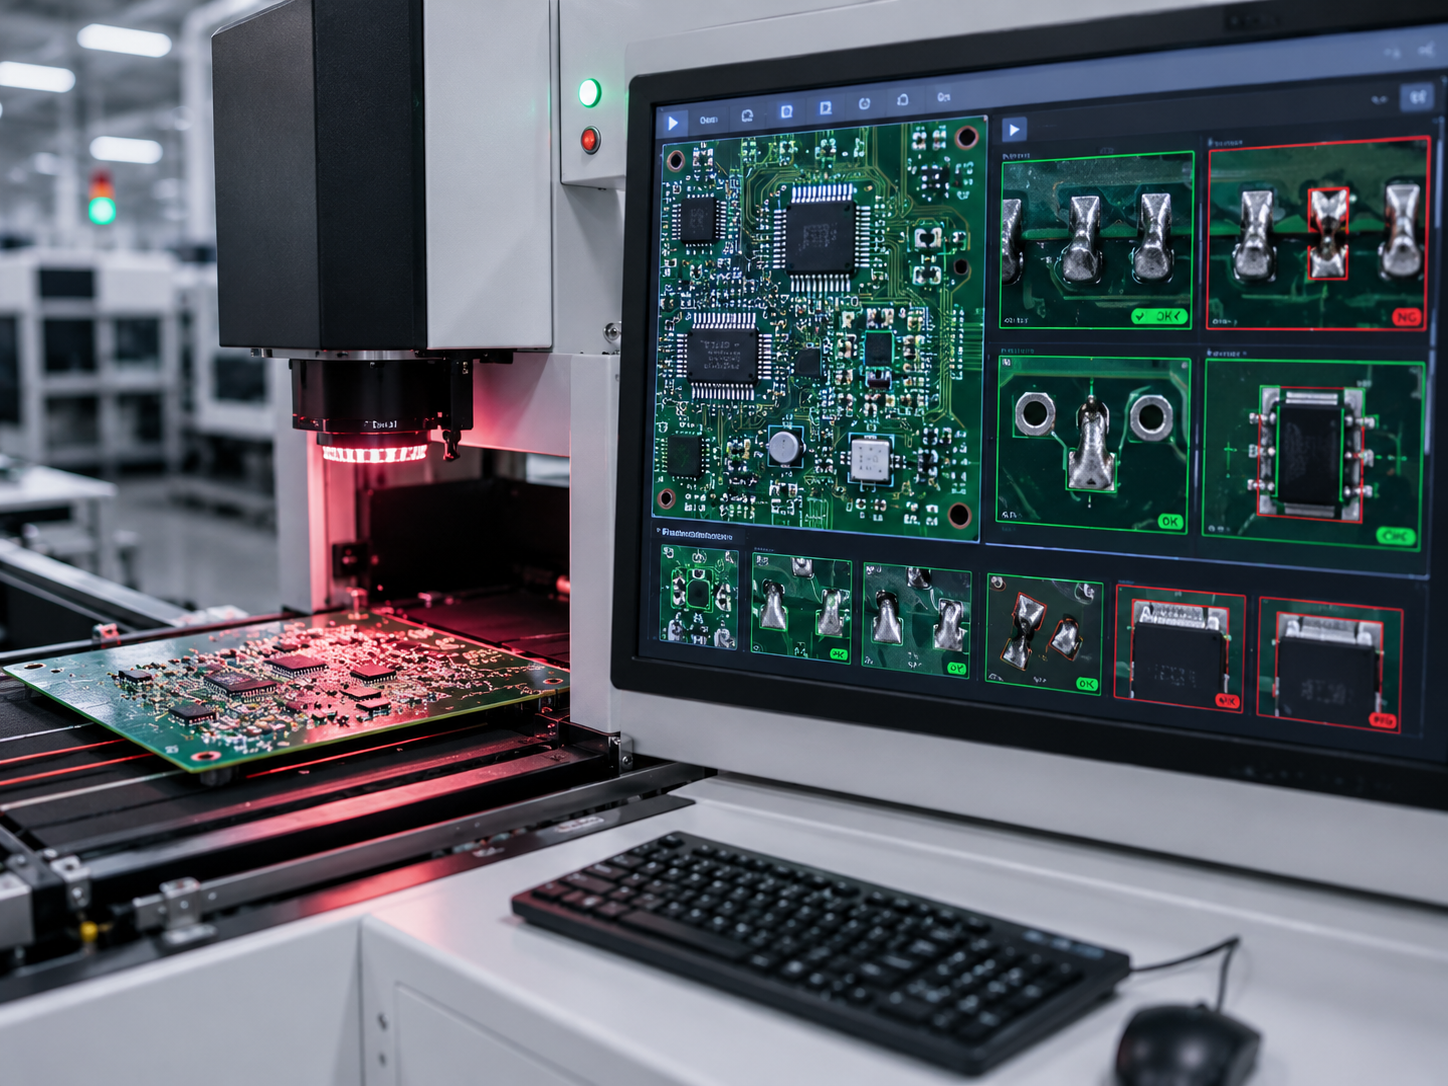
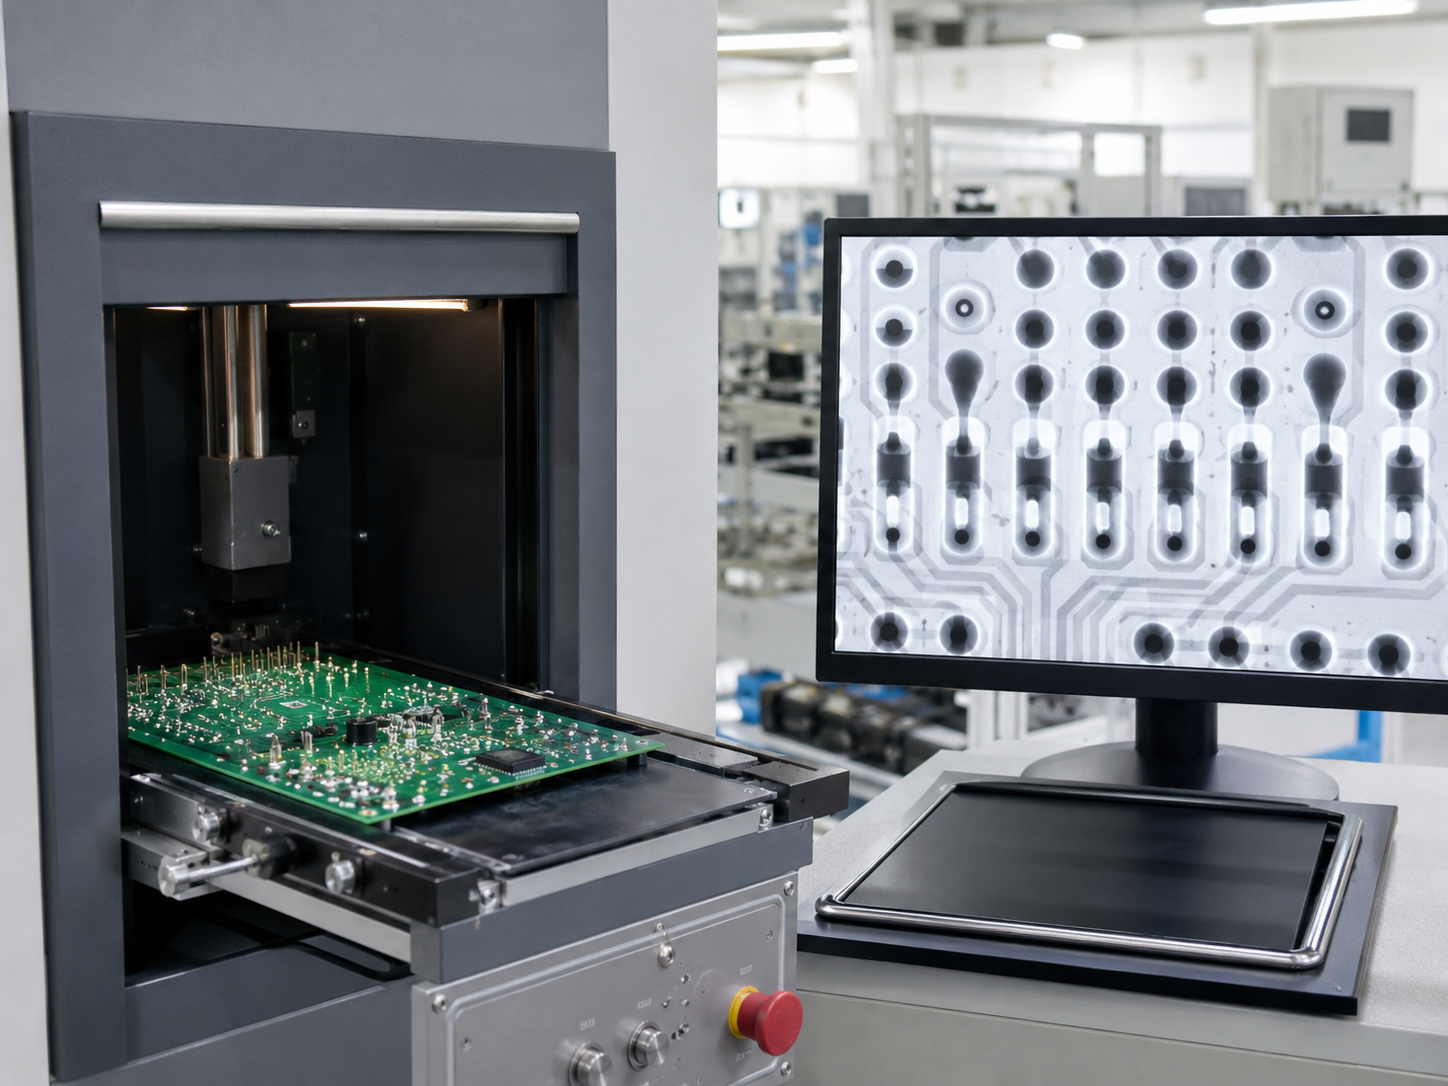
Assemblages traversants de circuits imprimés haute fiabilité, appuyés par la maîtrise rigoureuse des procédés qu’ils exigent : tous les circuits imprimés font l’objet d’un contrôle optique automatisé assisté par IA, et nos séries de production standard bénéficient aussi d’un examen aux rayons X pour confirmer le bon remplissage des vias d’interconnexion.
Capacités de PCBark en assemblage de circuits imprimés traversants et DIP
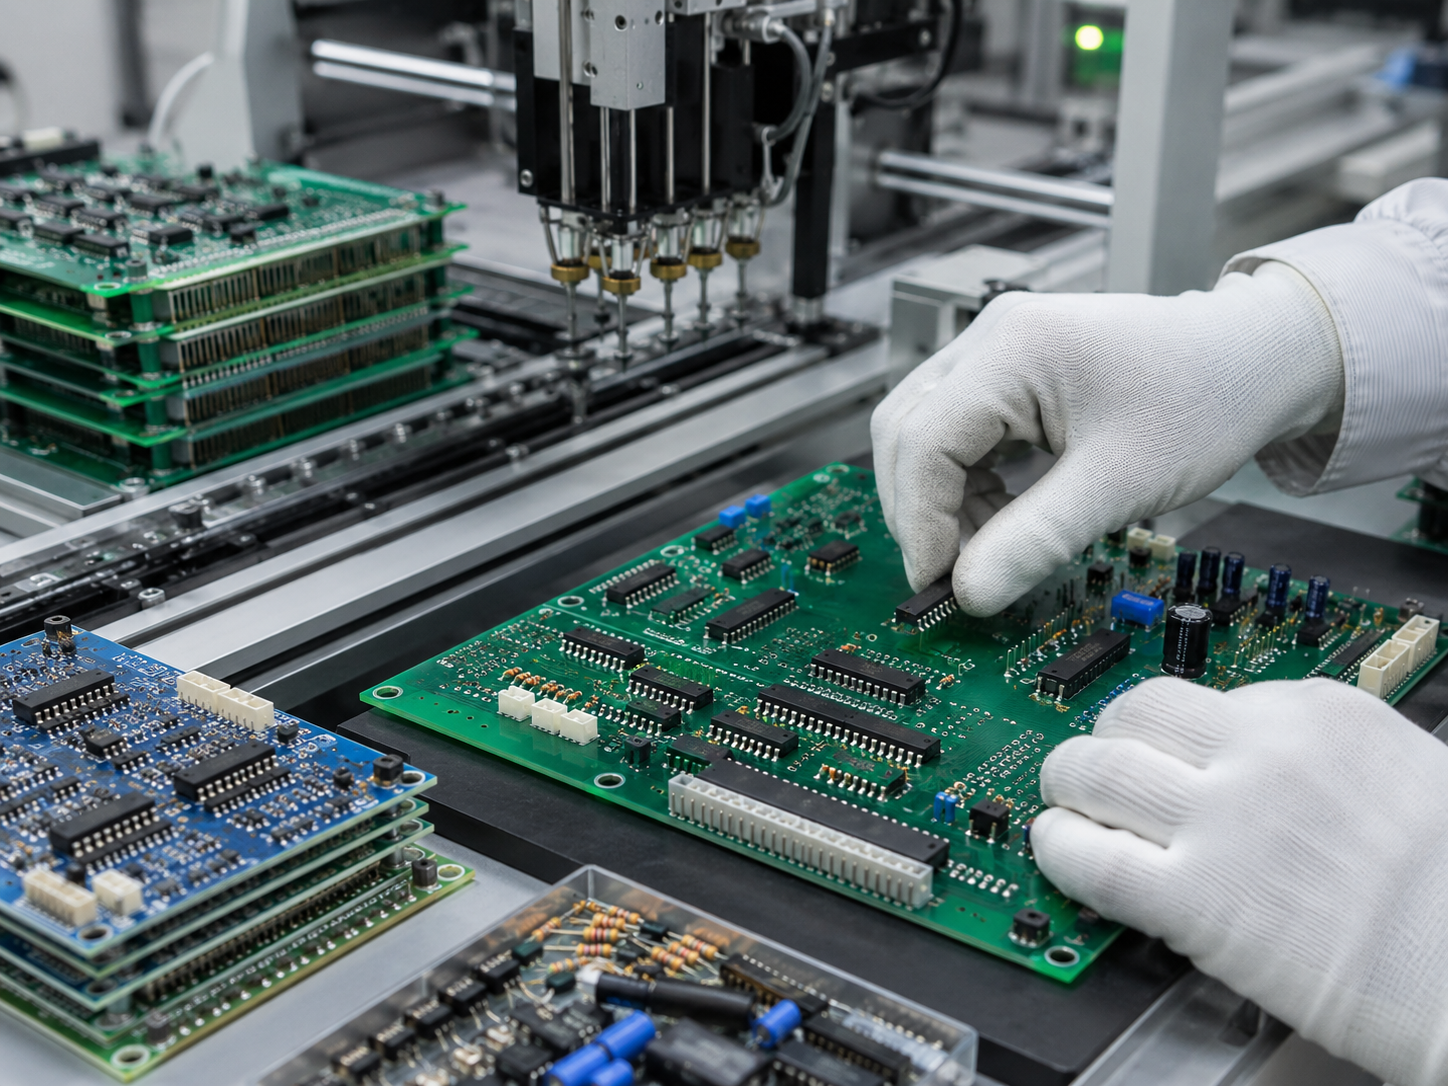
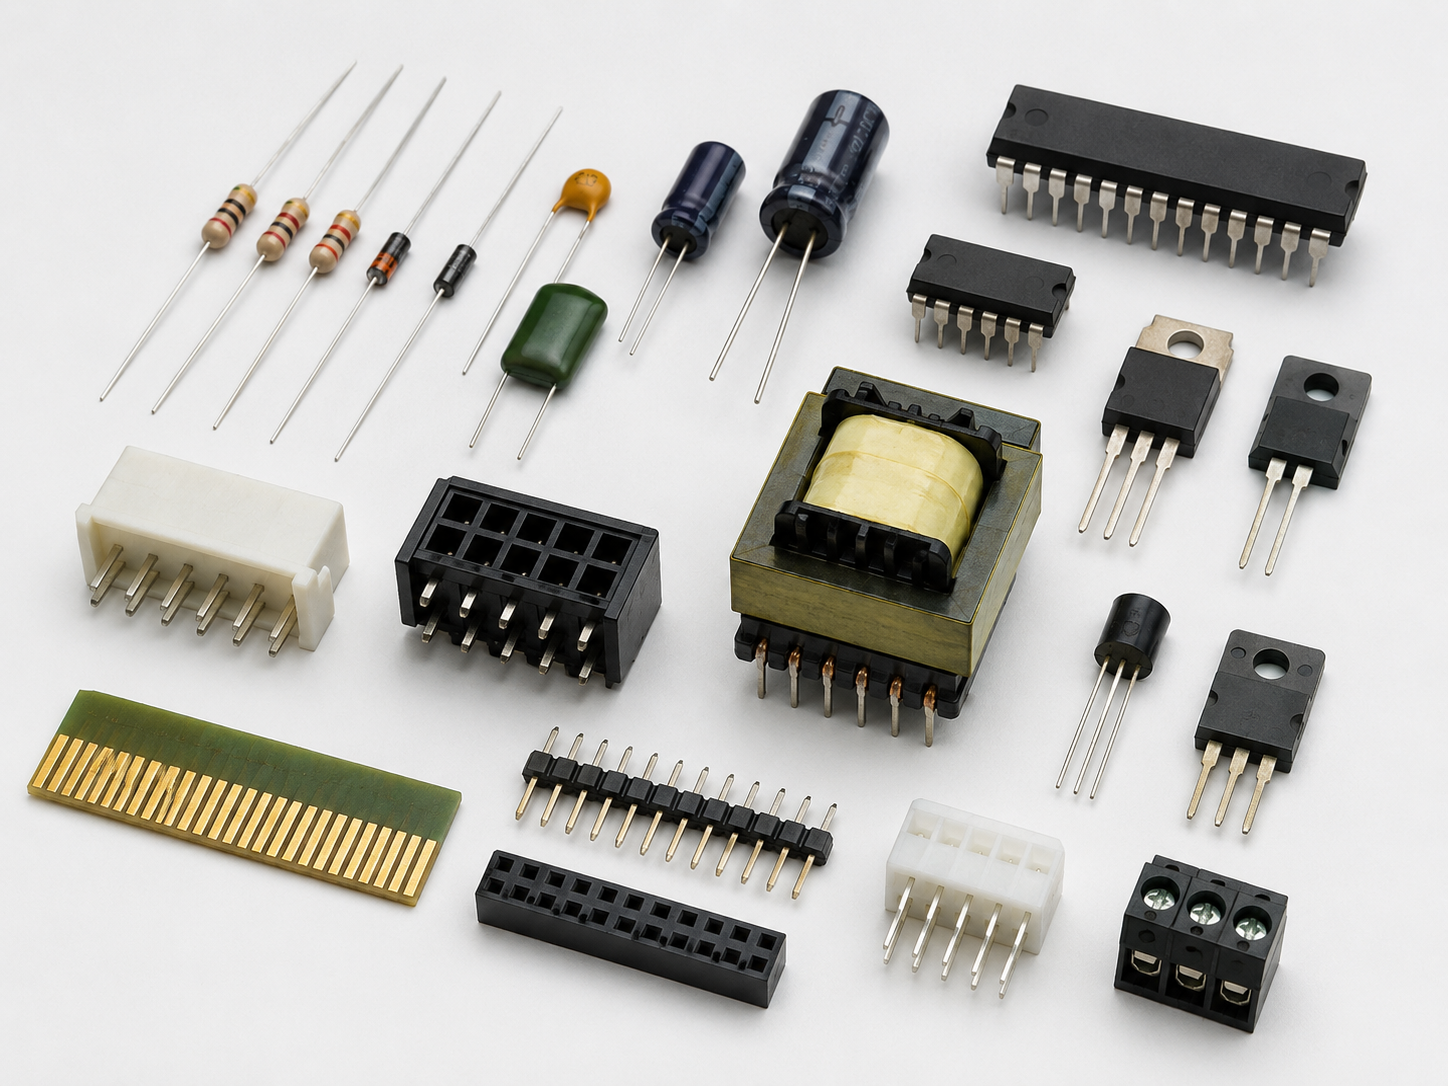
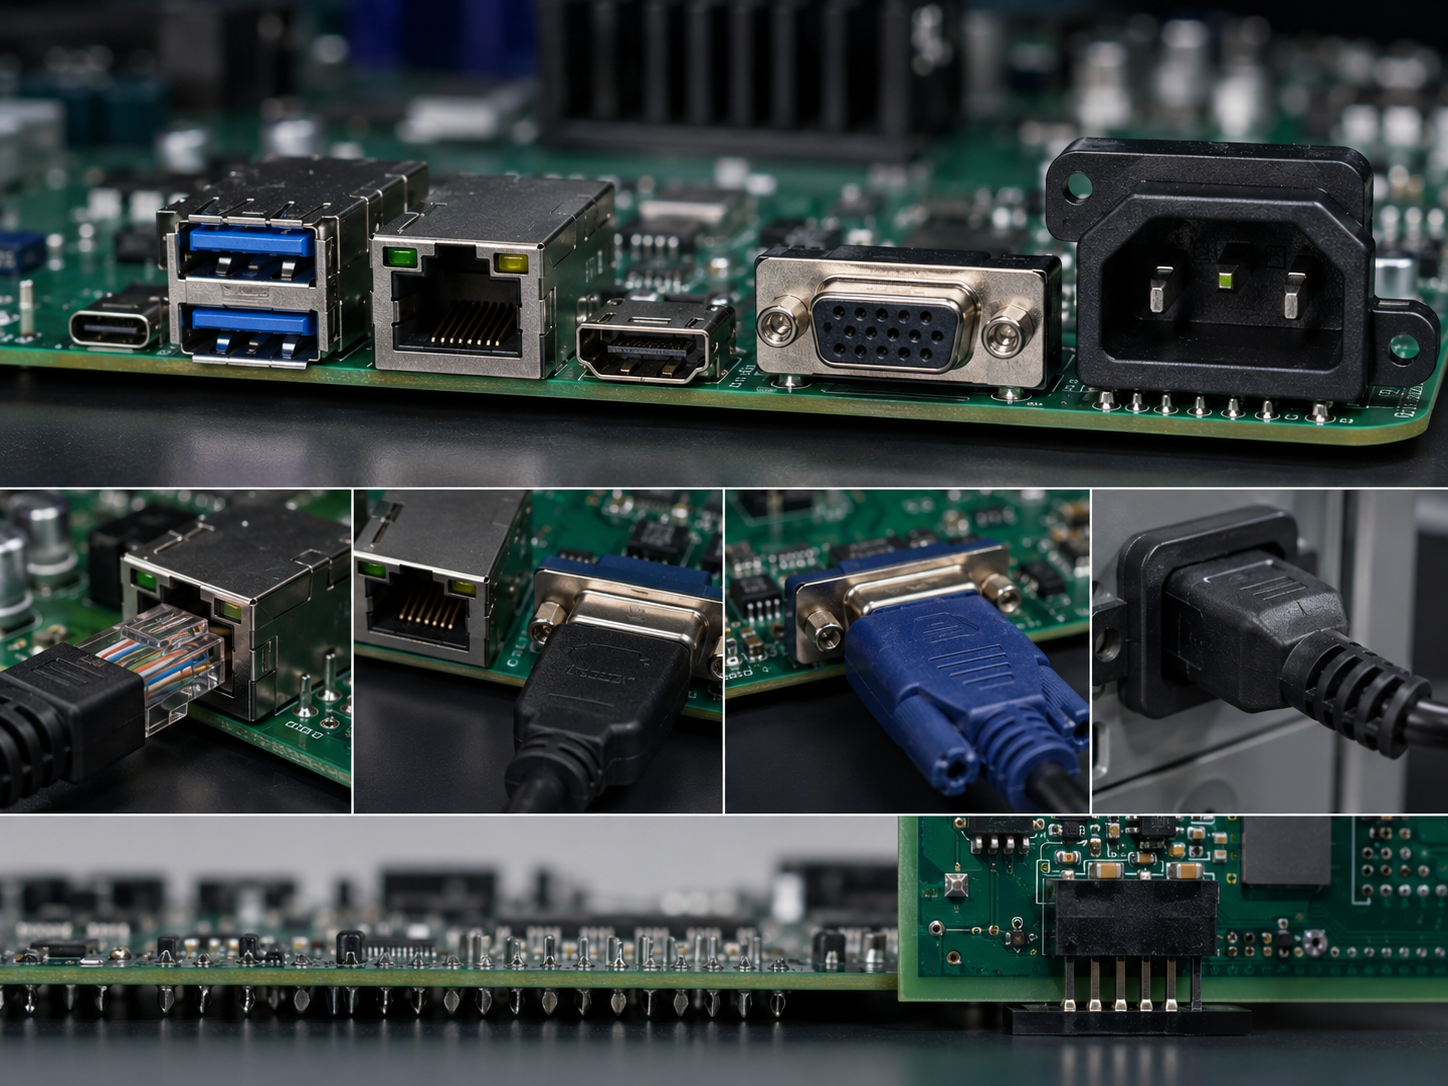
L’expertise de PCBark en assemblage DIP couvre toutes les étapes de la production traversante et des boîtiers à double rangée de broches : du prototype DIP à l’unité aux grandes séries à technologies multiples. Les circuits imprimés sont assemblés avec des boîtiers DIP pouvant compter jusqu’à 40 broches, ainsi qu’avec des composants passifs à broches axiales ou radiales, des connecteurs traversants et de gros composants incompatibles avec le montage CMS. Si vous devez assembler des circuits imprimés complexes à technologies mixtes comportant de nombreux composants DIP, la spécialité de PCBark en soudage sélectif est essentielle.
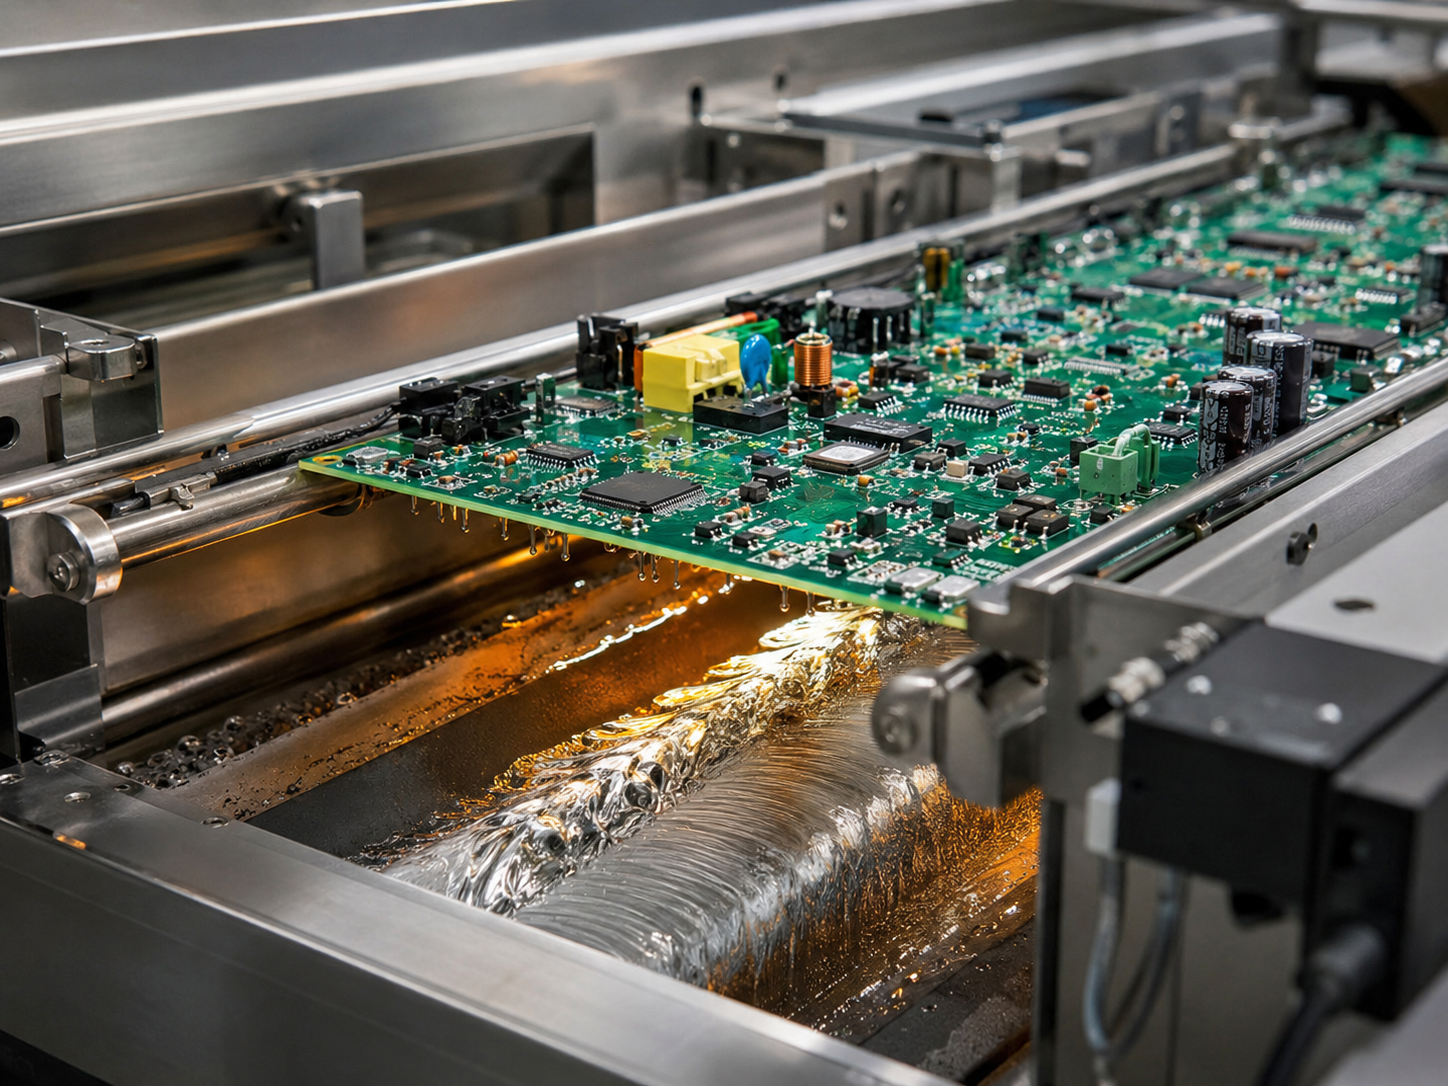
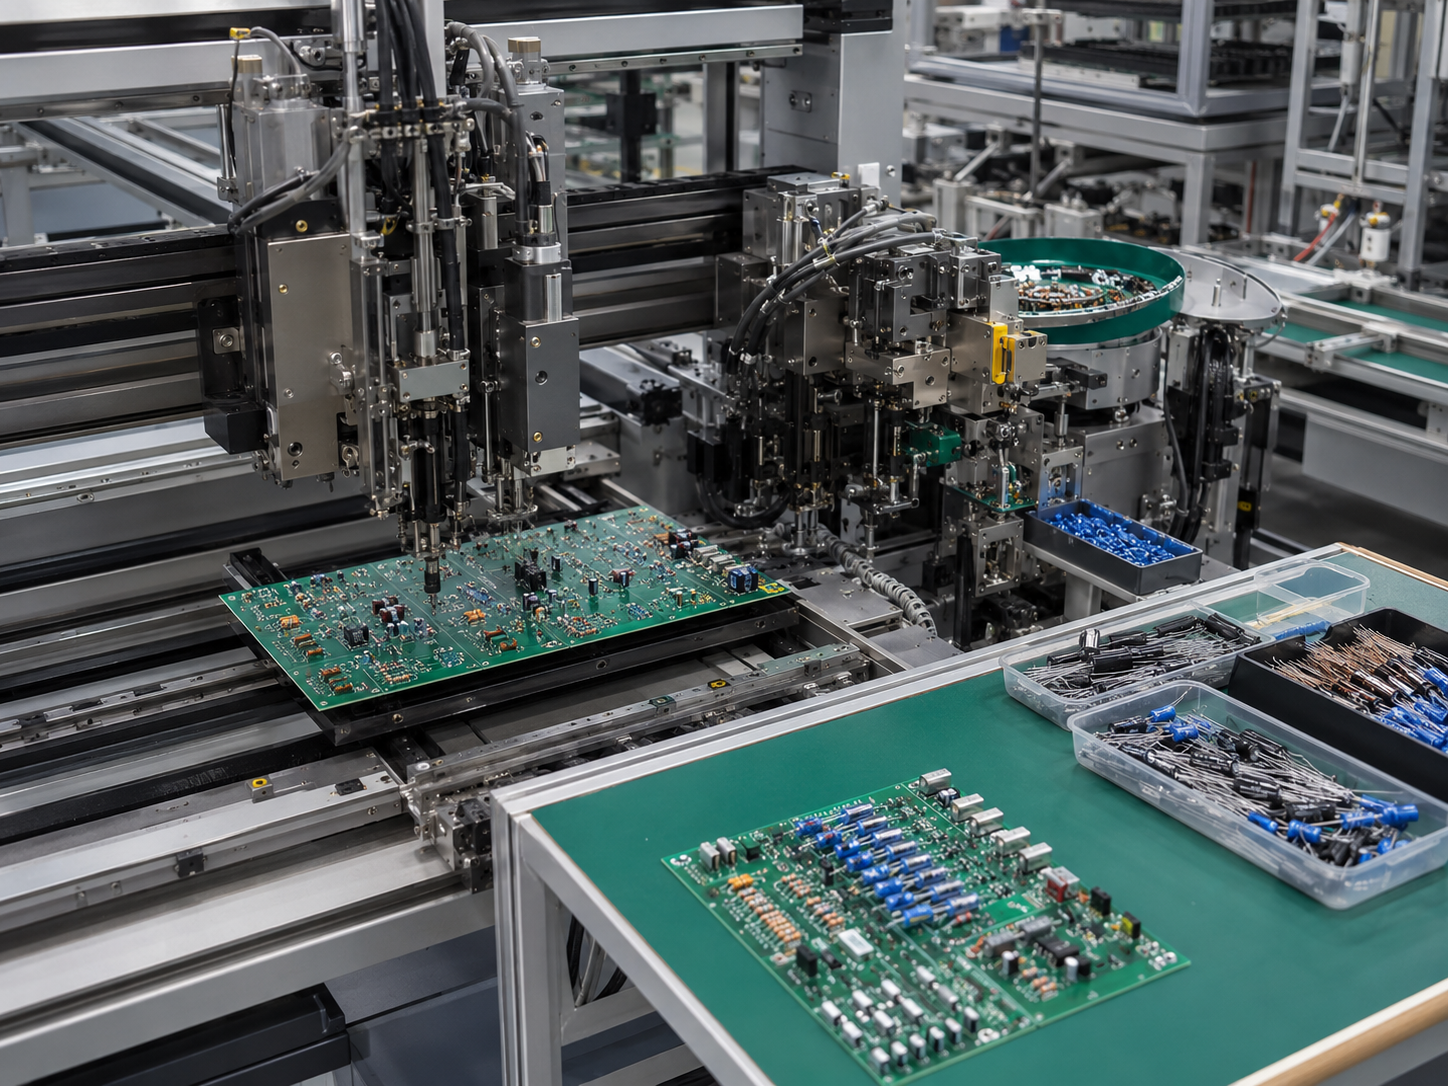
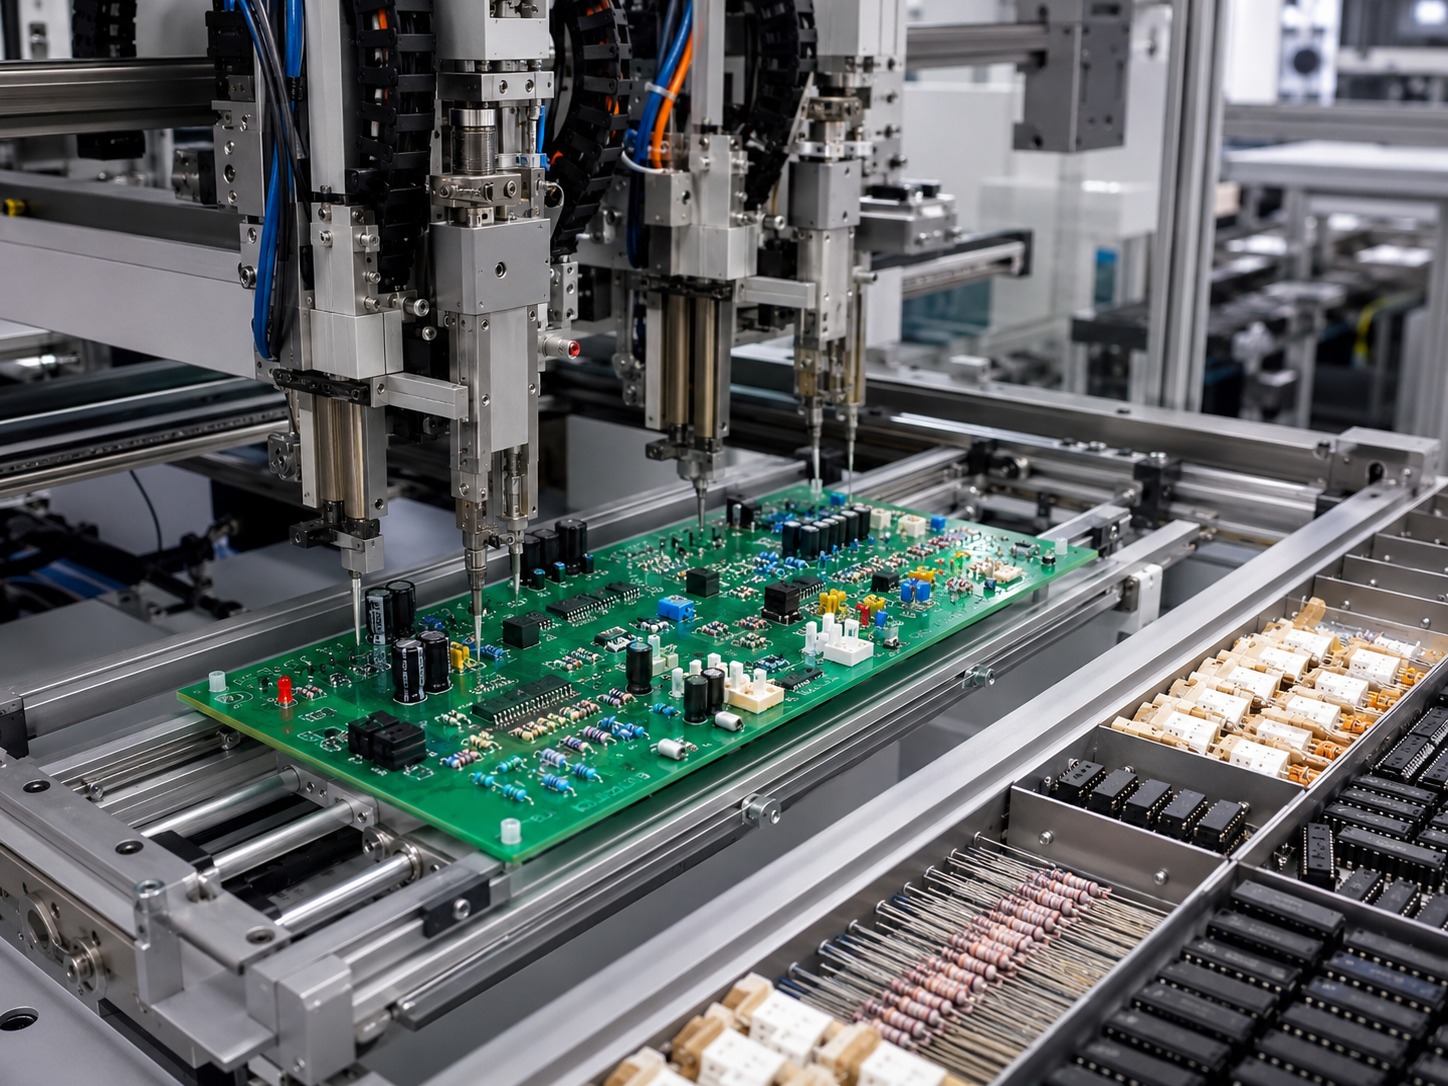
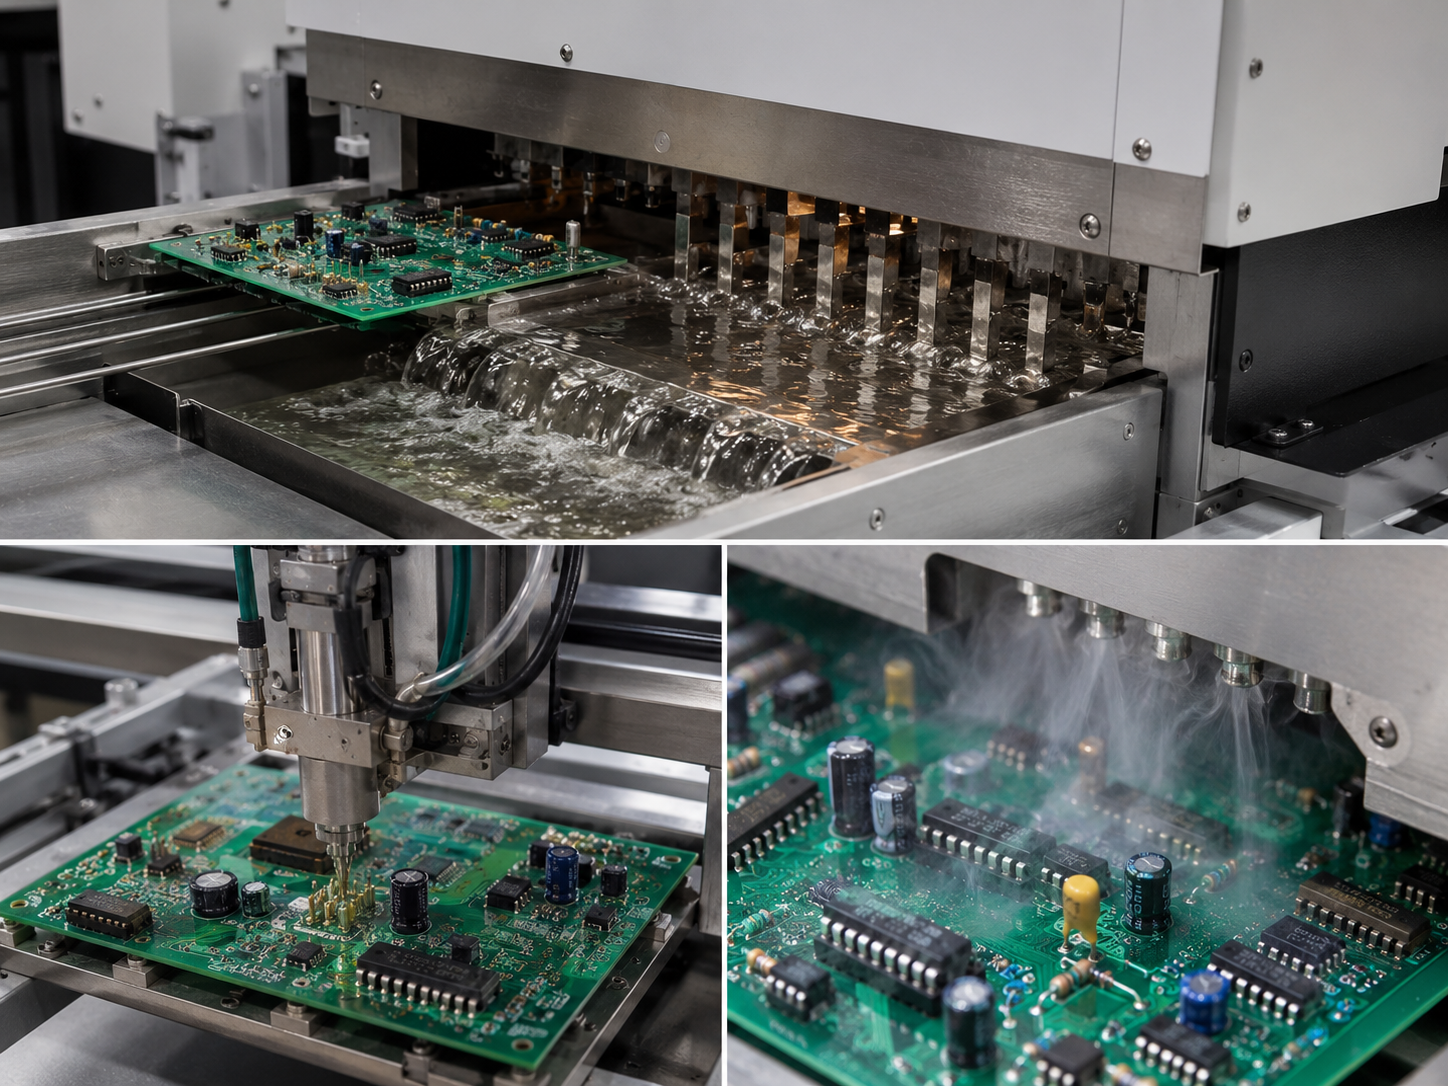
Nos services d’assemblage traversant couvrent toutes les configurations de circuits imprimés : insertion automatisée de composants traversants, avec placement des composants axiaux à 33 000 CPH, systèmes de soudage à la vague pour les séries traversantes standard et soudage manuel des gros composants qui exigent une pose précise. Les équipements de soudage de PCBark comprennent des systèmes automatisés à la vague et des systèmes sélectifs à buse, afin de respecter les normes de qualité applicables aux assemblages traversants de haute qualité. Toutes les opérations de fabrication de circuits imprimés suivent les exigences de qualité les plus élevées de l’IPC-A-610, et les équipes de fabrication électronique vérifient la précision du placement des composants sur chaque lot. Les gros composants, notamment les composants à broches axiales et les connecteurs à montage traversant, sont soumis aux mêmes contrôles du procédé de soudage, notamment à la vague, que tous les travaux d’assemblage traversant chez PCBark.
SAC305 sans plomb et SnPb ; température du bain maîtrisée entre 250°C–270°C ; capacité double vague pour les circuits imprimés mixtes CMS+THT
03
Soudage sélectif
Soudage sélectif à buse pour les assemblages de circuits imprimés à technologies mixtes dont les composants CMS situés côté soudure ne peuvent pas être exposés à la vague.
04
Insertion des composants axiaux et radiaux
Insertion automatisée des composants axiaux à 33 000 CPH ; formage et insertion des broches radiales ; insertion traversante manuelle des composants de forme atypique
05
Soudage manuel
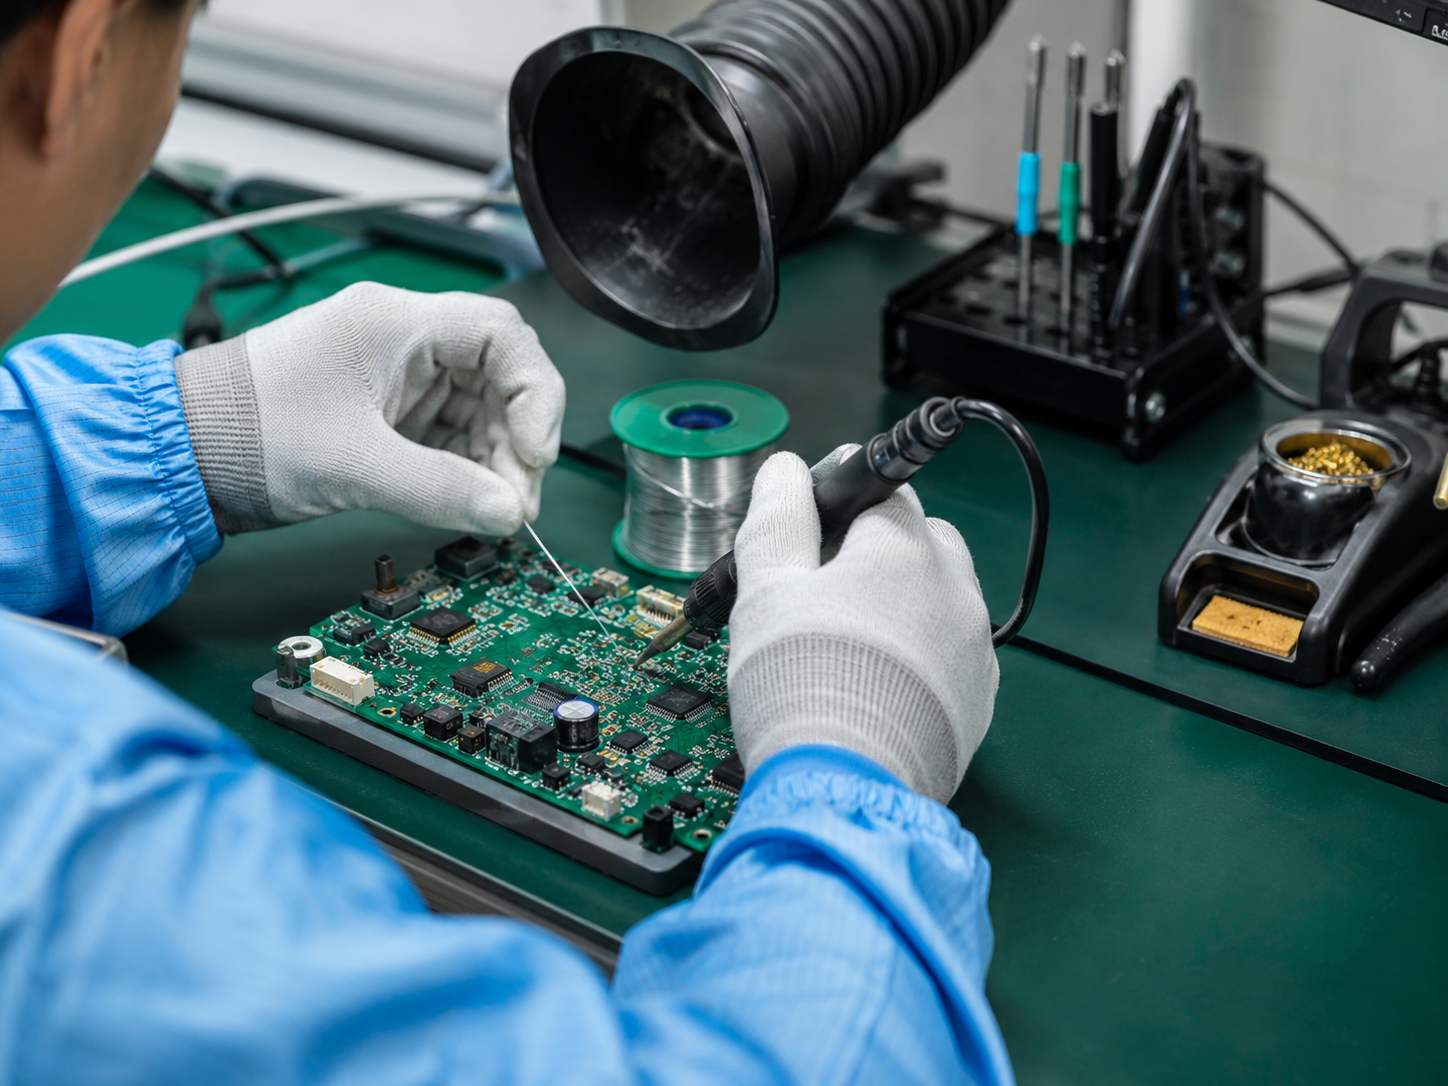
Postes de soudage manuel certifiés IPC J-STD-001 ; retouches et réparations ciblées ; procédés sans plomb et étain-plomb
06
Contrôle des circuits imprimés
Contrôle optique automatisé assisté par IA de chaque circuit imprimé ; vérification aux rayons X du remplissage des trous métallisés pour la classe III ; test in situ (ICT) ; test fonctionnel
07
Certification IPC
IPC-A-610 classes II et III — les deux niveaux sont certifiés et disponibles selon les exigences de la commande
08
Types de composants
Composants passifs axiaux et radiaux ; circuits intégrés DIP ; transistors en boîtier TO ; gros condensateurs électrolytiques ; transformateurs de puissance ; connecteurs de bord de carte
09
Compatibilité des substrats
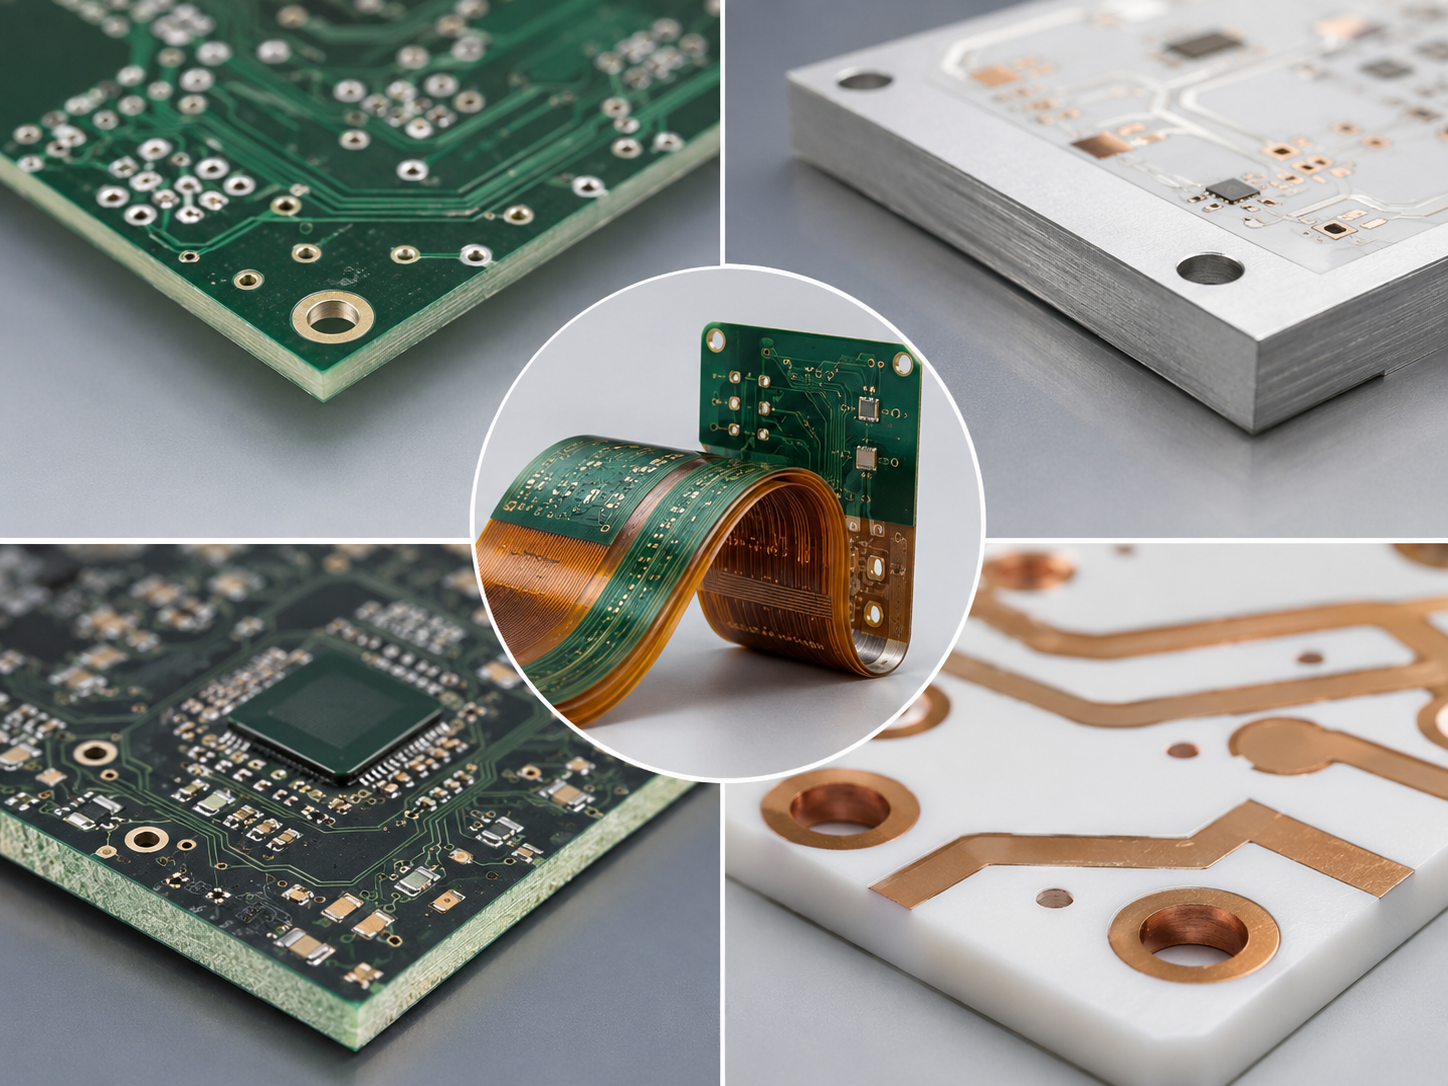
FR4, circuits imprimés à base d’aluminium, matériaux à Tg élevé, PTFE, associations rigides-flexibles
! Défaillance du soudage à la vague — technologies mixtes
Le risque de défaillance le plus probable en assemblage DIP concerne le soudage à la vague des circuits à technologies mixtes : si un circuit imprimé mixte passe dans une vague de soudure couvrant toute sa face inférieure, les composants CMS situés de ce côté sont exposés à des températures pouvant atteindre 250C +. En assemblage DIP, les circuits imprimés à technologies mixtes constituent le plus grand défi : certains composants CMS se trouvent sur une face, tandis que d’autres composants sont traversants ou DIP. Le passage des deux faces à la vague expose les puces CMS à la température du bain de soudure de 250 C+ ; le procédé PCBark utilise des programmes de buses propres à chaque assemblage pour placer sélectivement les composants CMS.
Montage traversant, CMS ou technologies mixtes : matrice de sélection
Le choix d’une technologie d’assemblage de cartes électroniques se résume à une question : laquelle répond le mieux à vos objectifs mécaniques et électriques ? Nous examinons cette décision et modélisons les compromis dans la matrice de sélection technologique THT/DIP de PCBark, qui compare 9 facteurs et peut servir de point de contrôle DFM avant votre prochaine validation technique avant fabrication.
Tout choix technologique implique des compromis entre performances mécaniques, densité du circuit imprimé et coûts ; nous vous aidons à les chiffrer plutôt qu’à les qualifier simplement de « élevés », « moyens » ou « faibles ».
Matrice de sélection technologique THT/DIP de PCBark
[00] Critère de conception
[01] Montage traversant / DIP
[02] Montage en surface (CMS)
[03] Mixte CMS+THT
Résistance mécanique de la soudure
SAC305 : 193–198 N en traction
~15–25 N (SOIC/QFP)
Selon le composant
Résistance aux vibrations
Excellente — conforme aux spécifications MIL-SPEC
Limitée — liaison adhésive
Élevée aux points THT
Densité du circuit imprimé
Faible — pas de 0,8–2,54mm
Élevée — du 0201 au BGA
Moyenne
Coût d’assemblage de cartes électroniques (prototype)
$15–40 / circuit imprimé
$20–50 / circuit imprimé
$25–55 / circuit imprimé
Coût d’assemblage de cartes électroniques (production)
$6–15 / circuit imprimé
$0,50–2,00 / circuit imprimé
$3–10 / circuit imprimé
Facilité de reprise
Facile — fer à souder standard
Difficile — risque lié à la température
Variable
+
+
+
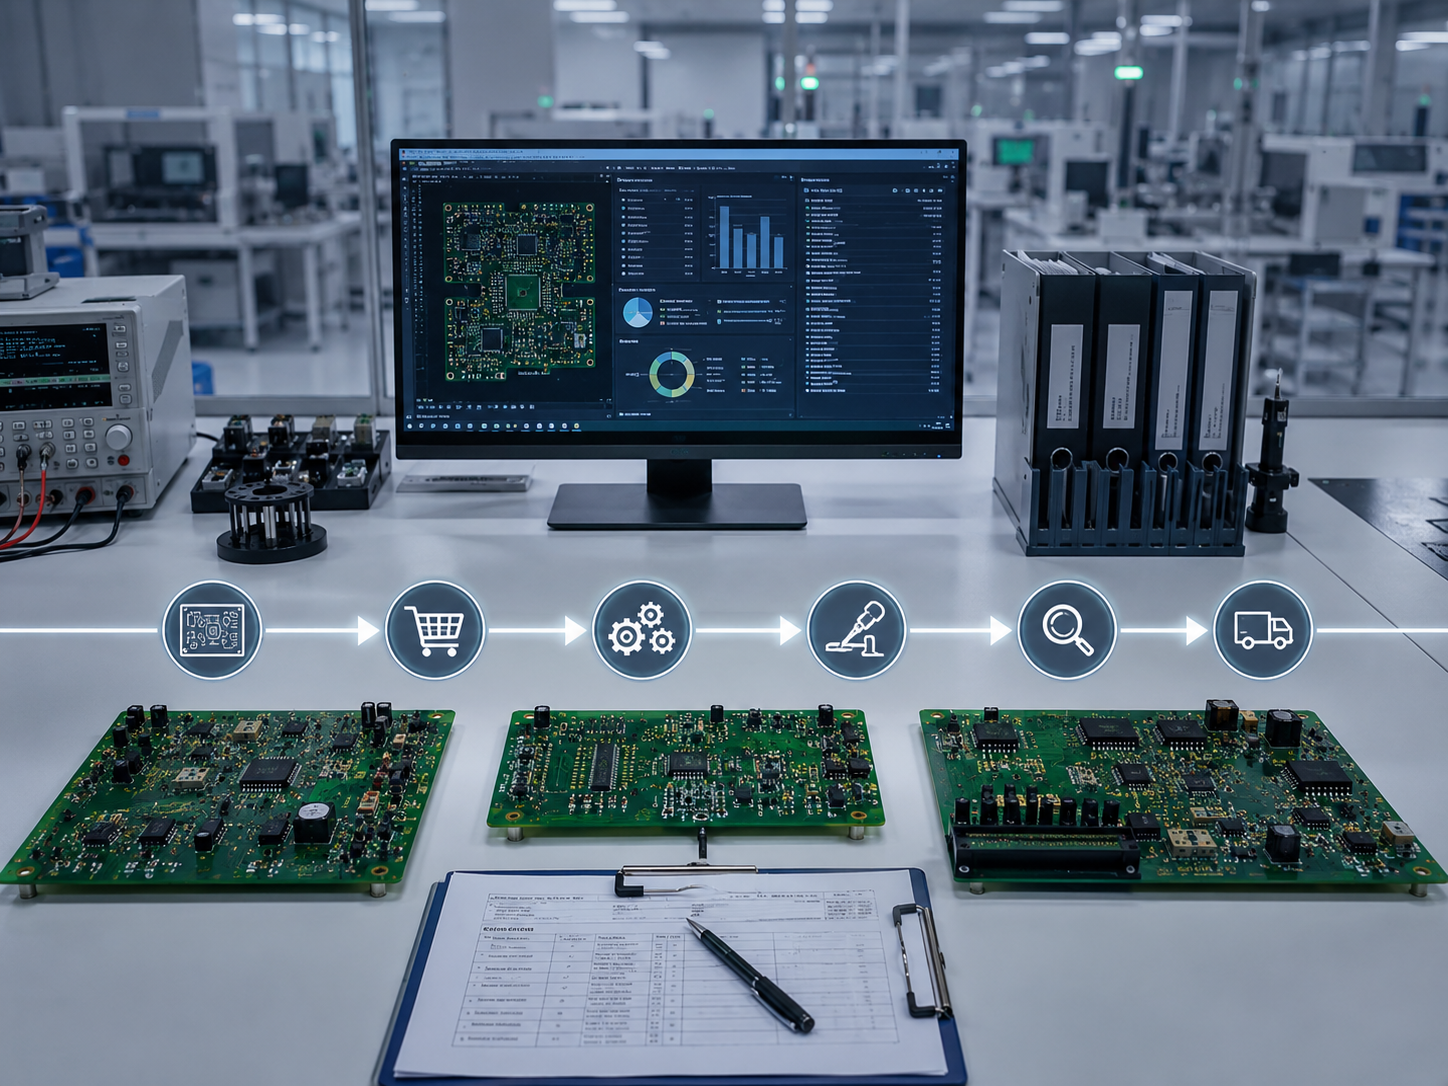
Processus d’assemblage DIP clé en main : de l’analyse DFM à la validation IPC-610
Une mauvaise maîtrise de l’assemblage traversant est à l’origine de la plupart des défaillances constatées en service : soudures fissurées, trous métallisés insuffisamment remplis, soudures froides dues à des profils thermiques inadaptés et broches de composants de travers, acceptables visuellement mais instables sous vibration. Chacun de ces modes de défaillance est éliminé dès l’analyse DFM initiale, que votre précédent partenaire de fabrication électronique a probablement négligée, au début de l’offre complète d’assemblage DIP clé en main de PCBark.
01
Analyse DFM sous 24 h
Envoyez vos fichiers Gerber et votre BOM. Les ingénieurs vérifient le rapport entre le diamètre du trou et celui de la broche (valeur optimale : diamètre de la broche + 0,4mm selon IPC 2222), le rapport entre pastille et trou, les espacements minimaux entre composants nécessaires au passage de la vague ou de la buse sélective, ainsi que les exigences de vernis de protection. Rapport remis sous 24 heures.
Délai 24 heures
Norme IPC 2222
02
Approvisionnement en composants et vérification de la BOM
Approvisionnement uniquement auprès de distributeurs agréés. Contrôle des contrefaçons pour chaque lot de composants. Conformité RoHS et procédé avec plomb vérifiés par rapport aux spécifications de la BOM. Empreinte de chaque boîtier DIP vérifiée avant insertion.
Provenance Distributeurs agréés uniquement
Vérification 100 % avant insertion
03
Insertion automatisée des composants
Composants axiaux et radiaux : insertion automatisée à 33 000 CPH (lignes Universal RAD 5). Boîtiers DIP et connecteurs à broches : insertion semi-automatique programmée ou manuelle selon les données de placement des composants. Coupe et rabattement des broches selon IPC-A-610.
Cadence 33 000 CPH
Système Universal RAD 5
04
Soudage à la vague / soudage sélectif
Assemblages THT standard : soudage double vague au SAC305 sans plomb, avec un bain à 250°C–270°C. Circuits imprimés mixtes CMS+THT : un programme de soudage sélectif à buse protège les composants CMS pendant le soudage des pastilles traversantes. Inertage à l’azote pour les pas fins.
Température du bain 250°C–270°C
Alliage SAC305 / SnPb
05
Contrôle AOI assisté par IA
Chaque circuit imprimé est contrôlé pour détecter les ponts de soudure, les soudures insuffisantes, les dépassements de tolérance des broches et les défauts d’alignement des composants. La reconnaissance de formes assistée par IA signale les anomalies imperceptibles à l’œil humain.
Couverture 100 % des circuits contrôlés
Technologie Reconnaissance de formes par IA
06
Vérification aux rayons X du remplissage des trous métallisés
Assemblages IPC-A-610 classe III : contrôle aux rayons X de 100 % de chaque lot pour vérifier un remplissage des trous métallisés ≥75 %, sans exception. Assemblages classe II : contrôle aux rayons X du premier article en standard. Résultats archivés avec l’offre documentaire du rapport FAI.
Classe III Contrôle de 100 % de chaque lot
Objectif Remplissage des trous métallisés ≥75 %
07
Test électrique et vérification fonctionnelle
Test in situ (ICT), test à sondes mobiles ou test fonctionnel selon la conception du circuit imprimé. Couverture des tests établie à partir de votre BOM. Résultats inclus dans la documentation de livraison.
Méthodes ICT / sondes mobiles
Correspondance Couverture de la BOM
08
Validation IPC-A-610 et rapport FAI
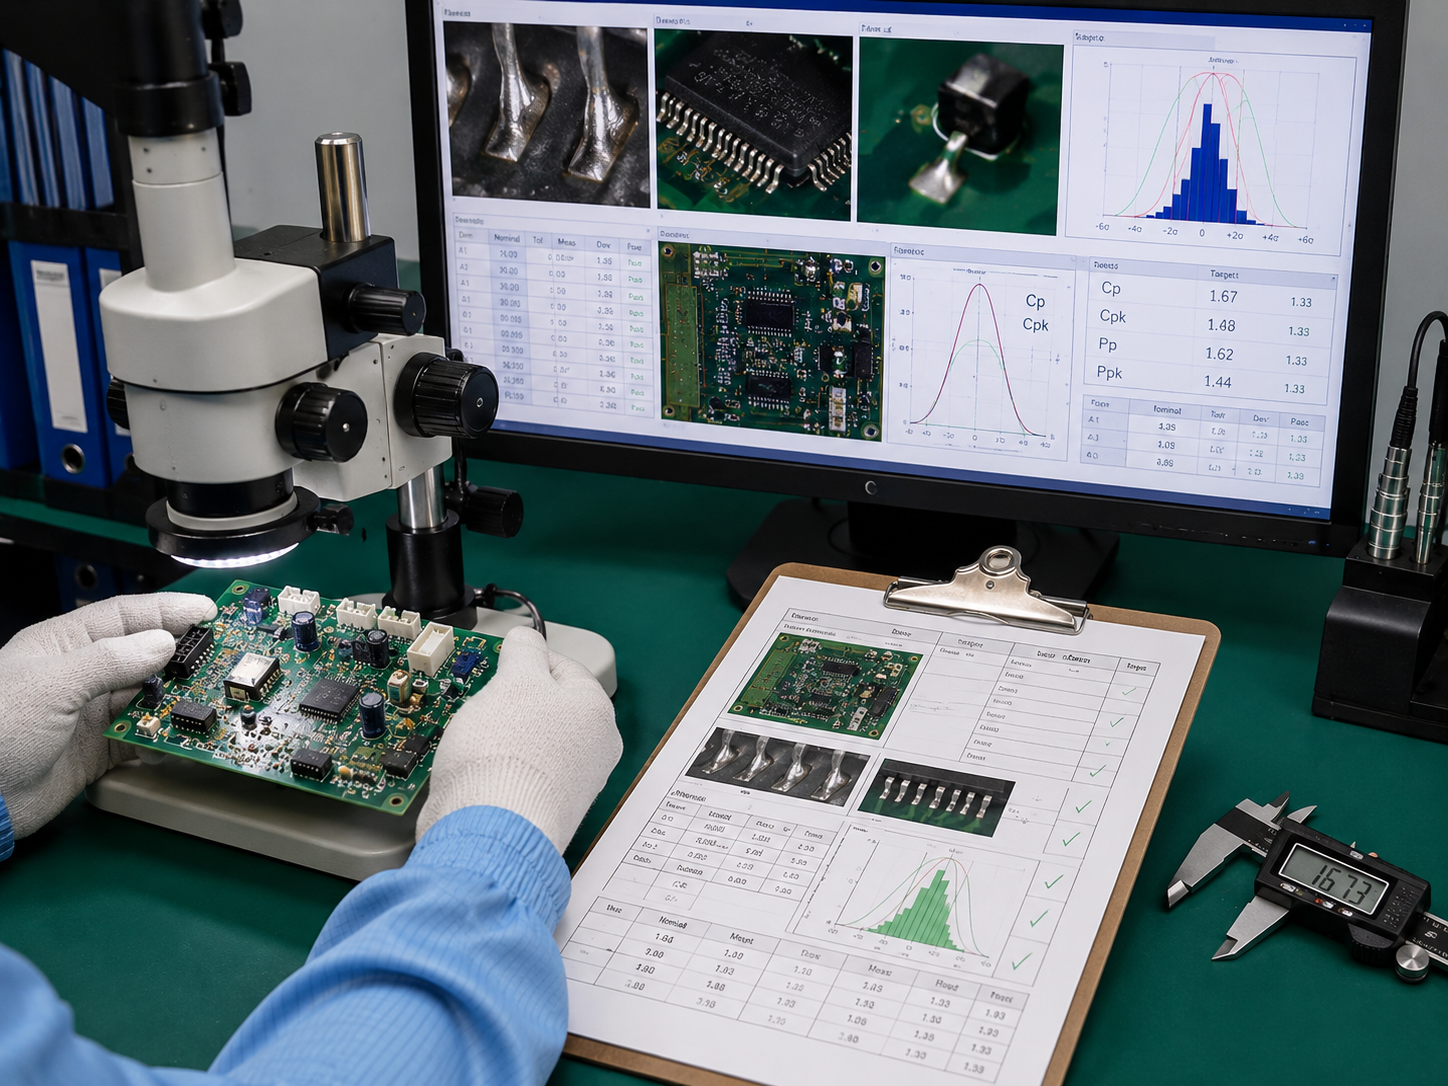
Rapport de contrôle du premier article (FAI) comprenant les mesures dimensionnelles, les relevés des soudures et le certificat IPC-A-610 classe II ou III. Données de capabilité du procédé Cpk/Ppk sur demande. C’est la documentation dont votre équipe d’audit qualité a besoin.
Rapport Dossier FAI complet
Certification Classe II / III
Applications où le montage traversant est indispensable
L’assemblage traversant et DIP n’est pas un vestige du passé : il est imposé par les spécifications des catégories de produits pour lesquelles l’adhérence en surface des CMS ne résiste pas aux charges en service.
Aérospatiale et défense
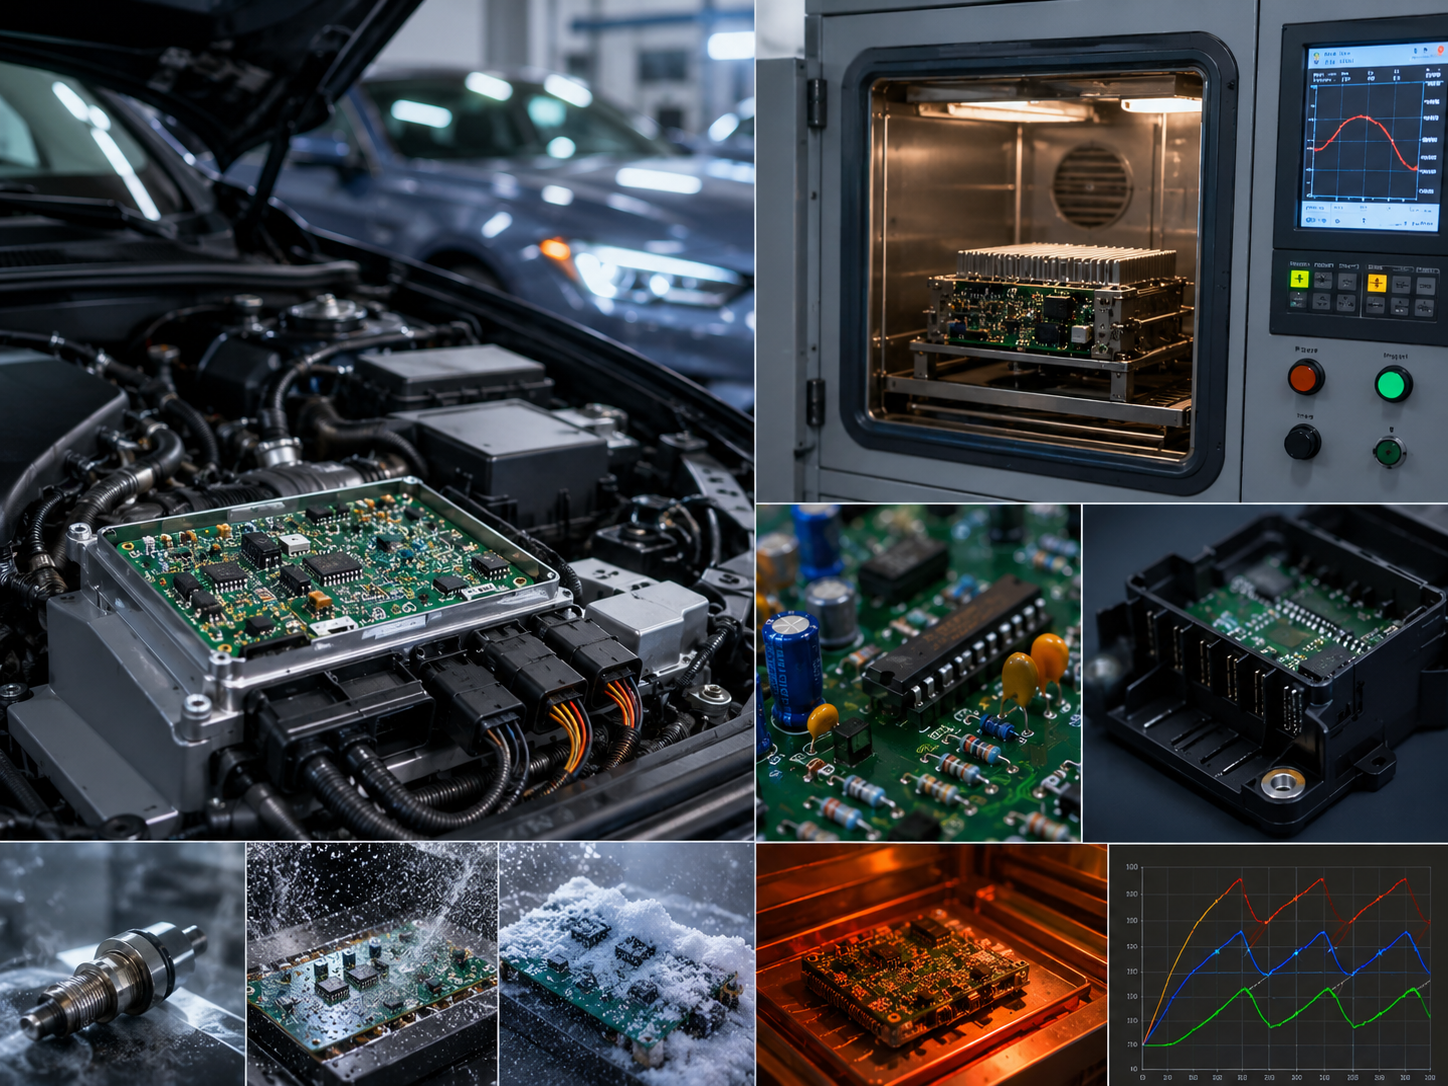
Profils vibratoires dépassant 20 G ; charges de choc ; plage de fonctionnement de -55°C à +125°C.
NORMESAS9100D, MIL-STD-810
Électronique automobile
Qualification AEC-Q200 ; cycles de température dans le compartiment moteur ; composants DIP dans les modules de puissance.
NORMESAEC-Q200, ISO 26262
Commande industrielle
Automates programmables et interfaces de servomoteurs fonctionnant 24/7 dans des usines soumises à de fortes vibrations.
NORMEIEC 61508 SIL 2/3
Dispositifs médicaux
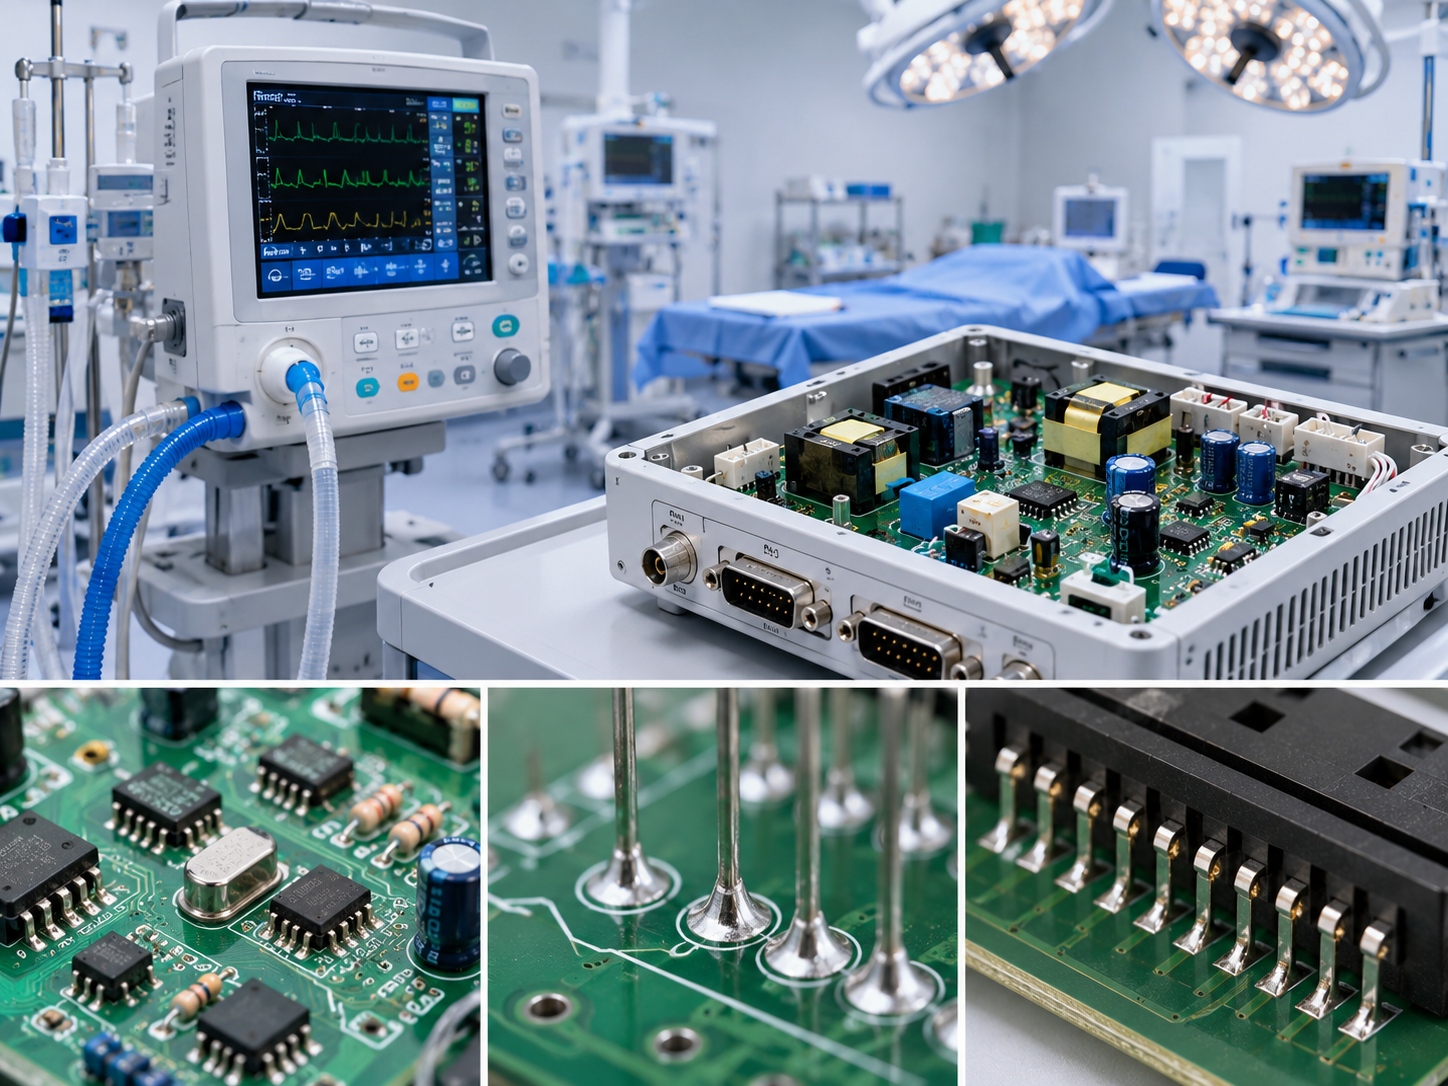
Équipements vitaux pour lesquels la solidité mécanique du montage traversant est indispensable.
NORMESISO 13485, IEC 60601
Puissance et énergie
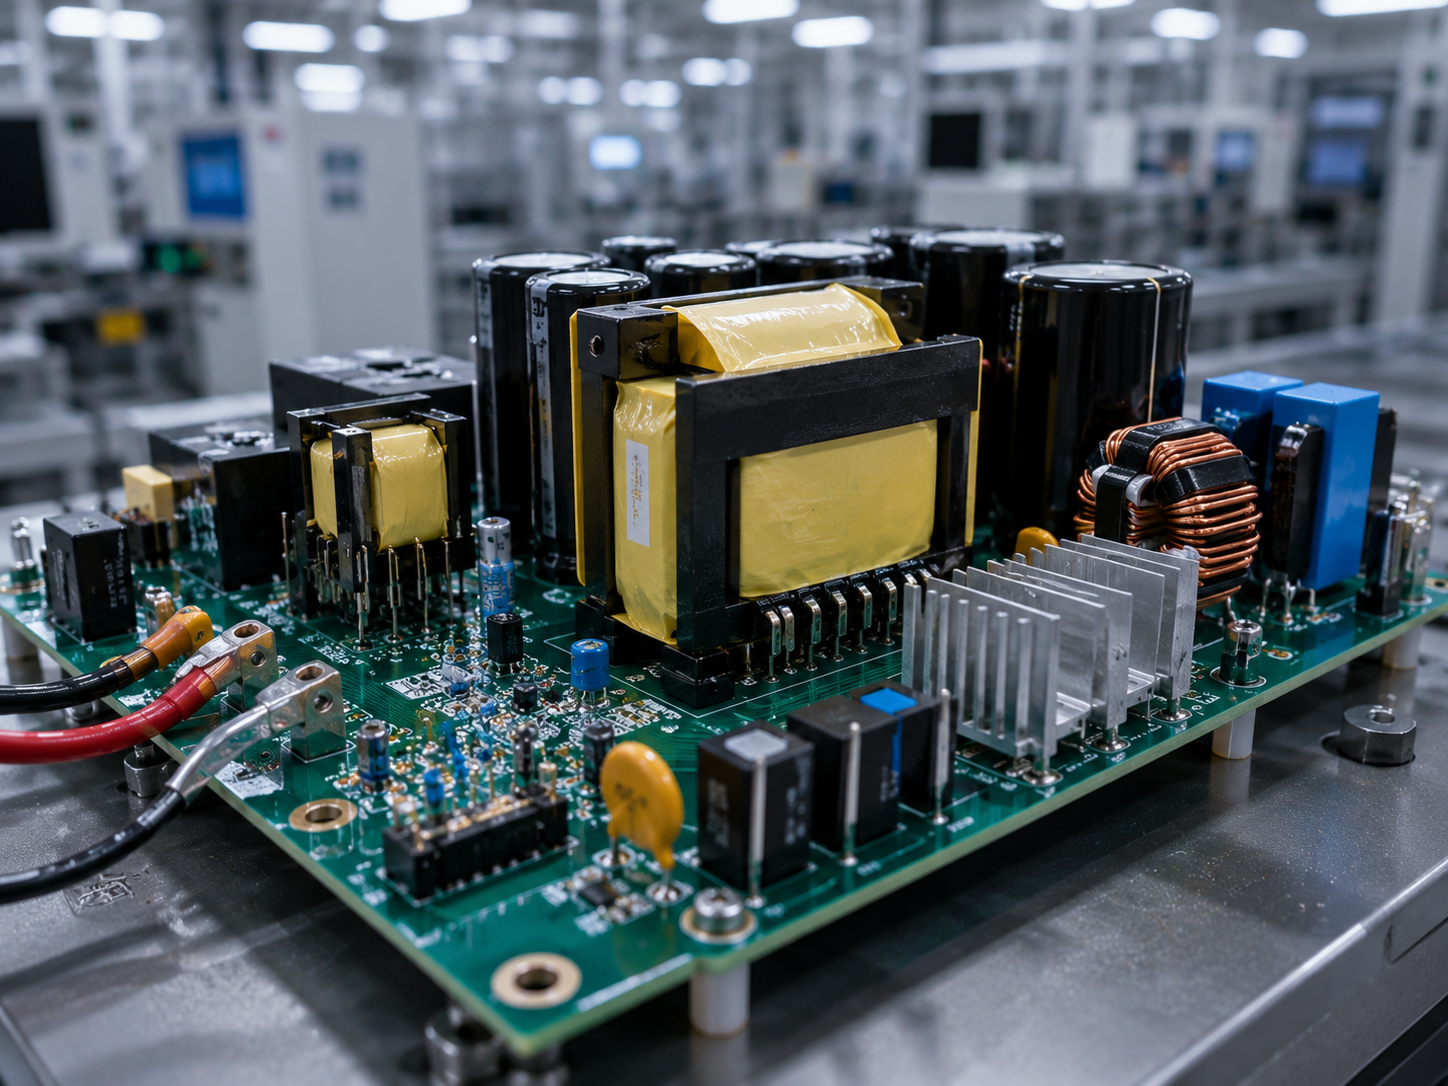
Transformateurs à fort courant, gros condensateurs électrolytiques, transistors de puissance.
NORMESIPC-A-610 classe III, UL
Interfaces d’entrée/sortie
Connecteurs soumis à des branchements et débranchements répétés, nécessitant une robustesse mécanique extrême.
NORMEIPC-A-610 classes II/III
[SYNTHÈSE_TECHNIQUE] Si la conception exige un ancrage mécanique supérieur à celui qu’une pastille de montage en surface peut offrir, ou si le corps du composant est trop grand pour la refusion, le montage traversant s’impose.
Certifications qualité et normes IPC-A-610
Lorsqu’un acheteur audite un fournisseur chinois de services de fabrication électronique et que les justificatifs de certification ne sont pas fournis, ce n’est pas un simple problème administratif : c’est un problème de système qualité. PCBark détient les certifications IPC-A-610 classes II et III, soit les deux niveaux, et peut fournir les relevés de contrôle correspondants pour toute commande.
🔷
IPC-A-610 classe IIINiveau le plus élevé — absence de vides exigée
🔷
IPC-A-610 classe IINiveau commercial standard
📋
ISO 9001Système de management de la qualité
⚡
ULNorme de sécurité
🌿
RoHSConforme à la directive européenne
🔬
J-STD-001Exigences de soudage
La différence entre les classes II et III en assemblage traversant n’est pas d’ordre esthétique. Elle se traduit directement par des exigences de production quantifiables que la plupart des prestataires de fabrication électronique ne respectent pas pour les commandes commerciales standard :
Exigence IPC-A-610
Classe II (standard)
Classe III (offre supérieure PCBark)
Remplissage des trous métallisés (standard)
≥75 % minimum
≥75 % — sans exception pour aucun trou concerné
Remplissage des trous métallisés (exception — ≥14 broches)
50 % minimum OU 1,2mm autorisé
Aucune exception — 75 % pour tous
Mouillage circonférentiel
≥180° côté sortie
≥270° côté sortie
Vides dans les trous métallisés
1 vide autorisé dans jusqu’à 5 % des trous
Aucun vide autorisé
Épaisseur de métallisation
0.8 mil au minimum
1.0 mil au minimum
Contamination ionique
Non spécifiée pour la classe II
<0.78 μg NaCl/cm² au maximum
Vérification aux rayons X
Premier article uniquement
100 % par lot chez PCBark
Service d’assemblage de cartes électroniques : du prototype à la production en série
Un problème fréquent lors de l’achat de prestations d’assemblage de cartes électroniques : le prestataire de fabrication électronique qui réalise vos prototypes ne maîtrise pas suffisamment les procédés pour la production, ou l’usine de production n’atteint pas la qualité du prototype. Le service d’assemblage traversant de circuits imprimés couvre tout le cycle, de la validation DFM du prototype à la production en grande série, avec la même certification IPC-A-610 et la même équipe technique.
Aucune quantité minimale de commande
Prototype à partir de 1 unité, sans frais NRE
$2–6
Par circuit imprimé pour une production de 10 000+ unités
24 h
Analyse DFM avant la première validation technique avant fabrication des fichiers Gerber
Absence de quantité minimale de commande vérifiée dans les spécifications de PCBark. Fourchette de coût par circuit imprimé : référence du secteur pour la production en série d’assemblages THT.
Pour les équipes d’électronique qui font évoluer leurs conceptions matérielles, l’absence de quantité minimale de commande évite de gonfler artificiellement les commandes destinées à la validation DFM. Pour les projets à technologies mixtes et haute densité, consultez notre service d’assemblage de cartes électroniques en petites séries. Soumettez 5 circuits imprimés au contrôle du premier article, intégrez les conclusions de l’analyse DFM, puis passez directement à la production en série, avec la même équipe technique de PCBark aux deux étapes. Les paramètres du procédé définis pour votre prototype (programme de soudage sélectif, profil du bain de soudage à la vague, séquence d’insertion) sont archivés puis réutilisés en production, ce qui évite la nouvelle qualification toujours nécessaire lors d’un changement de fournisseur.
À quoi vous attendre à chaque étape de votre projet d’assemblage de cartes électroniques
ÉTAPE 01
Prototype (1-10 unités)
Analyse DFM • approvisionnement selon la BOM • assemblage de cartes électroniques manuel et automatisé • contrôle IPC-A-610 • rapport FAI
ÉTAPE 02
Présérie (10-100 unités)
Qualification du procédé de production • données de capabilité Cpk/Ppk • validation du procédé
ÉTAPE 03
Production (100+ unités)
Automatisation complète lorsque possible • contrôle aux rayons X des lots de classe III • livraison avec certificat de conformité
CONTINUITÉ
Toutes les étapes
La même équipe d’ingénieurs, les mêmes dossiers de fabrication, la même certification de classe IPC
Voici ce qu’il faut savoir pour acheter des prestations d’assemblage de cartes électroniques : le SMT est plus avantageux pour la densité et les économies d’échelle, tandis que le montage traversant offre une meilleure résistance mécanique et une plus grande fiabilité, quelle que soit la quantité commandée. Les chiffres des séries de production permettent de comprendre pourquoi les assemblages de cartes électroniques hybrides ou entièrement traversants restent économiquement viables : à partir de 10 000+ unités, les projets d’assemblage DIP coûtent entre $2-6 par circuit imprimé, soit un montant comparable à celui des projets hybrides lorsque la présence probable de relais et de composants de puissance impose une conception THT dans tous les cas. Cette comparaison des coûts n’a de sens qu’à fiabilité équivalente : choisir une ligne SMT de classe II alors que votre cahier des charges exige un assemblage THT de classe III n’a aucun sens.
PCBark compte parmi les prestataires fiables pour l’assemblage de cartes électroniques à composants traversants, la fabrication de circuits imprimés destinés au montage traversant et l’assemblage de cartes électroniques de toute complexité. Nos solutions d’assemblage de cartes électroniques couvrent toutes les méthodes, de l’insertion automatisée au soudage manuel, ainsi que le choix des composants électroniques, le routage des circuits imprimés à composants traversants et l’analyse DFM des conceptions complexes. La technologie traversante reste indispensable lorsque les composants traversants apportent une résistance mécanique que les composants montés en surface ne peuvent offrir seuls : elle assure la tenue structurelle du circuit imprimé, la fiabilité des connexions sous vibrations et la durabilité face aux cycles thermiques. Notre processus d’assemblage de cartes électroniques applique les bonnes pratiques du secteur, de la conception initiale à la production : nos ingénieurs vous conseillent sur le choix des technologies d’assemblage, leurs compromis et l’arbitrage entre montage traversant et SMT. Les services de PCBark assurent un assemblage fiable de cartes électroniques pour les projets de toute taille : nos solutions répondent à vos besoins, de la fabrication de prototypes de circuits imprimés aux programmes de production en grande série où la technologie traversante reste essentielle. Pour obtenir la liste complète de nos services, notamment l’assemblage de cartes électroniques à composants traversants et les projets de circuits imprimés complexes comportant de grands composants électroniques, demandez une consultation technique gratuite.
Assemblage de cartes électroniques à composants traversants et DIP : outils techniques
Calculateur de remplissage des trous métallisés
Calculez précisément le volume de pâte à braser nécessaire pour atteindre les taux de remplissage des trous métallisés conformes à l’IPC-A-610 avant le soudage à la vague.
Principaux critères d’évaluation :
Rapport entre la largeur de la couronne annulaire et le diamètre de la broche
Contraintes liées à l’épaisseur du circuit imprimé
Une liste complète de points à vérifier lors de l’analyse DFM, conçue spécialement pour les composants THT/DIP afin de réduire les défauts de production.
Points de contrôle essentiels :
Espacement des composants électroniques et espacements minimaux
Recommandations pour les pastilles à frein thermique
Réduction des zones d’ombre lors du soudage à la vague
Questionnaire d’aide au choix de la technologie THT
Vous ne savez pas si votre conception nécessite une technologie traversante ? Répondez à ce court questionnaire pour évaluer les compromis mécaniques et électriques.
Critères d’évaluation :
Résistance requise aux contraintes mécaniques
Capacité à supporter des courants élevés et des charges de puissance
FAQ sur l’assemblage de cartes électroniques à composants traversants et DIP
Quand choisir l’assemblage DIP plutôt que le SMT ?
Choisissez l’assemblage DIP uniquement si vos composants électroniques exigent ce qu’une fixation en surface ne peut offrir : connecteurs pour courants élevés, grands condensateurs électrolytiques, transformateurs de puissance, inductances montées sur circuit imprimé ou connecteurs de bord soumis à des accouplements fréquents. L’assemblage DIP est également obligatoire pour les projets aérospatiaux, de défense et médicaux soumis aux exigences IPC-A-610 classe III, AEC-Q200 et MIL-SPEC relatives aux vibrations. Dans ces cas, l’adhérence des joints SMT ne répond pas aux spécifications.
Pouvez-vous assembler des composants SMT et DIP sur un même circuit imprimé ?
Oui. PCBark reçoit des plans de circuits imprimés à technologie mixte prévoyant des composants SMT assemblés sur la face supérieure et des composants traversants ou DIP sur la face inférieure. Nous programmons le passage dans le bain de soudure pour souder sélectivement les pastilles des composants traversants ou DIP tout en protégeant la zone SMT de l’assemblage d’une exposition excessive. C’est notre procédé habituel pour les assemblages de cartes électroniques à technologie mixte.
Quels types de composants traversants pouvez-vous assembler ?
Nous assemblons tous les types de composants traversants : composants passifs axiaux et radiaux (résistances, condensateurs, inductances), circuits intégrés en boîtier DIP jusqu’à 40 broches, transistors de puissance de type TO, connecteurs de bord conformes aux spécifications MIL, barrettes de broches et connecteurs femelles, grands condensateurs électrolytiques, transformateurs de puissance, potentiomètres, interrupteurs et composants de forme atypique nécessitant une pose manuelle. L’insertion automatisée et manuelle est également disponible.
Comment garantissez-vous la qualité du soudage lors de l’assemblage de cartes électroniques à composants traversants ?
Chez PCBark, le contrôle qualité des composants traversants respecte la norme IPC-A-610 rév. H : pour tous les trous concernés, un remplissage de 75 % du fût (sans exception pour la classe III) ; pour toutes les caractéristiques, un contrôle optique automatisé amélioré par l’IA ; pour les séries de production, une vérification du remplissage du fût aux rayons X (classe III). Les données de fabrication Cpk/Ppk et les mesures sont disponibles pour chaque commande, tout comme les rapports FAI. Des certificats IPC-A-610 par lot sont disponibles sur demande.
Quelle est la différence entre le soudage à la vague et le soudage sélectif pour l’assemblage DIP ?
Le soudage à la vague expose toute la face à souder du circuit imprimé à une seule vague de flux chaud. Le soudage sélectif dirige cette seule vague de flux uniquement vers les trous des composants traversants que PCBark doit souder. Pour une efficacité maximale, le soudage à la vague traite toutes les zones comportant des composants traversants, tandis que le soudage sélectif cible uniquement des composants électroniques précis.
Proposez-vous le soudage de composants traversants avec plomb et conforme à RoHS ?
Oui. PCBark propose des procédés de soudage à la vague et sélectif sans plomb SAC305 (conformes à RoHS), ainsi qu’avec plomb SnPb (Sn63/Pb37). Les clients des secteurs de la défense et de l’aérospatiale qui doivent conserver le plomb pour leurs produits existants choisissent le procédé SnPb ; ceux qui exigent la conformité à RoHS, notamment pour les applications commerciales et destinées au marché européen, choisissent le procédé SAC305. Les deux procédés respectent les exigences de soudage IPC J-STD-001 et sont proposés avec un niveau de contrôle IPC-A-610 de classe II ou de classe III.
Puis-je commencer par des prototypes, puis passer à la production en série sans changer de fournisseur ?
Oui. PCBark n’impose aucune quantité minimale de commande ; vous pouvez commencer par un prototype de validation DFM de 1 unité, puis passer à la production en série en conservant les mêmes paramètres de fabrication, la même équipe d’ingénieurs et la même certification IPC-A-610. Les données de fabrication de votre prototype sont conservées et utilisées pour les séries suivantes, ce qui réduit les démarches de requalification. Un seul fournisseur, du premier prototype à la production.
Pour quelles classes IPC-A-610 PCBark est-il certifié pour l’assemblage de composants traversants ?
Les certifications IPC-A-610 de classe II et de classe III sont toutes deux en vigueur. La classe III est la classe la plus élevée de la norme IPC-A-610 pour l’électronique destinée à l’aérospatiale, à la défense et au secteur médical. Les exigences de la classe III imposent un remplissage de 75 %, l’absence de vides dans les trous des composants traversants, une circonférence de 270 sur ces trous et une épaisseur minimale de 1.0 mil sur leurs parois. Les clients précisent la classe requise pour chaque commande, et PCBark fournit les documents justificatifs et la certification correspondante.