Contactez PCBark


Les circuits imprimés de 16-24 couches répondent aux besoins lorsque la densité de routage, le nombre de plans d’alimentation et les exigences d’intégrité du signal dépassent les capacités d’un circuit imprimé de 4-12 couches — c’est-à-dire dans la plupart des cartes de fond de panier pour serveurs, commutateurs de télécommunications et équipements avioniques. Cet article aborde l’architecture de l’empilement des couches, les raisons du recours à la lamination séquentielle, les méthodes de mise en œuvre des vias borgnes et enterrées, la vérification de l’impédance et les critères d’audit du fabricant avant la validation technique avant fabrication d’un projet.
Un circuit imprimé multicouche de 16 à 24 couches est constitué de 16 à 24 couches conductrices de cuivre. L’ajout de vias borgnes ou enterrées nécessite le plus souvent plusieurs cycles de lamination séquentielle. La norme IPC-6012F (norme actuelle de qualification des circuits imprimés rigides, publiée en octobre 2023) régit ses essais de qualification. Ce type de circuit équipe couramment les fonds de panier de serveurs et de systèmes HPC, les commutateurs réseau et l’avionique aérospatiale et de défense, des applications où la densité de routage et la distribution de l’alimentation sur plusieurs domaines dépassent les capacités des circuits imprimés multicouches de plus petite taille.
Points clés
- Le coût des couches n’évolue pas de façon linéaire. Selon le tableau de l’indice de coût relatif de l’IPC, un circuit imprimé de 24 couches coûte 6,42 fois plus cher qu’un circuit de 8 couches. Pas 3 fois.
- La lamination séquentielle devient nécessaire dès qu’un projet comporte des vias borgnes ou enterrées (très courants à ce nombre de couches) : c’est la structure des vias qui l’impose, et non le nombre de couches en soi.
- Ce n’est pas forcément une bonne chose : 3 entreprises de fabrication de circuits imprimés s’accordent à dire que la maîtrise de l’empilement compte davantage que le nombre de couches.
- Les circuits imprimés pour accélérateurs d’IA comportent déjà 16-24 couches ou plus (28-40 couches ou plus pour les nouvelles plateformes) ; cette plage correspond au courant de production, et non à une limite supérieure.
- La première refusion peut réussir dans une microvia, puis révéler un débordement de soudure sur la pastille à haute température et basse pression, même après un contrôle visuel complet.
Caractéristiques clés
| Nombre de couches | 16-24 couches conductrices en cuivre |
| Épaisseur du circuit imprimé (référence 24L) | Hauteur d’empilement d’environ 160 mil dans un projet universitaire publié de 24 couches, dont 10 couches de signal |
| Précision du repérage entre couches | ±50 µm (environ 2 mil) en général pour les circuits à grand nombre de couches, valeur confirmée séparément par deux fabricants |
| Tolérance d’impédance | Capacité standard de ±10 %, ±5-7 % réalisables dans une gamme supérieure |
| Norme de qualification applicable | IPC-6012F (éd. 2023-10-18) |
| Coût relatif par rapport à la référence de 8 couches | 16L : 3.42x · 20L : 4.80x · 24L : 6.42x |
Qu’est-ce qui définit réellement un circuit imprimé de 16-24 couches ?
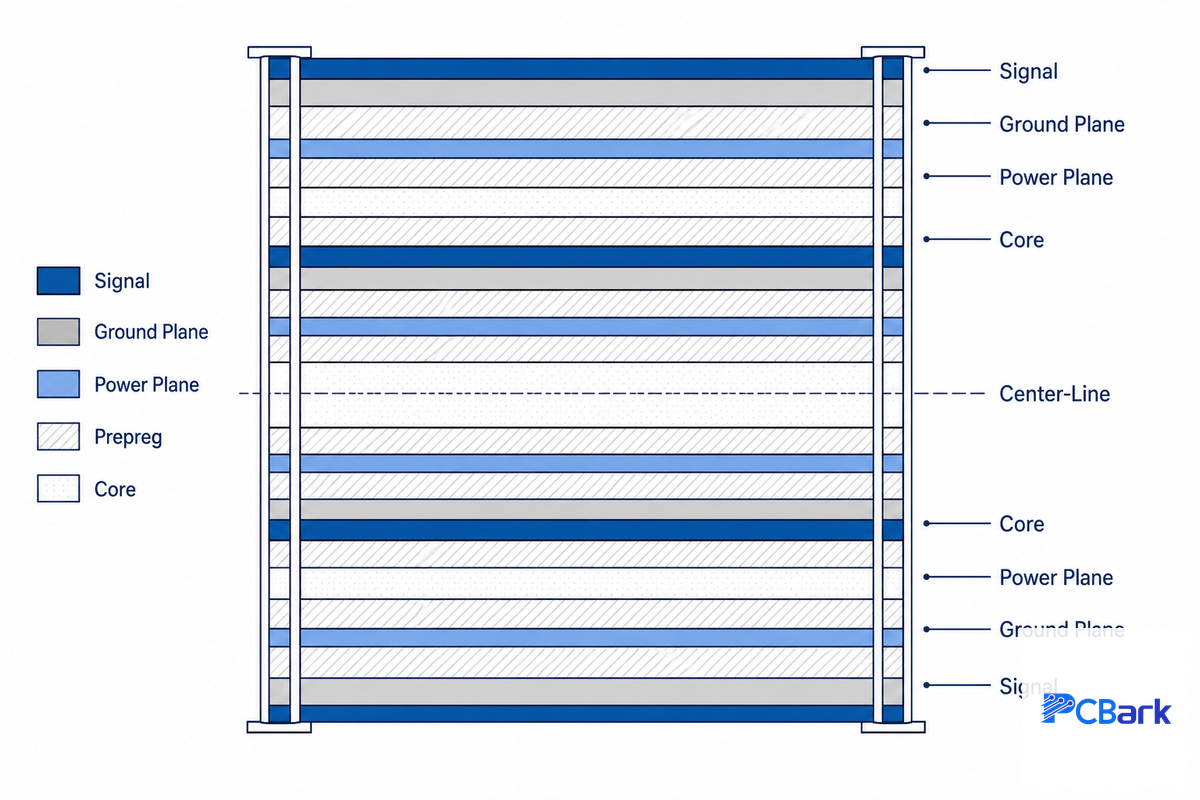
La norme NASA sur la qualité de fabrication des circuits imprimés propose la définition générale suivante, applicable sans limites strictes : « une structure composite qui utilise des interconnexions point à point pour former un circuit électronique… y compris les constructions simple face, double face, multicouches, rigides, rigide-flexibles et flexibles » — une définition assez large pour couvrir presque tous les circuits multicouches, y compris ceux de 16-24 couches.
La plage de 16 à 24 couches correspond toutefois à un seuil structurel : il faut séparer les plans de masse et d’alimentation, au lieu d’ajouter simplement une couche pour les pistes et les composants électroniques ; l’empilement doit rester symétrique pour éviter toute déformation pendant la lamination ; et dès que vous ajoutez des vias borgnes ou enterrées, le circuit ne peut plus être fabriqué en une seule passe.
Une étude de projet universitaire réalisée en 2025 à Missouri University of Science and Technology portait sur un véritable circuit imprimé de 24 couches : 10 couches de signal dans un empilement total de 160 mil, avec un diélectrique de stripline de 1.3 mil. C’est un grand pas par rapport à un circuit imprimé grand public de 4-6 couches. C’est pourquoi les questions abordées ici — symétrie de l’empilement, ordre de lamination, choix des vias et maîtrise de l’impédance — deviennent déterminantes à ce niveau, contrairement aux conceptions comportant beaucoup moins de couches.
📐 Note technique
La norme IPC-9151 (référentiel de capacités des fabricants PCQR²) normalise des panneaux de test pour certains nombres de couches, dont précisément 24 couches, sur des panneaux de 18″x24″ comprenant des vias traversantes, des vias borgnes à 1/2/3 niveaux de profondeur et des structures à âme enterrée. Si un fabricant ne peut pas présenter de données de qualification équivalentes à PCQR² pour le nombre de couches visé, il existe une véritable lacune dans ses capacités.
Que la fiche technique indique un circuit imprimé de 16 couches, de 20 couches ou simplement un circuit à grand nombre de couches, la distinction décrite ci-dessus reste la même, quel que soit le nombre exact dans cette plage.
Conception de l’empilement et agencement des couches pour 16-24 couches
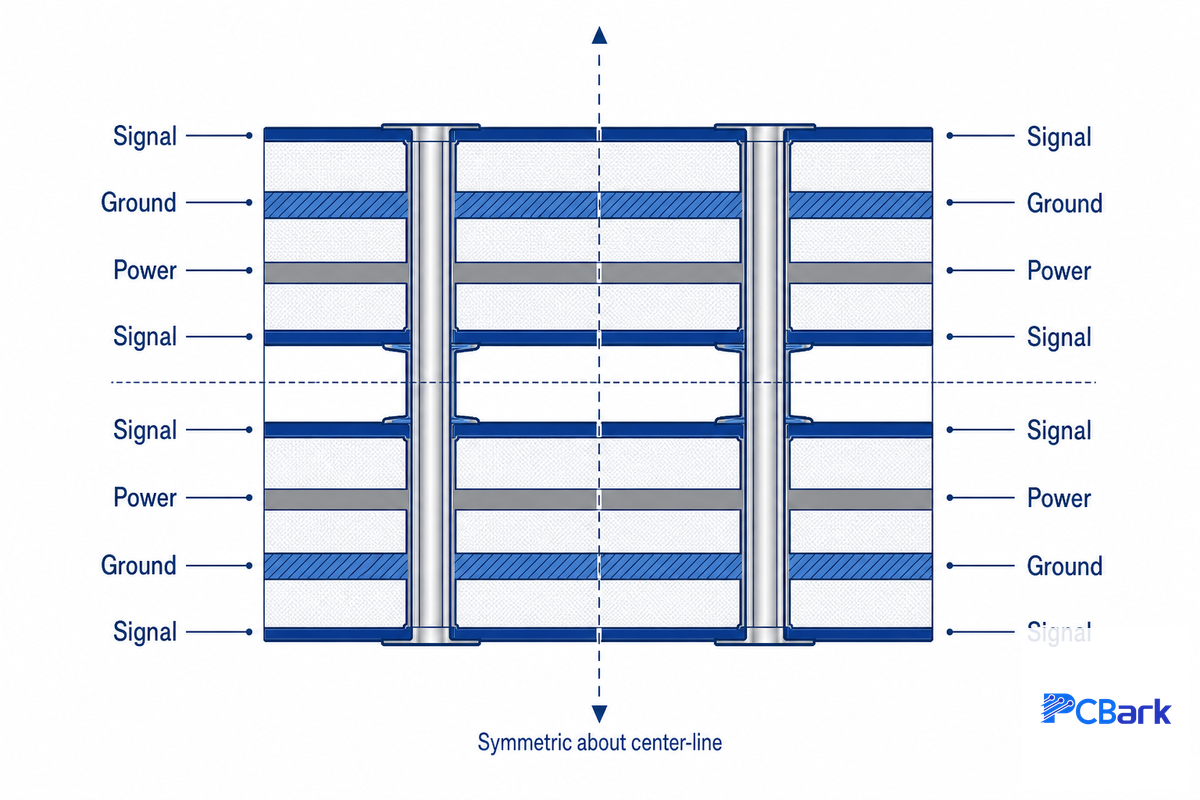
Le principe fondamental reste le même qu’à 10 couches, mais répété bien davantage : chaque couche de signal doit être adjacente à un plan de référence ; les couches externes et internes ont chacune un rôle défini dans l’empilement ; et l’ensemble doit être symétrique de haut en bas par rapport au centre du circuit pour éviter son gauchissement pendant la lamination. Rick Hartley, spécialiste chevronné de l’intégrité du signal chez Applied Innovation, a résumé simplement les principes physiques : « puisque les couches de signal doivent toujours être séparées d’une seule couche diélectrique d’un plan de retour, il n’est pas judicieux d’avoir plus de six couches de signal dans un empilement de 10 couches. »
« Grâce à leurs diélectriques très minces, les circuits à grand nombre de couches, comme ceux de 10 et 12 couches, présentent une impédance de plan extrêmement faible et une excellente qualité de signal, si leur empilement est bien conçu. »
Rick Hartley, Applied Innovation, EE Times
Appliqué à 24 couches, ce principe de séparation entre signal et plan de référence reste valable. C’est précisément ce qu’a montré en pratique l’étude de cas Missouri S&T : pour une impédance différentielle visée de 100 Ω sur une couche de signal en paire différentielle stripline, le résultat obtenu était de 99.76 Ω (une erreur de 0.24 Ω), avec une perte d’insertion de -1,19 dB/inch par rapport à une cible de -1,2 dB/inch, et une diaphonie à l’extrémité distante de -78,29 dB par rapport à une cible de -60 dB. Voilà le résultat d’un circuit à grand nombre de couches dont l’empilement respecte systématiquement la règle du plan de référence. Ces chiffres proviennent d’une seule étude universitaire publiée et ne constituent pas une moyenne industrielle validée par plusieurs sources : considérez-les comme une démonstration de faisabilité, et non comme un résultat garanti pour chaque projet.
Cependant, cet équilibre ne se crée pas spontanément. Dans un cas, par exemple, les déséquilibres de densité de cuivre entre les couches supérieure et inférieure d’un circuit de 24 couches et de 3,0mm d’épaisseur étaient suffisamment importants pour que celui-ci ne respecte pas les exigences de planéité sans correction. Le même examen a également relevé une spécification client limitant à 4mil la longueur maximale des tronçons résiduels après contre-perçage, jugée trop stricte compte tenu de l’épaisseur du circuit. Il est risqué de maintenir des tronçons aussi courts dans un circuit aussi épais tout en assurant une métallisation suffisante des vias ; un minimum de 5-6 mil a plutôt été recommandé.
Un mauvais équilibrage de la densité de cuivre peut entraîner des défaillances invisibles. Un ingénieur CAM a décrit un empilement où tous les plans d’alimentation se trouvaient d’un côté du circuit, et toutes les pistes de signal de l’autre. Après fabrication, le circuit s’est fortement déformé à la refusion et ressemblait à « une chips ». De plus, les premières unités testées fonctionnaient bien. Le gauchissement n’est apparu en conditions réelles qu’après six mois d’utilisation, lorsque le circuit déformé avait suffisamment écarté les billes des BGA pour provoquer des défaillances.
| Nombre de couches | Indice de coût relatif | Densité de routage typique | Niveau de complexité |
|---|---|---|---|
| 8 (référence) | 1.00x | référence | Standard |
| 16 | 3.42x | Environ 80 pins/sq.in | Avancé |
| 18 | 4.18x | Environ 100 pins/sq.in | Avancé |
| 20 | 4.80x | Environ 105 pins/sq.in | Avancé |
| 22 | 5.74x | Environ 110 pins/sq.in | Haute complexité |
| 24 | 6.42x | Environ 125 pins/sq.in | Haute complexité |
| 26 | 7.11x | Environ 130 pins/sq.in | Haute complexité |
| 28 | 10.19x | Environ 135 pins/sq.in | Extrême |
| 30 | 12.48x | Environ 140 pins/sq.in | Extrême |
Données issues du document technique IPC Technical Resource Paper (E18&S25-1), rédigé par Happy Holden et hébergé dans la bibliothèque technique de l’IPC, ipc.org. Il s’agit d’un article technique/de conférence signé (et non d’une norme IPC soumise à un vote officiel) : utilisez les valeurs exactes de l’indice comme estimation ponctuelle publiée, et non comme valeur officielle de l’IPC. Les niveaux de complexité sont notre synthèse simplifiée des données, fondée sur les paliers visibles de la courbe.
Prêtez attention aux seuils entre les niveaux : la plage de 16-24 couches relève des niveaux « Avancé » à « Haute complexité », et non du niveau « Extrême ». La courbe des coûts devient véritablement raide à partir de 28 couches, et chaque tranche de deux couches augmente considérablement le prix.
L’essentiel est que les performances d’un circuit imprimé de 16-24 couches dépendent de la symétrie de l’empilement et de la rigueur avec laquelle les plans de référence sont conçus, et non du nombre de couches.
La raison structurelle pour laquelle un empilement déformé entraîne souvent une défaillance en service plutôt qu’en usine est simple : un contrôle de planéité après lamination (qui fait partie de la vérification interne certifiée ISO 9001:2015 de PCBark) détecte les déséquilibres de densité de cuivre avant l’assemblage. Sans cette étape, un circuit peut réussir les premiers essais, puis se déformer suffisamment après plusieurs mois dans un boîtier aérospatial ou de défense pour que les billes des BGA perdent le contact.
Pourquoi la lamination séquentielle devient nécessaire (et quels matériaux y résistent)
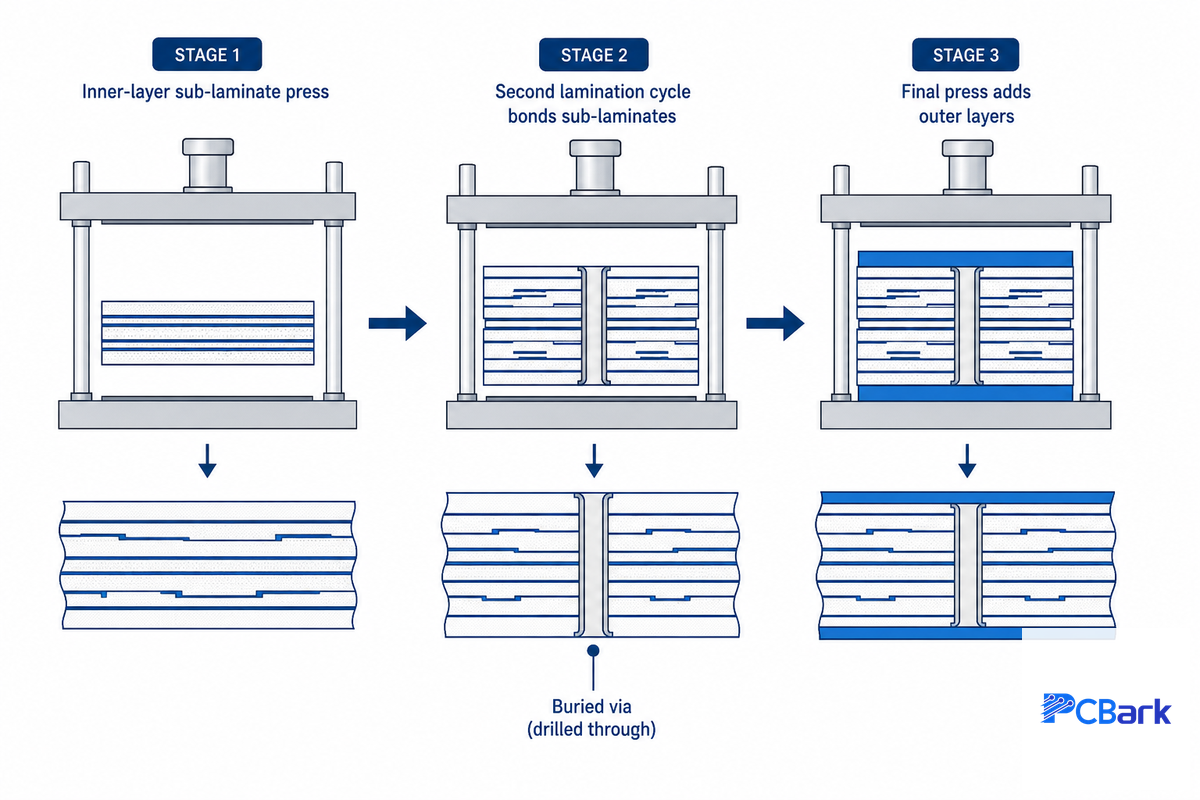
Dans le processus de fabrication de circuits imprimés, un circuit multicouche conventionnel est généralement fabriqué en une seule étape de lamination : toutes les couches sont fusionnées simultanément sous l’effet de la chaleur et de la pression. Cette méthode atteint ses limites dès que la fabrication d’un circuit de 16 à 24 couches intègre des vias enterrées ou borgnes, ce qui est fréquent, mais pas systématique, à ce nombre de couches.
La documentation technique de la NASA sur les microvias le formule précisément : « une autre approche que la construction composite parallèle aux broches consiste à empiler les couches de manière séquentielle, ce qui permet d’obtenir des vias enterrées. » La contrainte concerne l’architecture des vias et la densité de routage, pas simplement le nombre de couches : il est techniquement possible de fabriquer un circuit de 16 à 24 couches avec uniquement des vias traversantes, en un nombre réduit de cycles.
À ce nombre de couches de signal, lorsque des composants à grand nombre de broches entrent en jeu, vous rencontrerez souvent des vias — la lamination séquentielle devient alors la norme — à des degrés divers. Un ingénieur spécialisé dans la fabrication HDI sur Reddit l’a formulé clairement : « le recours à des laminations séquentielles augmente considérablement les coûts. Le perçage laser de la couche externe à la couche suivante n’entraîne pas de hausse importante des coûts. Les vias empilées augmentent fortement les coûts et réduisent considérablement le nombre de fabricants capables de réaliser le circuit. » Voici le principe appliqué à un circuit de 20 couches : vous pouvez former deux sous-empilements, percer des vias traversantes entre eux, puis coller les deux sous-empilements ensemble. Chaque nouvelle structure comportant des vias enterrées ajoute une étape de lamination.
Les matériaux doivent résister aux cycles de chaleur et de pression sans se désolidariser ou se délaminer. JPL et NASA Glenn Research Center ont relevé les paramètres réels d’un processus de lamination — un four à chaleur et pression (autoclave) fonctionnant à 300°C et 100 psi pendant une heure par cycle — puis effectué des cycles thermiques de -125°C à 100°C (aucune délamination n’est survenue au bout de 21 cycles). Les stratifiés et les préimprégnés sont qualifiés selon IPC-4101E, qui spécifie notamment la température de transition vitreuse (Tg), le coefficient de dilatation thermique (sur les axes X et Z) et la résistance à la formation de CAF (filaments anodiques conducteurs). Ces facteurs peuvent déterminer si les matériaux résistent à plusieurs cycles de pressage.
⚠️ Important
La seule mention « résistant aux CAF » dans la spécification d’un matériau ne suffit pas. Une analyse publiée des causes profondes par Chang Gung University of Applied Sciences a examiné la combustion réelle d’un circuit imprimé de communication pour les transports publics, fabriqué avec un stratifié résistant aux CAF, qui a pourtant subi une défaillance due à la formation de CAF. La véritable cause s’est révélée être des microfissures mécaniques créées lors de la dépanelisation par rainurage en V pendant la fabrication. Elles ont laissé pénétrer l’humidité et complètement compromis la résistance du stratifié aux CAF.
Bob Willis, expert réputé en défauts SMT et d’assemblage, fait une remarque analogue au sujet de la délamination : on attribue souvent à tort la délamination uniquement à l’humidité. En réalité, elle est généralement due à une faible adhérence entre les couches et/ou à une contamination introduite pendant la lamination ; l’humidité ne fait ensuite qu’exploiter cette adhérence affaiblie.
« La délamination d’un circuit imprimé peut être discrète ou évidente. Elle est causée par l’expansion de l’humidité dans le stratifié du circuit, mais ce n’est pas nécessairement la cause profonde… Une mauvaise adhérence pendant la fabrication du circuit multicouche ou une forme de contamination peut entraîner une mauvaise adhérence des couches internes et permettre à l’humidité de s’accumuler. »
Bob Willis, analyste des défauts SMT et d’assemblage, Printed Circuit Design & Fab
Le brevet 2026 de FICT Ltd traite directement cette catégorie générale de problèmes : il décale la position d’une via à pâte conductrice afin qu’elle ne se trouve pas directement au-dessus du trou traversant de l’âme. Ainsi, la dilatation thermique de la résine pendant le collage par lamination n’exerce pas de contrainte destructrice sur la via, ce qui améliore la fiabilité à long terme des cartes mères de serveurs et des applications d’interposeurs haute vitesse.
Maîtrise de l’impédance et intégrité du signal dans les empilements épais
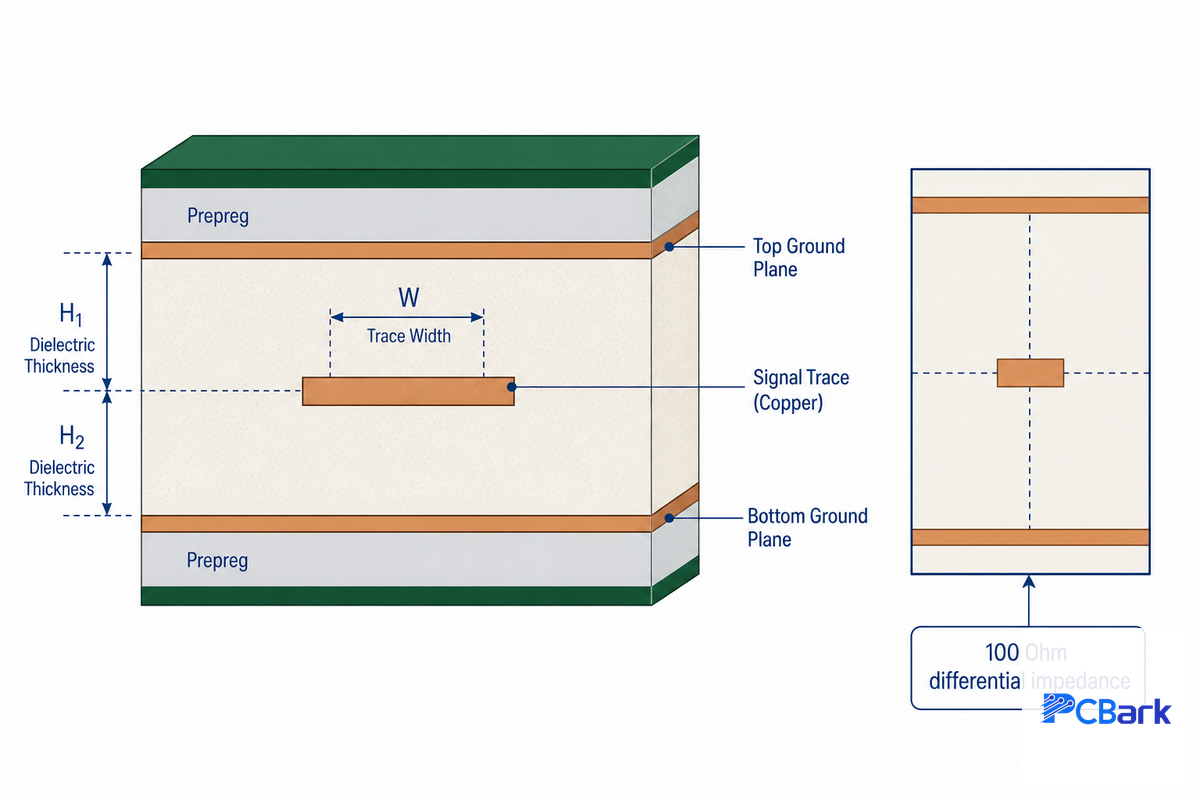
Maintenir une impédance constante dans un circuit de 16-24 couches dépend de la maîtrise de l’épaisseur du diélectrique et de la répétition de la position des plans de référence au fil des étapes de lamination. Les principes physiques sont les mêmes que pour un circuit de 4 couches, mais les occasions de voir les écarts s’accumuler sont plus nombreuses. En fabrication standard, l’impédance est généralement maintenue dans une tolérance de 10 %, et jusqu’à 5-7 % moyennant un supplément, grâce à un contrôle plus précis de l’épaisseur du diélectrique et à des pistes testées. L’amendement 1 de la norme IPC-6012F, intégré à la version actuelle, prévoit des épaisseurs de conducteurs internes plus faibles que le tableau précédent. Cela permet de mieux maîtriser l’impédance des empilements multicouches en réduisant les variations dues à la diminution de l’épaisseur des couches de cuivre.
📐 Note technique
Sur un projet réel de circuit imprimé de 24 couches visant une impédance différentielle de 100 Ω, le résultat obtenu était de 99.76 Ω, soit un écart de 0.24 Ω. Il se situe largement dans la plage de tolérance standard de ±10 % (±10 Ω) et est proche de la capacité haut de gamme de ±5-7 %. Indiquez explicitement l’impédance cible et sa tolérance dans les notes de fabrication, puis demandez les données d’essai des coupons d’impédance. Ne partez pas du principe que la mention « impédance contrôlée » sur un bon de commande garantit une valeur précise sans vérification.
Pour les commandes à impédance contrôlée, PCBark fournit un rapport de vérification TDR (réflectométrie dans le domaine temporel) par circuit, ainsi qu’un test à 100 % par sonde volante et un contrôle AOI de chaque âme interne avant lamination : il ne s’agit pas d’un échantillonnage. Chaque âme est vérifiée avant la lamination finale, comme l’exige la vérification de toute tolérance d’impédance indiquée dans une fiche technique. La longueur du tronçon résiduel d’une via est l’une des variables les moins maîtrisées dans le budget d’impédance et de perte d’insertion d’un empilement épais. C’est précisément le problème auquel répond un brevet récent sur le contre-perçage, en repositionnant la via par rapport au foret afin de maintenir une tolérance plus stricte, sans espacement.
Structures de microvias borgnes, enterrées et empilées : comment le type de via influe sur le coût des cycles de lamination
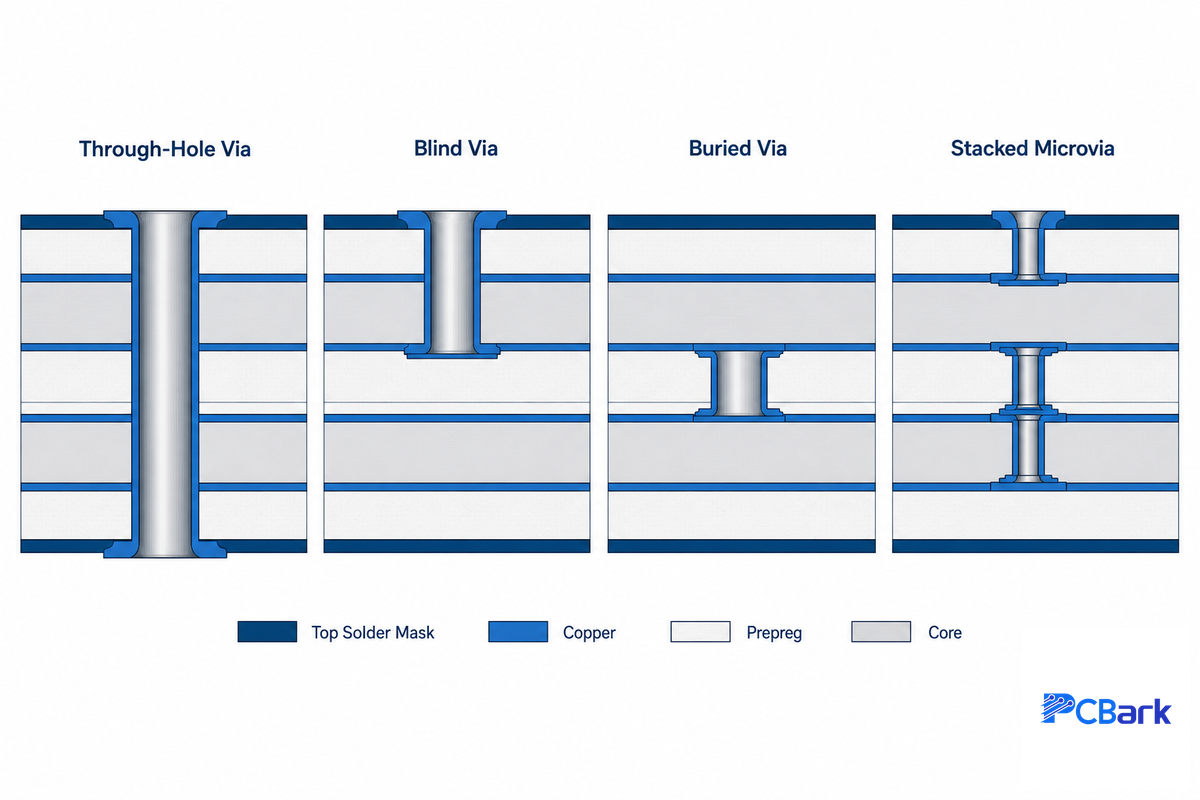
Chaque type de via défini dans un circuit de 16-24 couches entraîne un coût réel et influe sur les cycles de lamination : ce n’est pas une simple option « avancée » sur un devis. Selon IPC-2226A, une microvia a un diamètre inférieur à 0,15mm et un rapport d’aspect pouvant atteindre environ 1:1 (en pratique, il est souvent plus proche de 0.8:1, par exemple avec un diélectrique de 4-mil et un perçage de 5-mil). Les structures à vias borgnes et enterrées augmentent généralement le coût de fabrication de 10-30 %, selon le nombre de couches HDI et la densité des microvias. Une note d’application Xilinx consacrée à un empilement PCIe de 16 couches illustre également ce coût : chaque nouveau type de via borgne ou enterrée ajouté à un circuit augmente d’environ 30 % le coût de lamination.
| Type de via | Passes de lamination supplémentaires | Incidence sur le coût relatif |
|---|---|---|
| Vias traversantes uniquement | Un seul cycle | Référence |
| Un seul type de via borgne | +1 collage de sous-empilement | Environ +30 % (par type de via ajouté) |
| Via enterrée | +1 collage de sous-empilement | Environ +10-30 % (selon le nombre de couches HDI et la densité) |
| Microvias empilées | Plusieurs passes séquentielles | Incidence la plus forte sur le coût — réduit aussi le nombre de fabricants capables de la réaliser |
La contrainte physique sous-jacente tient au rapport d’aspect que le système de perçage laser peut réaliser avec un rendement suffisant. Les seuils d’incidence sur le rendement publiés par AtlasPCB illustrent clairement ce compromis : sous 6:1, l’incidence sur le rendement est minime ; de 8:1 à 10:1, une optimisation est nécessaire ; au-delà de 12:1, il faut un équipement spécial, avec des rendements plus faibles et des pénalités de prix. Cela s’explique par le « pouvoir couvrant » de la métallisation — la quantité de cuivre qui se dépose au milieu du fût percé par rapport à la surface — qui passe de 80-90 % à 5:1 à 40-55 % à 12:1.
💡 Conseil de pro
La norme IPC-6012F fixe désormais des limites précises pour les creux et les protubérances des microvias, au lieu de s’en remettre à la formule vague « selon accord entre l’utilisateur et le fournisseur ». Elle limite les creux à 25µm pour les trous ≤0,15mm (50µm pour les trous plus grands) et les protubérances à 25µm pour les microvias remplies et coiffées destinées à la soudure lors de l’assemblage. Demandez au fabricant de confirmer que ses contrôles métrologiques s’appuient sur ce tableau, et non sur un simple accord verbal.
Un circuit à grand nombre de couches est-il équivalent à un circuit HDI ?
Pas nécessairement. Le nombre de couches et la technologie HDI (interconnexion haute densité) sont deux axes de conception indépendants pour le routage haute densité. Ils peuvent se recouper, mais ne se confondent pas entièrement. Les empilements classiques à vias traversantes utilisent généralement des vias d’au moins 0,2mm pour les circuits de 4 à 8 couches, capables de prendre en charge environ 10Gbps.
Les circuits HDI utilisent des vias d’au plus 0,075mm, généralement sur des circuits de 8 à 32 couches ou plus, capables de prendre en charge 56-112Gbps et au-delà. Les mêmes exigences de fiabilité de lamination que celles décrites dans l’étude du NASA Glenn Research Center sur la lamination des circuits flexibles s’appliquent autant aux fabrications HDI comportant de nombreuses microvias qu’aux empilements classiques à vias traversantes. Un circuit de 16 à 24 couches peut donc être réalisé avec un empilement classique à vias traversantes uniquement, selon une conception HDI complète ou selon une solution intermédiaire : le seul nombre de couches ne suffit pas à trancher. Pour une comparaison détaillée côte à côte, consultez notre comparatif entre circuits imprimés HDI et multicouches.
✔ Quand choisir une conception multicouche classique
- Les vias traversantes suffisent pour la densité de routage requise
- Les débits des signaux restent autour de 10 Gbps
- La sensibilité aux coûts prime sur les contraintes de taille du circuit imprimé
⚠ Quand une solution hybride HDI est pertinente
- Le routage en microvias est nécessaire pour les BGA à grand nombre de broches
- Les débits des signaux dépassent ~25 Gbps/lane
- Dans un cas documenté, remplacer un circuit imprimé classique de 18 couches par son équivalent HDI de 10 couches a réduit le coût de moitié environ
Un point qui mérite d’être souligné, aussi contre-intuitif soit-il, est qu’un plus grand nombre de couches n’est pas nécessairement préférable. Trois fabricants de circuits imprimés distincts, sans aucun lien entre eux, arrivent exactement à la même conclusion. L’un d’eux l’exprime aussi franchement que n’importe quel blog d’ingénierie consulté pour cette recherche : « le nombre de couches est le symptôme pour lequel vous payez. L’empilement des couches est le vrai problème. » Un autre établit une comparaison directe : « un circuit imprimé de 4 couches bien conçu peut être plus performant qu’un circuit imprimé de 6 couches mal conçu. L’essentiel est de répartir correctement les couches et de configurer convenablement l’empilement, pas simplement d’augmenter leur nombre. » Un troisième présente cela comme une idée reçue fréquemment exprimée aux fabricants : « on croit souvent, à tort, qu’un plus grand nombre de couches garantit automatiquement une meilleure qualité… La qualité d’un circuit imprimé dépend en réalité de principes de conception rigoureux, d’une maîtrise précise des procédés et de pratiques de fabrication fiables. » Nous n’avons pas trouvé de source universitaire ou d’organisme de normalisation qui formule précisément cette affirmation. Le fait que des fabricants indépendants la partagent reste un élément notable, même sans validation par une source de niveau supérieur.
Où utilise-t-on vraiment les circuits imprimés de 16 à 24 couches ?
Selon les données de segmentation du secteur pour 2024-2025, les circuits imprimés de 16 à 24 couches sont principalement utilisés dans les cartes de fond de panier pour serveurs et HPC, les matrices de commutation réseau et l’avionique aérospatiale et de défense. Les BGA à grand nombre de broches et la distribution de puissance entre plusieurs domaines nécessitent en effet des plans de signal, d’alimentation et de masse distincts, que les circuits comportant moins de couches ne peuvent tout simplement pas fournir.
Serveurs, HPC et plateformes d’accélération de l’IA
Sur le marché des circuits imprimés pour serveurs et calcul haute performance (HPC), qui représentait $18 billion en 2023 selon le cabinet d’études de marché Prismark, plus de 60 % des circuits imprimés comptent 18 à 24 couches. Ce segment devrait croître de plus de 20 % par an pour atteindre $25 billion d’ici 2025. Sur une carte serveur classique de 24 couches, une part importante est réservée à l’alimentation et à la masse, soit généralement environ 8 plans d’alimentation et 4 plans de masse, afin de gérer efficacement l’intégrité du signal. Les cartes mères des serveurs d’IA évoluent également vers un nombre de couches supérieur : elles sont passées de 14 couches en 2019 à une moyenne de 18 à 22 couches en 2024. Des produits comme la gamme PowerEdge de Dell utilisent des circuits de 20 couches pour faciliter l’inférence de l’IA. Dans des analyses connexes du marché des cartes mères pour l’IA, qui s’appuient également sur l’étude de Prismark mais par l’intermédiaire d’une autre publication professionnelle, une approche courante consiste à utiliser une structure hybride composée généralement de 20 à 30 couches classiques, complétée par 2 à 8 couches d’interconnexion haute densité (HDI) dans les zones les plus exigeantes en matière de signaux. Cette tendance a contribué à la croissance de 17,8 % en 2024 du segment des circuits imprimés HDI, qui a devancé tous les autres types de circuits imprimés.
Aérospatiale et défense
Le même facteur — la forte densité de raccordement des composants — a conduit l’avionique et l’électronique de défense à adopter cette gamme de couches, avec une exigence supplémentaire : la norme IPC-6012FS, supplément à la norme IPC-6012F pour les applications aérospatiales et militaires d’avionique. Elle définit le niveau de qualité de classe 3 auquel ces circuits doivent satisfaire, un seuil comparable dans son esprit à la norme de NASA sur la qualité d’exécution des connexions soudées pour le matériel de vol. Le nombre élevé de broches des BGA est l’une des principales raisons pour lesquelles de nombreuses conceptions entrent dans cette gamme, selon un article d’Electronic Design signé par l’ingénieur Brendon McHugh : « l’un des principaux facteurs qui imposent un empilement comportant de nombreuses couches est l’utilisation de boîtiers à billes (BGA) avec un grand nombre de broches, qui exigent une attention particulière pour le dégagement des broches et le routage des pistes. » Pour en savoir plus sur les critères de conception aérospatiale, consultez notre guide de conception de circuits imprimés pour l’aérospatiale.
À retenir : le nombre maximal de couches n’est pas avantageux pour toutes les applications. Comme l’a expliqué un fabricant en activité lors d’une séance de questions-réponses, un grand nombre de couches et une forte épaisseur de cuivre n’apportent « vraiment aucun avantage » aux applications qui n’ont pas besoin de cette densité de routage : « préféreriez-vous porter un iPhone ou un iHuge ? » Adaptez le nombre de couches aux besoins de routage et aux exigences des domaines d’alimentation, et non l’inverse.
Vérification du fabricant : grille d’évaluation des fabricants
Une fiche de devis indique ce qu’un fabricant affirme pouvoir réaliser, mais pas s’il peut le vérifier après coup. Pour les circuits de 16 à 24 couches avec des vias borgnes ou enterrées, le risque pour la fiabilité se cache précisément dans la vérification : il s’agit du même type de risque latent lié à la métallisation des microvias que celui décrit dans le rapport de NASA sur l’ingénierie de la fiabilité des microvias. IPC a elle-même publié une mise en garde directe à ce sujet : les techniques de contrôle traditionnelles ne permettent plus d’assurer efficacement la qualité en détectant les défauts de métallisation entre les microvias et leurs pastilles cibles. Un circuit peut donc réussir les contrôles initiaux d’acceptation, puis tomber en panne lors du brasage par refusion, des essais de résistance aux contraintes environnementales ou en service.
Grille d’évaluation des fabricants
| Fournissent-ils des données de capacité équivalentes à PCQR²/IPC-9151 pour votre nombre exact de couches ? | Demandez le rapport du panneau |
| Fournissent-ils un rapport de vérification de l’impédance par TDR pour chaque circuit, et non pour un échantillon du lot ? | Un rapport par circuit renforce la confiance |
| Effectuent-ils un contrôle électrique par sonde volante à 100 % et un contrôle optique automatisé (AOI) de chaque âme interne avant la lamination finale ? | Détecte les défauts des couches internes avant le collage |
| Contrôlent-ils par rayons X les joints des BGA et réalisent-ils des coupes transversales ou micrographies du cuivre interne sur les lots de production ? | Détecte les défauts latents de microvias et de métallisation qu’IPC considère indétectables par un contrôle de surface |
| Avez-vous communiqué dès le départ toutes les exigences concernant les vias borgnes, enterrées et dans les pastilles, avec les fichiers Gerber et de perçage complets ? | Cela modifie la séquence de lamination et le devis |
| Proposent-ils un assemblage de cartes électroniques clé en main (SMT/THT), avec un test fonctionnel, si votre circuit alimente un fond de panier ou un module ? | Évite les problèmes de transfert entre fabrication et assemblage |
C’est précisément ce que le processus de PCBark est conçu pour vérifier : exécution conforme aux normes IPC-6012 de classe 2/3, rapports d’impédance vérifiés par TDR pour les commandes à impédance contrôlée, contrôle électrique par sonde volante à 100 % et AOI de chaque âme interne, contrôle par rayons X des joints BGA et inspection du cuivre interne par coupes transversales ou micrographies. Ces opérations sont incluses dans le service EMS clé en main, de l’analyse DFM à l’assemblage SMT/THT et aux tests fonctionnels, conformément à la norme ISO 9001:2015. Posez les six mêmes questions ci-dessus à chaque fabricant que vous évaluez : leurs réponses vous en apprendront davantage qu’un tableau de capacités.
Coûts et délais des circuits imprimés de 16 à 24 couches
Les coûts de fabrication de circuits imprimés pour cette gamme de couches sont exprimés dans des unités différentes selon les sources, et les chiffres ne concordent pas tout à fait. C’est une information utile en soi. Selon les tarifs publiés par un fabricant, un prototype de 24 couches (1-10 pièces) coûte $800-2 500 par circuit, tandis que les circuits FR4 fabriqués en série coûtent $150-400 par circuit. Les matériaux haut de gamme à faibles pertes augmentent le prix de 40-60 %. Un autre barème indépendant, exprimé en pourcentage, indique que chaque couche de cuivre supplémentaire augmente le coût de fabrication d’environ 10-20 % par rapport à un circuit de base à 2 couches. À dimensions égales, un circuit de 6 couches coûte presque deux fois plus cher qu’un circuit de 2 couches ; les vias borgnes ou enterrées et les structures à via dans pastille ajoutent 30-50 % supplémentaires, selon le nombre de couches. Les deux sources indiquent la même tendance générale : les coûts augmentent plus vite que le nombre de couches. Aucune ne remplace toutefois un devis adapté au projet. L’augmentation des coûts s’explique en partie par les cycles de pressage supplémentaires qu’exige chaque changement de structure des vias. C’est précisément le facteur de coût que tente de réduire un brevet de 2026 sur les substrats laminés, en limitant les contraintes exercées par chaque via sur le matériau environnant pendant le collage.
📐 Note technique
Les délais ont beaucoup évolué depuis 2024. Selon un rapport de fabricant, les délais habituels des circuits imprimés multicouches complexes étaient de 4-6 semaines avant la hausse de la demande liée aux infrastructures d’IA. En 2025-2026, ils atteignent désormais 12-20 semaines pour les circuits multicouches complexes destinés aux serveurs d’IA. En 2025, les coûts de fabrication de certains articles ont augmenté de 20-40 % par rapport à 2024. Des rapports plus généraux sur l’approvisionnement électronique font état d’une hausse des pressions sur les coûts des composants et des matériaux pour circuits imprimés dans l’ensemble du secteur en 2024, sans préciser les délais exacts en semaines. Vérifiez les délais à jour auprès de votre fabricant : il ne s’agit pas d’un devis garanti.
Les estimations de la taille du marché mondial des circuits imprimés varient suffisamment d’un cabinet d’études à l’autre pour que tout chiffre unique donne une impression de précision supérieure à celle des rapports disponibles. Un rapport d’étude de marché fondé sur des publications professionnelles coréennes et taïwanaises ainsi que sur des données douanières, compilées par TrendForce, estime le marché à environ $92 billion en 2025, avec une croissance de 28-35 % tirée par l’IA. Un autre cabinet indépendant l’évalue à $74 billion en 2025, puis à $130 billion en 2034. Un troisième estime le marché à $80 billion en 2025, avec un taux de croissance annuel composé (CAGR) de 5,2 % jusqu’en 2032. Considérez tout chiffre précis sur la taille du marché ou le CAGR, y compris ceux-ci, comme indicatif et non comme une référence faisant autorité.
Évolution du nombre de couches : IA/ML, réseaux 800G et HPC
La demande liée aux accélérateurs d’IA et aux réseaux 800G met sous tension les capacités de fabrication par lamination séquentielle dans l’ensemble du secteur. En mars 2026, le prix à l’importation du stratifié cuivré a atteint $20 728 per ton, soit une hausse de 74,5 % en un an, selon la compilation par TrendForce de publications professionnelles coréennes et taïwanaises et de données douanières. C’est la première fois depuis le début des relevés en 2000 que les importations dépassent $20,000/ton.
Pour toute personne qui prévoit un circuit imprimé de 16 à 24 couches en 2026, la conséquence pratique est simple : réservez plus tôt les capacités de fabrication auprès du fabricant, dès le début du cycle de conception, et non après le gel des fichiers de production. Les capacités en matériaux et en procédés nécessaires à cette gamme subissent des contraintes réelles et datées, et non un risque hypothétique à venir.
Il ne s’agit pas d’un rapport isolé. L’équipe de recherche de TrendForce indique elle-même que la dernière génération de GPU Rubin de NVIDIA « redessine la demande de substrats avancés et de matériaux pour circuits imprimés » et comporte nettement plus de couches que les générations précédentes. Des rapports professionnels distincts, citant les études de Prismark, confirment que les cartes mères pour l’IA sont passées à des conceptions hybrides de 20 à plus de 30 couches, auxquelles s’ajoutent des couches HDI, et que le segment HDI a bondi de 17,8 % en 2024, soit la plus forte croissance de toutes les catégories de circuits imprimés. Parallèlement, un cabinet d’analyse spécialisé dans les réseaux confirme que la transition vers le 800G/1.6T stimule le volet réseau de cette tendance, et prévoit que le marché de l’Ethernet pour la montée en charge de l’IA dépassera $100B d’ici 2030. Les fabricants adaptent déjà leurs procédés d’ingénierie à cette demande : un brevet déposé en 2026 sur le contre-perçage pour les cartes mères de serveurs et les interposeurs haute vitesse illustre concrètement l’évolution de la conception des vias, alors que le nombre de couches dépasse la gamme actuelle de 16 à 24.
💡 Conseil de pro
Il faut tenir compte d’une nuance : les besoins de pointe des accélérateurs d’IA dépassent déjà les circuits imprimés de 16 à 24 couches. Selon les informations publiées, l’architecture Blackwell GB300 de NVIDIA utilise des circuits de 28 à 34 couches, et la plateforme de prochaine génération Vera Rubin, attendue au H2 2026, devrait dépasser 40 couches. Le nombre moyen de couches des circuits imprimés pour serveurs d’IA devrait ainsi passer de 18 en 2023 à 32 en 2025, soit une hausse de 78 % en deux ans seulement. Relisez bien : la demande en IA tire actuellement les capacités de production des circuits de 16 à 24 couches vers le haut ; cette gamme ne constitue pas la limite de l’évolution du nombre de couches. Si votre plateforme est prévue après 2026, attendez-vous à ce que l’expression « grand nombre de couches » désigne plus de 24 couches.
Foire aux questions
Q : Quel est le coût d’un circuit imprimé de 16 à 24 couches ?
Voir la réponse
Le prix varie considérablement selon la structure des vias, la qualité des matériaux et la quantité commandée, et pas seulement selon le nombre de couches. Selon la liste de prix d’un fabricant pour les prototypes (1-10 pièces), les circuits de 24 couches coûtent de $800 à $2,500, tandis que les circuits fabriqués en série avec du FR4 standard coûtent $150-400 pièce. L’ajout de matériaux hautes performances à faibles pertes augmente le prix de 40-60 %. Selon les estimations génériques exprimées en pourcentage, chaque couche supplémentaire augmente le prix d’environ 10-20 % par rapport à une base de 2 couches ; l’ajout de vias borgnes ou enterrées peut entraîner une hausse supplémentaire de 30-50 %. Comme toujours, ces chiffres sont indicatifs : demandez un devis adapté à votre projet à votre fabricant.
Q : Quel est le diamètre minimal de perçage pour un circuit imprimé de 24 couches ?
Voir la réponse
Le diamètre minimal des trous traversants percés mécaniquement commence généralement à 0,15mm (environ 6 mils), avec un rapport de forme souvent limité entre 10:1 et 12:1 selon l’équipement utilisé par le fabricant. Les microvias percées au laser sont plus petites : la norme IPC-2226A les définit comme ayant un diamètre inférieur à 0,15mm et un rapport de forme maximal d’environ 1:1 (souvent 0.8:1 en pratique, par exemple une pastille de 4-mil avec un perçage de 5-mil). Le minimum réalisable dans votre cas dépend des capacités de votre fabricant.
Q : Peut-on utiliser ensemble des vias borgnes et enterrées dans un circuit de 16 à 24 couches ?
Voir la réponse
Oui, en particulier pour ce nombre de couches avec des vias complexes. Cependant, chaque nouveau type de via nécessite une étape de pressage qui augmente à la fois les coûts et le nombre de fabricants capables de le réaliser. Une note d’application de Xilinx portant sur un circuit PCIe de 16 couches avec plusieurs types de vias borgnes et enterrées indiquait que chaque type de via supplémentaire augmentait le coût de lamination d’environ 30 %. Planifiez la structure de vos vias suffisamment tôt avec votre fabricant et communiquez dès le départ toutes les exigences concernant les vias borgnes, enterrées et dans les pastilles.
Q : Quelle est l’épaisseur d’un circuit imprimé de 24 couches ?
Voir la réponse
Un empilement de référence publié pour un circuit de 24 couches comportait 10 couches de signal et une épaisseur totale d’environ 160 mils. Toutefois, l’épaisseur totale peut varier considérablement selon l’épaisseur du cuivre, le choix du diélectrique et la structure des vias. Vérifiez toujours les valeurs correspondant à votre empilement.
Q : Un circuit de 16 à 24 couches est-il forcément HDI ?
Voir la réponse
Non : le nombre de couches et le choix d’une construction HDI sont deux décisions de conception indépendantes, même si elles se recoupent souvent dans cette gamme. Un empilement classique à vias traversantes peut comporter jusqu’à 24 couches sans aucune caractéristique HDI. À l’inverse, une conception HDI hybride utilise des microvias de diamètre inférieur ou égal à 0,15mm, conformément à IPC-2226A, pour augmenter la densité de routage et atteindre des débits de signal bien supérieurs à ceux d’une construction classique à vias, généralement limités à environ 10Gbps contre 56-112 Gbps pour les solutions HDI avancées. La nécessité d’utiliser la technologie HDI pour votre conception de 16 à 24 couches dépend de la densité de broches de vos BGA et des débits visés, et non du seul nombre de couches. Consultez aussi notre comparatif entre circuits imprimés HDI et multicouches.
Q : Combien de temps faut-il pour fabriquer un circuit imprimé de 16 à 24 couches ?
Voir la réponse
La chaîne d’approvisionnement a beaucoup changé depuis 2024. Auparavant, le délai habituel pour un circuit imprimé multicouche avancé était de 4-6 semaines. Mais avec la hausse de la demande en matériel d’IA avancé en 2025 et 2026, les délais des circuits à grand nombre de couches atteignent désormais 12-20 semaines, en raison de la concurrence pour l’accès à des ressources limitées en matériaux et en capacités de fabrication. Vérifiez les délais actuels directement auprès de votre fabricant.
Avez-vous besoin d’une solution complète, de bout en bout, pour concevoir et fabriquer un circuit de 16 à 24 couches ?
Découvrez les capacités de PCBark pour les circuits imprimés de 16 à 24 couches →Pourquoi nous publions cet article
PCBark se spécialise dans la fabrication et la validation de bout en bout de circuits de 16 à 24 couches pour les secteurs des télécommunications, des fonds de panier de serveurs et de l’aérospatiale, grâce à son offre EMS intégrée. Cet article présente les principales questions sur l’empilement des couches, la lamination et les essais que nous posons à tous les clients qui demandent un devis pour une impédance contrôlée. Mis à jour en juillet 2026. Relu par PCBark Technical Team.
Références et sources
- NASA-STD-8739.1B, norme d’exécution pour l’application de polymères sur les assemblages électroniques — NASA
- NASA-STD-8739.3, connexions électriques soudées — NASA
- Étude sur la fiabilité de la lamination des circuits flexibles menée par le NASA Glenn Research Center et le JPL — NASA
- Rapport de NASA sur l’ingénierie de la fiabilité des microvias — NASA
- Étude de cas sur l’optimisation de l’empilement d’un circuit imprimé de 24 couches (2025) — Missouri University of Science and Technology, Scholars’ Mine
- Analyse des causes profondes d’une défaillance CAF sur un circuit imprimé due aux microfissures de dépanelisation — Applied Sciences (MDPI), Chang Gung University
- IPC-4101E, spécification des matériaux de base pour circuits imprimés rigides et multicouches — IPC / Global Electronics Association
- Ressource technique sur la conception des microvias et des circuits HDI (E18&S25-1) — IPC / Global Electronics Association
- IPC-6012F, spécification de qualification et de performance des circuits imprimés rigides, publication officielle — IPC / Global Electronics Association
- Mise en garde d’IPC : fiabilité des microvias des circuits imprimés — IPC / Global Electronics Association
- US12557217B2, circuits imprimés contre-percés à espacement nul — Nokia Solutions and Networks Oy (Google Patents)
- US20250374420A1, substrat laminé et procédé de fabrication d’un substrat laminé — FICT Ltd (Google Patents)
- Maîtriser les interférences électromagnétiques rayonnées grâce à l’empilement des couches d’un circuit imprimé — Rick Hartley, EE Times
- Causes profondes de la délamination des circuits imprimés — Bob Willis, Printed Circuit Design & Fab
- La demande liée à l’IA resserre l’approvisionnement en stratifié cuivré et stimule les commandes anticipées et la hausse des prix — TrendForce
- Dans les coulisses de l’essor du matériel d’IA : serveurs, substrats et boîtiers avancés — I-Connect007
- À l’ère de l’IA, l’Ethernet s’apprête à connaître un essor — 650 Group
Articles connexes
- Guide de conception des circuits imprimés de 8 à 12 couches : lamination séquentielle et structure des vias au niveau inférieur
- Guide des circuits imprimés de 6 couches : les principes fondamentaux de l’empilement avant de passer à une conception plus complexe
- Guide des circuits imprimés de 4 couches : l’empilement de référence sur lequel repose toute conception comportant davantage de couches
- Guide de conception de circuits imprimés pour l’aérospatiale : exigences de qualification des circuits d’avionique
- Guide des circuits imprimés multicouches : comparaison des options de 4 à 42 couches
- Circuits imprimés HDI et multicouches : quand la technologie des microvias est-elle pertinente ?