Contactez PCBark

[ SYS-01 ] ASSEMBLAGE BGA · SMT · DFM
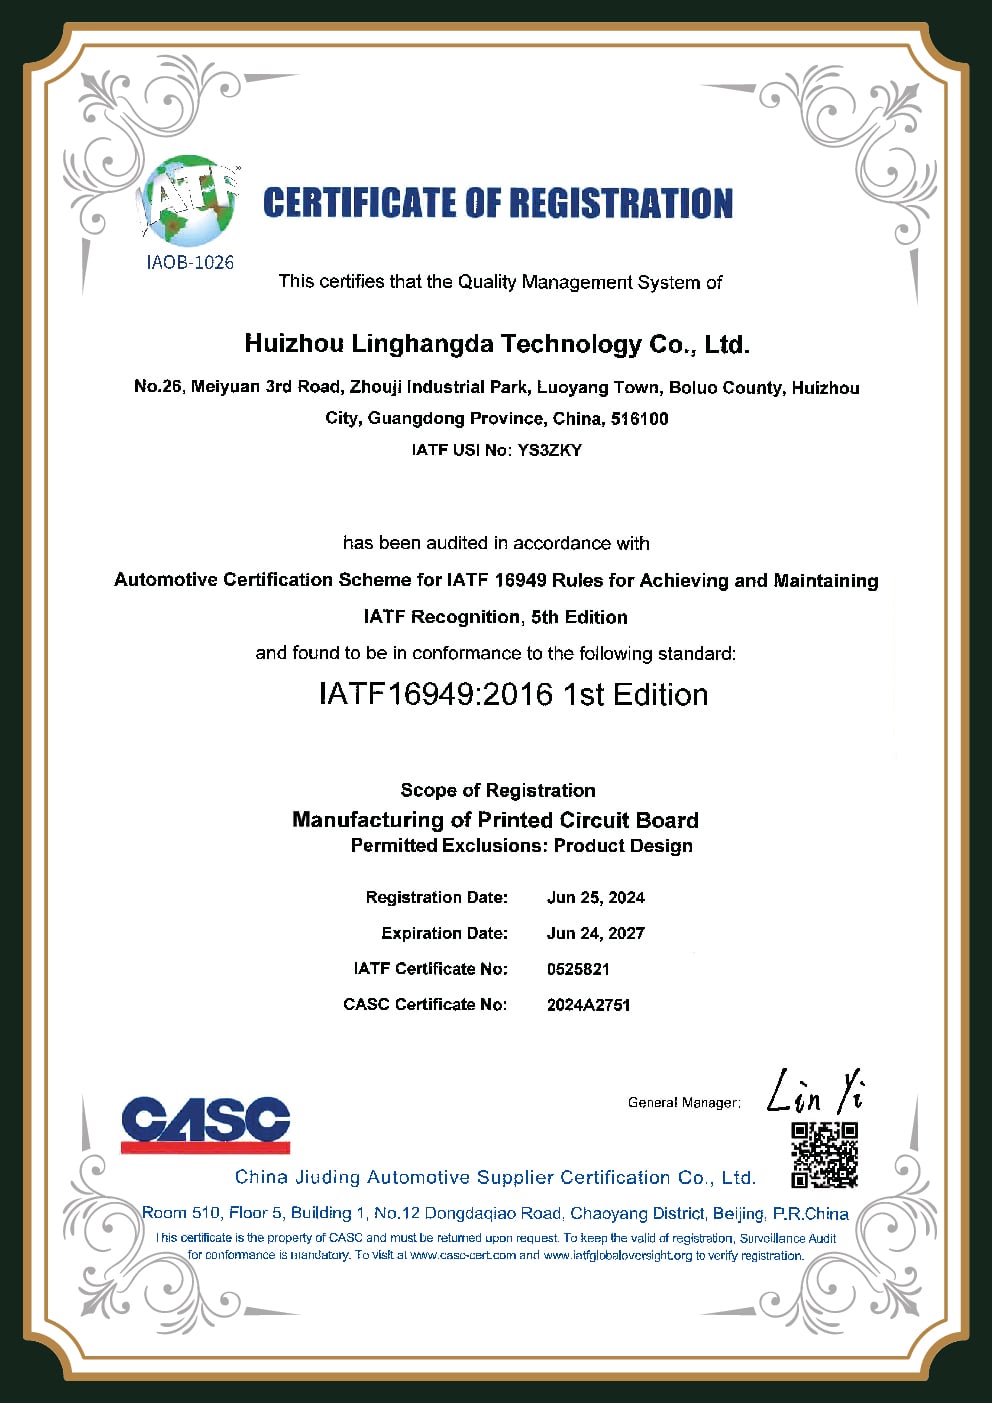
- CERTIFIÉ IATF 16949
- ISO 9001
- ISO 14001
- CE
- RoHS
- UL
Service d’assemblage BGA
Placement à pas fin avec double contrôle aux rayons X — du prototype à la production
- 0,3 mmPas minimal
- ±0,025 mmPrécision
- 100 %Rayons X
- 9MComposants placés/jour
- 24 hPrototype
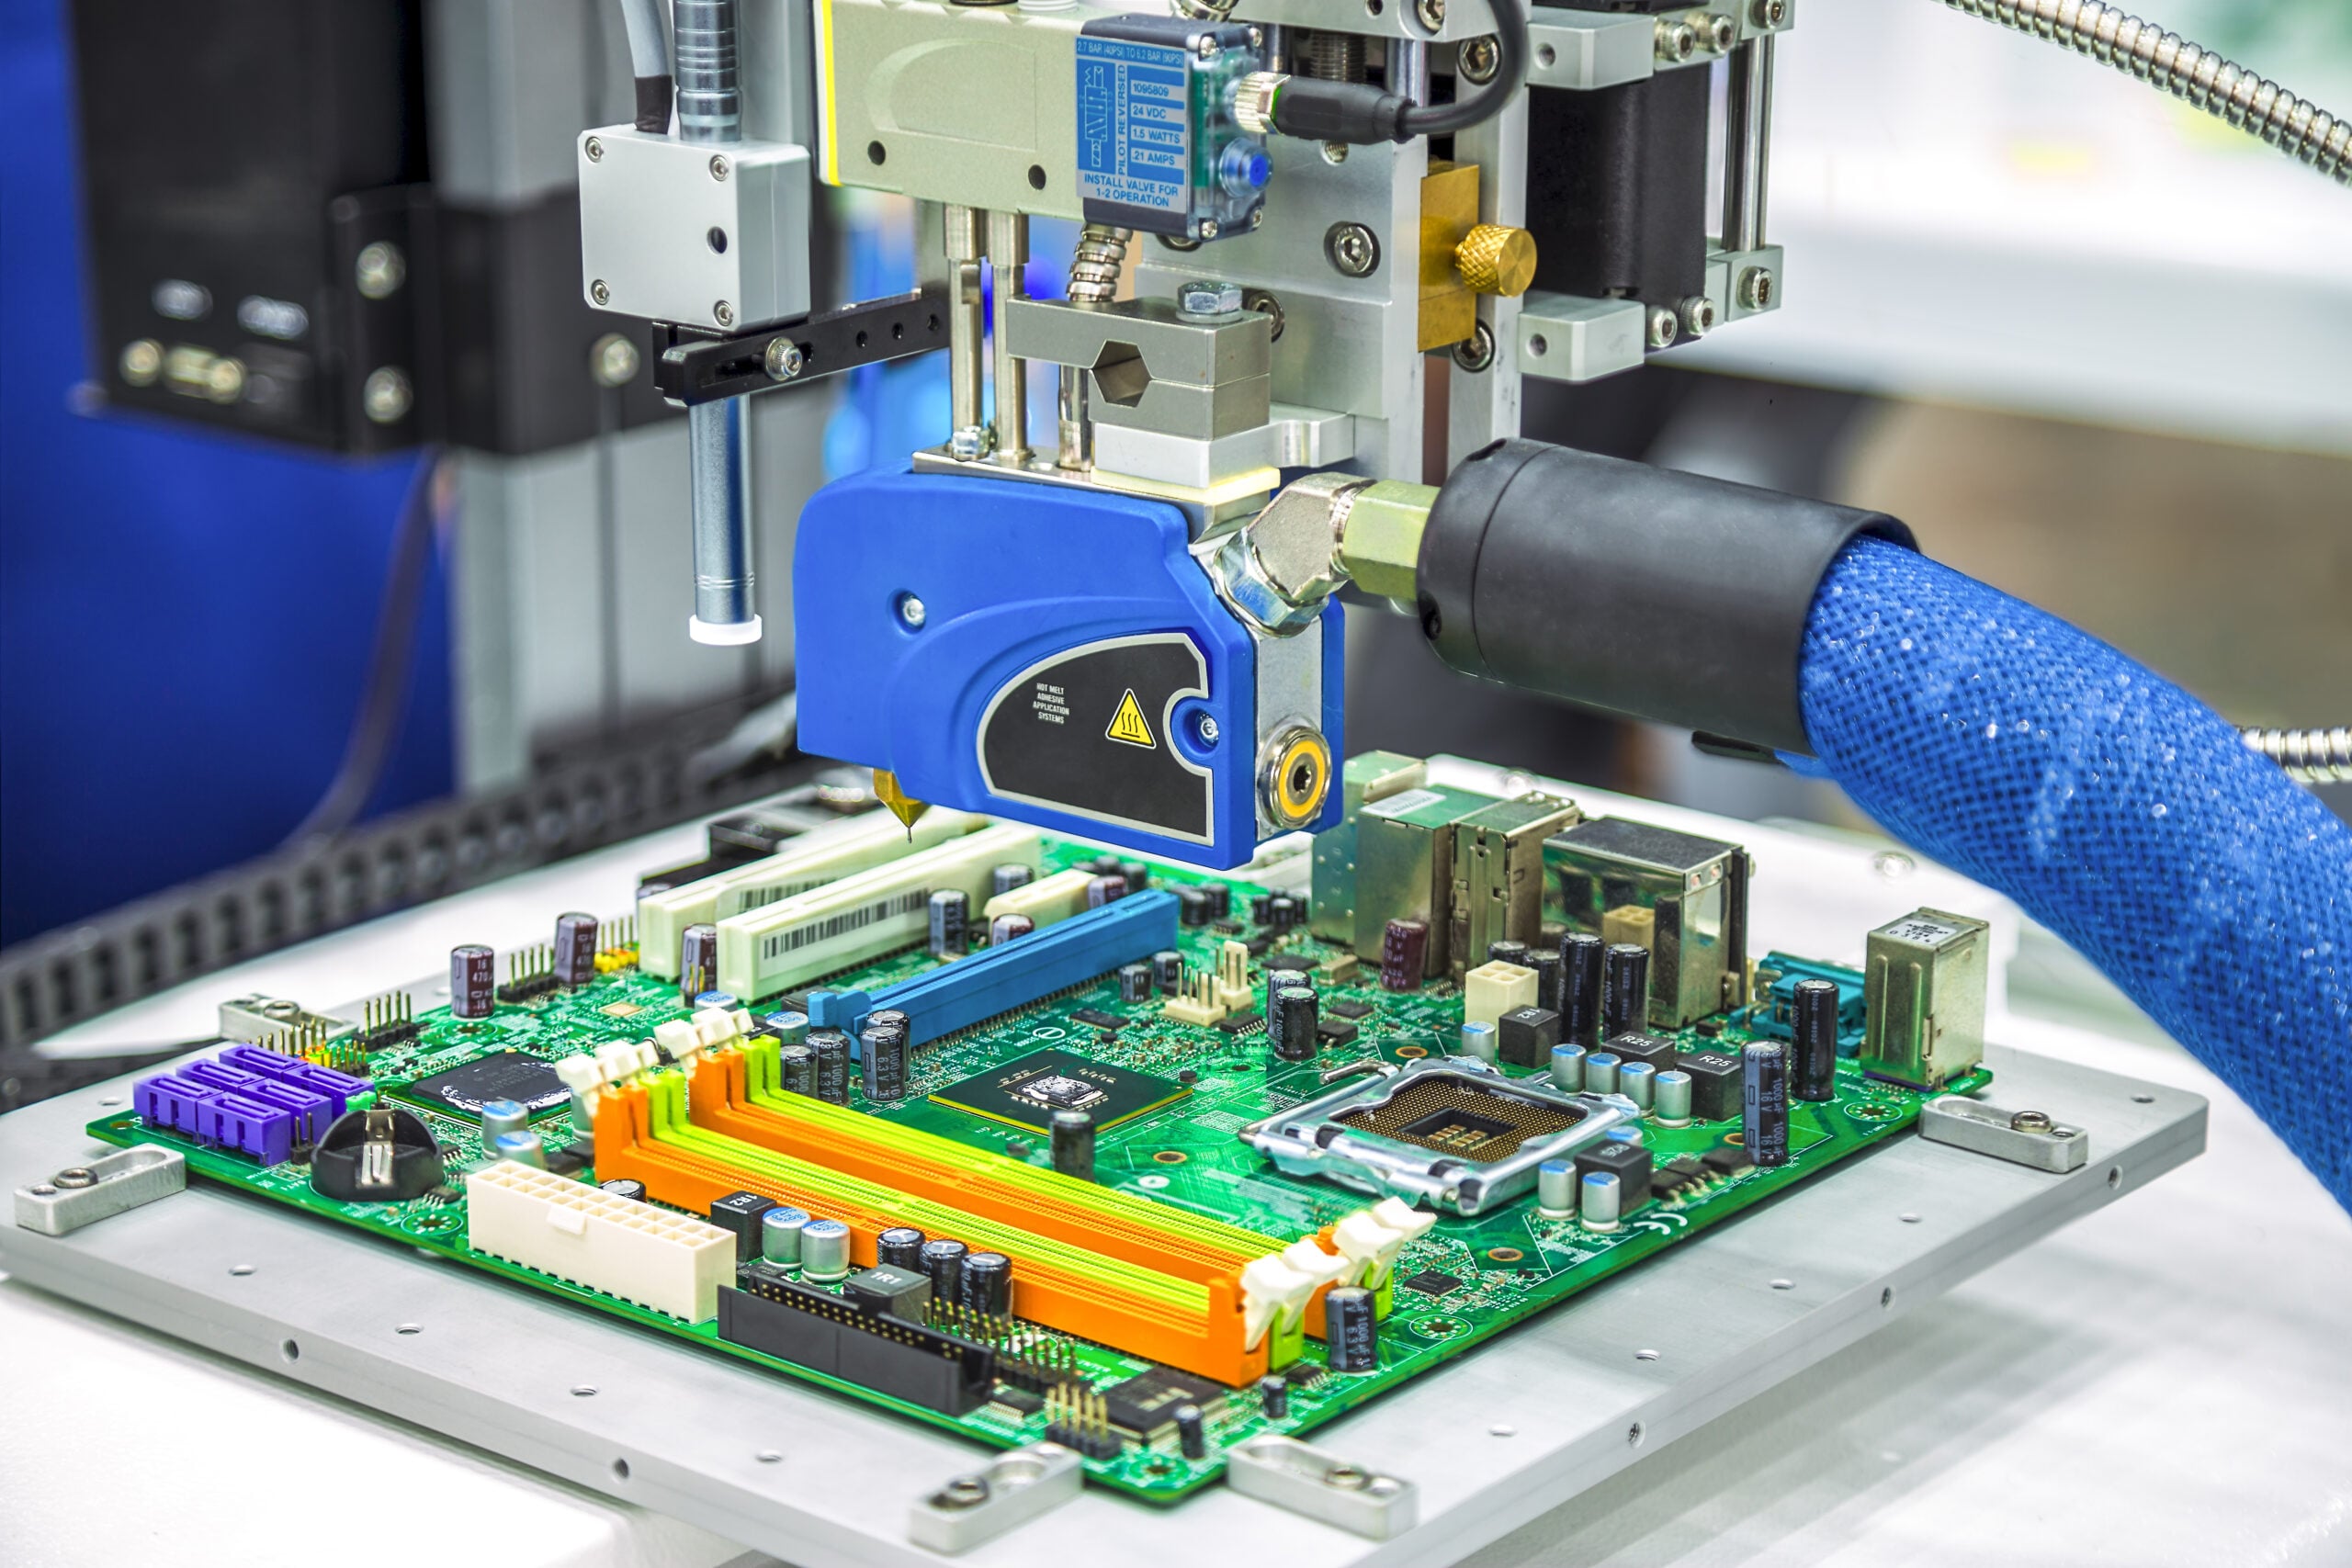 LINE-01 · PLACEMENT SMT
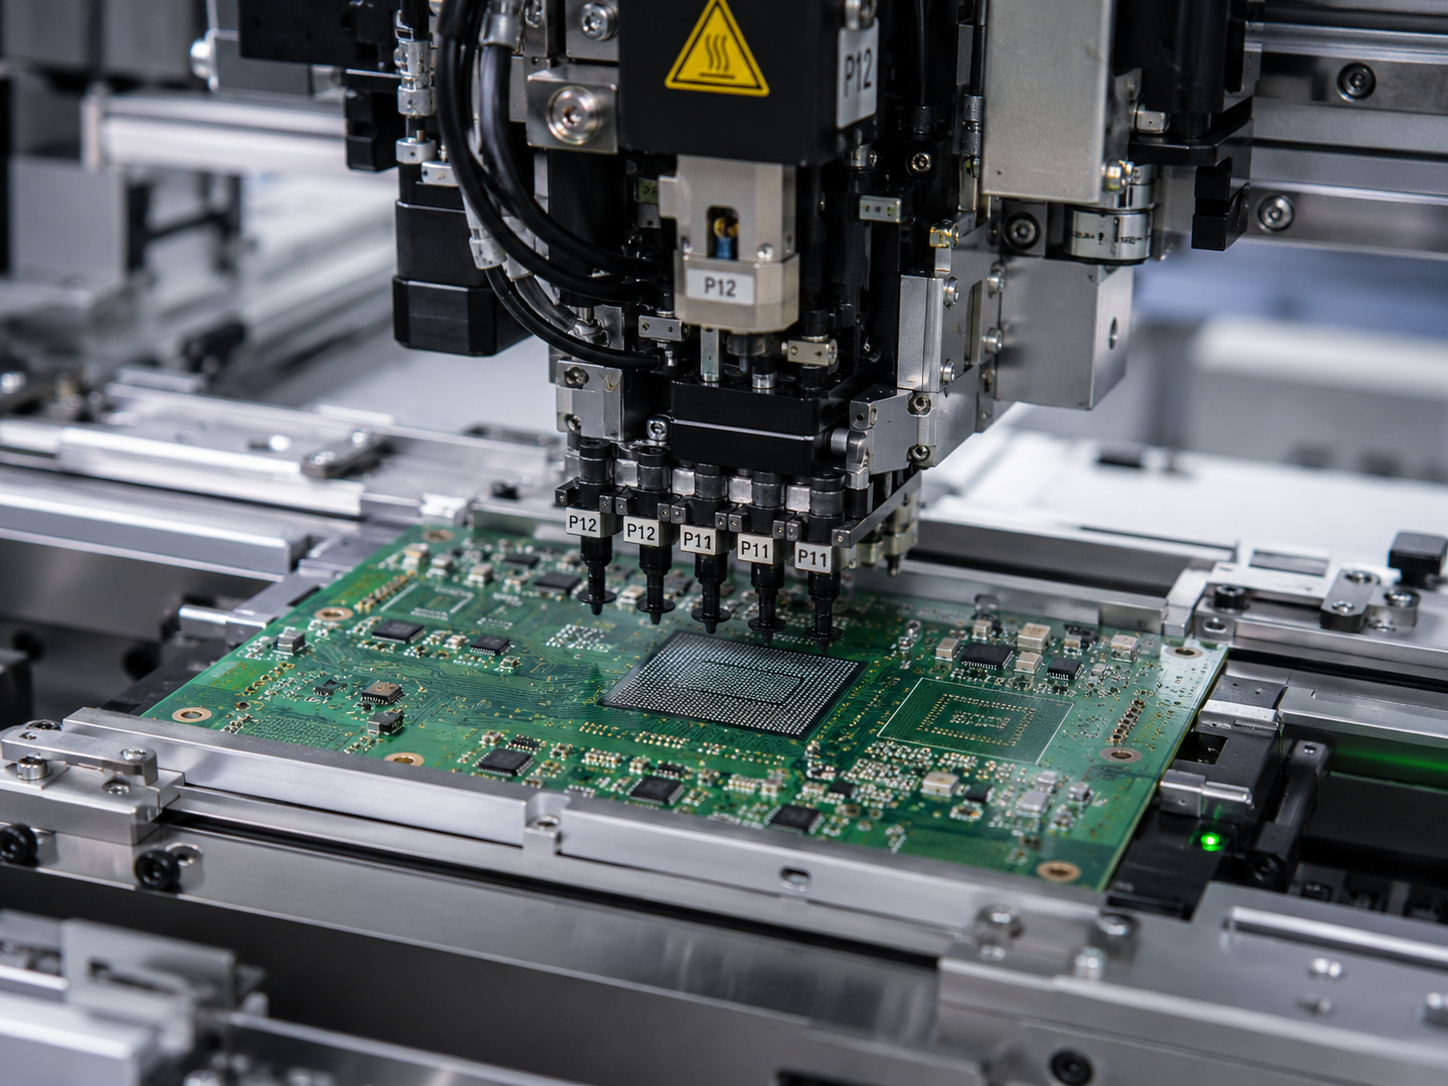 QC-02 · DOUBLE CONTRÔLE AUX RAYONS X
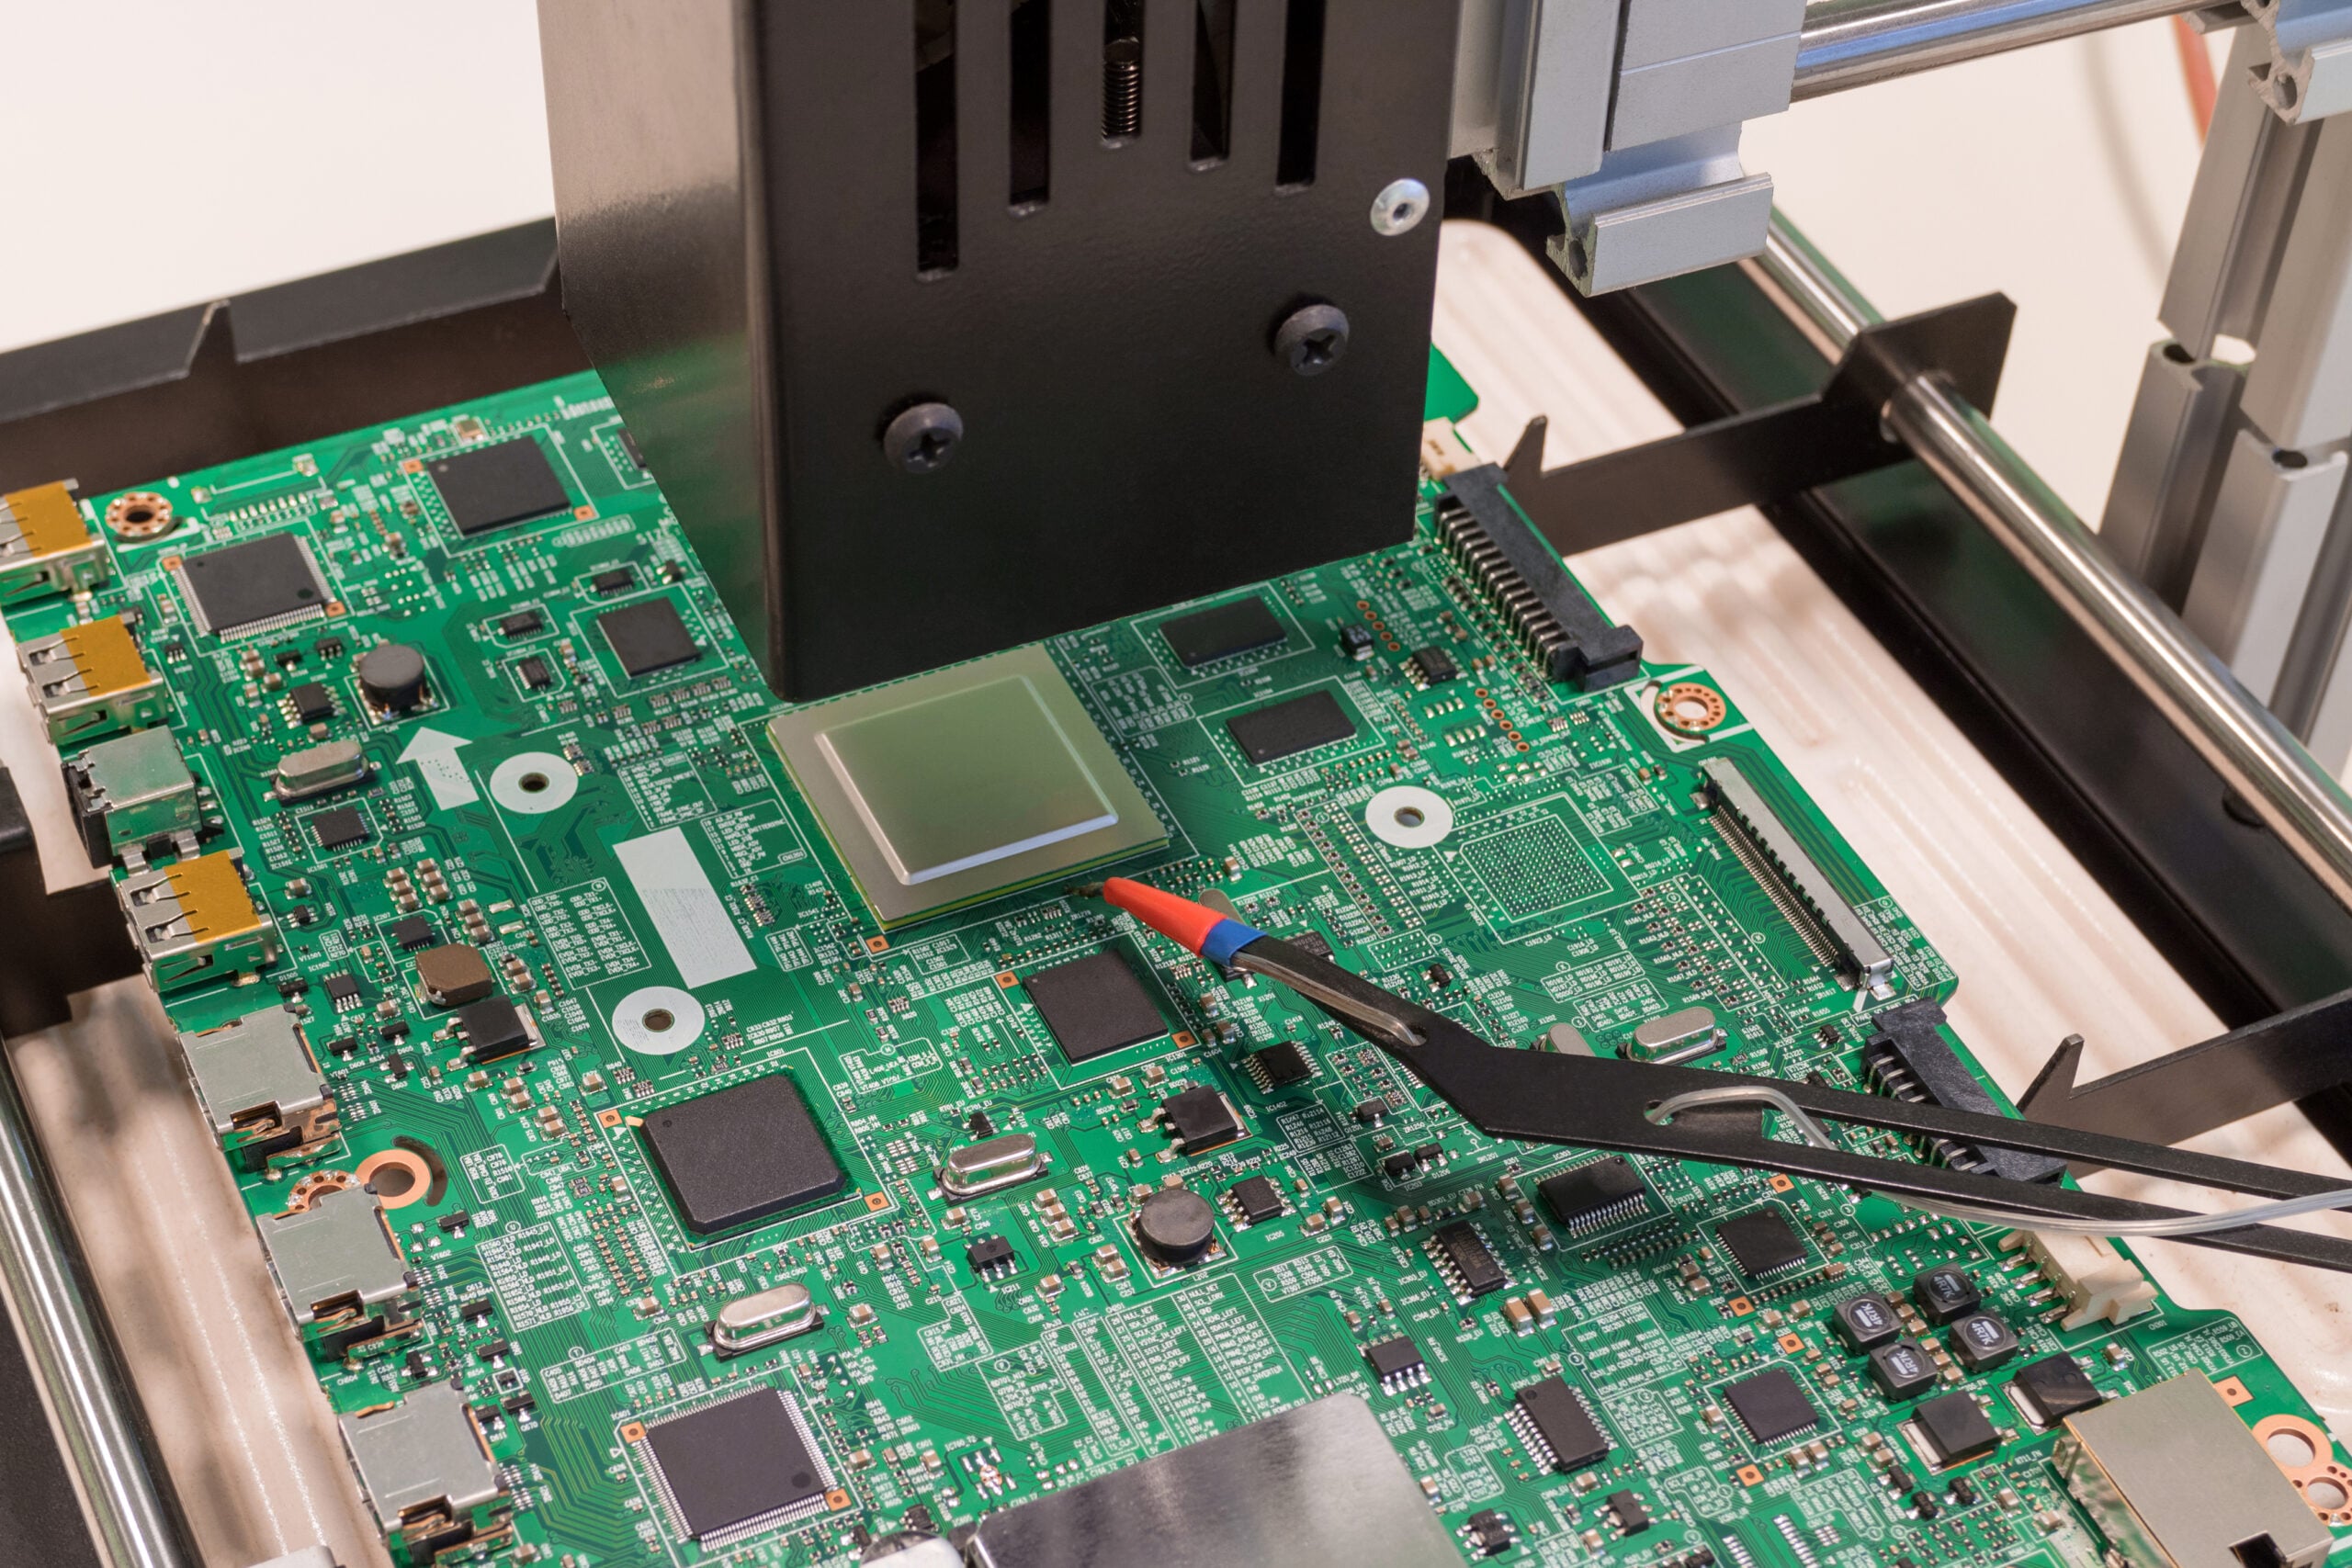 SYS-03 · PRODUCTION
±0,025 mmPrécision du placement des composants
D-019 000 000Composants placés / jour
D-028Lignes SMT
D-030,3 mmPas BGA minimal
D-04100 %Contrôle aux rayons X
D-051–15Jours ouvrés
[SYS-01] Assemblage de cartes électroniques
Qu’est-ce que l’assemblage BGA ?
L’assemblage BGA consiste à souder des boîtiers à matrice de billes sur un circuit imprimé (PCB). Chaque composant BGA comporte, sous sa face inférieure, une matrice de billes de soudure plutôt que des connexions apparentes sur les côtés. Ces joints étant cachés sous le boîtier, l’assemblage BGA exige une maîtrise précise du profil thermique et un contrôle obligatoire aux rayons X : le contrôle optique classique ne permet pas de voir les joints de soudure.
Le service d’assemblage de cartes électroniques de PCBark couvre toute la chaîne BGA : analyse DFM, dépôt de pâte à braser, placement des composants avec la Yamaha YSM20R, brasage par refusion contrôlée, AOI, double contrôle aux rayons X à 100 % et reprise BGA en interne sur station Metcal ZM-R5830. Chaque commande est expédiée avec des données de contrôle traçables.
Un assemblage BGA professionnel est indispensable à la qualité : ce n’est pas une simple préférence de coût. Un taux de défaillance des circuits imprimés supérieur à 90 % dû à des défauts BGA cachés est le coût direct d’un processus d’assemblage insuffisamment maîtrisé. La question n’est pas de savoir s’il faut recourir à un assemblage BGA professionnel, mais de choisir une usine dont les contrôles garantissent la fiabilité de chaque joint.
Lancer votre analyse DFM pour l’assemblage BGA
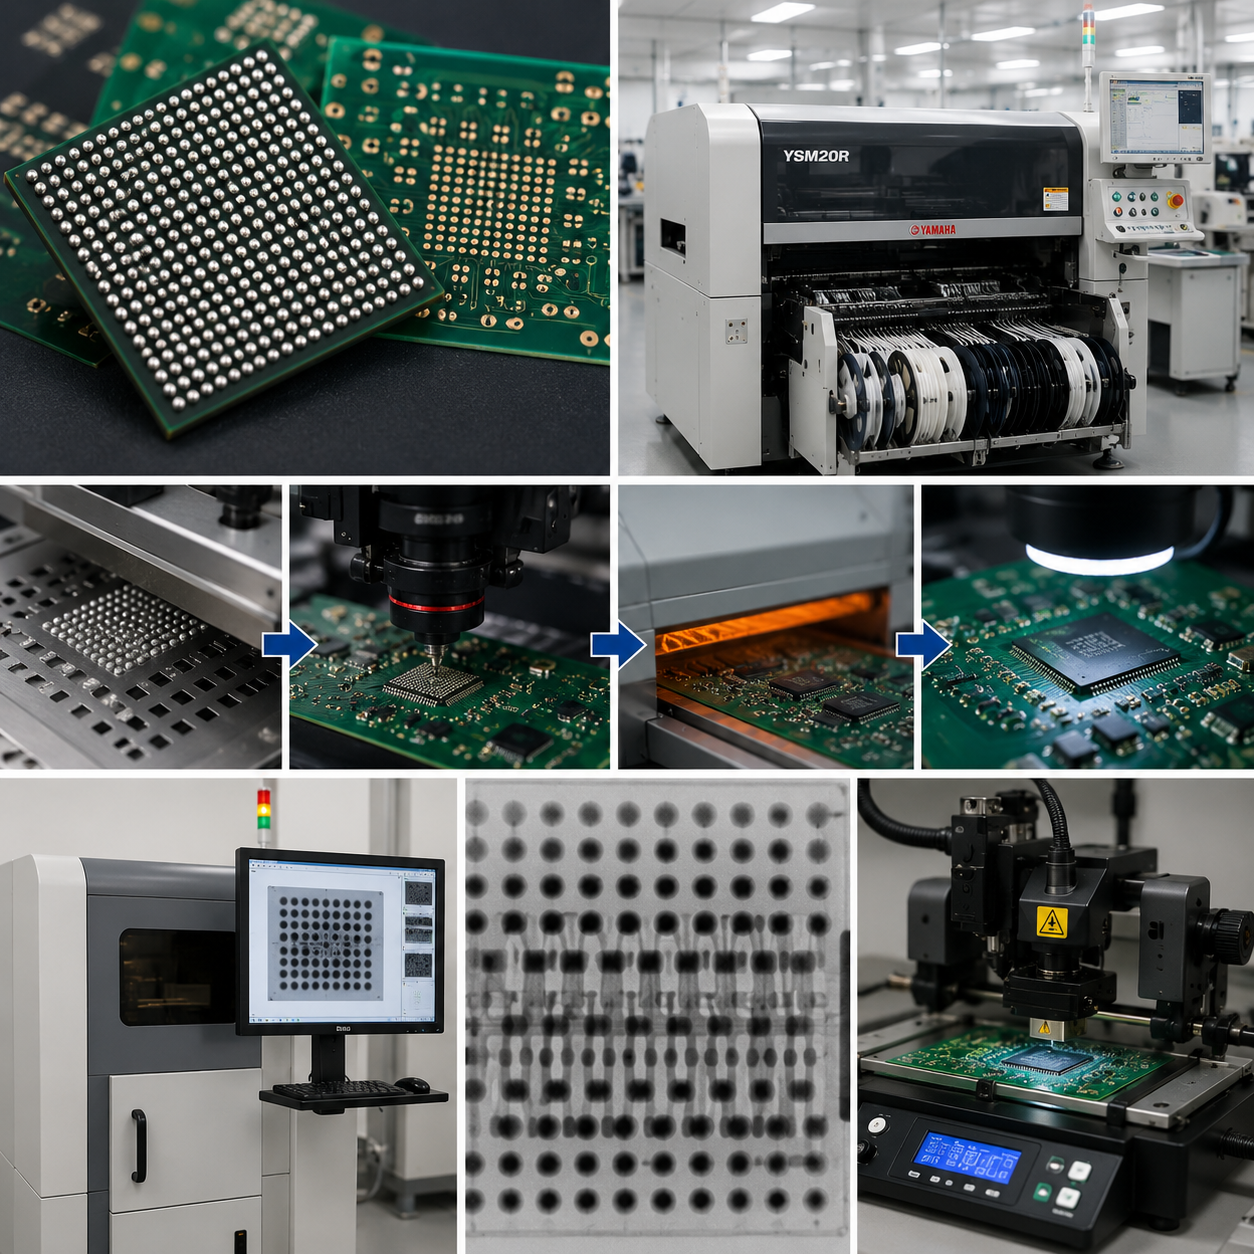 RAYONS X · AOI
100 %Double contrôle aux rayons X
08Étapes du processus
L’assemblage BGA chez PCBark comprend
- 01Analyse DFM
- 02Dépôt de pâte à braser
- 03Placement des composants avec la Yamaha YSM20R
- 04Brasage par refusion
- 05AOI
- 06Double contrôle aux rayons X
- 07Reprise (si nécessaire)
- 08Test final
9 types de boîtiers BGA pris en charge
PCBark prend en charge les principales familles de boîtiers BGA, notamment les WLCSP à pas fin, jusqu’à un pas minimal de 0,35 mm. Pour chaque fabrication, le type de boîtier, le nombre de billes, le pas et le substrat déterminent le profil thermique, les exigences relatives aux vides et la méthode de fabrication.
Demander une évaluation de votre assemblage BGA
DONNÉES DE BREVET
US11916003B2 — Amélioration du rendement des BGA à billes de tailles différentes (2024)
MATRICE DES CAPACITÉS / PAS MINIMAL
0,35 mm WLCSP
CAPACITÉS DE FABRICATION
- FAMILLES9 types de boîtiers BGA
- NOMBRE MAXIMAL DE BILLES1 000+ (FCBGA)
- FORMATSWLCSP · FCBGA · PoP · LGA
[SPEC-02] Matrice des boîtiers
Les assemblages BGA de formats avancés, tels que les CSP à puce retournée, les systèmes en boîtier (SiP) ou les puces intégrées, peuvent nécessiter la mise au point d’un processus propre au projet. Contactez notre équipe d’ingénierie pour une évaluation.
Capacités d’assemblage BGA
Caractéristiques des équipements et chiffres réels de production, sans estimation. La fabrication accélérée de prototypes peut démarrer sous 24 heures, puis monter en volume sur les mêmes lignes jusqu’à la production en série.
Référence en fiabilité : programme Electronic Parts & Packaging de la NASA (NEPP) — recherches sur la fiabilité des BGA lors des cycles thermiques.
±0,025 mm
Précision du placement des composants
(Yamaha YSM20R, 3σ)
(Yamaha YSM20R, 3σ)
0,3 mm
Pas BGA minimal
(WLCSP : 0,35 mm)
(WLCSP : 0,35 mm)
Double contrôle aux rayons X
Contrôle de 100 % des BGA
MK-2001 + XC-3001
MK-2001 + XC-3001
24 h
Délai de réalisation des prototypes
(1–10 pièces en accéléré)
(1–10 pièces en accéléré)
Processus d’assemblage BGA — de l’analyse DFM au test final
Le processus d’assemblage BGA de PCBark comporte huit étapes interdépendantes. Chaque étape doit être validée avant le début de la suivante.
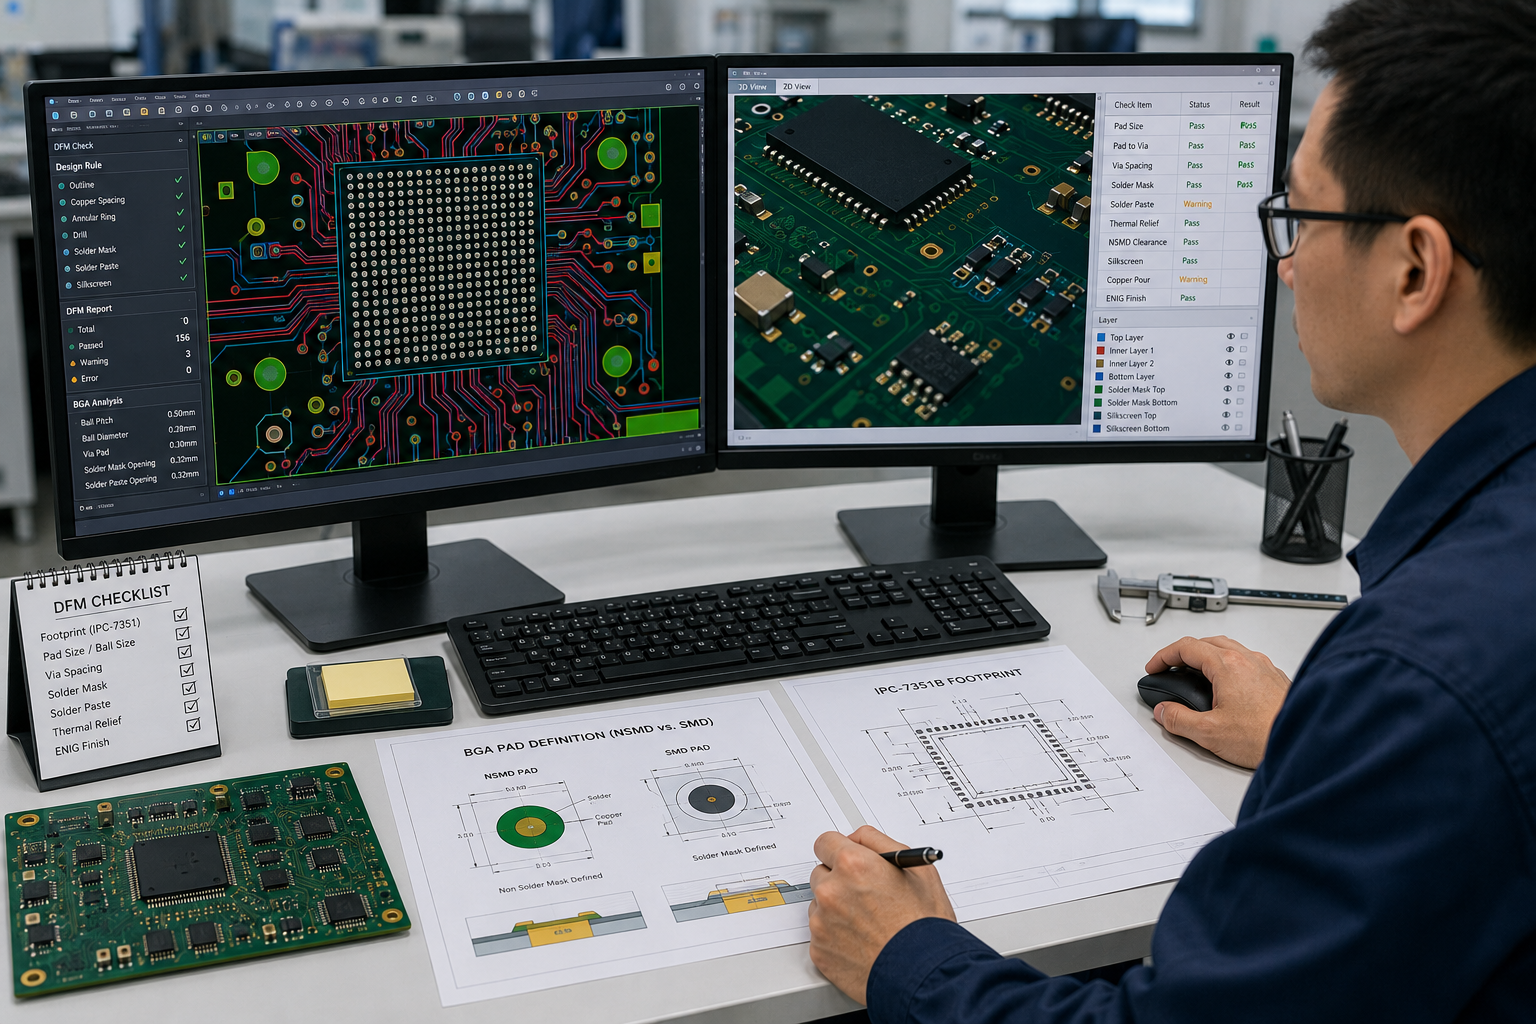
STAGE-01
1. Analyse DFM
Les ingénieurs vérifient la conception de toutes les pastilles par rapport aux empreintes IPC-7351, en examinant les définitions des pastilles NSMD et SMD ainsi que l’adéquation de la finition de surface ENIG. Les écarts entre les dimensions des pastilles et des billes, l’espacement des vias d’interconnexion ou les incompatibilités avec les plans de cuivre à gestion thermique sont signalés avant le début de la fabrication de circuits imprimés.
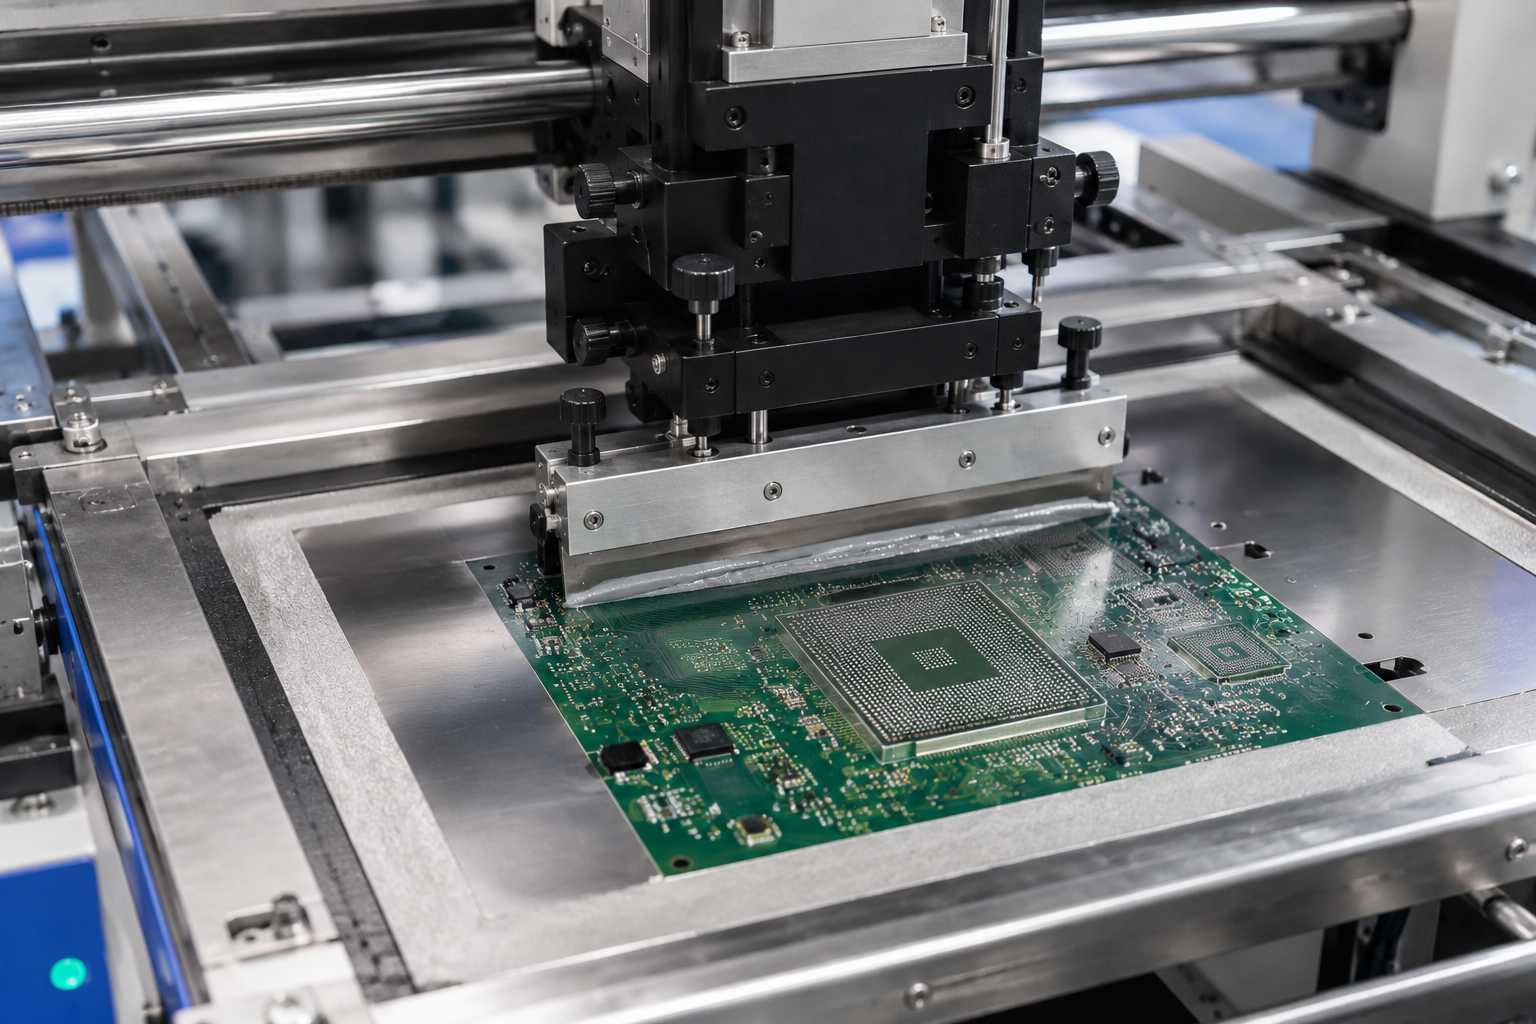
STAGE-02
2. Dépôt de pâte à braser
Des pochoirs en acier inoxydable découpés au laser déposent la pâte à braser sur les pastilles BGA avec une maîtrise du volume de ±10 %. Un volume précis de pâte évite les ponts de soudure et les défauts de type « bille sur soudure » avant le placement de tout composant électronique.
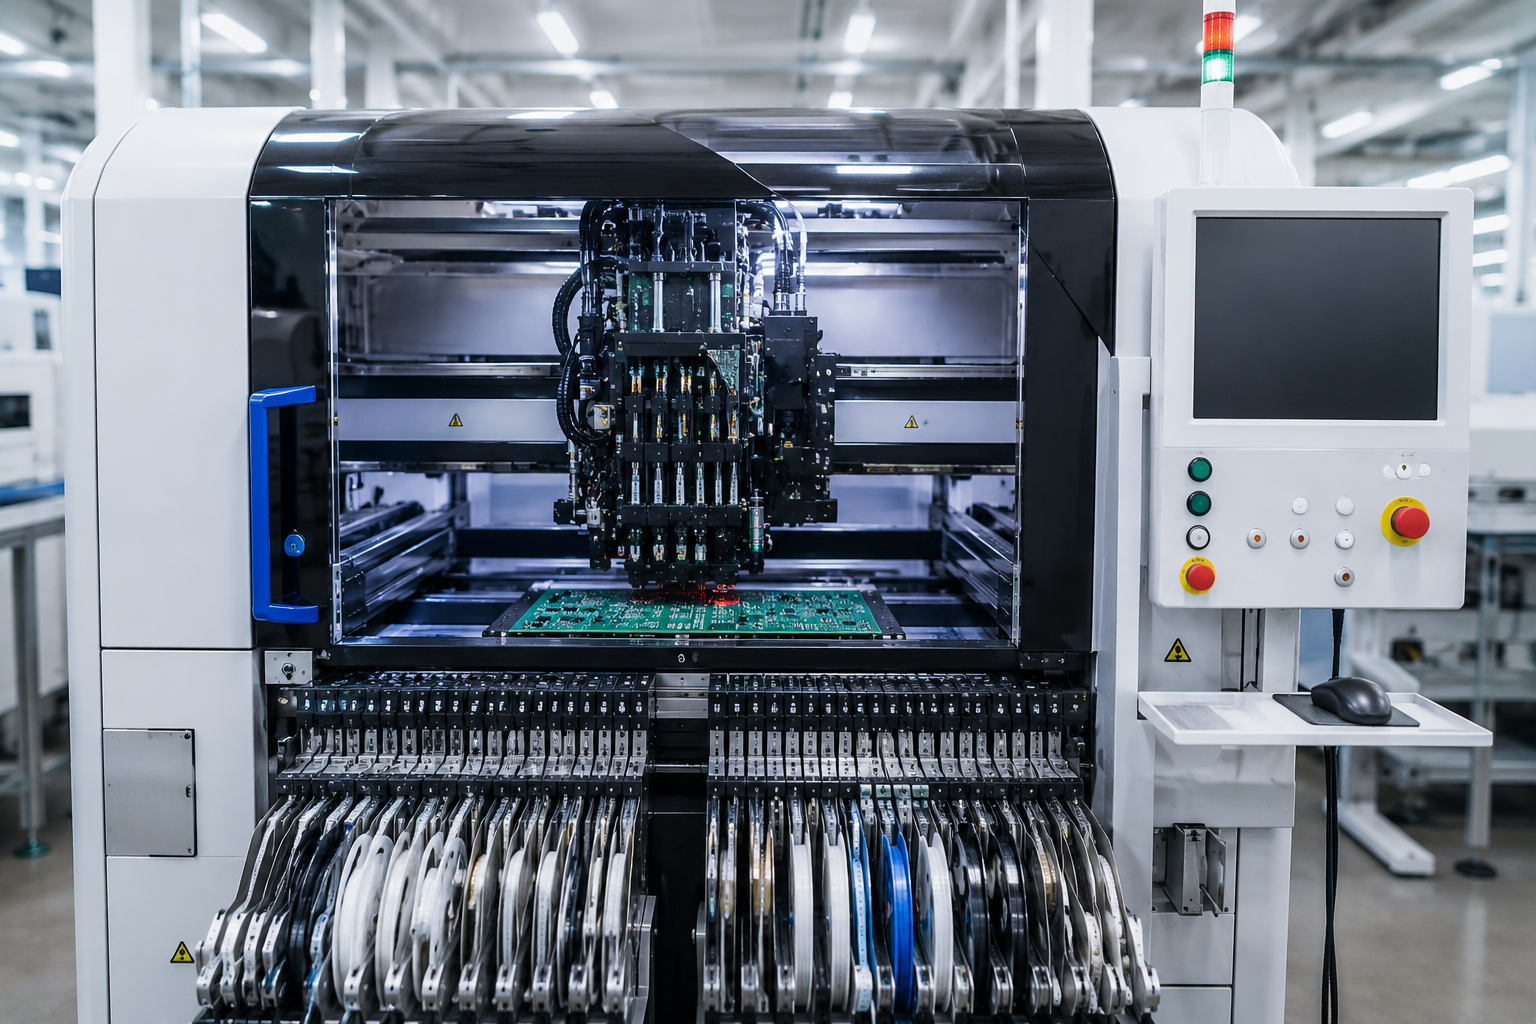
STAGE-03
3. Placement des composants (Yamaha YSM20R)
La YSM20R place chaque composant BGA avec une précision de ±0,025 mm. L’alignement guidé par vision compense en temps réel le gauchissement du circuit imprimé, un point essentiel pour les boîtiers WLCSP et FCBGA à pas fin.
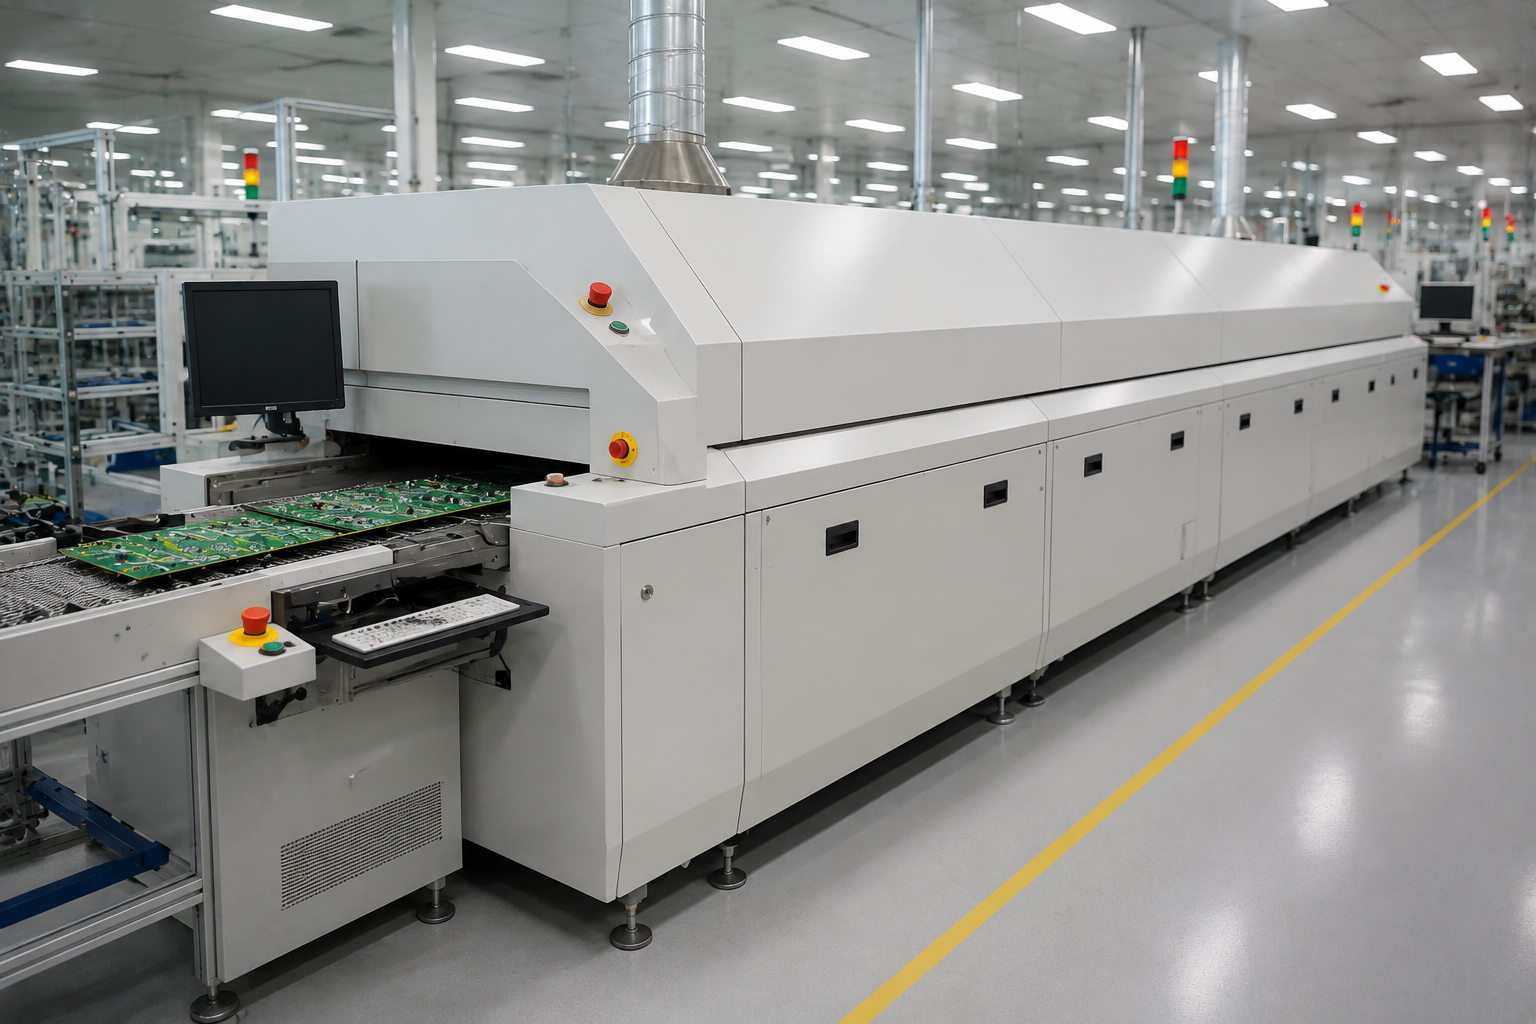
STAGE-04
4. Brasage par refusion
Un four de refusion Wuxi JTE-1200D à 10 zones applique un profil thermique contrôlé : montée de 1–3 °C/s, palier à 150–180 °C, pic à 235–245 °C (SAC305), puis refroidissement contrôlé. Les boîtiers CBGA et PBGA nécessitent chacun des paramètres de profil distincts.
STAGE-05
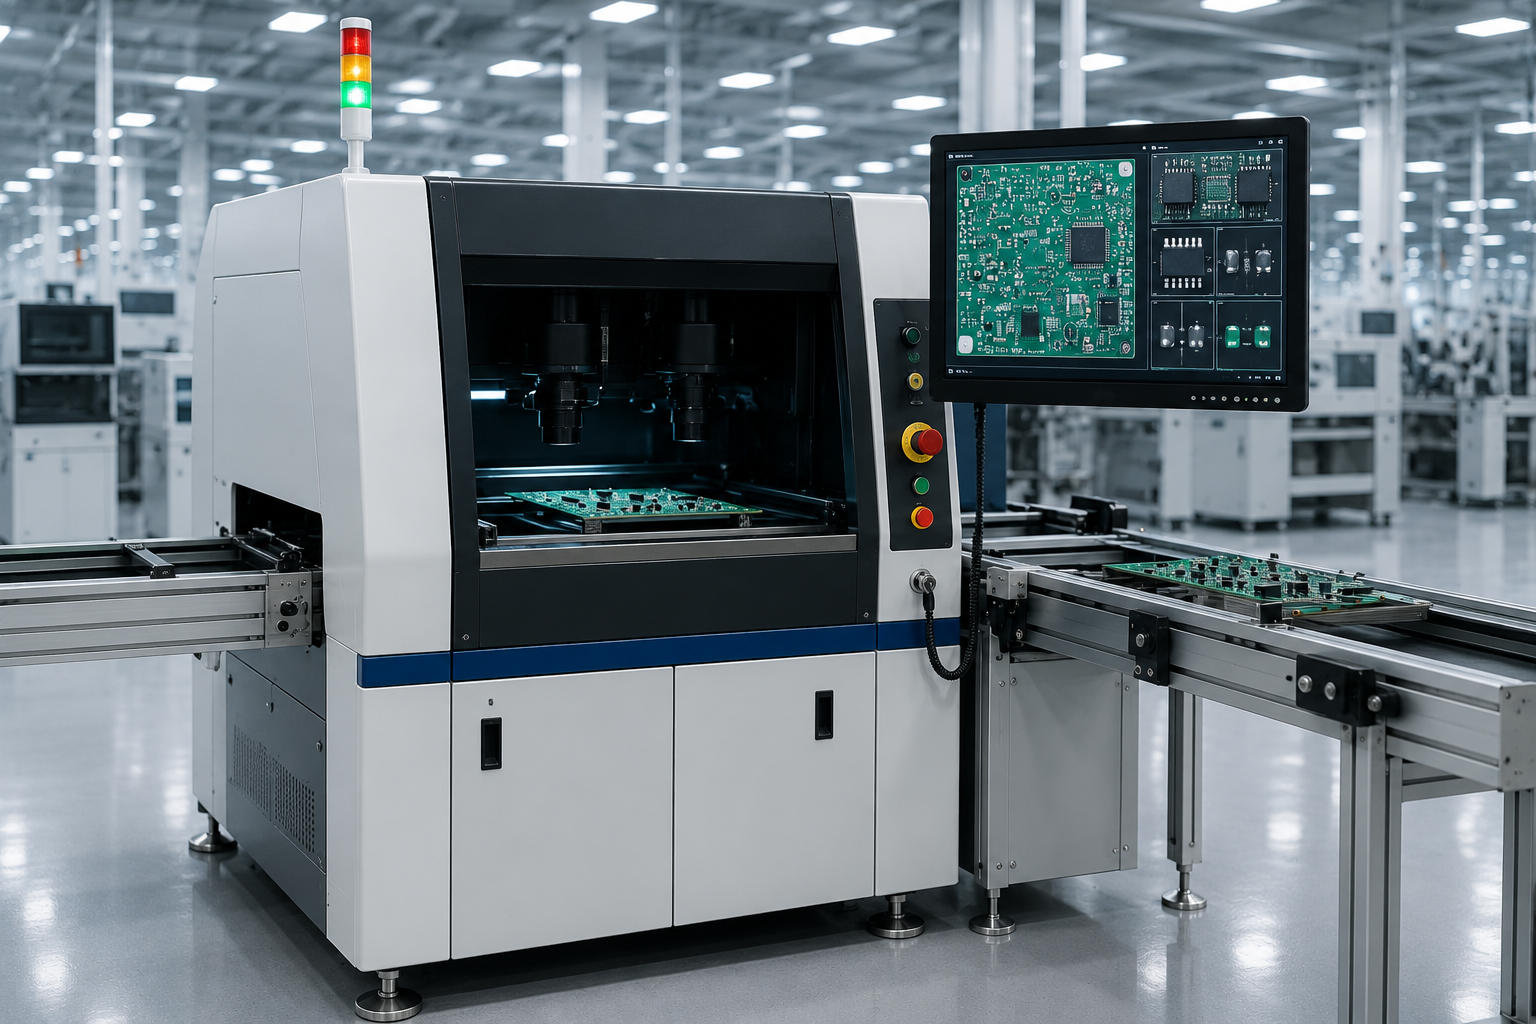
5. AOI (contrôle optique automatisé)
Le système AOI à double voie Jiaguang VCTA-D820 contrôle l’état de surface : placement, orientation et qualité des soudures visibles. Attention : l’AOI ne peut pas contrôler les joints de soudure BGA cachés sous le boîtier ; seul le contrôle aux rayons X le permet.
STAGE-06
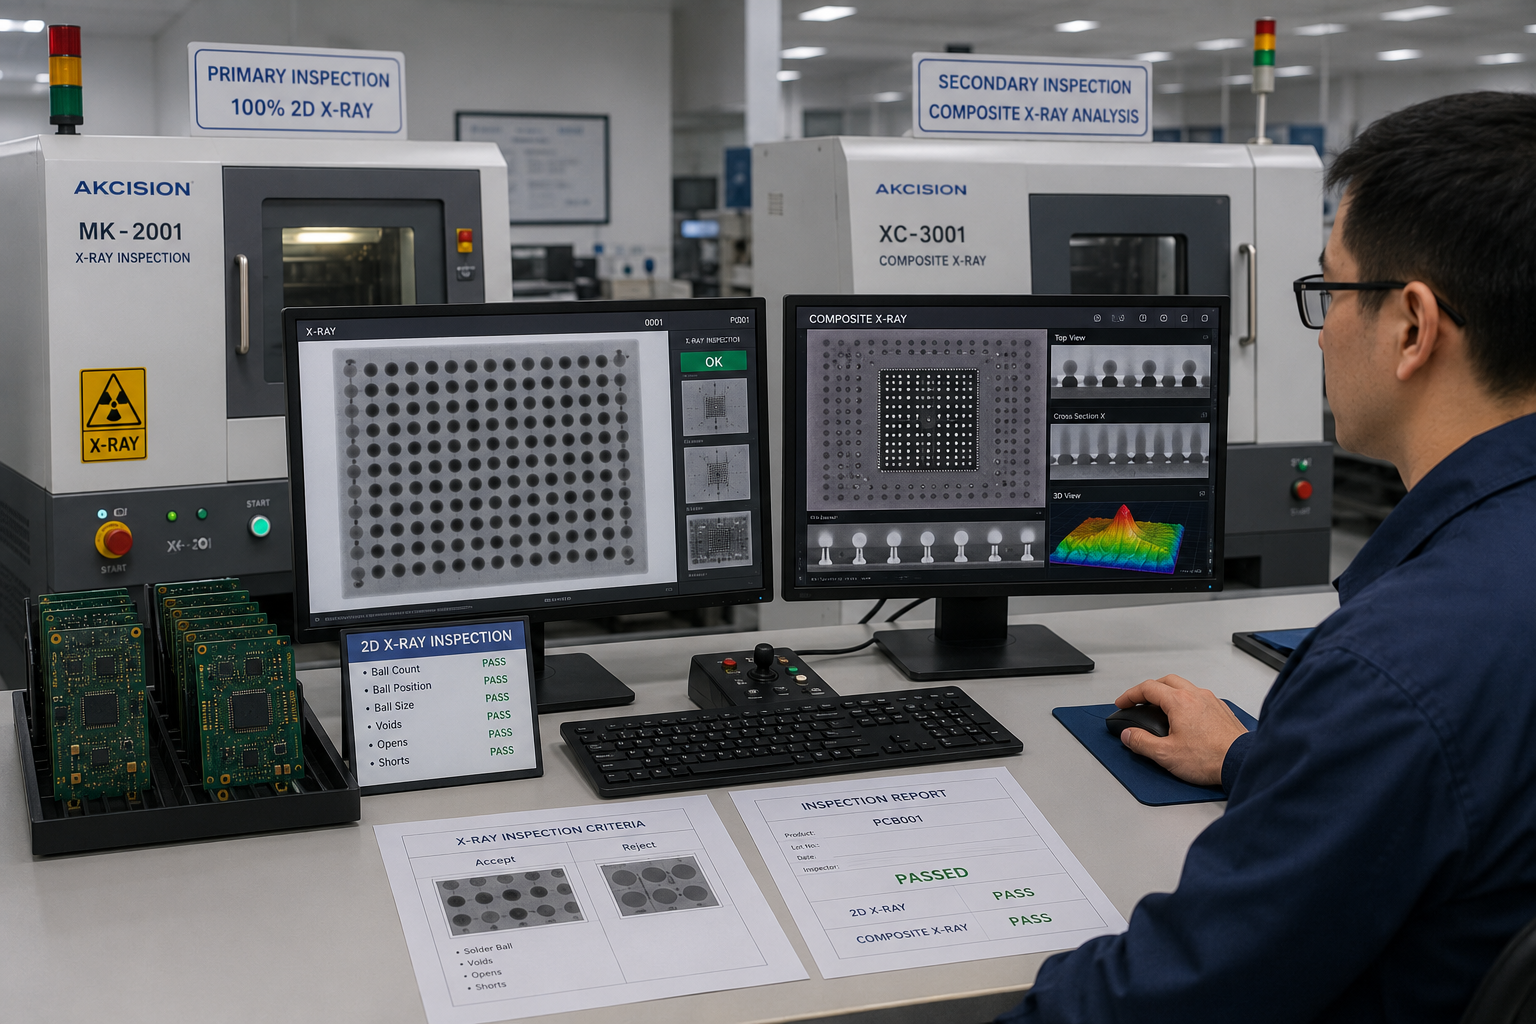
6. Double contrôle aux rayons X
Chaque assemblage BGA fait l’objet d’un contrôle à 100 % avec le système à rayons X 2D Akcision MK-2001. Les circuits imprimés à pas fin, comportant plusieurs BGA ou plus de 6 couches reçoivent aussi une analyse composite aux rayons X avec le XC-3001, en second niveau de contrôle.
STAGE-07
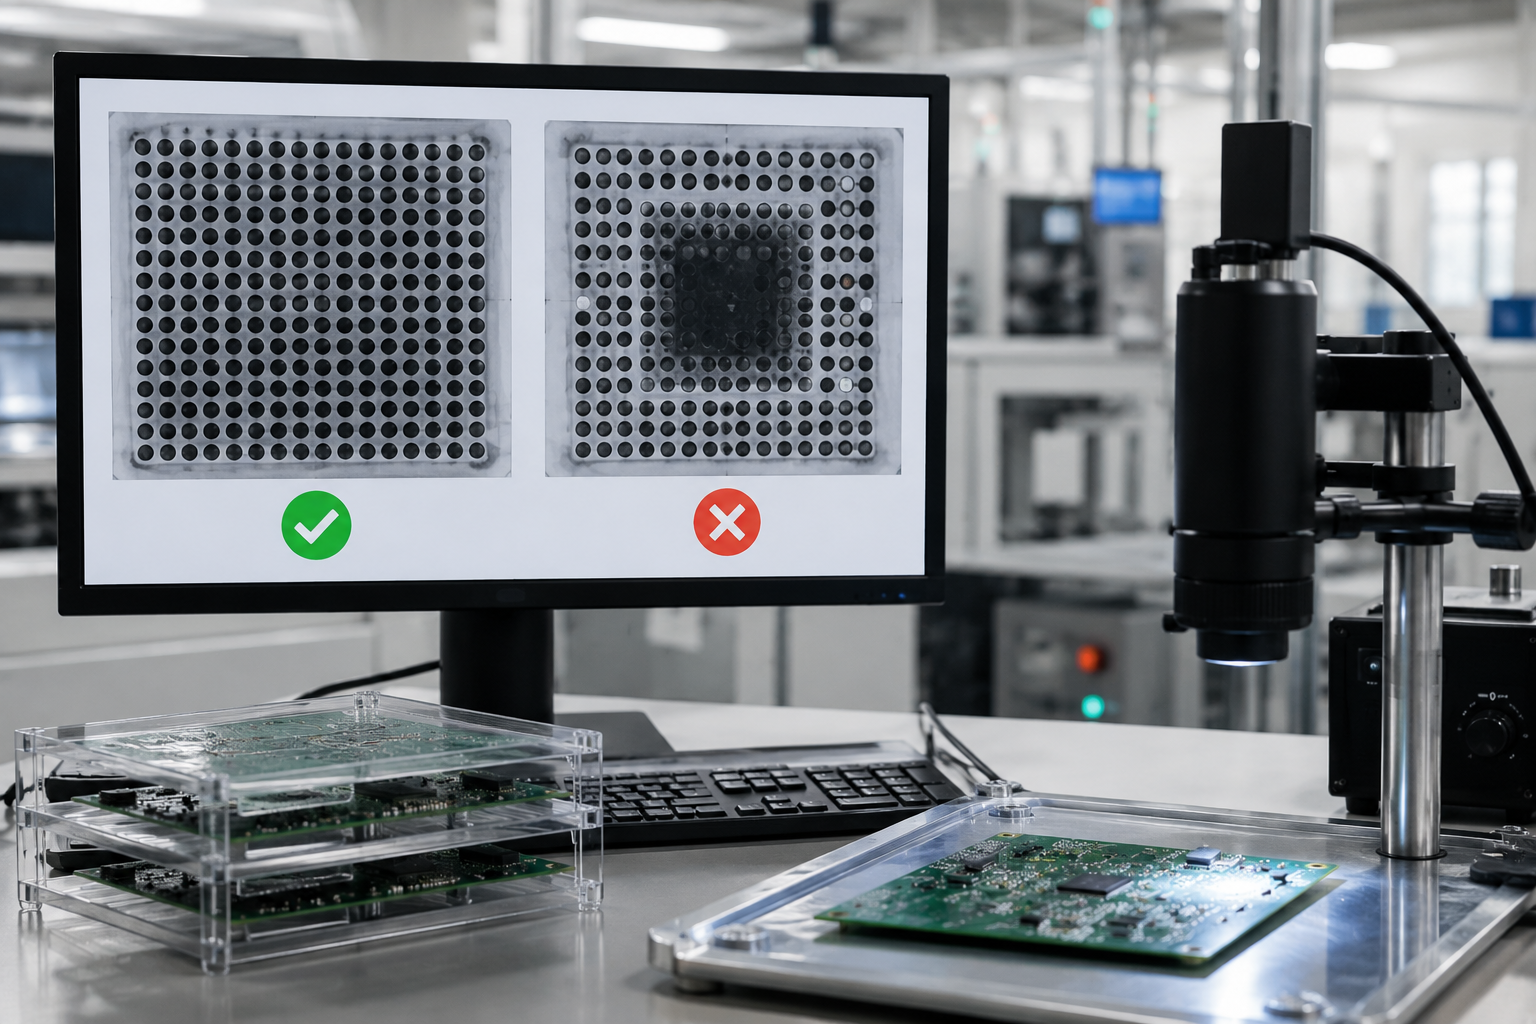
7. Décision de validation ou de reprise
Les images aux rayons X sont évaluées au regard des tolérances de vides IPC-7095C et JEDEC. La limite interne de PCBark est une surface de vides <20 %, plus stricte que le seuil d’évaluation de 25 % de l’IPC. Les circuits imprimés non conformes passent en reprise BGA ; les assemblages conformes passent au test final.
STAGE-08
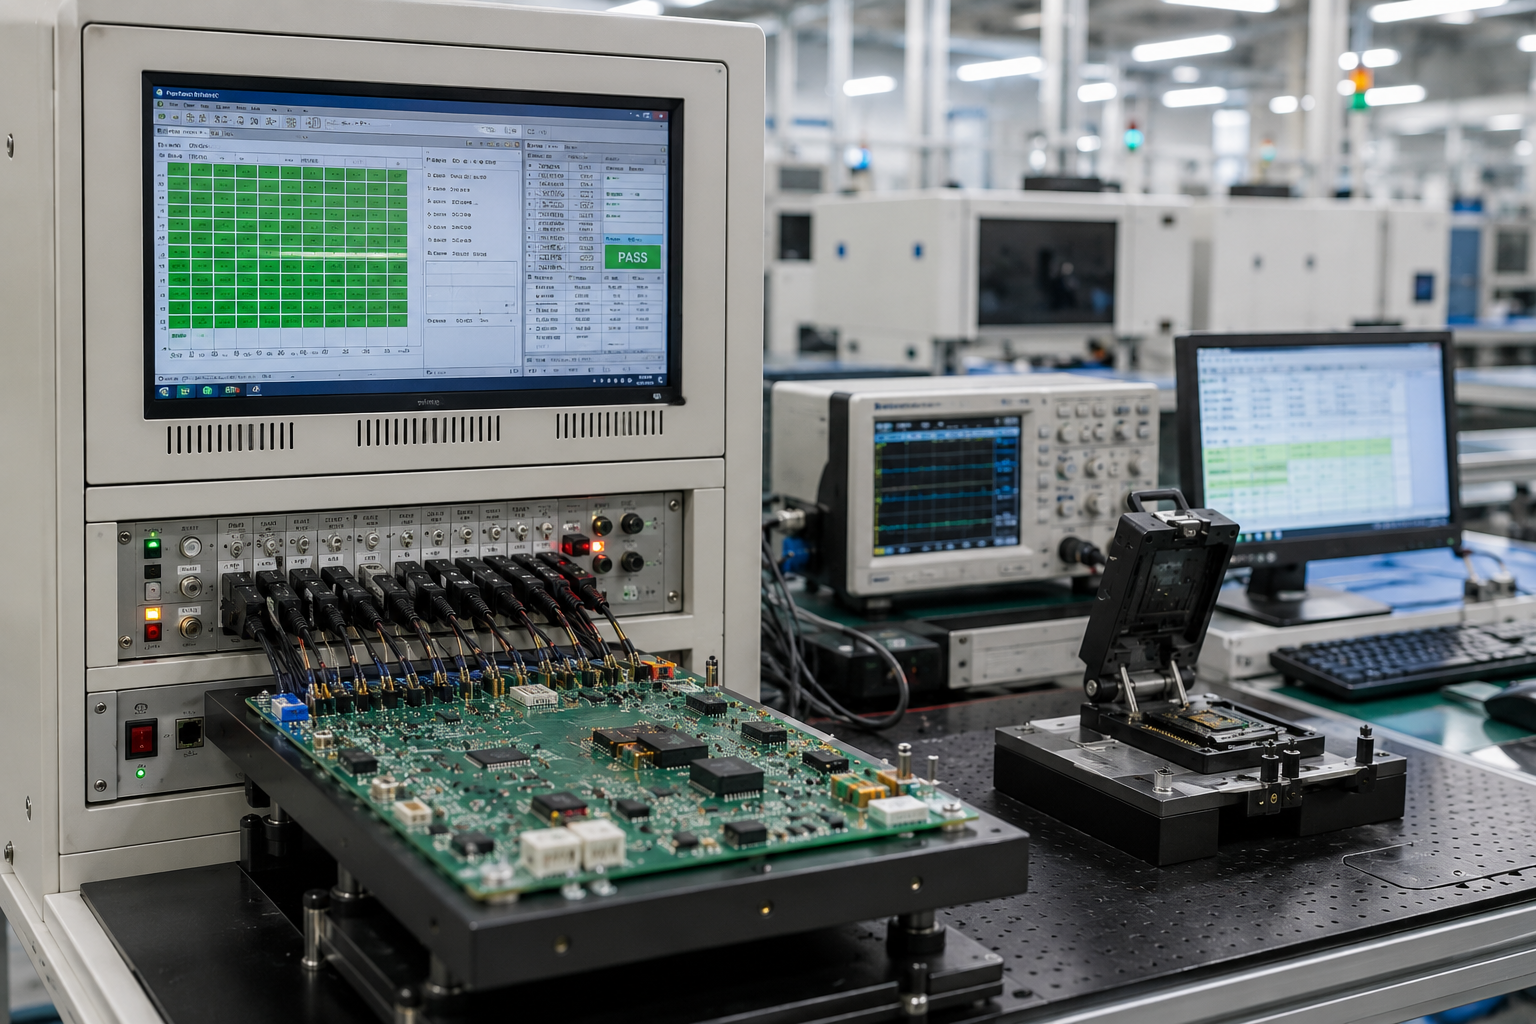
8. Tests finaux
Les exigences de la commande déterminent les tests : ICT pour la continuité électrique, sondes mobiles pour les petites séries, déverminage pour les applications à haute fiabilité ou test fonctionnel avec des bancs fournis par le client.
Le protocole de double contrôle aux rayons X de PCBark
PCBark utilise deux systèmes à rayons X Akcision conçus pour cet usage : c’est le seul prestataire EMS du secteur concurrentiel à préciser les deux types de machines et la logique qui détermine leur emploi. Aucun de ces systèmes n’est un appareil d’imagerie médicale ou industrielle réaffecté.
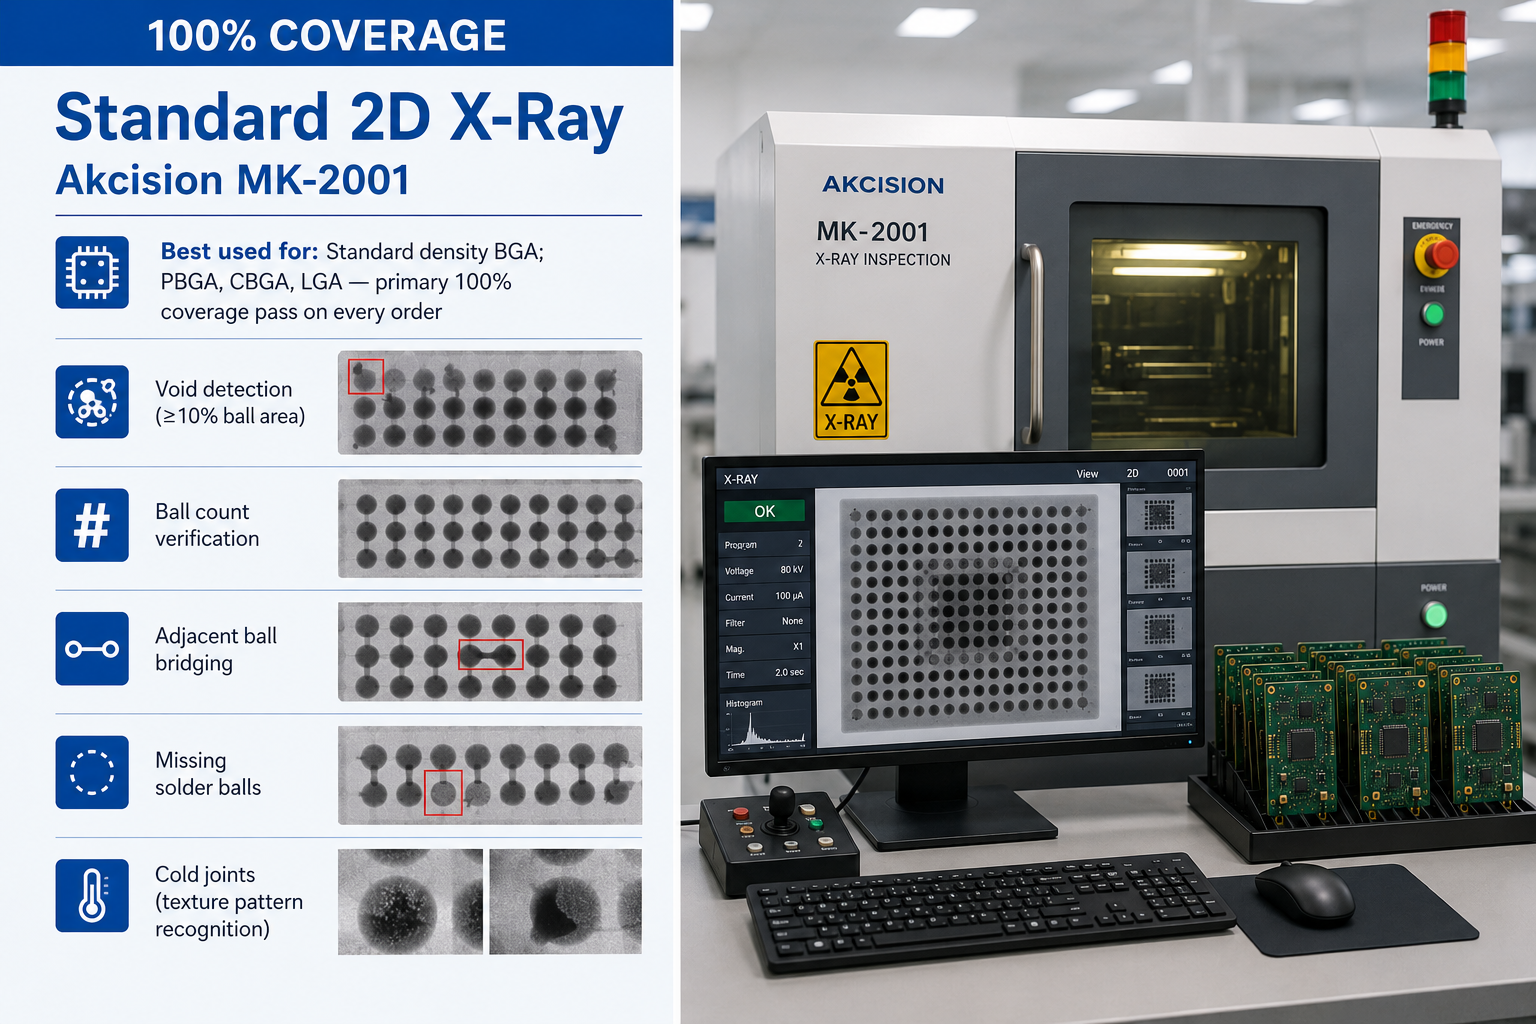
Contrôle standard aux rayons X 2D
Akcision MK-2001
Particulièrement adapté aux : BGA de densité standard ; PBGA, CBGA, LGA — premier contrôle effectué à 100 % sur chaque commande
- Détection des vides (≥10 % de la surface des billes)
- Vérification du nombre de billes
- Ponts de soudure entre billes adjacentes
- Billes de soudure manquantes
- Soudures froides (reconnaissance des motifs de texture)
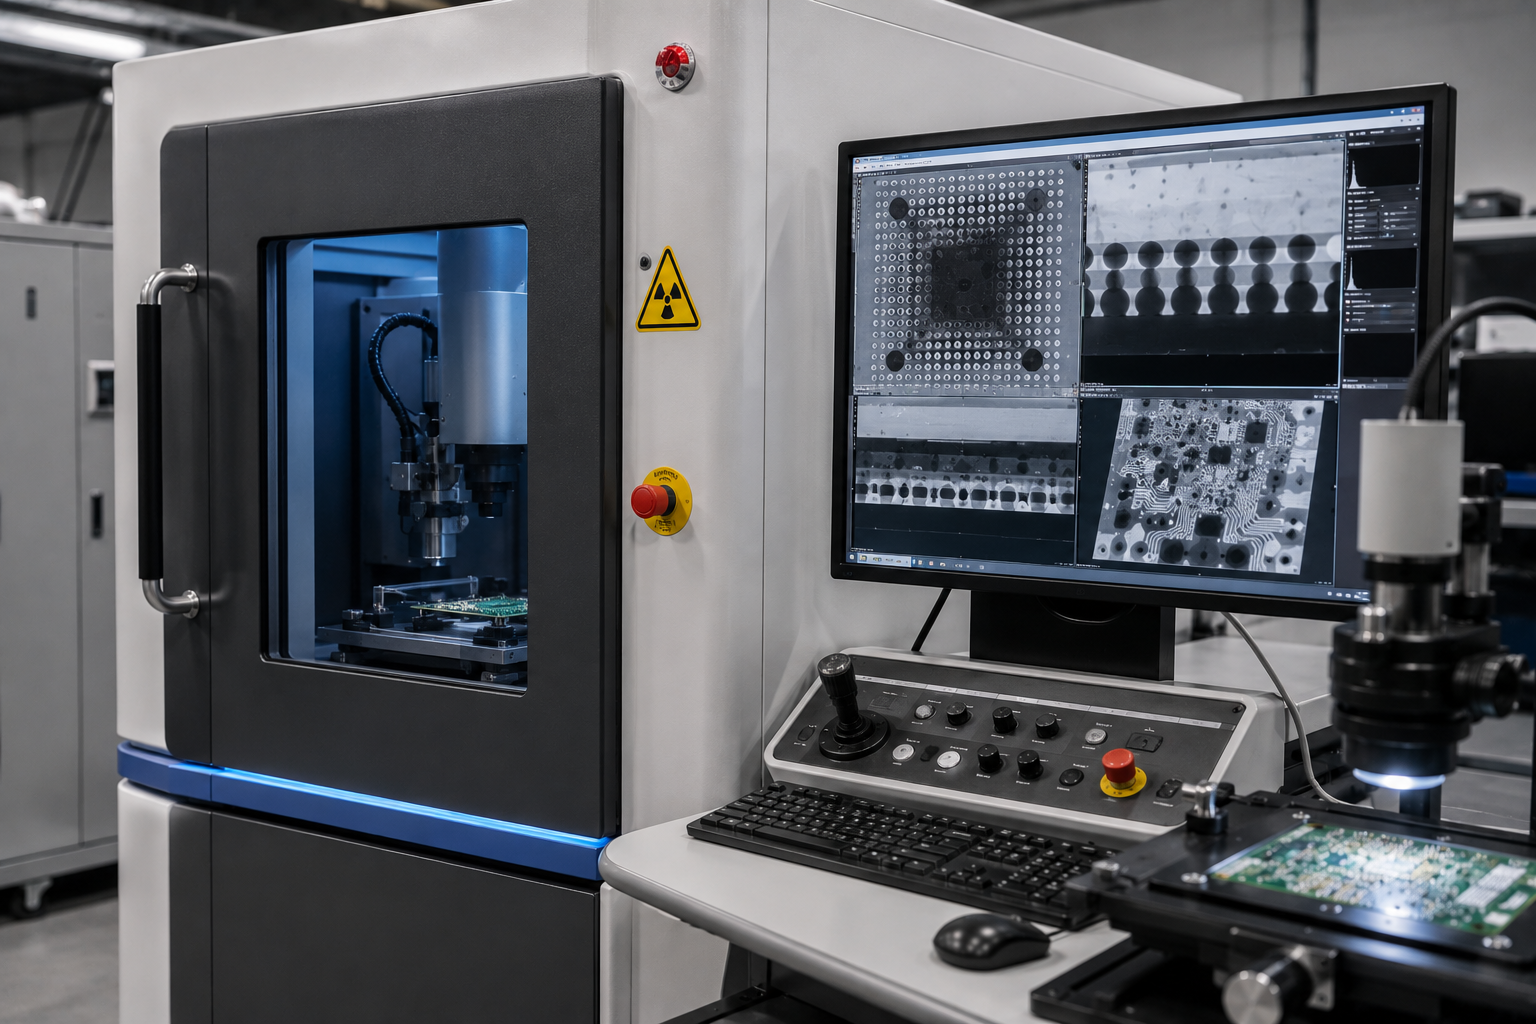
Contrôle composite aux rayons X
Akcision XC-3001
Particulièrement adapté aux : BGA à pas fin (µBGA, WLCSP, FCBGA) ; circuits imprimés de ≥6 couches ; assemblages PoP ; fabrications complexes à haute densité
- Ponts de soudure à pas fin (pas ≤0,5 mm)
- Analyse des vides sur plusieurs couches
- Détection de la hauteur sous boîtier liée au gauchissement
- Défaut d’alignement à une résolution ≤0,1 mm
- Composition de l’alliage (contraste de densité)
Critères d’utilisation du XC-3001
Chaque circuit imprimé BGA passe par le MK-2001, ce qui garantit un contrôle à 100 % de tous les assemblages BGA. Un circuit imprimé fait également l’objet d’un contrôle composite avec le XC-3001 si l’un des critères suivants s’applique : pas BGA ≤0,5 mm ; 3 composants BGA ou plus sur un même circuit imprimé ; 6 couches de cuivre ou plus ; ou assemblage PoP empilé.
L’AOI ne peut pas contrôler les joints de soudure BGA
L’AOI vérifie les défauts de surface visibles, avec une couverture pouvant atteindre environ 90 %, mais ne peut pas atteindre les joints de soudure cachés sous le boîtier BGA. Tout prestataire EMS qui présente son contrôle BGA comme reposant « uniquement sur l’AOI » décrit un processus physiquement incapable de contrôler les joints les plus critiques du circuit imprimé. Sans rayons X, il n’existe aucun processus de contrôle qualité BGA, quels que soient les arguments commerciaux. La limite interne de PCBark pour l’acceptation des vides est <20 %, soit une valeur plus stricte que le seuil d’évaluation de 25 % prévu par IPC-7095C. Les circuits imprimés hors spécification sont signalés pour examen et décision, et ne sont pas validés.
| Type de défaut | Gravité | Détectable par AOI | MK-2001 (rayons X 2D) | XC-3001 (contrôle composite) | Action requise |
|---|---|---|---|---|---|
| Vide dans la soudure ≥25 % de la surface d’une bille | Élevée (rejet selon l’IPC) | ✗ Non | ✔ Oui | ✔ Oui | Reprise |
| Vide dans la soudure de 10–25 % de la surface d’une bille | Moyenne (évaluation) | ✗ Non | Partiellement (selon la taille) | ✔ Oui | Décision selon IPC-7095C |
| Ponts de soudure entre billes adjacentes | Critique (court-circuit) | ✗ Non | ✔ Oui | ✔ Oui | Reprise |
| Bille de soudure manquante | Critique (joint ouvert) | ✗ Non | ✔ Oui | ✔ Oui | Reprise / rebillage |
| Décalage d’une bille ≤0,1 mm | Moyenne | ✗ Non | ✗ Non (résolution insuffisante) | ✔ Oui | Surveillance / reprise |
| Défaut de type « bille sur soudure » (brasure insuffisante) | Élevée (défaillance intermittente) | ✗ Non | Partiellement | ✔ Oui | Reprise |
| Soudure froide (texture cristalline) | Élevée (risque pour la fiabilité) | ✗ Non | ✔ Oui (texture) | ✔ Oui | Reprise |
| Gauchissement du boîtier (hauteur sous boîtier inférieure au minimum) | Élevée (ouvertures sous contrainte) | ✗ Non | ✗ Non (projection 2D) | ✔ Oui (estimation de la hauteur) | Reprise / remplacement |
| Composition incorrecte de l’alliage | Moyenne (risque RoHS) | ✗ Non | ✗ Non | ✔ Oui (densité) | Examen pour décision |
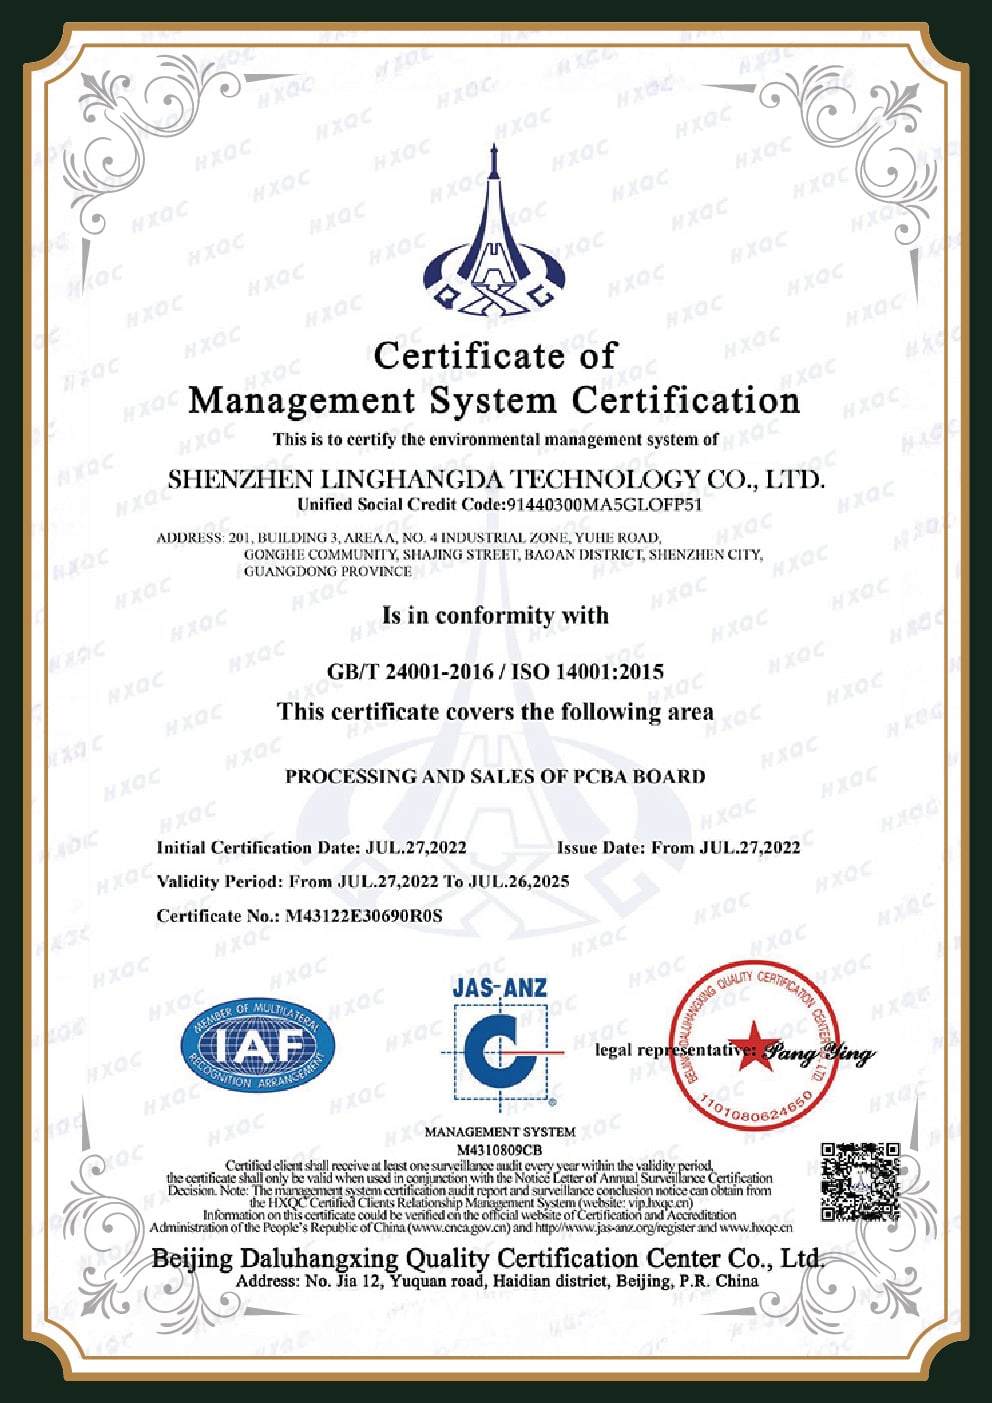
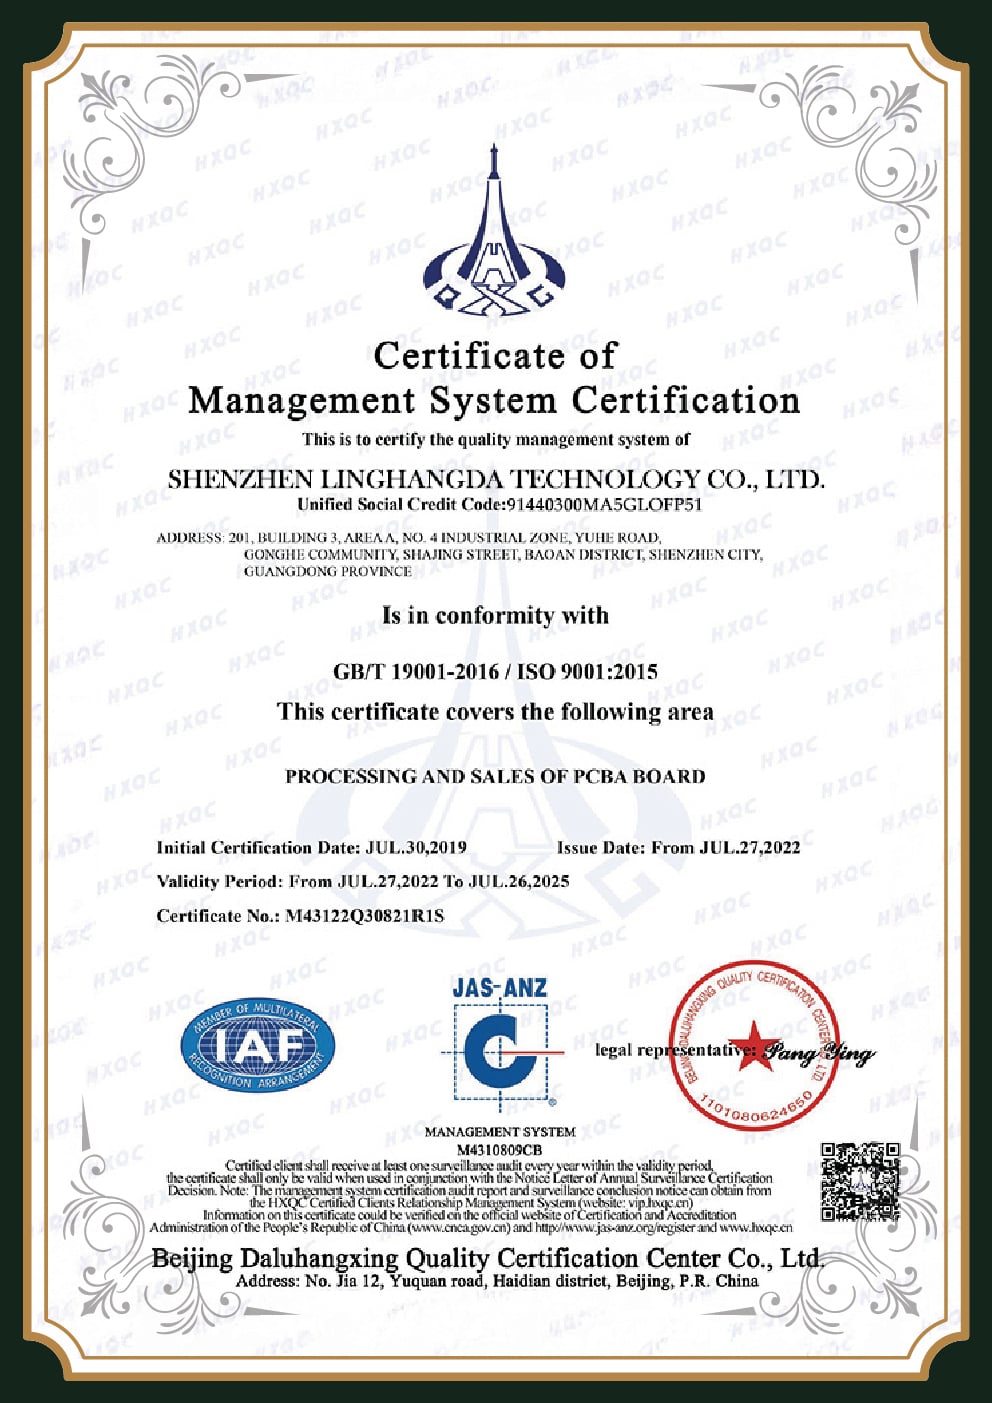
Certifications qualité et méthodes de contrôle
Les systèmes de gestion de la qualité de PCBark couvrent tout le cycle de l’assemblage. Le contrôle ne suffit pas à corriger un processus défaillant : la qualité commence dès l’analyse DFM et se construit à chaque étape.
❮
❯
-
[CERT-01]
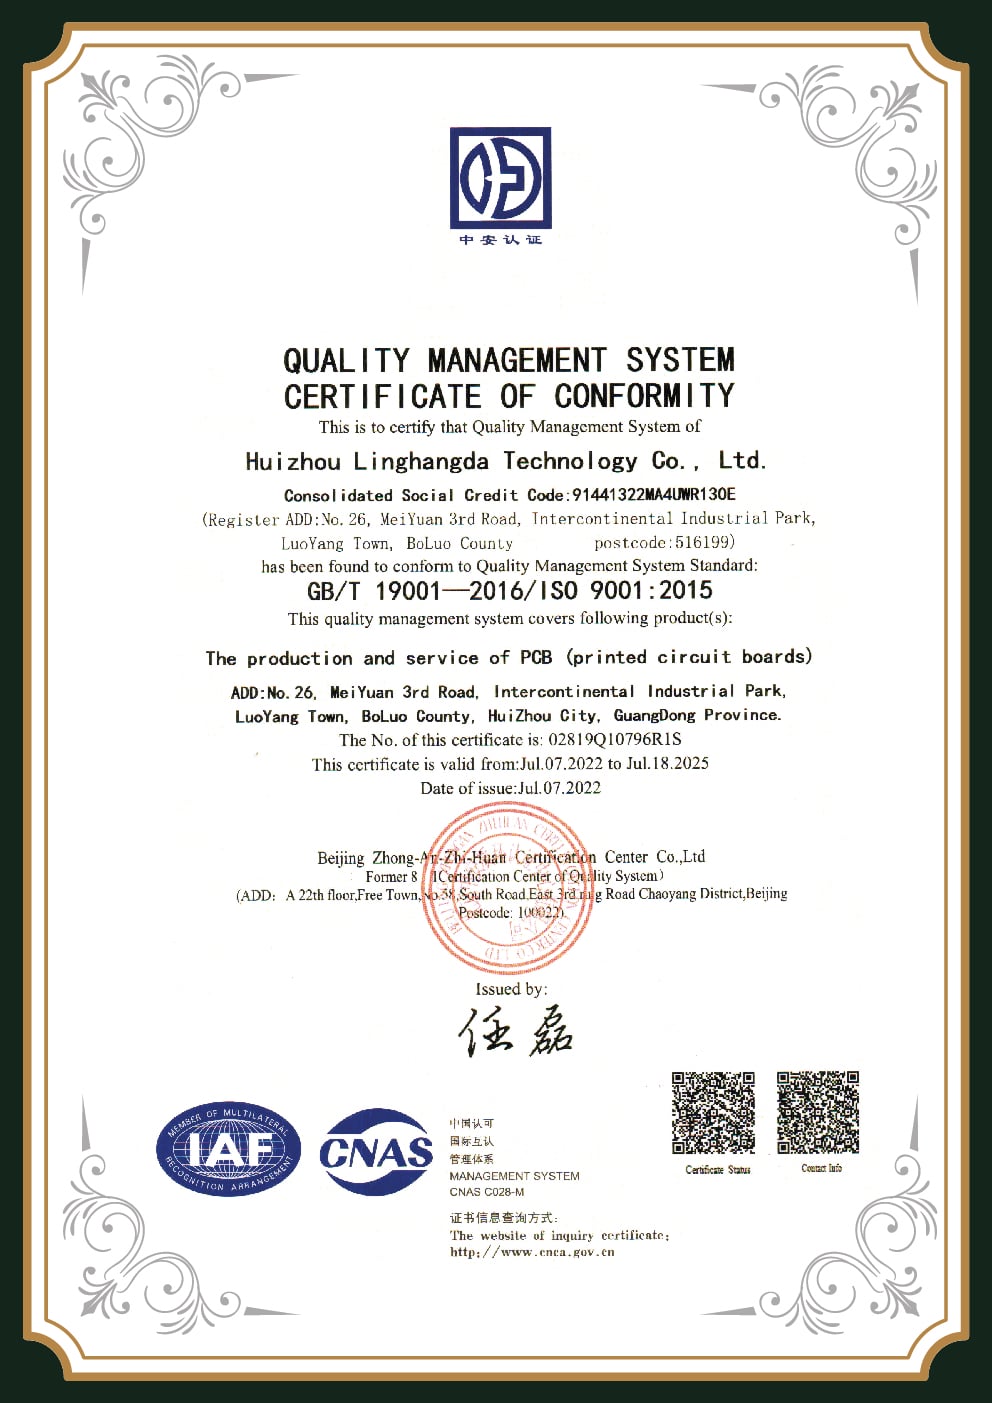
ISO 9001:2015
Système de management de la qualité — procédures documentées, maîtrise des processus, actions correctives et programmes d’amélioration continue.
-
[CERT-02]
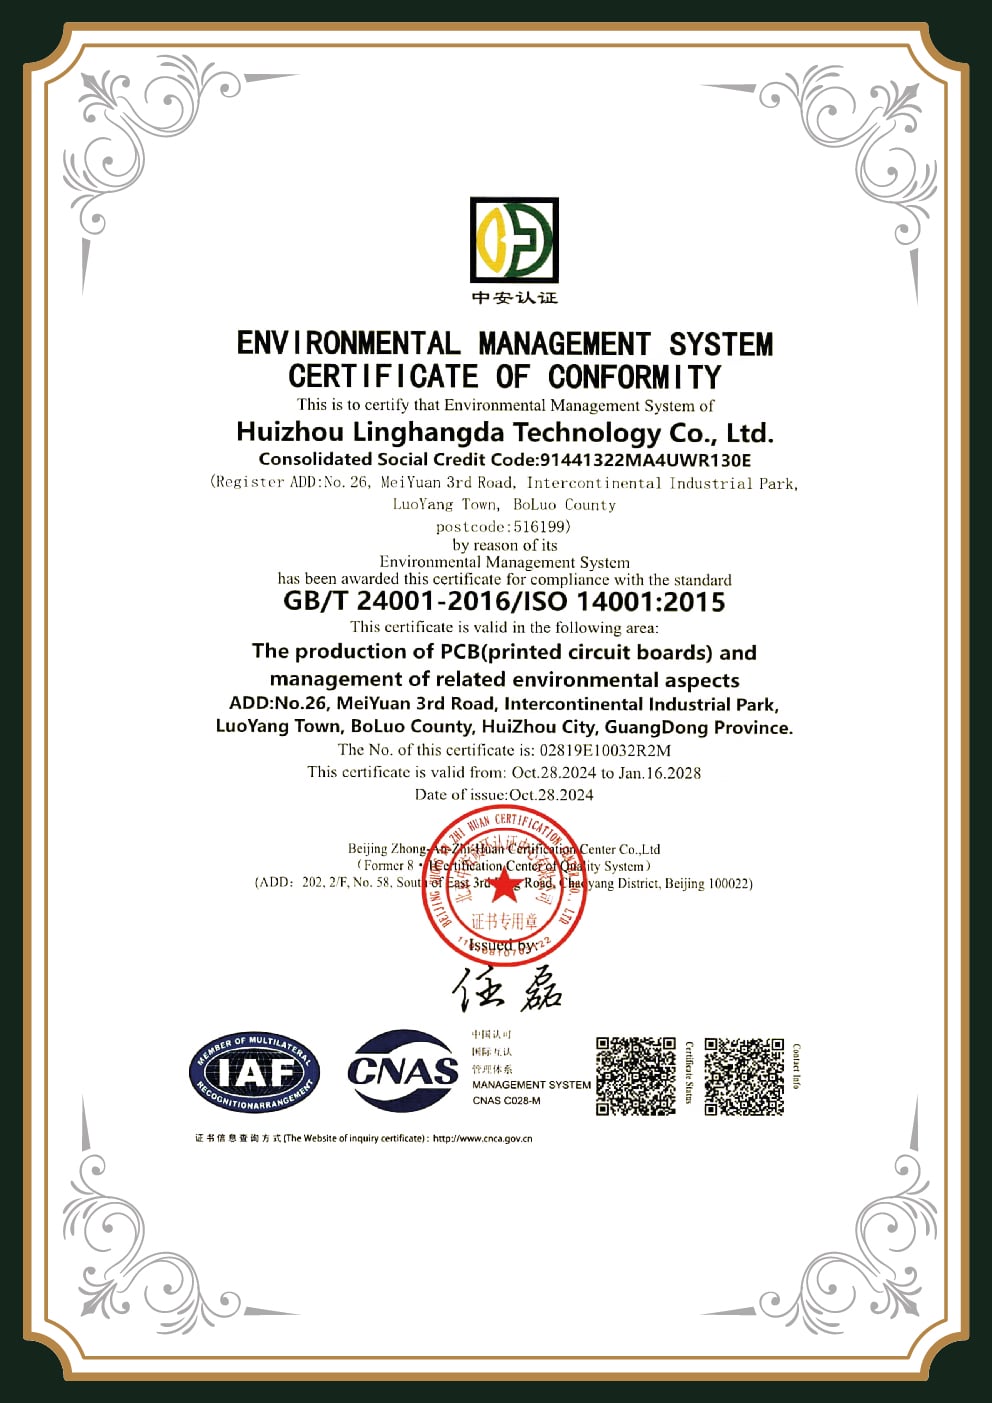
ISO 14001:2015
Management environnemental — fabrication conforme à RoHS ; élimination contrôlée de tous les déchets de brasure et de produits chimiques.
-
[CERT-03]
IATF 16949:2016
Système de management de la qualité automobile à l’échelle mondiale — couvre les exigences APQP, FMEA et des plans de contrôle. Actuellement, seul résultat du top 10 pour « BGA assembly service » à détenir cette certification.
-
[CERT-04]
Marquage CE
Marque de conformité des produits vendus dans l’Espace économique européen (EEE).
-
[CERT-05]
RoHS
Limitation des substances dangereuses — processus de brasage sans plomb conforme à la directive 2011/65/EU.
-
[CERT-06]
Certification UL
Reconnaissance d’Underwriters Laboratories pour les processus de fabrication applicables.
[DATA_LOG] Normes de certification : ISO 9001:2015 ; ISO 14001:2015.
[SYS-PIPE] Chaîne de contrôles successifs
-
[STAGE-01]
1. SPI — contrôle de la pâte à braser
Vérifie le volume de brasure et l’alignement sur les pastilles avant le placement des composants. Permet de traiter plus de 60 % des défauts détectés en aval qui trouvent leur origine à l’étape de dépôt.
-
[STAGE-02]
2. AOI — contrôle optique automatisé
Le système Jiaguang VCTA-D820 à balayage linéaire sur double voie détecte les composants dressés, les ponts entre connexions, les erreurs de polarité et les composants de travers. Il ne peut pas évaluer la qualité des joints de soudure BGA.
-
[STAGE-03]
3. Double contrôle aux rayons X — contrôle des joints BGA (100 %)
Les systèmes MK-2001 + XC-3001 contrôlent tous les vides, ponts de soudure, billes manquantes et défauts à pas fin des BGA conformément au protocole de double contrôle aux rayons X décrit ci-dessus.
-
[STAGE-04]
4. ICT / test à sondes mobiles
Les tests sur lit à clous ou à sondes mobiles vérifient les courts-circuits, les valeurs des résistances et condensateurs ainsi que l’orientation des diodes. Le test à sondes mobiles convient aux petites séries sans outillage de test sur mesure.
-
[STAGE-05]
5. Déverminage — essai sous contrainte
Essai prolongé sous contrainte thermique et électrique élevée, utilisé pour les applications aérospatiales, de défense et industrielles exigeant une haute fiabilité.
-
[STAGE-06]
6. FCT — validation fonctionnelle du circuit imprimé
Vérifie le fonctionnement global du circuit imprimé à l’aide de bancs de test fournis par le client, afin de simuler les conditions réelles d’utilisation.
[SPEC_REQ] Classe IPC-A-610 II par défaut. Classe III (militaire/aérospatial) disponible sur demande — à préciser lors de la demande de devis.
Pourquoi choisir PCBark pour l’assemblage BGA ?
Pour choisir un partenaire d’assemblage BGA, les acheteurs examinent cinq critères essentiels. Voici les capacités de PCBark pour chacun d’eux, étayées par les caractéristiques des équipements et les certifications.
PCBark réalise l’assemblage BGA dans le cadre de son service plus large d’assemblage de cartes électroniques, qui comprend les fabrications SMT, THT et mixtes, toutes sur les mêmes lignes de production.
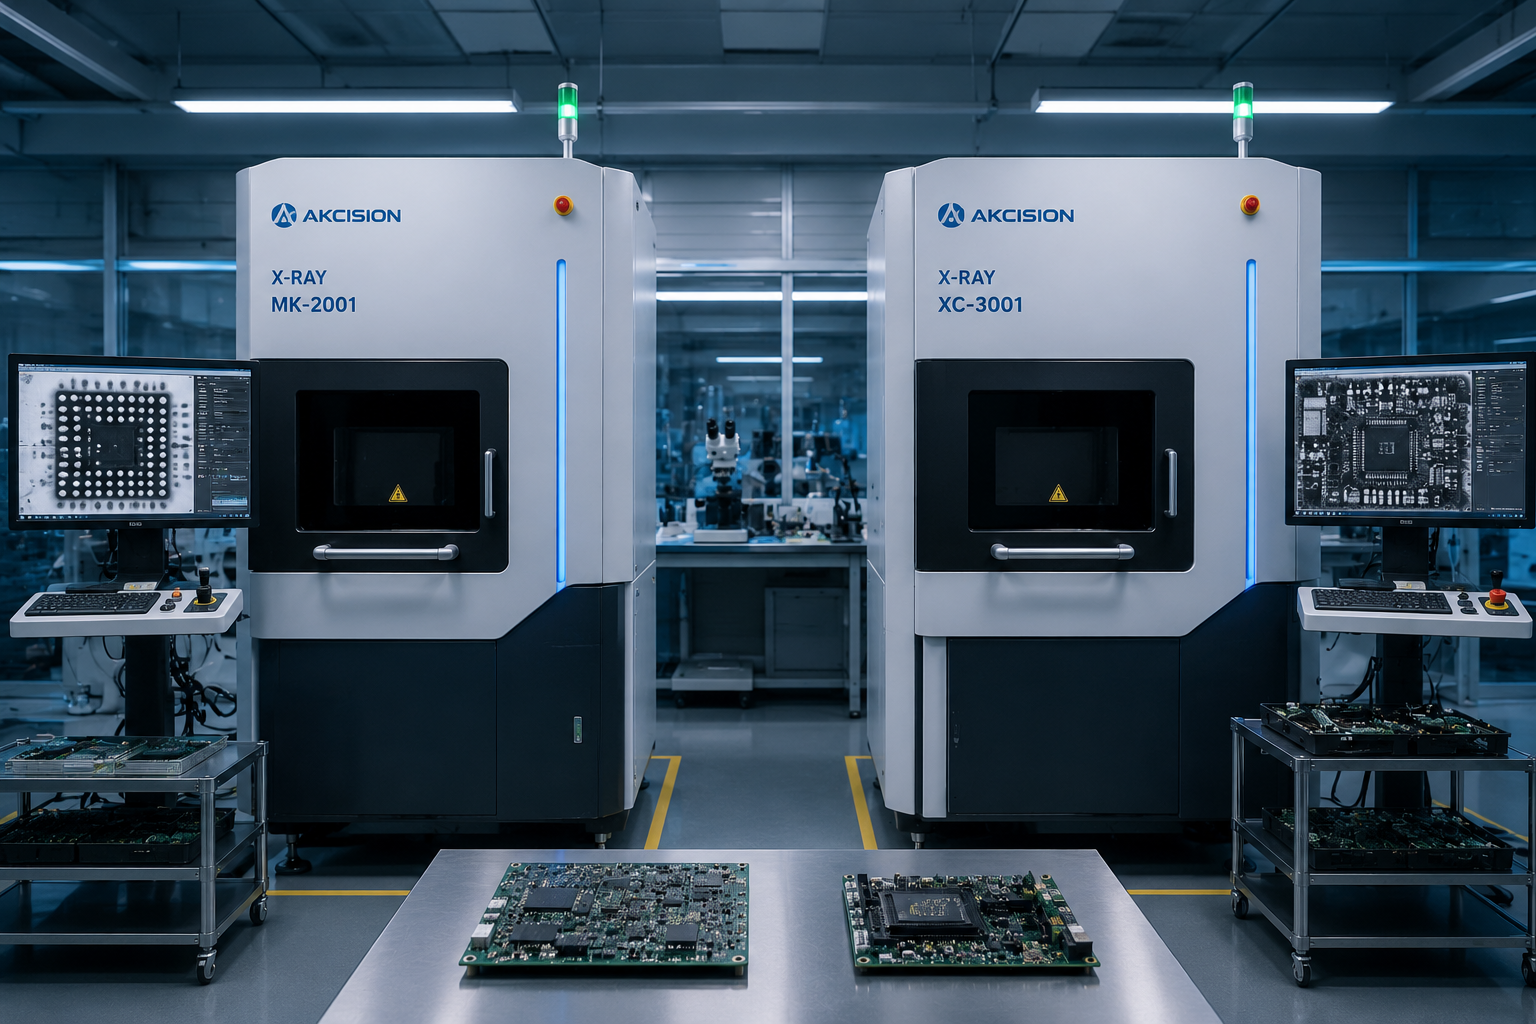
[SYS-01] CONTRÔLE APPROFONDI
Double contrôle approfondi aux rayons X
Deux systèmes à rayons X Akcision conçus pour cet usage : le MK-2001 contrôle 100 % des circuits imprimés BGA ; le XC-3001 ajoute un second niveau de contrôle pour les assemblages complexes. Aucun concurrent de ce secteur n’utilise deux systèmes à rayons X.
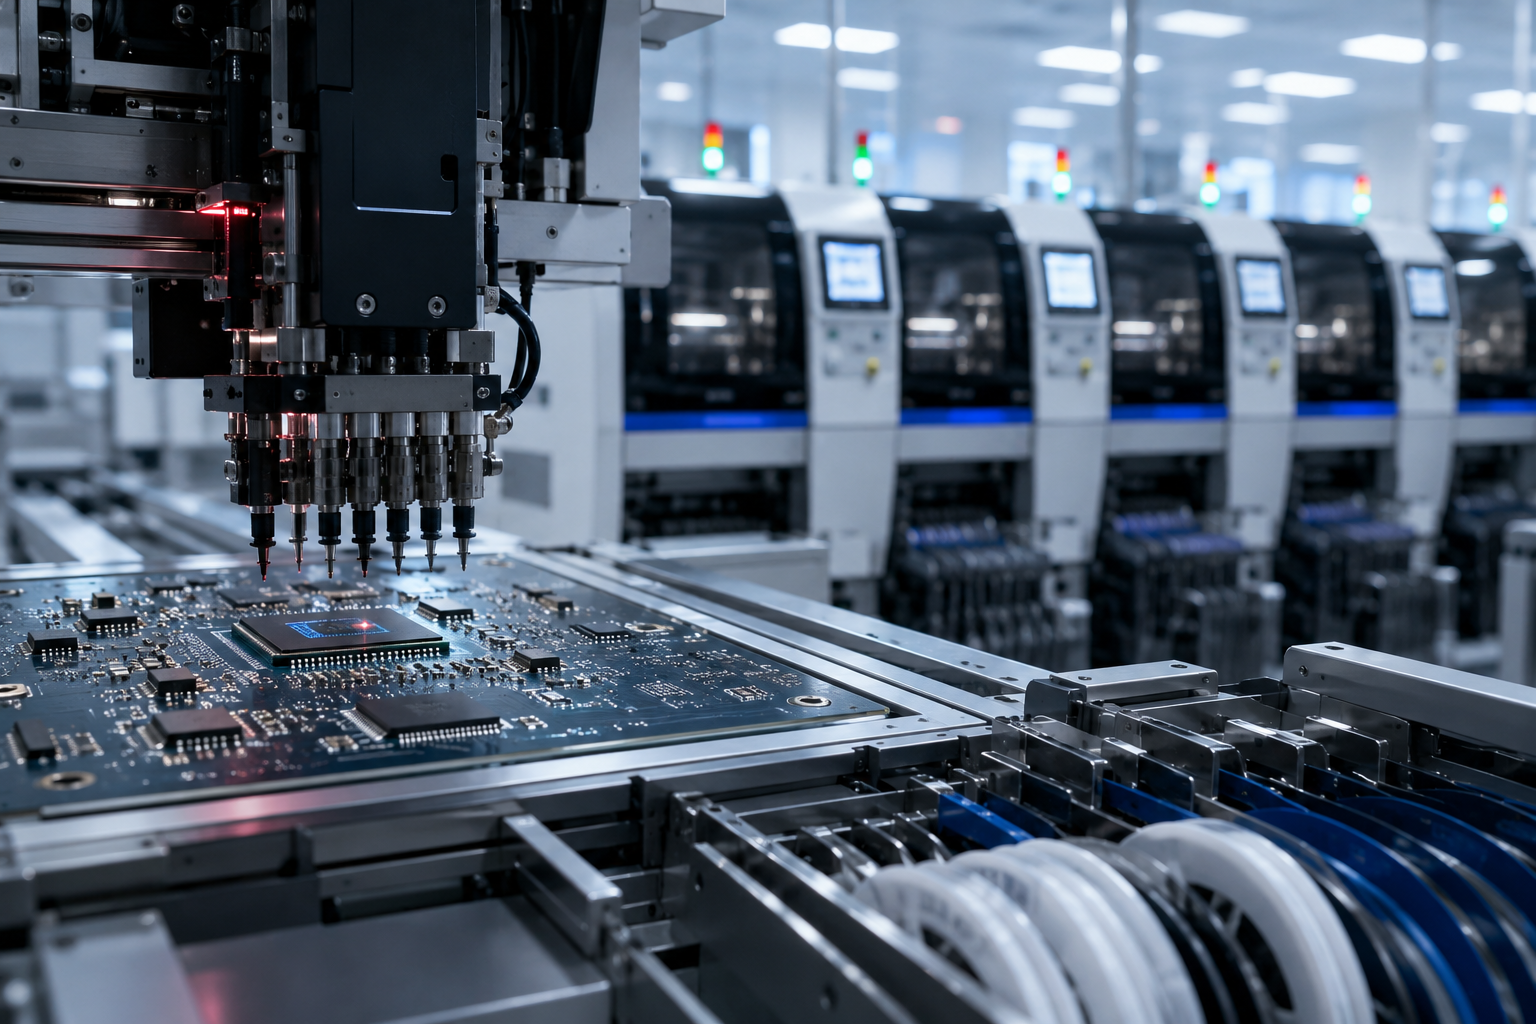
[SPEC-02] PRÉCISION
Précision à pas fin (±0,025 mm)
Cinq machines Yamaha YSM20R offrent une précision de placement de ±0,025 mm et prennent en charge des BGA jusqu’au pas WLCSP de 0,35 mm. L’assemblage BGA de références variées dépasse 20 000 BGA/heure sans goulot d’étranglement dans le processus.
[NODE-03] EN INTERNE
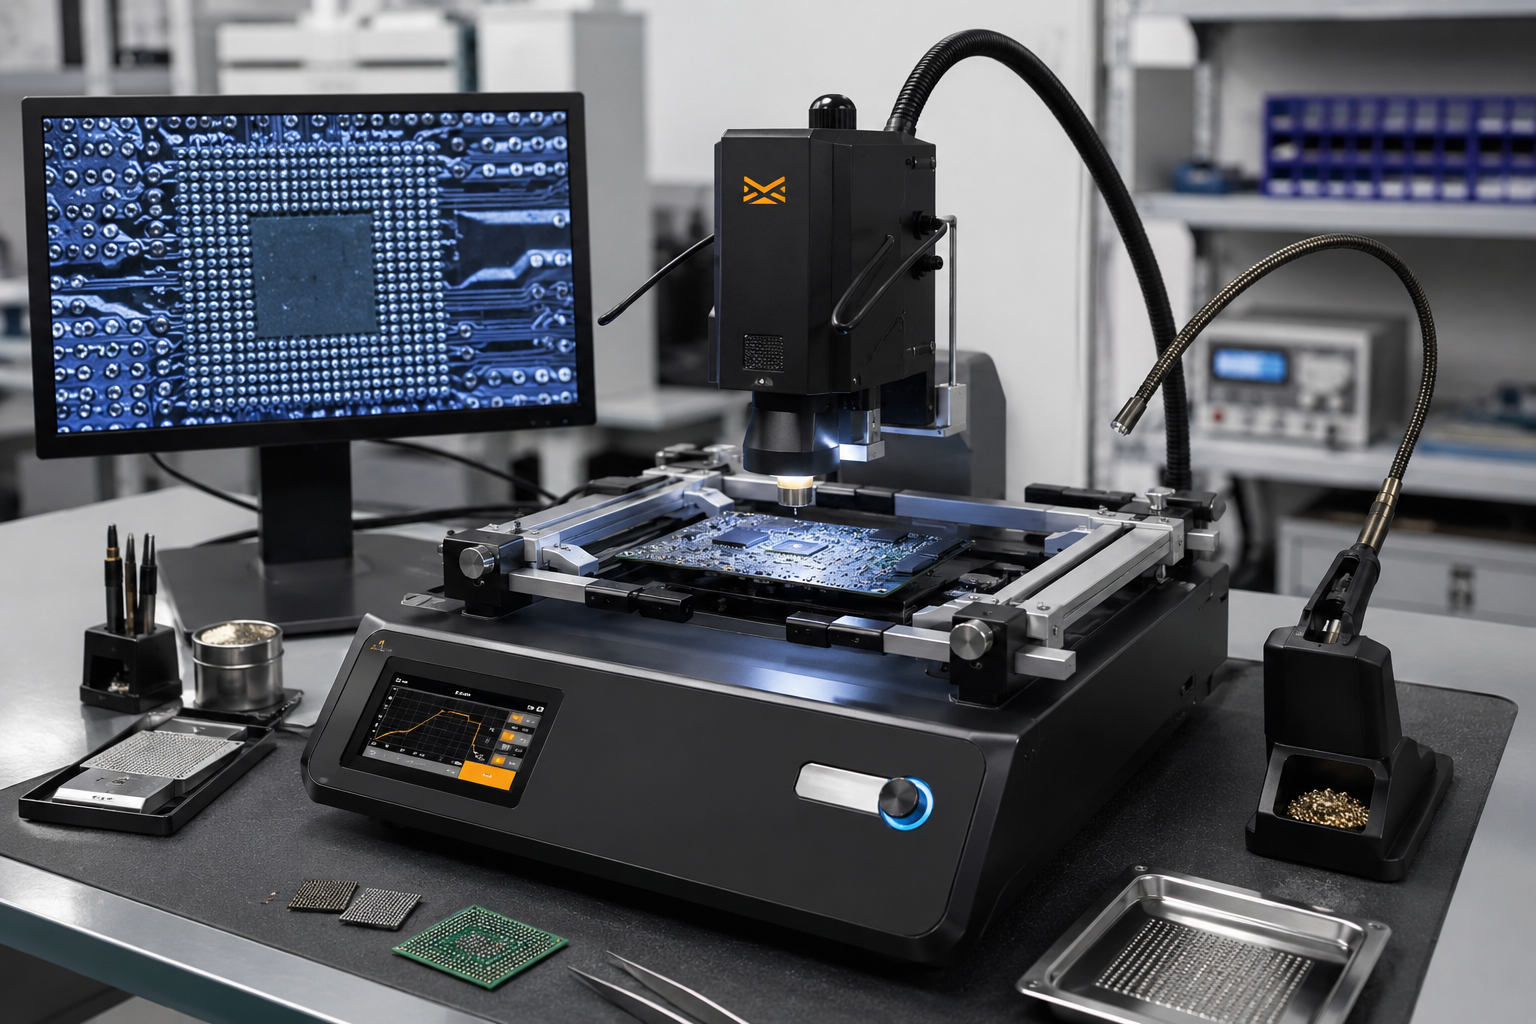
Reprise BGA en interne (ZM-R5830)
La station Metcal ZM-R5830 permet, sur le site de production, le retrait des BGA, la remise en état des pastilles, le rebillage et la refusion. Aucune sous-traitance, aucune rupture dans la traçabilité des composants et aucun délai de communication entre votre équipe de conception et les techniciens chargés de la reprise.
[CERT-04] NORME
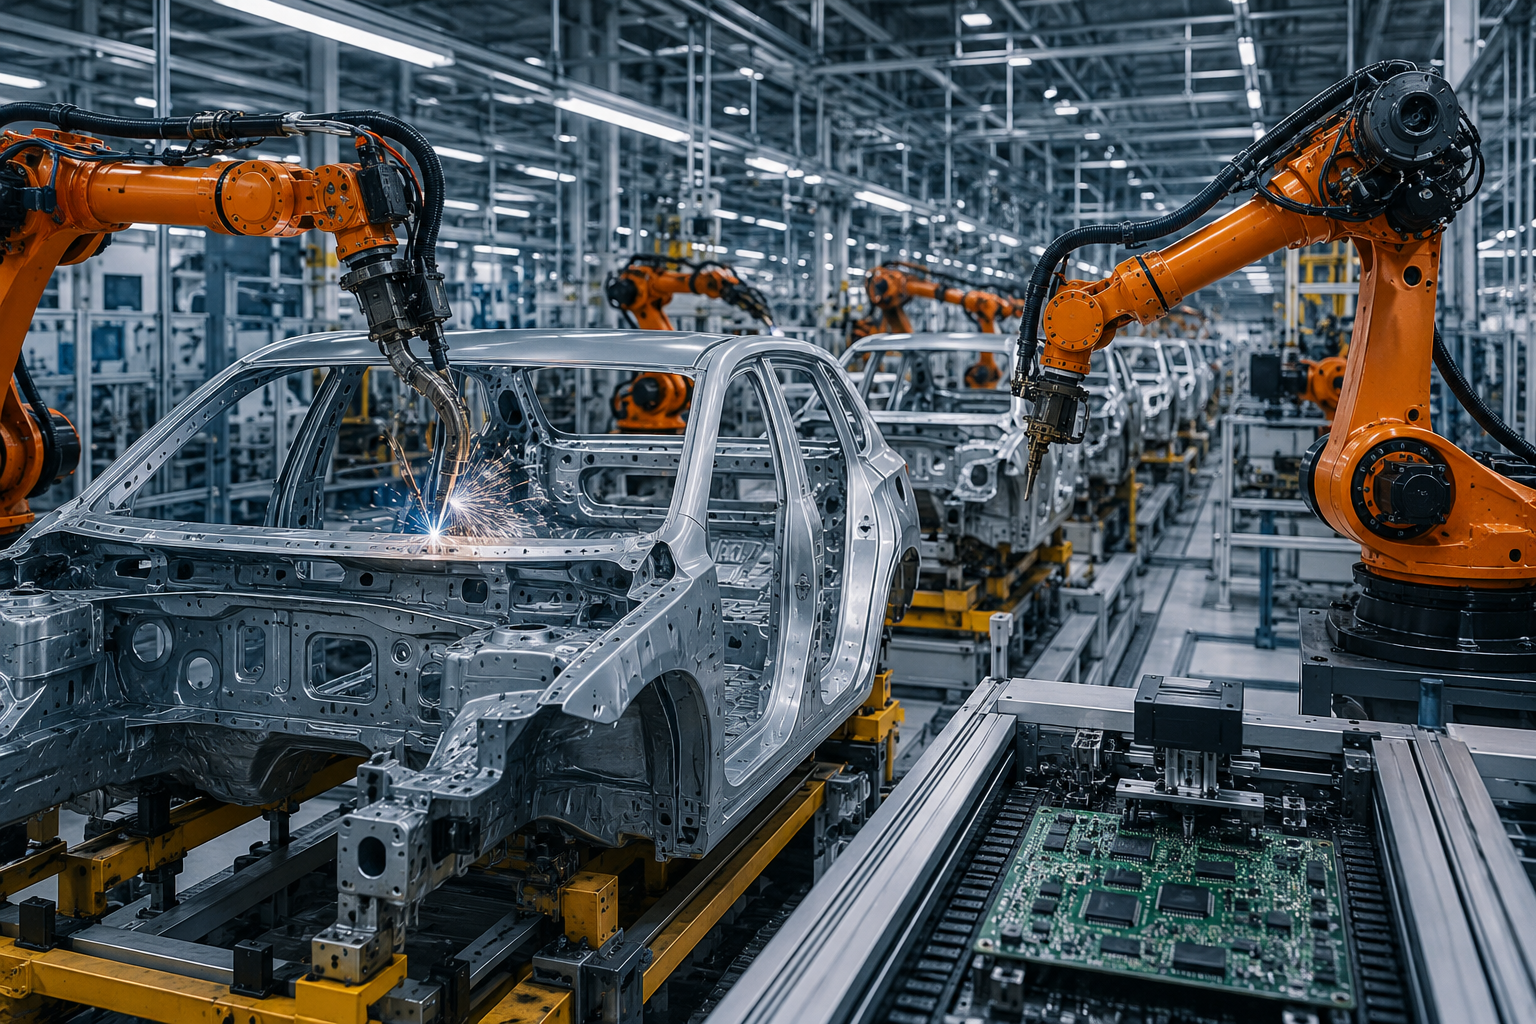
IATF 16949 pour l’automobile
La certification IATF 16949:2016 de PCBark couvre les exigences APQP, FMEA et des plans de contrôle, selon la norme mondiale de qualité automobile la plus stricte. PCBark est actuellement le seul résultat du top 10 pour « BGA assembly service » à détenir cette certification.
[CAP-05] CAPACITÉ
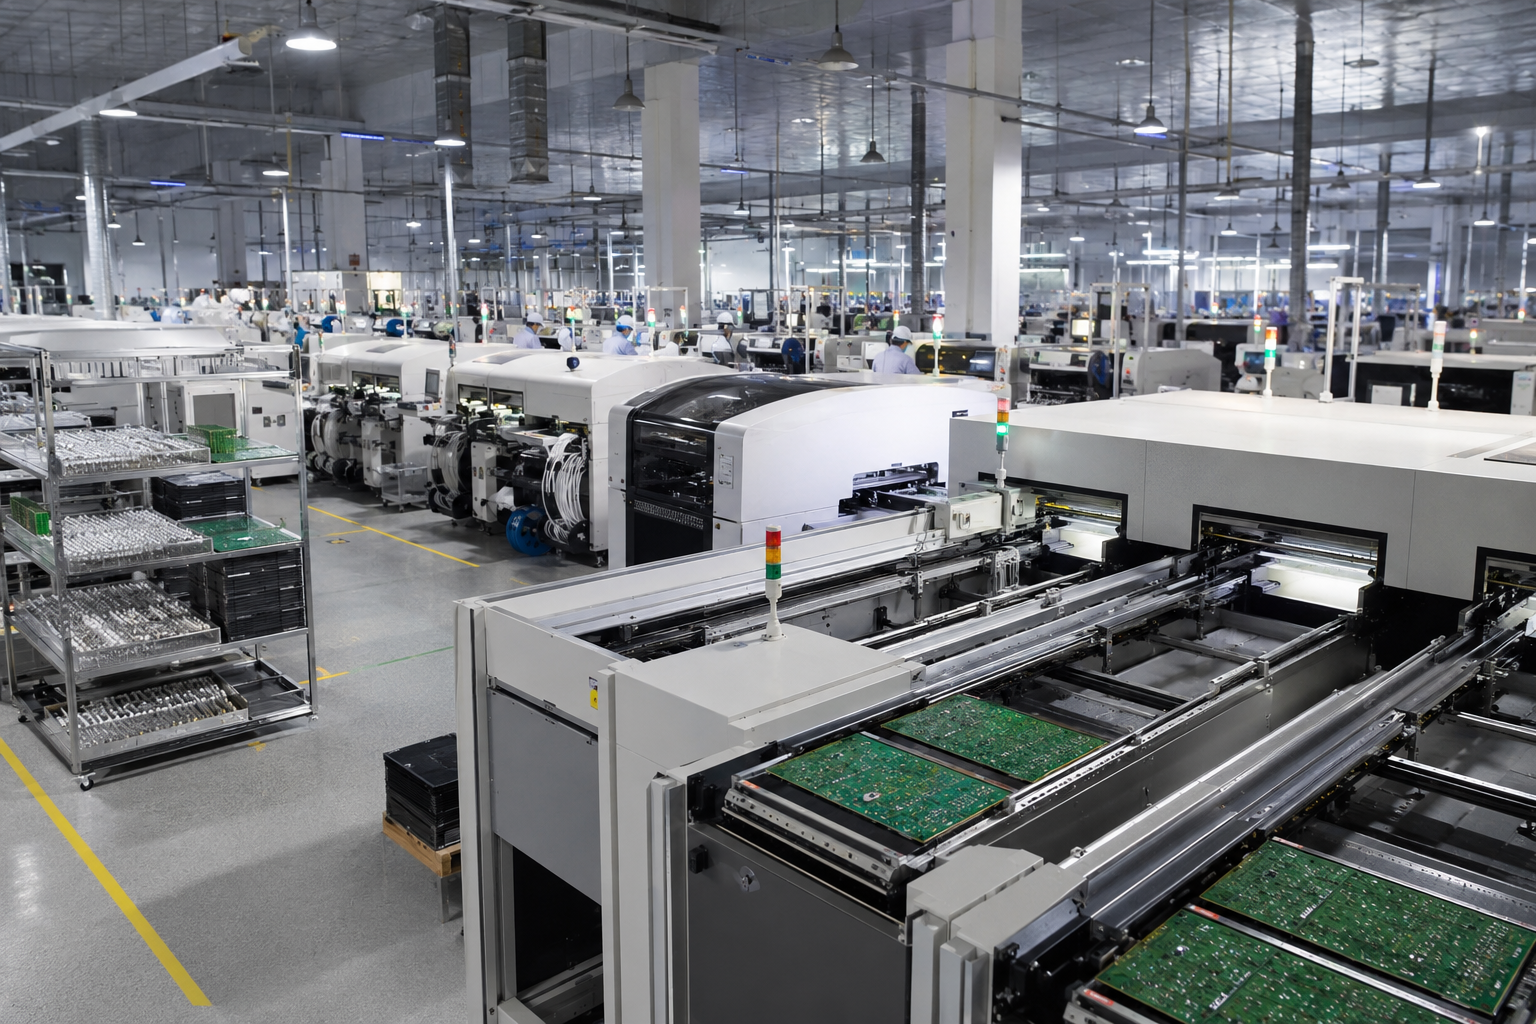
Capacité de production (9M/jour)
8 lignes SMT et 9 000 000 composants placés par jour sur des circuits imprimés atteignant 680 × 550 mm. L’usine qui fabrique vos prototypes assure également votre montée en cadence : aucun changement d’usine ni remise à zéro des contrôles qualité.
Secteurs desservis
Aérospatiale et défense
Découvrir nos capacités aérospatiales →Dispositifs médicaux
équipements de diagnostic, surveillance des patients
Télécommunications
circuits intégrés de stations de base, ASIC de réseau
Électronique automobile
modules ADAS, calculateurs ECU, BGA de gestion de l’alimentation
Contrôle industriel
automates PLC, contrôleurs de mouvement, électronique de puissance
Électronique grand public
plateformes à haute densité pour produits grand public
Infrastructure réseau
assemblages BGA pour processeurs de commutateurs et de routeurs
Essais et mesures
instrumentation, systèmes d’acquisition de données
Prêt à lancer votre projet d’assemblage BGA ?
Envoyez vos fichiers Gerber et votre BOM : l’équipe d’ingénierie de PCBark vous fournira un devis détaillé sous 24 heures ouvrées, avec des remarques sur la conception pour la fabrication (DFM).
Calculateurs techniques pour l’assemblage BGA
Utilisez nos modèles techniques exclusifs pour évaluer la conformité de votre assemblage BGA, estimer le coût des défauts cachés et choisir les paramètres de boîtier optimaux avant d’entrer en fabrication. Ces outils reposent sur la norme IPC-7095C et sur les nombreuses données de PCBark issues de son double contrôle aux rayons X.
Calculateur des seuils d’acceptation des vides
Calculez les seuils de vides conformes à IPC-7095C selon la taille et le pas de votre boîtier BGA. Vérifiez que vos joints répondent aux normes de fiabilité des applications critiques.
Ouvrir le calculateur →
Estimateur du coût des défauts cachés
Chiffrez l’impact d’un contrôle aux rayons X insuffisant et des défaillances des joints BGA internes sur votre rendement de production et vos coûts de rappel après mise en service.
Estimer les coûts →
Sélecteur de boîtier BGA
Évaluez les formats PBGA, FCBGA, WLCSP et autres selon vos exigences à gestion thermique, de pas et de nombre de couches, afin de trouver l’empreinte optimale.
Choisir un boîtier →
Grille de qualification des fournisseurs
Une grille d’évaluation rigoureuse pour auditer les capacités précises des prestataires EMS en matière de placement BGA, de contrôle aux rayons X et de reprise spécialisée.
Commencer l’évaluation →
FAQ sur l’assemblage BGA et les capacités techniques
Normes de référence : US6489557B2 (micro-BGA) | IPC-7095C | J-STD-001
PCBark dispose de lignes de fabrication spécialisées capables de placer des composants à pas ultrafin, jusqu’à un pas minimal entre billes BGA de 0,35 mm pour les architectures micro-BGA. Pour garantir la faisabilité en production, nos systèmes de contrôle optique automatisé et de placement des composants utilisent des configurations de buses sur mesure assurant un alignement irréprochable, dans le plein respect des contraintes de réduction géométrique définies par le brevet US6489557B2.
Oui, nous exploitons des lignes distinctes de brasage par refusion, avec des profils thermiques dédiés aux composants sans plomb (SAC305) et aux composants traditionnels avec plomb (Sn63Pb37). Cette séparation élimine tout risque de contamination croisée et garantit une maîtrise thermique précise, adaptée à chaque alliage conformément aux exigences de brasage J-STD-001.
Pour établir rapidement un devis d’assemblage précis, veuillez fournir vos fichiers Gerber ou ODB++ de panneaux, une nomenclature complète (BOM) incluant les références des fabricants, un fichier de coordonnées Centroid au format ASCII pour le placement des composants avec les paramètres de rotation, ainsi que des plans d’assemblage clairement annotés.
Oui, PCBark dispose d’équipements de montage en surface de haute précision adaptés à l’empilement vertical des composants et aux méthodes avancées de trempage dans le flux. Ils permettent de réaliser des assemblages boîtier sur boîtier (PoP) fiables, combinant processeur et mémoire dans une empreinte compacte tout en assurant une coplanarité parfaite des joints de soudure.
Le contrôle aux rayons X est obligatoire et porte sur 100 % des boîtiers BGA assemblés sur nos circuits imprimés. Nos systèmes automatisés de contrôle aux rayons X 3D recherchent précisément les taux de vides dans les soudures, les ponts de soudure, les défauts de type « bille sur soudure » et les défauts d’alignement concentrique, selon les critères de référence définis par la norme de maîtrise des processus IPC-7095C.
Oui, nous proposons un contrôle selon la classe IPC-A-610 3 pour les équipements médicaux, aérospatiaux et militaires critiques exigeant une haute fiabilité. Ce service comprend des critères de vérification visuelle renforcés, un enregistrement minutieux des données de fabrication et des contrôles structurels croisés pour assurer un fonctionnement continu dans des conditions environnementales sévères.
Pour les prototypes BGA en fabrication accélérée, notre délai habituel est de 24 à 48 heures. La production standard en petites et moyennes séries demande généralement 5 à 7 jours ouvrés après réception et vérification complètes de tous les composants du kit et des substrats nus.
Oui, nous disposons de stations de reprise à air chaud haut de gamme, automatisées et dotées d’un système de vision dédoublée, pour déposer, nettoyer, rebiller et remplacer en toute sécurité les composants BGA défectueux. Pendant la reprise, le profil thermique est maîtrisé localement afin de protéger les composants voisins des dommages liés à la chaleur, dans le strict respect des critères d’intégrité après reprise de la norme IPC-7095C.
Nous recommandons vivement les finitions nickel chimique-or par immersion (ENIG) ou ENEPIG pour les matrices BGA à pas fin. La finition ENIG offre une surface particulièrement plane, ce qui évite les défauts d’alignement des composants et les différences de hauteur entre les billes courants avec la finition HASL, tandis que notre contrôle rigoureux des bains chimiques limite les risques de défauts de “pastille noire”.
Chez PCBark, l’analyse DFM des BGA à pas fin porte sur la géométrie des pastilles au regard des exigences d’empreinte de la norme IPC-7351 (les pastilles NSMD sont privilégiées pour les applications à pas fin), les tolérances d’alignement du vernis épargne, l’incidence des vias dans les pastilles sur les possibilités de routage des sorties BGA, l’incidence du pas des billes sur la taille des ouvertures du pochoir, l’adéquation de la finition ENIG et la conception des connexions thermiques des BGA.
Livrable : Toutes les analyses donnent lieu à un rapport écrit, et l’analyse initiale est sans frais supplémentaires pour le client.