Comuníquese con PCBark Company

PCBark · Servicios de fabricación electrónica · IPC-A-610 / J-STD-001
Inspección de PCB: AOI, rayos X, sondas volantes e ICT
PCBark cubre esa brecha al combinar 4 técnicas de inspección para revisar toda la placa. Así garantizamos que la placa que usted aprueba sea la que se envía: 100% de lo visible, 100% de lo que queda debajo y 100% de la conductividad.
Esa brecha sale cara
Las devoluciones tras la instalación rara vez se deben a un defecto visible: una unión BGA con vacíos, una vía de interconexión abierta o un cortocircuito muy fino bajo un conector. PCBark aplica cuatro métodos de inspección a cada ensamble de PCB para que la placa que usted aprueba sea la que se envía. La AOI revisa cada unión visible, los rayos X permiten ver debajo de los BGA y la prueba con sondas volantes o ICT confirma que la placa funciona eléctricamente.
Cobertura de inspección
Métodos
4 métodos
AOI · Rayos X · Sondas volantes · ICT
Cobertura de AOI
100%
Cobertura de los componentes colocados mediante AOI
Uniones ocultas
BGA / QFN
Uniones soldadas ocultas mediante rayos X
Imágenes por rayos X
2D / 3D
Imágenes por rayos X, incluidas CT y laminografía
Criterios de aceptación
IPC-A-610
Clases de aceptación 2 y 3
Experiencia
16+ años
Experiencia en inspección de servicios de fabricación electrónica
01 / El problema
Cómo detectar los defectos que no se ven
La inspección de PCB reúne comprobaciones ópticas, por rayos X y eléctricas para verificar que una placa de circuito impreso se haya fabricado y conectado según el diseño. El problema es que ningún método detecta todo por sí solo. La inspección óptica automatizada examina bien la superficie de la placa, pero no puede ver debajo de una matriz de esferas de soldadura. Una prueba eléctrica confirma que la red está conectada, pero no detectará una unión soldada con un 40% de vacíos que se agrietará después de un año de ciclos térmicos. Si se inspecciona con un solo método, la placa se envía con los defectos que ese método no detecta.
Examina bien la superficie de la placa, pero no puede ver debajo de una matriz de esferas de soldadura.
Confirma que la red está conectada, pero no detecta una unión soldada con un 40% de vacíos.
02 / El costo y la solución
Esa brecha sale cara: por eso combinamos cuatro métodos
Esa brecha sale cara. La falta de un componente, una unión con soldadura insuficiente, una pieza desalineada o un vacío oculto en una esfera BGA suelen pasar una revisión visual rápida y fallar tras la instalación, cuando corregir el defecto cuesta un orden de magnitud más que detectarlo en la línea de producción. PCBark cubre esa brecha al combinar cuatro métodos de inspección cuyas coberturas óptica, radiográfica y eléctrica se superponen: cada método detecta defectos que los demás no pueden ver. En el resto de esta página explicamos qué detecta cada método, cómo se comparan en la práctica y cómo adaptamos el plan de inspección a su placa y volumen de producción.
¿Ya sabe qué defecto busca? Díganos qué tipo de placa tiene y definiremos el alcance de la inspección.
Definir la cobertura de mi inspección →01 / Métodos de inspección
Los 4 niveles de inspección de PCBark: AOI, rayos X, sondas volantes e ICT
Cada método siguiente aborda un mecanismo de falla distinto. La inspección óptica ve lo que alcanza la luz; la inspección por rayos X permite ver a través de la soldadura y el metal; la prueba eléctrica confirma que el circuito conduce. En la mayoría de los ensambles combinamos dos o tres métodos: AOI y rayos X para revisar las uniones soldadas visibles y ocultas, más sondas volantes o ICT para comprobar la red eléctrica. Cada ficha explica qué detecta el método y cuándo conviene usarlo.
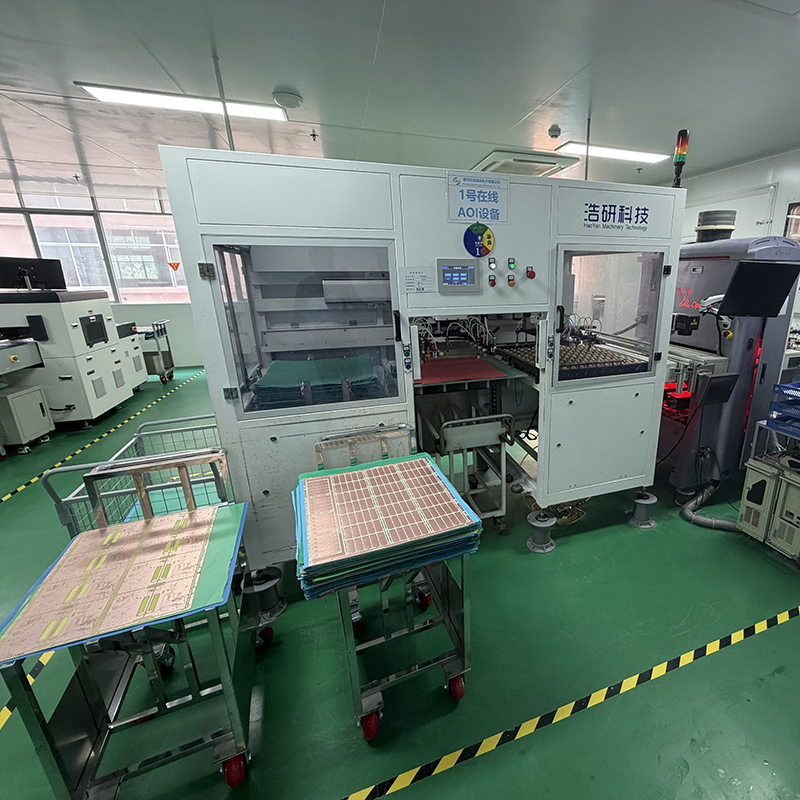
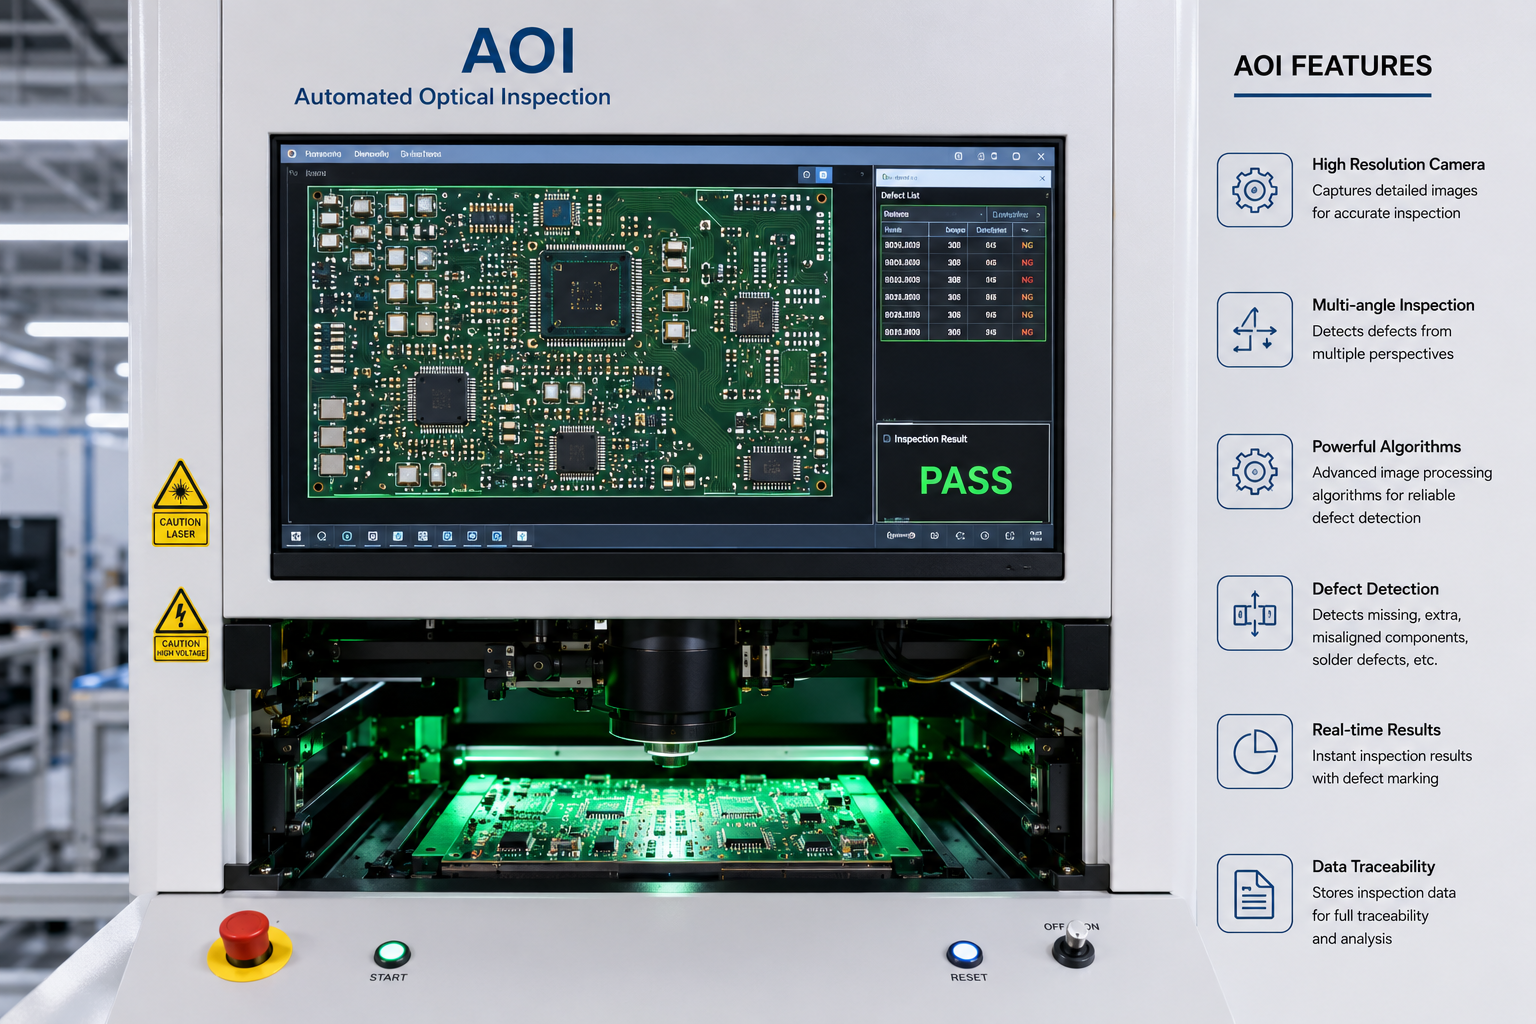
Inspección óptica automatizada (AOI)
Es un método de inspección óptica sin contacto. Cámaras de alta resolución capturan imágenes de cada componente colocado y las comparan con una referencia conforme para identificar defectos en el 100% de la placa.
Leer másMostrar menos
Detecta: componentes faltantes, piezas desalineadas o levantadas en un extremo, polaridad incorrecta, puentes de soldadura, soldadura insuficiente, terminales levantados y rayaduras superficiales
- Se realiza en línea después del reflujo y es suficientemente rápida para cualquier volumen
- No requiere dispositivo de prueba; el costo corresponde a la configuración inicial del programa para cada ensamble de PCB
- Limitación: no puede ver debajo de BGA, QFN ni blindajes
Ideal para: todas las placas, como revisión inicial
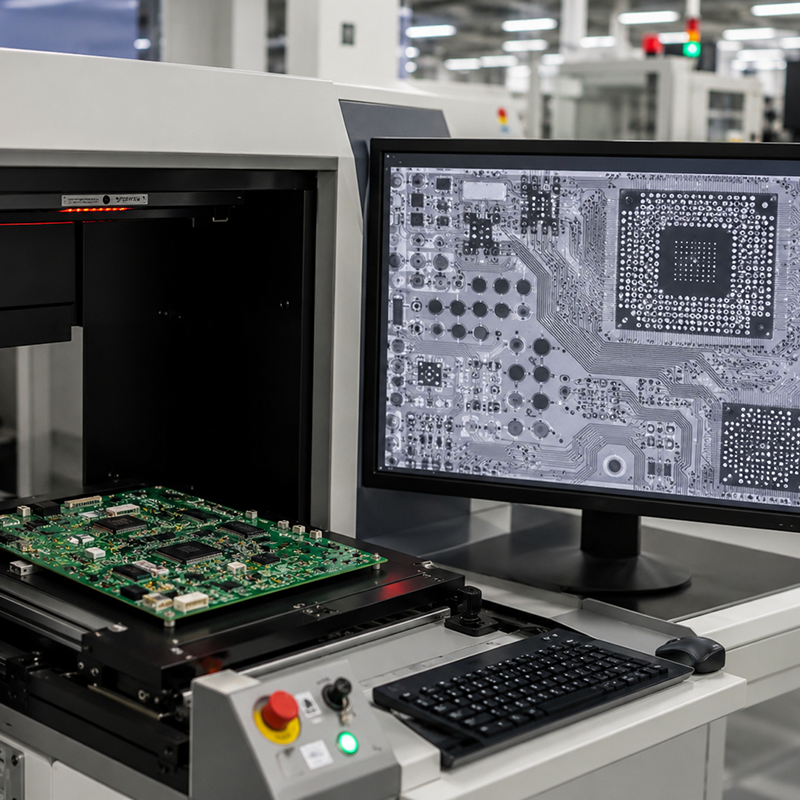
Inspección por rayos X (AXI)
La inspección automatizada por rayos X atraviesa el ensamble para obtener imágenes de las uniones soldadas ocultas bajo matrices de esferas de soldadura, QFN y componentes con terminales inferiores en placas densas, como las HDI con interconexiones entre cualquier capa, donde ni la AOI ni la inspección a simple vista pueden llegar.
Leer másMostrar menos
Detecta: vacíos en BGA, defectos de cabeza sobre almohada, uniones ocultas abiertas o con puentes, soldadura insuficiente, componentes desalineados y cortocircuitos internos
- 2D para una revisión rápida; 3D, tomografía computarizada (CT) y laminografía para obtener vistas de sección transversal desde distintos ángulos
- No es destructiva: la misma placa continúa al ensamble; los sistemas modernos de inspección por rayos X combinan un tubo de microfoco con un detector de panel plano
- Es esencial en la fabricación de PCB de alta densidad y con muchos BGA
Ideal para: placas con BGA / QFN, de alta confiabilidad o de alta densidad
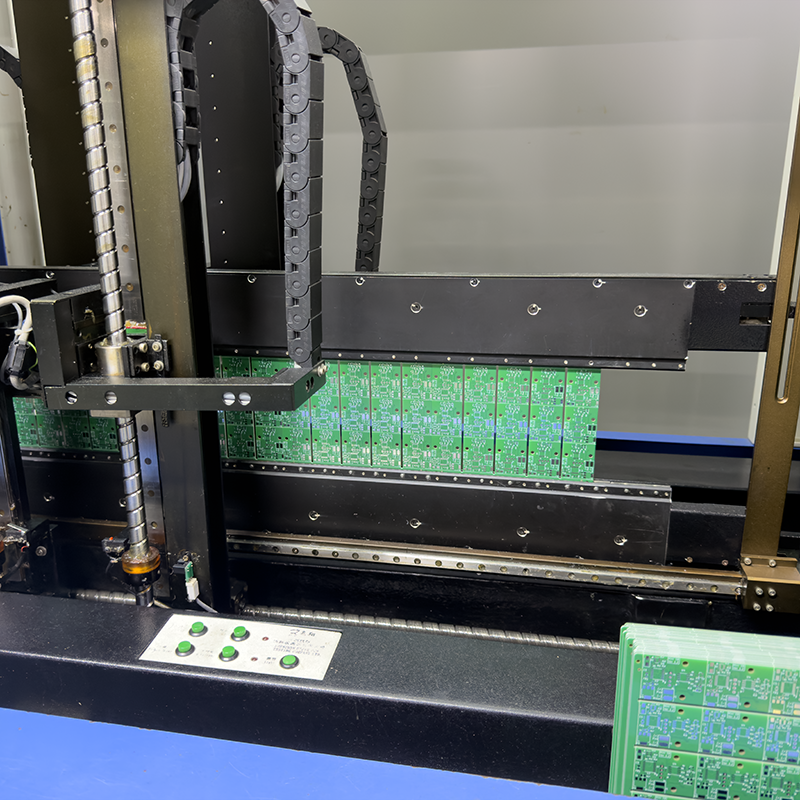
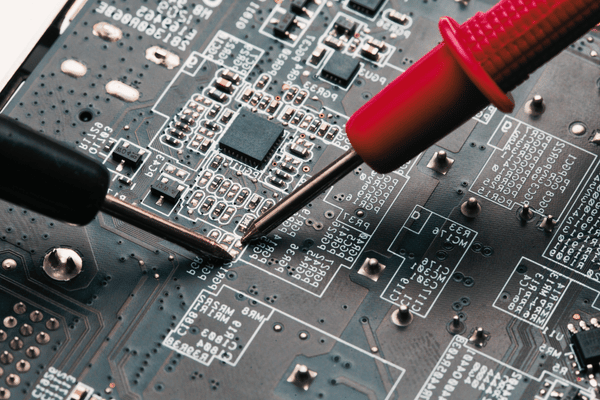
Prueba con sondas volantes
Es una prueba en circuito que no requiere un dispositivo de prueba. Las sondas móviles «vuelan» sobre la placa para contactar puntos de prueba y medir resistencia, capacitancia y continuidad, sin un dispositivo de prueba personalizado, por lo que un diseño nuevo puede probarse en días y no en semanas. Como el equipo de sondas volantes funciona con un programa de pruebas, ofrece una solución rápida para revisiones nuevas: la cobertura se define por software y el tiempo de prueba depende del número de redes, no de la fabricación de un dispositivo de prueba.
Leer másMostrar menos
Detecta: circuitos abiertos, cortocircuitos, valores incorrectos o componentes faltantes y orientación de diodos
- No requiere un dispositivo de prueba de cama de clavos; solo un programa de pruebas generado a partir de la lista de conexiones
- Las sondas acceden a ambos lados de la PCB; es ideal cuando hay pocos puntos de prueba
- Es más lenta por placa que ICT y resulta adecuada para prototipos y volúmenes bajos o medios
Ideal para: prototipos, introducción de nuevos productos (NPI), volúmenes bajos y cambios de diseño
Prueba en circuito (ICT)
Un dispositivo de cama de clavos presiona pines de resorte contra puntos de prueba específicos para comprobar componentes y conexiones en paralelo. El dispositivo cuesta más al principio, pero, una vez fabricado, prueba una placa en segundos.
Leer másMostrar menos
Detecta: circuitos abiertos, cortocircuitos y fallas en el valor o la presencia de componentes, con alta cobertura
- Requiere un dispositivo de prueba personalizado, con un costo no recurrente (NRE) por diseño
- Una vez fabricado el dispositivo, la prueba de cada placa es muy rápida
- Requiere puntos de prueba accesibles previstos en el diseño de la PCB
Ideal para: producción estable de alto volumen
02 / Nota de ingeniería
Criterios de aceptación de vacíos en BGA
La inspección por rayos X resulta especialmente útil para los BGA. Como las esferas de soldadura quedan debajo del componente, la única forma de confirmar la humectación y medir los vacíos durante el proceso de fabricación es mediante radiografía. Muchos programas aplican las recomendaciones sobre vacíos de IPC-7095 y los criterios de aceptación de IPC-A-610: un límite de producción frecuente es aproximadamente el 25% de área vacía por esfera, con un criterio más estricto para equipos de clase 3. El umbral adecuado depende de la clase de aceptación y del componente; lo acordamos con usted antes de la primera fabricación, no después de un rechazo.
El costo de aplicar cada método y la rapidez con que permite aprobar una placa son los factores que realmente determinan el plan de inspección.
01 / Comparación de métodos
AOI frente a rayos X, sondas volantes e ICT: comparación de métodos
Ningún método es «el mejor» por sí solo: cada uno ofrece un equilibrio distinto entre cobertura, velocidad y costo de preparación. AOI y rayos X son métodos de inspección (examinan la unión); las sondas volantes e ICT son pruebas (confirman que el circuito conduce). La siguiente comparación los evalúa según los factores que definen un plan de inspección: qué detectan, cómo se adaptan al volumen y de dónde proviene el costo.
| Método | Qué comprueba | Uniones ocultas | Volumen adecuado | Dispositivo de prueba | Principal factor de costo |
|---|---|---|---|---|---|
| AOI | Defectos superficiales y de colocación; soldadura visible | No | Todos los volúmenes | Ninguno | Configuración del programa (una sola vez) |
| Rayos X (AXI) | Uniones BGA/QFN ocultas, vacíos y cortocircuitos internos | Sí | Todos; clave para BGA | Ninguno | Tiempo de exploración por placa |
| Sondas volantes | Circuitos abiertos, cortocircuitos y valores R/C mediante pruebas eléctricas | Solo eléctricamente | Prototipos y volúmenes bajos o medios | Ninguno | Desarrollo del programa de pruebas |
| ICT | Circuitos abiertos, cortocircuitos y valores de componentes, con alta cobertura | Solo eléctricamente | Alto volumen | Cama de clavos | Costo no recurrente (NRE) del dispositivo de prueba |
02 / Criterio para presupuestar
El volumen determina el punto de equilibrio
Hay un factor clave para el presupuesto: las sondas volantes e ICT detectan los mismos tipos de fallas eléctricas, pero el volumen determina cuál conviene más. Las sondas volantes no tienen costo de dispositivo de prueba y permiten empezar a probar casi de inmediato, por lo que convienen para prototipos y volúmenes bajos; ICT requiere un dispositivo, pero prueba cada placa en segundos, así que conviene cuando el volumen permite amortizarlo. Ni AOI ni rayos X pueden sustituirse por esas pruebas: detectan defectos de soldadura y colocación que una prueba eléctrica pasa por alto; por eso, para ensambles de PCB reales, un buen plan combina una inspección óptica o por rayos X con una prueba eléctrica, en lugar de elegir solo una de ellas.
01 / Resultados de calidad
Inspección integrada al ensamble: resultados de calidad y aplicaciones
En PCBark, la inspección no es un servicio que se compra por separado: es parte de la fabricación de una placa de alta calidad y está integrada directamente en nuestra línea de ensamble de placas de circuito impreso. Las placas pasan por la inspección de pasta de soldadura, luego por AOI, después por rayos X para las uniones ocultas y por sondas volantes o ICT para la red eléctrica, antes de la inspección visual final. Al combinar estas comprobaciones, un defecto que supera una etapa se detecta en la siguiente; ese es el objetivo de un proceso de inspección con varios métodos: acercar a cero la tasa de defectos que escapan antes de que la placa salga de nuestras instalaciones e incorporar cada rechazo al control de calidad.
La «regla de diez» de la industria: el costo de encontrar y corregir un defecto en una PCB aumenta aproximadamente un orden de magnitud en cada etapa que supera sin detectarse, desde la placa sin componentes hasta el ensamble y, finalmente, tras la instalación. La inspección permite detectarlo antes, cuando corregirlo cuesta menos.
CON MATICES La «regla de diez» sobre el costo de la calidad es una regla empírica muy citada en la industria; las proporciones reales varían según el producto y el programa.
02 / Aplicaciones
Cuándo cambia la combinación de métodos
Esto cobra más importancia en sectores donde una falla tras la instalación es menos un asunto de garantía que un evento crítico para la seguridad o la misión. Así cambia la combinación de métodos en esas aplicaciones:
Industria automotriz
Electrónica de alta confiabilidad sometida a vibraciones y ciclos térmicos: AOI más rayos X en cada BGA, con pruebas eléctricas para verificar las conexiones.
Sector aeroespacial y de defensa
Criterios de aceptación de clase 3, inspección por rayos X del 100% de las uniones críticas y registros documentados para el expediente de calificación del proveedor.
Dispositivos médicos
Inspección con trazabilidad a IPC-A-610 clase 3 y verificación funcional de los ensambles en los que una falla puede afectar al paciente.
Industria e IoT
AOI y sondas volantes para prototipos y el aumento gradual de producción, con costos equilibrados; después, ICT cuando el volumen se estabiliza.
Esos niveles de confiabilidad solo son reales si pueden vincularse con una norma reconocida.
01 / Normas y cumplimiento
Normas y cumplimiento
Todas las decisiones de inspección de PCBark se basan en una norma de aceptación publicada, nunca solo en un criterio interno. Esto permite que un ingeniero de calidad reproduzca nuestra decisión de aceptación o rechazo y que un comprador incorpore nuestros registros de inspección a su expediente de calificación de proveedores.
IPC-A-610
Aceptabilidad de ensambles electrónicos · Clases 2 y 3
J-STD-001
Ensambles eléctricos y electrónicos soldados
IPC-A-600
Aceptabilidad de placas de circuito impreso
IPC-7095
Diseño y ensamble de BGA / criterios sobre vacíos
ISO 9001
Sistema de gestión de calidad
Nota para compras
Por eso, antes de comparar cotizaciones, pregunte al proveedor de inspección qué clase de aceptación y qué revisión utiliza. «Hacemos inspección por rayos X» y «hacemos inspección por rayos X según IPC-A-610 clase 3, con límites de vacíos documentados» representan servicios muy distintos. Le recomendamos documentar en su cotización los números específicos de los certificados y las versiones que se utilizarán para su expediente de calificación de proveedores.
01 / Cotización de inspección
Cómo obtener una cotización de inspección de PCB: cobertura, plazo de entrega y servicios incluidos
Por eso, no todas las cotizaciones de inspección son iguales. Es fácil cotizar «servicios de prueba de PCB» y referirse a dos cosas muy distintas: una puede ser poco más que una revisión rápida con AOI; la otra puede incluir AOI, inspección completa por rayos X de los BGA y una prueba eléctrica.
Plan de inspección según las características de la placa
| Características de la placa | Volumen habitual | Combinación de inspecciones recomendada | Motivo |
|---|---|---|---|
| Prototipo / NPI | 1–50 | AOI + sondas volantes + rayos X (BGA) | Sin costo de dispositivo de prueba; rápida adaptación a cambios de diseño |
| Volumen bajo | 50–1,000 | AOI + sondas volantes + rayos X (inspección puntual) | Cobertura eléctrica sin dispositivo de ICT |
| Volumen medio | 1,000–10,000 | AOI + rayos X + ICT (si se previeron puntos de prueba) | El dispositivo de prueba empieza a amortizarse |
| Alto volumen | 10,000+ | AOI + ICT + rayos X (muestreo con AXI) | Prueba eléctrica en segundos por placa |
| Alta densidad de BGA / alta confiabilidad | cualquiera | AOI + rayos X al 100% + prueba funcional | Riesgo de uniones ocultas y fallas tras la instalación |
02 / Servicios incluidos
Qué incluye su cotización
Su cotización de inspección de PCBark incluye la combinación de métodos indicada arriba, la clase de aceptación y los criterios sobre vacíos que aplicaremos, y el informe de inspección que enviamos con las placas. Como la inspección forma parte de nuestro proceso de servicios de fabricación electrónica llave en mano —revisión DFM, adquisición de componentes, fabricación, ensamble SMT y, después, pruebas—, el mismo equipo que fabrica las placas las inspecciona; así, una tendencia de defectos se comunica directamente al proceso de producción y, a menudo, revela un ajuste en el diseño de PCB que evita el defecto en una producción futura, en vez de quedar pendiente con otro proveedor. Envíenos los archivos de fabricación y el volumen previsto, y le entregaremos un plan con alcance definido, no una lista de materiales de una sola línea.
¿Tiene listos los archivos Gerber y la BOM? Envíelos para recibir una cotización de inspección que especifique la cobertura.
Envíe sus archivos Gerber para obtener una cotización detallada →Herramientas de inspección
Herramientas de inspección y prueba de PCB
Selector de métodos de inspección de PCB
Determine qué combinación de AOI, rayos X, sondas volantes e ICT se adapta a su placa y volumen.
Calculadora de costos: sondas volantes frente a ICT
Determine a partir de qué volumen de producción ICT resulta más económica que la prueba con sondas volantes.
Verificador de aceptación de vacíos en BGA
Compare un porcentaje de vacíos medido por rayos X con el límite de la clase IPC-A-610.
Estimador del costo de defectos no detectados
Estime cuánto cuesta un defecto no detectado mediante la regla 1:10:100.
Preguntas frecuentes
Preguntas frecuentes sobre inspección de PCB
¿Qué es la inspección de PCB y qué incluye el proceso de PCBark?
La inspección de PCB nos permite confirmar que una placa se fabricó conforme al diseño y que todas sus interconexiones están intactas. PCBark combina cuatro métodos: AOI para revisar la soldadura superficial y la colocación de componentes, rayos X para examinar las uniones ocultas bajo componentes BGA y QFN, y pruebas con sondas móviles o ICT para verificar la continuidad. El proceso también incluye la inspección de la pasta de soldadura y una inspección visual final de las placas. Usted recibe un informe de inspección conforme a la clase de aceptación que elija y, si el ensamble tiene muchos componentes BGA, acordamos previamente con usted el límite de vacíos para evitar desacuerdos posteriores sobre los criterios usados para inspeccionar la placa.
¿Cuáles son los principales métodos de inspección y prueba de PCB?
Los cuatro métodos que cubren la mayoría de las necesidades son la inspección óptica automatizada (AOI), la inspección automática por rayos X (AXI), las pruebas con sondas móviles y las pruebas en circuito (ICT). La AOI y los rayos X revisan las uniones de soldadura, mientras que las sondas móviles y las ICT comprueban las interconexiones entre componentes para confirmar la continuidad. La inspección de la pasta de soldadura y la inspección visual final completan, al inicio y al cierre, nuestro proceso integrado de pruebas.
¿Qué necesita su PCB: pruebas ICT o con sondas móviles?
Con ambos métodos detectamos eléctricamente cortocircuitos, circuitos abiertos y valores incorrectos de componentes. Un equipo de prueba con sondas móviles no necesita un dispositivo de prueba a medida y puede comenzar las pruebas en cuestión de días, por lo que resulta económico para prototipos y producción de volumen bajo a medio. Las ICT requieren preparar un dispositivo de prueba a medida, pero permiten probar las placas con rapidez, por lo que convienen más para volúmenes altos. Lo que realmente distingue a estos métodos es el volumen, más que su capacidad; estimaremos cuál conviene según sus pronósticos de ventas.
¿Cuándo conviene la inspección por rayos X en lugar de la AOI?
La clave son las uniones ocultas. La AOI solo examina lo que alcanza la luz. Como la luz no atraviesa el cuerpo de los componentes, la AOI no puede inspeccionar debajo de componentes como los BGA y QFN o de una pieza blindada, ni determinar si las uniones ocultas están presentes o en qué estado se encuentran. Con rayos X obtenemos imágenes del interior de los componentes para verificar no solo las uniones de soldadura, las uniones abiertas y las terminales faltantes o mal colocadas, sino también los puentes de soldadura y los vacíos. En las placas con una alta concentración de componentes BGA, es habitual combinar AOI y rayos X para inspeccionar la mayor cantidad posible de uniones en buen estado.
¿Se pueden usar juntas la AOI y la inspección por rayos X?
Sí, y en la mayoría de los ensambles es muy recomendable hacerlo. La AOI detecta defectos superficiales en los componentes y en su colocación, mientras que los rayos X examinan áreas ocultas de los circuitos y uniones individuales. Juntas, estas tecnologías reducen los puntos ciegos en la detección de defectos.
¿Las sondas móviles o los rayos X pueden detectar uniones de soldadura BGA ocultas?
La inspección por rayos X permite obtener imágenes directas de las esferas de soldadura de los componentes BGA y evaluar aspectos como los vacíos o los defectos de cabeza en almohada. Para estas uniones, la técnica ofrece una evaluación muy valiosa; las pruebas con sondas móviles confirman la conexión eléctrica, pero no generan una imagen física de la unión de soldadura. En resumen, use rayos X para evaluar la calidad de la soldadura y sondas móviles para comprobar la funcionalidad de los componentes BGA; las placas críticas se benefician de ambos métodos.
¿Cuánto cuesta la inspección de PCB y cuál es el plazo de entrega?
El costo varía según las tecnologías utilizadas y la complejidad de las placas que se prueban. La configuración inicial del programa de AOI para prototipos tiene un costo, mientras que preparar un dispositivo de prueba de cama de clavos cuesta más porque requiere fabricar una herramienta a medida para la placa específica en producciones de gran volumen. Los métodos de inspección que no requieren dispositivos de prueba a medida ofrecen el plazo de entrega más corto, ya que las sondas móviles y la AOI no necesitan herramientas personalizadas. Envíenos sus archivos y los volúmenes de su proyecto para que le preparemos una cotización con la cobertura y los plazos de entrega definidos.
Cotización de inspección
Inspeccione la PCB antes de que la revisen en campo
Envíe a PCBark sus archivos de fabricación, el volumen de producción y el nivel de sus criterios de aceptación; nuestros expertos prepararán un plan de inspección completo. El plan detallará la mejor manera de aplicar AOI, rayos X, pruebas con sondas móviles e ICT a sus placas de circuito impreso, con indicaciones claras de la cobertura, el costo y los plazos, sin datos imprecisos.
Envíe sus archivos de fabricación, el volumen de producción y la clase de aceptación; reciba un plan con alcance definido, cobertura, costo y plazo.
Solicite una cotización de inspección →- Archivos de fabricación
- Volumen de producción
- Clase de aceptación