Comuníquese con PCBark Company


El ensamble de PCB de prototipo consiste en montar componentes en una placa fabricada sin componentes y probarla; así, un archivo Gerber y una BOM se convierten en un circuito tangible y funcional con el que puede interactuar. Este proceso se sitúa entre la fabricación de la placa y la producción en serie, y es la primera oportunidad para probar el comportamiento real del circuito (a diferencia de la lógica esquemática del circuito).
Especificaciones rápidas
| Cantidad típica en la primera corrida | 3-10 placas (probar una sola placa puede dar una falsa aprobación) |
| Límite práctico para soldar a mano | Hasta componentes pasivos de aproximadamente 0201 y un paso entre contactos de 0.4-0.5mm, según las recomendaciones de la industria |
| Paquete mínimo de archivos | Gerber (RS-274X/IPC-2581) + BOM con números de parte del fabricante (MPN) + archivo CPL/centroide |
| Estructura de costos para 1-5 placas | Predominan los costos fijos de preparación (plantilla, programación, primera pieza), no los componentes |
| Normas aplicables | IPC J-STD-001 (soldadura), IPC-A-610J-2024 (aceptación), IPC-2221 (diseño) |
En resumen: El ensamble de PCB de prototipo convierte un archivo de diseño en una placa que se puede probar. Quienes ensamblan por primera vez suelen perder tiempo no en el proceso de ensamble en sí, sino en decisiones previas al envío del pedido: si soldar a mano, qué archivos enviar y cuántas placas fabricar. Esta guía aborda esas decisiones en orden, con un umbral para decidir cuándo soldar a mano, un desglose de la estructura de costos, un catálogo de fallas de la primera producción y un marco para evaluar la madurez del diseño que puede aplicar sin importar qué fabricante de PCB utilice.
Resumen
- Los componentes con un paso entre contactos inferior a aproximadamente 0.4 a 0.5mm superan ampliamente lo que se puede soldar a mano con fiabilidad; quedan literalmente por encima de ese límite, y por mucho.
- Una de las causas más probables de que la primera cotización se retrase o se genere con errores es que falte el archivo de centroide o que esté mal ubicado.
- Para 1-5 placas, el cargo fijo de preparación, no los componentes, es lo que más influye en el costo por placa.
- Por lo general, hay alrededor de seis causas recurrentes detrás de casi todas las fallas de los primeros prototipos; no se deben simplemente a la mala suerte.
- Tres verificaciones de preparación por etapas (basadas en enfoques de ingeniería para gestionar riesgos) pueden ayudarle a determinar si realmente está listo para producir más que cantidades de prototipo.
Qué es el ensamble de PCB de prototipo (y cuándo realmente lo necesita)
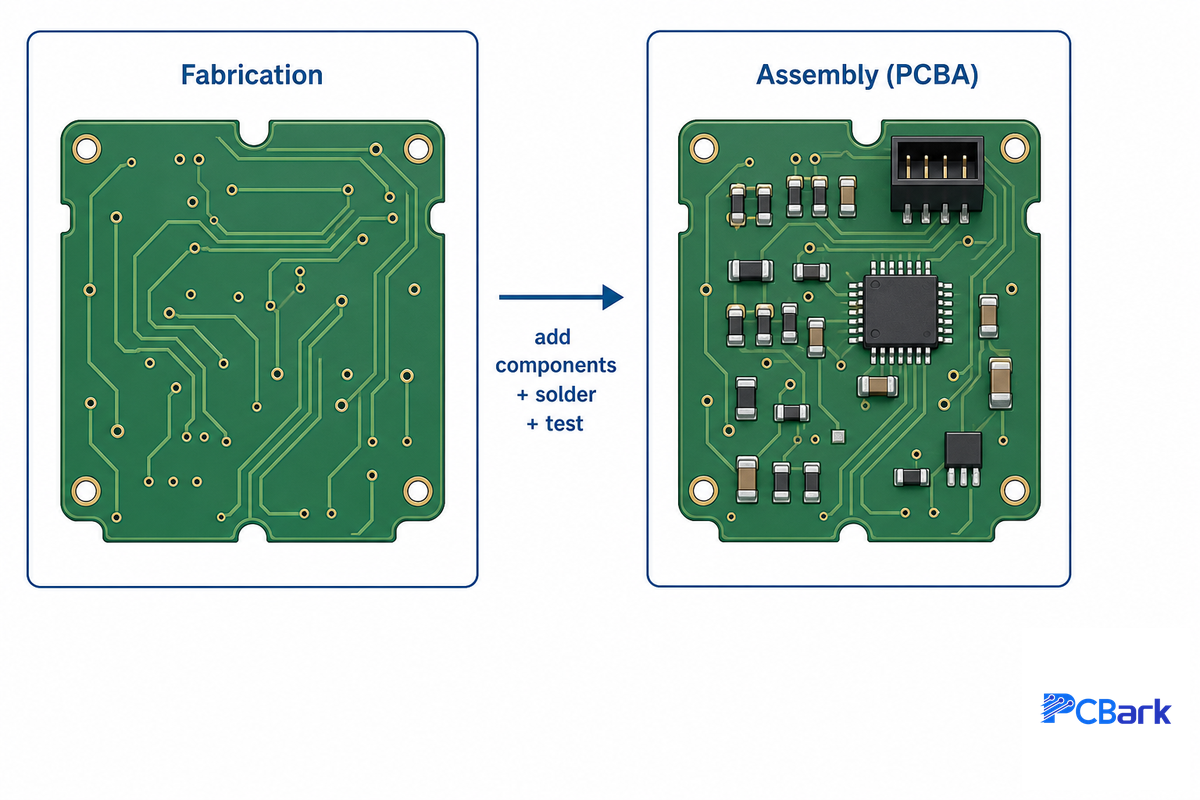
El ensamble de PCB de prototipo no es lo mismo que la fabricación de PCB de prototipo. La fabricación produce la placa de circuito impreso sin componentes (la placa en sí, con pistas, máscara antisoldante, serigrafía, orificios metalizados, etc.), sin montar nada. El ensamble, también llamado PCBA o ensamble de placa de circuito impreso, consiste en colocar los componentes físicos (resistencias, circuitos integrados, conectores, etc.) en la placa, soldarlos y, después, probarla.
Si solo necesita comprobar si una placa cabe en una carcasa o verificar el objetivo de impedancia de un apilamiento de capas, quizá le baste con la placa fabricada sin componentes. Si quiere conectar la alimentación, cargar firmware y comprobar que las lecturas del sensor tengan sentido, necesita pedir un prototipo ensamblado.
Esta diferencia determina qué se envía y a quién; conviene recordarlo cada vez que «placa de circuito impreso» se usa como término genérico para referirse tanto a una placa sin componentes como a un ensamble completo. Quienes solo solicitan fabricación envían los archivos Gerber y de perforación. Para un ensamble completo, es necesario proporcionar una lista de materiales, un archivo de colocación y, en muchos diseños modernos, componentes con encapsulados lo bastante pequeños para los equipos de fabricación de PCB.
Confundirse en este punto cuesta tiempo: muchos compradores primerizos solicitan solo la fabricación de un «prototipo de PCB de entrega rápida» y descubren a mitad del proyecto que en realidad necesitaban una placa completamente ensamblada para probar el firmware. Esto implica un segundo pedido y otro ciclo de plazo de entrega. El plan de capacitación de la NASA basado en IPC J-STD-001 trata la fabricación y el ensamble como dos áreas de proceso distintas, con criterios de aceptación independientes, precisamente por esta razón: una placa puede aprobar todas las inspecciones de fabricación y aun así no estar lista para el ensamble. Cualquier servicio de ensamble de PCB que valga la pena le preguntará cuál necesita antes de cotizar, en lugar de darlo por hecho. La mayoría de los servicios de ensamble de placas de circuito impreso distingue claramente entre ambas opciones: un servicio dedicado a la fabricación de PCB cotiza solo placas sin componentes, mientras que un servicio integral de ensamble de PCB incluye revisión de archivos, abastecimiento de componentes y montaje con pruebas en un mismo pedido.
¿Qué es la fabricación de prototipos de PCB?
La fabricación de prototipos de PCB abarca tanto la fabricación (producción de la placa sin componentes) como el ensamble (montaje y prueba de las placas terminadas) de una pequeña tanda (1-25) de placas de prototipo previas a la producción, elaboradas para verificar el diseño antes de comprometerse con la fabricación. Normalmente se usan los mismos procesos que en producción (por ejemplo, impresión de pasta de soldadura, montaje automatizado y soldadura por reflujo), pero en líneas flexibles y de ciclo corto, en lugar de largas corridas de producción. El objetivo no es alcanzar la máxima eficiencia, sino obtener información: ¿cómo funciona y está lista para avanzar?
Exportar archivos limpios desde el software de diseño de PCB durante la etapa de diseño —en vez de apresurarse a corregirlos cuando un proveedor señala un problema— es clave para mantener el prototipo de ensamble de PCB dentro del cronograma.
Ensamble manual frente a ensamble profesional de prototipos: el límite de la soldadura manual
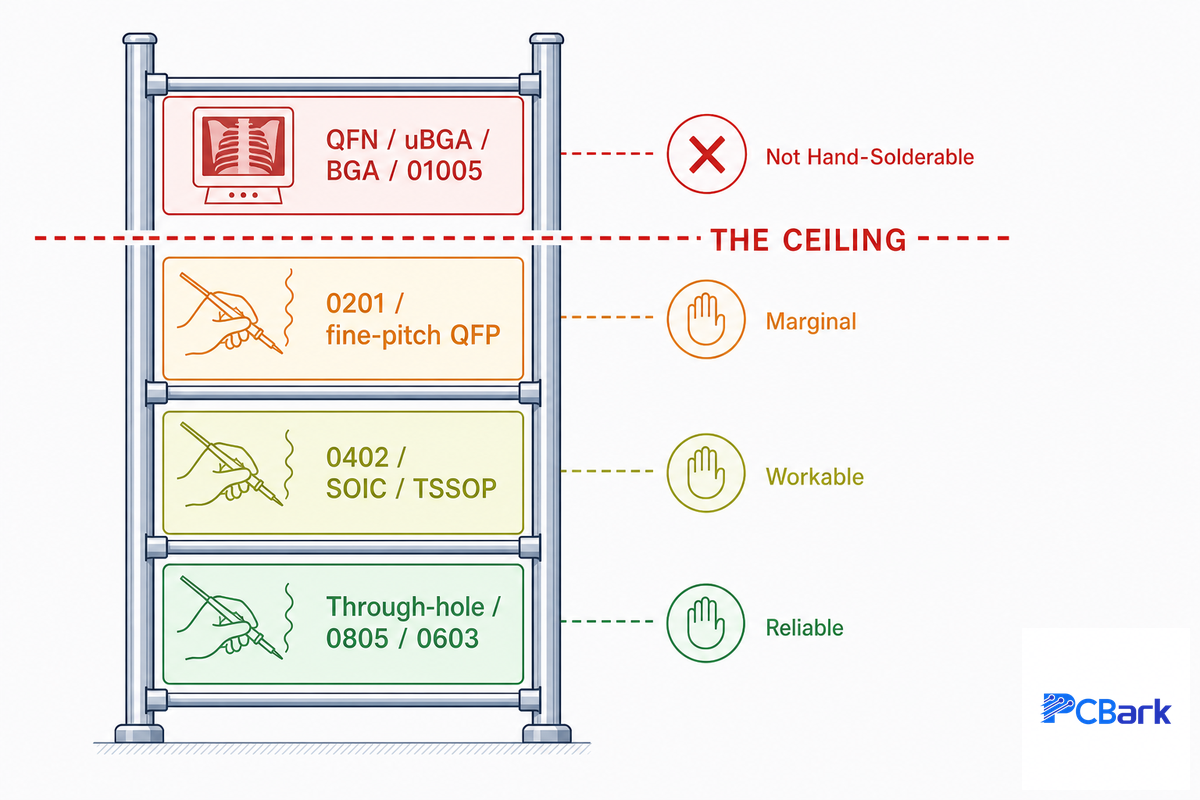
El límite de la soldadura manual es el punto en que los encapsulados de los componentes de un diseño dejan de ser prácticos para soldar a mano, independientemente de quién sostenga el cautín. Por debajo de ese límite, el ensamble manual es una opción totalmente válida y, de hecho, bastante popular: la mayoría de las placas que fabrican los aficionados, así como muchas placas profesionales en los primeros años de la industria, se ensamblaban a mano. Por encima del límite, las características físicas de la unión de soldadura dificultan mucho el trabajo manual y aumenta la tasa de defectos.
| Tipo de encapsulado | Viabilidad de la soldadura manual | Motivo |
|---|---|---|
| Montaje por orificio pasante, componentes pasivos 0805/0603 | Confiable | Las áreas de contacto y el paso entre contactos son lo bastante grandes para alinearlos a simple vista y controlar el cautín manualmente |
| Componentes pasivos 0402, SOIC/TSSOP estándar | Viable con práctica | Son pequeños, pero se pueden manipular individualmente con herramientas de punta fina y aumento |
| Componentes pasivos 0201, QFP de paso fino | Viabilidad limitada: espere defectos | Se acercan al límite; el riesgo de efecto tombstone aumenta considerablemente al disminuir la masa térmica |
| QFN, uBGA, BGA, 01005 | No se pueden soldar a mano | Las uniones quedan ocultas debajo del encapsulado, por lo que no se pueden inspeccionar ni retrabajar a simple vista o con un cautín |
Hay una razón por la que esto es un precipicio y no una pendiente: el equilibrio térmico. Un componente pasivo 0201 pesa aproximadamente un miligramo y prácticamente no tiene masa térmica; una diferencia de apenas 2-3°C entre sus dos áreas de contacto durante un ciclo de reflujo hará que se levante antes de que la soldadura moje ambos lados. La norma de capacitación de la NASA (basada en IPC J-STD-001) dedica módulos distintos a la soldadura por orificio pasante y al montaje superficial precisamente por esta razón: los principios físicos que funcionan con una familia de encapsulados dejan de aplicarse cuando disminuye el paso entre contactos. En dispositivos QFN y BGA, cuyas terminales están en la parte inferior, es imposible inspeccionar visualmente una unión, y mucho menos corregirla. A partir de ese punto, la inspección por rayos X es la única forma de verificar esas uniones.
⚠️ Importante
Es tentador pensar que el ensamble manual será más barato, aunque más lento; cuando se considera el costo real de hacerlo mal, esa ventaja desaparece. Una corrida profesional implica costos fijos iniciales elevados (vea más adelante); un solo defecto en una placa difícil de soldar a mano puede eliminar todo el «ahorro» y obligar a hacer un retrabajo y una segunda versión de la placa.
Cómo preparar el diseño para el ensamble: archivos, formatos y errores comunes de quienes empiezan
¿Qué implica exactamente crear un prototipo de PCB?
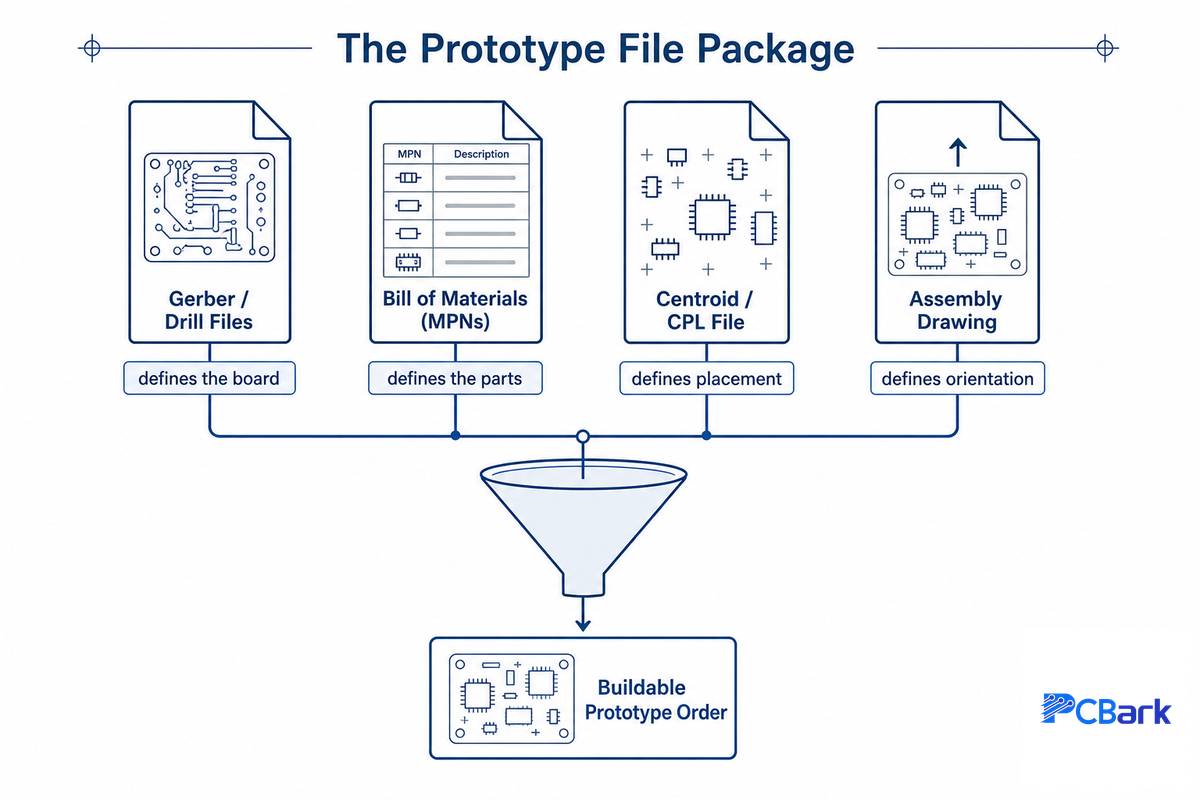
Los pedidos de prototipos de PCB incluyen tres archivos relacionados que deben coincidir perfectamente: archivos Gerber y de perforación para definir el diseño de la placa, una lista de materiales (BOM) con cada pieza identificada por fabricante y número de parte, y un archivo de centroide (CPL/de montaje automático) para guiar a las máquinas de ensamble. Quienes diseñan por primera vez suelen generar bien los Gerber (normalmente se exportan automáticamente desde el software CAD), pero cometen errores en los otros dos archivos.
- La BOM debe indicar el número de parte del fabricante para cada renglón, no solo tipos genéricos de componentes como «resistencia de 10k».
- La orientación y el origen del archivo de centroide deben coincidir con el diseño de la placa, no con las coordenadas predeterminadas del software CAD.
- Las referencias de la BOM deben coincidir exactamente con las de la serigrafía de la placa y el archivo de centroide.
- Las polaridades y las marcas del pin 1 deben indicarse con claridad para que el ensamblador no tenga que adivinarlas.
- Todos los archivos del envío (Gerber, BOM, centroide y plano de ensamble) deben corresponder a la misma revisión del diseño.
La ausencia de archivos de centroide o su escala incorrecta son algunas de las causas más frecuentes de retraso en la primera cotización del prototipo o de que los componentes queden mal colocados en la placa terminada. En un componente con paso de 0.4mm, un desplazamiento de apenas 0.1mm puede producir una unión abierta. También es uno de los problemas más fáciles de evitar: a diferencia de un error de diseño, no requiere desarrollar una solución nueva; solo hay que comprobar que el archivo exista y que sus unidades y origen coincidan con la placa antes de hacer clic en «Enviar».
📐 Nota de ingeniería
Si algún área de contacto de la placa —para orificio pasante o térmica— se conecta a un plano sólido de cobre de 1oz o más, ese plano actúa como disipador de calor durante la soldadura. Es una práctica de diseño de PCB habitual, mencionada en toda la familia de normas de diseño de placas impresas IPC-2221. Estas normas incorporan alivios térmicos en forma de radios: puentes estrechos de cobre que conectan el área de contacto con el plano, en lugar de una conexión sólida; así se evita que la unión pierda calor durante el reflujo o la soldadura manual. Consulte con su fabricante de PCB qué edición y sección específicas aplica, ya que las normas se actualizan periódicamente. Omitir este alivio en un plano de tierra de cobre pesado suele causar uniones frías que parecen perfectas a simple vista, pero que ocasionalmente fallan en campo.
El verificador de preparación DFM de PCBark y las herramientas similares de la mayoría de los ensambladores detectan automáticamente las infracciones estructurales de las reglas de diseño —como el anillo anular, la separación entre pistas y la separación mínima de la máscara antisoldante—. Esta sección se centra en los aspectos del paquete de archivos que esas herramientas no pueden verificar: si lo que envía está completo, es coherente y describe la placa que realmente quiere fabricar.
El diseño y el ensamble son disciplinas distintas, cada una con sus propios modos de falla: una placa puede aprobar todas las inspecciones de fabricación y aun así ser imposible de ensamblar, del mismo modo que una placa puede tener todos sus componentes perfectamente montados y fallar por un problema del apilamiento de capas incorporado durante el diseño del circuito. La impedancia controlada también importa: en placas multicapa, un ancho de pista inadecuado o la falta de un plano de referencia pueden distorsionar una señal mucho antes de que empiece el ensamble. Detectar estos problemas durante el diseño cuesta mucho menos que hacerlo después de montar los componentes. Descubrir cambios tardíos en el diseño después de hacer el pedido es una de las formas más costosas de volver a aprender esa lección.
SMT, orificio pasante o tecnología mixta: cómo elegir la tecnología de ensamble para su prototipo
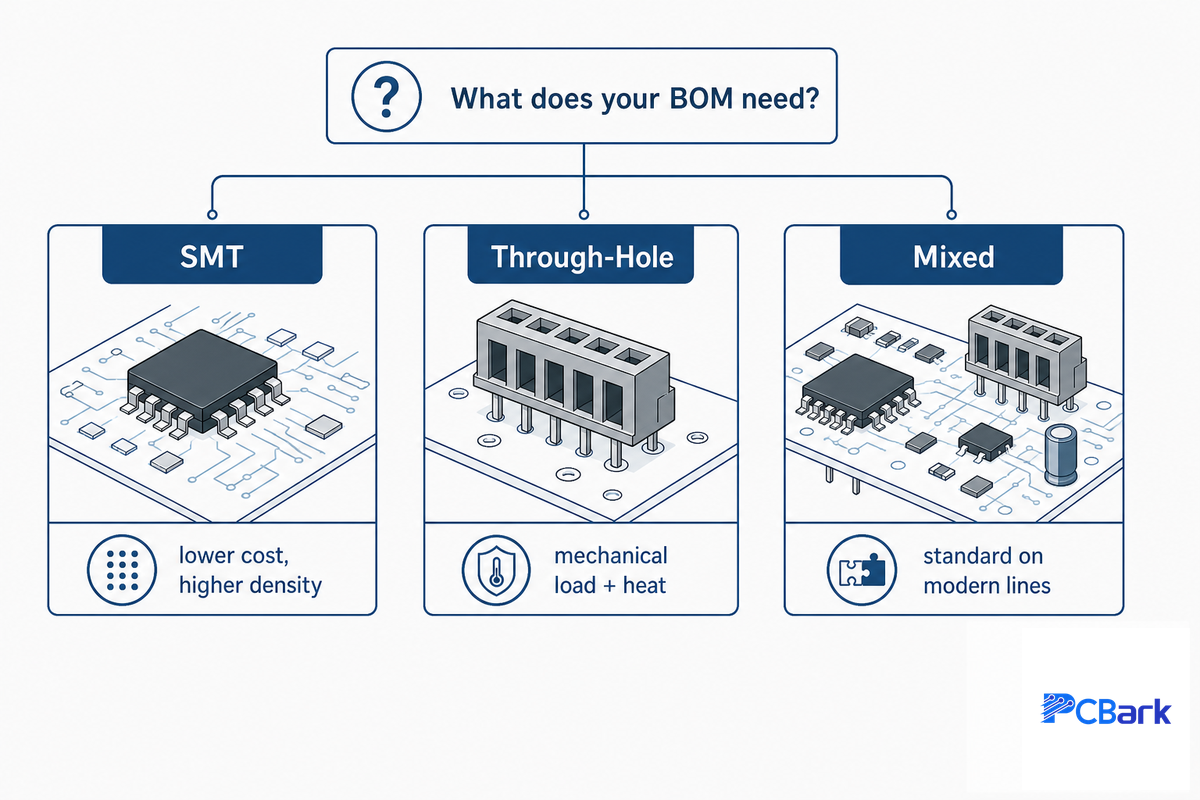
La mayoría de los diseños modernos opta por la tecnología de montaje superficial (SMT), ya que permite una mayor densidad de componentes y reduce el costo por unión. Sin embargo, el montaje por orificio pasante (THT) sigue presente en las placas de prototipo por una razón puramente mecánica: un estudio de 2021 publicado en Microelectronics Reliability, que probó uniones de soldadura durante 550 ciclos térmicos entre -20°C y +80°C, identificó específicamente el THT como una opción esencial cuando una unión debe soportar cargas mecánicas reales o disipar una cantidad considerable de calor, como en conectores, capacitores electrolíticos grandes y componentes de potencia expuestos a fuerzas repetidas de inserción o a ciclos térmicos en campo.
| La BOM incluye | Elija | Motivo |
|---|---|---|
| Principalmente circuitos integrados y componentes pasivos, sin conectores en el borde de la placa que soporten fuerzas importantes | SMT | Menor costo por unión, mayor densidad y montaje más rápido |
| Conectores en el borde de la placa, componentes de potencia o cualquier componente de uso externo que se conecte y desconecte | Montaje por orificio pasante para esos componentes | Retención mecánica y disipación térmica que el área de contacto de montaje superficial por sí sola no puede ofrecer |
| Una combinación de los dos casos anteriores en una misma placa | Tecnología mixta | Es una opción estándar en las líneas modernas; un ensamble mixto tiene un costo adicional moderado por el paso extra del proceso, pero no requiere una fabricación fundamentalmente distinta |
Sobre todo para el primer prototipo, resista la tentación de usar huellas SMT para todos los componentes solo para reducir el tiempo de fabricación. Los conectores que se conectarán y desconectarán repetidamente durante las pruebas de banco son precisamente los que no deberían fallar mecánicamente mientras ajusta el firmware.
En la planta de fabricación, elegir la tecnología según la BOM se traduce en un proceso sencillo: impresión de pasta de soldadura, colocación de cada componente con una máquina de montaje automático, soldadura por reflujo con un perfil que suele alcanzar un máximo cercano a 245°C para aleaciones sin plomo y, después, inspección. Las máquinas modernas de montaje automático procesan tanto componentes SMT como puntos de inserción por orificio pasante en la misma línea, lo que explica en gran medida que las placas de tecnología mixta ya no tengan el costo adicional que solían tener. La inspección óptica automatizada detecta la mayoría de los defectos visibles de colocación y soldadura inmediatamente después del reflujo. Los rayos X 3D detectan los defectos en las uniones ocultas bajo los componentes que AOI no puede ver. Las pruebas funcionales —encender la placa, medirla con un osciloscopio y compararla con sus criterios de aprobación o rechazo— confirman que el diseño funciona, no solo que se fabricó correctamente.
Qué determina realmente el costo del ensamble de PCB de prototipo: la diferencia entre NRE y precio por unidad
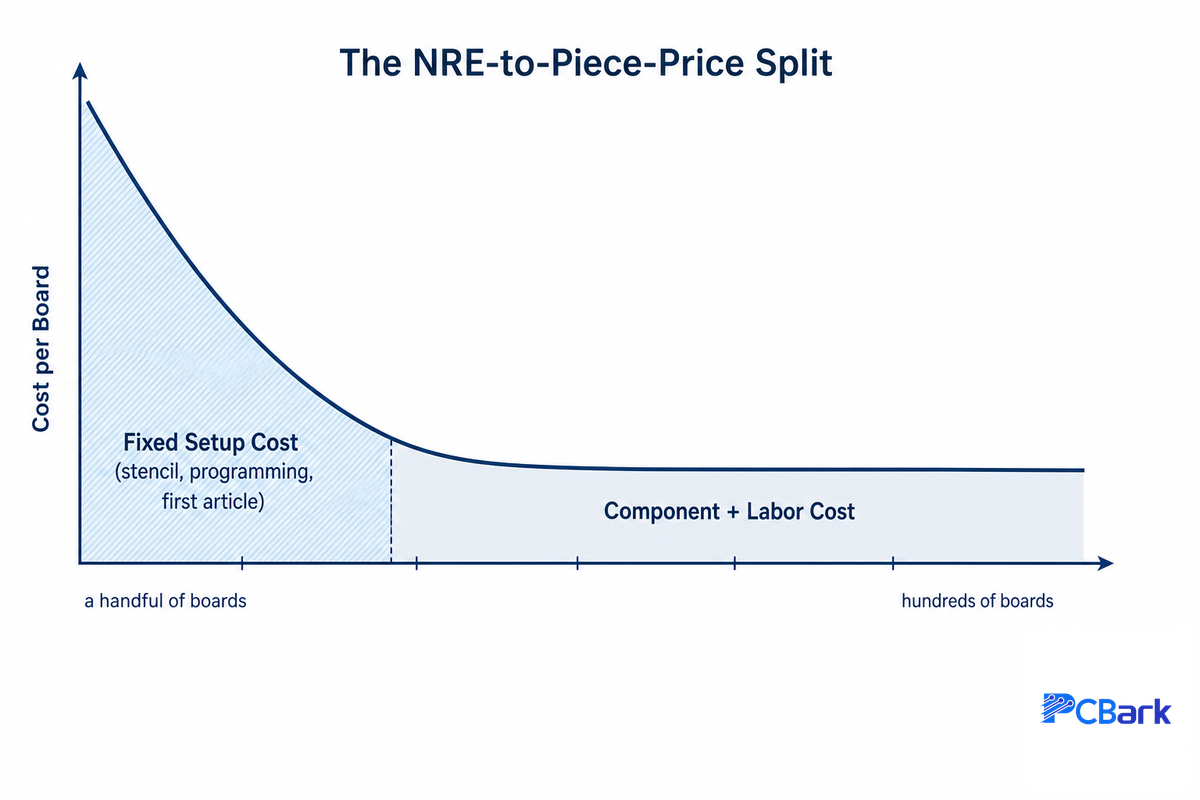
Las cotizaciones de ensamble de prototipos suelen parecer caras por placa en comparación con los precios de producción. Rara vez se debe a que los componentes o la mano de obra cuesten más en volúmenes pequeños; el motivo suele ser que los costos de ingeniería no recurrentes (NRE) son fijos por pedido, no por placa. Esta diferencia entre NRE y precio por unidad explica por qué el costo por placa en cantidades de prototipo está dominado por gastos que no disminuyen al aumentar la cantidad: fabricación de la plantilla, programación de la máquina de montaje automático y preparación de la inspección de la primera pieza.
Los patrones de precios de la industria suelen mostrarlo con claridad: un costo de preparación de $200-$400 (por la plantilla, la programación y la inspección de la primera pieza) agrega aproximadamente $40-$80 al costo de cada placa en una primera corrida de 5 placas, pero apenas unos centavos por placa cuando ese mismo costo fijo se distribuye entre 1,000 unidades de una corrida realizada 6-12 meses después. Los procesos no cambian. Por eso, el mismo diseño puede costar mucho menos por unidad al pasar de cinco placas a quinientas, aunque el método de fabricación no haya cambiado.
En qué se gasta realmente el presupuesto del prototipo
- Preparación fija: plantilla, programa de colocación e inspección de la primera pieza. Una plantilla suele costar entre $30 y $150, además de la programación y la preparación de la primera pieza. Se paga una vez por pedido, independientemente de la cantidad.
- Componentes (BOM): el costo de los componentes aumenta directamente con la cantidad, porque en volúmenes bajos normalmente no se obtienen precios directos del proveedor y se paga el precio por unidad del distribuidor.
- Mano de obra de ensamble y tiempo de máquina: dependen principalmente de la cantidad de componentes que se colocan y de la complejidad del diseño de la placa; el costo aumenta aproximadamente en proporción a la cantidad.
- Pruebas e inspección: estos costos se aplican por placa, aunque el costo del dispositivo de prueba o del programa correspondiente es fijo, al igual que el de preparación.
Esta diferencia importa al tomar decisiones sobre su primer pedido porque indica qué conviene negociar. Reducir el costo de un componente específico apenas influirá en el precio de 5 placas, porque ese no es el principal gasto. En cambio, combinar una revisión adicional del diseño con el segundo pedido o cambiar el plazo de entrega urgente por uno estándar tendrá un efecto mucho mayor, ya que ambas opciones reducen la frecuencia con que se pagan los cargos de preparación.
Este es también el riesgo de buscar la cotización del «fabricante de PCB más barato» para una corrida de prototipos: un proveedor que anuncia el menor precio por placa suele lograrlo al reducir precisamente los costos fijos que permiten detectar problemas antes de la producción, como una revisión DFM superficial o la falta de inspección de la primera pieza. Una metodología patentada de análisis de fallas de componentes electrónicos plantea lo mismo desde el punto de vista de ingeniería: prever dónde podría fallar un diseño antes de fabricarlo cuesta menos que descubrirlo después, y eso es justamente lo que omite un proceso de preparación reducido. Al comparar precios de ensamble de PCB de prototipo entre proveedores, pregunte qué incluye realmente el precio por placa, no solo cuánto cuesta.
Por qué fallan los primeros prototipos: árbol de fallas de la primera pieza
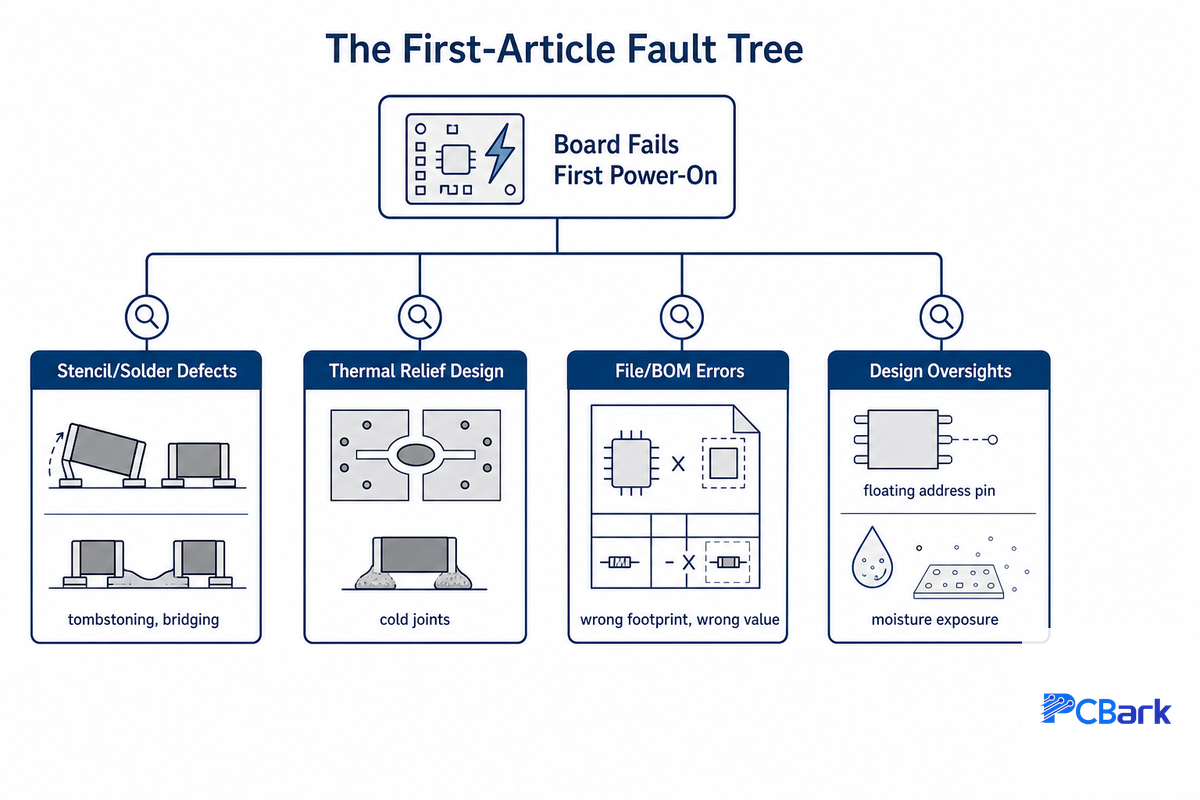
Como se señala en la literatura técnica sobre fabricación y ensamble, más del 70% de los defectos en la etapa de ensamble se relacionan con el primer proceso de fabricación por el que pasa una placa: la impresión con esténcil. Este proceso ocurre antes de colocar un solo componente y revela un dato clave: la mayoría de las fallas en los primeros prototipos no son aleatorias. Los estudios sobre la confiabilidad de las uniones soldadas frente a ciclos térmicos identifican el mismo mecanismo: fatiga repetida causada por la diferencia de CTE, no por el azar.
De hecho, al consultar un árbol de fallas de la primera unidad, puede identificar un pequeño conjunto de causas raíz recurrentes y repetibles, en vez de tener que analizar cada falla como si fuera un problema completamente nuevo.
«Rara vez hay algo “mágico” en las razones por las que una placa falla la primera vez que se enciende. Casi siempre falla por una razón que ya habría detectado si la hubiera buscado como corresponde. Cuando revisamos placas que regresan de la planta de fabricación sin funcionar, siempre aparecen las mismas pocas causas, una y otra vez, con distintas formas.»
| Tipo de falla | Causa raíz probable | Prevención |
|---|---|---|
| Efecto tombstone (componente pasivo pequeño levantado sobre un extremo) | Desequilibrio térmico entre las dos áreas de contacto cuando la placa pasa por el horno de refusión, a menudo provocado por una rampa superior a aproximadamente 1-2°C/segundo; no se debe a un error de colocación | Mantenga ambas áreas de contacto dentro de un margen de 10% en cuanto a superficie de cobre y masa térmica; evite conectar una de ellas a un vertido grande de cobre sin alivio térmico |
| Soldadura insuficiente / uniones abiertas en componentes de paso fino | Relación entre el área de apertura del esténcil y el área de contacto inferior a aproximadamente 0.66; la apertura es demasiado gruesa o estrecha para que la pasta se desprenda limpiamente | Antes de hacer el pedido, confirme que la relación entre el área de apertura del esténcil y el área de contacto sea adecuada para aperturas inferiores a 0.5mm; una lámina de 100-120µm suele dar mejores resultados que una más gruesa en componentes de paso fino |
| Puente de soldadura entre pines adyacentes | Volumen excesivo de pasta o desalineación del esténcil en pasos inferiores a 0.5mm | Verifique la tolerancia de alineación entre el esténcil y las áreas de contacto, así como el volumen de pasta, antes de producir el panel completo, no después |
| Unión fría que parece correcta, pero falla de forma intermitente | Pin de montaje por orificio pasante conectado directamente a un plano de cobre pesado (1oz+) sin alivio térmico | Use conexiones radiales con alivio térmico según IPC-2221 Section 9.1.4, en lugar de una conexión directa al plano |
| La placa se fabrica sin problemas, pero simplemente no funciona eléctricamente | Incompatibilidad entre la huella y la distribución de pines que las verificaciones de reglas eléctricas no pueden detectar, porque solo conocen el diseño que usted dibujó, no el componente real | Verifique cada huella con la hoja de datos vigente del fabricante, no con una huella de una biblioteca compartida |
| Se instala un componente de valor incorrecto y pasa la inspección visual | La línea de la BOM se describe de forma genérica («resistor de 10k») en vez de indicar el número de parte del fabricante, lo que permite que pase una sustitución | Asigne a cada línea de la BOM un MPN específico con alternativas aprobadas; nunca use una descripción genérica del valor |
| Componente invertido o mal orientado | Indicación ambigua o ausente del pin 1 o la polaridad en el archivo de centroides o la serigrafía | Indique explícitamente la polaridad y la orientación del pin 1 en el dibujo de ensamble, no solo en la serigrafía |
| Fallas intermitentes que aparecen solo después de manipular o almacenar la placa | Componentes sensibles a la humedad expuestos más allá de su tiempo de vida fuera de empaque antes de la refusión | Siga las pautas de manipulación para componentes sensibles a la humedad (la familia de normas J-STD-020/033) para cualquier componente con clasificación MSL, especialmente si la placa queda almacenada entre revisiones de diseño |
| Conflicto de direcciones entre dos sensores o circuitos integrados idénticos | Pin de selección de dirección o habilitación sin conectar, en vez de fijarse a un nivel lógico definido | Verifique que cada pin de configuración tenga un estado definido en el esquema, no solo en el circuito de aplicación típico de la hoja de datos |
Como muestran dos relatos de participantes de foros que estaban trabajando en sus primeras PCB, estas causas raíz suelen ser descuidos básicos, no las sorpresas de alta tecnología que imaginaríamos. Una persona contó que rastreó el problema de una placa que no funcionaba hasta encontrar dos sensores con la misma dirección, porque un pin de selección de dirección había quedado sin conectar en vez de estar conectado a un riel de alimentación: fue una decisión de diseño, no un defecto de soldadura. Otra persona contó que encontró «alrededor de una docena de problemas» en su primer prototipo, en su mayoría huellas incorrectas y resistores de valor equivocado.
Resolver estos problemas desde el inicio puede ahorrar mucho dinero, además de darle tranquilidad. Un informe sobre el costo de los defectos en la industria electrónica calculó que corregir un defecto detectado antes de la soldadura por refusión cuesta aproximadamente $0.44, frente a unos $550 si se detecta en campo después del envío: más de 1000 veces más. La ventaja económica de verificar el diseño con una lista conocida de fallas antes de entregarlo por primera vez resulta evidente de inmediato.
Del prototipo a la producción: marco de madurez del diseño de 3 etapas
El marco de madurez del diseño de 3 etapas responde directamente a una pregunta que casi todos los diseñadores de PCB primerizos terminan haciéndose durante el proceso de creación del prototipo: «¿Cuántas rondas de prototipos harán falta para que mi placa esté lista para la producción en masa?». Este marco sigue el enfoque documentado por la Oficina de Rendición de Cuentas del Gobierno de EE. UU. para programas de adquisiciones de gran escala y sus conocidas etapas de decisión basadas en evidencia, que sirven para mitigar riesgos al invertir grandes sumas en sistemas no probados. La aplicación de este concepto a su proyecto de PCB prototipo busca ofrecer orientación práctica, no imponer un enfoque dogmático.
Las tres etapas
- Etapa 1 — Validación funcional: ¿El diseño básico cumple con los requisitos originales? Algunos equipos simulan el comportamiento eléctrico o térmico esperado antes de preparar las herramientas de fabricación, pero la simulación no sustituye una placa ensamblada que regresa del proceso de refusión y se prueba en condiciones reales. No complique demasiado las placas: conserve los puntos de prueba, los conectores para depuración y el acceso de programación en esta etapa, porque querrá detectar y corregir problemas.
- Etapa 2 — Preparación del diseño: ¿El diseño es estable, de modo que el trabajo siguiente consista en perfeccionarlo y no en rediseñarlo? Para este momento, deben estar completas una revisión DFM sin problemas pendientes, una lista de materiales bloqueada con alternativas aprobadas y un apilamiento de capas que coincida con el contorno mecánico final.
- Etapa 3 — Repetibilidad: ¿Al menos dos iteraciones han demostrado que el proceso de producción —y no solo el diseño— puede fabricar de forma confiable una placa funcional? Un solo prototipo funcional no puede demostrarlo.
Con demasiada frecuencia, las empresas tratan cada fabricación de un prototipo como si fuera igual, sin importar qué etapa se supone que debe validar. Un prototipo que se usa para encontrar y corregir defectos de diseño debe ser lo más flexible posible (en la etapa 1, es normal tener archivos desordenados y hacer modificaciones durante la fabricación). En cambio, el prototipo que se usa para verificar que el diseño está listo para producción debe ser lo bastante estable como para no introducir más cambios. Si los hay, significa que el prototipo no superó una etapa.
Cómo pedir su primer ensamble de PCB prototipo (lista de verificación independiente del proveedor)
¿Cómo puedo hacer un pedido de PCBA?
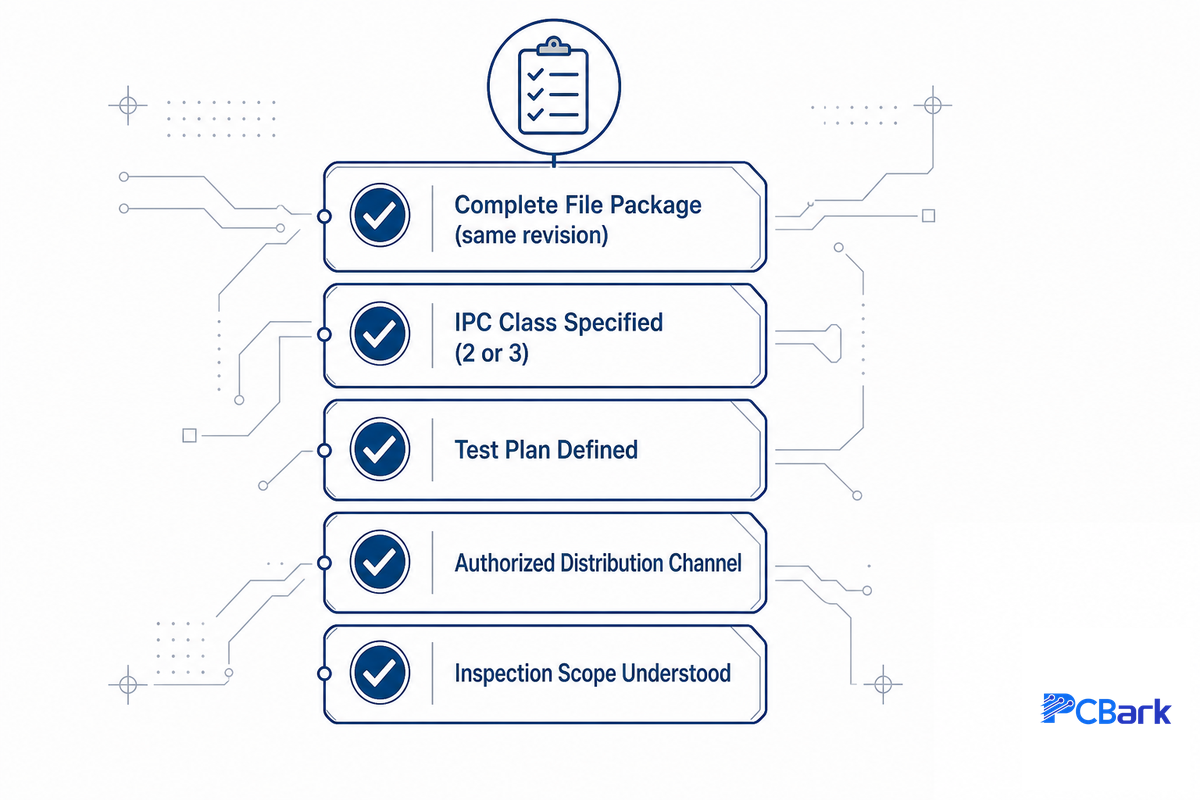
Ya sea que haga su pedido a una gran empresa extranjera o a un fabricante local de entrega rápida, para pedir ensambles de PCB prototipo necesita tener listos los archivos, definir con claridad la clase IPC esperada y hacer las preguntas adecuadas antes de comprometerse con un proveedor. Esta lista de verificación aplica sin importar el tamaño del pedido ni el plazo de entrega:
- Un paquete completo de archivos que incluya archivos Gerber y de perforación, la lista de materiales (con números de parte), datos de centroides y un dibujo de ensamble, todos en la misma revisión
- Una clase IPC (Clase 2 para la mayoría de los productos comerciales y de consumo; Clase 3 para aquellos que deben funcionar en entornos exigentes durante períodos prolongados).
- Un plan de pruebas que incluya, como mínimo, la secuencia de encendido, los rieles de voltaje requeridos y un criterio de aprobación o rechazo. Debe saber qué significa que la placa «funcione» antes de que llegue.
- La garantía de que todo componente de una sola fuente se consiga a través de un canal de distribución autorizado, no del mercado abierto.
- Entienda qué servicios de inspección están incluidos (inspección óptica y, posiblemente, inspección por rayos X de BGA y QFN), cuáles son opcionales y cómo afectan el plazo de entrega y el costo.
Además de la lista básica, hay tres preguntas concretas que ayudan a distinguir entre un proveedor que detectará y resolverá problemas antes de que llegue el prototipo y uno que simplemente fabricará lo que usted envíe: ¿un ingeniero revisa el diseño o solo se verifica automáticamente el cumplimiento de las reglas de diseño? ¿Qué hacen cuando una entrada de la lista de materiales es ambigua? Y, ¿la inspección de la primera unidad está incluida o tiene un costo adicional? Si prefiere no hacer esta evaluación por su cuenta, el servicio de ensamble de PCB prototipo de PCBark utiliza nuestras líneas certificadas para producción e incluye una revisión DFM sin costo adicional en cada trabajo.
Elegir al socio de fabricación adecuado importa más en una serie pequeña que cuando ya se hacen pedidos grandes y recurrentes, porque el socio que mantiene una calidad constante en una serie de 5 placas prototipo es precisamente quien debería encargarse después de su pedido de producción de 5,000 placas. Si su diseño también requiere el ensamble completo del producto en gabinete, además de la PCBA sin componentes adicionales, confirme que el mismo proveedor ofrezca ese alcance antes de dividir el pedido entre dos proveedores; desconfíe de cualquier cotización que prometa costos bajos sin explicar qué excluye. Conocer todo el proceso de ensamble de PCB de principio a fin, y no solo la etapa de ensamble por separado, le permitirá hacer las preguntas adecuadas en cada etapa.
Panorama de la industria: qué está cambiando en el ensamble de PCB prototipo para 2026
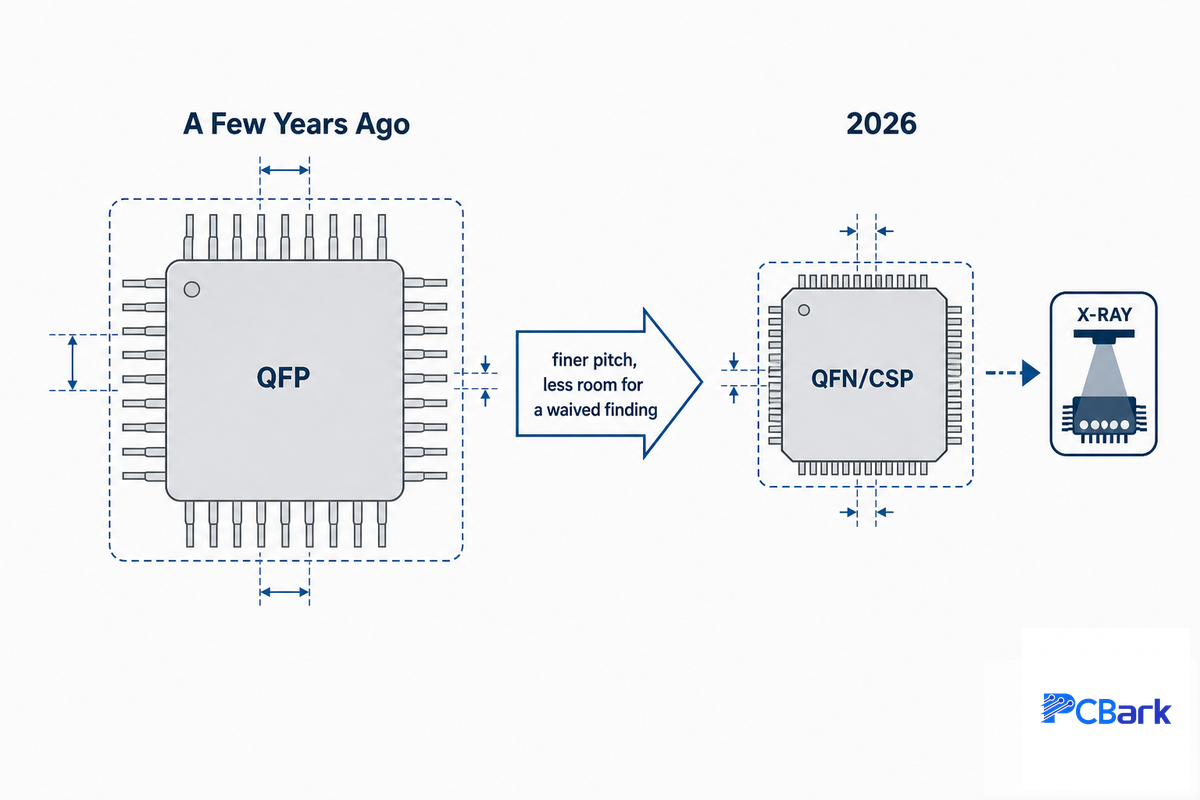
Lo que está cambiando en el ensamble de PCB prototipo de cara a 2026 claramente no es el precio, sino el riesgo. Los componentes más densos y los encapsulados con paso entre contactos más fino están dejando de ser excepcionales y se están volviendo habituales en la mayoría de los diseños nuevos. Con cada reducción del paso, disminuye el margen de error justo cuando el diseño se somete a su primera revisión: el ensamble de la primera unidad. Hace dos años, un diseño de PCB probablemente usaba un encapsulado QFP con paso de 0.8mm; hoy, es probable que esa placa tenga un QFN o CSP con paso de 0.4mm, lo que lleva los diseños más allá del límite de la soldadura manual y aumenta la importancia de preparar los archivos y realizar la revisión DFM, como se explicó antes en esta guía. La inspección automatizada está compensando parte de esa dificultad: los sistemas de inspección óptica automatizada diseñados específicamente para placas densas y de paso fino como estas se están volviendo estándar, en lugar de opcionales, en las líneas de ensamble preparadas para diseños de 2026.
En la práctica, esto significa que debe reservar más tiempo para la revisión final, no menos, pese a los avances de las herramientas de diseño que aceleran el trazado. La revisión DFM que hace dos años tomaba 24-48 horas para una placa con paso de 0.5mm puede tomar 3-5 días ahora, si el diseño de 2026 incluye componentes pasivos 01005 y un BGA con paso de 0.4mm. A la fecha, si está organizando una serie de producción para 2026 con componentes de tecnologías mixtas y elementos de paso fino, considere la revisión DFM como una verificación imprescindible, no discrecional. Es mucho más probable que un hallazgo no corregido en un componente con paso de 0.4mm provoque una falla en campo que el mismo hallazgo no corregido en los diseños de paso más amplio de ayer. Las proyecciones del tamaño total del sector de ensamble de PCB (100 billion para 2025-2026, según algunas estimaciones) aportan contexto, y nada más.
Preguntas frecuentes sobre el ensamble de PCB prototipo
P: ¿Cuántas placas prototipo debería pedir para la primera fabricación?
Ver respuesta
Por lo general, la primera serie de prototipos consta de entre 3 y 10 placas por equipo de ingeniería; nunca una sola. Con una sola placa, puede saber si esa placa funciona, pero no si se puede reproducir el resultado (una unión de soldadura dudosa o una tolerancia cercana al límite puede pasar en una placa y fallar en otra). Pedir varias unidades a la vez permite detectar muchos de los mismos problemas iniciales del paquete de archivos (consulte la lista de verificación anterior) en un solo pedido, en vez de tener que hacer dos envíos y esperar dos veces.
P: ¿Puedo soldar a mano mi propio prototipo de PCB en vez de recurrir a un fabricante de ensambles?
Ver respuesta
Sí, si su diseño se mantiene por debajo del límite de la soldadura manual: componentes pasivos 0402 o más grandes y circuitos integrados de paso estándar (sin encapsulados con terminales ocultas). En cuanto la BOM incluye componentes QFN, BGA o 01005, la soldadura manual deja de ser una cuestión de confiabilidad y pasa a ser una limitación física: el componente oculta las uniones de soldadura, que no se pueden inspeccionar ni reparar sin herramientas para soldadura por refusión y una máquina de rayos X.
P: ¿Cuál es la diferencia entre un prototipo de PCB sin componentes y un ensamble de PCB prototipo?
Ver respuesta
Un prototipo de PCB sin componentes es simplemente una placa fabricada con todas sus capas, la máscara antisoldante y los orificios perforados, pero sin componentes electrónicos montados. Una vez que se montan todas las piezas en esa PCB sin componentes y probablemente se prueba, pasa a llamarse ensamble de PCB prototipo. Una placa sin componentes puede servir para verificar el ajuste dentro de un diseño mecánico o probar un proceso de fabricación, mientras que una placa ensamblada es necesaria para comprobar su funcionamiento eléctrico.
P: ¿Qué hace que falle la prueba de la primera serie de prototipos?
Ver respuesta
La mayoría de las fallas de la primera serie se deben menos a la mala suerte que a unos pocos modos de falla repetibles, que se describen en detalle en el árbol de fallas de la primera unidad que aparece arriba. En términos generales: componentes pequeños que se levantan por un desequilibrio térmico durante la refusión; uniones de soldadura con poco estaño o puentes causados por defectos en la impresión con esténcil; defectos de diseño del alivio térmico en componentes conectados a planos grandes; huellas o distribuciones de pines que pasan la verificación de reglas eléctricas, pero no coinciden con el componente físico; y componentes sensibles a la humedad expuestos demasiado tiempo antes del ensamble. Casi todas estas fallas se pueden eliminar durante la revisión del diseño, antes de fabricar la placa, y por una fracción mínima del costo de resolverlas después del envío.
P: ¿Qué es un archivo Gerber y realmente lo necesito?
Ver respuesta
Un conjunto de archivos Gerber describe las capas físicas de la placa —cobre, serigrafía, máscara antisoldante y datos de perforación— en un formato que los equipos de fabricación leen directamente. Sí, lo necesita. Todas las herramientas de diseño de PCB más utilizadas lo exportan automáticamente.
P: ¿Cómo sé si mi diseño necesita SMT, montaje por orificio pasante o ambos?
Ver respuesta
Considere si el componente puede soportar cargas mecánicas, además de la carga eléctrica prevista. Los circuitos integrados y componentes pasivos que están sometidos a poca tensión mecánica y no generan calor significativo son candidatos para el ensamble de montaje superficial. Los conectores en el borde de la placa, los componentes de potencia y cualquier componente sometido a conexiones de inserción o a pruebas mecánicas importantes requieren montaje por orificio pasante para obtener suficiente sujeción mecánica y disipar el calor hacia el plano. La mayoría de los ensambles de prototipos modernos combinan ambas tecnologías.
P: ¿Qué preguntas debo hacer antes de elegir un fabricante de ensambles para prototipos?
Ver respuesta
Pregunte si una persona revisa su diseño o si solo lo verifica un sistema automatizado; qué hacen con su BOM si una partida no está clara (¿queda pendiente o la sustituyen?); si la inspección de la primera unidad y la AOI están incluidas o tienen un costo adicional; y si consiguen los componentes a través de la red de distribución autorizada del fabricante. Estas cuatro respuestas le dicen más sobre la experiencia que tendrá que el plazo de entrega publicado.
Por qué escribimos esta guía
Escribimos esta guía porque muchos consejos sobre el ensamble de PCB prototipo se presentan desde la perspectiva del proveedor: como un catálogo de servicios, en vez de una guía para ayudar a quienes están creando su primer prototipo a tomar decisiones. El enfoque de este artículo es deliberadamente neutral con respecto a los proveedores: el límite de la soldadura manual, los modos de falla del árbol de fallas y la lista de verificación de tres etapas siguen siendo útiles sin importar quién fabrique su placa. Revisado por el equipo técnico de Shenzhen Linghangda Technology Co., Ltd.
Referencias y fuentes
- Capacitación sobre ensambles eléctricos y electrónicos soldados (IPC J-STD-001) — NASA Jet Propulsion Laboratory MTTC
- IPC-2221A: norma genérica para el diseño de placas impresas — IPC
- Control de circuito cerrado en el proceso de impresión de pasta de soldadura — documento técnico de IPC APEX (Speedline Technologies / Agilent Technologies)
- Aceptabilidad de los ensambles electrónicos (IPC A-610J-2024) — American National Standards Institute
- Confiabilidad de las uniones de soldadura SnAgCu dopadas frente a ciclos térmicos — Auburn University
- Confiabilidad de las uniones de soldadura bajo ciclos térmicos — Microelectronics Reliability (ScienceDirect), 2021
- Adquisiciones de defensa: etapas de decisión basadas en evidencia — Oficina de Rendición de Cuentas del Gobierno de EE. UU., GAO-06-368
- NPR 7123.1A, Apéndice G: revisión de preparación para la producción — NASA
Artículos relacionados
- ¿Qué es el ensamble de PCB? Guía completa del proceso PCBA, las normas y el abastecimiento
- Ensamble de PCB llave en mano: guía para compradores sobre cotizaciones, archivos y riesgos de abastecimiento
- Índice de capacidades de fabricación de PCB y tabla comparativa de costos hasta destino
- Capacidad de ensamble SMT y especificaciones del proceso
- Herramientas de análisis DFM para verificar el ancho de pista, el anillo anular y las vías
- Ensamble de PCB de bajo volumen para series piloto posteriores al prototipo