Comuníquese con PCBark Company

[ SYS-01 ] ENSAMBLE BGA · SMT · DFM
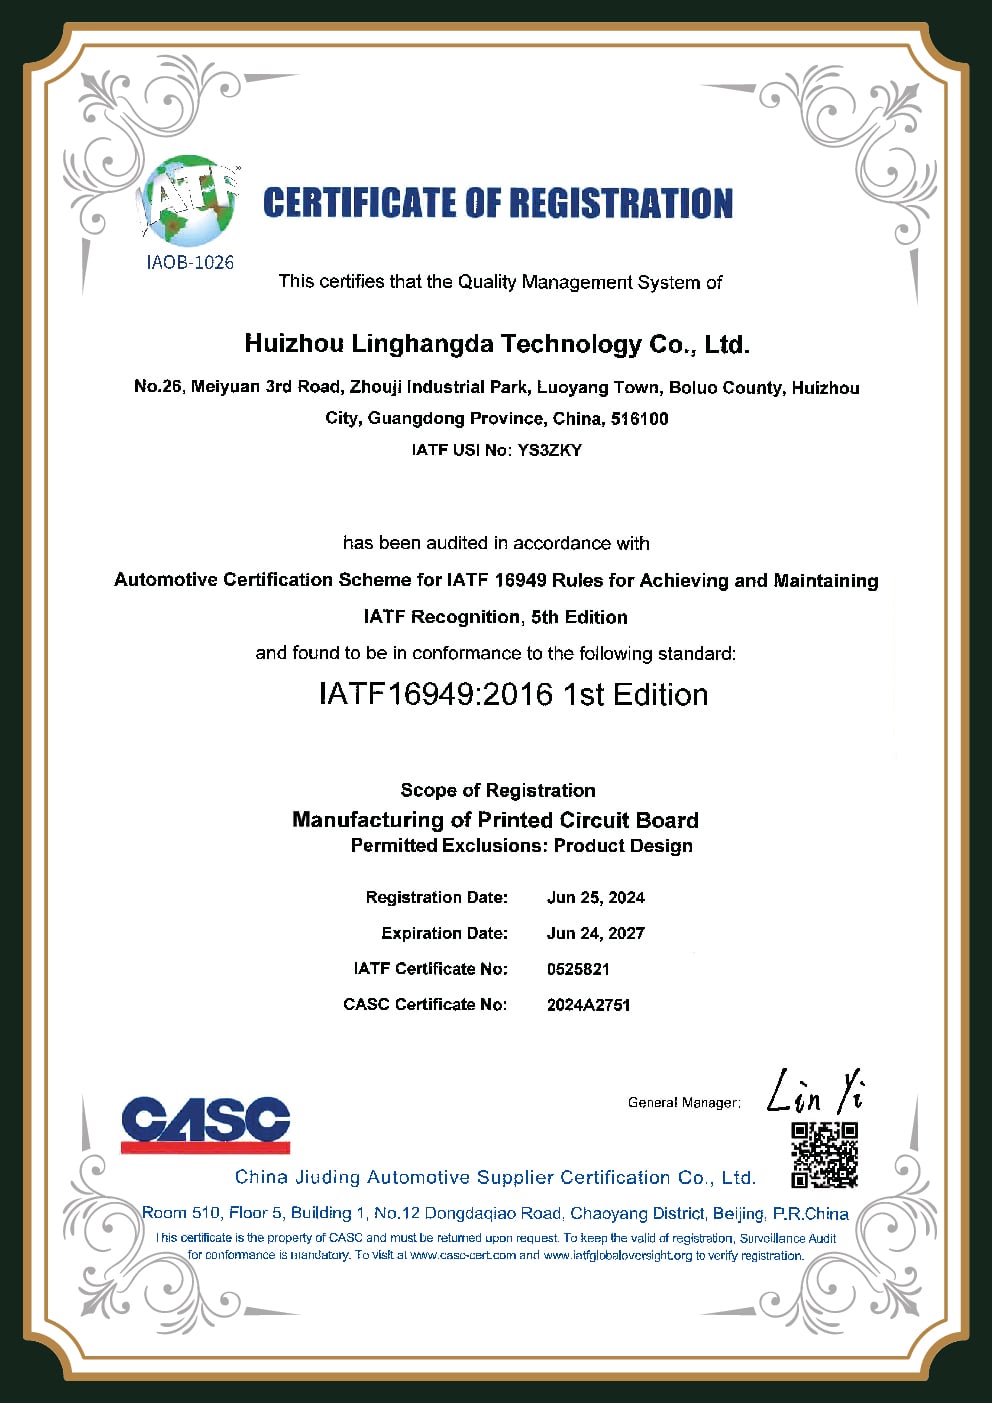
- CERTIFICACIÓN IATF 16949
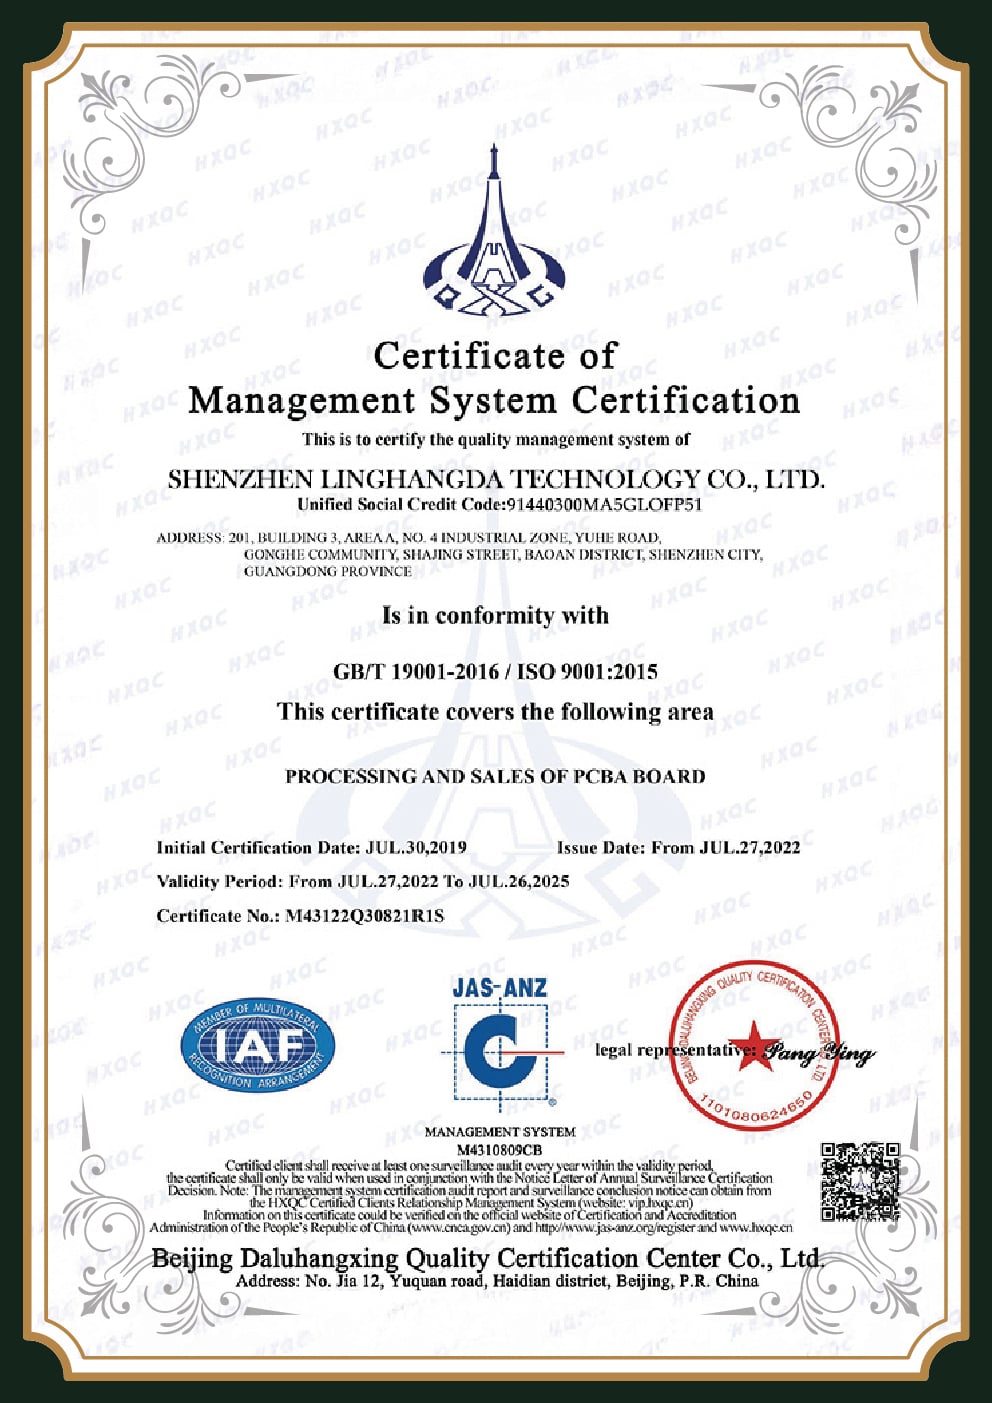
- ISO 9001
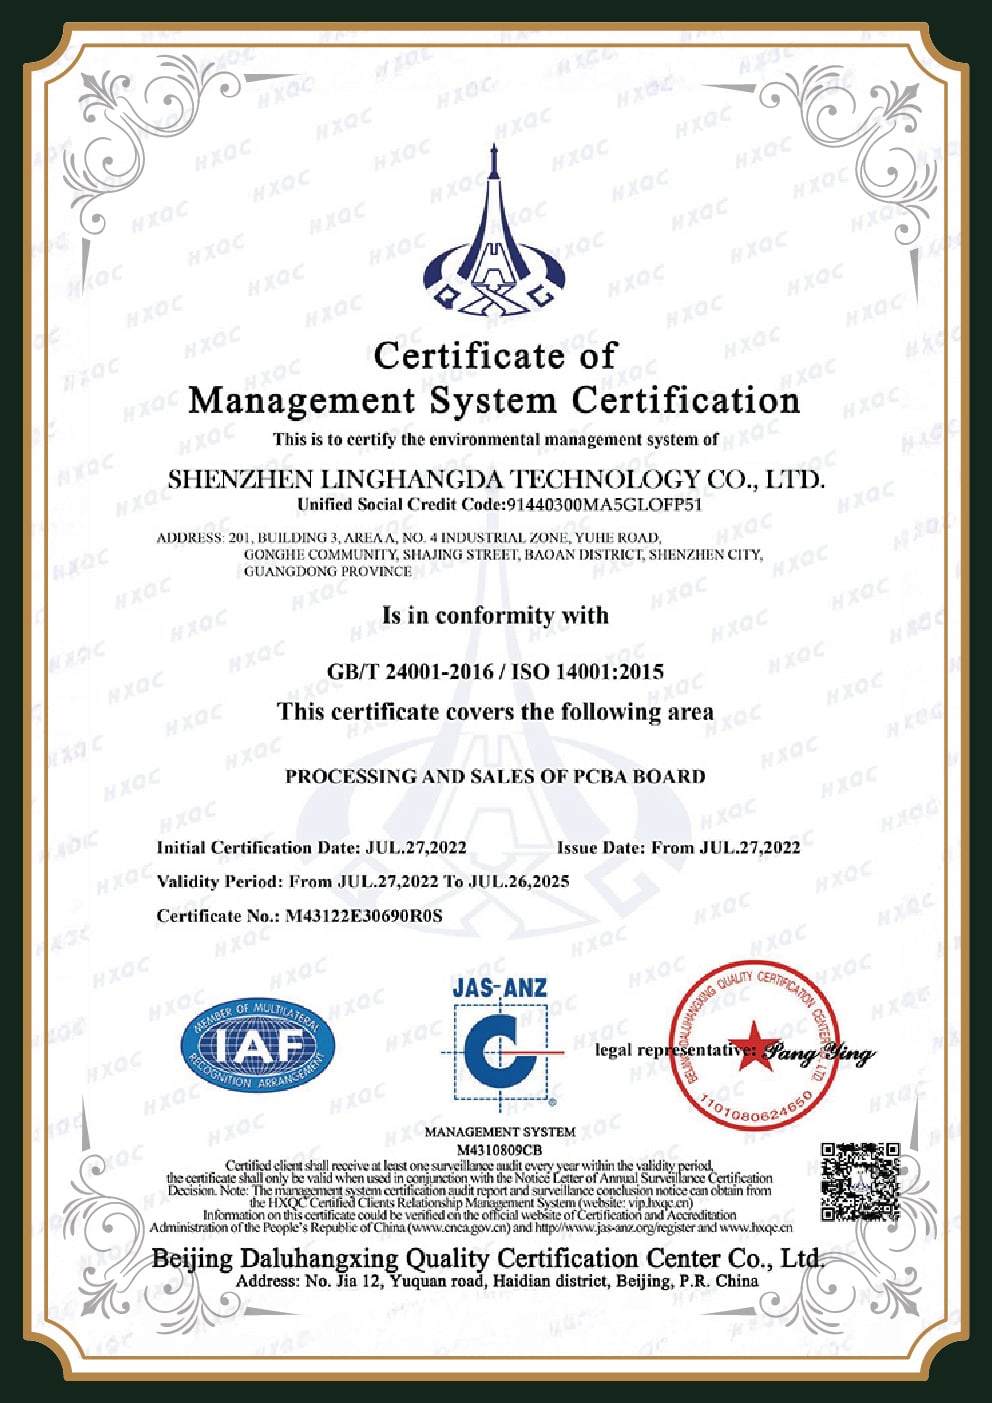
- ISO 14001
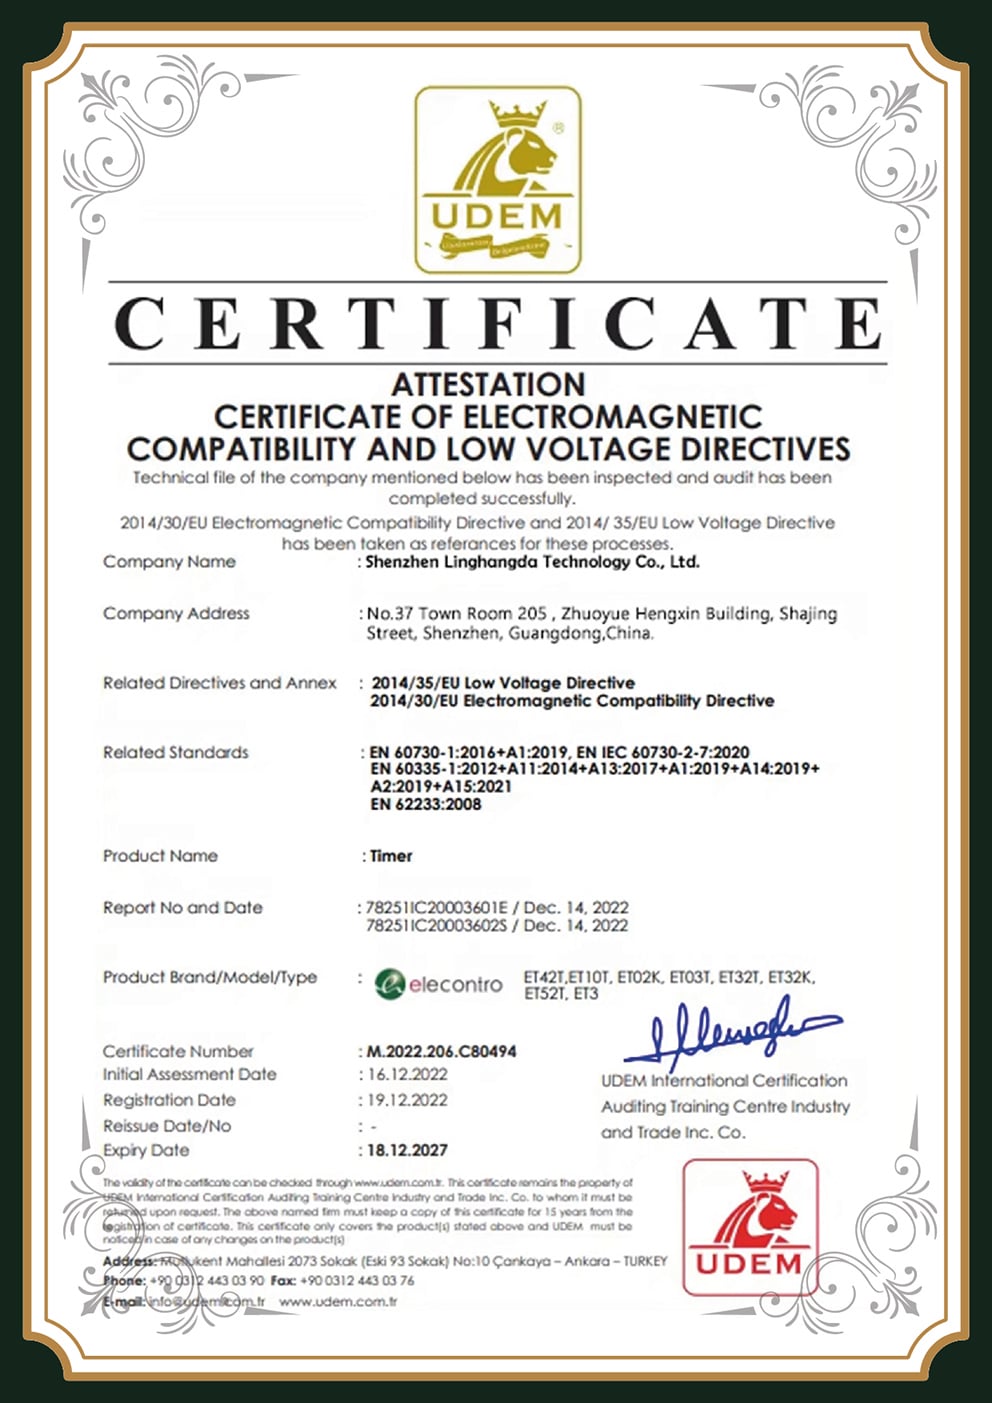
- CE
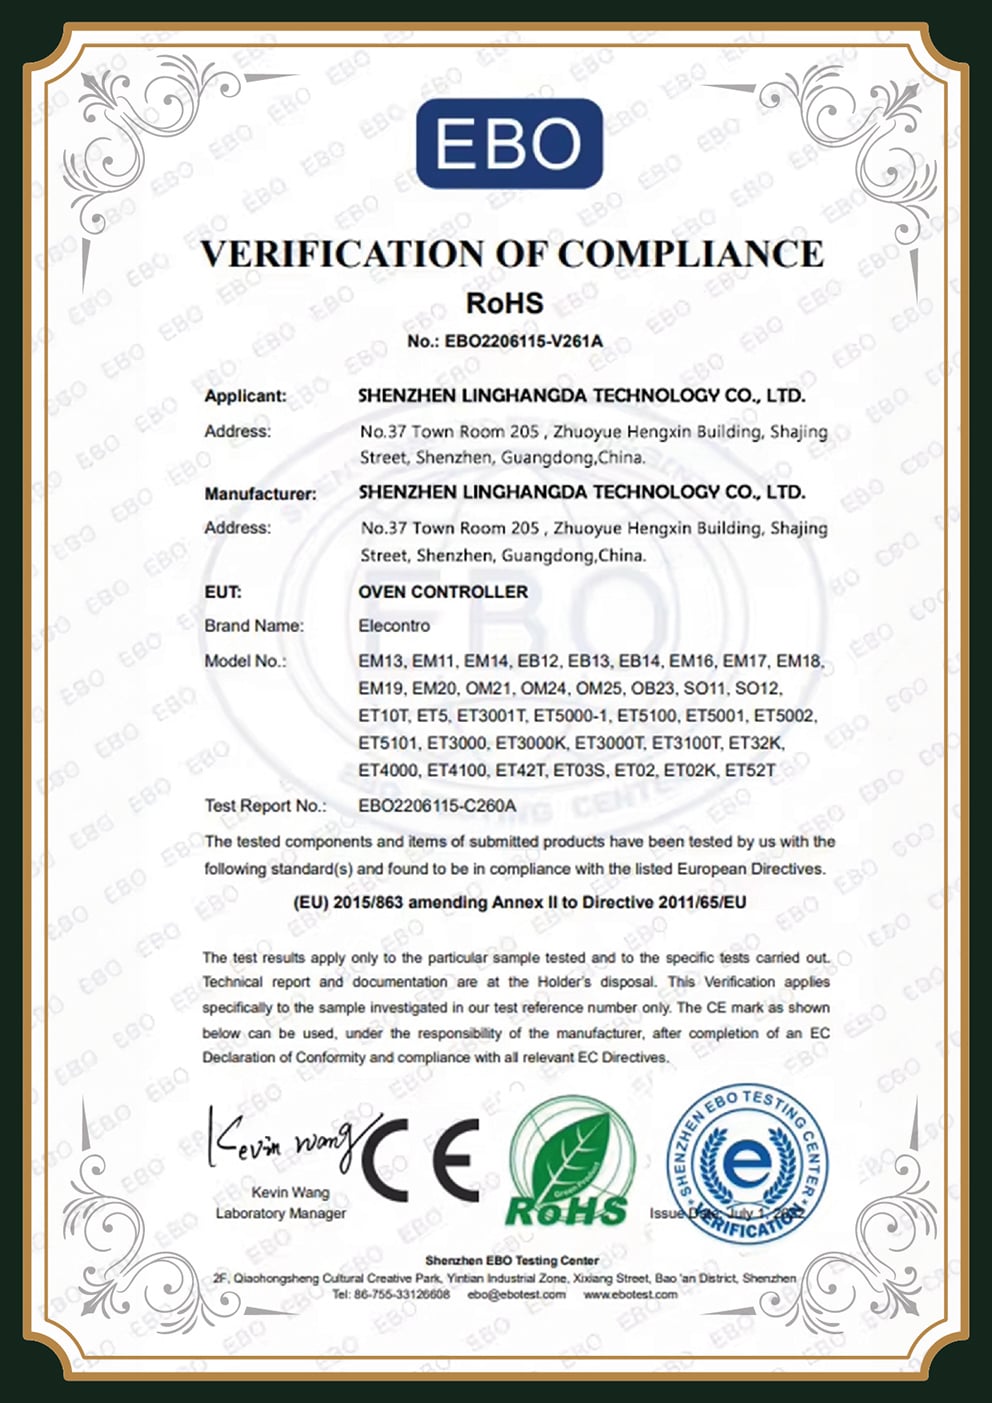
- RoHS
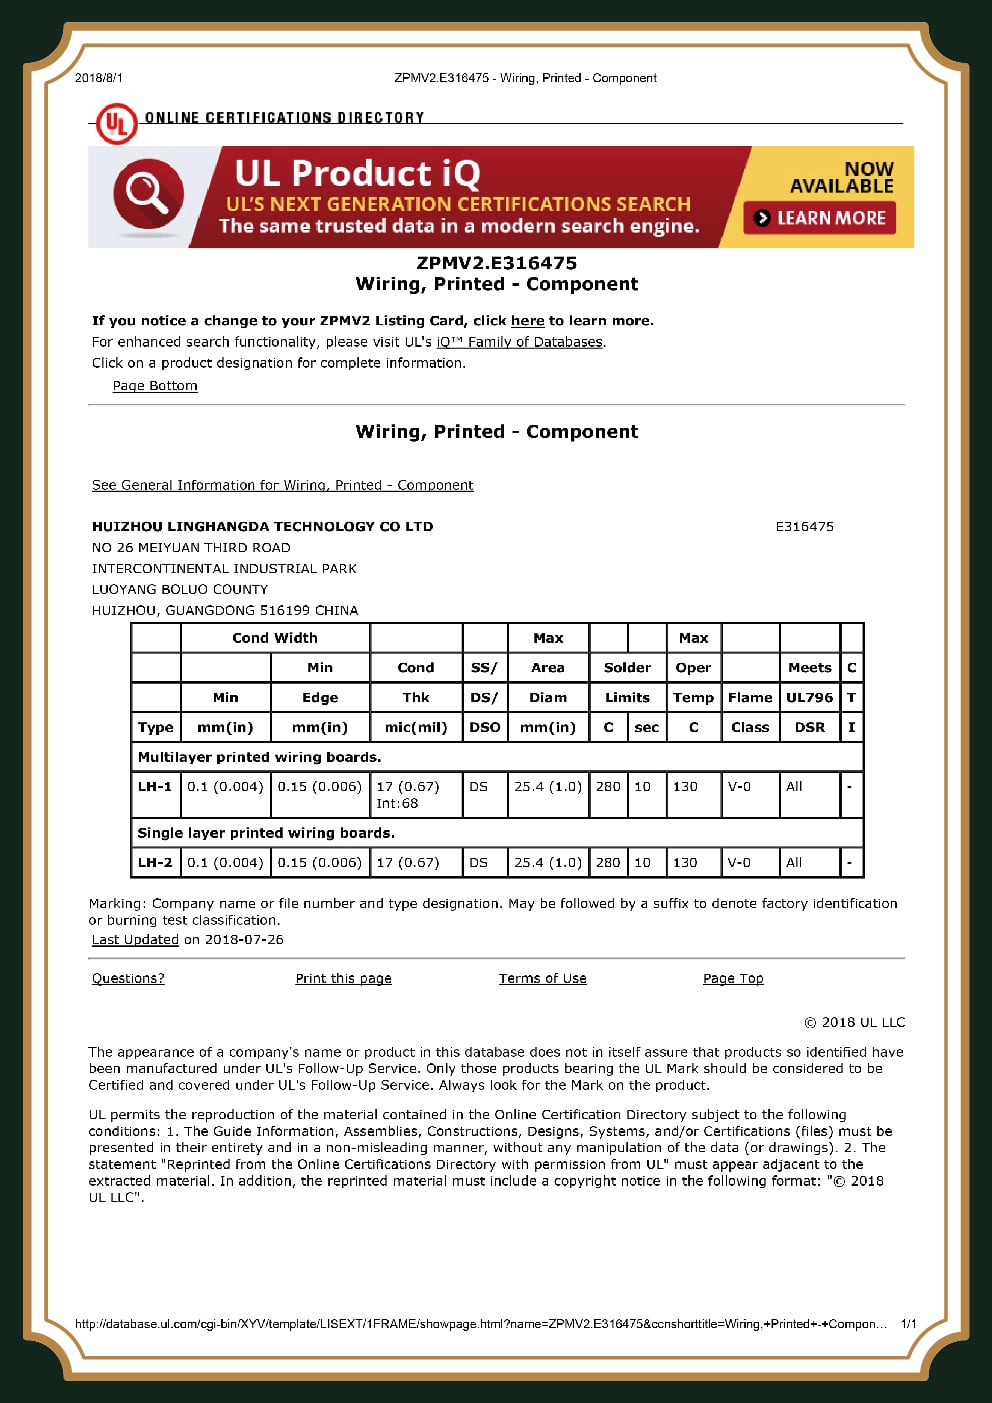
- UL
Servicio de ensamble BGA
Colocación de paso fino con doble control de calidad por rayos X — del prototipo a la producción
- 0.3 mmPaso mínimo entre contactos
- ±0.025 mmPrecisión
- 100%Rayos X
- 9MColocaciones por día
- 24 hPrototipo
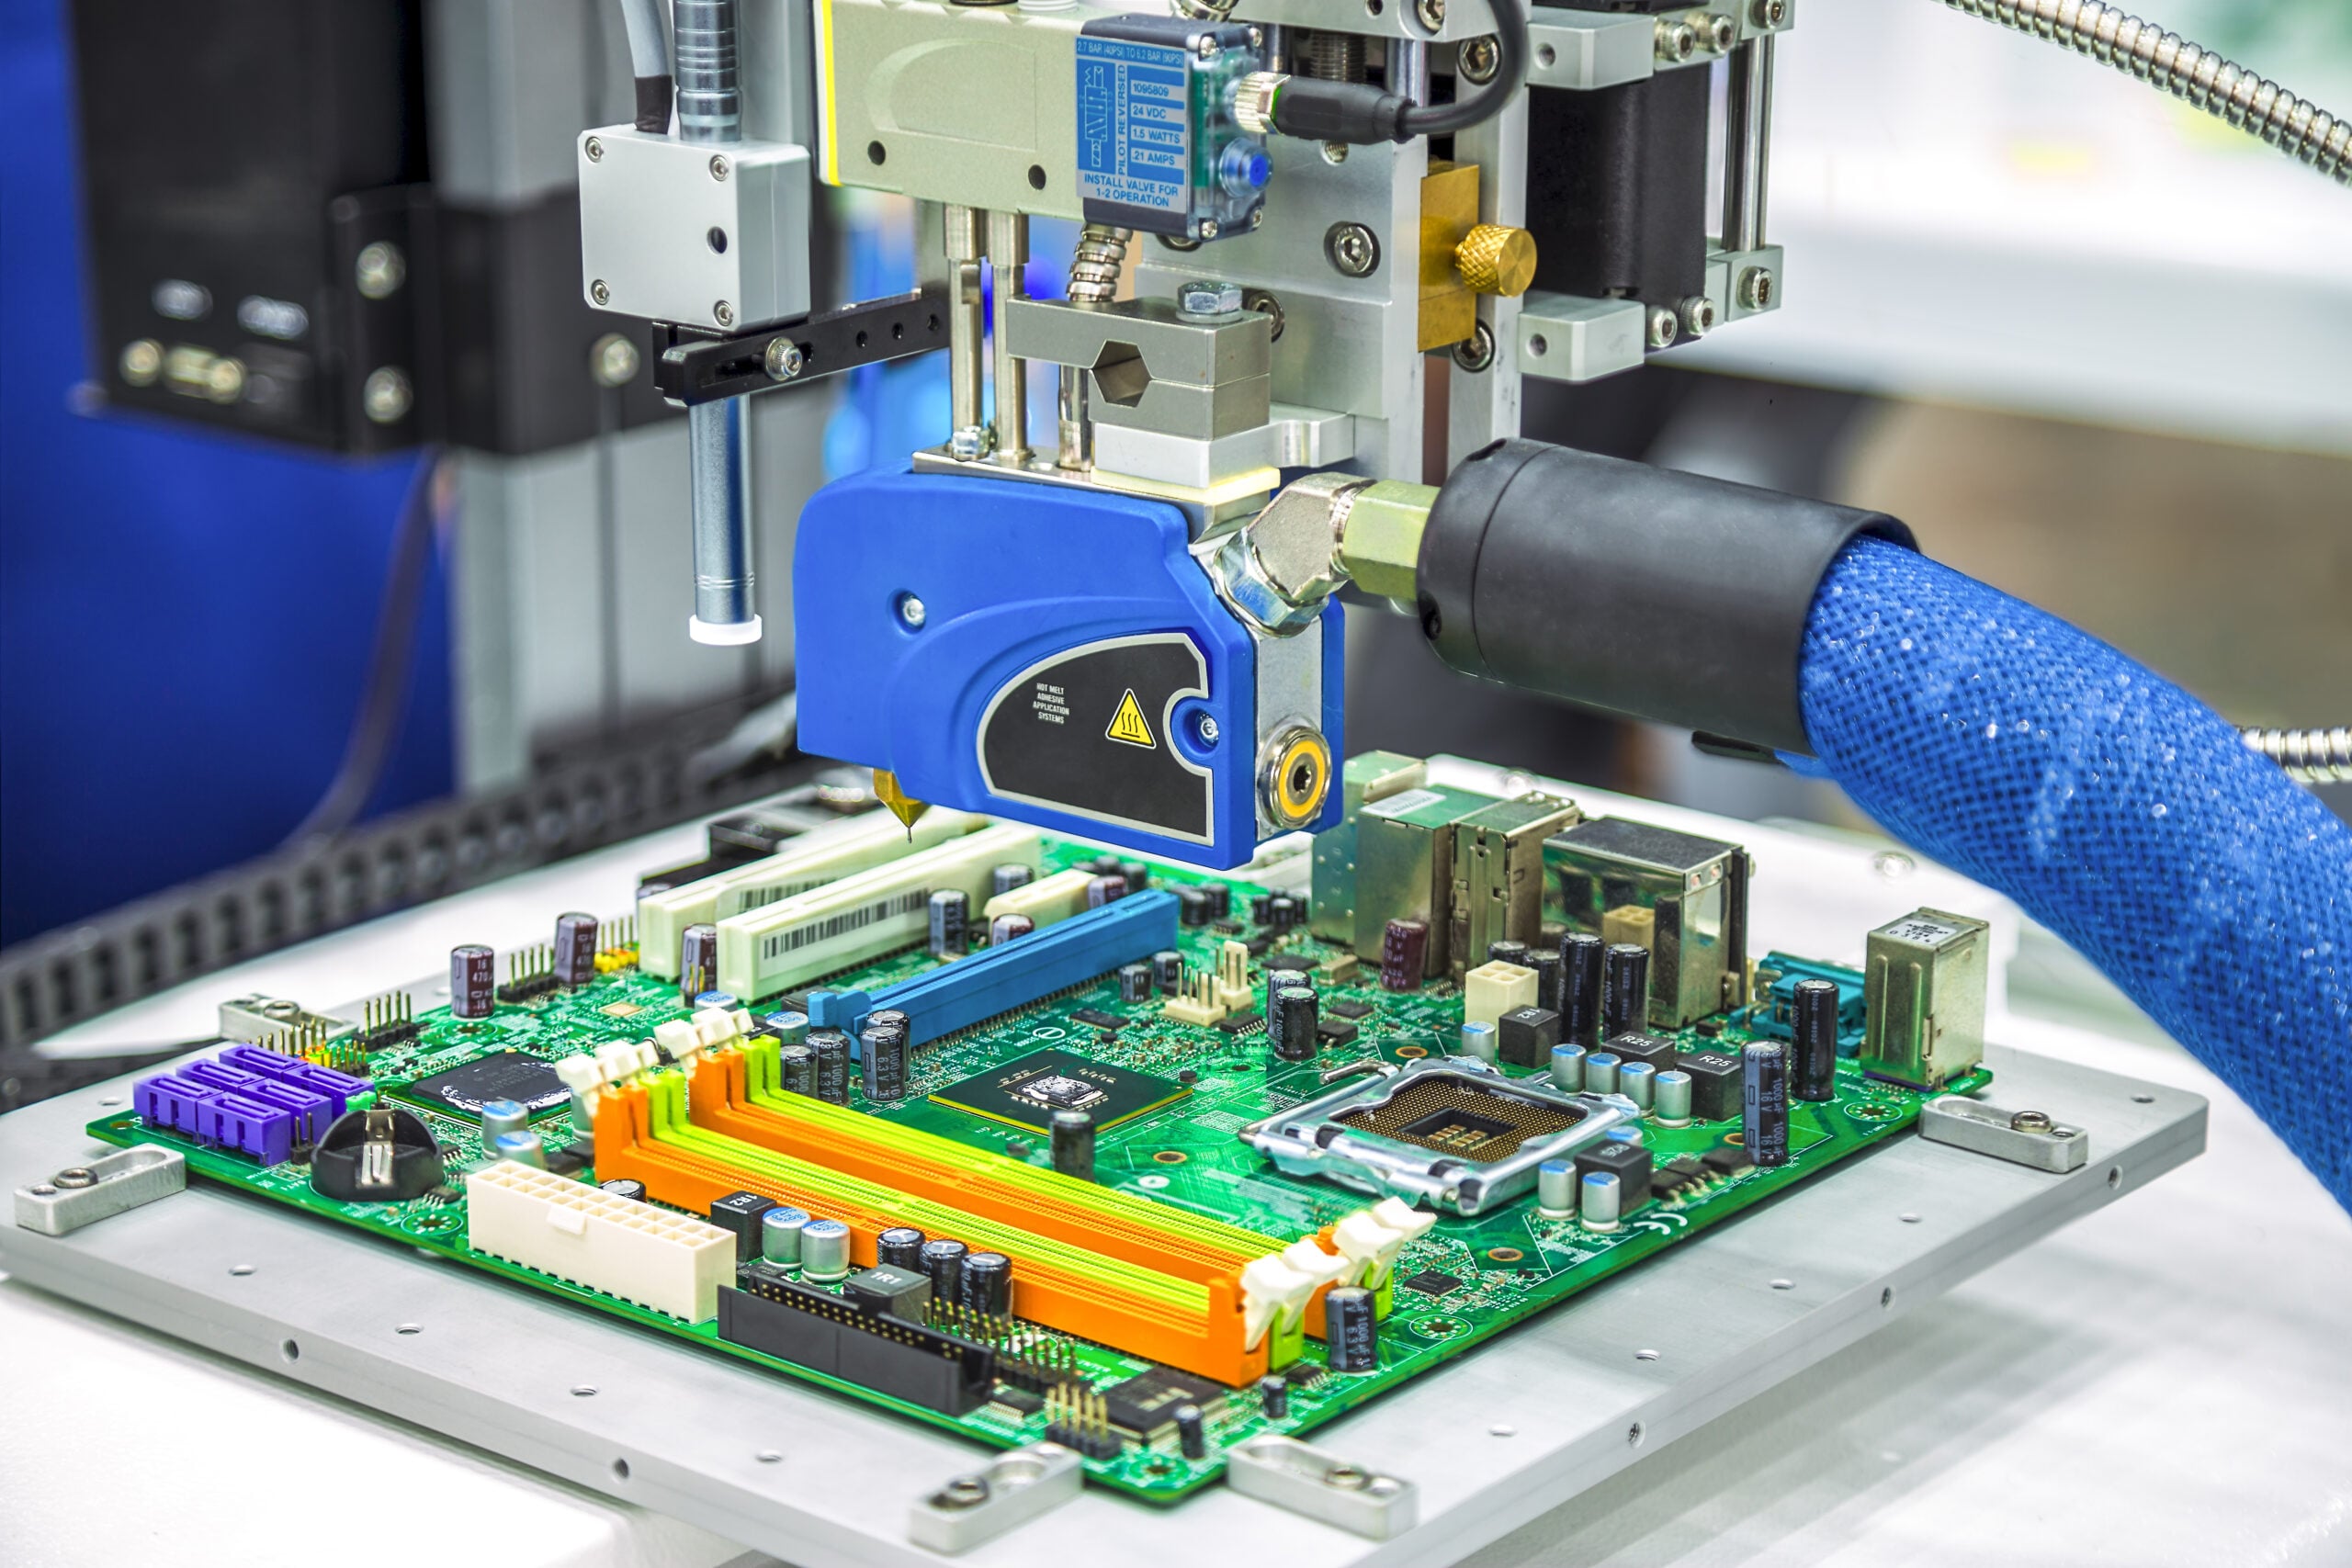 LÍNEA-01 · COLOCACIÓN SMT
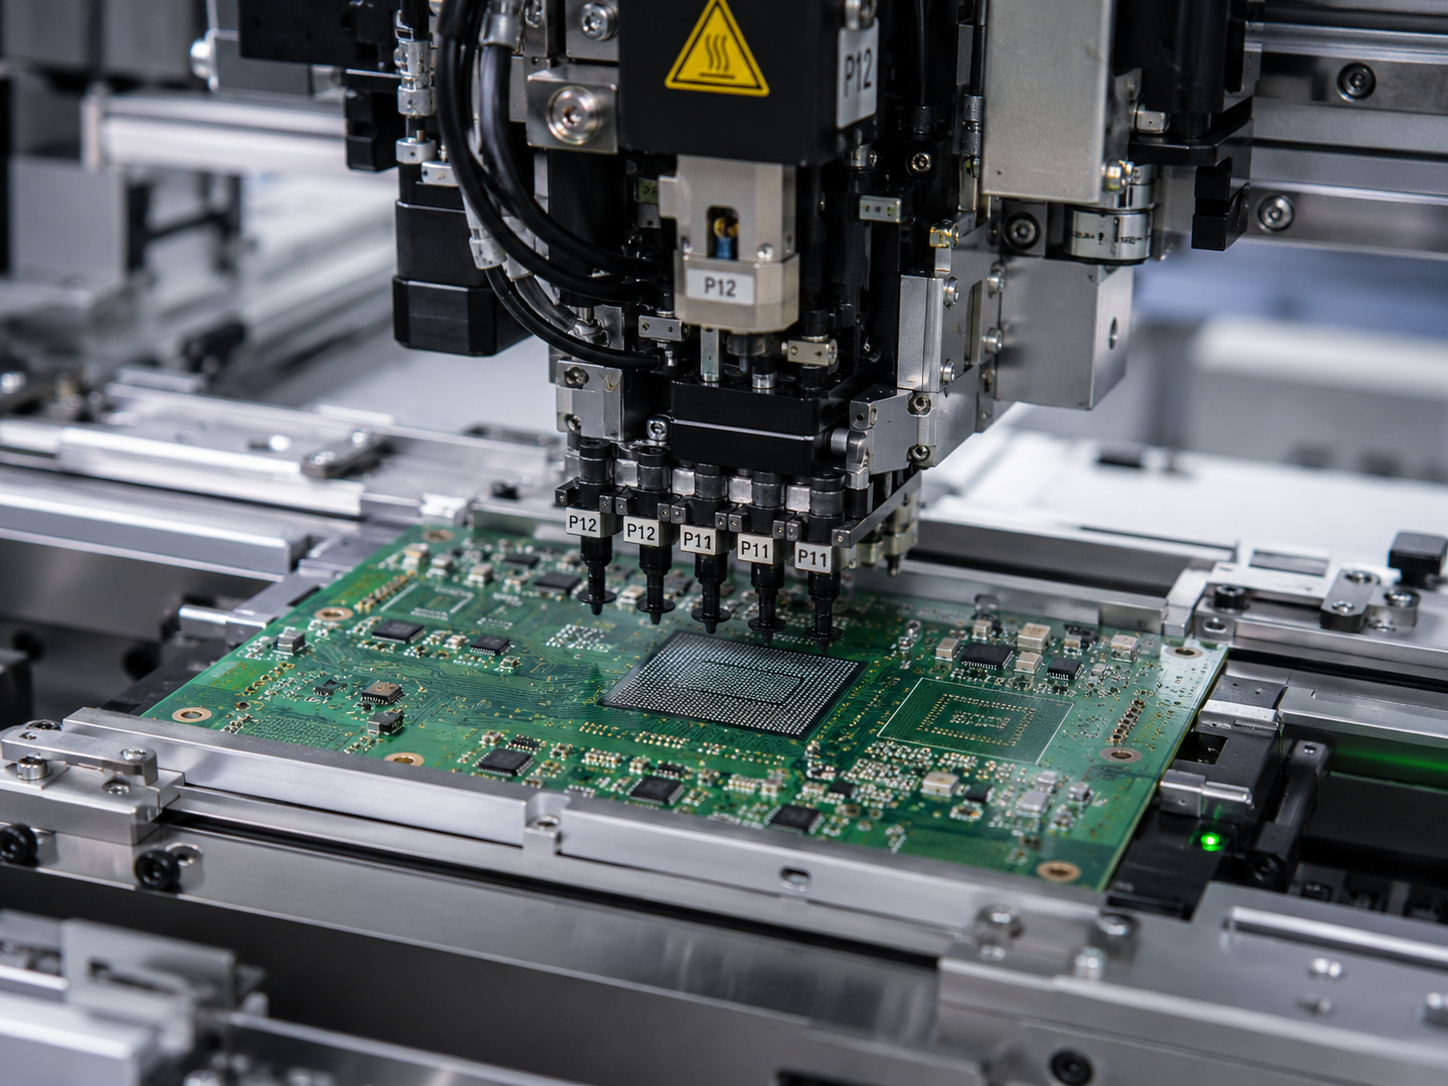 CC-02 · DOBLE INSPECCIÓN POR RAYOS X
 SYS-03 · PRODUCCIÓN
±0.025 mmPrecisión de colocación
D-019,000,000Colocaciones por día
D-028Líneas SMT
D-030.3 mmPaso mínimo entre contactos BGA
D-04100%Cobertura de inspección por rayos X
D-051–15Días hábiles
[SYS-01] Ensamble de PCB
¿Qué es el ensamble BGA?
El ensamble BGA es el proceso de soldar encapsulados de matriz de bolas sobre una placa de circuito impreso (PCB). Cada componente BGA tiene una matriz de bolas de soldadura en la parte inferior, en lugar de terminales expuestos en los bordes. Como las uniones quedan ocultas bajo el encapsulado, el ensamble BGA exige un control preciso del perfil térmico y una inspección obligatoria por rayos X: la inspección óptica convencional no permite ver las uniones de soldadura.
El servicio de ensamble de PCB de PCBark abarca todo el proceso BGA: revisión DFM, impresión de pasta de soldadura, colocación con Yamaha YSM20R, soldadura por refusión controlada, AOI, doble inspección por rayos X al 100% y retrabajo BGA interno con la estación Metcal ZM-R5830. Cada pedido se envía con datos de inspección trazables.
El ensamble BGA profesional es un requisito de calidad, no una preferencia de costo. Una tasa de fallas de placas superior al 90% causada por defectos BGA ocultos es el costo directo de un proceso de ensamble insuficientemente controlado. La cuestión no es si conviene recurrir al ensamble BGA profesional, sino qué fábrica cuenta con los controles de proceso necesarios para que cada unión sea confiable.
Inicie la revisión DFM de su ensamble BGA
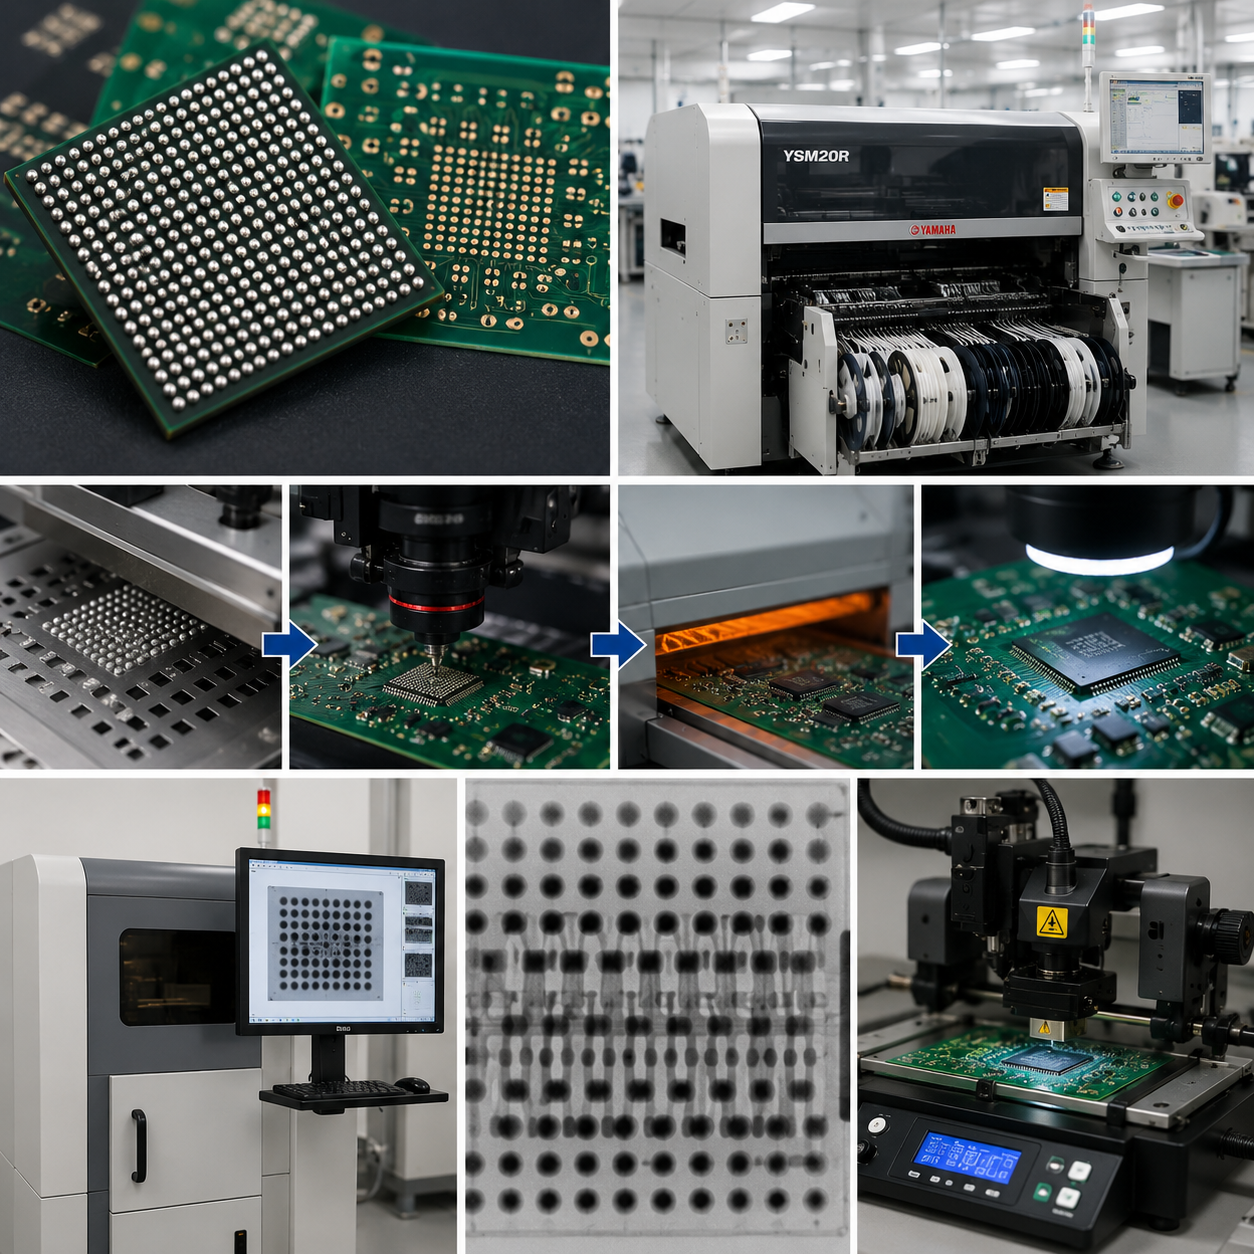 RAYOS X · AOI
100%Doble inspección por rayos X
08Etapas del proceso
El ensamble BGA de PCBark incluye
- 01Revisión DFM
- 02Impresión de pasta de soldadura
- 03Colocación con Yamaha YSM20R
- 04Soldadura por refusión
- 05AOI
- 06Doble inspección por rayos X
- 07Retrabajo (si es necesario)
- 08Prueba final
Compatibilidad con 9 tipos de encapsulado BGA
PCBark trabaja con todas las familias principales de encapsulados BGA, incluido WLCSP de paso fino con un paso mínimo entre contactos de 0.35 mm. El tipo de encapsulado, la cantidad de bolas, el paso entre contactos y el sustrato determinan el perfil térmico, los requisitos de vacíos y el método de proceso de cada pedido.
Solicite una evaluación de ensamble BGA
DATOS DE PATENTE
US11916003B2 — Mejora del rendimiento de fabricación de BGA con bolas variadas (2024)
MATRIZ DE CAPACIDADES / PASO MÍNIMO ENTRE CONTACTOS
0.35 mm WLCSP
CAPACIDADES DEL PROCESO
- FAMILIAS9 tipos de encapsulado BGA
- MÁXIMO DE BOLAS1,000+ (FCBGA)
- FORMATOSWLCSP · FCBGA · PoP · LGA
[SPEC-02] Matriz de encapsulados
Los ensambles BGA en formatos avanzados, como CSP de chip invertido, sistema en encapsulado (SiP) o chip integrado, pueden requerir un desarrollo de proceso específico para el proyecto. Comuníquese con nuestro equipo de ingeniería para solicitar una evaluación.
Capacidades de ensamble BGA
Especificaciones de los equipos y métricas reales de producción, sin estimaciones. La producción rápida de prototipos comienza en un plazo de 24 horas y puede ampliarse al volumen de producción completo en las mismas líneas.
Referencia de confiabilidad: Programa de Partes Electrónicas y Encapsulado de NASA (NEPP) — investigación sobre la confiabilidad de BGA ante ciclos térmicos.
±0.025 mm
Precisión de colocación
(Yamaha YSM20R, 3σ)
(Yamaha YSM20R, 3σ)
0.3 mm
Paso mínimo entre contactos BGA
(WLCSP: 0.35 mm)
(WLCSP: 0.35 mm)
Doble inspección por rayos X
Cobertura BGA del 100%
MK-2001 + XC-3001
MK-2001 + XC-3001
24 h
Plazo de entrega de prototipos
(1–10 piezas con servicio urgente)
(1–10 piezas con servicio urgente)
Proceso de ensamble BGA: de la revisión DFM a la prueba final
El proceso de ensamble BGA de PCBark consta de ocho etapas interdependientes. Cada etapa de control debe aprobarse antes de comenzar la siguiente.
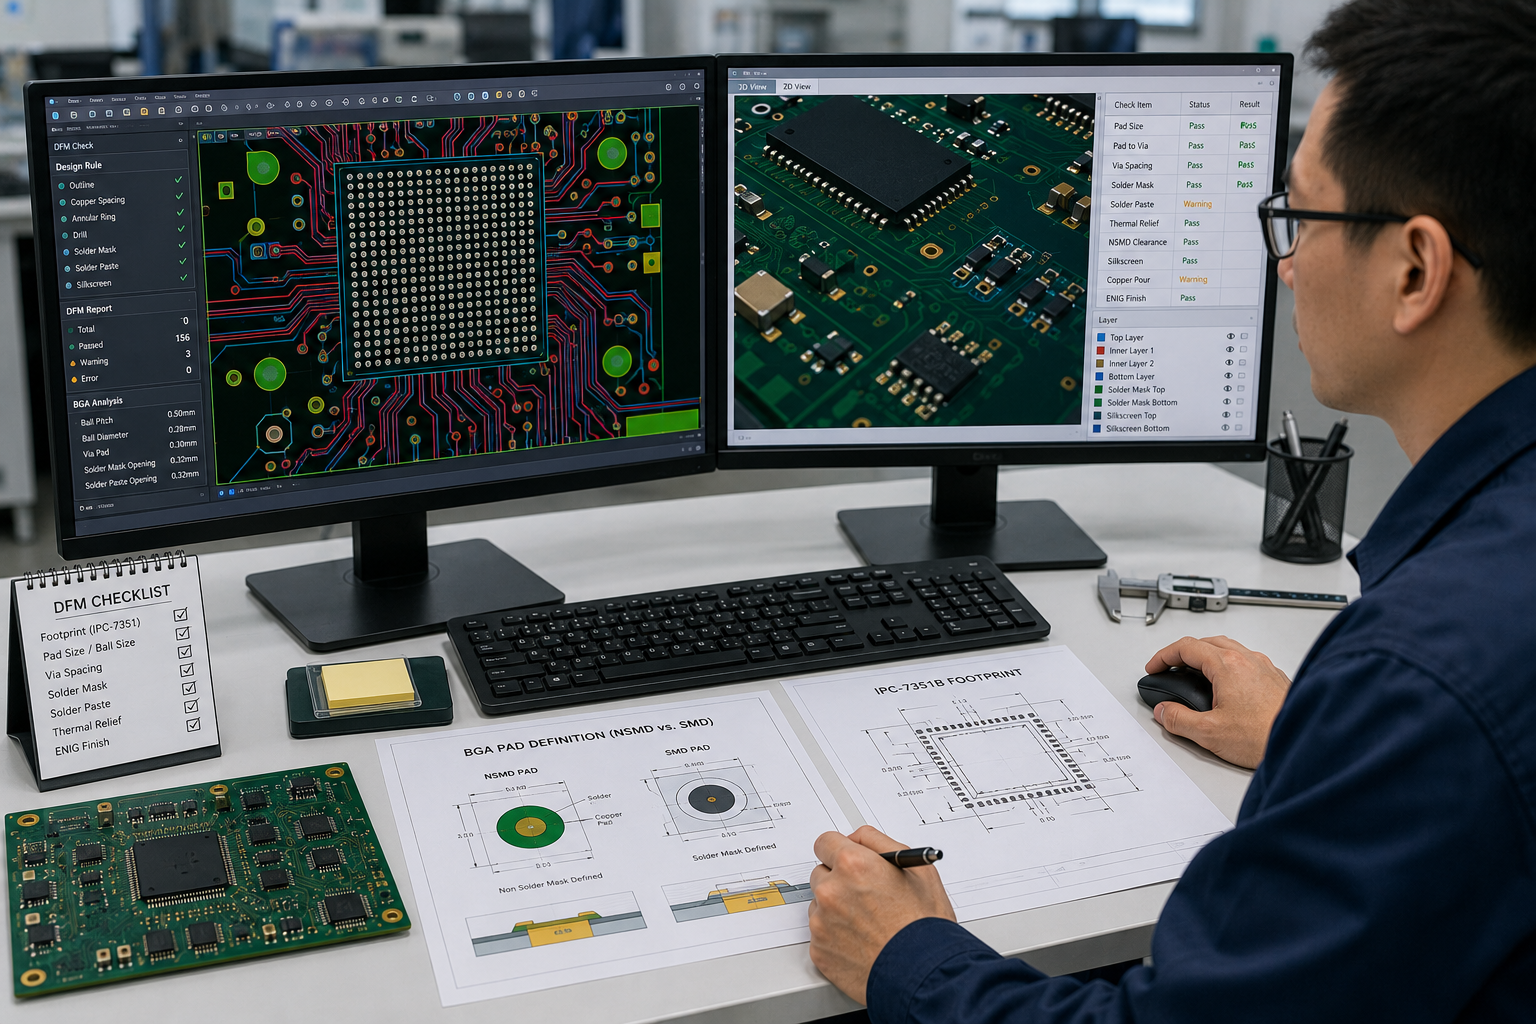
ETAPA-01
1. Revisión DFM
Los ingenieros comprueban todos los diseños de áreas de contacto frente a las huellas IPC-7351 y revisan las definiciones de áreas de contacto NSMD y SMD, así como la idoneidad del acabado superficial ENIG. Las discrepancias de tamaño entre el área de contacto y la bola, la separación entre vías de interconexión o los conflictos con los planos térmicos se señalan antes de iniciar la fabricación.
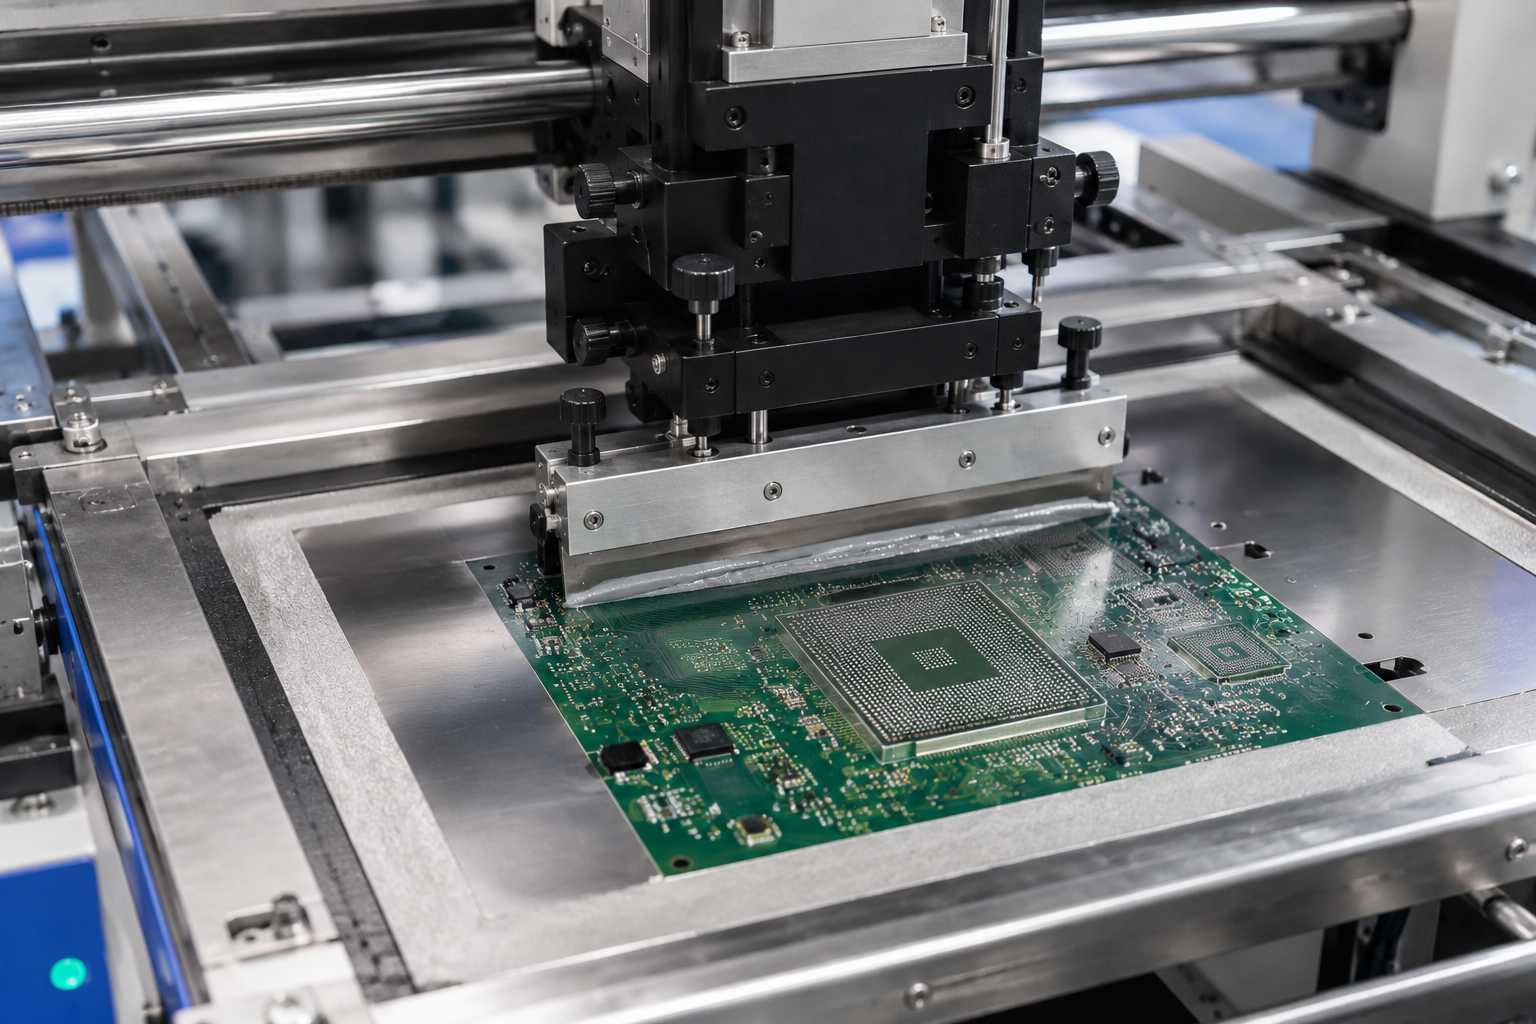
ETAPA-02
2. Impresión de pasta de soldadura
Las plantillas de acero inoxidable cortadas con láser depositan pasta de soldadura sobre las áreas de contacto BGA con un control del volumen de ±10%. Un volumen preciso de pasta evita los puentes de soldadura y los defectos de cabeza sobre almohada antes de colocar cualquier componente.
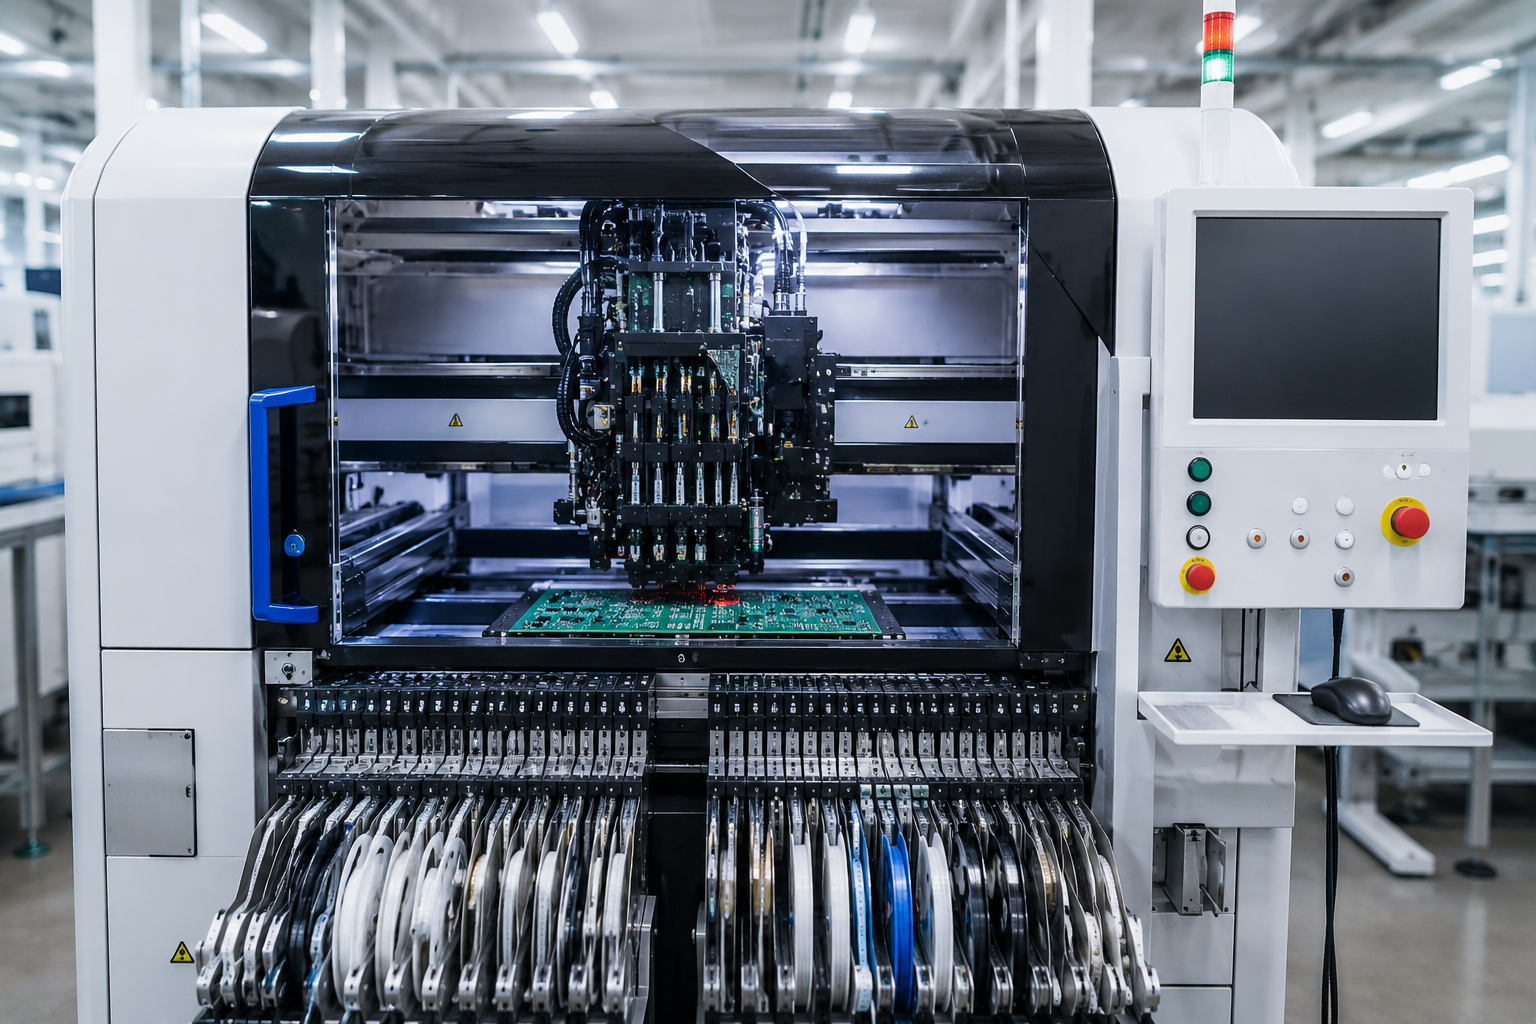
ETAPA-03
3. Colocación de componentes (Yamaha YSM20R)
La YSM20R coloca cada componente BGA con una precisión de ±0.025 mm. La alineación guiada por visión compensa en tiempo real la deformación de la placa, algo fundamental para los encapsulados WLCSP y FCBGA de paso fino.
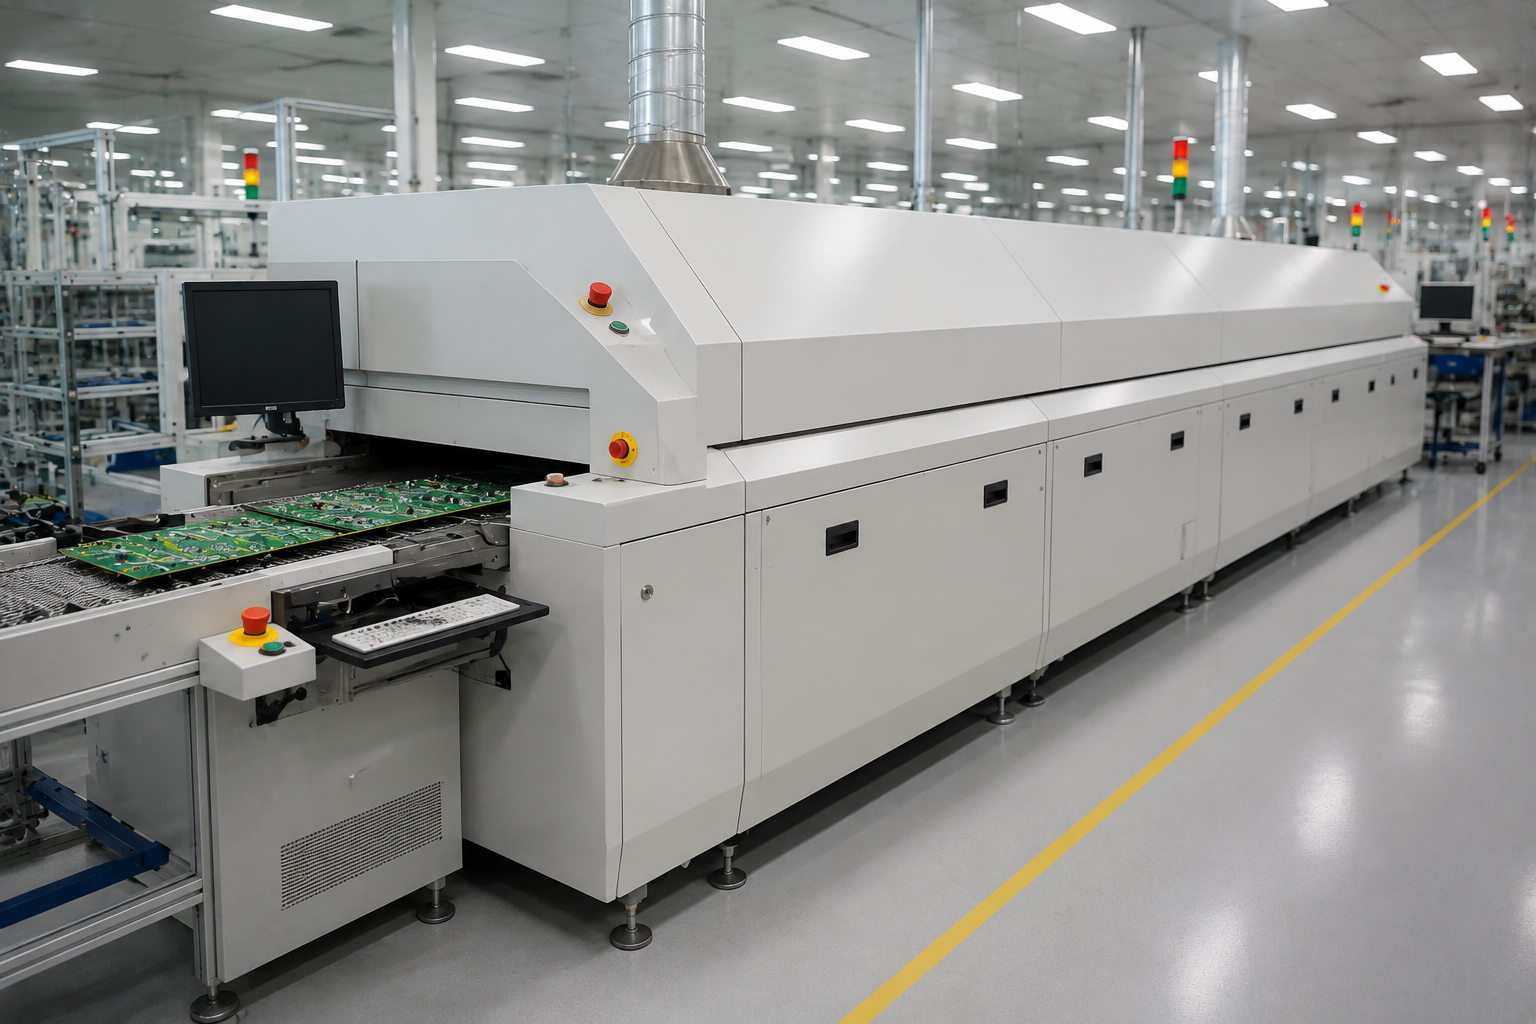
ETAPA-04
4. Soldadura por refusión
Un horno de refusión Wuxi JTE-1200D de 10 zonas ejecuta un perfil térmico controlado: calentamiento de 1–3 °C/s, etapa de mantenimiento a 150–180 °C, temperatura máxima de 235–245 °C (SAC305) y enfriamiento controlado. Los encapsulados CBGA y PBGA requieren parámetros de perfil distintos.
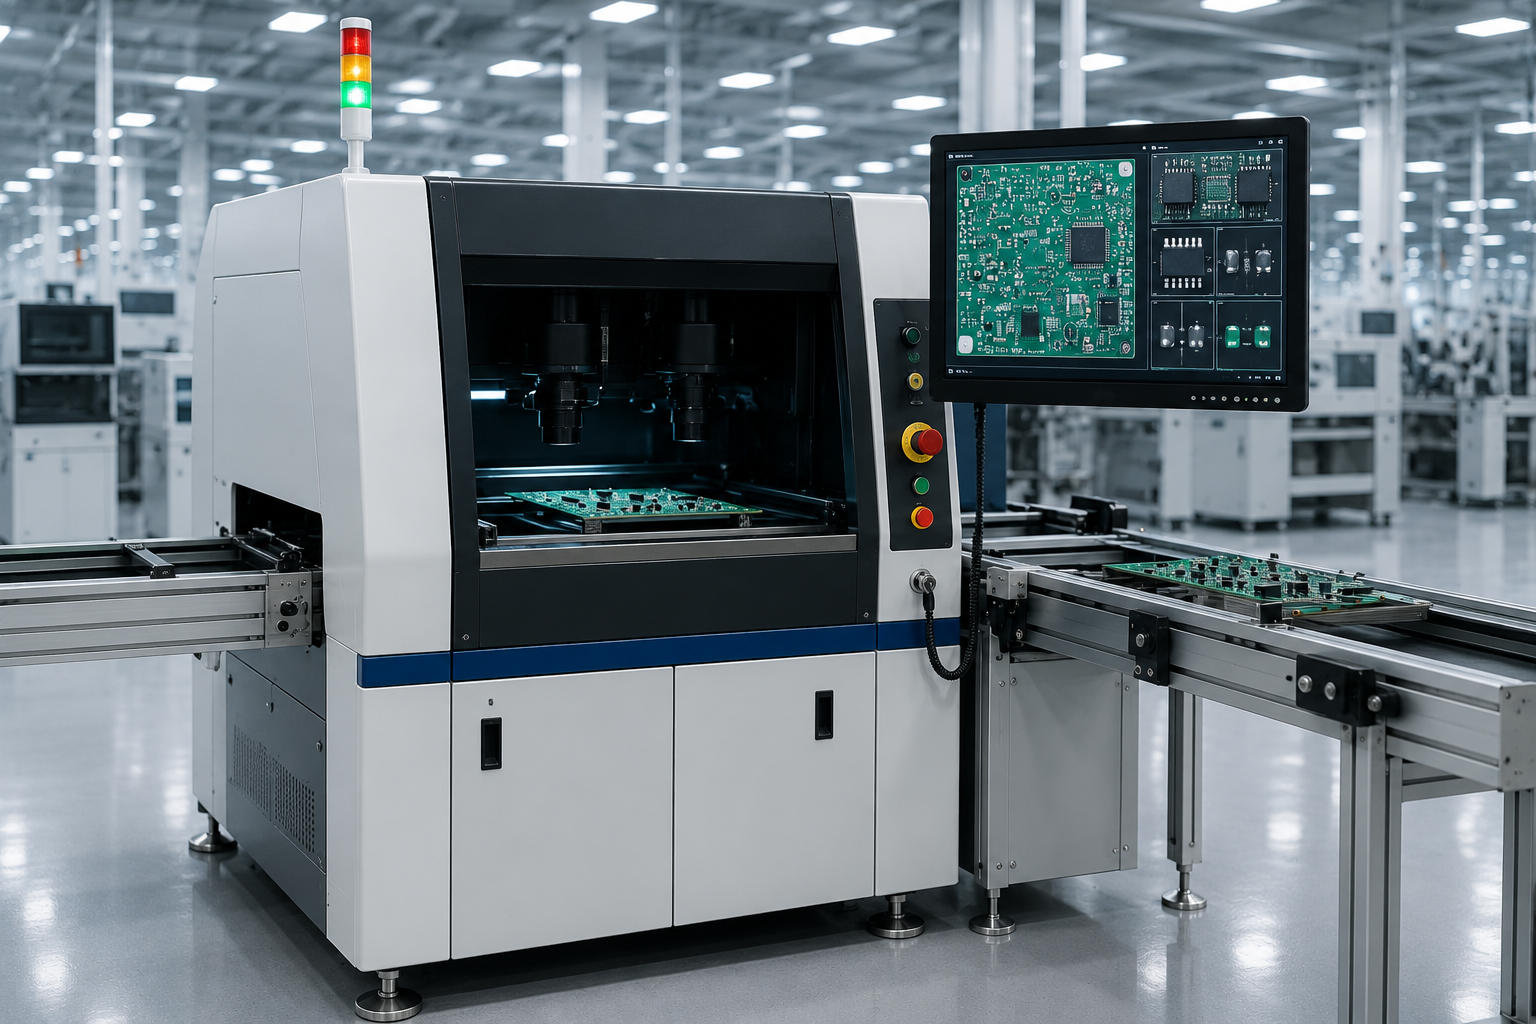
ETAPA-05
5. AOI (inspección óptica automatizada)
El sistema AOI de doble carril Jiaguang VCTA-D820 inspecciona las condiciones superficiales: colocación, orientación y calidad visible de la soldadura. Nota: la AOI no puede inspeccionar las uniones de soldadura BGA ocultas bajo el cuerpo del encapsulado; esa función corresponde exclusivamente a los rayos X.
ETAPA-06
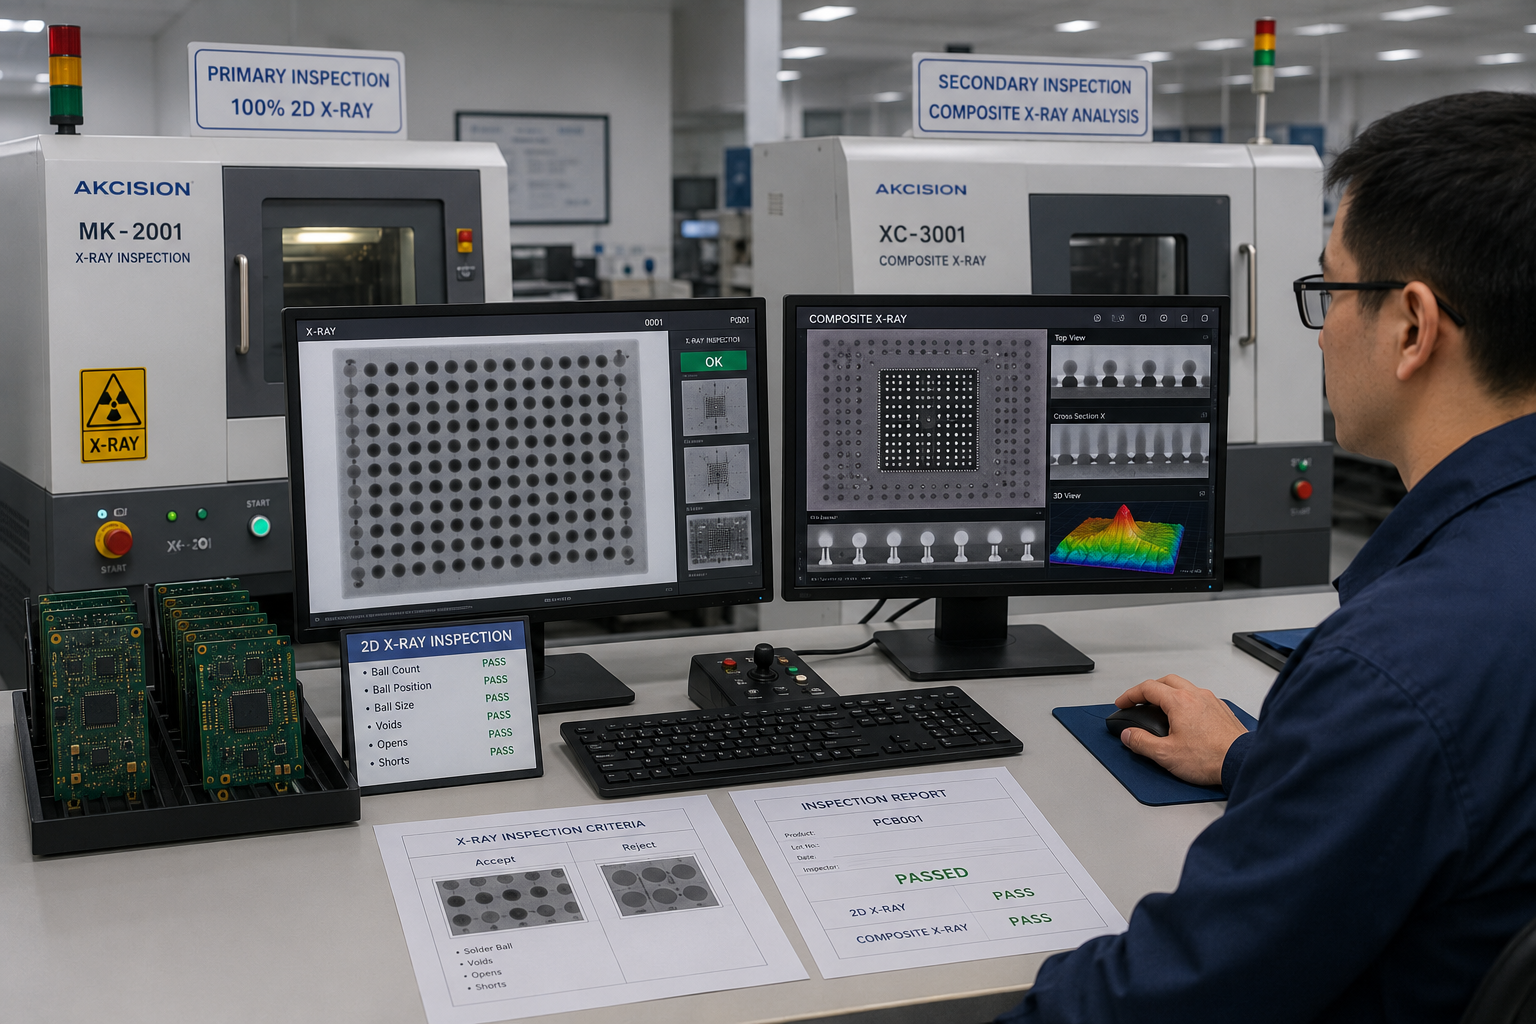
6. Doble inspección por rayos X
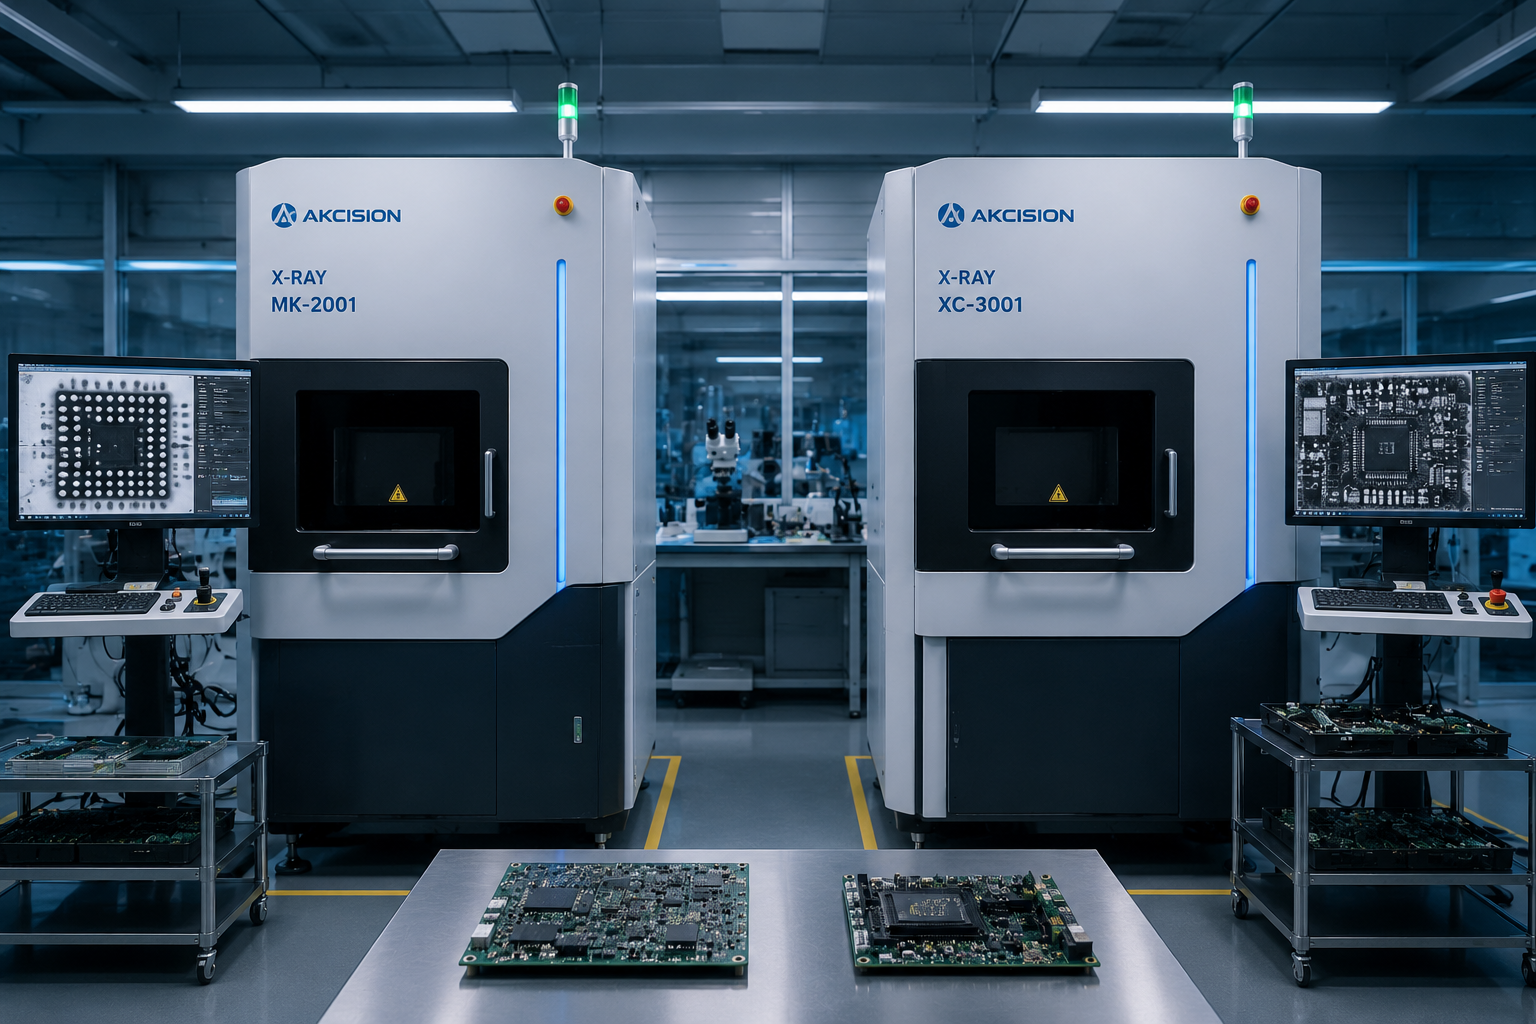
Cada ensamble BGA se inspecciona al 100% con el equipo de rayos X 2D Akcision MK-2001. Las placas de paso fino, con varios BGA o de 6 capas o más también reciben un análisis compuesto por rayos X con el XC-3001 como segunda etapa de inspección.
ETAPA-07
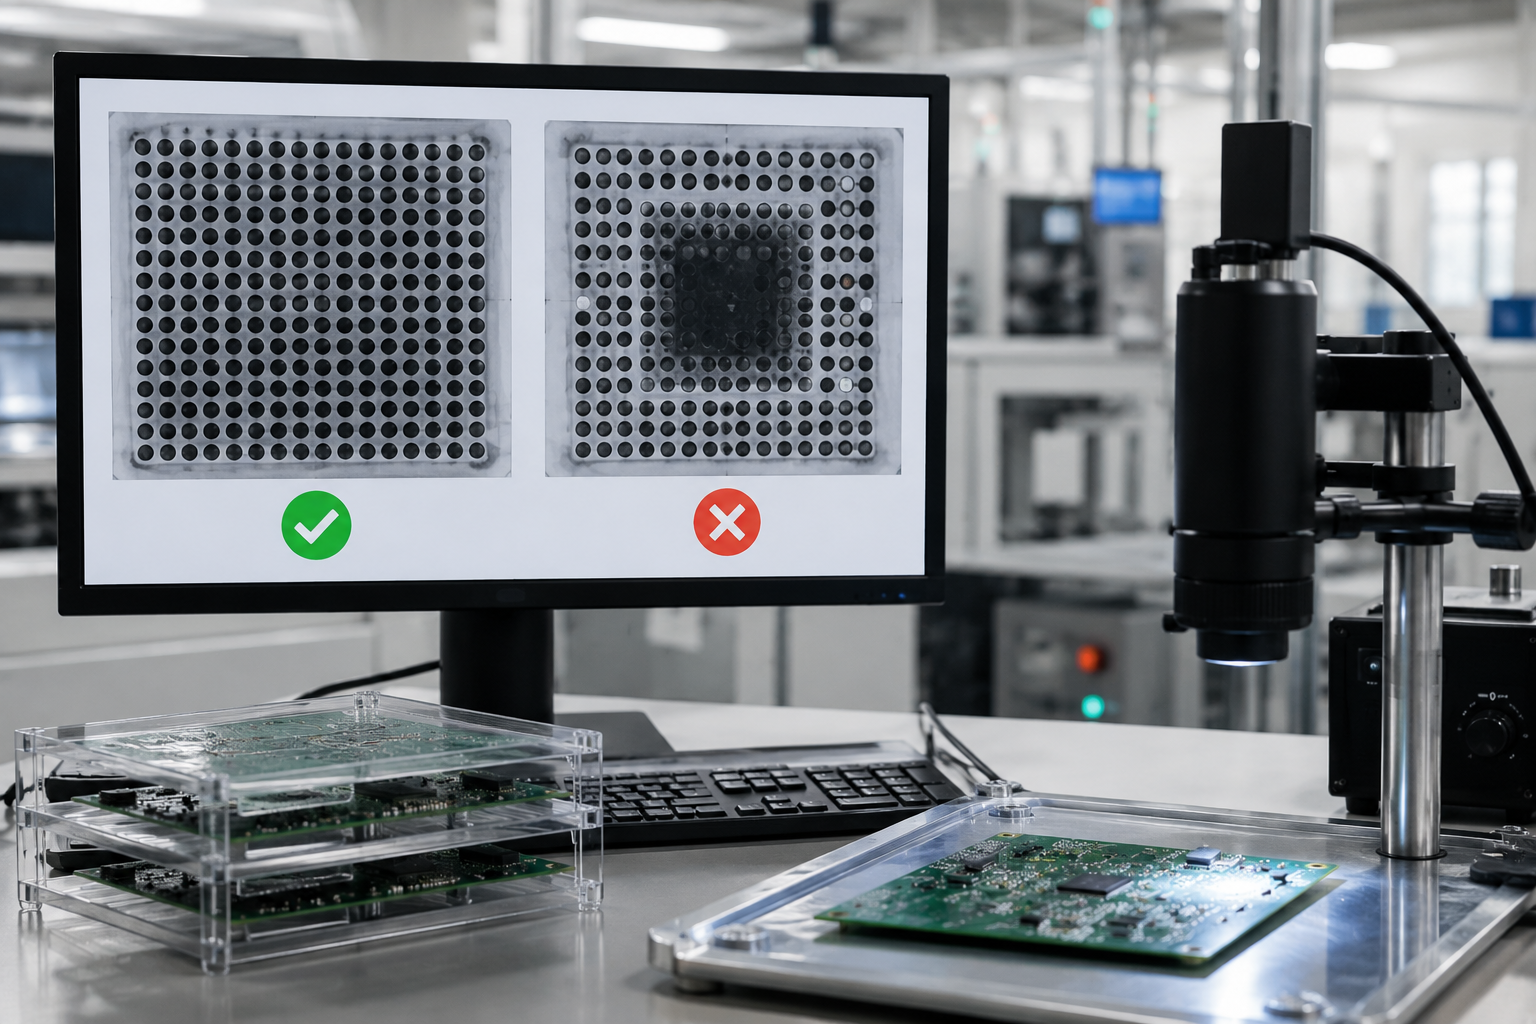
7. Decisión de aprobación o retrabajo
Las imágenes de rayos X se evalúan según las tolerancias de vacíos de IPC-7095C y JEDEC. El límite interno de PCBark es un área de vacíos <20%, más estricto que el umbral de evaluación del 25% de IPC. Las placas que no cumplen pasan a retrabajo BGA; los ensambles aprobados continúan a la prueba final.
ETAPA-08
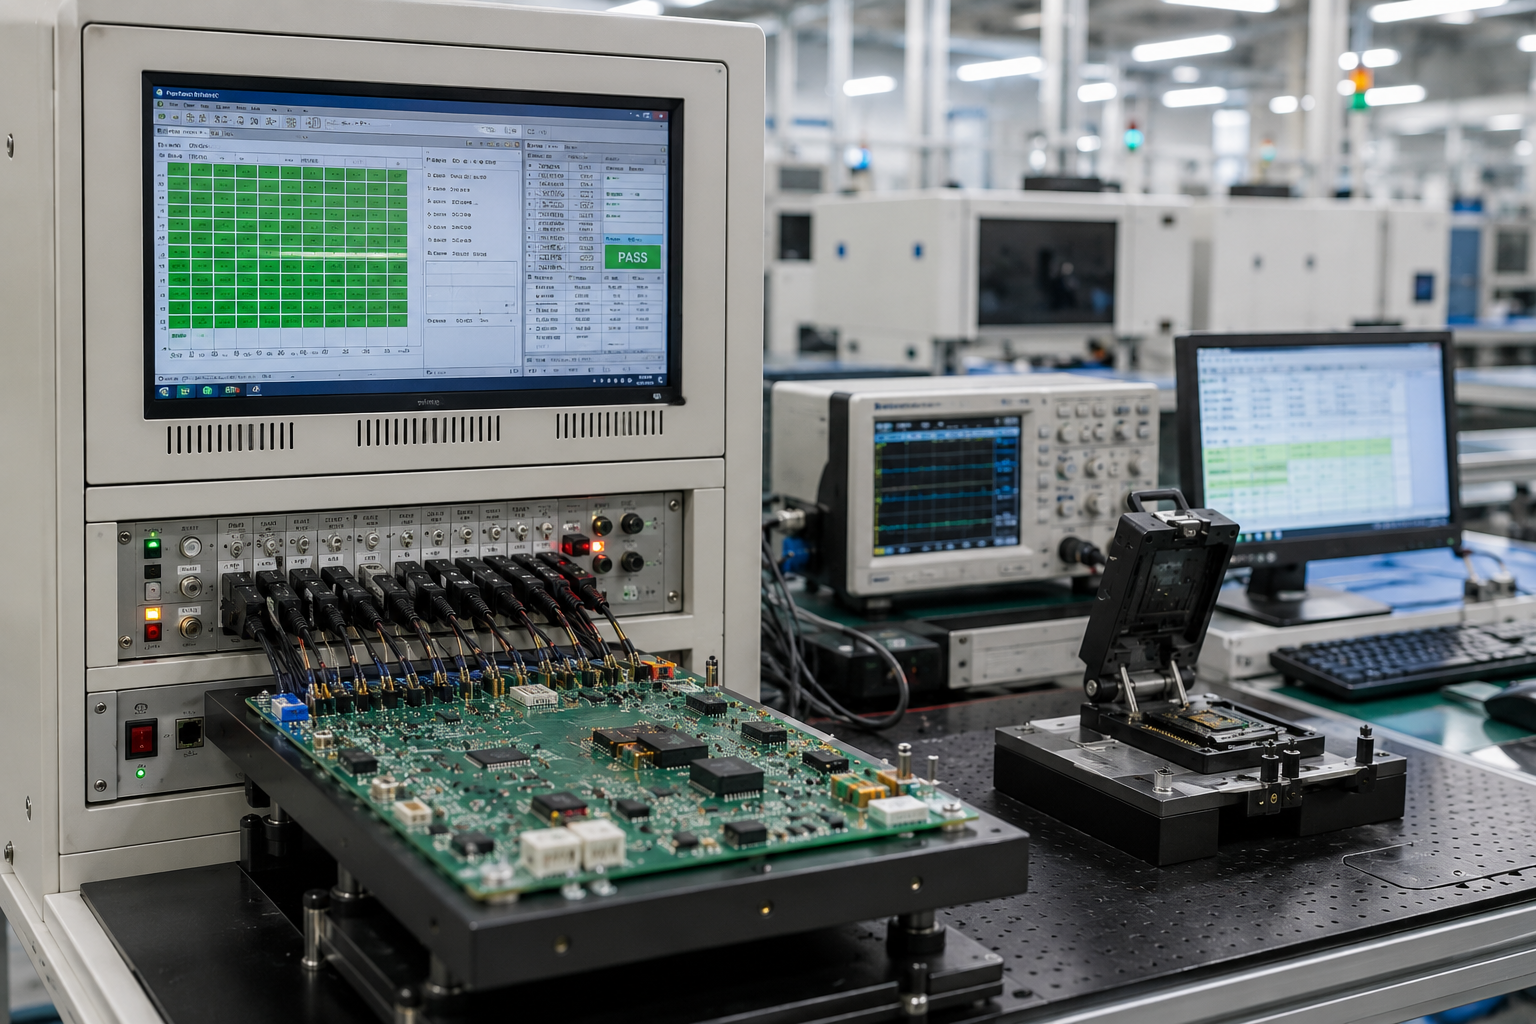
8. Pruebas finales
Los requisitos del pedido determinan las pruebas necesarias: ICT para comprobar la continuidad eléctrica, prueba con sonda volante para producción de bajo volumen, prueba de envejecimiento para aplicaciones que exigen alta confiabilidad o prueba funcional con dispositivos proporcionados por el cliente.
Protocolo de doble inspección por rayos X de PCBark
PCBark opera dos sistemas de rayos X Akcision diseñados específicamente para esta tarea; es el único proveedor de servicios de fabricación electrónica del sector competitivo que divulga los tipos de ambos equipos y los criterios para decidir cuándo se usa cada uno. Ninguno de los equipos es un sistema de imágenes médicas o industriales adaptado.
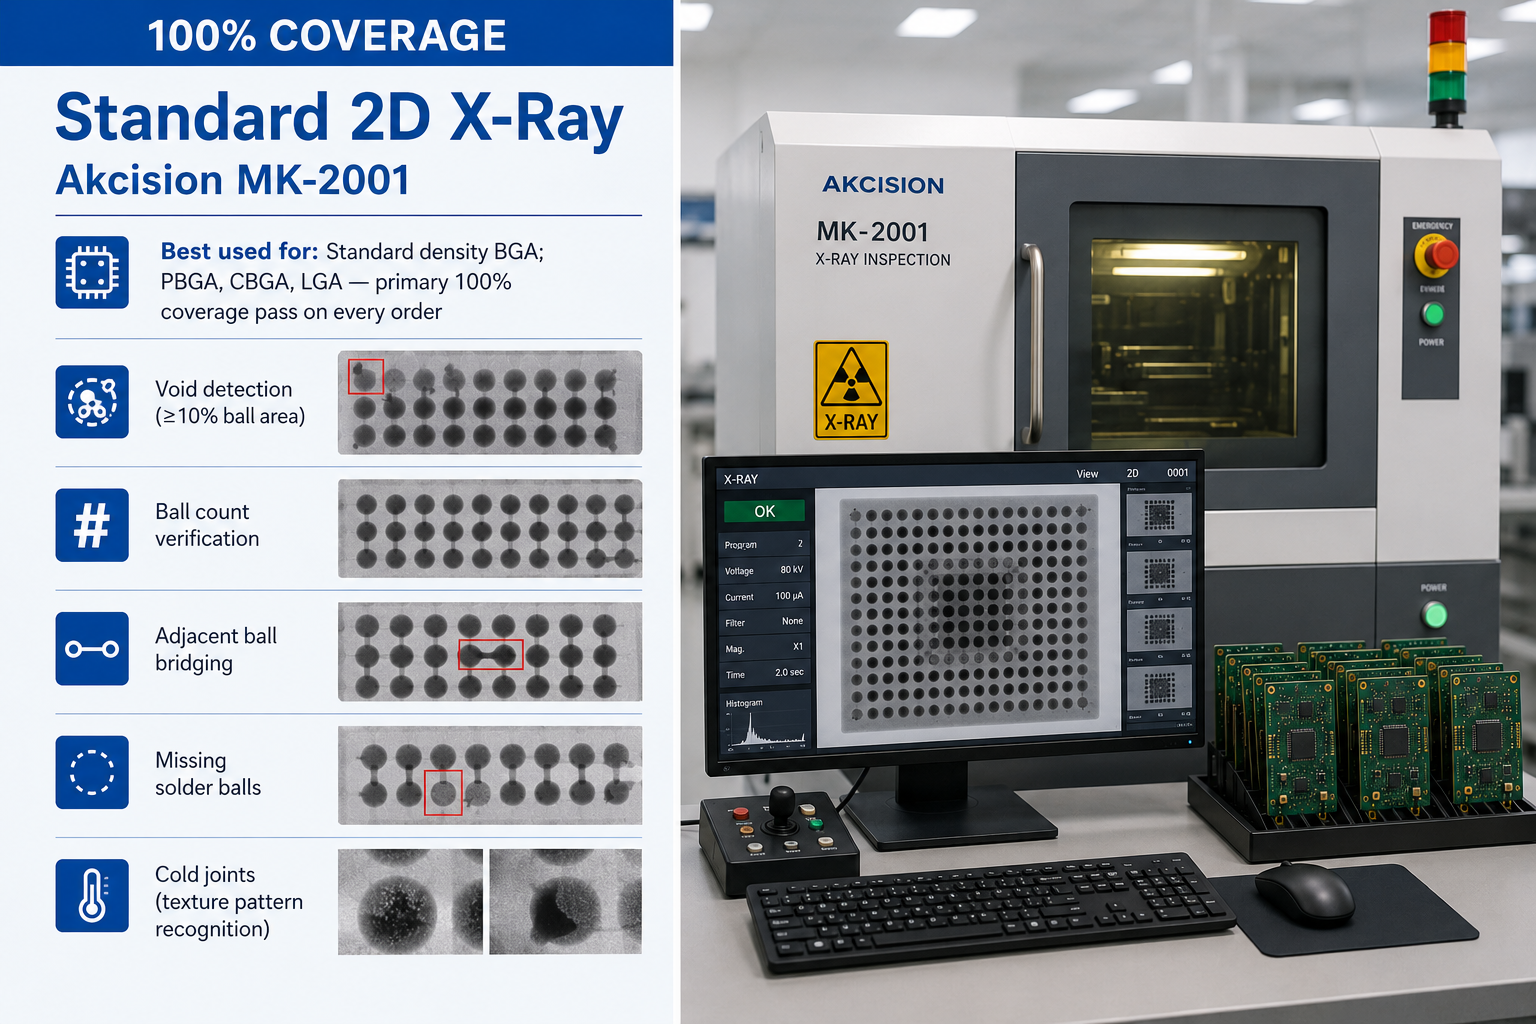
Inspección estándar por rayos X 2D
Akcision MK-2001
Uso recomendado: BGA de densidad estándar; PBGA, CBGA y LGA — inspección principal con cobertura del 100% en cada pedido
- Detección de vacíos (≥10% del área de la bola)
- Verificación de la cantidad de bolas
- Puentes entre bolas adyacentes
- Bolas de soldadura faltantes
- Uniones frías (reconocimiento de patrones de textura)
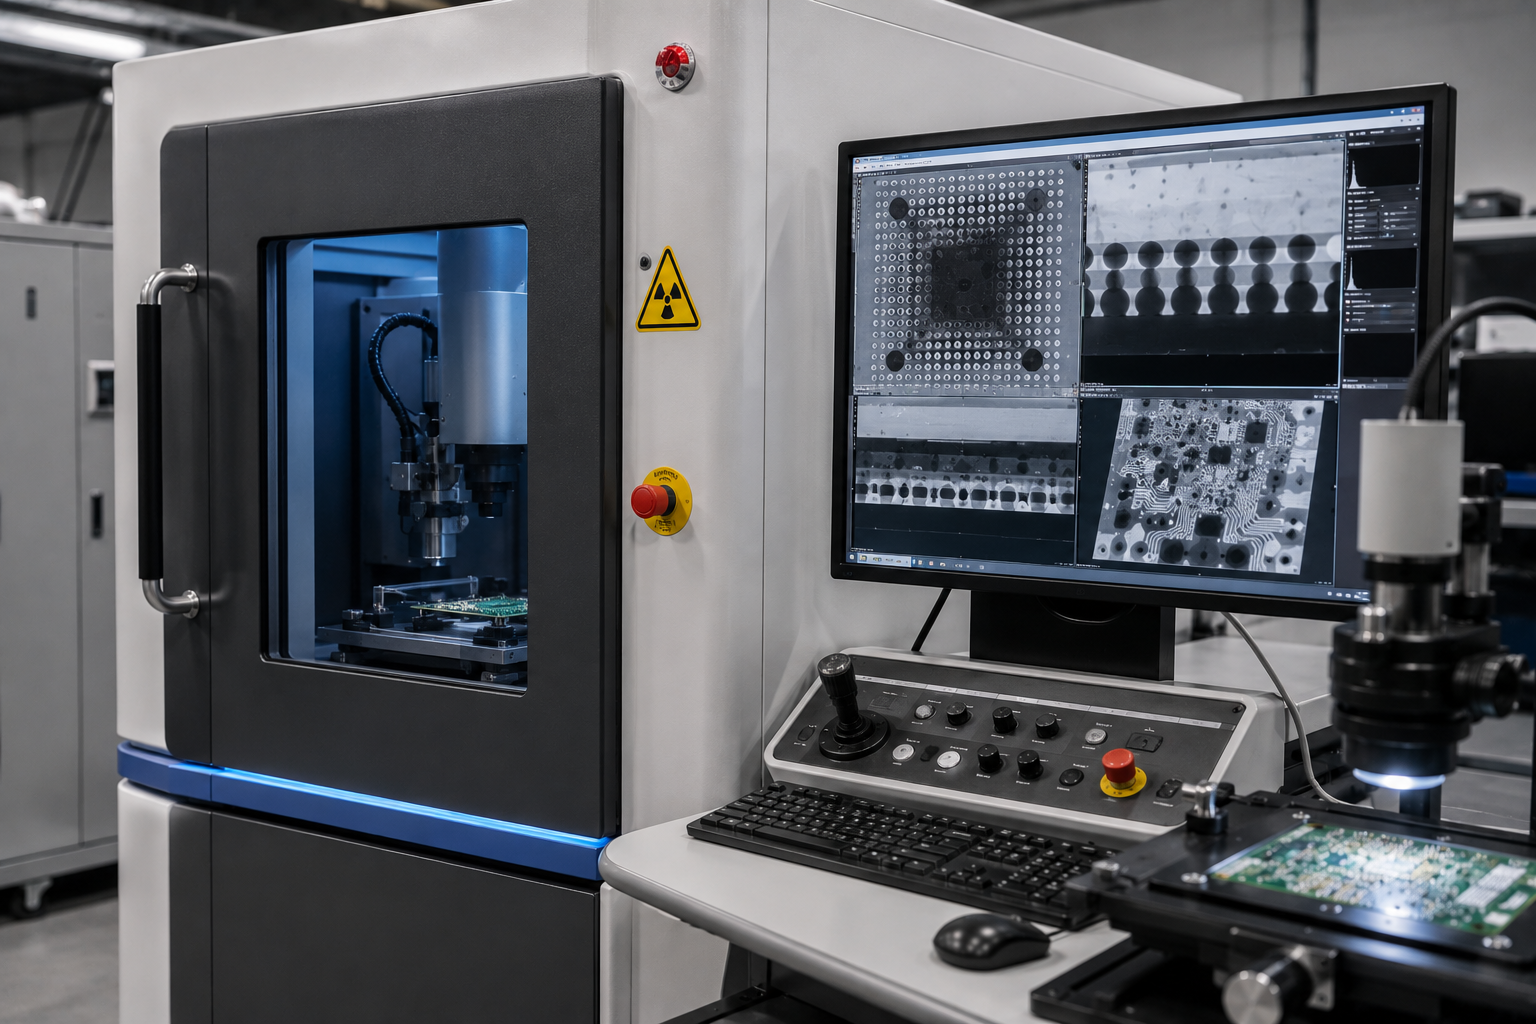
Inspección compuesta por rayos X
Akcision XC-3001
Uso recomendado: BGA de paso fino (µBGA, WLCSP, FCBGA); placas de ≥6 capas; ensambles PoP; ensambles complejos de alta densidad
- Puentes en pasos finos (paso entre contactos ≤0.5 mm)
- Análisis de vacíos en múltiples capas
- Detección de la separación causada por la deformación del encapsulado
- Desalineación con resolución ≤0.1 mm
- Composición de la aleación (contraste de densidad)
Criterios de asignación del XC-3001
Cada placa BGA pasa por el MK-2001, lo que garantiza una cobertura del 100% de todos los ensambles BGA. Una placa también recibe inspección compuesta con el XC-3001 si presenta cualquiera de estas condiciones: paso entre contactos BGA ≤0.5 mm; 3 o más dispositivos BGA en una PCB; 6 o más capas de cobre; o ensambles PoP apilados.
La AOI no puede inspeccionar las uniones de soldadura BGA
La AOI verifica condiciones superficiales visibles —con una cobertura de hasta ~90% de los defectos superficiales—, pero no puede alcanzar las uniones de soldadura ocultas bajo el cuerpo del encapsulado BGA. Todo proveedor de servicios de fabricación electrónica que describa su inspección BGA como «solo AOI» describe un proceso físicamente incapaz de inspeccionar la unión más crítica de la placa. Sin rayos X, no existe un proceso de control de calidad BGA, independientemente de lo que diga la publicidad. El límite interno de aceptación de vacíos de PCBark es <20%, más estricto que el umbral de evaluación del 25% de IPC-7095C. Las placas fuera de esta especificación se señalan para una revisión de disposición y no se aprueban.
| Tipo de defecto | Gravedad | Detectable por AOI | MK-2001 (rayos X 2D) | XC-3001 (inspección compuesta) | Acción requerida |
|---|---|---|---|---|---|
| Vacío en la soldadura ≥25% del área de la bola | Alta (rechazo según IPC) | ✗ No | ✔ Sí | ✔ Sí | Retrabajo |
| Vacío en la soldadura del 10–25% del área de la bola | Media (requiere evaluación) | ✗ No | Parcial (depende del tamaño) | ✔ Sí | Disposición según IPC-7095C |
| Puentes entre bolas adyacentes | Crítica (cortocircuito) | ✗ No | ✔ Sí | ✔ Sí | Retrabajo |
| Bola de soldadura faltante | Crítica (unión abierta) | ✗ No | ✔ Sí | ✔ Sí | Retrabajo / reemplazo de bolas |
| Desalineación de bola con desplazamiento ≤0.1 mm | Media | ✗ No | ✗ No (por debajo de la resolución) | ✔ Sí | Monitorear / retrabajar |
| Defecto de cabeza sobre almohada (soldadura insuficiente) | Alta (intermitente) | ✗ No | Parcial | ✔ Sí | Retrabajo |
| Unión fría (textura cristalina) | Alta (riesgo para la confiabilidad) | ✗ No | ✔ Sí (textura) | ✔ Sí | Retrabajo |
| Deformación del encapsulado (separación inferior al mínimo) | Alta (aperturas bajo esfuerzo) | ✗ No | ✗ No (proyección 2D) | ✔ Sí (estimación de altura) | Retrabajar / reemplazar |
| Composición incorrecta de la aleación | Media (riesgo RoHS) | ✗ No | ✗ No | ✔ Sí (densidad) | Revisión de disposición |
Certificaciones de calidad y conjunto de inspecciones
Los sistemas de gestión de calidad de PCBark abarcan todo el ciclo de vida del ensamble. La inspección por sí sola no puede corregir un proceso deficiente: la calidad comienza con la revisión DFM y se mantiene en cada etapa.
❮
❯
-
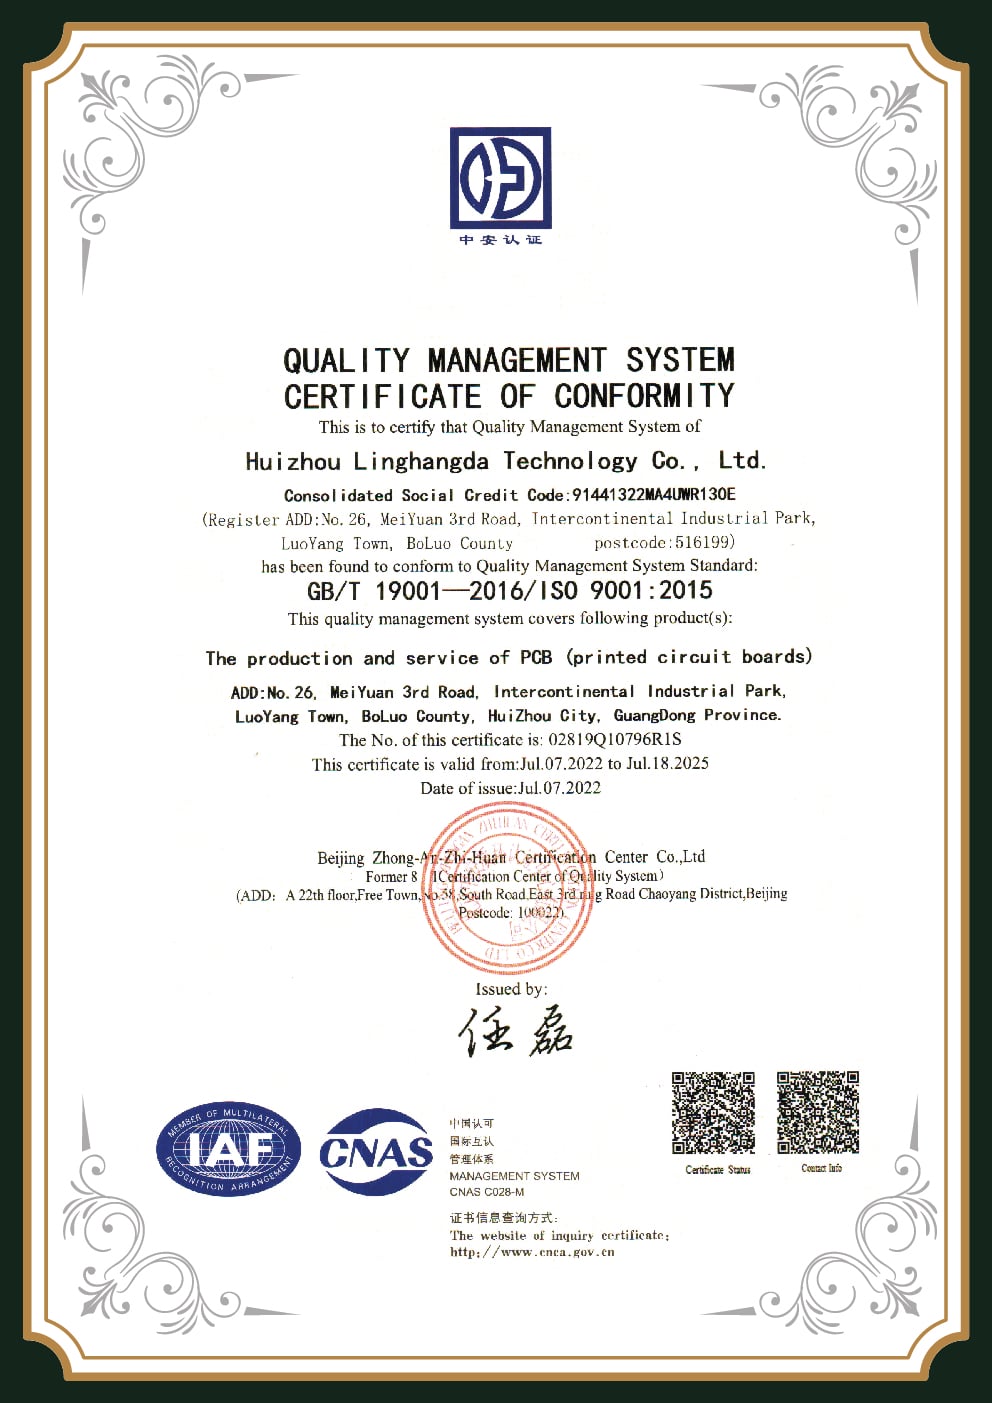
[CERT-01]
ISO 9001:2015
Sistema de gestión de calidad: procedimientos documentados, controles de proceso, acciones correctivas y programas de mejora continua.
-
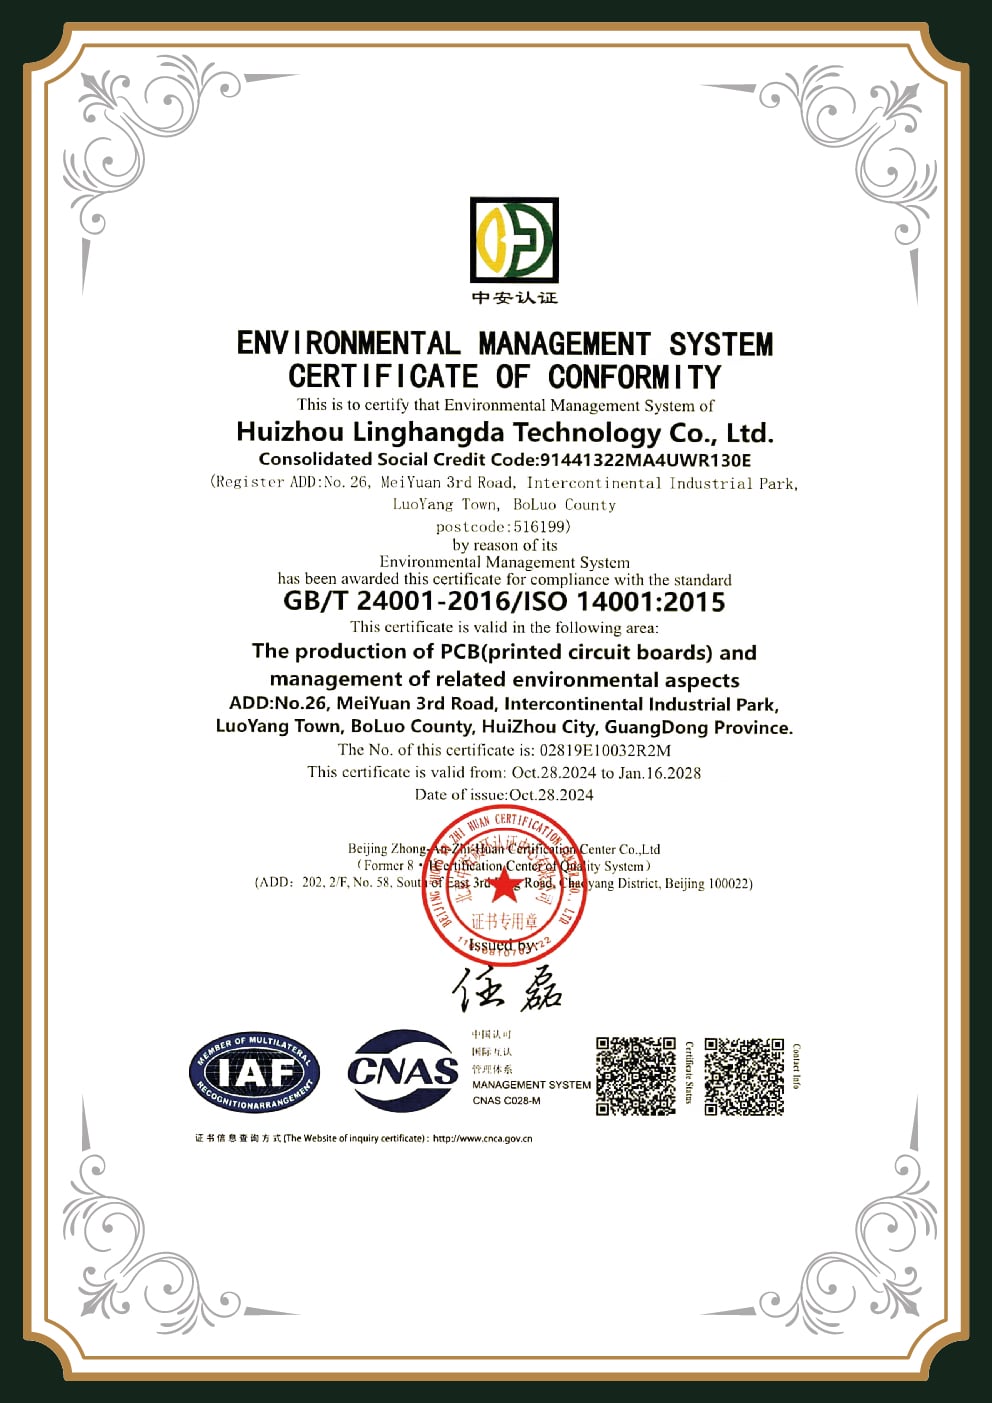
[CERT-02]
ISO 14001:2015
Gestión ambiental: fabricación conforme a RoHS; eliminación controlada de todos los residuos de soldadura y productos químicos.
-
[CERT-03]
IATF 16949:2016
Sistema global de gestión de calidad automotriz: abarca los requisitos de APQP, FMEA y planes de control. Actualmente, es el único resultado entre los 10 primeros para «servicio de ensamble BGA» que cuenta con esta certificación.
-
[CERT-04]
Marcado CE
Marca de conformidad para productos vendidos dentro del Espacio Económico Europeo (EEE).
-
[CERT-05]
RoHS
Restricción de Sustancias Peligrosas: proceso de soldadura sin plomo conforme a la Directiva 2011/65/EU.
-
[CERT-06]
Certificación UL
Reconocimiento de Underwriters Laboratories para los procesos de fabricación aplicables.
[REGISTRO_DE_DATOS] Normas de certificación: ISO 9001:2015; ISO 14001:2015.
[SYS-PIPE] Secuencia de inspección por etapas
-
[STAGE-01]
1. SPI — inspección de pasta de soldadura
Verifica el volumen de soldadura y la alineación de las áreas de contacto antes de colocar los componentes. Aborda más del 60% de los defectos posteriores que se originan en la etapa de impresión.
-
[STAGE-02]
2. AOI — inspección óptica automatizada
La línea de doble carril Jiaguang VCTA-D820 detecta componentes levantados, puentes entre terminales, errores de polaridad y componentes torcidos. No puede evaluar la calidad de las uniones de soldadura BGA.
-
[STAGE-03]
3. Doble inspección por rayos X — uniones BGA (100%)
El MK-2001 y el XC-3001 inspeccionan los vacíos, puentes, bolas faltantes y defectos de paso fino de los BGA conforme al protocolo de doble inspección por rayos X descrito arriba.
-
[STAGE-04]
4. ICT / prueba con sonda volante
Las pruebas de cama de clavos o con sonda volante detectan cortocircuitos y verifican los valores de resistencias y capacitores, así como la orientación de los diodos. La prueba con sonda volante es ideal para volúmenes bajos porque no requiere un dispositivo de prueba a medida.
-
[STAGE-05]
5. Prueba de envejecimiento acelerado — ensayo de esfuerzo
Exposición prolongada a temperaturas elevadas y condiciones eléctricas exigentes, utilizada en aplicaciones aeroespaciales, de defensa e industriales de alta confiabilidad.
-
[STAGE-06]
6. FCT — validación funcional de la placa de circuito impreso
Valida el funcionamiento general de la placa de circuito impreso mediante dispositivos de prueba suministrados por el cliente que simulan condiciones reales de operación.
[SPEC_REQ] Clase II de IPC-A-610 por defecto. Clase III (militar/aeroespacial) disponible a solicitud; indíquela al pedir la cotización.
Por qué elegir PCBark para el ensamble BGA
Al evaluar proveedores de ensamble BGA, los compradores consideran cinco aspectos críticos. Así responde PCBark en cada uno, con especificaciones de equipos y certificaciones que respaldan sus afirmaciones.
PCBark realiza el ensamble BGA como parte de su servicio más amplio de ensamble de placas de circuito impreso, que incluye SMT, montaje por orificio pasante (THT) y ensambles de tecnología mixta, todo en las mismas líneas de producción.
[SYS-01] PROFUNDIDAD
Profundidad de la doble inspección por rayos X
Dos sistemas de rayos X Akcision diseñados específicamente para esta tarea: el MK-2001 inspecciona el 100% de las placas BGA y el XC-3001 añade una segunda etapa de inspección para ensambles complejos. Ningún competidor en este sector opera dos sistemas de rayos X.
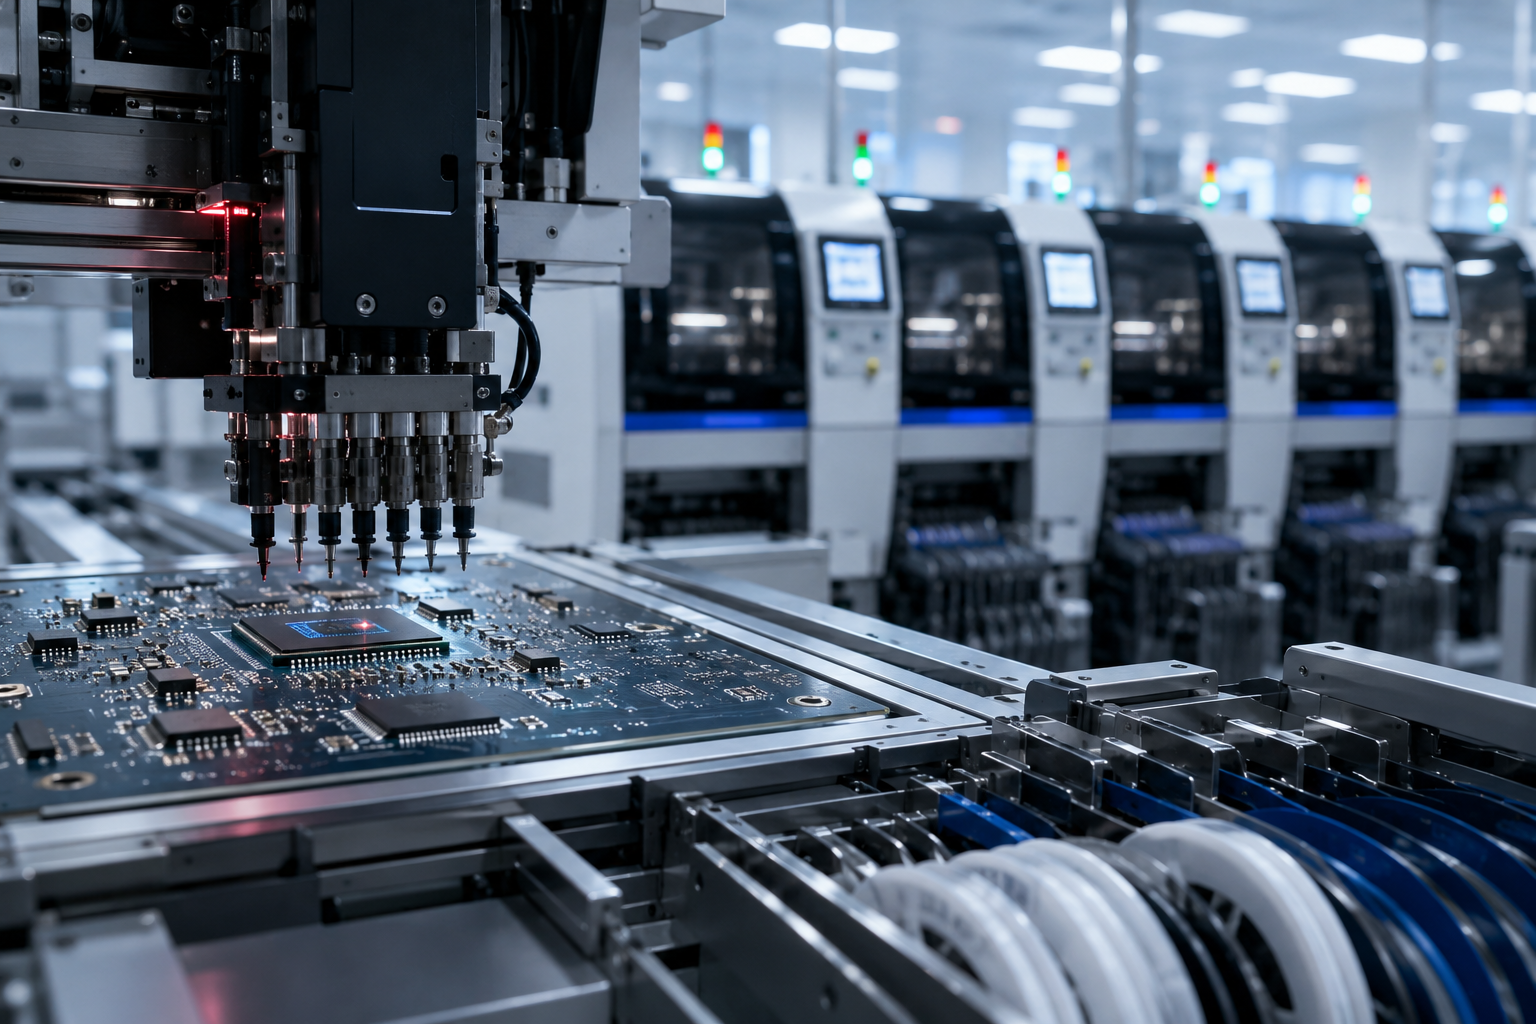
[SPEC-02] PRECISIÓN
Precisión de paso fino (±0.025 mm)
Cinco máquinas Yamaha YSM20R ofrecen una precisión de colocación de ±0.025 mm y admiten encapsulados WLCSP con pasos entre contactos BGA de hasta 0.35 mm. El ensamble BGA de alta variedad supera los 20,000 BGA/hora sin cuellos de botella en el proceso.
[NODE-03] INTERNO
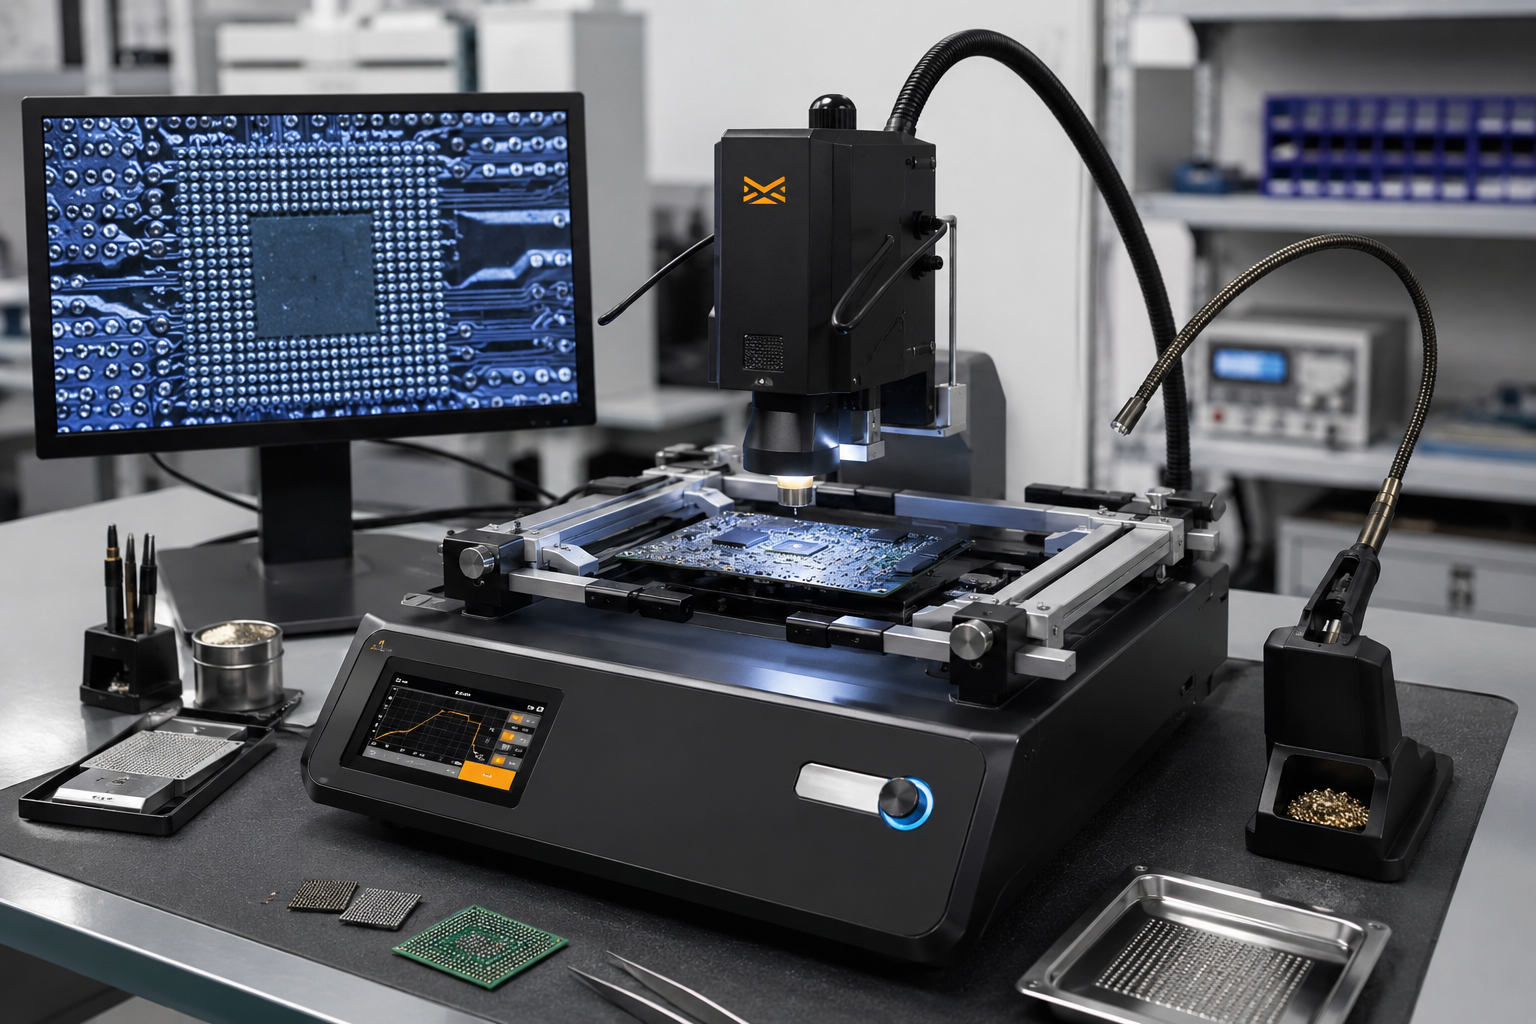
Retrabajo BGA interno (ZM-R5830)
La estación Metcal ZM-R5830 permite retirar BGA, reacondicionar áreas de contacto, reemplazar bolas y realizar refusión en las instalaciones. Sin subcontratación, sin interrupciones en la cadena de custodia y sin demoras de comunicación entre su equipo de diseño y los técnicos de retrabajo.
[CERT-04] NORMA
IATF 16949 para la industria automotriz
La certificación IATF 16949:2016 de PCBark abarca los requisitos de APQP, FMEA y planes de control: la norma global de calidad automotriz más estricta. Actualmente, es el único resultado entre los 10 primeros para «servicio de ensamble BGA» que cuenta con esta certificación.
[CAP-05] ESCALA
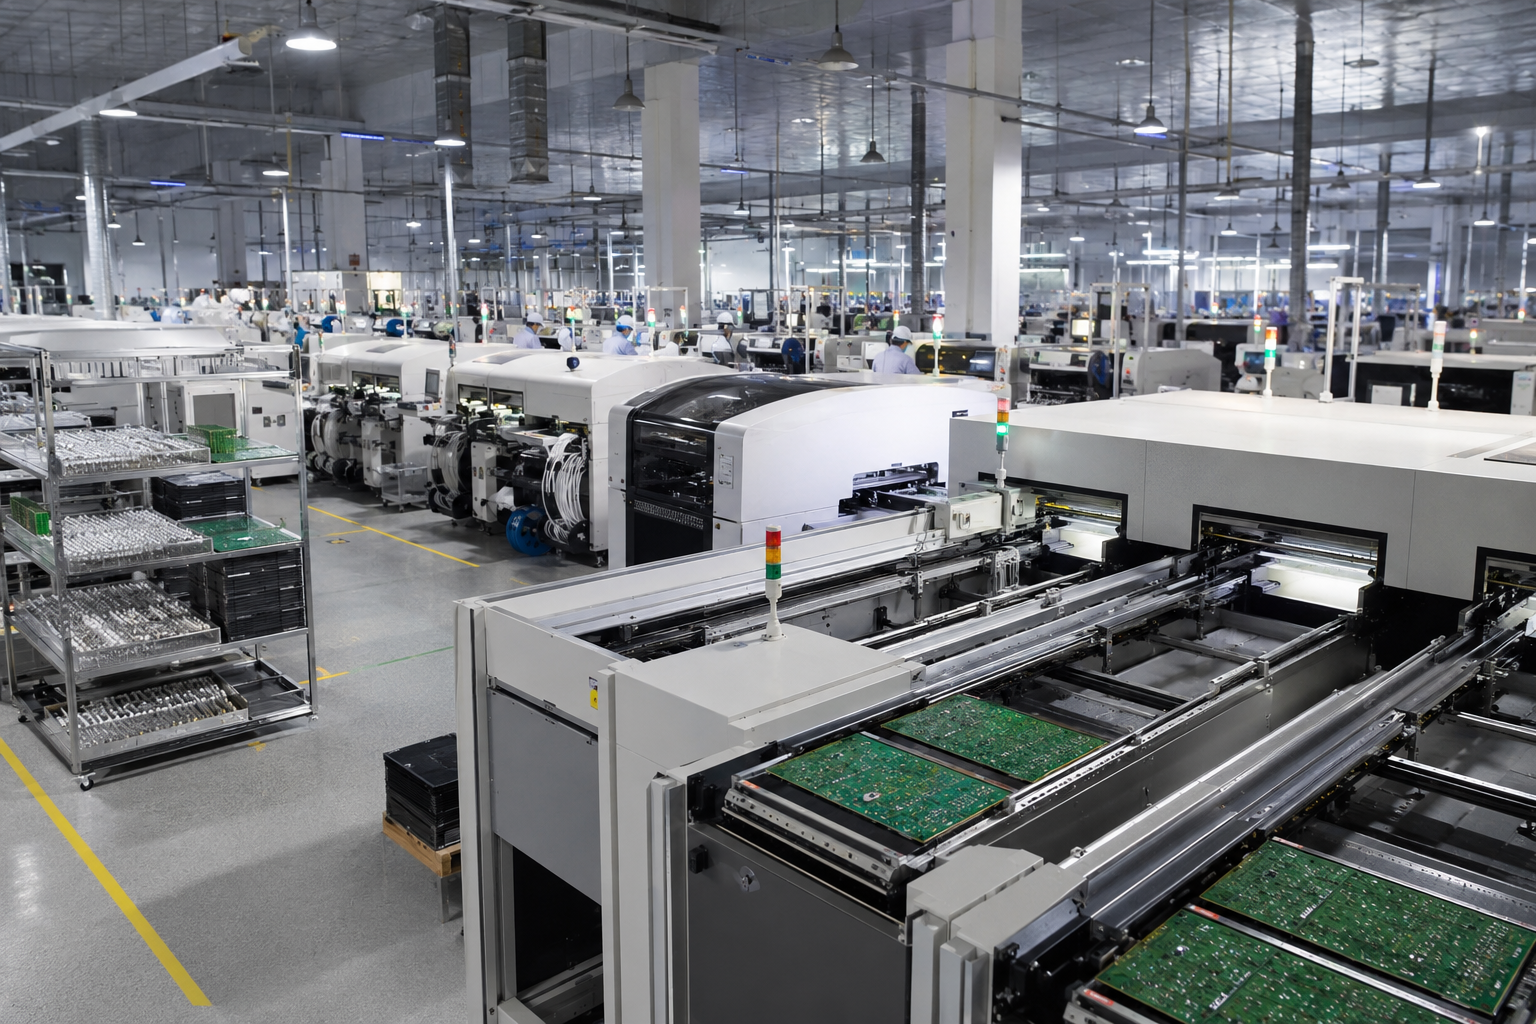
Capacidad de producción (9M/día)
8 líneas SMT y 9,000,000 colocaciones de componentes al día en placas de hasta 680 × 550 mm. La misma fábrica que produce sus prototipos se encarga de aumentar la producción: sin cambio de fábrica ni reinicio del control de calidad.
Industrias atendidas
Aeroespacial y defensa
Explore nuestras capacidades aeroespaciales →Dispositivos médicos
equipos de diagnóstico, monitoreo de pacientes
Telecomunicaciones
circuitos integrados para estaciones base, ASIC para redes
Electrónica automotriz
módulos ADAS, ECU, BGA para gestión de energía
Control industrial
PLC, controladores de movimiento, electrónica de potencia
Electrónica de consumo
plataformas de alta densidad para productos de consumo
Infraestructura de redes
ensambles BGA de procesadores para conmutadores y enrutadores
Pruebas y medición
instrumentación, sistemas de adquisición de datos
¿Listo para iniciar un proyecto de ensamble BGA?
Cargue sus archivos Gerber y su BOM; el equipo de ingeniería de PCBark le enviará una cotización detallada en un plazo de 24 horas hábiles, con comentarios sobre el diseño para fabricación (DFM).
Calculadoras de ingeniería para ensamble BGA
Utilice nuestros modelos de ingeniería propios para evaluar si su ensamble BGA cumple los requisitos, estimar el costo de los defectos ocultos y seleccionar los parámetros óptimos del encapsulado antes de iniciar la fabricación. Estas herramientas se basan en las normas IPC-7095C y en los amplios datos de PCBark obtenidos mediante doble inspección por rayos X.
Calculadora de aceptación de vacíos
Calcule los umbrales de vacíos conformes a IPC-7095C para el tamaño y el paso entre contactos específicos de su encapsulado BGA. Verifique que sus uniones cumplan las normas de confiabilidad para aplicaciones críticas.
Abrir calculadora →
Estimador del costo de defectos ocultos
Cuantifique el impacto económico de una cobertura insuficiente de inspección por rayos X y de las fallas internas en las uniones BGA sobre el rendimiento de fabricación y los costos de retiradas del mercado.
Estimar costos →
Selector de encapsulados BGA
Evalúe PBGA, FCBGA, WLCSP y otros formatos según sus requisitos térmicos, de paso entre contactos y de número de capas para encontrar la huella óptima.
Seleccionar encapsulado →
Ficha de evaluación para calificar proveedores
Una matriz de evaluación rigurosa para auditar las capacidades específicas de los proveedores de servicios de fabricación electrónica en colocación de BGA, inspección por rayos X y retrabajo especializado.
Iniciar evaluación →
Preguntas frecuentes sobre ensamble BGA y capacidades técnicas
Normas de referencia: US6489557B2 (micro BGA) | IPC-7095C | J-STD-001
PCBark dispone de líneas de fabricación especializadas capaces de colocar componentes de paso ultrafino, con un paso mínimo entre bolas BGA de 0.35 mm para arquitecturas micro BGA. Para asegurar la viabilidad de la producción, nuestras matrices de inspección óptica automatizada y colocación de componentes utilizan configuraciones de boquillas personalizadas que garantizan una alineación impecable y cumplen plenamente las limitaciones de escala geométrica establecidas en la patente US6489557B2.
Sí, operamos líneas independientes y designadas con perfiles térmicos de refusión para componentes sin plomo (SAC305) y componentes tradicionales con plomo (Sn63Pb37). Esta separación elimina cualquier riesgo de contaminación cruzada y asegura un control térmico preciso para cada aleación conforme a los requisitos de soldadura de J-STD-001.
Para preparar una cotización de ensamble precisa y sin demoras, proporcione los archivos de panelización Gerber u ODB++, una lista de materiales (BOM) completa con los números de parte de los fabricantes, un archivo de coordenadas de centroides en formato ASCII (archivo de colocación de componentes) que indique los parámetros de rotación y planos de ensamble claramente anotados.
Sí, PCBark cuenta con equipos de montaje superficial de alta precisión que permiten apilar dispositivos verticalmente y aplicar métodos avanzados de inmersión en fundente. Esto permite realizar ensambles confiables de encapsulado sobre encapsulado (PoP), que combinan lógica de procesamiento y configuraciones de memoria en huellas compactas y aseguran una coplanaridad perfecta de las uniones de soldadura.
La inspección por rayos X es obligatoria y se realiza al 100% de los encapsulados BGA ensamblados en nuestras placas. Nuestros sistemas automatizados de rayos X 3D detectan específicamente las proporciones de vacíos en la soldadura, los puentes, los defectos de cabeza sobre almohada y las desalineaciones concéntricas, conforme a los parámetros básicos definidos en la norma de control de procesos IPC-7095C.
Sí, ofrecemos inspección de clase 3 según IPC-A-610 para equipos médicos, aeroespaciales y militares críticos de alta confiabilidad. Este servicio incluye criterios de verificación visual más estrictos, registros meticulosos del proceso y comprobaciones estructurales cruzadas para asegurar el funcionamiento continuo en condiciones ambientales severas.
El plazo habitual de entrega de prototipos BGA va de 24 a 48 horas para pedidos urgentes. Los ciclos estándar de producción de volumen bajo a medio suelen requerir de 5 a 7 días hábiles después de recibir y verificar por completo todos los componentes del kit y los sustratos sin ensamblar.
Sí, contamos con estaciones automatizadas de retrabajo por aire caliente, de alta gama y con visión dividida, para retirar, limpiar, volver a colocar las esferas y sustituir de forma segura las estructuras BGA defectuosas. Durante el retrabajo, aplicamos un perfil térmico localizado para proteger los componentes adyacentes de daños por calor y cumplir estrictamente los criterios de integridad posteriores al retrabajo de IPC-7095C.
Recomendamos ampliamente los acabados de níquel químico con oro por inmersión (ENIG) o ENEPIG para matrices BGA con paso entre contactos reducido. ENIG proporciona una superficie excepcionalmente plana que evita la desalineación de los componentes y las diferencias de altura entre esferas habituales con HASL, mientras que nuestros estrictos controles de los baños químicos previenen los defectos de “área de contacto negra”.
La revisión DFM de PCBark para BGA con paso entre contactos reducido abarca la geometría de las áreas de contacto frente a los requisitos de huella de IPC-7351 (se prefiere NSMD para aplicaciones con paso entre contactos reducido), las tolerancias de alineación de la máscara antisoldante, el efecto de las vías de interconexión en las áreas de contacto sobre la capacidad de enrutar las pistas hacia fuera de la matriz BGA, el efecto del paso entre contactos de las esferas sobre el tamaño de las aberturas de la plantilla, la idoneidad del acabado ENIG y el diseño de alivio térmico en las BGA.
Entregable: Todas las revisiones se entregan en un informe escrito y la revisión inicial no tiene costo adicional para el cliente.